TiAlloyへお問い合わせ

チタン溶接ガイド:きれいな継手と補修削減のために

Cherry 著
チタン溶接を成功させるには、合金、溶加材、清浄度、シールド方法を適切に組み合わせる必要があります。安定したアークは重要ですが、冷却中の溶接部や露出したルート部も保護し、検査では実際の使用条件を考慮しなければなりません。このチタン溶接ガイドでは、こうした選択を工場での準備、溶接品質、購買につなげて解説します。図面と承認済み溶接施工要領書を作業仕様とし、該当する場合は疲労、圧力、極低温での使用要件に対応してください。
初めて溶接する前に
- 母材を特定し、必要な継手特性を確認します。
- 溶接施工要領書に合わせて、溶加材の分類と供給形態を選びます。
- 溶接池、冷却中の溶接部、露出したルート部を保護する方法を整えます。
- 生産前に検査方法と合否判定基準を決めます。
チタンの溶接性は合金と雰囲気から始まる
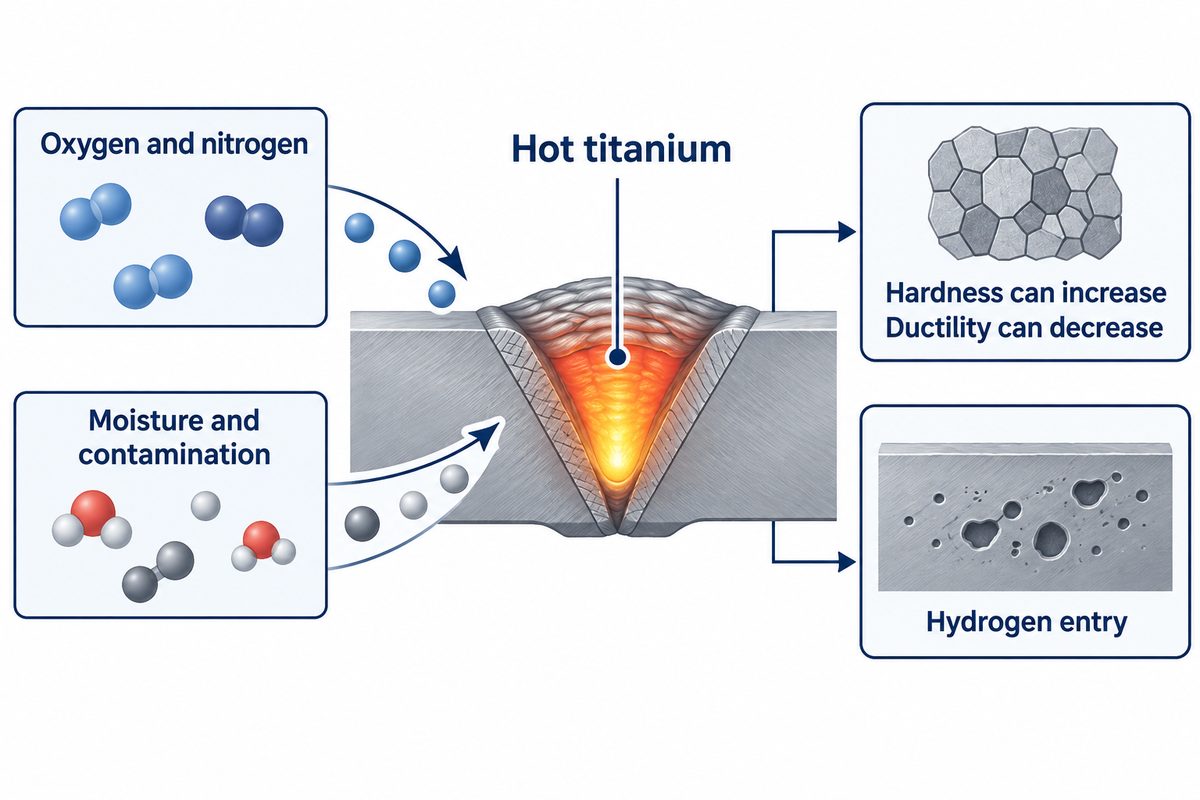
工業用純チタンやTi-6Al-4Vを含む多くの一般的なチタン合金は、適切に溶接できます。溶接性は合金の化学成分、熱履歴、大気からの保護に左右されます。合金表面の保護酸化皮膜は、使用時の耐食性をもたらします。一方、溶接中の高温金属には異なる保護が必要です。
溶接中に吸収された酸素や窒素は硬さを高める一方、延性を低下させることがあります。水分や表面汚染は水素の混入につながります。そのため、硬い溶接部ほど変形に耐えにくい場合があり、強度だけで継手を評価すると重要な破損要因を見落とします。こうした仕組みと必要な予防策は、TWIのチタン溶接性ガイダンスで説明されています。
航空宇宙産業では強度重量比を生かしてチタンが使われる一方、化学装置では耐食性が重視されることがよくあります。
購買担当者は、溶接機を選ぶ前に合金を特定する必要があります。Grade 2のチューブ継手とGrade 5の構造部品では、溶加材、検査、機械的特性の要件が異なる場合があります。技術部門が指定したものと同じ合金記号を溶接担当者に伝えるため、材料試験成績書を作業指示書に添付してください。
TIG、MIG、レーザー、電子ビーム溶接を比較する
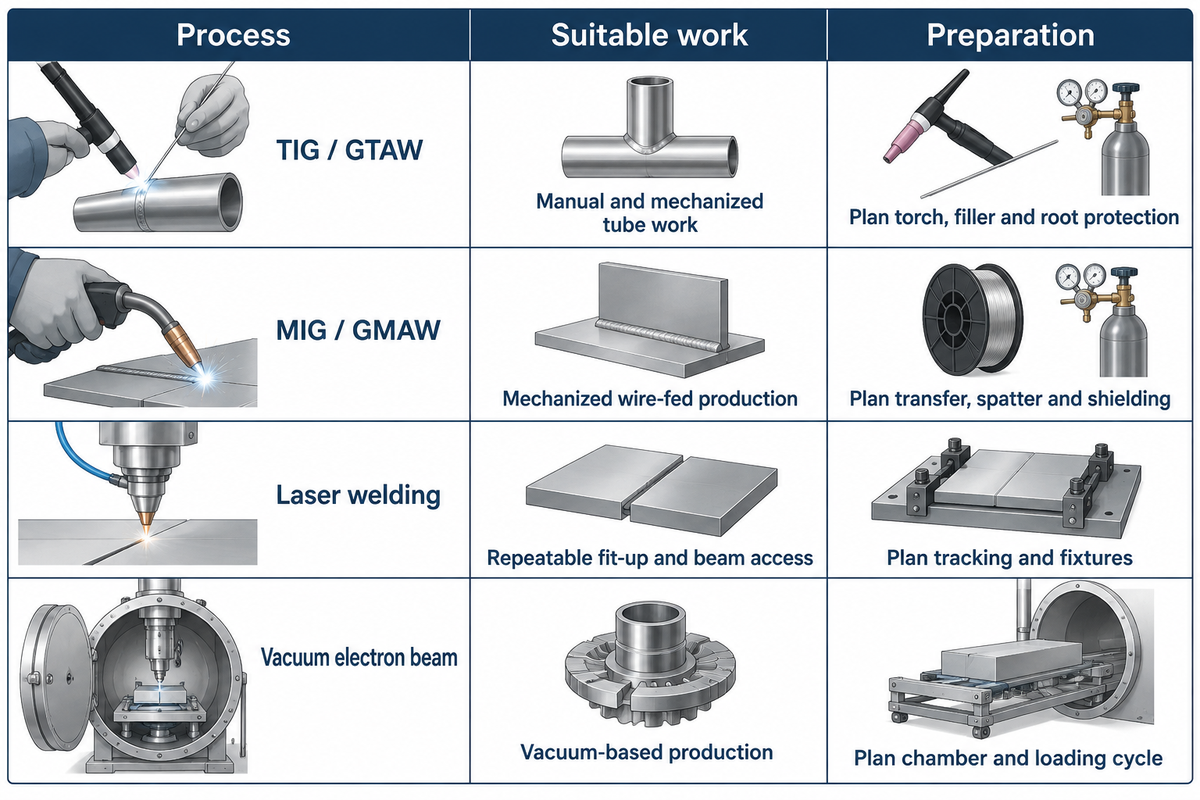
TIGはチタンの溶接に適した出発点で、溶接池や溶加材の投入を細かく制御したい場合に特に有効です。MIG、レーザー溶接、電子ビーム溶接は、それぞれアクセス性、生産量、入熱に関する異なる要件に対応します。治具や保護方法を含む溶接プロセス全体を比較してから、アーク速度を比較してください。チタンの接合コストには、各部品の装着や保護にかかる時間も含まれます。
| プロセス | 適用の出発点 | 計画時の確認事項 |
|---|---|---|
| TIG / GTAW | 手動での精密作業、機械化したチューブ継手 | トーチのアクセス、溶加材の投入、後方シールド、ルート部の保護 |
| MIG / GMAW | 適切な機械化を伴うワイヤ供給式の生産 | 溶滴移行方式、スパッタ、シールド機器、合否判定要件 |
| チタンのレーザー溶接 | 開先精度とビームアクセスを管理した再現性の高い継手 | 溶接線の追従、治具、高温チタンの保護 |
| 真空電子ビーム溶接 | 真空環境での生産に適した部品 | チャンバー寸法、装入サイクル、認定済みビーム条件 |
TWIの溶接プロセスガイダンスによると、パルスMIG技術によってTIGとの差は縮まっていますが、補助シールドを使いながらトーチを操作するのは依然として困難です。真空電子ビーム溶接では、チャンバー内の環境を利用し、保護ガスシールドに置き換えます。TWIはキーホールプラズマTIGで最大12.5 mmの溶接能力を示していますが、これはプロセスの一例であり、すべての溶接機に適用される板厚上限ではありません。
繰り返し荷重を受けるチタン部品では、疲労性能も比較に含めてください。2024年のTi-6Al-4V溶接研究では、気孔の大きさと位置が疲労寿命に影響することが示されました。この研究は試験片におけるプロセス性能を順位付けしたものです。量産方法を決める際は、実際の継手形状と使用荷重も考慮する必要があります。
Grade 2とGrade 5の溶加材を選ぶ
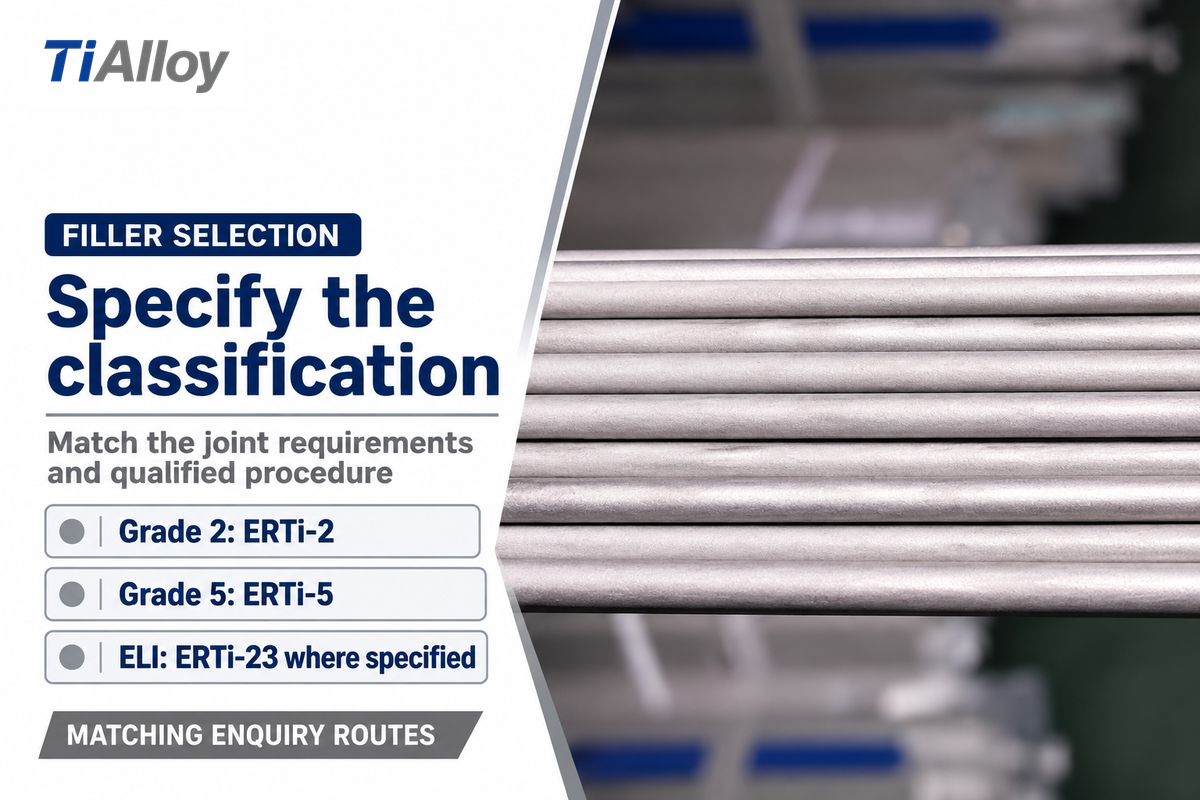
チタン溶加材を選ぶ際は、通常、母材の組成に合わせることから始めます。Grade 2ではERTi-2、Ti-6Al-4VではERTi-5が候補になります。継手設計で延性、靭性、極低温での使用が重視される場合など、技術要件によって選択が変わることがあります。
Grade 2チタンにはどの溶加材が推奨されますか?
溶接施工要領書で溶加材が必要な場合、Grade 2チタンに合わせる一般的な候補はERTi-2です。溶接材料の分類に加え、直径と供給形態も指定してください。ERTi-2溶接棒を直棒で必要とする場合は、その長さも明記します。「Grade 2ワイヤ」とだけ記載した発注書では、工業用ワイヤと分類済み溶接消耗材の違いが明確になりません。
| 母材 | 適合候補 | 選定時の確認事項 |
|---|---|---|
| Grade 2、工業用純チタン | ERTi-2 | 必要な継手特性と承認済み溶接施工要領書を確認 |
| Grade 5、Ti-6Al-4V | ERTi-5 | 強度、延性、適用されるプロジェクト制限を確認 |
| Ti-6Al-4V ELI用途 | 指定がある場合はERTi-23 | 低侵入型元素要件と使用条件を確認 |
TWIは、溶接金属の延性を高める方法として、低強度材や超低侵入型元素材の溶加材を挙げています。プロジェクト仕様によって選択肢がさらに限定される場合があります。NASA/Johnson Space Centerの軌道チューブの適用範囲では、PRC-0015 Rev. A、section 5.2が極低温用途にELI溶加材を求め、Ti-6Al-4VおよびTi-6Al-4V ELIへの工業用純チタン溶加材の使用を禁止しています。一般的な代替提案よりも、個別の作業仕様が優先される具体例として捉えてください。
Grade 2とGrade 5の材料比較は、母材の選定に役立ちます。この選定を継手に反映する方法は、溶接施工要領書で確認できます。
アークを発生させる前に継手を清浄にして組み付ける
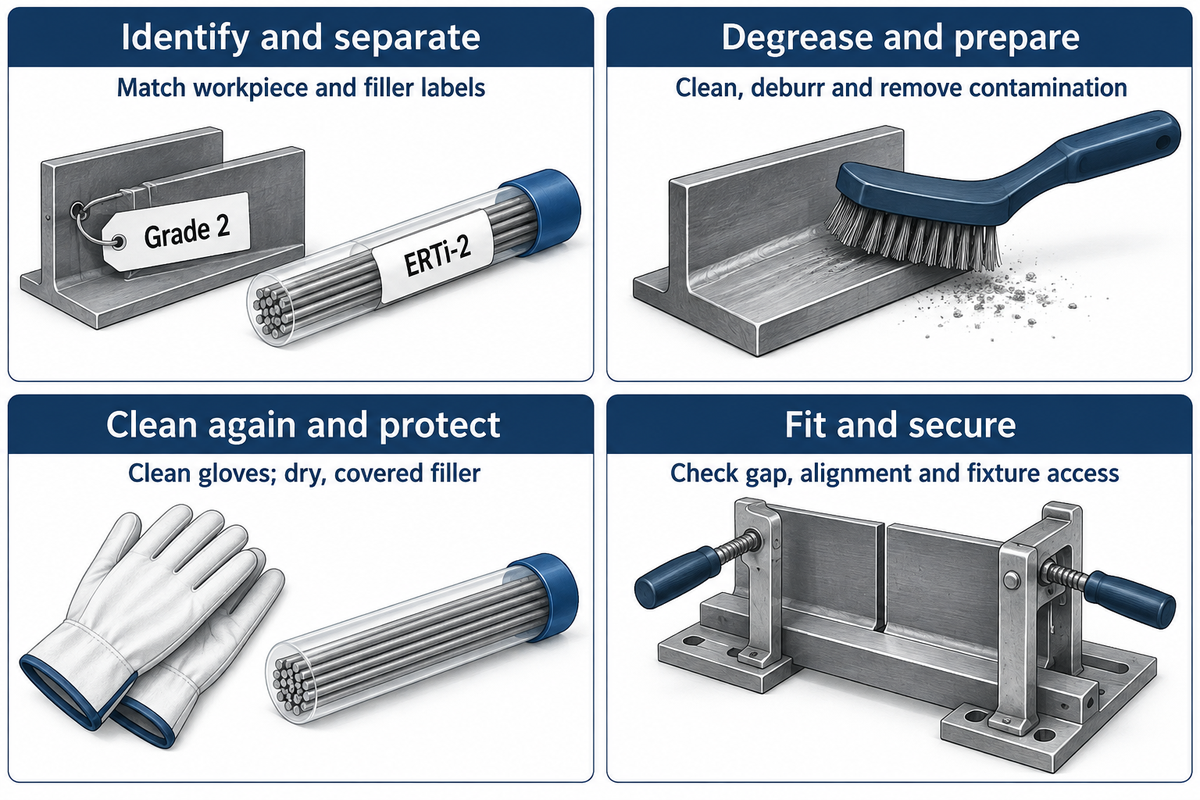
チタンを扱う際は、継手面、溶加材、取り扱いのすべてを清浄に保つ必要があります。アークを発生させる前に、チタン溶接での汚染リスクを抑える対策を実施してください。機械加工の前に油分を除去し、専用工具を使い、準備した部品は組み立てまで保護します。チタン溶接の継手設計にも同様の注意が必要です。継手の隙間は、溶加材の量や溶け込み深さに影響することがあります。
- 識別して分ける:部材と溶加材の表示を作業指示と照合し、他の合金用工具とは分けてください。
- 脱脂して準備する:承認済みの洗浄方法に従い、端部のバリを取り、指定された表面汚染を除去します。
- 再洗浄して保護する:加工残留物を除去し、清潔な手袋を使用して、溶加材を乾燥状態で覆って保管します。
- 位置を合わせて固定する:ガスシールドを整える前に、継手の隙間、位置合わせ、治具のアクセス性を確認します。
専用ブラシは有効ですが、駆動方式にも注意が必要です。TWIは、エア駆動工具が脱脂後に油分や水分を持ち込む可能性を指摘しています。チタン専用のステンレス鋼ブラシを使えば汚染経路の一つを防げますが、洗浄済みの継手に油分を含む圧縮空気を吹き付けると、別の汚染を招くことがあります。
準備から溶接への引き継ぎでは、洗浄方法、工具の識別、準備済みの組立品を保護保管から出していた時間を共有します。準備済みの組立品を次のシフトまで待たせる場合は、準備が済んでいるから清浄なままだと考えず、継手面を覆ってください。
溶接池、冷却中の溶接部、ルート部を保護する
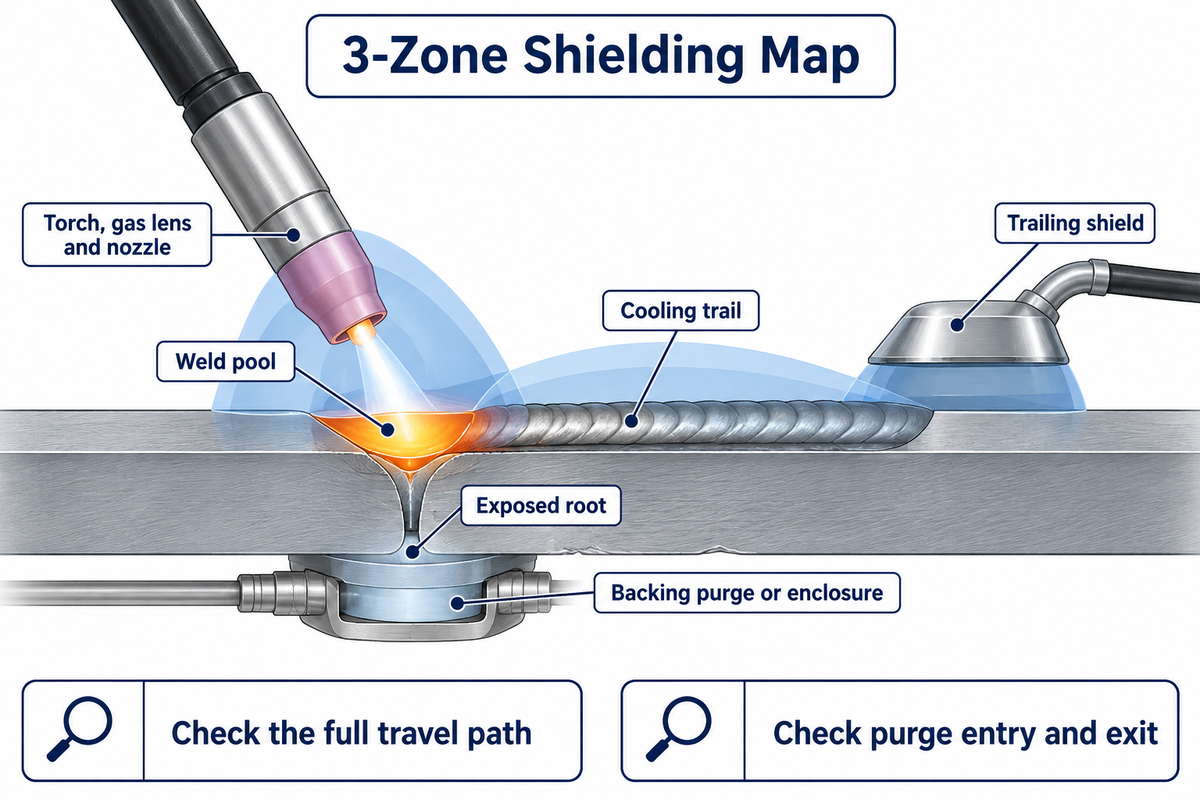
チタンのガスシールド溶接では、高温のまま空気にさらされる金属を保護する必要があります。トーチは溶接池のすぐ近くを覆います。追加のシールドで冷却中のビードとその周辺を保護し、バックパージでルート部を保護します。保護には、ガスボンベ以外の設備も関わります。
3ゾーンのシールド配置図
| ゾーン | 保護方法 | 調査すべき不具合要因 | 生産時の確認事項 |
|---|---|---|---|
| 溶接池 | 溶接トーチ、ガスレンズ、ノズル | アーク付近の漏れ、気流、ガスシールドの乱れ | 供給されるガスとトーチの配置を確認 |
| 冷却中の溶接部 | 継手に合わせた後方シールド | 溶接の進行に伴って、高温の溶接部がシールドの外に出る | 溶接の全行程でシールド範囲を確認 |
| 露出したルート部 | 裏当て側のバックパージまたは保護囲い | チューブ内に空気が残る、または溶接裏面に空気が届く | パージガスの入口と出口、実際に囲まれる容積を確認 |
この図は、ガス供給の問題と供給経路の問題を区別しています。ガスボンベが良好でも、曲面部品から後方シールドが浮いている、不適切なホースを使っている、接続部が漏れているといった問題は解消できません。TWIによると、停止中にホース内に水分がたまることがあります。週末の停止後に溶接部に気孔が生じた場合は、母材だけでなくガス経路も調べてください。
チューブを溶接する場合は、仮付け前に内部の空間と排気方法を考慮してバックパージを計画します。溶接の両側を保護し、実際の組み立て工程でも保護が維持されるようにします。開放状態の試験片で機能したパージ方法が、最終部品の組み立て後も機能するとは限りません。
チタン溶接チャンバーを含むシールド機器を変更する場合、再認定が必要になることがあります。引用したNASA仕様では、シールド機器と方法を重要変数として扱っています。同仕様によると、チャンバー外で実施した認定はチャンバー内で使用できますが、チャンバー内で実施した認定はチャンバー外では使用できません。生産上の近道が別の溶接方法に変わらないよう、承認済みの配置を工程管理の一部として記録してください。
一律のレシピをそのまま使わずにTIG溶接を設定する
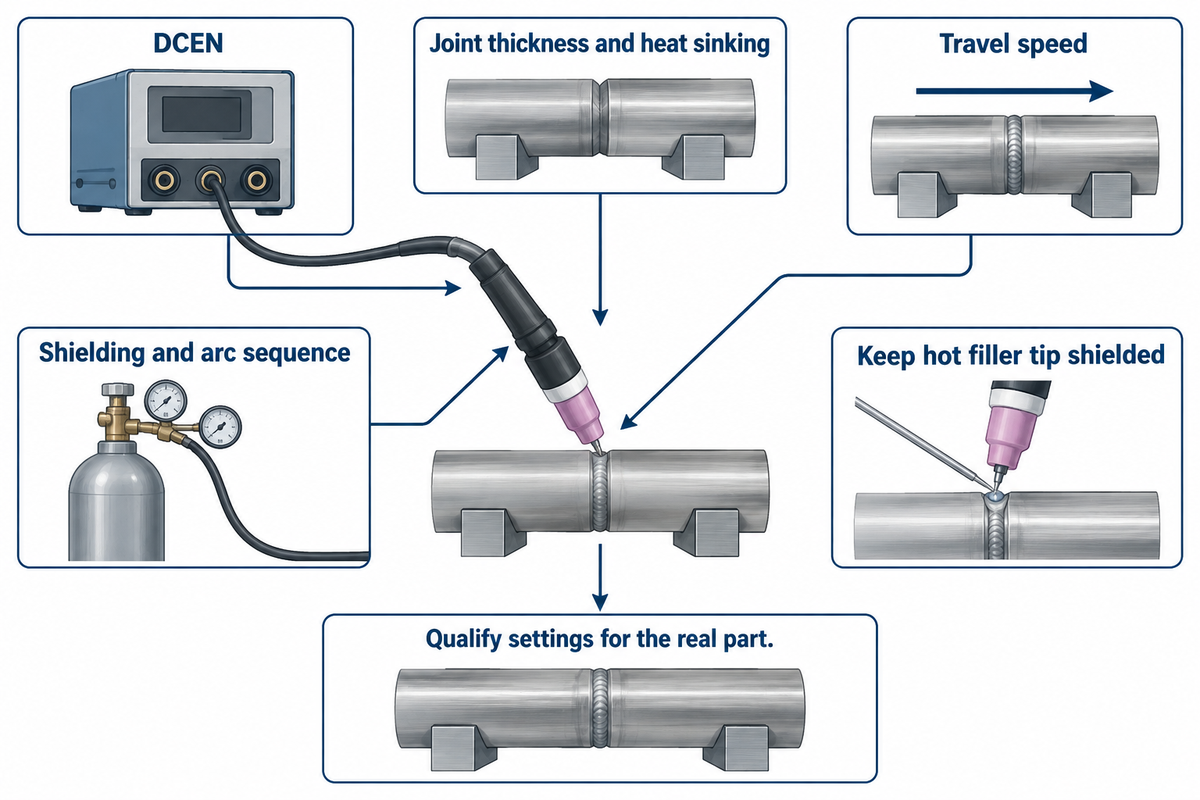
極性、電極、継手準備、シールド、アークの手順は、TIG工程の管理に影響します。ガスタングステンアーク溶接では入熱や溶加材投入を調整できますが、設定電流だけを転用しても、継手の板厚、放熱、溶接速度の問題は解決しません。適切な溶接施工要領書の認定では、これらの設定を実部品に合わせます。
チタンはACとDCのどちらで溶接しますか?
チタンのTIG溶接では通常、電極マイナスの直流(DCEN)を使用します。TWIによると、一般的なシールドガスは高純度アルゴンで、溶け込み要件に応じてヘリウムまたはアルゴンとヘリウムの混合ガスを使うことがあります。同ガイダンスでは、タングステンの汚染を防ぐため、高周波スタートまたはリフトアークスタートを認めています。
薄肉部品について、TWIの溶接性ガイドは、通常10 mm未満の部品にアルゴンまたはアルゴン・ヘリウムシールドを用いるTIGおよびプラズマ溶接を説明しています。Millerのチューブ・パイプ溶接のベストプラクティスでは、溶接後も保護を続ける例として20–25秒のポストフローを示しています。生産用施工手順では、冷却条件に応じて時間を定めてください。
溶加材を追加する間は、高温の溶加材先端を不活性ガスシールド内に保ちます。チタン製熱交換器チューブの継手では、チューブシートや治具が溶接部から熱を奪う影響を評価してください。タングステン電極溶接機器の挙動は、単体チューブの試験片と組み立て済み熱交換器で異なることがあります。
溶接色、気孔、その他の欠陥を検査する
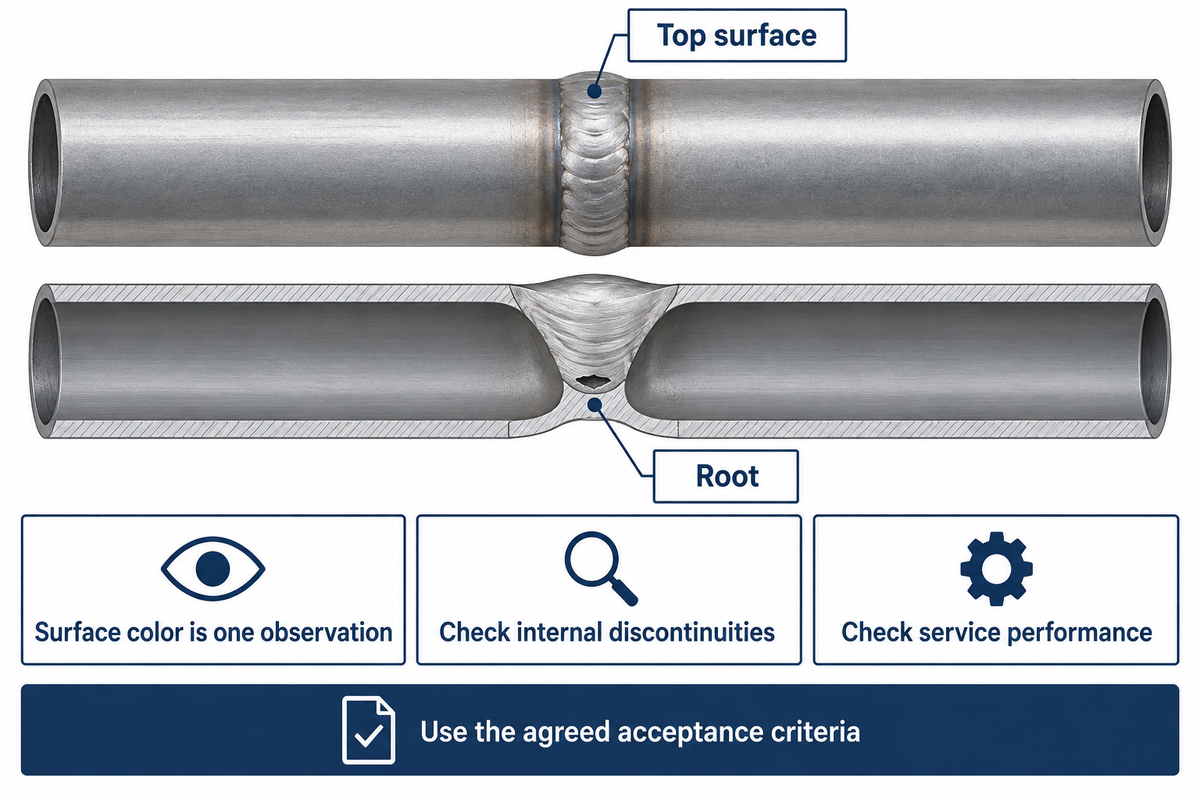
合意済みの合否判定基準に照らしてチタン継手を検査し、表面の色と形状を確認するとともに、必要な検査を行います。適用されるチタン溶接色チャートは、シールドの問題を特定するのに役立ちます。内部の不連続部や使用性能は、別途確認が必要です。継手の品質と健全性を記録するため、表面色、形状、必要な検査の結果を溶接全体にわたって記録してください。
溶接ビード表面の明るい銀色の光沢は何を示していますか?
銀色の反射は、目視できる表面酸化が限られていることを示す場合があります。内部の健全性と機械的な合否は、表面色とは別に評価してください。ルート部、冷却中の溶接部、表面を検査し、内部欠陥について指定された検査を行います。多層溶接では、前の層の検査履歴も保管してください。
前のパスに混入した汚染物質が、後続の溶接金属に影響することがあります。多層チタン溶接について、TWIは「表面の外観だけでは信頼できる判断基準にならない」と注意しています。
Hoyeらによる2011年の研究でも、表面の変色と、バルク材内部の侵入型元素による汚染は区別されています。疲労が重要な用途では、2024年のTi-6Al-4V研究が別の懸念を示しています。試験では、大きな気孔や試験片表面近くの気孔が特に有害でした。
| 確認事項 | 調査の重点 | 次に行う管理された対応 |
|---|---|---|
| ビード脇の変色 | 冷却中のシールド範囲と位置 | 適用される色の合否判定基準と照合 |
| ルート部の酸化 | 裏面のバックパージ、漏れ、閉じ込められた空気 | ルート側の保護方法を見直す |
| 気孔 | 水素の発生源、清浄度、ガス供給 | 指定された検査と補修手順を使用 |
| 停止後に発生した気孔 | ホースや供給ライン内の水分 | バッチを再開する前にガス経路を調査 |
| 不均一な溶け込み | 組み付け、放熱、溶接速度の一貫性 | 承認済みの設定と照らして継手を確認 |
| 溶け込み不良 | 継手準備と溶接条件 | 合否要件に基づき処置を決定 |
| タングステン巻き込みの疑い | 電極の接触とアークスタート | 承認済みの手順で検査・補修 |
| 予期しない脆化 | 汚染、合金、溶加材の識別 | 影響を受けた作業品を保留し、技術評価を受ける |
| 疲労が重要な継手 | 欠陥の大きさ、位置、使用時の荷重 | 使用条件に指定された検査範囲を適用 |
酸化による変色をブラッシングで落としても、見た目が変わるだけで、その下にある金属の履歴は変わりません。証拠が外観清掃で見えなくなる前に、記録された元の状態と必要な処置に基づいてチタン溶接部の補修を決めてください。
受け入れ可能な接合部あたりの溶接コストを計算する
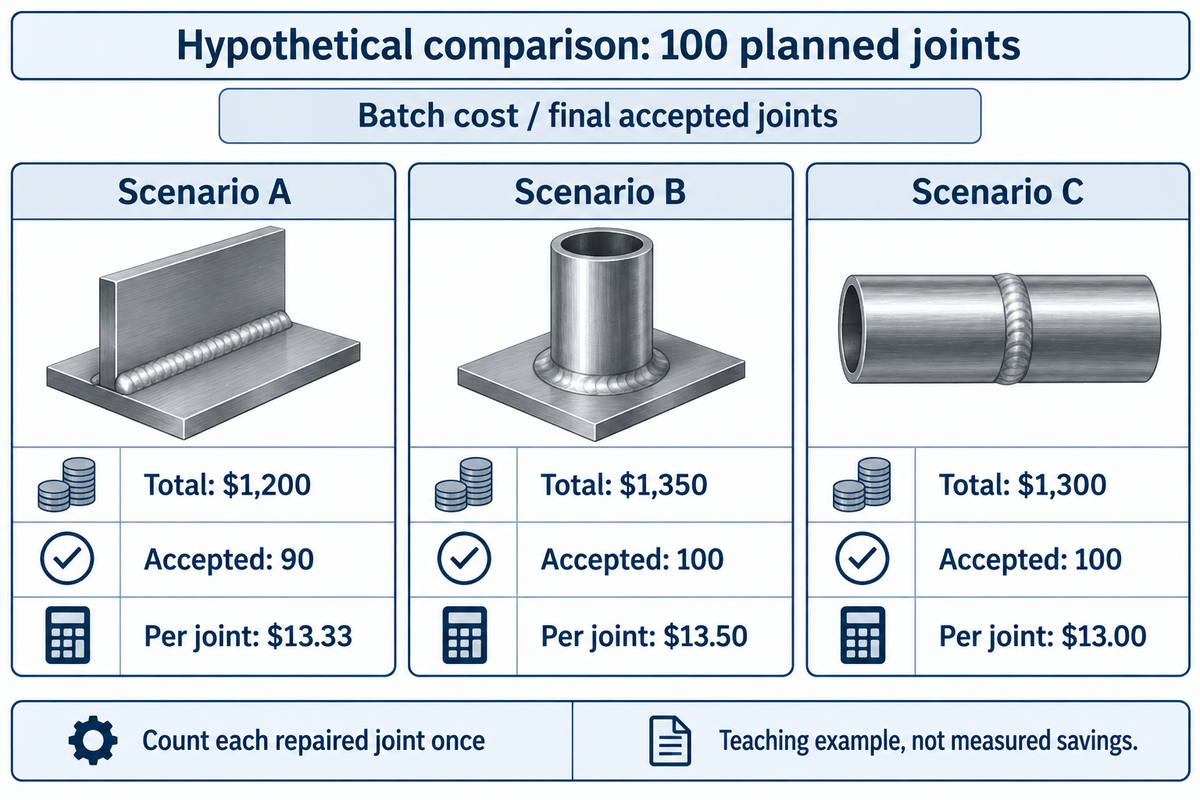
最終的に受け入れられた接合部の数でバッチ全体のコストを割り、受け入れられた接合部を重複なく数えて、受け入れ可能な接合部あたりのコストを算出します。準備、治具の設置、パージ、溶接、検査、補修、交換に関連するコストを含めます。チタン溶接棒の価格を比較する際は、規格分類、直径、形状を揃えてください。溶加材はバッチコストを構成する要素の一つにすぎません。
受け入れ可能な接合部あたりのコスト = 定義したバッチ総コスト / 最終的に受け入れられた接合部数です。関連する溶接施工法の認定コストは、明示した基準に基づいて配賦します。材料費やスクラップ損失をバッチコストに含めている場合、重複して計上しないでください。
| シナリオ | バッチコスト合計 | 最終合格継手数 | 受け入れ可能な接合部あたりのコスト |
|---|---|---|---|
| A | $1,200 | 90 | $13.33 |
| B | $1,350 | 100 | $13.50 |
| C | $1,300 | 100 | $13.00 |
この説明用の例では、BはAより多くの接合部を受け入れ可能にしますが、受け入れ可能な接合部あたりのコストはやや高くなります。$1,350 ÷ 100 = $13.50です。CはBと同じ数量の接合部を、より低い総コストで製作します。ここで仮定したコスト合計は計算例であり、見積額や実測された削減額ではありません。
生産部門はパージと準備にかかった時間を記録し、品質部門は初回合格と最終合格を分けて記録してください。その後、経理部門が同じコスト範囲で比較します。Chalmersの目視溶接検査研究では、評価のばらつきが不要な補修につながる可能性が示されました。自動車組立品の溶接に関するSAE掲載研究も、検査戦略と工程改善を同じコスト判断に含めるべき理由を示しています。別の方法の平均コストが低くても、必要な継手性能は合格条件です。
注文違いを防ぐチタン溶加ワイヤの指定方法
チタン溶接ワイヤは、溶加材の分類、直径、供給形態、必要書類を指定して注文します。AWS A5.16/A5.16M:2023はチタン溶接用電極と溶接棒を対象とし、ASTM B863-26はチタンおよびチタン合金ワイヤを対象としています。分類済み消耗材が図面で要求されている場合は、その要件を注文書に明記してください。
TiAlloyは、ERTi-2、ERTi-5、ERTi-23など、工業用ワイヤと溶接用溶加材を取り扱っています。製品情報にはコイル材、スプール、直棒での供給について記載されています。ワイヤ製品群の個別の最大仕様をつなぎ合わせて注文せず、必要な条件の組み合わせを伝えてください。外部のチタン溶接サービスを利用する場合も、加工業者に同じ要件を共有してください。
工業用ワイヤの問い合わせ
- チタンの材質グレードとワイヤ仕様を明記します。
- 寸法、寸法公差、表面状態を定めます。
- 供給形態と検査書類を指定します。
溶接用溶加材の問い合わせ
- 必要な溶接材料の分類を明記します。
- 溶接プロセスに合わせて直径と形態を選びます。
- バッチのトレーサビリティと施工要領書の要件を定めます。
| 注文項目 | 提示する情報 | 確認担当 |
|---|---|---|
| 母材 | 材質グレードと材料状態 | 技術部門 |
| 溶加材の分類 | 必要なERTi記号 | 溶接技術部門 |
| 適用仕様 | 規格、版、プロジェクト要件 | 技術部門・品質部門 |
| 直径 | 呼び寸法と必要な寸法公差 | 生産部門 |
| 供給形態 | 直棒、コイル材、スプール | 生産部門・購買部門 |
| 数量 | バッチ数量と納期 | 購買部門 |
| 表面状態と梱包 | 清浄度と保護保管の要件 | 品質部門 |
| トレーサビリティ | ロット識別と必要な検査記録 | 品質部門 |
| 使用条件 | 極低温、疲労、その他の指定条件 | 設計技術部門 |
チタンワイヤの形態と注文ガイドに、製品の詳細情報があります。溶接消耗材の問い合わせでは、記入済みの要件と図面をTiAlloyのチタン溶接用溶加ワイヤチームにお送りください。
チタン溶接に関するよくある質問
チタンはTIGで溶接できますか?
はい。TIGは、手動作業や機械化作業でチタンおよびその合金を溶接する際に広く使われています。溶接を成功させるには、材料を清浄に保ち、適切な施工要領書に従い、高温の溶接部と露出したルート部を保護する必要があります。アーク停止後も、適切な冷却期間中はシールドを続けてください。組み立て前に、トーチ、後方シールド、ルート部へのアクセスを計画します。
チタンのTIG溶接に最適なガスは何ですか?
チタンのTIG溶接では、高純度アルゴンが一般的な出発点です。特定の溶け込み要件に応じて、ヘリウムまたはアルゴンとヘリウムの混合ガスを選択できます。ボンベの仕様だけでなく、供給されるガスの品質も重要です。漏れ、ホース内の水分、不十分なシールドによって、ガスが継手に届く前に汚染が生じることがあります。稼働中だけでなく、停止後にもガス経路を確認してください。
チタンパイプを溶接する最適な方法は何ですか?
TIGはルート部と溶加材の投入を細かく制御できるため、チタンパイプ溶接の実用的な出発点です。内部パージ、組み付け、トーチのアクセス、冷却中の溶接部の保護をまとめて計画してください。継手と生産要件に合う場合は、機械化装置やオービタル溶接装置によって、文書化され、認定済みの再現性ある設定を実現できます。
チタンの溶接が難しいのはなぜですか?
高温時にチタンが反応しやすくなるため、汚染管理が難しくなります。酸素、窒素、水素は溶接金属の特性を変えることがあり、チタン加工ではアーク周辺だけでなく、より広い範囲を保護する必要があります。清浄度、溶加材の取り扱い、冷却中の保護は、安定した溶接条件と同じように重要です。
溶接条件はチタンの溶接品質にどのような影響を与えますか?
チタンの溶接では、電流、溶接速度、アーク長、溶加材の添加量が溶け込み、ビード形状、熱サイクルに影響します。ガス流量とシールドの形状によって、加熱された表面をどの程度適切に保護できるかが決まります。これらの条件は連動するものとして設定してください。ガス流量を増やすだけではシールド範囲の不足は解消されず、板厚や継手の詳細が異なる条件で電流値をそのまま踏襲しても、入熱を適切に管理できません。
チタンを鋼に直接溶接できますか?
通常はできません。一般的な直接溶融溶接では、脆い金属間化合物が生成することがあります。固相接合も自動的に解決策となるわけではありません。2013年にTWIが行ったチタンとステンレス鋼の接合に関する研究では、直接摩擦溶接した継手に脆い化合物が確認され、中間層が検討されました。チタンと鋼の接合には、専用に設計された接合方法と、その方法に応じた適格性確認が必要です。
Grade 5チタン合金に適した溶加材は?
Grade 5(Ti-6Al-4V)には、同等材であるERTi-5が一般的な選択肢です。極低侵入型元素の溶加材が必要な場合は、ERTi-23が指定されることがあります。最終的な選定は、必要な強度や延性、使用条件、適用される溶接施工法に基づいて行います。一般的な溶接ガイドでは妥当に見える代替材でも、プロジェクトの規定で禁止される場合があります。そのため、購入、保管、溶接作業者への支給を通じて、指定された分類を維持してください。
継手を踏まえて材料の問い合わせ内容を準備する
図面、母材の材質グレード、必要な溶加材の分類から確認します。TiAlloyのチタン材料ラインアップでは、製作計画に合わせた材料の発注に対応する製品を取り扱っています。
引用資料をもとにCherryが作成しました。研究結果および用途固有の規則については、それぞれの組織を出典として示しています。
参考文献・出典
- チタンおよびチタン合金の溶接、第1部、TWI、Job Knowledge 109。
- チタンおよびチタン合金の溶接、第2部、TWI、Job Knowledge 110。
- 異なる溶接プロセスで製作したTi-6Al-4V溶接部の微細組織と機械的性質、Tolvanen、Pederson、Klement、2024年;Chalmersの研究記録。
- チタンおよびチタン合金製部品の自動・機械式ガスタングステンアーク溶接に関するプロセス仕様、NASA/Johnson Space Center、PRC-0015 Rev. A、2020年5月。
- 商業用純チタンおよびTi-6Al-4Vチタン合金におけるガスタングステンアーク溶接金属の溶接後の大気汚染、Hoye、Li、Norrish、Dippenaar、2011年。
- 溶接品質の主観的評価と生産コストへの影響、Öberg、Åstrand、2013年;Chalmersの研究記録。
- 製造プロセス改善と検査戦略選定における品質コストのトレードオフ:自動車溶接組立品の事例研究、Zaklouta、Roth、SAE International、2012年。
- A5.16/A5.16M:2023:チタンおよびチタン合金溶接電極の仕様、American Welding Society、公開説明。
- B863:チタンおよびチタン合金線の標準仕様、ASTM International、有効なB863-26の掲載情報および公開適用範囲。
- 材料の溶接性:チタンおよびチタン合金、TWI、Job Knowledge 24、更新版技術ガイダンス。
- チタンとステンレス鋼の異材摩擦溶接、Bertrand Flipo、TWI、公開レポート概要1040/2013。
当社が情報を発信する理由
TiAlloyについて
TiAlloyは、仕様が定められた産業用注文向けに、チタン、ステンレス鋼、ニッケル合金、クラッド鋼板を供給しています。当社の技術ガイドは、見積りを比較する前に、製品形態、適用規格、試験範囲、出荷書類を揃えられるよう、購買担当者を支援する目的で作成されています。
01溶解・成形厚板、薄板、管、チューブ、棒材、線材、鍛造品
02加工熱処理、仕上げ、検査、輸出梱包
03確認EN 10204 Type 3.1材料証明書および注文書類