
TiAlloyへお問い合わせ

クラッド鋼板/圧力・プロセス機器
爆発圧着・圧延接合・大判材供給
クラッド鋼板サプライヤー ステンレス鋼・ニッケル合金・チタンのクラッド鋼
圧力容器、反応器、熱交換器、管板、プロセス機器向けのクラッド鋼板。
TiAlloyは、炭素鋼または低合金鋼の母材にステンレス鋼、ニッケル合金、またはチタンを接合したクラッド鋼板を供給します。材料の組み合わせ、寸法、接合方法、検査、加工を一体の注文仕様として確認します。
全厚
6–150 mm
クラッド厚さ
1.5–10 mm
幅
≤ 4,200 mm
長さ
≤ 15,000 mm
板重量
≤ 20 t
主要材種
304L / 316L / 904L / 2205 / 2507
625 / 825 / C22 / C276
Ti Gr.1 / Gr.2 / Gr.7 / Gr.12
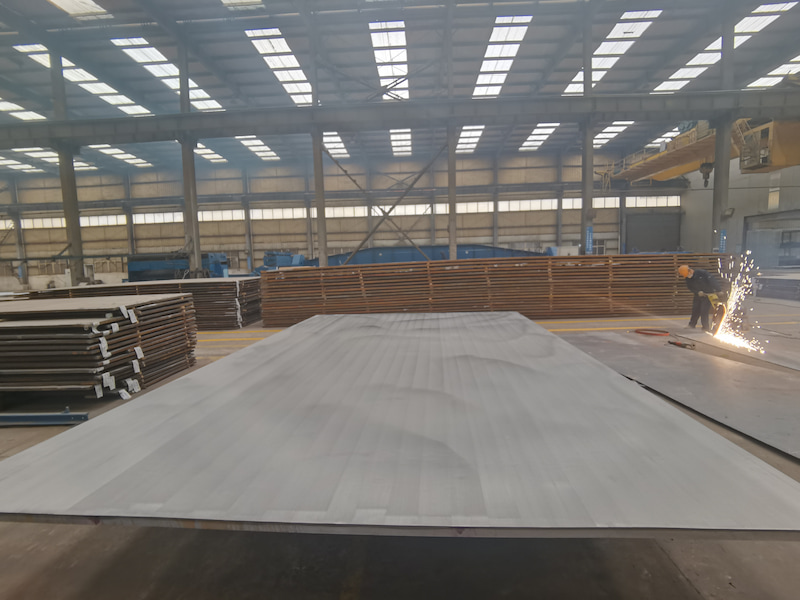 クラッド鋼板
産業プロジェクト向け供給
生産前に材料の組み合わせ、板寸法、検査内容を併せて確認します。
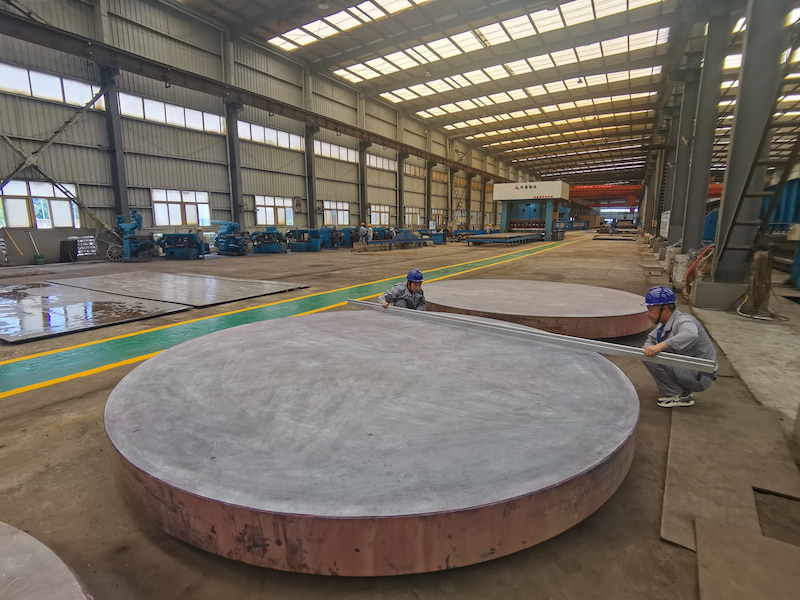 接合界面
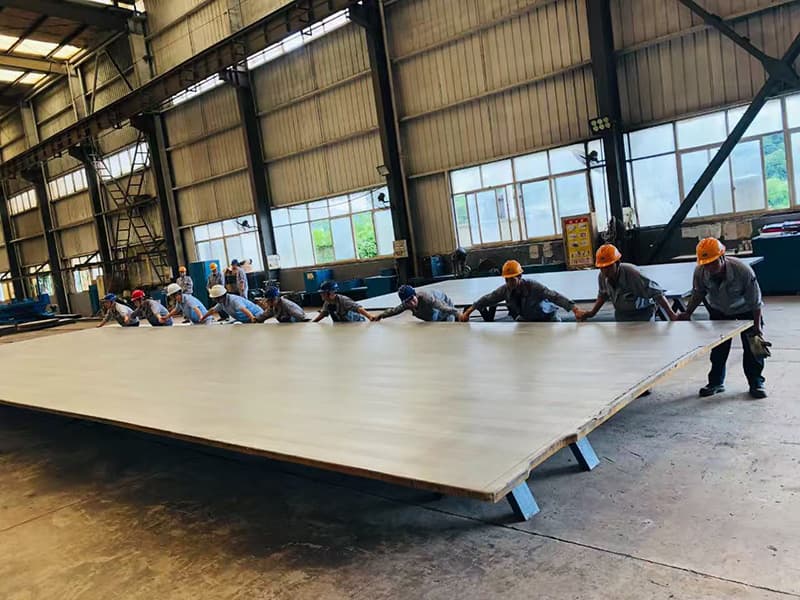 加工に対応
ステンレス鋼・ニッケル合金・チタンクラッド鋼
最終寸法、接合方法、試験、調達リードタイムは、実際の材料の組み合わせとプロジェクト仕様に基づいて確認します。
クラッド鋼板
産業向け見積り確認
クラッド材種、母材鋼種、全厚/クラッド厚さ、幅 × 長さ、数量をお知らせください。
クラッド鋼板の見積りを依頼
指定がある場合は、接合方法、UT、機械試験、熱処理、機械加工、仕向地もお知らせください。
クラッド材/母材鋼
クラッド材と母材鋼
ステンレス鋼、ニッケル合金、チタンのクラッド材は、圧力容器用鋼や低合金鋼の母材と組み合わせられます。板の片側の材種がすでに指定されている場合は、その条件を起点に適切な材料の組み合わせを確認できます。
クラッド鋼板/材料の組み合わせ
使用面の合金と構造用母材鋼は、全厚、クラッド厚さ、必要な接合仕様と併せて確認します。
クラッド材
一般的なプロジェクト材種
ステンレス鋼
オーステナイト系・二相ステンレス鋼ニッケル合金
Ni・Ni-Cu・Ni-Cr-Moニッケル/Ni-Cu: Nickel 200 · Nickel 201 · Alloy 400
Ni-Cr / Fe-Ni-Cr: 合金 600 · 800 · 800H · 800HT · 825
Ni-Cr-Mo/高合金: Alloy 625 · C22 · C276 · Alloy 59 · B2 · Alloy 20 · Alloy 28 · Alloy 31
チタン
反応性金属一般的なクラッド材種: Grade 1 · Grade 2 · Grade 7 · Grade 12。 その他のチタン材種も、必要な材料の組み合わせと接合方法に基づいて確認できます。
母材鋼
構造用母材板
圧力容器用炭素鋼
A/SA516 Gr.60 · Gr.65 · Gr.70
A/SA285 Gr.C
Cr-Mo圧力容器用鋼
A/SA387 Gr.11 Cl.2 · Gr.12 Cl.2 · Gr.22 Cl.2
その他のプロジェクト指定母材
ASTM A283 · ASTM A36 · その他、指定された炭素鋼または低合金鋼の母材。
代表的な材料の組み合わせ
316L / SA516 Gr.70 · Alloy 625 / SA516 Gr.70 · C276 / SA516 Gr.70 · Titanium Grade 2 / 圧力容器用鋼。
クラッド材 × 母材/一般的な見積り組み合わせ
クラッド鋼板の一般的な材料の組み合わせ
問い合わせの多くは、一般的な「クラッド鋼板」ではなく、2つの材種を指定して届きます。以下からクラッド材の系統を選ぶと、圧力容器やプロセス機器のプロジェクトでよく確認する材料の組み合わせをご覧いただけます。
材料系統
ステンレス鋼クラッド材
材種 → 母材鋼
304L
SA516 Gr.70
SA516 Gr.70
321
SA516
347
SA516
904L
SA516
SA516
SA516
見積り例
「316L / SA516 Gr.70 クラッド鋼板」の指定があれば、材料確認を開始できます。全厚、クラッド厚さ、板寸法は同じ問い合わせに続けて記載できます。
ニッケル合金クラッド材
材料グレード → 裏当て鋼
Alloy 625
SA516
Alloy 825
SA516
Alloy C22
SA516
Alloy C276
SA516
Alloy 600
SA516
Alloy 400
炭素鋼
一般的な見積依頼
Alloy 625 / SA516クラッド鋼板およびC276クラッド鋼板を問い合わせる際、圧力容器またはプロジェクト仕様ですでに母材鋼種が決まっている場合は、その材種を明記してください。
チタンクラッド材
材種 → 圧力容器用母材
チタン材種 Grade 1
圧力容器用鋼
SA516/プロジェクト指定鋼
チタン材種 Grade 7
圧力容器用鋼
チタン材種 Grade 12
圧力容器用鋼
一般的な見積依頼
チタン材種 Grade 2 / SA516クラッド鋼板を問い合わせる際は、分かる場合は正確なSA516材種を記載し、全厚、チタン厚さ、板寸法もお知らせください。
材料の組み合わせ
ステンレス鋼/鋼
圧力容器用鋼にステンレス鋼をクラッドした板は、プロセス容器、タンク、一般的な耐食用途の機器に広く指定されています。
見積りの記載形式
クラッド材種/母材鋼種
次に確認する項目
全厚+クラッド厚さ/幅 × 長さ
その他の材料の組み合わせ
これらは一般的な調達時の組み合わせであり、対応可能な組み合わせのすべてではありません。その他のクラッド材種と母材鋼種も、必要な接合方法、寸法、プロジェクト仕様に基づいて確認できます。
クラッド鋼板の寸法・厚さ・板重量
クラッド鋼板の寸法と標準供給範囲
指定寸法のクラッド鋼板が製作可能か確認するには、材料の組み合わせ、全厚、クラッド厚さ、目標とする板寸法からご相談ください。以下の範囲は、ステンレス鋼、ニッケル合金、チタンのクラッド鋼板について、通常公開している供給範囲です。
標準公開供給範囲
ステンレス鋼・ニッケル合金・チタン
| クラッド材の系統 | 全厚 | クラッド厚さ | 幅 | 長さ | 単板重量 |
|---|---|---|---|---|---|
| ステンレス鋼 オーステナイト系/二相鋼/高合金系 | 6–150 mm | 1.5–10 mm | 最大 4,200 mm | 最大 15,000 mm | 最大 20 t |
| ニッケル合金 625 / 825 / C22 / C276 / その他 | 6–150 mm | 1.5–10 mm | 最大4,200 mm | 最大15,000 mm | 最大20 t |
| チタン Grade 1 / 2 / 7 / 12 | 6–150 mm | 1.5–10 mm | 最大4,200 mm | 最大15,000 mm | 最大20 t |
標準範囲
クラッド鋼板の標準公開供給範囲は、全厚6–150 mm、クラッド厚さ1.5–10 mm、幅最大4,200 mm、長さ最大15,000 mm、単板重量最大20 tです。 これを超える大型、厚板、重量物についても、実際の材料の組み合わせ、接合方法、加工要求に基づいて確認できます。
板の形状・納入
目標寸法と併せて確認
クラッドの配置
片面クラッド・両面クラッド
板の形状
長方形板・異形板・寸法切断
大型プロジェクト向け供給
特大クラッド鋼板・厚板・プロジェクト指定寸法
クラッド鋼板/規格一覧
ASTM / ASMEクラッド鋼板規格
まずクラッド材の系統を確認し、次に母材鋼とプロジェクトで適用される仕様を確認します。材種名だけでは、クラッド鋼板の購入要件全体は確定しません。
A263
ASTM
ステンレス鋼クロム鋼クラッド板
炭素鋼または低合金鋼の母材板の片面または両面に、ステンレス鋼クロム材を一体接合したものを対象とします。
ASMEの規格体系
SA-263
クロム系ステンレス鋼クラッド
A264
ASTM
ステンレス鋼クロム・ニッケル鋼クラッド板
クラッド鋼板用途向けに、炭素鋼または低合金鋼の母材板とステンレス鋼クロム・ニッケル材を一体接合したものを対象とします。
ASMEの製造方法
SA-264
クロム・ニッケル系ステンレス鋼
A265
ASTM
ニッケルおよびニッケル基合金クラッド鋼板
炭素鋼または低合金鋼の母材板の片面または両面に、ニッケルまたはニッケル基合金のクラッド材を一体接合したものを対象とします。
ASMEの製造方法
SA-265
ニッケル/ニッケル基合金
B898
ASTM
反応性金属・耐火金属クラッド板
チタン、ジルコニウム、タンタル、ニオブまたはそれらの合金を用いたクラッド板を対象とします。TiAlloyのプロジェクトでは、チタンがここで扱う主な反応性金属クラッド板です。
材料の体系
チタン
反応性金属クラッド板
母材板の規格
別途指定する母材の要求事項
A/SA516
圧力容器用炭素鋼板。母材として一般的な材種はGrade 60、Grade 65、Grade 70です。
A/SA285
圧力容器用炭素鋼板。構造用母材としてGrade Cを指定できます。
A/SA387
Grade 11、Grade 12、Grade 22 Class 2など、プロジェクトで採用される材種を含むCr-Mo圧力容器用鋼板。
規格体系の概要
クラッド鋼板の調達では、ASTM A263 / ASME SA-263がステンレス鋼クロム材のクラッドを、ASTM A264 / ASME SA-264がステンレス鋼クロム・ニッケル材のクラッドを、ASTM A265 / ASME SA-265がニッケルおよびニッケル基合金のクラッドを規定します。ASTM B898はチタンを含む反応性金属・耐火金属クラッド板を対象とします。A/SA516、A/SA285、A/SA387などの母材板規格は、購入要件の別項目として指定します。
接合方法
02
爆発圧着・圧延接合クラッド鋼板
接合方法がすでに指定された見積り依頼もあります。一方で、クラッド合金、母材鋼、厚さ、プロジェクト規格だけが記載されている場合もあります。すべての材料の組み合わせに同じ工程を当てはめず、提示された条件から製造方法を確認します。
EX/固相接合
爆発圧着
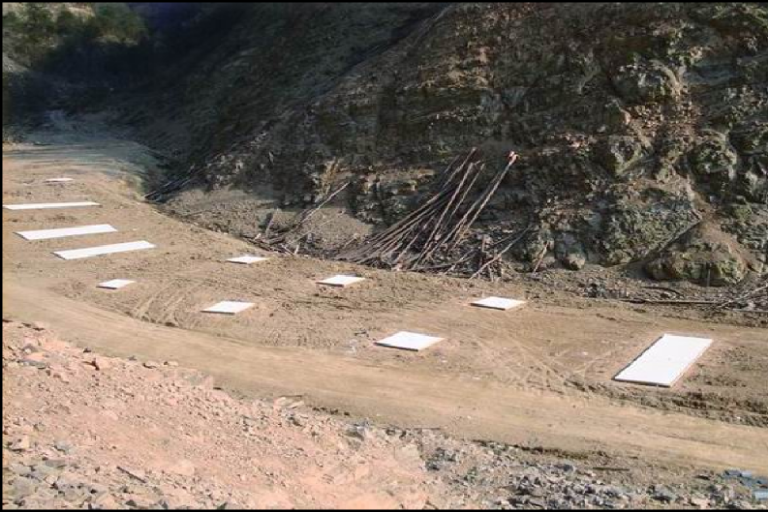 爆発圧着現場
爆発圧着クラッド鋼板は、制御された爆発エネルギーで準備済みのクラッド板を母材板に衝突させ、固相の冶金的接合を形成します。
爆発圧着は、規格や調達文書では爆発溶接とも呼ばれます。実際の金属の組み合わせ、板形状、必要な受入れ基準に基づいて製造方法を確認します。
爆発圧着クラッド鋼板の製造方法
代表的な工程順序
- 01 表面処理
- 02 クラッド材/母材の組立て
- 03 管理された間隔の設定
- 04 爆薬の装填・起爆
- 05 高速衝突
- 06 冶金的接合
- 07 必要に応じてレベリング・熱処理
- 08 最終検査
RB/圧延機
圧延接合
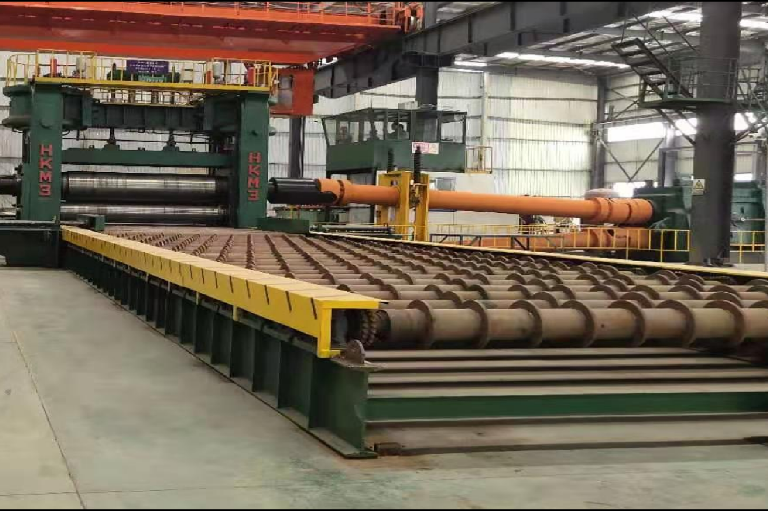 圧延機/圧延接合
圧延接合クラッド鋼板は、準備・組立てした金属を加熱して圧延し、必要な冶金的接合が形成されるまで圧下して製造します。
組立方法、加熱スケジュール、圧延圧下、熱処理、仕上げ方法は、材料の組み合わせ、全厚、クラッド比、適用されるプロジェクト仕様によって異なります。
圧延接合クラッド鋼板の製造方法
一般的な工程順序
- 01 板の表面処理
- 02 合わせ材・母材の組立
- 03 管理加熱/再加熱
- 04 圧延機による圧下
- 05 冶金的接合
- 06 必要に応じた熱処理
- 07 レベリング・仕上げ
- 08 最終検査
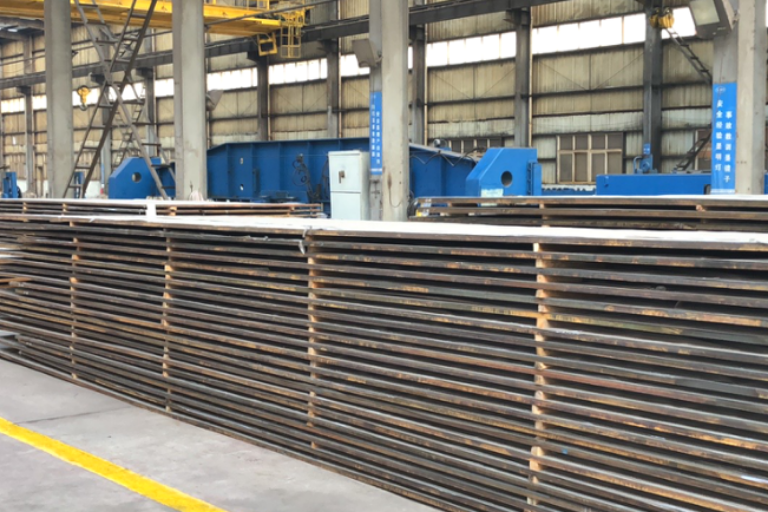 接合後のレベリング/仕上げ
プロジェクト別の製造方法
爆発圧着+圧延/複合工程
材料の組み合わせとプロジェクト仕様が適合する場合は、複合工程も検討できます。爆発圧着後に圧延、熱加工、レベリングなどの後工程を行う場合があります。合金名だけから工程を決めず、実際の順序は注文ごとに確認します。
接合方法
爆発圧着クラッド鋼板は、制御された起爆と高速衝突によって固相の冶金的接合を形成します。圧延接合クラッド鋼板は、準備・組立てした金属を管理加熱して圧延・圧下し、接合を形成します。最終的な製造方法は、材料の組み合わせ、板寸法、クラッド比、プロジェクト規格、必要な後工程に基づいて選定します。
製造/加工/最終出荷承認
クラッド鋼板の製造・仕上げ工程
一般的なクラッド鋼板の製造工程は、材料確認と表面処理から、組立て、接合、必要に応じた熱処理、レベリング、切断、表面仕上げ、検査、表示、輸出梱包へと進みます。
注文管理
具体的な工程順序は、クラッド材、母材鋼、板寸法、接合方法、適用規格、後工程の範囲に基づいて確認します。
製造工程の基本
確認
準備
組立て
接合
処理
レベリング
切断
仕上げ
検査
表示
梱包
段階 A/接合前
材料管理
材料確認
クラッド材と母材鋼を、注文材種、供給元記録、必要な溶解番号またはロット識別情報と照合します。
表面処理
接合面は、選定した爆発圧着、圧延接合、または複合製造方法で必要とされる状態に整えます。
組立て
承認済みの接合計画に従い、クラッド板と構造用母材板を配置して組み立てます。
段階 B/接合
接合・処理
接合
材料の組み合わせとプロジェクト仕様に基づいて確認した接合方法により、冶金的接合を形成します。
熱処理
材料の組み合わせ、板の状態、仕様、後続の加工方法に応じて必要な場合に熱処理を行います。
レベリング
最終寸法調整、表面加工、出荷前検査に先立ち、板の形状と平坦度を修正します。
段階 C/接合後
仕上げ・出荷承認
切断
合意した加工範囲内で、注文寸法、輪郭、または機械加工代に合わせて板を縁切りまたは切断できます。
研削/仕上げ
購入仕様または加工要求事項に応じて、表面研削と仕上げを行います。
検査
寸法、外観状態、接合の健全性、指定試験を、合意した検査範囲に照らして確認します。
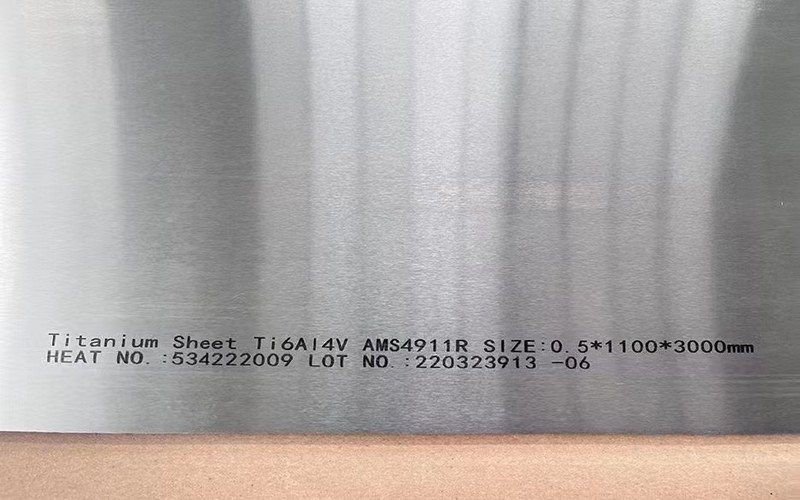
表示
完成板を供給元および検査記録と関連付けられるよう、必要な識別情報を維持または転記します。
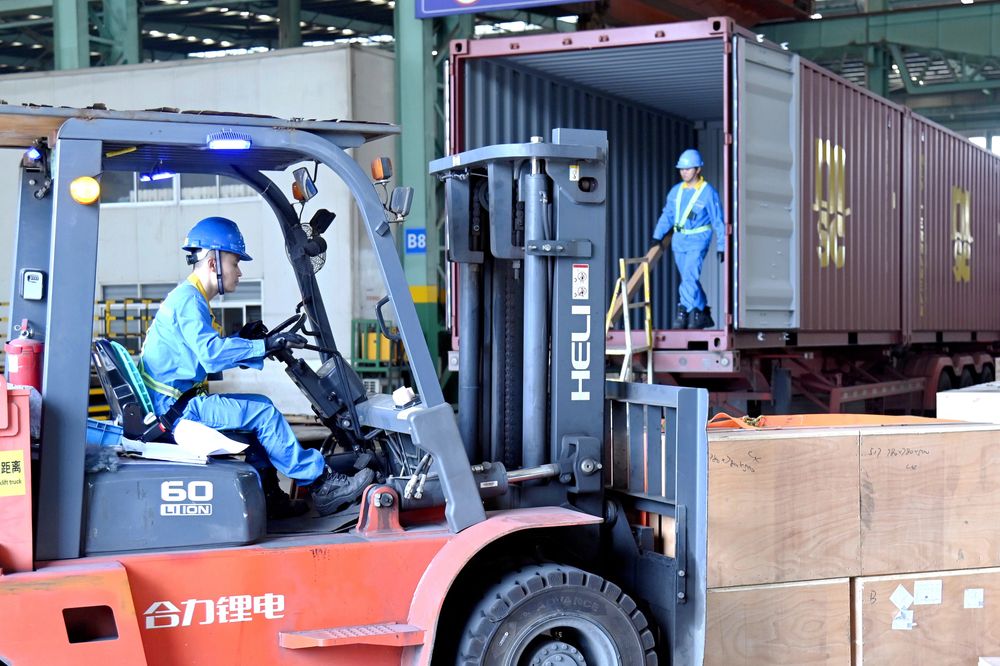
輸出梱包
板面と端部を保護し、確定した仕向地と注文範囲に基づいて出荷識別情報を準備します。
一貫した管理
溶解番号/ロットのトレーサビリティ
01
供給元材料
02
溶解番号/ロット
03
接合済み板
04
加工済み板
05
検査記録
06
最終表示
07
梱包明細書
製造記録
クラッド鋼板の加工・仕上げ
これらの工程画像は製造方法の参考情報であり、購入仕様に代わるものではありません。実際の接合、加工、検査の範囲は注文ごとに確認します。
01/接合
爆発圧着
02/圧延
圧延・接合
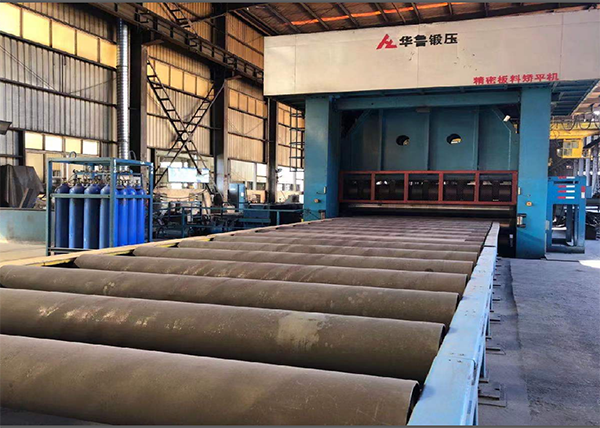 03/レベリング
レベリング・仕上げ
工程に関する注記
すべてのクラッド鋼板の注文で、各工程が常に同じ順序で行われるわけではありません。接合方法、熱処理、切断、研削、検査、仕上げは、材料の組み合わせ、寸法、適用規格、図面、見積りに含まれる供給範囲に基づいて確認します。
最終供給工程/注文ごとの出荷承認
加工範囲は発注書に基づいて管理します。
TiAlloyは、見積りに含まれる供給範囲内で、該当する供給元ミル、接合方法、適格な加工、検査要求事項、出荷承認に必要な文書類を調整します。すべての製造工程がTiAlloy所有の施設で行われることを意味するものではありません。
接合健全性/検査/文書の発行
クラッド鋼板の接合健全性・検査
EPCチームや容器製造業者にとって有用なのは、クラッド鋼板が「高品質」と説明されているかどうかではありません。何を走査し、何を試験し、どの寸法を確認し、どの記録が板とともに発行されるかが重要です。
出荷承認前
製造または最終検査の前に、適用するクラッド規格、UTの受入れ要求事項、機械試験、寸法確認、証明書の種類、購入者または第三者の立会検査箇所を定めてください。
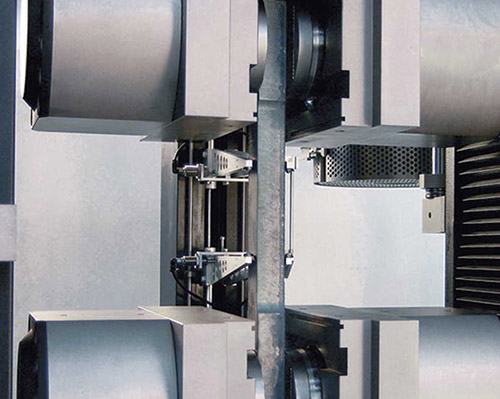
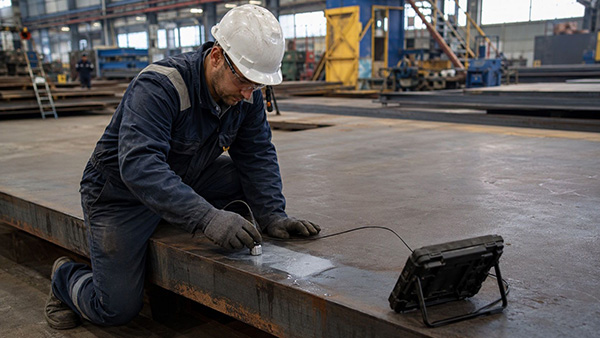 01/UT
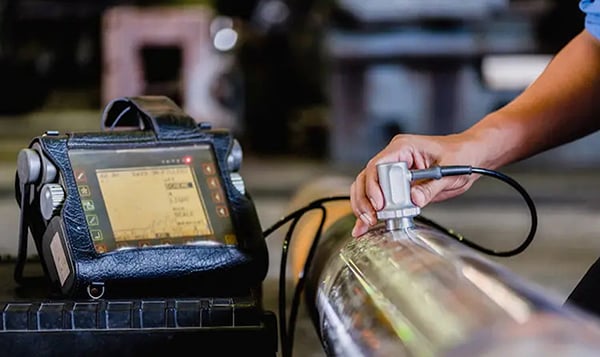
超音波検査
 02/せん断
せん断/接合試験片
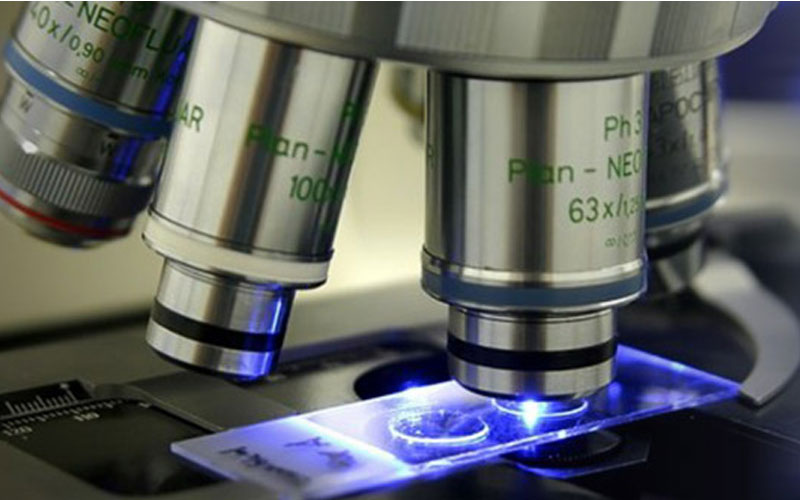 03/界面
界面検査
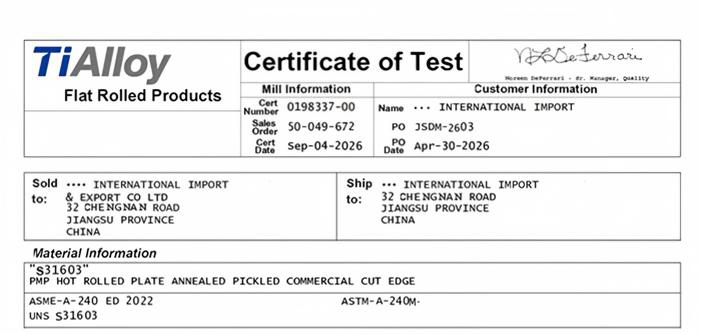 04/記録
文書の発行
要求の根拠
適用規格
仕様で要求される場合
追加試験
指定がある場合
製品/プロジェクト
該当する場合
第三者立会い
注文時に指定
検査出荷書類
検査範囲に含められる項目
試験パッケージは、実際の材料の組合せ、クラッド規格、厚板の形状および発注書に基づいて決定します。追加試験を、すべてのクラッド厚板に共通する要求事項として提示することはありません。
01/接合
接合部の健全性
超音波探傷検査で接合部の連続性を評価し、報告対象となる未接合部を特定します。要求される場合は、せん断試験または接合試験により、クラッド材と母材の接合を裏付ける機械的な証拠を得ます。
UT接合部スキャン
未接合部の検出
せん断試験
接合強度
受入れ基準
適用クラッド仕様/発注書
02/機械的特性
機械試験・界面試験
引張試験、曲げ試験、衝撃試験、その他の接合部試験は、適用規格、プロジェクト仕様または購入要求で求められる場合に限り実施します。界面自体の記録が必要な場合は、金属組織検査を追加できます。
引張
曲げ
衝撃
マクロ組織
ミクロ組織
要求事項
該当する場合/指定がある場合
03/材料
材料確認
化学組成は、適用されるクラッド材および母材の規格に照らして確認します。納入材料の材種確認が発注書で求められる場合は、PMIを追加できます。PMIは、材料試験証明書(MTC)に記載された認証済み化学成分に代わるものではありません。
クラッド材の化学組成
母材の化学組成
溶解番号/ロット
指定時のPMI
管理
材料規格+検査計画
04/形状
寸法・表面
検査では、適用される発注書の許容差に基づいて、全厚、クラッド厚さ、幅、長さ、平坦度、表面状態および仕上がり厚板寸法を記録できます。
全厚
クラッド厚さ
幅/長さ
平坦度
表面
受入れ基準
適用規格/図面公差
05/出荷承認
記録・立会い
最終出荷承認には、合意したMTCまたはMTR、検査報告書、溶解番号または厚板の識別情報、および発注書に含まれる追加の第三者検査書類を添付できます。
MTC/MTR
検査報告書
厚板の表示
第三者検査
文書類
注文時/指定時
材料証明書の管理
検査書類
MTC/MTR
納入厚板の材料識別、化学組成、機械試験結果および該当するその他の記録結果。
EN 10204 3.1
該当材料および試験範囲について、Type 3.1の検査証明書が発注書で求められる場合に提出します。
EN 10204 3.2
購入者または独立機関による検証が合意済みの証明方法で求められる場合は、見積り前に指定する必要があります。
第三者検査
立会いポイント、ホールドポイント、文書レビューまたは第三者検査は、事前に定義されている場合に調整できます。
検査概要
クラッド厚板の検査では、接合部の連続性確認、必要に応じた機械試験、材料識別と化学組成の確認、寸法検査および出荷書類の発行を組み合わせます。超音波検査で未接合部を特定し、適用規格または発注書で求められる場合は、せん断試験で接合強度を確認できます。検査パッケージの詳細は、材料の組合せ、クラッド規格およびプロジェクト要求事項に基づいて定める必要があります。
加工対応の供給/図面に基づく加工
加工対応クラッド厚板の供給
注文内容は、クラッド厚板の供給で完了することも、切断ブランク、成形ヘッドまたは胴部、クラッド管板、機械加工部品まで進めることもできます。加工は汎用的な別サービスとして扱わず、完成図面に合わせて行います。
初期材料
クラッド厚板素材
加工の出発点
接合済みの厚板から始め、図面どおりに仕上げます。
まず、材料の組合せ、全厚、クラッド厚さ、厚板寸法および接合状態を確認します。その後、見積りで合意した加工範囲に応じて、切断、成形または機械加工へ進みます。
入力
全厚板/ブランク
管理
図面+検査範囲
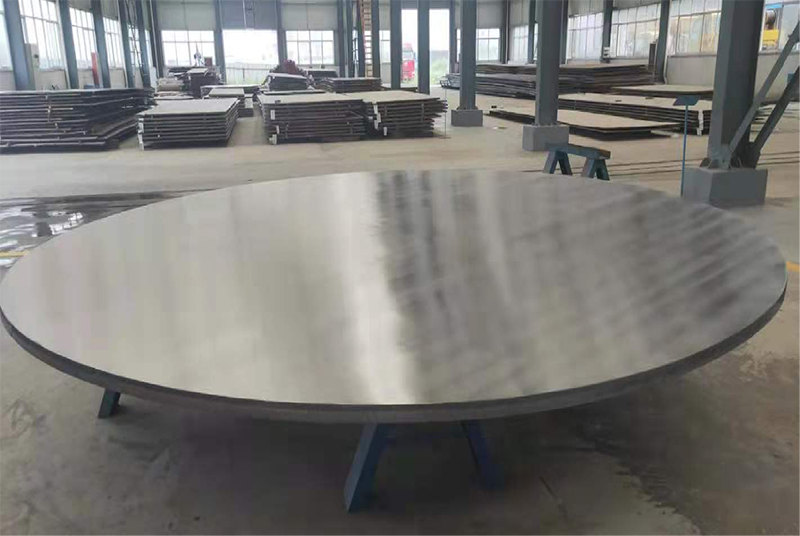 切断/輪郭/端部
出力 01/平板加工
寸法切断クラッド厚板
全厚板は、長方形ブランク、円形ブランク、または図面で指定された輪郭形状として、要求される端部、表面および寸法状態で供給できます。
形状
寸法切断/輪郭加工
厚板
レベリング/研削
端部
開先加工/面取り
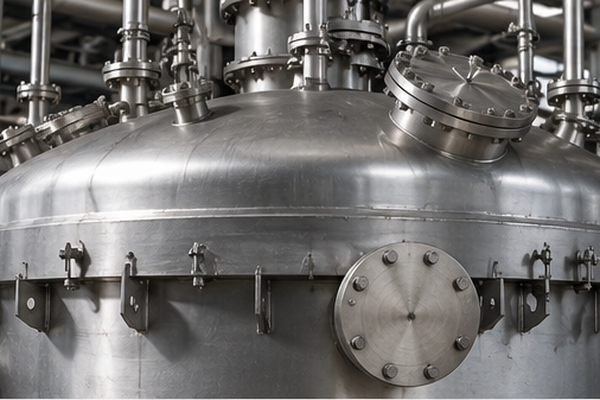 成形/ロール加工/トリミング
出力 02/成形品
クラッドヘッド・胴部
材料の組合せと加工方法が適合する場合、接合済み厚板を成形ヘッド、円筒胴部、その他の曲面厚板形状へ加工できます。
成形
ヘッド/胴部/円筒
仕上げ
トリミング/端部/開先
確認
形状/必要に応じて接合部
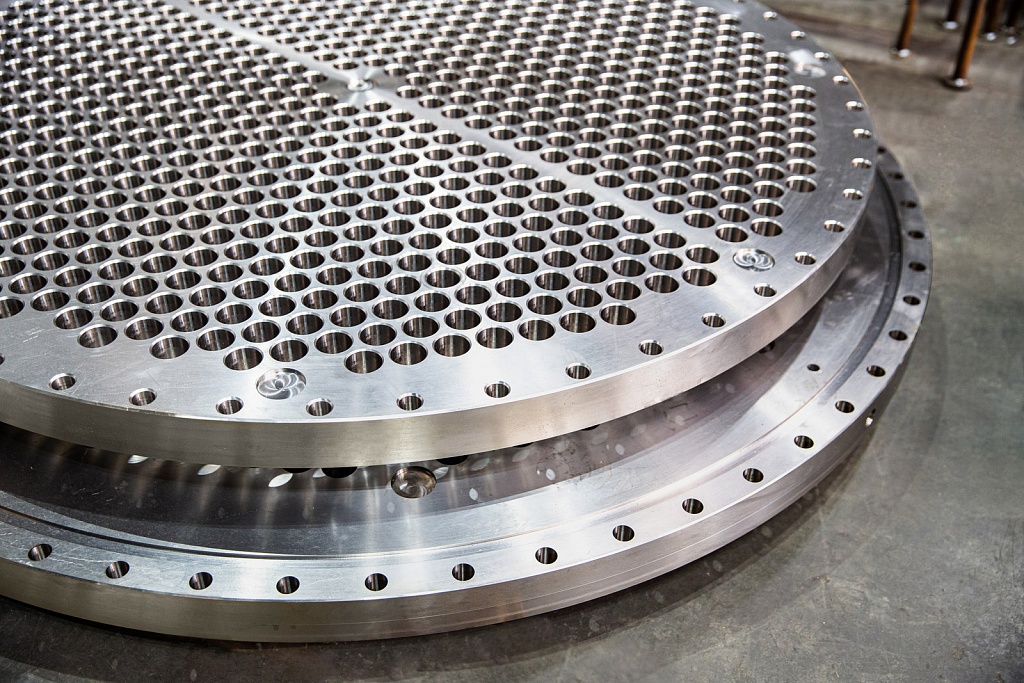 穴あけ/溝加工/端面加工
出力 03/精密機械加工
クラッド管板
管板は接合済み円形ブランクから、穴あけおよび仕上げ機械加工を施した部品まで供給できます。穴の配置と機械加工は、購入者の図面に基づいて管理します。
穴
穴あけ/中ぐり/溝加工
端面
端面機械加工
出荷承認
寸法検査
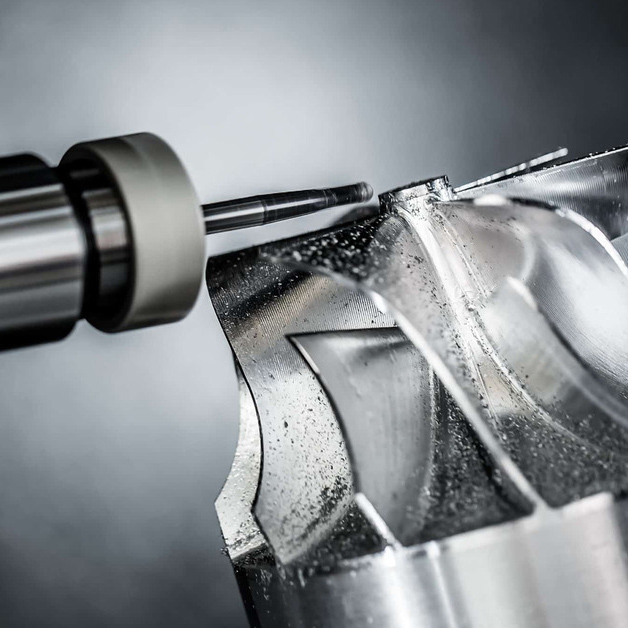 CNC/穴あけ/中ぐり/端面加工
出力 04/図面に基づく機械加工
機械加工クラッド部品
図面で指定されたクラッド部品には、加工面、穴、中ぐり、スロット、加工済み端部を含めることができます。加工代と仕上がり公差は、加工開始前に合意します。
CNC
フライス加工/穴あけ/中ぐり
表面仕上げ
端面/研削/端部
管理
基準面/公差/報告書
加工範囲
完成形状、公差および検査範囲を確認できる場合は、クラッド厚板の見積りに加工を含めることができます。
01/厚板
切断
02/形状
輪郭切断
03/形状
レベリング
04/表面
研削/表面仕上げ
05/端部
端部加工
06/溶接準備
開先加工
07/CNC
CNC機械加工
08/形状加工
穴あけ/中ぐり/端面加工
図面管理
クラッド材+母材
全厚
クラッド厚さ
初期厚板寸法
完成形状
加工代
基準面/公差
表面/端部
検査範囲
加工対応の供給
加工対応のクラッド厚板は、寸法切断厚板、成形クラッドヘッドまたは胴部、クラッド管板、図面に基づいて機械加工したクラッド部品として供給できます。見積りで確認した範囲内で、切断、レベリング、研削、表面仕上げ、端部加工、開先加工、輪郭切断、CNC機械加工、穴あけ、中ぐり、端面加工に対応します。
加工の実施体制
注文に応じて、加工は供給元のミルまたは適格な加工パートナーが行います。TiAlloyは、見積りで定めた納入材料、加工要求事項、検査範囲および最終出荷書類を調整します。ここに記載した加工をすべてTiAlloy所有の施設で行うことを意味するものではありません。
加工対応
クラッド
クラッド厚板の見積依頼書(RFQ)とともに、完成図面をお送りください。
材料の組合せ、初期厚板寸法、全厚とクラッド厚さ、完成形状、加工代、公差、表面要求および検査範囲を記載いただくと、材料と加工を一括して検討できます。
用途/プロセス装置/材料システム
反応器、容器、熱交換設備におけるクラッド厚板の用途
圧力設備またはプロセス装置の製作者が、耐食性のある使用面と構造を支える母材を必要とする場合に、クラッド厚板が使用されます。設備の用途、プロセス流体、温度、圧力および加工要求事項に基づいてクラッドシステムを決定します。
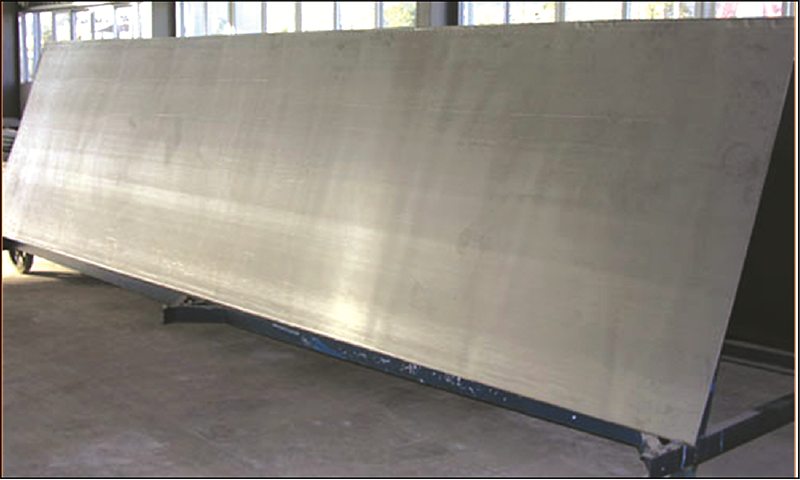 プロセス装置
使用面の条件がクラッドシステムを左右するプロセス装置。
ステンレス鋼、ニッケル合金およびチタンのクラッド構造は、実際のプロセス環境とプロジェクト要求事項に照らして検討できます。
設備一覧
業界 → 設備 → クラッドシステム候補
01
化学・石油化学
腐食性の強いプロセス流体にさらされる装置には、耐食性クラッド構造が広く検討されています。
反応器
塔槽類
晶析装置
蒸解釜
蒸発器
プロセス容器
候補システム
ステンレス鋼/鋼
ニッケル合金/鋼
チタン/鋼
02
製油所
製油所の容器や塔槽類では、圧力保持の要求と厳しい腐食環境または温度条件が重なることがあります。
コークドラム
水素化分解装置
分離器
予熱器
精留塔
減圧塔
候補材料系
ステンレス鋼/鋼
ニッケル合金/鋼
03
熱移動
熱交換設備では、プロセス側の化学条件、冷却媒体および管板構造を合わせて材料を選定します。
熱交換器
凝縮器
クラッド管板
水室
候補材料系
チタン/鋼
ニッケル合金/鋼
ステンレス鋼/鋼
04
環境・資源
クラッド厚板は、露出面にさらなる耐食性が求められる公害防止設備、海水設備および湿式製錬設備にも検討されます。
排煙脱硫スクラバー
煙突ライニング
排ガスダクト
海水淡水化設備
オートクレーブ
浸出槽
候補材料系
ニッケル合金/鋼
チタン/鋼
ステンレス鋼/鋼
用途の検討
クラッド
クラッド厚板の見積依頼書(RFQ)に設備の使用条件を記載してください。
設備の種類、プロセス流体、濃度、温度、圧力、候補となるクラッド材と母材鋼、設計規格、製造方法および検査要求事項を記載してください。
実際の供給記録/クラッド厚板プロジェクトの実績
クラッド厚板の実際のプロジェクト供給事例
大型クラッド厚板プロジェクトは、業界の一覧よりも実際の仕様に基づいて評価するほうが容易です。これらの記録には、TiAlloyが選定案件で供給したクラッド厚板について、材料の組合せ、プロジェクト規模、接合方法、検査、加工および納入要求事項が示されています。
プロジェクト記録/06件
材料と供給記録を確認するには、プロジェクトを選択してください。設備重量とクラッド厚板の数量が異なる場合は、別々に示しています。
マダガスカル/湿式製錬
Ambatovy HPALチタンクラッドオートクレーブプロジェクト
ニッケルとコバルトの処理に使用する大型高圧酸浸出オートクレーブ設備向けに、厚肉のチタンクラッド鋼構造を採用。
納入先
マダガスカル
業界/用途
鉱業/ニッケル・コバルトHPALオートクレーブ
クラッド材種
SB-265 Grade 17チタン
母材の材種
SA-516 Grade 70
材料の組合せ
Ti Gr.17/SA-516 Gr.70
全厚/クラッド厚さ
全厚126 mm/クラッド厚さ8 mm
118 + 8 mm
厚板/プロジェクト寸法
Ø5230 × 37,000 mm TL-TLオートクレーブ用厚肉クラッド厚板
数量/プロジェクト規模
オートクレーブ3基
設備重量783.4 t/基
接合方法
爆発圧着チタン/鋼クラッド
規格
SA-516 Gr.70/SB-265 Gr.17の材料を基準とするプロジェクト仕様
検査
接合部の健全性と機械的な受入れ要求事項を含むプロジェクトITP
加工
オートクレーブ胴部の加工用に準備した厚肉クラッド厚板
納入要求事項
プロジェクトで管理された加工・出荷スケジュールによる大型HPAL設備プログラム。
記録に関する注記
783.4 tという数値はオートクレーブあたりの公表設備重量であり、ここではクラッド鋼板の出荷重量を示すものではありません。
パプアニューギニア/湿式製錬
Ramu Nickel-Cobalt HPALクラッドオートクレーブプロジェクト
ニッケルとコバルトの抽出工程で稼働する大型HPALオートクレーブ向けに、チタンクラッド炭素鋼構造を採用。
納入先
パプアニューギニア
産業/用途
採鉱/ニッケル・コバルトHPALオートクレーブ
合わせ材の材料グレード
SB-265 チタン材種 17
裏当て材の材料グレード
SA-516 材料グレード 70
材料の組合せ
Ti Gr.17 / SA-516 Gr.70
全厚/クラッド厚
全厚126 mm/クラッド厚8 mm
118 + 8 mm
厚板/プロジェクト寸法
Ø5100 × 34,000 mm TL-TLオートクレーブ用厚肉クラッド厚板
数量/プロジェクト規模
オートクレーブ3基
設備重量766.9 t/基
接合方法
爆発圧着によるチタン/鋼クラッド材
規格
プロジェクト仕様。材料基準は SA-516 Gr.70 / SB-265 Gr.17
検査
プロジェクトで管理された接合部の健全性と機械的な受入れ
加工
オートクレーブの圧力胴部加工用に供給された厚肉クラッド厚板
納入要求事項
HPAL設備の加工から現地への納入までを考慮して、大型プロジェクトのスケジュールを調整。
記録に関する注記
766.9 tという数値はオートクレーブあたりの設備重量を示し、クラッド鋼板の正味出荷重量ではありません。
ニューカレドニア/HPAL設備
Goro Nickel大型チタン・鋼クラッド厚板プロジェクト
肉厚HPALオートクレーブの加工用に、大型チタン・鋼クラッド厚板を供給。
納入先
ニューカレドニア
産業/用途
鉱業/ニッケルHPALオートクレーブ
合わせ材の材料グレード
チタン材種17
裏当て材の材料グレード
炭素鋼
材料の組合せ
チタン材種17/炭素鋼
全厚/クラッド厚
全厚125 mm/クラッド厚さ8 mm
117 + 8 mm
厚板寸法
2200 × 8000 × 125 mm
数量/プロジェクト規模
オートクレーブ3基
大型クラッド厚板パッケージ
接合方法
爆発圧着チタン/鋼
規格
プロジェクト固有のチタン・鋼クラッド仕様
検査
接合部せん断検証およびプロジェクトで定義した非破壊検査
加工
後続のオートクレーブ加工に向けた厚板の調整
納入要求事項
ニューカレドニアでのオートクレーブ加工計画に合わせて、大型厚板の出荷承認を調整。
記録に関する注記
プロジェクト01および02の設備規模の数値とは異なり、2200 × 8000 × (117 + 8) mmは、このプロジェクトで記録された個別のクラッド厚板寸法です。
ブラジル/熱交換器
チタンクラッド熱交換器管板プロジェクト
穴あけ、仕上げ機械加工、最終寸法品質確認を含む加工方法で、クラッド管板2枚を供給。
納入先
ブラジル
産業/用途
バナジウム処理/熱交換器
合わせ材の材料グレード
チタン材種 1
裏当て材の材料グレード
316Lステンレス鋼
材料の組合せ
Ti材種1/316L
全厚/クラッド厚
全厚約50 mm
プロジェクト指定のクラッド構成
厚板/部品寸法
約Ø1500 × 50 mm
数量/トン数
クラッド管板2枚
接合方法
爆発圧着による反応性金属クラッド
規格
プロジェクト仕様および注文で指定された機械的受入れ基準
検査
せん断試験と機械加工後の追加品質確認
加工
穴あけ・機械加工済み管板
納入要求事項
最終品質確認後、チタン管の到着前に機械加工を完了し、ブラジルの製作者へ輸出出荷。
記録に関する注記
この事例は、クラッド厚板素材から、穴あけと機械加工を施した完成部品まで加工を進めたプロジェクトを示しています。
オマーンで加工/カタールの最終プロジェクト
クラッド水素化脱硫反応器の交換プロジェクト
短い定修期間に合わせたスケジュールで製油所の脱硫反応器を交換するため、大型のステンレス鋼クラッド低合金鋼板を供給。
納入先
オマーンで加工/ カタールの最終プロジェクト
産業/用途
製油所/水素化脱硫反応器
合わせ材の材料グレード
安定化ステンレス鋼
裏当て材の材料グレード
低合金鋼
材料の組合せ
安定化ステンレス鋼/低合金鋼
全厚/クラッド厚
プロジェクト向け厚板/ 図面で管理する厚さ
厚板寸法
胴部の溶接箇所を減らすために選定した大型クラッド厚板
数量/プロジェクト規模
交換用反応器プロジェクト1件
接合方法
爆発圧着ステンレス鋼/低合金鋼
規格
プロジェクト圧力設備仕様
検査
プロジェクトITPおよび出荷承認書類
加工
胴部溶接の削減と成形ヘッドの加工に合わせて配置した大型クラッド厚板
納入要求事項
短い定修期間に対応する緊急の製造・海外納入スケジュール。
記録に関する注記
大型厚板形状は加工計画の一部であり、胴部溶接を減らし、容器の製造工程を短縮しました。
英国/製油所熱交換器
チタン二重クラッド脱ブタン塔凝縮器プロジェクト
シェル側と管側の両方の流体に耐食性構造が必要な交換用凝縮器バンドル向けに、チタンクラッド炭素鋼管板を供給。
納入先
英国で加工
産業/用途
製油所/脱ブタン塔凝縮器
合わせ材の材料グレード
チタン
裏当て材の材料グレード
炭素鋼
材料の組合せ
チタン/炭素鋼
全厚/クラッド厚
二重クラッド構造/ 図面で管理する厚さ
厚板/部品寸法
TEMA AES凝縮器バンドル用二重クラッド管板
数量/プロジェクト規模
交換用凝縮器バンドル2基
接合方法
爆発圧着チタン/炭素鋼
規格
ASTM B898-20のプロジェクト要求事項
検査
クラッド厚板のUT 100%、せん断受入れ基準≥20,000 psi、製造中の追加非破壊検査
加工
凝縮器バンドルの加工前に行う管板の機械加工と穴あけ
納入要求事項
チタン管の到着前に機械加工と穴あけを行えるよう、クラッド管板を早期に出荷承認。
記録に関する注記
ここに示すUTおよび20,000 psiのせん断要求事項はこのプロジェクト記録に固有のものであり、TiAlloyのすべてのクラッド厚板注文に標準で適用される検査パッケージではありません。
プロジェクト実績一覧
出荷までの材料識別
有用なプロジェクト記録は、設備名だけでは完結しません。厚板の状態、表示、接合部検査、加工、梱包および出荷記録を注文と関連付けて管理する必要があります。
01
 02
 03
04
 05
 06
プロジェクト記録の管理
検査範囲、証明書、第三者立会いポイント、加工および出荷の証拠資料は、発注書によって異なります。プロジェクト記録には実際に求められた内容を示し、すべての試験や加工がすべての厚板に適用されるかのような誤解を与えないようにします。
プロジェクト供給
クラッド
類似するクラッド厚板の要求があるプロジェクトをお持ちですか?
クラッド材の材種、母材の材種、全厚とクラッド厚さ、厚板寸法、数量、適用規格、検査計画、加工要求事項、納入先および希望納期をお知らせください。
見積依頼前に購入者からよく寄せられるクラッド鋼板の質問
クラッドとめっきの違いは何ですか?
ここでいうクラッド鋼板とは、母材の上にクラッド層を接合した構造を指します。めっきはより薄い表面処理を指すため、圧力機器や構造機器に用いるクラッド材の代替語として使うべきではありません。
クラッド鋼板とは何ですか?
クラッド鋼板は、鋼製の母材の上に、プロセス流体と接触する側の合金を重ねた構造です。代表的な種類には、ステンレス鋼クラッド鋼板、ニッケルクラッド鋼板、チタンクラッド鋼板があります。
ステンレス鋼クラッド鋼板にはどの規格が適用されますか?
ステンレス鋼のクラッド層の系統に応じて、一般的に適用される規格はASTM A263およびASTM A264です。最終的な見積依頼では、正確な材料グレード、規格の版、プロジェクトで求められる検査事項を明記してください。
ニッケルクラッド鋼板にはどの規格が適用されますか?
ASTM A265は、ニッケルおよびニッケル基合金クラッド鋼板に適用される規格です。購入者は、正確なニッケル合金の材料グレード、母材の鋼材グレード、必要な試験証明書も確認してください。
チタンクラッド鋼板にはどの規格が適用されますか?
ASTM B898は、チタンを含む活性金属および高融点金属のクラッド鋼板に適用される規格です。購入者は、チタンの材料グレード、母材の金属、板の寸法、検査要求事項を提示してください。
クラッド鋼板の見積りにはどのような情報が必要ですか?
母材とクラッド材の材料グレード、片面または両面のクラッド、全厚、クラッド層の厚さ、板寸法、数量、規格、試験要求事項、必要な証明書、仕向国の詳細をお知らせください。一部の情報が未確定の場合でも、用途と使用環境の媒体が分かれば、技術チームが検討を開始できます。
TiAlloyは輸出関連書類に対応できますか?
ブランド概要によると、TiAlloyは海外顧客向けに輸出関連業務、梱包、出荷手配、販売後の技術対応を行えます。最終的な書類一覧は、注文内容の確認時にご確認ください。





