TiAlloyへお問い合わせ


執筆:Cherry(Titanium Alloy Co., Ltd. 技術チーム) · 2026年11月更新
チタン熱交換器チューブの材質には、80 °C(176 °F)までであれば通常ASTM B338 Grade 2(UNS R50400)が用いられます。より高温の塩化物環境や還元性酸環境では、Grade 12、16、またはパラジウム添加のGrade 7が必要です。
清浄で開放された金属表面から漏洩が始まることはまれです。多くの漏洩は、塩類の堆積物の下、拡管された管板のすき間内部、またはカソード水素にさらされる異種金属接合部で発生します。材質グレードを肉厚の寸法公差、検査ルート、および管板の冶金仕様とあわせて指定することで、管束の早期交換を防ぐことができます。本設計ガイドでは、ASTM B338の各材質グレードにおけるトレードオフ、破損境界、伝熱効率、および調達要件を体系的な仕様策定プロセスとしてまとめています。
重要ポイント
- 管壁温度80 °Cまでの海水、ブライン、酸化性流体には、まずASTM B338 Grade 2チューブを選定します。
- 高温ブラインの>80–150 °CではGrade 12へ、>150–260 °CではGrade 16およびGrade 7へ段階的に引き上げます。
- 0.5 mm〜0.9 mmの薄肉仕様と腐食代ゼロの設計により、熱伝導率の低さを補います。
- すべての見積依頼(RFQ)において、ASTM B338チューブには無垢のASTM B265管板またはASTM B898チタンクラッド管板構造を組み合わせます。
ASTM B338に基づくチタン熱交換器チューブ材質の選定
ASTM B338 / ASME SB-338は、表面復水器、蒸発器、および多管式(シェル&チューブ)熱交換器向けのチタン熱交換器チューブ材質を規定しています。工業用純チタンGrade 2は、産業用冷却用途のおよそ5件中4件に対応します。その不動態酸化皮膜は、微量の水分や酸素を含む水流中で自己修復性を発揮します。
“本規格は、表面復水器、蒸発器、および熱交換器用の継目無および溶接チタン合金チューブ28種類の材質グレードを対象とする。”
表面の保護皮膜は主にTiO2で構成されています。機械的な擦り傷や流体のせん断力を受けても、数ミリ秒以内に再形成されます。オーステナイト系ステンレス鋼とは異なり、工業用純チタンは海水やブライン環境において塩化物孔食および塩化物応力腐食割れに耐性を示します。工業用純チタンを使用した発電所用復水器は、沿岸冷却水環境で40年近くにわたり腐食漏洩の報告ゼロで稼働してきました。海水淡水化や化学プロセスにおけるチタンの産業利用でも、同様の計画外停止が大幅に削減されています。
28種類の材質グレード再承認されたASTM B338-17(2026)で規定
≤ 80 °C (176 °F)Grade 2の安全な塩化物すき間腐食上限温度
58 ksi (400 MPa)圧力容器用Hグレードの最小引張強さ
多管式熱交換器の高温環境にチタンは適していますか?また、Grade 5よりGrade 2が優先されるのはなぜですか?
はい、工業用純チタンGrade 2はASME Section VIII Division 1準拠の熱交換器において315 °C(600 °F)まで使用できます。Grade 5(Ti-6Al-4V)はASTM B338の復水器用チューブ全28種類の材質グレードから除外されています。アルミニウムとバナジウムの含有量が高いため、冷間ピルガー圧延、ローラー拡管、および自溶シール溶接の際に割れが生じるためです。
高い使用圧力を伴う用途では、工業用純チタンを上回る許容応力が求められる場合があります。そうした胴体(シェル)条件に対して、ASTM B338はGrade 9(3%アルミニウム、2.5%バナジウム)や、最小引張強さ58 ksi(400 MPa)を持つGrade 2H、Grade 7H、Grade 16Hなどの圧力容器用H仕様を規定しています。工業用純チタンGrade 2とTi-6Al-4V Grade 5を比較する購買担当者は、Grade 5を管束ではなく棒材、締結部品、鍛造品に限定して採用します。
ASTM B338グレード選定ラダー:Grade 1、Grade 2、Grade 7、Grade 9、Grade 12、Grade 16
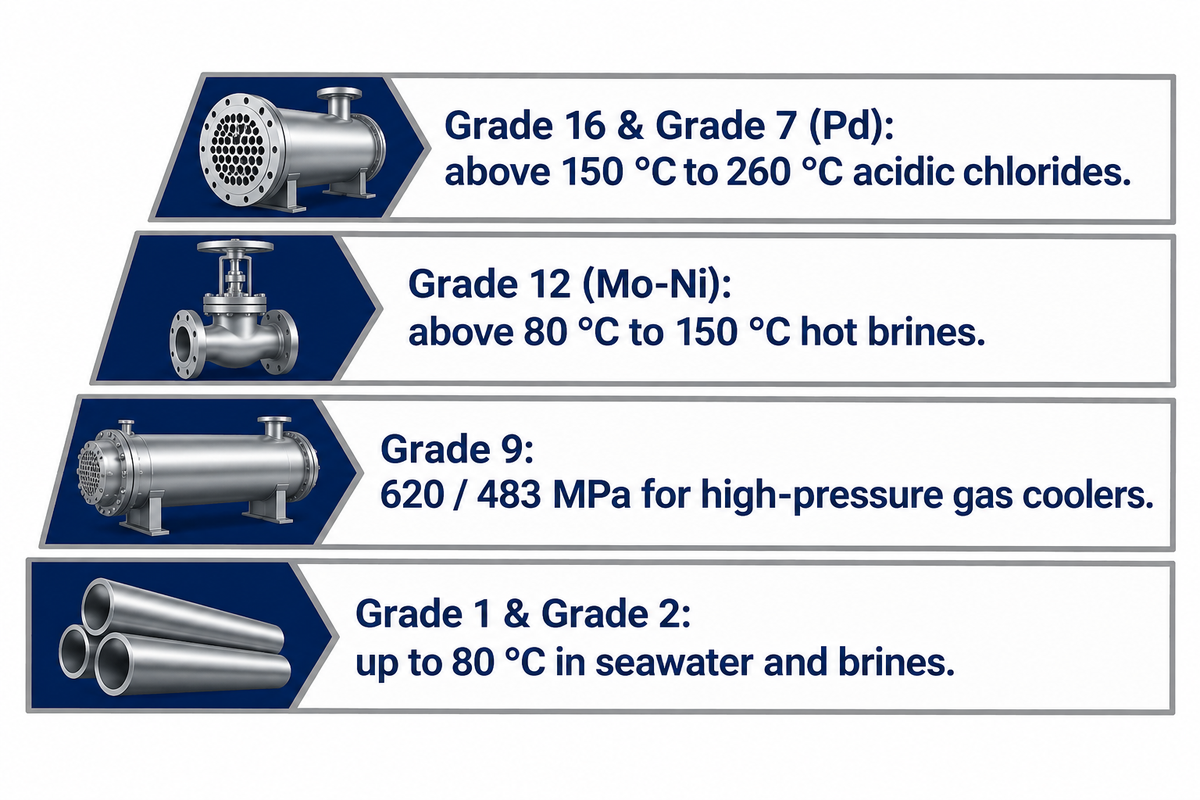
材質グレードの選定は、管壁の最高表面温度、ブラインのpH、および設計周方向応力に従います。当社のASTM B338グレード選定ラダーは、主要な熱交換器用6グレードを重複のない塩化物すき間温度帯に区分しています。工業用純チタンチューブが安全な温度範囲内に収まる限り、プロセス技術者は貴金属添加材の割増コストを支払う必要がありません。
ASTM B338の材質グレード別化学成分表において、チタンGrade 1は最大の冷間延性を得るため酸素と鉄の上限値が最も低く設定されています。Grade 2は曲げ加工性とより高い降伏強さ(耐力)のバランスに優れ、直管およびU字管の復水器管束に適しています。塩類スケール下や狭い塩化物すき間内で80 °Cを超えると、酸素欠乏によってブラインが酸性化します。
| ASTM B338材質グレード (UNS) | 公称合金成分 | 最小引張強さ / 降伏強さ (MPa) | 塩化物すき間腐食温度域 | 主な熱交換器用途 |
|---|---|---|---|---|
| Grade 1 (R50250) | 工業用純チタン CP Ti (低O/Fe) | 240 / 170 | 中性pHで≤80 °C | 小曲げ半径U字管および深絞りプレート |
| Grade 2 (R50400) | 工業用純チタン CP Ti 主力グレード | 345 / 275 | ≤80 °C (pH ≥ 3.5) | 海水復水器、海水淡水化、硝酸冷却器 |
| Grade 2H (R50400) | 工業用純チタン CP Ti (引張強さ 58 ksi) | 400 / 275 | ≤80 °C (pH ≥ 3.5) | 高い引張余裕度を要するASME圧力容器 |
| Grade 9 (R56320) | 3% Al, 2.5% V | 620 / 483 | 清浄な塩化物環境で≤80 °C | 高圧オフショアガス冷却器 |
| Grade 12 (R53400) | 0.3% Mo, 0.8% Ni | 483 / 345 | >80 °C〜150 °C | 高温ブライン蒸発器および製油所塔頂コンデンサー |
| Grade 16 (R52402) | 0.04–0.08% Pd | 345 / 275 | >150 °C〜250 °C | 省パラジウム型の高温塩化物すき間用途 |
| Grade 16H (R52402) | 0.04–0.08% Pd | 400 / 275 | >150 °C〜250 °C | 圧力容器用の高温ハロゲン化物コンデンサー |
| Grade 7 (R52400) | 0.12–0.25% Pd | 345 / 275 | >150 °C〜260 °C (pH ≥ 1) | 過酷な酸性塩化物および高温還元性コンデンサー |
| Grade 11 (R52250) | CP Grade 1 + 0.12–0.25% Pd | 240 / 170 | >150 °C〜260 °C (pH ≥ 1) | 最大の冷間成形性を要する過酷なすき間環境 |
| Grade 26 (R52404) | 0.08–0.14% Ru | 345 / 275 | >150 °C〜250 °C | 省Pd材質グレードに代わるルテニウム添加代替材 |
高温塩化物や還元性酸の使用環境では、いつASTM B338 Grade 2チタンチューブからGrade 7、Grade 12、またはGrade 16へ引き上げるべきですか?
塩化物ブラインの管壁表面温度が>80 °C〜150 °Cに入る場合は、Grade 2からGrade 12へ引き上げます。150 °Cを超えて260 °Cまでの温度域や、還元性の酸性凝縮液によってpHが3未満に低下する場合は、Grade 16またはGrade 7を選定します。Grade 12に含まれるモリブデンとニッケルは、許容機械応力も高めます。
パラジウムの添加は、高温の酸性溶液中でもチタンの分極曲線を不動態域へと移行させます。すき間腐食のしきい値は、溶存酸素、pH、および塩類スケールの厚さによって変化します。したがって、75 °C〜85 °Cの遷移域にある使用条件では、流体の平均出口温度ではなく管壁の最高表面温度を基準に選定する必要があります。
316L、二相ステンレス鋼、90/10 Cu-Niと比較した伝熱性能・薄肉寸法・流速上限
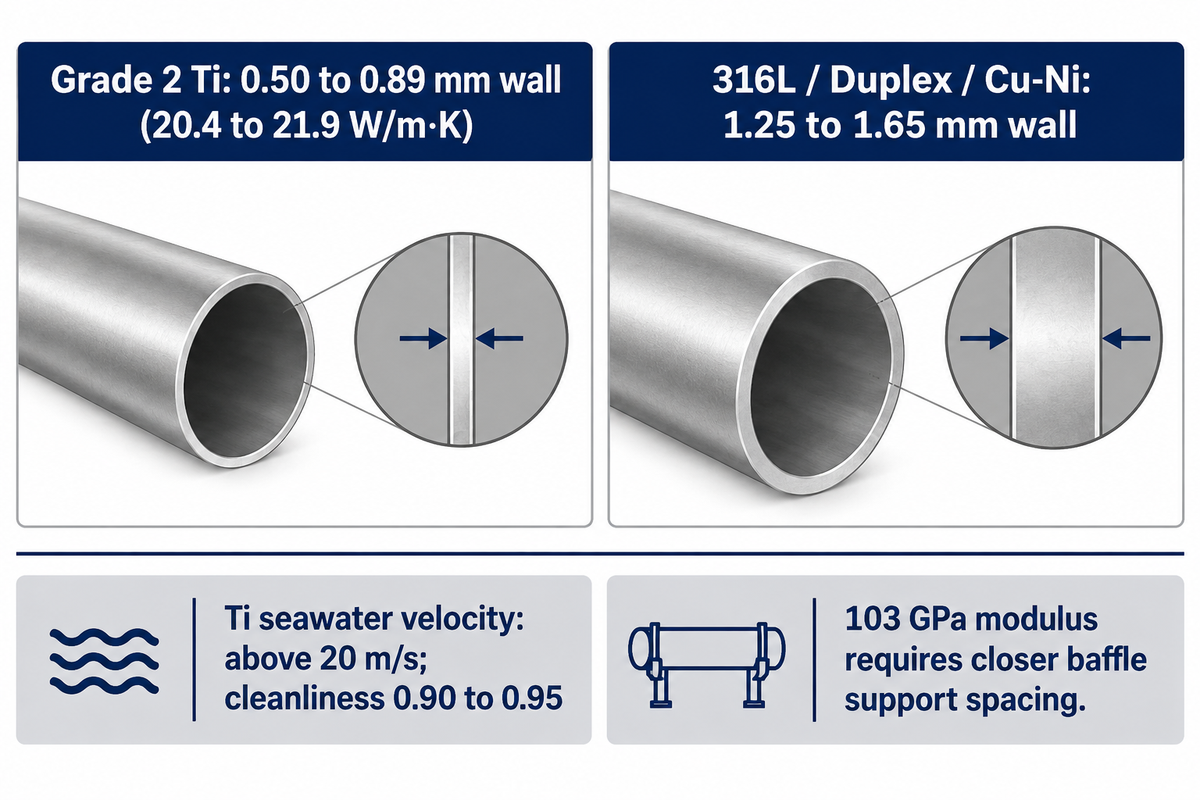
ASTM B338の材質グレードが決まれば、薄肉のGrade 2チューブは総括伝熱性能においてより肉厚なキュプロニッケルやステンレス鋼の管束に匹敵するか、それを上回ります。腐食代がゼロであるため、設計者は0.5 mm〜0.9 mmの管壁を指定できます。母材の熱伝導率は20.4〜21.9 W/(m·K)付近ですが、清浄な酸化皮膜表面により乱流中で高い清浄度係数が維持されます。
チタン伝熱管接合部に関する2025年のScientific Reportsの研究では、ハイブリッド溶接と制御ローラー拡管を組み合わせることで、繰り返し負荷サイクル後も機械的健全性が維持されることが示されています。また、実機での舶用熱交換器の比較データによれば、亜鉛アノードが適切に維持管理された清浄・低流速の作業船用冷却器では、90/10キュプロニッケルが依然として高い費用対効果を示します。一方、港湾のシルト、硫化物スライム、または高流速条件では、ライフサイクル経済性はチタンが有利になります。
| 特性 / 設計上限 | ASTM B338 Gr 2 Ti | 316Lステンレス鋼 | 2205二相ステンレス鋼 | 90/10 Cu-Ni (C70600) |
|---|---|---|---|---|
| 熱伝導率 (W/m·K) | 20.4〜21.9 | 16.2 | 19.0 | 45.0 |
| 海水用途の標準肉厚 (mm) | 0.50〜0.89 (25–20 BWG) | 1.25〜1.65 (18–16 BWG) | 1.25〜1.65 (18–16 BWG) | 1.25〜1.65 (18–16 BWG) |
| 密度 (g/cm³) | 4.51 | 8.00 | 7.80 | 8.94 |
| 弾性率 (GPa) | 103 | 193 | 200 | 135 |
| 海水流速の上限 | > 20 m/s (耐エロージョン性) | < 1.5 m/sで滞留孔食 | ~ 4〜6 m/s | ~ 2.4〜3.0 m/s (8–10 fps) |
| TEMA清浄度係数 | 0.90〜0.95 | 0.85 | 0.85 | 0.80〜0.85 |
管壁熱抵抗の試算比較。前提条件として、外径25.4 mm・22 BWG(肉厚0.711 mm、k = 20.4 W/m·K)のGrade 2チューブと、18 BWG(肉厚1.245 mm、k = 45.0 W/m·K)の90/10 Cu-Niを比較します。平板近似の管壁伝導熱抵抗はt/kで表されます。Grade 2管壁は0.000711 / 20.4 = 3.49 × 10⁻⁵ m²·K/Wとなります。より肉厚なCu-Ni管壁は0.001245 / 45.0 = 2.77 × 10⁻⁵ m²·K/Wとなります。汽水環境では、水側の境膜抵抗および汚れ熱抵抗が2.5 × 10⁻⁴ m²·K/Wを超えます。そのため、金属壁のわずかな差である0.72 × 10⁻⁵ m²·K/Wが総括伝熱に与える影響は3パーセント未満にとどまります。管側の許容流速の高さと0.90の清浄度係数がこの差を相殺します。
316Lステンレス鋼、二相ステンレス鋼、90/10キュプロニッケルと比較した場合、熱交換器にチタンチューブを使用する利点とトレードオフは何ですか?
Grade 2チタンは、海水中の堆積物下孔食、塩化物応力腐食割れ、および3 m/sを超える砂エロージョン・コロージョンを防止します。また、密度4.51 g/cm³により管束重量はほぼ半減します。主なトレードオフは、初期チューブ価格の高さ、銅イオンによる生物付着抑制作用がないこと、および103 GPaの弾性率に伴いバッフル(邪魔板)の支持間隔を狭める必要がある点です。
沿岸プラントでの漏洩停止事例。 316Lチューブを採用した製油所のトリムクーラーで、夏季の低流量運転中に繰り返し漏洩が発生しました。河川の潮汐により汽水の塩化物濃度が2,500 ppmを超え、水平管の内部にシルトが沈積していました。18か月で堆積物下の孔食が管束を貫通しました。0.889 mm(20 BWG)のGrade 2でリチューブ(管替)を実施したところ、流動冷却水中の滞留孔食と砂の衝突摩耗の双方が解消されました。さらに連続塩素処理によって海洋スライムも除去されました。
耐食範囲、80 °C超での水素化物形成(ハイドライド化)、および使用禁止薬品
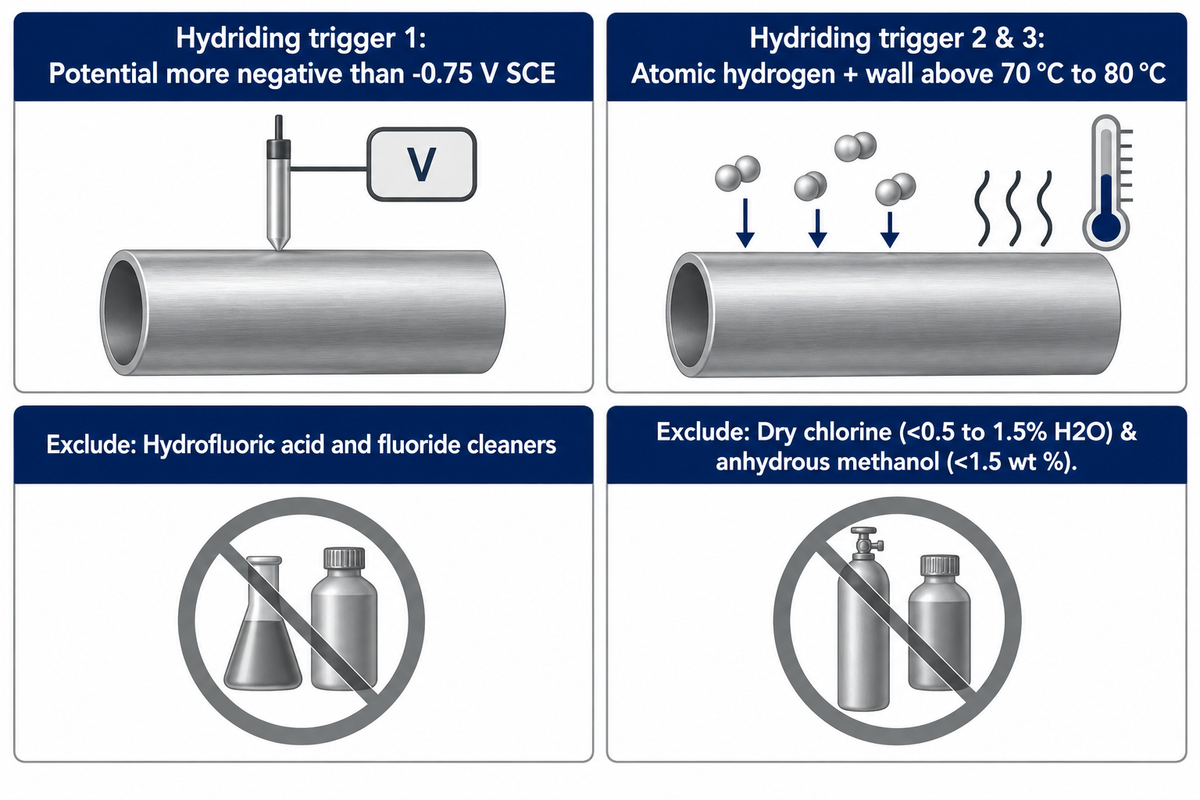
チタンは酸化性塩化物、湿潤塩素ガス、および硝酸に対して優れた適合性を示します。しかし、フッ化水素酸、酸性フッ化物、乾燥塩素ガス、および無水メタノールは酸化皮膜バリアを急速に侵食します。また、金属管壁の温度が80 °C(176 °F)を超えると、原子状水素が金属中へ拡散・反応して脆い水素化物を形成します。
米国原子力規制委員会(NRC)のチタン耐食性アーカイブ資料(ADAMS ML993210187)によると、フッ化水素酸は微量のフッ化物濃度であってもチタンを急速に侵食し、保護酸化皮膜を溶解させます。水分が0.5〜1.5パーセント未満の乾燥塩素ガスはチタンの自然発火を引き起こしますが、湿潤塩素中ではチタンの不動態化が維持されます。強い酸化性を持つ硝酸コンデンサーでは、化学プラント全域で酸化皮膜バリアが安定して保たれます。
James Graumanによる国際チタン協会(ITA)の水素化物研究では、水素脆化を引き起こす三つの同時条件が定義されています。表面電位が-0.75 V SCEより卑(マイナス側)になること(または活性な酸腐食を受けること)が必要です。さらに金属壁面上で発生期の原子状水素が生成し、かつ管壁温度が~70 °C〜80 °Cを超える必要があります。80 °C未満では、水素化物層は浅い表面皮膜にとどまります。プロセス条件やスケール洗浄液の処方を変更する前には、工業用純チタンGrade 2の化学媒体上限値を確認してください。
チタンチューブにおける4つの必須除外化学物質: ASTM B338の各チタン材質グレードをフッ化水素酸やフッ化物系洗浄剤に決して接触させないでください。水分による安定化のない乾燥塩素ガス、水分1.5 wt %未満の無水メタノール、および腐食抑制剤を含まない高温の高濃度還元性酸も使用対象から除外します。
チューブと管板の異種金属接触(ガルバニック)組み合わせガイド:無垢チタン板 vs チタンクラッド鋼
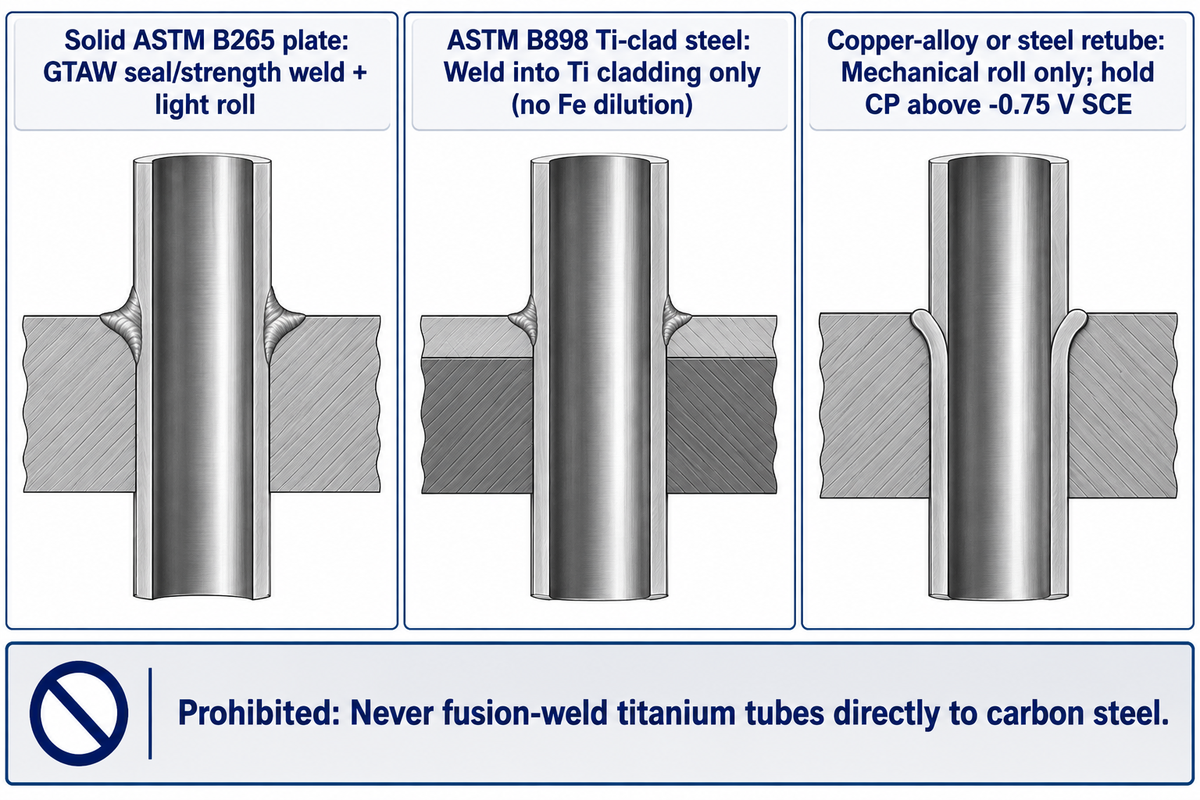
チタンは海水や導電性ブライン中で貴なカソードとして振る舞います。接合部の材質が適合していない場合、炭素鋼、ネーバル黄銅、または活性態となったステンレス鋼の管板に対してアノード消耗を促進します。また、チタンチューブを鋼製管板へ融接することは、冷却時にTiFe金属間化合物が割れるため禁止されています。
高圧装置や毒性(リーサル)プロセス機器では、チューブに無垢のASTM B265チタンプレートおよび薄板の規格要件、またはSA-516炭素鋼母材に爆発圧着したASTM B898チタンクラッド管板構造を組み合わせます。特殊なチタン管板や管束の補修が求められる場合、米国特許 US4943001Aのような接合構造がすき間を解消し、特許 CN112570979Bは固定管板式熱交換器の胴体分割によるチューブ交換手順を示しています。
| 管板の構成 | 許容される接合方法 | ガルバニック / 水素化物リスク | 必須の工学的管理措置 |
|---|---|---|---|
| 無垢のASTM B265 Gr 2プレート | GTAWシール/強度溶接 + 軽拡管 | 管板面での異種金属接触ゼロ | 不活性アルゴンパージ + ASTM B600準拠の溶剤脱脂・酸洗 |
| 無垢のASTM B265 Gr 7 / Gr 12 | 適合するERTi-7またはERTi-12によるGTAW溶接 | 80 °C超でのすき間耐食性不一致ゼロ | Pd/Mo添加チューブに純チタン系ERTi-2溶加材を決して使用しない |
| ASTM B898 チタンクラッド炭素鋼 | チタンクラッド層内のみへの表面GTAW溶接 | 母材貫通時は鉄の希釈により溶接部が割れる | 十分なチタンクラッド厚みを確保し、鋼母材へのアーク到達を防ぐ |
| ネーバル黄銅 (Muntz / C46400) | 制御された機械式ローラー/液圧拡管 | 貴なチタンが黄銅の脱亜鉛腐食を加速 | 管板面を塗装するか、カソード防食電位を-0.75 V SCEより貴に制御 |
| 90/10または70/30 Cu-Ni板 | 液圧または多段ローラーによるグルーブ付き拡管 | Cu-Ni管板面で中程度のアノード減肉 | TEMAセレーション溝加工 + 水室エポキシライニングの点検 |
| アルミニウム青銅 (C61400 / C63000) | 認定された機械的拡管 | 清浄な海水中で低〜中程度の電位差 | 薄肉22 BWGのモックアップ試験体で抜去荷重を検証 |
| エポキシ塗装炭素鋼 | 機械的拡管 + ピンホールなしのライニング | 塗膜のピンホール部に深刻な深部孔食 | カソード側のみを塗装せず、塗装と電位制御型カソード防食を併用 |
| 無塗装炭素鋼 + 亜鉛アノード | 機械的拡管 (70 °C未満のみ) | >80 °Cで活性な亜鉛が水素吸収を促進 | 亜鉛を廃止し、-0.75 V SCEより貴に保持する定電位カソード防食へ変更 |
| 2205二相ステンレス鋼または6Moステンレス鋼 | 機械式の液圧/ローラー拡管 | ステンレス鋼が不動態を保つ限り適合 | すき間温度がステンレス鋼の臨界すき間腐食温度(CCT)未満であることを確認 |
新規製作や復水器のリチューブにおいて、チタン熱交換器チューブと無垢チタン管板またはチタンクラッド鋼管板はどのように適合させますか?
毒性(リーサル)流体の用途では、ASTM B338チューブを同一材質グレードの無垢ASTM B265プレートへシール溶接します。無垢のチタンプレートでは過度に厚く高価になる高圧用途では、爆発圧着によるASTM B898クラッド鋼管板が選ばれます。銅合金製復水器のリチューブでは、融接を行わず制御された機械的拡管を採用します。
リチューブ後の水素化物割れ事例。 ある沿岸発電所で、ネーバル黄銅製の復水器を薄肉のGrade 2チューブでリチューブしました。保全担当者が外部電源方式の整流器を未校正のまま-0.75 V SCE未満で稼働させ続けました。高温のタービン排気ネック付近で局所的な金属温度が82 °Cを超え、管端部が水素化物形成によって割れました。既存の銅合金機器をリチューブする際は、銅管時代の設定をそのまま流用するのではなく、バッフル剛性の個別検証とカソード防食電位の適切な制御が常に不可欠です。
冷間ピルガー圧延の継目無管と溶接管のASTM B338製造ルート、寸法公差、および肉厚仕様
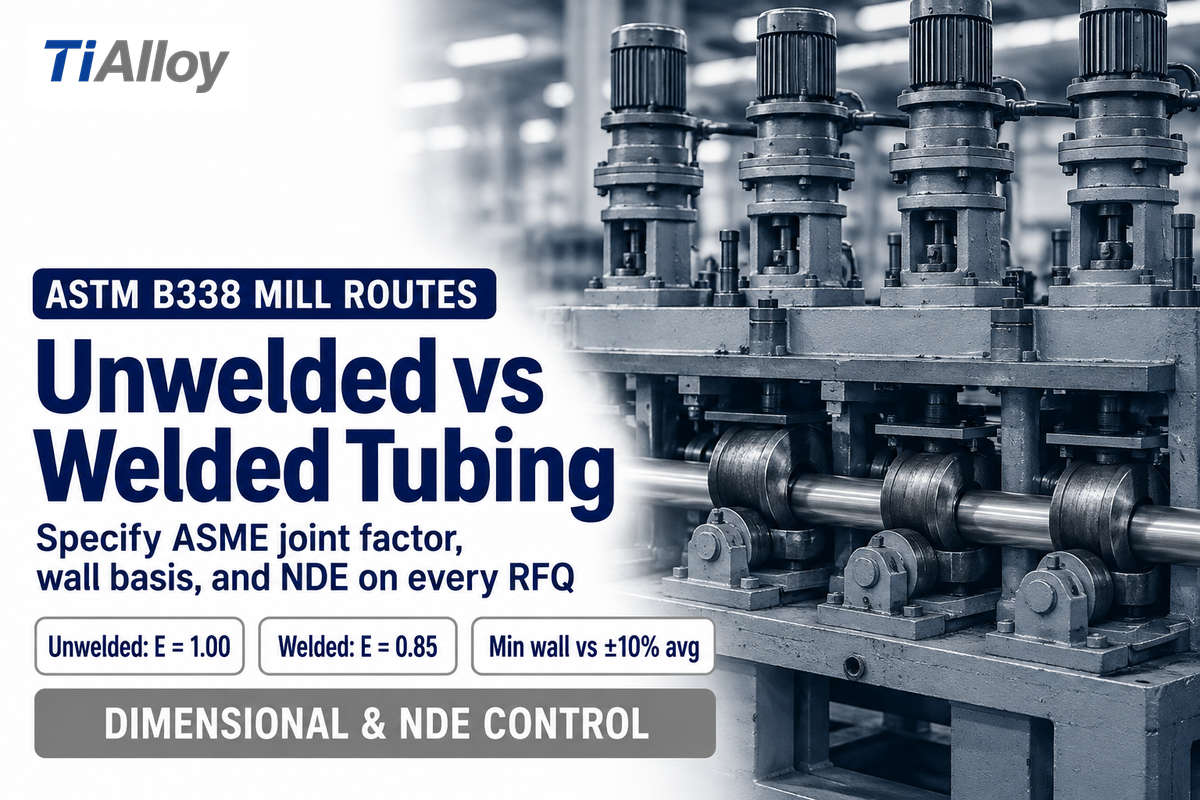
ASTM B338は、冷間加工された継目無チューブと冷間加工された溶接チューブの双方を同一の化学成分表および引張特性表で認定しています。しかし、これら2つの製造所の製造ルートでは、肉厚の偏肉度(同心度)、ASME溶接継手効率、および薄肉サイズの納期が異なります。肉厚基準と非破壊検査を事前に明示することで、製造所からの再見積もりを防げます。
ASTM B338の溶接チューブ試験規定に基づき、溶接チューブは平圧延されたコイル材(帯材)から製造されます。溶加材なしで自動アーク溶接された後、冷間加工と焼鈍が施され、A 370の補足規定IIに従う逆へん平試験によって検査されます。精密な帯材を用いることで、溶接チューブは0.5 mm〜0.9 mmの肉厚において優れた同心度を実現します。ASME Section VIIIでは、溶接B338チューブの継手効率をE = 0.85と定める一方、冷間ピルガー圧延の継目無チューブにはE = 1.00を割り当てています。
チタン熱交換器チューブの見積依頼(RFQ)には、どのASTM B338製造ルートの寸法公差、肉厚仕様、および非破壊検査を記載すべきですか?
継目無または溶接の製造区分を指定したうえで、メートル法の外径とBWG併記の肉厚、ならびに平均肉厚(±10パーセント)か最小肉厚かの基準を明記します。あわせて定尺切断の寸法公差(+3.2 mm / -0 mm、最大7.3 mまで)と、渦流探傷試験(ASTM E426)、超音波探傷試験、および水圧または気圧試験を含めてください。
見積依頼時の寸法公差トラブル事例。 ある製作工場が、最小肉厚を指定せずに外径19.05 mm × 22 BWG(0.711 mm)のGrade 2チューブを発注しました。製造所は±10パーセントの範囲内で標準的な平均肉厚チューブを納入したため、局所的に0.640 mmの部位が生じました。そのロットは検査員によるASME最小肉厚監査で不合格となりました。図面を出図する前に、外径および肉厚ゲージの発注基準表を確認してください。U字曲げの応力除去焼鈍サイクルやコンテナ積載長の制限は外径と肉厚の比に依存するため、曲げ半径と非破壊検査(NDE)ルートを図面に明記する必要があります。
パッケージ型塩水プール用ヒーターとASMEプロセス用多管式熱交換器の違い
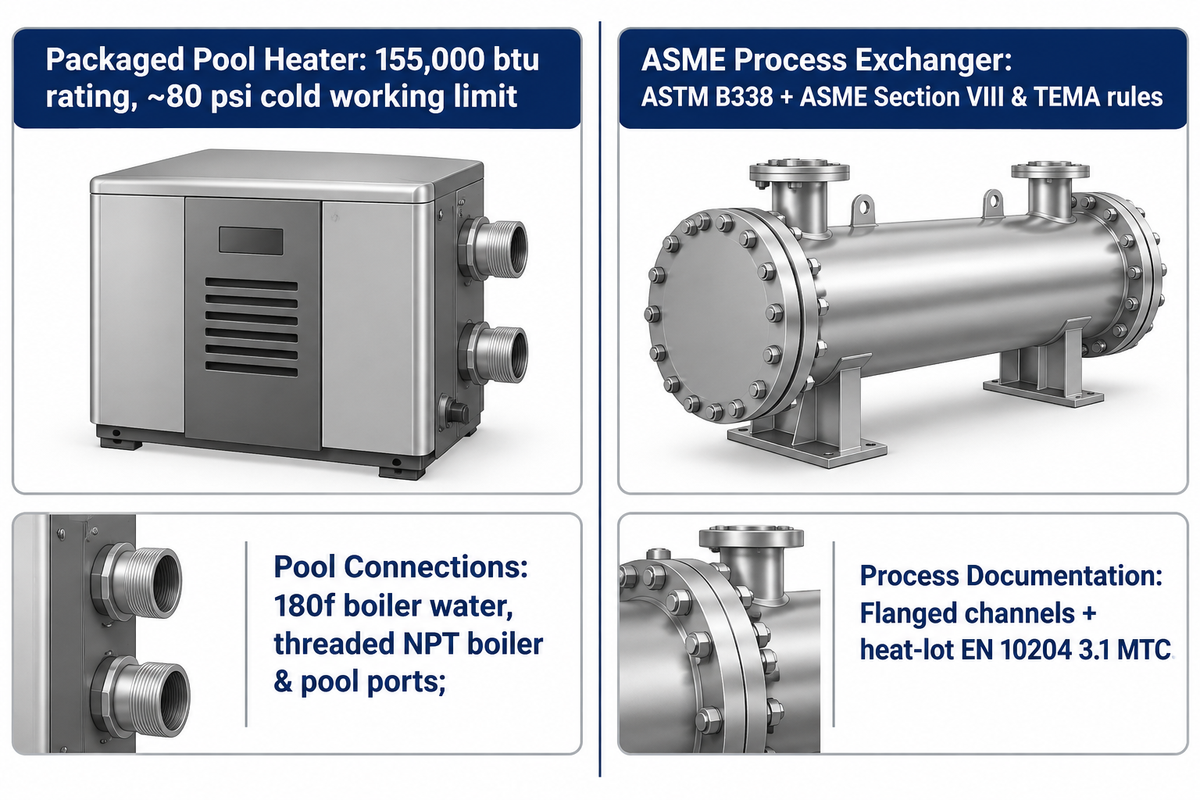
チタン熱交換器のカタログ掲載品には、住宅・水耕施設向けの温水ヒーターと重工業用のASMEプロセス管束が混在しています。これら2つの機器クラスには、まったく異なる適用法規、ポート接続規格、および文書管理ルールが適用されます。パッケージ型プール用ヒーターとASTM B338準拠の特注管束を明確に区別することで、加圧化学プラントでの誤用を防止できます。
155,000 btuチタン製チューブ&シェルヒーターとしても販売されている省スペース型のカタログ品熱交換器は、軽量なプレス成形ハウジングを採用しています。海水養殖用のシェル熱交換器や塩水プール用の熱交換器を選ぶ施工業者は、まず低温側の制限値を確認します。多くの水施設用ユニットは、住宅用プール水ポンプやPVC製プール配管に合わせて冷間使用圧力を約80 psiに制限しています。チタン製チューブ&シェル温水ユニットのメーカー仕様書では、ねじ込み式のnptボイラーポートやサイドポートに180fのボイラー水が入る条件でbtu定格能力が記載されています。
プール用ポートを備えた水施設向けユニットの選定は、固定されたポート口径とポート間寸法によって制約を受けます。データシートでは、ボイラー側gpm流量およびプール側gpm流量と、各ポート間の高温側psi圧力損失および低温側psi圧力損失の曲線が関連付けられています。小型のスパ用熱交換器は、チタン製シェルとGrade 2チューブ、またはチタン製コイル材(スパイラル管)で構成されています。その結果、塩素処理されたブラインに接触するすべての流体は、酸化皮膜で保護された金属面にのみ触れる構造となっています。
一方、産業用のプロセス熱交換器は、ASTM B338の復水器・熱交換器用チューブ規定に加え、ASME Section VIIIおよびTEMA規格に従います。プロセス用多管式熱交換器では、正確なチューブ本数、フランジ接続の炭素鋼製またはチタン製チャンネル(水室)、およびバッフル付きシェルとチタン管束の流体力学を個別に設計します。すべての管束において、設計圧力(psi)、腐食性プロセス流体の流速、および溶解ロット(ヒート)単位のEN 10204 3.1材料試験成績書が管理されます。
チタン管束の材料試験成績書(MTC)検証および見積依頼(RFQ)仕様チェックリスト
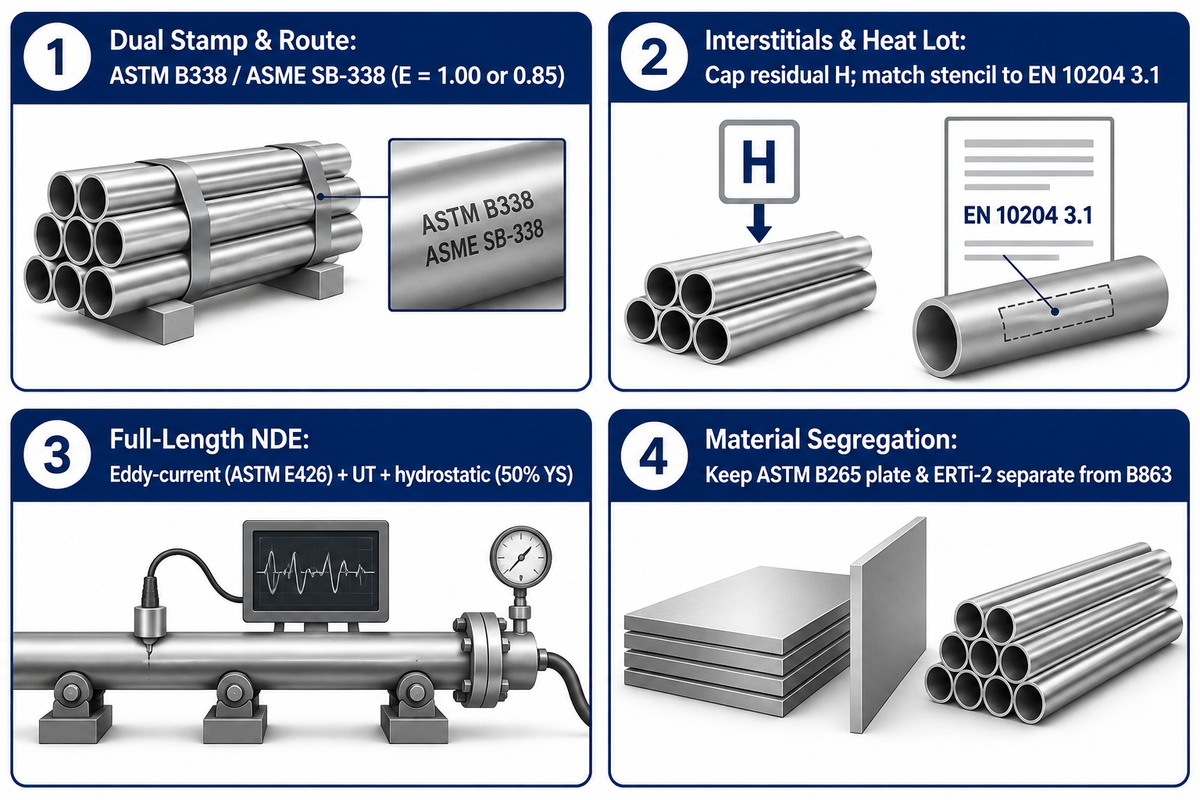
管束の組み立て前にEN 10204 3.1材料試験成績書を精査することで、規格外の化学成分、未焼鈍の冷間加工組織、または非破壊検査の漏れを未然に防げます。品質技術者は、溶解ロットごとに取鍋分析値と製品分析値、引張伸び、口広げ試験およびへん平試験片の結果、ならびに検査機器の校正記録を確認します。
米国NRCの復水器用チューブ品質保証に関する知見に基づき、納入されたGrade 2チューブ中の残留水素は厳格に上限管理し、内部水素によって使用時の安全余裕が損なわれないようにする必要があります。材料試験成績書では、酸素と鉄についても同等の注意が求められます。酸素が低すぎるとASMEの最小引張強さを満たせない恐れがあり、一方で高温酸性ブライン環境で鉄含有量が高いと溶接部の腐食が促進されます。
| RFQ確認項目 | 発注書(PO)での指定内容 | 材料試験成績書(MTC)/ 出荷判定チェック |
|---|---|---|
| 規格および材質グレード | ASTM B338 / ASME SB-338、正確な材質グレード (Gr 2 UNS R50400) | 法規適用容器向けにASTM/ASMEの二重規格表記を確認 |
| 製造ルート | 冷間ピルガー継目無 (E = 1.00) または冷間加工溶接 (E = 0.85) | 溶接ロットについてA 370準拠の逆へん平試験結果を確認 |
| 寸法および肉厚基準 | 外径 × 肉厚 mm表記(BWG併記)、平均肉厚(±10パーセント)か最小肉厚か | 管端部のマイクロメーターおよび超音波肉厚測定記録を確認 |
| 侵入型元素の化学成分 | 水素、酸素、窒素、炭素、鉄、および合金グレードのPd/Mo/Ni | チューブ印字のヒート番号とEN 10204 3.1材料試験成績書を照合 |
| 非破壊検査(NDE)および耐圧証明 | 全長渦流探傷 (ASTM E426) + UT + 水圧試験 (降伏強さの50パーセント) | 対比試験片の人工きず基準および水圧保持記録を確認 |
| 管板および溶加材の適合 | 適合するASTM B265プレートまたはB898クラッド板 + ERTi-2溶接溶加材 | ERTi-2溶接溶加材とASTM B863一般線材を厳密に区分管理 |
ASTM B338チューブおよびASTM B265管板用プレートを調達する際、産業バイヤーはチタン熱交換器チューブのサプライヤーをどのように評価すべきですか?
ヒート番号で追跡可能なEN 10204 3.1材料試験成績書、それに対応する渦流探傷・超音波探傷の校正記録、および適合するASTM B265プレートを監査してください。また、サプライヤーがASTM B338熱交換器用チューブの発注品をASTM B861やB862の配管用パイプラインと明確に区別し、ERTi-2溶接溶加材とASTM B863ワイヤを混同せず管理していることを確認します。
2010年の設立以来、Titanium Alloy Co., Ltd.は30,000+ m²を超える製造・加工拠点を基盤にチタン製品を供給してきました。当社は特注のチタン熱交換器チューブ、適合するASTM B265プレート、および合意に基づく第三者立会検査を提供しています。 サプライヤー認定の際には、Titanium Alloy Co., Ltd.のロット追跡体制と試験範囲をぜひご確認ください。価格と納期は継目無か溶接かの製造ルート、ロット数量、および立会検査の範囲によって異なりますので、図面を添えて見積もりをご依頼ください。
選定マトリックス:最適なチタンチューブ材質グレードと供給形態の選び方
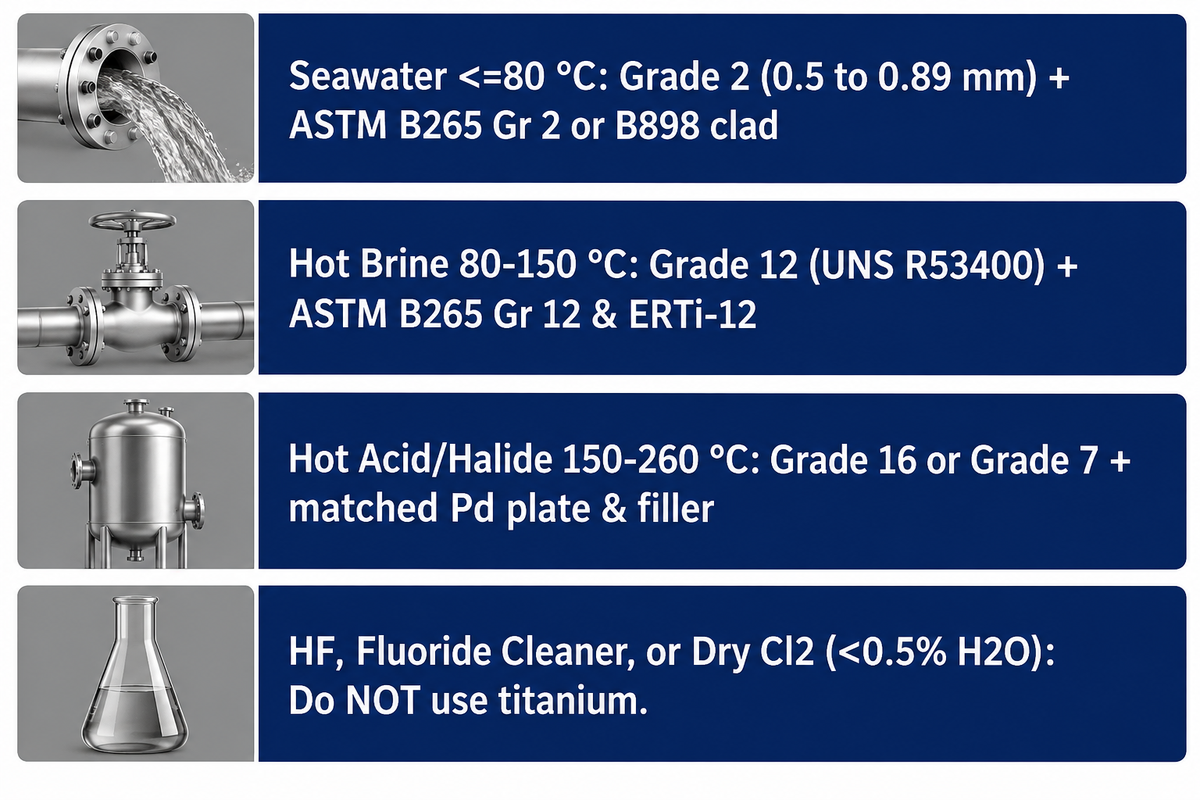
流体の化学組成、管壁の最高温度、およびシェル側圧力にASTM B338チューブの規格区分を正しく適合させることで、海水、高温ブライン、酸性用途におけるすき間漏洩や過剰な合金コストを防げます。引き合い図面を発行する前に、この9行のマトリックスを用いて材質および管理仕様を確定してください。
| プロセス / 冷却用途 | 推奨されるB338材質グレード | 製造ルートおよび肉厚の目安 | 適合する管板 |
|---|---|---|---|
| 沿岸発電所用復水器 (≤80 °C 海水) | Grade 2 (UNS R50400) | 溶接B338、0.5〜0.7 mm (25–22 BWG) | ASTM B265 Gr 2 または B898クラッド |
| 砂シルトを含む汚染汽水冷却器 | Grade 2 (UNS R50400) | 溶接または継目無、0.89 mm (20 BWG) | ASTM B265 Gr 2 無垢プレート |
| 小曲げ半径U字管蒸発器 (≤80 °C) | Grade 1 (UNS R50250) | 冷間ピルガー継目無 + U字曲げ焼鈍 | ASTM B265 Gr 1 または Gr 2 |
| 高温ブライン / 塩晶析装置 (>80–150 °C) | Grade 12 (UNS R53400) | 継目無または溶接、0.89〜1.25 mm | ASTM B265 Gr 12 + ERTi-12 |
| 高温ハロゲン化物すき間 (>150–250 °C、弱酸) | Grade 16 (UNS R52402) | 継目無または溶接の最小肉厚指定発注 | ASTM B265 Gr 16 / Gr 7 クラッド |
| 高温還元性酸凝縮液 (pH 1–3, ≤260 °C) | Grade 7 (UNS R52400) | 冷間ピルガー継目無・最小肉厚指定 (E = 1.00) | 無垢のASTM B265 Gr 7 + ERTi-7 |
| 高圧オフショアガス冷却器 | Grade 9 (UNS R56320) | 厚肉・冷間ピルガー継目無 | ASTM B265 Gr 9 またはチタン鍛造品 |
| 酸化性硝酸コンデンサー | Grade 2 (低Feロット) | 継目無B338、肉厚1.25〜1.65 mm | 無垢のASTM B265 Gr 2 |
| HF、フッ化物系洗浄剤、または乾燥Cl2 (<0.5% H2O) | チタン使用不可 | Ni-Cr-Mo合金またはフッ素樹脂へ変更 | 非チタン接液システム |
熱交換器チューブおよび管板パッケージの仕様策定をご検討中ですか?当社のASTM B338およびB265 Grade 2チタン供給形態をご確認のうえ、EN 10204 3.1材料試験成績書付きの技術見積もりに向けて管束図面とプロセス条件をお送りください。
よくある質問(FAQ)
アルカリ洗浄や塩酸によるスケール除去は、チタン製復水器チューブを損傷させますか?
はい、腐食抑制剤を含まない5 wt %超の塩酸はチタンの不動態皮膜を剥離させます。また、80 °Cを超える高濃度の苛性アルカリも腐食と水素吸収を引き起こします。
二フッ化アンモニウムなどのフッ化物塩は、洗浄液から直ちに除外してください。炭酸塩スケールの除去には、第二鉄イオン系の不動態化抑制剤を添加した40 °C未満の希釈インヒビター入り塩酸を循環させるか、ASTM B338管束向けに承認されたクエン酸系・スルファミン酸系の洗浄剤を選定してください。
チタン管束における水素吸収と水素化物による脆性割れの原因は何ですか?
水素化物割れは3つの要因が重なったときに発生します。表面電位が-0.75 V SCE未満に低下し、チューブ表面で原子状水素が生成し、かつ管壁温度が80 °C(176 °F)を超える条件です。
プラントにおける代表的な原因としては、高温水室内の亜鉛アノード、リチューブ後に未校正のまま稼働する外部電源整流器、サワー凝縮液中での活性鋼とのガルバニック接触、または製作時に酸洗で除去されず残留した鉄分の付着(アイアンスミア)が挙げられます。
塩素処理を行わない場合、チタン冷却管の内部に海水の生物付着(バイオファウリング)は発生しますか?
はい、二酸化チタンは海洋生物に対して毒性を持たないためです。適切な処理を行わない場合、1.5 m/s未満の低流速の海水チューブ内部にはフジツボ、イガイ、スライムが定着します。
管側の連続流速を2.0〜2.5 m/s以上に保つことで、チタン管壁をエロージョンさせることなく大型生物の付着を防止できます。沿岸プラントでは、安定した流速管理に0.5〜1.0 ppmの次亜塩素酸ナトリウム注入や自動スポンジボール洗浄を組み合わせています。
熱交換器レイアウトにおける「10-13ルール」とは何ですか?
TEMA規格に基づく実務上のチューブピッチ比は、管板リガメント強度と洗浄クリアランスを確保するため、チューブ外径の約1.25〜1.33倍に設定されます。
正確なピッチおよびローラー拡管工具のクリアランスについては、TEMA Class R、C、またはBの規格表に照らして確認してください。
振動計算において、薄肉チタンチューブのバッフル(邪魔板)支持間隔をより狭くする必要があるのはなぜですか?
Grade 2チタンの弾性率は103 GPaであり、316Lステンレス鋼の193 GPaと比べて剛性が約半分であるためです。さらに海水用途への更新工事では、肉厚が1.245 mmから0.711 mmや0.508 mmへと薄肉化されます。
曲げ剛性が低下すると固有振動数が下がり、カルマン渦励振や流力弾性振動のリスクが高まります。キュプロニッケルや鋼製チューブ向けに設計されたシェルをリチューブする際は、組み立て前にサポートロッドやステーキングストリップ(振れ止め帯)を追加し、TEMA振動検討を実施する必要があります。
チタンチューブで乾燥塩素ガスを安全に送気することはできますか?
いいえ、水分が0.5〜1.5 wt %未満の乾燥塩素ガスはチタンと激しく反応し、急速な発火を引き起こします。
十分な水蒸気を含む湿潤塩素ガスのみが、保護性のTiO2皮膜を維持できます。
冷間曲げ加工後のU字チタン熱交換器チューブは、どのように応力除去焼鈍を行うべきですか?
小曲げ半径で冷間曲げ加工されたU字管には、加工硬化と残留引張応力が生じています。製造所では、真空炉または不活性アルゴン炉内で約480 °C〜595 °Cにて急曲げ部の熱的応力除去焼鈍を実施します。
加熱前には、すべてのチューブ表面をASTM B600に従って脱脂洗浄しなければなりません。伸管油の残り、指紋、または工場内の粉塵が付着したまま高温のチタン上で焼き付くと、酸素に富む脆いアルファケース層が形成され、U字曲げの接線部に沿って割れの起点となります。
参考文献・出典
- ASTM International、ASTM B338-17(2026):復水器および熱交換器用の継目無および溶接チタン・チタン合金チューブの標準規格。
- 米国原子力規制委員会アーカイブ(ADAMS ML993210187)、チタンの耐食性(復水器用チューブの水素化物形成および化学的適合性リファレンス)。
- International Titanium Association(James S. Grauman)、チタンの水素化物形成:概要(産業プロセス用途)。
- Scientific Reports(Nature Portfolio, 2025)、工業用純チタンGrade 2チューブ・管板接合部の機械的および冶金的特性の調査(伝熱実験研究)。
- 米国特許 US4943001A、すき間のない接合部を有する管式容器およびその製造方法(すき間腐食を防止する熱交換器用管板)。
- 特許 CN112570979B、固定管板式熱交換器の補修方法(チューブ・管板の内面ボア溶接プロセス)。
- 舶用熱交換器エンジニアリング資料、海水冷却用途におけるチタンと90/10キュプロニッケルの比較。