
TiAlloyへお問い合わせ

ステンレス鋼箔 · 精密帯鋼 · スリットコイル
ステンレス鋼箔メーカー ・精密帯鋼サプライヤー
TiAlloyは、プレス加工、化学エッチング、シム、ばね、精密産業部品向けに、コイル、スリットコイル、定尺材のステンレス鋼箔および薄帯鋼を供給しています。
主な製造方法には301、 304 / 304L 、 316L 、 321、430があります。材種、板厚、幅、調質、表面、許容差、耳の状態は、後工程と発注仕様に合わせて選定します。
供給形態
コイル · スリットコイル · 定尺材
主な製造方法
301 · 304 / 304L · 316L · 321 · 430
発注仕様の指定
厚さ · 幅 · 調質 · 許容差 · 表面
主な用途・加工
プレス加工 · エッチング · シム · ばね
箔か、精密帯鋼か?
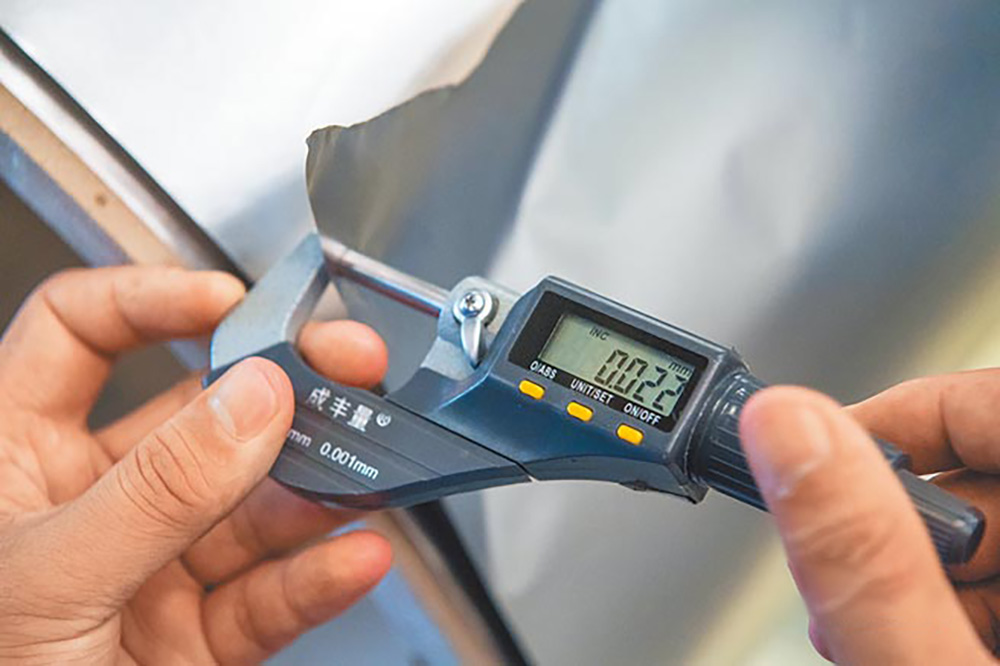
箔と精密帯鋼の境界
図面にステンレス鋼の厚さが0.10 mmと記載されている場合、あるミルが箔と呼び、別のミルが精密帯鋼と呼んでも、あまり気にする必要はありません。この厚さでは、どちらの呼び方も使われています。
発注で重要なのは、正確な板厚、幅、調質、許容差、表面、耳の状態です。「箔」という言葉よりも、これらの数値のほうがミル間で確実に伝わります。
厚さの範囲は重なり合うと考える
精密圧延メーカーによって商業上の境界は異なるため、これらの呼称は一つの公式な境界線で分かれるのではなく、互いに重なっています。
0.010 mm
10 μm · 0.00039 in
0.050 mm
50 μm · 0.00197 in
0.100 mm
100 μm · 0.00394 in
0.127 mm
127 μm · 0.00500 in
極薄箔
ステンレス鋼箔
精密帯鋼
薄板 / 帯鋼
見積依頼書には何を記載すべきですか?
まず実際の厚さと幅をお知らせください。部品に関わる場合は、調質、許容差、表面、耳の状態もご指定ください。既存の図面に「ステンレス鋼箔」としか書かれていなくても、そのままお送りください。見積り前に不足している詳細を一緒に確認できます。
材種選定
用途別ステンレス鋼箔の材種
最初から最適な材種を把握していなくても、問い合わせは始められます。まず部品に求める機能をお知らせください。ばね戻り、成形性、腐食環境への耐性、磁性、耐熱性などです。
そのほうが、化学組成表を6種類比べるよりも、適切なステンレス鋼箔の材種群をすばやく絞り込めます。
部品に最も必要な特性は何ですか?
強度
ばね戻り・復元性
成形性
曲げ加工・プレス加工
腐食
水分・薬品
磁性
磁気応答
温度
高温環境での使用
301
ばね性と強度を重視する場合
ばね接点、クリップ、成形後の復元性が必要な部品には、まず301を候補として検討するとよいでしょう。
ばね用箔 · クリップ · 接点 · 精密プレス部品選定の実用的な出発点
一般用途のステンレス鋼箔、シム、エッチング部品、軽度の成形加工には、304が適しています。必要以上に仕様を複雑にせず、バランスのよい材種です。
シム · エッチング · 成形部品 · 一般部品低炭素材が必要な場合
図面に304Lと指定されている場合や、溶接、指定された材料状態のため低炭素が重要な場合は、304と304Lを同じ発注仕様として扱わず、最初にその旨をお知らせください。
溶接組立品 · シム · 精密成形部品腐食がより大きな懸念となる場合
箔が塩化物イオン、水分、またはより厳しい化学環境にさらされる場合は、次の候補として316Lを検討することがよくあります。実際の使用環境をお知らせいただければ、それをもとに検討します。
化学装置部品 · シール · シム · エッチング部品
321
使用環境に熱が関わる場合
高温環境や熱サイクルで使う箔には、321が適している場合があります。「耐熱箔」とだけ指定せず、使用温度と加工方法をお知らせください。
遮熱板 · 熱関連部品 · 加熱組立品
430
磁性のあるステンレス鋼箔が必要ですか?
430はフェライト系の磁性材で、磁気応答が必要な部品に適しています。使用環境が316Lと同じ耐食性を必要としない場合に選択肢となります。
磁性部品 · 家電部品 · 成形帯鋼材種だけでは答えの半分にすぎません。
材種を絞り込んだら、調質も同じくらい重要です。軟質焼鈍した301箔と、硬質圧延した301ばね帯鋼では、同じプレス金型でもまったく異なる挙動を示すことがあります。次のセクションで詳しく説明します。
ステンレス鋼箔
ステンレス鋼箔の調質と表面仕上げ
ステンレス鋼箔は、材種、厚さ、調質、表面状態を指定して供給されます。薄い板厚では、冷間圧下が強度、ばね戻り、成形性に大きく影響します。一方、合金の化学組成は耐食性、耐熱性、加工時の挙動を左右します。
オーステナイト系
フェライト系
二相ステンレス鋼
焼鈍状態からばね調質まで
BA / 2B / 2D
ステンレス鋼箔の材種
箔および精密帯鋼に使われる主な材種には、一般的な耐食環境、ばね用途、高温部品、塩化物イオンを含む環境向けのものがあります。
UNS / EN
S20100 / 1.4372
代表的な規格
ASTM A240
材料特性
加工硬化しやすい、低ニッケルのオーステナイト系材種
箔の代表的な用途
装飾帯鋼、軽度の成形部品
UNS / EN
S30100 / 1.4310
代表的な規格
ASTM A666
材料特性
加工硬化しやすく、ばね調質に対応
箔の代表的な用途
ばね、クリップ、ダイヤフラム、リード、精密プレス部品
UNS / EN
S30400 / 1.4301
代表的な規格
ASTM A240 / A666
材料特性
成形性と耐食性に優れた汎用オーステナイト系材種
箔の代表的な用途
シム材、ガスケット、箔巻き、成形部品
UNS / EN
S30403 / 1.4307
代表的な規格
ASTM A240 / A666
材料特性
薄肉溶接部品向けの低炭素304材種
箔の代表的な用途
溶接薄肉組立品、ライナー、成形箔部品
UNS / EN
S31600 / S31603 · 1.4401 / 1.4404
代表的な規格
ASTM A240 / A666
材料特性
塩化物イオンへの耐性を高めたモリブデン含有オーステナイト系材種
箔の代表的な用途
化学、海洋、医療、精密薄肉部品
UNS / EN
S32100 / 1.4541
代表的な規格
ASTM A240
材料特性
チタンで安定化したオーステナイト系ステンレス鋼
箔の代表的な用途
遮熱板、排気系部品、高温用箔部品
UNS / EN
S30908 / 1.4833
代表的な規格
ASTM A240
材料特性
クロムとニッケルの含有量が高く、高温酸化への耐性に優れる
箔の代表的な用途
炉、遮熱板、高温用加工部品
UNS / EN
S31008 / 1.4845
代表的な規格
ASTM A240
材料特性
高温環境での使用に適した高クロム・高ニッケルのステンレス鋼
箔の代表的な用途
炉内バッフル、遮熱板、高温環境用部品
UNS / EN
S43000 / 1.4016
代表的な規格
ASTM A240
材料特性
ニッケル含有量が低い、磁性のあるフェライト系ステンレス鋼
箔の代表的な用途
家電、遮蔽、一般的なフェライト系帯鋼用途
UNS / EN
S32205 / 1.4462
代表的な規格
ASTM A240
材料特性
高強度と塩化物イオンへの耐性向上を兼ね備えた二相ステンレス鋼
箔の代表的な用途
プロセス環境や塩化物イオンを含む環境向けの特殊薄肉部品
ステンレス鋼箔の調質
冷間圧下によって、強度、硬さ、伸び、ばね戻りが変化します。そのため、必要な調質は合金材種および最終箔厚とあわせて指定してください。
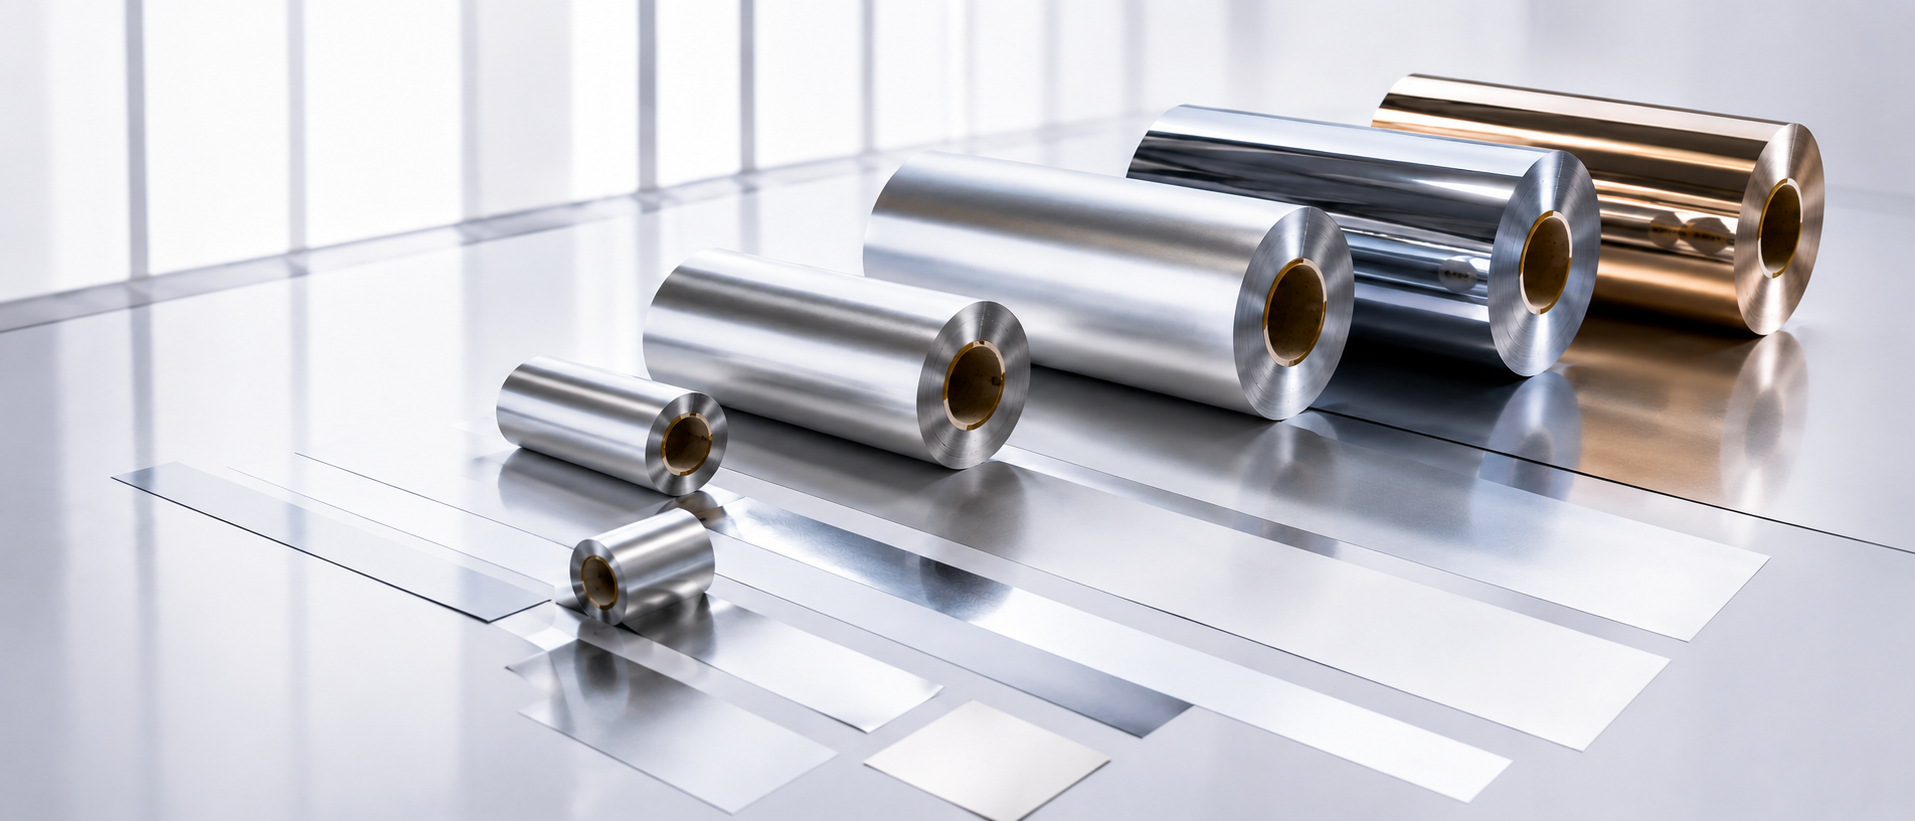
箔の調質は、最終的な冷間圧下率と熱処理状態によって管理されます。
冷間圧延状態
焼鈍箔、硬質箔、ばね調質箔
焼鈍した薄板箔は最も高い成形性を備え、冷間加工を残すことで強度と剛性が高まります。選定したステンレス鋼の材料グレードに応じて、四分の一硬質、半硬質、全硬質、ばね用の調質が選べます。
| 状態 | 材料状態 | 代表的な用途 |
|---|---|---|
| 焼鈍 | 軟質の再結晶状態 | 曲げ加工、絞り加工、成形箔部品 |
| 四分の一硬質 | 軽度の冷間加工が残る状態 | 剛性をさらに必要とする成形部品 |
| 半硬質 | 中程度の冷間加工が残る状態 | 平坦な部品または軽度の成形部品 |
| 全硬質 | 高い冷間圧下率 | シム材、高強度薄肉部品 |
| ばね調質 | 材種に応じた高強度状態 | ばね、リード、クリップ、復元部品 |
表面状態は、箔厚、調質、幅とあわせて指定できます。
表面状態
BA、2B、2Dのステンレス鋼箔表面仕上げ
表面状態は外観、反射率、成形時の挙動、後工程の仕上げに影響します。光輝焼鈍、2B、2D仕上げは、必要な材種、板厚、製造方法に応じて供給します。
BA / 2R
管理された保護雰囲気中で光輝焼鈍した表面。反射率が高く、清浄な外観です。
2B
冷間圧延後に焼鈍、酸洗を行い、最後に軽い調質圧延を施した仕上げ。一般的な技術用途や加工部品に広く使われます。
2D
最終調質圧延を行わず、冷間圧延、焼鈍、酸洗を施した仕上げ。よりつや消しの表面になります。
箔の仕様
発注情報
厚さと幅
厚さは小数値で、帯鋼の幅と必要な寸法許容差を指定してください。
材種と調質
ステンレス鋼の材種と、焼鈍または冷間加工状態を記載してください。
表面と耳
BA、2B、2D、および必要に応じてスリット端面や耳の状態を指定してください。
コイルまたは薄板
数量と梱包要求とあわせて、コイル、帯鋼、定尺薄板のいずれかをご確認ください。
精密箔の供給
最終的な供給可否は、材種、箔厚、帯鋼幅、調質、表面状態、発注数量によって決まります。スリット加工、定尺切断、コイル仕様、保護梱包については見積り時に確認できます。
調質と機械的状態
同じ材種。まったく異なる箔。
「301ステンレス鋼箔」とだけお知らせいただいても、仕様はまだ半分しか決まっていません。軟質焼鈍した301と全硬質の301帯鋼では、同じプレス金型でも加工時の挙動が大きく異なります。
次に確認することは簡単です。部品には成形しやすさが必要ですか。それとも、より高い強度とばね性を備えて元に戻る必要がありますか。その回答から、適切な調質を選定できます。
選定の目安
成形性を高めるには、より軟らかい状態を選びます。強度、硬さ、ばね戻りを高めるには、より冷間加工した状態を選びます。
成形しやすい状態から、ばね応答の高い状態へ
焼鈍
曲げ、絞り、成形のしやすさを最も重視する場合は、ここから検討します。
1/4H
成形性を保ちながら、強度を少し高めます。
1/2H
強度と成形性の両方が重要な場合に、バランスのよい選択肢となります。
3/4H
深絞り性よりも強度とばね応答を優先する状態です。
全硬質
高い冷間加工強度が延性より重要な場合に使用します。
ばね性 / 機械的特性の目標値
図面に「ばね調質」とだけ記載されている場合は、引張強さ、耐力(降伏強さ)、硬さ、または完成部品に必要なばね特性が分かればお知らせください。ばね材の状態は一律ではなく、どのステンレス鋼材種にも同じ意味で適用できるわけではありません。
硬さ
一般に上昇 →
強度
一般に増加 →
ばね戻り
一般に重要度が高まる →
成形性
一般に低下 →
何をお知らせいただければよいですか?
図面に1/2硬質、全硬質、または機械的特性の範囲が指定されている場合は、その記載どおりにお知らせください。指定がなければ、部品の用途と必要な成形加工の程度をお伝えください。ステンレス鋼のばね箔や精密帯鋼では、材種名だけから調質を推測するよりも、その情報が役立ちます。
規格と仕様の選定
箔の発注に複数の規格が必要な場合
図面にASTM A666、EN 10151、JIS G 4305がすでに記載されている場合は、そのままご指定ください。「304ステンレス鋼箔、0.05 mm」としか書かれていなくても、検討を始めるには十分です。材料と最終帯鋼のそれぞれに適用される規格を確認します。
ASTM規格
ASTM A240 + A480
ステンレス薄板または帯鋼を基準に発注する場合によく使われるASTM規格です。A240は製品規格を、A480は併用する一般要求事項を定めています。
ASTM A666
オーステナイト系ステンレス箔を焼鈍状態または冷間加工状態で発注し、調質も検討事項となる場合は、この規格が特に重要です。
規格が基本的な枠組みを定めます。材種、調質、寸法、受入れ基準を指定すれば、発注仕様が確定します。
EN · ISO · JIS規格
EN 10088-2
耐食性ステンレス薄板、厚板、帯鋼の欧州技術納入条件に基づいて発注する場合に有用です。
EN 10151
単に薄いステンレス鋼ではなく、ステンレスばね帯鋼を実際に購入する場合は、完成部品の機械的状態に関わるため、この規格を確認してください。
ISO 9445 · JIS G 4305
ISO 9445は、寸法や形状に対して個別に許容差を指定する場合に有用です。JIS G 4305は、冷間圧延ステンレス鋼の厚板、薄板、帯鋼に適用される、日本で一般的な規格です。
見積依頼にはどの規格を記載すればよいですか?
別の304箔の発注で使われていたという理由だけで規格を選ばないでください。図面と完成部品から検討を始めましょう。調質が重要な場合は、その旨を指定してください。厚さ、幅、平坦度、キャンバーが生産ラインに影響する場合も、明記してください。そのうえで、見積りを確定する前に製品規格と許容差の適用規格を照合できます。
ステンレス鋼箔の仕様は、通常、次の順で決めると実用的です。
01
規格
ASTM、EN、ISO、JISのいずれか。
02
材種
301、304、316L、321、430…
03
状態
焼鈍、1/2H、全硬質、または目標特性。
04
許容差
厚さ、幅、形状に関する要求事項。
厚さ · 幅 · 精密許容差
厚さ、幅、精密許容差
ステンレス鋼箔を0.05 mmで見積依頼いただければ、公称板厚は分かりますが、部品が許容できる変動幅はまだ分かりません。コイルの見積り前に、厚さ、幅、それぞれの許容差をあわせて確認する必要があります。
図面で必要な数値をお知らせください。
「精密箔」は許容差を示す仕様ではありません。図面に公称板厚とプラス・マイナスの限界値がある場合は、そのままお知らせください。スリット幅も同様です。見積りに反映する前に、材種、調質、幅、数量に対して指定許容差が適用可能か確認します。
304L
0.050 mm
幅120 mm
1/2硬質
スリットコイル
寸法仕様を3段階で組み立てる
公表する供給能力の数値は、材種、調質、製造方法を確認した後にのみ追加します。
| 仕様項目 | 見積依頼に記載する内容 | 見積り前に確認する内容 | 重要な理由 |
|---|---|---|---|
| 01 — 厚さ | |||
| 公称板厚 | mm、μm、またはインチ小数で正確な値を記載 | 材種、調質、指定板厚をあわせて確認 | 公称板厚から希望する購入寸法は分かりますが、完成部品が許容できる変動幅までは分かりません。 |
| 厚さの許容差 | 図面の許容差または必要な±値 | 指定板厚と製造方法に照らして確認 | ある厚さでは適用できる許容差でも、より薄いすべての箔の発注にそのまま適用できるとは限りません。 |
| 02 — 幅 | |||
| 仕上がり幅 | 最終スリット幅または母コイル幅 | 幅は厚さ、調質、スリット方法とあわせて確認 | プレス機やエッチングラインに実際に投入する幅を指定するほうが、「箔コイル」とだけ依頼するよりも有用です。 |
| 幅の許容差 | 重要な場合は必要な幅の上限・下限を指定 | 最終スリット状態に対して確認 | 帯鋼をガイドや金型に沿わせる場合や、連続送りする場合は、幅の厳密な管理が特に重要です。 |
| 03 — 許容差と受入れ | |||
| 測定基準 | 規格、図面、または顧客の検査要求事項 | 生産前に検査方法と受入れ基準を合意 | これにより、納入後にサプライヤーと顧客が異なる基準で同じコイルを測定する事態を防げます。 |
| 最終受入れ | 発注書 / 図面の要求事項 | 見積書と発注書類に記載した最終合意値 | 受入れ限界値は、生産前に双方が合意した数値としてください。後から一般的な許容差を当てはめるものではありません。 |
すべての製品に一律の±許容差を公表しないのはなぜですか?
ある厚さ・幅・調質で適用できるステンレス鋼箔の厚さ許容差が、別の寸法や調質にも現実的とは限りません。非常に薄い材料では、圧延管理、測定、コイルの均一性にも、より細かな配慮が必要です。部品に実際に必要な許容差をお知らせください。全範囲に一律の数値を約束するのではなく、個別の注文条件に照らして確認します。
01
厚さ
まず正確な呼び厚さを指定してください。
02
幅
スリット後の幅、またはマスターコイル幅をお知らせください。
03
許容差
部品が実際に許容できるばらつきをお知らせください。
平坦度・キャンバー・形状管理
平坦度・キャンバー・形状管理
厚さが完璧でも、帯材に問題が生じることがあります。箔が横に流れる、コイルの曲がりが残る、端部に波が出るといった状態は、材料証明書で確認されるよりずっと前に、プレス加工やエッチングのラインで支障になります。
実際に何を確認するのか?
形状の問題はそれぞれ異なりますが、いずれも同じ場所、つまり材料の送り経路で現れることがよくあります。
平坦度
加工工程が求める状態で帯材が平らに保たれるか?
キャンバー
帯材が長さ方向に横へずれていかないか?
コイルセット
コイルの長手方向の曲がりが過度に残っていないか?
端部波
端部が中央部と同じように平らに保たれているか?
RFQに形状管理を記載すべきなのはどんな場合ですか?
箔を順送プレス、精密ガイド、化学エッチング、ラミネートなどの連続工程で使用する場合は、ラインが帯材の形状にどの程度影響されるかをお知らせください。図面にキャンバーや平坦度の限度が記載されている場合は、幅と厚さとともにその数値をお送りください。記載がない場合は、巻き戻した後に材料をどのように使うかをお知らせください。それが検討を始めるうえで大きな手掛かりになります。
形状管理が重要になる工程
プレス加工
キャンバーがあると、帯材の蛇行防止や金型との位置合わせが難しくなることがあります。
エッチング
平坦な状態が安定していると、取り扱いや加工位置を一定に保ちやすくなります。
連続送り
コイルセットや端部波が、送り、ガイド、張力の問題として現れることがあります。
表面仕上げ・粗さ
箔が加工設備に届く前から表面は重要です
BA、2B、2Dは有用な出発点ですが、仕上げ名称だけでは部品が受ける影響すべてはわかりません。箔をエッチング、プレス加工、接合など、表面状態が重要な工程で使う場合、傷、圧延痕、清浄度、均一性も仕上げ記号と同じくらい重要になることがあります。
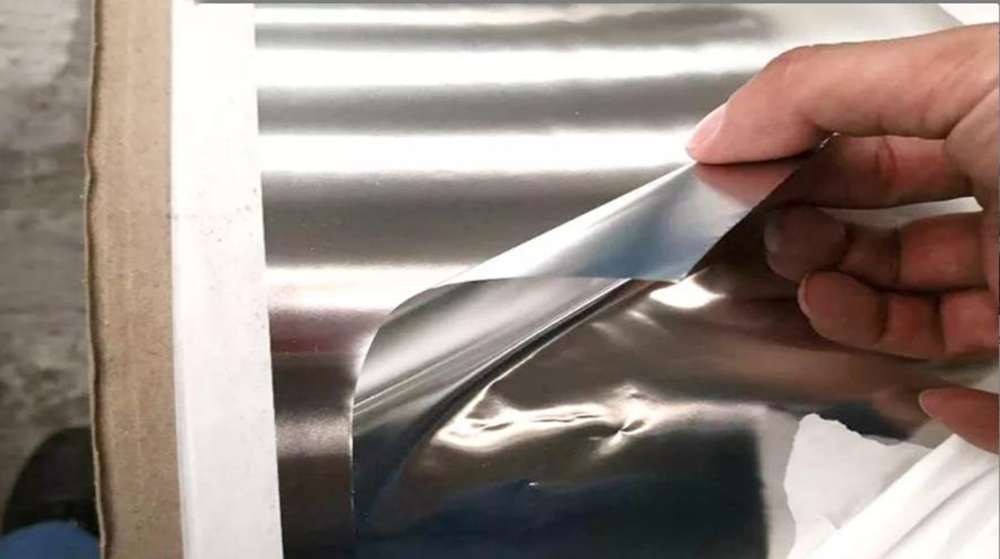
後工程では何が問題になりますか?
目立たないシムをプレス加工する場合、外観に関する要求は単純かもしれません。微細形状の化学エッチング、層の接合、または箔を露出面として使う場合は、確認すべき内容が大きく変わります。
コイルを開いた後の工程をお知らせください。標準的なステンレス鋼箔の表面仕上げで十分か、それとも表面粗さや欠陥管理を注文条件に明記する必要があるかを判断する助けになります。
4つの仕上げ名称、それぞれ異なる確認事項
これらは表面の製造方法を示すもので、「悪い」から「良い」への順位ではありません。適切な仕上げは、箔を次にどう使うかで決まります。
BA
清浄感があり、反射性の高い表面が求められる場合の光沢仕上げ。
2B
一般的な精密加工向けとしてよく使われる、滑らかな冷間圧延仕上げ。
2D
高い反射性を求めない場合の、光沢を抑えた仕上げ。
圧延まま
実際の圧延状態を記載してください。この用語が一律の仕上げを意味するとは限りません。
「圧延まま」について
この用語は推測で解釈せず、見積り時に確認します。「圧延まま」は製造状態を示す場合がありますが、BA、2B、2Dは確立された仕上げ記号です。図面で圧延ままの材料が指定されている場合は、粗さ、外観、後工程に関する要求事項もお知らせください。
仕上げ名称だけではわからないこと
Ra
工程上必要な場合は、表面粗さを指定してください。
傷
外観面や表面状態に敏感な部品では特に重要です。
圧延痕
方向や程度が後工程に影響することがあります。
清浄度
接合やエッチングの前には、油分、残留物、取り扱い状態が重要になることがあります。
均一性
コイルの区間が変わっても表面状態が一定に保たれる必要があります。
Ra値を指定する必要がありますか?
部品に影響する場合、または図面ですでに管理されている場合に限ります。材料が精密箔だからという理由だけで、厳しい表面粗さ要求を追加する必要はありません。ただし、めっき、接合、エッチング、シール、外観が表面状態に左右される場合は、Raの限度値と、傷、清浄度、仕上げ方向に関する要求事項を併せてお知らせください。
精密スリット加工・端面・バリ管理
精密スリット加工、端面、バリ管理
精密ステンレス鋼箔では、スリット後の幅は加工要件の一部にすぎません。バリが高すぎる、向きが不適切、またはコイルの途中で状態が変化すると、たいてい後工程のガイド、プレス金型、巻取り、完成部品で問題になります。
最終スリット加工・端面断面図
刃物クリアランス
切断端面とバリに影響する加工条件。
スリット後の箔幅
幅の許容差と端面品質は併せて確認する必要があります。
スリット端面・拡大図
バリ高さ
スリッターのクリアランスを指定する必要がありますか?
通常は必要ありません。代わりに、部品に必要な結果をお知らせください。 スリット後の幅、幅の許容差、許容できるバリ、必要な場合はバリの方向、 および必要な端面状態です。スリットクリアランスは、求める端面状態を 得るために設定する加工条件の一部です。RFQに記載する実用的な数値は、 受入れ要求事項です。
01
スリット後の幅
必要なスリット幅と幅の許容差をお知らせください。
02
バリ高さ
バリが重要な場合は、図面に記載された最大受入れ限度をお知らせください。
03
バリの方向
工具や組立に関係する面、または端部の向きをお知らせください。
04
端面の均一性
コイルを連続運転する必要がある場合、最初の一メートルの仕上がりが良好でも十分ではありません。
05
端面状態
標準はスリット端面です。特別な端面処理は技術的に適用できる場合に限ります。
バリ取りや端面処理が必要ですか?
ご要望としてお知らせください。ただし、すべての極薄箔に同じ端面処理ができるとは限りません。バリ取り、丸み付けなどの端面処理は、材料グレード、厚さ、スリット後の幅、端面形状によって異なります。箔の厚さでは、見積りに特別な端面条件を記載する前に、個別注文で実現可能かを確認します。
冷間圧延・焼鈍・仕上げ
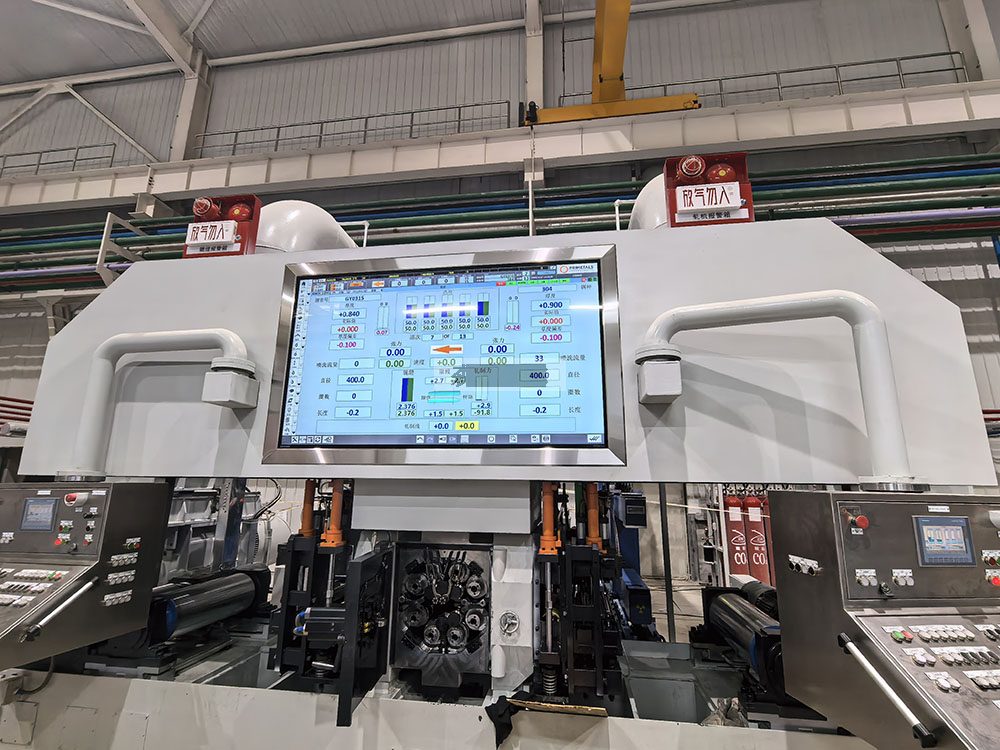
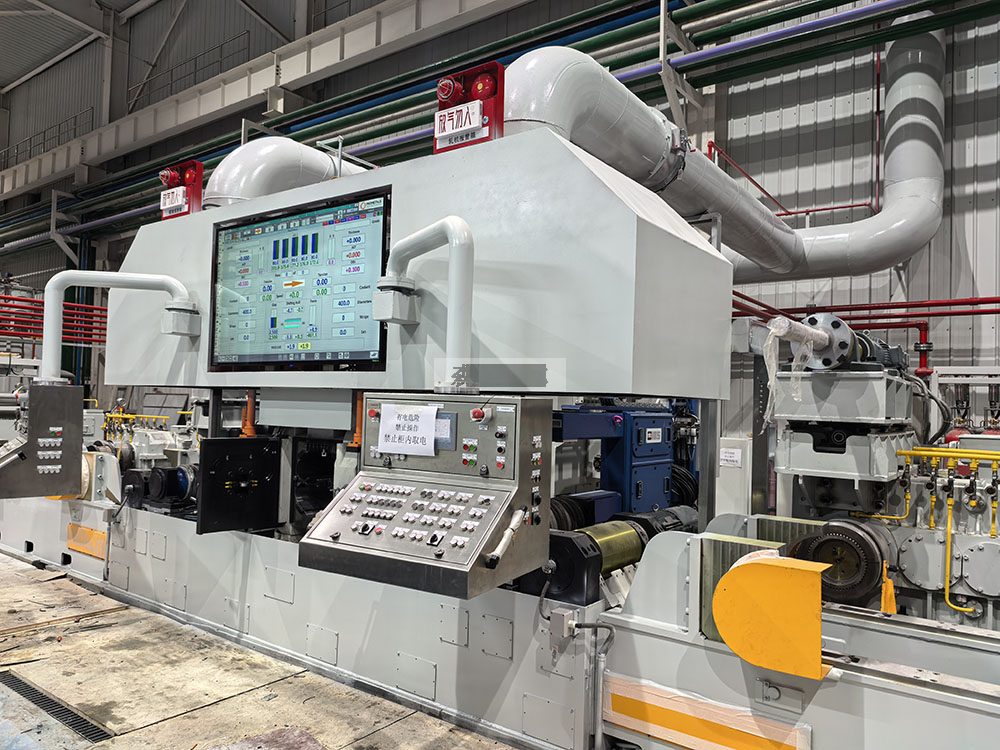
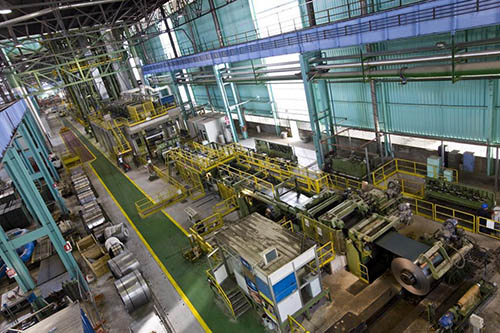
マスターコイルからスリット後の帯材まで、ステンレス鋼箔ができる工程
すべての機械の運転方法を指定する必要はありません。最終厚さ、調質、平坦度、表面、スリット幅、検査に関する要求事項をお知らせください。その目標に合わせて、精密ステンレス鋼箔の製造方法を組み立てます。
1つのコイルで、結果が変わる機会はいくつもあります
これは固定レシピではなく、一般的な精密再圧延の製造方法と考えてください。材種や仕上がり状態によって、一部の工程を繰り返す、順序を変える、または省略する場合があります。
01
マスターコイル
必要な材種、規格、受入れ状態から始めます。
02
精密冷間圧延
再圧延で帯材を所定の箔厚さと寸法目標に近づけます。
03
焼鈍
冷間加工した材料の延性を回復する必要がある場合、または焼鈍状態が要求される場合に行います。
04
調質圧延
硬さ、強度、ばね特性が注文条件に含まれる場合、管理された最終圧下を行います。
05
レベリング
平坦度、コイルセット、後工程での送りが重要な場合に、帯材の形状を調整します。
06
洗浄
必要な仕上げと清浄度に応じて、表面状態と加工残留物を処理します。
07
最終スリット加工
ここでスリット後の幅、端面、バリの要求事項、コイル形態を仕上げます。
08
検査
出荷承認前に、合意した寸法、状態、表面、形状、文書類を確認します。
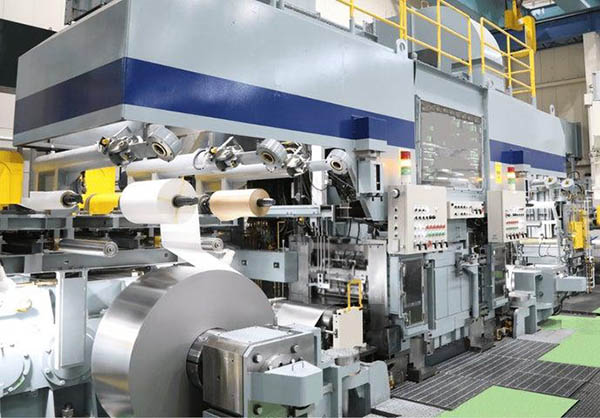
すべてのコイルが8つの工程を経ますか?
いいえ。それが重要です。焼鈍状態で注文された箔に、最終調質圧延が自動的に必要になるわけではありません。硬質のばね材では、焼鈍後の管理された冷間圧下が必要になる場合があります。また、非常に薄い材料では、圧延と焼鈍を複数回繰り返すことがあります。レベリング、洗浄、仕上げも、注文に記載された表面と形状の要求事項によって異なります。
製造方法で実現する目標
厚さ
必要な最終厚さ。
調質
必要な機械的状態。
形状
平坦度と送り特性。
表面
仕上げと清浄度。
幅
スリット後の寸法。
出荷承認
合意した注文条件に基づく検査。
コイル形態・巻取り・梱包
コイルは出荷用の箱だけでなく、使用する機械に合わせる必要があります
ステンレス鋼箔の注文は、仕上がり幅だけでは完了しません。コイルが巻戻し機やフィーダーに届く前に、巻き方、支持方法、梱包方法も把握する必要があります。特に、コイル内径、外径、重量が設備の制限を受ける場合は重要です。
コイルの構造・機械との接続部
外径
内径
巻取り方向
コア/コイル支持
機械に特定の内径や支持方法が必要な場合はお知らせください。
コイル重量
最大吊上げ重量または機械への装入重量は、コイル製作に合意する前に明記してください。
巻戻し機について、どのような情報が必要ですか?
機械の取扱説明書を送る必要はありません。通常はいくつかの実用的な制限事項があれば十分です。ラインで使用できる内径、最大外径、コイル重量に制限がある場合は、最終コイルを製作する前にRFQに記載してください。
コイル内径
内径は、ラインで使用するマンドレル、チャック、またはコアの構造に適合させる必要があります。
最大外径
巻戻し機、ガード、送り装置の物理的な径に制限がある場合に役立ちます。
コイル重量
設備または荷役システムで安全に扱える最大重量をお知らせください。
巻取り方向
帯材の表裏、バリの方向、表面要求、送り方向が決まっている場合に重要です。
合紙
表面保護、または巻き重なり部分の分離が必要な場合は指定してください。
どのような形態で受け取りますか?
コイル
必要に応じて、内径、外径、重量、巻取り方向、コイル形態を指定してください。
定尺
必要な仕上がり長さと寸法の受入れ要求事項をお知らせください。
薄板
コイルから連続して送り出すのではなく、平らな状態で材料を受け取る必要がある場合に適しています。
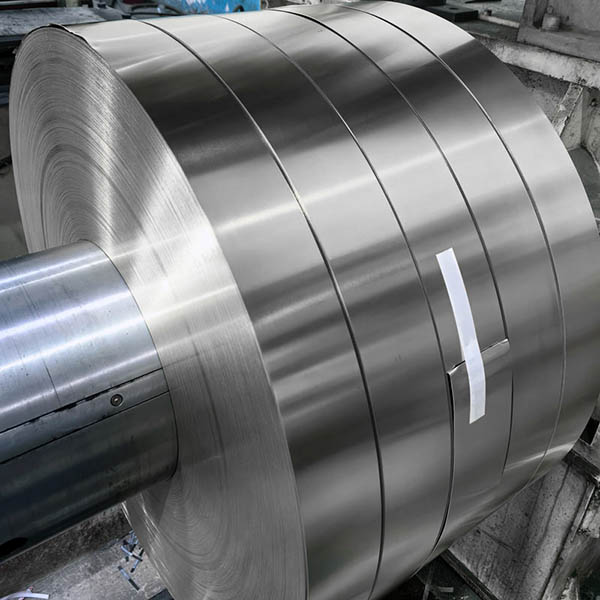
梱包は木箱ではなく、コイルから考えます
薄いステンレス鋼は、化学組成と厚さが正確でも、端面が損傷したり、輸送中に巻き重なりがずれたり、表面同士が擦れたりすると、受入れ後の対応に手間がかかります。特別な受入れ、取り扱い、輸出梱包に関する要求事項は、出荷手配の前にお知らせください。
コイル形態
合意した納入形態に合わせた、安定した巻取りと支持。
合紙
指定された表面に巻き重なり部分の分離が必要な場合に追加します。
端面保護
取り扱いや輸送によるスリット端面の損傷を防ぎます。
輸出梱包
最終梱包は注文条件と出荷条件に合わせます。
コイル内径がまだわかりませんか?
問題ありません。わかっている機械や積載上の制限をお知らせください。最大コイル外径、最大重量、マンドレル寸法、送り方向、または現在使用中のコイルラベルの写真だけでも構いません。その情報をもとに、運転方法を推測せず、最終的なステンレス鋼箔コイルの形態を検討できます。
検査・品質管理・トレーサビリティ
検査・品質管理。
ステンレス鋼箔の検査ですべての試験を行う必要はありません。注文に必要な検査を実施します。ある用途では厚さと幅の確認で十分ですが、別の用途では出荷承認前に硬さ、表面粗さ、キャンバー、バリ、トレーサビリティの記録も必要になる場合があります。
検査証跡に実際に記載すべき内容
受入れ箇所は図面と購入仕様で決まります。検査記録は、受け取るコイルに照らしてそれらの箇所を簡単に確認できる内容にします。
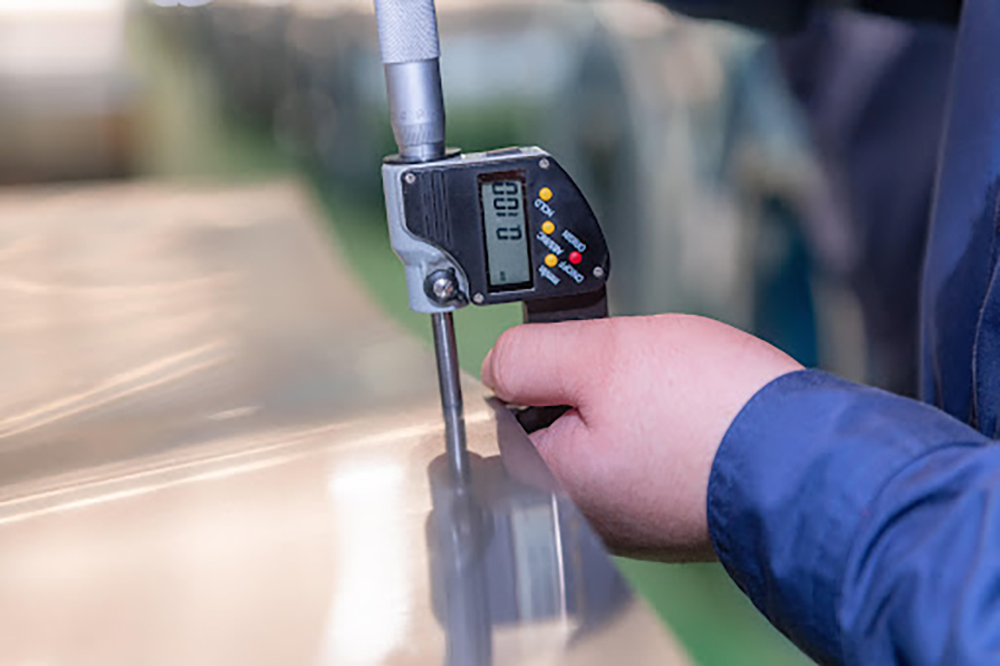
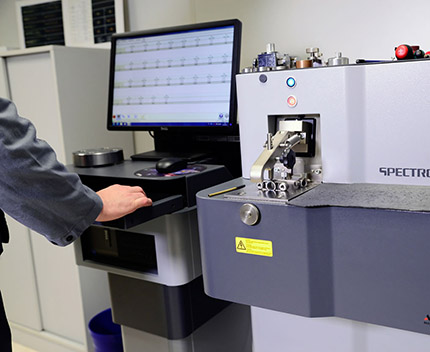
01
寸法・形状
厚さ
呼び厚さと合意した許容差に照らして確認します。
幅
スリット後の幅を購入要求事項に照らして確認します。
平坦度
帯材の形状が取り扱いや後工程に影響する場合に含めます。
キャンバー
連続帯材をガイドや工具に通す必要がある場合に重要です。
バリ
バリ高さや方向を管理する場合に端面状態を確認します。
02
機械的特性・表面
硬さ
調質または冷間加工状態が受入れ条件に含まれる場合に有用です。
引張特性
適用される仕様、図面、注文で要求される場合に試験します。
表面
出荷承認前に、仕上げと合意した表面品質要求事項を確認します。
粗さ/Ra
数値による表面粗さ限度が指定されている場合に測定します。
03
材料識別・出荷承認
溶解番号/ロット
注文に合意したトレーサビリティの方法に沿って、材料識別情報を照合します。
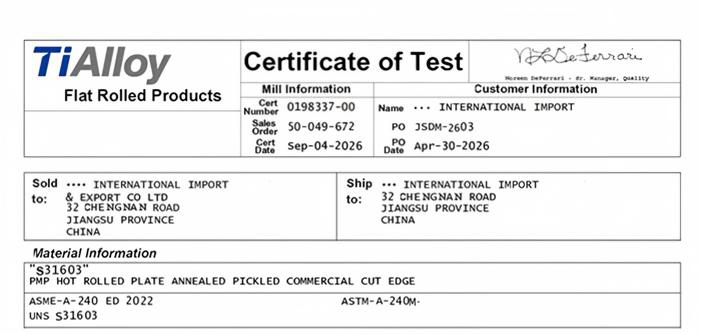
MTC
必要な検査文書類は発注書に明記してください。
PMI
材種確認のための材料識別検査が指定されている場合に追加します。
第三者検査
生産前に指定されている場合、独立検査または立会検査を手配できます。
すべての箔の注文で、すべての試験が必要ですか?
通常は必要ありません。受入れ判定で重要なのが厚さとスリット幅だけであれば、その旨を指定してください。ばね部品の性能が硬さに左右される場合は、機械的要求事項を追加してください。エッチングや接合の品質が表面に左右される場合は、表面仕上げとRaの上限値を指定してください。トレーサビリティ、PMI、第三者検査が必須の場合は、見積り前にRFQへ明記し、生産開始前に検査方法を合意してください。
出荷承認前
測定
指定された物理寸法を確認します。
確認
状態、表面、その他の受入れ判定項目を確認します。
トレース
材料識別情報を、合意済みの溶解番号またはロットの文書類と照合します。
文書化
発注書で求められる検査証拠資料を提出します。
プレス加工・エッチング・成形
プレス加工・エッチング・成形向けステンレス鋼箔
同じステンレス鋼材種を購入する顧客でも、必要とする箔は大きく異なる場合があります。順送金型では、送りの安定性と端面の状態が重要です。エッチングラインでは、厚さ、表面、清浄度がより重視される場合があります。材料に求められる性能は、その後の工程によって決まります。
ステンレス鋼箔
お客様の工程
必要な箔の状態
01
順送プレス加工
安定した送りと金型への確実な位置合わせが最も重要です。
02
化学エッチング
厚さの均一性と、安定した清浄な表面が重要になります。
03
成形
必要な変形に対応できる成形性を、調質状態によって確保する必要があります。
04
ばね成形
完成部品に必要な強度とばね特性から検討を始めます。
「最良の箔は何ですか?」から始めないでください。
まず部品について教えてください。プレス加工、エッチング、曲げ、絞り、ばね部品への成形のどれを行うかをお知らせください。材料が適切でない場合に何が起きるか、つまり送り不良、割れ、スプリングバック、傷、バリ、位置ずれ、厚さのばらつきなどもお聞かせください。そうすることで、実用的なステンレス鋼箔の仕様をはるかに簡単にまとめられます。
工程から逆算する
調質
帯材にどの程度の柔らかさ、強度、ばね特性が必要ですか?
許容差
工程で許容できる寸法のばらつきはどの程度ですか?
平坦度
工具内を通す際、帯材の走行性や平坦性が求められますか?
表面
エッチング、接合、外観、工具との接触に影響するため、表面は重要ですか?
端面・バリ
スリット端面は、送り、成形、積層、組立に影響しますか?
次へ
コイル納入後の工程は決まっていますか?
図面をお送りいただき、箔をプレス加工、エッチング、成形のどれに使うか、またはばね部品に使うかをお知らせください。後工程から逆算して、材料の状態を確認できます。
用途を確認する →
用途・供給形態
ステンレス鋼箔から必要な部品へ
ばね、シム、熱シールド、エッチング加工の電子部品は、いずれも薄いステンレス鋼から作られますが、同じ発注仕様で手配すべきとは限りません。用途を選ぶと、それに応じて材料に関する確認事項が変わります。
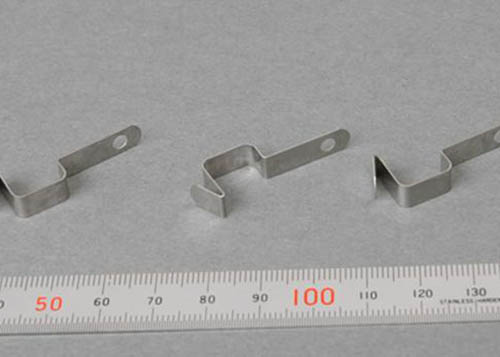
ばね・クリップ・接点・精密プレス加工
ばね・精密プレス加工品
完成部品にたわみや復元性が必要な場合や、順送金型で加工する場合は、単に「ステンレス鋼箔」から検討を始めるのではなく、機械的状態と送り特性から検討します。
材料の製造方法
301と304は一般的な候補です。最終的な材種は、図面、目標強度、成形要求によって決まります。
供給形態
連続プレス加工には精密スリットコイルが適しています。個別部品の場合は、切断品も検討できます。
RFQに記載する項目
厚さ・幅・調質状態または機械的目標値・平坦度/キャンバー・端面とバリの要求事項・コイル形態。
実用的な発注仕様
301/304ステンレス鋼箔または精密帯鋼・指定厚さと幅・必要な機械的状態・スリットコイル・必要に応じて図面で管理する端面。
シム・スペーサー・ワッシャー・薄型ガスケット
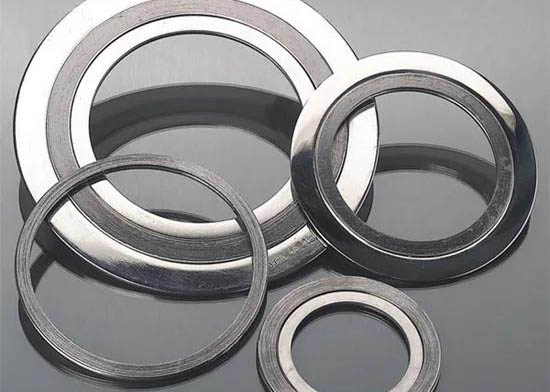
シム・ガスケット
ここで重要なのは、多くの場合、完成部品で間隔やシール形状をどの程度正確に保つ必要があるかという点です。そのため、厚さ、公差、平坦度がRFQの主要項目になります。
製造方法
304/304Lと316Lが一般的な候補で、腐食環境、成形、図面上の要求に応じて材種を選定します。
供給形態
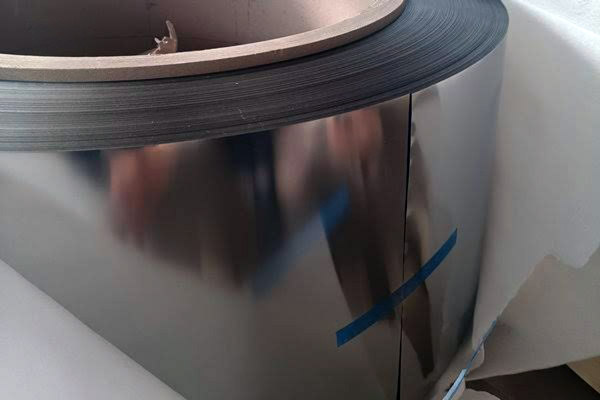
連続プレス加工か個別切断かに応じて、コイル、スリットコイル、定尺品、薄板から選びます。
見積依頼に記載
公称厚さ・厚さ公差・完成幅/薄板寸法・調質状態・表面・平坦度・端面の要求事項。
実際の発注
ステンレス鋼シム箔・指定材種・正確な厚さと公差・コイルまたは切断薄板・完成したシムやガスケットの製造方法に合わせた表面仕上げと端面状態。
熱シールド・成形箔・ハニカム構造
熱シールド・ハニカム構造
薄い材料であっても、ここでは製造方法が同じとは限りません。使用温度、環境、箔の成形方法や接合方法をお知らせください。用途一覧から材種を選ぶことより、こうした詳細のほうが重要です。
製造方法
ステンレス鋼の材種は、温度、腐食環境、成形、接合に関する要求事項に照らして選定します。
供給形態
後工程の成形、波形加工、組立方法に応じて、コイル、精密帯鋼、切断薄板を選びます。
見積依頼に記載
材種または使用条件・厚さ・幅・調質状態/成形性・表面・形状の要求事項・後工程。
実際の発注
断熱材/ハニカム構造の加工向け薄肉ステンレス鋼コイルまたは箔・指定使用環境・必要な成形状態・完成幅・適用される検査要求事項。
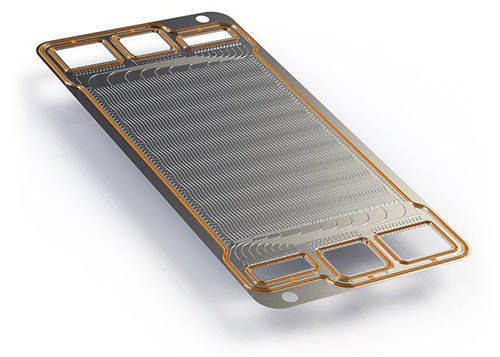
電子機器・シールド・接点・電池部品
電子機器・電池関連部品
電子部品では、小さな不均一さも目立ちやすくなります。箔をプレス加工、エッチング、接合するのか、接点として使うのか、単に薄い構造層として使うのかをお知らせください。材料仕様で重視すべき点が変わります。
製造方法
強度、耐食性、磁性、部品の電気的または機械的機能に応じて、301、304、316Lまたはフェライト系ステンレス鋼を検討します。
供給形態
連続プレス加工、エッチング、組立、試作の要求に応じて、精密スリットコイルまたは切断薄板を選びます。
見積依頼に記載
厚さ公差・調質状態・表面・清浄度・平坦度・スリット端面・コイル巻き状態と後工程。
実際の発注
電子機器または電池関連部品向け精密ステンレス鋼箔・図面で選定する材種・管理された厚さと表面・スリットコイルまたは薄板・用途に応じた検査。
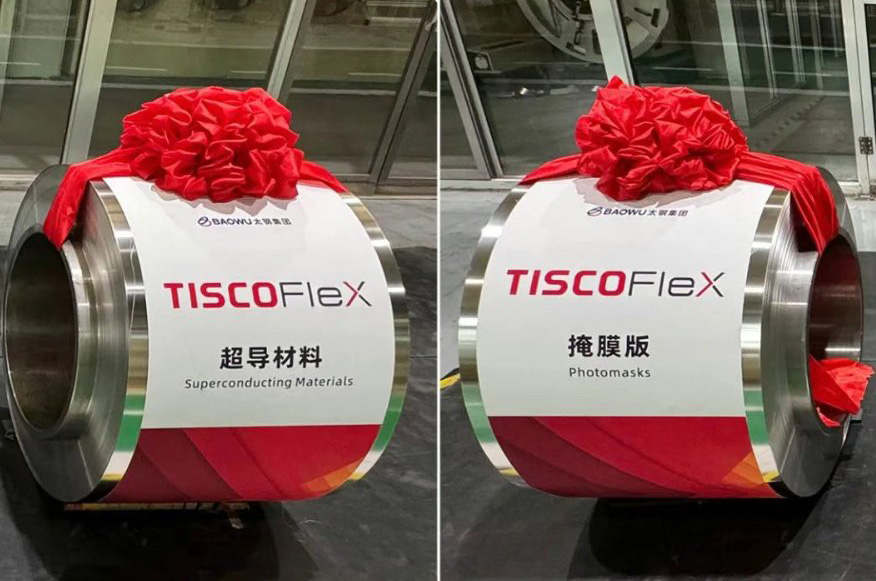
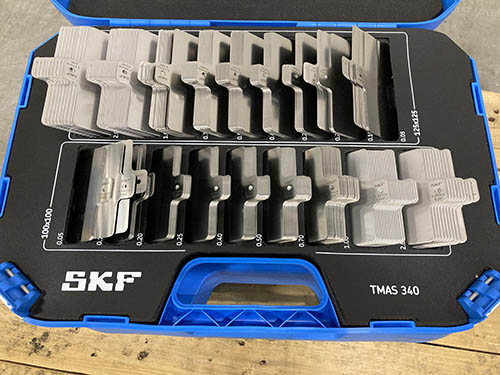
燃料電池・ダイヤフラム・精密産業部品
燃料電池・精密産業部品
薄肉成形の燃料電池部品や産業部品では、一般的な材種の推奨よりも、使用環境と後工程を先に確認します。耐食性、成形性、表面、寸法管理が同時に重要になる場合があります。
製造方法
オーステナイト系またはその他の耐食ステンレス鋼材種を、図面、環境、必要な成形方法またはエッチング方法に照らして検討します。
供給形態
完成部品と製造工程に応じて、精密コイル、スリット帯鋼、切断薄板を選びます。
見積依頼に記載
材種/使用条件・厚さと公差・幅・調質状態・表面・平坦度・検査とトレーサビリティ。
実際の発注
精密ステンレス鋼箔または帯鋼・図面で定める使用条件・必要な寸法および表面管理・完成時の納入形態・指定された検査文書類。
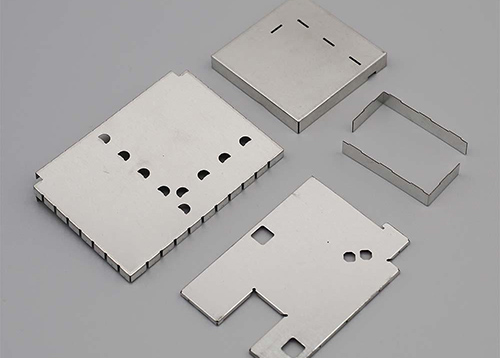
用途範囲
ばね
シム
ガスケット
熱シールド
電子機器
電池
燃料電池
ハニカム構造
精密部品
用途に合うステンレス鋼箔はどのように選べばよいですか?
すべての用途に当てはまる答えはありません。部品と次の製造工程から考えます。ばねなら調質状態と機械的特性、シムなら厚さ管理、エッチング加工の電子部品なら厚さと表面の均一性、熱関連部品や燃料電池部品なら成形性に加えて使用環境が重要になります。まずこれらの要求事項をお知らせいただくと、必要な材料仕様を定めやすくなります。
ステンレス鋼箔 FAQ — サンプル、最小発注数量、証明書、納入
はい。使用予定の厚さ範囲をお知らせください。サンプル一式をご用意します。初回注文で過剰に投資する必要がないよう、材料は切断、成形、巻付けのいずれかに使える形でご用意します。





