Comuníquese con TiAlloy

Guía de soldadura de titanio para lograr uniones más limpias y reducir las reparaciones

Por Cherry
Las técnicas de soldadura de titanio dan buenos resultados cuando la aleación, el material de aporte, la limpieza y la protección con gas funcionan en conjunto. Un arco estable es parte del proceso, pero también hay que proteger la soldadura mientras se enfría y la raíz expuesta; además, la inspección debe responder a las condiciones de servicio previstas. Esta guía de soldadura de titanio relaciona esas decisiones con la preparación en taller, la calidad de la soldadura y las compras. Use el plano y el procedimiento de soldadura calificado como especificación de trabajo, y considere los requisitos de servicio a fatiga, presión y temperaturas criogénicas cuando correspondan.
Antes de la primera soldadura
- Identifique el metal base y las propiedades requeridas para la unión.
- Haga coincidir la clasificación y la presentación de suministro del material de aporte con el procedimiento.
- Disponga la protección del baño de soldadura, la zona de enfriamiento y la raíz expuesta.
- Acuerde el método de inspección y los criterios de aceptación antes de iniciar la producción.
La soldabilidad del titanio depende de la aleación y la atmósfera
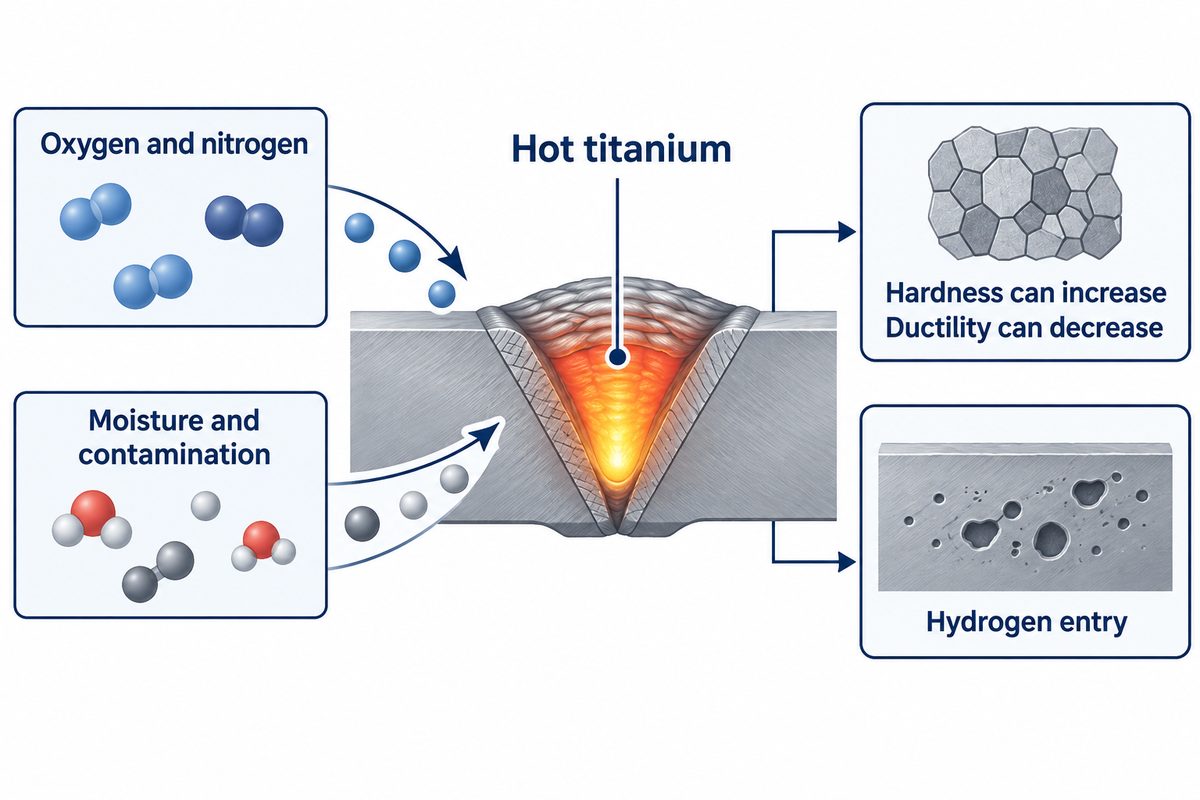
Muchas aleaciones comunes de titanio se pueden soldar con éxito, incluidos los grados de titanio comercialmente puro y Ti-6Al-4V. Su soldabilidad depende de la composición química de la aleación, el historial térmico y la protección contra el aire. En servicio, la capa protectora de óxido superficial de la aleación aporta resistencia a la corrosión. Durante la soldadura, el metal caliente requiere una protección distinta.
El oxígeno y el nitrógeno que se absorben durante la soldadura pueden aumentar la dureza y reducir la ductilidad. La humedad y la contaminación superficial introducen hidrógeno. Por eso, una soldadura más dura puede tolerar menos deformación; evaluar la unión solo por su resistencia pasa por alto un modo de falla importante. La guía de TWI sobre la soldabilidad del titanio describe los mecanismos y las precauciones necesarias.
Industrias como la aeroespacial usan titanio por su relación resistencia-peso, mientras que en los equipos para la industria química suele priorizarse la resistencia a la corrosión.
Para quien compra, identificar la aleación es el primer paso antes de elegir la máquina. Una unión de tubería de Grado 2 y una pieza estructural de Grado 5 pueden requerir distintos materiales de aporte, métodos de inspección y propiedades mecánicas. Asegúrese de que el soldador reciba la misma designación de aleación que especifica ingeniería; para ello, adjunte el certificado del material a la orden de trabajo.
Compare la soldadura TIG, MIG, láser y por haz de electrones
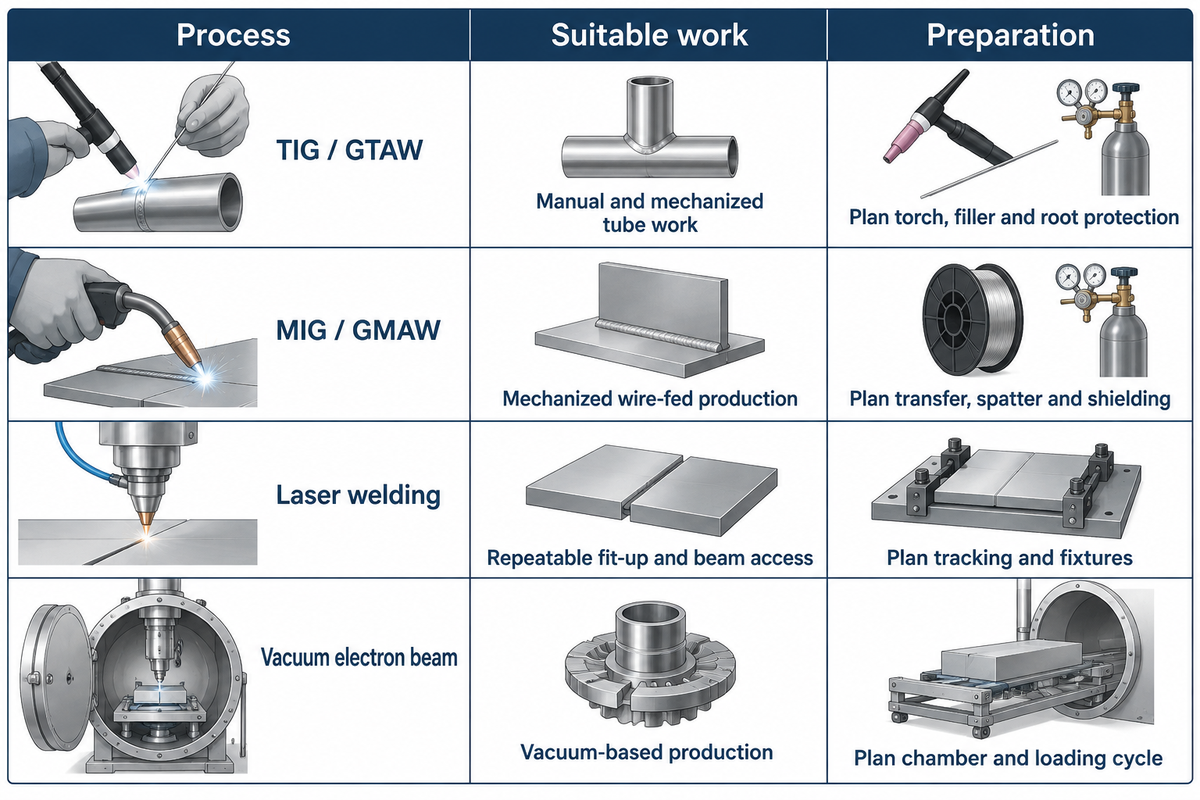
La soldadura TIG es un excelente punto de partida para unir titanio, sobre todo si el operador necesita controlar de cerca el baño de soldadura y la incorporación del material de aporte. La soldadura MIG, láser y por haz de electrones responde a distintas necesidades de acceso, producción y aporte térmico. Compare el proceso completo, incluidos los dispositivos de sujeción y la protección, y después compare la velocidad de soldadura. El costo de unir titanio también incluye el tiempo necesario para cargar y proteger cada pieza.
| Proceso | Aplicación inicial recomendada | Aspectos que se deben planificar |
|---|---|---|
| TIG / GTAW | Trabajo manual controlado y uniones mecanizadas de tubería | Acceso de la antorcha, incorporación del material de aporte y protección posterior y de la raíz |
| MIG / GMAW | Producción con alambre y mecanización adecuada | Modo de transferencia, salpicaduras, equipos de protección y requisitos de aceptación |
| Soldadura láser de titanio | Uniones repetibles con ajuste controlado y acceso del haz | Seguimiento de la unión, dispositivos de sujeción y protección del titanio calentado |
| Soldadura por haz de electrones en vacío | Piezas adecuadas para un proceso de producción al vacío | Tamaño de la cámara, ciclo de carga y parámetros calificados del haz |
La guía de TWI sobre procesos de soldadura explica que la tecnología MIG pulsada ha reducido la diferencia frente a TIG, aunque sigue siendo difícil manipular la antorcha con protección suplementaria. La soldadura por haz de electrones en vacío aprovecha el entorno de la cámara en lugar de una protección con gas. TWI describe la capacidad del proceso TIG por plasma con ojo de cerradura hasta 12.5 mm; se trata de un ejemplo del proceso, no de un límite de espesor para todas las máquinas de soldar.
En componentes de titanio sometidos a cargas cíclicas, incluya el comportamiento a fatiga en la comparación. Un estudio de 2024 sobre soldaduras de Ti-6Al-4V encontró que el tamaño y la ubicación de los poros afectaban la vida a fatiga. El estudio compara el desempeño de los procesos en las probetas evaluadas; para decidir sobre producción también se requiere conocer la geometría real de la unión y las cargas de servicio.
Elija el metal de aporte para Grado 2 y Grado 5
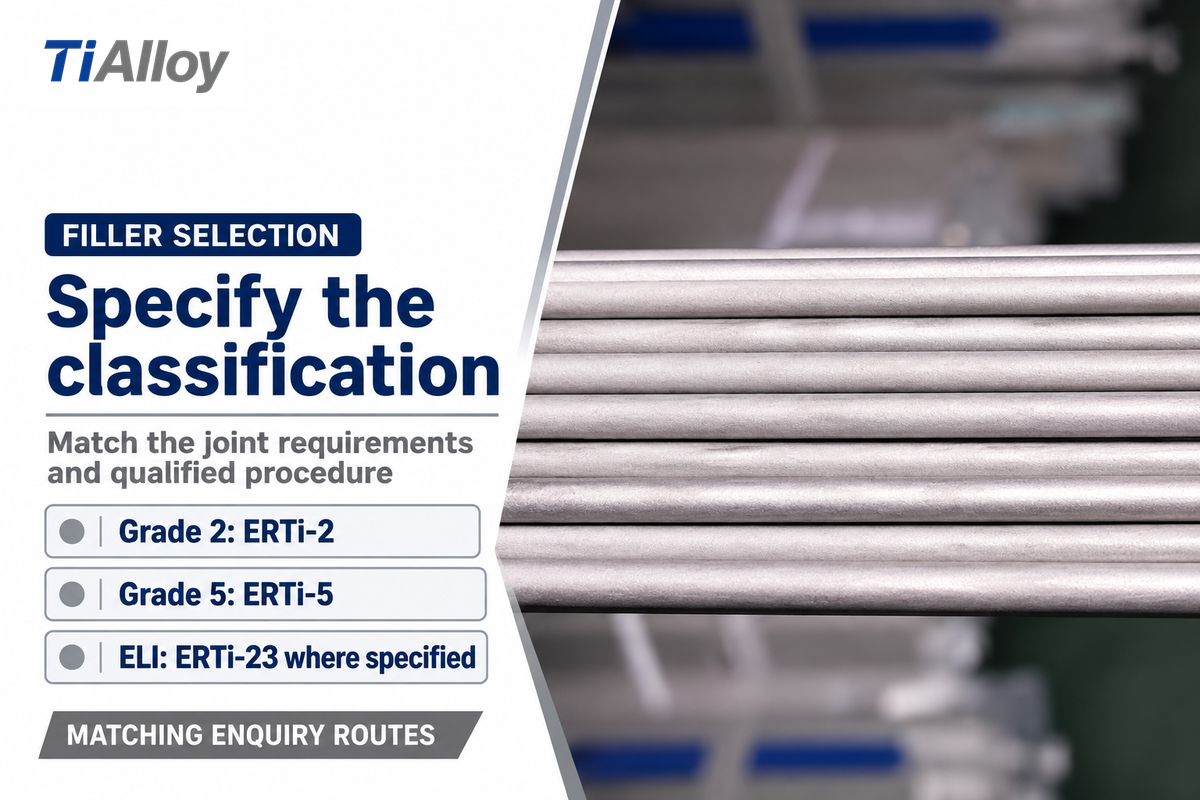
Por lo general, el punto de partida para elegir el metal de aporte de titanio es igualar la composición del metal base. El Grado 2 suele llevar a consultar por ERTi-2, y Ti-6Al-4V, por ERTi-5. Los requisitos de ingeniería pueden modificar esta selección, sobre todo si el diseño de la unión depende de la ductilidad, la tenacidad o el servicio a temperaturas muy bajas.
¿Qué material de aporte se recomienda para titanio Grado 2?
ERTi-2 es una opción habitual para igualar el titanio Grado 2 cuando el procedimiento requiere material de aporte. Especifique la clasificación de soldadura, además del diámetro y la presentación de suministro. Incluya la longitud requerida de varilla de soldadura ERTi-2 en tramos rectos. Una orden de compra que solo indique «alambre Grado 2» no aclara la diferencia entre alambre industrial y un consumible de soldadura clasificado.
| Material base | Opción de material compatible que se debe consultar | Límite de selección |
|---|---|---|
| Grado 2, titanio comercialmente puro | ERTi-2 | Confirme las propiedades requeridas para la unión y el procedimiento calificado |
| Grado 5, Ti-6Al-4V | ERTi-5 | Revise la resistencia, la ductilidad y las restricciones aplicables al proyecto |
| Aplicaciones de Ti-6Al-4V ELI | ERTi-23 cuando se especifique | Confirme los requisitos de bajo contenido de elementos intersticiales y las condiciones de servicio |
TWI analiza los materiales de aporte de menor resistencia y de extra bajo contenido de elementos intersticiales como opciones para mejorar la ductilidad del metal de soldadura. Algunas especificaciones de proyecto limitan más las opciones. Dentro de su alcance para tubería orbital del NASA/Johnson Space Center, PRC-0015 Rev. A, sección 5.2, exige material de aporte ELI para aplicaciones criogénicas y prohíbe el material de aporte comercialmente puro en Ti-6Al-4V y Ti-6Al-4V ELI. Este es un ejemplo concreto de por qué una sugerencia general de sustitución no puede prevalecer sobre la especificación del trabajo.
La comparación entre materiales de Grado 2 y Grado 5 ayuda a seleccionar el metal base. El procedimiento de soldadura explica cómo convertir esa selección en una unión.
Limpie y ajuste la unión antes de iniciar el arco
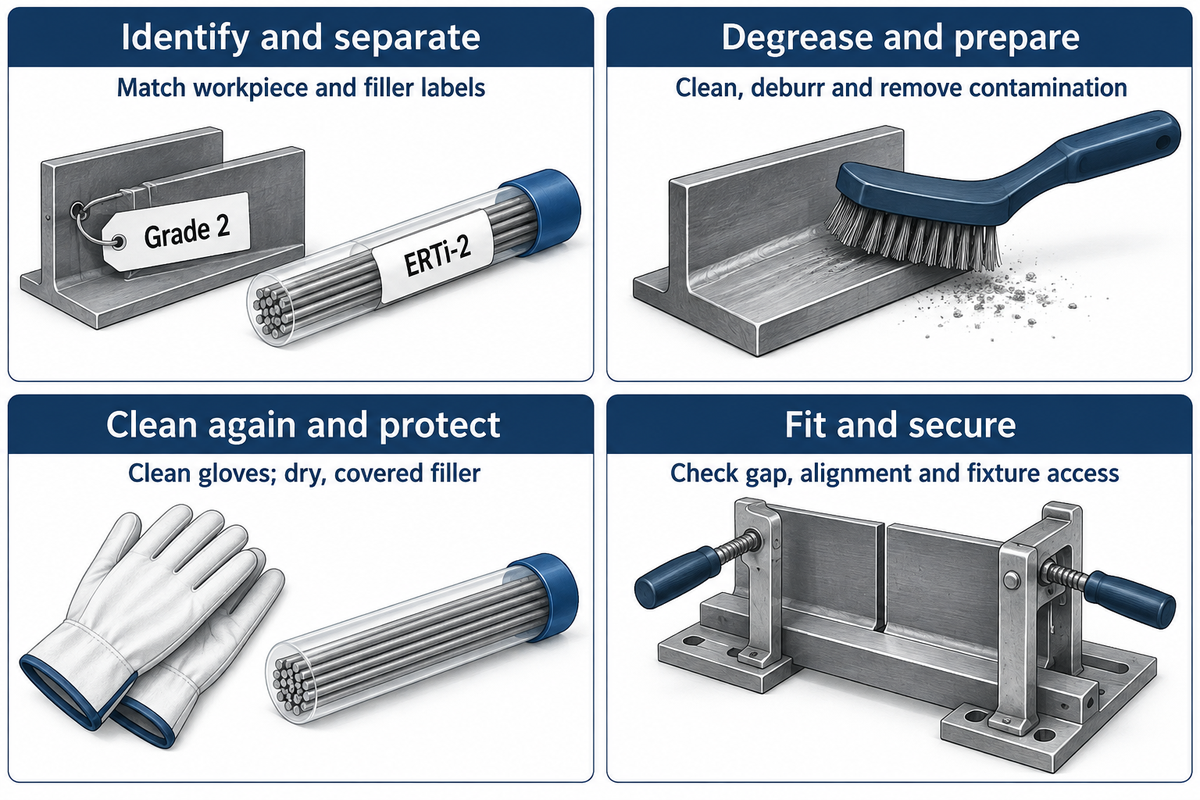
Para trabajar con titanio se necesitan caras de unión, material de aporte y manipulación limpios. Antes de iniciar el arco, establezca controles para prevenir la contaminación durante la soldadura del titanio. Elimine el aceite antes de la preparación mecánica, use herramientas exclusivas y mantenga protegidas las piezas preparadas hasta el montaje. El diseño de la unión soldada de titanio también merece la misma atención. La separación de la unión puede afectar la cantidad de material de aporte y la profundidad de penetración.
- Identifique y separe: compare las etiquetas de la pieza y del material de aporte con las de la orden de trabajo; después, mantenga las herramientas separadas de las que se usan con otras aleaciones.
- Desengrase y prepare: siga el método de limpieza aprobado, elimine las rebabas de los bordes y retire la contaminación superficial especificada.
- Vuelva a limpiar y proteja: retire los residuos de preparación, use guantes limpios y mantenga el material de aporte seco y cubierto.
- Ajuste y sujete: compruebe la separación y alineación de la unión, así como el acceso de los dispositivos de sujeción, antes de disponer la protección con gas.
Un cepillo exclusivo ayuda, pero el sistema de accionamiento también es importante. TWI identifica las herramientas neumáticas como una posible fuente de aceite o humedad después del desengrasado. Usar cepillos de acero inoxidable reservados para titanio evita una vía de contaminación; dirigir aire comprimido con aceite a la unión limpia puede introducir otra.
Al entregar el trabajo de preparación al equipo de soldadura, indique el método de limpieza, la identificación de las herramientas y cuánto tiempo estuvo el conjunto preparado fuera del almacenamiento protegido. Si el conjunto debe esperar hasta el siguiente turno, mantenga cubiertas las caras de unión; no dé por hecho que siguen limpias solo porque se prepararon antes.
Proteja el baño de soldadura, la zona de enfriamiento y la raíz
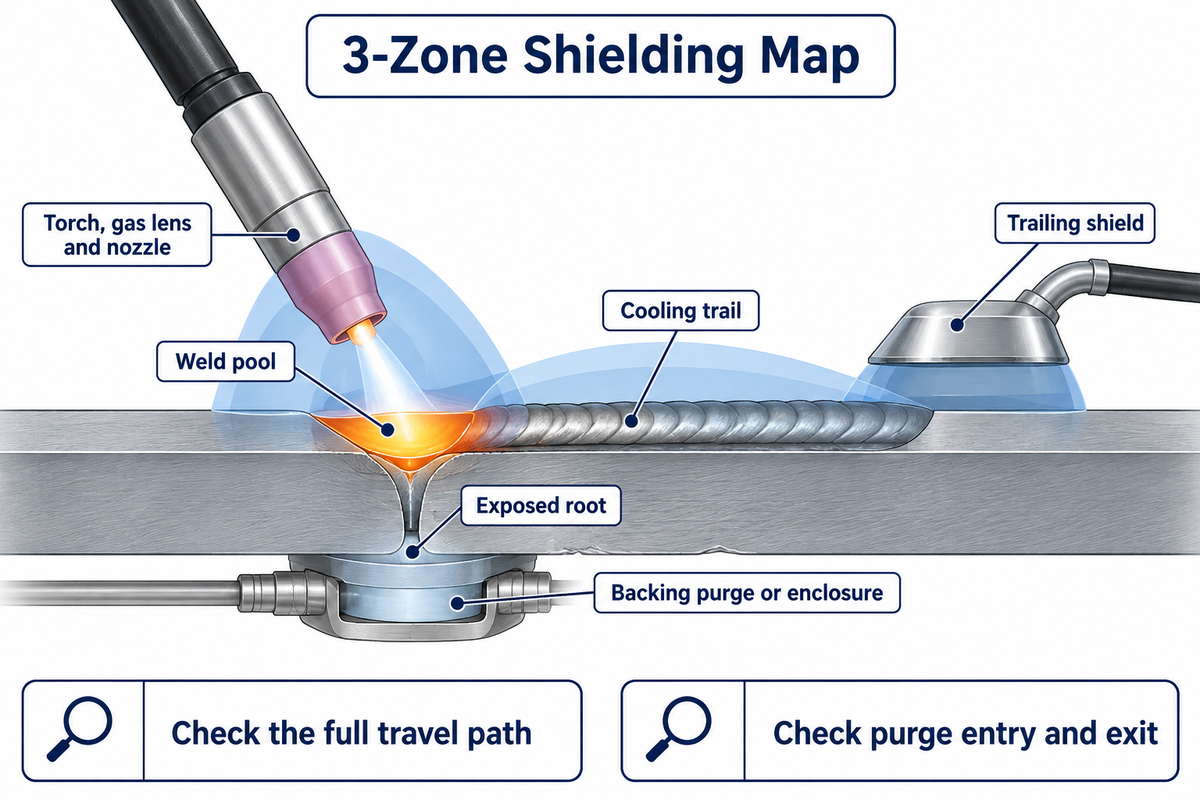
La soldadura de titanio con protección de gas requiere proteger todo metal caliente que quede expuesto al aire. La antorcha protege el baño de soldadura inmediato. Una protección adicional cubre el cordón mientras se enfría y el área adyacente. Una purga protege la raíz. El cilindro de gas no es el único elemento que se debe tener en cuenta.
Mapa de protección en 3 zonas
| Zona | Método de protección | Posible causa de falla que se debe investigar | Verificación de producción |
|---|---|---|---|
| Baño de soldadura | Antorcha de soldadura, lente de gas y boquilla | Fugas, corrientes de aire o alteración de la cobertura de gas cerca del arco | Revise el gas suministrado y la configuración de la antorcha |
| Zona de enfriamiento | Protección posterior adecuada para la unión | El cordón caliente sale de la zona protegida a medida que avanza la soldadura | Compruebe la cobertura de la protección a lo largo de todo el recorrido |
| Raíz expuesta | Purga de respaldo o recinto protegido | Queda aire dentro de una tubería o este llega a la cara posterior de la soldadura | Revise la entrada y salida de la purga, así como el volumen real del espacio cerrado |
Esta ilustración distingue un problema de suministro de gas de uno de conducción. Un cilindro en buen estado no compensa una protección posterior que se separa de una pieza curva, una manguera inadecuada o una conexión con fugas. TWI señala que puede acumularse humedad en las mangueras durante los periodos de inactividad; si aparece porosidad en la soldadura después de una parada de fin de semana, conviene investigar el recorrido del gas y la pieza.
Para trabajar con tubería, planifique la purga según el espacio cerrado y la disposición de venteo antes de puntear. La protección debe llegar a ambos lados de la soldadura y mantenerse durante el proceso real de montaje. Una purga que funciona en una muestra abierta quizá no funcione con la pieza final instalada.
Los cambios en los equipos de protección, incluida una cámara de soldadura de titanio, también pueden requerir calificación. La especificación de la NASA citada considera esenciales las variables del equipo y el método de protección. Según la especificación, una calificación realizada fuera de la cámara puede utilizarse dentro de ella. Sin embargo, una calificación realizada dentro de la cámara no puede utilizarse fuera de ella. Registre la configuración aprobada como parte del control del proceso para que un atajo en producción no se convierta inadvertidamente en otro método de soldadura.
Configure la soldadura TIG sin copiar una receta universal
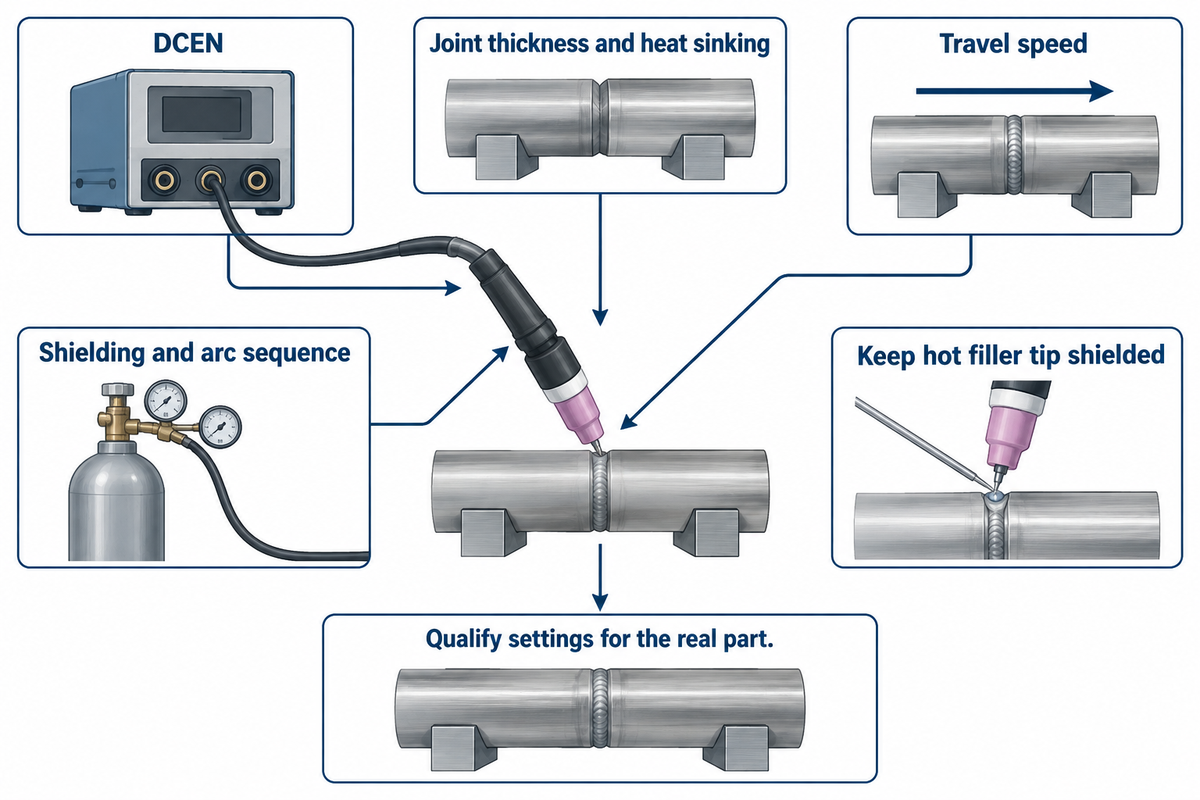
La polaridad, el electrodo, la preparación de la unión, la protección y la secuencia del arco influyen en el control del proceso TIG. La soldadura por arco con tungsteno y gas permite controlar el calor y la incorporación del material de aporte, pero copiar un ajuste de amperaje no resuelve el espesor de la unión, la disipación del calor ni la velocidad de avance. La calificación correcta del procedimiento de soldadura relaciona esos ajustes con la pieza real.
¿Se suelda el titanio con corriente alterna o continua?
La soldadura TIG de titanio suele utilizar corriente continua con el electrodo negativo (DCEN). TWI indica que el argón de alta pureza es el gas de protección habitual; para ciertos requisitos de penetración se utiliza helio o una mezcla de argón y helio. Su guía permite iniciar el arco con alta frecuencia o Lift Arc para evitar la contaminación con tungsteno.
Para piezas de sección delgada, la guía de TWI sobre soldabilidad describe procesos TIG y por plasma con protección de argón o argón-helio para componentes que suelen tener menos de 10 mm. Las buenas prácticas de Miller para tuberías ofrecen 20–25 segundos de posflujo como ejemplo de protección continua después de soldar. El procedimiento de producción debe establecer el tiempo según las condiciones de enfriamiento.
Mantenga la punta caliente del material de aporte dentro de la protección de gas inerte entre cada aporte. Para una unión de tubos de un intercambiador de calor de titanio, evalúe cómo la placa tubular y el dispositivo de sujeción disipan el calor de la soldadura. El equipo de soldadura por tungsteno puede comportarse de manera distinta en una probeta de tubo libre y en un intercambiador ya ensamblado.
Inspeccione el color de la soldadura, la porosidad y otros defectos
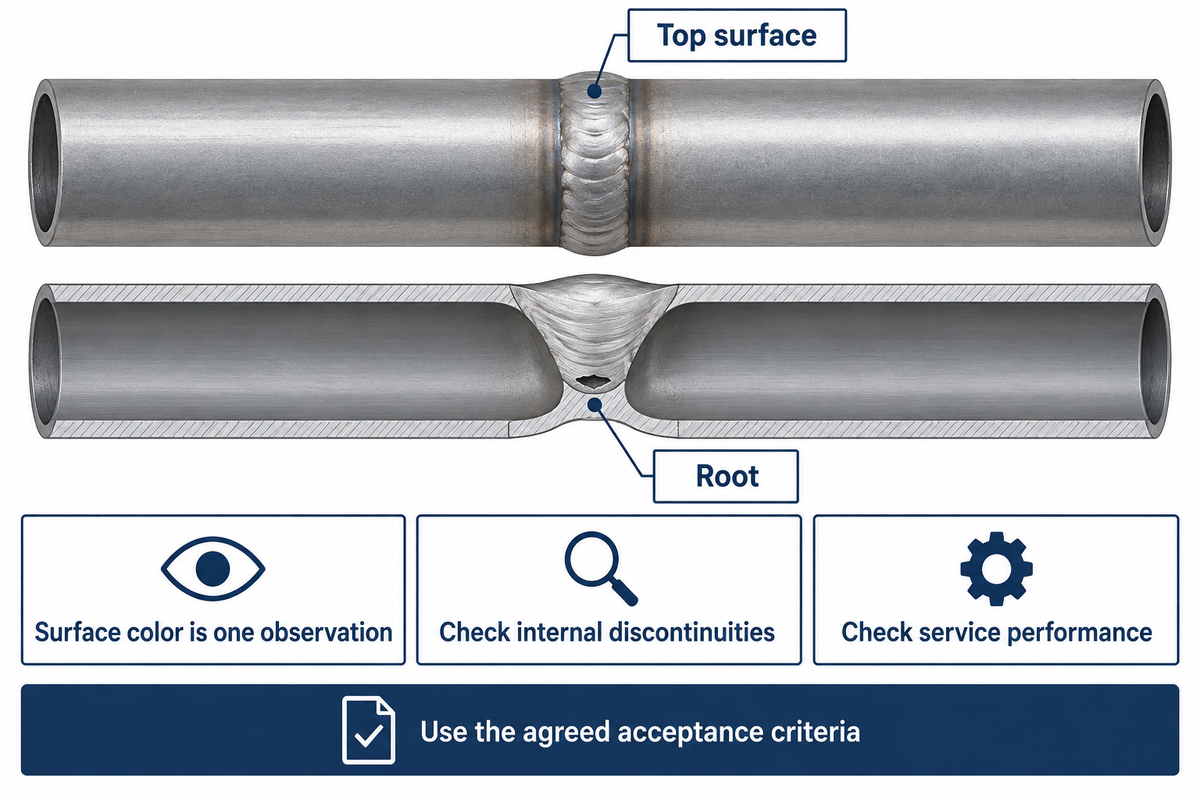
Evalúe las uniones de titanio con los criterios de aceptación acordados: observe el color superficial junto con la geometría y realice los exámenes requeridos. Una tabla aplicable de colores de soldadura de titanio ayuda a identificar problemas de protección. Las discontinuidades internas y el desempeño en servicio requieren verificaciones propias. Para documentar la calidad e integridad de la unión, registre el color superficial, la geometría y los resultados de los exámenes requeridos en toda la soldadura.
¿Qué indica el brillo plateado de la superficie del cordón de soldadura?
Un reflejo plateado puede indicar que la oxidación superficial visible es limitada. Evalúe la integridad interna y la aceptación mecánica completa por separado del color superficial. Inspeccione la raíz, la zona de enfriamiento y la superficie superior; después, realice los exámenes especificados para detectar defectos internos. En soldaduras de varias pasadas, conserve el historial de inspección de las pasadas anteriores.
La contaminación de una pasada anterior puede afectar el metal depositado en las siguientes. Para las soldaduras de titanio de varias pasadas, TWI advierte: «la apariencia superficial por sí sola no es una guía confiable».
Un estudio de 2011 de Hoye y sus colaboradores también distinguió la coloración superficial de la contaminación por elementos intersticiales en el material a granel. En trabajos críticos por fatiga, el estudio de 2024 sobre Ti-6Al-4V destaca otra preocupación: en sus pruebas, los poros grandes y los cercanos a la superficie de la probeta fueron especialmente perjudiciales.
| Observación | Aspecto que se debe investigar | Siguiente acción controlada |
|---|---|---|
| Decoloración junto al cordón | Cobertura y movimiento de la protección en la zona de enfriamiento | Compare con los criterios aplicables de aceptación del color |
| Oxidación en la raíz | Purga de respaldo, fugas y aire atrapado | Revise la disposición de la protección del lado de la raíz |
| Porosidad | Fuentes de hidrógeno, limpieza y suministro de gas | Aplique el examen y el procedimiento de reparación especificados |
| Porosidad después de un periodo de inactividad | Humedad en las mangueras o líneas de suministro | Investigue el recorrido del gas antes de reiniciar el lote |
| Penetración irregular | Ajuste, disipación del calor y uniformidad del avance | Compare la unión con la configuración calificada |
| Falta de fusión | Preparación de la unión y condiciones del proceso | Determine la disposición de acuerdo con los requisitos de aceptación |
| Posible inclusión de tungsteno | Contacto con el electrodo e inicio del arco | Examine y repare conforme al procedimiento aprobado |
| Fragilización inesperada | Contaminación e identificación de la aleación y del material de aporte | Retenga el trabajo afectado para que ingeniería lo evalúe |
| Unión sensible a la fatiga | Tamaño y ubicación del defecto, y cargas de servicio | Aplique el alcance de inspección especificado para esas condiciones de servicio |
Eliminar con un cepillo el color del óxido cambia el aspecto visible de la superficie, pero no el historial del metal que hay debajo. Base la reparación de la soldadura de titanio en la condición original registrada y la disposición requerida antes de que una limpieza estética oculte la evidencia.
Calcule el costo por unión aceptada
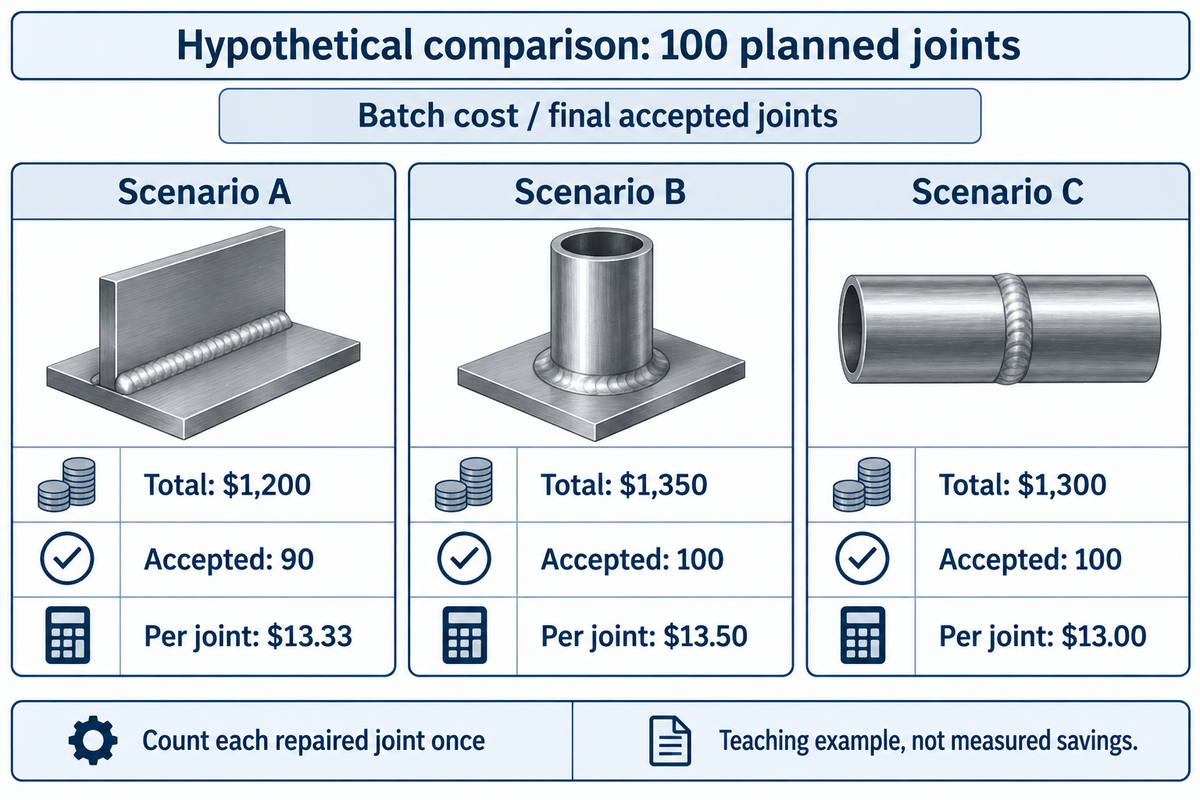
Calcule el costo por unión aceptada dividiendo el costo total del lote entre el número de uniones finalmente aceptadas; cuente cada unión aceptada una sola vez, aunque haya requerido reparación. Incluya los costos de preparación, sujeción, purga, soldadura, inspección, reparación y reemplazo. Compare el precio de la varilla de soldadura de titanio después de confirmar la clasificación, el diámetro y la presentación; el consumible es solo uno de los costos del lote.
Costo por unión aceptada = costo total definido del lote / uniones finalmente aceptadas. Asigne los costos pertinentes de calificación del procedimiento según un criterio indicado. Si el costo del lote ya incluye las pérdidas de material y los desperdicios, no los vuelva a incluir.
| Escenario | Costo total del lote | Uniones finalmente aceptadas | Costo por unión aceptada |
|---|---|---|---|
| A | $1,200 | 90 | $13.33 |
| B | $1,350 | 100 | $13.50 |
| C | $1,300 | 100 | $13.00 |
En este ejemplo didáctico, B acepta más uniones que A, pero su costo por unión aceptada es ligeramente mayor: $1,350 ÷ 100 = $13.50. C produce la misma cantidad aceptada que B con un costo total menor. Los costos supuestos ilustran el cálculo; no son cotizaciones ni ahorros medidos.
Producción debe registrar por separado el tiempo de purga y preparación; calidad, la aceptación a la primera pasada y la aceptación final. Después, finanzas compara los costos con el mismo alcance. Un estudio de Chalmers sobre inspección visual de soldaduras encontró que las evaluaciones inconsistentes podían generar reparaciones innecesarias. Una investigación publicada por SAE sobre conjuntos automotrices soldados también muestra por qué la estrategia de inspección y la mejora del proceso deben formar parte de la misma decisión de costos. El desempeño requerido de la unión sigue siendo una condición de aceptación, incluso si otra opción tiene un costo promedio menor.
Especifique el alambre de aporte de titanio para evitar pedir el producto incorrecto
Solicite alambre de soldadura de titanio indicando la clasificación del material de aporte, el diámetro, la presentación de suministro y la documentación requerida. AWS A5.16/A5.16M:2023 se refiere a electrodos y varillas de soldadura de titanio; ASTM B863-26 se refiere a alambres de titanio y aleaciones de titanio. Si un plano exige un consumible clasificado, indíquelo expresamente en la orden.
TiAlloy ofrece opciones de alambre industrial y materiales de aporte para soldadura, incluidos ERTi-2, ERTi-5 y ERTi-23. La información de sus productos detalla las presentaciones en bobinas, carretes y tramos rectos. Solicite la combinación requerida en lugar de armar el pedido con capacidades máximas no relacionadas de toda la familia de alambres. Si utiliza un servicio externo de soldadura de titanio, comparta los mismos requisitos con el fabricante.
Consulta de alambre industrial
- Indique el grado de titanio y la especificación del alambre.
- Defina las dimensiones, las tolerancias y el estado de la superficie.
- Especifique la presentación de suministro y los documentos de inspección.
Consulta de material de aporte para soldadura
- Indique la clasificación de soldadura requerida.
- Haga coincidir el diámetro y la presentación con el proceso de soldadura.
- Defina los requisitos de trazabilidad del lote y del procedimiento.
| Dato del pedido | Información que se debe proporcionar | Quién lo define |
|---|---|---|
| Material base | Grado y condición del material | Ingeniería |
| Clasificación del material de aporte | Designación ERTi requerida | Ingeniería de soldadura |
| Especificación aplicable | Norma, edición y requisitos del proyecto | Ingeniería y calidad |
| Diámetro | Tamaño nominal y tolerancia requerida | Producción |
| Presentación de suministro | Varilla recta, bobina o carrete | Producción y compras |
| Cantidad | Cantidad del lote y calendario de entrega | Compras |
| Superficie y embalaje | Requisitos de limpieza y almacenamiento protegido | Calidad |
| Trazabilidad | Identificación del lote y registros de inspección requeridos | Calidad |
| Condiciones de servicio | Servicio criogénico, a fatiga u otras condiciones especificadas | Ingeniería de diseño |
La guía de presentaciones y pedidos de alambre de titanio ofrece más información sobre los productos. Para consultar sobre consumibles, envíe los requisitos completos junto con el plano al equipo de materiales de aporte para soldadura de titanio de TiAlloy.
Preguntas frecuentes sobre la soldadura de titanio
¿Se puede soldar titanio con TIG?
Sí. TIG se usa ampliamente para soldar titanio y sus aleaciones en trabajos manuales y mecanizados. Para lograr una unión correcta se necesita material limpio, un procedimiento adecuado y protección del metal caliente de la soldadura y de la raíz expuesta. La protección debe mantenerse durante el periodo de enfriamiento pertinente después de detener el arco. Planifique el acceso de la antorcha, la protección posterior y la raíz antes de ajustar el conjunto.
¿Cuál es el mejor gas para soldar titanio con TIG?
El argón de alta pureza suele ser el gas de partida para la soldadura TIG de titanio. Se puede elegir helio o una mezcla de argón y helio para requisitos de penetración específicos. Además de la especificación del cilindro, importa la calidad del gas suministrado: las fugas, la humedad en las mangueras y una cobertura deficiente pueden contaminar la unión antes de que el gas llegue a ella. Revise el recorrido del gas después de periodos de inactividad y durante la producción.
¿Cuál es la mejor manera de soldar tubería de titanio?
TIG es un proceso inicial práctico para soldar tubería de titanio porque permite controlar de cerca la raíz y la incorporación del material de aporte. Planifique en conjunto la purga interna, el ajuste de la unión, el acceso de la antorcha y la protección durante el enfriamiento. Los equipos mecanizados u orbitales son útiles cuando la unión y los requisitos de producción permiten una configuración documentada, calificada y repetible.
¿Por qué es difícil soldar titanio?
La reactividad del titanio a temperaturas elevadas hace que controlar la contaminación sea exigente. El oxígeno, el nitrógeno y el hidrógeno pueden modificar las propiedades del metal de soldadura; por eso, fabricar titanio correctamente requiere protección más allá del arco inmediato. La limpieza, la manipulación del material de aporte y la protección durante el enfriamiento son tan importantes como mantener parámetros de soldadura estables.
¿Cómo influyen los parámetros de soldadura en la calidad de la soldadura de titanio?
En las distintas aplicaciones de soldadura de titanio, la corriente, la velocidad de avance, la longitud del arco y la adición de material de aporte afectan la penetración, la geometría del cordón y el ciclo térmico. El flujo de gas y la geometría de protección determinan qué tan bien se mantienen protegidas las superficies calentadas. Considere esas variables como un conjunto coordinado: aumentar únicamente el flujo de gas no corrige una cobertura deficiente de la protección, y copiar la corriente sin conocer el espesor original ni los detalles de la unión deja sin controlar el aporte térmico.
¿Se puede soldar titanio directamente con acero?
Por lo general, no: la soldadura por fusión directa convencional puede formar compuestos intermetálicos frágiles. La unión en estado sólido tampoco es una solución automática. Un estudio de 2013 de TWI sobre titanio y acero inoxidable detectó compuestos frágiles en uniones realizadas mediante soldadura por fricción directa e investigó el uso de capas intermedias. Una unión de titanio con acero requiere un método de unión diseñado específicamente y su propia calificación.
¿Qué material de aporte es ideal para las aleaciones de titanio Grado 5?
ERTi-5 es un punto de partida común para igualar el Grado 5, o Ti-6Al-4V. Se puede especificar ERTi-23 cuando se requiere un material de aporte con contenido extrabajo de elementos intersticiales. La elección final depende de la resistencia, la ductilidad y las condiciones de servicio requeridas, así como del procedimiento aplicable. Las reglas del proyecto pueden prohibir una sustitución que parezca razonable según las pautas generales de soldadura, por lo que se debe mantener la clasificación especificada durante la compra, el almacenamiento y la entrega al soldador.
Prepare la consulta de materiales tomando como referencia la unión
Comience con el plano, el grado del metal base y la clasificación requerida del material de aporte. La gama de materiales de titanio de TiAlloy ofrece las opciones de producto para ajustar el pedido de material al plan de fabricación.
Preparado por Cherry a partir de las referencias citadas. Los hallazgos de estudios y las reglas específicas de cada aplicación se atribuyen a las organizaciones correspondientes.
Referencias y fuentes
- Soldadura de titanio y sus aleaciones, Parte 1, TWI, Conocimientos de trabajo 109.
- Soldadura de titanio y sus aleaciones, Parte 2, TWI, Conocimientos de trabajo 110.
- Microestructura y propiedades mecánicas de soldaduras de Ti-6Al-4V producidas mediante distintos procesos, Tolvanen, Pederson y Klement, 2024; registro de investigación de Chalmers.
- Especificación del proceso para la soldadura por arco con gas y tungsteno automatizada y mecanizada de componentes de titanio y aleaciones de titanio, NASA/Johnson Space Center, PRC-0015 Rev. A, May 2020.
- Contaminación atmosférica posterior a la soldadura en cordones depositados mediante soldadura por arco con gas y tungsteno en aleaciones de titanio comercialmente puro y Ti-6Al-4V, Hoye, Li, Norrish y Dippenaar, 2011.
- La evaluación subjetiva de la calidad de la soldadura y su efecto en el costo de producción, Öberg y Åstrand, 2013; registro de investigación de Chalmers.
- Compensaciones del costo de calidad en la mejora de procesos de fabricación y la selección de estrategias de inspección: estudio de caso de conjuntos automotrices soldados, Zaklouta y Roth, SAE International, 2012.
- A5.16/A5.16M:2023: Especificación para electrodos de soldadura de titanio y aleaciones de titanio, American Welding Society, descripción pública.
- B863: Especificación estándar para alambre de titanio y aleaciones de titanio, ASTM International, listado vigente B863-26 y alcance público.
- Soldabilidad de los materiales: titanio y aleaciones de titanio, TWI, Conocimientos de trabajo 24, guía técnica actualizada.
- Soldadura por fricción de materiales disímiles: titanio con acero inoxidable, Bertrand Flipo, TWI, resumen público del informe 1040/2013.
POR QUÉ PUBLICAMOS
Acerca de TiAlloy
TiAlloy suministra titanio, acero inoxidable, aleaciones de níquel y placa revestida para órdenes industriales basadas en especificaciones. Nuestras guías técnicas ayudan a los compradores a definir la forma del producto, la norma aplicable, el alcance de los ensayos y los documentos de liberación antes de comparar cotizaciones.
01Fundición y conformadoPlaca, lámina, tubería, tubo, barra, alambre y forjas
02ProcesamientoTratamiento térmico, acabado, inspección y embalaje para exportación
03VerificaciónCertificado EN 10204 Type 3.1 y documentos de la orden de compra
Trending now