TiAlloyへお問い合わせ

チタン鍛造メーカー · TiAlloy
チタン鍛造メーカー
リング、ディスク、ブロック、シャフト、スリーブ、フランジ、カスタムチタン鍛造品。
TiAlloyは、産業、航空宇宙、化学、海洋、エネルギー分野をはじめ、特殊部品の要求に応じたチタン鍛造品を製造しています。指定された材料グレード、規格、鍛造形状、最終図面に合わせて、鍛造、熱処理、機械加工、検査、プロジェクト関連文書類を組み合わせて供給できます。
鍛造品の形状
リング ·
ディスク ·
ブロック ·
シャフト ·
スリーブ ·
フランジ ·
カスタム鍛造品
ASTM B381-26
·
AMSに基づく製造方法
·
グレード 2
·
グレード 5 / Ti-6Al-4V
·
グレード 23 / Ti-6Al-4V ELI
製造実績20年以上
生産拠点 30,000 m²
鍛造 · 機械加工 · 検査
輸出プロジェクト向け供給
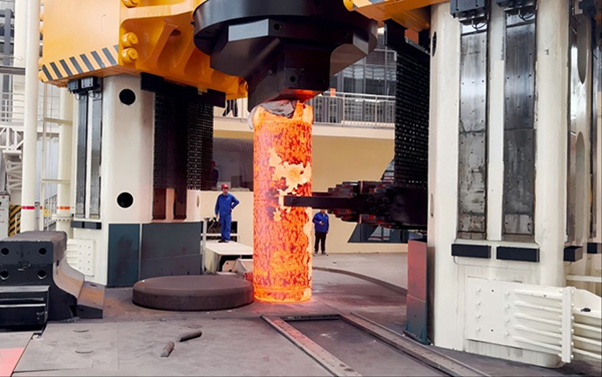 チタン鍛造品の製造
荷重に耐える鍛造。最終部品まで管理。
形状、材料グレード、状態、機械加工、検査の要求事項に合わせてチタンの製造方法を選定します。
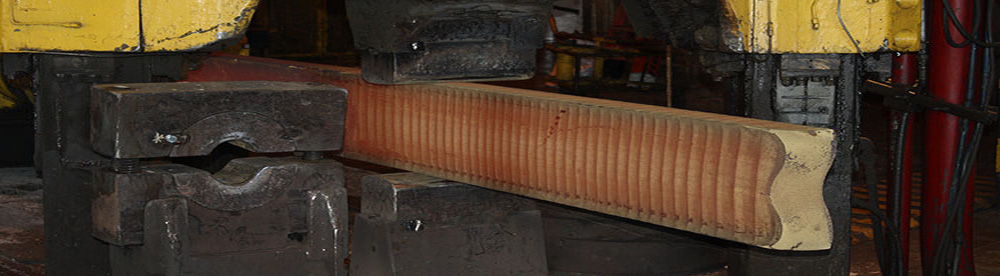
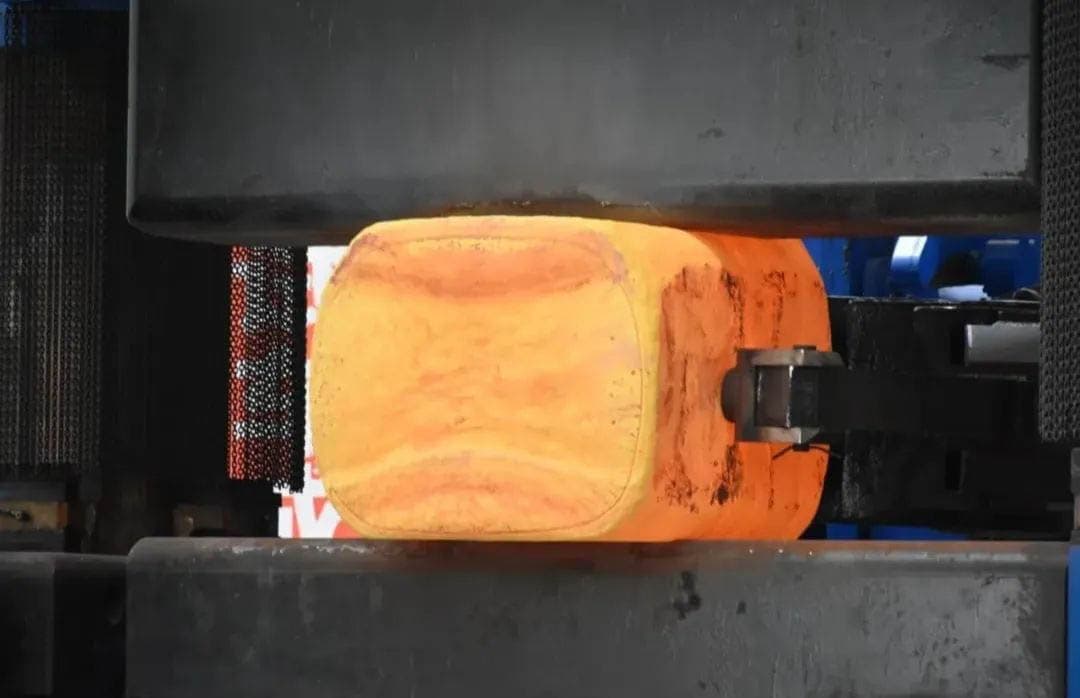
鍛造品の発注手順
図面
→
鍛造方法
→
熱処理
→
機械加工
→
検査
→
材料証明書 / 出荷承認
TiAlloyが製造するチタン鍛造品とは?
TiAlloyは、チタン鍛造リング、ディスク、ブロック、シャフト、スリーブ、フランジ、図面に基づくカスタム鍛造品を製造しています。ASTM B381や適用されるAMSに基づく製造方法のほか、工業用純チタン、Ti-6Al-4V、Ti-6Al-4V ELIを供給できます。注文に応じて熱処理、機械加工、検査、プロジェクト関連文書類にも対応します。
チタン鍛造品の図面をお持ちですか?
鍛造品の形状、材料グレード、規格、鍛造前寸法、完成図面、数量、検査の要求事項をお送りください。TiAlloyは見積り前に製造方法を確認できます。
チタン鍛造品の製品形態
まず鍛造形状を決め、次に発注寸法を指定します。
鍛造リング、ディスク、ブロック、シャフト、スリーブでは、指定する寸法の表し方が異なります。最初に適切な製品形態を定義するとRFQが明確になり、鍛造寸法範囲、機械加工代、生産方法を正確に検討できます。
発注の基本
まず、製造する形状に基づいて鍛造品を指定します。その後、最終部品図面で機械加工代、穴、段差、曲率半径などの完成形状を定義できます。
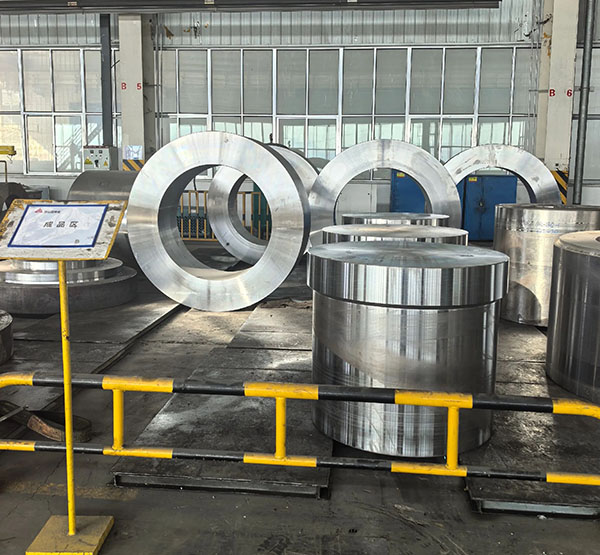
チタン鍛造リング
外径 × 内径 × 高さ 外径 × 内径 × 高さ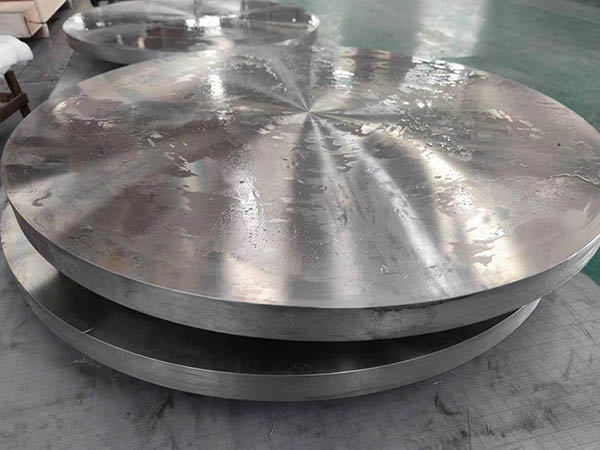
鍛造ディスク
直径 × 厚さ 直径 × 厚さ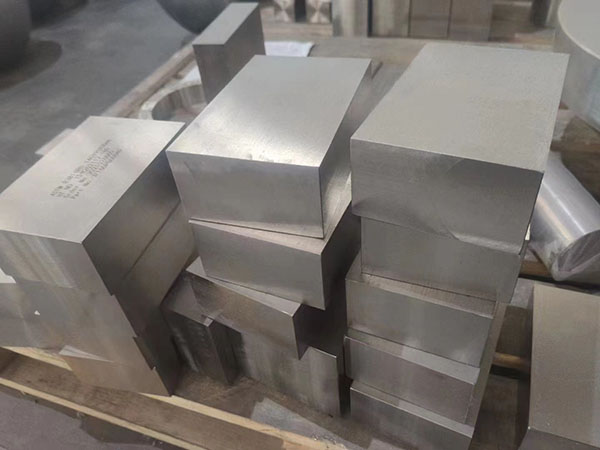
鍛造ブロック
長さ × 幅 × 厚さ 長さ × 幅 × 厚さ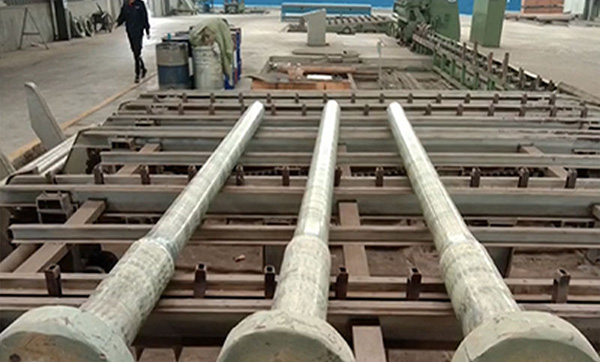
シャフト / 段付きシャフト
直径 × 長さ 必要に応じて段付き部分の直径と長さを追加する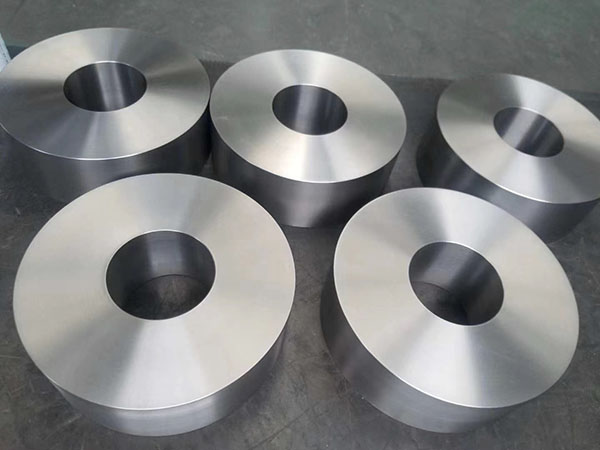
鍛造スリーブ
外径 × 内径 × 長さ 外径 × 内径 × 長さ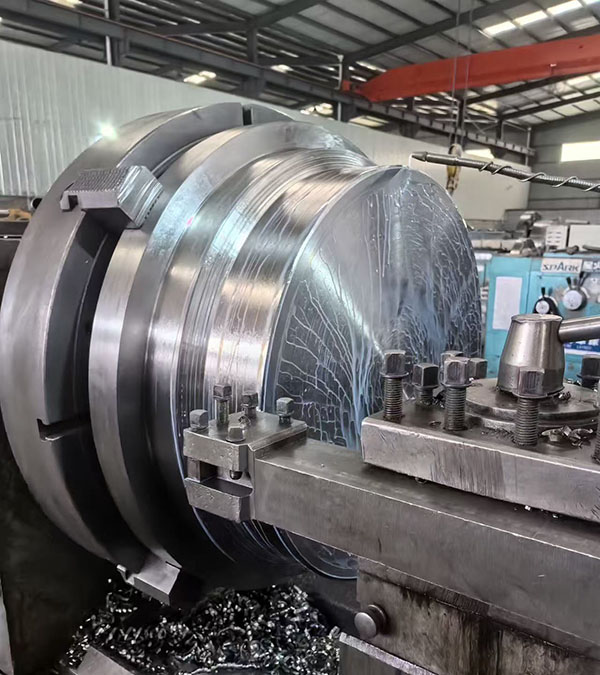
鍛造フランジと図面に基づく予備成形品
外径 × 穴径 × 厚さ 最終部品の図面から鍛造素材の寸法を決める
カスタム予備成形品
最終図面
→
鍛造寸法範囲
→
機械加工代
→
鍛造前 / 完成形状
発注寸法と完成図面
鍛造素材の寸法が、最終機械加工部品と常に一致するとは限りません。段付きシャフト、フランジ、中空品、カスタム予備成形品については、TiAlloyが最終図面と必要な鍛造寸法範囲および機械加工代を照合してから製造方法を確定します。
チタン鍛造品にはどのような形状がありますか?
チタン鍛造品は、鍛造リングまたは圧延リング、ディスクや素材、ブロック、シャフトや段付きシャフト、スリーブや中空品、フランジ、図面に基づくカスタム予備成形品として供給できます。一般にリングは外径 × 内径 × 高さ、ディスクは直径 × 厚さ、ブロックは長さ × 幅 × 厚さ、シャフトは直径 × 長さ、スリーブは外径 × 内径 × 長さで指定します。
形状は決まっているものの、鍛造素材の寸法が不明ですか?
チタン材種、鍛造品の形状、完成寸法または部品図面、数量、必要な状態をお送りください。TiAlloyは見積り前に適切な鍛造形状を確認できます。
チタン鍛造の材料グレードと規格に基づく製造方法
材料グレードだけではチタン鍛造品の発注仕様を定義できません。
チタン材種は合金の化学組成を示します。発注仕様では、その材種に鍛造品の製品形態、適用される鍛造規格、納入状態、検査の要求事項、用途を結び付ける必要があります。
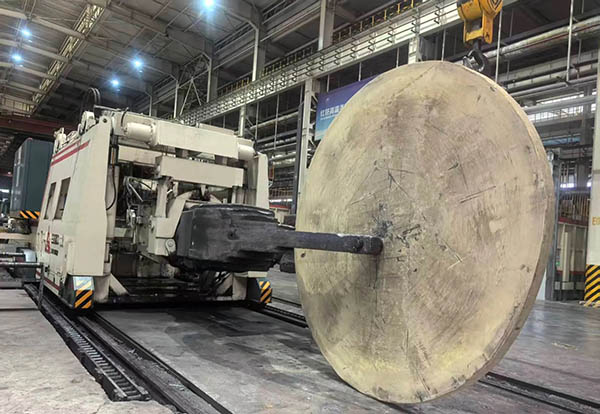
発注のルール
「グレード 5」だけでは鍛造品の仕様として不十分です。発注書には、鍛造品の形状、適用される製品規格または航空宇宙規格、必要な状態、寸法、検査、図面の要求事項を明記してください。
チタン材種
鍛造品の形状
→
規格に基づく製造方法
→
状態 / 検査
用途
ASTM B381: F-2 · F-7 · F-12
リング、ディスク、ブロック、シャフト、スリーブ、フランジ、発注時に必要な形状に基づく鍛造品。
発注時の指定
一般産業用および腐食環境向け鍛造品。実際の使用環境に合う材料グレードを選定します。
Ti-3Al-2.5V
グレード 9
UNS R56320ASTM B381: F-9
グレード 9を選定した後も、鍛造品の製品形態、形状、状態は発注仕様に含める必要があります。
発注時の指定
Ti-3Al-2.5Vが明確に指定される用途に適した、軽量かつ高強度のチタン鍛造方法。
産業用: ASTM B381 F-5 · 航空宇宙用: 指定時は AMS4928X
高強度鍛造リング、ディスク、ブロック、シャフト、カスタム形状は、適用される産業用または航空宇宙向けの製造方法に基づいて指定できます。
発注時の指定
適用される図面または規格でTi-6Al-4Vが指定される、高強度の産業用・航空宇宙用鍛造品。
産業用: ASTM B381 F-23 · 航空宇宙用 ELI: 指定時は AMS4930M
ELI鍛造品では、「グレード 23」という合金表示だけに頼らず、実際の製品規格を明記してください。
発注時の指定
適用される規格で求められる用途に用いる、極低侵入型元素チタンの鍛造方法。
医療用鍛造の製造方法
ASTM F620-26は、対象となるα+βチタン合金の外科用インプラント鍛造品に関する規格です。ASTM F136などの母材規格だけでは、チタン鍛造製品の仕様として不十分です。
鍛造可能なチタン材種は?
チタン鍛造品は、工業用純チタンおよび合金材種で製造できます。グレード 2、グレード 7、グレード 9、グレード 12、グレード 5 Ti-6Al-4V、グレード 23 Ti-6Al-4V ELIなどが対象です。ただし、注文内容に対応した鍛造品の製品形態と適用規格が必要です。ASTM B381は複数の工業用チタン鍛造材種を対象とし、航空宇宙用途や医療用途では別途AMS規格またはインプラント鍛造規格が求められる場合があります。
材料グレードは分かっているものの、鍛造品の仕様一式が不明ですか?
材種、鍛造品の形状、寸法、完成図面、数量、必要な規格をお送りください。TiAlloyは見積り前に適用される鍛造方法を確認できます。
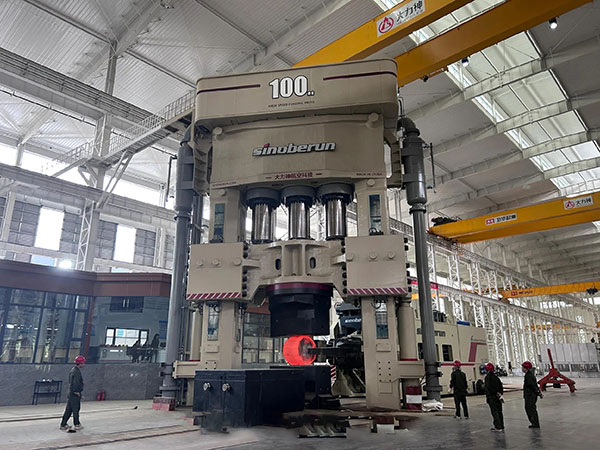
材種・用途別のチタン鍛造規格
発注書に記載する鍛造規格は?
合金材種は発注仕様の一部にすぎません。母材となるチタン合金が近い材種でも、産業用、航空宇宙用、外科用インプラント鍛造品では異なる製品規格が適用される場合があります。
規格に基づく製造方法
材種
→
鍛造品の製品形態
→
用途
→
製品規格
→
状態 / 検査
産業用鍛造の製造方法
ASTM B381-26
F-2 · F-5 · F-7 · F-9 · F-12 · F-23 + その他の記載材種製品の適用範囲: ASTM B381が対象とする材種の焼鈍チタンおよびチタン合金鍛造品。工業用純チタンと複数の合金鍛造材種を含みます。
購入者が指定する事項 → B381の改訂版、鍛造材種、鍛造品の形状、寸法、必要な状態、購入者が指定する非破壊検査を明記します。
Ti-6Al-4Vの航空宇宙材料に基づく製造方法
AMS4928X
Ti-6Al-4V · 焼鈍状態製品の適用範囲:現行の規格適用範囲に含まれるTi-6Al-4Vの棒材、線材、鍛造品、フラッシュ溶接リング、引抜形材、鍛造用素材。
購入者が指定する事項 →図面または発注書でこの航空宇宙材料に基づく製造方法が求められる場合はAMS4928Xを指定し、製品形態、寸法範囲、状態、検査の要求事項を確認します。
Ti-6Al-4V ELIの航空宇宙向け製造方法
AMS4930M
Ti-6Al-4V ELI · 焼鈍状態製品の適用範囲:AMS4930Mの寸法および形状の制限範囲に含まれるTi-6Al-4V ELI鍛造品、リング、その他の記載された展伸材製品形態。
購入者が指定する事項 →航空宇宙向け図面でELIの製造方法が指定されている場合はAMS4930Mを明記し、発注する鍛造品の形状と寸法が適用規格の範囲内であることを確認します。
外科用インプラント鍛造の製造方法
ASTM F620-26
α+βチタン合金のインプラント鍛造品製品の適用範囲:外科用インプラント用途向けのα+βチタン合金鍛造品。
購入者が指定する事項 →発注品がインプラント鍛造品の場合はASTM F620を明記し、必要な母材合金規格、部品図面、状態、適用される検査または品質の要求事項も指定します。
材料規格 ≠ 鍛造製品規格
ASTM F136-26は外科用インプラント用途の展伸Ti-6Al-4V ELI材料を定めていますが、発注品そのものが外科用インプラント鍛造品である場合、適用されるインプラント鍛造規格に代わるものではありません。発注書では母材合金の要求事項と完成鍛造品の要求事項を区別してください。
チタン鍛造品に適用される規格は?
ASTM B381は、チタンおよびチタン合金鍛造品の主要な産業用製品規格です。指定がある場合、Ti-6Al-4Vの航空宇宙用鍛造品にはAMS4928X、Ti-6Al-4V ELIの航空宇宙用鍛造品には、その製品適用範囲内でAMS4930Mが適用されることがあります。外科用インプラント鍛造品にはASTM F620が必要となる場合があります。適切な規格は、合金、鍛造品の製品形態、寸法、用途、図面、発注書の要求事項によって決まります。
見積依頼書に記載する鍛造規格が分からない場合は?
チタン材種、鍛造品の形状、寸法、用途、図面、顧客指定の規格をお送りください。TiAlloyは見積り前に適用されるASTMまたはAMSの鍛造方法を確認できます。
TiAlloyの実際のチタン鍛造製造範囲
TiAlloyが鍛造できる最大サイズは?
TiAlloyは、発注者にとって重要な形状寸法を基準に鍛造能力を定めています。リングの外径、内径、高さ、ディスクの直径と厚さ、ブロックの寸法範囲、シャフトの直径と長さ、個々の製品重量、鍛造後に必要な機械加工方法を確認します。
圧延リング / 鍛造リング
リング最大外径
3,500 mm最大内径 2,700 mm · 最大高さ 1,200 mm
リング重量の範囲
最大 10,500 kg
鍛造ディスク
直径 4,500 × 厚さ 900 mm · 最大 10,500 kg
鍛造ブロック
3,000 × 3,000 × 1,500 mm · 最大 10,500 kg
鍛造シャフト
直径 1,800 × 長さ 12,000 mm · 最大 10,500 kg
スリーブ / 中空品
最大外径 1,905 mm
肉厚 最大 1,143 mm · 内径 / 長さは図面による
鍛造フランジ
最大外径 4,500 mm
厚さと穴径は図面による
最大製品質量
10,500 kg
個別の鍛造寸法範囲
機械加工寸法範囲
図面による
見積り時に鍛造形状をもとに確認
最大値の見方
最大値は個別の製造可能範囲を示すもので、すべての最大寸法を1つの鍛造品で同時に実現できるという意味ではありません。最終的な製造能力は、チタン材種、形状、素材、鍛造方法、熱処理状態、機械加工の要求事項、製品重量、検査範囲によって決まります。
TiAlloyが鍛造できるチタン部品の最大サイズは?
TiAlloyは、外径最大 7,500 mm のチタン鍛造リング、直径最大 4,500 mm のディスク、最大 3,000 × 3,000 × 1,500 mm のブロック、直径最大 1,800 mm、長さ最大 12,000 mm の鍛造シャフトを製造しています。個々の鍛造品の重量は最大 10,500 kgです。最終的な製造可否は、発注内容の材種、全形状、鍛造方法、状態、機械加工の要求事項、検査範囲に基づいて確認します。
大型チタン鍛造品のご要望がありますか?
鍛造品の形状、材種、鍛造前寸法、完成図面、推定製品重量、数量、検査の要求事項をお送りください。TiAlloyは見積り前に製造可能範囲を確認できます。
鍛造寸法範囲 · 機械加工代 · 完成形状
完成図面の寸法と鍛造素材の寸法は異なります。
チタン鍛造品は通常、最終機械加工部品より大きい状態から製造を始めます。鍛造寸法範囲には、製造方法、表面状態、機械加工代、穴、面、曲率半径、荒加工後および仕上げ加工後に残る形状を考慮する必要があります。
発注のルール
完成図面の寸法が鍛造後の適正寸法だと決めつけないでください。見積り前に必要な鍛造寸法範囲を確認し、指定の機械加工と検査に必要な素材を確保するとともに、不要な余剰材料が生じないようにします。
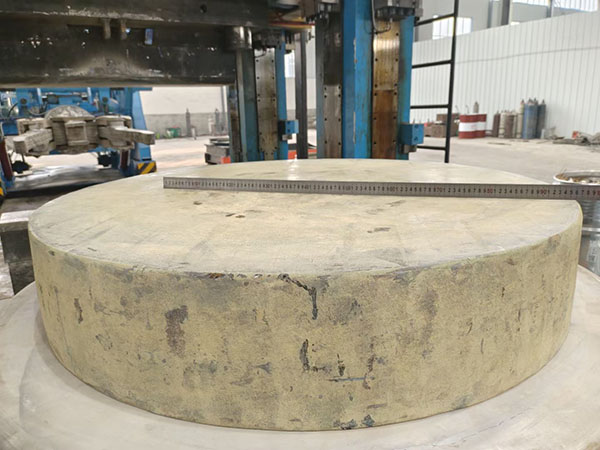
鍛造後の素材
鍛造品には、後工程の調整、荒加工、最終形状に必要な素材が残されています。
荒加工後の寸法範囲
余分な材料を除去し、管理対象の表面には仕上げ加工用の素材を残します。
完成部品
外径、内径、面、段差など、図面で指定された最終寸法を所定の機械加工方法で仕上げます。
部品の製作
完成図面
→
鍛造寸法範囲
→
機械加工代
→
荒加工
→
完成部品
鍛造寸法範囲を決める要素
外径 / 内径の加工代
·
面の加工代
·
穴の加工代
·
段差 / 予備成形形状
·
曲率半径
·
必要に応じて抜き勾配
必要な加工代は、チタン材種、鍛造形状、鍛造方法、熱処理状態、表面状態、機械加工計画、必要な検査、完成図面によって決まります。TiAlloyでは、すべての鍛造品に一律の機械加工代を適用していません。
ニアネット鍛造
最終形状に近いほど、除去する材料が少なくなる場合があります。部品形状と鍛造方法が適合すれば、ニアネット鍛造により不要な余剰素材と後工程の機械加工を減らせます。ニアネット鍛造でも機械加工代がゼロになるとは限りません。最終的な素材寸法は、図面、製造方法、必要な完成状態に基づいて定めます。
鍛造寸法と完成寸法の違いは?
鍛造寸法は最終機械加工前に製造される寸法範囲で、完成寸法は最終部品図面で求められる形状です。チタン鍛造素材には、必要な部品形状を荒加工および仕上げ加工で得るため、外径、穴、面、段差、その他の表面に追加の素材が含まれる場合があります。機械加工代は一律ではなく、鍛造方法、形状、状態、検査計画、図面に基づいて定めます。
完成品の図面はあるものの、鍛造素材の寸法が不明ですか?
チタン材種、完成部品図面、数量、必要な機械加工状態、検査範囲をお送りください。TiAlloyは見積り前に鍛造寸法範囲と機械加工代を確認できます。
チタン鍛造方法の選定
自由鍛造、リング圧延、型鍛造。部品に適した製造方法は?
鍛造方法は、部品形状、必要な鍛造寸法範囲、製品サイズ、数量、金型の計画に合わせて選定します。リング、シャフト、ブロック、成形予備材の鍛造形状は、すべて同じ工程で製造できるわけではありません。
製造方法選定の基本
製品形状を最初に考えます。TiAlloyは、すべての部品に同じ汎用的な鍛造方法を当てはめず、鍛造形状に応じて据込み、鍛伸、穿孔、リング圧延、型鍛造の工程を選定します。
製造方法 01
自由鍛造
ブロック · ディスク · シャフト · 中空品 · 大型予備成形品
一般的な製造工程
ビレット / 素材
→
荒鍛造
→
据込み / 鍛伸
→
鍛造寸法範囲
自由鍛造では、専用金型のキャビティに部品全体を収めず、金型間で段階的に加工するため、大型断面、シャフト、ブロック、ディスク、中空品、予備成形品に柔軟に対応できます。
製造方法 02
シームレスリング圧延
平リング · 背の高いリング · 円筒リング · 異形リング
一般的なリング製造工程
予備成形
→
据込み
→
穿孔
→
リング圧延
→
最終リング寸法範囲
シームレス圧延リングは鍛造予備成形品から始まります。据込みと穿孔で中空部を形成した後、リング圧延機で直径を拡大し、断面を調整して必要な外径、内径、高さに仕上げます。
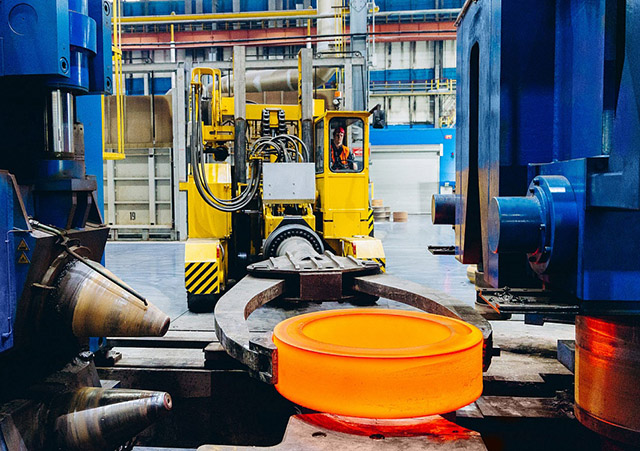
製造方法 03
閉塞型鍛造 / 異形型鍛造
特注プリフォーム・成形部品・反復形状
一般的な製造工程
素材
→
予備成形
→
金型・成形加工
→
形状を管理した鍛造品
型鍛造では、形状、製造数量、金型設計に見合う場合、単純な自由鍛造の素材よりも、形状を管理したプリフォームを用いて部品の最終形状に近づけます。
製造方法を決める要素
部品形状
·
鍛造後の形状
·
製品サイズ・重量
·
数量
·
金型の要件
·
機械加工方法
すべてのチタン鍛造品に対して、常に最適となる単一の製造方法はありません。必要な材料の流れと鍛造形状を実現し、指定寸法、機械加工計画、数量、検査要求事項にも対応できる方法を選定します。
チタン鍛造の製造方法はどのように選びますか?
チタン鍛造の製造方法は、必要な部品形状、鍛造後の形状、サイズ、数量、金型設計によって決まります。自由鍛造は、ブロック、ディスク、シャフト、中空材、大型プリフォームに柔軟に対応できます。シームレスリングは、据込み・穿孔したプリフォームをリングミルで拡径して製造します。より形状を管理したプリフォームや反復形状が必要な場合は、型鍛造を用います。最終的な方法の選定では、機械加工と検査の要求事項も考慮します。
図面に適した鍛造方法が分からない場合は?
チタン材種、部品図面、鍛造寸法、完成形状、数量、検査要求事項をお送りください。TiAlloyが見積り前に、自由鍛造、リング圧延、型鍛造の各方法を検討します。
チタン鍛造の製造工程
チタンビレットから鍛造部品へ。
チタン鍛造は、単一のプレス作業ではなく、熱機械加工による製造方法です。素材を加熱し、鍛造方法と発注要求事項に応じて、必要な形状に向けて機械的に加工し、調整、熱処理を行ったうえで、機械加工と検査に備えます。
製造の基本原理
工程順序は鍛造品によって異なります。自由鍛造のシャフト、シームレスリング、成形プリフォームでは、すべての作業がまったく同じ順序で行われるわけではありません。以下の画像は主な製造作業を示すもので、すべてのチタン鍛造品に共通する必須工程を示すものではありません。
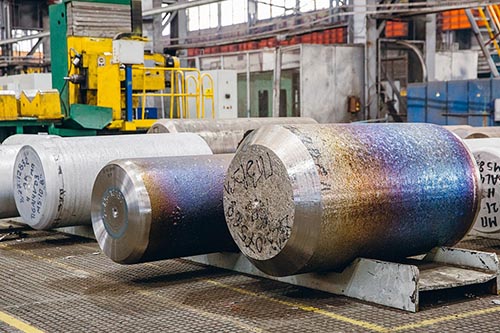
ビレットの準備・加熱
選定したチタン鍛造の製造方法に合わせて素材を準備し、加熱します。
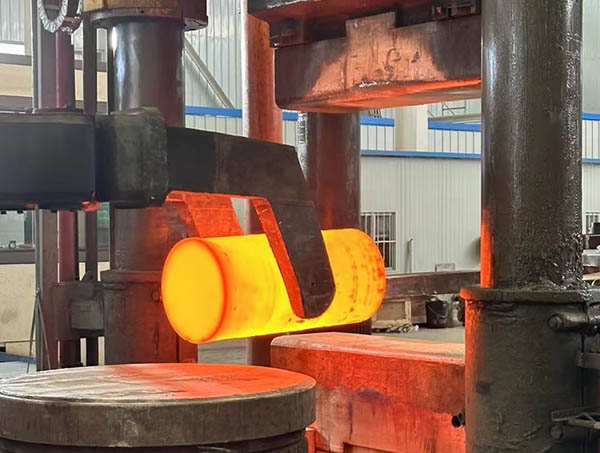
荒鍛造・据込み・鍛伸
管理された変形によりビレットの形状を変え、部品に必要な断面と鍛造後の形状に近づけます。
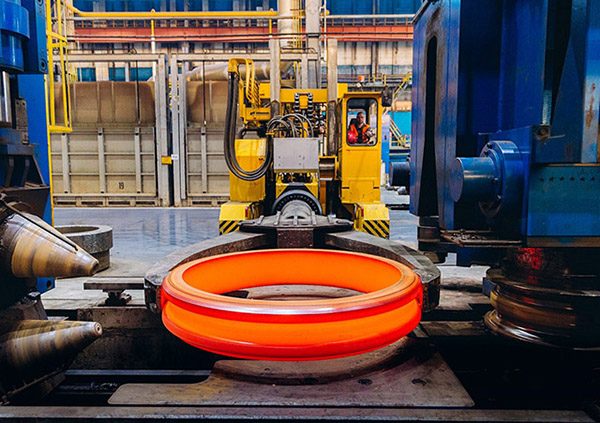
リング圧延・プリフォーム成形
選定した製品形状に必要な場合は、リング圧延や追加の成形を行います。
一般的な工程経路
ビレット
→
加熱
→
荒鍛造・据込み・鍛伸
→
リング圧延・成形
→
必要に応じて再加熱
→
熱処理
→
酸化スケール除去・調整
→
荒加工
→
検査
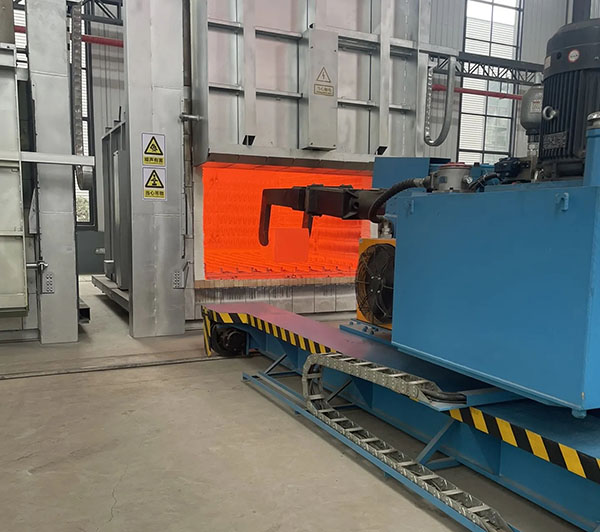
鍛造まま・調整済み部品
この段階で部品は、後続の熱処理、調整、機械加工に必要な鍛造後の形状になっています。
熱処理・酸化スケール除去・荒加工・検査
鍛造後の作業で指定された状態に整え、機械加工、検査、最終出荷承認に備えます。
すべての鍛造品に共通する工程図はありません
自由鍛造、リング圧延、型鍛造では、工程順序、再加熱、中間作業が異なる場合があります。実際の製造計画は、チタン材種、素材、鍛造形状、断面サイズ、必要な状態、機械加工計画、検査要求事項に基づいて決定します。そのため、このモジュールでは製造工程の考え方を説明し、すべてに適用できる鍛造温度や加工率のスケジュールは掲載していません。
チタン鍛造品はどのように製造されますか?
チタン鍛造品は、ビレットなどの適格な素材を加熱し、荒鍛造、据込み、鍛伸、穿孔、リング圧延、型成形などの作業で機械的に加工して製造します。製品の製造方法によっては、出荷承認前に再加熱、鍛造後の熱処理、酸化スケール除去または表面調整、荒加工、検査が必要になる場合があります。具体的な工程順序は、合金、部品形状、鍛造方法、発注仕様によって異なります。
鍛造工程全体の指定が必要な図面をお持ちですか?
チタン材種、鍛造形状、荒寸法、完成図面、数量、熱処理状態、検査要求事項をお送りください。TiAlloyが見積り前に製造工程を検討します。
チタン鍛造工場の設備
鍛造を支える設備。
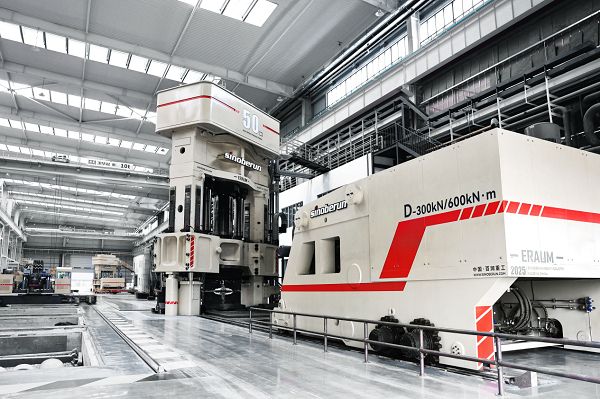
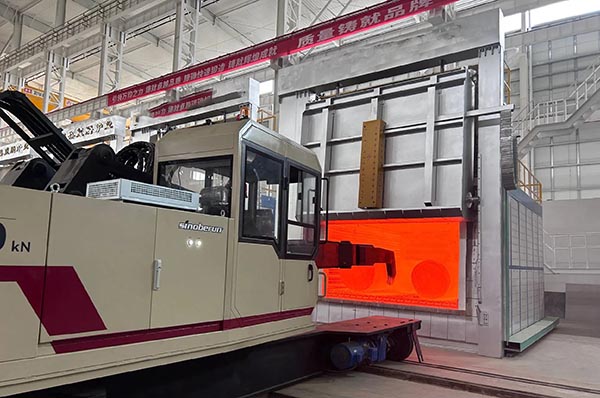
鍛造能力は工場の現場で確認できる必要があります。プレス加工、素材操作、リング圧延、熱処理、機械加工、検査の各設備は、加熱した素材から管理されたチタン鍛造部品に至る工程で、それぞれ異なる役割を担います。
工場設備による裏付け
設備は、実際の製造作業との関連があって初めて意味を持ちます。このセクションでは、設備を単独の一覧として示すのではなく、各設備群の役割と対応するチタン鍛造品の形状を紹介します。
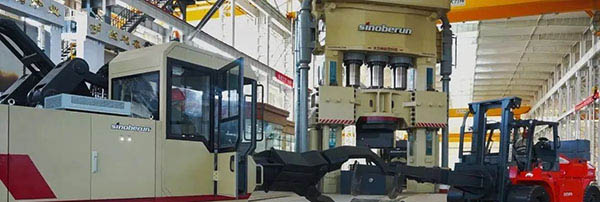
設備 01
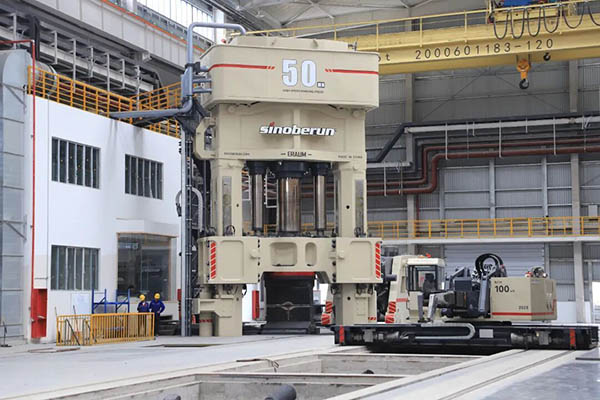
鍛造プレス・マニピュレーター
加熱素材の一次変形と管理された搬送
役割
荒鍛造・据込み・鍛伸・プリフォーム成形
製品例 → 鍛造ブロック、ディスク、シャフト、中空材、リング用プリフォーム、図面に基づく自由鍛造形状。
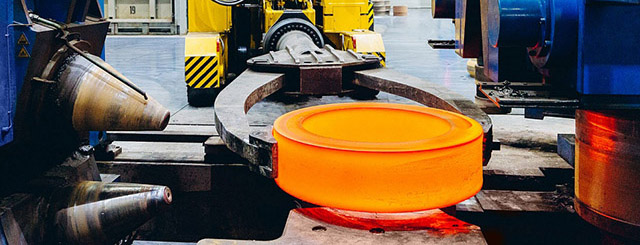
設備 02
リング圧延機
穿孔したリング用プリフォームの径方向・軸方向への成形
役割
直径拡大・断面管理・リング成形
製品例 → 後続の熱処理と機械加工に適した外径、内径、面高さ、断面形状を備えたシームレス鍛造リング。
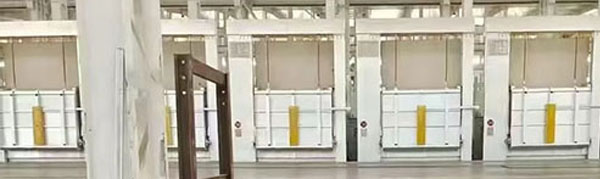
設備 03
加熱炉・熱処理炉
熱間加工時の加熱と鍛造後の状態管理
役割
鍛造加熱・再加熱・鍛造後の熱処理
製品例 → 管理された変形に備えて準備された鍛造素材、および機械加工と検査の前に指定された納入状態に向けて処理された鍛造部品。
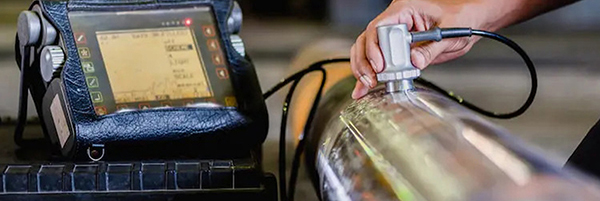
設備 04
機械加工・超音波検査
検査面を準備し、鍛造部品を検証
役割
旋削・中ぐり・フライス加工・表面準備・UT
製品例 → 寸法検証と必要な非破壊検査の製造方法に備えて荒加工したリング、ディスク、ブロック、シャフト。
設備データ
機械型式、プレス能力、炉の寸法、設備数量、マニピュレーターの能力、機械加工範囲は、TiAlloyの製造記録で確認した情報に限って掲載します。そのため、ここでは裏付けのない設備仕様ではなく、実際の設備の役割と鍛造品の製造方法に基づいて製造能力を示します。
工場設備の工程連携
加熱
→
プレス+マニピュレーター
→
リングミル・鍛造工程
→
熱処理
→
機械加工
→
検査
チタン鍛造品の製造にはどのような設備が使われますか?
チタン鍛造の製造では、各工程に適した設備を使用します。鍛造プレスとマニピュレーターは加熱素材を変形させて操作し、リング圧延機は穿孔したプリフォームを拡径してシームレス鍛造リングにします。加熱炉と熱処理炉は熱間加工と必要な納入状態の確保を支え、機械加工設備と超音波検査設備は出荷承認前の鍛造部品を準備・検証します。具体的な設備の工程は、製品形状、材種、寸法、検査要求事項によって異なります。
大型鍛造品の設備工程を確認しますか?
チタン材種、鍛造形状、荒寸法、完成図面、製品重量、数量、検査要求事項をお送りください。TiAlloyが見積り前に製造設備と製造方法を検討します。
チタン鍛造の冶金・熱機械加工管理
同じ合金。鍛造履歴は異なる。結果も異なる。
Ti-6Al-4Vの化学組成だけでは、鍛造部品の品質は決まりません。温度履歴、変形、加工率、再加熱、熱処理、表面の雰囲気への露出は、いずれも鍛流線、マクロ組織、ミクロ組織、鍛造品の最終状態に影響します。
冶金の基本原理
鍛造品には加工履歴が残ります。最終組織は合金記号だけでなく、熱処理と機械加工を組み合わせた工程によって形成されます。重要な鍛造品では、変形、熱への曝露、熱処理、必要な冶金評価を一連の工程として関連付ける必要があります。
熱機械加工の連鎖
温度履歴
→
変形・加工率
→
再加熱・追加加工
→
鍛流線
→
熱処理
→
マクロ・ミクロ組織評価
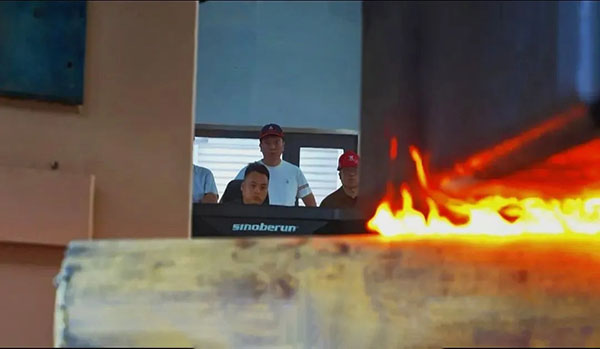
温度・ひずみ・加工率
変形工程によって鍛造断面を形成し、必要な部品形状に向けて材料の流れを導きます。
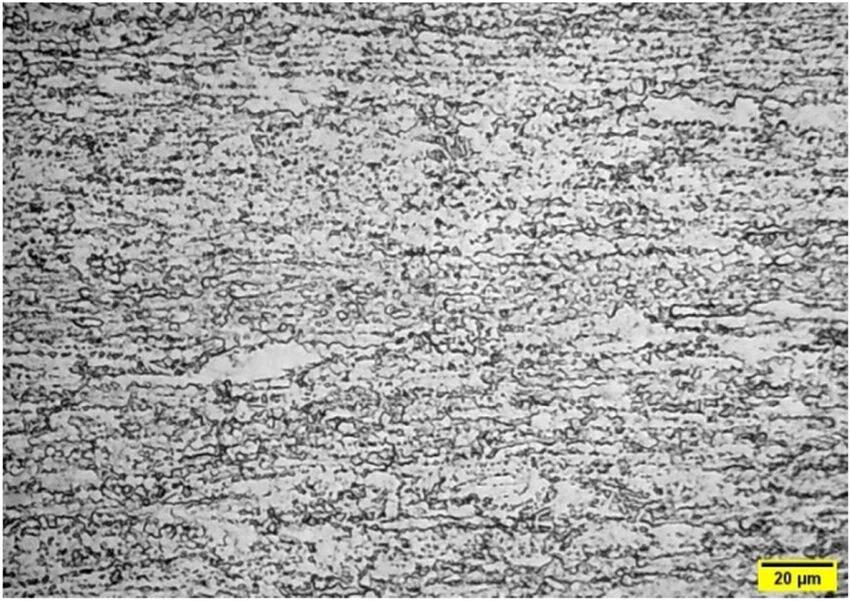
鍛流線・マクロ組織
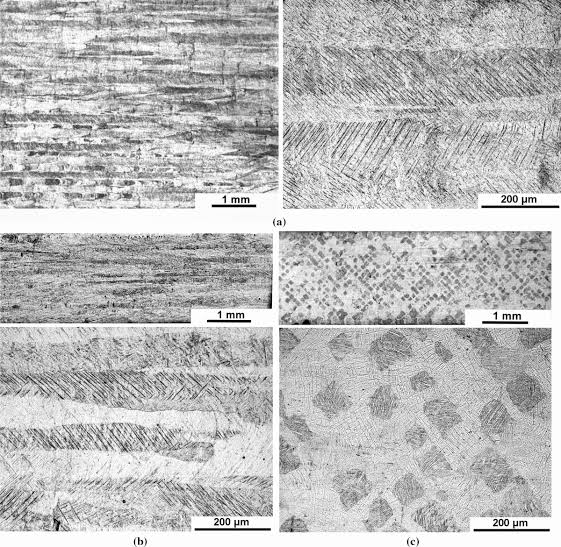
ミクロ組織評価
再加熱・鍛造後の熱処理
変形後の熱履歴は、必要な材料状態と冶金的反応を得るうえで重要です。
工程で管理する要素
変形・加工率
鍛造断面内で材料をどのように再分配するか、また最終的な鍛造形状に至る前に必要なプリフォームをどのように形成するかを管理します。
再加熱・熱履歴
再加熱と高温保持時間は加工履歴全体の一部であり、変形や最終的な材料状態と切り離して考えることはできません。
鍛流線・マクロ組織
必要に応じてマクロ検査を行い、鍛造方法によって形成された材料の流れに関する証拠資料と、鍛造組織の全体を評価できます。
ミクロ組織・熱処理
金属組織評価と指定された熱処理状態は、適用仕様または図面で求められる最終ミクロ組織の証拠資料となります。
アルファケース・表面の曝露
高温では、チタンが周囲の雰囲気と反応することがあります。酸素の吸収は表面近傍に集中し、酸素濃度が高くアルファ相が安定化した表面領域を形成することがあります。この領域は一般にアルファケースと呼ばれます。その形成は熱への曝露条件と雰囲気に左右され、製造方法、仕様、後続加工の要求に応じて、影響を受けた表面を管理し、除去する必要があります。
すべてに通用する鍛造条件はありません
TiAlloyは、すべてのチタン材種と部品に適用できる共通の鍛造温度、加工率、再加熱スケジュール、熱処理サイクルを公開していません。これらの条件は、合金、断面サイズ、鍛造方法、目標組織、仕様、必要特性、最終部品形状によって異なります。そのため、重要な工程条件は一般的なウェブサイト上の単一値に集約せず、適用される製造方法に基づいて管理します。
チタン鍛造品の鍛流線とミクロ組織は何によって管理されますか?
チタン鍛造品の鍛流線とミクロ組織は、部品の熱機械加工履歴全体によって管理されます。これには、合金材種、素材、鍛造温度履歴、変形・加工率、再加熱、鍛造方法、断面形状、鍛造後の熱処理が含まれます。必要に応じて、マクロ組織、ミクロ組織、鍛流線を評価し、得られた状態を検証できます。また、高温加工中の表面曝露も管理する必要があります。チタンは酸素を吸収してアルファケースを形成することがあるためです。
図面に冶金的な受入れ要求事項がありますか?
チタン材種、鍛造図面、必要な状態、マクロ・ミクロ組織の要求事項、機械的特性、非破壊検査の適用範囲、顧客仕様をお送りください。TiAlloyが見積り前に鍛造と冶金の工程を検討します。
チタン鍛造品の用途
鍛造形状から最終部品へ。
チタン鍛造リング、ディスク、ブロック、シャフト、フランジ、成形プリフォームは、過酷な産業用途や高性能用途で、荷重支持部品、回転部品、圧力を受ける部品、耐食部品になります。
用途に応じた考え方
各用途は鍛造品の形状から始まり、特定の部品に仕上がります。必要な材種、規格、鍛造方法、機械加工状態、検査の適用範囲は、実際の使用条件に基づいて定めます。
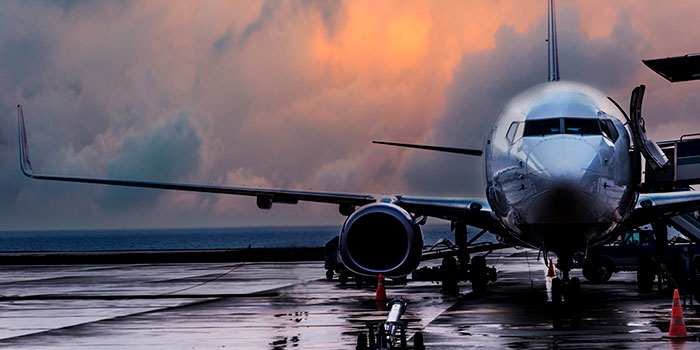
01・航空宇宙
航空宇宙構造部品
ブロック・リング・構造用プリフォーム
→隔壁・フレーム・構造用継手・機体部品
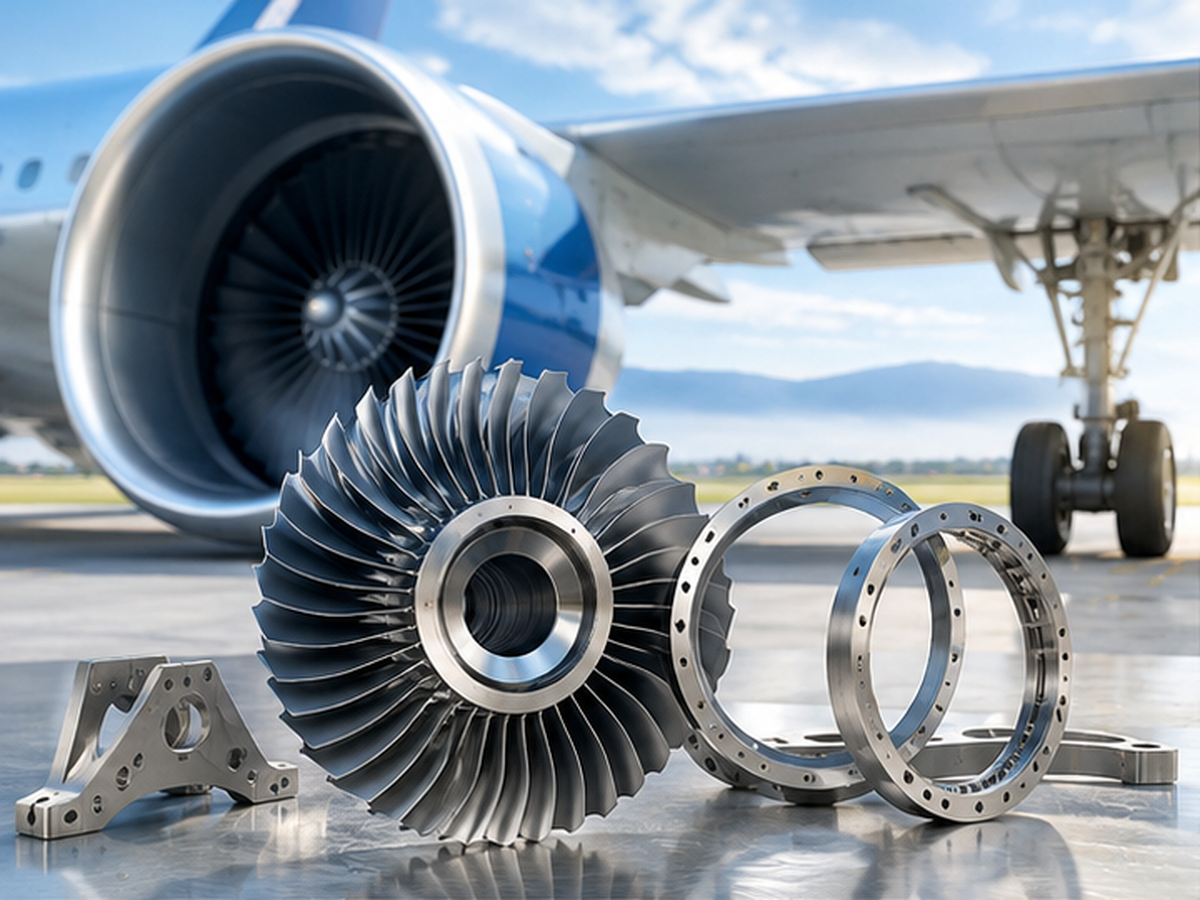
02・推進系
航空エンジン・推進系
ディスク・リング・シャフト・プリフォーム
→圧縮機ディスク・エンジンリング・ハブ・回転部品
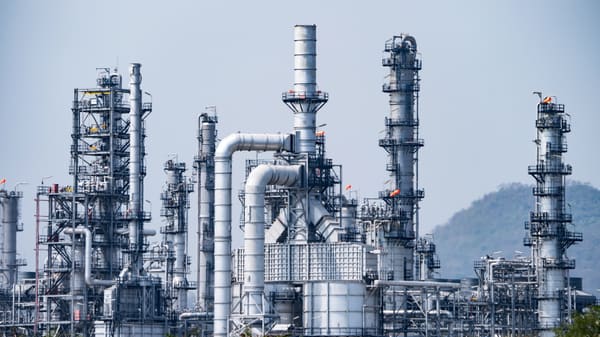
03・プロセス産業
化学プロセス
フランジ・リング・ブロック・シャフト
→バルブ本体・ポンプ部品・フランジ・撹拌機シャフト
04・船舶
船舶・海洋構造物
シャフト・ハブ・リング・フランジ
→駆動部品・ポンプ部品・ハブ・海水システム用フランジ
05・エネルギー
エネルギー・電力
リング・ディスク・シャフト・フランジ
→回転部品・ポンプシャフト・圧力用フランジ・設備用リング
06・医療
医療・外科
ディスク・ブロック・成形プリフォーム
→インプラント用プリフォーム・整形外科部品・医療用構造部品
用途例と供給実績は異なります
ここに示すのはチタン鍛造品の代表的な用途分野であり、掲載された各部品をTiAlloyが供給したという主張ではありません。実際の注文は、必要なチタン材種、鍛造規格、部品図面、製造方法、検査の適用範囲、最終用途の要求事項に基づいて評価します。
チタン鍛造品はどのような用途に使われますか?
チタン鍛造品は、航空宇宙構造部品、航空エンジン、化学プロセス設備、船舶・海洋システム、エネルギー設備、医療分野で使用されます。代表的な鍛造品にはリング、ディスク、ブロック、シャフト、フランジ、成形プリフォームがあり、その後、構造フレーム、圧縮機ディスク、エンジンリング、バルブ・ポンプ部品、船舶用駆動部品、回転設備、医療部品用プリフォームに機械加工されます。
特定部品向けのチタン鍛造品をお探しですか?
最終部品図面、チタン材種、鍛造規格、鍛造形状、数量、検査要求事項をお送りください。TiAlloyが見積り前に鍛造方法と供給状態を検討します。
チタン鍛造品の見積り窓口
見積り依頼1件で、鍛造品の見積りに必要な条件を確認。
チタン鍛造品の有用な見積りには、材種と数量以上の情報が必要です。鍛造形状、最終部品、製造方法、納入状態、試験、文書類の要求事項を明確にすると、価格算出や製造検討の前提条件を減らせます。
鍛造品として見積もる
見積り依頼を送る前に、すべての工程条件を把握している必要はありません。図面または発注仕様ですでに定められている要求事項をお知らせください。鍛造方法、機械加工代、加工状態など、購入者がまだ指定していない項目は、TiAlloyによる検討事項として記載できます。
実際の供給状態に合わせて部品を見積もる。
リング、ディスク、ブロック、シャフト、フランジ、特注プリフォームのいずれでも、注文が製造に進む前に、製造条件と検査条件を明確にします。
TiAlloy・チタン鍛造品の見積り依頼
発注仕様書
01・部品の定義
製品形状
リング・ディスク・ブロック・シャフト・フランジ・特注品
材種・UNS
指定がある場合は材種とUNS
規格
ASTM・AMS・図面仕様
鍛造素材寸法
外径 × 内径 × 高さ / 直径 × 厚さ / 長さ × 幅 × 厚さ
完成寸法
最終部品図面・完成形状
02・製造
機械加工代
購入者指定・サプライヤー検討
鍛造方法
指定済み・TiAlloyによる検討
熱処理
必要な状態・仕様
供給状態
鍛造まま・荒加工・ニアネット形状・完成品
03・検証
試験・非破壊検査
機械試験・UT・PT・マクロ・ミクロ・その他指定項目
文書類
MTC・EN 10204・検査報告書・指定時の第三者検査
04・注文条件
数量
個数・ロットの要件
製品重量
実測値/推定値(kg/個)
納入先
国・納入場所
図面
図面・部品番号・ファイル参照情報
見積りに必要な情報
見積り依頼の段階でこれらの条件が多く定まっているほど、見積り時に必要な前提が少なくなります。未確定の製造条件は、購入者が推測するのではなく、TiAlloyによる検討事項として扱えます。
最低限必要な見積り情報
鍛造形状
·
チタン材種
·
寸法・図面
·
数量
·
必要な規格
·
納入先
チタン鍛造品の見積りにはどのような情報が必要ですか?
チタン鍛造品の見積り依頼には、製品形状、チタン材種またはUNS、適用するASTMまたはAMS規格、鍛造素材の寸法、完成部品の寸法または図面、必要な機械加工状態、熱処理状態、試験と非破壊検査の要求事項、数量、推定製品重量、文書類の要求事項、納入先を記載します。鍛造方法や機械加工代が未定の場合は、見積り前に図面に基づいて検討できます。
チタン鍛造品の見積りを依頼しますか?
図面と、すでに定められている購買要求事項をお送りください。TiAlloyが見積書の発行前に、鍛造形状、仕様、製造状態、検査の適用範囲、文書類を検討します。
チタン鍛造品に関するよくある質問
技術的な背景
公開されているチタン鍛造工程の資料は製造方法の参考情報であり、購入者の受入れ要求事項に代わるものではありません。
指定する材種または仕様、最新の図面、部品形状と寸法、該当する場合は熱処理指示、試験、数量、文書類の要求事項をご提示ください。必要事項を記載した見積り依頼があれば、価格と納期の確定前に製造方法と検証について確認できます。
設計責任者または顧客が指定した材料グレードと適用製品規格を使用してください。要求事項が不完全な場合は、使用環境と図面を提示してください。技術チームが確認すべき事項を特定します。このページでは、その情報なしに材料グレードを選定しません。
TiAlloyでは、工業用の圧延リング、ディスク、ブロック、棒材、シャフト、スリーブ、フランジ、図面に基づく製品形状についてご相談いただけます。最終的な製造可否、製造方法、供給範囲は、図面、材料要求、数量、受入れ要求事項によって異なります。
注文では、必要な材料証明書、検査報告書、表示、梱包情報、顧客固有の文書類を定めることができます。必要な書類一式をRFQまたは発注書に明記してください。ISO認証や一般的な製品説明から、その内容が自動的に決まるわけではありません。
材料、素材形状、鍛造方法、金型、熱処理、機械加工代、検証、数量、文書類、梱包、出荷条件がすべて価格と納期に影響します。TiAlloyは固定価格や納期を提示するのではなく、実際の注文条件を確認します。
ユーザーから提供されたTiAlloyの対応能力およびサービス情報には、鍛造、熱処理、加工、検査、梱包、輸出手配の調整が含まれます。注文ごとの工程は、技術面と商務面の要求事項を確認した後に決定します。そのため、出荷計画を始める前に、購入者は図面の正式発行、材料の確認、必要な記録、梱包指示、仕向地の詳細を調整できます。