
TiAlloyへお問い合わせ

スーパー二相ステンレス鋼 2507 · UNS S32750 · EN 1.4410
過酷な産業環境に対応するスーパー二相ステンレス鋼 2507
TiAlloyは、海洋開発、化学処理、海水淡水化、船舶など、塩化物イオンを含む産業用途向けに、スーパー二相ステンレス鋼 2507の厚板、薄板、コイル、鋼管、チューブ、丸棒、鍛造部品を供給します。製品の調達、加工、検査書類、輸出納入は、各注文の要求事項に合わせて手配します。
2507 厚板
2507 薄板
2507 コイル
2507 鋼管
2507 チューブ
2507 棒材
鍛造品
供給範囲
厚板 · 薄板 · コイル · 鋼管 · チューブ · 棒材 · 鍛造品 · 定寸加工
20年以上
公称の金属製造経験
30,000+ m²
公称の生産拠点
プロジェクト向け供給
平板製品、鋼管、チューブ、棒材、鍛造部品
輸出サポート
検査書類、梱包、国際輸送の調整
スーパー二相ステンレス鋼 2507の供給
UNS S32750
EN 1.4410
溶体化焼鈍品
定寸加工
MTC / MTR
指定時はEN 10204 3.1
指定時はPMI・NDT
輸出梱包
スーパー二相ステンレス鋼 2507の性能
スーパー二相ステンレス鋼 2507の耐食性、加工、検査
スーパー二相ステンレス鋼 2507は、クロム、モリブデン、窒素を多く含み、フェライト・オーステナイト系の二相組織を持ちます。高い機械的強度に加え、孔食、すきま腐食、塩化物応力腐食割れに対する高い耐性が求められる用途で広く使用されています。
UNS
S32750
EN
1.4410
組織
フェライト + オーステナイト
合金系
25Cr–7Ni–4Mo–N
二相ステンレス鋼の品質管理
指定に応じて、二相ステンレス鋼の加工、溶接、品質管理にISO 17781の要求事項を適用できます。
材料と加工の管理による性能確保
2507の耐食性は、合金の化学条件や二相組織に加え、溶接、熱処理、表面状態、使用環境にも左右されます。
腐食環境
塩化物環境およびプロセス環境
2507は、局部腐食および塩化物による応力腐食割れ(SCC)への耐性が重要となる、腐食性の強い塩化物含有環境やプロセス環境で使用されます。
- 塩化物濃度とプロセスの化学条件
- 使用温度と圧力
- すきま、付着物、流動条件
- 孔食およびすきま腐食への曝露
加工
溶接と熱処理
二相組織の相バランスと耐食性は熱履歴の影響を受けるため、溶接と熱処理には管理された手順が必要です。
- 認定済み溶接施工法と溶加材
- 管理された溶接入熱
- 該当する場合は溶体化焼鈍
- 酸洗、不動態化処理、表面仕上げ
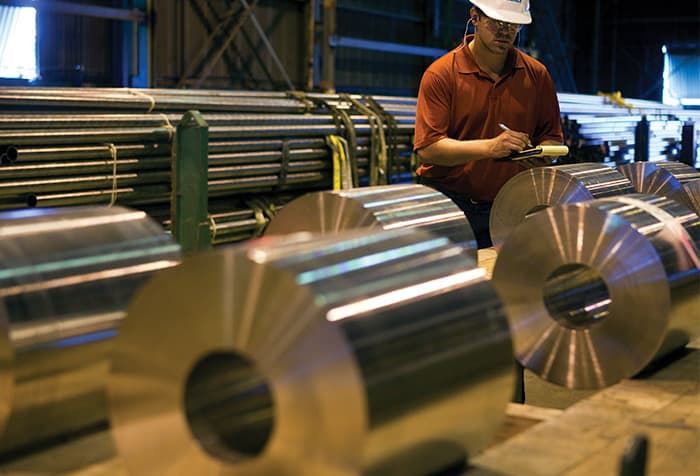
検査
試験とトレーサビリティ
検査書類には、標準的な材料試験結果に加え、二相ステンレス鋼製品またはプロジェクト仕様で求められる追加試験を含めることができます。
- 溶解番号とロットのトレーサビリティ
- MTC / MTRおよびEN 10204関連書類
- 指定時のASTM A923試験
- 必要に応じてPMI、NDT、第三者検査
2507
スーパー二相ステンレス鋼
取扱い製品形態
厚板
薄板
コイル
鋼管
チューブ
丸棒
鍛造品
材料関連書類
材料証明書(MTC / MTR)
EN 10204 3.1
溶解番号のトレーサビリティ
指定時のPMI
指定時のNDT
指定時のASTM A923
スーパー二相ステンレス鋼 2507の製品ラインアップ
スーパー二相ステンレス鋼 2507の製品形態とASTM規格
スーパー二相ステンレス鋼 2507の厚板、薄板、コイル、鋼管、チューブ、棒材、鍛造部品は、該当する製品規格、寸法、納入状態、加工要求事項に従って供給します。
UNS S32750
EN 1.4410
厚板から鍛造品まで
定寸加工
製品形態
ASTM規格
注文時の指定形式
一般的な供給状態
厚板 / 薄板 / コイル
ASTM A240/A240M
厚さ × 幅 × 長さ、またはコイル幅 / 厚さ
注文に応じて溶体化焼鈍、酸洗、ミル仕上げ、または定寸加工
鋼管
ASTM A790/A790M
NPS × スケジュール、または外径 × 肉厚 × 長さ
仕様および注文に応じたシームレスまたは溶接製の製造方法
チューブ
ASTM A789/A789M
外径 × 肉厚 × 定尺
指定寸法および表面要求事項に対応したシームレスまたは溶接チューブ
丸棒 / 形材
ASTM A276/A276MまたはA479/A479M
直径または断面寸法 × 長さ
該当する場合、熱間仕上げ、鍛造、皮むき、旋削、研削、機械加工
鍛造品 / フランジ
ASTM A182/A182M F53
部品寸法、クラス、図面、または鍛造品の荒寸法
注文部品に応じた鍛造、熱処理、機械加工
適用規格
規格は年版を省略して表示しています。適用する改訂版、製品寸法、納入状態、追加のプロジェクト要求事項は注文書に明記してください。
加工と供給の選択肢
スーパー二相ステンレス鋼 2507は、ミル材のほか、必要な寸法、表面状態、納入形態に応じた追加の切断、仕上げ、機械加工を施して供給できます。
01
加工
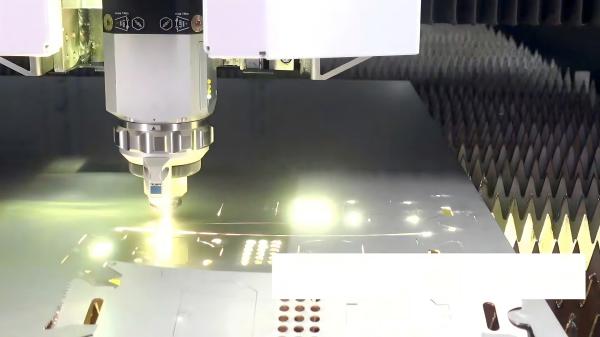
切断と機械加工
出荷前に素材を最終寸法に近い形状まで加工できます。
- 切断と鋸切断
- 矯正とレベリング
- 皮むきとセンタレス研削
- 面取りとCNC機械加工
02
表面と納入状態
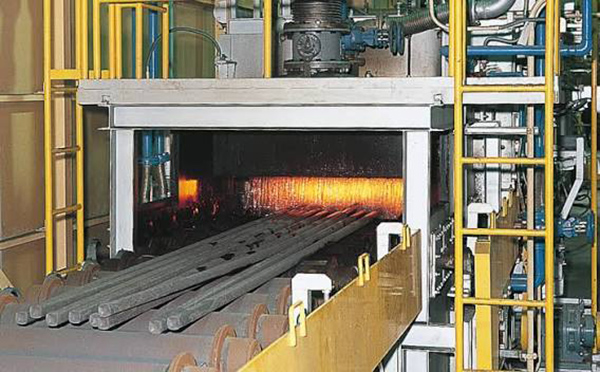
熱処理と仕上げ
表面状態と納入状態は、製品形態と最終用途に応じて指定できます。
- 該当する場合は溶体化焼鈍状態
- 酸洗と不動態化処理
- 対応可能な場合は研削または研磨仕上げ
- 梱包前の表面保護
03
供給と納入
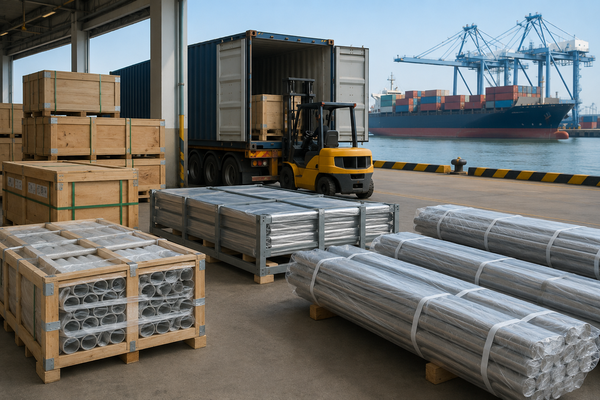
注文数量と納入
製造と加工の方法は、寸法、数量、納入要求事項に応じて手配します。
- ミル材または加工品の供給
- 素材寸法または仕上がり寸法
- 該当する場合は定尺または製造長さ
- 輸出梱包と出荷表示
スーパー二相ステンレス鋼 2507の技術資料
UNS S32750 スーパー二相ステンレス鋼 2507の化学成分と機械的特性
UNS S32750は、クロム約25%、ニッケル7%、モリブデン4%を含み、窒素を添加した高合金スーパー二相ステンレス鋼です。フェライト・オーステナイト系の組織により、高い機械的強度と、過酷な塩化物イオン含有環境における優れた局部腐食耐性を備えています。
UNS
S32750
EN
1.4410
EN名称
X2CrNiMoN25-7-4
種類
スーパー二相ステンレス鋼
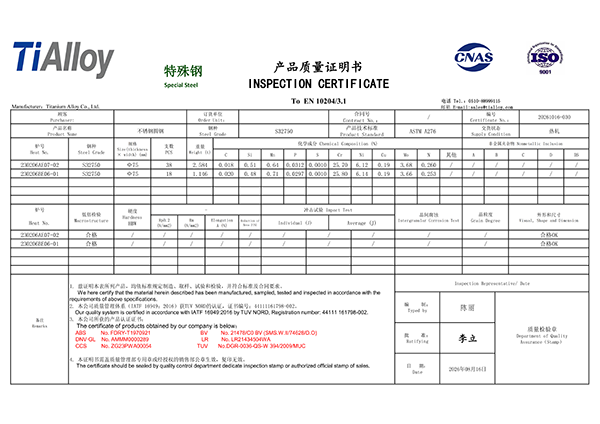
合金系
25Cr–7Ni–4Mo–N系スーパー二相ステンレス鋼。
材料の化学成分
2507の化学成分
メーカー参考値、質量%。
クロム
25
Cr · 公称 %
ニッケル
7
Ni · 公称 %
モリブデン
4
Mo · 公称 %
窒素
0.30
N · 公称 %
炭素
≤0.030
C · %
マンガン
≤1.2
Mn · %
ケイ素
≤0.8
Si · %
リン
≤0.035
P · %
硫黄
≤0.015
S · %
銅
≤0.5
Cu · %
化学成分の参考値
上記の値はS32750のメーカー参考化学成分です。契約上の化学成分限度は、該当する製品規格および材料試験証明書に従います。
機械的特性
ASTM A240 厚板、薄板、帯鋼の参考値
UNS S32750平板製品の室温における最小値。
0.2%耐力(降伏強さ)
550
MPa 最小
一般的なオーステナイト系ステンレス鋼と比べて高い耐力。
引張強さ
795
MPa以上
S32750の厚板、薄板、帯鋼に関する引張強さの最小参考値。
伸び
15
% 最小
伸びの要求事項は、該当する製品形態と規格によって異なります。
材種
UNS S32750
製品の参考形態
厚板 / 薄板 / 帯鋼
納入状態
焼鈍 / 溶体化処理品
規格
ASTM A240/A240M
製品形態による違い
機械的特性の要求事項は、厚板、鋼管、チューブ、棒材、鍛造品の各規格で異なります。適用される製品規格と注文時の納入状態によって、最終的な受入れ値が決まります。
材料の呼称
S32750、1.4410、SAF 2507、F53
関連する名称は、それぞれ適切な製品および仕様の文脈で扱う必要があります。
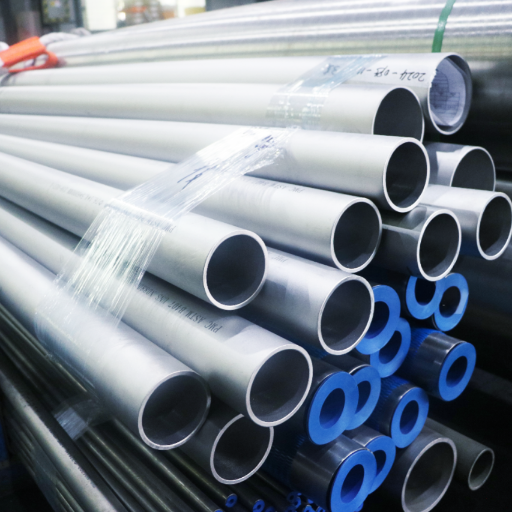
製品規格と製品形態は、基本となる合金呼称とは別に扱います。
UNS S32750
スーパー二相ステンレス鋼 2507として一般に識別されるUNS材料呼称。
EN 1.4410
S32750系スーパー二相合金に対応する欧州材料番号。
X2CrNiMoN25-7-4
クロム・ニッケル・モリブデン・窒素の合金系を示す欧州鋼種名。
SAF 2507
Alleimaが自社のUNS S32750スーパー二相ステンレス鋼に使用する商用呼称。
ASTM A182 F53
該当する鍛造配管部品およびフランジに用いられる、UNS S32750に関連する鍛造用材種。
UNS S32760
別のスーパー二相ステンレス鋼UNS材種であり、UNS S32750の代替材として自動的に使用できるものではありません。
技術資料
2507の追加材料管理
耐孔食性
PREN 40超
スーパー二相ステンレス鋼 2507は、高い耐孔食指数を特徴とします。PRENは合金を比較するための指標であり、実使用環境での耐食性を保証するものではありません。
金属間化合物相の試験
指定時のASTM A923
製品規格またはプロジェクト仕様で必要な場合、有害な金属間化合物相を対象とした追加試験を指定できます。
二相ステンレス鋼の品質管理
該当する場合はISO 17781
プロジェクトで指定された場合は、追加の組織サンプリング、試験、受入れ要求事項を適用できます。
スーパー二相ステンレス鋼 2507の用途と使用環境
局部腐食
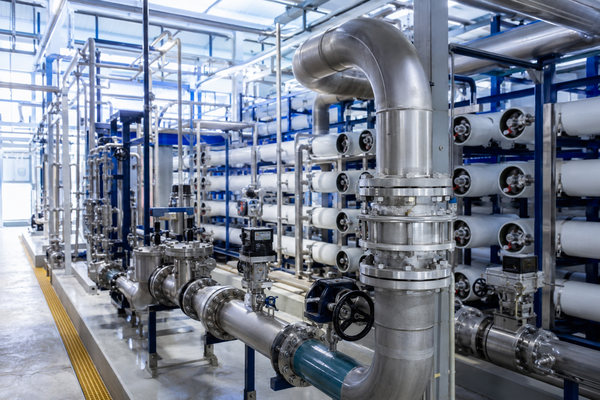
2507は、塩化物イオンを含む環境で、孔食およびすきま腐食に対する高い耐性を発揮します。性能は、塩化物濃度、温度、付着物、すきま形状、表面状態によって異なります。
合金の化学成分
クロム、モリブデン、窒素は局部腐食への耐性を高め、ニッケルはバランスの取れたフェライト・オーステナイト系二相組織の形成に寄与します。
全面腐食と酸腐食
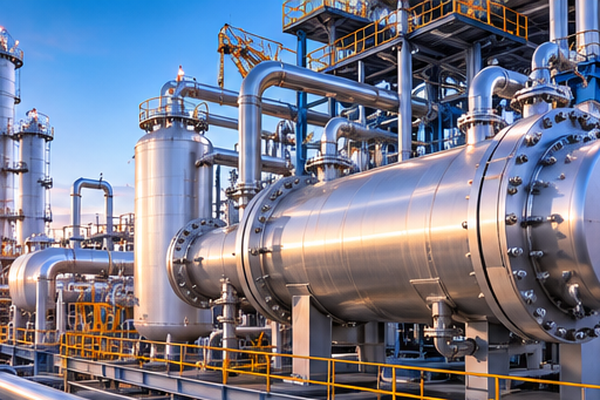
2507は、特定の酸性環境や化学プロセス環境で使用されます。実際の腐食速度は、濃度、温度、汚染物質、酸化条件、プロセス流量によって異なります。
機械的特性と物理的特性
高い耐力(降伏強さ)は、スーパー二相ステンレス鋼 2507の主な特性です。最終的な機械的特性の要求事項は、製品形態、仕様、寸法、納入状態によって異なります。
使用温度と用途の境界
スーパー二相ステンレス鋼 2507は、主に中程度の使用温度で高い耐食性と強度が求められる用途に使用されます。高温への長期曝露は二相組織を変化させる可能性があるため、該当する材料規格および設計要求事項に照らして検討する必要があります。
加工も最終性能に影響します。溶接、熱処理、表面仕上げでは、必要な二相組織と耐食性を備えた状態を維持する必要があります。
スーパー二相ステンレス鋼 2507の品質管理
スーパー二相ステンレス鋼 2507の製造、検査、材料トレーサビリティ
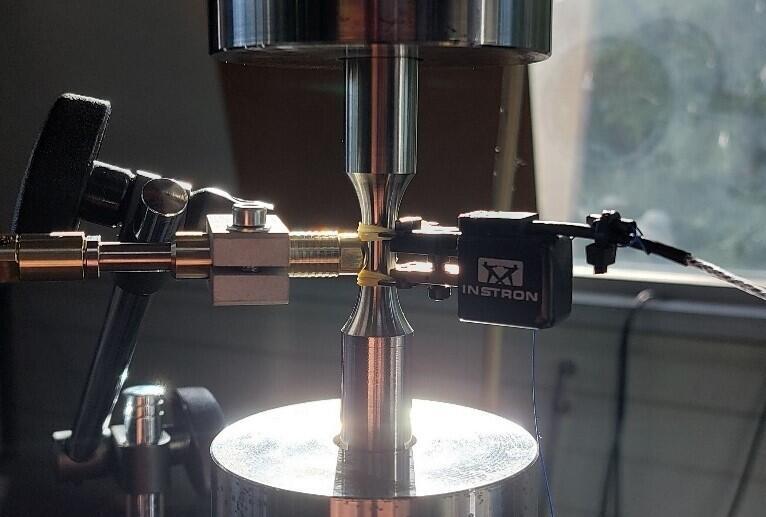
スーパー二相ステンレス鋼 2507製品は、該当する製品規格および注文時の検査範囲に応じて、溶解番号のトレーサビリティ、材料試験書類、検査記録を添えて供給できます。製造と検査の方法は、厚板、鋼管、チューブ、棒材、鍛造品によって異なります。
溶解番号のトレーサビリティ
材料証明書(MTC / MTR)
注文時に指定されたEN 10204 3.1
指定がある場合のPMI・非破壊検査
第三者検査に対応
製品品質記録
製造、熱処理、検査、トレーサビリティに関する文書類は、該当する製品およびプロジェクトの要求事項に従います。
製造とトレーサビリティの流れ
製品形態ごとの製造、熱処理、試験、識別、文書類は、材料供給記録の別々の項目として管理します。
01
製造
製品の製造方法
厚板、鋼管、チューブ、棒材、鍛造品は、適用される製品規格に従い、それぞれ異なる成形、仕上げ、寸法管理の方法で製造されます。
02
熱加工
熱処理
必要な二相組織の金属学的状態を得るため、製品形態と仕様に従って溶体化熱処理と冷却を管理します。
03
試験
サンプリングと試験
化学、機械、腐食、組織試験の試料は、適用される試験方法、製品規格、追加のプロジェクト要求事項に従って採取します。
04
検証
検査
指定に応じて、検査には化学分析、機械試験、寸法検査、PMI、NDT、二相鋼の追加試験を含めることができます。
05
識別
材料トレーサビリティ
注文時のトレーサビリティ要求事項に応じて、加工および検査の各段階で溶解番号、ロット識別、個体表示、切断片の識別を維持できます。
06
文書類
証明書と梱包
材料証明書、検査記録、製品表示、梱包明細書、輸出用出荷表示は、注文時の文書類および納入範囲に従って用意します。
識別
材料トレーサビリティの連鎖
段階 01
溶解番号
段階 02
製品 / ロット
段階 03
個体表示
段階 04
切断片
段階 05
検査記録
段階 06
MTC / 梱包明細書
検査と文書類
標準検査は該当する製品規格に従います。注文書またはプロジェクト要求事項に指定があれば、追加の検査、試験、証明を含めることができます。
検査 / 記録
適用範囲
一般的な適用対象
対応状況
化学分析
該当する製品仕様に基づく溶解成分の分析
厚板、鋼管、チューブ、棒材、鍛造品の供給
規格に準拠
機械試験
該当する耐力、引張、伸びの要求事項
製品形態ごとの受入れ
規格に準拠
寸法検査
厚さ、外径、肉厚、長さ、断面寸法、指定公差
最終製品寸法および加工後寸法
規格 / 注文
PMI
合金確認のための材料識別検査
プロジェクトまたは顧客による追加検査
指定時
NDT
製品形態に応じたUT、PT、ET、その他の適用可能な検査
鋼管、チューブ、厚板、鍛造品、加工部品
指定がある場合
ASTM A923
有害な金属間化合物相の検出試験
二相ステンレス鋼の追加品質管理
指定がある場合
ISO 17781
二相組織のサンプリング、試験、受入れ管理
該当するプロジェクトまたは加工要求事項
指定がある場合
EN 10204 3.1
材料検査証明書と試験結果
注文時に指定された材料関連書類一式
注文時の指定による
第三者検査
合意した範囲に応じた立会い、審査、検査
プロジェクト固有の検査計画
対応可能
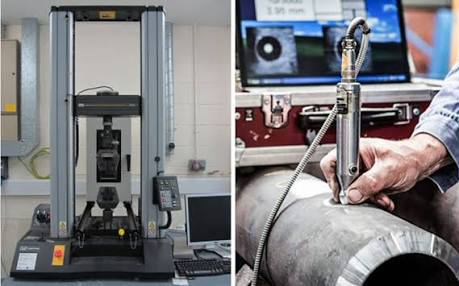
製造および検査記録は、製品形態、溶解識別情報、注文時の品質要求事項と関連付けて管理します。
二相ステンレス鋼の追加品質管理
組織、サンプリング、材料記録
二相鋼の品質管理では、適用される製品規格の化学成分、機械的特性、寸法要求事項に加えて、組織および金属間化合物相の追加試験を実施できます。
ISO 17781:2017
二相ステンレス鋼の組織品質管理に関する追加の方法と要求事項を定めています。規格が適用される場合、試験片の採取、試験、受入れ基準、試験所の記録などが含まれます。
ASTM A923-25
二相オーステナイト・フェライト系ステンレス鋼に含まれる有害な金属間化合物相を検出する試験方法を定めています。適用範囲、サンプリング、受入れ要求事項は、注文時の仕様に従ってください。
溶解番号
ロット識別
個体表示
検査結果
材料証明書(MTC / MTR)
梱包明細書
スーパー二相ステンレス鋼 2507
検査と文書類
材料証明書(MTC / MTR)
EN 10204 3.1
溶解番号のトレーサビリティ
指定がある場合のPMI
指定がある場合の非破壊検査
指定がある場合のASTM A923
第三者検査
検査詳細を依頼
スーパー二相ステンレス鋼 2507の供給
スーパー二相ステンレス鋼 2507の調達・供給情報
TiAlloyは、産業向けおよび輸出注文向けに、スーパー二相ステンレス鋼 2507の厚板、薄板、コイル、鋼管、チューブ、棒材、鍛造品を供給します。製品の在庫状況、加工、検査、梱包、納入は、必要な形状、寸法、数量に応じて確認します。
UNS S32750
厚板から鍛造品まで
加工品の供給
検査オプション
輸出納入
製品形態
厚板から鍛造品まで
薄板、コイル、鋼管、チューブ、丸棒、鍛造品。
最小注文数量(MOQ)
注文仕様による
製品形態、寸法、供給方法に応じて確認します。
調達リードタイム
見積り時に確定
材料の在庫状況、加工、検査範囲に基づきます。
加工
素材または仕上げ品
該当する場合、切断、研削、機械加工、仕上げに対応します。
検査
注文時の指定による
標準検査および追加検査を含めることができます。
納入
国際供給
見積りに記載した輸出梱包、出荷表示、納入条件に従います。
見積りに必要な情報
必要な材料、製品形状、寸法、数量、加工内容および検査範囲に基づいて見積りを作成し、実際の供給要件を反映した商業提案を提示します。
見積依頼情報
材料・注文の詳細
- 材料グレード UNS S32750 / スーパー二相ステンレス鋼 2507
- 製品形状 厚板、薄板、コイル、鋼管、チューブ、棒材、鍛造品または完成部品
- 仕様 該当するASTM、ASME、ENまたはプロジェクト仕様
- 寸法 厚さ、外径、肉厚、直径、長さおよび要求公差
- 数量 個数、総長さ、重量または発注数量
- 状態 表面、熱処理状態および必要な加工
- 検査 必要に応じて材料証明書、PMI、非破壊検査、ASTM A923または第三者検査
- 仕向地 梱包および運賃見積りに必要な国、港または納入先
商業提案
見積範囲
- 価格の基準 確認済みの材料グレード、形状、寸法および数量に基づいて見積り
- 最小発注数量 選定した製品形状および製造方法に応じて確認
- 調達リードタイム 材料および加工のスケジュールを見積書に明記
- 加工 見積りに含まれる切断、機械加工、研削または仕上げ
- 検査 含まれる試験、証明書および追加検査を個別に明記
- 梱包 注文された形状に合わせた輸出梱包および製品保護
- 納入条件 合意した見積条件に基づきインコタームズおよび運賃条件を明記
- 文書類 注文範囲に応じて材料証明書および輸出書類を含める
加工・梱包・納入
スーパー二相ステンレス鋼 2507は、ミル仕上げの状態または追加加工を施した状態で供給できます。梱包および製品保護は、材料の形状、仕上がり状態、輸送方法に応じて選定します。
01 / 加工
切断・仕上げ加工品の供給
材料はミル寸法のまま、または必要な完成寸法に近い状態に加工して供給できます。
- 厚板・棒材の切断
- 鋸切断および長さ切断
- ピーリングおよび研削
- 面取り
- 該当する場合はCNC機械加工
02 / 保護
輸出梱包
梱包方法は、製品形状、寸法および必要な輸送時の保護に応じて選定します。
- 束ね梱包および補強支持材
- 必要に応じて木箱梱包
- 鋼管・チューブ端部保護
- 表面および防湿保護
- 出荷表示および識別表示
03 / 納入
輸出・物流
国際輸送は、商取引条件および最終的な出荷形態に応じて手配します。
- EXW、FOB、CIFまたは合意した納入条件
- 該当する方法で海上、航空または宅配便にて出荷
- 商業送り状および梱包明細書
- 輸出用出荷表示
- 仕向地固有の書類対応
商業供給
2507の注文情報
最小発注数量
製品ごとに確認
最小数量は、材料グレード、形状、寸法および製造方法によって異なります。
調達リードタイム
見積書に明記
加工および検査の要求事項は、見積りに記載するスケジュールに含まれます。
少量注文
ご要望に応じて対応
試験用および少量の注文は、寸法と在庫状況に応じて検討できます。
輸出納入
仕向地ごとに見積り
必要な仕向地に合わせて、梱包、運賃および納入条件を確認します。
注文ごとの供給条件
在庫状況、最小発注数量、加工方法、検査範囲および納入スケジュールは、2507の厚板、鋼管、チューブ、棒材、鍛造品によって異なる場合があります。各項目は見積り時に確認し、すべての製品形状に一律の条件を適用することはありません。
2507
スーパー二相ステンレス鋼
スーパー二相ステンレス鋼 2507の見積りを依頼
2507の見積りを依頼
価格および納入情報の確認に必要な材料形状、寸法、数量、検査要求事項、仕向地をお知らせください。
材料グレード
製品形状
寸法
数量
検査
仕向地
スーパー二相ステンレス鋼 2507の製品寸法
スーパー二相ステンレス鋼 2507の寸法範囲と供給能力
UNS S32750は、厚板、薄板、帯鋼、鋼管、チューブ、毛細管、圧延棒材、鍛造棒材および特注鍛造部品として供給されます。圧延品と鍛造品の製品範囲は、製造方法および断面寸法に応じて分けています。
UNS S32750
圧延品・鍛造品の供給
標準寸法・特注寸法
定寸加工
帯鋼の最小厚さ
0.05 mm
精密スーパー二相ステンレス鋼 2507帯鋼。
厚板の最大幅
3000 mm
厚さ60 mmまでの圧延鋼板。
溶接鋼管の最大外径
1219 mm
大口径溶接鋼管を供給。
鍛造棒材の最大直径
Ø500 mm
特注長さに対応する大型鍛造棒材。
2507の一般的な供給範囲
圧延厚板および棒材は標準的なミル寸法に対応し、大断面材は鍛造で製造します。
製品形状
直径 / 幅
厚さ / 肉厚
長さ
製造方法
厚板 / 薄板
幅3000 mmまで
0.5–60 mm
ミル寸法 / 特注
熱間圧延、冷間圧延、定寸切断
帯鋼 / コイル
幅10–1000 mm
0.05–0.4 mm
コイル供給
精密帯鋼 / スリットコイル
毛細管
外径1.0–6.35 mm
注文ごとに対応
特注
小口径精密チューブ
シームレス鋼管・チューブ
外径6.35–508 mm
スケジュール / 特注
ミル規格/特注
シームレスチューブおよびプロセス配管
溶接鋼管・チューブ
外径6.35–1219 mm
プロジェクトごとに対応
特注
溶接品および大口径品を供給
圧延丸棒
Ø3–150 mm
丸棒
6000 mm / 特注
圧延、ピーリング、旋削または研削
鍛造丸棒
Ø150–500 mm
中実鍛造材
特注
鍛造、荒機械加工または仕上げ機械加工
鍛造品 / リング / フランジ
図面に基づく
プロジェクト仕様
部品ごとに対応
リング、ディスク、シャフト、ブロックおよびフランジ
一般的な供給能力
正確な寸法、肉厚、公差、長さおよび数量は見積り時に確認します。
製品形状別の寸法
製品グループを選択すると、寸法範囲、製造方法および利用可能な仕上げ विकल्पを確認できます。
圧延厚板・薄板
厚板・薄板
機器製作、圧力部品および定寸切断用の熱間圧延・冷間圧延スーパー二相ステンレス鋼 2507平板製品。
- 厚さ 0.5–60 mm
- 最大幅 3000 mm
- 長さ ミル寸法 / 特注
- 表面 酸洗 / ミル仕上げ
- 加工 定寸切断に対応
精密帯鋼
帯鋼・コイル
精密加工部品および狭幅用途向けの薄肉コイル材とスリット帯鋼。
- 厚さ 0.05–0.4 mm
- 幅 10–1000 mm
- 形状 コイル / スリット帯鋼
- 端部 注文仕様
- 加工 幅を指定したスリット加工
小口径
毛細管
一般的なシームレスチューブの寸法範囲より小さい、精密小口径スーパー二相ステンレス鋼 2507チューブ。
- 外径 1.0–6.35 mm
- 肉厚 注文ごとに指定
- 長さ 特注
- 表面 注文仕様
シームレス
シームレス鋼管・チューブ
シームレス製造では、小口径チューブから大口径プロセス配管まで対応します。
- 外径 6.35–508 mm
- 肉厚 スケジュール / 特注
- 長さ ミル規格/特注
- 表面 酸洗 / 研磨
溶接
溶接鋼管・チューブ
溶接製品は、大型産業配管およびプロセス配管に対応する直径範囲を拡大します。
- 外径 6.35–1219 mm
- 肉厚 プロジェクトごとに指定
- 長さ 特注
- 表面仕上げ 注文仕様
圧延による製造
圧延丸棒
機械加工、シャフト、締結部品および加工部品向けの圧延スーパー二相ステンレス鋼 2507棒材。
- 直径 Ø3–150 mm
- 長さ 6000 mm
- 特注 定尺に対応
- 表面仕上げ ピーリング / 旋削 / 研削
鍛造による製造
鍛造丸棒
一般的な圧延棒材の寸法範囲を超える大径丸棒は、圧延から鍛造に切り替えて製造します。
- 直径 Ø150–500 mm
- 長さ 特注
- 状態 鍛造 / 機械加工
- 表面仕上げ 荒加工または仕上げ機械加工
図面に基づく製作
特注鍛造品
大型部品は、図面寸法、断面寸法および個々の重量に応じて見積ります。
- 形状 リング / ディスク
- 形状 シャフト / ブロック
- 形状 フランジ
- 寸法 図面に基づく
大断面材の供給
圧延から鍛造への切替え
>60 mm
厚板・ブロック
一般的な圧延厚板の寸法範囲を超える断面材は、鍛造厚板または鍛造ブロックとして製造します。
Ø150–500 mm
鍛造丸棒
大径丸棒は、必要に応じて機械加工代を確保し、特注長さで鍛造供給します。
図面に基づく
特殊鍛造品
リング、ディスク、シャフト、ブロックおよびフランジは、最終寸法と個々の重量に応じて見積ります。
寸法対応
特注寸法で供給
定寸切断厚板
大判ミル厚板から、必要な幅と長さに厚板ブランクを切り出せます。
定尺棒材
圧延棒材および鍛造棒材は、指定長さで供給できます。
チューブの定尺切断
シームレス、溶接および毛細管チューブは、指定長さで供給できます。
機械加工鍛造品
鍛造部品は、荒機械加工状態または最終寸法に近い状態で供給できます。
寸法の供給可否
最大寸法は、断面の厚さ、個々の重量、熱処理方法、表面状態および検査要求事項によって異なります。標準外寸法は見積り時に確認します。
2507
UNS S32750
スーパー二相ステンレス鋼 2507の特定寸法をお探しですか?
寸法・価格を問い合わせる
寸法の供給可否および見積りのため、製品形状、寸法、数量、仕様をお知らせください。
スーパー二相ステンレス鋼 2507の技術ツール
2507規格選定ツール
2507の要求事項に適用するASTM/ASME仕様を特定します。幅広い産業用途で規格への適合を確保します。
2507見積依頼準備状況チェッカー
見積依頼の条件を確認します。重要な寸法、状態および試験要求事項がすべて明記されているか確認できます。
検査計画作成ツール
個別の試験・検査手順を設定します。2507の注文に対応する包括的な品質管理の枠組みを作成します。
これらは関連する2507材料を指す場合がありますが、単独で相互に代替できるものではありません。UNS S32750は合金の呼称、EN 1.4410は欧州での呼称、SAF 2507はメーカーの商標名であり、F53はASTM A182の鍛造部品の適用範囲に属します。製品形状と適用規格を明記してください。
必ずしもそうではありません。使用環境、腐食形態、加工方法およびライフサイクル上の条件を明確にしたうえで選定してください。
製品形状に合わせて選定します。厚板、薄板、帯鋼にはA240/A240M、鋼管にはA790/A790M、チューブにはA789/A789M、棒材には該当する場合A276/A479、適用対象となる鍛造配管部品にはA182/A182M F53を指定します。さらに、現行版、SI単位系またはインチ・ポンド単位系、納入状態、寸法公差、追加要求事項、証明書の種類、ASTM A923の適用可否、非破壊検査および第三者立会い箇所を明記してください。
変更に伴うのは金属重量だけではありません。分岐管ごとに継手、切断、仮組み、認定済み溶加材、パージ準備、管理された溶接サイクル、非破壊検査箇所、補修リスク、トレーサビリティの引継ぎおよび文書管理項目が追加される場合があります。そのため、アイソメ図の改訂によって工場作業と検査スケジュールの両方が変わることがあります。確定納期を問い合わせる前に、アイソメ図または部品表をお送りください。
承認済みの溶接施工要領、適合する溶加材、清浄な開先準備、管理された入熱、適切なシールドまたはパージ、および指定された検査を採用してください。材料グレードの選定だけでは、不適切な継手を補えません。
はい。素材寸法、最終基準面、公差、加工代および合意した検査段階を提示してください。
すべての試験方法を必須とする一律の規則はありません。プロジェクト仕様で、Method A、BまたはCの適用可否、サンプリング位置、受入基準、報告形式、再試験規則および立会いの有無を明記してください。化学成分および引張特性への適合だけでは、有害な金属間化合物相が存在しないことを必ずしも確認できないため、この詳細は重要です。
製品形状、寸法、数量、素材または仕上げ状態、規格、熱処理、試験、第三者検査、機械加工、表面仕上げ、梱包、インコタームズおよび仕向地がすべて関係します。正確な価格と納期の提示には、必要事項を網羅した見積依頼が必要です。このページでは一律の価格帯を掲載していません。





