Kontaktieren Sie TiAlloy

Leitfaden zum Titanschweißen: sauberere Nähte und weniger Nacharbeit

Von Cherry
Beim Titanschweißen greifen Legierung, Zusatzwerkstoff, Sauberkeit und Schutzgasführung ineinander. Ein stabiler Lichtbogen ist wichtig, doch auch die abkühlende Schweißnaht und die ungeschützte Wurzelseite müssen geschützt werden. Die Prüfung muss zudem die vorgesehenen Einsatzbedingungen berücksichtigen. Dieser Leitfaden zum Titanschweißen verknüpft diese Entscheidungen mit der Werkstattvorbereitung, der Nahtqualität und dem Einkauf. Maßgeblich für die Ausführung sind die Zeichnung und die qualifizierte Schweißanweisung; Anforderungen an Ermüdungsfestigkeit, Druck und kryogene Einsatzbedingungen sind gegebenenfalls zu berücksichtigen.
Vor der ersten Schweißung
- Grundwerkstoff und erforderliche Eigenschaften der Verbindung bestimmen.
- Einteilung und Lieferform des Zusatzwerkstoffs auf die Schweißanweisung abstimmen.
- Schutz für Schmelzbad, abkühlende Naht und ungeschützte Wurzelseite vorsehen.
- Prüfverfahren und Abnahmekriterien vor Produktionsbeginn abstimmen.
Die Schweißbarkeit von Titan hängt von der Legierung und der Atmosphäre ab
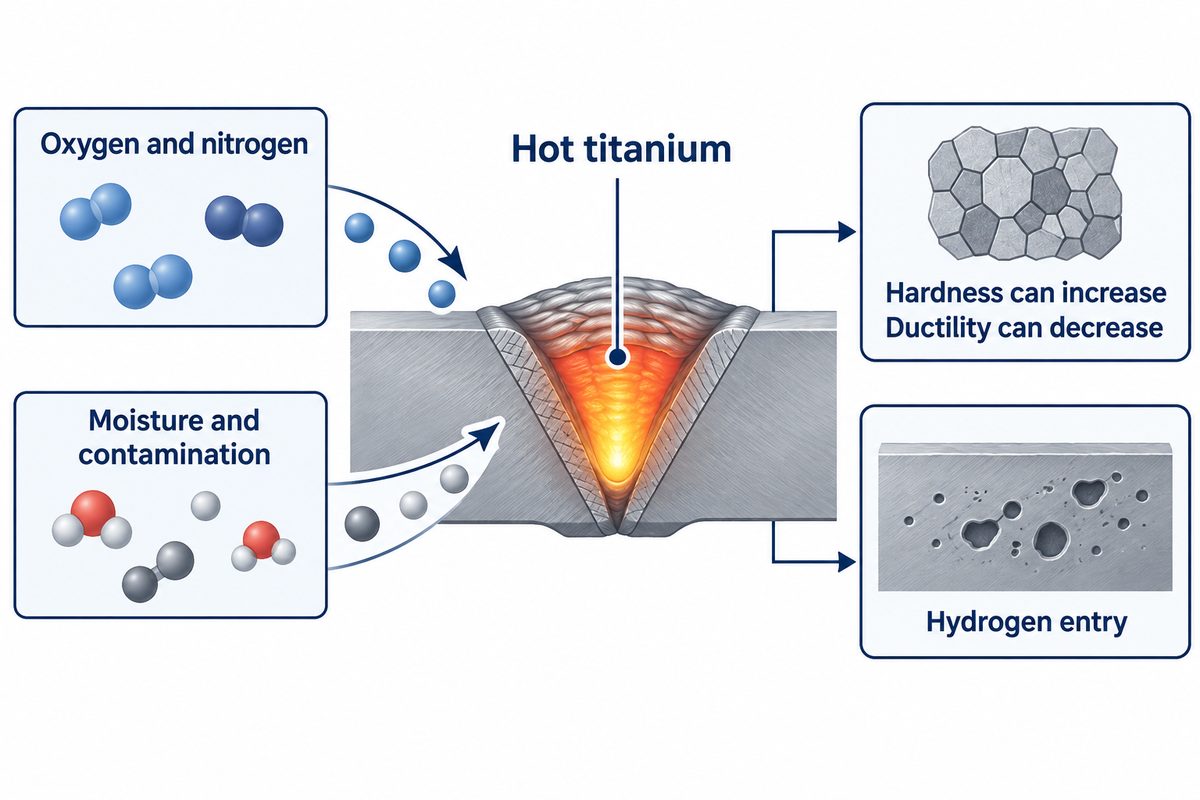
Viele gängige Titanlegierungen lassen sich erfolgreich schweißen, darunter Reintitan-Güten und Ti-6Al-4V. Die Schweißbarkeit hängt von der Legierungschemie, dem Temperaturverlauf und dem Schutz vor Luft ab. Die schützende Oxidschicht der Legierung sorgt im Einsatz für Korrosionsbeständigkeit. Heißes Metall benötigt beim Schweißen einen anderen Schutz.
Während des Schweißens aufgenommener Sauerstoff und Stickstoff können die Härte erhöhen und zugleich die Duktilität verringern. Feuchtigkeit und Verunreinigungen auf der Oberfläche führen Wasserstoff ein. Eine härtere Schweißnaht kann daher Verformungen schlechter aufnehmen. Wer eine Verbindung allein anhand ihrer Festigkeit beurteilt, übersieht somit einen wichtigen Versagensmechanismus. Die Mechanismen und erforderlichen Vorsichtsmaßnahmen beschreibt TWI in seinen Hinweisen zur Schweißbarkeit von Titan.
In der Luft- und Raumfahrt wird Titan wegen seines Festigkeits-Gewichts-Verhältnisses eingesetzt, während bei Chemieanlagen häufig die Korrosionsbeständigkeit im Vordergrund steht.
Für den Einkauf steht die Bestimmung der Legierung vor der Auswahl des Schweißgeräts. Eine Rohrverbindung aus Grade 2 und ein Strukturbauteil aus Grade 5 können unterschiedliche Zusatzwerkstoffe, Prüfungen und mechanische Eigenschaften erfordern. Stellen Sie sicher, dass der Schweißer dieselbe Legierungsbezeichnung erhält, die in der Konstruktion vorgegeben ist, indem Sie das Werkstoffzeugnis dem Fertigungsbegleitschein beifügen.
WIG-, MIG-, Laser- und Elektronenstrahlschweißen vergleichen
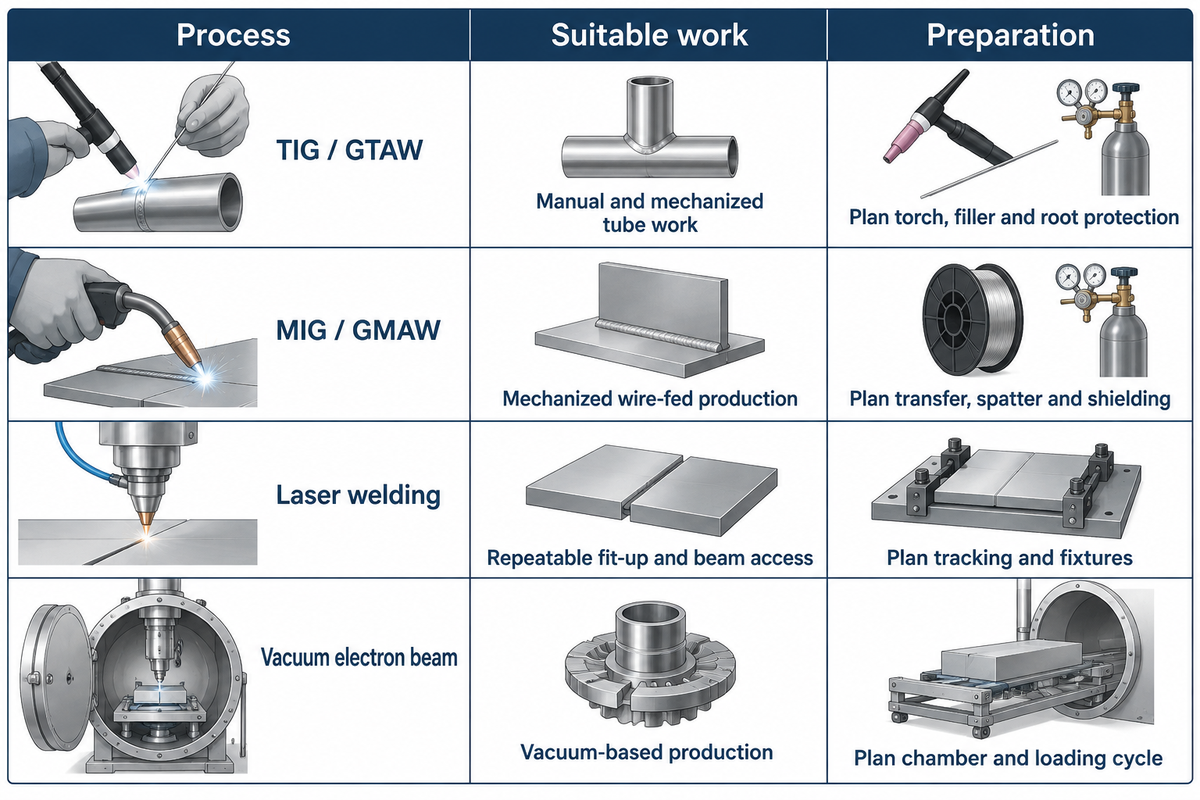
WIG-Schweißen ist ein guter Einstieg zum Fügen von Titan, insbesondere wenn der Bediener das Schmelzbad und die Zugabe des Zusatzwerkstoffs genau steuern muss. MIG-, Laser- und Elektronenstrahlschweißen eignen sich für unterschiedliche Anforderungen an Zugänglichkeit, Ausstoß und Wärmeeinbringung. Vergleichen Sie den gesamten Schweißprozess einschließlich Vorrichtungen und Schutzmaßnahmen, bevor Sie die Lichtbogengeschwindigkeit vergleichen. Zu den Kosten beim Fügen von Titan gehört auch die Zeit, die für das Einlegen und Schützen jedes Bauteils benötigt wird.
| Verfahren | Geeigneter erster Anwendungsbereich | Was geplant werden muss |
|---|---|---|
| WIG / GTAW | Kontrollierte Handarbeit und mechanisierte Rohrverbindungen | Brennerzugang, Zusatzwerkstoffzugabe, Nachlauf- und Wurzelschutz |
| MIG / GMAW | Drahtzufuhr in der Fertigung mit geeigneter Mechanisierung | Übergangsart, Spritzer, Schutzgasausrüstung und Abnahmeanforderungen |
| Laserstrahlschweißen von Titan | Reproduzierbare Verbindungen bei kontrollierter Passung und zugänglichem Strahlweg | Nahtverfolgung, Vorrichtungen und Schutz des erhitzten Titans |
| Vakuum-Elektronenstrahlschweißen | Bauteile für ein vakuumbasiertes Fertigungsverfahren | Kammergröße, Beladungszyklus und qualifizierte Strahlparameter |
TWI erläutert in seinen Hinweisen zu Schweißverfahren, dass die Impuls-MIG-Technologie den Abstand zu WIG verringert hat, die Führung eines Brenners mit zusätzlichem Schutz jedoch schwierig bleibt. Beim Vakuum-Elektronenstrahlschweißen ersetzt die Kammeratmosphäre eine Schutzgasabdeckung. TWI beschreibt für das Keyhole-Plasma-WIG-Schweißen eine Leistungsfähigkeit bis 12,5 mm. Das ist ein Verfahrensbeispiel und keine Dickenbegrenzung für jedes Schweißgerät.
Bei zyklisch belasteten Titankomponenten sollte auch die Ermüdungsfestigkeit in den Vergleich einfließen. Eine Studie aus 2024 zu Schweißnähten aus Ti-6Al-4V ergab, dass Porengröße und -lage die Ermüdungslebensdauer beeinflussten. Die Studie vergleicht die Verfahrensleistung an den geprüften Proben; für eine Produktionsentscheidung müssen außerdem die tatsächliche Verbindungsgeometrie und Einsatzlast berücksichtigt werden.
Zusatzwerkstoff für Grade 2 und Grade 5 auswählen
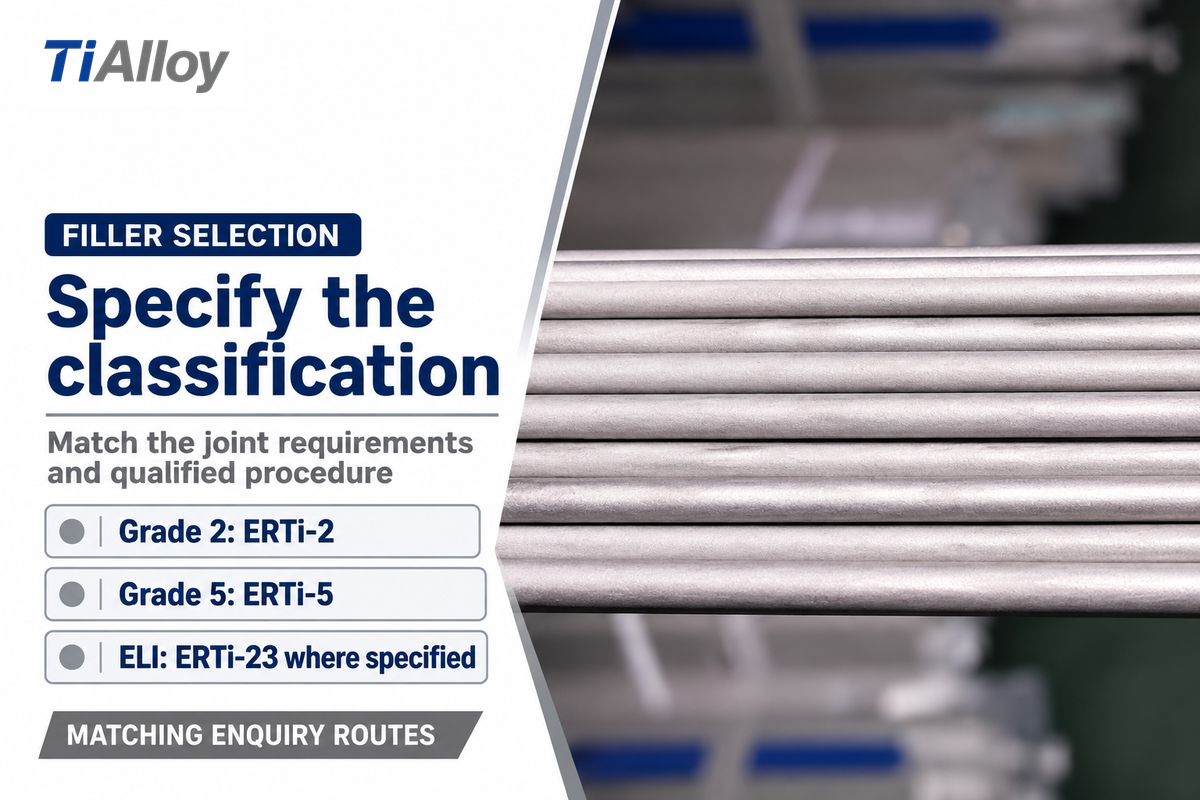
Beim Auswählen eines Titan-Zusatzwerkstoffs ist die Zusammensetzung des Grundwerkstoffs üblicherweise der Ausgangspunkt. Bei Grade 2 wird häufig ERTi-2 angefragt, bei Ti-6Al-4V meist ERTi-5. Konstruktive Anforderungen können die Auswahl beeinflussen, insbesondere wenn die Verbindung auf Duktilität, Zähigkeit oder den Einsatz bei sehr niedrigen Temperaturen ausgelegt ist.
Welcher Zusatzwerkstoff wird für Titan Grade 2 empfohlen?
ERTi-2 ist ein üblicher Ausgangspunkt für die Abstimmung auf Titan Grade 2, wenn die Schweißanweisung einen Zusatzwerkstoff vorsieht. Geben Sie neben der Schweißklassifizierung auch Durchmesser und Lieferform an. Nennen Sie die erforderliche Länge des geraden ERTi-2-Schweißstabs. Eine Bestellung, in der nur „Grade 2 wire“ steht, unterscheidet nicht zwischen Industriedraht und klassifiziertem Schweißzusatz.
| Grundwerkstoff | Anfrage für passenden Zusatzwerkstoff | Auswahlgrenze |
|---|---|---|
| Grade 2, Reintitan | ERTi-2 | Erforderliche Verbindungseigenschaften und qualifizierte Schweißanweisung bestätigen |
| Grade 5, Ti-6Al-4V | ERTi-5 | Festigkeit, Duktilität und geltende Projektvorgaben prüfen |
| Anwendungen mit Ti-6Al-4V ELI | ERTi-23, sofern vorgegeben | Anforderungen an niedrige Zwischengitterelementgehalte und Einsatzbedingungen bestätigen |
TWI erörtert Zusatzwerkstoffe mit geringerer Festigkeit und besonders niedrigem Gehalt an Zwischengitterelementen als mögliche Ansätze zur Verbesserung der Duktilität des Schweißguts. Manche Projektspezifikationen schränken die Auswahl stärker ein. Im Anwendungsbereich für orbitale Rohrverbindungen der NASA/Johnson Space Center schreibt PRC-0015 Rev. A, Abschnitt 5.2 bei kryogenen Anwendungen ELI-Zusatzwerkstoff vor und untersagt Reintitan-Zusatzwerkstoff für Ti-6Al-4V und Ti-6Al-4V ELI. Das ist ein konkretes Beispiel dafür, warum eine allgemeine Empfehlung zum Austausch die Projektspezifikation nicht außer Kraft setzen kann.
Der separate Vergleich der Werkstoffe Grade 2 und Grade 5 unterstützt die Auswahl des Grundwerkstoffs. Die Schweißanweisung legt fest, wie daraus eine Verbindung entsteht.
Verbindung vor dem Zünden des Lichtbogens reinigen und ausrichten
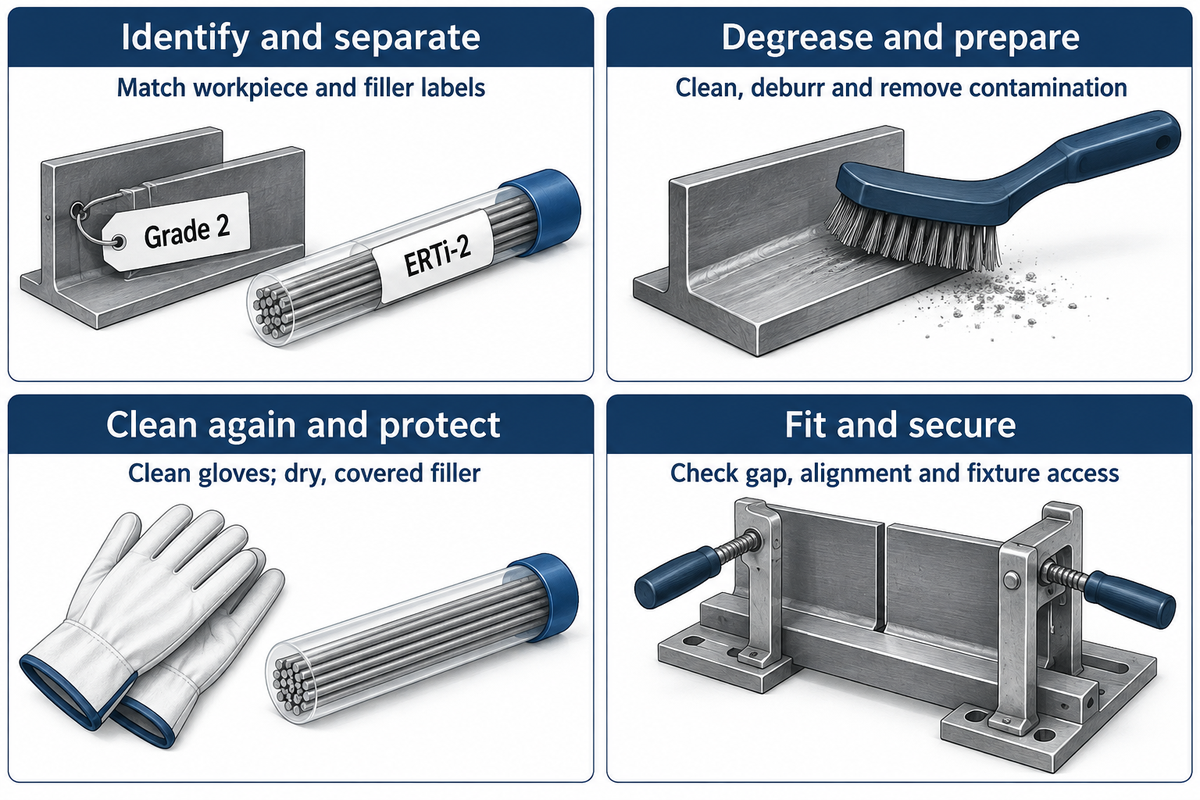
Beim Arbeiten mit Titan müssen die Verbindungsflächen, der Zusatzwerkstoff und die Handhabung sauber sein. Legen Sie vor dem Zünden des Lichtbogens Maßnahmen gegen Verunreinigungen beim Titanschweißen fest. Entfernen Sie Öl vor der mechanischen Bearbeitung, verwenden Sie eigene Werkzeuge und schützen Sie die vorbereiteten Teile bis zur Montage. Auch die Gestaltung der Schweißverbindung bei Titan verdient entsprechende Aufmerksamkeit. Der Spalt kann die benötigte Menge an Zusatzwerkstoff und die Einbrandtiefe beeinflussen.
- Kennzeichnen und trennen: Gleichen Sie die Kennzeichnungen von Werkstück und Zusatzwerkstoff mit dem Auftrag ab und verwenden Sie separate Werkzeuge für andere Legierungen.
- Entfetten und vorbereiten: Befolgen Sie das freigegebene Reinigungsverfahren, entgraten Sie die Kanten und entfernen Sie die vorgegebenen Oberflächenverunreinigungen.
- Erneut reinigen und schützen: Entfernen Sie Rückstände der Vorbereitung, tragen Sie saubere Handschuhe und halten Sie den Zusatzwerkstoff trocken und abgedeckt.
- Ausrichten und fixieren: Prüfen Sie vor der Planung der Schutzgasführung den Verbindungsabstand, die Ausrichtung und den Zugang für die Vorrichtung.
Eine eigene Bürste ist sinnvoll, doch auch das Antriebssystem spielt eine Rolle. TWI nennt Druckluftwerkzeuge als mögliche Quelle für Öl oder Feuchtigkeit nach dem Entfetten. Edelstahlbürsten, die ausschließlich für Titan verwendet werden, vermeiden eine mögliche Verunreinigungsquelle. Ölige Druckluft über die gereinigte Verbindung zu blasen, kann eine weitere darstellen.
Bei der Übergabe von der Vorbereitung an das Schweißen sollten Reinigungsverfahren und Werkzeugkennzeichnung sowie die Dauer dokumentiert werden, während der die vorbereitete Baugruppe außerhalb der geschützten Lagerung war. Wartet eine vorbereitete Baugruppe bis zur nächsten Schicht, halten Sie die Verbindungsflächen abgedeckt. Gehen Sie nicht davon aus, dass sie sauber bleiben, nur weil die Vorbereitung bereits abgeschlossen wurde.
Schmelzbad, abkühlende Naht und Wurzelseite schützen
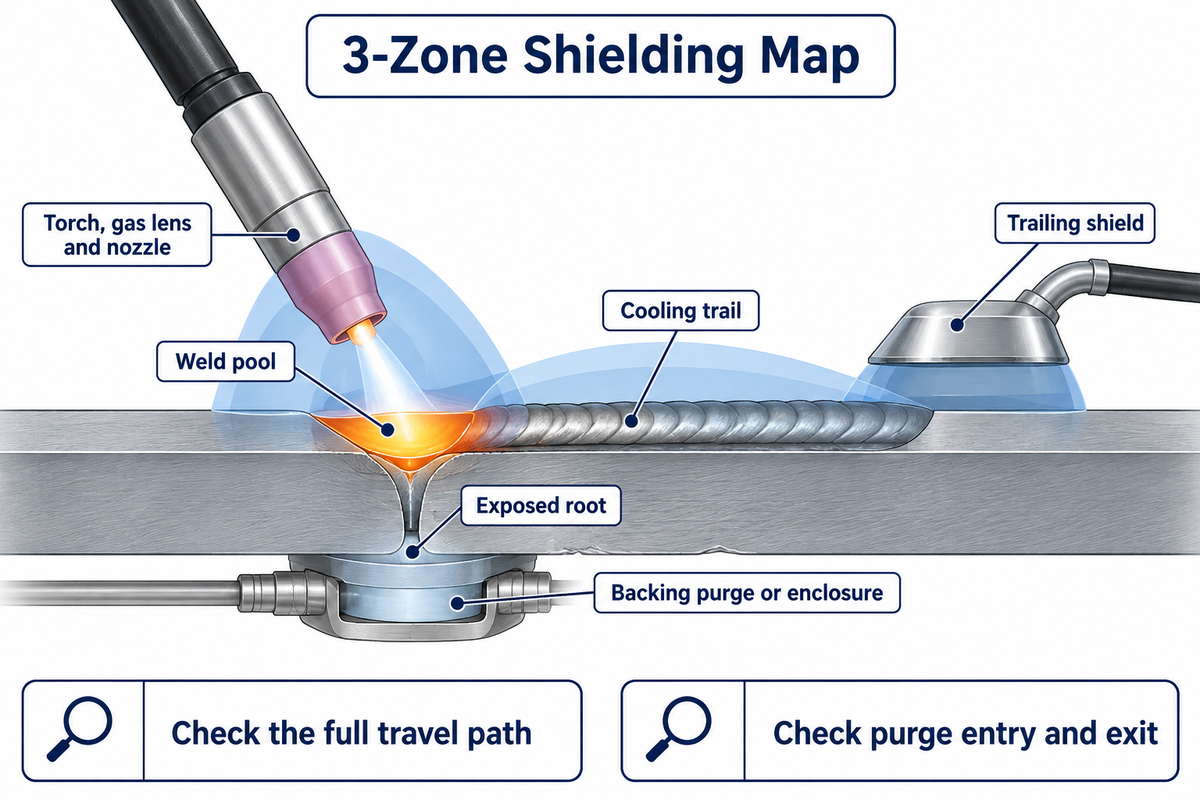
Beim Schutzgasschweißen von Titan muss jedes heiße Metall geschützt werden, das der Luft ausgesetzt ist. Der Brenner schützt das unmittelbare Schmelzbad. Ein zusätzlicher Schutz deckt die abkühlende Schweißraupe und den angrenzenden Bereich ab. Eine Schutzgasspülung schützt die Wurzelseite. Neben dem Gas in der Flasche sind weitere Vorkehrungen erforderlich.
Schutz in 3 Zonen
| Zone | Schutzmaßnahme | Zu untersuchender Fehlerpfad | Prüfung in der Fertigung |
|---|---|---|---|
| Schmelzbad | Schweißbrenner, Gaslinse und Düse | Lecks, Zugluft oder gestörte Gasabdeckung am Lichtbogen | Zugeführtes Gas und Brenneranordnung prüfen |
| Abkühlende Naht | Auf die Verbindung abgestimmter Nachlaufschutz | Die heiße Schweißnaht verlässt beim Weiterschweißen den Schutzbereich | Schutzabdeckung über den gesamten Schweißweg prüfen |
| Ungeschützte Wurzelseite | Wurzelseitige Schutzgasspülung oder geschützter Raum | Luft bleibt in einem Rohr oder gelangt auf die Rückseite der Schweißnaht | Eintritt, Austritt und tatsächlich eingeschlossenes Volumen der Spülung prüfen |
Diese Darstellung unterscheidet ein Problem mit der Gasversorgung von einem Problem bei der Gaszufuhr. Eine einwandfreie Gasflasche gleicht keinen Nachlaufschutz aus, der sich von einem gekrümmten Bauteil abhebt, keinen ungeeigneten Schlauch und keine undichte Verbindung. TWI weist darauf hin, dass sich in Schläuchen während Stillstandszeiten Feuchtigkeit sammeln kann. Porosität nach einem Stillstand über das Wochenende ist ein Anlass, den Gasweg ebenso wie das Werkstück zu untersuchen.
Planen Sie bei Rohrarbeiten die Spülung entsprechend dem eingeschlossenen Raum und der Entlüftung, bevor Sie heften. Der Schutz muss auf beiden Seiten der Schweißnaht gewährleistet sein und den tatsächlichen Montageprozess überstehen. Eine Spülung, die an einem offenen Muster funktioniert, muss bei montiertem Endbauteil nicht wirksam sein.
Änderungen an der Schutzausrüstung, einschließlich einer Titanschweißkammer, können ebenfalls eine Qualifizierung erfordern. Die zitierte NASA-Spezifikation behandelt Schutzausrüstung und Schutzverfahren als wesentliche Variablen. Laut Spezifikation kann eine außerhalb der Kammer durchgeführte Qualifizierung innerhalb der Kammer verwendet werden. Eine innerhalb der Kammer durchgeführte Qualifizierung darf jedoch nicht außerhalb der Kammer verwendet werden. Dokumentieren Sie die freigegebene Anordnung als Teil der Prozesslenkung, damit eine Abkürzung in der Fertigung nicht unbemerkt zu einem anderen Schweißverfahren wird.
WIG-Schweißen einrichten, ohne ein allgemeingültiges Rezept zu übernehmen
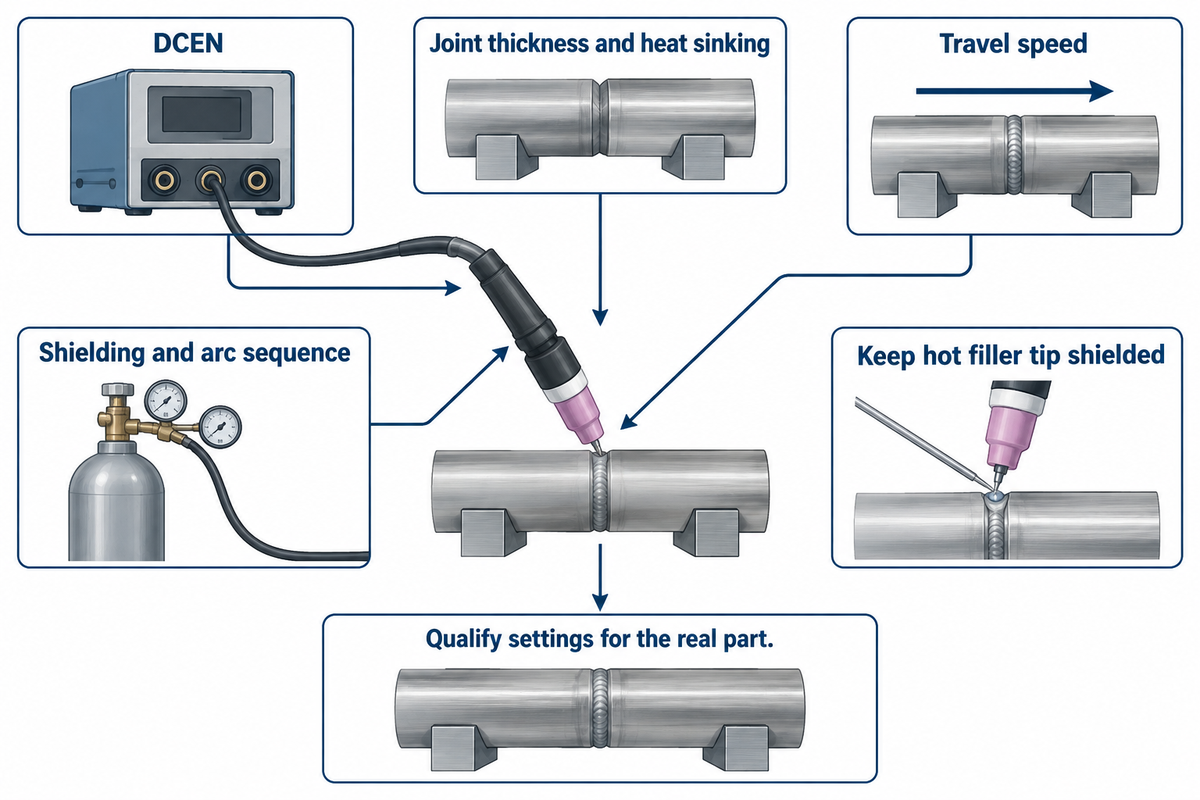
Polarität, Elektrode, Verbindungsvorbereitung, Schutzgas und Lichtbogenfolge beeinflussen die Prozessführung beim WIG-Schweißen. Das Wolfram-Inertgasschweißen ermöglicht dem Bediener die Kontrolle von Wärme und Zusatzwerkstoffzugabe. Ein übernommener Stromwert lässt jedoch Verbindungsdicke, Wärmeableitung und Schweißgeschwindigkeit offen. Eine ordnungsgemäße Schweißverfahrensprüfung stimmt diese Einstellungen auf das tatsächliche Bauteil ab.
Schweißt man Titan mit Wechsel- oder Gleichstrom?
Beim WIG-Schweißen von Titan wird üblicherweise Gleichstrom mit negativer Elektrode verwendet (DCEN). TWI nennt hochreines Argon als typisches Schutzgas; für bestimmte Anforderungen an den Einbrand kommen Helium oder Argon-Helium-Gemische zum Einsatz. Laut den Hinweisen kann der Lichtbogen mit Hochfrequenz oder Lift-Arc gezündet werden, um eine Verunreinigung durch Wolfram zu vermeiden.
Für dünnwandige Bauteile beschreibt der Leitfaden zur Schweißbarkeit von TWI WIG- und Plasmaverfahren mit Argon- oder Argon-Helium-Schutz für Komponenten, deren Dicke typischerweise unter 10 mm liegt. Die bewährten Verfahren von Miller für Rohre und Rohrprodukte nennen 20–25 Sekunden Nachströmzeit als Beispiel für den fortgesetzten Schutz nach dem Schweißen. Die Fertigungsanweisung muss die Dauer für die jeweiligen Abkühlbedingungen festlegen.
Halten Sie die heiße Spitze des Zusatzwerkstoffs zwischen den Zugaben in der Inertgasabdeckung. Bei einer Rohrverbindung an einem Titan-Wärmetauscher sollten Sie berücksichtigen, wie Rohrboden und Vorrichtung Wärme von der Schweißstelle ableiten. Die Wolfram-Schweißausrüstung kann sich an einem freien Rohrprüfstück anders verhalten als am montierten Wärmetauscher.
Schweißnahtfarbe, Porosität und weitere Fehler prüfen
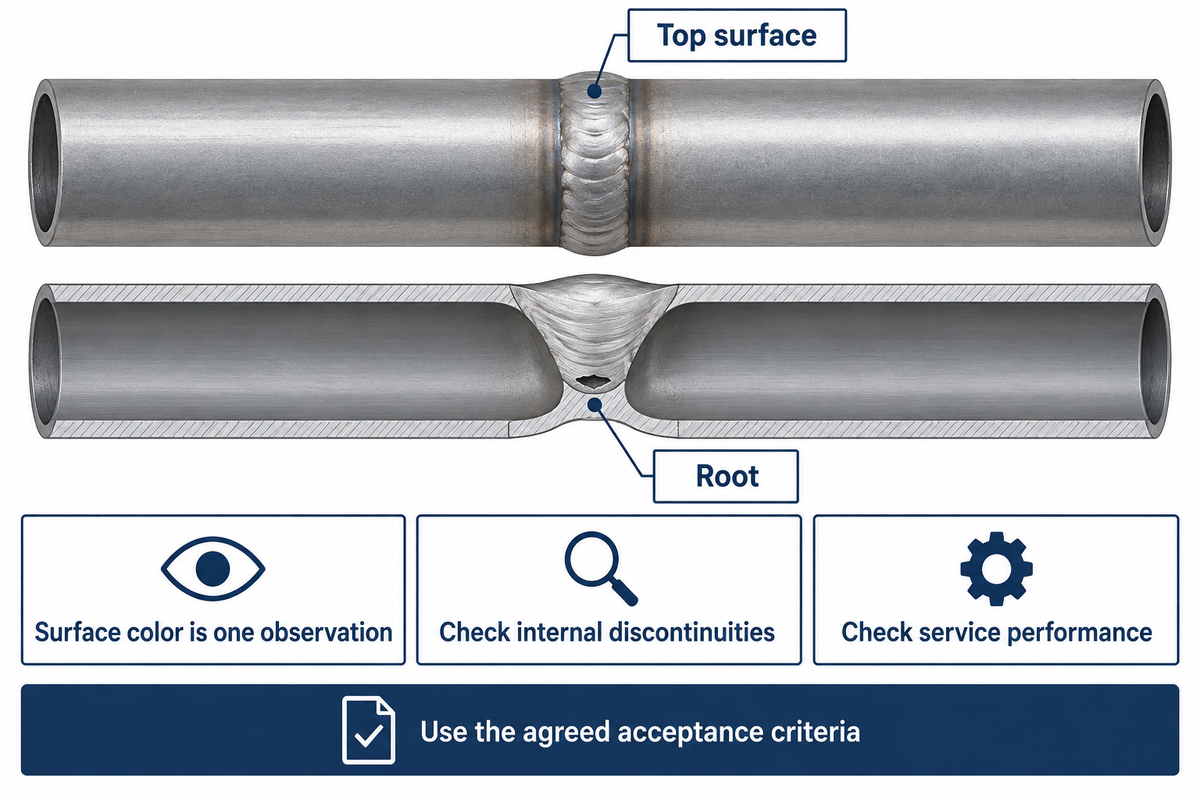
Prüfen Sie Titanverbindungen anhand der vereinbarten Abnahmekriterien. Berücksichtigen Sie dabei die Oberflächenfarbe und Nahtgeometrie und führen Sie die vorgeschriebenen Prüfungen durch. Eine geeignete Farbtafel für Titanschweißnähte hilft, Probleme mit der Schutzgasabdeckung zu erkennen. Innere Unregelmäßigkeiten und das Verhalten im Einsatz erfordern eigene Prüfungen. Dokumentieren Sie zur Beurteilung von Qualität und Integrität der Verbindung Oberflächenfarbe, Geometrie und Ergebnisse der vorgeschriebenen Prüfungen über die gesamte Naht.
Was bedeutet ein hellsilbriger Glanz auf der Oberfläche der Schweißraupe?
Ein silbriger Glanz kann auf eine geringe sichtbare Oberflächenoxidation hindeuten. Beurteilen Sie die innere Fehlerfreiheit und die vollständige mechanische Abnahme unabhängig von der Oberflächenfarbe. Prüfen Sie Wurzelseite, abkühlende Naht und Decklage und führen Sie anschließend die vorgeschriebenen Prüfungen auf innere Fehler durch. Bewahren Sie bei mehrlagigen Schweißnähten die Prüfprotokolle früherer Lagen auf.
Verunreinigungen in einer früheren Lage können das nachfolgende Schweißgut beeinflussen. Für mehrlagige Titanschweißnähte warnt TWI: „Das Oberflächenbild allein ist kein verlässlicher Anhaltspunkt“.
Eine Studie von Hoye und Kollegen aus 2011 unterschied ebenfalls zwischen Oberflächenverfärbungen und Zwischengitterverunreinigungen im Grundwerkstoff. Bei ermüdungskritischen Bauteilen weist die Studie von 2024 zu Ti-6Al-4V auf ein weiteres Problem hin: In ihren Versuchen wirkten sich große Poren und Poren nahe der Probenoberfläche besonders nachteilig aus.
| Beobachtung | Schwerpunkt der Untersuchung | Nächster kontrollierter Schritt |
|---|---|---|
| Verfärbung neben der Schweißraupe | Abdeckung und Bewegung des Nachlaufschutzes | Mit den geltenden Farbabnahmekriterien vergleichen |
| Oxidation auf der Wurzelseite | Wurzelseitige Schutzgasspülung, Lecks und eingeschlossene Luft | Schutzanordnung auf der Wurzelseite überprüfen |
| Porosität | Wasserstoffquellen, Sauberkeit und Gaszufuhr | Vorgeschriebene Prüfung und Reparaturanweisung anwenden |
| Porosität nach Stillstand | Feuchtigkeit in Schläuchen oder Versorgungsleitungen | Vor dem Neustart der Charge den Gasweg untersuchen |
| Ungleichmäßiger Einbrand | Passung, Wärmeableitung und gleichmäßige Schweißgeschwindigkeit | Verbindung mit der qualifizierten Einrichtung abgleichen |
| Bindefehler | Verbindungsvorbereitung und Prozessbedingungen | Entscheidung gemäß den Abnahmeanforderungen treffen |
| Vermuteter Wolframeinschluss | Elektrodenkontakt und Lichtbogenzündung | Nach dem freigegebenen Verfahren prüfen und reparieren |
| Unerwartete Versprödung | Verunreinigung, Legierung und Identität des Zusatzwerkstoffs | Betroffene Arbeit zur technischen Beurteilung zurückhalten |
| Ermüdungsempfindliche Verbindung | Fehlergröße, Lage und Belastung im Einsatz | Den für diesen Einsatz vorgeschriebenen Prüfumfang anwenden |
Das Abbürsten einer Oxidfarbe verändert die sichtbare Oberfläche, nicht die Vorgeschichte des darunterliegenden Metalls. Richten Sie eine Reparatur der Titanschweißnaht nach dem dokumentierten Ausgangszustand und der erforderlichen Entscheidung aus, bevor eine kosmetische Reinigung die Belege unkenntlich macht.
Schweißkosten je abgenommener Verbindung berechnen
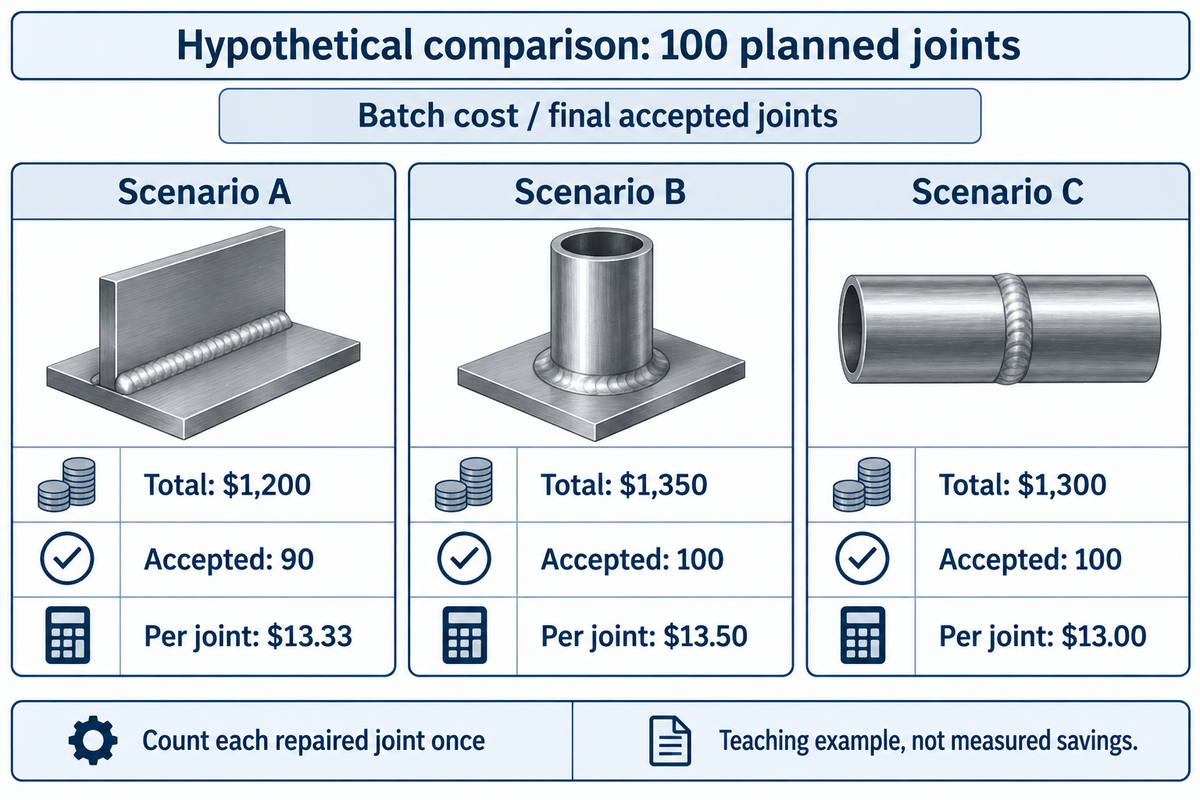
Berechnen Sie die Kosten je abgenommener Verbindung, indem Sie die vollständigen Chargenkosten durch die Anzahl der letztlich abgenommenen Verbindungen teilen. Zählen Sie jede abgenommene Verbindung einmal, auch wenn sie repariert werden musste. Berücksichtigen Sie Kosten für Vorbereitung, Vorrichtungen, Schutzgasspülung, Schweißen, Prüfung, Reparatur und Ersatz. Vergleichen Sie Preise für Titan-Schweißstäbe erst nach Abgleich von Klassifizierung, Durchmesser und Form; der Zusatzwerkstoff ist nur ein Kostenfaktor der Charge.
Kosten je abgenommener Verbindung = definierte Gesamtkosten der Charge / endgültig abgenommene Verbindungen. Legen Sie fest, nach welchem Schlüssel etwaige Kosten der Schweißverfahrensprüfung umgelegt werden. Sind Material- und Ausschussverluste in den Chargenkosten enthalten, dürfen sie nicht nochmals angesetzt werden.
| Szenario | Gesamtkosten der Charge | Endgültig abgenommene Verbindungen | Kosten je abgenommener Verbindung |
|---|---|---|---|
| A | $1.200 | 90 | $13,33 |
| B | $1.350 | 100 | $13,50 |
| C | $1.300 | 100 | $13,00 |
In diesem Rechenbeispiel werden bei B mehr Verbindungen abgenommen als bei A, die Kosten je abgenommener Verbindung liegen jedoch etwas höher: $1.350 ÷ 100 = $13,50. Bei C wird dieselbe Menge wie bei B zu niedrigeren Gesamtkosten erreicht. Die angenommenen Gesamtkosten veranschaulichen die Berechnung und sind weder Angebote noch gemessene Einsparungen.
Die Fertigung sollte Spül- und Vorbereitungszeiten erfassen; die Qualitätssicherung sollte die Abnahme im ersten Durchgang und die endgültige Abnahme getrennt dokumentieren. Anschließend vergleicht der Finanzbereich die Kosten bei gleichem Kostenumfang. Eine Studie der Chalmers University zur Sichtprüfung von Schweißnähten ergab, dass uneinheitliche Beurteilungen unnötige Reparaturen verursachen können. Forschungsergebnisse der SAE zu geschweißten Fahrzeugbaugruppen zeigen ebenfalls, warum Prüfstrategie und Prozessverbesserung gemeinsam in die Kostenentscheidung einfließen sollten. Die geforderte Verbindungsleistung bleibt Abnahmebedingung, auch wenn ein anderes Verfahren im Durchschnitt günstiger ist.
Titanzusatzdraht spezifizieren und Fehlbestellungen vermeiden
Bestellen Sie Titanschweißdraht nach Klassifizierung des Zusatzwerkstoffs, Durchmesser, Lieferform und erforderlicher Dokumentation. AWS A5.16/A5.16M:2023 behandelt Titan-Schweißelektroden und -stäbe; ASTM B863-26 behandelt Draht aus Titan und Titanlegierungen. Wenn eine Zeichnung einen klassifizierten Zusatzwerkstoff verlangt, muss diese Anforderung ausdrücklich in der Bestellung stehen.
TiAlloy führt Industriedraht und Schweißzusatzprodukte, darunter ERTi-2, ERTi-5 und ERTi-23. Die Produktinformationen nennen Lieferformen als Bandcoil, Spule und gerade Längen. Geben Sie die gewünschte Kombination an, statt eine Bestellung aus voneinander unabhängigen Höchstwerten des Drahtsortiments zusammenzustellen. Wenn Sie einen externen Schweißdienstleister für Titan beauftragen, teilen Sie ihm dieselben Anforderungen mit.
Anfrage zu Industriedraht
- Titangüte und Drahtspezifikation angeben.
- Abmessungen, Toleranz und Oberflächenzustand festlegen.
- Lieferform und Prüfunterlagen angeben.
Anfrage zu Schweißzusatz
- Erforderliche Schweißklassifizierung angeben.
- Durchmesser und Form auf das Schweißverfahren abstimmen.
- Chargenrückverfolgbarkeit und Verfahrensanforderungen festlegen.
| Bestellangabe | Erforderliche Angaben | Zuständiger Bereich |
|---|---|---|
| Grundwerkstoff | Güte und Werkstoffzustand | Konstruktion |
| Klassifizierung des Zusatzwerkstoffs | Erforderliche ERTi-Bezeichnung | Schweißtechnik |
| Anwendbare Spezifikation | Norm, Ausgabe und Projektanforderungen | Konstruktion und Qualitätssicherung |
| Durchmesser | Nennmaß und erforderliche Toleranz | Fertigung |
| Lieferform | Gerader Stab, Bandcoil oder Spule | Fertigung und Einkauf |
| Menge | Chargenmenge und Lieferplan | Einkauf |
| Oberfläche und Verpackung | Anforderungen an Sauberkeit und geschützte Lagerung | Qualitätssicherung |
| Rückverfolgbarkeit | Chargenidentität und erforderliche Prüfaufzeichnungen | Qualitätssicherung |
| Einsatzbedingungen | Kryogener Einsatz, Ermüdungsbeanspruchung oder andere vorgegebene Einsatzbedingungen | Konstruktion |
Der Leitfaden zu Lieferformen und Bestellungen für Titandraht enthält weitere Produktinformationen. Senden Sie bei einer Anfrage zu Schweißzusatzwerkstoffen die ausgefüllten Anforderungen zusammen mit der Zeichnung an das Team für Titan-Schweißzusatzdraht von TiAlloy.
FAQ zum Titanschweißen
Kann man Titan mit WIG schweißen?
Ja. WIG wird häufig zum manuellen und mechanisierten Schweißen von Titan und seinen Legierungen eingesetzt. Für erfolgreiche Verbindungen braucht es saubere Werkstoffe, ein geeignetes Verfahren und Schutz für die heiße Schweißnaht und die ungeschützte Wurzelseite. Der Schutz muss nach Erlöschen des Lichtbogens während der maßgeblichen Abkühlzeit fortgesetzt werden. Planen Sie den Zugang für Brenner, Nachlaufschutz und Wurzelseite, bevor Sie die Baugruppe montieren.
Welches Gas eignet sich am besten zum WIG-Schweißen von Titan?
Hochreines Argon ist das übliche Ausgangsgas zum WIG-Schweißen von Titan. Für besondere Anforderungen an den Einbrand kommen Helium oder Argon-Helium-Gemische infrage. Neben der Spezifikation der Gasflasche zählt auch die Qualität des zugeführten Gases: Lecks, Feuchtigkeit in Schläuchen und eine unzureichende Abdeckung können Verunreinigungen eintragen, bevor das Gas die Verbindung erreicht. Prüfen Sie den Gasweg nach Stillstandszeiten ebenso wie während der Fertigung.
Wie schweißt man Titanrohre am besten?
WIG ist ein praktikables Ausgangsverfahren für das Schweißen von Titanrohren, da sich Wurzelseite und Zusatzwerkstoffzugabe genau steuern lassen. Planen Sie die innere Schutzgasspülung, Passung, Brennerzugang und den Schutz der abkühlenden Naht gemeinsam. Mechanisierte oder orbitale Anlagen sind sinnvoll, wenn Verbindung und Produktionsanforderungen eine dokumentierte, qualifizierte und reproduzierbare Einrichtung erlauben.
Warum ist Titan schwierig zu schweißen?
Die Reaktivität von Titan bei hohen Temperaturen macht die Kontrolle von Verunreinigungen anspruchsvoll. Sauerstoff, Stickstoff und Wasserstoff können die Eigenschaften des Schweißguts verändern. Deshalb erfordert die erfolgreiche Titanfertigung Schutzmaßnahmen, die über den unmittelbaren Lichtbogenbereich hinausgehen. Sauberkeit, Handhabung des Zusatzwerkstoffs und Schutz während der Abkühlung sind ebenso wichtig wie stabile Schweißparameter.
Wie beeinflussen Schweißparameter die Qualität von Titanschweißnähten?
Bei Anwendungen des Titanschweißens beeinflussen Stromstärke, Schweißgeschwindigkeit, Lichtbogenlänge und Zusatzwerkstoffzugabe den Einbrand, die Nahtgeometrie und den Wärmezyklus. Gasdurchfluss und Schutzgasführung bestimmen, wie wirksam die erhitzten Oberflächen geschützt bleiben. Betrachten Sie diese Parameter als aufeinander abgestimmte Einstellungen: Ein höherer Gasdurchfluss allein behebt keine unzureichende Schutzgasabdeckung, und die Übernahme einer Stromstärke ohne Angaben zur ursprünglichen Dicke und zur Naht lässt die Wärmeeinbringung unkontrolliert.
Kann Titan direkt mit Stahl verschweißt werden?
In der Regel nicht: Beim gewöhnlichen direkten Schmelzschweißen können spröde intermetallische Verbindungen entstehen. Auch das Festkörperschweißen ist nicht automatisch eine Lösung. Eine TWI-Studie aus dem Jahr 2013 zum Verbinden von Titan mit Edelstahl fand spröde Verbindungen in direkt reibgeschweißten Fügestellen und untersuchte Zwischenlagen. Eine Verbindung zwischen Titan und Stahl erfordert ein speziell ausgelegtes Fügeverfahren und eine eigene Qualifizierung.
Welcher Zusatzwerkstoff eignet sich für Titanlegierungen der Güte Grade 5?
ERTi-5 ist ein gängiger passender Ausgangspunkt für Grade 5 beziehungsweise Ti-6Al-4V. ERTi-23 kann vorgeschrieben werden, wenn ein Zusatzwerkstoff mit besonders niedrigem Gehalt an Zwischengitteratomen erforderlich ist. Die endgültige Auswahl richtet sich nach der geforderten Festigkeit, Duktilität, den Einsatzbedingungen und dem geltenden Verfahren. Projektspezifische Vorgaben können einen Ersatzwerkstoff untersagen, der nach allgemeinen Schweißrichtlinien sinnvoll erscheint. Behalten Sie daher die vorgeschriebene Klassifizierung beim Einkauf, bei der Lagerung und bei der Ausgabe an den Schweißer bei.
Richten Sie die Werkstoffanfrage an der Fügestelle aus
Beginnen Sie mit der Zeichnung, der Güte des Grundwerkstoffs und der erforderlichen Klassifizierung des Zusatzwerkstoffs. Die Titanwerkstoffpalette von TiAlloy bietet passende Produktwege, um die Werkstoffbestellung auf den Fertigungsplan abzustimmen.
Erstellt von Cherry auf Grundlage der zitierten Quellen. Ergebnisse aus Studien und anwendungsspezifische Vorschriften sind den jeweiligen Organisationen zugeordnet.
Quellen und Referenzen
- Schweißen von Titan und seinen Legierungen, Teil 1, TWI, Job Knowledge 109.
- Schweißen von Titan und seinen Legierungen, Teil 2, TWI, Job Knowledge 110.
- Mikrostruktur und mechanische Eigenschaften von Ti-6Al-4V-Schweißnähten, hergestellt mit verschiedenen Verfahren, Tolvanen, Pederson und Klement, 2024; Forschungsdatensatz von Chalmers.
- Verfahrensspezifikation für das automatische und maschinelle Wolfram-Inertgasschweißen von Bauteilen aus Titan und Titanlegierungen, NASA/Johnson Space Center, PRC-0015 Rev. A, Mai 2020.
- Atmosphärische Verunreinigung von Wolfram-Inertgasschweißnähten nach dem Schweißen bei Reintitan und Ti-6Al-4V-Titanlegierungen, Hoye, Li, Norrish und Dippenaar, 2011.
- Die subjektive Beurteilung der Schweißnahtqualität und ihre Auswirkungen auf die Produktionskosten, Öberg und Åstrand, 2013; Forschungsdatensatz von Chalmers.
- Zielkonflikte zwischen Qualitätskosten, Verbesserungen von Fertigungsprozessen und der Auswahl von Prüfstrategien: eine Fallstudie zu geschweißten Automobilbaugruppen, Zaklouta und Roth, SAE International, 2012.
- A5.16/A5.16M:2023: Spezifikation für Schweißelektroden aus Titan und Titanlegierungen, American Welding Society, öffentliche Beschreibung.
- B863: Standardspezifikation für Draht aus Titan und Titanlegierungen, ASTM International, aktueller Eintrag B863-26 und öffentlicher Geltungsbereich.
- Schweißbarkeit von Werkstoffen: Titan und Titanlegierungen, TWI, Job Knowledge 24, aktualisierte technische Richtlinien.
- Ungleichartige Reibschweißverbindungen aus Titan und Edelstahl, Bertrand Flipo, TWI, öffentliche Zusammenfassung des Berichts 1040/2013.
WARUM WIR VERÖFFENTLICHEN
Über TiAlloy
TiAlloy liefert Titan, Edelstahl, Nickellegierungen und plattierte Platten für industrielle Bestellungen mit klaren Spezifikationsvorgaben. Unsere technischen Leitfäden helfen Einkäufern dabei, Produktform, maßgebliche Norm, Prüfumfang und Freigabedokumente aufeinander abzustimmen, bevor sie Angebote vergleichen.
01Schmelzen und UmformenPlatten, Bleche, Rohre, Präzisionsrohre, Stäbe, Draht und Schmiedeteile
02BearbeitungWärmebehandlung, Oberflächenbearbeitung, Prüfung und Exportverpackung
03Nachweise prüfenAbnahmeprüfzeugnis EN 10204 Typ 3.1 und Bestelldokumente