Entre em contato com a empresa TiAlloy

Guia de soldagem de titânio para juntas mais limpas e menos reparos

Por Cherry
As técnicas de soldagem de titânio funcionam bem quando a liga, o metal de adição, a limpeza e o sistema de proteção atuam em conjunto. Um arco estável faz parte do processo, mas também é preciso proteger o cordão durante o resfriamento e a raiz exposta, além de inspecionar a junta considerando o serviço previsto. Este guia de soldagem de titânio relaciona essas escolhas à preparação na oficina, à qualidade da solda e à compra dos materiais. Use o desenho e o procedimento de soldagem qualificado como especificação operacional, considerando os requisitos de fadiga, pressão e serviço criogênico, quando aplicáveis.
Antes da primeira solda
- Identifique o metal de base e as propriedades exigidas para a junta.
- Combine a classificação do metal de adição e a forma de fornecimento com o procedimento.
- Planeje a proteção da poça de fusão, da região em resfriamento e da raiz exposta.
- Defina o método de inspeção e os critérios de aceitação antes da produção.
A soldabilidade do titânio começa pela liga e pela atmosfera
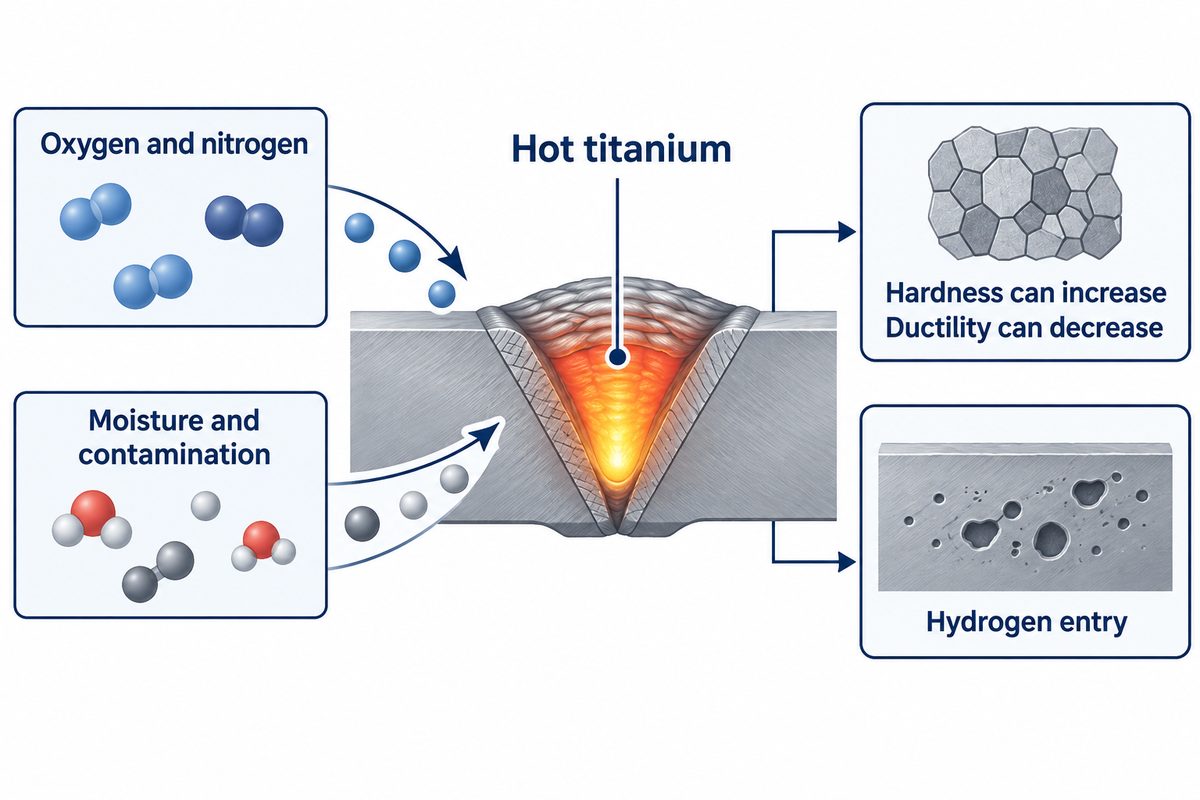
Muitas ligas de titânio comuns podem ser soldadas com sucesso, inclusive os graus comercialmente puros e o Ti-6Al-4V. A soldabilidade depende da composição química da liga, do histórico térmico e da proteção contra o ar. A camada de óxido protetora da liga oferece resistência à corrosão em serviço. O metal aquecido durante a soldagem exige outro tipo de proteção.
O oxigênio e o nitrogênio absorvidos durante a soldagem podem aumentar a dureza e reduzir a ductilidade. A umidade e a contaminação superficial introduzem hidrogênio. Assim, uma solda mais dura pode tolerar menos deformação; por isso, avaliar a junta apenas pela resistência deixa de considerar um modo de falha importante. Os mecanismos e as precauções necessárias estão descritos nas orientações da TWI sobre a soldabilidade do titânio.
Setores como o aeroespacial usam titânio pela relação entre resistência e peso, enquanto equipamentos químicos frequentemente priorizam a resistência à corrosão.
Para quem compra, a identificação da liga vem antes da escolha da máquina. A junta de um tubo de grau 2 e uma peça estrutural de grau 5 podem exigir metais de adição, inspeções e propriedades mecânicas diferentes. Certifique-se de que o soldador receba a mesma designação da liga especificada pela engenharia, anexando o certificado do material à ordem de fabricação.
Compare soldagem TIG, MIG, a laser e por feixe de elétrons
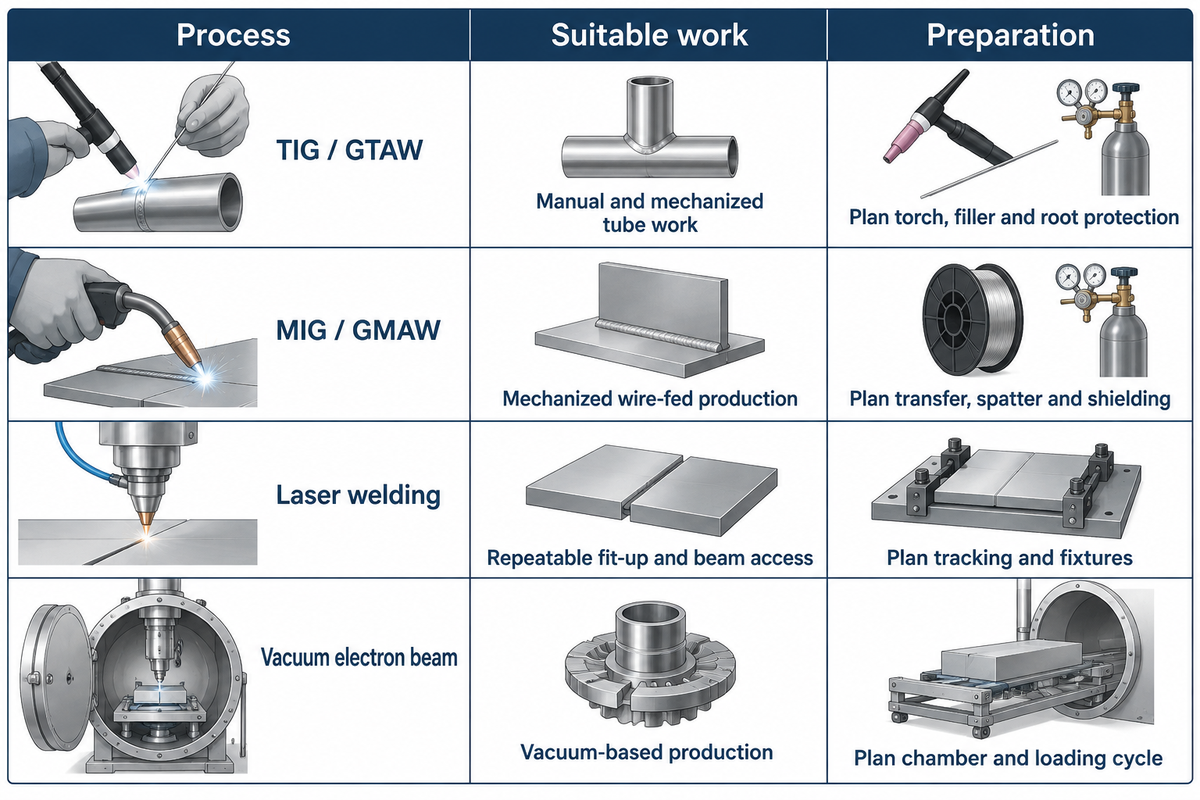
A soldagem de titânio por TIG é um excelente ponto de partida, especialmente quando o operador precisa controlar de perto a poça de fusão e a adição de metal. MIG, soldagem a laser e soldagem por feixe de elétrons atendem a diferentes necessidades de acesso, produtividade e aporte térmico. Compare o processo de soldagem completo, incluindo os dispositivos de fixação e a proteção, e só então compare a velocidade do arco. Os custos de união do titânio incluem o tempo gasto para carregar e proteger cada peça.
| Processo | Aplicação inicial adequada | O que precisa ser planejado |
|---|---|---|
| TIG / GTAW | Trabalho manual controlado e juntas de tubos mecanizadas | Acesso da tocha, adição de metal, proteção posterior e proteção da raiz |
| MIG / GMAW | Produção com alimentação de fio e mecanização adequada | Modo de transferência, respingos, equipamentos de proteção e requisitos de aceitação |
| Soldagem a laser de titânio | Juntas repetíveis com montagem controlada e acesso do feixe | Rastreamento da junta, dispositivos de fixação e proteção do titânio aquecido |
| Feixe de elétrons em vácuo | Peças adequadas à produção em ambiente de vácuo | Dimensões da câmara, ciclo de carregamento e parâmetros qualificados do feixe |
As orientações da TWI sobre processos de soldagem explicam que a tecnologia MIG pulsada reduziu a diferença em relação ao TIG, embora ainda seja difícil manipular a tocha com proteção suplementar. A soldagem por feixe de elétrons em vácuo usa o ambiente da câmara no lugar da proteção gasosa. A TWI descreve a capacidade do processo plasma-TIG com furo de até 12,5 mm; trata-se de um exemplo de processo, não de um limite de espessura para todas as máquinas de soldagem.
Para componentes de titânio submetidos a cargas cíclicas, inclua o desempenho em fadiga na comparação. Um estudo de 2024 sobre soldas de Ti-6Al-4V constatou que o tamanho e a localização dos poros afetaram a vida em fadiga. O estudo classifica o desempenho dos processos para os corpos de prova ensaiados; uma decisão de produção também exige considerar a geometria real da junta e a carga de serviço.
Escolha o metal de adição para os graus 2 e 5
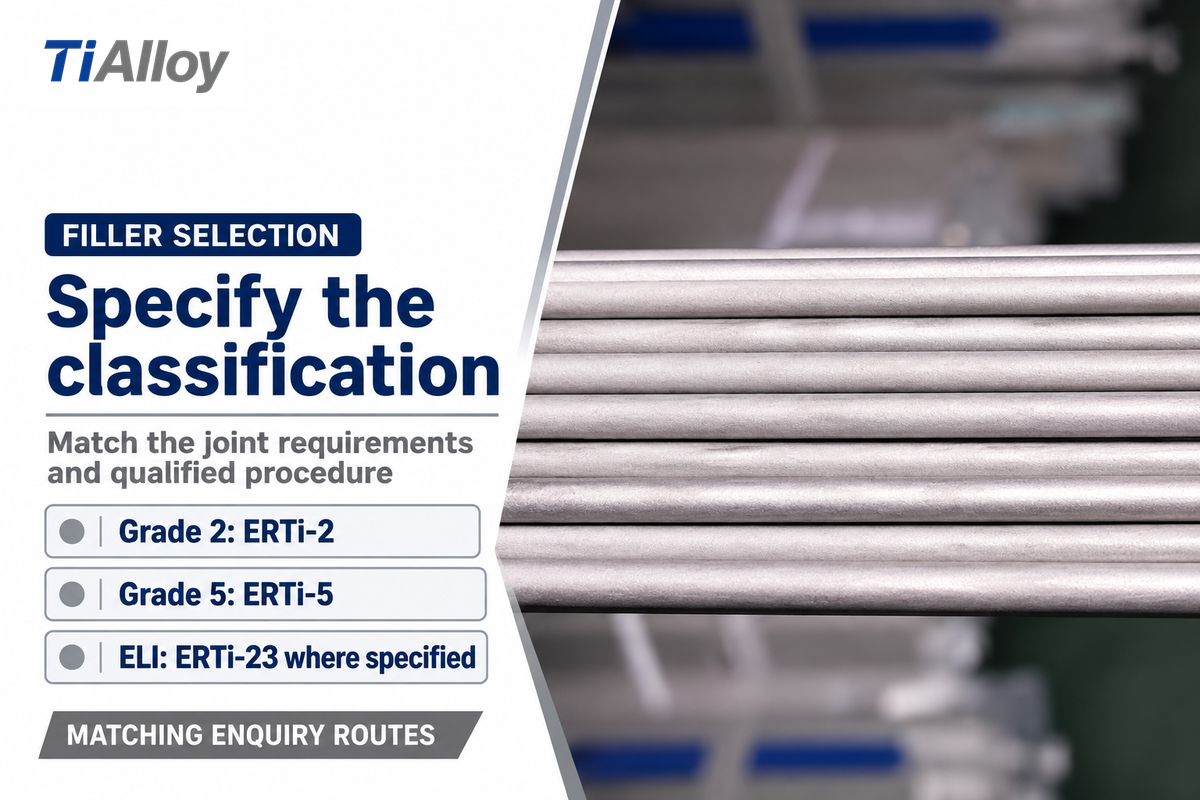
Em geral, a seleção do metal de adição de titânio começa pela correspondência com a composição do metal de base. O grau 2 costuma levar a consultas sobre ERTi-2, e o Ti-6Al-4V, a consultas sobre ERTi-5. Os requisitos de engenharia podem alterar essa seleção, especialmente quando o projeto da junta é determinado pela ductilidade, pela tenacidade ou pelo serviço em temperaturas muito baixas.
Qual metal de adição é recomendado para titânio grau 2?
ERTi-2 é um ponto de partida comum para combinar com titânio grau 2 quando o procedimento exige metal de adição. Especifique a classificação de soldagem, o diâmetro e a forma de fornecimento. Inclua o comprimento exigido de vareta de soldagem ERTi-2 em segmentos retos. Um pedido de compra que especifique apenas “fio de grau 2” não esclarece a diferença entre fio metálico industrial e consumível de soldagem classificado.
| Material de base | Opção de correspondência para consulta | Limite da seleção |
|---|---|---|
| Grau 2, titânio comercialmente puro | ERTi-2 | Confirme as propriedades exigidas para a junta e o procedimento qualificado |
| Grau 5, Ti-6Al-4V | ERTi-5 | Verifique a resistência, a ductilidade e as restrições aplicáveis ao projeto |
| Aplicações de Ti-6Al-4V ELI | ERTi-23, quando especificado | Confirme os requisitos de baixo teor de intersticiais e as condições de serviço |
A TWI aborda metais de adição de menor resistência e com teor extra baixo de intersticiais como opções para melhorar a ductilidade do metal de solda. Algumas especificações de projeto restringem mais as opções. No escopo de tubos orbitais do NASA/Johnson Space Center, a PRC-0015 Rev. A, seção 5.2 exige metal de adição ELI para aplicações criogênicas e proíbe metal de adição comercialmente puro em Ti-6Al-4V e Ti-6Al-4V ELI. Esse é um exemplo concreto de por que uma sugestão geral de substituição não pode se sobrepor à especificação do trabalho.
A comparação entre os materiais de grau 2 e grau 5 ajuda na seleção do metal de base. O procedimento de soldagem explica como essa seleção se aplica à junta.
Limpe e ajuste a junta antes de abrir o arco
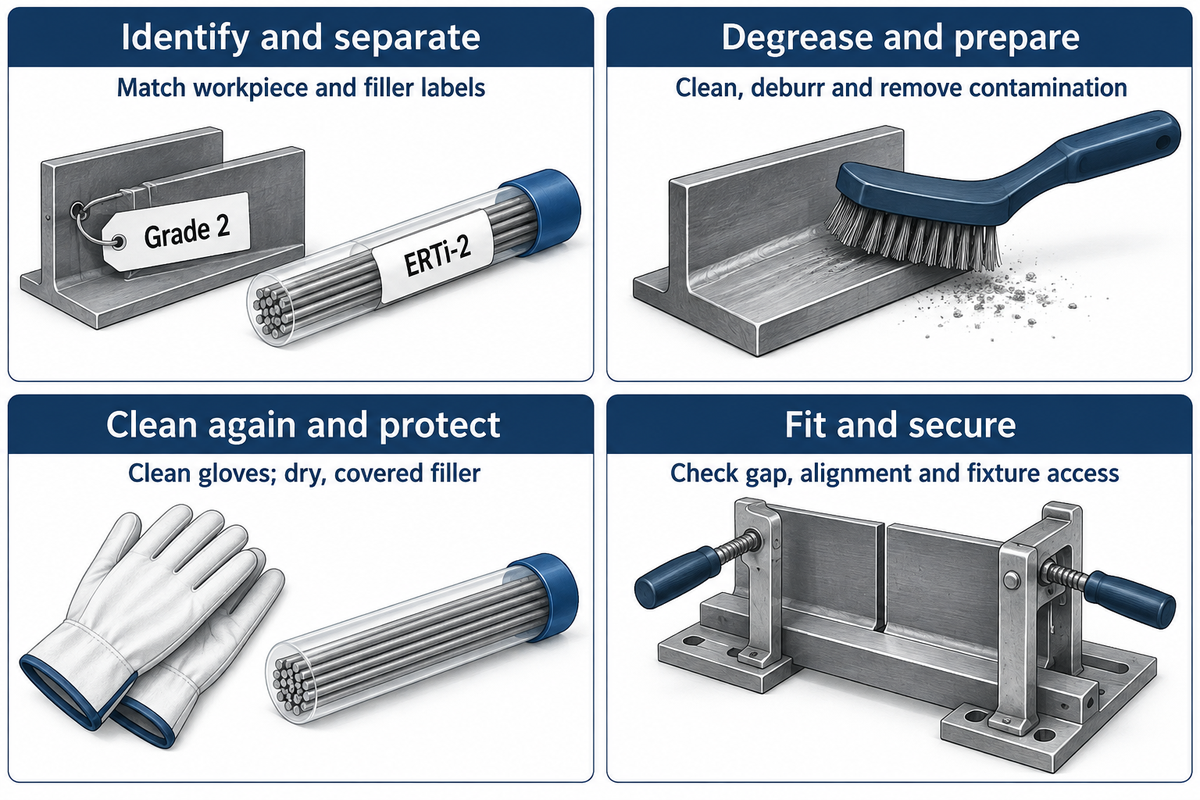
O trabalho com titânio exige faces da junta, metal de adição e manuseio limpos. Antes de abrir o arco, implemente controles para os desafios de contaminação na soldagem do titânio. Remova o óleo antes da preparação mecânica, use ferramentas exclusivas e mantenha as peças preparadas protegidas até a montagem. O projeto da junta de soldagem do titânio também merece a mesma atenção. A abertura da junta pode afetar a quantidade de metal de adição e a profundidade de penetração.
- Identifique e separe: confira as etiquetas da peça e do metal de adição com a ordem de fabricação e mantenha as ferramentas separadas das usadas em outras ligas.
- Desengraxe e prepare: siga o método de limpeza aprovado, rebarbe as bordas e remova a contaminação superficial especificada.
- Limpe novamente e proteja: remova os resíduos da preparação, use luvas limpas e mantenha o metal de adição seco e coberto.
- Ajuste e fixe: verifique a abertura e o alinhamento da junta, além do acesso aos dispositivos de fixação, antes de organizar a proteção gasosa.
Uma escova exclusiva é uma boa prática, mas o sistema de acionamento também é importante. A TWI identifica ferramentas pneumáticas como possível fonte de óleo ou umidade após o desengraxe. O uso de escovas de aço inoxidável reservadas para titânio evita uma via de contaminação; soprar ar comprimido com óleo sobre a junta limpa pode criar outra.
Uma passagem eficaz entre as etapas de preparação e soldagem inclui o método de limpeza, a identificação das ferramentas e o tempo que o conjunto preparado ficou fora do armazenamento protegido. Se um conjunto preparado aguardar outro turno, mantenha as faces da junta cobertas em vez de presumir que continuam limpas só porque a preparação foi concluída antes.
Proteja a poça de fusão, a região em resfriamento e a raiz
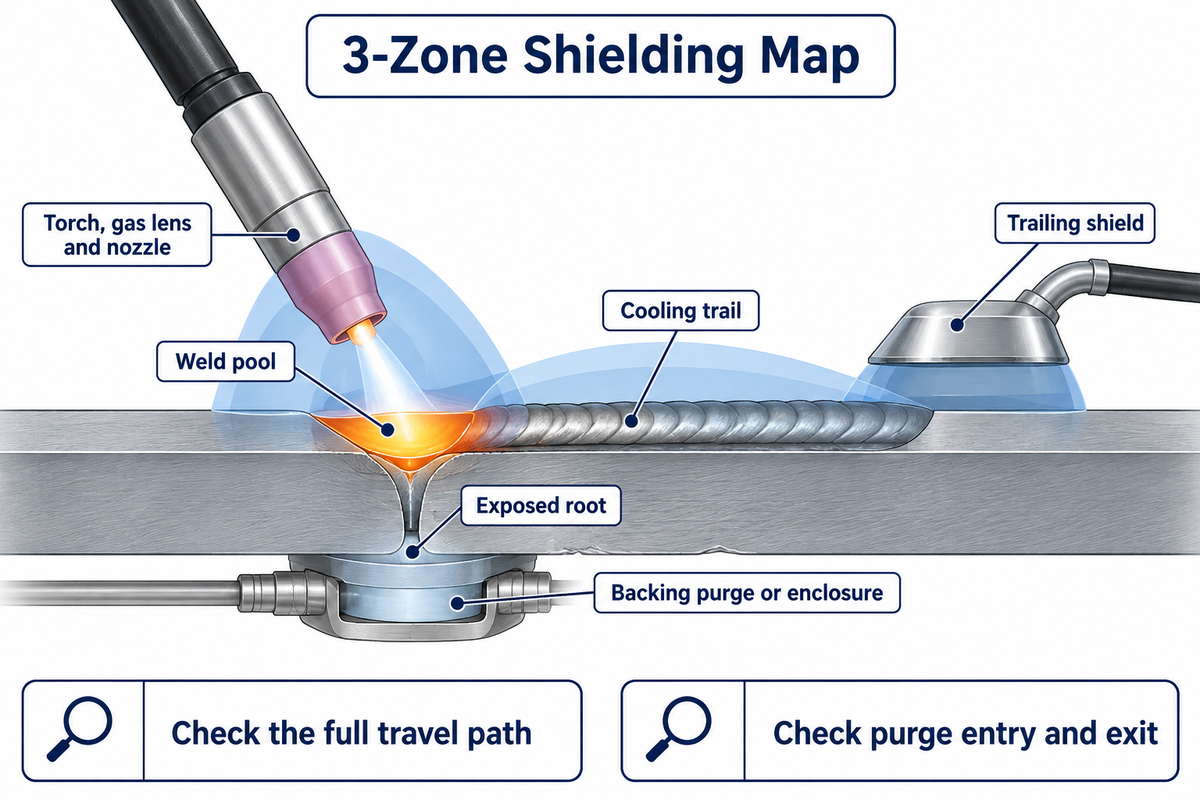
A soldagem de titânio com proteção gasosa exige proteger todo metal quente exposto ao ar. A tocha protege a poça de fusão no ponto imediato. Uma proteção adicional cobre o cordão em resfriamento e a área adjacente. A purga protege a raiz. Há outros fatores envolvidos além do gás no cilindro.
Mapa de proteção em 3 zonas
| Zona | Método de proteção | Possível causa de falha a investigar | Verificação na produção |
|---|---|---|---|
| Poça de fusão | Tocha de soldagem, lente de gás e bocal | Vazamentos, correntes de ar ou interrupção da cobertura de gás perto do arco | Verifique o gás fornecido e a configuração da tocha |
| Região em resfriamento | Proteção posterior compatível com a junta | O cordão quente sai da área protegida à medida que a soldagem avança | Verifique a cobertura da proteção ao longo de todo o percurso da soldagem |
| Raiz exposta | Purga pelo lado de apoio ou invólucro de proteção | O ar permanece dentro do tubo ou alcança o lado oposto da solda | Verifique a entrada e a saída da purga, além do volume efetivamente fechado |
Esta ilustração distingue um problema no fornecimento de gás de um problema na sua distribuição. Um cilindro em boas condições não compensa uma proteção posterior que se afasta de uma peça curva, uma mangueira inadequada ou uma conexão com vazamento. A TWI observa que a umidade pode se acumular nas mangueiras durante períodos de inatividade; porosidade na solda após uma parada de fim de semana é motivo para investigar o caminho do gás e também a peça.
Para soldar tubos, planeje a purga considerando o espaço fechado e a ventilação antes de ponteá-los. A proteção deve ser posicionada nos dois lados da solda e funcionar durante o processo real de montagem. Uma purga aplicada a uma amostra aberta pode não funcionar com a peça final montada.
Mudanças nos equipamentos de proteção, inclusive em uma câmara de soldagem de titânio, também podem exigir qualificação. A especificação NASA citada considera o equipamento e o método de proteção variáveis essenciais. Segundo a especificação, uma qualificação realizada fora da câmara pode ser usada dentro dela. No entanto, uma qualificação realizada dentro da câmara não pode ser usada fora dela. Registre a configuração aprovada como parte do controle do processo para evitar que um atalho na produção se torne silenciosamente outro método de soldagem.
Configure a soldagem TIG sem copiar uma receita universal
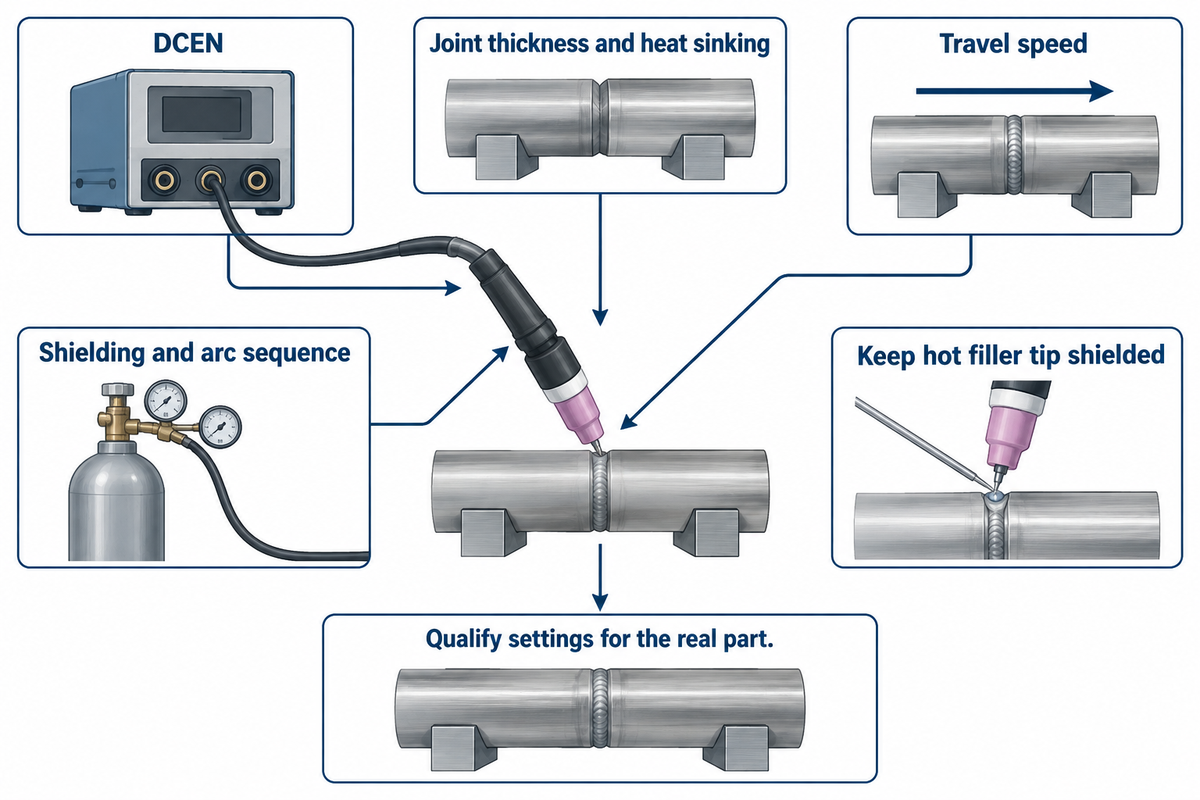
A polaridade, o eletrodo, a preparação da junta, a proteção e a sequência do arco afetam o controle do processo TIG. A soldagem a arco com eletrodo de tungstênio oferece ao operador controle sobre o calor e a adição de metal, mas copiar um ajuste de amperagem não leva em conta a espessura da junta, a dissipação de calor nem a velocidade de soldagem. A qualificação adequada do procedimento de soldagem relaciona esses ajustes à peça real.
A soldagem de titânio é feita com corrente alternada ou contínua?
A soldagem TIG de titânio normalmente usa corrente contínua com eletrodo negativo (DCEN). A TWI informa que o argônio de alta pureza é o gás de proteção típico; hélio ou misturas de argônio e hélio são usados em alguns casos para atender a requisitos de penetração. As orientações permitem abertura do arco por alta frequência ou Lift Arc para evitar contaminação pelo tungstênio.
Para trabalhos com seções finas, o guia de soldabilidade da TWI descreve processos TIG e plasma com proteção de argônio ou mistura de argônio e hélio para componentes tipicamente abaixo de 10 mm. As boas práticas da Miller para tubos e tubulações apresentam 20–25 segundos de pós-fluxo como exemplo de proteção contínua após a soldagem. O procedimento de produção deve definir o tempo conforme as condições de resfriamento.
Mantenha a ponta quente do metal de adição dentro da proteção de gás inerte entre as adições. Para uma junta de tubo de titânio em trocador de calor, avalie como o espelho e o dispositivo de fixação dissipam o calor da solda. O equipamento de soldagem com eletrodo de tungstênio pode se comportar de modo diferente em um corpo de prova de tubo livre e em um trocador montado.
Inspecione a cor da solda, a porosidade e outros defeitos
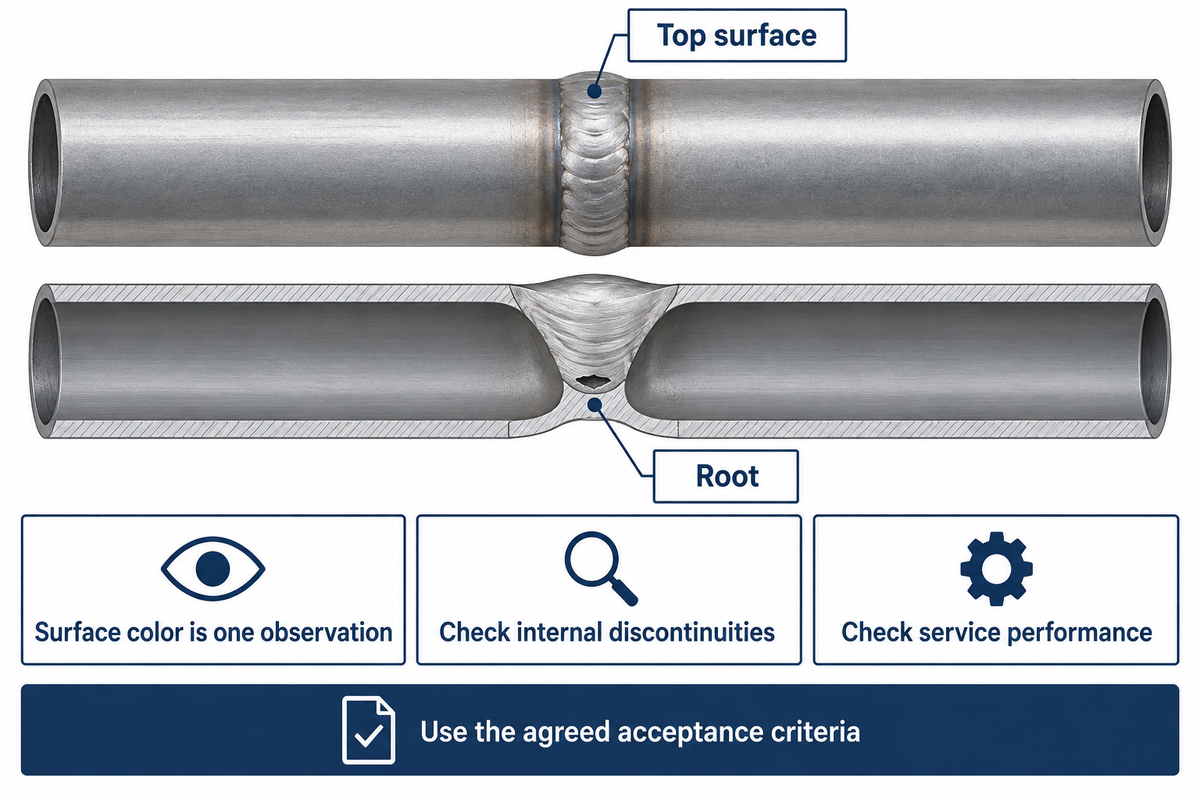
Examine as juntas de titânio segundo os critérios de aceitação acordados, observando a cor da superfície e a geometria e realizando os exames exigidos. Uma tabela aplicável de cores de solda de titânio ajuda a identificar problemas de proteção. Descontinuidades internas e desempenho em serviço exigem verificações próprias. Para documentar a qualidade e a integridade da junta, registre a cor da superfície, a geometria e os resultados dos exames exigidos ao longo da solda.
O que indica o brilho prateado intenso na superfície do cordão de solda?
Um reflexo prateado pode indicar, com frequência, pouca oxidação superficial visível. Avalie a integridade interna e a aceitação mecânica completa independentemente da cor da superfície. Inspecione a raiz, a região em resfriamento e a face da solda; em seguida, realize os exames especificados para defeitos internos. Em soldas com vários passes, mantenha o histórico de inspeção dos passes anteriores.
A contaminação em um passe anterior pode afetar o metal depositado nos passes seguintes. Para soldas de titânio com vários passes, a TWI alerta: “a aparência da superfície, por si só, não é um indicador confiável”.
Um estudo de 2011 de Hoye e colegas também diferenciou a coloração superficial da contaminação por elementos intersticiais no interior do material. Para trabalhos críticos à fadiga, o estudo de 2024 sobre Ti-6Al-4V destaca outra preocupação: nos ensaios, poros grandes e próximos à superfície do corpo de prova foram especialmente prejudiciais.
| Observação | Foco da investigação | Próxima ação controlada |
|---|---|---|
| Descoloração ao lado do cordão | Cobertura e movimentação da proteção na região em resfriamento | Compare com os critérios de aceitação de cor aplicáveis |
| Oxidação na raiz | Purga pelo lado de apoio, vazamentos e ar retido | Revise a configuração da proteção pelo lado da raiz |
| Porosidade | Fontes de hidrogênio, limpeza e distribuição de gás | Use o método de exame e o procedimento de reparo especificados |
| Porosidade após período de inatividade | Umidade em mangueiras ou linhas de fornecimento | Investigue o caminho do gás antes de reiniciar o lote |
| Penetração irregular | Ajuste da junta, dissipação de calor e regularidade da velocidade de soldagem | Confira a junta com base na configuração qualificada |
| Falta de fusão | Preparação da junta e condições do processo | Determine o destino da peça conforme os requisitos de aceitação |
| Suspeita de inclusão de tungstênio | Contato do eletrodo e abertura do arco | Inspecione e repare conforme o procedimento aprovado |
| Fragilização inesperada | Contaminação, liga e identificação do metal de adição | Retenha o material afetado para avaliação da engenharia |
| Junta sensível à fadiga | Tamanho e posição do defeito e carregamento em serviço | Aplique o escopo de inspeção especificado para essa aplicação |
Remover a cor de óxido com uma escova altera a superfície visível, mas não o histórico do metal abaixo dela. Baseie o reparo da solda de titânio no estado original registrado e na disposição exigida antes que uma limpeza estética oculte as evidências.
Calcule o custo de soldagem por junta aceita
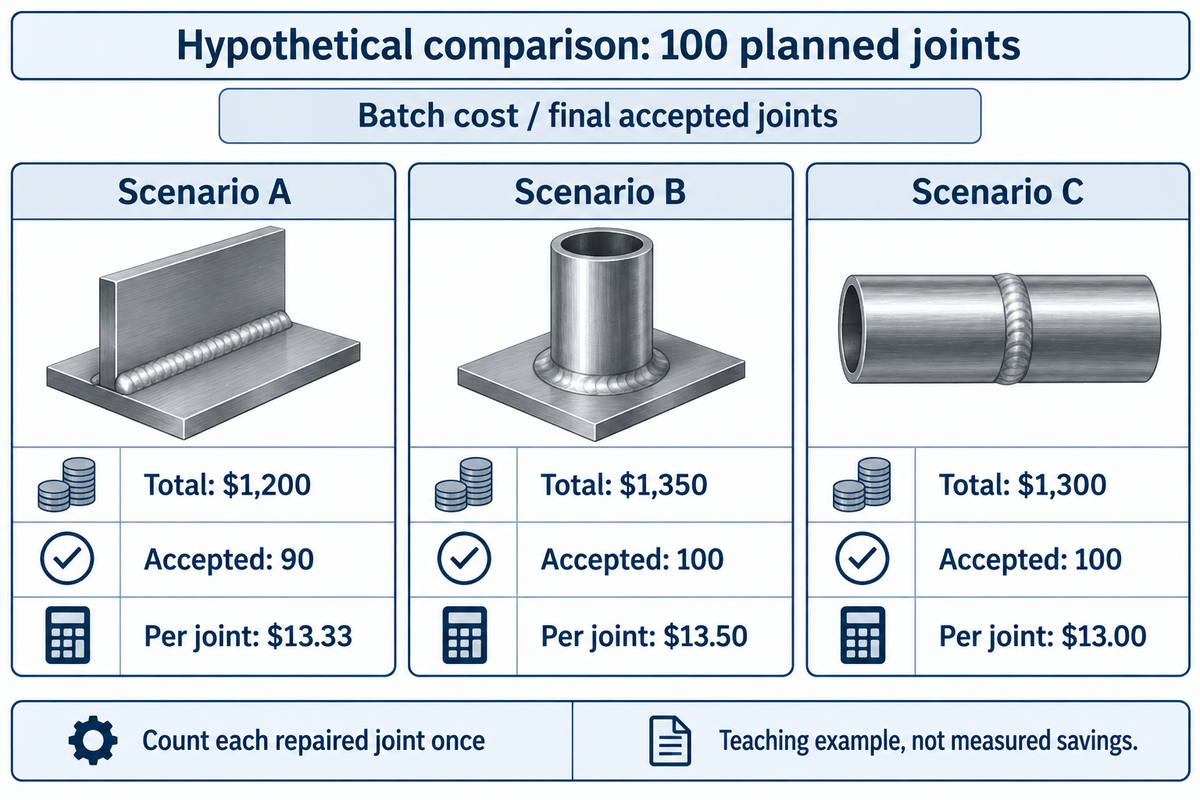
Calcule o custo por junta aceita dividindo o custo total do lote pelo número de juntas finalmente aceitas. Conte cada junta aceita uma única vez, mesmo que tenha exigido reparo. Inclua os custos de preparação, fixação, purga, soldagem, inspeção, reparo e substituição. Compare o preço do arame de soldagem de titânio após combinar classificação, diâmetro e forma de fornecimento; o consumível é apenas um dos custos do lote.
Custo por junta aceita = custo total definido do lote / juntas finalmente aceitas. Aloque os custos pertinentes de qualificação do procedimento com base em um critério declarado. Se as perdas de material e de sucata já estiverem incluídas no custo do lote, não as inclua novamente.
| Cenário | Custo total do lote | Juntas finalmente aceitas | Custo por junta aceita |
|---|---|---|---|
| A | $1.200 | 90 | $13,33 |
| B | $1.350 | 100 | $13,50 |
| C | $1.300 | 100 | $13,00 |
Neste exemplo didático, B tem mais juntas aceitas que A, mas um custo um pouco maior por junta aceita: $1.350 ÷ 100 = $13,50. C produz a mesma quantidade aceita que B com custo total menor. Os custos presumidos ilustram o cálculo e não são cotações nem economias comprovadas.
A produção deve registrar o tempo de purga e preparação, enquanto a qualidade deve registrar separadamente a aceitação na primeira passagem e a aceitação final. Em seguida, o setor financeiro compara os custos considerando o mesmo escopo. Um estudo da Chalmers sobre inspeção visual de soldas constatou que avaliações inconsistentes podem gerar reparos desnecessários. Uma pesquisa publicada pela SAE sobre conjuntos automotivos soldados também mostra por que a estratégia de inspeção e a melhoria do processo devem fazer parte da mesma decisão de custo. O desempenho exigido da junta continua sendo condição de aceitação, mesmo quando outra opção tem custo médio menor.
Especifique o fio metálico de adição de titânio para evitar pedir o produto errado
Encomende fio metálico para soldagem de titânio informando a classificação do metal de adição, o diâmetro, a forma de fornecimento e a documentação exigida. A AWS A5.16/A5.16M:2023 trata de eletrodos e varetas para soldagem de titânio; a ASTM B863-26 trata de fios de titânio e ligas de titânio. Se o desenho exigir um consumível classificado, esse requisito deve ser informado explicitamente no pedido.
A TiAlloy oferece opções de fio metálico industrial e metal de adição para soldagem, incluindo ERTi-2, ERTi-5 e ERTi-23. As informações dos produtos detalham o fornecimento em bobinas, carretéis e segmentos retos. Informe a combinação necessária em vez de montar um pedido com capacidades máximas desconexas da família de fios. Se contratar um serviço externo de soldagem de titânio, compartilhe os mesmos requisitos com a empresa fabricante.
Consulta sobre fio metálico industrial
- Informe o grau de titânio e a especificação do fio.
- Defina as dimensões, a tolerância e o estado superficial.
- Especifique a forma de fornecimento e os documentos de inspeção.
Consulta sobre metal de adição para soldagem
- Informe a classificação de soldagem exigida.
- Combine o diâmetro e a forma com o processo de soldagem.
- Defina a rastreabilidade do lote e os requisitos do procedimento.
| Campo do pedido | O que informar | Quem define |
|---|---|---|
| Material de base | Grau e estado do material | Engenharia |
| Classificação do metal de adição | Designação ERTi exigida | Engenharia de soldagem |
| Especificação aplicável | Norma, edição e requisitos do projeto | Engenharia e qualidade |
| Diâmetro | Dimensão nominal e tolerância exigida | Produção |
| Forma de fornecimento | Vareta reta, bobina ou carretel | Produção e compras |
| Quantidade | Quantidade do lote e cronograma de entrega | Compras |
| Superfície e embalagem | Requisitos de limpeza e armazenamento protegido | Qualidade |
| Rastreabilidade | Identificação do lote e registros de inspeção exigidos | Qualidade |
| Condições de serviço | Serviço criogênico, fadiga ou outra aplicação especificada | Engenharia de projeto |
O guia de formas de fornecimento e pedidos de fio metálico de titânio traz informações adicionais sobre os produtos. Para consultar um consumível, envie os requisitos preenchidos e o desenho à equipe de fio metálico de adição para soldagem de titânio da TiAlloy.
Perguntas frequentes sobre soldagem de titânio
É possível soldar titânio com TIG?
Sim. O TIG é amplamente usado na soldagem manual e mecanizada de titânio e suas ligas. Para unir as peças com sucesso, são necessários materiais limpos, um procedimento adequado e proteção da solda quente e da raiz exposta. A proteção deve continuar durante o período de resfriamento pertinente, depois que o arco se apagar. Planeje o acesso à tocha, à proteção posterior e à raiz antes de montar o conjunto.
Qual é o melhor gás para soldagem TIG de titânio?
O argônio de alta pureza é o gás inicial usual para soldagem TIG de titânio. Hélio ou misturas de argônio e hélio podem ser escolhidos para requisitos específicos de penetração. A qualidade do gás fornecido importa tanto quanto a especificação do cilindro: vazamentos, umidade nas mangueiras e cobertura inadequada podem causar contaminação antes de o gás chegar à junta. Verifique o caminho do gás após períodos de inatividade e também durante a produção.
Qual é a melhor maneira de soldar tubos de titânio?
O TIG é um processo inicial prático para soldar tubos de titânio, pois permite controlar de perto a raiz e a adição de metal. Planeje em conjunto a purga interna, o ajuste da junta, o acesso à tocha e a proteção da região em resfriamento. Equipamentos mecanizados ou orbitais são úteis quando a junta e os requisitos de produção permitem uma configuração documentada, qualificada e repetível.
Por que é difícil soldar titânio?
A reatividade do titânio em temperaturas elevadas torna difícil controlar a contaminação. Oxigênio, nitrogênio e hidrogênio podem alterar as propriedades do metal de solda; por isso, a fabricação bem-sucedida de titânio exige proteção além do arco imediato. A limpeza, o manuseio do metal de adição e a proteção durante o resfriamento são tão importantes quanto a estabilidade dos parâmetros de soldagem.
Como os parâmetros de soldagem influenciam a qualidade da solda de titânio?
Nas aplicações de soldagem de titânio, a corrente, a velocidade de avanço, o comprimento do arco e a adição de metal de adição afetam a penetração, a geometria do cordão e o ciclo térmico. A vazão e a geometria da proteção gasosa determinam a eficácia da proteção das superfícies aquecidas. Trate essas variáveis como um conjunto coordenado: aumentar apenas a vazão do gás não corrige uma cobertura de proteção inadequada, e copiar a corrente sem considerar a espessura original e os detalhes da junta deixa a energia de aporte sem controle.
É possível soldar titânio diretamente ao aço?
Em geral, não: a soldagem por fusão direta convencional pode formar compostos intermetálicos frágeis. A união no estado sólido também não é uma solução automática. Um estudo de 2013 do TWI sobre titânio unido a aço inoxidável identificou compostos frágeis em juntas produzidas por soldagem por fricção direta e investigou o uso de camadas intermediárias. Uma união entre titânio e aço exige uma rota de união projetada especificamente para essa aplicação e sua própria qualificação.
Qual metal de adição é ideal para ligas de titânio grau 5?
ERTi-5 é uma opção inicial comum para o grau 5, ou Ti-6Al-4V. ERTi-23 pode ser especificado quando é necessário um metal de adição com teor extrabaixo de elementos intersticiais. A escolha final depende da resistência, ductilidade, condições de serviço e procedimento aplicável. As regras do projeto podem proibir uma substituição que pareça razoável nas orientações gerais de soldagem; por isso, mantenha a classificação especificada durante a compra, o armazenamento e a entrega ao soldador.
Prepare a consulta de materiais com base na junta
Comece pelo desenho, pelo grau do metal de base e pela classificação exigida para o metal de adição. A linha de materiais de titânio da TiAlloy oferece opções de produtos para compatibilizar o pedido de materiais com o plano de fabricação.
Preparado por Cherry com base nas referências citadas. As conclusões dos estudos e as regras específicas de cada aplicação são atribuídas às respectivas organizações.
Referências e fontes
- Soldagem de titânio e suas ligas, Parte 1, TWI, Conhecimento profissional 109.
- Soldagem de titânio e suas ligas, Parte 2, TWI, Conhecimento profissional 110.
- Microestrutura e propriedades mecânicas de soldas de Ti-6Al-4V produzidas por diferentes processos, Tolvanen, Pederson e Klement, 2024; registro de pesquisa da Chalmers.
- Especificação de processo para soldagem automática e mecanizada a arco com gás tungstênio de componentes de titânio e ligas de titânio, NASA/Johnson Space Center, PRC-0015 Rev. A, maio de 2020.
- Contaminação atmosférica após a soldagem de cordões depositados por soldagem a arco com gás tungstênio em ligas de titânio comercialmente puro e Ti-6Al-4V, Hoye, Li, Norrish e Dippenaar, 2011.
- O julgamento subjetivo da qualidade da solda e seu efeito nos custos de produção, Öberg e Åstrand, 2013; registro de pesquisa da Chalmers.
- Compensações entre custo da qualidade na melhoria de processos de fabricação e na seleção de estratégias de inspeção: estudo de caso de conjuntos automotivos soldados, Zaklouta e Roth, SAE International, 2012.
- A5.16/A5.16M:2023: Especificação para eletrodos de soldagem de titânio e ligas de titânio, American Welding Society, descrição pública.
- B863: Especificação padrão para fio de titânio e liga de titânio, ASTM International, listagem vigente da B863-26 e escopo público.
- Soldabilidade dos materiais: titânio e ligas de titânio, TWI, Conhecimento profissional 24, orientação técnica atualizada.
- Soldagem por fricção de titânio com aço inoxidável, Bertrand Flipo, TWI, resumo público do relatório 1040/2013.
Por que publicamos
Sobre a TiAlloy
A TiAlloy fornece titânio, aço inoxidável, ligas de níquel e chapas revestidas para pedidos industriais definidos por especificações. Nossos guias técnicos ajudam compradores a alinhar a forma do produto, a norma aplicável, o escopo dos ensaios e os documentos de liberação antes de comparar cotações.
01Fusão e conformaçãoChapa grossa, chapa fina, tubos para condução, tubos mecânicos, barras, arames e peças forjadas
02ProcessamentoTratamento térmico, acabamento, inspeção e embalagem para exportação
03VerificaçãoCertificado EN 10204 Tipo 3.1 e documentos do pedido
Em alta agora