Kontaktieren Sie TiAlloy


Von Cherry, Technikteam der Titanium Alloy Co., Ltd. · Aktualisiert im November 2026
Als Titan-Wärmetauscherrohr-Werkstoff dient bis 80 °C (176 °F) in der Regel ASTM B338 Grade 2 (UNS R50400). Heißere Chloride oder reduzierende Säuren erfordern Grade 12, 16 oder palladiumstabilisiertes Grade 7.
Leckagen, die von freien, sauberen Metalloberflächen ausgehen, sind selten. Die meisten Undichtigkeiten entstehen unter Salzablagerungen, in eingewalzten Rohrbodenspalten oder an Mischmetallverbindungen, die kathodischem Wasserstoff ausgesetzt sind. Die Festlegung der Werkstoffgüte zusammen mit Wanddickentoleranz, Prüfumfang und Rohrbodenmetallurgie hilft, einen vorzeitigen Rohrbündelaustausch zu verhindern. Dieser technische Konstruktionsleitfaden bündelt die Abwägungen für jede Werkstoffgüte nach ASTM B338, Versagensgrenzen, thermische Wirkungsgrade und die Beschaffung in einem klaren Spezifikationsprozess.
Wichtigste Erkenntnisse
- Beginnen Sie bei Meerwasser, Sole und oxidierenden Medien bis 80 °C Rohrwandtemperatur mit Rohren aus ASTM B338 Grade 2.
- Wechseln Sie in heißen Solen bei >80–150 °C auf Grade 12 oder bei >150–260 °C auf Grade 16 und Grade 7.
- Gleichen Sie die geringere Wärmeleitfähigkeit durch dünnwandige Wanddicken von 0,5 mm bis 0,9 mm und null Korrosionszuschlag aus.
- Kombinieren Sie Rohre nach ASTM B338 bei jeder Anfrage mit massiven Rohrböden nach ASTM B265 oder titanplattierten Rohrbodenkonstruktionen nach ASTM B898.
Auswahl des Titan-Wärmetauscherrohr-Werkstoffs nach ASTM B338
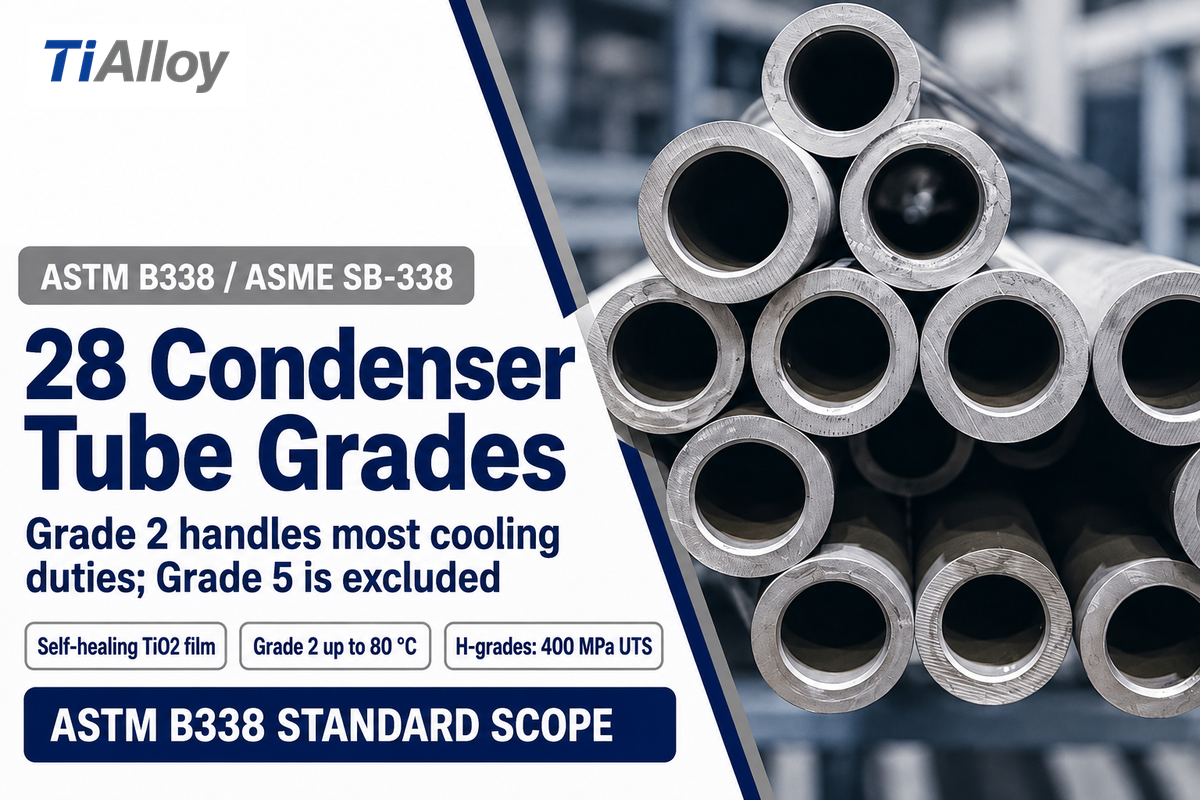
ASTM B338 / ASME SB-338 regelt den Titan-Wärmetauscherrohr-Werkstoff für Oberflächenkondensatoren, Verdampfer und Rohrbündelwärmetauscher. Unlegiertes Titan Grade 2 deckt rund vier von fünf industriellen Kühlaufgaben ab. Seine passive Oxidschicht heilt in wässrigen Strömen mit Spuren von Feuchtigkeit oder Sauerstoff selbsttätig aus.
„Diese Produktspezifikation umfasst 28 Werkstoffgüten nahtloser und geschweißter Titanlegierungsrohre für Oberflächenkondensatoren, Verdampfer und Wärmetauscher.“
Die Oberflächenbarriere besteht überwiegend aus TiO2. Sie bildet sich bei mechanischem Verkratzen oder Strömungsscherung innerhalb von Millisekunden neu. Anders als austenitische nichtrostende Stähle ist unlegiertes Titan in Meerwasser- und Soleeinsatzbedingungen beständig gegen Chlorid-Lochfraß und chloridinduzierte Spannungsrisskorrosion. Kraftwerkskondensatoren aus unlegiertem Titan arbeiten in Küstenkühlwässern seit fast 40 Jahren ohne ein einziges gemeldetes Korrosionsleck. Ähnliche ungeplante Stillstände beim industriellen Einsatz von Titan in Entsalzungs- und Chemieanlagen wurden ebenfalls erheblich reduziert.
28 WerkstoffgütenAbgedeckt durch die wiederbestätigte ASTM B338-17(2026)
≤ 80 °C (176 °F)Sichere Chlorid-Spaltkorrosionsgrenze für Grade 2
58 ksi (400 MPa)Mindestzugfestigkeit bei H-Werkstoffgüten für Druckbehälter
Eignet sich Titan für hohe Temperaturen in Rohrbündelwärmetauschern, und warum wird Grade 2 gegenüber Grade 5 bevorzugt?
Ja, unlegiertes Grade 2 dient in Wärmetauschern nach ASME Section VIII Division 1 bis 315 °C (600 °F). Grade 5 (Ti-6Al-4V) ist aus allen 28 Kondensatorrohr-Werkstoffgüten der ASTM B338 ausgeschlossen. Hohe Aluminium- und Vanadiumgehalte verursachen Risse beim Kaltpilgern, beim Einwalzen der Rohre und beim autogenen Dichtschweißen.
Einsatzbedingungen mit hohem Betriebsdruck erfordern mitunter höhere zulässige Spannungen, als unlegiertes Titan bietet. Für solche Behältermäntel führt ASTM B338 Grade 9 (3 % Aluminium, 2,5 % Vanadium) sowie H-Varianten für Druckbehälter wie Grade 2H, Grade 7H und Grade 16H mit 58 ksi (400 MPa) Mindestzugfestigkeit auf. Einkäufer, die unlegiertes Grade 2 mit Ti-6Al-4V Grade 5 vergleichen, reservieren Grade 5 für Stäbe, Verbindungselemente und Schmiedeteile statt für Rohrbündel.
ASTM B338-Abstufungsleiter: Grade 1, Grade 2, Grade 7, Grade 9, Grade 12 und Grade 16
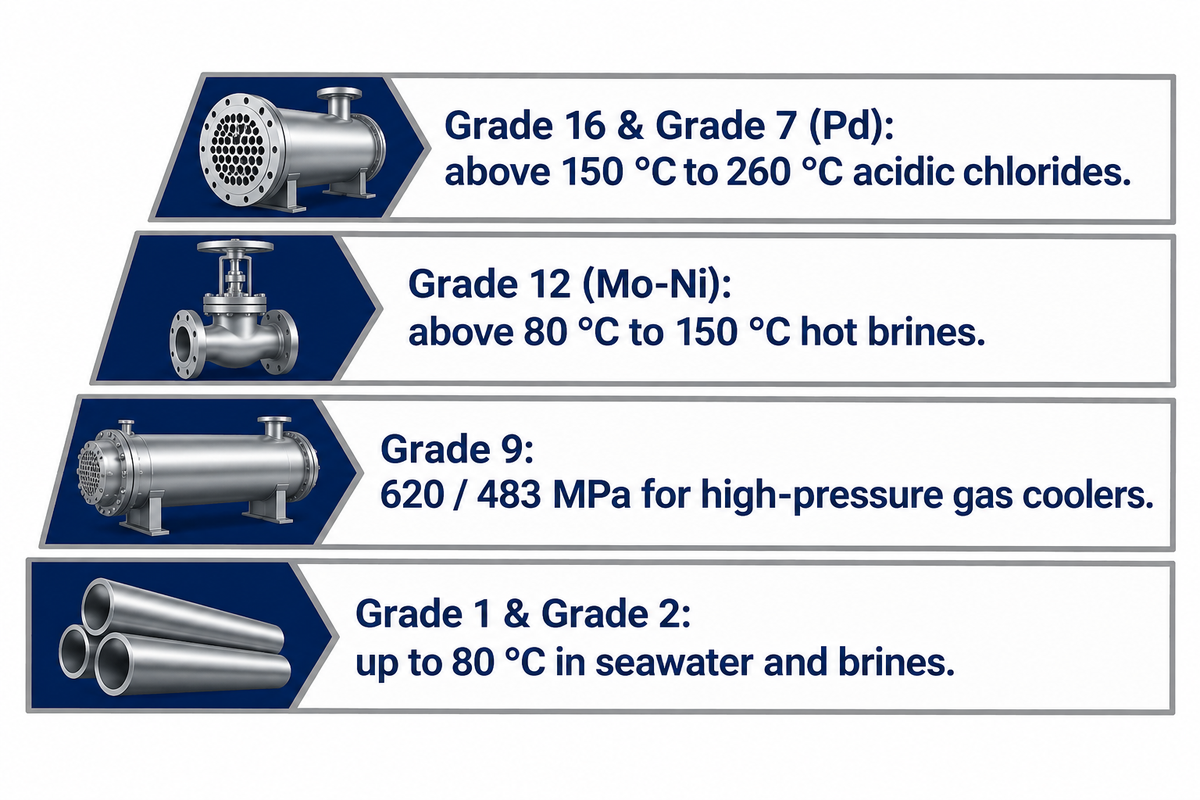
Die Auswahl der Werkstoffgüte richtet sich nach der maximalen Rohrwand-Oberflächentemperatur, dem pH-Wert der Sole und der Auslegungs-Umfangsspannung. Unsere ASTM B338-Abstufungsleiter unterteilt die sechs wichtigsten Wärmetauscher-Werkstoffgüten in überschneidungsfreie Temperaturfenster für Chloridspalten. Verfahrensingenieure vermeiden Edelmetallzuschläge, solange unlegierte Rohre sicher innerhalb ihres thermischen Einsatzfensters liegen.
Gemäß den Tabellen zur chemischen Zusammensetzung nach ASTM B338 weist Titan Grade 1 die niedrigsten Grenzwerte für Sauerstoff und Eisen für maximale Kaltumformbarkeit auf. Grade 2 verbindet Biegefähigkeit mit höherer Streckgrenze für gerade und U-Rohr-Kondensatorbündel. Oberhalb von 80 °C säuert Sauerstoffmangel unter Salzverkrustungen oder in engen Chloridspalten die Sole an.
| ASTM B338-Werkstoffgüte (UNS) | Nominelle Legierungschemie | Min. Zugfestigkeit / Streckgrenze (MPa) | Chlorid-Spaltkorrosionsfenster | Primäre Wärmetauscher-Einsatzbedingungen |
|---|---|---|---|---|
| Grade 1 (R50250) | Unlegiertes CP-Ti (niedriges O/Fe) | 240 / 170 | ≤80 °C bei neutralem pH | Eng gebogene U-Rohre und tiefgezogene Bleche |
| Grade 2 (R50400) | Unlegierter CP-Ti-Standardwerkstoff | 345 / 275 | ≤80 °C (pH ≥ 3.5) | Meerwasserkondensatoren, Entsalzung, Salpetersäurekühler |
| Grade 2H (R50400) | Unlegiertes CP-Ti (58 ksi Zugfestigkeit) | 400 / 275 | ≤80 °C (pH ≥ 3.5) | ASME-Druckbehälter mit höherer Zugfestigkeitsreserve |
| Grade 9 (R56320) | 3 % Al, 2,5 % V | 620 / 483 | ≤80 °C in sauberen Chloriden | Hochdruck-Offshore-Gaskühler |
| Grade 12 (R53400) | 0,3 % Mo, 0,8 % Ni | 483 / 345 | >80 °C bis 150 °C | Heißsole-Verdampfer und Raffinerie-Kopfkondensatoren |
| Grade 16 (R52402) | 0,04–0,08 % Pd | 345 / 275 | >150 °C bis 250 °C | Heiße Chloridspalten mit niedrigem Palladiumgehalt |
| Grade 16H (R52402) | 0,04–0,08 % Pd | 400 / 275 | >150 °C bis 250 °C | Druckbehälter-Kondensatoren für heiße Halogenide |
| Grade 7 (R52400) | 0,12–0,25 % Pd | 345 / 275 | >150 °C bis 260 °C (pH ≥ 1) | Stark saure Chloride und heiße reduzierende Kondensatoren |
| Grade 11 (R52250) | CP Grade 1 + 0,12–0,25 % Pd | 240 / 170 | >150 °C bis 260 °C (pH ≥ 1) | Kritische Spalten mit Bedarf an maximaler Kaltumformbarkeit |
| Grade 26 (R52404) | 0,08–0,14 % Ru | 345 / 275 | >150 °C bis 250 °C | Rutheniummodifizierte Alternative zu Pd-armen Werkstoffgüten |
Wann sollten Sie bei heißen Chloriden oder reduzierenden Säuren von Titanrohren nach ASTM B338 Grade 2 auf Grade 7, Grade 12 oder Grade 16 wechseln?
Steigen Sie von Grade 2 auf Grade 12 um, wenn die Oberflächentemperaturen in Chloridsole bei >80 °C bis 150 °C liegen. Wählen Sie Grade 16 oder Grade 7 für Temperaturen über 150 °C bis 260 °C oder wenn reduzierende saure Kondensate den pH-Wert unter 3 drücken. Molybdän und Nickel in Grade 12 erhöhen die zulässige mechanische Spannung.
Palladiumzusätze verschieben die Polarisationskurve von Titan selbst in heißen sauren Lösungen in den passiven Bereich. Spaltkorrosionsschwellen ändern sich mit gelöstem Sauerstoff, pH-Wert und Salzschichtdicke. Daher müssen Einsatzbedingungen in der Übergangszone von 75 °C bis 85 °C nach der maximalen Rohrwand-Oberflächentemperatur statt nach der mittleren Fluidaustrittstemperatur ausgelegt werden.
Wärmeübertragung, dünnwandige Wanddicken und Geschwindigkeitsgrenzen im Vergleich zu 316L, Duplex und 90/10 Cu-Ni
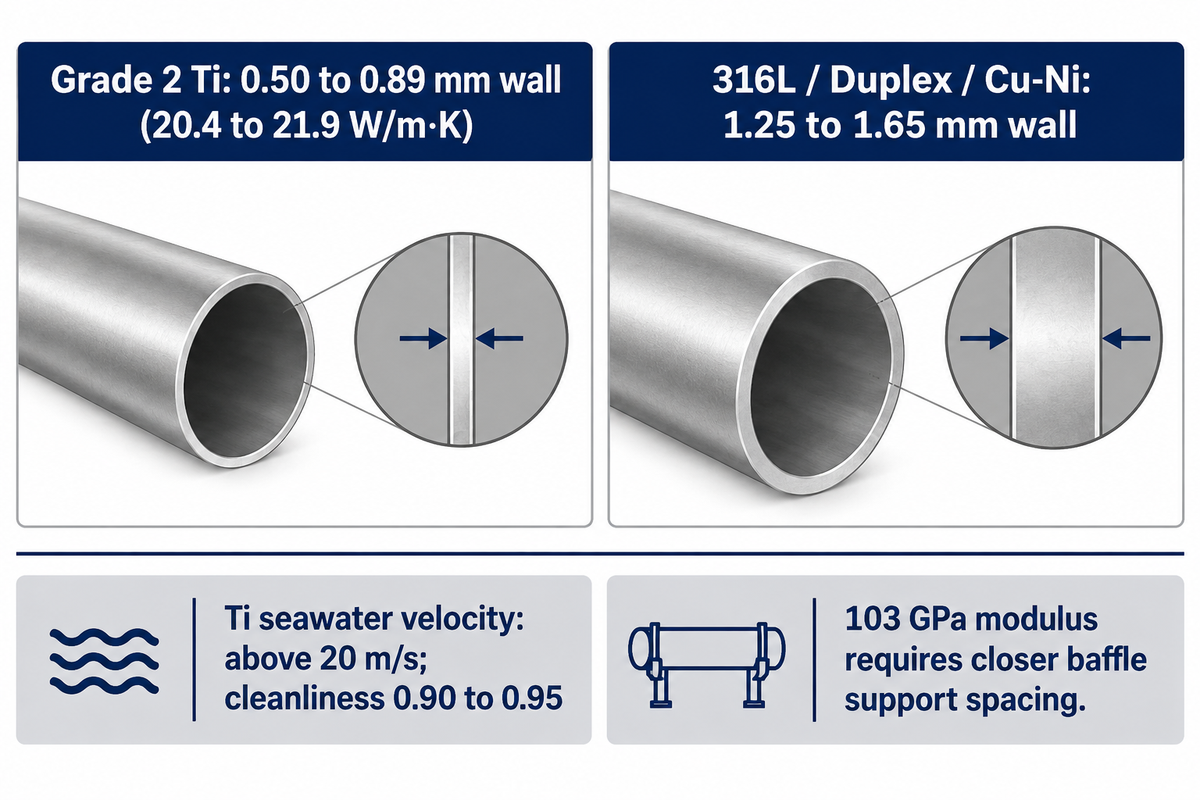
Sobald die Werkstoffgüte nach ASTM B338 feststeht, erreichen oder übertreffen dünnwandige Rohre aus Grade 2 dickwandigere Kupfer-Nickel- und Edelstahlbündel beim Gesamtwärmedurchgang. Null Korrosionszuschlag erlaubt Konstrukteuren die Vorgabe von 0,5 mm bis 0,9 mm Wanddicke. Saubere Oxidoberflächen halten in turbulenten Medien trotz einer Wärmeleitfähigkeit von 20.4 bis 21,9 W/(m·K) hohe Reinheitsfaktoren aufrecht.
Eine Studie in Scientific Reports aus dem Jahr 2025 zu Titan-Wärmetauscherrohrverbindungen zeigt, dass Hybridschweißen und kontrolliertes Einwalzen die mechanische Integrität über wiederholte Lastzyklen bewahren. Praktische Vergleiche von Marine-Wärmetauschern bestätigen, dass saubere Arbeitsbootkühler mit niedriger Strömungsgeschwindigkeit und gewarteten Zinkanoden mit 90/10 Kupfer-Nickel wirtschaftlich bleiben. Hafenschlick, Sulfidschleim oder hohe Strömungsgeschwindigkeiten verschieben die Lebenszykluswirtschaftlichkeit zugunsten von Titan.
| Eigenschaft / Auslegungsgrenze | ASTM B338 Gr 2 Ti | 316L nichtrostender Stahl | 2205 Duplex-Edelstahl | 90/10 Cu-Ni (C70600) |
|---|---|---|---|---|
| Wärmeleitfähigkeit (W/m·K) | 20.4 bis 21.9 | 16.2 | 19.0 | 45.0 |
| Typische Meerwasser-Wanddicke (mm) | 0.50 bis 0.89 (25–20 BWG) | 1.25 bis 1.65 (18–16 BWG) | 1.25 bis 1.65 (18–16 BWG) | 1.25 bis 1.65 (18–16 BWG) |
| Dichte (g/cm³) | 4.51 | 8.00 | 7.80 | 8.94 |
| Elastizitätsmodul (GPa) | 103 | 193 | 200 | 135 |
| Meerwasser-Geschwindigkeitsgrenze | > 20 m/s (erosionsbeständig) | Stillstandslochfraß < 1,5 m/s | ~ 4 bis 6 m/s | ~ 2.4 bis 3,0 m/s (8–10 fps) |
| TEMA-Reinheitsfaktor | 0.90 bis 0.95 | 0.85 | 0.85 | 0.80 bis 0.85 |
Rechenbeispiel zum Wärmeleitwiderstand der Rohrwand. Angenommene Eingangsdaten: Verglichen wird ein Rohr aus Grade 2 mit 25,4 mm Außendurchmesser bei 22 BWG (0,711 mm Wanddicke, k = 20,4 W/m·K) mit 90/10 Cu-Ni bei 18 BWG (1,245 mm Wanddicke, k = 45,0 W/m·K). Der ebene Wärmeleitwiderstand der Rohrwand beträgt t/k. Die Wand aus Grade 2 ergibt 0.000711 / 20.4 = 3,49 × 10⁻⁵ m²·K/W. Die dickere Cu-Ni-Wand ergibt 0.001245 / 45.0 = 2,77 × 10⁻⁵ m²·K/W. Wasserseitige Film- und Foulingwiderstände überschreiten im Brackwasserbetrieb 2,5 × 10⁻⁴ m²·K/W. Dieser geringe Metallunterschied von 0,72 × 10⁻⁵ m²·K/W verändert den Gesamtwärmedurchgang um weniger als 3 Prozent. Eine höhere zulässige rohrseitige Strömungsgeschwindigkeit und ein Reinheitsfaktor von 0.90 gleichen diese Differenz aus.
Welche Vorteile und Kompromisse bieten Titanrohre in Wärmetauschern im Vergleich zu nichtrostendem Stahl 316L, Duplex und 90/10 Kupfer-Nickel?
Titan Grade 2 verhindert Lochfraß unter Ablagerungen in Meerwasser, chloridinduzierte Spannungsrisskorrosion und Sanderosionskorrosion oberhalb von 3 m/s. Das Bündelgewicht sinkt bei 4,51 g/cm³ um fast die Hälfte. Wesentliche Kompromisse sind höhere Anschaffungskosten der Rohre, fehlende Kupfer-Biotoxizität gegen Bewuchs und ein Elastizitätsmodul von 103 GPa, der engere Umlenkblechabstände erfordert.
Ausfallszenario an der Küste. Ein mit 316L berohrter Raffinerie-Nachkühler wurde im Sommerbetrieb bei Teillast wiederholt undicht. Flussgezeiten trieben die Brackwasserchloride über 2.500 ppm, während sich Schlick in den horizontalen Rohren absetzte. Innerhalb von 18 Monaten perforierte Lochfraß unter Ablagerungen das Rohrbündel. Eine Neuberoohrung mit 0,889 mm (20 BWG) Grade 2 beseitigte sowohl den Stillstandslochfraß als auch den Sandaufprall im strömenden Kühlwasser. Eine kontinuierliche Chlorung verhinderte maritimen Schleimbewuchs.
Korrosionsgrenzen, Hydridbildung oberhalb von 80 °C und chemische Ausschlüsse
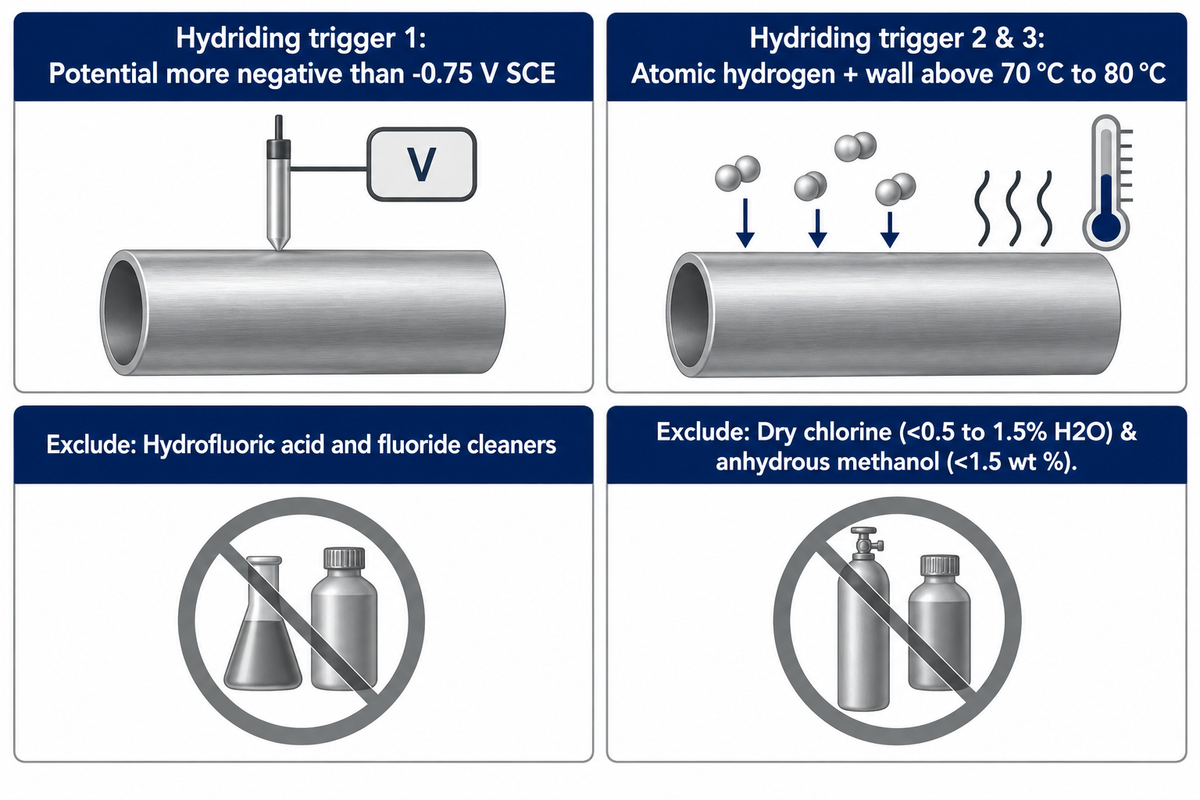
Titan ist beständig gegenüber oxidierenden Chloriden, feuchtem Chlorgas und Salpetersäure. Flusssäure, saure Fluoride, trockenes Chlorgas und wasserfreies Methanol greifen die Oxidbarriere jedoch rasch an. Bei Metallwandtemperaturen über 80 °C (176 °F) diffundiert atomarer Wasserstoff in den Werkstoff und reagiert dort zu spröden Hydriden.
Laut der archivierten Titankorrosionsreferenz der US-Atomaufsichtsbehörde NRC (ADAMS ML993210187) greift Flusssäure Titan selbst bei Spurengehalten an Fluorid rasch an, sodass sich die schützende Oxidschicht auflöst. Trockenes Chlorgas mit weniger als 0.5 bis 1.5 Prozent Feuchtigkeit löst eine pyrophore Entzündung von Titan aus, während feuchtes Chlor Titan passiv hält. Stark oxidierende Salpetersäurekondensatoren stabilisieren die Oxidbarriere in Chemieanlagen zuverlässig.
Die Hydridbildungsstudie der International Titanium Association von James Grauman definiert drei gleichzeitige Auslöser für Wasserstoffversprödung. Das Oberflächenpotenzial muss negativer als -0,75 V SCE werden (oder aktivem Säureangriff unterliegen). An der Metallwand muss naszierender atomarer Wasserstoff entstehen, und die Wandtemperatur muss ~70 °C bis 80 °C überschreiten. Unterhalb von 80 °C bleiben Hydridschichten flache Oberflächenfilme. Prüfen Sie die Grenzwerte chemischer Medien für unlegiertes Grade 2, bevor Sie Prozess- oder Entkalkungsrezepturen ändern.
Vier verbindliche chemische Ausschlüsse für Titanrohre: Setzen Sie Titan-Werkstoffgüten nach ASTM B338 niemals Flusssäure oder fluoridhaltigen Reinigern aus. Schließen Sie trockenes Chlorgas ohne Wasserstabilisierung, wasserfreies Methanol mit weniger als 1.5 wt % Feuchtigkeit sowie nicht inhibierte heiße konzentrierte reduzierende Säuren strikt aus.
Leitfaden zur galvanischen Paarung von Rohr und Rohrboden: Massivtitan vs. titanplattierter Stahl
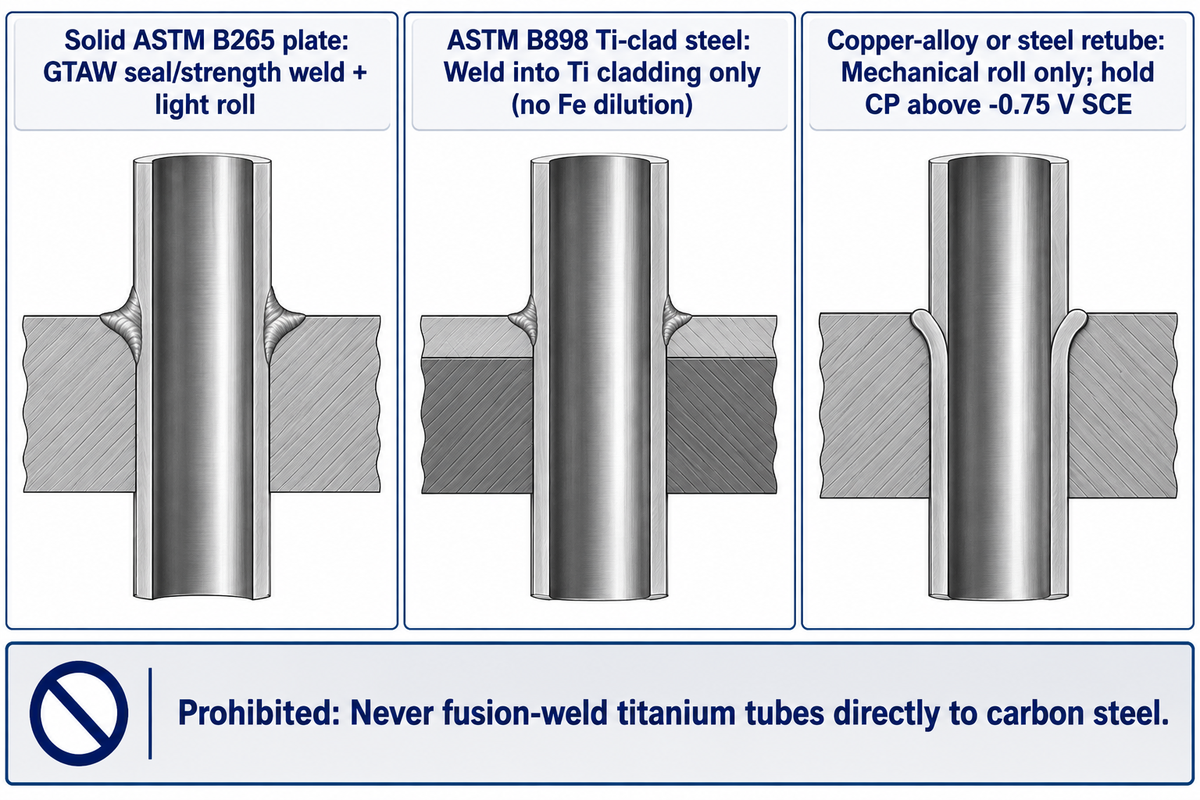
Titan verhält sich in Meerwasser und leitfähigen Solen als edle Kathode. Es beschleunigt den anodischen Abtrag an Rohrböden aus Kohlenstoffstahl, Marine-Messing oder aktivem Edelstahl, sofern die Verbindungen nicht aufeinander abgestimmt sind. Ein Schmelzschweißen von Titanrohren an Stahlrohrböden ist unzulässig, da intermetallische TiFe-Phasen beim Abkühlen reißen.
Hochdruck- oder hochkritische Prozessanlagen kombinieren Rohre mit massiven Titanplatten und Titanblechen nach den Anforderungen der ASTM B265 oder sprengplattierten Rohrböden nach ASTM B898 auf Kohlenstoffstahl SA-516. Wo spezielle Titanbleche oder Rohrbündelreparaturen erforderlich sind, beseitigen Verbindungskonstruktionen wie US-Patent US4943001A Spalten, während Patent CN112570979B den Rohraustausch durch Manteltrennung bei Festkopf-Wärmetauschern beschreibt.
| Rohrboden-Konfiguration | Zulässiges Verbindungsverfahren | Galvanisches / Hydridbildungsrisiko | Verbindliche technische Schutzmaßnahme |
|---|---|---|---|
| Massive Platte nach ASTM B265 Gr 2 | WIG-Dicht-/Festigkeitsschweißung + leichtes Einwalzen | Keine Mischmetallpaarung an der Stirnfläche | Inerte Argonspülung + Lösungsmittel-/Beizreinigung nach ASTM B600 |
| Massive Platte nach ASTM B265 Gr 7 / Gr 12 | Artgleiche WIG-Schweißung mit ERTi-7 oder ERTi-12 | Keine Spaltabweichung oberhalb von 80 °C | Pd/Mo-Rohre niemals mit unlegiertem Zusatzwerkstoff ERTi-2 schweißen |
| Titanplattierter Kohlenstoffstahl nach ASTM B898 | Stirnseitige WIG-Schweißung ausschließlich in die Titan-Plattierung | Eisenaufmischung führt bei Durchschweißung zum Schweißnahtriss | Ausreichende Dicke der Titan-Plattierung wahren; kein Lichtbogen in den Stahl |
| Marine-Messing (Muntz / C46400) | Kontrolliertes mechanisches Rollen-/Hydraulikeinwalzen | Edles Titan beschleunigt die Entzinkung von Messing | Stirnfläche beschichten oder KKS-Potenzial über -0,75 V SCE regeln |
| Blech bzw. Platte aus 90/10 oder 70/30 Cu-Ni | Hydraulisches oder Mehrrollen-Einwalzen in Rillen | Mäßiger anodischer Abtrag an der Cu-Ni-Stirnfläche | Profilierte TEMA-Rillen + Prüfung der Epoxid-Wasserkammerauskleidung |
| Aluminiumbronze (C61400 / C63000) | Qualifiziertes mechanisches Einwalzen | Geringe bis mäßige Elementbildung in sauberem Meerwasser | Auszugskraft an dünnwandigem 22 BWG-Prüfblock nachweisen |
| Epoxidbeschichteter Kohlenstoffstahl | Mechanisches Einwalzen + porenfreie Auskleidung | Starker Tieflochfraß an Beschichtungsporen | Niemals nur die Kathode beschichten; Beschichtung mit geregeltem KKS kombinieren |
| Unbeschichteter Kohlenstoffstahl + Zinkanoden | Mechanisches Einwalzen (nur unterhalb von 70 °C) | Aktives Zink treibt die H-Aufnahme bei >80 °C voran | Zink durch potenziostatischen KKS oberhalb von -0,75 V SCE ersetzen |
| 2205 Duplex oder 6Mo-Edelstahl | Mechanisches Hydraulik-/Rolleneinwalzen | Verträglich, solange der Edelstahl passiv bleibt | Sicherstellen, dass die Spalttemperatur unter dem CCT-Wert des Edelstahls bleibt |
Wie stimmen Sie Titan-Wärmetauscherrohre bei der Fertigung oder Kondensator-Neuberoohrung auf massive oder titanplattierte Stahlrohrböden ab?
Für hochkritische Einsatzbedingungen werden Rohre nach ASTM B338 an massive Platten nach ASTM B265 derselben Werkstoffgüte dichtgeschweißt. Sprengplattierte Stahlrohrböden nach ASTM B898 werden bei Hochdruckanwendungen bevorzugt, bei denen massive Titanplatten übermäßig dick und teuer wären. Bei der Neuberoohrung von Kupferlegierungskondensatoren ist kontrolliertes mechanisches Einwalzen ohne Schmelzschweißen anzuwenden.
Hydridbildungsszenario bei Neuberoohrung. Ein Küstenkraftwerk rüstete einen Marine-Messingkondensator auf dünnwandige Rohre aus Grade 2 um. Die Instandhaltung ließ einen Fremdstromgleichrichter unkalibriert unter -0,75 V SCE weiterlaufen. Nahe dem heißen Turbinenabdampfstutzen überschritten die lokalen Metalltemperaturen 82 °C, und die Rohrenden rissen infolge von Hydridbildung. Die Neuberoohrung bestehender Kupferlegierungsapparate erfordert stets eigene Prüfungen der Umlenkblechsteifigkeit und geregelte kathodische Potenziale, statt Einstellungen von Kupferrohren zu übernehmen.
Kaltgepilgerte nahtlose vs. geschweißte ASTM B338-Herstellungsverfahren, Toleranzen und Wanddicken
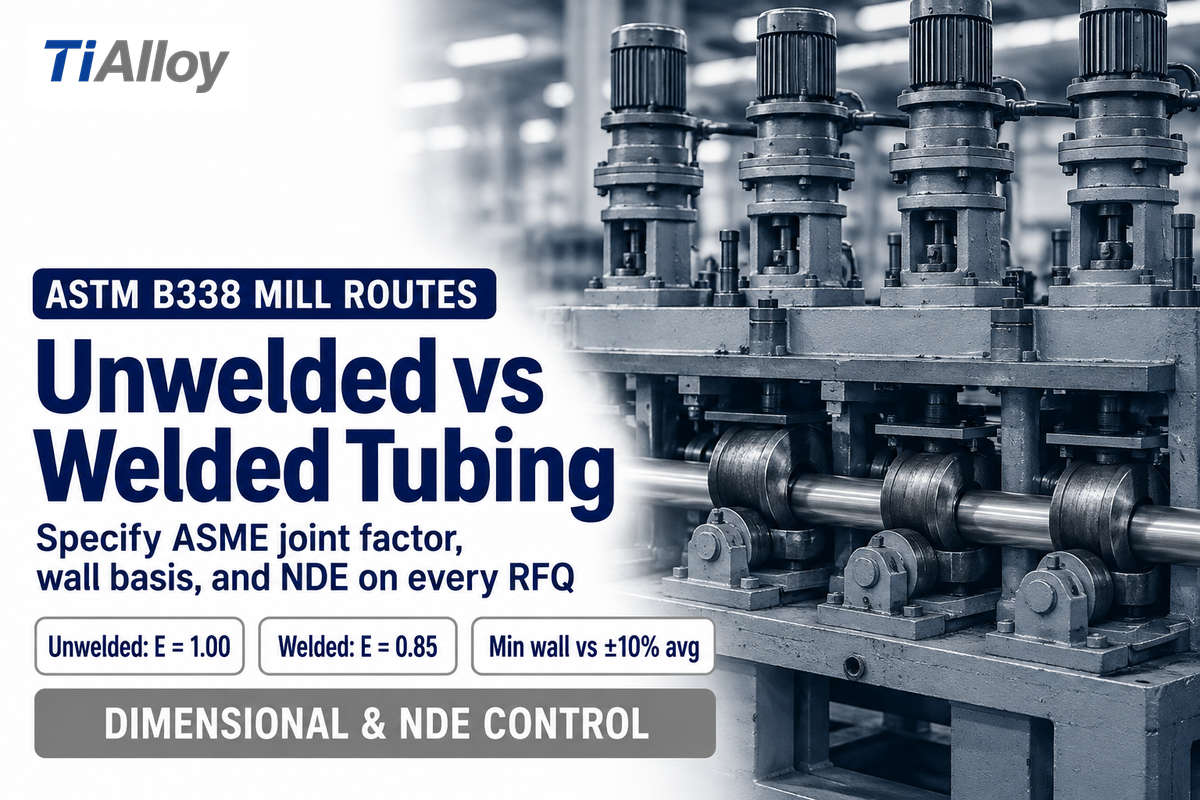
ASTM B338 qualifiziert sowohl nahtlose kaltreduzierte Rohre als auch geschweißte kaltumgeformte Rohre nach identischen Chemie- und Zugfestigkeitstabellen. Die beiden Herstellungsverfahren der Herstellerwerke unterscheiden sich jedoch in Wandkonzentrizität, ASME-Schweißnahtfaktor und Lieferzeiten für dünnwandige Abmessungen. Die frühzeitige Angabe von Wanddickenbasis und zerstörungsfreien Prüfungen verhindert Nachangebote des Herstellerwerks.
Gemäß den Prüfbestimmungen für geschweißte Rohre nach ASTM B338 wird geschweißtes Rohr aus flachgewalztem Bandcoil gefertigt. Es wird ohne Zusatzwerkstoff automatisch lichtbogengeschweißt, kaltumgeformt, geglüht und durch einen umgekehrten Abplattungsversuch nach Supplement II von A 370 geprüft. Präzisionsband verleiht geschweißten Rohren bei Wanddicken von 0,5 mm bis 0,9 mm eine enge Konzentrizität. ASME Section VIII weist geschweißten B338-Rohren einen Schweißnahtfaktor von E = 0.85 zu, während nahtlose kaltgepilgerte Rohre E = 1.00 erreichen.
Welche Toleranzen zum Herstellungsverfahren nach ASTM B338, Wanddicken und zerstörungsfreien Prüfungen gehören in eine Anfrage für Titan-Wärmetauscherrohre?
Fordern Sie nahtlose oder geschweißte Ausführung an und spezifizieren Sie den metrischen Außendurchmesser sowie die Wanddicke mit BWG einschließlich mittlerer Wanddicke (±10 Prozent) gegenüber Mindestwanddicke. Ergänzen Sie Anforderungen an Fixlängen (+3,2 mm / -0 mm, bis 7,3 m) sowie Wirbelstromprüfung (ASTM E426), Ultraschallprüfung und Wasserdruck- oder Pneumatikprüfung.
Toleranzszenario in der Anfrage. Ein Betrieb bestellte Rohre aus Grade 2 mit 19,05 mm Außendurchmesser × 22 BWG (0,711 mm), ohne Mindestwanddicke vorzugeben. Das Herstellerwerk lieferte Standardrohre mit mittlerer Wanddicke im ±10-Prozent-Toleranzband, wodurch lokale Stellen bei 0,640 mm lagen. Dieses Los fiel bei der ASME-Mindestwanddickenprüfung des Abnahmeprüfers durch. Prüfen Sie vor der Zeichnungsfreigabe die Bestelltabellen für Außendurchmesser und Wanddicken. Spannungsarmglühzyklen für U-Bögen und Containerlängengrenzen hängen vom Verhältnis von Außendurchmesser zu Wanddicke ab; tragen Sie daher Biegeradien und ZfP-Umfang in die Zeichnung ein.
Kompakte Salzwasser-Poolheizer vs. industrielle ASME-Rohrbündelwärmetauscher
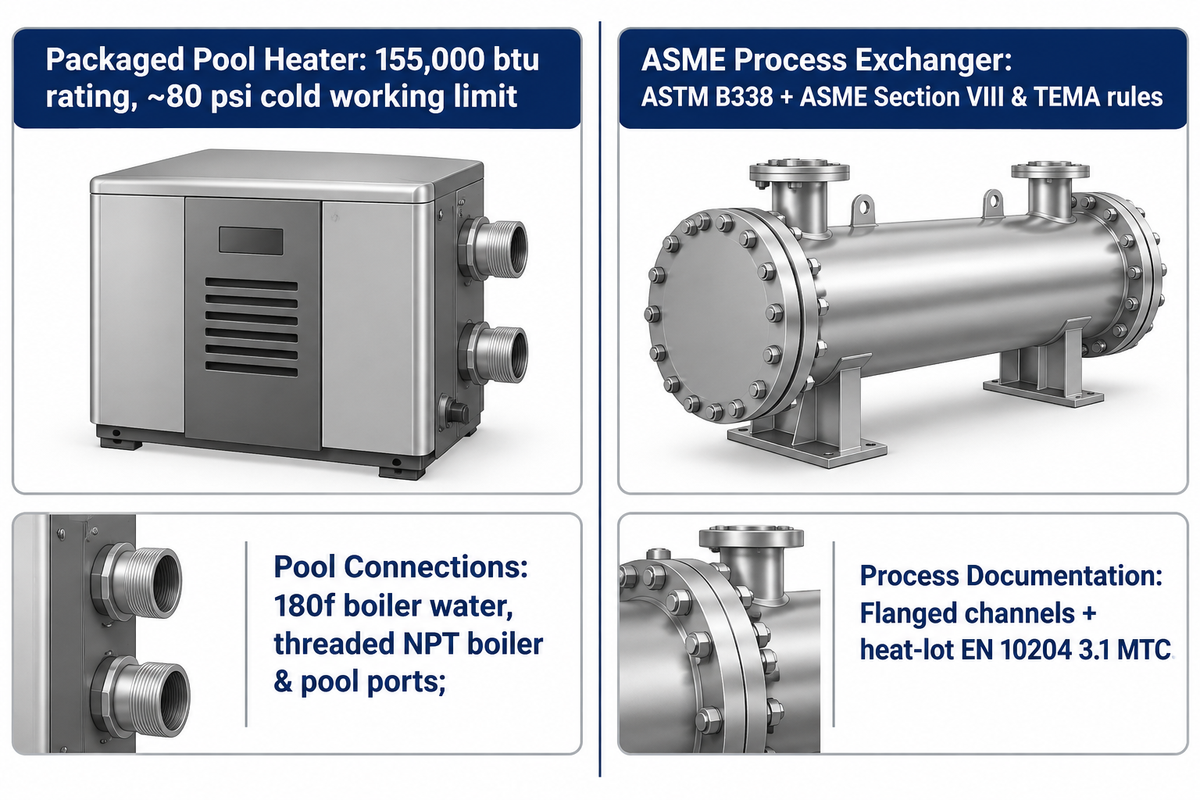
Katalogangebote für Titan-Wärmetauscher vermischen private Schwimmbadheizer mit schweren industriellen ASME-Prozessbündeln. Für diese beiden Geräteklassen gelten völlig unterschiedliche Regelwerke, Anschlussstutzen und Dokumentationsanforderungen. Die strikte Trennung kompakter Poolheizer von kundenspezifischen Bündeln nach ASTM B338 verhindert Fehlanwendungen in druckführenden Chemieanlagen.
Der platzsparende Katalog-Rohrbündelwärmetauscher, der auch als 155.000 btu Titan-Rohrbündelheizer verkauft wird, nutzt leichte geprägte Gehäuse. Installateure, die einen Mantelwärmetauscher für Salzwasser-Aquakultur oder einen Wärmetauscher für Salzwasserpools wählen, prüfen zuerst die kaltseitigen Grenzen. Die meisten Aquatikgeräte begrenzen den Kaltbetriebsdruck auf rund 80 psi, passend zu privaten Poolwasserpumpen und PVC-Poolrohrleitungen. Datenblätter solcher Titan-Rohrbündelgeräte geben die Nennleistung in btu bei 180f Kesselwasser an, das über NPT-Gewindestutzen an Kessel- und Seitenanschlüssen eintritt.
Die Auswahl von Aquatikgeräten mit Poolanschlüssen ist durch feste Stutzengrößen und Stutzenabstände begrenzt. Datenblätter setzen Durchflussmengen in gpm auf der Kesselseite und gpm auf der Poolseite mit Druckverlustkurven in psi auf der Heiß- und Kaltseite über die Poolanschlüsse in Beziehung. Kompakte Spa-Wärmetauscher werden mit einem Titan-Behältermantel und Rohren aus Grade 2 oder mit einer Titan-Rohrschlange gefertigt. Folglich berühren alle mit chlorierter Sole in Kontakt stehenden Medien oxidgeschütztes Metall.
Industrielle Prozesswärmetauscher folgen hingegen den Regeln für Kondensator- und Wärmetauscherrohre nach ASTM B338 sowie den Standards nach ASME Section VIII und TEMA. Prozess-Rohrbündelwärmetauscher legen die genaue Rohranzahl, geflanschte Hauben aus Kohlenstoffstahl oder Titan sowie die Hydraulik von Behältermantel und Umlenkblechen präzise aus. Jedes Bündel überwacht Auslegungsdruck in psi, Strömungsgeschwindigkeiten korrosiver Prozessmedien und schmelzenbezogene Abnahmeprüfzeugnisse nach EN 10204 3.1.
Prüfung von Werkszeugnissen und Anfrage-Spezifikationscheckliste für Titan-Rohrbündel
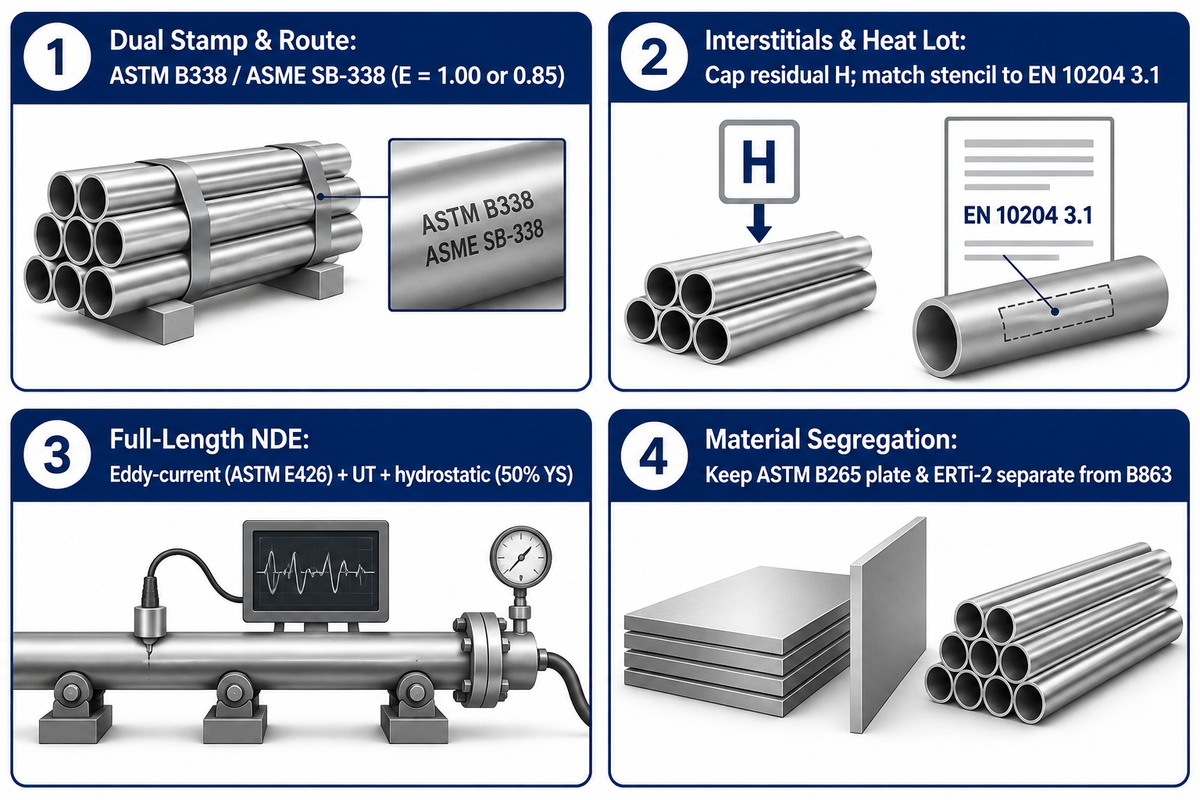
Die Prüfung von Abnahmeprüfzeugnissen nach EN 10204 3.1 vor der Rohrbündelfertigung verhindert Abweichungen der chemischen Zusammensetzung, ungeglühte Kaltverfestigung oder ausgelassene ZfP-Prüfungen. Qualitätsingenieure kontrollieren Schmelzen- und Stückanalysen, Bruchdehnung, Aufweit- und Abplattungsproben sowie Kalibrierprotokolle für jedes Schmelzenlos.
Gemäß den Erkenntnissen der US-Behörde NRC zur Qualitätssicherung von Kondensatorrohren muss der Restwasserstoff in gelieferten Rohren aus Grade 2 streng begrenzt bleiben, damit innerer Wasserstoff die Sicherheitsreserven im Betrieb nicht schmälert. Sauerstoff und Eisen erfordern im Zeugnis ebenso hohe Aufmerksamkeit. Zu niedriger Sauerstoffgehalt kann die ASME-Mindestzugfestigkeit verfehlen, während hoher Eisengehalt in heißen sauren Solen den Angriff in der Schweißzone fördert.
| Anfrage-Position | Vorgaben in der Bestellung | Werkszeugnis- / Freigabeprüfung |
|---|---|---|
| Norm & Werkstoffgüte | ASTM B338 / ASME SB-338, genaue Werkstoffgüte (Gr 2 UNS R50400) | Doppelbestätigung nach ASTM/ASME für Druckbehälter prüfen |
| Herstellungsverfahren | Kaltgepilgert nahtlos (E = 1.00) oder geschweißt kaltumgeformt (E = 0.85) | Umgekehrten Abplattungsversuch nach A 370 bei geschweißten Losen prüfen |
| Abmessungen & Wanddickenbasis | AD × Wanddicke in mm (plus BWG), mittlere (±10 Prozent) vs. Mindestwanddicke | Bügelmessschrauben- und Ultraschall-Wanddickenprotokolle an Rohrenden prüfen |
| Interstitielle Chemie | Wasserstoff, Sauerstoff, Stickstoff, Kohlenstoff, Eisen sowie Pd/Mo/Ni bei Legierungen | Aufgestempelte Schmelzennummer auf dem Rohr mit dem Werkszeugnis nach EN 10204 3.1 abgleichen |
| ZfP & Drucknachweis | Wirbelstromprüfung über die gesamte Länge (ASTM E426) + UT + Wasserdruckprüfung (50 Prozent Streckgrenze) | Referenzfehler-Standard und Haltedruckprotokoll der Wasserdruckprüfung kontrollieren |
| Rohrboden- & Zusatzwerkstoff-Abstimmung | Passende Platte nach ASTM B265 oder plattiertes Blech nach B898 + Schweißzusatz ERTi-2 | Schweißzusatz ERTi-2 strikt von Volldraht nach ASTM B863 trennen |
Wie können Industrieeinkäufer einen Lieferanten für Titan-Wärmetauscherrohre bei der Beschaffung von Rohren nach ASTM B338 und Rohrbodenplatten nach ASTM B265 bewerten?
Prüfen Sie schmelzenrückverfolgbare Abnahmeprüfzeugnisse nach EN 10204 3.1 samt zugehörigen Wirbelstrom- und Ultraschall-Kalibrierprotokollen sowie abgestimmten Platten nach ASTM B265. Stellen Sie sicher, dass Bestellungen für Wärmetauscherrohre nach ASTM B338 von Leitungsrohren nach ASTM B861 und B862 getrennt werden und Schweißzusatz ERTi-2 klar von Draht nach ASTM B863 unterschieden wird.
Seit 2010 liefert die Titanium Alloy Co., Ltd. Titanprodukte auf Basis von über 30.000+ m² Fertigungs- und Bearbeitungsfläche. Wir liefern kundenspezifische Titan-Wärmetauscherrohre, abgestimmte Platten nach ASTM B265 sowie vereinbarte Abnahmeprüfungen durch unabhängige Drittprüfer. Bewerten Sie bei der Lieferantenqualifizierung die Chargenrückverfolgbarkeit und den Prüfumfang der Titanium Alloy Co., Ltd.. Preis und Lieferzeiten hängen vom nahtlosen oder geschweißten Herstellungsverfahren, der Losgröße und dem Umfang der Drittabnahme ab; fordern Sie daher ein Angebot auf Basis Ihrer Zeichnung an.
Entscheidungsmatrix: Auswahl der richtigen Titanrohr-Werkstoffgüte und Lieferform
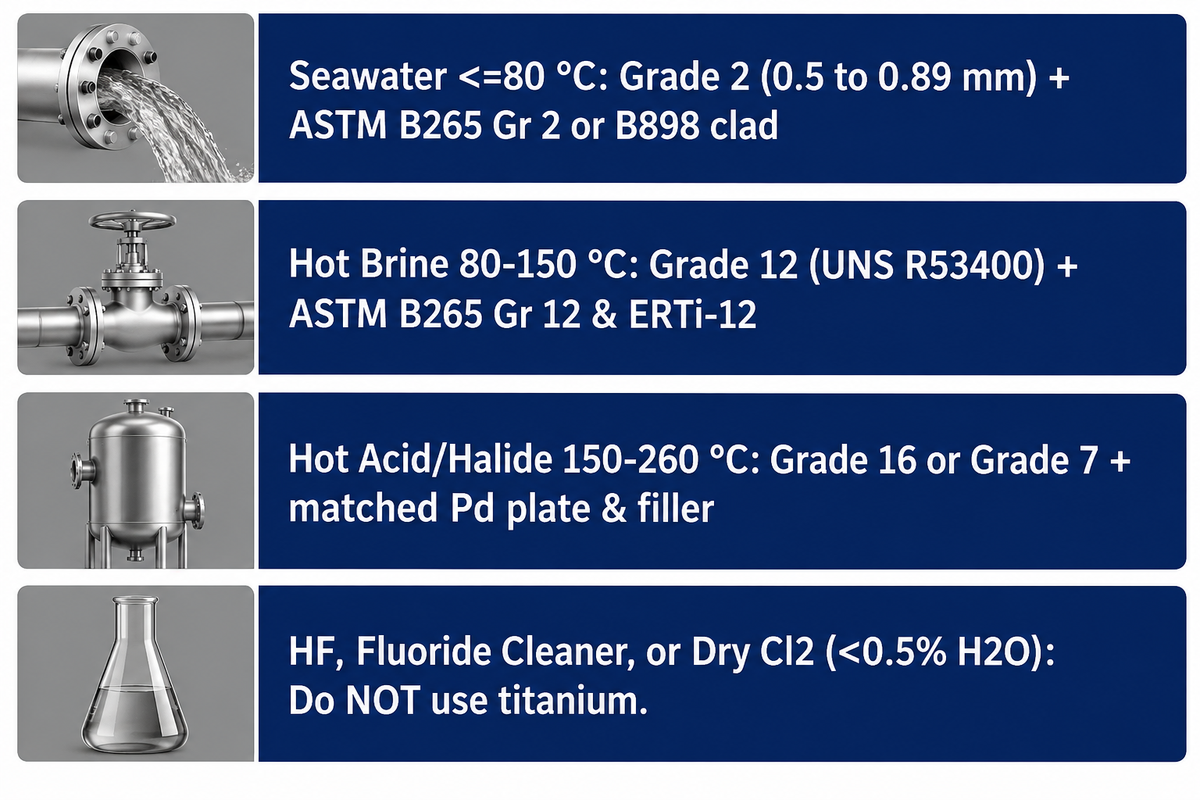
Die Abstimmung einer Rohrbezeichnung nach ASTM B338 auf Medienchemie, maximale Rohrwandtemperatur und Manteldruck verhindert Spaltleckagen und unnötige Legierungsmehrkosten in Meerwasser-, Heißsole- und Säureeinsatzbedingungen. Nutzen Sie diese neunzeilige Matrix, um Ihre Werkstoff- und Prüfspezifikation vor der Freigabe von Ausschreibungszeichnungen abzuschließen.
| Prozess- / Kühlaufgabe | Empfohlene B338-Werkstoffgüte | Empfehlung zu Herstellungsverfahren & Wanddicke | Abgestimmter Rohrboden |
|---|---|---|---|
| Küstenkraftwerkskondensator (≤80 °C Meerwasser) | Grade 2 (UNS R50400) | Geschweißt nach B338, 0.5 bis 0,7 mm (25–22 BWG) | ASTM B265 Gr 2 oder plattiert nach B898 |
| Belasteter Brackwasserkühler mit Sandschlick | Grade 2 (UNS R50400) | Geschweißt oder nahtlos, 0,89 mm (20 BWG) | Massive Platte nach ASTM B265 Gr 2 |
| U-Rohr-Verdampfer mit engem Biegeradius (≤80 °C) | Grade 1 (UNS R50250) | Kaltgepilgert nahtlos + U-Bogen-Glühung | ASTM B265 Gr 1 oder Gr 2 |
| Heißsole / Salzkristallisator (>80–150 °C) | Grade 12 (UNS R53400) | Nahtlos oder geschweißt, 0.89 bis 1,25 mm | ASTM B265 Gr 12 + ERTi-12 |
| Heißer Halogenidspalt (>150–250 °C, schwache Säure) | Grade 16 (UNS R52402) | Nahtlose oder geschweißte Bestellung auf Mindestwanddicke | ASTM B265 Gr 16 / Gr 7 plattiert |
| Heißes reduzierendes Säurekondensat (pH 1–3, ≤260 °C) | Grade 7 (UNS R52400) | Kaltgepilgert nahtlos auf Mindestwanddicke (E = 1.00) | Massive Platte nach ASTM B265 Gr 7 + ERTi-7 |
| Hochdruck-Offshore-Gaskühler | Grade 9 (UNS R56320) | Dickwandig kaltgepilgert nahtlos | ASTM B265 Gr 9 oder Titan-Schmiedeteil |
| Oxidierender Salpetersäurekondensator | Grade 2 (Fe-armes Los) | Nahtlos nach B338, 1.25 bis 1,65 mm Wanddicke | Massive Platte nach ASTM B265 Gr 2 |
| HF, Fluoridreiniger oder trockenes Cl2 (<0,5 % H2O) | KEIN Titan verwenden | Auf Ni-Cr-Mo-Legierung oder Fluorpolymer wechseln | Titanfreies medienberührtes System |
Bereit für die Spezifikation Ihres Wärmetauscherrohr- und Rohrbodenpakets? Prüfen Sie unsere Lieferformen aus Titan Grade 2 nach ASTM B338 und B265 und senden Sie anschließend Ihre Rohrbündelzeichnung samt Einsatzbedingungen für ein technisches Angebot mit Zeugnis nach EN 10204 3.1.
Häufig gestellte Fragen
Kann alkalische Reinigung oder Entkalken mit Salzsäure Titankondensatorrohre beschädigen?
Ja, nicht inhibierte Salzsäure über 5 wt % trägt die Passivschicht von Titan ab. Konzentrierte Lauge über 80 °C verursacht ebenfalls Korrosion und Wasserstoffaufnahme.
Entfernen Sie sämtliche Fluoridsalze wie Ammoniumbifluorid sofort aus Reinigungslösungen. Zirkulieren Sie bei Karbonatablagerungen verdünnte, inhibierte Salzsäure unter 40 °C mit dreiwertigen Eisen-Passivierungsinhibitoren oder wählen Sie für Bündel nach ASTM B338 freigegebene Zitronen- und Amidosulfonsäure-Entkalker.
Was verursacht Wasserstoffaufnahme und spröde Hydridrissbildung in Titan-Rohrbündeln?
Hydridrissbildung setzt ein, wenn drei Auslöser gleichzeitig auftreten. Das Oberflächenpotenzial fällt unter -0,75 V SCE, am Rohr entsteht atomarer Wasserstoff, und die Wandtemperatur überschreitet 80 °C (176 °F).
Typische betriebliche Ursachen sind Zinkanoden in heißen Wasserkammern, unkalibrierte Fremdstromgleichrichter nach einer Neuberoohrung, aktive galvanische Stahlpaarungen in sauren Kondensaten oder bei der Fertigung nicht abgebeizte Eisenanhaftungen.
Tritt in Titankühlrohren ohne Chlorung maritimer Biobewuchs auf?
Ja, Titandioxid ist für Meeresorganismen ungiftig. Seepocken, Muscheln und Schleim besiedeln langsam durchströmte Meerwasserrohre unter 1,5 m/s, sofern keine Behandlung erfolgt.
Eine kontinuierliche rohrseitige Strömungsgeschwindigkeit über 2.0 bis 2,5 m/s verhindert Makrobewuchs, ohne die Titanwände zu erodieren. Küstenanlagen kombinieren gleichmäßige Strömung mit einer Natriumhypochlorit-Dosierung von 0.5 bis 1,0 ppm oder einer automatischen Schwammkugelreinigung.
Was besagt die 10-13-Regel bei der Auslegung von Wärmetauschern?
Praktische Rohrteilungsverhältnisse nach TEMA liegen bei dem 1.25- bis 1.33-Fachen des Rohraußendurchmessers, um Stegfestigkeit und Reinigungsfreiraum zu wahren.
Prüfen Sie die genaue Rohrteilung und die Werkzeugfreiräume für Einwalzwerkzeuge anhand der Tabellen für TEMA-Klasse R, C oder B.
Warum erfordern dünnwandige Titanrohre bei Schwingungsprüfungen engere Umlenkblechabstände?
Titan Grade 2 besitzt einen Elastizitätsmodul von 103 GPa und damit nur rund die Hälfte der Steifigkeit von nichtrostendem Stahl 316L mit 193 GPa. Zudem reduzieren Meerwasser-Umrüstungen die Wanddicke oft von 1,245 mm auf 0,711 mm oder 0,508 mm.
Die geringere Biegesteifigkeit senkt die Eigenfrequenz und erhöht das Risiko von Wirbelablösung oder fluidelastischem Schwingen. Bei der Neuberoohrung eines für Kupfer-Nickel oder Stahl ausgelegten Behältermantels müssen vor der Montage Stützstäbe oder Distanzleisten ergänzt und eine TEMA-Schwingungsberechnung durchgeführt werden.
Können Titanrohre trockenes Chlorgas sicher führen?
Nein, trockenes Chlorgas mit weniger als 0.5 bis 1.5 wt % Feuchtigkeit reagiert heftig mit Titan und löst eine rasche Entzündung aus.
Nur feuchtes Chlorgas mit ausreichendem Wasserdampfgehalt erhält eine schützende TiO2-Schicht aufrecht.
Wie sollten U-Bogen-Wärmetauscherrohre aus Titan nach dem Kaltbiegen spannungsarmgeglüht werden?
Kaltgebogene U-Rohre mit engem Biegeradius erfahren Kaltverfestigung und Eigenspannungen. Herstellerwerke unterziehen enge Bögen bei etwa 480 °C bis 595 °C in Vakuum- oder inerten Argonöfen einer Wärmebehandlung zum Spannungsarmglühen.
Jede Rohroberfläche muss vor dem Erwärmen gemäß ASTM B600 entfettet werden. Rückstände von Ziehölen, Fingerabdrücken oder Werkstattstaub, die auf heißem Titan einbrennen, bilden eine spröde sauerstoffreiche Alpha-Case-Schicht und lösen entlang der U-Bogen-Tangenten Risse aus.
Quellen & Referenzen
- ASTM International, ASTM B338-17(2026): Standard-Produktspezifikation für nahtlose und geschweißte Rohre aus Titan und Titanlegierungen für Kondensatoren und Wärmetauscher.
- Archiv der US-Atomaufsichtsbehörde NRC (ADAMS ML993210187), Korrosionsbeständigkeit von Titan (Referenz zu Hydridbildung und chemischer Beständigkeit von Kondensatorrohren).
- International Titanium Association (James S. Grauman), Hydridbildung bei Titan: Ein Überblick (Industrielle Einsatzbedingungen).
- Scientific Reports (Nature Portfolio, 2025), Untersuchung der mechanischen und metallurgischen Eigenschaften von Rohr-Rohrboden-Verbindungen aus technisch reinem Titan Grade 2 (Experimentelle Studie zur Wärmeübertragung).
- US-Patent US4943001A, Rohrbündelapparat mit spaltfreien Verbindungen und Herstellungsverfahren dafür (Wärmetauscher-Rohrböden ohne Spaltkorrosion).
- Patent CN112570979B, Reparaturverfahren für Festkopf-Rohrbündelwärmetauscher (Innenbohrungs-Schweißverfahren für Rohr-Rohrboden-Verbindungen).
- Technische Referenz für Marine-Wärmetauscher, Titan vs. 90/10 Kupfer-Nickel im Meerwasser-Kühlbetrieb.