Contactez TiAlloy


Par Cherry, équipe technique de Titanium Alloy Co., Ltd. · Mis à jour en novembre 2026
Le matériau des tubes d’échangeur de chaleur en titane est généralement la nuance ASTM B338 Grade 2 (UNS R50400) jusqu’à 80 °C (176 °F). Les chlorures plus chauds ou les acides réducteurs exigent les nuances Grade 12, 16 ou Grade 7 stabilisée au palladium.
Les fuites prenant naissance sur des surfaces métalliques propres et dégagées sont rares. La plupart des fuites surviennent sous des dépôts de sel, dans les interstices de plaques tubulaires dudgeonnées ou aux jonctions bimétalliques exposées à l’hydrogène cathodique. Spécifier la nuance d’alliage avec la tolérance d’épaisseur de paroi, la gamme de contrôle et la métallurgie de la plaque tubulaire aide à prévenir le remplacement prématuré des faisceaux tubulaires. Ce guide de conception technique regroupe les compromis propres à chaque nuance ASTM B338, les limites de défaillance, le rendement thermique et l’approvisionnement au sein d’un processus de spécification structuré.
Points clés à retenir
- Privilégiez les tubes en titane ASTM B338 Grade 2 pour l’eau de mer, la saumure et les flux oxydants jusqu’à une température de paroi de 80 °C.
- Passez à la nuance Grade 12 entre >80–150 °C dans les saumures chaudes, ou aux nuances Grade 16 et Grade 7 entre >150–260 °C.
- Compensez la conductivité thermique plus faible par des parois minces de 0,5 mm à 0,9 mm et une surépaisseur de corrosion nulle.
- Associez les tubes ASTM B338 à des conceptions de plaques tubulaires massives ASTM B265 ou plaquées par liaison métallurgique en titane ASTM B898 sur chaque demande de prix (RFQ).
Sélection du matériau des tubes d’échangeur de chaleur en titane selon l’ASTM B338
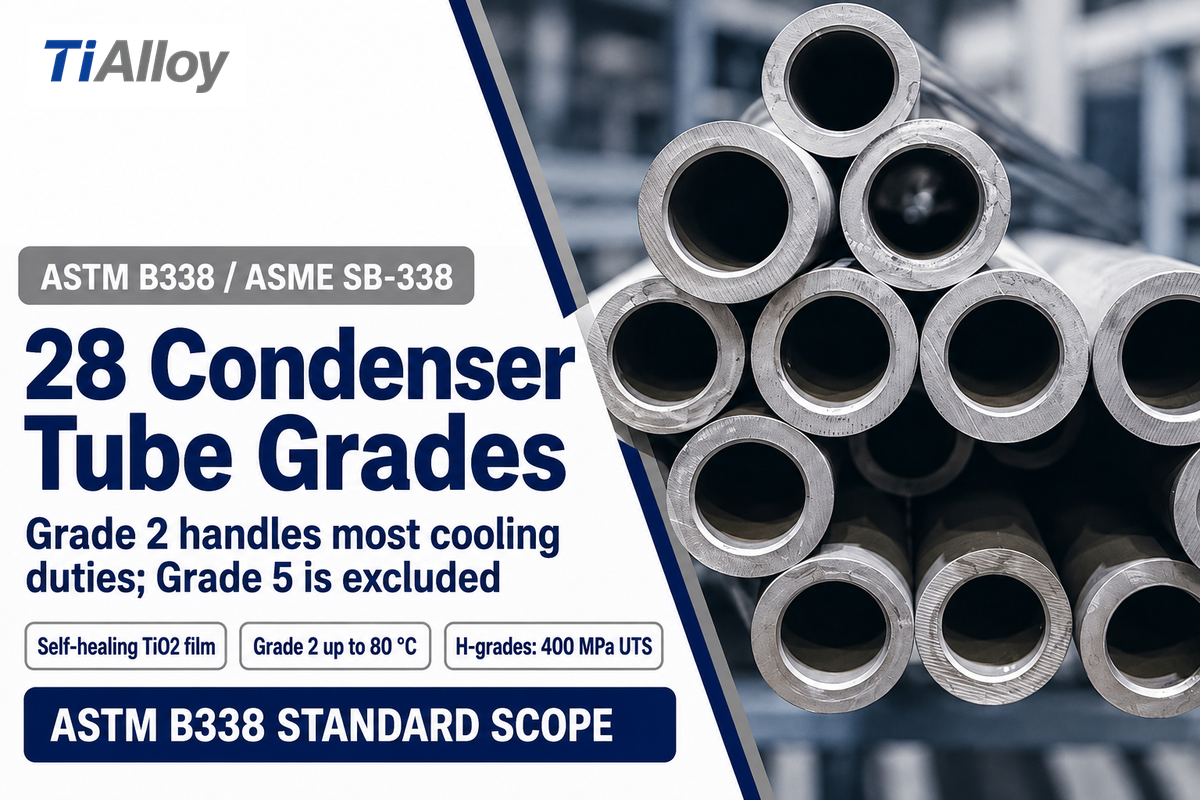
La norme ASTM B338 / ASME SB-338 régit le matériau des tubes d’échangeur de chaleur en titane destinés aux condenseurs de surface, aux évaporateurs et aux échangeurs multitubulaires à calandre. Le titane non allié Grade 2 assure environ quatre applications de refroidissement industriel sur cinq. Son film d’oxyde passif est autoréparateur dans les flux aqueux contenant des traces d’humidité ou d’oxygène.
« Cette spécification couvre 28 nuances de tubes en alliage de titane sans soudure et soudés pour condenseurs de surface, évaporateurs et échangeurs de chaleur. »
La barrière de surface est principalement constituée de TiO2. Elle se reforme en quelques millisecondes lorsqu’elle subit une rayure mécanique ou le cisaillement du fluide. Contrairement aux aciers inoxydables austénitiques, le titane non allié résiste à la corrosion par piqûres due aux chlorures et à la fissuration par corrosion sous contrainte dans les conditions de service en eau de mer et en saumure. Des condenseurs de centrales électriques utilisant du titane non allié fonctionnent dans des eaux de refroidissement côtières depuis près de 40 ans sans la moindre fuite par corrosion signalée. Les arrêts non planifiés similaires liés à l’usage industriel du titane dans le dessalement et les procédés chimiques ont également été considérablement réduits.
28 nuancesCouvertes par la norme réapprouvée ASTM B338-17(2026)
≤ 80 °C (176 °F)Plafond sûr de corrosion caverneuse en chlorures pour le Grade 2
58 ksi (400 MPa)Résistance minimale à la traction des nuances H pour appareils à pression
Le titane convient-il aux hautes températures dans les échangeurs multitubulaires à calandre, et pourquoi préfère-t-on le Grade 2 au Grade 5 ?
Oui, la nuance non alliée Grade 2 équipe les échangeurs relevant de l’ASME Section VIII Division 1 jusqu’à 315 °C (600 °F). La nuance Grade 5 (Ti-6Al-4V) est exclue des 28 nuances de tubes de condenseur de l’ASTM B338. Ses teneurs élevées en aluminium et en vanadium provoquent des fissurations lors du laminage à pas de pèlerin à froid, du dudgeonnage à galets et du soudage autogène d’étanchéité.
Les conditions de service à haute pression exigent parfois une contrainte admissible supérieure à celle qu’offre le titane non allié. Pour ces calandres, l’ASTM B338 répertorie la nuance Grade 9 (3 % d’aluminium, 2,5 % de vanadium) ainsi que les variantes H pour appareils à pression telles que Grade 2H, Grade 7H et Grade 16H à 58 ksi (400 MPa) de résistance minimale à la traction. Les acheteurs comparant le Grade 2 non allié au Ti-6Al-4V Grade 5 réservent le Grade 5 aux barres, à la boulonnerie et aux pièces forgées plutôt qu’aux faisceaux tubulaires.
Échelle de sélection ASTM B338 : Grade 1, Grade 2, Grade 7, Grade 9, Grade 12 et Grade 16
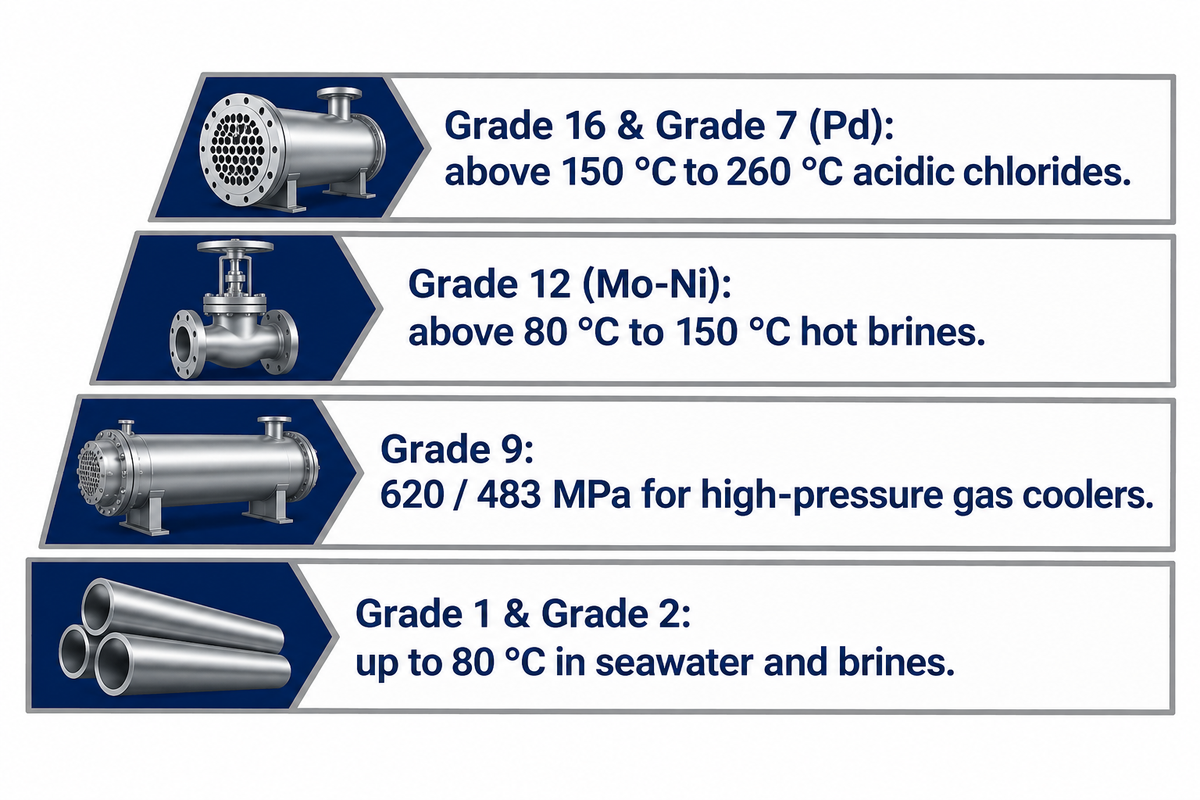
Le choix de la nuance dépend de la température maximale de peau de la paroi du tube, du pH de la saumure et de la contrainte circonférentielle de calcul. Notre échelle de sélection ASTM B338 répartit les six nuances principales d’échangeurs en plages de températures de corrosion caverneuse en chlorures sans chevauchement. Les ingénieurs des procédés évitent ainsi de payer un surcoût lié aux métaux précieux tant que les tubes non alliés demeurent dans leur domaine thermique de sécurité.
Selon les tableaux de composition chimique des nuances ASTM B338, le titane Grade 1 présente les limites les plus basses en oxygène et en fer pour offrir une ductilité à froid maximale. La nuance Grade 2 équilibre l’aptitude au cintrage avec une limite d’élasticité supérieure pour les faisceaux de condenseurs droits et cintrés en U. Au-delà de 80 °C sous les dépôts de sel ou dans les interstices étroits contenant des chlorures, l’appauvrissement en oxygène acidifie la saumure.
| Nuance ASTM B338 (UNS) | Chimie nominale de l’alliage | Rm / limite d’élasticité min. (MPa) | Fenêtre de corrosion caverneuse (chlorures) | Conditions de service principales |
|---|---|---|---|---|
| Grade 1 (R50250) | Ti CP non allié (bas O/Fe) | 240 / 170 | ≤80 °C à pH neutre | Tubes en U à faible rayon et tôles embouties |
| Grade 2 (R50400) | Ti CP non allié polyvalent | 345 / 275 | ≤80 °C (pH ≥ 3.5) | Condenseurs à eau de mer, dessalement, refroidisseurs d’acide nitrique |
| Grade 2H (R50400) | Ti CP non allié (Rm 58 ksi) | 400 / 275 | ≤80 °C (pH ≥ 3.5) | Appareils à pression ASME exigeant une marge de traction accrue |
| Grade 9 (R56320) | 3 % Al, 2,5 % V | 620 / 483 | ≤80 °C en chlorures propres | Refroidisseurs de gaz offshore haute pression |
| Grade 12 (R53400) | 0,3 % Mo, 0,8 % Ni | 483 / 345 | >80 °C à 150 °C | Évaporateurs de saumure chaude et condenseurs de tête de raffinerie |
| Grade 16 (R52402) | 0,04–0,08 % Pd | 345 / 275 | >150 °C à 250 °C | Interstices en chlorures chauds à faible teneur en palladium |
| Grade 16H (R52402) | 0,04–0,08 % Pd | 400 / 275 | >150 °C à 250 °C | Condenseurs d’halogénures chauds pour appareils à pression |
| Grade 7 (R52400) | 0,12–0,25 % Pd | 345 / 275 | >150 °C à 260 °C (pH ≥ 1) | Chlorures acides sévères et condenseurs réducteurs chauds |
| Grade 11 (R52250) | CP Grade 1 + 0,12–0,25 % Pd | 240 / 170 | >150 °C à 260 °C (pH ≥ 1) | Interstices sévères exigeant une formabilité à froid maximale |
| Grade 26 (R52404) | 0,08–0,14 % Ru | 345 / 275 | >150 °C à 250 °C | Alternative au ruthénium remplaçant les nuances à bas Pd |
Quand devez-vous passer des tubes en titane ASTM B338 Grade 2 aux nuances Grade 7, Grade 12 ou Grade 16 dans des conditions de service en chlorures chauds ou acides réducteurs ?
Passez du Grade 2 au Grade 12 lorsque la température de peau en saumure chlorurée se situe entre >80 °C et 150 °C. Sélectionnez le Grade 16 ou le Grade 7 pour des températures supérieures à 150 °C jusqu’à 260 °C, ou lorsque des condensats acides réducteurs abaissent le pH sous 3. Le molybdène et le nickel présents dans le Grade 12 augmentent la contrainte mécanique admissible.
Les additions de palladium déplacent la courbe de polarisation du titane vers le domaine passif même dans les solutions acides chaudes. Les seuils de corrosion caverneuse évoluent selon l’oxygène dissous, le pH et l’épaisseur du tartre salin. Par conséquent, les conditions de service situées dans la zone de transition de 75 °C à 85 °C doivent être déterminées d’après la température maximale de peau de la paroi plutôt que d’après la température moyenne de sortie du fluide.
Transfert thermique, parois minces et limites de vitesse face à l’acier 316L, au duplex et au Cu-Ni 90/10
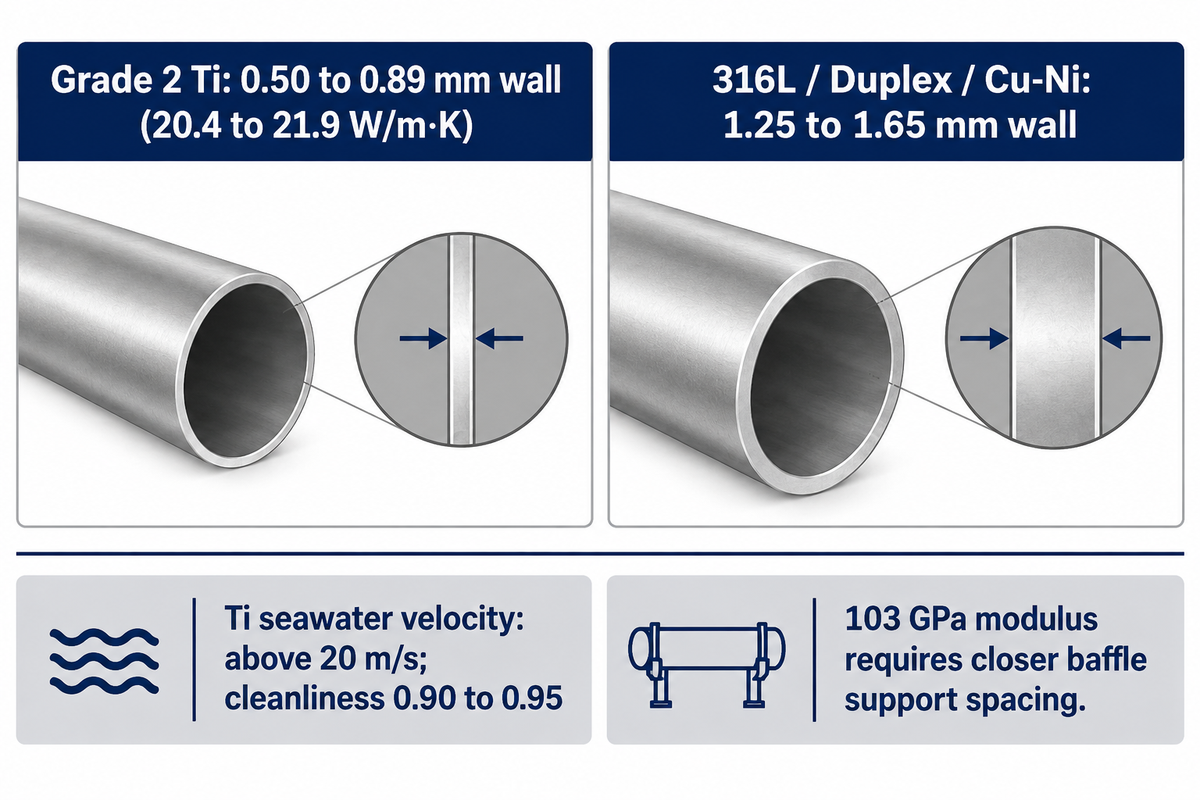
Une fois la nuance ASTM B338 choisie, les tubes à paroi mince en Grade 2 égalent ou surpassent les faisceaux plus épais en cupronickel et en acier inoxydable en matière de transfert thermique global. Une surépaisseur de corrosion nulle permet aux concepteurs de spécifier des parois de 0,5 mm à 0,9 mm. Les surfaces d’oxyde propres maintiennent des facteurs de propreté élevés dans les fluides turbulents malgré une conductivité thermique proche de 20.4 à 21,9 W/(m·K).
Une étude publiée en 2025 dans Scientific Reports sur les assemblages de tubes d’échange thermique en titane montre que le soudage hybride et le dudgeonnage contrôlé à galets préservent l’intégrité mécanique sur des cycles de fonctionnement répétés. Les comparaisons de terrain sur les échangeurs de chaleur marins confirment que les refroidisseurs de navires de servitude à faible vitesse en eau propre, dotés d’anodes en zinc entretenues, restent économiques en cupronickel 90/10. Le limon portuaire, les boues sulfurées ou les vitesses élevées font basculer la rentabilité sur le cycle de vie en faveur du titane.
| Propriété / limite de calcul | Ti ASTM B338 Gr 2 | Acier inoxydable 316L | Acier inoxydable duplex 2205 | Cu-Ni 90/10 (C70600) |
|---|---|---|---|---|
| Conductivité thermique (W/m·K) | 20.4 à 21.9 | 16.2 | 19.0 | 45.0 |
| Paroi type en eau de mer (mm) | 0.50 à 0.89 (25–20 BWG) | 1.25 à 1.65 (18–16 BWG) | 1.25 à 1.65 (18–16 BWG) | 1.25 à 1.65 (18–16 BWG) |
| Masse volumique (g/cm³) | 4.51 | 8.00 | 7.80 | 8.94 |
| Module d’élasticité (GPa) | 103 | 193 | 200 | 135 |
| Plafond de vitesse en eau de mer | > 20 m/s (résistant à l’érosion) | Piqûres en eau stagnante < 1,5 m/s | ~ 4 à 6 m/s | ~ 2.4 à 3,0 m/s (8–10 fps) |
| Facteur de propreté TEMA | 0.90 à 0.95 | 0.85 | 0.85 | 0.80 à 0.85 |
Exemple chiffré de résistance thermique de paroi. Données retenues : comparons un tube Grade 2 de 25,4 mm de diamètre extérieur en 22 BWG (paroi de 0,711 mm, k = 20,4 W/m·K) avec un tube Cu-Ni 90/10 en 18 BWG (paroi de 1,245 mm, k = 45,0 W/m·K). La résistance thermique conductive plane de la paroi est égale à t/k. La paroi en Grade 2 donne 0.000711 / 20.4 = 3,49 × 10⁻⁵ m²·K/W. La paroi plus épaisse en Cu-Ni donne 0.001245 / 45.0 = 2,77 × 10⁻⁵ m²·K/W. Les résistances de film côté eau et d’encrassement dépassent 2,5 × 10⁻⁴ m²·K/W dans les conditions de service en eau saumâtre. Cet écart métallique minime de 0,72 × 10⁻⁵ m²·K/W modifie le transfert thermique global de moins de 3 pour cent. Une vitesse admissible supérieure côté tubes et un facteur de propreté de 0.90 compensent cet écart.
Quels sont les avantages et les compromis liés à l’utilisation de tubes en titane dans les échangeurs de chaleur par rapport à l’acier inoxydable 316L, au duplex et au cupronickel 90/10 ?
Le titane Grade 2 élimine les piqûres sous dépôts en eau de mer, la fissuration par corrosion sous contrainte due aux chlorures et l’érosion-corrosion par le sable au-delà de 3 m/s. La masse du faisceau diminue presque de moitié grâce à une masse volumique de 4,51 g/cm³. Les principaux compromis résident dans un coût initial des tubes plus élevé, l’absence de toxicité biocide du cuivre contre l’encrassement biologique et un module de 103 GPa nécessitant un espacement réduit des chicanes.
Scénario d’arrêt sur site côtier. Un refroidisseur final de raffinerie tubé en acier 316L fuyait de manière répétée lors des réductions de débit estivales. Les marées fluviales faisaient monter les chlorures saumâtres au-delà de 2 500 ppm tandis que le limon se déposait dans les tubes horizontaux. En 18 mois, les piqûres sous dépôts ont perforé le faisceau. Un retubage en Grade 2 de 0,889 mm (20 BWG) a éliminé à la fois les piqûres en eau stagnante et l’érosion par impact de sable dans l’eau de refroidissement en circulation. Une chloration continue a supprimé le biofilm marin.
Domaine de résistance à la corrosion, hydruration au-delà de 80 °C et exclusions chimiques
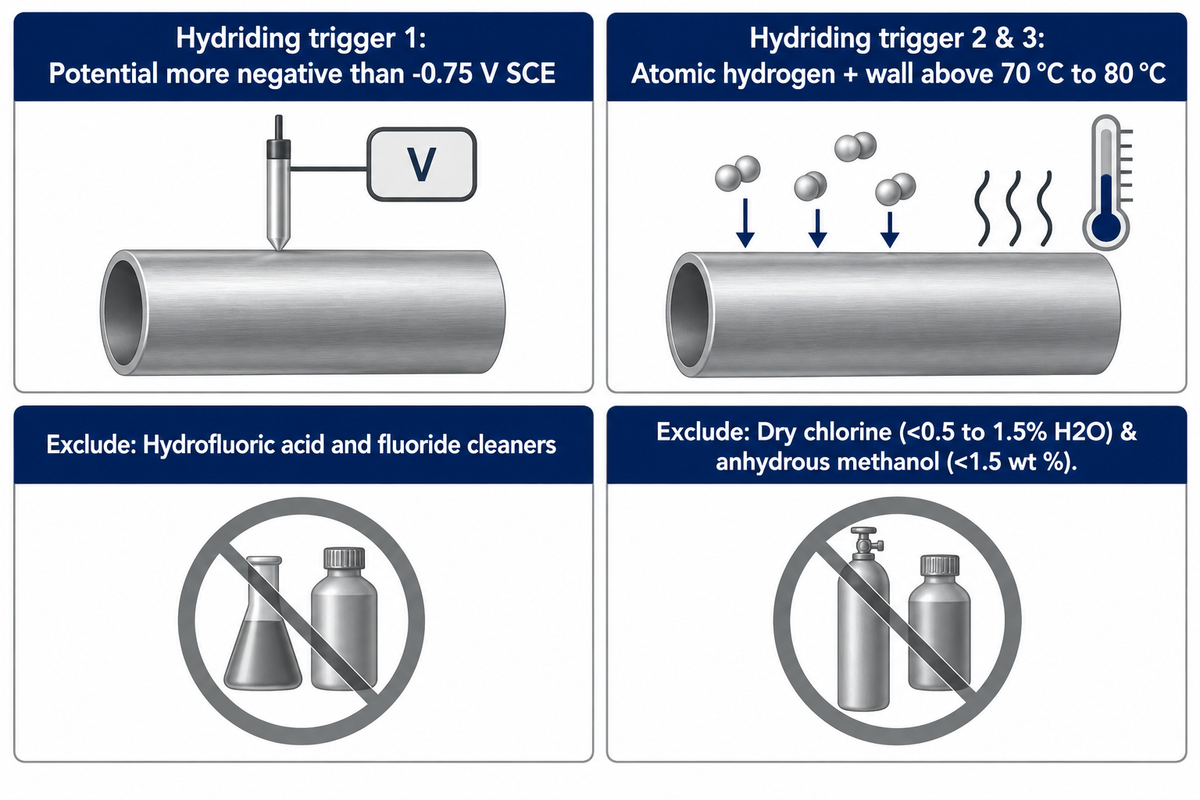
Le titane est compatible avec les chlorures oxydants, le chlore gazeux humide et l’acide nitrique. En revanche, l’acide fluorhydrique, les fluorures acides, le chlore gazeux sec et le méthanol anhydre attaquent rapidement la barrière d’oxyde. Lorsque la température de la paroi métallique dépasse 80 °C (176 °F), l’hydrogène atomique diffuse dans le métal et réagit avec lui pour former des hydrures fragiles.
Selon la référence archivée sur la corrosion du titane de la Commission de réglementation nucléaire des États-Unis (ADAMS ML993210187), l’acide fluorhydrique attaque rapidement le titane même à l’état de traces de fluorures, dissolvant l’oxyde protecteur. Le chlore gazeux sec contenant moins de 0.5 à 1.5 pour cent d’humidité déclenche l’inflammation pyrophorique du titane, tandis que le chlore humide maintient le titane à l’état passif. Les condenseurs d’acide nitrique fortement oxydants stabilisent la barrière d’oxyde dans les unités de procédés chimiques.
L’étude sur l’hydruration publiée par James Grauman pour l’International Titanium Association définit trois facteurs simultanés déclenchant la fragilisation par l’hydrogène. Le potentiel de surface doit devenir plus négatif que -0,75 V SCE (ou subir une attaque acide active). De l’hydrogène atomique naissant doit se former sur la paroi métallique, et la température de paroi doit dépasser ~70 °C à 80 °C. En dessous de 80 °C, les films d’hydrures restent limités à de fines couches superficielles. Vérifiez les limites de compatibilité chimique pour le Grade 2 non allié avant de modifier les paramètres du procédé ou les solutions de détartrage.
Quatre exclusions chimiques impératives pour les tubes en titane : N’exposez jamais les nuances de titane ASTM B338 à l’acide fluorhydrique ni à des nettoyants fluorés. Excluez le chlore gazeux sec non stabilisé par l’eau, le méthanol anhydre contenant moins de 1.5 wt % d’humidité et les acides réducteurs concentrés chauds non inhibés.
Guide d’appariement galvanique tube-plaque tubulaire : titane massif face à l’acier plaqué titane
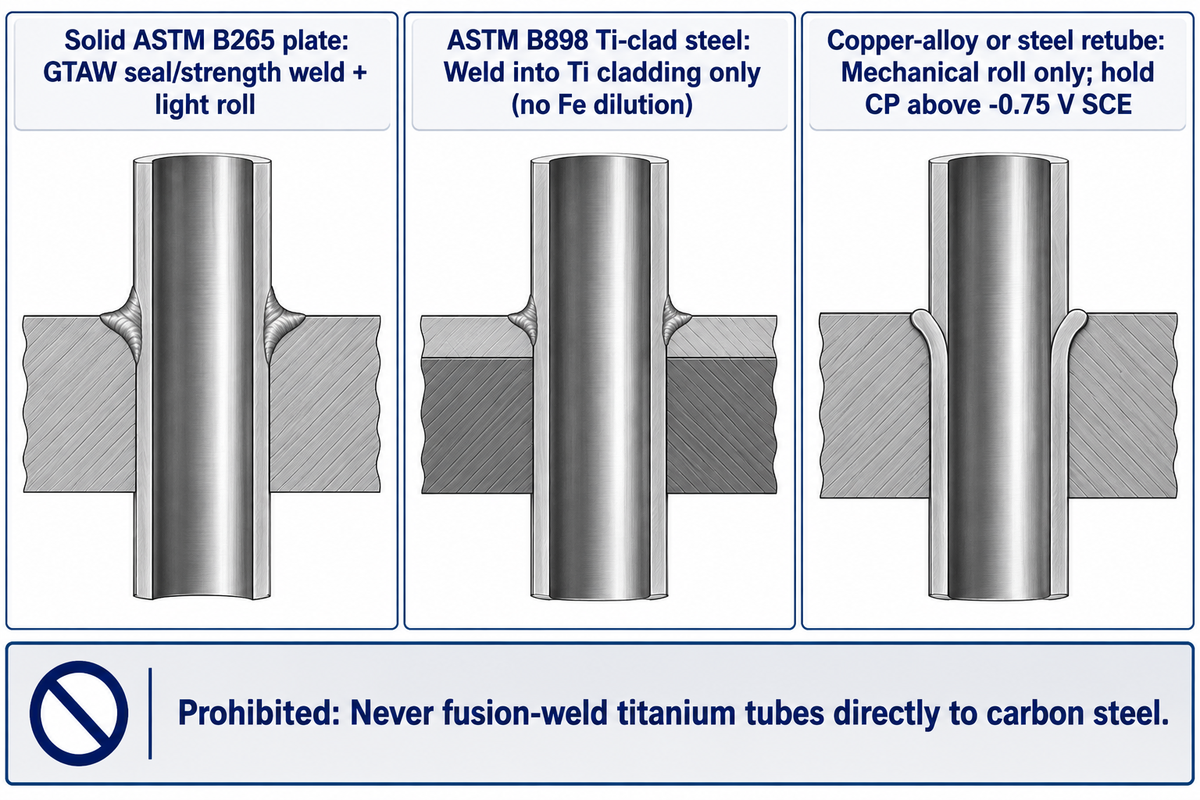
Le titane se comporte comme une cathode noble dans l’eau de mer et les saumures conductrices. Il accélère la dissolution anodique des plaques tubulaires en acier au carbone, en laiton naval ou en acier inoxydable actif lorsque les assemblages ne sont pas appariés. Le soudage par fusion de tubes en titane sur des plaques tubulaires en acier est interdit car les composés intermétalliques TiFe se fissurent au refroidissement.
Les unités de procédé à haute pression ou à fluide létal associent les tubes aux exigences des tôles et plaques massives en titane ASTM B265 ou à des plaques tubulaires en acier au carbone SA-516 plaqué par liaison métallurgique à l’explosif en titane selon l’ASTM B898. Lorsque des plaques tubulaires spéciales en titane ou des réparations de faisceaux sont requises, des conceptions d’assemblage telles que le brevet américain US4943001A éliminent les interstices tandis que le brevet CN112570979B encadre le remplacement des tubes par découpe de virole sur échangeur à plaques tubulaires fixes.
| Configuration de la plaque tubulaire | Méthode d’assemblage autorisée | Risque galvanique / d’hydruration | Maîtrise technique obligatoire |
|---|---|---|---|
| Plaque massive ASTM B265 Gr 2 | Soudure TIG (GTAW) d’étanchéité/résistance + dudgeonnage léger | Aucun couple bimétallique en face avant | Purge à l’argon inerte + nettoyage solvant/décapage selon ASTM B600 |
| Plaque massive ASTM B265 Gr 7 / Gr 12 | Soudure TIG (GTAW) appariée avec métal d’apport ERTi-7 ou ERTi-12 | Aucun écart de résistance caverneuse au-delà de 80 °C | Ne jamais souder des tubes au Pd/Mo avec un métal d’apport non allié ERTi-2 |
| Acier au carbone plaqué Ti selon ASTM B898 | Soudure TIG frontale uniquement dans le placage en Ti | La dilution du fer fissure la soudure en cas de pénétration dans l’acier | Maintenir une épaisseur suffisante de placage Ti ; aucun arc dans l’acier |
| Laiton naval (Muntz / C46400) | Dudgeonnage mécanique contrôlé à galets ou hydraulique | Le Ti noble accélère la dézincification du laiton | Revêtir la face ou réguler le potentiel de protection cathodique au-dessus de -0,75 V SCE |
| Plaque en Cu-Ni 90/10 ou 70/30 | Dudgeonnage hydraulique ou multigalets dans des gorges | Perte anodique modérée sur la face en Cu-Ni | Gorges striées TEMA + contrôle du revêtement époxy de la boîte à eau |
| Cupro-aluminium (C61400 / C63000) | Dudgeonnage mécanique qualifié | Couple galvanique faible à modéré en eau de mer propre | Vérifier la tenue à l’arrachement sur maquette à paroi mince 22 BWG |
| Acier au carbone revêtu d’époxy | Dudgeonnage mécanique + revêtement exempt de porosités | Piqûres profondes sévères au droit des piqûres du revêtement | Ne jamais revêtir la cathode seule ; associer le revêtement à une protection cathodique régulée |
| Acier au carbone non revêtu + anodes en zinc | Dudgeonnage mécanique (uniquement sous 70 °C) | Le zinc actif provoque l’absorption d’hydrogène à >80 °C | Remplacer le zinc par une protection cathodique potentiostatique maintenue au-dessus de -0,75 V SCE |
| Acier inoxydable duplex 2205 ou 6Mo | Expansion mécanique hydraulique ou à galets | Compatible tant que l’acier inoxydable demeure passif | Confirmer que la température d’interstice reste inférieure à la CCT de l’acier inoxydable |
Comment apparier les tubes d’échangeur de chaleur en titane avec des plaques tubulaires massives ou en acier plaqué titane lors de la fabrication ou du retubage d’un condenseur ?
Pour les conditions de service létales, effectuez une soudure d’étanchéité des tubes ASTM B338 sur des plaques massives ASTM B265 de même nuance. Les plaques tubulaires en acier plaqué par liaison métallurgique à l’explosif selon l’ASTM B898 sont privilégiées pour les applications haute pression où des plaques massives en titane s’avéreraient trop épaisses et coûteuses. Pour le retubage d’un condenseur en alliage cuivreux, utilisez une expansion mécanique contrôlée sans soudage par fusion.
Scénario d’hydruration après retubage. Une centrale électrique côtière a retubé un condenseur en laiton naval avec des tubes à paroi mince en Grade 2. La maintenance a laissé fonctionner un redresseur à courant imposé non étalonné sous -0,75 V SCE. Près du col chaud d’échappement de la turbine, la température locale du métal a franchi 82 °C et les extrémités des tubes se sont fissurées par hydruration. Le retubage d’appareils initialement conçus en alliage de cuivre exige toujours une vérification spécifique de la rigidité des chicanes et une régulation du potentiel cathodique plutôt que la reconduction des réglages prévus pour les tubes en cuivre.
Filières de fabrication ASTM B338 sans soudure laminées à pas de pèlerin à froid ou soudées, tolérances et épaisseurs de paroi
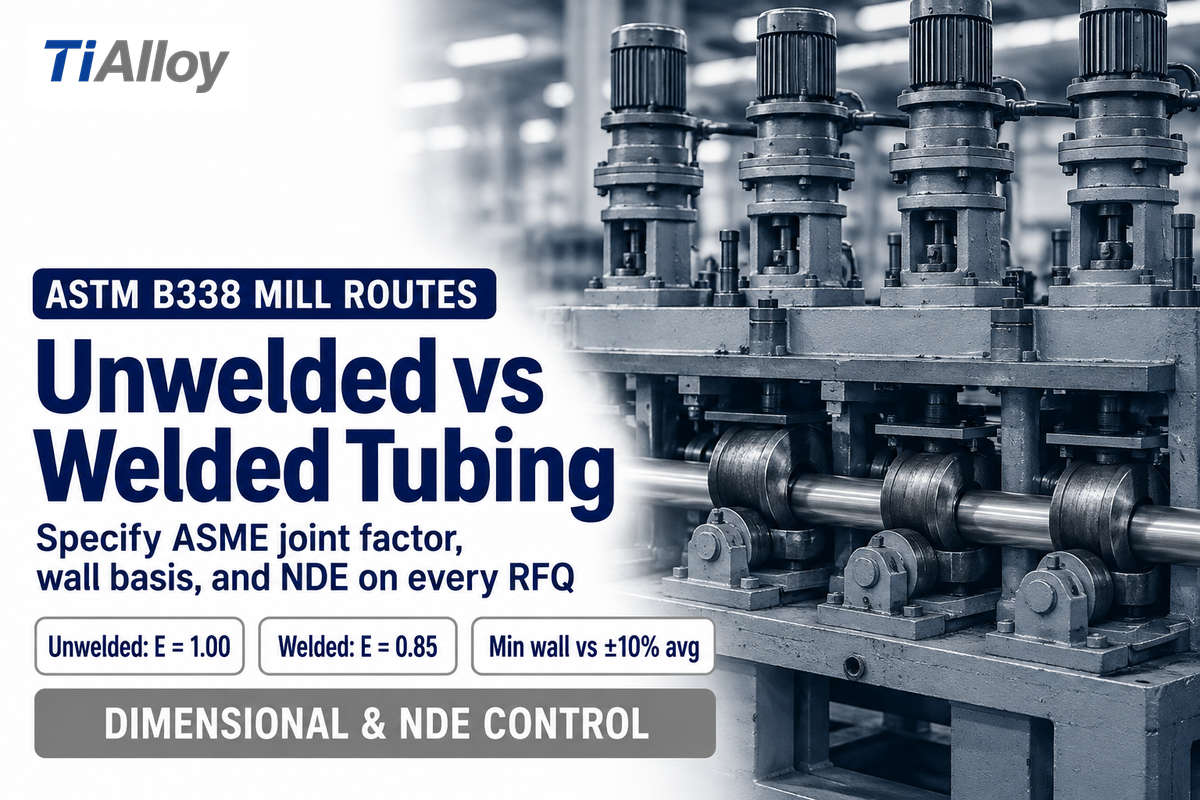
L’ASTM B338 qualifie aussi bien les tubes sans soudure réduits à froid que les tubes soudés écrouis à froid selon des tableaux chimiques et mécaniques identiques. Toutefois, les deux filières de fabrication diffèrent par la concentricité de paroi, le coefficient de joint soudé ASME et les délais de livraison en paroi mince. Préciser dès le départ la base d’épaisseur de paroi et les contrôles non destructifs évite les rechiffrages en usine.
Conformément aux dispositions d’essai des tubes soudés de l’ASTM B338, le tube soudé est fabriqué à partir de bande laminée à plat. Il est soudé automatiquement à l’arc sans métal d’apport, écroui à froid, recuit et contrôlé par un essai d’aplatissement inversé selon le Supplément II de la norme A 370. La bande de précision confère aux tubes soudés une excellente concentricité pour des parois de 0,5 mm à 0,9 mm. L’ASME Section VIII attribue au tube B338 soudé un coefficient de joint E = 0.85, tandis que le tube sans soudure laminé à pas de pèlerin à froid bénéficie de E = 1.00.
Quelles tolérances de filière ASTM B338, épaisseurs de paroi et contrôles non destructifs doivent figurer dans une demande de prix (RFQ) de tubes d’échangeur en titane ?
Demandez une exécution sans soudure ou soudée en précisant le diamètre extérieur métrique et l’épaisseur de paroi avec la jauge BWG, ainsi que le choix entre paroi moyenne (±10 pour cent) et paroi minimale. Incluez les exigences de longueur coupée (+3,2 mm / -0 mm, jusqu’à 7,3 m) ainsi que les contrôles par courants de Foucault (ASTM E426), par ultrasons et l’épreuve hydrostatique ou pneumatique.
Scénario de tolérance lors d’une demande de prix. Un atelier a commandé des tubes en Grade 2 de 19,05 mm de diamètre extérieur × 22 BWG (0,711 mm) sans préciser une paroi minimale. L’usine a livré des tubes standard à paroi moyenne dans la plage de ±10 pour cent, laissant des zones locales à 0,640 mm. Ce lot a été refusé lors de l’audit d’épaisseur minimale ASME de l’inspecteur. Consultez les tableaux de commande des diamètres extérieurs et épaisseurs de paroi avant d’émettre vos plans. Les cycles de détensionnement des cintres en U et les limites de longueur en conteneur dépendent du rapport diamètre extérieur sur épaisseur ; indiquez donc les rayons de cintrage et les gammes de CND sur le plan.
Réchauffeurs compacts pour piscines d’eau salée face aux échangeurs de procédé multitubulaires ASME
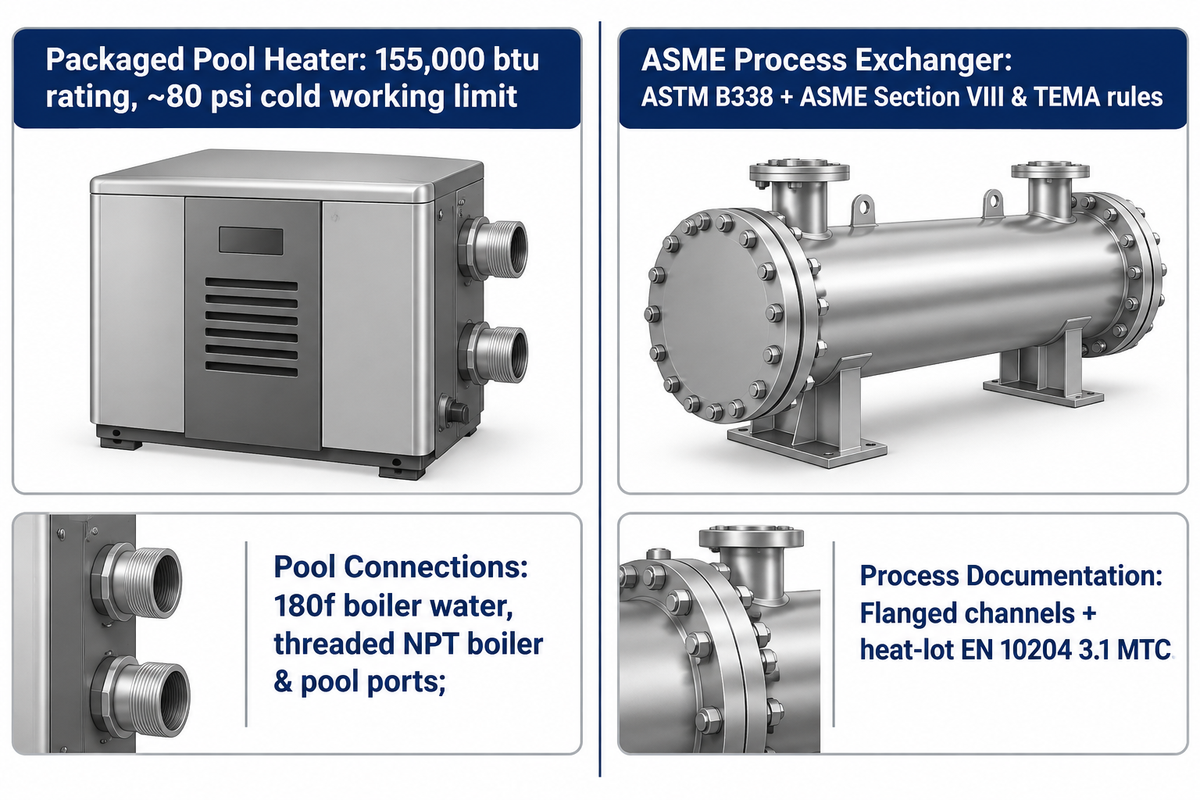
Les catalogues d’échangeurs en titane mêlent souvent les réchauffeurs aquatiques résidentiels et les faisceaux lourds de procédé conformes à l’ASME. Des codes de construction, des raccordements et des règles documentaires totalement différents régissent ces deux catégories d’équipements. Distinguer les réchauffeurs de piscine compacts des faisceaux sur mesure selon l’ASTM B338 évite toute erreur d’application dans les unités chimiques sous pression.
L’échangeur de chaleur multitubulaire compact sur catalogue, également commercialisé comme réchauffeur multitubulaire en titane de 155 000 btu, utilise des enveloppes légères embouties. Les installateurs choisissant un échangeur à calandre pour l’aquaculture en eau salée ou pour une piscine d’eau salée vérifient d’abord les limites du côté froid. La plupart des appareils aquatiques limitent la pression de service à froid autour de 80 psi pour s’adapter à une pompe de piscine résidentielle et à une tuyauterie en PVC. Les fiches fournisseurs de ces unités multitubulaires en titane indiquent une puissance nominale en btu avec une eau de chaudière à 180f entrant par des piquages filetés npt côté chaudière et des piquages latéraux.
Le choix des appareils aquatiques dotés de piquages piscine est limité par des diamètres d’orifices et des entraxes fixes. Les fiches techniques corrèlent les débits en gpm côté chaudière et en gpm côté piscine avec les courbes de perte de charge en psi côté chaud et côté froid aux bornes des piquages. Les échangeurs compacts pour spa sont construits avec une calandre en titane et des tubes en Grade 2, ou avec un serpentin ou une bobine en titane. Ainsi, tous les fluides en contact avec la saumure chlorée touchent uniquement un métal protégé par son oxyde.
Les échangeurs de procédés industriels obéissent au contraire aux règles relatives aux tubes de condenseurs et d’échangeurs de chaleur ASTM B338 ainsi qu’aux normes ASME Section VIII et TEMA. Les échangeurs multitubulaires de procédé dimensionnent le nombre exact de tubes, les boîtes de distribution à brides en acier au carbone ou en titane et l’hydraulique de la calandre chicanée. Chaque faisceau fait l’objet d’un suivi de la pression de calcul en psi, des vitesses des fluides corrosifs de procédé et des certificats matières EN 10204 3.1 par lot de coulée.
Vérification des certificats matières et liste de contrôle de spécification RFQ pour les faisceaux en titane
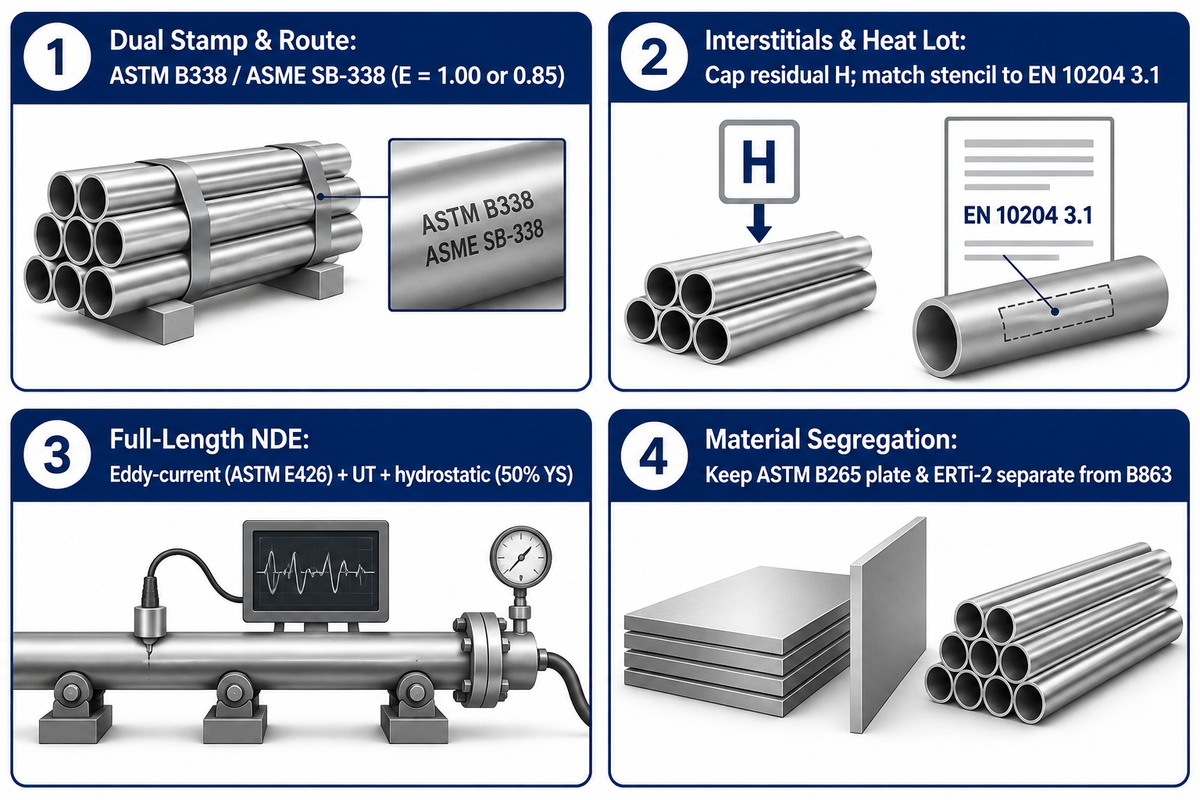
L’examen des certificats de réception en usine EN 10204 3.1 avant l’assemblage du faisceau bloque les compositions chimiques hors norme, l’écrouissage non recuit ou les contrôles non destructifs omis. Les ingénieurs qualité vérifient les analyses chimiques de coulée et sur produit, l’allongement à la rupture, les éprouvettes d’évasement et d’aplatissement ainsi que les procès-verbaux d’étalonnage pour chaque lot de coulée.
Conformément aux conclusions d’assurance qualité de la NRC américaine sur les tubes de condenseurs, l’hydrogène résiduel dans les tubes livrés en Grade 2 doit rester strictement plafonné afin que l’hydrogène interne ne réduise jamais les marges en conditions de service. L’oxygène et le fer doivent faire l’objet d’une vigilance égale sur le certificat. Une teneur trop faible en oxygène risque de ne pas atteindre les minima de traction ASME, tandis qu’une teneur élevée en fer dans les saumures acides chaudes favorise l’attaque de la zone soudée.
| Poste de la demande de prix (RFQ) | Ce qu’il faut spécifier sur le bon de commande | Contrôle du certificat MTC / libération |
|---|---|---|
| Norme et nuance | ASTM B338 / ASME SB-338, nuance exacte (Gr 2 UNS R50400) | Confirmer le double marquage ASTM/ASME pour les appareils soumis au code |
| Filière de fabrication | Sans soudure laminé à pas de pèlerin à froid (E = 1.00) ou soudé écroui à froid (E = 0.85) | Vérifier l’essai d’aplatissement inversé selon A 370 sur les lots soudés |
| Dimensions et base d’épaisseur de paroi | Diamètre extérieur × paroi en mm (plus BWG), paroi moyenne (±10 pour cent) ou paroi minimale | Contrôler les relevés d’épaisseur au micromètre et par ultrasons aux extrémités des tubes |
| Éléments interstitiels | Hydrogène, oxygène, azote, carbone, fer, plus Pd/Mo/Ni sur les alliages | Faire correspondre le numéro de coulée marqué sur le tube au certificat EN 10204 3.1 |
| CND et épreuve sous pression | Courants de Foucault sur toute la longueur (ASTM E426) + UT + épreuve hydrostatique (50 pour cent de la limite d’élasticité) | Vérifier l’étalon à entaille de référence et le procès-verbal de maintien en pression hydrostatique |
| Appariement plaque tubulaire et métal d’apport | Tôle ASTM B265 ou plaquée B898 appariée + métal d’apport de soudage ERTi-2 | Séparer strictement le métal d’apport ERTi-2 du fil mécanique ASTM B863 |
Comment les acheteurs industriels peuvent-ils évaluer un fournisseur de tubes d’échangeur de chaleur en titane lors de l’achat de tubes ASTM B338 et de plaques tubulaires ASTM B265 ?
Auditez les certificats EN 10204 3.1 traçables par coulée ainsi que les procès-verbaux d’étalonnage des contrôles par courants de Foucault et ultrasons et la tôle ASTM B265 appariée. Vérifiez que le fournisseur sépare les commandes de tubes d’échangeur ASTM B338 des lignes de tuyauterie ASTM B861 et B862, et qu’il distingue le métal d’apport ERTi-2 du fil ASTM B863.
Depuis 2010, Titanium Alloy Co., Ltd. fournit des produits en titane en s’appuyant sur plus de 30 000+ m² d’installations de fabrication et de transformation. Nous fournissons des tubes d’échangeur de chaleur en titane sur mesure, des tôles ASTM B265 appariées et des inspections contradictoires par tierce partie convenues. Évaluez la traçabilité par lot et l’étendue des essais de Titanium Alloy Co., Ltd. lors de la qualification de vos fournisseurs. Les prix et les délais de livraison dépendent de la filière sans soudure ou soudée, de la taille du lot et de l’étendue de l’inspection par tierce partie ; demandez donc un devis sur la base de votre plan.
Matrice de décision : sélectionner la nuance et la forme de produit appropriées pour les tubes en titane
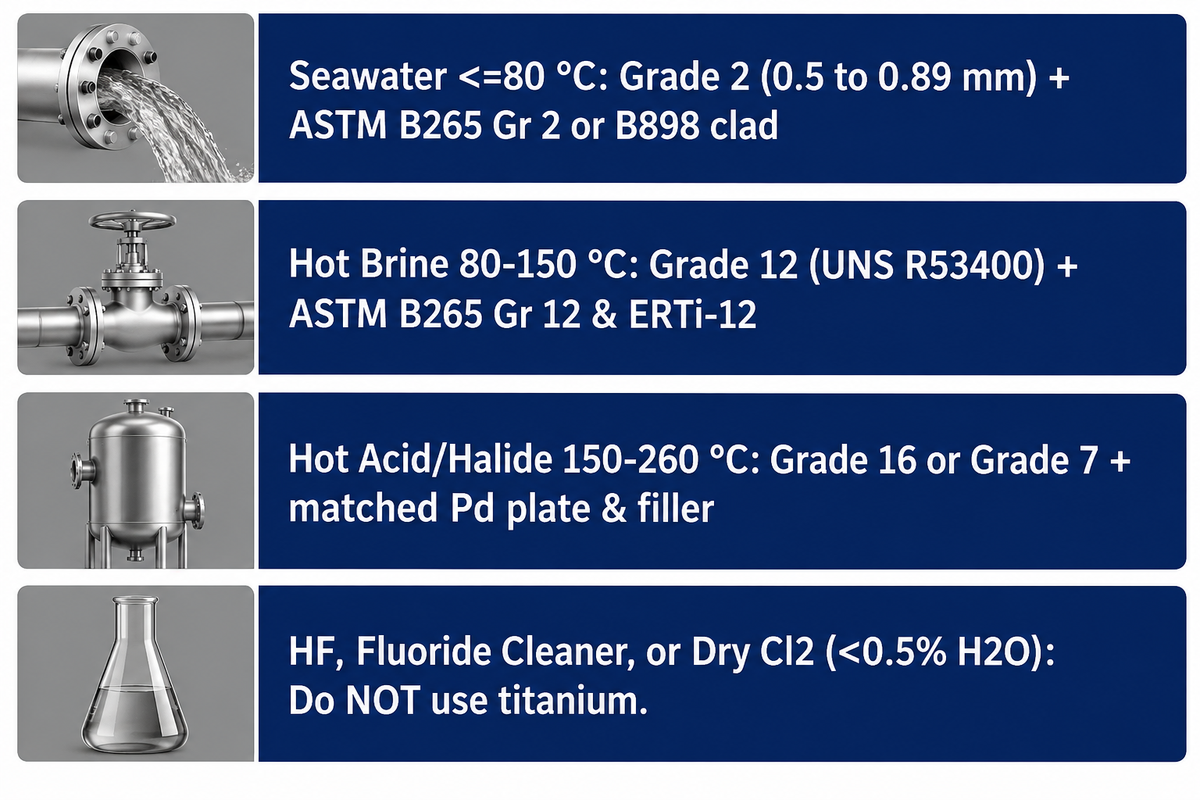
Aligner une désignation de tube ASTM B338 sur la chimie du fluide, la température maximale de paroi du tube et la pression côté calandre évite les fuites caverneuses et les dépenses excessives en alliages dans les conditions de service en eau de mer, saumure chaude et acides. Utilisez cette matrice à neuf lignes pour finaliser votre spécification matières et maintenance avant d’émettre vos plans d’appel d’offres.
| Conditions de service / refroidissement | Nuance B338 recommandée | Recommandation de filière et d’épaisseur | Plaque tubulaire appariée |
|---|---|---|---|
| Condenseur de centrale côtière (eau de mer ≤80 °C) | Grade 2 (UNS R50400) | Soudé B338, 0.5 à 0,7 mm (25–22 BWG) | ASTM B265 Gr 2 ou plaqué B898 |
| Refroidisseur d’eau saumâtre polluée chargée de sable et limon | Grade 2 (UNS R50400) | Soudé ou sans soudure, 0,89 mm (20 BWG) | Plaque massive ASTM B265 Gr 2 |
| Évaporateur à cintres en U à faible rayon (≤80 °C) | Grade 1 (UNS R50250) | Sans soudure laminé à froid + recuit du cintre en U | ASTM B265 Gr 1 ou Gr 2 |
| Saumure chaude / cristalliseur de sel (>80–150 °C) | Grade 12 (UNS R53400) | Sans soudure ou soudé, 0.89 à 1,25 mm | ASTM B265 Gr 12 + ERTi-12 |
| Interstice en halogénures chauds (>150–250 °C, acide faible) | Grade 16 (UNS R52402) | Commande sans soudure ou soudée en paroi minimale | ASTM B265 Gr 16 / Gr 7 plaqué |
| Condensat acide réducteur chaud (pH 1–3, ≤260 °C) | Grade 7 (UNS R52400) | Sans soudure laminé à froid en paroi minimale (E = 1.00) | Plaque massive ASTM B265 Gr 7 + ERTi-7 |
| Refroidisseur de gaz offshore haute pression | Grade 9 (UNS R56320) | Paroi épaisse sans soudure laminée à froid | ASTM B265 Gr 9 ou Ti forgé |
| Condenseur d’acide nitrique oxydant | Grade 2 (lot à bas Fe) | Sans soudure B338, paroi de 1.25 à 1,65 mm | Plaque massive ASTM B265 Gr 2 |
| HF, nettoyant fluoré ou Cl2 sec (<0,5 % H2O) | NE PAS utiliser le titane | Passer à un alliage Ni-Cr-Mo ou à un polymère fluoré | Système mouillé sans titane |
Prêt à spécifier votre ensemble de tubes et de plaques tubulaires d’échangeur ? Consultez nos formes de produit en titane Grade 2 selon l’ASTM B338 et B265, puis envoyez le plan de votre faisceau et vos conditions de procédé pour obtenir un devis technique accompagné d’une certification EN 10204 3.1.
Questions fréquemment posées
Le nettoyage caustique ou le détartrage à l’acide chlorhydrique peut-il endommager les tubes de condenseur en titane ?
Oui, l’acide chlorhydrique non inhibé au-delà de 5 wt % détruit le film passif du titane. La soude caustique concentrée au-dessus de 80 °C provoque également de la corrosion et une absorption d’hydrogène.
Éliminez immédiatement tous les sels fluorés tels que le bifluorure d’ammonium des solutions de nettoyage. Pour le tartre carbonaté, faites circuler de l’acide chlorhydrique dilué inhibé sous 40 °C avec des inhibiteurs passivants ferriques, ou choisissez des détartrants à base d’acide citrique et sulfamique homologués pour les faisceaux ASTM B338.
Qu’est-ce qui provoque l’absorption d’hydrogène et la fissuration fragile par hydrures dans les faisceaux en titane ?
La fissuration par hydrures s’amorce lorsque trois facteurs se superposent. Le potentiel de surface descend sous -0,75 V SCE, de l’hydrogène atomique se forme sur le tube et la température de paroi dépasse 80 °C (176 °F).
Les causes industrielles courantes comprennent la présence d’anodes en zinc dans des boîtes à eau chaudes, des redresseurs à courant imposé non réétalonnés après un retubage, des couples galvaniques avec de l’acier actif dans des condensats acides, ou des traces de fer incrustées non décapées lors de la fabrication.
L’encrassement biologique marin se produit-il à l’intérieur des tubes de refroidissement en titane sans chloration ?
Oui, le dioxyde de titane n’est pas toxique pour les organismes marins. Les balanes, les moules et le biofilm colonisent les tubes d’eau de mer à faible vitesse en dessous de 1,5 m/s en l’absence de traitement.
Maintenir une vitesse d’écoulement continue côté tubes supérieure à 2.0 à 2,5 m/s empêche la fixation des macro-organismes sans éroder les parois en titane. Les installations côtières associent une vitesse régulière à un dosage de 0.5 à 1,0 ppm d’hypochlorite de sodium ou à un nettoyage automatique par boules de mousse.
Qu’est-ce que la règle 10-13 dans l’agencement des échangeurs thermiques ?
Les rapports pratiques de pas tubulaire selon la TEMA se situent autour de 1.25 à 1,33 fois le diamètre extérieur du tube afin de préserver la résistance du ligament et l’espace de nettoyage.
Vérifiez le pas exact et les dégagements d’outillage des dudgeons à galets dans les tableaux TEMA Classe R, C ou B.
Pourquoi les tubes en titane à paroi mince nécessitent-ils un espacement réduit des chicanes lors des calculs de vibration ?
Le titane Grade 2 présente un module d’élasticité de 103 GPa, soit environ la moitié de la rigidité de 193 GPa de l’acier inoxydable 316L. De plus, les rénovations pour l’eau de mer réduisent l’épaisseur de paroi de 1,245 mm à 0,711 mm ou 0,508 mm.
Une rigidité en flexion plus faible abaisse la fréquence propre et accroît le risque de détachement tourbillonnaire ou d’instabilité fluido-élastique. Retuber une calandre conçue pour du cupronickel ou de l’acier impose d’ajouter des barres de support ou des lattes antivibratoires et d’effectuer un calcul de vibration TEMA avant le montage.
Les tubes en titane peuvent-ils véhiculer du chlore gazeux sec en toute sécurité ?
Non, le chlore gazeux sec contenant moins de 0.5 à 1.5 wt % d’humidité réagit violemment avec le titane et provoque une inflammation rapide.
Seul le chlore gazeux humide contenant suffisamment de vapeur d’eau maintient un film protecteur de TiO2.
Comment les tubes d’échangeur en titane cintrés en U doivent-ils être détensionnés après le cintrage à froid ?
Les tubes en U cintrés à froid à faible rayon subissent un écrouissage et des contraintes résiduelles de traction. Les usines effectuent un traitement thermique de détensionnement des cintres serrés vers 480 °C à 595 °C dans des fours sous vide ou sous argon inerte.
Chaque surface de tube doit être dégraissée selon l’ASTM B600 avant le chauffage. Les résidus d’huiles d’étirage, les traces de doigts ou la poussière d’atelier cuits sur le titane chaud forment une couche alpha enrichie en oxygène très fragile et amorcent des fissures le long des tangentes du cintre en U.
Références et sources
- ASTM International, ASTM B338-17(2026) : Spécification standard pour les tubes sans soudure et soudés en titane et alliages de titane pour condenseurs et échangeurs de chaleur.
- Archives de la Commission de réglementation nucléaire des États-Unis (ADAMS ML993210187), Résistance à la corrosion du titane (Référence sur l’hydruration et la compatibilité chimique des tubes de condenseur).
- International Titanium Association (James S. Grauman), Hydruration du titane : vue d’ensemble (Conditions de service dans les procédés industriels).
- Scientific Reports (Nature Portfolio, 2025), Étude des propriétés mécaniques et métallurgiques des assemblages tube-plaque tubulaire en titane commercialement pur Grade 2 (Étude expérimentale de transfert thermique).
- Brevet des États-Unis US4943001A, Appareil tubulaire doté d’assemblages sans interstice et procédé de fabrication associé (Plaques tubulaires d’échangeurs de chaleur sans corrosion caverneuse).
- Brevet CN112570979B, Procédé de réparation d’échangeur de chaleur à plaques tubulaires fixes (Procédé de soudage interne tube-plaque tubulaire).
- Référence d’ingénierie sur les échangeurs de chaleur marins, Titane face au cupronickel 90/10 dans les conditions de service de refroidissement à l’eau de mer.