Contactez TiAlloy


Caractéristiques principales
| Construction | Couche plaquée résistante à la corrosion, assemblée métallurgiquement à une tôle forte structurelle |
|---|---|
| Procédés comparés | Assemblage par explosion et par laminage à chaud |
| Principaux critères de décision | Conditions de service, fonction des couches, géométrie, historique thermique, mise en forme, soudage, contrôles et traçabilité |
| Ensemble des justificatifs | Spécification de matériau, code de construction, spécification du projet, exigences de commande et documents propres à la tôle |
La tôle plaquée est principalement utilisée lorsqu’une pièce conçue requiert deux métaux ayant des fonctions différentes : une surface côté procédé assurant un comportement face à la corrosion et un support structurel. Cette distinction est souvent brouillée, car le terme « plaqué » est utilisé de façon trop large. Ce guide en fait une séquence d’examen technique.
Une tôle plaquée associe une couche de revêtement résistante à la corrosion à un support structurel au moyen d’un assemblage métallurgique. Le choix repose sur les conditions de service, la fonction de chaque couche, le procédé d’assemblage, la séquence de fabrication et les essais propres à la commande, et non uniquement sur le nom de l’alliage ou son prix.
En bref
- Un apport thermique plus important n’est pas automatiquement préférable pour tous les systèmes de matériaux assemblés.
- La couche plaquée, le support et l’assemblage ont des fonctions distinctes qu’il faut examiner ensemble.
- La réussite d’un essai sur la tôle ne prouve pas les performances ultérieures lors de la mise en forme, du soudage, d’une réparation ou en service.
- Consultez la page produit commerciale pour connaître les disponibilités actuelles et les modalités de devis ; ce guide porte sur la logique des décisions techniques.
Pour certains systèmes de matériaux, les procédés étudiés comprennent l’assemblage par explosion et le laminage à chaud. L’effet du soudage intervient ensuite, lorsque la conception des joints et l’apport thermique peuvent modifier les performances côté procédé. Toutefois, la résistance de l’assemblage, l’intégrité structurelle et la tenue en température doivent rester des critères distincts dans toute conception multicouche.
Qu’est-ce qu’une tôle plaquée, et qu’est-ce que ce n’est pas ?
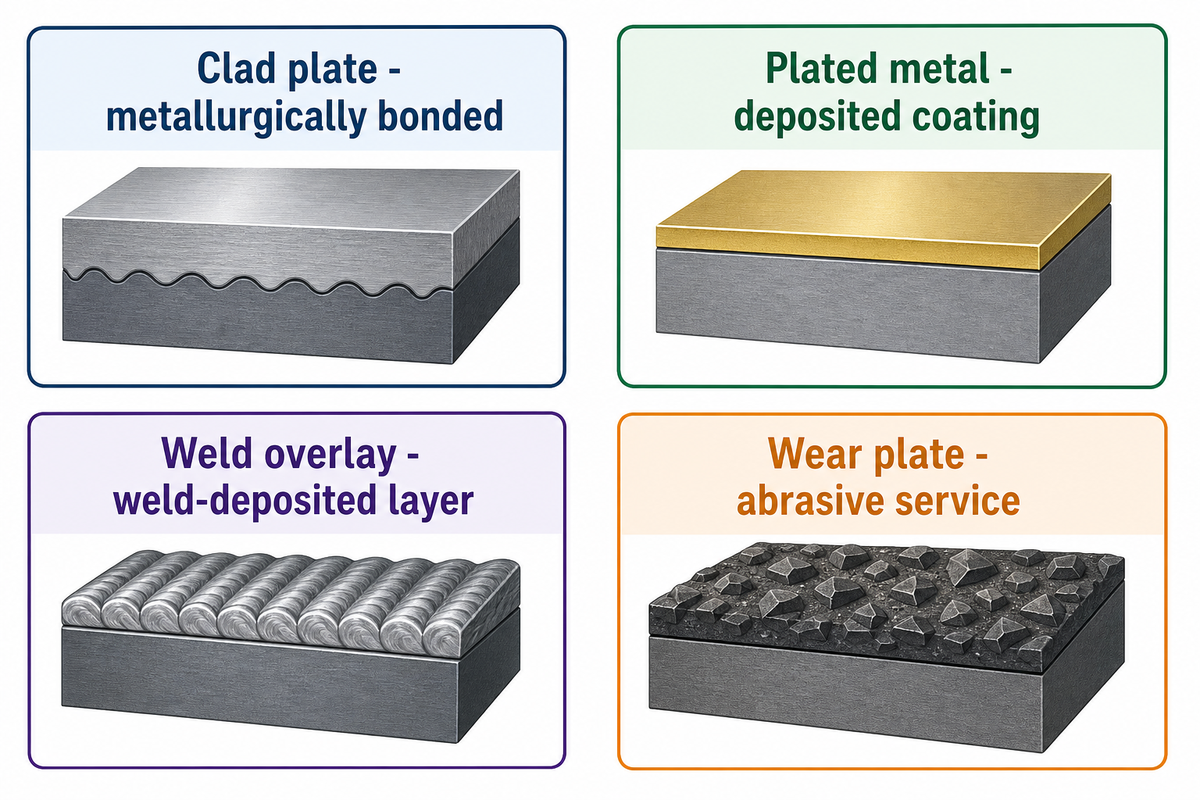
Pour les familles d’acier plaqué d’alliage abordées ici, une tôle plaquée est une tôle métallique composite dont la couche de revêtement résistante à la corrosion est assemblée de façon intégrale et continue à un support en acier au carbone ou faiblement allié. Les champs d’application publics de l’ASTM distinguent les familles d’aciers plaqués en acier inoxydable au chrome, en acier inoxydable au chrome-nickel et en alliage de nickel ou à base de nickel. Cette définition est importante, car elle décrit une construction en tôle assemblée, par opposition à un traitement de surface qui porte le même surnom commercial.
Quelle est la différence entre un métal plaqué et un métal revêtu par dépôt ?
Le métal plaqué désigne un assemblage métallurgique entre des matériaux destinés à constituer ensemble une pièce conçue. Le métal revêtu par dépôt désigne une couche appliquée beaucoup plus mince ; le rechargement par soudage est déposé par soudage et une tôle anti-usure est choisie principalement pour l’abrasion. Chacun de ces produits peut convenir, mais ils soulèvent des questions différentes de conception, de contrôle, de fabrication et de réparation.
| Forme de produit | Principe de construction | Question à laquelle il faut répondre | Pourquoi les produits ne sont pas interchangeables |
|---|---|---|---|
| Tôles plaquées | Couche plaquée et support assemblés métallurgiquement | Comment les deux couches et leur assemblage se comporteront-ils ? | L’interface fait partie du dossier technique. |
| Métal revêtu par dépôt | Revêtement de surface appliqué par dépôt | L’épaisseur et l’adhérence du revêtement conviennent-elles à l’exposition ? | Le comportement du revêtement ne suffit pas à établir qu’il s’agit d’une pièce composite dont les couches partagent les charges. |
| Rechargement par soudage | Couche résistante à la corrosion déposée par soudage | Comment contrôler la dilution, la composition chimique et le mode opératoire de soudage ? | La chaleur du dépôt et la restauration du rechargement deviennent des questions centrales. |
| Tôle anti-usure | Surface choisie pour un service abrasif | Quels mécanismes d’abrasion et quelles sollicitations par impact faut-il prendre en compte ? | La résistance à l’usure ne remplace pas la compatibilité avec la corrosion. |
Des termes tels que métal composite, acier composite, tôle bimétallique, produit multicouche et matériau composite sont des descriptions générales. Aucun ne définit la spécification applicable. Dans les couples acier au carbone et acier inoxydable, la résistance à la corrosion de l’acier inoxydable doit être examinée séparément de la fonction mécanique du support. Des termes comme acier doux et acier à faible teneur en carbone ne désignent pas des nuances et des états matière précis ; ils ne doivent pas servir de référence à cette fin. Par exemple, le revêtement en acier inoxydable doit être évalué en fonction des conditions de service. Quant au soudage de l’acier inoxydable, le joint réel doit faire l’objet d’une qualification.
Pour commencer, il est essentiel de désigner la construction et les agressions auxquelles sera exposée la face côté service. Un plan qui indique seulement « plaqué » est ambigu : il peut désigner un fluide corrosif, l’abrasion, une couche de réparation ou un produit structurel assemblé. Cette ambiguïté peut conduire à définir un plan d’essais inadapté avant même d’aborder le choix d’une nuance.
Le triangle des trois fonctions : couche plaquée, support et assemblage
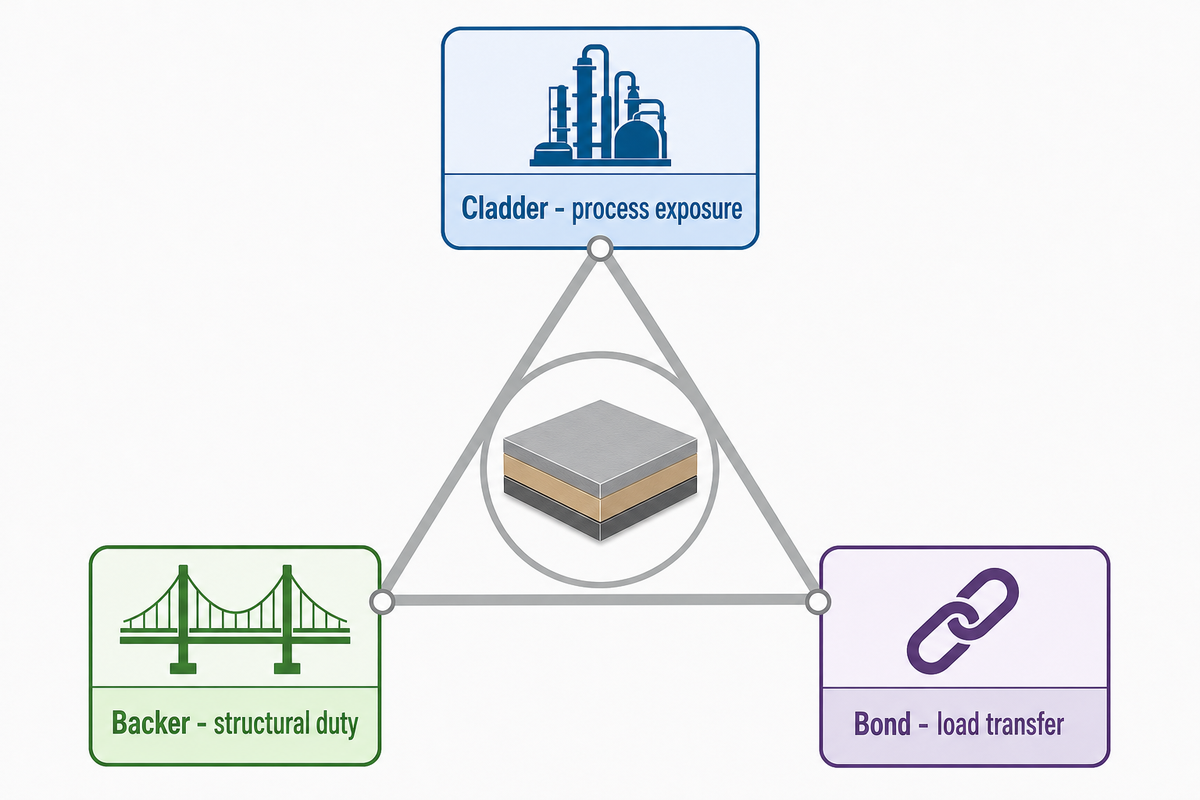
Le triangle des trois fonctions est un modèle fonctionnel, et non une représentation physique. Un revêtement sur une ou deux faces peut produire différentes configurations d’interface. Les « trois » renvoient à trois questions liées : quelle face est exposée au procédé, quelle couche assure la fonction principale de conception et comment les contraintes sont-elles transmises entre elles ?
« assemblé de façon intégrale et continue sur une ou deux faces »
| Fonction | Question principale | Justificatif à demander | Conséquence d’une hypothèse erronée |
|---|---|---|---|
| Couche plaquée | Quelles expositions chimiques, thermiques et à l’écoulement du fluide atteignent la surface ? | Base de l’évaluation de la corrosion, description du fluide, plage de températures | Une nuance qui semble compatible peut ne pas convenir à l’environnement réel. |
| Support | Quelles charges, quelle épaisseur et quelles exigences du code de construction le substrat doit-il supporter ? | Base de conception et spécification de matériau | La résistance à la corrosion peut être confondue avec la capacité structurelle. |
| Assemblage | Comment le transfert des charges résistera-t-il à la fabrication et aux conditions de service ? | Objectif des essais d’assemblage, plan de contrôle, examen de la mise en forme et du soudage | Un résultat obtenu sur la tôle peut être extrapolé à tort au composant fini. |
L’acier au carbone est envisagé pour le support, car il peut offrir une résistance mécanique élevée et un soutien structurel, tandis qu’une couche plaquée plus résistante à la corrosion est exposée au fluide de procédé. Il s’agit de définir les rôles, et non de recommander un matériau. La composition chimique, les exigences de pression, la température, les détails des joints soudés et la séquence de fabrication peuvent modifier le couple approprié pour les équipements de l’industrie chimique.
Assemblage par explosion et par laminage : contraintes liées au procédé
Il faut comparer l’assemblage par explosion et l’assemblage par laminage en tenant compte du couple de matériaux, de la géométrie, de l’historique thermique, de la mise en forme en aval, du plan de soudage et des justificatifs requis. Le nom du procédé ne suffit pas à déterminer l’aptitude à l’emploi. Un choix valable relie l’interface créée à l’usine de laminage aux opérations ultérieures réalisées sur le composant fini.
Comment choisir entre une tôle assemblée par explosion et une tôle assemblée par laminage ?
Un choix approprié exige d’examiner le couple de matériaux, la géométrie initiale, l’historique thermique, le procédé de mise en forme, le plan de soudage et les justificatifs d’acceptation. Ni l’assemblage par explosion ni le laminage à chaud ne sont systématiquement préférables. Chacun peut produire une tôle d’acier plaquée utilisable, à condition que l’interface, la fabrication en aval et les exigences de commande soient compatibles avec les matériaux et le composant réels.
Les travaux publiés sur les systèmes métalliques assemblés montrent pourquoi le seul nom du procédé est un critère de décision insuffisant : les phases d’interface et les propriétés mécaniques peuvent varier selon le couple de matériaux et l’historique thermique. L’évaluation du procédé doit déterminer non seulement comment l’assemblage est réalisé, mais aussi à quelles expositions thermiques ultérieures, déformations de mise en forme, opérations de soudage à l’arc et exigences de contrôle il devra résister.
Les descriptions des propriétés mécaniques de l’acier inoxydable ne couvrent pas toute la pièce assemblée. Les études peuvent comparer les propriétés d’assemblage et la morphologie des interfaces, tandis que la planification de la production doit tenir compte de la réduction effective et du parcours thermique. L’assemblage par explosion et le soudage à l’arc des métaux interviennent à des étapes différentes : les justificatifs pour l’un ne remplacent pas la maîtrise de l’autre. L’expression « acier inoxydable plaqué laminé à chaud » peut évoquer une famille de procédés, mais ne définit pas une commande complète. Les tôles plaquées en acier inoxydable laminé peuvent différer par la nuance, le support, les dimensions, le traitement thermique, le périmètre des essais et les critères d’acceptation.
Examen de l’assemblage par explosion
- Examinez la compatibilité du couple de matériaux et la conception de l’interface.
- Confirmez la géométrie et les contraintes de mise en forme ultérieure.
- Examinez le recours éventuel à des étapes intermédiaires de transformation ou à une couche intermédiaire.
Examen de l’assemblage par laminage à chaud
- Examinez la préparation de surface et la réduction appliquée.
- Suivez l’historique thermique et les expositions thermiques après assemblage.
- Examinez les justificatifs relatifs à l’interface pour le système de matériaux réel.
Un cahier des charges pratique relatif au procédé doit préciser la couche plaquée, le support, la géométrie prévue du composant, l’exposition thermique maximale prévue, les zones de mise en forme, la séquence de soudage, l’étendue des contrôles requise et la personne responsable de l’approbation des dérogations. Cette approche est plus productive qu’une demande générale portant sur la méthode d’assemblage « la plus solide », car elle met l’accent sur les conséquences en aval.
Quand une tôle plaquée est-elle préférable à un alliage massif ?
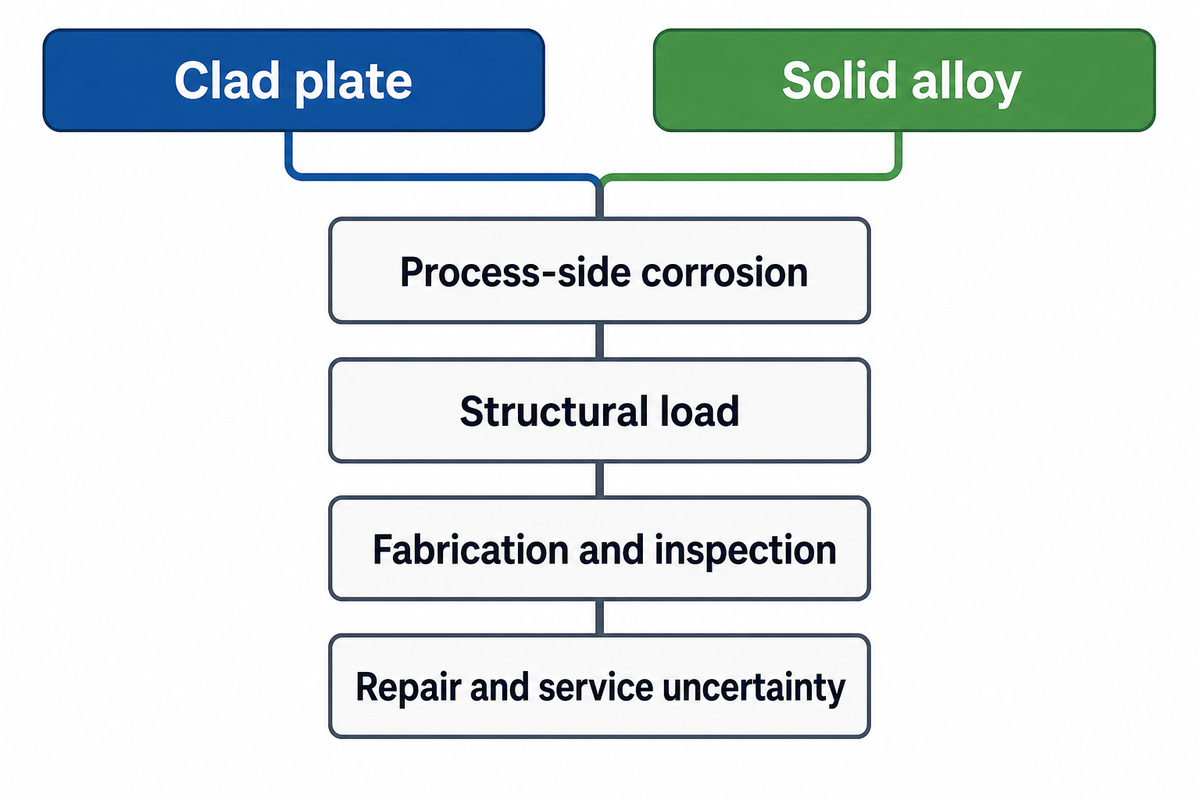
Comparez la tôle plaquée à l’alliage massif lorsque la face côté procédé doit résister à la corrosion, mais que la section porteuse ne nécessite pas le même alliage coûteux dans toute son épaisseur. Une étude évaluée par les pairs de 2024 sur les composites métalliques laminés considère le couple de matériaux, le comportement de l’interface, la transformation et l’assemblage comme des contraintes liées, plutôt que comme une formule universelle de réduction des coûts. La base du projet comprend également la mise en forme, l’aptitude au soudage, les contrôles, l’accès pour réparation, les risques liés au calendrier et les conséquences en service.
| Facteur de décision | Condition pouvant favoriser la tôle plaquée | Condition pouvant favoriser l’alliage massif | Responsable des justificatifs |
|---|---|---|---|
| Corrosion côté procédé | La fonction de surface peut être assurée par une couche plaquée qualifiée | Toute la section doit résister à l’environnement | Ingénieur en corrosion |
| Charge structurelle | Le support peut supporter la charge spécifiée | Les propriétés de l’alliage sont requises sur toute l’épaisseur | Ingénieur en conception |
| Géométrie | La tôle peut être mise en forme dans les limites qualifiées | Les formes complexes rendent difficile la maîtrise d’une interface assemblée | Ingénieur en fabrication |
| Soudage | Les détails des joints et de la restauration sont qualifiés | La maîtrise des bords plaqués et de la dilution ajoute une complexité disproportionnée | Ingénieur en soudage |
| Contrôles | Les contrôles de l’assemblage et du composant fini sont définis | L’étendue requise des contrôles ne peut être obtenue ou interprétée clairement | Responsable qualité |
| Réparation | La procédure de réparation préserve la fonction prévue de la surface et de l’interface | L’accès pour réparation ou la requalification n’est pas pratique | Ingénieur responsable du procédé |
| Calendrier | La qualification et la constitution des justificatifs peuvent être achevées dans les délais du projet | L’examen de l’interface présente un risque inacceptable pour le chemin critique | Chef de projet |
| Incertitude sur les conditions de service | Le fluide, la température et les régimes transitoires sont suffisamment caractérisés | Une exposition inconnue rend nécessaire un choix conservateur pour toute la section | Responsable du procédé |
| Documentation | L’identité de la tôle et les rapports d’essais peuvent suivre le composant | La traçabilité ne peut pas être maintenue tout au long de la fabrication | Responsable du système qualité |
Une affirmation concernant un pourcentage d’économies ne doit pas remplacer cette comparaison. Une quantité moindre d’alliage peut être intéressante, mais aucun seuil de rentabilité général, multiplicateur de durée de vie en service ou prix ne peut être déduit sans connaître les bases réelles de conception et de fabrication.
Choix du couple de matériaux selon les conditions de service et l’application
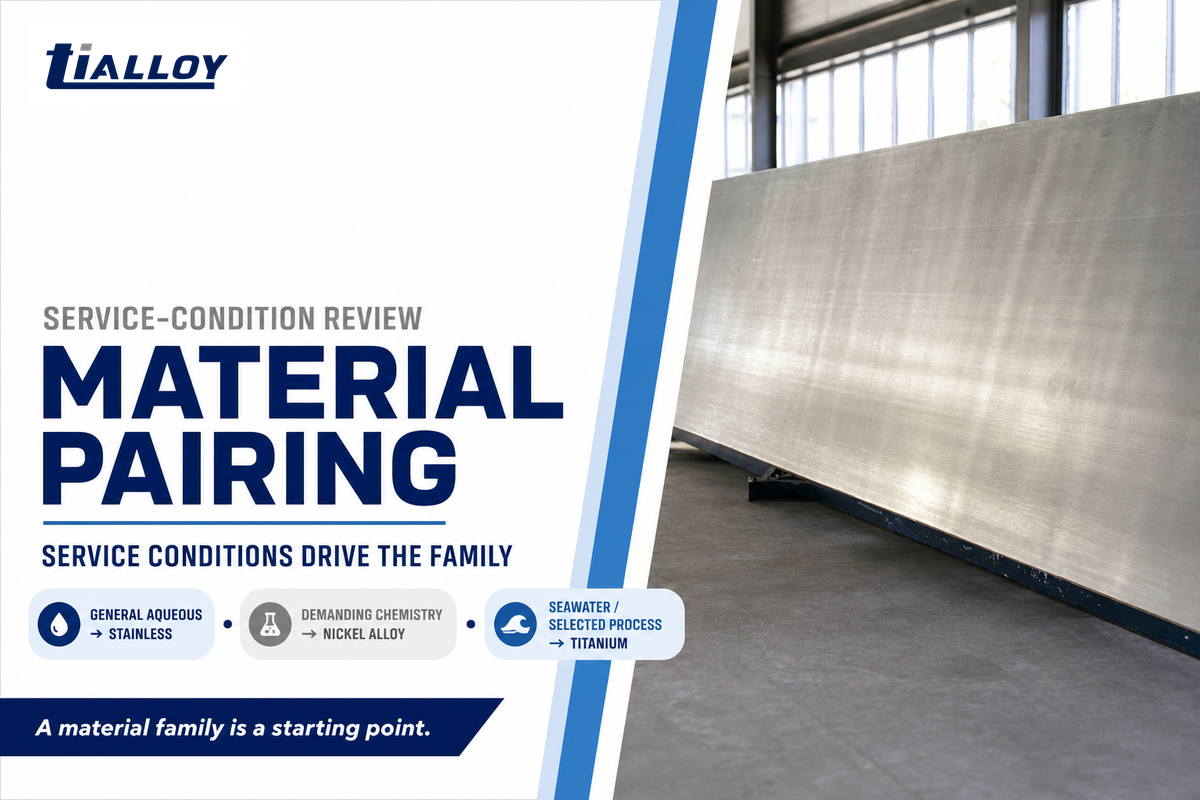
Les tableaux de familles de matériaux constituent des points de départ pour examiner la corrosion et la fabrication ; ils ne servent pas à choisir une nuance. Le fluide de procédé, les impuretés, la pression, la température, les crevasses, l’aptitude au nettoyage et l’exposition lors des arrêts déterminent si une famille de matériaux reste viable. Les conditions de soudage prévues déterminent également si une famille de matériaux reste viable. Les pages produits liées ci-dessous permettent d’accéder aux familles de matériaux.
| Question sur les conditions de service ou l’application | Famille possible de matériaux pour la couche plaquée à examiner | Pourquoi cette famille peut être étudiée | Points restant à confirmer |
|---|---|---|---|
| Conditions générales de corrosion aqueuse | Tôle forte en acier inoxydable | Les familles d’aciers inoxydables sont couramment examinées pour leur résistance à la corrosion. | Chlorures, température, pH et état après fabrication. |
| Question sur une nuance précise d’acier inoxydable | Guide sur la corrosion et la vérification du 316L | Il fournit des informations centrées sur la nuance. | Compatibilité du 316L avec le milieu réel et les conditions de soudage. |
| Exposition chimique plus exigeante | Matériaux en alliage de nickel | Les alliages à base de nickel peuvent être envisagés lorsque leurs propriétés face à la corrosion répondent aux conditions de service. | Composition chimique exacte, température et exigences du code de construction. |
| Eau de mer ou conditions de procédé particulières | Tôles fortes et tôles minces en titane | Les matériaux en titane peuvent faire l’objet d’une évaluation spécifique aux conditions de service. | Limites liées aux crevasses, à la corrosion galvanique, à la température et à la fabrication. |
| Composant de canal ou de calandre d’un échangeur de chaleur | Famille d’aciers inoxydables, d’alliages de nickel ou de titane | Les deux faces peuvent être exposées à des fluides différents. | Les deux circuits de fluide, la pression de calcul et les détails d’assemblage tube-plaque. |
| Équipement de procédé pétrochimique | Famille d’aciers inoxydables ou d’alliages de nickel | La corrosion et la température peuvent déterminer le choix de la couche exposée. | Contaminants, facteurs liés aux milieux contenant du sulfure d’hydrogène et mode opératoire de soudage. |
| Appareils à pression | Couche plaquée choisie en fonction du service sur support structurel | La construction de la tôle permet de séparer les fonctions. | Code de construction, base de conception et fabrication qualifiée. |
| Condenseurs ou équipements de dessalement | Titane ou autre famille choisie en fonction des conditions de service | La composition de l’eau et le comportement dans les crevasses peuvent être déterminants. | Analyse de l’eau, écoulement, dépôts et interfaces galvaniques. |
| Procédé à haute température | Couple de matériaux choisi en fonction de l’exposition | La diffusion à l’interface et l’historique thermique peuvent avoir de l’importance. | Durée à température, régimes transitoires et traitement après soudage. |
| Milieux mixtes ou variables | Aucune famille ne doit être présumée adaptée | Les variations peuvent invalider une hypothèse de compatibilité trop limitée. | Enveloppe complète des conditions de fonctionnement et situations perturbées. |
Avant toute application à grande échelle dans les équipements pétroliers ou chimiques, le responsable du procédé doit encore définir l’enveloppe de fonctionnement et réaliser une évaluation de la corrosion. L’industrie pétrochimique est une catégorie trop vaste pour choisir une couche plaquée. L’analyse par éléments finis peut contribuer à l’examen des contraintes propres à une géométrie, mais ne doit pas servir à déterminer la compatibilité avec le fluide. Les études des caractéristiques d’interface et de la diffusion des éléments ne sont utiles que si l’empilement de matériaux et l’historique thermique étudiés correspondent au choix à effectuer.
Par exemple, « tôle plaquée en acier inoxydable » est une désignation générale de produit ; elle ne permet pas de déterminer si le métal de revêtement doit être un acier inoxydable austénitique ou duplex, du nickel ou du titane. Demandez à la personne chargée de l’évaluation de la corrosion de comparer chaque option à l’ensemble des conditions de service et au procédé de fabrication prévu.
Normes et essais : hiérarchie des justificatifs
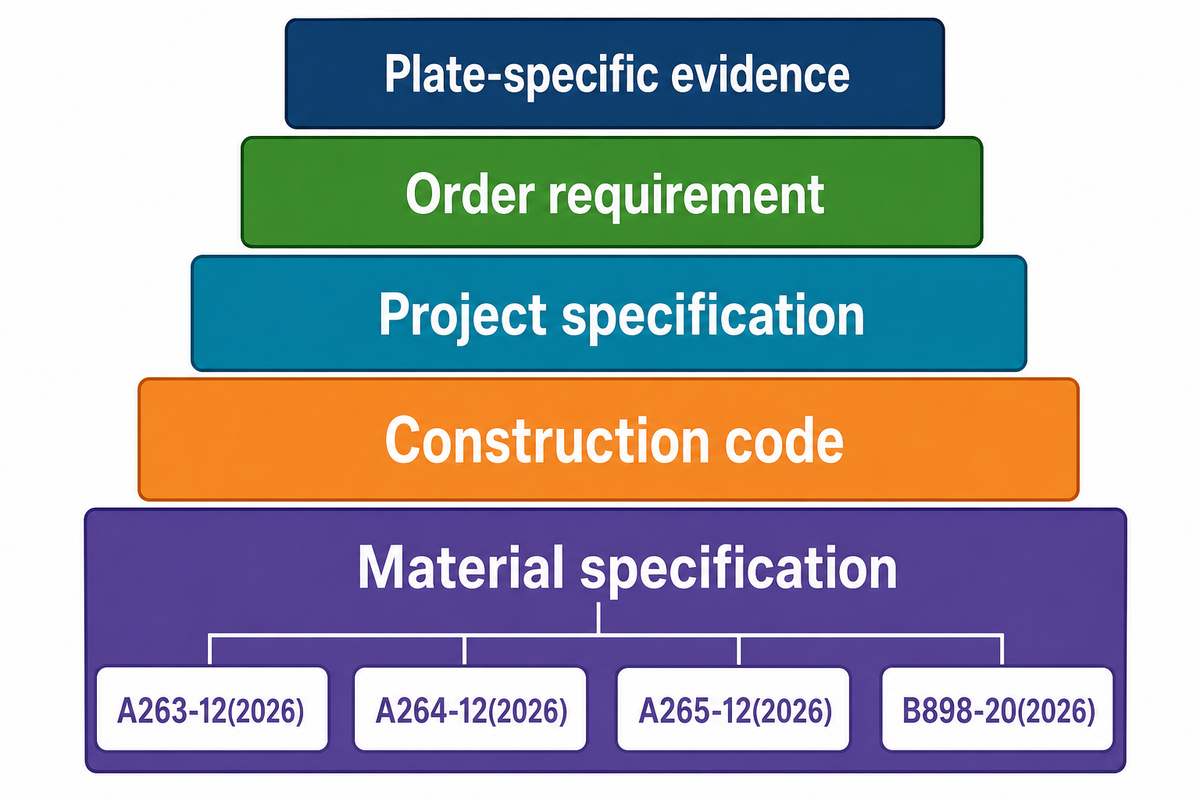
Les normes, les exigences du code de construction, celles de la commande et les documents propres à la tôle doivent former un système de justificatifs à plusieurs niveaux ; un certificat unique ne suffit pas. Distinguez la spécification de produit du code de construction, de la spécification du projet, des exigences du bon de commande et des documents propres à la tôle. Chacun répond à une préoccupation différente concernant l’identification des matériaux, la maîtrise de la fabrication, les contrôles et l’acceptation finale.
Quels matériau, épaisseur, essais d’assemblage et documents faut-il définir avant la commande ?
Déterminez les conditions de service et les exigences, définissez les couches, les dimensions, la spécification de matériau applicable, le code de construction, les contraintes de fabrication, l’objectif des essais et le lien avec les justificatifs avant de passer commande. Les normes de matériaux et les règles relatives aux équipements sous pression sont distinctes, mais liées. Le plan d’acceptation final doit identifier la tôle réelle, l’objet soumis à l’essai, le calendrier, la procédure, l’étendue des contrôles et l’autorité décisionnaire.
Les pages publiques de l’ASTM répertorient A263-12(2026), A264-12(2026) et A265-12(2026) comme spécifications actives pour des familles distinctes d’aciers plaqués d’alliage. Leurs champs d’application publics étayent le classement et le principe d’une construction assemblée. Ils ne publient pas de valeur d’acceptation universelle qui puisse s’appliquer sans risque à tous les couples de matériaux, épaisseurs et projets.
La page actuelle de la famille ASTM B898 répertorie B898-20(2026) comme active pour les tôles plaquées comportant du titane, du zirconium, du tantale, du niobium ou leurs alliages sur un métal de base. Une ancienne page consacrée à une version précise de B898 peut être historique ; cela ne renseigne pas sur le statut de la page de la famille. Utilisez l’exemplaire contrôlé acheté pour le projet, et ne vous fiez pas à la seule mention d’une page Web.
- Spécification de matériau : identifie la famille de produits, le périmètre des matériaux et les catégories d’essais citées en référence.
- Code de construction : régit le composant sous pression fini ou un autre équipement dans l’application prévue.
- Spécification du projet : relie les conditions de service, la géométrie, la fabrication, les contrôles et la documentation au projet.
- Exigence de commande : précise les essais, l’étendue des contrôles, les critères d’acceptation et les documents requis pour cette tôle.
- Justificatifs propres à la tôle : relient le matériau réel et les résultats à la commande réelle.
| Justificatif ou essai | Ce qu’il permet d’établir | Ce qu’il ne permet pas d’établir à lui seul | Question à inclure dans la commande |
|---|---|---|---|
| Analyse chimique | Composition chimique déclarée pour le matériau ou l’emplacement identifié | Continuité de l’assemblage ou performances du soudage fini | Quelle couche, quel emplacement et quelle méthode s’appliquent ? |
| Résultat de traction du métal de base | Résultat mécanique pour le matériau de base soumis à l’essai | Performances de l’assemblage fini si l’essai a précédé le plaquage | Cet essai a-t-il été réalisé avant ou après le plaquage ? |
| Essai d’assemblage ou de cisaillement | Comportement spécifié de l’assemblage sur l’objet d’essai requis | Tous les résultats ultérieurs de mise en forme, de soudage et de service | Est-il requis, où l’échantillon est-il prélevé et quels critères régissent l’acceptation ? |
| Essai de pliage | Réponse de l’éprouvette soumise à l’essai selon la méthode de pliage indiquée | Tolérance géométrique du composant complet | Quelle direction, quel rayon et quels critères d’acceptation s’appliquent ? |
| Contrôle par ultrasons | Zones non assemblées déclarables selon la procédure et l’étendue des contrôles choisies | Composition chimique de la couche plaquée, résistance à la corrosion ou qualité des futurs soudures | Quelle étendue de contrôle par balayage, quel étalonnage, quelle cartographie et quels critères sont requis ? |
| Certificat matière | Numéro de coulée, lot, composition chimique et résultats répertoriés et reliés par la documentation | Preuve que chaque exigence d’assemblage ou de fabrication propre à la commande est respectée | Comment le certificat sera-t-il relié à l’identification de la tôle et à sa libération ? |
Une spécification de matériau peut couvrir les propriétés mécaniques et la résistance à la corrosion sans qu’un résultat prouve l’autre. La résistance à la traction et la limite d’élasticité s’appliquent à une éprouvette et à un état spécifiés. Une réponse ductile au pliage peut constituer un justificatif pertinent, mais ne remplace pas l’examen de l’assemblage ni la décision d’acceptation prescrits.
La différence tient à la séquence. Un rapport de traction du métal de base et un essai spécifié d’assemblage ou de cisaillement portent sur des objets d’essai différents ; la spécification applicable et la commande définissent les essais et le déclencheur d’acceptation. Le dossier doit préciser ce qui a été soumis à l’essai, à quel moment et pour quelle raison.
Défaillances des tôles plaquées : interface, mise en forme, soudage et conditions de service
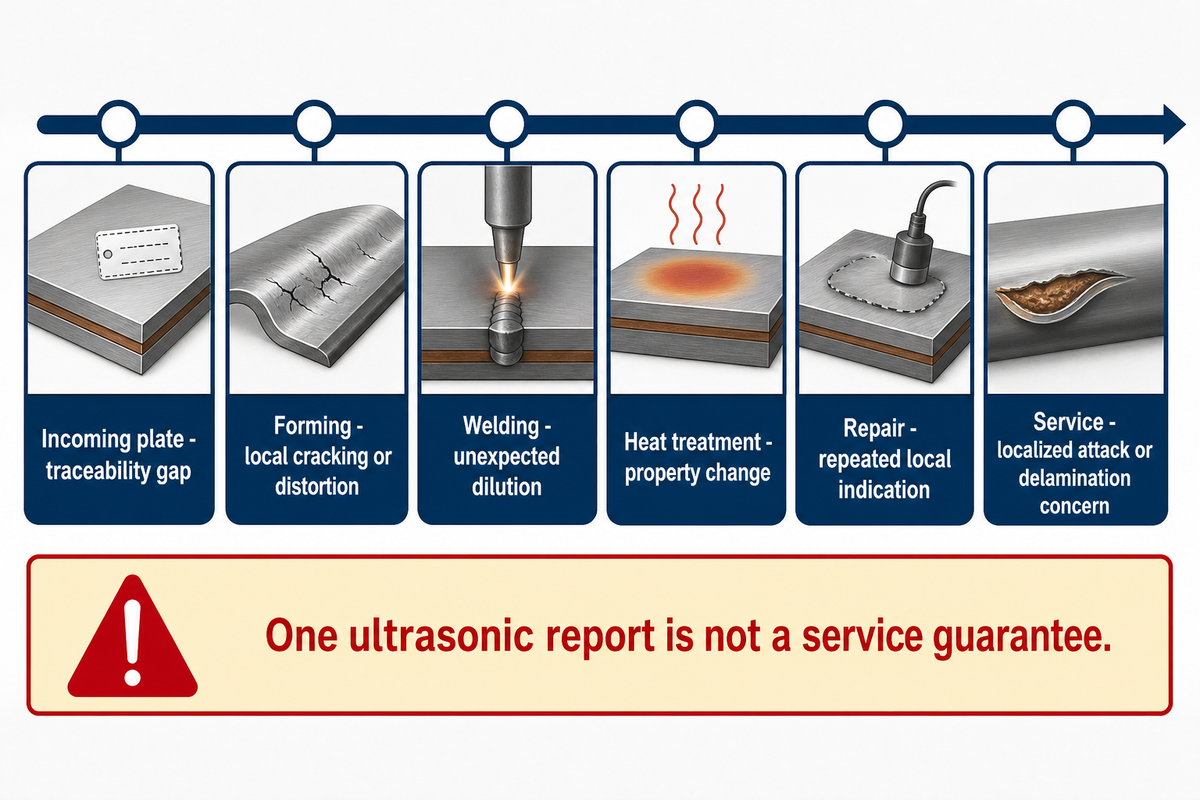
Les défaillances des tôles plaquées doivent être examinées étape par étape, et non diagnostiquées à partir d’une seule photo ou d’un seul résultat d’essai. L’assemblage peut être satisfaisant sur une éprouvette de tôle, alors qu’une opération ultérieure de mise en forme, une séquence de soudage, un traitement thermique, une réparation ou les conditions d’exploitation peuvent introduire un autre risque. La revue métallurgique de 2024 et une étude de l’Oak Ridge National Laboratory sur les pratiques de fabrication montrent qu’un diagnostic à distance ne constitue pas une décision d’approbation technique.
Une analyse technique pourrait comparer la microstructure et les propriétés mécaniques aux historiques thermiques et de fabrication consignés. Un microscope électronique à balayage et une analyse fractographique peuvent aider à caractériser un échantillon donné, mais aucune de ces méthodes ne peut prouver de façon concluante l’état d’un composant qui n’a pas été examiné. Les enquêteurs peuvent aussi vérifier si certaines zones locales sont décarburées ou carburées et si la transformation de l’austénite est pertinente pour le système d’alliage concerné. Les courbes contrainte-déformation, la résistance au cisaillement de l’interface et le comportement ductile doivent être associés à l’échantillon, à son orientation et aux conditions d’essai.
À faire
- Situez le signal dans le cycle de vie du produit.
- Préservez l’identité de la tôle et les dossiers de fabrication.
- Examinez l’historique des soudures et des traitements thermiques avant de statuer.
À ne pas faire
- Considérer un rapport de contrôle par ultrasons comme une garantie en exploitation.
- Supposer qu’un apport de chaleur plus important améliore toutes les interfaces.
- Diagnostiquer un délaminage sans enquête qualifiée.
| Étape | Signal | Mécanisme possible | Éléments à vérifier ensuite | Décision suivante |
|---|---|---|---|---|
| Réception de la tôle | Lacune de traçabilité | Impossible de relier le matériau au rapport | Marquage de la tôle, certificat, enregistrement de réception | Mettre en attente jusqu’à ce que l’identité soit établie |
| Réception de la tôle | Indication de zone non assemblée cartographiée | Discontinuité de l’assemblage dans l’étendue de contrôle déclarée | Procédure de contrôle par ultrasons, étalonnage, carte de couverture, critères d’acceptation | Soumettre le cas à une décision propre à la commande |
| Découpe | Séparation ou endommagement du bord | Le détail de découpe expose l’interface ou l’affecte | Plan de découpe, état du bord, examen de la procédure | Définir le traitement du bord ou examiner la réparation |
| Mise en forme | Fissuration ou déformation locale | Le parcours de déformation dépasse le comportement qualifié | Rayon de mise en forme, direction, historique de déformation, contrôle | Examiner la qualification et la géométrie |
| Préparation au soudage | Risque de mélange au bord de la tôle plaquée | La conception du joint permet une interaction non souhaitée | Plan du joint, détail du chanfrein, DMOS | Réviser la séquence ou le plan des métaux d’apport |
| Soudage | Dilution inattendue | L’apport de chaleur ou la séquence des métaux d’apport modifie la composition chimique du métal déposé | DMOS, relevé de l’apport de chaleur, vérification de la composition chimique si nécessaire | Évaluer la restauration du côté exposé à la corrosion |
| Soudage | Fissuration à proximité de la transition | Contraintes résiduelles, bridage, hydrogène ou procédure incompatible | Dossiers de soudage, contrôles non destructifs, examen des matériaux et des conditions d’exploitation | Enquête qualifiée sur la défaillance |
| Traitement thermique | Modification des propriétés après exposition | Diffusion ou changement de phase dans le système concerné | Historique temps-température et données sur la paire de matériaux | Confirmer l’acceptabilité du cycle thermique |
| Contrôles | Étendue de contrôle incomplète | Le résultat d’essai laisse une zone sans examen | Carte de couverture, contraintes d’accès, procédure | Déterminer si un examen complémentaire est nécessaire |
| Réparation | Indication locale récurrente | Le procédé de réparation ne traite pas le mécanisme sous-jacent | Historique des réparations, dimensions, dossier d’approbation | Arrêter les réparations répétitives et réévaluer la cause |
| Mise en service | Signe précoce de fuite ou de corrosion | Les conditions d’exploitation diffèrent des hypothèses de conception | Données sur le fluide, emplacement, historique d’exploitation | Confiner et enquêter selon la procédure du responsable du procédé |
| Conditions de service | Attaque localisée ou risque de délaminage | Corrosion, charge mécanique, cycles thermiques ou interaction liée à la fabrication | Constats de contrôle, examen métallurgique, données d’exploitation | Décision qualifiée d’aptitude au service |
Une étude de 2024 sur l’empilement TA2/DT4/Q235B a rapporté une résistance au cisaillement de 184,5 MPa pour son échantillon à l’état laminé, de 195,4 MPa après un recuit à 550 °C pendant 2 h, puis une baisse à 650 °C. Ces valeurs concernent cet empilement de matériaux et ce programme thermique testés, et ne constituent pas une limite d’acceptation de commande. La leçon pratique est qu’un apport de chaleur plus important n’est pas automatiquement préférable.
Décisions relatives aux tôles plaquées : 10 vérifications des conséquences
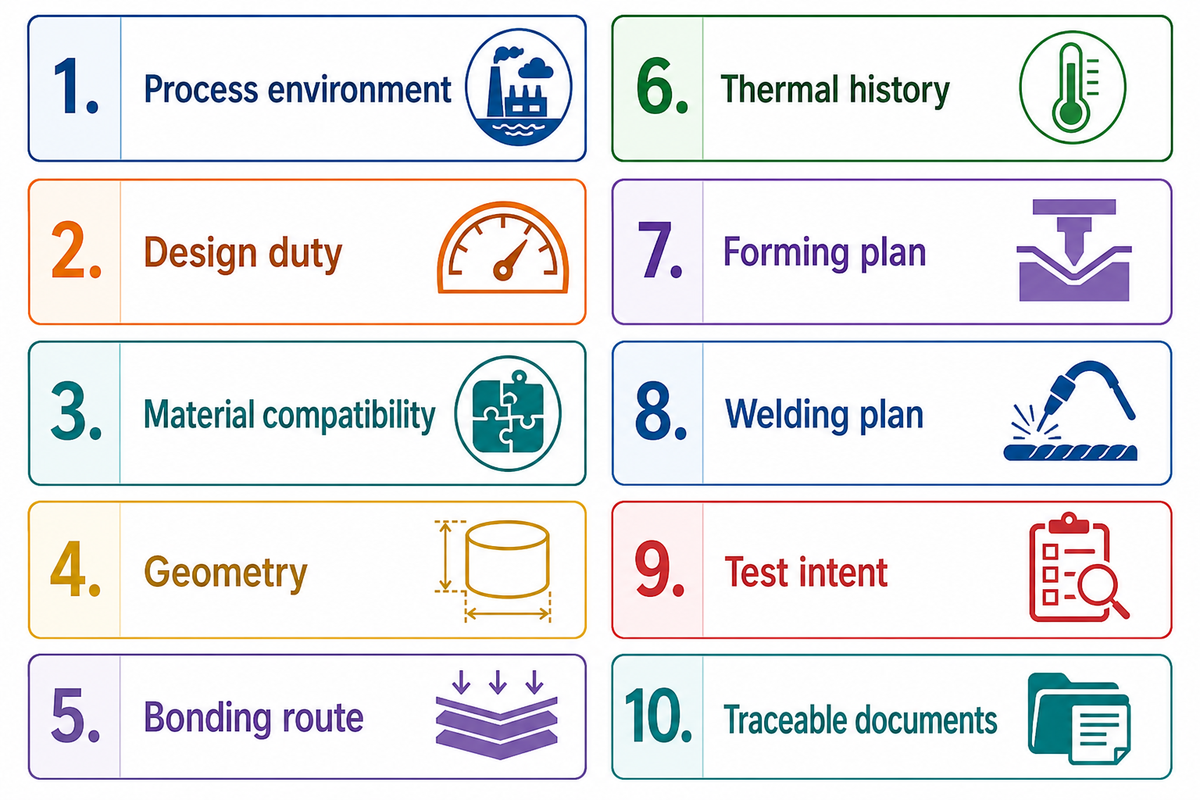
Le cadre présenté ci-dessous sert à un examen transversal. Une revue de 2024 sur les interfaces et l’assemblage des tôles plaquées de métal recense des risques liés aux interfaces contaminées par des oxydes, à la migration du carbone, à la dilution au soudage, aux contraintes résiduelles et aux cycles thermiques répétés. Chaque réponse peut modifier la paire de matériaux, le procédé d’assemblage, le plan d’essai ou la séquence de fabrication. Si une réponse est inconnue, il faut consigner cette incertitude plutôt que de deviner une réponse supposée correcte.
| Point à vérifier | Pourquoi c’est important | Éléments susceptibles de changer | En cas d’inconnue |
|---|---|---|---|
| 1. Environnement de procédé | Définit la fonction du côté exposé à la corrosion | Famille du matériau de placage et examen de la corrosion | Ne pas figer le choix du matériau |
| 2. Fonction de conception | Définit la responsabilité structurelle | Métal support, épaisseur totale, code de construction applicable | Maintenir ouverte la base de calcul structurelle |
| 3. Compatibilité des matériaux | Le comportement de l’interface dépend du système | Association des matériaux, conception de la couche intermédiaire, examen du procédé de fabrication | Demander un examen technique |
| 4. Géométrie | Les formes déterminent la déformation et l’accès | Aptitude à la mise en forme de la tôle, détails des joints, accès pour le contrôle | Modéliser le composant avant l’approvisionnement |
| 5. Procédé d’assemblage | Le procédé détermine les questions relatives à l’interface et à l’historique thermique | Éléments de qualification et contrôles du procédé | Comparer les conséquences, pas les intitulés |
| 6. Historique thermique | La chaleur peut modifier une interface | Traitement après assemblage et séquence de soudage | Définir le cycle maximal prévu |
| 7. Plan de mise en forme | Une déformation locale peut mettre l’assemblage en risque | Rayon, direction, qualification, contrôle | Obtenir les données de fabrication |
| 8. Plan de soudage | La dilution et la restauration affectent le côté exposé au procédé | DMOS, métaux d’apport, séquence, contrôles non destructifs | Ne pas supposer que les pratiques standard pour l’acier s’appliquent |
| 9. Objectif des essais | Les différents essais répondent à des questions différentes | Échantillonnage, calendrier, étendue des contrôles, critères d’acceptation | Formuler d’abord la question à trancher |
| 10. Documents traçables | Les éléments de preuve doivent suivre la tôle jusqu’au composant | Marquage, certificats, cartes, dossier de libération | Désigner un responsable de la documentation |
Ces vérifications sont volontairement fondées sur les conséquences. Il est important de ne pas perdre de vue les conséquences d’une exigence en la réduisant à une liste passive de champs. Par exemple, lors de la mise en forme, l’épaisseur totale affecte les calculs structurels, la mise en forme, la préparation des soudures, l’accès pour le contrôle et la relation entre le métal de base et la couche plaquée.
Comment définir une exigence pour une tôle plaquée sans reproduire une demande de prix fournisseur
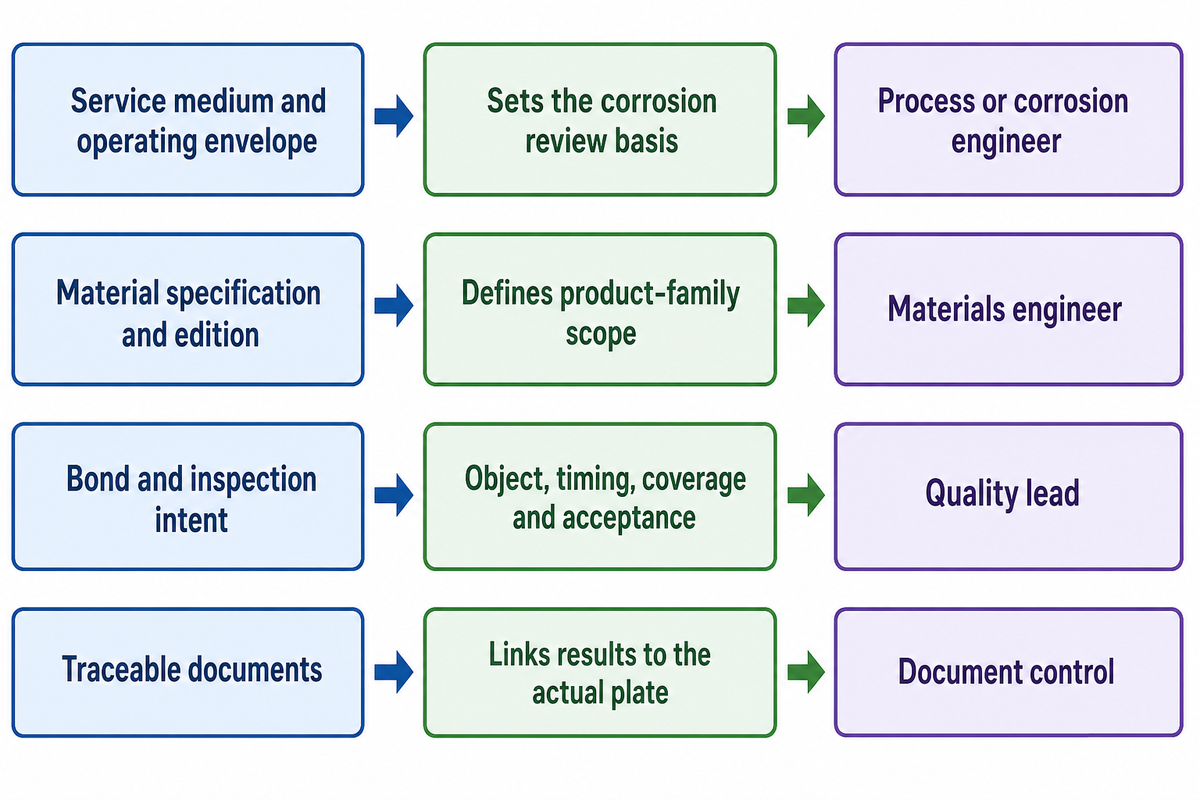
Les exigences doivent expliciter les conséquences associées aux données demandées sans reformuler ni redéfinir un catalogue, un tableau de plages publiées ou une liste de contrôle de demande de prix. Le résumé public du champ d’application et des essais de l’ASTM A263 montre pourquoi une exigence doit distinguer la famille de produits, l’objet de l’essai du métal de base et les justificatifs d’assemblage déclenchés par la commande, au lieu de simplement mentionner une tôle plaquée. Une exigence commence par le composant visé et ses conditions d’exploitation. Il faut ensuite documenter la fonction des couches, les dimensions du plan, la spécification des matériaux, le code de construction applicable, les limites de fabrication, l’objectif des contrôles et les documents qui doivent rester traçables jusqu’à la tôle.
| Champ de l’exigence | Conséquence technique | Responsable désigné |
|---|---|---|
| Milieu de service et plage de fonctionnement | Définit la base d’examen de la corrosion | Ingénieur procédés ou corrosion |
| Fonctions du matériau de placage et du métal support | Distingue les rôles côté procédé et structurel | Ingénieur en conception |
| Dimensions et géométrie finale | Définit les contraintes de mise en forme et de contrôle | Concepteur mécanique |
| Spécification des matériaux et édition | Définit le périmètre de la famille de produits et la référence contrôlée | Ingénieur matériaux |
| Code de construction applicable | Relie la tôle à la conformité de l’équipement | Ingénieur code de construction |
| Objectif de l’assemblage et des contrôles | Définit l’objet, le calendrier, l’étendue des contrôles et les critères d’acceptation | Responsable qualité |
| Contraintes de mise en forme et de soudage | Protège l’interface pendant la fabrication | Ingénieurs en fabrication et en soudage |
| Documents traçables | Relie les résultats à la tôle et au composant concernés | Gestion documentaire |
Ce document fournit une base technique au fournisseur. Il permet également à l’acheteur de repérer les décisions manquantes avant qu’elles ne donnent lieu à des demandes de clarification tardives sur la commande.
Comment évaluer les justificatifs d’un fournisseur de tôles plaquées
Évaluez ce que les justificatifs démontrent, et non la visibilité que le fournisseur leur donne dans sa communication. Il est important d’identifier ce qui est décrit, qui a contrôlé le procédé et l’essai, quelle identité de tôle figure sur les justificatifs et si ceux-ci répondent à l’exigence. Un certificat générique ou une déclaration générale de capacités ne constitue pas un dossier de libération propre à une commande.
TiAlloy indique plus de 20 ans d’expérience dans la fabrication de métaux, un site de production de 30 000 mètres carrés, la certification ISO 9001 et un système de management de la santé et de la sécurité au travail. La présentation publiée de l’entreprise mentionne également le MTC / EN 10204 3.1, l’identification positive des matériaux (PMI), le contrôle par ultrasons (UT), les essais mécaniques, les essais de corrosion, les tolérances dimensionnelles, la qualité de surface, la traçabilité des lots et le conditionnement pour l’export comme capacités. Il s’agit d’informations fournies par l’entreprise, et non de preuves indépendantes pour une commande donnée ni d’une promesse que chaque tôle comprend tous les essais ou documents répertoriés. Demandez le périmètre actuel des certificats et les dossiers propres à la commande. Consultez la présentation de TiAlloy sur la qualité et la fabrication pour en savoir plus sur l’entreprise.
Pour un projet donné, demandez au fournisseur de relier la tôle fournie à la spécification applicable, aux procédures contrôlées, aux essais commandés, aux contrôles, aux non-conformités et au dossier final de traçabilité. Une fois la base technique définie, examinez les options de matériaux et les exigences de commande pour les tôles plaquées afin de préparer le relais commercial.
Qu’est-ce qui change, et qu’est-ce qui ne change pas dans le choix des tôles plaquées ?
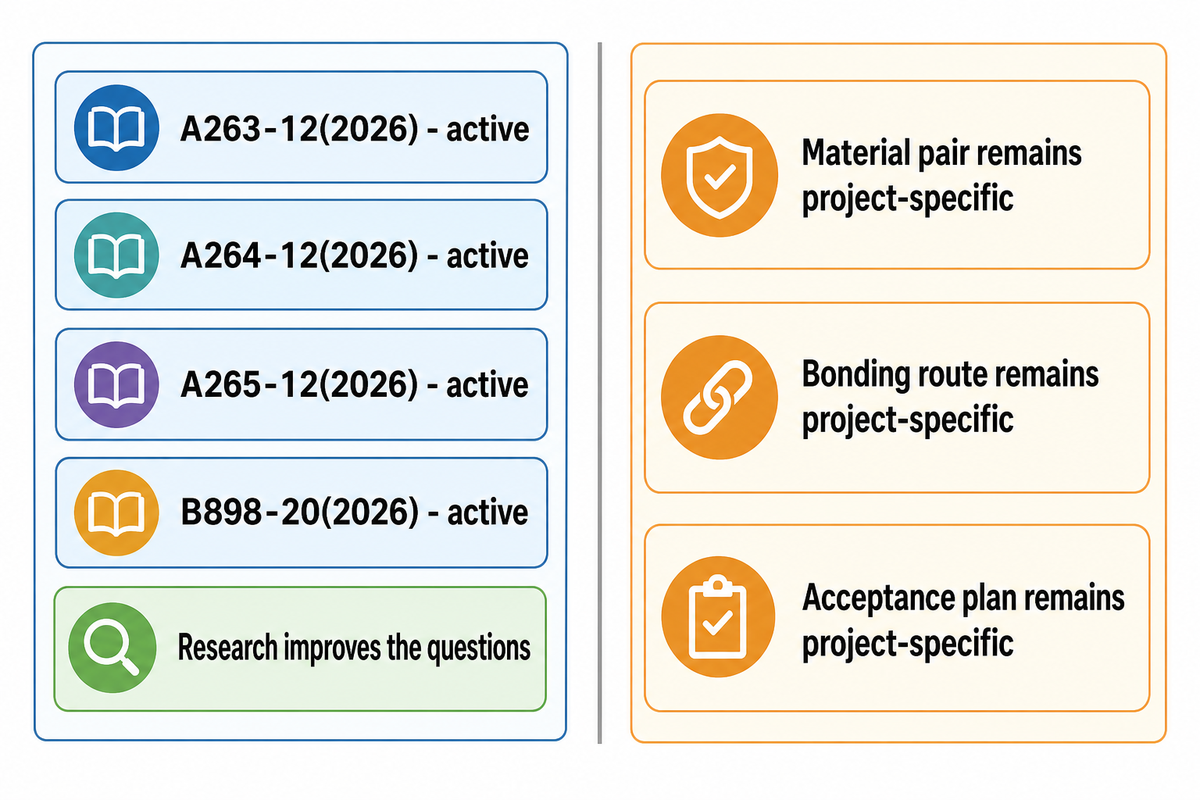
Au 8 octobre 2026, les pages publiques de l’ASTM répertorient A263-12(2026), A264-12(2026) et A265-12(2026) comme normes actives, tandis que la page actuelle de la famille B898 répertorie B898-20(2026) comme active. La validité de l’édition constitue un élément de preuve utile, mais elle ne définit pas une paire de matériaux, un procédé d’assemblage ou un plan d’acceptation universels.
La recherche récente sur les interfaces peut améliorer les questions posées sur la microstructure, la diffusion, les propriétés mécaniques et le traitement thermique. Elle ne dispense pas de vérifier le système de matériaux réel et le procédé de fabrication final. Considérez les normes et études mises à jour comme une raison de vérifier la hiérarchie des preuves, et non comme un moyen d’éviter un examen technique propre au projet.
À retenir
Une décision solide concernant une tôle plaquée relie les conditions d’exploitation, les fonctions des couches, le procédé d’assemblage, la fabrication, l’objet et le calendrier des essais, les exigences propres à la commande et les documents traçables avant que le choix du matériau ne devienne une décision d’achat.
Questions fréquentes
Qu’est-ce qu’un acier inoxydable plaqué ?
Un acier inoxydable plaqué est un produit multicouche dans lequel l’acier inoxydable est assemblé métallurgiquement à une tôle support, généralement en acier au carbone ou en acier faiblement allié.
La couche d’acier inoxydable fournit la résistance à la corrosion visée côté procédé, tandis que la tôle support assure généralement une grande partie de la fonction structurelle. Cette répartition des fonctions ne signifie pas que toutes les nuances d’acier inoxydable conviennent à tous les fluides ou à toutes les températures. Le projet nécessite toujours une base d’évaluation de la corrosion, une définition des couches, un examen du procédé d’assemblage, les essais requis, des contrôles de fabrication et un plan d’acceptation traçable pour le composant concerné.
Comment fonctionne une tôle plaquée ?
Une tôle plaquée fonctionne en attribuant des fonctions techniques différentes à une couche de placage, une couche support et leur interface assemblée.
La couche de placage est exposée au milieu de procédé, la tôle support fournit la principale section structurelle et l’interface leur transmet les charges. Cette solution peut réduire la quantité de métal fortement allié nécessaire dans une section conçue à cet effet, mais elle soulève également des questions concernant l’interface, la mise en forme, le soudage, le contrôle et la réparation. La paire de matériaux n’est qu’un des éléments à prendre en compte ; l’équipement fini dépend de la maîtrise conjointe de toutes ces fonctions.
Les tôles plaquées sont-elles sûres pour les équipements sous pression ?
Une tôle plaquée peut convenir à un équipement sous pression lorsque la spécification des matériaux, le code de conception, la procédure de fabrication, le plan de contrôle et les dossiers d’acceptation s’appliquent au composant concerné.
Dans les règles ASME Section VIII relatives aux appareils à pression, la Partie UCL ajoute des exigences pour les appareils soudés comportant un placage résistant à la corrosion, assemblé intégralement ou par rechargement par soudage. Un certificat de tôle, un essai d’assemblage ou un rapport de contrôle par ultrasons peuvent contribuer au dossier justificatif, mais chacun possède un objet et un périmètre définis. Des ingénieurs projet qualifiés doivent examiner le code de construction applicable, les conditions de procédé, l’association des matériaux, la géométrie, les détails de soudage, l’étendue des examens et les dossiers finaux de libération pour l’appareil ou l’échangeur en cours de fabrication.
Peut-on assembler du titane à de l’acier au carbone ?
Une tôle plaquée titane-acier peut être fabriquée pour des projets adaptés au moyen d’un procédé d’assemblage à l’état solide.
La compatibilité, toute conception requise d’une couche intermédiaire, les dimensions, l’historique thermique, la mise en forme ultérieure, les détails de soudage, les essais et les conditions d’exploitation doivent être examinés pour la commande concernée. La norme ASTM B898, répertoriée comme active, couvre les tôles plaquées de titane, zirconium, tantale, niobium et leurs alliages sur un métal de base.
Que démontre le contrôle ultrasonore de l’assemblage ?
Le contrôle par ultrasons peut repérer les zones non assemblées à signaler selon la procédure retenue, l’étendue du balayage et les règles d’acceptation.
À lui seul, il ne détermine pas la composition chimique du placage, les performances au cisaillement, les tolérances de mise en forme, la qualité des soudures, la résistance à la corrosion ni l’aptitude de l’équipement fini au service. Lisez le rapport en tenant compte de la technique, de l’étalonnage, de la carte de couverture, de l’identité de la tôle et des critères d’acceptation. Il ne peut pas prévoir les dommages introduits ultérieurement par la mise en forme, le soudage, le traitement thermique, les réparations ou les conditions d’exploitation.
Quelle face est exposée au fluide de procédé ?
Le placage résistant à la corrosion est généralement exposé au fluide de procédé, tandis que la tôle support assure le soutien structurel.
En général, le placage est exposé au fluide de procédé et la tôle support assure la fonction structurelle. Confirmez l’orientation finale sur le plan approuvé.
Un certificat matière prouve-t-il la qualité de l’assemblage ?
Non, un certificat matière seul ne prouve pas tous les aspects de la qualité de l’assemblage du composant fini.
Un certificat peut documenter les matériaux identifiés, la composition chimique, les résultats mécaniques, la traçabilité thermique ou par lot et les essais répertoriés, mais sa valeur dépend de son périmètre et de son lien avec la tôle. La qualité de l’assemblage peut également nécessiter des justificatifs propres à la commande, tels qu’un contrôle par ultrasons, un essai de cisaillement, un essai de pliage ou d’autres éléments. Examinez le numéro du document, l’identité de la tôle, l’emplacement de l’essai, la méthode, les critères d’acceptation, les résultats, les écarts et l’approbation de la libération.
Examen technique propre au projet
Utilisez ce guide pour préparer les questions concernant les conditions d’exploitation, les fonctions des couches, la fabrication, les contrôles et la documentation. TiAlloy pourra ensuite examiner les options commerciales de matériaux au regard de cette base technique.
Ce guide est fourni à titre exclusivement pédagogique. Il ne remplace ni l’édition contrôlée de la norme, ni l’évaluation de la corrosion, ni le code de construction, ni les procédures de fabrication qualifiées, ni l’approbation des ingénieurs projet responsables. Les informations sur l’entreprise sont distinguées séparément des sources techniques indépendantes.
Articles associés
Références et sources
- ASTM A263-12(2026), champ d’application et statut publics.
- ASTM A264-12(2026), champ d’application et statut publics.
- ASTM A265-12(2026), champ d’application et statut publics.
- Page de la famille ASTM B898, champ d’application et statut actuels publics.
- Présentation de l’ASME Section VIII, Division 1.
- Étude de l’Oak Ridge National Laboratory sur les pratiques de fabrication des composants plaqués.
- Materials (2024), revue des problèmes de production et de soudage des aciers plaqués.
- Coatings (2024), étude du laminage à chaud sous vide et du recuit de TA2/DT4/Q235B.
- Page de TiAlloy sur l’entreprise, la qualité et la documentation, notamment la capacité à fournir le MTC / EN 10204 3.1 lorsque cela est requis.