Kontaktieren Sie TiAlloy


Technische Kurzdaten
| Aufbau | Korrosionsbeständige Plattierung, metallurgisch mit einem tragenden Grundblech verbunden |
|---|---|
| Verglichene Verfahren | Explosionsplattieren und Warmwalzplattieren |
| Zentrale Entscheidungskriterien | Einsatzbedingungen, Aufgaben der einzelnen Lagen, Geometrie, Wärmehistorie, Umformung, Schweißen, Prüfung und Rückverfolgbarkeit |
| Nachweisstruktur | Werkstoffspezifikation, Konstruktionsregelwerk, Projektspezifikation, Bestellanforderungen und blechspezifische Unterlagen |
Plattiertes Blech wird vor allem dann eingesetzt, wenn ein ausgelegter Querschnitt zwei unterschiedliche Werkstofffunktionen erfüllen muss: eine prozessseitige Oberfläche mit bestimmten Korrosionseigenschaften und ein tragendes Grundblech. Dieser Unterschied wird oft verwischt, weil der Begriff „plattiert“ zu weit gefasst verwendet wird. Dieser Leitfaden macht daraus eine schrittweise technische Prüfung.
Plattiertes Blech kombiniert eine korrosionsbeständige Plattierung mit einem tragenden Grundblech, verbunden durch eine metallurgische Verbindung. Wählen Sie es anhand der Einsatzbedingungen, der Funktion der einzelnen Lagen, des Verbindungsverfahrens, der Fertigungsfolge und der bestellspezifischen Prüfungen aus – nicht allein nach Legierungsbezeichnung oder Preis.
Kurz gesagt
- Mehr Wärme ist nicht für jedes Werkstoffsystem mit metallurgischer Verbindung automatisch besser.
- Plattierung, Grundblech und Verbindung erfüllen jeweils eigene Aufgaben und müssen gemeinsam bewertet werden.
- Eine bestandene Prüfung des Blechs belegt nicht die spätere Umformung, das Schweißen, die Reparatur oder das Verhalten im Einsatz.
- Prüfen Sie auf der kommerziellen Produktseite die aktuelle Verfügbarkeit und Angebotsdetails; nutzen Sie diesen Leitfaden für die technische Entscheidungsfindung.
Zu den betrachteten Verfahren für ausgewählte Werkstoffsysteme gehören das Explosionsplattieren und das Warmwalzplattieren. Die Auswirkungen des Schweißens sind später zu berücksichtigen, wenn die Gestaltung der Verbindungen und die Wärmeeinbringung das Verhalten auf der Prozessseite verändern können. Bei jeder mehrlagigen Auslegung müssen jedoch Verbindungsfestigkeit, strukturelle Integrität und Temperaturbeständigkeit getrennt betrachtet werden.
Was ist plattiertes Blech – und was nicht?
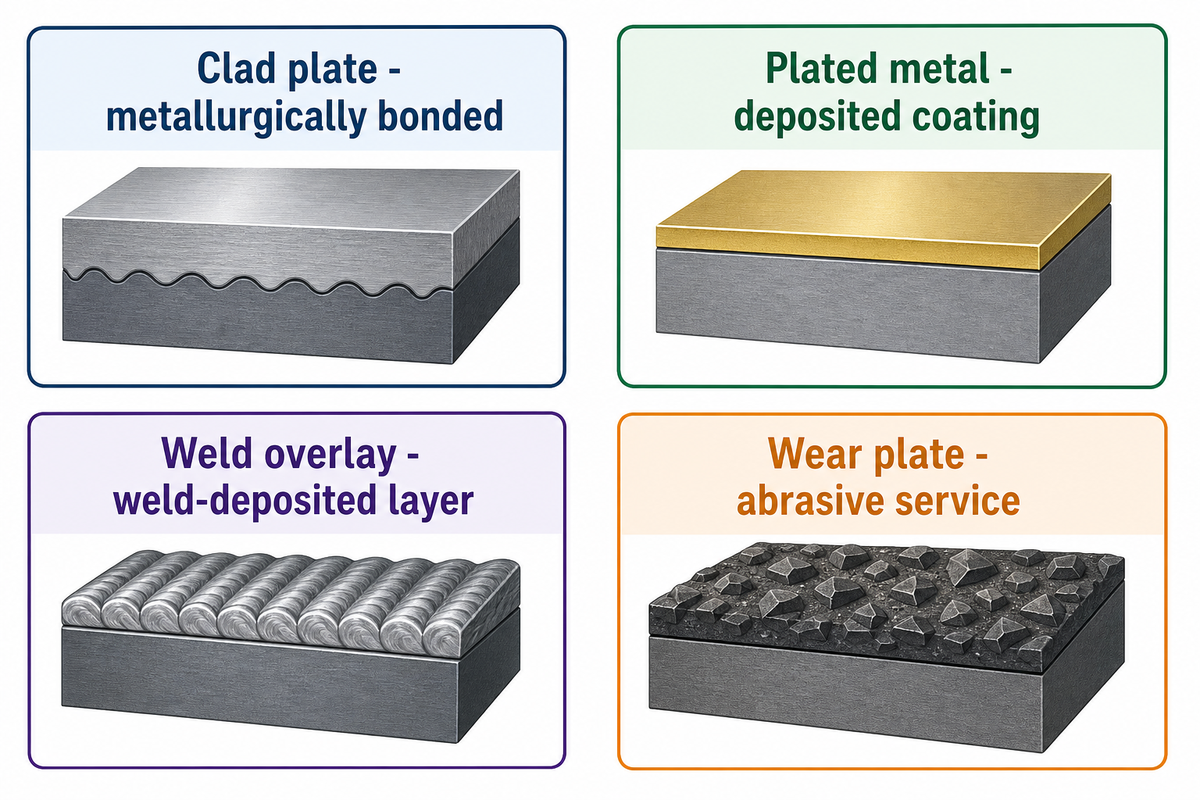
Bei den hier behandelten Familien legierungsplattierter Stähle ist plattiertes Blech ein Verbundblech, bei dem eine korrosionsbeständige Plattierung durchgehend und unlösbar mit einem Grundwerkstoff aus Kohlenstoffstahl oder niedriglegiertem Stahl verbunden ist. Die öffentlichen Anwendungsbereiche der ASTM-Normen unterscheiden zwischen mit Chrom-Edelstahl, Chrom-Nickel-Edelstahl und Nickel- oder Nickelbasislegierungen plattierten Stahlfamilien. Diese Definition ist wichtig, denn sie beschreibt einen verbundenen Blechaufbau und keine Oberflächenbehandlung, die unter derselben Handelsbezeichnung angeboten wird.
Was ist der Unterschied zwischen plattiertem und galvanisch beschichtetem Metall?
Plattiertes Metall bezeichnet eine metallurgische Verbindung zwischen Werkstoffen, die gemeinsam einen ausgelegten Querschnitt bilden sollen. „Beschichtet“ bezeichnet eine viel dünnere, aufgetragene Schicht; ein Schweißplattierung wird durch Auftragschweißen erzeugt, und Verschleißblech wird in erster Linie wegen seiner Abriebfestigkeit ausgewählt. Alle diese Erzeugnisse können geeignet sein, führen aber zu unterschiedlichen Fragen bei Auslegung, Prüfung, Fertigung und Reparatur.
| Produktform | Grundlegendes Konstruktionsprinzip | Zu beantwortende Frage | Warum es nicht austauschbar ist |
|---|---|---|---|
| Plattierte Platte | Metallurgisch verbundene Plattierung und Grundblech | Wie verhalten sich beide Lagen und die metallurgische Verbindung? | Die Grenzfläche ist Teil der technischen Auslegung. |
| Beschichtetes Metall | Aufgetragene Oberflächenbeschichtung | Eignen sich Schichtdicke und Haftung für die Beanspruchung? | Das Verhalten der Beschichtung belegt keinen lastteilenden Verbundquerschnitt. |
| Schweißplattierung | Durch Schweißen aufgetragene korrosionsbeständige Lage | Wie werden Aufmischung, chemische Zusammensetzung und Schweißverfahren kontrolliert? | Die Wärme beim Auftragen und die Wiederherstellung der Plattierung stehen im Mittelpunkt. |
| Verschleißblech | Für abrasive Einsatzbedingungen ausgewählte Oberfläche | Welche Abriebmechanismen und Stoßbeanspruchungen liegen vor? | Verschleißbeständigkeit ersetzt keine Korrosionsverträglichkeit. |
Begriffe wie Metallverbund, Stahlverbund, Bimetallblech, Mehrlagenprodukt und Verbundwerkstoff sind weit gefasste Beschreibungen. Keiner davon definiert die maßgebliche Spezifikation. Bei Kombinationen aus Kohlenstoffstahl und Edelstahl muss die Korrosionsbeständigkeit des Edelstahls getrennt von der mechanischen Funktion des Grundblechs betrachtet werden. Begriffe wie Baustahl und kohlenstoffarmer Stahl bezeichnen keine genau festgelegten Werkstoffgüten und Zustände und sollten dafür nicht als Grundlage dienen. Eine Edelstahlplattierung muss beispielsweise anhand der Einsatzbedingungen bewertet werden. Auch das Schweißen von Edelstahl erfordert eine Qualifizierung der konkreten Verbindung.
Zunächst müssen der Aufbau und die Gefährdungen auf der Prozessseite benannt werden. Eine Zeichnung, auf der lediglich „plattiert“ steht, ist mehrdeutig und könnte ein korrosives Medium, Abrieb, eine Reparaturlage oder ein verbundenes Tragprodukt bezeichnen. Dadurch könnte bereits vor der Diskussion einer Werkstoffgüte der falsche Prüfplan festgelegt werden.
Das Funktionsdreieck aus 3 Lagen: Plattierung, Grundblech und Verbindung
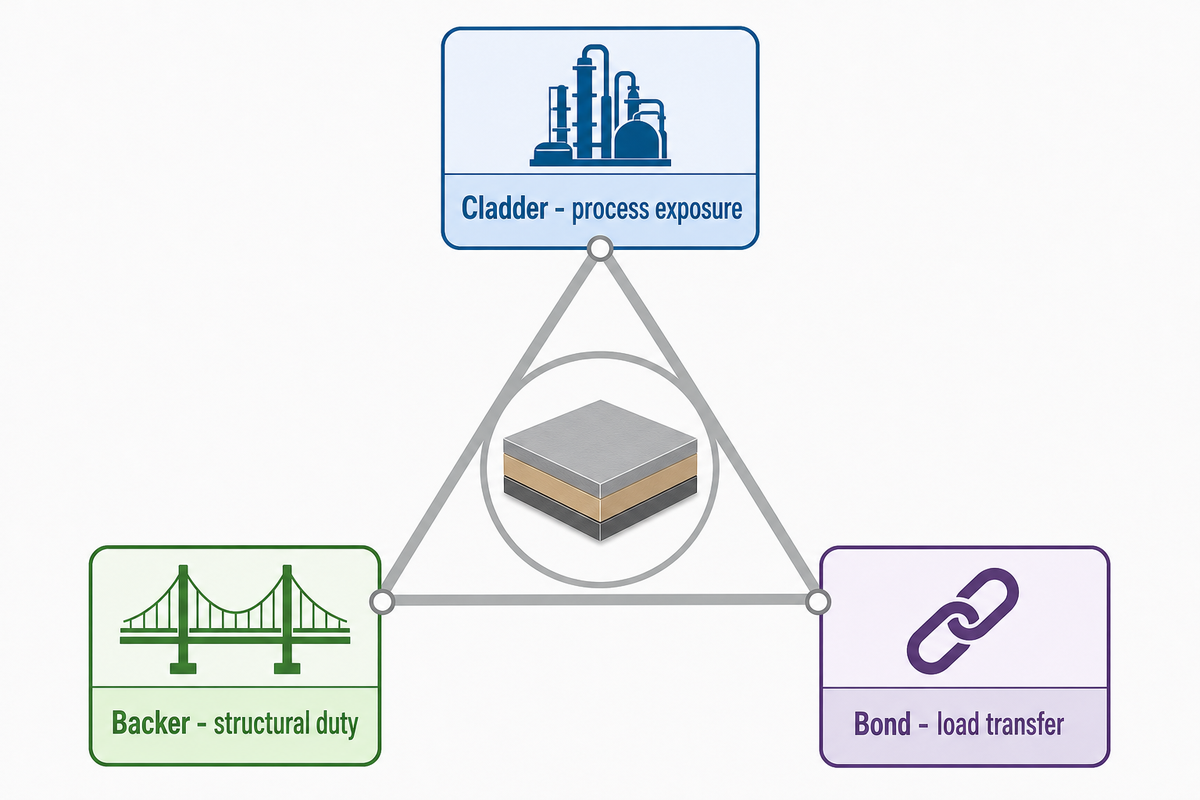
Das Funktionsdreieck aus 3 Lagen ist ein funktionales, kein physisches Modell. Eine ein- oder beidseitige Plattierung kann unterschiedliche Anordnungen der Grenzflächen ergeben. Die „drei“ stehen für drei miteinander verknüpfte Fragen: Was ist dem Prozess zugewandt, welcher Werkstoff trägt die Hauptlast der Auslegung, und wie werden die Kräfte zwischen den beiden übertragen?
„durchgehend und unlösbar auf einer oder beiden Seiten verbunden“
| Funktion | Zentrale Frage | Anzufordernde Nachweise | Folge einer falschen Annahme |
|---|---|---|---|
| Plattierung | Welche chemischen, thermischen und strömungsbedingten Einflüsse erreichen die Oberfläche? | Korrosionsgrundlage, Beschreibung des Mediums, Temperaturbereich | Eine scheinbar passende Werkstoffgüte kann für die tatsächliche Umgebung ungeeignet sein. |
| Grundblech | Welche Lasten, Dicke und Beanspruchungen nach dem technischen Regelwerk muss der Grundwerkstoff aufnehmen? | Auslegungsgrundlage und Werkstoffspezifikation | Korrosionsbeständigkeit könnte mit Tragfähigkeit verwechselt werden. |
| Metallurgische Verbindung | Wie bleibt die Lastübertragung während Fertigung und Einsatz erhalten? | Ziel der Prüfung der metallurgischen Verbindung, Prüfplan, Bewertung von Umformung und Schweißen | Ein Ergebnis am Blech könnte unzulässig auf das fertige Bauteil übertragen werden. |
Kohlenstoffstahl wird als Grundblech in Betracht gezogen, weil er hohe Festigkeit und strukturelle Unterstützung bieten kann, während eine korrosionsbeständigere Plattierung dem Prozessmedium zugewandt ist. Dies ist eine Zuordnung von Funktionen und keine Werkstoffempfehlung. Chemische Zusammensetzung, Druckbeanspruchung, Temperatur, Details der Schweißverbindung und Fertigungsfolge können die geeignete Werkstoffkombination für Anlagen der chemischen Industrie verändern.
Explosionsplattieren und Walzplattieren: Grenzen der Verfahren
Explosionsplattieren und Walzplattieren sollten anhand der Werkstoffkombination, Geometrie, Wärmehistorie, nachfolgenden Umformung, Schweißplanung und erforderlichen Nachweise verglichen werden. Die Bezeichnung des Verfahrens allein lässt keine Aussage über die Eignung zu. Eine fundierte Auswahl verknüpft die im Blechwerk hergestellte Grenzfläche mit allen nachfolgenden Arbeitsgängen am fertigen Bauteil.
Wie wähle ich zwischen explosionsplattiertem und walzplattiertem Blech?
Für eine fundierte Auswahl müssen Werkstoffkombination, Ausgangsgeometrie, Wärmehistorie, Umformverfahren, Schweißplanung und Abnahmenachweise geprüft werden. Weder Explosionsplattieren noch Warmwalzplattieren ist grundsätzlich überlegen. Beide Verfahren können brauchbares plattiertes Stahlblech ergeben, sofern Grenzfläche, nachfolgende Fertigung und Bestellanforderungen zu den tatsächlichen Werkstoffen und dem Bauteil passen.
Veröffentlichte Arbeiten zu verbundenen Metallsystemen zeigen, warum die Verfahrensbezeichnung allein ein schwaches Entscheidungskriterium ist: Phasen an der Grenzfläche und mechanische Eigenschaften können sich je nach Werkstoffkombination und Wärmehistorie ändern. Bei der Verfahrensbewertung muss daher nicht nur festgestellt werden, wie die Verbindung hergestellt wird, sondern auch, welchen späteren Wärmebeanspruchungen, Umformdehnungen, Lichtbogenschweißarbeiten und Prüfanforderungen sie standhalten muss.
Beschreibungen der mechanischen Eigenschaften von Edelstahl decken nicht den gesamten verbundenen Querschnitt ab. In Forschungsarbeiten werden möglicherweise Verbindungseigenschaften und Grenzflächenmorphologien verglichen; bei der Fertigungsplanung müssen hingegen die tatsächliche Umformung und der Wärmeverlauf berücksichtigt werden. Explosionsplattieren und Lichtbogenschweißen finden in unterschiedlichen Fertigungsphasen statt. Nachweise für das eine Verfahren ersetzen daher nicht die Kontrolle des anderen. Eine Bezeichnung wie warmgewalzter Edelstahl, plattiert, kann auf eine Verfahrensfamilie hindeuten, legt aber keine vollständige Bestellung fest. Walzplattierte Edelstahlbleche können sich hinsichtlich Werkstoffgüte, Grundblech, Abmessungen, Wärmebehandlung, Prüfumfang und Abnahmegrundlage unterscheiden.
Bewertung des Explosionsplattierens
- Kompatibilität der Werkstoffkombination und Auslegung der Grenzfläche prüfen.
- Geometrie und spätere Umformungsgrenzen bestätigen.
- Gestufte Verarbeitung und Begründung für Zwischenschichten prüfen.
Bewertung des Warmwalzplattierens
- Oberflächenvorbereitung und Umformweg prüfen.
- Wärmehistorie und thermische Beanspruchung nach dem Verbinden verfolgen.
- Nachweise zur Grenzfläche für das konkrete Werkstoffsystem prüfen.
Eine praxisgerechte Verfahrensbeschreibung sollte die Plattierung, das Grundblech, die vorgesehene Bauteilgeometrie, die maximal geplante Wärmebeanspruchung, Umformbereiche, Schweißfolge, erforderlichen Prüfumfang und die Person, die Abweichungen freigibt, benennen. Das ist zielführender als eine offene Anfrage nach dem „stärksten“ Verbindungsverfahren, denn so werden die Folgen für die nachgelagerten Arbeitsschritte deutlich.
Wann bietet plattiertes Blech Vorteile gegenüber einer massiven Legierung?
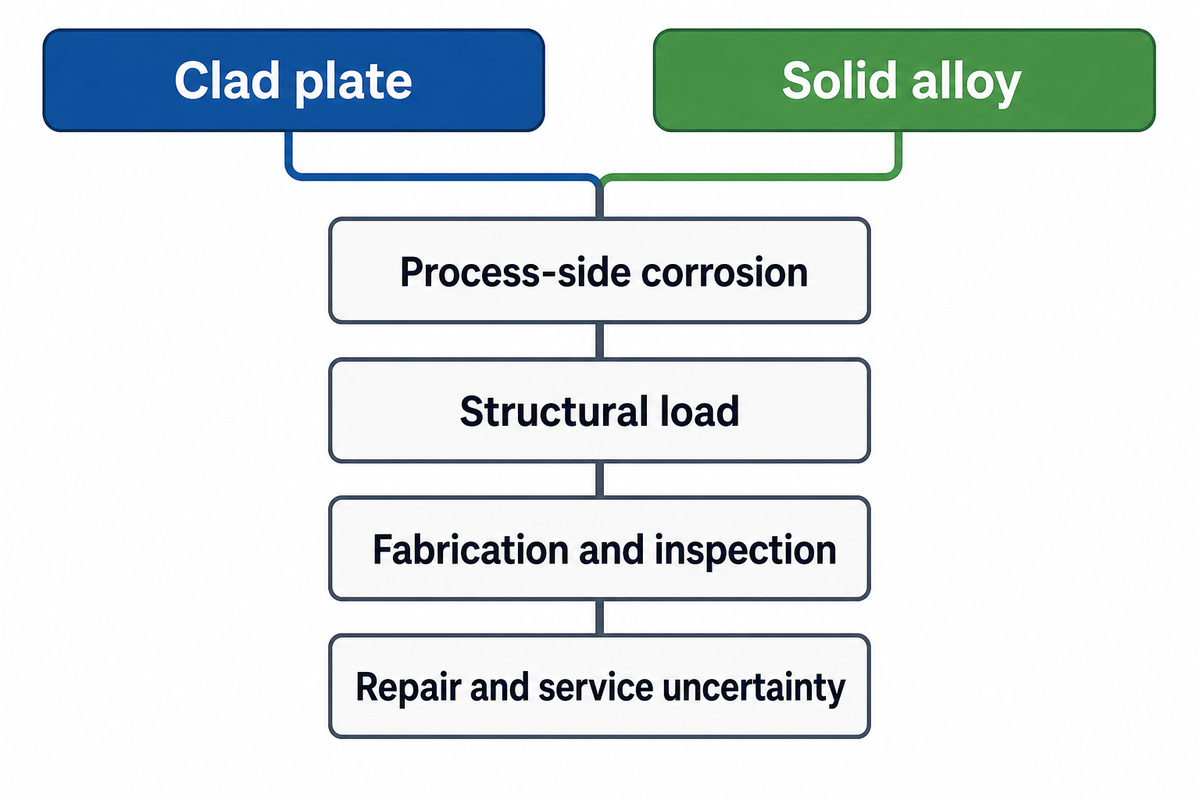
Vergleichen Sie plattiertes Blech mit einer Legierung aus Vollmaterial, wenn die Prozessseite Korrosionsbeständigkeit erfordert, der tragende Querschnitt aber nicht durchgehend aus derselben teuren Legierung bestehen muss. Ein 2024 veröffentlichter, begutachteter Übersichtsartikel zu laminierten Metallverbundwerkstoffen behandelt Werkstoffkombination, Verhalten der Grenzfläche, Verarbeitung und Verbindung als zusammenhängende Einschränkungen statt als allgemeingültige Kostenformel. Zur Projektgrundlage gehören außerdem Umformung, Schweißeignung, Prüfung, Reparaturzugang, Terminrisiko und Folgen im Einsatz.
| Entscheidungsfaktor | Bedingung, die für plattiertes Blech sprechen kann | Bedingung, die für eine Legierung aus Vollmaterial sprechen kann | Für den Nachweis Verantwortliche(r) |
|---|---|---|---|
| Korrosion auf der Prozessseite | Die Oberflächenfunktion kann durch eine qualifizierte Plattierung erfüllt werden | Der gesamte Querschnitt muss der Umgebung widerstehen | Korrosionsfachkraft |
| Strukturelle Last | Das Grundblech kann die vorgegebene Last tragen | Die Legierungseigenschaften werden über die gesamte Dicke benötigt | Auslegungsingenieur |
| Geometrie | Das Blech lässt sich innerhalb qualifizierter Grenzen umformen | Bei komplexen Formen lässt sich eine verbundene Grenzfläche nur schwer kontrollieren | Fertigungsingenieur |
| Schweißen | Details der Verbindung und Wiederherstellung sind qualifiziert | Kontrollen an Plattierungsrändern und der Aufmischung erhöhen die Komplexität unverhältnismäßig | Schweißfachingenieur |
| Prüfung | Prüfungen der Verbindung und des fertigen Bauteils sind festgelegt | Der erforderliche Prüfumfang lässt sich nicht erreichen oder eindeutig auswerten | Qualitätsverantwortliche(r) |
| Reparatur | Das Reparaturverfahren erhält die vorgesehene Oberflächenfunktion und Funktion der Grenzfläche | Reparaturzugang oder erneute Qualifizierung sind nicht praktikabel | Verantwortliche(r) des Betreibers |
| Terminplan | Qualifizierung und Nachweise lassen sich innerhalb des Projektzeitraums abschließen | Die Prüfung der Grenzfläche birgt ein nicht akzeptables Risiko für den kritischen Pfad | Projektleiter |
| Unsicherheit bezüglich der Einsatzbedingungen | Medium, Temperatur und Übergangszustände sind ausreichend beschrieben | Bei unbekannter Beanspruchung ist eine konservative Auswahl für den gesamten Querschnitt erforderlich | Prozessverantwortliche(r) |
| Dokumentation | Identität und Prüfunterlagen des Blechs können dem Bauteil zugeordnet bleiben | Die Rückverfolgbarkeit lässt sich während der Fertigung nicht aufrechterhalten | Verantwortliche(r) für das Qualitätssystem |
Eine behauptete prozentuale Einsparung sollte diesen Vergleich nicht ersetzen. Ein geringerer Legierungsanteil kann attraktiv sein, doch ohne konkrete Auslegungs- und Fertigungsgrundlage lassen sich weder eine allgemeingültige Wirtschaftlichkeitsschwelle noch ein Multiplikator für die Lebensdauer oder ein bestimmtes Preisniveau ableiten.
Werkstoffkombination nach Einsatzbedingungen und Anwendung
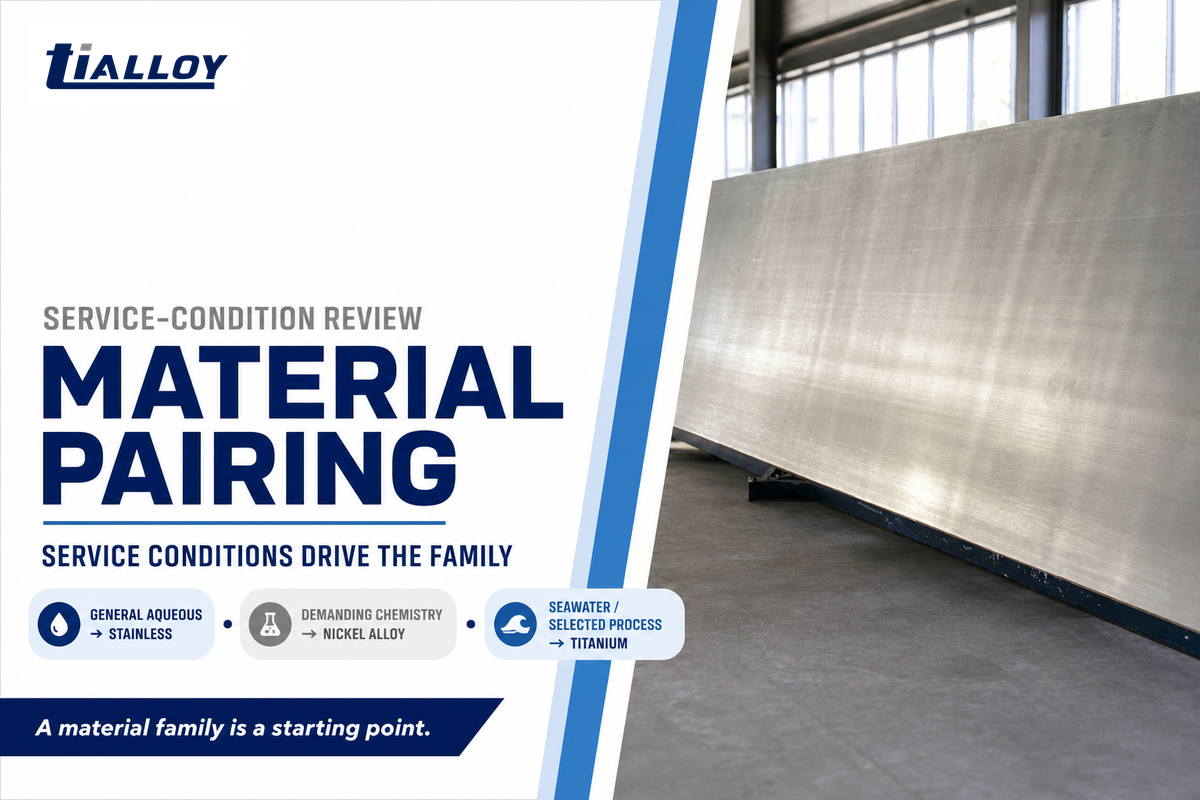
Tabellen zu Werkstofffamilien sind Ausgangspunkte für die Bewertung von Korrosion und Fertigung, keine Auswahlhilfen für Werkstoffgüten. Prozessmedium, Verunreinigungen, Druck, Temperatur, Spalte, Reinigbarkeit und Stillstandsbedingungen entscheiden darüber, ob eine Werkstofffamilie geeignet bleibt. Auch die geplanten Schweißbedingungen beeinflussen ihre Eignung. Die nachfolgenden verlinkten Produktseiten führen zu den jeweiligen Werkstofffamilien.
| Frage zu Einsatzbedingungen oder Anwendung | Mögliche zu prüfende Plattierungsfamilie | Warum sie in die Bewertung einbezogen werden kann | Noch erforderliche Bestätigung |
|---|---|---|---|
| Allgemeine Korrosionsbeanspruchung in wässriger Umgebung | Edelstahlplatte | Edelstahlfamilien werden häufig hinsichtlich ihrer Korrosionsbeständigkeit bewertet. | Chloride, Temperatur, pH-Wert und Fertigungszustand. |
| Prüfung einer bestimmten Edelstahlgüte | Leitfaden zu Korrosion und Prüfung von 316L | Er bietet Informationen mit Fokus auf die Werkstoffgüte. | Ob 316L mit dem tatsächlichen Medium und Schweißzustand kompatibel ist. |
| Anspruchsvollere chemische Beanspruchung | Nickellegierungen | Nickelbasislegierungen können in Betracht kommen, wenn die Einsatzbedingungen ihre Korrosionseigenschaften erfordern. | Genaue chemische Zusammensetzung, Temperatur und Anforderungen des technischen Regelwerks. |
| Meerwasser oder ausgewählte Prozessbeanspruchung | Titanblech und Titanfeinblech | Titanwerkstoffe können für eine einsatzspezifische Bewertung in Betracht kommen. | Grenzen hinsichtlich Spalten, Kontaktkorrosion, Temperatur und Fertigung. |
| Rohrboden- oder Mantelbauteil eines Wärmeübertragers | Edelstahl-, Nickellegierungs- oder Titanfamilie | Auf den beiden Seiten können unterschiedliche Medien anliegen. | Beide Medienkreisläufe, Auslegungsdruck und Details der Rohr-Rohrboden-Verbindung. |
| Ausrüstung für petrochemische Prozesse | Edelstahl- oder Nickellegierungsfamilie | Korrosion und Temperatur können für die exponierte Lage maßgeblich sein. | Verunreinigungen, Faktoren für Sauergasbetrieb und Schweißverfahren. |
| Druckbehälter | Einsatzbedingt gewählte Plattierung auf tragendem Grundblech | Die Funktionen können innerhalb des Blechaufbaus getrennt werden. | Konstruktionsregelwerk, Auslegungsgrundlage und qualifizierte Fertigung. |
| Kondensatoren oder Entsalzungsanlagen | Titan oder eine andere einsatzbedingt gewählte Werkstofffamilie | Wasserchemie und Spaltverhalten können ausschlaggebend sein. | Wasseranalyse, Strömung, Ablagerungen und Kontaktstellen mit galvanischer Wirkung. |
| Hochtemperatureinsatz in Prozessanlagen | Werkstoffkombination nach Beanspruchung ausgewählt | Diffusion an der Grenzfläche und Wärmehistorie können eine Rolle spielen. | Verweildauer bei Temperatur, Übergangszustände und Wärmebehandlung nach dem Schweißen. |
| Gemischte oder wechselnde Medien | Keine Werkstofffamilie sollte pauschal als geeignet gelten | Schwankungen können eine zu eng gefasste Annahme zur Kompatibilität widerlegen. | Vollständiger Betriebsbereich und abweichende Betriebszustände. |
Vor einem großtechnischen Einsatz in Anlagen der Erdöl- oder chemischen Industrie benötigt der Betreiber weiterhin einen festgelegten Betriebsbereich und eine Korrosionsbewertung. Die Bezeichnung petrochemische Industrie ist zu weit gefasst, um eine Plattierung auszuwählen. Eine Finite-Elemente-Analyse kann eine geometriespezifische Spannungsbewertung unterstützen, sollte aber nicht zur Bestimmung der Medienverträglichkeit herangezogen werden. Untersuchungen zu Grenzflächeneigenschaften und Elementdiffusion sind nur dann hilfreich, wenn der untersuchte Werkstoffaufbau und die Wärmehistorie mit der anstehenden Entscheidung übereinstimmen.
„Edelstahlplattiertes Blech“ ist beispielsweise eine weit gefasste Produktbezeichnung. Sie legt jedoch nicht fest, ob austenitischer Edelstahl, Duplexstahl, Nickel oder Titan als Plattierungswerkstoff geeignet ist. Die für Korrosion verantwortliche Fachkraft sollte jede Option anhand des gesamten Betriebsbereichs und des geplanten Fertigungsverfahrens bewerten.
Normen und Prüfungen: eine Nachweishierarchie
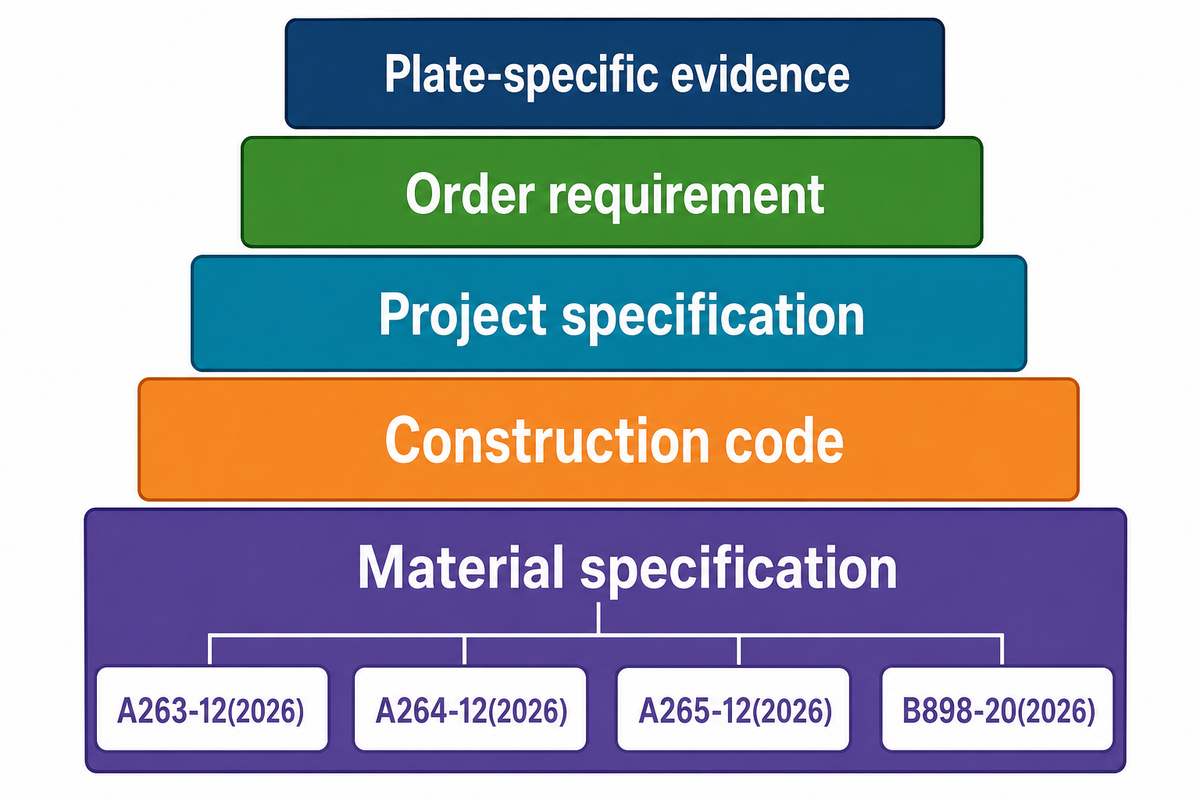
Normen, Anforderungen des Konstruktionsregelwerks, Bestellanforderungen und blechspezifische Unterlagen sollten ein abgestuftes Nachweissystem bilden; ein einzelnes Zeugnis ist kein Ersatz dafür. Unterscheiden Sie zwischen Werkstoffspezifikation, Konstruktionsregelwerk, Projektspezifikation, Bestellanforderungen und blechspezifischen Unterlagen. Sie betreffen jeweils unterschiedliche Aspekte der Werkstoffidentifikation, Fertigungskontrolle, Prüfung und abschließenden Abnahme.
Welche Werkstoffe, Dicken, Prüfungen der metallurgischen Verbindung und Unterlagen sind vor der Bestellung festzulegen?
Ermitteln Sie vor der Bestellung die Einsatzbedingungen und Anforderungen, legen Sie die einzelnen Lagen, Abmessungen, maßgebliche Werkstoffspezifikation, das anzuwendende Konstruktionsregelwerk, Fertigungsgrenzen, Prüfziele und die Zuordnung der Nachweise fest. Werkstoffnormen und Vorschriften für Druckgeräte sind unterschiedlich, hängen aber zusammen. Im abschließenden Prüfplan müssen das konkrete Blech, der Prüfgegenstand, der Zeitpunkt, das Verfahren, der Prüfumfang und die Entscheidungsbefugnis festgelegt sein.
Die öffentlichen Webseiten der ASTM führen A263-12(2026), A264-12(2026) und A265-12(2026) als aktive Spezifikationen für unterschiedliche Familien legierungsplattierter Stähle auf. Ihre öffentlich einsehbaren Anwendungsbereiche stützen die Einteilung und das Konzept eines verbundenen Aufbaus. Sie veröffentlichen jedoch keinen allgemeingültigen Abnahmewert, der sich sicher auf alle Werkstoffkombinationen, Dicken und Projekte anwenden lässt.
Die aktuelle ASTM-Seite zur Normenfamilie B898 führt B898-20(2026) als aktiv für plattiertes Blech mit Titan, Zirkonium, Tantal, Niob und deren Legierungen auf einem Grundmetall. Eine ältere, versionsspezifische B898-Seite kann historisch sein; daraus lässt sich nichts über den Status der Normenfamilienseite ableiten. Verwenden Sie die für den Auftrag beschaffte kontrollierte Ausgabe und verlassen Sie sich nicht allein auf eine Kennzeichnung auf einer Webseite.
- Werkstoffspezifikation: legt die Produktfamilie, den Werkstoffbereich und die aufgeführten Prüfarten fest.
- Konstruktionsregelwerk: regelt das fertige Druckbauteil oder sonstige Gerät im vorgesehenen Einsatz.
- Projektspezifikation: verknüpft Einsatzbedingungen, Geometrie, Fertigung, Prüfung und Dokumentation mit dem Auftrag.
- Bestellanforderung: legt fest, welche Prüfungen, welcher Prüfumfang, welche Abnahmegrundlage und welche Unterlagen für dieses Blech erforderlich sind.
- Blechbezogene Nachweise: ordnen den tatsächlichen Werkstoff und die Ergebnisse der konkreten Bestellung zu.
| Nachweis oder Prüfung | Was sich damit belegen lässt | Was sich damit allein nicht belegen lässt | Frage, die in der Bestellung festzuhalten ist |
|---|---|---|---|
| Chemische Analyse | Angegebene chemische Zusammensetzung des bezeichneten Werkstoffs oder Prüfbereichs | Durchgängigkeit der metallurgischen Verbindung oder Verhalten der fertigen Schweißnaht | Welche Lage, welcher Ort und welches Verfahren gelten? |
| Zugversuchsergebnis des Grundwerkstoffs | Mechanisches Ergebnis für den geprüften Grundwerkstoff | Verhalten der fertigen Verbindung, wenn vor dem Plattieren geprüft wurde | Wurde vor oder nach dem Plattieren geprüft? |
| Prüfung der metallurgischen Verbindung oder Scherprüfung | Festgelegtes Verhalten der Verbindung am vorgeschriebenen Prüfgegenstand | Alle späteren Ergebnisse von Umformung, Schweißen und Einsatz | Ist die Prüfung vorgeschrieben, wo wird die Probe entnommen und was ist für die Abnahme maßgeblich? |
| Biegeversuch | Verhalten der geprüften Probe nach dem festgelegten Biegeverfahren | Maßtoleranz der Bauteilgeometrie | Welche Richtung, welcher Radius und welche Abnahmegrundlage gelten? |
| Ultraschallprüfung | Nach dem ausgewählten Verfahren und Prüfumfang feststellbare unverbundene Bereiche | Chemische Zusammensetzung der Plattierung, Korrosionsbeständigkeit oder Qualität künftiger Schweißnähte | Welcher Prüfumfang, welche Kalibrierung, Karte und Kriterien sind erforderlich? |
| Werkstoffzeugnis | Dokumentierte Zuordnung von Schmelze, Los, chemischer Zusammensetzung und Ergebnissen | Nachweis, dass alle bestellspezifischen Anforderungen an Verbindung oder Fertigung erfüllt sind | Wie werden Zeugnis, Blechidentität und Freigabe verknüpft? |
Eine Werkstoffspezifikation kann mechanische Eigenschaften und Korrosionsbeständigkeit abdecken, ohne dass ein Ergebnis als Nachweis für das jeweils andere gilt. Zugfestigkeit und Streckgrenze beziehen sich auf eine angegebene Probe und einen festgelegten Zustand. Ein duktiles Biegeverhalten kann ein relevanter Nachweis sein, ersetzt aber weder die vorgeschriebene Prüfung der metallurgischen Verbindung noch die Abnahmeentscheidung.
Entscheidend ist die Reihenfolge. Ein Zugversuchsbericht zum Grundwerkstoff und eine vorgeschriebene Prüfung der Verbindung oder Scherprüfung betreffen unterschiedliche Prüfgegenstände; die maßgebliche Spezifikation und die Bestellung legen die geltenden Prüfungen und den Auslöser für die Abnahme fest. Aus den Unterlagen muss hervorgehen, was wann und aus welchem Grund geprüft wurde.
Wo plattiertes Blech versagt: Grenzfläche, Umformung, Schweißen und Einsatz
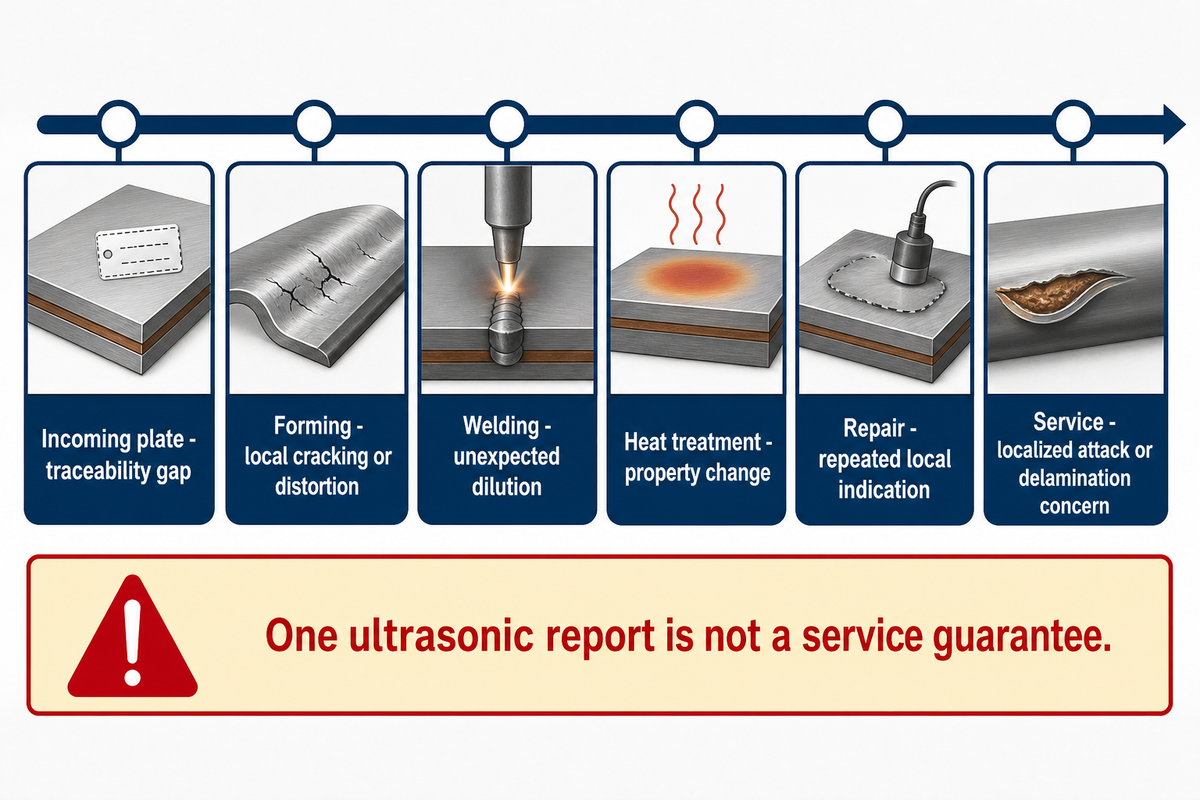
Versagen von plattiertem Blech sollte nach Lebenszyklusphase untersucht und nicht anhand eines einzelnen Fotos oder Prüfergebnisses diagnostiziert werden. Eine Verbindung kann bei einer Blechprobe zufriedenstellend sein, während ein späterer Umformvorgang, eine Schweißfolge, Wärmebehandlung, Reparatur oder Beanspruchung im Einsatz ein anderes Risiko mit sich bringt. Der metallurgische Überblick von 2024 und eine Fertigungsumfrage des Oak Ridge National Laboratory zeigen, dass eine Ferndiagnose keine technische Freigabeentscheidung ersetzt.
Eine technische Analyse könnte die Mikrostruktur und mechanischen Eigenschaften mit dokumentierten Wärme- und Fertigungsverläufen vergleichen. Ein Rasterelektronenmikroskop und eine Fraktografie können helfen, eine ausgewählte Probe zu charakterisieren; den Zustand eines nicht untersuchten Bauteils können jedoch weder das eine noch das andere Verfahren abschließend nachweisen. Die Untersuchenden können außerdem prüfen, ob lokale Bereiche entkohlt oder aufgekohlt sind und ob eine Austenitumwandlung für das jeweilige Legierungssystem relevant ist. Spannungs-Dehnungs-Kurven, interfaciale Scherfestigkeit und duktiles Verhalten müssen der jeweiligen Probe, Orientierung und Prüfbedingung zugeordnet werden.
Tun
- Ordnen Sie das Signal der jeweiligen Lebenszyklusphase zu.
- Bewahren Sie die Identität des Blechs und die Fertigungsunterlagen.
- Prüfen Sie vor der Entscheidung über das weitere Vorgehen die Schweiß- und Wärmehistorie.
Nicht
- Einen einzelnen Ultraschallprüfbericht als Garantie für den Einsatz bezeichnen.
- Annehmen, dass mehr Wärme jede Grenzfläche verbessert.
- Delamination ohne qualifizierte Untersuchung diagnostizieren.
| Phase | Signal | Möglicher Mechanismus | Benötigter nächster Nachweis | Nächste Entscheidung |
|---|---|---|---|---|
| Wareneingang des Blechs | Lücke in der Rückverfolgbarkeit | Werkstoff und Prüfbericht lassen sich nicht einander zuordnen | Blechkennzeichnung, Zeugnis, Wareneingangsnachweis | Bis zur Klärung der Identität zurückstellen |
| Wareneingang des Blechs | Kartierte Anzeige einer nicht gebundenen Stelle | Bindungsunterbrechung innerhalb des angegebenen Prüfumfangs | Ultraschallprüfanweisung, Kalibrierung, Abdeckungsplan, Abnahmegrundlage | Entscheidung über das weitere Vorgehen auftragsspezifisch eskalieren |
| Schneiden | Kantentrennung oder Kantenschaden | Die Schnittausführung legt die Grenzfläche frei oder beeinträchtigt sie | Schneidplan, Kantenzustand, Überprüfung der Verfahrensanweisung | Kantenbehandlung festlegen oder Reparaturprüfung veranlassen |
| Umformen | Lokale Rissbildung oder Verformung | Der Umformpfad überschreitet das qualifizierte Verhalten | Umformradius, Richtung, Dehnungshistorie, Prüfung | Qualifizierung und Geometrie überprüfen |
| Schweißvorbereitung | Risiko der Vermischung an der Plattierkante | Die Nahtauslegung ermöglicht eine unbeabsichtigte Wechselwirkung | Nahtzeichnung, Fasenangabe, WPS | Schweißfolge oder Zusatzwerkstoffplan überarbeiten |
| Schweißen | Unerwartete Aufmischung | Wärmeeinbringung oder Zusatzwerkstofffolge verändert die chemische Zusammensetzung des aufgetragenen Werkstoffs | WPS, Aufzeichnung der Wärmeeinbringung, Überprüfung der chemischen Zusammensetzung nach Bedarf | Wiederherstellung der korrosionsbeständigen Seite bewerten |
| Schweißen | Rissbildung nahe dem Übergang | Eigenspannung, Einspannung, Wasserstoff oder ungeeignetes Verfahren | Schweißunterlagen, zerstörungsfreie Prüfung, Überprüfung von Werkstoff und Einsatz | Qualifizierte Schadensuntersuchung |
| Wärmebehandlung | Eigenschaftsänderung nach der Beanspruchung | Diffusion oder Phasenänderung im jeweiligen Werkstoffsystem | Zeit-Temperatur-Aufzeichnung und Nachweise zum Werkstoffpaar | Zulässigkeit des Wärmezyklus bestätigen |
| Prüfung | Unvollständiger Prüfumfang | Das Prüfergebnis lässt einen Bereich ungeprüft | Abdeckungsplan, Zugangsbeschränkungen, Verfahrensanweisung | Entscheiden, ob eine ergänzende Prüfung erforderlich ist |
| Reparatur | Wiederholte lokale Anzeige | Das Reparaturverfahren behebt den zugrunde liegenden Mechanismus nicht | Reparaturverlauf, Abmessungen, Freigabenachweis | Wiederholte Reparaturen stoppen und Ursache neu bewerten |
| Inbetriebnahme | Frühes Leckage- oder Korrosionssignal | Einsatzbedingungen weichen von der Auslegungsannahme ab | Fluiddaten, Ort, Betriebsverlauf | Nach dem Verfahren der Verantwortlichen eindämmen und untersuchen |
| Einsatzbedingungen | Bedenken wegen lokalem Angriff oder Delamination | Korrosion, mechanische Belastung, Temperaturwechsel oder Wechselwirkungen bei der Fertigung | Prüfbefunde, metallurgische Untersuchung, Einsatzdaten | Qualifizierte Entscheidung zur Gebrauchstauglichkeit |
Eine Studie von 2024 zu TA2/DT4/Q235B berichtete für ihre Probe im walzplattierten Zustand eine Scherfestigkeit von 184,5 MPa, nach dem Glühen bei 550 °C für 2 h von 195,4 MPa und einen Rückgang bei 650 °C. Diese Werte gelten für den geprüften Werkstoffverbund und das Wärmebehandlungsprogramm, nicht als Abnahmegrenze für einen Auftrag. Die praktische Schlussfolgerung lautet: Mehr Wärme ist nicht automatisch besser.
Entscheidungen zu plattiertem Blech: 10 Folgen prüfen
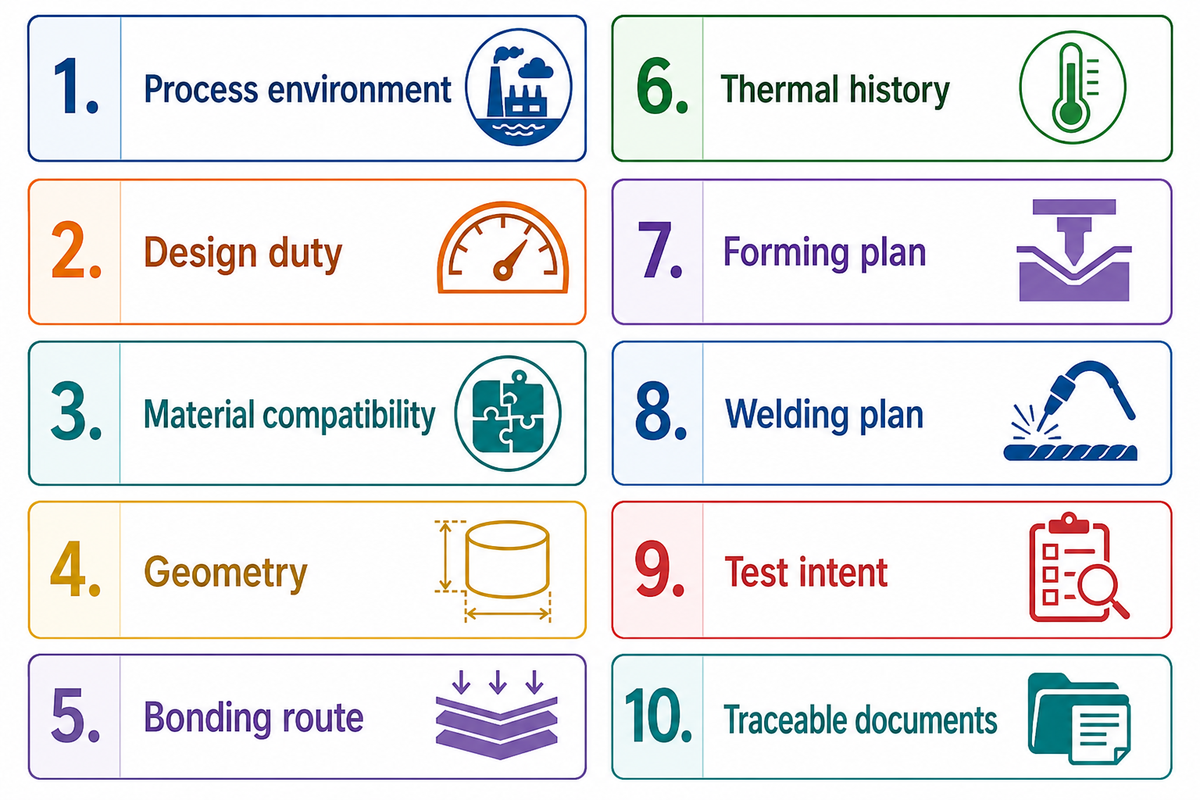
Das nachstehende Schema ist für eine fachübergreifende Überprüfung gedacht. Ein Überblick von 2024 über Grenzflächen und Fügen bei metallplattiertem Blech benennt Risiken durch oxidverunreinigte Grenzflächen, Kohlenstoffdiffusion, Schweißaufmischung, Eigenspannungen und wiederholte Wärmezyklen. Jede Antwort kann das Werkstoffpaar, das Plattierverfahren, den Prüfplan oder die Fertigungsfolge beeinflussen. Ist eine Antwort unbekannt, sollte die Unsicherheit festgehalten werden, anstatt eine vermeintlich richtige Antwort zu erraten.
| Prüfen | Warum das wichtig ist | Was sich ändern kann | Falls unbekannt |
|---|---|---|---|
| 1. Prozessumgebung | Bestimmt die Beanspruchung der korrosionsbeständigen Seite | Familie des Plattierwerkstoffs und Korrosionsprüfung | Werkstoffauswahl noch nicht festschreiben |
| 2. Auslegungsbeanspruchung | Bestimmt die strukturelle Funktion | Trägerwerkstoff, Gesamtquerschnitt, technisches Regelwerk | Grundlage der strukturellen Auslegung offenhalten |
| 3. Werkstoffverträglichkeit | Das Verhalten der Grenzfläche hängt vom jeweiligen System ab | Werkstoffpaarung, Auslegung der Zwischenlage, Überprüfung des Verfahrens | Technische Überprüfung anfordern |
| 4. Geometrie | Die Form bestimmt Dehnung und Zugänglichkeit | Umformbarkeit des Blechs, Nahtdetails, Prüfzugang | Bauteil vor der Beschaffung modellieren |
| 5. Plattierverfahren | Das Verfahren bestimmt Fragen zur Grenzfläche und Wärmehistorie | Qualifizierungsnachweise und Prozesskontrollen | Folgen vergleichen, nicht Bezeichnungen |
| 6. Wärmehistorie | Wärme kann eine Grenzfläche verändern | Wärmebehandlung nach dem Plattieren und Schweißfolge | Den maximal vorgesehenen Wärmezyklus festlegen |
| 7. Umformplan | Lokale Dehnung kann zum Risiko für die metallurgische Verbindung werden | Radius, Richtung, Qualifizierung, Prüfung | Fertigungsbeitrag einholen |
| 8. Schweißplan | Aufmischung und Wiederherstellung beeinflussen die Prozessseite | WPS, Schweißzusatzwerkstoffe, Schweißfolge, zerstörungsfreie Prüfung | Nicht annehmen, dass übliche Stahlpraxis anwendbar ist |
| 9. Prüfziel | Verschiedene Prüfungen beantworten verschiedene Fragen | Probenahme, Zeitpunkt, Prüfumfang, Abnahmegrundlage | Zuerst die Entscheidungsfrage formulieren |
| 10. Rückverfolgbare Unterlagen | Nachweise müssen dem Blech bis zum Bauteil folgen | Kennzeichnung, Zeugnisse, Pläne, Freigabeunterlagen | Verantwortliche Person für die Dokumentation benennen |
Diese Prüfungen orientieren sich bewusst an den Folgen. Die Folgen dürfen nicht verloren gehen, indem eine Anforderung als passive Liste von Feldern dargestellt wird. So beeinflusst beim Umformen die Gesamtdicke die statischen Berechnungen, das Umformen, die Schweißvorbereitung, den Prüfzugang und das Verhältnis zwischen Grundwerkstoff und Plattierung.
Anforderungen an plattiertes Blech festlegen, ohne eine Lieferantenanfrage zu duplizieren
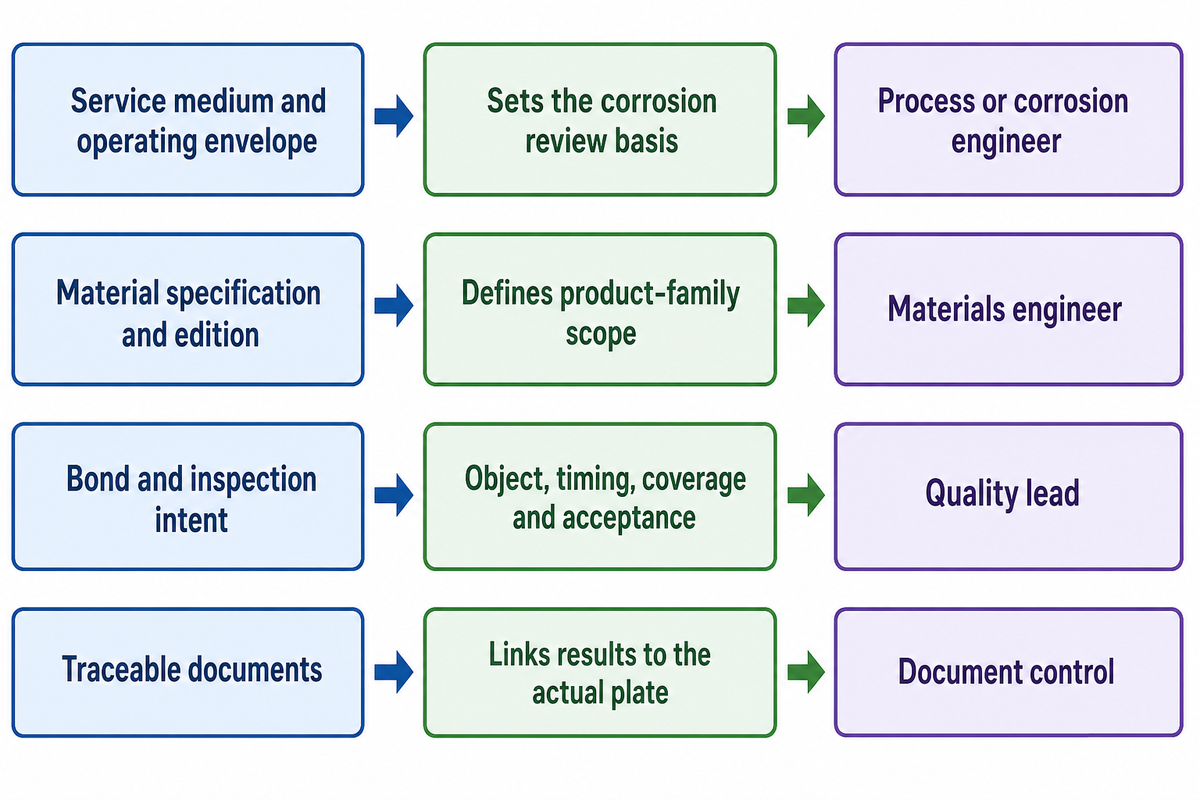
Anforderungen sollten die Folgen der Eingaben erläutern, ohne einen Katalog, eine veröffentlichte Wertebereichstabelle oder eine Angebotscheckliste umzuformulieren oder neu zu definieren. Der öffentlich zugängliche Anwendungsbereich und die Prüfzusammenfassung von ASTM A263 zeigen, warum eine Anforderung zwischen der Erzeugnisfamilie, dem Prüfgegenstand aus Grundwerkstoff und dem auftragsbezogenen Nachweis der metallurgischen Verbindung unterscheiden muss, statt lediglich plattiertes Blech zu benennen. Eine Eingabeanforderung beginnt mit dem vorgesehenen Bauteil und Einsatz. Anschließend sind die Funktionen der Schichten, die Zeichnungsabmessungen, die Werkstoffspezifikation, das technische Regelwerk, die Fertigungsgrenzen, der Prüfzweck sowie die Unterlagen zu dokumentieren, die bis zum Blech rückverfolgbar bleiben müssen.
| Anforderungsfeld | Technische Folge | Zuständige verantwortliche Person |
|---|---|---|
| Einsatzmedium und Betriebsbereich | Legt die Grundlage für die Korrosionsprüfung fest | Prozess- oder Korrosionsingenieur |
| Funktionen von Plattierwerkstoff und Trägerwerkstoff | Unterscheidet die Funktionen auf Prozessseite und für die Tragstruktur | Auslegungsingenieur |
| Abmessungen und endgültige Geometrie | Legt Grenzen für Umformen und Prüfung fest | Konstrukteur für mechanische Systeme |
| Werkstoffspezifikation und Ausgabe | Legt den Anwendungsbereich der Erzeugnisfamilie und die kontrollierte Referenz fest | Werkstoffingenieur |
| Anwendungsweg des technischen Regelwerks | Verknüpft das Blech mit der Konformität der Ausrüstung | Ingenieur für das technische Regelwerk |
| Ziel der metallurgischen Verbindung und der Prüfung | Legt Prüfgegenstand, Zeitpunkt, Prüfumfang und Abnahmegrundlage fest | Qualitätsverantwortliche(r) |
| Grenzen für Umformen und Schweißen | Schützt die Grenzfläche während der Fertigung | Fertigungs- und Schweißingenieure |
| Rückverfolgbare Unterlagen | Verknüpft Ergebnisse mit dem tatsächlichen Blech und Bauteil | Dokumentenlenkung |
Dieses Dokument liefert dem Lieferanten eine technische Grundlage. Es hilft dem Einkauf außerdem, fehlende Entscheidungen zu erkennen, bevor daraus verspätete Auftragsklärungen entstehen.
Nachweise eines Lieferanten für plattiertes Blech bewerten
Bewerten Sie, was die Nachweise belegen, und nicht, wie prominent der Lieferant damit wirbt. Wichtig ist festzustellen, was in den Nachweisen beschrieben wird, wer Prozess und Prüfung kontrolliert hat, welche Blechidentität dort angegeben ist und ob die Nachweise die Anforderungen abdecken. Ein allgemeines Zeugnis oder eine pauschale Aussage zu den Fähigkeiten des Lieferanten ist keine auftragsspezifische Freigabeunterlage.
TiAlloy gibt mehr als 20 Jahre Erfahrung in der Metallherstellung, eine Produktionsstätte mit 30.000 Quadratmetern, ISO 9001 sowie ein Management für Arbeitsschutz und Gesundheitsschutz an. In den veröffentlichten Unternehmensinformationen werden außerdem MTC / EN 10204 3.1, PMI, UT, mechanische Prüfungen, Korrosionsprüfungen, Maßtoleranzen, Oberflächenqualität, Chargenrückverfolgbarkeit und Exportverpackung als Fähigkeiten aufgeführt. Dabei handelt es sich um Angaben des Unternehmens selbst und nicht um unabhängige Nachweise für einen bestimmten Auftrag oder eine Zusicherung, dass jedes Blech alle aufgeführten Prüfungen oder Dokumente umfasst. Fragen Sie nach dem aktuellen Zertifikatsumfang und auftragsspezifischen Unterlagen. Weitere Unternehmensinformationen finden Sie unter Qualität und Fertigung bei TiAlloy.
Bitten Sie den Lieferanten bei einem konkreten Auftrag, das gelieferte Blech mit der maßgeblichen Spezifikation, den freigegebenen Verfahrensanweisungen, den bestellten Prüfungen, der Inspektion, Abweichungen und dem abschließenden Rückverfolgbarkeitspaket zu verknüpfen. Sobald die technische Grundlage feststeht, finden Sie unter Werkstoffoptionen und Bestellanforderungen für plattiertes Blech geeignete Informationen für die kommerzielle Übergabe.
Was ändert sich bei der Auswahl von plattiertem Blech – und was nicht?
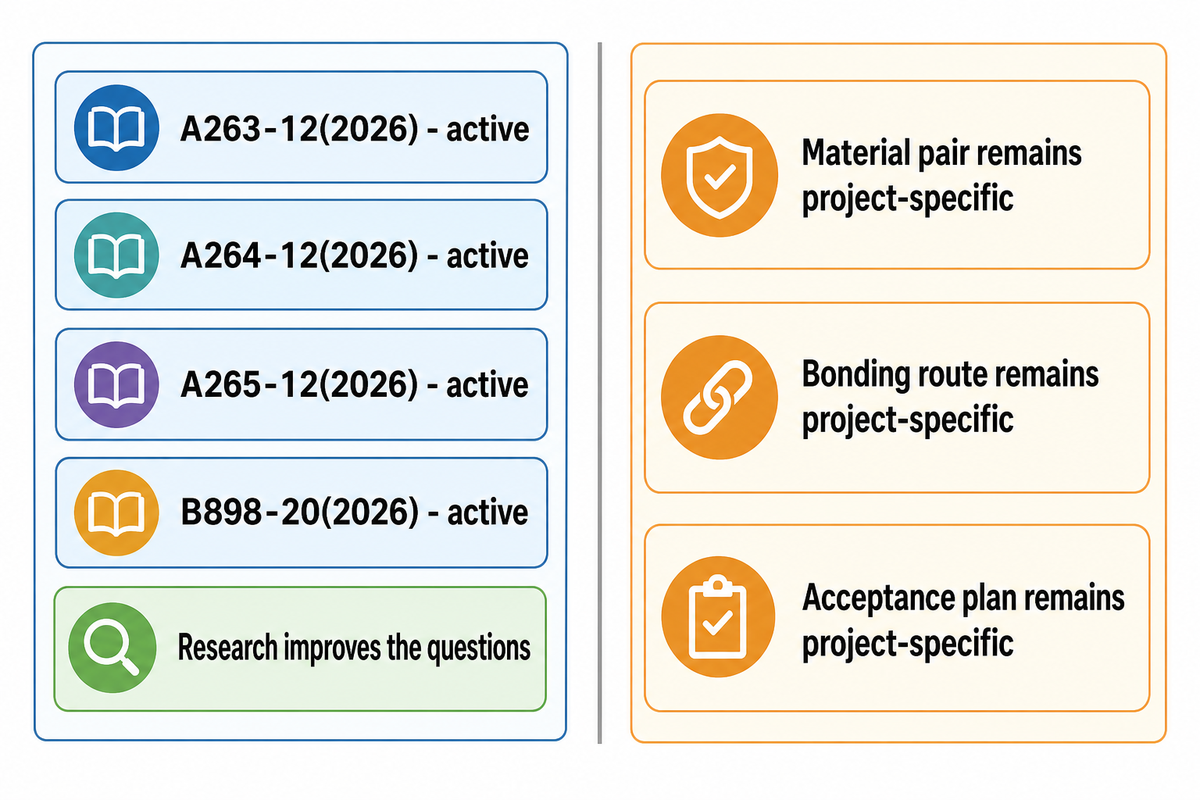
Am 8. Oktober 2026 lauteten die Einträge auf den öffentlichen ASTM-Seiten für A263-12(2026), A264-12(2026) und A265-12(2026) „Active“; auf der aktuellen Seite zur B898-Familie ist B898-20(2026) als „Active“ aufgeführt. Die Aktualität einer Ausgabe ist ein guter Nachweis, legt aber weder ein allgemeingültiges Werkstoffpaar noch ein Plattierverfahren oder einen Abnahmeplan fest.
Aktuelle Forschung zu Grenzflächen kann die Fragen zu Mikrostruktur, Diffusion, mechanischen Eigenschaften und Wärmebehandlung verbessern. Sie entbindet jedoch nicht von der Pflicht, das tatsächliche Werkstoffsystem und das endgültige Fertigungsverfahren zu überprüfen. Betrachten Sie aktualisierte Normen und Studien als Anlass, die Nachweishierarchie zu prüfen, nicht als Abkürzung um die projektspezifische technische Überprüfung.
Kernaussage
Eine fundierte Entscheidung zu plattiertem Blech verknüpft Einsatz, Funktionen der Schichten, Plattierverfahren, Fertigung, Prüfgegenstand, Zeitpunkt, Auftragsauslöser und rückverfolgbare Unterlagen, bevor ein Werkstoffname zur Kaufentscheidung wird.
Häufig gestellte Fragen
Was ist plattierter Edelstahl?
Plattierter Edelstahl ist ein Schichtverbund, bei dem Edelstahl metallurgisch mit einem Trägerblech verbunden ist, üblicherweise aus Kohlenstoffstahl oder niedriglegiertem Stahl.
Die Edelstahlschicht bietet die vorgesehene Korrosionsbeständigkeit auf der Prozessseite, während das Trägerblech meist einen großen Teil der Tragfunktion übernimmt. Diese Aufgabenteilung bedeutet nicht, dass jede Edelstahlgüte für jedes Fluid oder jede Temperatur geeignet ist. Für das tatsächliche Bauteil braucht das Projekt weiterhin eine Grundlage für die Korrosionsbewertung, eine Definition der Schichten, eine Überprüfung des Plattierverfahrens, erforderliche Prüfungen, Fertigungskontrollen und einen rückverfolgbaren Abnahmeplan.
Wie funktioniert plattiertes Blech?
Bei plattiertem Blech werden einer Plattierungsschicht, einer Trägerschicht und ihrer metallurgisch verbundenen Grenzfläche unterschiedliche technische Funktionen zugewiesen.
Die Plattierung weist zur Prozessumgebung, das Trägerblech bildet den wesentlichen tragenden Querschnitt, und die Grenzfläche überträgt die Last zwischen beiden. So kann sich die benötigte Menge an hochlegiertem Metall in einem ausgelegten Querschnitt verringern; zugleich entstehen Fragen zu Grenzfläche, Umformen, Schweißen, Prüfung und Reparatur. Die Werkstoffpaarung ist nur ein Eingabewert. Die fertige Ausrüstung hängt davon ab, wie alle diese Funktionen gemeinsam kontrolliert werden.
Ist plattiertes Blech für Druckgeräte sicher?
Plattiertes Blech kann für Druckgeräte geeignet sein, wenn Werkstoffspezifikation, Auslegungsnorm, Fertigungsverfahren, Prüfplan und Abnahmenachweise für das tatsächliche Bauteil gelten.
In den Druckbehälterregeln des ASME Section VIII ergänzt Part UCL Anforderungen an geschweißte Behälter mit integraler metallurgischer Verbindung oder einer korrosionsbeständigen Schweißplattierung. Ein Blechzeugnis, ein Nachweis der metallurgischen Verbindung oder ein Ultraschallprüfbericht kann Teil der Nachweisunterlagen sein; jeder dieser Nachweise hat jedoch einen klar definierten Prüfgegenstand und Prüfumfang. Qualifizierte Projektingenieure müssen den Anwendungsweg des technischen Regelwerks, die Prozessbedingungen, die Werkstoffpaarung, die Geometrie, die Schweißdetails, den Prüfumfang und die abschließenden Freigabeunterlagen für den Behälter oder Wärmeübertrager prüfen.
Kann Titan mit Kohlenstoffstahl verbunden werden?
Plattiertes Blech aus Titan und Stahl kann für geeignete Projekte durch ein Festkörperfügeverfahren hergestellt werden.
Verträglichkeit, gegebenenfalls erforderliche Auslegung einer Zwischenlage, Abmessungen, Wärmehistorie, späteres Umformen, Schweißdetails, Prüfungen und Einsatzbedingungen müssen für den konkreten Auftrag überprüft werden. ASTM B898, als „Active“ aufgeführt, behandelt plattiertes Blech mit Titan, Zirkonium, Tantal, Niob und deren Legierungen auf einem Grundwerkstoff.
Was weist eine Ultraschallprüfung der metallurgischen Verbindung nach?
Die Ultraschallprüfung kann nicht gebundene Bereiche anzeigen, die nach dem gewählten Verfahren, dem Prüfumfang und den Abnahmeregeln meldepflichtig sind.
Sie weist nicht unabhängig davon die chemische Zusammensetzung der Plattierung, die Scherfestigkeit, die Umformtoleranz, die Schweißqualität, die Korrosionsbeständigkeit oder die Gebrauchstauglichkeit der fertigen Ausrüstung nach. Lesen Sie den Bericht zusammen mit Angaben zu Prüftechnik, Kalibrierung, Abdeckungsplan, Blechidentität und Abnahmegrundlage. Er kann keine späteren Schäden durch Umformen, Schweißen, Wärmebehandlung, Reparatur oder Beanspruchung im Einsatz vorhersagen.
Welche Seite weist zum Prozessfluid?
Die korrosionsbeständige Plattierung weist üblicherweise zum Prozessfluid, während das Trägerblech die Tragfunktion übernimmt.
Üblicherweise weist die Plattierung zum Prozessfluid und das Trägerblech übernimmt die Tragfunktion. Bestätigen Sie die endgültige Ausrichtung anhand der freigegebenen Zeichnung.
Weist ein Werkstoffzeugnis die Qualität der metallurgischen Verbindung nach?
Nein, ein Werkstoffzeugnis allein weist nicht alle Aspekte der Qualität der metallurgischen Verbindung im fertigen Bauteil nach.
Ein Zeugnis kann identifizierte Werkstoffe, chemische Zusammensetzung, mechanische Prüfergebnisse, Rückverfolgbarkeit von Schmelzen oder Chargen sowie aufgeführte Prüfungen dokumentieren; sein Aussagewert hängt jedoch vom Umfang und der Zuordnung zum Blech ab. Für die Qualität der metallurgischen Verbindung können außerdem Ultraschall-, Scher-, Biege- oder andere auftragsspezifische Nachweise erforderlich sein. Prüfen Sie Dokumentennummer, Blechidentität, Prüfort, Verfahren, Abnahmegrundlage, Ergebnisse, Abweichungen und autorisierte Freigabe.
Projektspezifische technische Überprüfung
Nutzen Sie den Leitfaden, um Fragen zu Einsatz, Funktionen der Schichten, Fertigung, Prüfung und Dokumentation vorzubereiten. TiAlloy kann anschließend die kommerziellen Werkstoffoptionen anhand dieser technischen Grundlage prüfen.
Besprechen Sie Ihre technische Grundlage für plattiertes Blech
Dieser Leitfaden dient ausschließlich der Information. Er ersetzt weder die kontrollierte Normausgabe noch die Korrosionsbewertung, das technische Regelwerk für die Konstruktion, qualifizierte Fertigungsverfahren oder die Freigabe durch die zuständigen Projektingenieure. Unternehmensangaben sind getrennt von unabhängigen technischen Quellen gekennzeichnet.
Verwandte Artikel
Quellen und Referenzen
- ASTM A263-12(2026), öffentlicher Anwendungsbereich und Status.
- ASTM A264-12(2026), öffentlicher Anwendungsbereich und Status.
- ASTM A265-12(2026), öffentlicher Anwendungsbereich und Status.
- ASTM B898-Familie, öffentlicher Anwendungsbereich und aktueller Status.
- Überblick über ASME Section VIII, Division 1.
- Umfrage des Oak Ridge National Laboratory zu Fertigungspraktiken bei plattierten Bauteilen.
- Materials (2024), Überblick über Herstellungs- und Schweißprobleme bei plattierten Stählen.
- Coatings (2024), Studie zum Vakuumwarmwalzen und Glühen von TA2/DT4/Q235B.
- TiAlloy-Seite „Über uns“ zu Qualität und Dokumentation des Unternehmens, einschließlich der Fähigkeit, MTC / EN 10204 3.1 bei Bedarf bereitzustellen.