
Contactez TiAlloy


Mis à jour : août 2026
Le guide des produits en titane désigne ici un outil d’aide à la décision industrielle, et non un moyeu de roue de vélo ou un catalogue de fournisseurs. Il aide les ingénieurs et les acheteurs à passer des conditions de service à une forme de produit corroyé, à une famille de nuances, à la spécification applicable, à l’état de livraison, au périmètre des contrôles et à une ligne de commande prête à faire l’objet d’une demande de prix.
Caractéristiques rapides : partez de six paramètres
- Environnement de service : milieux, concentration (%), contaminants, débit et cycle de nettoyage
- Sollicitations mécaniques : charge, rigidité, fatigue, impact, pression (MPa) et interfaces soumises à l’usure
- Température : plage de fonctionnement et écarts (°C ou °F)
- Géométrie : épaisseur, diamètre, épaisseur de paroi, longueur et surépaisseur d’usinage (mm ou in)
- Procédé d’assemblage : soudage, fixation, usinage, mise en forme ou combinaison de procédés
- Exigences de justification : édition de la norme, essais, traçabilité, contrôles et approbation pour l’utilisation finale
En bref
Commencez par définir le domaine de service, puis présélectionnez la forme de produit et la nuance. La forme oriente la recherche des normes, mais l’application et le contrat déterminent le choix final. Ne comparez les offres qu’une fois harmonisés l’état de livraison, les dimensions, les justificatifs, l’emballage et les conditions de livraison.
Ce que couvre ce guide des produits en titane, et ce qu’il ne couvre pas
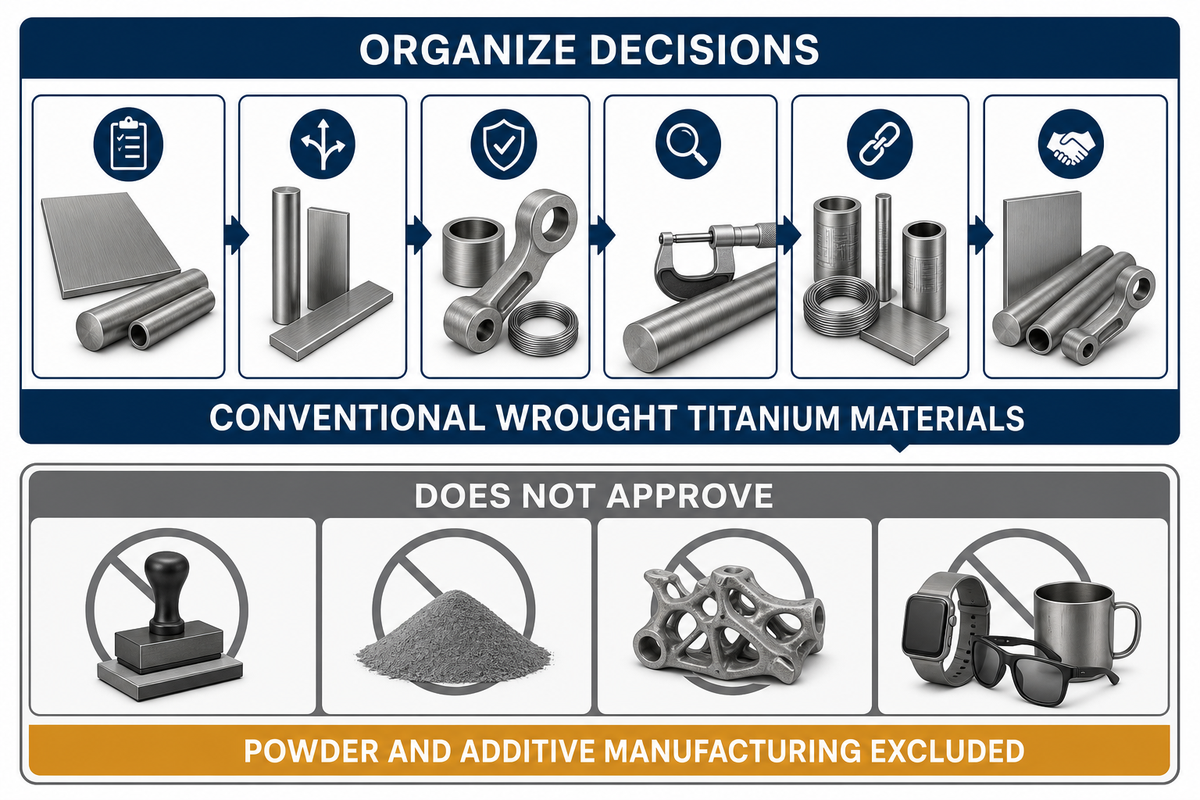
Un guide des produits en titane à usage industriel doit organiser les décisions, et non dresser une liste de formes disponibles. Il s’agit d’un cadre d’approvisionnement en métaux destiné aux professionnels, pour les produits courants en titane corroyé : tôles fortes, tôles minces, feuillards, barres, billettes, tubes, tuyaux, fils et pièces forgées. Il aide à définir une commande ; il ne valide ni un matériau, ni un composant, ni un fournisseur, ni un procédé pour une application donnée.
Les poudres destinées à la fabrication additive ne relèvent pas de ce domaine d’application. Les projets utilisant des poudres exigent des contrôles spécifiques à la matière première, notamment la distribution granulométrique, les caractéristiques d’écoulement et d’étalement, l’historique de réutilisation, les limites de contamination, la densité des couches de poudre, les paramètres machine et la qualification du procédé. Une liste de contrôle conçue pour l’achat de produits corroyés ne peut pas être réutilisée telle quelle pour qualifier une poudre.
Cette distinction sépare également le présent guide du guide des produits et de l’approvisionnement commercial en titane de TiAlloy. La page commerciale de TiAlloy présente l’offre de l’entreprise. Cet article précise les questions techniques à régler avant de demander à un fournisseur de chiffrer un besoin défini.
Commencez par l’atlas en 6 étapes, du service à la forme
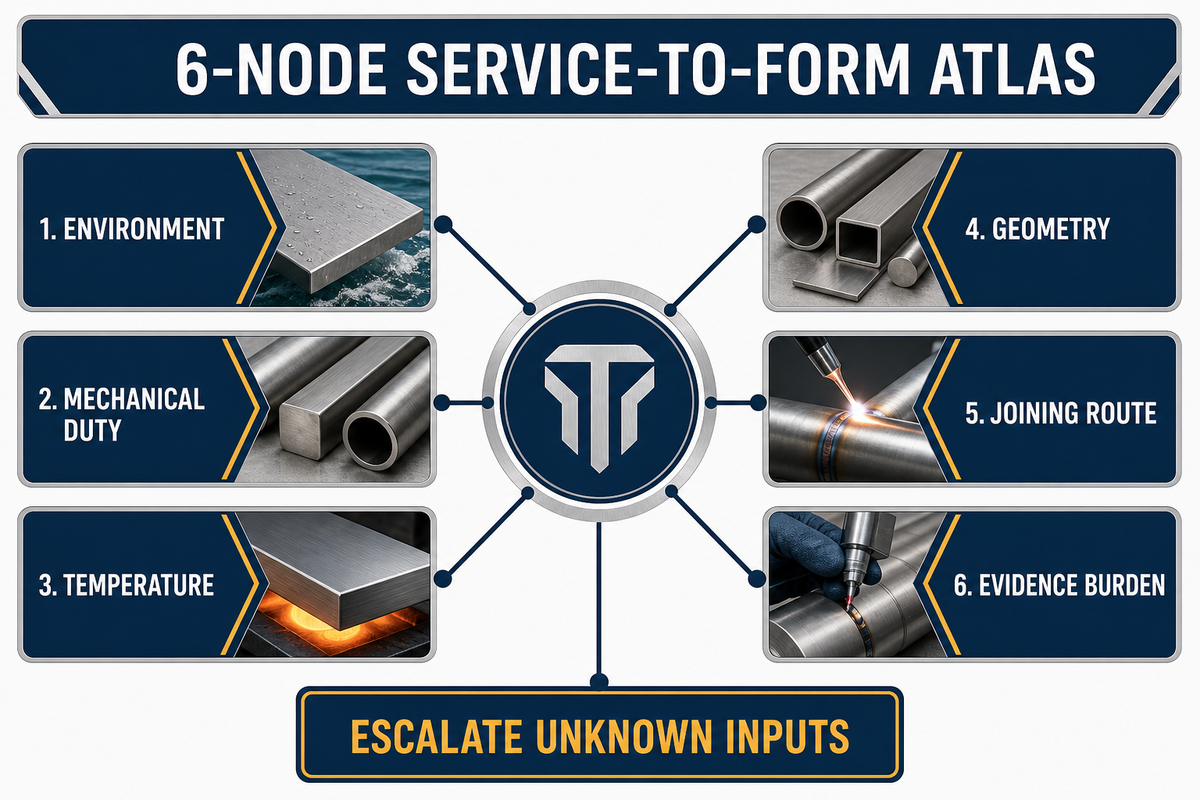
L’atlas en 6 étapes, du service à la forme, est un outil éditorial de cadrage qui ordonne six décisions : environnement, sollicitations mécaniques, température, géométrie, procédé d’assemblage et exigences de justification. Cette délimitation conduit à suivre une démarche plutôt qu’à choisir dans un catalogue fournisseur. L’atlas évite de prendre une nuance familière ou une forme disponible en stock comme point de départ. Ce n’est ni une norme, ni un code de conception, ni une méthode de qualification.
Définition : l’atlas en 6 étapes, du service à la forme, relie six paramètres de service à une présélection défendable de formes de produits, avant de finaliser la nuance et la spécification.
- Environnement : identifiez le fluide ou l’atmosphère, la concentration (%), les contaminants, la vitesse, les agents de nettoyage et la durée de contact.
- Sollicitations mécaniques : définissez les charges statiques et cycliques, la rigidité, les impacts, la pression (MPa) et les interfaces susceptibles de s’user ou de gripper.
- Température : consignez les limites normales et exceptionnelles en °C ou °F, ainsi que l’exposition au soudage et au traitement thermique.
- Géométrie : fixez l’épaisseur finale, le diamètre extérieur, l’épaisseur de paroi, la longueur, le rayon de cintrage et la surépaisseur à enlever, en mm ou in.
- Procédé d’assemblage : identifiez les soudures, fixations, éléments mis en forme, transitions usinées et interfaces entre matériaux dissemblables.
- Exigences de justification : identifiez la norme candidate pour la forme, les exigences propres à l’application, les procès-verbaux d’essais, la traçabilité, les contrôles et l’autorité d’approbation.
L’ordre des étapes compte. Pour un appareil soumis à la corrosion, commencez par la composition chimique et la fabrication ; pour un arbre tournant, partez des charges, de la rigidité, de la géométrie et de l’usinage ; pour un échangeur de chaleur, commencez par les conditions du fluide, la pression, la température, la géométrie des tubes, l’assemblage et les règles applicables aux équipements. Ces démarches peuvent conduire à des formes différentes, même si la famille d’alliages est la même.
Utilisez l’atlas pour repérer les points à clarifier. Si une donnée manque, ne masquez pas cette lacune derrière « Grade 2 », « Grade 5 » ou « matériau ASTM ». Consignez l’information manquante, désignez la personne responsable et reportez le choix définitif de la forme ou de la norme jusqu’à ce que l’autorité compétente en ingénierie ou en approvisionnement ait tranché.
Adaptez la forme de produit aux opérations de fabrication
La forme de produit doit correspondre à la géométrie finale et au procédé de fabrication. Les produits plats conviennent à la découpe et à la mise en forme, les barres aux sections usinées, les produits tubulaires aux circuits de fluides, les fils aux petites sections et les pièces forgées aux géométries proches de la forme finale, avec une orientation déterminée. Chaque procédé soulève des questions différentes sur les dimensions, l’état de livraison, les essais, l’état de surface et l’enlèvement de matière.
| Type de forme | Première question sur le procédé |
|---|---|
| Tôle forte | Découper, mettre en forme, souder ou usiner ? |
| Tôle mince | Longueur coupée ou bobine ? |
| Feuillard | Quel état de rive et quelles conditions d’alimentation ? |
| Barre | Quelle section et quelle surépaisseur d’usinage ? |
| Billette | Quel procédé de transformation finale ? |
| Tube | Quel diamètre extérieur et quelle convention d’épaisseur de paroi ? |
| Tuyau | Quel diamètre nominal, quelle épaisseur de paroi et quelles extrémités ? |
| Fil | Quelle bobine, quel état et quel état de surface ? |
| Pièce forgée | Quel plan et quelle orientation des fibres ? |
Les enseignements tirés des achats de titane par la NASA montrent que cette distinction est liée au procédé physique, et non à une simple formalité. Son schéma des procédés de corroyage distingue les transformations de billettes en tôles minces, feuillards et tôles fortes ; en barres et pièces forgées ; ainsi qu’en fils, anneaux, tubes ou profilés étirés par forte déformation. La NASA avertit également que réduire une forme intermédiaire par usinage ne reproduit pas l’historique thermomécanique de la forme finale spécifiée.
| Forme de produit | Géométrie initiale | Opération aval habituelle | À définir avant le devis | Raccourci risqué |
|---|---|---|---|---|
| Tôle forte | Produit plat plus épais | Découper, usiner, mettre en forme ou souder | Épaisseur (mm), largeur, longueur, planéité, état de surface | Supposer que les tôles minces et fortes répondent aux mêmes exigences |
| Tôle mince | Produit plat mince | Mettre en forme, découper, assembler ou revêtir | Épaisseur (mm), bobine ou longueur coupée, état de surface, rive | Utiliser l’épaisseur nominale sans préciser la base de tolérance |
| Feuillard | Bobine plate étroite | Mise en forme en continu ou alimentation de précision | Largeur (mm), épaisseur, rive, masse de la bobine (kg) | Considérer une rive refendue comme une rive finie |
| Barre | Section ronde, carrée, rectangulaire ou hexagonale | Tournage, fraisage, perçage ou rectification | Diamètre ou section (mm), longueur, rectitude, état de surface, surépaisseur | Établir le prix uniquement selon la nuance et le diamètre |
| Billette | Produit corroyé intermédiaire | Forgeage, laminage ou transformation complémentaire | Procédé de transformation, section, historique thermique, forme finale prévue | Présenter une billette découpée comme une tôle ayant subi le procédé spécifié |
| Tube | Section creuse ronde ou profilée | Transfert de chaleur, instrumentation ou transport de fluides | Diamètre extérieur (mm), épaisseur de paroi (mm), longueur, procédé de fabrication du joint, état des extrémités | Employer « tuyau » et « tube » comme termes interchangeables dans une commande |
| Tuyau | Produit creux commandé selon une convention applicable aux tuyaux | Tuyauterie de procédé et transport de fluides | Diamètre nominal, schedule ou épaisseur de paroi (mm), procédé de fabrication, extrémités, code applicable | Choisir uniquement selon le diamètre extérieur |
| Fil | Petite section continue | Matière première, fixations, treillis ou mise en forme spécialisée | Diamètre (mm), forme de bobine, état, état de surface, longueur redressée | Appliquer au fil les exigences prévues pour les barres |
| Pièce forgée | Pièce corroyée de forme déterminée | Usinage proche de la forme finale pour une géométrie porteuse | Plan, orientation des fibres, surépaisseur (mm), traitement thermique, essais | Qualifier de pièce forgée n’importe quel bloc usiné |
TiAlloy publie des pages consacrées aux formes de produits : tôles fortes et minces en titane, tubes et tuyaux en titane, barres et tiges en titane, fil de titane et pièces forgées en titane. Consultez-les une fois la forme présélectionnée ; elles ne remplacent ni un plan ni la spécification applicable.
La forme de produit lance la recherche des normes ; l’application la finalise
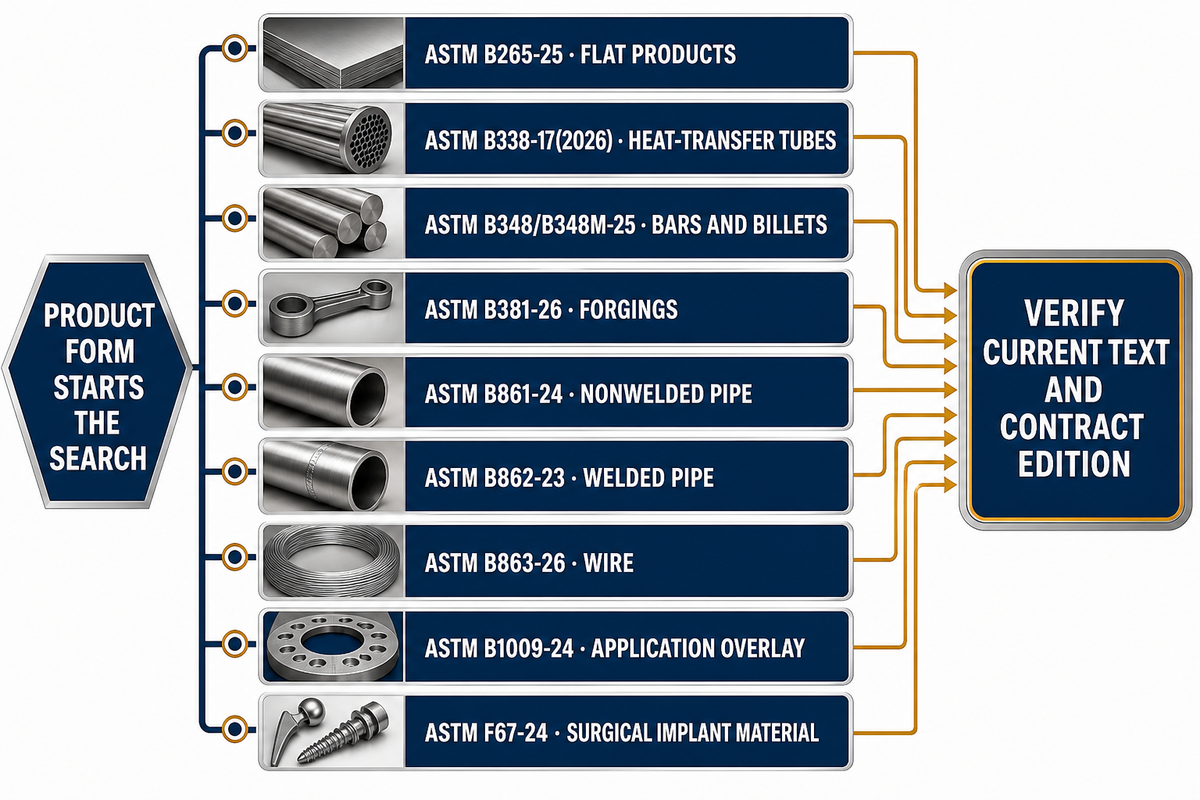
La forme permet de cibler la recherche des normes, mais ce n’est qu’une étape. L’application, la géométrie, le procédé de fabrication, la juridiction, le code de conception, les besoins du client et le contrat peuvent tous conduire à une spécification différente ou plus précise. Utilisez un tableau des formes comme outil d’orientation, jamais comme autorisation d’inscrire une norme sur un bon de commande sans en vérifier le domaine d’application.
| Désignation publique | Indication publique du domaine d’application | Ce que le titre permet d’orienter | Éléments restant à confirmer |
|---|---|---|---|
| ASTM B265-25 | Feuillard, tôle mince et tôle forte | Famille de départ pour les produits plats | Nuance, état, dimensions, essais, édition, exigences propres à l’application |
| ASTM B338-17(2026) | Tubes sans soudure longitudinale ou soudés, destinés aux condenseurs et aux échangeurs de chaleur | Domaine d’application défini pour les tubes de transfert de chaleur | Code applicable aux équipements, géométrie, procédé, contrôle, options de l’acheteur |
| ASTM B348/B348M-25 | Barres et billettes | Famille de départ pour les barres ou billettes | Forme finale, état, dimensions, critères sectoriels |
| ASTM B381-26 | Pièces forgées | Famille de départ pour les produits forgés | Plan, traitement thermique, essais, autorité d’acceptation |
| ASTM B861-24 | Tuyau sans soudure longitudinale | Procédé de fabrication de tuyaux sans soudure | Convention applicable aux tuyaux, code, extrémités, essais, édition |
| ASTM B862-23 | Tuyau soudé | Procédé de fabrication de tuyaux soudés | Procédé de soudage, code, examen, dispositions de l’acheteur |
| ASTM B863-26 | Fil | Famille de départ pour les fils | Diamètre (mm), état, bobine, état de surface, exigences liées à l’utilisation finale |
| ASTM B1009-24 | Barres en alliage de titane déformées, dotées de crochets d’ancrage à 90 degrés pour fixations proches de la surface | Exigence particulière à une application en structure de génie civil | Base de conception, configuration, installation, exigences de l’acheteur |
| ASTM F67-24 | Titane non allié destiné aux implants chirurgicaux | Domaine d’application défini pour un matériau sectoriel | Conception du dispositif, voie réglementaire, acceptation du composant final |
ASTM B1009-24 constitue un contre-exemple notable. Son domaine d’application couvre les barres en alliage de titane dotées de déformations de surface et de deux crochets d’ancrage à 90 degrés, destinées au renforcement de poutres en béton près de leur surface. La barre reste la forme de produit, mais l’application et la géométrie entraînent une spécification distincte. L’affirmation « une barre relève toujours de B348 » est donc fausse.
Soyez également attentif aux éditions. Les normes du comité B10 de l’ASTM publiées sur son site présentent des révisions de 2025 et 2026 pour plusieurs formes, mais une révision publiée récemment ne remplace pas rétroactivement celle citée dans un plan de conception ou un contrat antérieur. Consignez et confirmez toujours l’édition spécifiée, la possibilité d’utiliser une édition ultérieure et l’autorité déléguée à approuver un remplacement.
Pourquoi une désignation de nuance ne constitue pas une spécification de produit complète
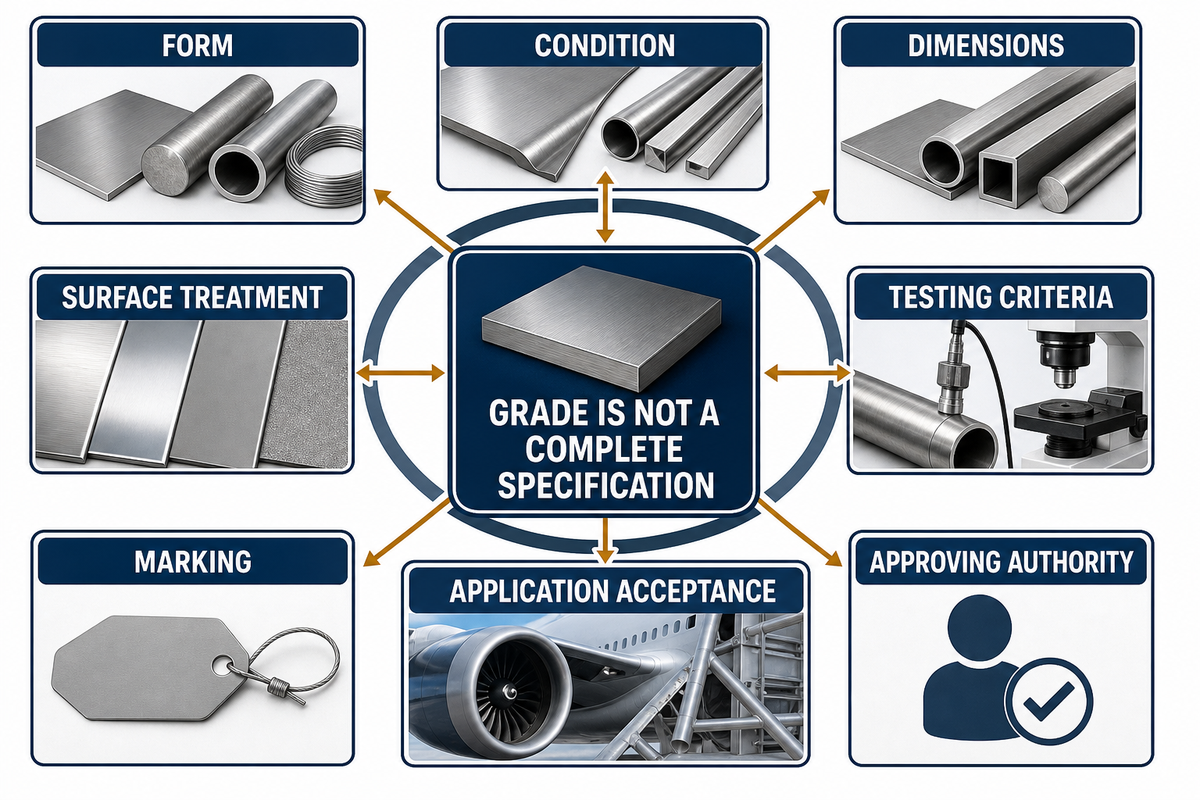
La désignation « nuance » identifie une famille de matériaux, pas le produit complet. Les exigences de la norme laissent encore la nuance, la forme et l’état à considérer ensemble. « Grade 2 » ou « Ti-6Al-4V » ne définit à lui seul ni une tôle forte, ni une barre, ni un tube, ni un fil, ni une pièce forgée, ni un état, des dimensions, un traitement de surface, des critères d’essai, un marquage ou des critères d’acceptation liés à l’application. Les acheteurs doivent indiquer la nuance et les autres paramètres de commande sur une même ligne maîtrisée.
Le titane commercialement pur Grade 2 et le Ti-6Al-4V répondent à des applications différentes, mais aucun n’est universellement « supérieur ». Le choix du matériau prend en compte la résistance à la corrosion, les propriétés mécaniques, les milieux de procédé, les charges, la température, la mise en forme, le soudage, l’usinage, la forme de produit, l’état de livraison, la spécification applicable et l’autorité d’approbation.
Une erreur fréquente des acheteurs consiste à écrire « titane Grade 5, 50 mm » en supposant que tous les fournisseurs chiffreront le même produit. Les listes ASTM actuelles distinguent les produits plats sous B265-25 des barres et billettes sous B348/B348M-25 ; la nuance et les dimensions seules ne précisent donc ni la forme, ni l’état, ni les essais, ni les critères d’acceptation.
Une ligne de commande pratique associe la désignation du matériau, la forme, la norme applicable et son édition, l’état de livraison, les dimensions et leur base de tolérance, les essais réalisés, les documents exigés, le marquage, les unités, la quantité, l’emballage et les modalités de livraison. Si la commande ne précise qu’une désignation de nuance et une dimension nominale, le devis du fournisseur peut masquer des différences importantes de procédé et d’exigences documentaires.
Les pages de présentation de TiAlloy donnent plus d’informations sur les propriétés générales du titane Grade 2 et du Ti-6Al-4V. Ce contenu peut aider à formuler des questions, mais ne remplace ni l’expertise liée à l’application, ni l’achat de la norme dans son édition à jour, ni le processus d’approbation autorisé.
État, procédé de fabrication, état de surface et surépaisseur d’usinage
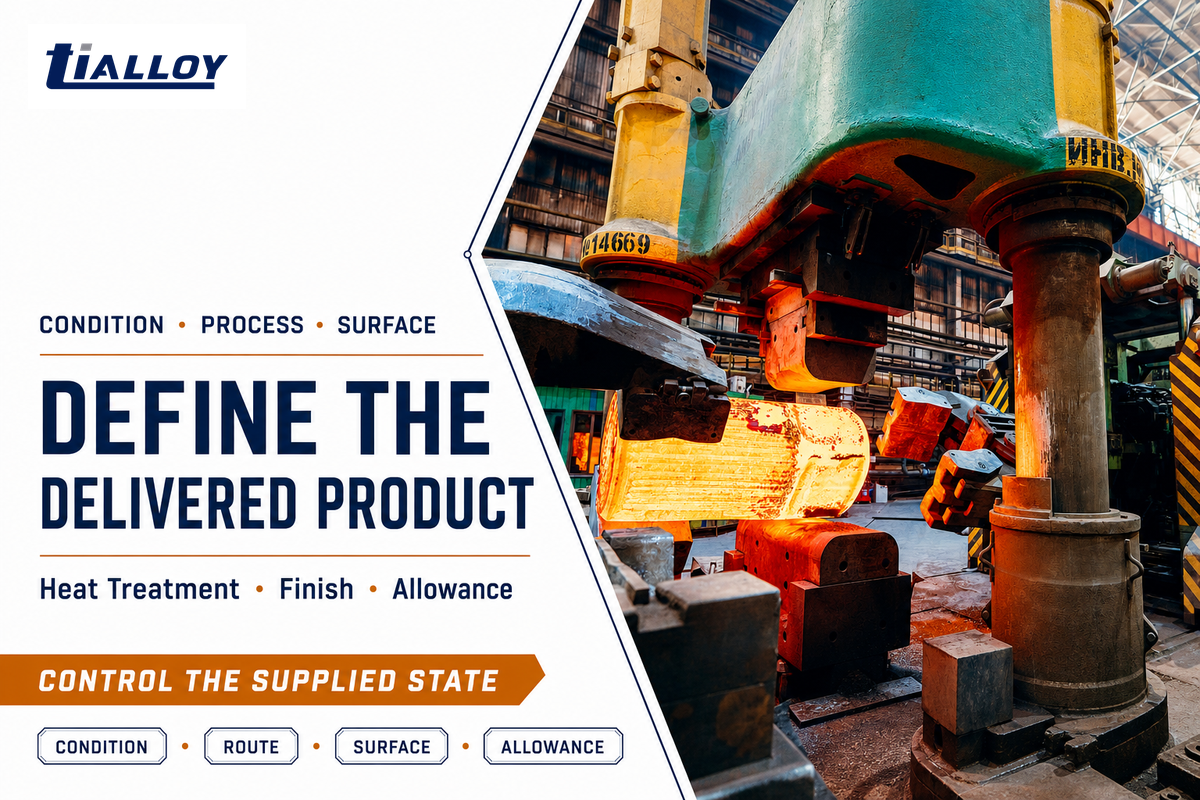
Deux produits de même nuance nominale et de même forme peuvent donner des résultats de fabrication différents selon leur historique thermomécanique, leur état de livraison, leur état de surface, leur planéité, leur rectitude ou la quantité de matière à enlever. L’état de livraison est un paramètre de commande à part entière, pas un détail à régler après comparaison des prix et des délais.
L’exemple de la NASA illustre concrètement un mécanisme de défaillance. Une billette intermédiaire aurait été découpée puis vendue comme tôle forte finale, sans avoir subi les opérations attendues pour cette forme finale. L’historique de fabrication n’était pas une simple question d’apparence : le travail thermomécanique et l’historique thermique influencent la microstructure, et des éprouvettes prélevées dans une zone favorable de la section intermédiaire peuvent ne pas représenter la section livrée.
Le même cas décrit par la NASA fait état d’une billette intermédiaire suspecte d’une épaisseur comprise entre 5–8 inch avant sa découpe en sections plus minces. Il s’agit d’un détail propre à un cas aérospatial, et non d’une plage universelle pour les produits commerciaux en stock.
La NASA indique également que la non-conformité constatée lors des essais correspondait à une diminution d’environ 5 % de la résistance ultime à la traction et de 10 % de la limite d’élasticité en traction. Ces valeurs propres au cas étudié ne définissent pas les limites d’acceptation d’un autre contrat.
Pour une pièce usinée, définissez le diamètre ou la section livrée en mm ou in, la longueur finale, le critère de rectitude, l’état de surface et la surépaisseur d’usinage par côté en mm. Pour une tôle forte, précisez aussi l’épaisseur, la largeur, la longueur, la planéité, l’état de surface, l’état des rives et toute exigence relative au sens de laminage prévue au plan. Pour un tube, indiquez le diamètre extérieur, l’épaisseur de paroi, la longueur, le procédé de fabrication du joint, les extrémités et les examens requis.
Les exigences concernant l’état de surface doivent aussi préciser l’objectif visé. « Brillant », « poli », « décapé » ou « usiné » peuvent désigner des procédés différents et impliquer des contrôles différents. Lorsqu’une mesure est définie, indiquez l’exigence mesurable, par exemple une valeur de rugosité en µm spécifiée au contrat, plutôt que de demander une qualité visuelle en supposant que tous les soumissionnaires l’interpréteront de la même manière.
Définissez les justificatifs de contrôle et de traçabilité avant de demander un devis
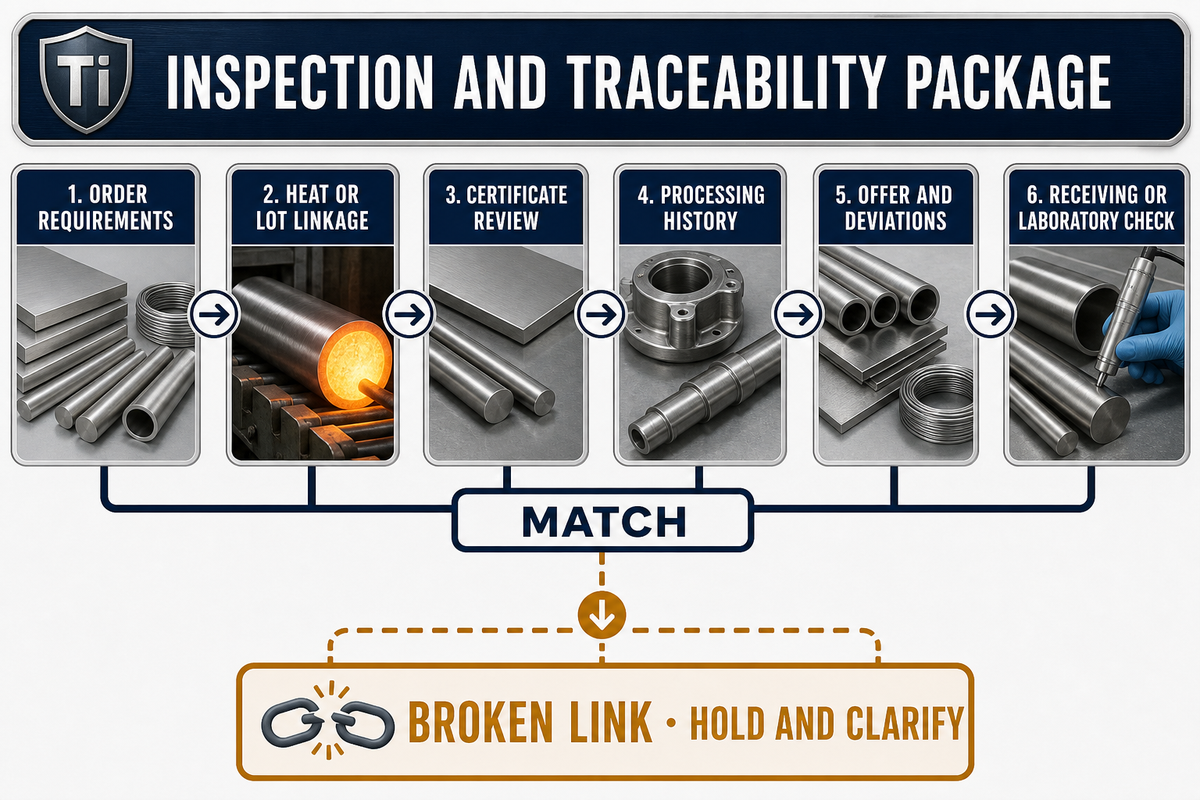
Le dossier de contrôle doit être défini avant la comparaison des devis, mais la documentation et la conformité correspondent à deux niveaux de justification distincts. Même un certificat qui semble complet peut assurer la continuité de l’identification de la coulée tout en contenant des résultats erronés, incomplets ou non représentatifs. Les acheteurs doivent déterminer quels documents sont requis et à quel moment l’authenticité ou des essais indépendants doivent faire l’objet d’une vérification distincte.
Dans un enseignement portant sur le secteur aérospatial, la NASA rapporte l’examen d’environ 1 000 dossiers de certification du titane. Un peu plus de 10 % comportaient des omissions ou irrégularités suspectes. Des reliquats de matière associés à quatre dossiers suspects ont été retrouvés et testés ; les quatre échantillons ne respectaient pas au moins une valeur minimale de spécification. La NASA a également relevé des éprouvettes qui pouvaient ne pas représenter la section livrée.
Ces faits n’imposent pas une règle universelle selon laquelle chaque commande industrielle doit suivre le même plan d’échantillonnage. Ils mettent en évidence une distinction plus précise : la continuité documentaire, l’authenticité des documents, la représentativité des échantillons et la conformité physique répondent à des questions différentes. Les contrôles applicables dépendent des risques, des clauses contractuelles, de l’autorité de conception, des règles applicables, des contrôles du fournisseur et de la criticité de l’application.
Les recommandations du National Institute of Standards and Technology sur la traçabilité métrologique apportent une autre précision. La traçabilité d’une mesure concerne le résultat et sa chaîne d’étalonnage ; elle ne prouve pas, à elle seule, l’identité du matériau, son historique de fabrication, l’authenticité du certificat ou son admissibilité pour l’utilisation finale. Les recommandations de la Federal Aviation Administration pour le secteur aérospatial distinguent également la qualité, l’admissibilité et la traçabilité dans le cadre qu’elles définissent.
« Tous les approvisionnements devraient stipuler dans le contrat le type de matériau et les spécifications. »
| État des justificatifs | Question à laquelle il est répondu | Document ou contrôle habituel | Ce que cela ne prouve pas à lui seul |
|---|---|---|---|
| Spécifié | Que faut-il fournir ? | Plan, bon de commande, édition de la norme, clauses qualité | Que le matériau proposé est conforme aux exigences |
| Proposé | Que propose le fournisseur ? | Devis, liste des dérogations, calendrier documentaire | Que les dérogations sont approuvées |
| Associé à l’identité du produit | Les documents peuvent-ils être associés à la coulée ou au lot ? | Marquage, numéro de coulée, plan de repérage des lots, enregistrement des transferts | Que les résultats déclarés sont authentiques |
| Vérifié sur dossier | Les champs requis sont-ils présents et cohérents entre eux ? | Vérification du certificat au regard de la commande et de la norme | Conformité physique |
| Représentativité vérifiée | L’échantillon représente-t-il la forme et la section livrées ? | Lieu et orientation du prélèvement, lien avec la coulée ou le lot | Chaque pièce non testée |
| Vérifié de manière indépendante | Un contrôle à réception défini ou un contrôle tiers a-t-il confirmé certaines caractéristiques ? | Essai d’identification, échantillonnage dimensionnel ou essai de laboratoire spécifié | Exigences non couvertes par les essais |
Quand ne pas encore acheter
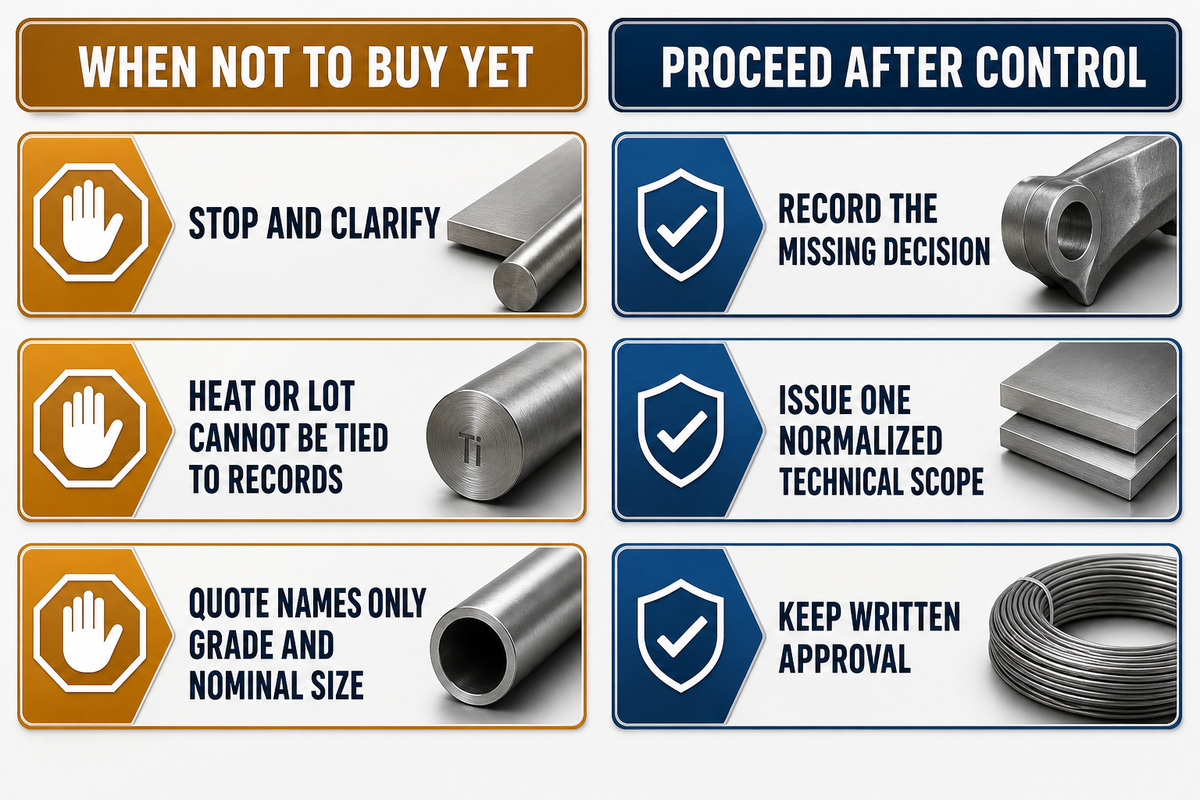
Ne validez pas une commande de produits corroyés en titane tant que la forme de produit, la norme propre à l’application, l’état de livraison, les dimensions finales, le périmètre des justificatifs, la représentativité des échantillons ou l’autorité d’approbation des substitutions ne sont pas définis. Cette distinction entre les documents et la conformité permet d’établir des conditions d’arrêt claires. Demander rapidement un devis sur la base d’exigences incomplètes ne permet pas de savoir si les soumissionnaires proposent le même produit sur le plan technique.
Arrêtez-vous et demandez des précisions
- La coulée ou le lot proposé ne peut pas être associé à ses documents.
- Le devis ne mentionne que la nuance et la dimension nominale.
- Une norme générique pour la forme est utilisée alors qu’une exigence propre à l’application est connue.
- La forme finale peut avoir été découpée dans un produit intermédiaire sans historique de fabrication vérifié.
- L’éprouvette d’essai peut ne pas représenter la section livrée.
- Une substitution est présumée possible, mais aucune autorité d’approbation n’est désignée.
Reprenez après avoir défini les contrôles
- Consignez la décision manquante et désignez son responsable.
- Transmettez à tous les soumissionnaires un périmètre technique unique et harmonisé.
- Présentez séparément les dérogations et les solutions de remplacement.
- Définissez les étapes de revue documentaire et les points d’arrêt avant la production.
- Définissez des contrôles à réception fondés sur les risques.
- Exigez une approbation écrite pour tout changement.
Trois exemples d’application avec des limites clairement définies
Les exemples d’application sont utiles lorsqu’ils illustrent l’ordre des questions, et non lorsqu’ils prétendent qualifier une nuance. Ils montrent comment les conditions de service peuvent modifier les choix de forme, de norme, de procédé et de justificatifs. Aucun exemple ne fournit de contrainte admissible de calcul, de garantie de résistance à la corrosion, de mode opératoire de soudage, d’approbation médicale ni de qualification aérospatiale.
Procédé de transfert thermique pour les industries chimiques
Commencez par les milieux, la concentration (%), les contaminants, les températures de fonctionnement et de situation exceptionnelle (°C), la pression (MPa), le débit, le régime de nettoyage et le code de conception. À partir de la géométrie de l’équipement, déterminez s’il faut des tubes, des tuyaux, des tôles fortes ou un assemblage fabriqué. Confirmez avec l’autorité compétente la nuance, la norme de produit, l’épaisseur de paroi ou l’épaisseur (mm), le procédé d’assemblage, les examens, les champs requis sur le certificat et l’évaluation de la corrosion.
Procédé de fabrication d’un composant usiné rotatif
Commencez par les charges, la rigidité, les sollicitations de fatigue, la vitesse, les interfaces, le diamètre final (mm), la longueur (mm) et le plan d’enlèvement de matière. Une barre convient à une section usinée classique ; une pièce forgée convient à une géométrie orientée proche de la forme finale. Comparez ces procédés selon l’état, la rectitude, la surépaisseur (mm), le traitement thermique, l’orientation des éprouvettes, la traçabilité et les critères d’acceptation finale, et pas seulement selon le prix de la matière brute.
Procédé de fabrication d’un circuit de fluides marin
Pour les applications marines, commencez par les conditions de l’eau de mer, la température (°C), la pression (MPa), la vitesse, l’oxygénation, les contaminants, la géométrie des crevasses, l’accès pour la maintenance et l’assemblage. Des tubes, des tuyaux, des tôles fortes ou des raccords peuvent entrer dans la conception, mais chacun répond à des conventions dimensionnelles et de contrôle différentes. Le choix d’une nuance pour un service corrosif et la compatibilité galvanique nécessitent une évaluation technique propre au projet.
Transformez votre démarche de sélection en spécification prête à chiffrer
Rendez les offres comparables grâce à un périmètre unique normalisé qui définit les conditions de service, la forme de produit, la nuance, la norme applicable, l’état de livraison, les dimensions, les opérations de transformation, la quantité, les essais, les documents, l’emballage et la destination. Ce processus d’achat permet de garder à l’esprit les exigences précises ; si les soumissionnaires partent d’hypothèses différentes, un total plus bas peut correspondre à un produit différent plutôt qu’à une offre plus compétitive.
Exercice de normalisation à titre illustratif, et non recommandation de conception : une demande de prix pour un tube pourrait indiquer un diamètre extérieur de 25,4 mm, une épaisseur de paroi de 1,65 mm, une longueur de 6 000 mm, une tolérance de longueur de coupe de 0,5 mm, une température de fonctionnement de 80 °C, une excursion à 110 °C, une pression de 0,8 MPa, une rugosité de surface de 1,6 µm et une limite de masse de caisse de 500 kg. Une demande pour une tôle pourrait plutôt indiquer une épaisseur de 12 mm, une largeur de 1 500 mm, une longueur de 3 000 mm, une surépaisseur d’usinage de 3 mm par face, une recoupe des bords de 10 mm, un rayon de bord de 2 mm, une température maximale de 150 °C, une pression de calcul de 0,4 MPa, une rugosité de surface de 3,2 µm et une limite de masse de caisse de 750 kg. Remplacez chaque valeur illustrative par celles du plan contrôlé et par la base d’ingénierie applicable ; l’objectif est de rendre comparables les unités et les hypothèses.
| Champ du périmètre | Éléments à préciser | Point de comparaison |
|---|---|---|
| 1. Base de service | Environnement, charges, température (°C), pression (MPa), hypothèses de durée de vie | Même base de conception ? |
| 2. Forme de produit | Tôle forte, tôle mince, feuillard, barre, billette, tube, tuyau, fil ou pièce forgée | Même procédé de fabrication ? |
| 3. Nuance | Désignation exacte et équivalent autorisé, le cas échéant | Même identité ? |
| 4. Norme | Désignation, édition, exigences complémentaires, plan, clauses client | Même base d’acceptation ? |
| 5. État | État de livraison et traitement thermique requis | Même état ? |
| 6. Dimensions | Épaisseur, diamètre, épaisseur de paroi, largeur, longueur (mm ou in), base de tolérance | Même encombrement fini ? |
| 7. Opérations de transformation | Découpe, formage, usinage, état de surface, extrémités, surépaisseur (mm) | Même périmètre d’opérations incluses ? |
| 8. Quantité | Pièces, kg, répartition des lots, règle de dépassement | Même base de quantité ? |
| 9. Essais | Essais requis, base d’échantillonnage, orientation, présence d’un témoin ou point d’arrêt | Même périmètre d’essais ? |
| 10. Documents | Certificat matière, rapports de contrôle, traçabilité, délai de mise à disposition | Même dossier justificatif ? |
| 11. Emballage | Protection, identifiants, limites de caisse (kg), marquage pour l’exportation | Même périmètre logistique ? |
| 12. Livraison | Destination, Incoterm, date requise, règle d’expédition partielle | Même base commerciale ? |
TiAlloy indique que son offre de services pour les métaux spéciaux couvre la sélection des matériaux, les conseils sur les nuances, l’alignement des spécifications, l’établissement des offres, le suivi de la production, la documentation de contrôle, l’emballage, l’expédition et l’assistance technique après-vente. Considérez cela comme une déclaration de service de première partie, et non comme une preuve de l’efficacité du contrôle qualité, de la fiabilité des livraisons, d’un résultat de projet, d’une certification, d’une approbation, du niveau de stock ou d’un délai garanti.
Une fois le périmètre technique défini, utilisez le configurateur de demande de prix pour le titane de TiAlloy pour structurer la demande, ou retournez au hub des produits en titane pour examiner les options d’approvisionnement commerciales. Faites apparaître les écarts, les solutions de remplacement et les champs non déterminés au lieu de les dissimuler dans un montant forfaitaire.
Comment comparer une solution de remplacement sans perdre le contrôle
Une offre pour une solution de remplacement n’a de sens que si ses différences sont connues. Le soumissionnaire doit conserver le poste initial et inscrire la solution de remplacement sur une ligne distincte. Chaque champ modifié doit être décrit : nuance, forme de produit, édition de la norme, état, dimensions, procédé de fabrication, périmètre des essais, documentation, origine, base de quantité, emballage, livraison et prix.
Identifiez chaque écart avant la comparaison commerciale. Une clarification administrative peut préserver la base d’ingénierie. Des changements dimensionnels peuvent influer sur la surépaisseur d’usinage ou la géométrie finie. Un changement de forme peut modifier l’historique thermomécanique et l’orientation des essais. Une modification des normes peut ajouter un autre domaine d’application. Un changement de nuance peut imposer une nouvelle revue de conception, de corrosion, de fabrication ou de conformité réglementaire. L’approbation doit être accordée par une partie habilitée.
Gardez à l’esprit trois critères : acceptabilité technique, intérêt commercial et approbation pour commande. Ils sont distincts. Des solutions de remplacement techniquement acceptables perdent parfois leur avantage économique lorsqu’on tient compte de l’usinage supplémentaire, des essais, de l’examen des documents ou des risques sur le calendrier. Les offres commercialement intéressantes ne peuvent être validées tant que l’approbation technique requise n’a pas été consignée. Cela évite qu’une mention dans un e-mail telle que « matériau équivalent » entraîne involontairement une modification de la spécification.
Ce que l’offre américaine en 2026 change pour les acheteurs
La situation de l’offre américaine en 2026 incite à planifier plus tôt l’origine, le procédé de fabrication et la documentation, mais ne permet pas de prévoir la disponibilité ni le prix d’une forme de titane, d’une nuance, d’un laminoir qualifié, d’un procédé de transformation ou d’une commande TiAlloy en particulier. Les statistiques sur les matières premières en amont et l’éponge de titane concernent un niveau de la chaîne d’approvisionnement différent de celui des risques d’approvisionnement en aval.
Par rapport au poste de commande normalisé de la section précédente, ces chiffres nationaux ne peuvent servir que de contexte.
Le résumé 2026 sur le titane de l’U.S. Geological Survey ne fait état d’aucune production américaine d’éponge de titane en 2025 et estime les importations d’éponge à 44 000 tonnes. Il indique que les producteurs américains de lingots et de produits en aval se sont appuyés sur des importations d’éponge et de ferrailles ; les données détaillées sur la consommation en 2025 n’ont pas été communiquées.
Les parts des sources d’importation d’éponge déclarées pour 2021–2024 étaient les suivantes : Japon 77 %, Arabie saoudite 13 %, Kazakhstan 8 % et autres sources 2 %. Ces pourcentages ne décrivent pas les stocks de tôles fortes, barres, tubes, fils ou pièces forgées finis. Ils ne désignent pas non plus une source qualifiée pour un contrat précis.
L’action à mener côté acheteur est concrète : déterminez à l’avance les restrictions d’origine, les limites des sources qualifiées, le procédé de transformation requis, les délais de documentation et l’autorité habilitée à approuver les substitutions. Distinguez les faits établis des solutions de remplacement proposées. Considérez chaque indication de prix et de délai comme propre à une offre et datée, et non comme une prévision tirée des statistiques nationales sur les minerais.
Foire aux questions
Les réponses suivantes clarifient les questions récurrentes des acheteurs en respectant le principe central de ce guide : la forme, la nuance, la norme, l’état et la documentation doivent être examinés ensemble. Elles peuvent orienter la prochaine demande, mais ne remplacent ni l’approbation technique ni l’approbation d’achat par une personne habilitée.
Qu’entend-on par forme de produit en titane ?
Une forme de produit en titane désigne la géométrie de départ livrée pour la fabrication en aval, par exemple une tôle forte, une tôle mince, un feuillard, une barre, une billette, un tube, un tuyau, un fil ou une pièce forgée.
La forme compte, car elle détermine le vocabulaire dimensionnel, le procédé de fabrication, les questions de contrôle et la famille de spécifications probable. Les composants finis peuvent être obtenus à partir de plusieurs formes envisageables ; examinez donc le plan et le plan de fabrication avant de fixer le poste de commande. Distinguez également les formes intermédiaires des produits finis de laminoir : une billette destinée à une transformation ultérieure ne présente pas automatiquement l’historique de transformation, les dimensions, l’état de surface ou les résultats d’essais représentatifs requis pour une tôle forte, une barre ou une autre forme livrée finie. Précisez le procédé de transformation prévu chaque fois qu’un stock intermédiaire est proposé.
Comment choisir entre une tôle forte, une barre, un tube, un fil et des pièces forgées en titane ?
Choisissez la forme en fonction de la géométrie finie et du procédé de fabrication, puis vérifiez cette présélection au regard des conditions de service, de l’assemblage, de l’état, du contrôle et du domaine d’application de la norme avant de demander un prix au fournisseur.
Les tôles fortes et minces conviennent à la fabrication de pièces planes ; les barres, aux sections usinées régulières ; les tubes et tuyaux, aux circuits de fluides ; les fils, aux petites sections continues ; les pièces forgées, aux formes directionnelles proches de la géométrie finale. Comparez les procédés envisageables en tenant compte de l’enlèvement de matière, de l’assemblage, de l’historique thermique, de l’accès pour le contrôle, de l’orientation des essais et des critères d’acceptation documentés. Le stock de départ le moins cher n’est pas automatiquement la solution présentant le moins de risques pour obtenir la pièce finie.
Le titane Grade 2 ou Grade 5 est-il préférable ?
Ni le Grade 2 ni le Grade 5 n’est universellement préférable ; les conditions de service et la base de conception applicable déterminent la famille de matériaux adaptée au projet.
Comparez l’environnement, les charges, la température, la fabrication, la forme, l’état et les justificatifs requis. Le Grade 2 et le Ti-6Al-4V appartiennent à des familles de matériaux différentes ; une substitution peut donc avoir des conséquences sur les contraintes admissibles de conception, le formage, le soudage, l’usinage et la spécification de produit applicable. La seule désignation d’une nuance ne définit ni la procédure de soudage, ni la contrainte admissible, ni les performances face à la corrosion, ni le contrôle, ni la certification, ni l’approbation pour l’usage final.
Quelle norme s’applique aux tôles fortes, barres, tubes ou pièces forgées en titane ?
La forme de produit constitue le point de départ de la recherche des normes, mais l’application, la géométrie, le code de conception, la juridiction, les exigences du client et le contrat déterminent ensemble le domaine d’application et l’édition de la spécification finale pour chaque bon de commande.
ASTM B265 concerne les produits plats, B338 les tubes de transfert thermique pour les applications désignées, B348 les barres et les billettes, et B381 les pièces forgées. Des normes spécifiques à certaines applications, telles que B1009-24, montrent pourquoi une règle fondée uniquement sur la forme est incomplète. Vérifiez le texte intégral en vigueur et l’édition stipulée au contrat.
Quels documents faut-il demander avec les produits de laminoir en titane ?
Demandez les documents requis par la norme applicable et le contrat, rattachés à la coulée ou au lot proposé, et remis selon un calendrier d’examen convenu avant l’expédition.
Les dossiers requis peuvent comprendre les certificats matière, les résultats prescrits de composition chimique et d’essais mécaniques, les relevés dimensionnels et visuels, les rapports d’examen, les enregistrements de fabrication ainsi que les identifiants de marquage ou d’emballage. L’exhaustivité des documents ne prouve ni leur authenticité, ni la représentativité des échantillons, ni la conformité physique ; définissez donc les vérifications supplémentaires en fonction des risques. Précisez la date de remise des documents, la personne chargée de les examiner, si la production ou l’expédition est suspendue dans l’attente d’une approbation, et la façon dont les documents révisés ou corrigés seront gérés. Le personnel chargé de la réception doit savoir quels écarts déclenchent une mise à l’écart, un examen technique, de nouveaux essais ou un rejet.
Pourquoi le prix du titane varie-t-il autant d’une offre à l’autre ?
Les prix du titane varient lorsque la nuance, la forme, l’état, les dimensions, la quantité, les opérations de transformation, les essais, la documentation, l’emballage, le fret, les conditions de livraison et les conditions commerciales ne sont pas normalisés entre les fournisseurs en concurrence.
Normalisez les 12 champs du périmètre avant de comparer les totaux et indiquez séparément les écarts. Les données nationales sur l’approvisionnement peuvent apporter un contexte, mais elles ne corrigent pas une définition de commande incohérente et ne permettent pas de prévoir le prix ou le délai actuels d’un fournisseur.
Méthodologie de ce guide
La méthodologie de ce guide sur les produits de laminoir en titane combine les domaines d’application des normes publiques en vigueur, les données d’approvisionnement du gouvernement américain, un enseignement tiré des achats de la NASA et les informations attribuées à TiAlloy sur ses services. Elle exclut délibérément les certifications non vérifiées, les résultats clients, les promesses de stock, les tolérances universelles, les qualifications d’application et les hypothèses de performance propres aux fournisseurs.
Références et sources
- Normes en vigueur du comité ASTM B10.01 ASTM International
- Domaine d’application public de l’ASTM B1009-24 ASTM International
- Résumé 2026 sur les matières premières minérales : titane et dioxyde de titane U.S. Geological Survey
- Achat d’alliages de titane non conformes NASA Lessons Learned Information System
- NASA-HDBK-6025 (historique) NASA Technical Standards System
- Traçabilité métrologique National Institute of Standards and Technology
- Circulaire consultative 00-56 Federal Aviation Administration







