Contactez TiAlloy


Mis à jour en octobre 2026
Les tubes en titane pour échangeur de chaleur sont achetés comme composants de la limite de pression, mais leur acceptation exige davantage qu’un nom de nuance. Une spécification défendable relie les deux fluides, la température, les dépôts, la forme du tube, le joint avec la plaque tubulaire, les contrôles, les preuves de nettoyage, les conséquences d’une fuite et d’autres éléments avant l’émission d’une demande de devis.
Spécifications à régler en premier
- Composant : tube brut, tube cintré en U, faisceau tubulaire ou échangeur complet
- Base de service : composition et température des deux fluides, y compris au démarrage, pendant le nettoyage et en cas de dérive
- Base matériau : nuance, spécification de produit applicable et édition, procédé de fabrication et base dimensionnelle
- Base d’interface : matériau de la plaque tubulaire, méthode d’assemblage, support, contrôles et documents de libération
Les tubes en titane pour échangeur de chaleur doivent être sélectionnés en fonction du service et des preuves disponibles, et non de la seule réputation du matériau en matière de corrosion. Définissez les deux fluides et les interfaces, présélectionnez la nuance et la forme du tube, qualifiez le joint, spécifiez les contrôles et ne libérez que les dossiers liés au lot et à la commande.
Principales décisions en un coup d’œil
- Une faible vitesse de corrosion générale n’exclut pas la corrosion caverneuse, l’absorption d’hydrogène, le fretting, l’encrassement ou la détérioration du joint.
- La nuance 2 est courante, mais un numéro de nuance supérieur n’est pas un classement universel de qualité.
- ASTM B338 définit le domaine d’application d’un produit tubulaire ; cette norme ne suffit pas à définir l’échangeur ni le bon de commande.
- Les essais d’arrachement et les coupes macrographiques révèlent le comportement statique du joint, mais pas sa durée d’étanchéité en cycles thermiques.
- Le prix et le délai de livraison doivent figurer dans un devis en cours, établi à partir d’une base technique complète.
Que sont les tubes en titane pour échangeur de chaleur ?
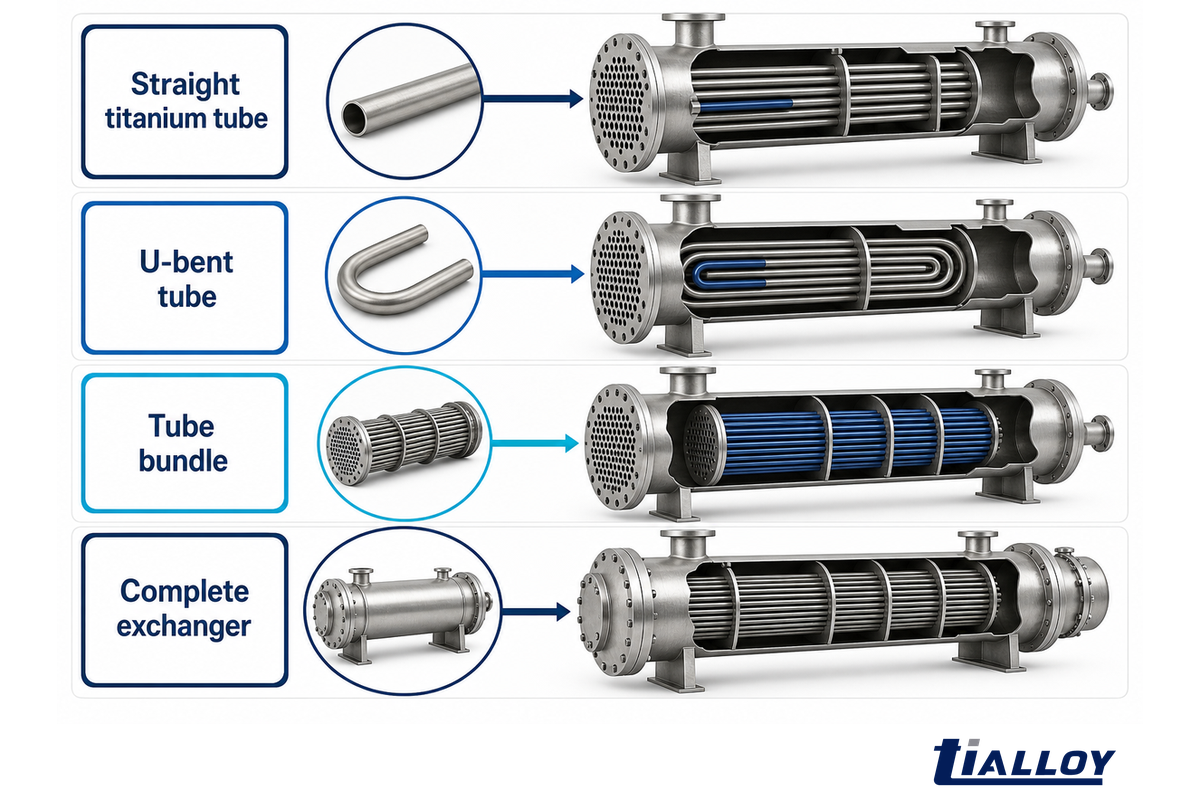
Les tubes en titane pour échangeur de chaleur sont des composants tubulaires à paroi mince de la limite de pression. Ils transfèrent la chaleur d’un fluide à un autre sans mélanger les flux de procédé. Ils peuvent être installés côté tubes ou séparer le côté tubes de l’écoulement côté calandre. Le terme ne désigne pas nécessairement une plaque tubulaire, des chicanes, une calandre, un faisceau tubulaire complet ou l’échangeur de chaleur entier.
Dans le secteur des échangeurs de chaleur, l’expression « échangeur en titane » peut désigner plusieurs architectures d’équipement. Les échangeurs à plaques font appel à différents composants de la limite de pression, tandis que le tube concerné ici appartient à un échangeur à calandre. Dans ces appareils à calandre et à tubes, la tubulure permet de transférer efficacement la chaleur sans mélanger les flux.
Les tubes transfèrent la chaleur à travers une paroi ; c’est une manière de transférer indirectement la chaleur entre les flux de procédé. Certains échangeurs servent à chauffer un flux de procédé froid, tandis que d’autres condensent ou refroidissent un flux. Il s’agit de fonctions thermiques différentes, et non de normes de produit tubulaire différentes.
Dans les recherches et le langage des fournisseurs, l’expression « échangeur à calandre et tubes en titane » désigne l’ensemble complet ; « échangeur à serpentin en titane » peut désigner une géométrie différente. Aucun de ces termes n’est synonyme de tubes bruts vendus seuls.
Un échangeur à calandre et tubes se compose de plusieurs pièces fabriquées. Les tubes forment la surface d’échange thermique et contiennent le fluide. La plaque tubulaire positionne et assure l’étanchéité de chaque tube. La calandre de l’échangeur contient l’autre fluide. Une calandre en titane relève donc d’un choix de conception différent de celui des tubes en titane.
| Article acheté | Éléments inclus | Responsable de la définition complète | Confusion fréquente |
|---|---|---|---|
| Tube droit en titane | Nuance, procédé de fabrication, dimensions, état et essais spécifiés | Acheteur et fournisseur de tubes | Considéré comme un équipement d’échangeur fini |
| Tube cintré en U | Tube et plan du projet, géométrie de cintrage, longueur de branche de tube et contrôles après cintrage | Concepteur de l’échangeur, fabricant et fournisseur | Commandé uniquement selon la nuance et le diamètre extérieur |
| Faisceau tubulaire | Tubes, supports, chicanes, tirants et plaques tubulaires avec joints, selon la conception | Concepteur de l’échangeur et fabricant | Employé comme synonyme de tubes vendus seuls |
| Échangeur complet | Conception thermique et mécanique, calandre, fonds, piquages, faisceau et documentation du code de construction | Concepteur et fabricant de l’équipement | Supposé couvert par une norme de produit tubulaire |
Ce guide sur la terminologie des tubes et tuyaux en titane aide les acheteurs à vérifier les termes avant de passer commande. Les dimensions des tuyaux, celles des tubes et les plans d’échangeur ne doivent pas être confondus.
La brochure de juin 2026 du comité B10 de l’ASTM indique que la norme B338 concerne les tubes en titane et alliage de titane sans soudure ou soudés pour condenseurs et échangeurs de chaleur. Ce domaine d’application permet d’identifier le tube ; la conception sous pression, l’agencement du faisceau et l’équipement complet relèvent d’un travail d’ingénierie distinct.
À retenir : désignez le composant acheté avant d’aborder les détails comme la nuance, les dimensions et le prix.
Quand le titane est adapté et quand il ne l’est pas
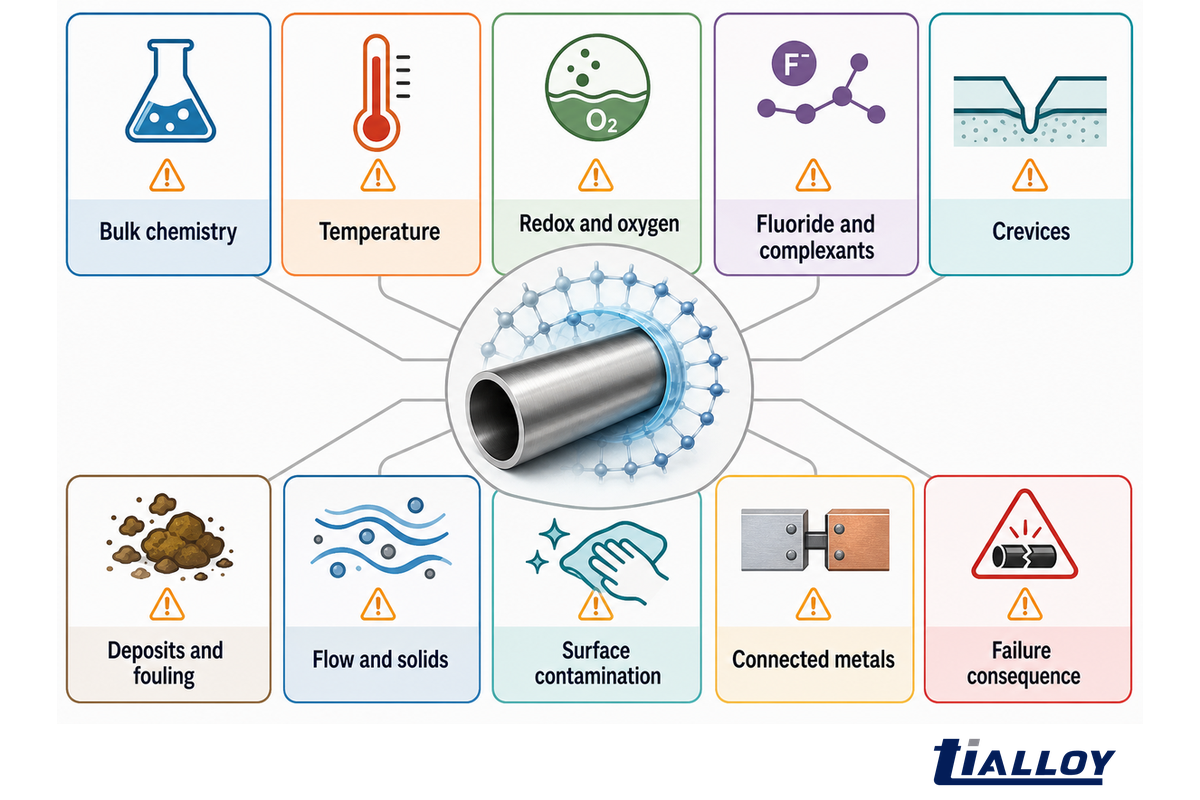
Le titane peut être envisagé lorsque l’ensemble des conditions de service permet de maintenir un film passif stable et que ses avantages sur le cycle de vie compensent les contraintes de fabrication et d’assemblage. Son comportement devient incertain dans les milieux fortement réducteurs, contenant des fluorures, contaminés, sujets aux dépôts, mal aérés ou caractérisés par une corrosion caverneuse sévère. Les deux flux de procédé et tous les métaux raccordés doivent être évalués.
Une idée reçue assez répandue veut que le titane soit immunisé en eau de mer. Les dépôts, les crevasses, l’état rédox, la contamination, la chimie de nettoyage et les contraintes mécaniques rendent cette hypothèse imprudente.
Même en service corrosif, le comportement du titane dépend des conditions. Cela vaut également pour les installations pétrochimiques et pétrolières et gazières, où l’historique des deux flux doit être décrit. Pour tout alliage utilisé dans un équipement chimique, les conditions de fonctionnement comprennent les opérations de nettoyage et les cas de dérive, en plus du service normal. Le choix du titane doit donc reposer sur l’historique complet du service.
Mosaïque des 10 conditions de service
La mosaïque des 10 conditions de service distingue les variables favorables au titane de celles qui imposent des essais de corrosion ou le choix d’un autre matériau.
| État | Éléments favorables au choix | Éléments susceptibles de le remettre en cause | À vérifier avant la libération | Limites / usages inadaptés |
|---|---|---|---|---|
| Composition chimique globale | Nombreux services chlorurés et aérés | Acides réducteurs ou espèces complexantes | Composition en régime normal, au démarrage, à l’arrêt et en cas de dérive | Contaminants à l’état de traces inconnus |
| Température | Plage de corrosion qualifiée | Surfaces chaudes ou dépassements des données d’essai | Températures du fluide, du film, de la paroi et en cas de dérive | Température maximale annoncée par un seul fournisseur, sans données sur la composition chimique |
| État rédox et oxygène | Conditions qui maintiennent la passivité | Zones fortement réductrices ou appauvries en oxygène | Aération, oxydants, réducteurs et état à l’arrêt | Supposer que l’oxygène dans le fluide global reflète les conditions d’une crevasse |
| Fluorures et agents complexants | Absence vérifiée ou concentration maîtrisée | Composition chimique déstabilisant le film passif | Résidus de nettoyage et entraînement de produits du procédé | Certificat de laboratoire portant uniquement sur les chlorures |
| Crevasses | Géométrie qualifiée, propre et drainable | Dépôts compacts, joints ou zones stagnantes au niveau des plaques tubulaires | Géométrie du joint et rétention des dépôts | Données de surface libre utilisées pour un interstice masqué |
| Dépôts et encrassement | Qualité de l’eau maîtrisée et nettoyage accessible | Chimie sous les dépôts et perte de transfert thermique | Type de dépôt, fréquence et méthode d’élimination | Classement des matériaux fondé uniquement sur la corrosion |
| Écoulement du fluide et matières solides | Écoulement stable dans les limites de conception de l’équipement | Vibrations, impact du fluide, particules entraînées ou érosion | Vitesse locale et espacement des supports | Une limite de vitesse universelle |
| Contamination de surface | Manipulation maîtrisée et propreté documentée | Fer incrusté, surfaces endommagées ou outillage sale | Plan de nettoyage et de séparation des matériaux | Contrôle visuel comme seule preuve de propreté |
| Métaux raccordés | Limites galvaniques et de protection cathodique examinées | Production d’hydrogène à une interface | Plaque tubulaire, boîte à eau, fixations et système de protection | Examen portant uniquement sur le tube |
| Conséquences d’une défaillance | Plan de contrôle et d’isolement adapté à la fonction | Contamination croisée ou fuite inaccessible | Détection, bouchage, remplacement des tubes et stratégie de pièces de rechange | Choix fondé uniquement sur le prix d’achat |
Le manuel technique hébergé par la NRC écarte le raccourci selon lequel le titane serait toujours immunisé. Sa mise en garde concernant les conditions fortement réductrices ou complexantes explique pourquoi son bon comportement en eau de mer ne peut pas être extrapolé à tous les procédés chimiques. Le chlore, les chlorures, l’humidité, l’acidité, l’oxygène et les dépôts modifient chacun différemment les conditions électrochimiques.
Exemple indicatif, et non recommandation de conception : un cahier des charges de condenseur indique une eau saumâtre contenant 18 000 ppm de chlorures, une température normale de sortie de 55 °C, une température de dérive de 75 °C, une pression de conception de 8 bar, un diamètre extérieur de tube de 19,05 mm, une épaisseur nominale de paroi de 0,7 mm et une longueur droite de 6 000 mm. Ces données sont utiles car elles font ressortir les questions en suspens : fluorures, contaminants réducteurs, dépôts, température locale de la paroi, métaux raccordés, chimie de nettoyage et crevasses au niveau des plaques tubulaires.
Quand ne pas encore commander de tubes en titane
Ne passez pas commande de titane si l’un des deux fluides est décrit simplement comme de l’« eau », de la « saumure » ou un « produit chimique ». Mettez le projet en pause si l’échangeur présente une crevasse stagnante sévère ou si une protection cathodique par courant imposé atteint l’interface avec le titane. Précisez les conditions de service en cas d’utilisation d’une solution de nettoyage inconnue, de présence d’un flux réducteur à haute température ou de besoin d’essais de corrosion supplémentaires. La bonne démarche peut consister à effectuer des essais de corrosion supplémentaires, à choisir une autre nuance de titane, un acier inoxydable plus allié, un alliage de nickel ou du zirconium, ou à modifier la géométrie de l’échangeur. Le choix du matériau ne peut pas compenser l’absence de données sur le service.
À faire
- Indiquez la composition chimique en régime normal et en cas de dérive
- Consignez les produits de nettoyage et les conditions d’exposition
- Examinez les dépôts, les crevasses et les métaux raccordés
- Demandez une évaluation approfondie si le service sort du domaine des données de corrosion vérifiées
À éviter
- Appliquer une limite de chlorures unique comme règle universelle
- Considérer l’historique en eau de mer comme une preuve de compatibilité avec tous les produits chimiques
- Ignorer les conditions de démarrage, d’arrêt ou de stagnation
- Laisser le choix de la nuance remplacer la conception de l’échangeur
Une étude publiée dans Corrosion Science a exposé des tubes de nuance 2 à un environnement simulé spécifique de lessive de dissolution, à température ambiante, 60 °C, 70 °C, 80 °C et 90 °C. La corrosion par piqûres observée en laboratoire a fortement augmenté au-dessus de 80 °C. Dans le cas industriel associé, les tubes ont lâché en moins de 5 000 heures de fonctionnement. Ces deux observations décrivent un service étudié particulier et non une limite universelle du titane.
À retenir : le titane est un candidat dont le comportement dépend des conditions, et non un matériau immunisé par définition.
Choisir entre les nuances de titane 1, 2, 7 et 12
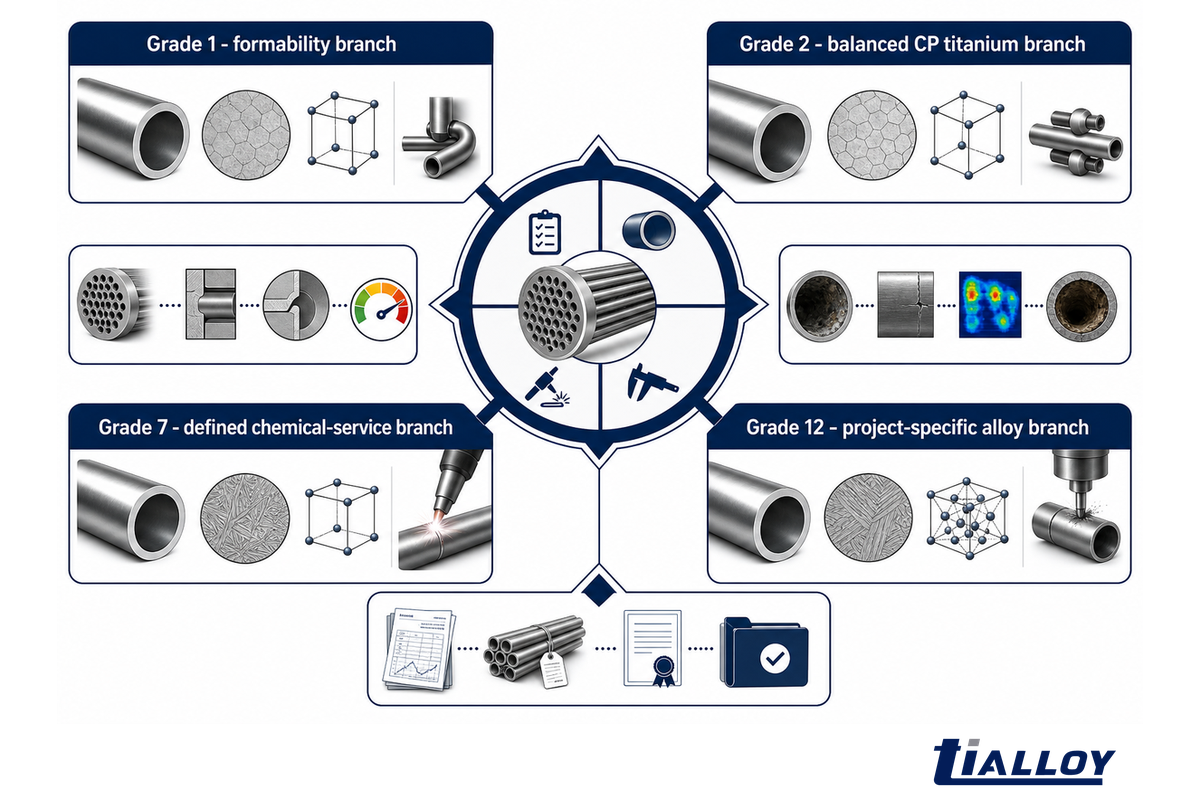
Le choix de la nuance de titane doit tenir compte du mécanisme de corrosion, de la résistance mécanique requise, de la disponibilité sous la forme de produit voulue, du procédé de fabrication et de la spécification applicable. Les nuances 1 et 2 sont des nuances de titane commercialement pur, tandis que les nuances 7 et 12 ont une composition chimique modifiée pour répondre à des exigences de service spécifiques. Un numéro de nuance supérieur ne garantit pas de meilleurs tubes pour échangeur de chaleur dans tous les cas.
Choisir la bonne nuance consiste à l’adapter au service et aux exigences de la commande ; le titane de nuance 2 n’est pas le choix par défaut pour toutes les fonctions.
Une nuance plus résistante n’est pas toujours un choix plus sûr contre la corrosion. La résistance mécanique, la passivité, la fabrication et la forme de produit répondent à des questions différentes et doivent donc être évaluées selon les exigences du projet.
| Nuance de titane | Rôle dans le choix | Pourquoi elle peut être présélectionnée | Vérification pour le projet |
|---|---|---|---|
| Nuance 1 | Titane commercialement pur, option à résistance mécanique plus faible | Aptitude à la mise en forme ou état de produit spécifié à faible résistance mécanique | Disponibilité des tubes, conception de l’épaisseur de paroi, forme et base réglementaire |
| Nuance 2 | Nuance courante de titane commercialement pur | Équilibre entre résistance mécanique, fabrication et résistance à la corrosion dans un service qualifié | Fluide réel, joint, procédé de fabrication du tube et spécification de commande |
| Nuance 7 | Titane commercialement pur contenant du palladium | Marge de résistance à la corrosion pour certains services chimiques définis | Données de corrosion qualifiées, disponibilité et contrôles d’assemblage |
| Nuance 12 | Alliage de titane avec nickel et molybdène | Combinaison de résistance mécanique et de résistance à la corrosion spécifique au projet | Température, fabrication, forme de produit et domaine d’application de la norme |
Pour les tubes d’échangeur de chaleur, le titane de nuance 2 est-il préférable à celui de nuance 5 ?
La nuance 2 est une nuance de titane commercialement pur couramment envisagée pour les tubes résistant à la corrosion. La nuance 5 est un alliage de titane à résistance mécanique supérieure, mais cette résistance accrue n’en fait pas un substitut automatique. Le domaine d’application de la norme produit, le comportement à la corrosion, l’aptitude à la mise en forme, la procédure de soudage et la conception de l’échangeur restent déterminants.
La question pratique n’est pas « Quelle nuance l’emporte ? », mais « Quelle nuance présente un comportement vérifié dans ce fluide et est disponible dans la forme de tube requise selon la base de commande applicable ? » Un examen plus approfondi du titane de nuance 2 peut aider à étudier cette première option, tandis que le portail des formes de produit en titane permet de distinguer la disponibilité des tubes des propriétés générales des alliages.
Le répertoire ASTM de 2026 indique une désignation en vigueur pour les tubes B338, mais la présence d’une édition dans le répertoire ne permet pas de classer les nuances 1, 2, 7 ou 12 selon leur adéquation à un fluide donné. Le bon de commande doit toujours préciser la nuance choisie pour le projet et l’édition applicable, sur la base d’une évaluation de la corrosion et de la conception.
À retenir : ne choisissez pas une nuance en vous fondant uniquement sur son numéro.
Comment rédiger la base de commande de tubes en titane
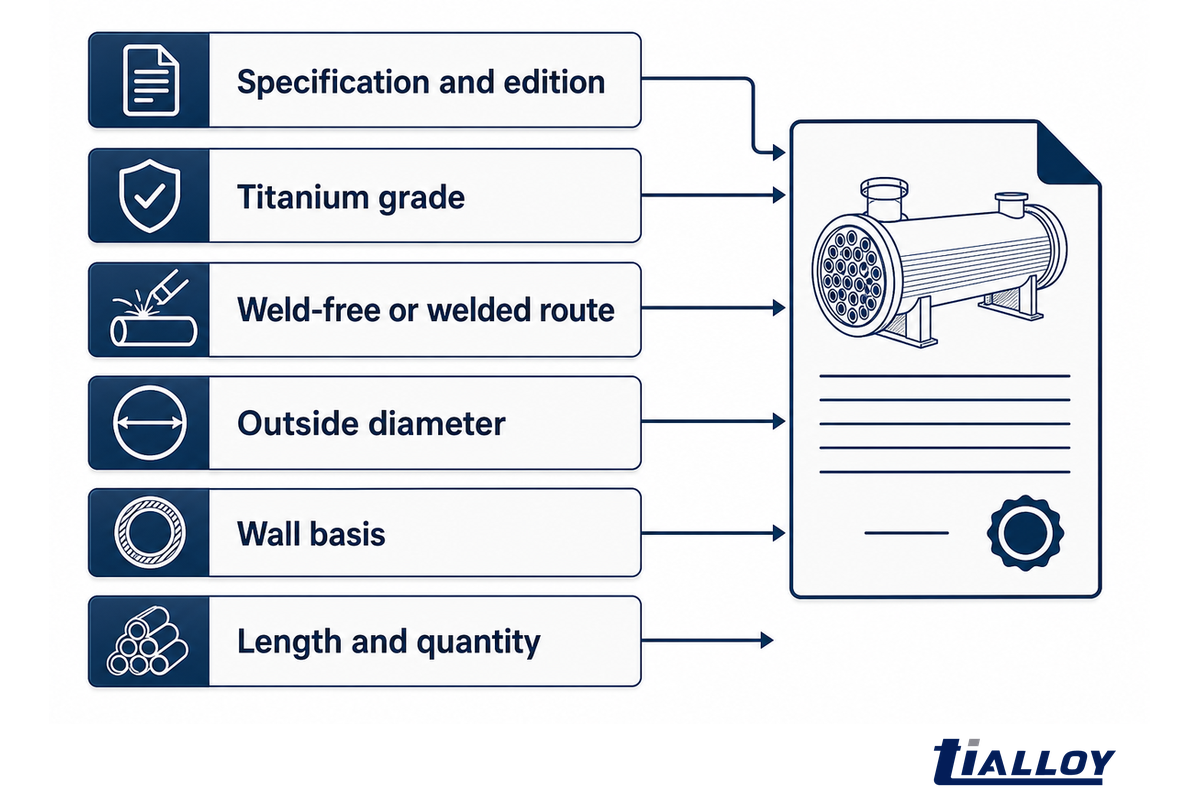
Une base de commande exploitable précise la spécification de produit applicable, son édition, la nuance, le procédé de fabrication, les dimensions, la forme du tube, son état, les contrôles, les documents et les exigences du projet. Elle distingue les responsabilités du fournisseur de tubes de la conception thermique et mécanique, de la qualification du joint et des points d’arrêt définis par l’acheteur.
Les propriétés mécaniques requises doivent figurer dans la base de produit applicable et les preuves liées au lot ; elles ne doivent pas être déduites d’une description générique de la nuance.
Un complément propre au projet doit préciser ses exigences au lieu de recopier la norme de base du matériau. La qualification du fournisseur, les points de présence pour témoin et l’examen des dossiers liés à la commande restent des activités distinctes.
Que sont les tubes en titane ASTM B338 ?
ASTM B338 est la désignation publique d’une spécification couvrant les tubes en titane et alliage de titane sans soudure ou soudés pour condenseurs et échangeurs de chaleur. Cette norme constitue une base produit, pas une fiche technique complète. L’adoption par l’ASME, le code du projet, l’édition, la nuance, les dimensions, les exigences complémentaires et les plans doivent être indiqués lorsqu’ils s’appliquent.
Le comité B10 de l’ASTM répertorie la norme B338 comme spécification des tubes pour condenseurs et échangeurs de chaleur, qu’ils soient en titane sans soudure ou soudés.
| Champ | Responsable principal | Conséquence pour la conception | Justificatifs | En cas d’incertitude |
|---|---|---|---|---|
| Spécification et édition | Acheteur / concepteur | Définit les exigences du produit | Bon de commande | Ne pas déduire l’édition la plus récente |
| Nuance de titane | Ingénieur matériaux | Composition chimique, résistance mécanique et rôle vis-à-vis de la corrosion | Spécification du matériau | Suspendre la commande en attendant l’examen du service |
| Procédé de fabrication sans soudure ou soudé | Concepteur / acheteur | Parcours de qualification et de contrôle | Déclaration du procédé de fabrication | Demander explicitement les options de fabrication |
| Diamètre extérieur | Concepteur de l’échangeur | Agencement, plaque tubulaire et hydraulique | Plan et rapport | Impossible de comparer les devis |
| Base de mesure de l’épaisseur de paroi | Concepteur de l’échangeur | Pression, rigidité et transfert thermique | Plan et rapport dimensionnel | Préciser la base moyenne ou minimale |
| Longueur et quantité | Acheteur | Rendement, procédé de fabrication et conditionnement | Liste de coupe | Demander uniquement un prix indicatif |
| Forme droite ou cintrée en U | Concepteur / fabricant | Géométrie de cintrage et contrôles après cintrage | Plan approuvé | Le prix ne comprend pas le cintrage |
| État et traitement thermique | Spécification / fournisseur | Propriétés et état de fabrication | Certificat et enregistrement du procédé de fabrication | Clarifier avant le lancement de la production |
| État de surface et propreté | Acheteur / fournisseur | Contamination et assemblage | Procédure et contrôle | Convenir du libellé des critères d’acceptation |
| Contrôle non destructif | Spécification / projet | Discontinuités détectables et libération | Rapport d’essai signé | Appliquer uniquement le minimum réglementaire |
| Points de présence pour témoin et points d’arrêt | Acheteur / inspecteur | Calendrier et autorité de libération | Plan de contrôle | Aucun témoin prévu dans le prix |
| Documents et emballage | Acheteur / exportateur | Traçabilité et protection pendant l’expédition | Index documentaire et liste de colisage | La norme du fournisseur s’applique |
Dans l’exemple indicatif de tubes droits de 19,05 mm de diamètre extérieur, avec une paroi de 0,7 mm et une longueur de 6 000 mm, la commande peut consigner 18 000 ppm de chlorures et les données de dérive à 75 °C sans transformer ces valeurs en garantie de matériau. Le concepteur reste responsable de la base de pression de 8 bar, du calcul de l’épaisseur de paroi, du plan de la plaque tubulaire, de la procédure d’assemblage et de la disposition des supports. Le fournisseur est responsable de la conformité des tubes à la commande convenue.
À retenir : la mention « tube ASTM B338 » définit la base de la commande, mais ne suffit pas à la compléter.
Titane, acier inoxydable ou cupronickel : comparez les conditions de service, pas les brochures
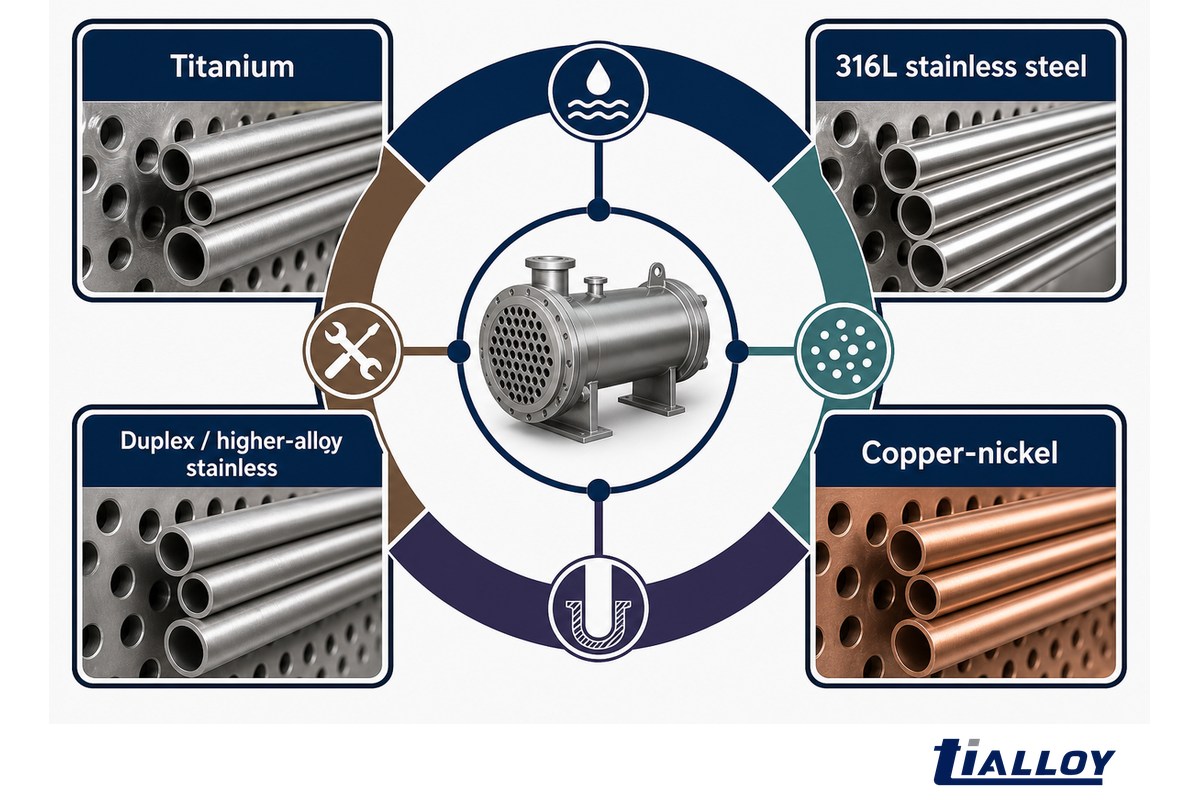
Le titane, l’acier inoxydable 316L, l’acier inoxydable duplex, les alliages de nickel et le cupronickel doivent être comparés selon les mêmes fluides, conditions d’encrassement, épaisseur de paroi, conception des joints, plan de nettoyage et plan de maintenance. Ni la conductivité thermique ni le prix brut des tubes ne suffisent à déterminer le matériau adapté à un échangeur à calandre et tubes.
Dans une évaluation comparative, le tube le moins cher n’est pas nécessairement le meilleur choix sur le cycle de vie, selon les conséquences du nettoyage, de l’arrêt, du contrôle, du remplacement des tubes et de la perte de capacité.
Les tubes en titane et en acier inoxydable ne doivent être comparés aux tuyaux en acier que si leur forme de produit et leur service sont identiques. L’acier au carbone peut convenir à certains éléments de calandre, mais cela ne justifie pas de l’inclure dans la même présélection de tubes. Une calandre en zirconium relève d’un choix d’équipement différent de celui des tubes en titane.
Les tubes en titane sont-ils préférables aux tubes en acier inoxydable ?
Les tubes en titane et en acier inoxydable doivent être comparés dans les conditions spécifiées d’eau de mer ou de forte teneur en chlorures, en tenant compte du comportement à la corrosion, de la fabrication, de la maintenance et de la durée de vie prévue. L’acier inoxydable duplex et les nuances plus alliées ne sont pas équivalents à l’acier inoxydable 316L ordinaire. L’évaluation dépend de la température, des crevasses, des dépôts, de la teneur en oxygène, de l’épaisseur de paroi, de la fabrication, des contrôles et de la durée de vie prévue.
| Question à base identique | Titane | Acier inoxydable 316L | Acier inoxydable duplex / plus allié | Cupronickel | Limites / vérifications |
|---|---|---|---|---|---|
| Eau de mer ou eau saumâtre | Candidat sérieux pour un service qualifié | La marge contre la corrosion localisée peut se réduire | Évaluation selon la nuance | Utilisé dans certains systèmes d’eau | Température, dépôts, vitesse et activité biologique |
| Procédé chimique réducteur | Un alliage d’une autre composition peut être nécessaire, ou le matériau peut être écarté | Évaluation propre à la composition chimique | Évaluation propre à la composition chimique | Souvent pas le choix par défaut | État rédox, contaminants et essais de corrosion |
| Sévérité des crevasses | Non immunisé | Risque d’attaque localisée | La marge améliorée dépend de la nuance | La géométrie et la composition de l’eau comptent | Géométrie des joints et des dépôts |
| Calcul du transfert thermique | Une paroi mince peut compenser une conductivité thermique globale plus faible | Épaisseur de paroi et base d’encrassement requises | Épaisseur de paroi et base d’encrassement requises | La conductivité thermique n’est qu’une des résistances | Utilisez un seul modèle thermique pour les cas propre et encrassé |
| Fabrication et réparation | Manipulation propre et soudage qualifié | Bonne maîtrise générale en atelier | Contrôle de l’apport thermique et de l’équilibre des phases | Pratiques d’assemblage propres au procédé | Capacité de réparation locale et qualification de la procédure |
| Décision sur le cycle de vie | Comparez le nettoyage, les temps d’arrêt et le risque de remplacement des tubes | Un coût initial inférieur peut, ou non, rester avantageux en service | Le coût supérieur d’un alliage doit être justifié par les conditions de service | L’historique du système d’eau compte | Même fonction, même période, mêmes contrôles et mêmes hypothèses d’arrêt |
Vous pouvez envisager des tubes en acier inoxydable après avoir distingué l’acier inoxydable austénitique du duplex. Pour un domaine d’emploi plus limité du 316L, consultez le guide de choix de l’acier inoxydable 316L. Une composition chimique plus agressive peut orienter la présélection vers les alliages de nickel pour les procédés chimiques, tandis que le titane et le zirconium nécessitent une évaluation approfondie par l’ingénierie plutôt qu’une substitution dictée par un mot-clé.
La valeur de conductivité thermique globale ne suffit pas à choisir un échangeur tubulaire. L’épaisseur de paroi, les coefficients de film, la résistance à l’encrassement, l’écoulement, la géométrie, la surépaisseur pour corrosion et l’état d’encrassement interviennent tous dans le transfert thermique. Comparez une même fonction d’échange entre fluides et une même période de maintenance, puis choisissez le matériau.
À retenir : comparez les matériaux sur la base du même calcul d’échangeur et de la même période de maintenance.
Sans soudure ou soudés, droits ou cintrés en U : ce que change la forme
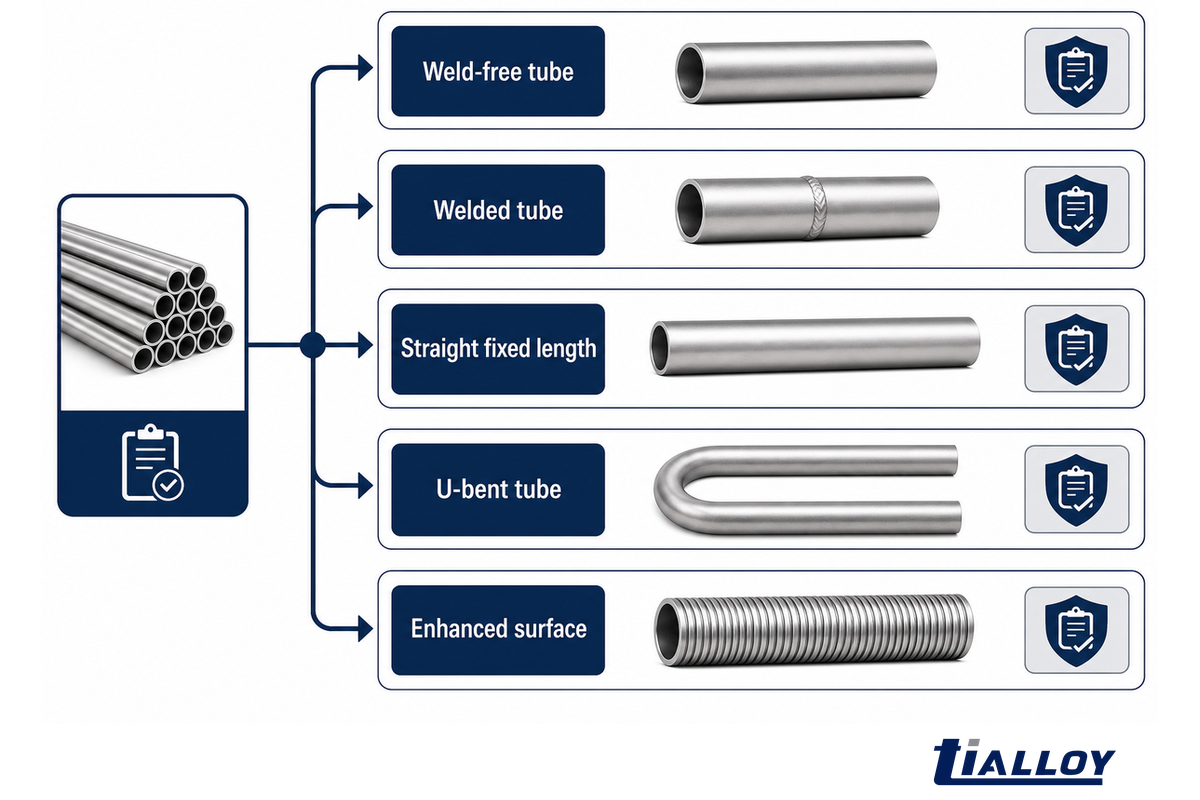
Le procédé de fabrication et la forme livrée modifient la qualification, le contrôle, la géométrie, le rendement matière et les opérations de fabrication en aval. Un tube sans soudure ne comporte pas de joint soudé longitudinal ; un tube soudé dépend de son procédé de fabrication et de son contrôle. Les tubes droits et cintrés en U pour échangeurs de chaleur nécessitent des plans et des contrôles différents. Évaluez chaque procédé au regard des documents de commande, notamment du traitement thermique, des contrôles non destructifs et, pour les tubes soudés, de la qualification du joint.
| Procédé de fabrication ou forme | Éléments concernés | Justificatif à demander | Limites / usages inadaptés |
|---|---|---|---|
| Tube sans soudure | Procédé initial, historique de réduction, capacités dimensionnelles | Déclaration du procédé, traitement thermique, rapports dimensionnels et de contrôles non destructifs | Supposer que le procédé suffit à prouver la qualité |
| Tube soudé | Bande utilisée, procédé de fabrication du joint, état de la soudure, contrôle | Norme applicable, qualification du joint, contrôles non destructifs et justificatifs du traitement thermique | À utiliser lorsque la base de commande exclut ce procédé |
| Longueur fixe, tube droit | Plan de coupe, état des extrémités, conditionnement et fabrication sur site | Rapport de longueur, protection des extrémités, traçabilité | Joint final ou surlongueur de coupe non défini |
| Tube cintré en U | Rayon de cintrage, partie droite, branche de tube, ovalisation, amincissement, propreté | Plan de cintrage approuvé et plan de contrôle après cintrage | Commander sur la seule base de la longueur développée |
| État de surface amélioré | Épaisseur de paroi résiduelle, géométrie de surface, accès au contrôle | Plan qualifié, base de référence du tube, contrôle final | Le traiter comme un tube lisse ordinaire |
ISO 18762:2016 publie les conditions techniques de livraison des tubes soudés en titane utilisés dans les condenseurs et les échangeurs de chaleur. La page officielle indique une confirmation en 2021 et une revue systématique en 2026. Son champ d’application, limité aux tubes soudés, illustre le point essentiel : une norme applicable à un procédé peut être valide sans pour autant rendre le tube soudé universellement supérieur au tube sans soudure.
Le remplacement d’un tube défaillant pendant la fenêtre de maintenance peut inciter l’équipe à privilégier le procédé déjà qualifié dans la conception de l’équipement d’origine. Pour une nouvelle usine chimique, d’autres solutions peuvent être admises si le concepteur examine les effets du procédé sur les contrôles, les dimensions, la fabrication et les assemblages. La commande peut préciser que les procédés de remplacement sont interdits, autorisés sous réserve d’approbation ou proposés en options tarifées.
La page officielle de l’ISO indique une édition de 2016, une confirmation en 2021 et un cycle de revue en 2026. Ces dates aident à vérifier l’actualité des documents, mais elles ne définissent pas la géométrie de cintrage, n’approuvent pas une procédure de soudage et ne qualifient pas un assemblage tube-plaque tubulaire terminé.
À retenir : le procédé de fabrication et la forme sont des variables de spécification, pas des labels de qualité.
L’assemblage tube-plaque tubulaire : pourquoi le tube ne peut pas être spécifié seul
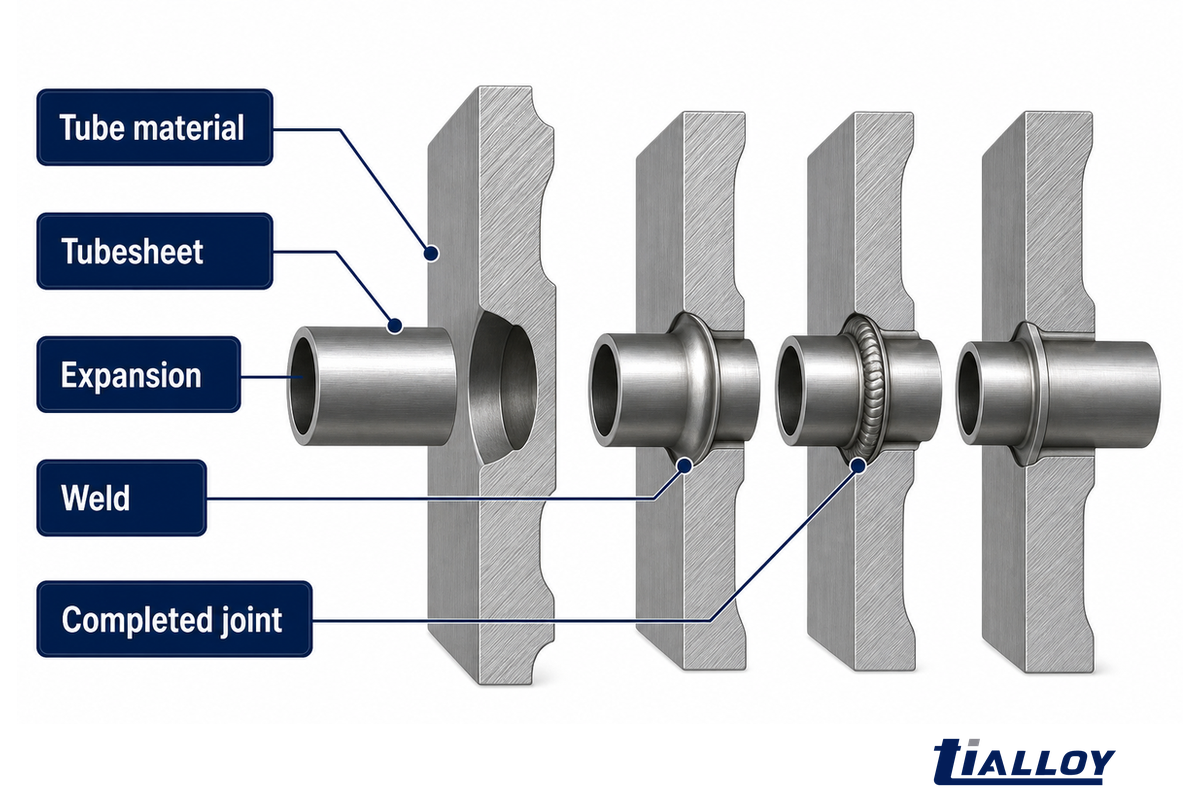
Un assemblage tube-plaque tubulaire associe les propriétés du tube au matériau de la plaque tubulaire, à l’état de surface des trous, à la géométrie des ligaments, à la méthode de dudgeonnage, à la séquence de soudage, à la propreté et à la procédure de fabrication. Même conforme, un tube en titane peut fuir si la conception ou la réalisation de l’assemblage est médiocre. La qualification de l’assemblage relève du concepteur et du fabricant de l’échangeur, et non du fournisseur de tubes.
Un tube en titane à paroi mince peut être endommagé si la géométrie de l’assemblage est mal conçue et mal réalisée. La qualification de l’assemblage relève du concepteur et du fabricant de l’échangeur, et non du certificat du tube.
| Limite | Justificatifs du fournisseur de tubes | Responsabilité du concepteur / fabricant | Question de libération |
|---|---|---|---|
| Matériau du tube | Nuance, coulée, propriétés, dimensions, contrôles non destructifs requis | Contraintes admissibles et adéquation au service | Le lot correspond-il à la commande ? |
| Plaque tubulaire | Hors du périmètre des tubes | Matériau, placage, trou, rainure, ligament, surépaisseur de corrosion | La conception de l’interface est-elle figée ? |
| Dudgeonnage | Données dimensionnelles et propriétés du tube | Méthode, objectif, séquence, outillage, maquette | La procédure a-t-elle été qualifiée ? |
| Soudage | Identité et état du matériau | Conception de l’assemblage, protection gazeuse, qualification, contrôle | Les enregistrements de propreté et de procédure sont-ils liés ? |
| Assemblage terminé | Aucune garantie de durée de vie en service | Essai d’étanchéité, maquette, charges cycliques, contrôle et surveillance | Que prouve chaque essai ? |
Une étude expérimentale de 2025 sur la nuance 2 a utilisé des tubes de 19,05 mm de diamètre extérieur et comparé des conditions de dudgeonnage de 4 %, 6 % et 8 % pour différentes configurations d’assemblage dudgeonnées, soudées et combinées. Les essais d’arrachement et les coupes macrographiques ont montré que la séquence opératoire et la géométrie de l’assemblage influent sur son comportement statique.
Cette étude est utile pour une raison : elle montre que « dudgeonné » ou « soudé » ne décrit pas une procédure complète. Elle ne prouve ni l’étanchéité après des cycles thermiques, ni la tenue à la corrosion de l’interface, ni la résistance aux vibrations, ni la durée de vie en service sur site. La résistance statique à l’arrachement et une coupe macrographique propre ne répondent qu’à des questions plus limitées.
Pour le tube hypothétique de 19,05 mm de diamètre extérieur, avec une paroi de 0,7 mm et une pression de 8 bar, le dossier d’achat peut transmettre les dimensions à l’équipe chargée de l’assemblage. Ces données ne permettent pas de choisir un pourcentage de dudgeonnage. La longueur de 6 000 mm, la température en situation perturbée de 75 °C, le matériau de la plaque tubulaire, la préparation des trous, les mouvements thermiques et la séquence de fabrication doivent figurer dans un plan d’assemblage qualifié.
Dans l’étude de 2025, les trois conditions de dudgeonnage, 4 %, 6 % et 8 %, ont modifié le comportement statique de l’assemblage. Aucun de ces pourcentages ne doit être repris tel quel dans une procédure destinée à un autre cas. La géométrie de l’assemblage, les essais d’étanchéité, les cycles thermiques et les charges de l’échangeur doivent être analysés ensemble.
À retenir : la conformité du tube est une donnée d’entrée pour la qualification de l’assemblage, pas une preuve de sa fiabilité.
Pourquoi les tubes en titane fuient encore : guide des dommages et des contrôles
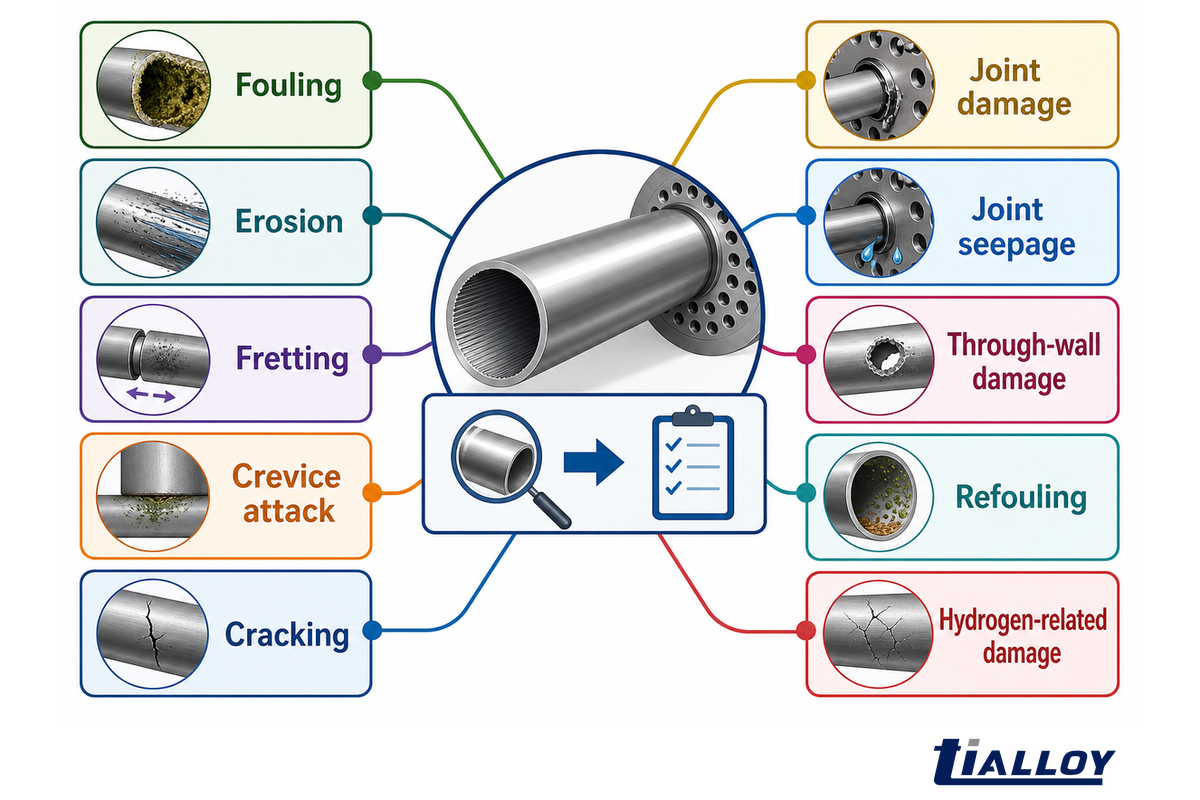
Les tubes en titane peuvent perdre leur fonction ou fuir sous l’effet de l’encrassement, de l’érosion, du fretting, des vibrations, de la corrosion en crevasse, de dommages liés à l’hydrogène, de défauts de fabrication ou d’une défaillance de l’assemblage tube-plaque tubulaire. Les symptômes n’indiquent pas toujours la cause première. Consignez l’emplacement et le type de défaillance, évaluez la population touchée, examinez un échantillon représentatif et mettez en relation la cause et ses effets.
La fissuration par corrosion sous contrainte est un mécanisme possible ; les hydrures, la fatigue ou des dommages de fabrication peuvent également provoquer des fissures axiales ou ramifiées. Confirmez le mécanisme par prélèvement de coupe et examen microscopique. Un mauvais diagnostic du tube peut orienter l’équipe de maintenance vers un remplacement du matériau alors que la cause réelle se situe au niveau d’un assemblage, d’un support, de l’écoulement du fluide ou des pratiques de nettoyage.
Les tubes en titane pour échangeurs de chaleur peuvent-ils fuir ?
Oui. Un condenseur peut perdre en capacité de transfert thermique sans perforation de la paroi, et un assemblage peut fuir alors que le corps du tube reste intact. Le diagnostic permet de distinguer l’étendue du dommage de son mécanisme avant de prescrire une réparation.
« La première étape consiste à prélever un échantillon du tube défaillant pour un examen métallurgique afin de déterminer le mode de défaillance. »
POWER décrit une fuite dans un condenseur en titane causée par l’impact de vapeur humide. Cet exemple est pertinent, car même une excellente résistance à la corrosion n’exclut pas un mécanisme d’endommagement mécanique.
Ne choisissez pas un alliage de tube plus performant tant que l’équipe n’a pas déterminé si le dommage provient du côté tubes, du côté calandre, de l’assemblage ou du support. Le retubage est l’occasion pratique d’inspecter les zones de la plaque tubulaire et des chicanes qui sont autrement cachées.
Tableau de correspondance des morphologies de fuite
Ce tableau de correspondance relie un symptôme à la prochaine demande de justificatifs, sans prétendre que le contrôle a révélé le mécanisme d’endommagement.
| Type de dommage | Indice de classification principal |
|---|---|
| Encrassement | Perte de fonction sans fuite |
| Érosion | Amincissement directionnel à l’extrémité d’entrée |
| Fretting | Usure au point d’appui |
| Attaque en crevasse | Cavité localisée dans une zone confinée |
| Fissuration | Morphologie axiale ou ramifiée |
| Dommage de l’assemblage | Concentration dans la zone de la plaque tubulaire |
| Suintement au niveau de l’assemblage | Fuite en extrémité de tube, corps intact |
| Dommage traversant la paroi | Fuites dispersées dans la population de tubes |
| Réencrassement | Délai plus court après nettoyage |
| Dommage lié à l’hydrogène | Caractéristiques de fragilité et historique de l’interface |
| Mécanisme observé | Indice typique | Mécanisme plausible | Éléments de preuve complémentaires | Décision suivante | Limites / usages inadaptés |
|---|---|---|---|---|---|
| Perte de fonction, sans fuite | Hausse de la température d’approche ou de la perte de charge | Biofilm ou dépôts minéraux | Tendance des performances, échantillon de dépôt, inspection de l’alésage | Essai de nettoyage et examen du réencrassement | Ne pas classer comme une défaillance de paroi |
| Amincissement à l’extrémité d’entrée | Usure directionnelle près de l’entrée | Impact, particules solides ou turbulence locale | Cartographie des épaisseurs, examen de l’écoulement, analyse des dépôts | Corriger le cheminement de l’écoulement avant le retubage | Une seule limite de vitesse ne permet pas de poser le diagnostic |
| Usure au point d’appui | Marque localisée au niveau d’une chicane ou d’un support | Fretting ou vibrations | Cartographie des emplacements, examen des vibrations et des supports | Réparer le support, et pas seulement le tube | Les données des coupons de corrosion ne suffisent pas |
| Piqûre sous dépôt | Cavité localisée dans une zone confinée | Composition chimique en zone confinée ou corrosion en crevasse | Composition chimique des dépôts et examen métallographique | Modifier l’eau, le nettoyage ou la limite de matériau | Analyse du seul fluide en vrac |
| Fissure axiale ou ramifiée | Morphologie de fissure plutôt que perte uniforme de matière | Corrosion sous contrainte, hydrures, fatigue ou dommage de fabrication | Prélèvement de coupe, examen microscopique, composition chimique, historique des contraintes | Identifier le mécanisme avant de changer de matériau | Diagnostic visuel à distance |
| Fissure dans la zone de la plaque tubulaire | Dommage concentré à l’intérieur de l’assemblage | Désaccord de dilatation thermique, contraintes résiduelles ou détail de l’assemblage | Coupe de l’assemblage, dossier de fabrication, historique thermique | Requalifier l’assemblage et l’interface | Remplacer uniquement la nuance du tube |
| Suintement au niveau de l’assemblage | Fuite en extrémité de tube, corps intact | Problème de dudgeonnage, de soudage, de rainure ou d’état de surface | Essai d’étanchéité, dossiers d’assemblage, coupe macrographique | Réparer selon une procédure qualifiée | Utiliser le certificat matière comme preuve de conformité de l’assemblage |
| Fuite traversant la paroi, d’apparition aléatoire | Population de tubes touchée de manière dispersée | Défaut, attaque locale, impact ou causes mixtes | Cartographie complète et échantillon représentatif d’un tube défaillant | Définir le seuil de bouchage et de retubage | Un tube échantillonné sans cartographie de la population |
| La surface nettoyée s’encrasse rapidement à nouveau | Délai plus court après traitement | Rugosité ou modification de l’état de surface | Examen de la surface, évolution du biofilm, dossier de méthode | Réviser la méthode et vérifier le résultat | Supposer que tout nettoyage mécanique restaure l’état initial |
| Fragilisation liée à l’hydrogène | Caractéristiques de fragilité et historique pertinent de l’interface | Production et absorption d’hydrogène | Examen métallographique, analyse de l’hydrogène, examen de la protection cathodique | Éliminer le mécanisme de production | Poser le diagnostic à partir de la seule forme de la fissure |
80 °Cvariation du phénomène de piqûration en laboratoire
dans les 5 000 heuresdélai de défaillance signalé pour les tubes d’une installation
24 anscas de service d’un condenseur
environ 200 tubespopulation de tubes bouchés signalée
Il ne faut pas confondre les deux cas. L’étude sur la lessive de dissolution a examiné une corrosion rapide dans un environnement simulé donné. L’étude sur une centrale électrique ayant fonctionné longtemps a relevé des fissures concentrées dans la plaque tubulaire et a relié cette morphologie à un désaccord de dilatation thermique dans un assemblage partiellement rempli. La première étude met en évidence des préoccupations liées à la composition chimique du fluide en service, la seconde des problèmes de conception de l’interface.
La série d’essais en laboratoire comprenait des expositions à 60 °C, 70 °C, 80 °C et 90 °C ; le cas de la centrale électrique rapportait quant à lui 24 ans de service. Ces échelles différentes montrent pourquoi une série de températures et un historique de terrain répondent à des questions différentes.
Une étude de 2008 sur l’eau de refroidissement met en évidence un mécanisme de défaillance sans fuite. Dans les conditions de traitement et de réexposition étudiées, le traitement mécanique des surfaces en titane les a rendues plus rugueuses, ce qui a accéléré la formation du biofilm et renforcé son adhérence. Cela ne signifie pas que tout nettoyage mécanique entraîne une défaillance. Cela signifie que la méthode de nettoyage, l’état de surface, l’élimination des dépôts et le délai de réencrassement doivent être examinés ensemble lors de la revue de maintenance.
- Stabilisez l’incident : isolez le circuit qui fuit et préservez les données d’exploitation avant que les conditions ne changent.
- Cartographiez la population : consignez la rangée de tubes, la portée, l’emplacement de l’assemblage, le type de signal et le nombre de tubes touchés.
- Préservez un échantillon représentatif : évitez de découper la fracture ou le dépôt qui contient des indices sur le mécanisme.
- Identifiez le mécanisme : croisez les examens métallographiques, la composition chimique, les dimensions, les dépôts et l’historique d’exploitation.
- Corrigez la cause à l’échelle du système : ne modifiez le matériau, l’assemblage, le support, l’écoulement, la composition chimique ou le nettoyage que si les éléments de preuve le justifient.
Le cas observé après 24 ans concernait environ 200 tubes bouchés et des fissures dans la zone des assemblages. Un rapport distinct sur un service en présence de lessive faisait état de tubes d’installation défaillants dans les 5 000 heures de fonctionnement, et d’une augmentation de la piqûration en laboratoire au-dessus de 80 °C. Associer correctement chaque mesure corrective à la catégorie de cas correspondante peut aider à diagnostiquer la véritable cause lors du prochain arrêt.
À retenir : les limites du contrôle montrent l’étendue du dommage ; l’analyse de défaillance en identifie le mécanisme.
Quels facteurs modifient le prix et le délai de livraison ?
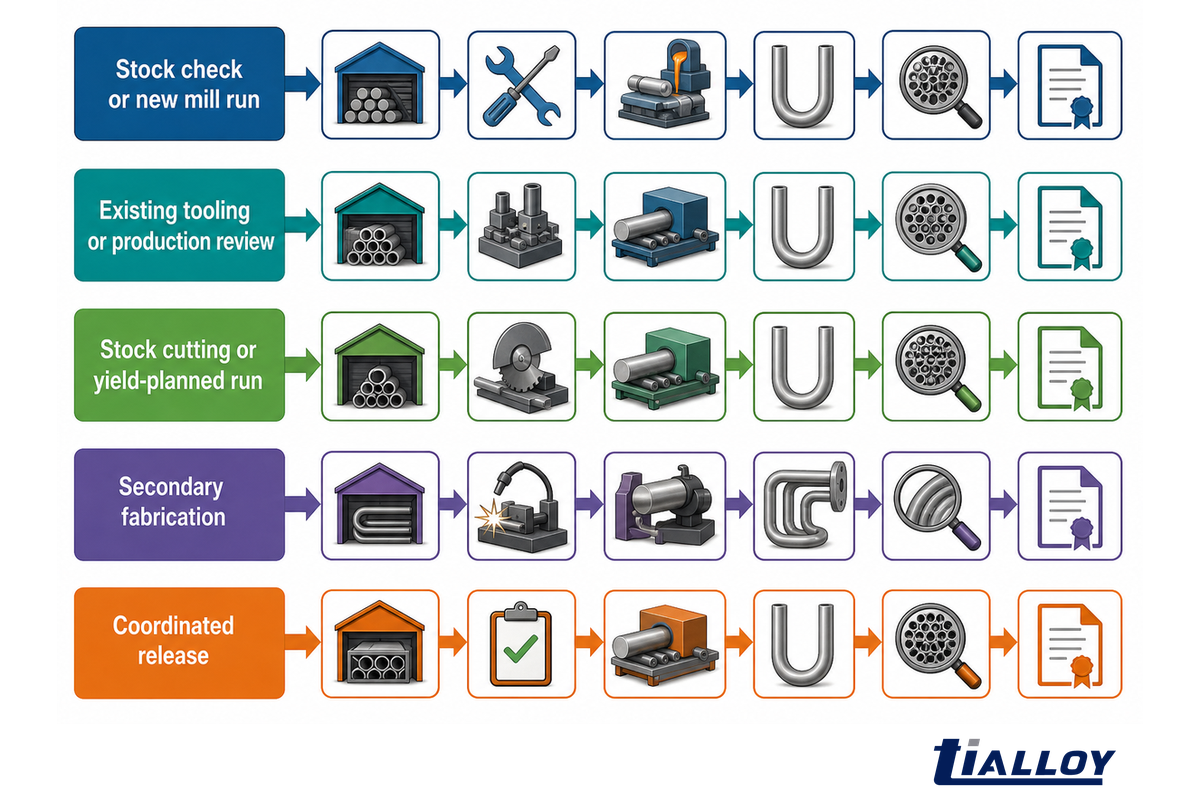
Le prix et le délai de livraison d’un tube en titane varient selon la nuance, les dimensions, la base d’épaisseur de paroi, la longueur, la quantité, le procédé de fabrication, le cintrage en U, le traitement thermique, le contrôle, les points de convocation, les documents et le conditionnement pour l’exportation. Le devis peut porter sur une fourniture en stock, une production par l’usine ou une fabrication secondaire. Aucun supplément fixe ni délai standard ne peut être appliqué sans ces données.
| Facteur de coût | Donnée déterminante | Scénario probable pour le calendrier | Justificatifs requis |
|---|---|---|---|
| Nuance et forme de produit | Nuance exacte selon la spécification applicable | Vérification du stock ou nouveau lancement en production | Base matière / commande |
| Diamètre extérieur et épaisseur de paroi | Base dimensionnelle et tolérance | Outillage existant ou examen de la production | Plan ou fiche technique |
| Longueur et quantité | Longueur de coupe, nombre total de pièces, surplus | Coupe dans le stock ou production avec rendement matière planifié | Liste de coupe |
| Procédé de fabrication du tube | Sans soudure, soudé ou solution de remplacement approuvée | Capacité selon le procédé de fabrication | Exigence de qualification |
| Cintrage en U | Plan, rayon de cintrage, branches, parties droites | Fabrication secondaire | Plan approuvé et plan de contrôle |
| Traitement thermique | Nuance, procédé, état, besoins après cintrage | Procédé en usine ou en sous-traitance | Procédure et enregistrement |
| Contrôles | Méthodes, étendue, critères d’acceptation | Essais prévus par la norme ou essais supplémentaires | Plan d’inspection et d’essais |
| Points de convocation | Inspecteur, préavis, points d’arrêt et de revue | Libération coordonnée | Plan approuvé |
| Documentation | Certificat, rapports, langue, index du dossier | Dossier standard ou spécifique au projet | Registre des documents |
| Emballage pour l’exportation | Propreté, extrémités, caisses, destination | Préparation pour le marché intérieur ou l’exportation | Spécification de conditionnement |
Les matières premières ne représentent qu’un poste de coût. Les petits lots, les tubes en alliage non standard, les essais supplémentaires, l’inspection par un tiers et le conditionnement pour l’exportation peuvent également influer sur le prix. Une demande qui mentionne seulement « titane pour échangeur de chaleur » oblige chaque fournisseur à supposer un périmètre différent ; les prix obtenus ne sont donc pas comparables.
La désignation actuelle B338 peut servir de référence pour une demande de tubes, mais elle ne précise ni la quantité, ni l’édition applicable au projet, ni la géométrie du cintrage en U, ni les points de convocation, ni la structure du dossier, ni le conditionnement pour l’exportation. Clarifier ces éléments avant la demande de devis réduit l’incertitude commerciale sans inventer de prix ni de délai de livraison.
À retenir : pour comparer des devis, il faut une base technique et commerciale comparable.
Les justificatifs à demander avant l’achat
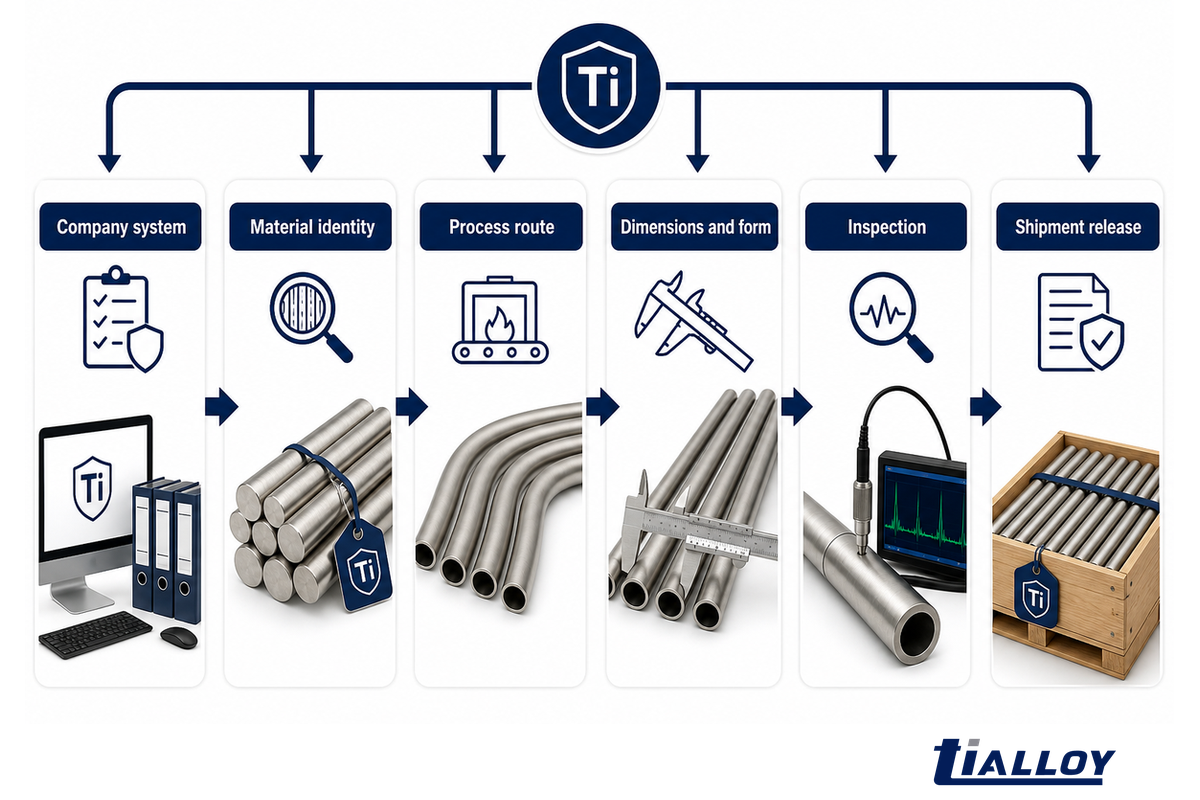
Un dossier de justificatifs solide relie le lot de tubes concerné à l’identité du matériau, au procédé de fabrication, aux dimensions, aux contrôles requis, à la revue de conformité et à l’expédition. ISO 9001 décrit un système de management ; elle ne certifie pas un tube en titane en particulier. Vérifiez qui a fabriqué, transformé, contrôlé, exporté et libéré chaque article lié à la commande.
TiAlloy déclare plus de 20 ans d’expérience dans la fabrication de métaux et disposer d’un site de production moderne de plus de 30 000 m². L’entreprise fournit des tôles, des tubes et des barres en titane, en acier inoxydable et en alliages de nickel pour les secteurs aérospatial, chimique, énergétique, maritime, médical et industriel général. Elle indique également être certifiée ISO 9001 et disposer d’un système de management de la santé et de la sécurité au travail. Il s’agit d’informations sur les capacités déclarées par l’entreprise, pas de justificatifs d’acceptation d’un lot ; la présentation de TiAlloy, de sa fabrication et de sa qualité fournit le contexte organisationnel.
| Niveau de justificatifs | Toujours utile | Ajout spécifique au projet | Ce qu’il ne prouve pas |
|---|---|---|---|
| Système de l’entreprise | Périmètre actuel, rôle du site, procédures qualité | Exigence d’audit ou d’inscription sur la liste des fournisseurs agréés | Conformité du lot concerné |
| Identification du matériau | Coulée, nuance, composition chimique, forme de produit | Édition et exigences complémentaires du donneur d’ordre | Fiabilité de l’assemblage ou du service |
| Procédé de fabrication | Fabricant, transformateur, procédé, traitement thermique | Approbation et surveillance de la sous-traitance | Étapes invisibles du procédé non consignées |
| Dimensions et forme | Diamètre extérieur, épaisseur de paroi, longueur, rectitude ou géométrie de cintrage | Caractéristiques définies par le plan du projet | Adéquation de la conception thermique |
| Contrôles | Méthode, étendue, résultat, rapport traçable | Points d’arrêt et présence d’un tiers témoin | Encrassement ou fatigue futurs |
| Libération pour expédition | Lien entre pièce et lot, liste de colisage, état protégé | Marquages d’exportation, index du dossier, règles de destination | État après une manutention inappropriée pendant le transport |
Un certificat type montre le format du document, mais ne vaut pas approbation d’un lot non encore libéré. Avant la libération technique, confirmez si l’usine indiquée a fabriqué le tube, fourni la matière première, réalisé le procédé ou fourni uniquement un document commercial. Le cintrage en U, le traitement thermique ou le contrôle sous-traités doivent rester traçables jusqu’à la même commande.
Une fois la base technique définie, consultez les solutions commerciales de fourniture de tubes en titane pour échangeurs de chaleur de TiAlloy pour connaître le périmètre disponible et la marche à suivre pour une demande de devis. Ce guide renvoie à cette page pour les disponibilités, les prix et l’exécution des commandes en cours.
ISO 18762 définit les conditions de livraison des tubes soudés en titane ; le répertoire actuel de l’ASTM référence la spécification B338 pour les tubes. Pour une coulée, un cintrage, une soudure, un contrôle ou une expédition donnés, vérifiez le certificat et les rapports liés à la commande. Le dossier de libération relie chaque document au matériau concerné.
À retenir : les justificatifs du système de management qualifient l’organisation ; les documents liés à la commande permettent de libérer le produit.
Le dossier de libération en 6 documents : transmission technique finale
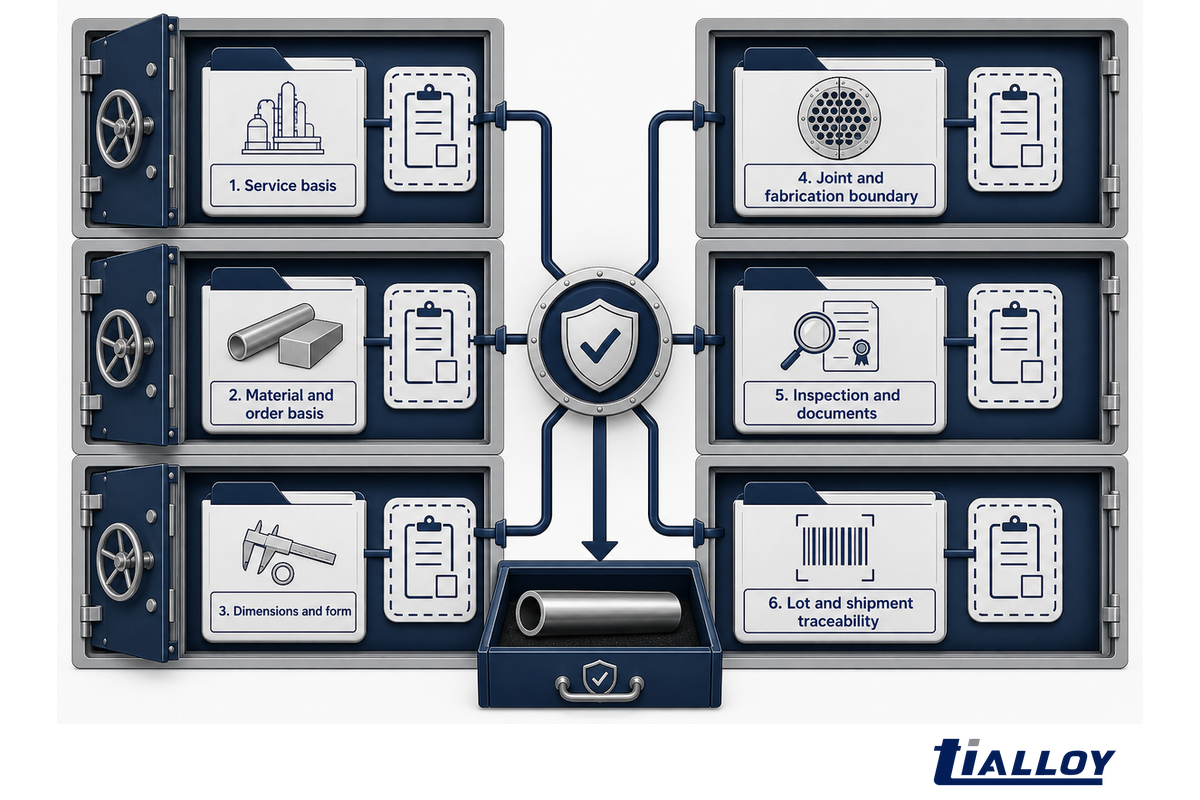
Le dossier de libération en 6 documents est un support de transmission d’une page qui relie les exigences de service, la base matière, les dimensions, les limites de l’assemblage, le plan de contrôle et la traçabilité avant une demande commerciale. Chaque document a un responsable et un indicateur de point ouvert. Ne transmettez pas la demande s’il reste un point ouvert susceptible d’influer sur le matériau, la forme, les essais ou le périmètre.
Dossier de libération en 6 documents
Le dossier de libération regroupe six catégories de documents techniques dans une demande contrôlée unique. Il ne prétend pas que ces documents permettent de prévoir les besoins en service.
| Catégorie de document | Contenu minimal | Responsable | Indicateur de point ouvert | Ne pas transmettre si |
|---|---|---|---|---|
| 1. Base de service | Les deux fluides, températures, pression, dépôts, nettoyage, situation perturbée | Ingénieur procédés / matériaux | Contaminant ou condition inconnu | Le matériau peut encore changer |
| 2. Matériau et base de commande | Nuance, spécification de produit, édition, procédé, état | Ingénieur matériaux / acheteur | Solution de remplacement non tranchée | Édition ou nuance déduite par supposition |
| 3. Dimensions et forme | Diamètre extérieur, base d’épaisseur de paroi, longueur, quantité, plan droit/cintré en U | Concepteur de l’échangeur | Plan non approuvé | Géométrie du devis ambiguë |
| 4. Limites de l’assemblage et de la fabrication | Plaque tubulaire, périmètre du dudgeonnage/soudage, propreté, opérations après cintrage | Concepteur / fabricant | Responsabilité de la procédure mal définie | Le périmètre du fournisseur masque des opérations sur l’interface |
| 5. Contrôles et documents | Méthodes, étendue, points de convocation, critères d’acceptation, index du dossier | Qualité / acheteur | Exigence d’acceptation manquante | Les rapports ne peuvent pas être chiffrés ni planifiés |
| 6. Traçabilité du lot et de l’expédition | Lien entre coulée et pièce, conditionnement, marquages, libération, destination | Fournisseur / exportateur / inspecteur | Rupture de traçabilité | Impossible de relier les pièces aux documents |
Le cas hypothétique n’est prêt pour une transmission commerciale que lorsque ses paramètres — 18 000 ppm de chlorure, température normale de sortie de 55 °C, température de 75 °C en situation perturbée, pression de calcul de 8 bar, diamètre extérieur de 19,05 mm, épaisseur de paroi de 0,7 mm et longueur de 6 000 mm — figurent à côté de la nuance, de l’édition, du procédé de fabrication du tube, des limites de l’assemblage, du plan de contrôle et des points ouverts. Ces valeurs sont données à titre illustratif et ne constituent pas une recommandation de conception.
Le dossier consigne les éléments convenus pour la commande. Il ne peut pas prouver le comportement futur face à l’encrassement, la durée d’étanchéité après des cycles thermiques, le résultat du nettoyage ni l’absence d’une situation perturbée non modélisée. Les justificatifs de conformité et ceux relatifs à la fiabilité en service répondent à des questions différentes.
À retenir
Ne transmettez une demande concernant des tubes en titane que lorsque les 6 catégories de documents ont un responsable désigné et que toute question susceptible de modifier le matériau reste clairement indiquée comme ouverte.
Pour une revue prête pour le projet, transmettez le dossier complété à la page commerciale des tubes pour échangeurs de chaleur et utilisez les champs de demande pour vérifier la fourniture, les contrôles, les documents, le conditionnement, le prix et le calendrier.
Discuter d’un besoin en tubes de titane
Questions fréquentes
Qu’est-ce qu’un faisceau tubulaire dans un échangeur de chaleur ?
Voir la réponse
Un faisceau tubulaire est un ensemble fixe ou amovible de nombreux tubes parallèles, supports, chicanes, tirants et pièces associées. Il transporte un fluide tandis qu’un autre circule au contact des surfaces extérieures des tubes. Le matériau des tubes n’est qu’un des choix à effectuer pour le faisceau. La disposition, l’espacement des supports, l’assemblage tube-plaque tubulaire, les mouvements thermiques et les accès pour le contrôle et le nettoyage nécessitent toujours la conception d’un échangeur.
Quelle est la différence entre un tube en titane sans soudure et un tube soudé ?
Voir la réponse
Un tube sans soudure est fabriqué sans joint soudé longitudinal, tandis qu’un tube soudé est fabriqué à partir d’une bande mise en forme et comporte un joint soudé. Aucun procédé n’est automatiquement supérieur pour tous les échangeurs de chaleur. Le choix du procédé doit être justifié par la spécification applicable, la nuance, les dimensions, la qualification du joint, le traitement thermique, les contrôles non destructifs, l’état de surface et les critères d’acceptation du projet.
Combien de temps les tubes en titane durent-ils dans un échangeur de chaleur ?
Voir la réponse
La durée de service rapportée varie considérablement : des tubes utilisés dans un service avec de la lessive de dissolution ont lâché dans les 5 000 heures de fonctionnement, tandis qu’un condenseur de centrale électrique a fonctionné 24 ans. La durée de vie dépend de la composition chimique des deux fluides, de la température, de la vitesse, des dépôts, des vibrations, des supports, de la conception des assemblages, du nettoyage, des conditions d’arrêt et des suites données aux contrôles. Une faible vitesse de corrosion générale n’empêche ni le fretting, ni l’érosion, ni les dommages aux assemblages, ni l’attaque en crevasse, ni les dommages liés à l’hydrogène. Évaluez la durée de vie au regard de l’échangeur réellement exploité et de son historique de maintenance.
Où acheter des tubes en titane ?
Voir la réponse
La page commerciale de TiAlloy présente le périmètre actuel de fourniture de tubes pour échangeurs de chaleur et la procédure de demande. Avant de contacter un fournisseur, préparez la nuance, les dimensions, la forme du tube, la quantité, les contrôles, les documents et les conditions de service, afin que les devis reposent sur la même base technique.
Quelle est la température maximale d’utilisation des tubes en titane pour échangeurs de chaleur ?
Voir la réponse
Pour les tubes d’échangeur de chaleur en titane, il n’existe pas de température maximale sûre qui s’applique à toutes les nuances, à tous les fluides et à toutes les conceptions d’échangeur. La température modifie le comportement à la corrosion, la résistance mécanique, le risque d’absorption d’hydrogène, l’encrassement, le comportement des joints et la validité des données publiées. Une étude en laboratoire sur une lessive alcaline de dissolution a signalé une hausse du piquage au-dessus de 80 °C pour le grade 2 et, séparément, la défaillance d’un tube industriel après 5 000 heures de fonctionnement dans le service étudié. Utilisez des données qualifiées sur la corrosion pour les deux fluides, puis demandez au concepteur de l’échangeur de vérifier la pression, les contraintes thermiques, les joints, les supports et les conditions perturbées.
Quel matériau offre le meilleur transfert thermique ?
Voir la réponse
Aucun matériau de tube n’offre le meilleur transfert thermique si l’on se base uniquement sur sa conductivité thermique à l’état massif. La puissance thermique globale dépend aussi de l’épaisseur de paroi, des coefficients de film, de l’encrassement, de l’écoulement du fluide, de la géométrie et de la surépaisseur de corrosion. Comparez les matériaux candidats à l’aide du même modèle thermique, propre et encrassé.
Pourquoi le titane est-il plus cher ?
Voir la réponse
Le coût des tubes en titane peut dépendre du métal primaire, du procédé de fusion, du procédé de fabrication des tubes, des pertes de rendement, des dimensions non standard, des petits lots, du cintrage en U, du traitement thermique, du contrôle, des points de présence, de la documentation et du conditionnement pour l’exportation. La découpe dans le stock, un nouveau lot de production en usine et la fabrication secondaire relèvent de circuits commerciaux différents. La comparaison utile porte sur le coût total de l’échangeur installé et entretenu pour un même service, y compris le nettoyage, les arrêts, le risque de retubage, l’accès pour les contrôles et les justificatifs requis. Le devis en vigueur fixe le prix et le délai définitifs, car la disponibilité actuelle, la quantité, la destination et les exigences de libération peuvent modifier chaque offre.
Méthode d’élaboration de ce guide
Ce guide distingue le périmètre des normes publiques, les études évaluées par les pairs, les rapports de défaillance dans le secteur de l’énergie et les informations fournies par l’entreprise. Les valeurs des études de cas restent liées aux environnements dans lesquels les essais ont été réalisés. Aucune limite universelle de température, de teneur en chlorures, de vitesse, de prix ou de délai n’est déduite. La disponibilité des produits et les modalités commerciales restent celles de la page d’approvisionnement existante.
Ressources TiAlloy associées
Références et sources
- Brochure sur les normes du comité B10, juin 2026, ASTM International
- Manuel sur la corrosion des alliages de titane, archives documentaires de la U.S. Nuclear Regulatory Commission
- Étude sur la corrosion de tubes en titane grade 2 dans une lessive alcaline de dissolution simulée, Corrosion Science
- Page officielle sur le périmètre et le cycle de vie de l’ISO 18762:2016, Organisation internationale de normalisation
- Essai d’assemblage entre un tube en titane grade 2 et une plaque tubulaire, Scientific Reports, 2025
- Maîtriser les fuites des tubes de condenseur, partie II, POWER Magazine
- Défaillance de tubes de condenseur en titane après 24 ans de fonctionnement en centrale électrique, portail de recherche de l’Université technique du Danemark
- Études sur l’amélioration de la formation et de l’adhérence du biofilm due au traitement mécanique des surfaces en titane dans les systèmes d’eau de refroidissement, Biofilms, 2008