Contactez TiAlloy


La norme ASTM B265 couvre les produits plats en titane recuit. TiAlloy propose des tôles d’une épaisseur de 3–60 mm. Pour commander une tôle, indiquez la nuance, l’édition, les dimensions et les exigences d’inspection. Déterminez la quantité de matière nécessaire pour obtenir la pièce finie.
Une tôle peut respecter la tolérance d’épaisseur du laminage tout en ne laissant pas assez de matière pour usiner ses deux faces. Commander une matière d’épaisseur nominale égale à celle du plan de la pièce finie crée ce problème avant même la première coupe. Il faut distinguer la matière acceptable à la sortie du laminoir de l’ébauche qui, une fois reprise, atteindra la géométrie requise.
Caractéristiques principales
- Formes de produit : feuillard, tôle et plaque recuits.
- Édition vérifiée : ASTM B265-25, en vigueur au 11 novembre 2026.
- À distinguer lors de la commande : tolérance d’épaisseur du laminage, surépaisseur d’usinage et tolérance de la pièce finie sont des exigences distinctes.
Champ d’application de l’ASTM B265 et spécification des tôles
L’ASTM B265 couvre les feuillards, tôles et plaques en titane et alliages de titane recuits. Cette spécification régit la matière livrée. Un composant fini doit également respecter les exigences de son plan. Indiquez sur la commande la forme de produit, la nuance, l’édition et l’état, y compris pour une matière décrite comme « titane industriel ». La spécification couvre les produits plats. Pour une commande de plaques, conservez la désignation « plaque » tout au long de l’inspection. N’utilisez la désignation « feuillard » que si c’est bien la forme de produit livrée.
La spécification ASTM B265-25, Spécification standard pour les feuillards, tôles et plaques en titane et alliages de titane, répertorie les nuances non alliées ainsi que les alliages de titane. « Recuit » décrit un état de la matière. Il convient donc d’examiner au regard du plan toute offre portant sur un état différent obtenu par traitement thermique. Une valeur de résistance correspondant à un autre traitement thermique ne constitue pas une base valable pour accepter la plaque proposée.
« Les valeurs indiquées en unités anglo-saxonnes sont considérées comme la référence. »
Les dimensions métriques peuvent figurer sur un bon de commande. La norme considère les conversions mathématiques en unités SI comme indicatives. Selon cette règle, les valeurs SI converties ne sont pas considérées comme la référence. Précisez la valeur de référence et la précision de conversion dans les instructions d’inspection.
Par exemple, une équipe achats qui demande une ébauche de plaque pour un échangeur thermique doit faire préciser la forme « plaque » dans l’offre, même si l’assemblage final comprend également des barres ou des tubes. Notre guide d’achat des plaques et tôles aborde l’approvisionnement ; cet article porte sur l’acceptation des plaques et leur usinage.
Choisir la nuance de titane et l’état recuit
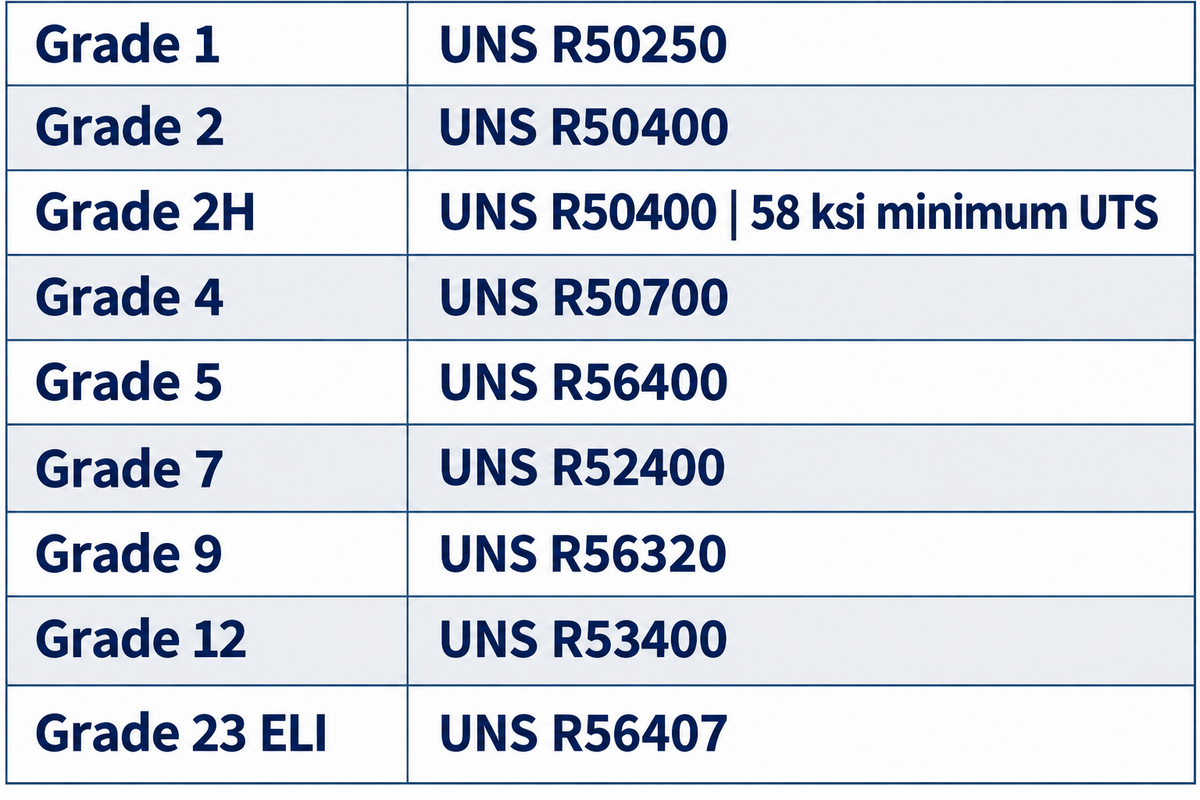
Choisissez la nuance de la plaque en titane conformément à l’exigence matière approuvée, puis faites correspondre son état et ses valeurs d’essai. ASTM désigne le Grade 1 comme du titane non allié, UNS R50250. ASTM désigne le Grade 5 sous le numéro UNS R56400 ; il s’agit d’un alliage de titane contenant nominalement 6 % d’aluminium et 4 % de vanadium. ASTM désigne le Grade 2 comme du titane non allié, UNS R50400. ASTM désigne le Grade 4 comme du titane non allié, UNS R50700. Une désignation de résistance supérieure guide le choix en matière de résistance ; évaluez la résistance à la corrosion, l’aptitude au formage et la soudabilité au regard des conditions de service. Le choix de la nuance dépend de l’environnement et des exigences du plan.
Le titane commercialement pur et le titane allié occupent des catégories différentes dans la liste des nuances. Dans l’ASTM B265, le titane Grade 2 porte la désignation UNS R50400, tandis que le Grade 5 est l’alliage aluminium-vanadium Ti-6Al-4V. Consultez les désignations officielles des nuances pour repérer les substitutions avant de comparer les prix.
| Nuance | Désignation UNS | Désignation indiquée dans le champ d’application | Points à vérifier dans l’offre |
|---|---|---|---|
| Grade 1 | R50250 | Titane non allié | Nuance exacte, et non une désignation générique de titane commercialement pur |
| Grade 2 | R50400 | Titane non allié | Nuance commandée et valeurs de traction applicables |
| Grade 2H | R50400 | Grade 2 avec une résistance à la traction ultime minimale de 58 ksi | Désignation H et résistance à la traction ultime |
| Grade 4 | R50700 | Titane non allié | Approbation du plan avant le remplacement par une autre nuance de titane commercialement pur |
| Grade 5 | R56400 | Nominalement 6 % d’aluminium, 4 % de vanadium | État et exigences relatives aux propriétés |
| Grade 7 | R52400 | Titane non allié avec 0,12–0,25 % de palladium | Désignation correcte pour une nuance contenant du palladium |
| Grade 9 | R56320 | Nominalement 3,0 % d’aluminium, 2,5 % de vanadium | Forme de produit et identité de l’alliage |
| Grade 12 | R53400 | Nominalement 0,3 % de molybdène, 0,8 % de nickel | Alliage exact sur le rapport matière |
| Grade 23 ELI | R56407 | 6 % d’aluminium, 4 % de vanadium, avec une teneur extra-faible en éléments interstitiels | Désignation ELI et limites de composition chimique spécifiées |
Pour un assemblage soudé en fabrication, les conditions de service et de fabrication entrent également en ligne de compte. Consultez notre comparatif Grade 2 et Grade 5 si le plan présente ces deux options.
Que sont les nuances H de l’ASTM B265 ?
Les nuances 2H, 7H, 16H et 26H ont une résistance à la traction ultime minimale garantie supérieure à celle de la nuance numérique correspondante : 58 ksi, soit 400 MPa dans la norme. Ces nuances H sont principalement destinées aux appareils à pression. L’exigence « H » porte sur la résistance à la traction ultime ; elle ne signifie pas que la limite d’élasticité atteint cette valeur.
La matière de nuance H est identique à celle de la nuance numérique correspondante, à l’exception de la résistance à la traction ultime minimale garantie, qui est supérieure. Si le plan spécifie 2H, un rapport indiquant Grade 2 doit être vérifié au regard de la désignation commandée et des résultats requis avant la libération de la matière. Considérez la limite d’élasticité, la résistance à la traction ultime et l’allongement comme des propriétés distinctes, puis comparez chaque résultat aux exigences de la nuance numérique correspondante et à toute désignation H.
Distinguer les tolérances des plaques de celles des tôles en titane
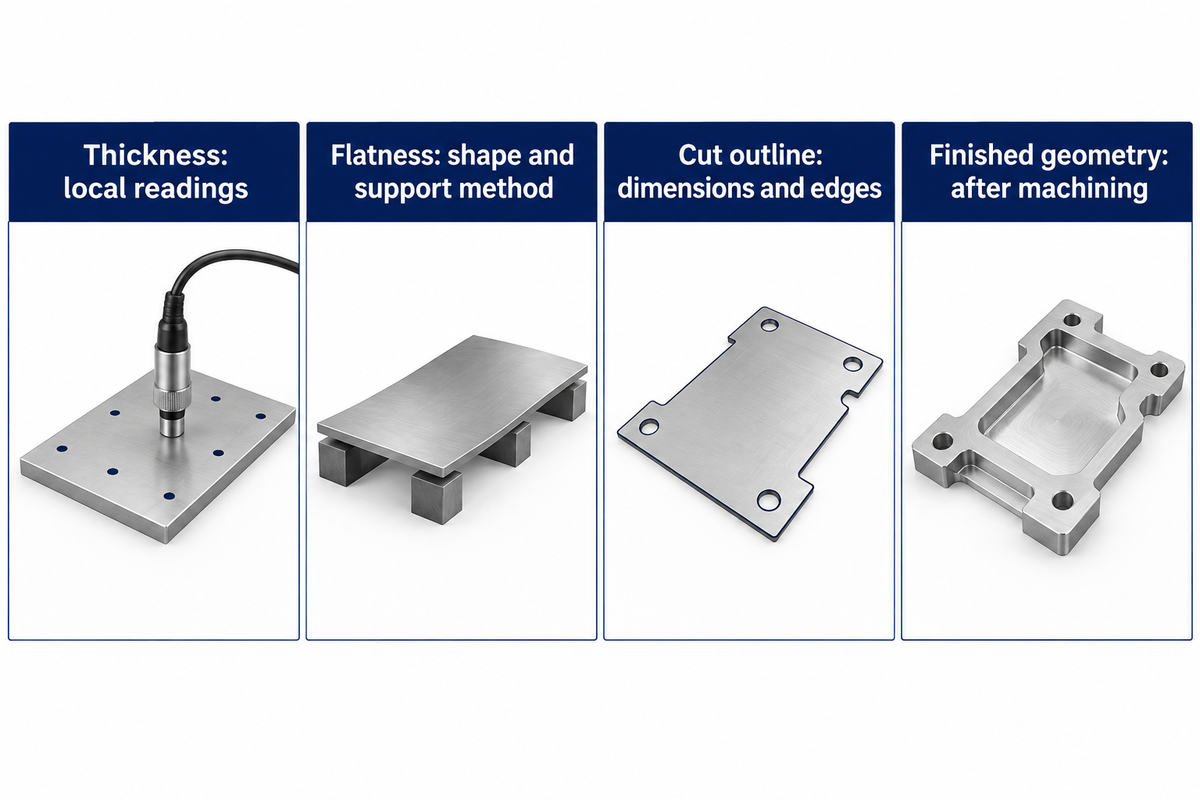
Les limites d’acceptation dimensionnelle varient selon la forme de produit. La tolérance d’épaisseur des plaques doit être déterminée à partir de l’édition commandée et du tableau applicable aux plaques, en tenant compte des conditions dimensionnelles prévues. Distinguez la variation d’épaisseur de la planéité et des dimensions des bords. Une mesure d’épaisseur indique la quantité de matière à un endroit donné ; elle ne décrit pas l’enveloppe complète d’une ébauche voilée. Elle ne définit pas la forme de l’ébauche métallique.
Le périmètre de fabrication d’un fournisseur peut différer de la classification des produits dans une norme. TiAlloy annonce des tôles laminées à froid de 0,5 à 3,0 mm et des plaques laminées à chaud de 3,0 à 60 mm. La limite de 3,0 mm utilisée pour définir les formes de produit proposées ne correspond pas à une définition universelle de l’ASTM. Utilisez l’épaisseur réelle et la forme de produit déclarées dans les critères d’acceptation.
Sur la fiche de contrôle à réception, consignez l’édition de la B265, l’épaisseur nominale et la largeur, puis reportez les écarts maximal et minimal autorisés. Ajoutez les emplacements de mesure et les conditions d’appui au document de référence. Un tableau de tolérances fournisseur sans date peut servir de base à une discussion, mais l’acceptation selon B265-25 exige le tableau contrôlé applicable.
Voici une distinction pratique pour l’équipe qualité :
- Épaisseur : consigner les relevés locaux et les comparer aux limites d’épaisseur retenues.
- Planéité : évaluer la forme selon la méthode de mesure et les conditions d’appui convenues.
- Contour de découpe : vérifier la longueur, la largeur, l’équerrage et l’état des bords au regard du plan de l’ébauche.
- Géométrie finie : réserver sa tolérance à l’opération d’usinage finale.
Pour un travail sur tôle mince, consultez le guide ASTM B265 sur les tôles en titane. Reporter une ligne de tolérance applicable aux tôles sur un dossier de contrôle de plaques peut entraîner un rejet ou une acceptation à tort, même si la nuance est identique.
Prévoir suffisamment de matière pour une ébauche usinée finie
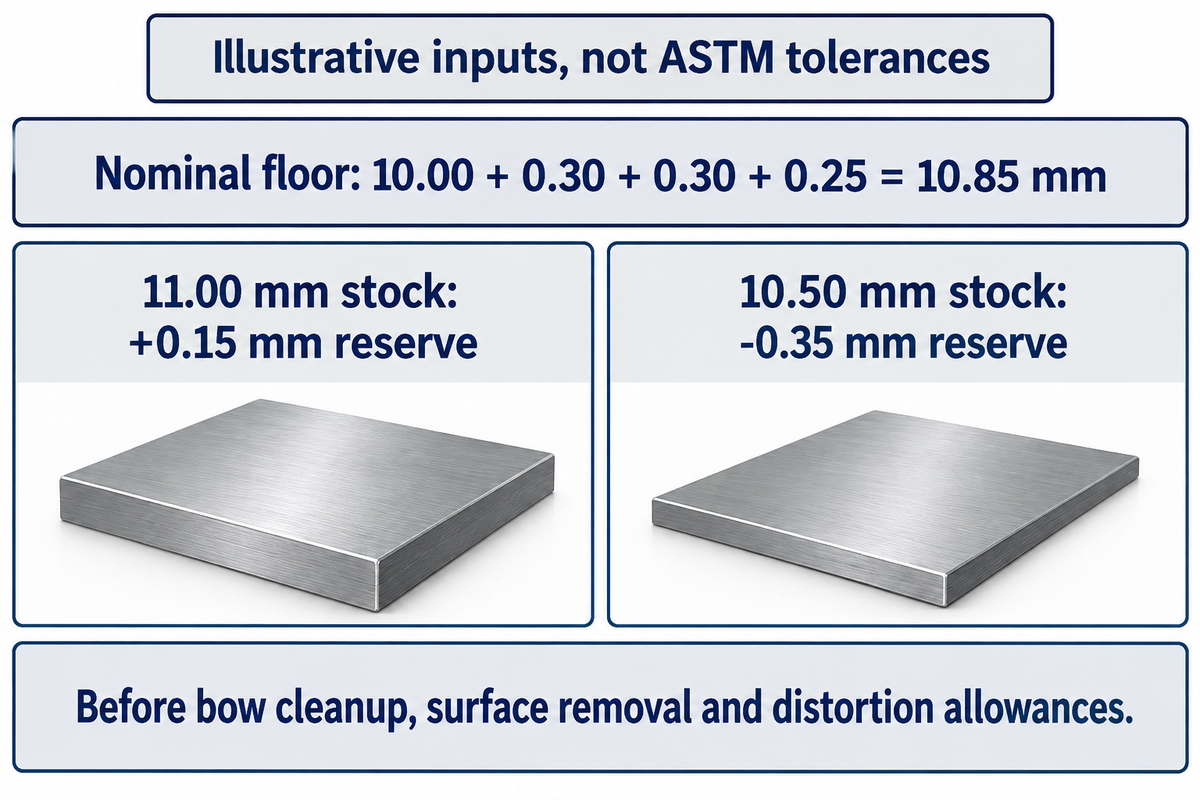
Une ébauche usinée doit disposer d’une surépaisseur suffisante pour les coupes sur les deux faces, après déduction de l’écart négatif maximal autorisé sur l’épaisseur. Celle-ci définit le point de départ. La planéité, le nettoyage de surface et les déformations dues à l’usinage influent également sur la possibilité d’obtenir la forme finale dans la matière disponible.
Vérification de la surépaisseur pour l’usinage des 2 faces
Utilisez l’exemple détaillé suivant pour vérifier avant de demander une offre si la commande prévoit suffisamment de matière pour l’usinage. Prenons une épaisseur finie de 10,00 mm, un enlèvement de 0,30 mm sur chaque face et un écart négatif maximal de 0,25 mm sur l’épaisseur. Il s’agit de valeurs pédagogiques, et non de tolérances ASTM ou de surépaisseurs d’usinage recommandées.
Dans cet exemple, l’épaisseur nominale minimale = 10.00 + 0.30 + 0.30 + 0.25 = 10,85 mm.
| Épaisseur nominale supposée de la matière | Après déduction de l’écart négatif | Après les coupes sur les deux faces | Réserve au-dessus de 10,00 mm |
|---|---|---|---|
| 11,00 mm | 10,75 mm | 10,15 mm | +0,15 mm |
| 10,50 mm | 10,25 mm | 9,65 mm | −0,35 mm |
L’option de 10,50 mm échoue à ce calcul, avant même la prise en compte de la forme. L’option de 11,00 mm conserve une réserve de 0,15 mm avant les surépaisseurs nécessaires à la correction du cintrage, à l’élimination de toute couche superficielle affectée et à la prise en compte des déformations induites par l’usinage. Déterminez ces surépaisseurs à partir de la géométrie réelle et d’un procédé qualifié avant de choisir la matière.
L’historique des traitements thermiques entre également en jeu. Dans l’étude de 2021 menée par Landwehr et ses collaborateurs, six pièces issues de la même plaque de Ti-6Al-4V laminée à chaud ont été comparées dans deux états de traitement thermique différents. Les chercheurs ont usiné les pièces avec la même stratégie, puis les ont desserrées pour mesurer leur forme au moyen d’un scanner à lumière structurée. Les différents états de contraintes initiales ont entraîné des déformations différentes. Définissez la surépaisseur d’usinage en fonction de la géométrie et du procédé propres à la plaque concernée, au lieu de reprendre une valeur tirée de cette étude aérospatiale.
Un essai d’usinage doit mesurer la pièce dans l’état où elle sera acceptée, par exemple après sa libération du montage. Une plaque maintenue à plat par des brides peut sembler conforme alors que la pièce libre présente une forme différente. L’étude distincte de Wang et al. sur un carter en alliage de titane examine la manière dont l’enlèvement de matière redistribue les contraintes résiduelles dans une pièce en forme d’anneau.
L’état de surface peut également consommer la surépaisseur disponible. L’ASTM B600-22 traite du nettoyage et du décalaminage, notamment du recours possible à une attaque acide en présence d’une couche contaminée par l’oxygène ou d’une couche alpha. Planifiez l’enlèvement de matière en surface en fonction du procédé de finition final. Ces recommandations ne signifient pas que toutes les plaques doivent subir un traitement à l’acide.
Propriétés mécaniques, essais de pliage et contrôles facultatifs
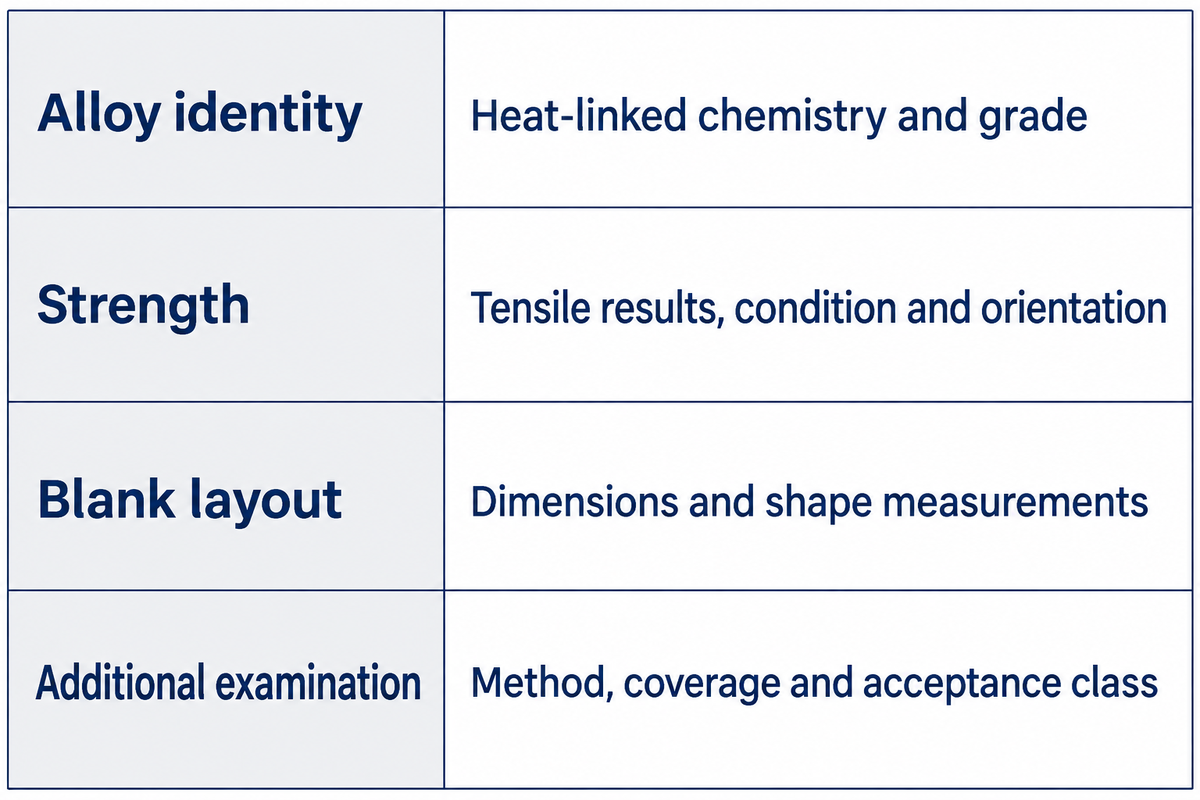
Comparez les rapports d’essai reçus à la nuance et à l’état commandés, puis vérifiez la composition chimique et les propriétés mécaniques déclarées par rapport aux exigences applicables. Le contrôle dimensionnel doit répondre aux autres questions. La mention « entièrement testé » ne définit aucun critère d’acceptation pour le client.
Un essai de pliage est-il obligatoire selon l’ASTM B265 ?
N’imposez pas un essai de pliage pour chaque commande de plaques en titane. Le résumé de la B265-25 prévoit un essai de pliage pour les tôles et les feuillards ; lors de la préparation du contrôle à réception et du plan d’acceptation de la matière, appliquez les exigences correspondant à la forme de produit livrée et à son épaisseur dans l’édition commandée.
La spécification ASTM relative à la matière sert de base au plan d’inspection. Si vous demandez des contrôles par ultrasons, définissez la norme, la couverture et la classe d’acceptation. L’identification positive de la matière nécessite également une méthode convenue et adaptée aux éléments à contrôler ; à elle seule, elle ne remplace pas l’analyse chimique complète du rapport matière.
| Question de l’acheteur | Justificatif à demander | Décision à réception |
|---|---|---|
| S’agit-il de l’alliage commandé ? | Composition chimique liée à la coulée et désignation de la nuance | Comparer le rapport aux limites de la nuance commandée |
| La matière présente-t-elle la résistance requise ? | Résultats de traction applicables, état et orientation de l’essai | Vérifier séparément chaque propriété exigée |
| La plaque s’adaptera-t-elle à la disposition des ébauches ? | Dimensions et mesures de forme convenues | Appliquer les limites correspondant à la bonne forme de produit |
| Un examen interne complémentaire est-il nécessaire ? | Méthode d’examen, couverture et classe d’acceptation spécifiées | Vérifier la conformité à l’exigence complémentaire convenue |
Lors de la revue de fabrication, évaluez également le choix de la matière et le mode opératoire de soudage pour les équipements de traitement chimique. Notre guide de soudage du titane aborde ces sujets. Demandez le rapport du fabricant de titane ainsi que les documents de traçabilité du distributeur si la matière passe par un stockiste. Le certificat de la plaque doit être fourni assez tôt pour que l’équipe qualité puisse l’évaluer avant la fabrication. Demandez au fournisseur de distinguer dans le calendrier de livraison la disponibilité du stock, la découpe, les éventuels essais complémentaires et la remise des documents, afin que le plan de production tienne compte de chaque opération requise.
Préserver la traçabilité de la coulée après découpe
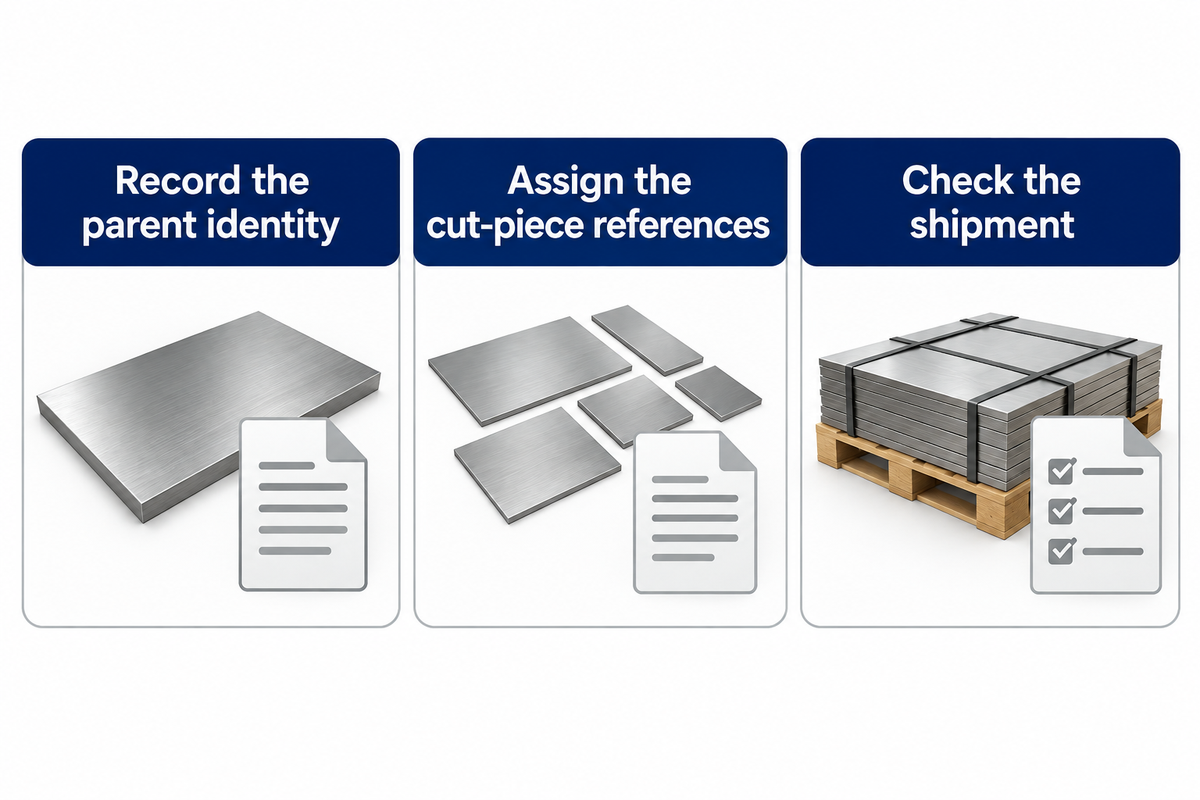
Conservez un lien documenté entre chaque ébauche découpée et l’identification de la coulée ou du lot de la plaque d’origine. Convenez du marquage transféré, des étiquettes des pièces et de la référence du bordereau de colisage avant la découpe. Cela assure le lien physique entre une pièce et ses documents.
Prenons l’exemple fictif d’une plaque d’origine P-01 issue de la coulée H-A. Son enregistrement de découpe attribue les références C-01 et C-02 aux ébauches obtenues ; les deux lignes du bordereau de colisage renvoient à la coulée H-A. Si une deuxième coulée est incluse dans le même envoi, une étiquette indiquant seulement l’alliage ne suffit pas à assurer cette chaîne d’identification. Chaque pièce doit conserver le lien correspondant à sa matière d’origine.
- Consignez l’identification de la matière d’origine. Faites correspondre le marquage de la plaque au rapport de réception avant toute opération.
- Attribuez des références aux pièces découpées. Dans l’enregistrement de découpe, reliez chaque référence à la coulée d’origine.
- Vérifiez l’expédition. Faites concorder les étiquettes physiques avec le bordereau de colisage et le dossier de rapports.
Il s’agit de la procédure d’achat recommandée. Les consignes d’approvisionnement de TiAlloy prévoient l’identification par coulée ou par lot pour l’inspection et la traçabilité des pièces découpées ; les exigences de certification réelles sont définies par la spécification matière applicable et les conditions d’achat. Notre guide des rapports d’essais matière explique plus en détail les documents.
Comparer les prix des plaques en titane en fonction du coût par ébauche exploitable
Comparez les offres de plaques après avoir harmonisé la nuance, la géométrie et le périmètre du certificat, puis divisez le coût d’achat et de transformation concerné par le nombre d’ébauches acceptables. Vous obtiendrez ainsi le coût par ébauche. Le prix au kilogramme, à lui seul, ne tient pas compte de la matière qui ne peut pas être utilisée dans la disposition de découpe ou reprise à l’épaisseur requise.
Tenez compte du prix en fonction des dimensions des pièces exploitables et de la certification incluse. Dans une comparaison de deux annonces publiques vérifiées le 11 novembre 2026 , TMS Titanium affichait le Grade 5 SKU 35774 à $908,00. Le poids indiqué pour la pièce était de 36,50 lb et ses dimensions principales de 0.655” x 5.250” x 66.437”. La description précisait que les dimensions des pièces varient ; les dimensions indiquées ne décrivent donc pas chaque pièce. Selon ses conditions de vente en ligne, la certification n’est pas incluse, sauf indication contraire.
OnlineMetals affichait une pièce Grade 5 de 2.75” x 12” x 12” au prix de $3 979,60 et d’un poids de 64,55 lb, avec un rapport d’essai matière disponible et ASTM-B265-15 parmi ses spécifications. Ces différences de géométrie et de conditions documentaires font de ces annonces des exemples distincts, et non des offres équivalentes. L’édition ASTM en vigueur diffère également de cette désignation historique ; vérifiez donc la concordance des révisions lors de l’examen des offres.
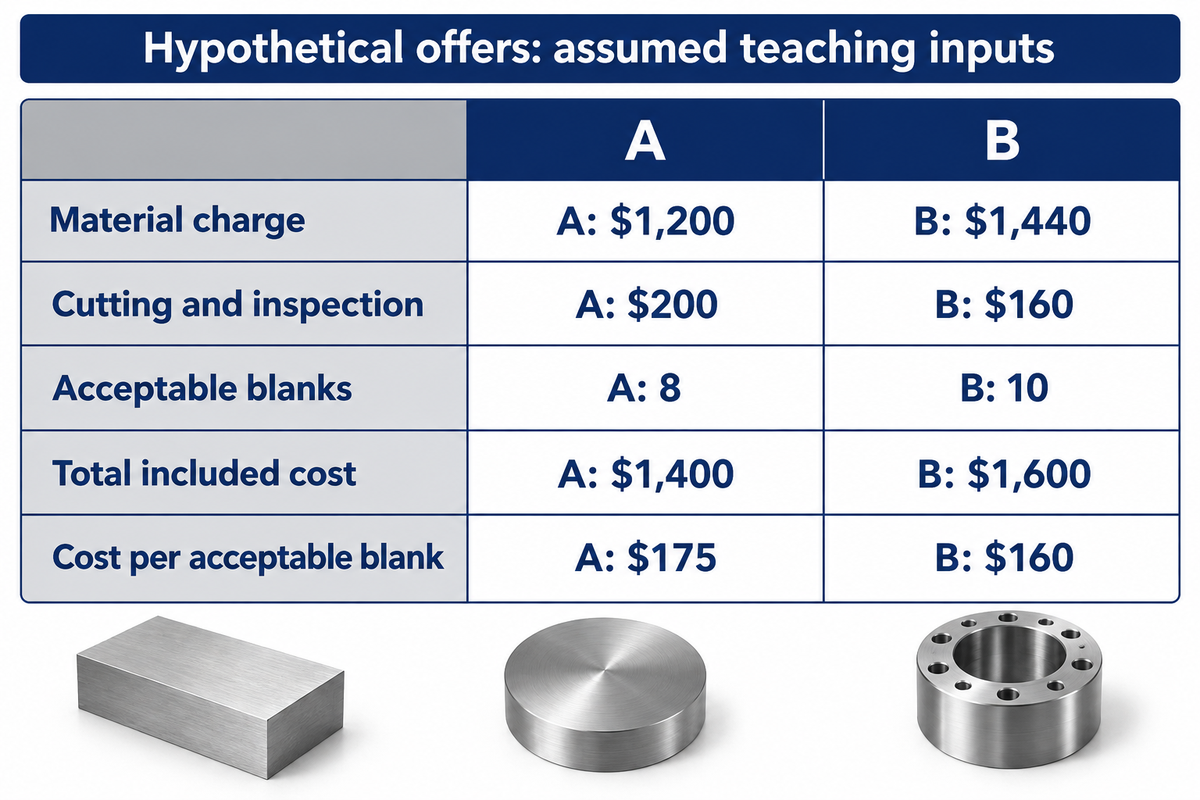
Les offres ci-dessous sont entièrement hypothétiques et ne correspondent pas aux annonces publiques présentées plus haut. Chaque prix et chaque nombre d’ébauches sont des hypothèses pédagogiques ; l’exemple illustre le calcul du coût, et non une fourchette de prix du marché.
| Coût ou rendement | Offre A supposée | Offre B supposée |
|---|---|---|
| Coût de la matière | $1 200 | $1 440 |
| Découpe et inspection | $200 | $160 |
| Nombre d’ébauches acceptables obtenues selon la disposition | 8 | 10 |
| Coût total inclus | $1 400 | $1 600 |
| Coût inclus par ébauche acceptable | $175 | $160 |
Le coût inférieur de la matière dans l’offre A est compensé par un nombre plus faible d’ébauches exploitables : ($1 200 + $200) ÷ 8 = $175, contre ($1 440 + $160) ÷ 10 = $160 pour l’offre B. Ajoutez le transport et les autres frais pour établir une comparaison réelle. Le responsable de la production fournit la disposition ; l’équipe qualité confirme l’acceptation ; les achats comparent le coût obtenu. Notre guide des prix du titane aborde les autres facteurs de coût.
Commander selon la bonne révision ASTM
Indiquez la révision ASTM exigée par le projet et convenez avant la commande de toute autre édition proposée par le fournisseur. ASTM indique que B265-25 est en vigueur, avec une date de mise à jour au 11 décembre 2025. La publication d’une édition plus récente dans le catalogue ne remplace pas automatiquement une édition imposée par un plan ou un contrat.
La fiche ANSI de la B265-25 constitue une autre voie officielle pour acheter le document. Si le remplacement d’une édition a une grande importance technique, il convient de procéder à une comparaison clause par clause.
Copiez-collez les champs ci-dessous dans votre demande de prix et remplacez les éléments dépendant du plan par vos propres exigences.
Liste de contrôle pour la demande de prix — copiez ces éléments dans votre demande :
| Paramètre | Plage recommandée | Importance | Méthode de vérification |
|---|---|---|---|
| Désignation de la matière | Nuance du plan, désignation UNS et édition ASTM | Évite toute substitution non approuvée | Désignation sur l’offre et le rapport |
| État | Recuit ou autre état approuvé | Relie les propriétés à l’état de la matière livrée | Commande et rapport matière |
| Dimensions de la matière | Épaisseur × largeur × longueur spécifiées, en mm ou in | Définit l’ébauche et la disposition de découpe | Commande cotée et dossier d’inspection |
| Enveloppe d’usinage de la pièce finie | Dimensions du plan et surépaisseurs convenues, en mm ou in | Prévoit la matière nécessaire à la reprise | Revue de production et essai si nécessaire |
| Périmètre d’inspection | Essais requis et tout examen complémentaire | Clarifie les critères d’acceptation | Méthode désignée et périmètre du rapport |
| Identification des pièces | Coulée ou lot d’origine relié à chaque référence de découpe | Préserve l’identification tout au long de la fabrication | Étiquettes, enregistrement de découpe et bordereau de colisage |
La page TiAlloy consacrée aux plaques et tôles décrit la préparation de pièces découpées aux dimensions et la certification matière associée à la plaque livrée. Pour une demande adressée à TiAlloy, indiquez la nuance et la révision, ainsi que le plan de l’ébauche, la quantité et le dossier de rapports requis, via notre page d’approvisionnement en plaques et tôles de titane. Si la plaque doit être usinée, indiquez les dimensions finies afin que l’offre puisse couvrir la préparation de la matière ainsi que ses dimensions nominales.
FAQ sur les plaques en titane selon l’ASTM B265
L’ASTM B265 équivaut-elle à l’ASME SB-265 ?
Il ne faut pas supposer qu’un certificat B265 satisfait automatiquement une commande SB-265.
Utilisez la désignation et l’édition exigées par les documents de référence du projet. Si le plan demande SB-265, demandez explicitement cette certification ; si une double certification est proposée, demandez à l’équipe qualité d’en vérifier la conformité à la commande avant de libérer la matière pour la fabrication d’équipements sous pression. Consignez la désignation acceptée sur le bon de commande et la liste de contrôle à réception afin que l’examen des documents porte sur la même exigence.
Quelle est la différence entre l’ASTM B265 et l’ASTM B348 ?
La norme B265 concerne les produits plats recuits ; la norme B348/B348M couvre les barres et billettes en titane.
Choisissez la spécification correspondant à la forme du produit livré par l’usine. Une barre et une plaque peuvent porter la même désignation d’alliage tout en répondant à des exigences différentes. La forme usinée finale ne change pas la forme sous laquelle le matériau a été livré et certifié. Vérifiez cette forme avant de comparer les résultats d’analyse chimique et de résistance mécanique, en particulier si un distributeur propose une autre forme de produit en remplacement.
Où trouver le PDF de la norme ASTM B265 ?
Procurez-vous l’édition requise auprès d’ASTM International ou d’un distributeur agréé de normes.
Mettez le document contrôlé à la disposition de la personne chargée de choisir les tableaux d’acceptation dimensionnelle et des propriétés mécaniques. Faites correspondre son édition à la spécification d’achat et aux documents de certification proposés pour le matériau. L’acheteur doit disposer de l’édition complète et contrôlée pour consulter les tableaux détaillés, les notes et les dispositions relatives aux inspections.
Un fournisseur peut-il proposer une plaque ASTM B265 découpée sur mesure ?
TiAlloy propose la préparation de plaques découpées aux dimensions souhaitées ; précisez les dimensions de l’ébauche et l’identité requise du matériau dans votre demande de devis.
Précisez l’état des bords, les tolérances dimensionnelles et l’usinage prévu des faces afin que les exigences de découpe et de finition puissent être chiffrées ensemble.
Le pays de fusion, le lieu de fabrication et le lieu d’expédition sont-ils identiques ?
Le pays où le métal a été fondu, le lieu des opérations de fabrication ultérieures et le lieu d’expédition correspondent à différentes étapes de la chaîne d’approvisionnement.
L’adresse d’expédition d’un distributeur indique où un article quitte son entrepôt. À elle seule, elle ne précise pas où le métal a été fondu ou laminé. Si un projet impose une origine particulière, indiquez les justificatifs requis dans votre demande de devis et vérifiez les documents correspondant au lot concerné. Vérifiez cette exigence séparément de la nuance et des dimensions. Une plaque en titane commercialement pur aux dimensions correctes peut tout de même nécessiter un dossier documentaire différent pour un projet soumis à des restrictions d’origine.
Références et sources
- ASTM International : B265-25, domaine d’application et désignations des nuances.
- ASTM International : B600-22, recommandations pour le nettoyage et le décalaminage.
- ASTM International : B348/B348M-25, barres et billettes.
- ANSI Webstore : ASTM B265-25.
- Landwehr et al., 2021 : traitement thermique et déformation à l’usinage de pièces monolithiques en Ti-6Al-4V.
- Wang et al., 2018 : contraintes résiduelles et déformation des enveloppes en alliage de titane.