Contactez TiAlloy

Guide du soudage du titane : des assemblages plus propres et moins de réparations

Par Cherry
La réussite du soudage du titane repose sur la compatibilité entre l’alliage, le métal d’apport, la propreté et le dispositif de protection. La stabilité de l’arc compte, mais il faut aussi protéger la soudure pendant son refroidissement et la racine exposée, puis effectuer un contrôle adapté aux conditions de service prévues. Ce guide du soudage du titane relie ces choix à la préparation en atelier, à la qualité des soudures et aux achats. Utilisez le plan et le mode opératoire de soudage qualifié comme spécification de référence, en tenant compte, le cas échéant, des exigences liées à la fatigue, à la pression et au service cryogénique.
Avant le premier cordon
- Identifiez le métal de base et les propriétés requises pour l’assemblage.
- Faites correspondre la classification du métal d’apport et sa forme de livraison au mode opératoire.
- Prévoyez la protection du bain de fusion, de la zone en refroidissement et de la racine exposée.
- Convenez de la méthode de contrôle et des critères d’acceptation avant la production.
La soudabilité du titane dépend de l’alliage et de l’atmosphère
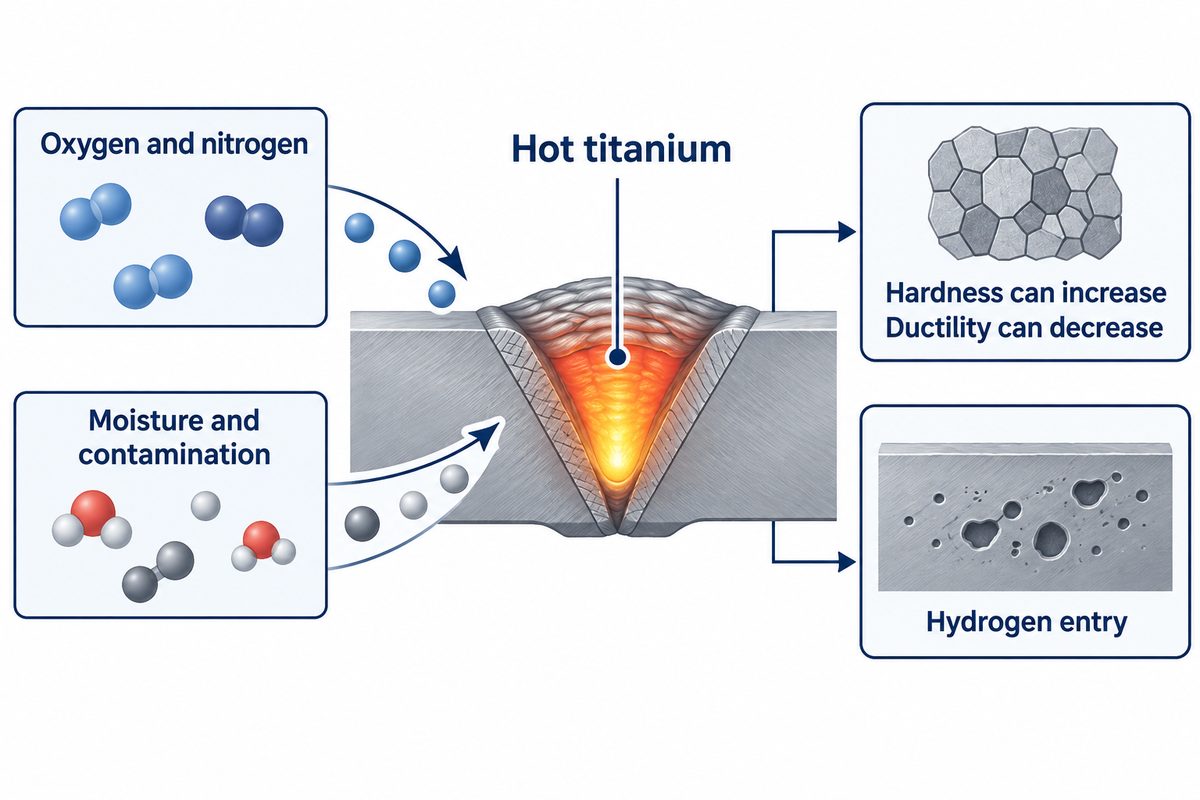
De nombreux alliages de titane courants se soudent avec succès, notamment les nuances commercialement pures et le Ti-6Al-4V. Leur soudabilité dépend de leur composition chimique, de leur historique thermique et de leur protection contre l’air. En service, la couche d’oxyde protectrice en surface de l’alliage assure sa résistance à la corrosion. Le métal chaud pendant le soudage doit être protégé différemment.
L’oxygène et l’azote absorbés pendant le soudage peuvent accroître la dureté et réduire la ductilité. L’humidité et les contaminants de surface peuvent introduire de l’hydrogène. Une soudure plus dure peut donc moins bien tolérer la déformation, ce qui explique pourquoi évaluer un assemblage uniquement selon sa résistance ne permet pas de repérer un mode de défaillance important. Les mécanismes en jeu et les précautions à prendre sont décrits dans les recommandations de TWI sur la soudabilité du titane.
L’aéronautique, par exemple, utilise le titane pour son rapport résistance/masse, tandis que les équipements chimiques privilégient souvent sa résistance à la corrosion.
Pour l’acheteur, l’identification de l’alliage précède le choix de la machine. Un assemblage de tube en grade 2 et une pièce structurelle en grade 5 peuvent nécessiter des métaux d’apport, des contrôles et des propriétés mécaniques différents. Veillez à transmettre au soudeur la même désignation d’alliage que celle indiquée par le bureau d’études, en joignant le certificat matière au dossier de fabrication.
Comparez le soudage TIG, MIG, laser et par faisceau d’électrons
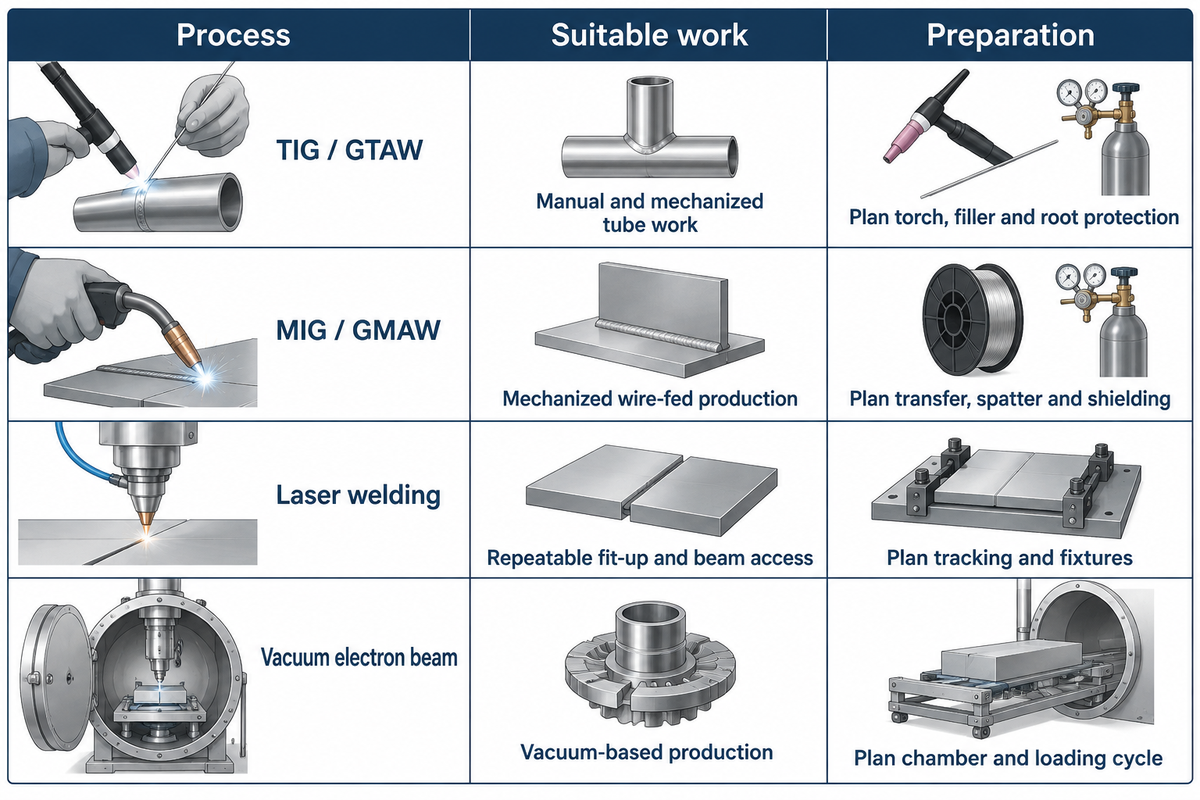
Le soudage TIG du titane constitue un excellent point de départ, en particulier lorsque l’opérateur doit contrôler précisément le bain de fusion et l’ajout de métal d’apport. Le soudage MIG, le soudage laser et le soudage par faisceau d’électrons répondent à d’autres contraintes d’accès, de cadence et d’apport thermique. Comparez l’ensemble du procédé de soudage, y compris le bridage et la protection, puis comparez la vitesse d’arc. Le coût du soudage du titane comprend aussi le temps nécessaire au chargement et à la protection de chaque pièce.
| Procédé | Application de départ pertinente | Éléments à planifier |
|---|---|---|
| TIG / GTAW | Travaux manuels maîtrisés et assemblages mécanisés de tubes | Accès à la torche, ajout de métal d’apport, protection de la zone en refroidissement et de la racine |
| MIG / GMAW | Production avec fil et mécanisation adaptée | Mode de transfert, projections, matériel de protection et exigences d’acceptation |
| Soudage laser du titane | Assemblages reproductibles avec préparation maîtrisée et accès au faisceau | Suivi du joint, bridage et protection du titane chauffé |
| Faisceau d’électrons sous vide | Pièces adaptées à un procédé de production sous vide | Dimensions de la chambre, cycle de chargement et paramètres qualifiés du faisceau |
Les recommandations de TWI sur les procédés de soudage expliquent que la technologie MIG pulsée a réduit l’écart avec le TIG, même si la manipulation d’une torche avec une protection gazeuse complémentaire reste difficile. Le soudage par faisceau d’électrons sous vide s’appuie sur l’environnement de la chambre pour remplacer la protection gazeuse. TWI décrit une capacité de soudage plasma-TIG en mode keyhole jusqu’à 12,5 mm : il s’agit d’un exemple de procédé, et non d’une limite d’épaisseur applicable à toutes les machines de soudage.
Pour les composants en titane soumis à des charges cycliques, intégrez la tenue à la fatigue à la comparaison. Une étude de 2024 sur des soudures en Ti-6Al-4V a montré que la taille et l’emplacement des pores influençaient la durée de vie en fatigue. L’étude classe les performances des procédés pour les éprouvettes testées ; une décision de production doit aussi tenir compte de la géométrie réelle de l’assemblage et des charges en service.
Choisissez le métal d’apport pour les grades 2 et 5
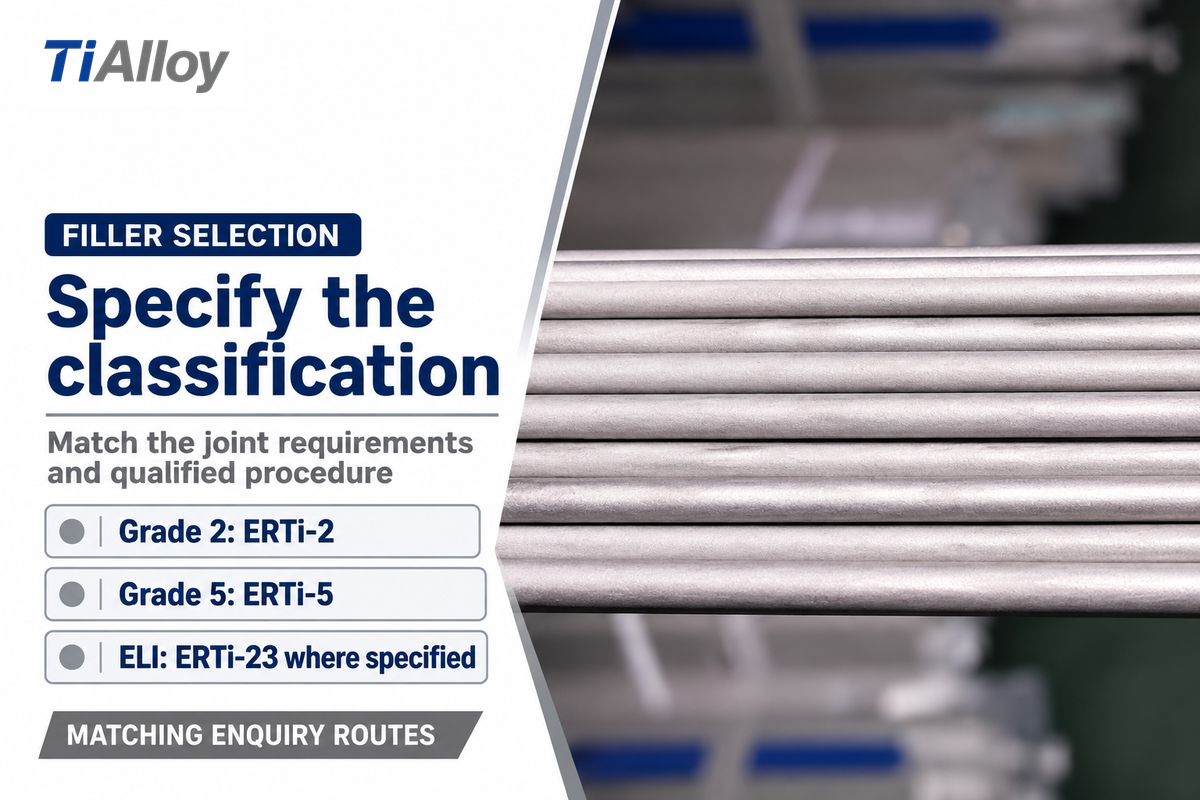
La composition du métal de base constitue généralement le point de départ du choix du métal d’apport pour le titane. Le grade 2 oriente souvent la demande vers l’ERTi-2, et le Ti-6Al-4V vers l’ERTi-5. Les exigences du bureau d’études peuvent modifier ce choix, en particulier si la conception du joint impose des critères de ductilité, de ténacité ou de service à très basse température.
Quel métal d’apport recommande-t-on pour le titane grade 2 ?
L’ERTi-2 constitue un choix de départ courant pour le titane grade 2 lorsque le mode opératoire prévoit un métal d’apport. Précisez la classification de soudage, ainsi que le diamètre et la forme de livraison. Indiquez la longueur requise de baguette de soudage ERTi-2 en longueurs droites. Une commande indiquant uniquement « fil grade 2 » ne permet pas de distinguer un fil industriel d’un consommable de soudage classifié.
| Métal de base | Référence de métal d’apport à examiner | Limite à respecter pour le choix |
|---|---|---|
| Titane commercialement pur, grade 2 | ERTi-2 | Confirmez les propriétés requises pour l’assemblage et le mode opératoire qualifié |
| Grade 5, Ti-6Al-4V | ERTi-5 | Vérifiez la résistance, la ductilité et les restrictions applicables au projet |
| Applications en Ti-6Al-4V ELI | ERTi-23, si spécifié | Confirmez les exigences de faible teneur en éléments interstitiels et les conditions de service |
TWI évoque les métaux d’apport de résistance plus faible et à très faible teneur en éléments interstitiels comme des options susceptibles d’améliorer la ductilité du métal fondu. Certaines spécifications de projet limitent davantage le choix. Dans le cadre précis de son champ d’application aux tubes orbitaux de la NASA/Johnson Space Center, la section 5.2 de PRC-0015 Rev. A exige un métal d’apport ELI pour les applications cryogéniques et interdit les métaux d’apport commercialement purs sur les matériaux Ti-6Al-4V et Ti-6Al-4V ELI. C’est un exemple concret montrant pourquoi une suggestion générale de substitution ne peut pas primer sur la spécification du projet.
La comparaison des matériaux de grades 2 et 5 aide à choisir le métal de base. Le mode opératoire de soudage explique comment ce choix se traduit dans l’assemblage.
Nettoyez et ajustez le joint avant d’amorcer l’arc
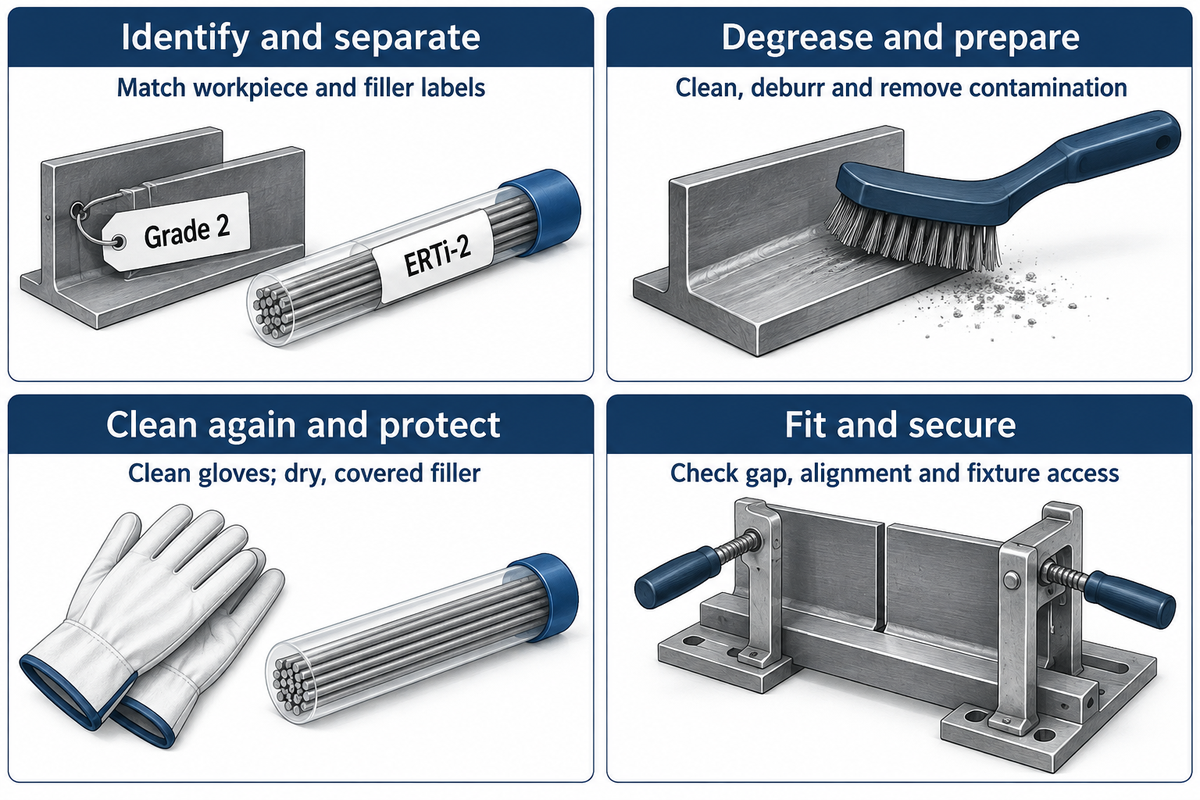
Le travail du titane exige des faces de joint, un métal d’apport et des manipulations propres. Avant d’amorcer l’arc, mettez en place des mesures pour prévenir les contaminations auxquelles le soudage du titane est sensible. Éliminez l’huile avant la préparation mécanique, utilisez des outils dédiés et protégez les pièces préparées jusqu’à leur assemblage. La conception du joint de soudage en titane exige la même attention. L’écartement du joint peut influer sur la quantité de métal d’apport et la profondeur de pénétration.
- Identifiez et séparez : faites correspondre les étiquettes de la pièce et du métal d’apport au dossier de fabrication, puis séparez les outils de ceux utilisés pour les autres alliages.
- Dégraissez et préparez : suivez la méthode de nettoyage approuvée, ébavurez les bords et éliminez les contaminants de surface spécifiés.
- Nettoyez de nouveau et protégez : éliminez les résidus de préparation, utilisez des gants propres et gardez le métal d’apport sec et couvert.
- Ajustez et immobilisez : vérifiez l’écartement et l’alignement du joint, ainsi que l’accès au dispositif de bridage, avant de prévoir la protection gazeuse.
Une brosse dédiée est utile, mais le système d’entraînement compte aussi. TWI signale que les outils pneumatiques peuvent être une source d’huile ou d’humidité après le dégraissage. Des brosses en acier inoxydable réservées au titane permettent d’éviter une source de contamination ; souffler de l’air comprimé huileux sur le joint nettoyé peut en introduire une autre.
Un transfert efficace entre la préparation et le soudage précise la méthode de nettoyage, l’identification des outils et le temps passé par l’assemblage préparé hors de son stockage protégé. Si l’assemblage attend l’équipe suivante, couvrez les faces de joint au lieu de supposer qu’elles sont restées propres parce qu’elles ont été préparées plus tôt.
Protégez le bain de fusion, la zone en refroidissement et la racine
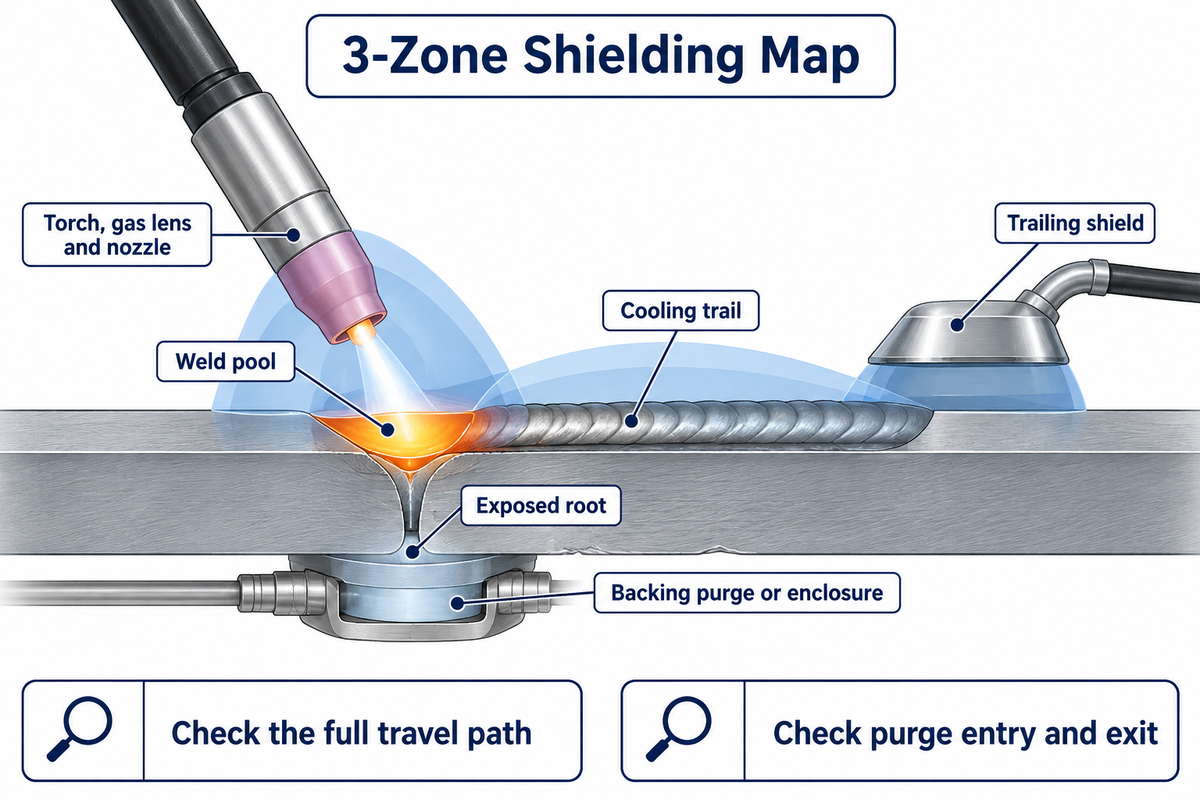
Le soudage du titane sous protection gazeuse impose de protéger tout métal chaud exposé à l’air. La torche protège le bain de fusion immédiatement. Une protection complémentaire couvre le cordon en cours de refroidissement et la zone adjacente. Une purge protège la racine. Le dispositif ne se limite pas au gaz contenu dans la bouteille.
Schéma de protection en 3 zones
| Zone | Dispositif de protection | Défaillance à rechercher | Contrôle en production |
|---|---|---|---|
| Bain de fusion | Torche de soudage, diffuseur à lentille et buse | Fuites, courants d’air ou perturbation de la protection gazeuse près de l’arc | Vérifiez le gaz délivré et le dispositif de la torche |
| Zone en refroidissement | Écran suiveur adapté au joint | Le métal chaud sort de la zone protégée au fil du déplacement | Vérifiez la couverture de l’écran sur tout le parcours de soudage |
| Racine exposée | Purge de soutien ou enceinte protégée | L’air reste à l’intérieur du tube ou atteint l’envers de la soudure | Vérifiez l’entrée et la sortie de purge, ainsi que le volume réellement confiné |
Cette illustration distingue un problème d’alimentation en gaz d’un problème d’acheminement. Une bouteille en bon état ne compense pas un écran suiveur qui se soulève sur une pièce courbe, un tuyau inadapté ou un raccord qui fuit. TWI signale que de l’humidité peut s’accumuler dans les tuyaux pendant les périodes d’inactivité ; une porosité après un arrêt de production justifie de vérifier le circuit de gaz ainsi que la pièce.
Pour le soudage de tubes, planifiez la purge selon l’espace confiné et le dispositif de mise à l’air avant le pointage. La protection doit être présente des deux côtés de la soudure et rester efficace pendant l’assemblage réel. Une purge installée sur un échantillon ouvert peut ne pas fonctionner une fois la pièce finale en place.
Toute modification du matériel de protection, y compris une enceinte de soudage du titane, peut aussi nécessiter une qualification. La spécification NASA citée considère le matériel et la méthode de protection comme des variables essentielles. Selon cette spécification, une qualification effectuée à l’extérieur de l’enceinte peut être utilisée à l’intérieur. En revanche, une qualification effectuée à l’intérieur ne peut pas être utilisée à l’extérieur. Consignez le dispositif approuvé dans le cadre de la maîtrise du procédé afin qu’un raccourci en production ne devienne pas discrètement une autre méthode de soudage.
Réglez le soudage TIG sans recopier une recette universelle
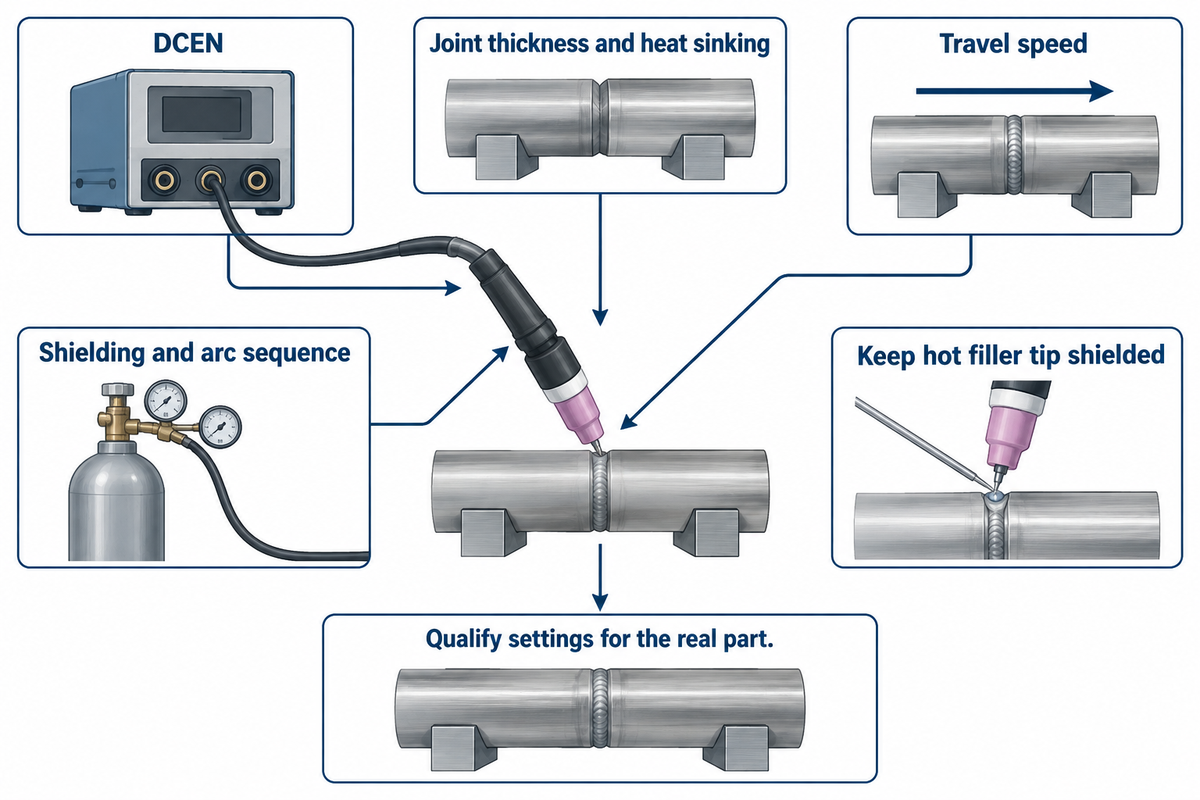
La polarité, l’électrode, la préparation du joint, la protection et la séquence d’arc influent sur la maîtrise du procédé TIG. Le soudage à l’arc avec électrode de tungstène permet à l’opérateur de contrôler l’apport thermique et l’ajout de métal d’apport, mais un réglage d’intensité recopié ne tient pas compte de l’épaisseur du joint, de la dissipation thermique ni de la vitesse de soudage. La qualification du mode opératoire de soudage relie ces réglages à la pièce réelle.
Le titane se soude-t-il en courant alternatif ou continu ?
Le soudage TIG du titane utilise généralement le courant continu avec électrode négative (DCEN). TWI indique que l’argon de haute pureté est le gaz de protection habituel ; de l’hélium ou des mélanges argon-hélium sont employés pour certains besoins de pénétration. Ses recommandations autorisent l’amorçage haute fréquence ou Lift Arc afin d’éviter la contamination par le tungstène.
Pour les pièces de faible épaisseur, le guide de soudabilité de TWI décrit les procédés TIG et plasma avec une protection à l’argon ou à l’argon-hélium pour des composants généralement inférieurs à 10 mm. Les bonnes pratiques de Miller pour les tubes et les tuyaux donnent une post-purge de 20–25 seconds comme exemple de protection prolongée après le soudage. Le mode opératoire de production doit définir la durée en fonction des conditions de refroidissement.
Maintenez la pointe chaude du métal d’apport sous la protection de gaz inerte entre les ajouts. Pour un assemblage de tube de faisceau d’échangeur thermique en titane, évaluez la dissipation thermique entre la plaque tubulaire, le dispositif de bridage et la soudure. Le matériel de soudage au tungstène peut se comporter différemment sur un tronçon de tube libre et sur un échangeur assemblé.
Contrôlez la couleur, la porosité et les autres défauts de soudure
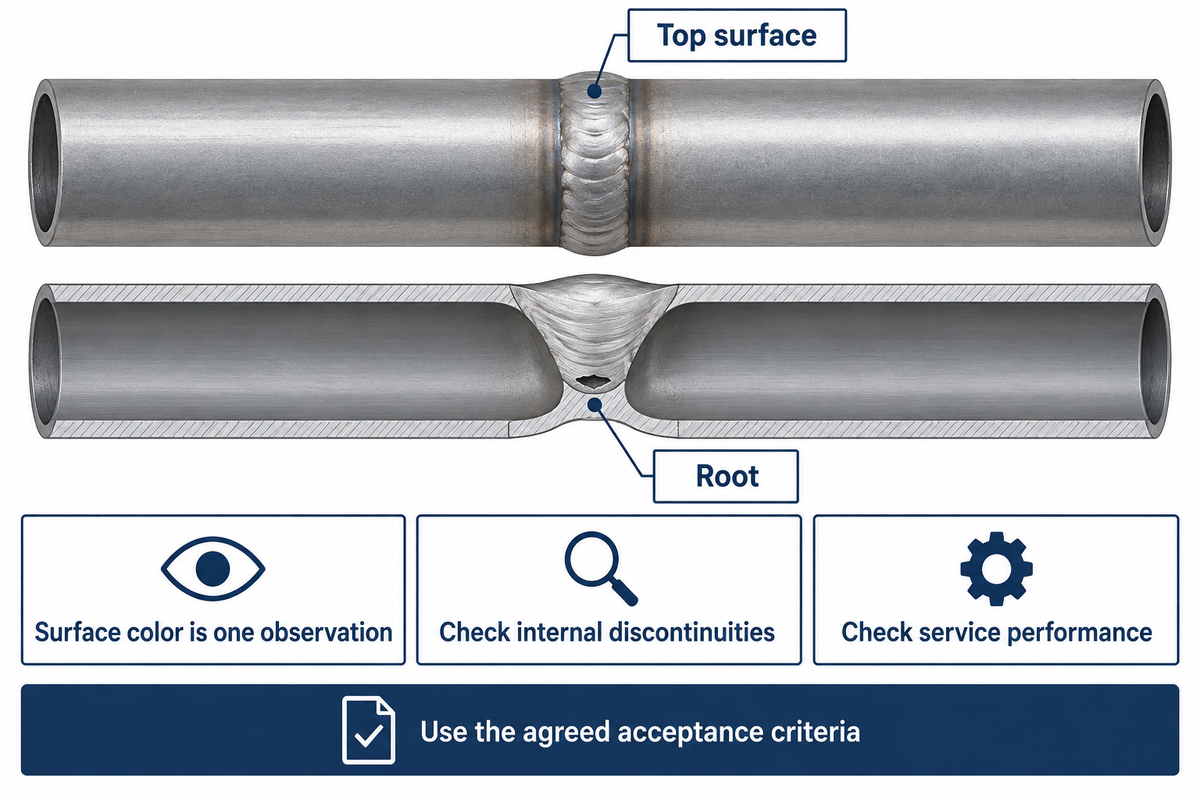
Examinez les assemblages en titane selon les critères d’acceptation convenus : observez la couleur de surface et la géométrie, et effectuez les examens requis. Un nuancier de couleurs applicable aux soudures de titane aide à repérer les problèmes de protection. Les discontinuités internes et les performances en service nécessitent leurs propres contrôles. Pour documenter la qualité et l’intégrité de l’assemblage, consignez la couleur de surface, la géométrie et les résultats des examens requis sur l’ensemble de la soudure.
Que révèle un reflet argenté brillant à la surface du cordon de soudure ?
Un reflet argenté peut souvent indiquer une oxydation de surface visible limitée. Évaluez l’intégrité interne et l’acceptation mécanique complète indépendamment de la couleur de surface. Contrôlez la racine, la zone en refroidissement et la surface supérieure, puis effectuez les examens spécifiés pour détecter les défauts internes. Pour les soudures multipasses, conservez l’historique des contrôles des passes précédentes.
Une contamination lors d’une passe précédente peut affecter le métal fondu des passes suivantes. Pour les soudures multipasses en titane, TWI avertit que « l’aspect de surface seul n’est pas un indicateur fiable ».
Une étude de 2011 de Hoye et de ses collègues a également distingué la coloration de surface de la contamination interstitielle dans la masse du matériau. Pour les pièces sensibles à la fatigue, l’étude de 2024 sur le Ti-6Al-4V souligne un autre risque : dans ses essais, les gros pores et ceux situés près de la surface de l’éprouvette étaient particulièrement néfastes.
| Observation | Point à examiner | Prochaine action maîtrisée |
|---|---|---|
| Coloration à côté du cordon | Couverture et déplacement de l’écran sur la zone en refroidissement | Comparez avec les critères d’acceptation des couleurs applicables |
| Oxydation à la racine | Purge de soutien, fuites et air emprisonné | Examinez le dispositif de protection côté racine |
| Porosité | Sources d’hydrogène, propreté et acheminement du gaz | Appliquez la méthode d’examen et de réparation spécifiée |
| Porosité après une période d’inactivité | Humidité dans les tuyaux ou les conduites d’alimentation | Vérifiez le circuit de gaz avant de relancer le lot |
| Pénétration irrégulière | Ajustement, dissipation thermique et régularité de la vitesse de soudage | Vérifiez le joint par rapport au réglage qualifié |
| Manque de fusion | Préparation du joint et conditions du procédé | Déterminez la décision à prendre selon les exigences d’acceptation |
| Inclusion de tungstène suspectée | Contact de l’électrode et amorçage de l’arc | Examinez et réparez selon la procédure approuvée |
| Fragilisation inattendue | Contamination, identité de l’alliage et du métal d’apport | Mettez les pièces concernées en attente d’une évaluation par le bureau d’études |
| Assemblage sensible à la fatigue | Taille et emplacement du défaut, et charges en service | Appliquez le périmètre de contrôle spécifié pour cette utilisation |
Brosser une couche d’oxyde modifie l’aspect visible de la surface, mais pas l’historique du métal en dessous. Avant tout nettoyage esthétique susceptible d’effacer les indices, fondez la réparation de la soudure en titane sur l’état initial consigné et sur la décision requise.
Calculez le coût par assemblage accepté
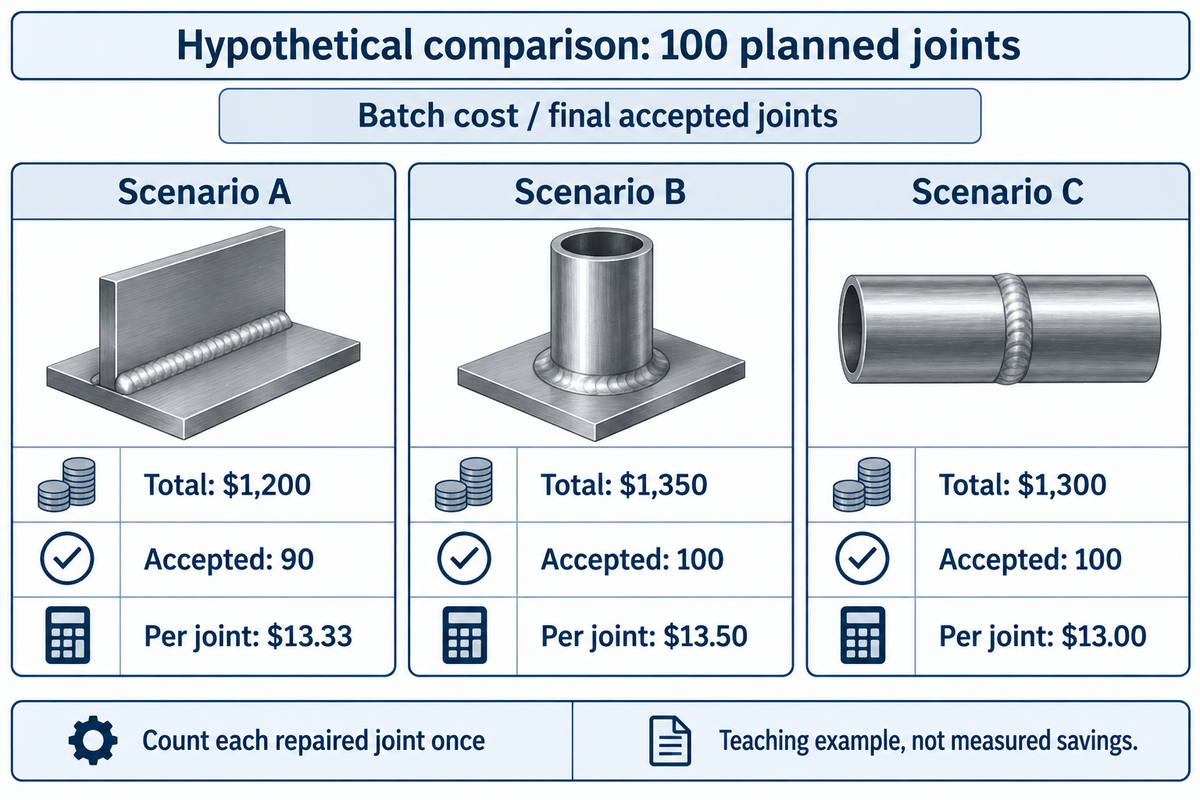
Calculez le coût par assemblage accepté en divisant le coût total du lot par le nombre d’assemblages finalement acceptés ; comptez chaque assemblage accepté une seule fois, même s’il a nécessité une réparation. Incluez les coûts de préparation, de bridage, de purge, de soudage, de contrôle, de réparation et de remplacement. Comparez le prix des baguettes de soudage en titane après avoir fait correspondre la classification, le diamètre et la forme de livraison ; le consommable ne représente qu’une partie du coût du lot.
Coût par assemblage accepté = coût total défini du lot / nombre final d’assemblages acceptés. Répartissez tout coût pertinent de qualification du mode opératoire selon une méthode indiquée. Si les pertes de matière et les rebuts sont inclus dans le coût du lot, ne les comptez pas une seconde fois.
| Scénario | Coût total du lot | Nombre final d’assemblages acceptés | Coût par assemblage accepté |
|---|---|---|---|
| A | $1 200 | 90 | $13,33 |
| B | $1 350 | 100 | $13,50 |
| C | $1 300 | 100 | $13,00 |
Dans cet exemple pédagogique, B permet d’accepter plus d’assemblages que A, mais son coût par assemblage accepté est légèrement supérieur : $1 350 ÷ 100 = $13,50. C produit la même quantité acceptée que B, pour un coût total inférieur. Les coûts totaux retenus illustrent le calcul et ne constituent ni des devis ni des économies mesurées.
La production doit consigner le temps de purge et de préparation, tandis que le service qualité doit distinguer l’acceptation au premier contrôle de l’acceptation finale. Le service financier peut ensuite comparer les coûts sur le même périmètre. Une étude de Chalmers sur le contrôle visuel des soudures a conclu que des évaluations incohérentes pouvaient entraîner des réparations inutiles. Des travaux de recherche publiés par SAE sur des assemblages automobiles soudés montrent également pourquoi stratégie de contrôle et amélioration du procédé doivent faire partie de la même décision économique. Les performances requises pour l’assemblage restent un critère d’acceptation, même si une autre méthode présente un coût moyen inférieur.
Commandez le fil d’apport en titane adapté
Commandez le fil de soudage en titane en précisant la classification du métal d’apport, le diamètre, la forme de livraison et les documents requis. AWS A5.16/A5.16M:2023 concerne les électrodes et les baguettes de soudage en titane ; ASTM B863-26 concerne les fils en titane et alliages de titane. Si le plan exige un consommable classifié, indiquez-le explicitement sur la commande.
TiAlloy propose des fils industriels et des fils de métal d’apport pour le soudage, notamment ERTi-2, ERTi-5 et ERTi-23. Les informations produit détaillent les livraisons en bobines, sur tourets et en longueurs droites. Indiquez la combinaison requise au lieu de composer une commande à partir de capacités maximales disparates proposées pour la gamme de fils. Si vous faites appel à un prestataire externe pour le soudage du titane, communiquez-lui les mêmes exigences.
Demande de fil industriel
- Indiquez la nuance de titane et la spécification du fil.
- Précisez les dimensions, la tolérance et l’état de surface.
- Indiquez la forme de livraison et les documents de contrôle.
Demande de métal d’apport pour le soudage
- Indiquez la classification de soudage requise.
- Faites correspondre le diamètre et la forme au procédé de soudage.
- Définissez les exigences de traçabilité des lots et du mode opératoire.
| Champ de la commande | Informations à fournir | Responsable de la décision |
|---|---|---|
| Métal de base | Nuance et état du matériau | Bureau d’études |
| Classification du métal d’apport | Désignation ERTi requise | Ingénierie du soudage |
| Spécification applicable | Norme, édition et exigences du projet | Bureau d’études et qualité |
| Diamètre | Dimension nominale et tolérance requise | Production |
| Forme de livraison | Baguette droite, bobine ou touret | Production et achats |
| Quantité | Quantité par lot et calendrier de livraison | Achats |
| Surface et emballage | Exigences de propreté et de stockage protégé | Qualité |
| Traçabilité | Identification du lot et documents de contrôle requis | Qualité |
| Conditions de service | Service cryogénique, fatigue ou autre sollicitation spécifiée | Ingénierie de conception |
Le guide des formes de fil en titane et des commandes fournit des informations complémentaires sur les produits. Pour une demande de consommables, transmettez les exigences complétées ainsi que le plan à l’équipe de TiAlloy spécialisée dans les fils d’apport pour le soudage du titane.
FAQ sur le soudage du titane
Peut-on souder le titane au TIG ?
Oui. Le TIG est largement utilisé pour le soudage du titane et de ses alliages, manuellement ou de façon mécanisée. Pour réussir l’assemblage, il faut un matériau propre, un mode opératoire adapté et une protection de la soudure chaude et de la racine exposée. La protection doit être maintenue pendant toute la période de refroidissement requise après l’arrêt de l’arc. Prévoyez l’accès de la torche, de l’écran suiveur et de la racine avant d’ajuster l’assemblage.
Quel est le meilleur gaz pour le soudage TIG du titane ?
L’argon de haute pureté est le gaz de départ habituel pour le soudage TIG du titane. De l’hélium ou des mélanges argon-hélium peuvent être choisis pour répondre à des exigences particulières de pénétration. La qualité du gaz délivré compte autant que les caractéristiques de la bouteille : des fuites, de l’humidité dans les tuyaux et une couverture insuffisante peuvent contaminer le joint avant même que le gaz ne l’atteigne. Vérifiez le circuit de gaz après les périodes d’inactivité, ainsi qu’en cours de production.
Quelle est la meilleure méthode pour souder un tube en titane ?
Le TIG constitue un procédé de départ pratique pour le soudage des tubes en titane, car il permet de contrôler précisément la racine et l’ajout de métal d’apport. Planifiez ensemble la purge interne, l’ajustement, l’accès de la torche et la protection de la zone en refroidissement. Un équipement mécanisé ou orbital est utile lorsque le joint et les exigences de production permettent un réglage documenté, qualifié et reproductible.
Pourquoi le titane est-il difficile à souder ?
La réactivité du titane à haute température complique la maîtrise de la contamination. L’oxygène, l’azote et l’hydrogène peuvent modifier les propriétés du métal fondu ; la fabrication du titane exige donc une protection qui dépasse le périmètre immédiat de l’arc. La propreté, la manipulation du métal d’apport et la protection pendant le refroidissement comptent autant que la stabilité des paramètres de soudage.
Comment les paramètres de soudage influent-ils sur la qualité d’une soudure en titane ?
Dans les différentes applications du soudage du titane, l’intensité, la vitesse d’avance, la longueur d’arc et l’apport de métal déterminent la pénétration, la géométrie du cordon et le cycle thermique. Le débit de gaz et la géométrie du dispositif de protection déterminent l’efficacité de la protection des surfaces chauffées. Réglez ces paramètres de manière coordonnée : augmenter le débit de gaz ne compense pas une protection insuffisante, et reprendre une intensité sans connaître l’épaisseur initiale ni les détails de l’assemblage ne permet pas de maîtriser l’apport thermique.
Peut-on souder directement le titane à l’acier ?
En général, non : un soudage par fusion direct classique peut former des composés intermétalliques fragiles. L’assemblage à l’état solide n’est pas non plus une solution automatique. Une étude de 2013 du TWI sur l’assemblage du titane à l’acier inoxydable a mis en évidence des composés fragiles dans des assemblages réalisés par soudage par friction direct et a étudié l’emploi de couches intermédiaires. L’assemblage du titane à l’acier exige une méthode spécifiquement conçue et une qualification propre.
Quel métal d’apport convient le mieux aux alliages de titane de nuance Grade 5 ?
L’ERTi-5 est un choix courant pour s’accorder à la nuance Grade 5, ou Ti-6Al-4V. L’ERTi-23 peut être spécifié lorsqu’un métal d’apport à très faible teneur en éléments interstitiels est requis. Le choix final dépend de la résistance, de la ductilité, des conditions de service et de la procédure applicable. Les exigences du projet peuvent interdire une substitution qui semblerait raisonnable au regard des recommandations générales de soudage. Veillez donc à conserver la classification spécifiée lors de l’achat, du stockage et de la remise au soudeur.
Préparer la demande de matériaux en fonction de l’assemblage
Commencez par le plan, la nuance du métal de base et la classification requise pour le métal d’apport. La gamme de matériaux en titane de TiAlloy propose les formes de produit nécessaires pour faire correspondre la commande de matériaux au plan de fabrication.
Préparé par Cherry à partir des références citées. Les conclusions des études et les règles propres à certaines applications sont attribuées aux organismes concernés.
Références et sources
- Soudage du titane et de ses alliages, partie 1, TWI, connaissance professionnelle 109.
- Soudage du titane et de ses alliages, partie 2, TWI, connaissance professionnelle 110.
- Microstructure et propriétés mécaniques de soudures en Ti-6Al-4V réalisées selon différents procédés, Tolvanen, Pederson et Klement, 2024 ; notice de recherche de Chalmers.
- Spécification de procédé pour le soudage à l’arc automatique et mécanisé au gaz et à l’électrode de tungstène des pièces en titane et en alliage de titane, NASA/Johnson Space Center, PRC-0015 rév. A, mai 2020.
- Contamination atmosphérique après soudage des dépôts réalisés à l’arc au gaz et à l’électrode de tungstène dans les alliages de titane commercialement pur et Ti-6Al-4V, Hoye, Li, Norrish et Dippenaar, 2011.
- L’évaluation subjective de la qualité des soudures et son effet sur les coûts de production, Öberg et Åstrand, 2013 ; notice de recherche de Chalmers.
- Arbitrages liés au coût de la qualité dans l’amélioration des procédés de fabrication et le choix des stratégies d’inspection : étude de cas d’ensembles automobiles soudés, Zaklouta et Roth, SAE International, 2012.
- A5.16/A5.16M:2023 : spécification des électrodes de soudage en titane et en alliage de titane, American Welding Society, description publique.
- B863 : spécification standard des fils en titane et en alliage de titane, ASTM International, fiche active B863-26 et champ d’application public.
- Aptitude au soudage des matériaux : titane et alliages de titane, TWI, connaissance professionnelle 24, recommandations techniques mises à jour.
- Soudage par friction de matériaux dissemblables : titane et acier inoxydable, Bertrand Flipo, TWI, résumé public du rapport 1040/2013.
Pourquoi nous publions
À propos de TiAlloy
TiAlloy fournit du titane, de l’acier inoxydable, des alliages de nickel et des tôles plaquées pour des commandes industrielles soumises à des spécifications précises. Nos guides techniques aident les acheteurs à définir la forme du produit, la norme applicable, le périmètre des contrôles et les documents de libération avant de comparer les devis.
01Fusion et mise en formeTôles, feuilles, tuyaux, tubes, barres, fils et pièces forgées
02ProcédésTraitement thermique, finition, contrôle et conditionnement pour l’exportation
03VérificationCertificat EN 10204 type 3.1 et documents de commande
Tendance actuelle