Contactez TiAlloy

Comparatif Inconel 625 et 718 pour les acheteurs industriels

Par XCX · Mis à jour en octobre 2026
Pour comparer l’Inconel 625 et l’Inconel 718, commencez par l’application : envisagez le 625 pour les équipements fabriqués et le 718 durci par précipitation lorsque la conception exige une résistance supérieure. La décision d’achat dépend de la forme du produit, du traitement thermique, de la température réelle et de l’environnement de la pièce finie.
Une barre marquée « 718 » peut être livrée dans de nombreux états différents. Une tôle en « 625 » peut également être livrée avec différentes exigences de recuit. Se fier uniquement aux exigences de résistance affichées, sans tenir compte de ces détails, peut conduire l’acheteur à choisir un procédé de fabrication inadapté, même si les deux offres mentionnent le bon alliage de nickel.
Ce guide compare l’Inconel 625 et l’Inconel 718 à partir de données de propriétés propres aux sources, d’exemples d’offres et d’une liste de contrôle pour les bons de commande. Les valeurs sont attribuées au producteur, tandis que des études du NIST et d’universités apportent des éléments sur la fabrication. L’approbation de l’ingénierie dépend de la base de conception du composant.
Inconel 625 et 718 : aperçu comparatif
L’Inconel 625 est privilégié lorsque la sélection et la fabrication sont principalement dictées par la résistance à la corrosion, tandis que l’Inconel 718 est privilégié lorsque la sélection est principalement dictée par la résistance mécanique, après le traitement de vieillissement spécifié. L’Inconel 625 et l’Inconel 718 sont des alliages de nickel utilisés dans des équipements complexes. Pour bien choisir un matériau, il faut tenir compte de la nuance et de l’état de livraison, évaluer les conditions de service et estimer les coûts et les délais de fabrication.
625 : commencez par l’environnement
UNS N06625. Un bon candidat pour les pièces fabriquées résistantes à la corrosion ; précisez l’état recuit ou traité par mise en solution.
718 : commencez par la charge
UNS N07718. Un candidat durcissable par précipitation pour les pièces fortement sollicitées ; précisez le traitement de mise en solution et le cycle de vieillissement requis.
Aucune nuance ne remplace l’autre par un simple changement de désignation. Les différences entre les nuances Inconel portent sur la composition chimique, les mécanismes de durcissement et la façon dont la pièce atteint son état final. Notre guide sur l’Inconel 625 présente cet alliage plus en détail.
Si un plan spécifie déjà le N07718, une offre moins chère en N06625 nécessite une modification de matériau approuvée par l’ingénierie. Les achats doivent d’abord chiffrer le procédé spécifié. Remplacer la pièce définie sur le plan par une pièce moins chère doit être considéré comme un compromis de conception, et non comme une réponse à une offre plus coûteuse.
Composition chimique et mécanismes de durcissement
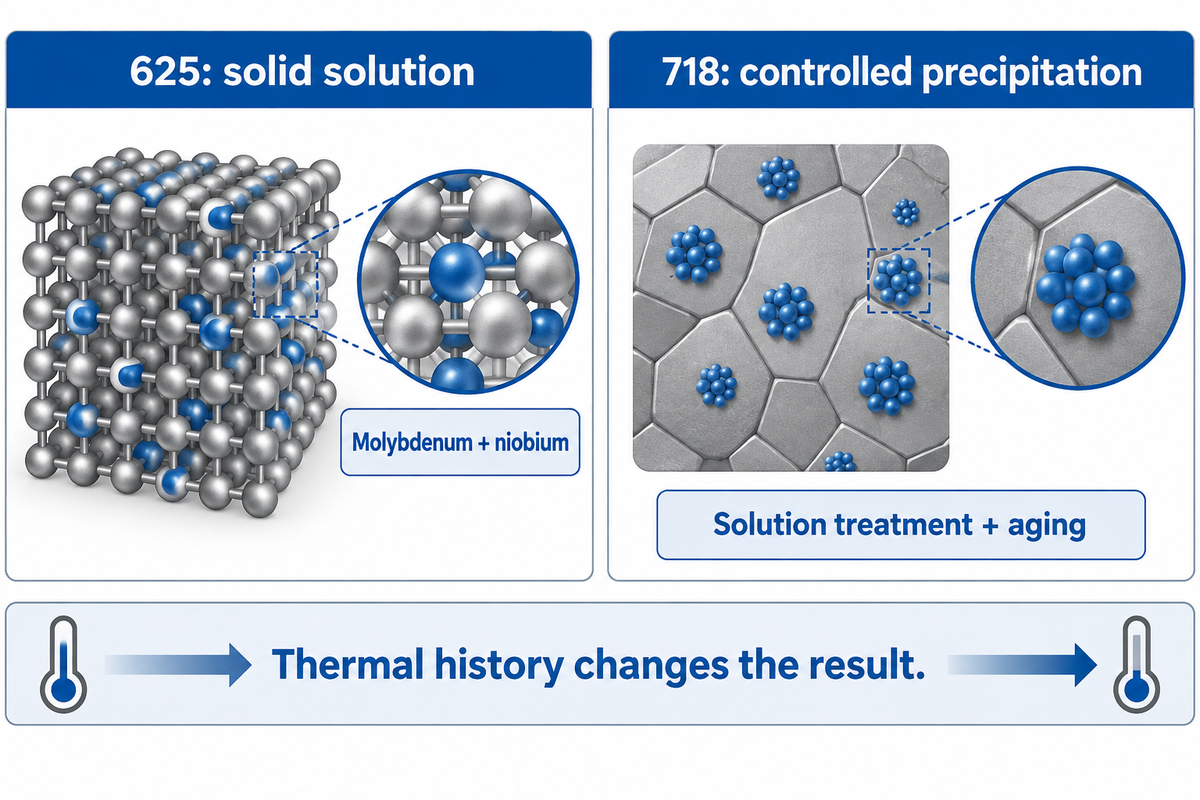
La composition chimique explique les différences entre le 625 et le 718 : le molybdène et le niobium renforcent le 625 conventionnel par solution solide, tandis que la précipitation contrôlée confère au 718 vieilli sa résistance élevée. Le chrome contribue à la résistance à la corrosion et à l’oxydation des deux alliages. L’historique de fabrication peut entraîner des variations de microstructure, notamment après de longues expositions à la chaleur ou en fabrication additive.
| Caractéristique | Alliage Inconel 625 | Alliage Inconel 718 |
|---|---|---|
| Désignation UNS | N06625 | N07718 |
| Teneur en nickel | 58 % minimum de nickel | 50–55 % de nickel et de cobalt |
| Chrome | 20–23% | 17–21% |
| Molybdène | 8–10% | 2.8–3.3% |
| Niobium et tantale | 3.15–4.15% | 4.75–5.50% |
| Titane | 0,40 % maximum | 0.65–1.15% |
| Aluminium | 0,40 % maximum | 0.20–0.80% |
| Fer | 5 % maximum | Reste |
| Mécanisme de durcissement principal | Solution solide pour la fourniture conventionnelle | Durcissement par précipitation après mise en solution |
| État à préciser à la commande | Recuit ou traité par mise en solution | Traité par mise en solution, ou traité par mise en solution puis vieilli |
Sources : bulletin Alloy 625 2013 de Special Metals, tableau 1, et bulletin Alloy 718 2007, tableau 1. Pour le 718, le nickel et le cobalt sont soumis à une limite combinée ; le 718 est un superalliage à base de nickel, et non un alliage à base de cobalt.
Le 625 est principalement choisi ici pour sa combinaison de résistance à la corrosion et de bonnes caractéristiques de fabrication. L’alliage 718 est principalement choisi pour satisfaire une exigence de résistance mécanique spécifiée. Ses précipités γ′ et γ″ se forment pendant le vieillissement. Dire que le 625 ne durcit pas par vieillissement est un raccourci utile pour les achats conventionnels, mais affirmer qu’il ne formera jamais de précipités est inexact. La revue métallurgique de Floreen, Fuchs et Yang décrit la façon dont l’historique thermique modifie la structure et les propriétés du 625.
Special Metals consigne les résultats d’essais sur une barre laminée à chaud et recuite en 625, exposée à 1200°F pendant 2 000 heures : la limite d’élasticité passe de 69.5 à 126.5 ksi, tandis que l’allongement chute de 54 % à 30 %. Une longue exposition thermique modifie l’équilibre entre résistance mécanique et ductilité, même dans un alliage nominalement durci par solution solide. Les résistances ont été mesurées à température ambiante après l’exposition.
Propriétés mécaniques : comparer l’état de livraison
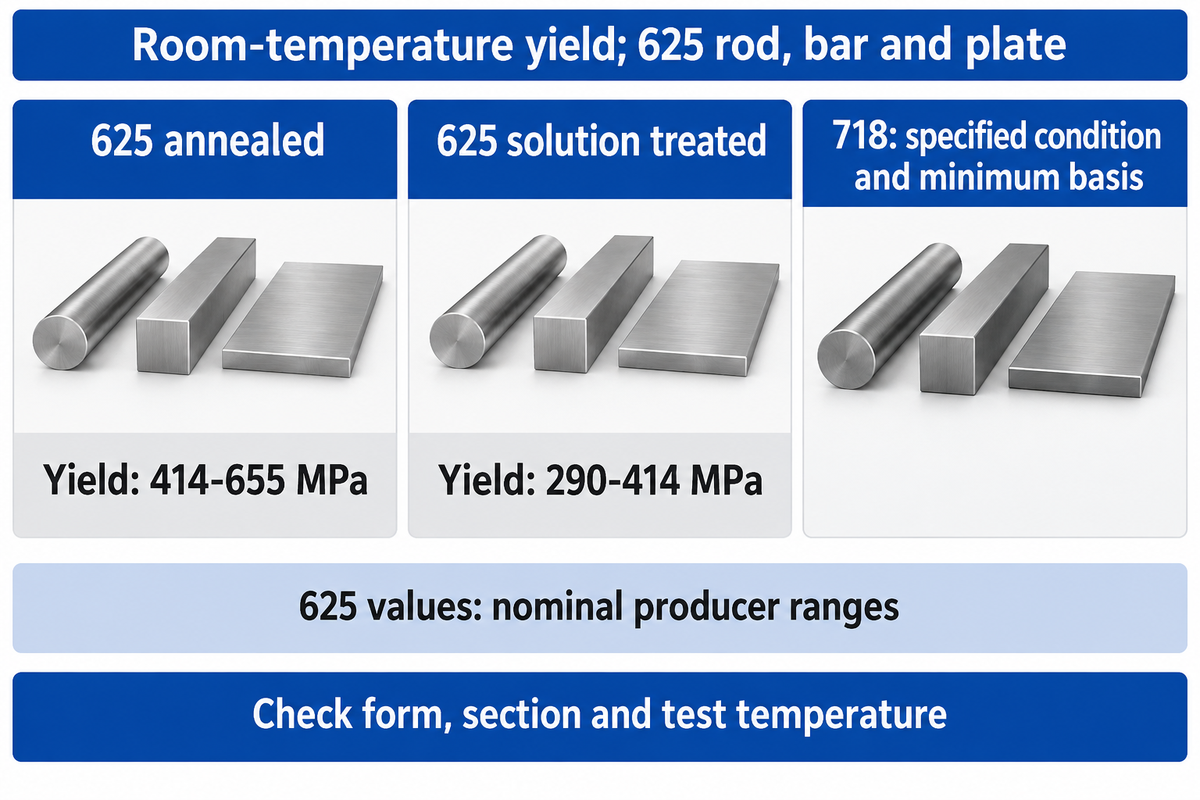
Les alliages 718 durcis par précipitation présentent généralement une limite d’élasticité à température ambiante supérieure à celle du 625 conventionnel recuit, mais la comparaison doit reposer sur une base commune. Pour chaque valeur, il faut préciser la forme du produit, la dimension de la section, l’état de traitement thermique et la température d’essai. Les données indicatives des producteurs, les valeurs minimales contractuelles et les mesures expérimentales répondent à des questions différentes et doivent être présentées séparément.
| Matériau et forme | État | Limite d’élasticité | Résistance à la traction | Base de la valeur |
|---|---|---|---|---|
| 625, en barre et en tôle | Recuit | 414–655 MPa | 827–1 034 MPa | Plage nominale de Special Metals |
| 625, en barre et en tôle | Traité par mise en solution | 290–414 MPa | 724–896 MPa | Plage nominale de Special Metals |
| 718, barre ≤127 mm | Recuit de mise en solution et durci | 1 030 MPa | 1 240 MPa | Valeurs minimales spécifiées par VDM |
| Éprouvettes de 718 laminées pour l’étude | À l’état de livraison, ACR | 540 MPa | 958 MPa | Résultats expérimentaux de Švec et al. |
| Éprouvettes de 718 laminées pour l’étude | Traitement thermique étudié, ACR HT | 1 147 MPa | 1 370 MPa | Résultats expérimentaux de Švec et al. |
Le tableau 5 de Special Metals sur le 625 fournit des données pour des produits jusqu’à 4 pouces et indique des valeurs nominales. La fiche Alloy 718 2020 de VDM, tableau 5, donne des valeurs minimales pour des dimensions de produit et un traitement définis. Diviser ces deux lignes reviendrait à mélanger une plage nominale et une valeur minimale, sans établir de rapport de résistance garanti.
« La technologie de production peut fortement influer sur certaines propriétés mécaniques »
Quels sont les inconvénients de l’Inconel 718 ?
L’Inconel 718 ajoute à la décision d’achat la maîtrise du traitement, la difficulté d’usinage et un compromis entre résistance et ductilité. Par rapport à l’Inconel 625 fourni à l’état recuit conventionnel, un composant fini en 718 vieilli exige davantage d’attention à son cycle thermique et à son état final de réception. La résistance accrue du 718 n’est utile que dans les zones où la conception l’exige.
Dans les éprouvettes laminées particulières étudiées par Švec et ses collaborateurs, le traitement a fait passer la limite d’élasticité de 540 à 1 147 MPa, tandis que l’allongement a chuté de 39,3 % à 24,1 %. Ces échantillons différaient également du matériau imprimé au laser étudié. Pour une pièce soumise à des charges cycliques, les propriétés de fatigue doivent être évaluées sur une base propre : l’étude de fatigue 718 LPBF de 2023 de Kafka et ses collaborateurs a montré que la rugosité et la durée de vie en fatigue n’étaient pas liées de manière simple.
L’exigence de limite d’élasticité minimale de 1 030 MPa s’applique à un produit 718 et à un état définis, et non à chaque livraison désignée par le nom de l’alliage. Pour comparer les propriétés des matériaux, les acheteurs doivent retenir les mêmes dimensions de produit, traitement et base d’essai pour les deux options, afin que l’offre à l’état adouci, moins chère, prenne en compte le coût du traitement ultérieur.
Résistance à la corrosion : tenir compte de l’environnement
L’Inconel 625 constitue un bon point de départ pour la résistance à la corrosion dans des environnements de procédé sévères ; le 718 est choisi lorsque les charges mécaniques déterminent la spécification. Les performances réelles dépendent du milieu, de la concentration, de la température, des contraintes et de l’état métallurgique. L’eau de mer, les acides chauds et les crevasses contenant des chlorures exigent donc des choix distincts, plutôt qu’un classement unique de la résistance à la corrosion.
Le molybdène et le chrome contribuent à expliquer la place du 625 parmi les superalliages de nickel résistants à la corrosion. La fiche technique Alloy 625 2022 de VDM indique, pour le 625 Grade 1 recuit doux, une température critique de piqûration de 75°C et une température critique de corrosion caverneuse de 55°C lors de son essai au chlorure ferrique à 10 %. Ces résultats de laboratoire concernent ce milieu ; une installation en eau de mer à 55°C présente une chimie, un écoulement et une géométrie différents.
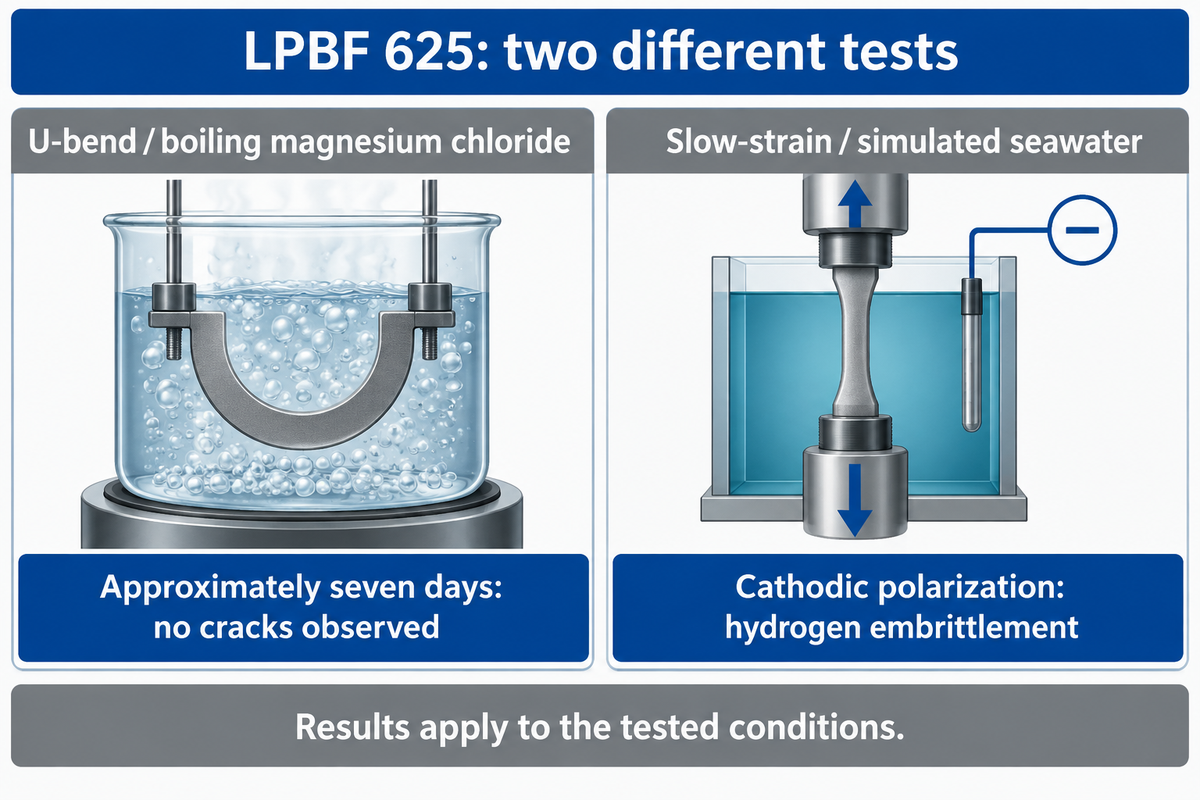
Un contre-exemple concret est présenté dans l’étude LPBF 625 de Cabrini et ses collaborateurs publiée en 2021. Les éprouvettes d’essai en pliage en U ont été exposées au chlorure de magnésium bouillant pendant environ sept jours, sans fissure détectée dans les conditions d’essai. Des essais distincts à vitesse de déformation lente en eau de mer simulée avec polarisation cathodique ont entraîné une fragilisation par l’hydrogène. Une même famille d’alliages peut réagir différemment lorsque l’électrochimie et les sollicitations changent.
Pour une cuve de procédé soudée, la décision doit tenir compte de la zone de soudure, du métal déposé et de la séquence de fabrication. Une recommandation fondée uniquement sur la composition du métal de base ne prend pas en compte l’assemblage dans les conditions de service. La revue métallurgique de 1994 décrit également comment une exposition prolongée et la composition chimique affectent la ténacité du 625 ; une microstructure vieillie plus résistante n’est pas automatiquement préférable pour un service en milieu corrosif.
Les températures de 75°C pour la piqûration et de 55°C pour la corrosion caverneuse correspondent à l’essai au chlorure ferrique de VDM sur du 625 Grade 1 recuit doux. Ces températures d’essai ne définissent aucune plage universelle de service. Les achats d’alliages résistants à la corrosion sont plus efficaces lorsque le fluide de service et l’état des assemblages sont spécifiés. Si le remplacement par du 718 est envisagé, une nouvelle évaluation de l’environnement s’impose également.
Résistance aux températures élevées : interpréter la bonne limite
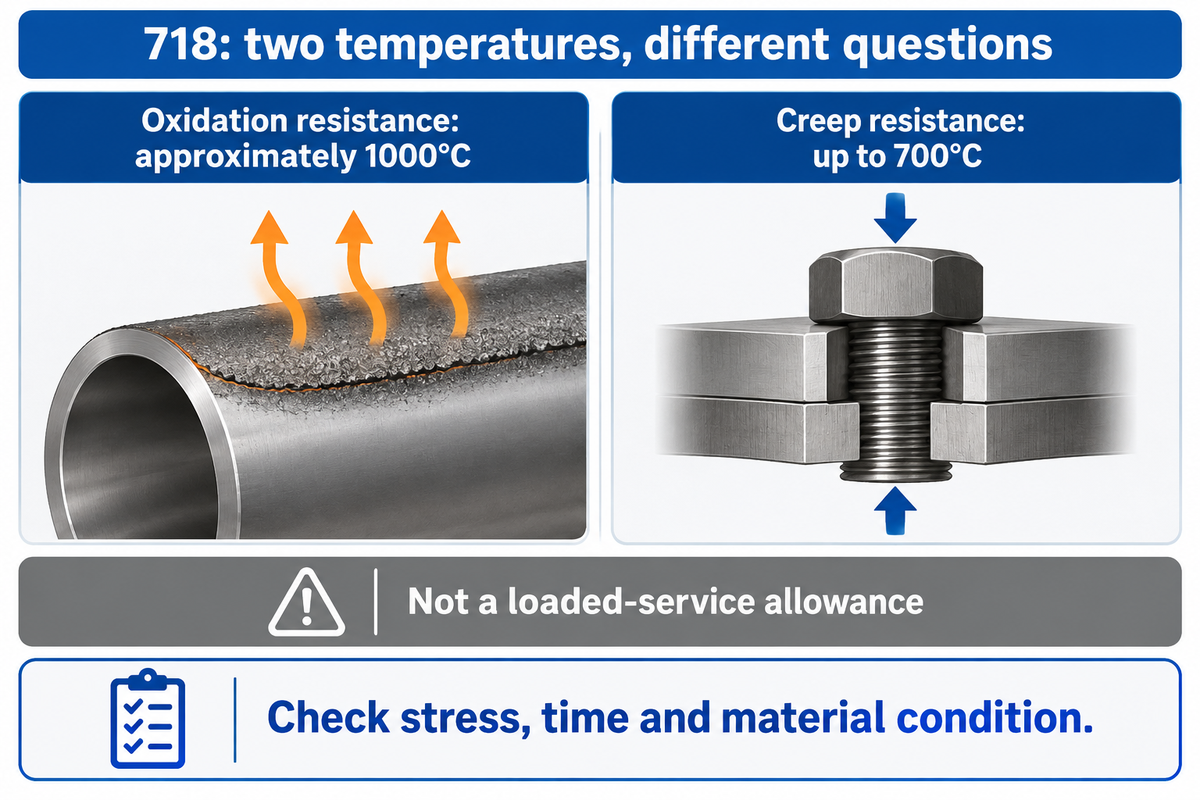
La résistance à température élevée pose une question de charge et de durée, tandis que la résistance à l’oxydation concerne la réaction avec l’atmosphère environnante. L’Inconel 625 et le 718 couvrent chacun une large plage de températures, mais une seule température maximale masque ces différents mécanismes de défaillance. Pour un composant sous charge, le fluage, la rupture et la durée d’exposition priment sur une température maximale d’oxydation.
2 températures, 2 questions différentes
La température d’oxydation concerne l’attaque de la surface ; la température de service sous charge indique si l’état spécifié du matériau peut supporter la contrainte requise pendant la durée requise.
Question 1 : la surface résistera-t-elle à l’oxydation ? VDM indique que le 718 présente une bonne résistance à l’oxydation jusqu’à environ 1000°C. Il s’agit d’une caractéristique du matériau. Une fixation de turbine à gaz doit aussi remplir une fonction mécanique ; sa résistance à l’oxydation ne suffit pas à définir sa température admissible en service sous charge.
Question 2 : la pièce supportera-t-elle la charge ? Le même bulletin VDM indique une bonne résistance au fluage jusqu’à 700°C. Le niveau de contrainte, la durée et l’état du matériau déterminent toujours le calcul de conception. Utiliser l’Inconel 718 à une température associée à sa résistance à l’oxydation tout en se fondant sur sa résistance à la traction à température ambiante reviendrait à combiner des hypothèses de conception incompatibles.
Le 625 se comporte lui aussi différemment selon l’état choisi. Le champ d’application publié de ASTM B443-26 indique que les produits plats recuits Grade 1 sont normalement utilisés jusqu’à 1100°F, soit 593°C ; le matériau recuit par mise en solution Grade 2 est normalement utilisé au-dessus de cette température lorsque la résistance au fluage et à la rupture est requise. Le choix de la nuance pour la tôle fait donc partie de la spécification haute température et ne doit pas être décidé après l’achat.
Un essai de traction de courte durée à température élevée constitue un autre cas de figure. Švec et ses collaborateurs ont testé le 718 entre 600 et 900°C après un maintien de dix minutes à température. Un essai de courte durée à 900°C et un assemblage soumis à une charge continue à 900°C correspondent à des expositions très différentes. Les équipements de production d’énergie doivent être évalués selon cette seconde condition de service.
Les indications de VDM sur l’oxydation du 718 jusqu’à environ 1000°C et sur son fluage jusqu’à 700°C diffèrent de 300°C parce qu’elles concernent des comportements différents. Une plage de températures devient utile lorsqu’elle est associée à un mécanisme de défaillance et à un état du matériau. Les équipes achats peuvent alors distinguer une enceinte résistante à la chaleur d’un composant de section chaude fortement sollicité.
Le soudage et l’usinage modifient le procédé de fabrication
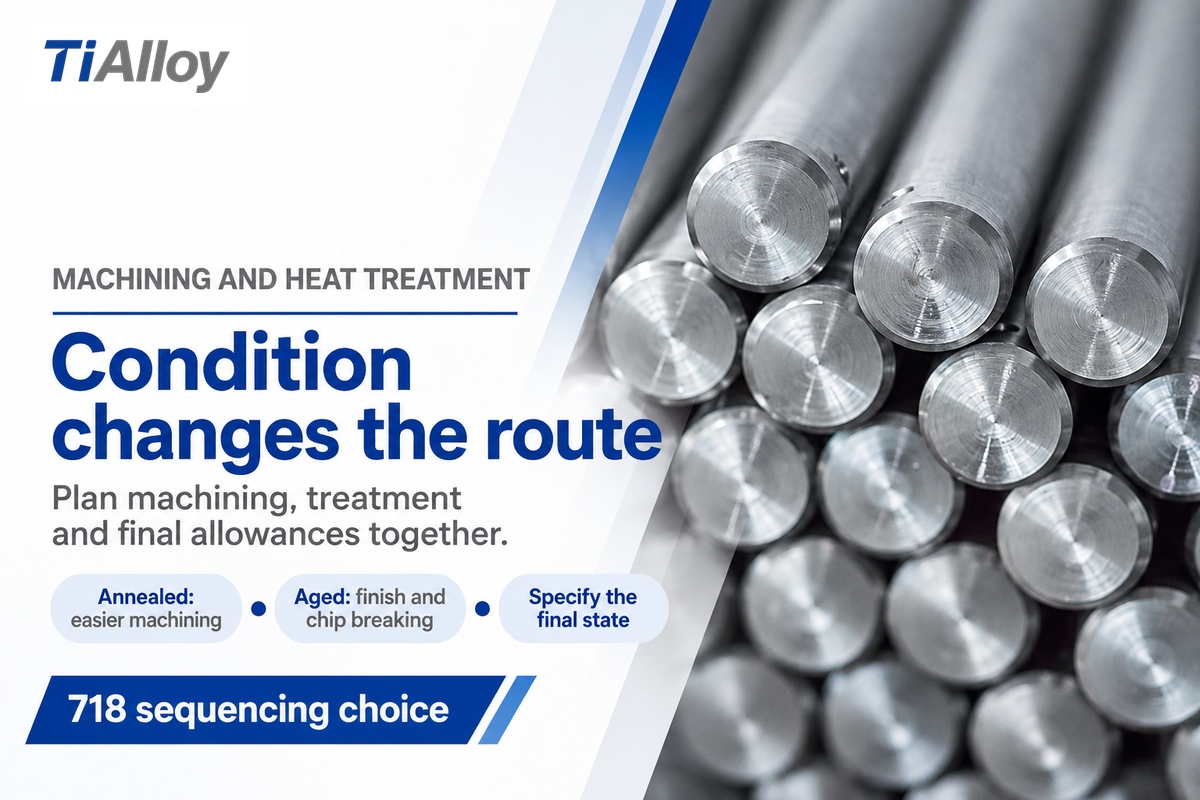
Le coût de fabrication dépend de l’état dans lequel l’alliage est usiné, assemblé puis traité thermiquement. Le 625 conventionnel convient souvent aux ensembles soudés résistants à la corrosion, tandis que l’usinage du 718 comporte généralement une étape d’ébauche à l’état plus doux, suivie d’une finition après vieillissement. La géométrie, le couple disponible à la broche, la maîtrise des copeaux et les variations dimensionnelles peuvent influer sur l’ordre des opérations et la qualité finale du composant.
L’Inconel 625 est-il difficile à usiner ?
Oui, l’Inconel 625 est difficile à usiner. L’usinage de l’Inconel 625 est difficile parce que la coupe génère de la chaleur et durcit la surface, ce qui peut endommager l’outil lors de la passe suivante. En pratique, il faut trouver un équilibre entre la vitesse de coupe, le couple disponible et un refroidissement suffisant. Même à l’état recuit, l’usinabilité reste un enjeu de procédé.
Une discussion sur Practical Machinist consacrée au tournage du 625 évoque des problèmes de couple à faible vitesse et de maîtrise des copeaux. Il faut en retenir qu’il convient de chiffrer la machine et la caractéristique réelle de la pièce, plutôt que d’appliquer un coefficient universel de vitesse de coupe entre le 625 et le 718. Une pièce à paroi mince et une ébauche rigide en barre imposent des contraintes de stabilité différentes à l’outil.
Le 718 offre une possibilité d’ordonner les opérations différemment. Special Metals indique que l’usinage est plus facile et que les outils durent plus longtemps à l’état recuit, mais que l’état de surface et la fragmentation des copeaux sont meilleurs à l’état vieilli. Un fournisseur peut pré-usiner le matériau à l’état doux, effectuer le traitement de durcissement requis et prévoir des surépaisseurs pour la finition des surfaces critiques. Le guide TiAlloy sur l’Alloy 718 fournit davantage d’informations sur ces nuances.
Prenons le cas d’un composant 718 de forme quasi définitive dont toutes les caractéristiques ne peuvent pas être tournées. Une discussion d’atelier sur le 718 traité thermiquement décrit précisément ce problème de géométrie. L’accès de l’outil et la stratégie de fraisage comptent autant que la dureté. Dans un autre cas, une étude d’American Machinist sur une bille de vanne rapporte que des changements d’outillage ont accru la productivité ; elle concerne toutefois un seul cas de fabrication réalisé avec la participation d’un fournisseur. Ses aspects économiques sont propres à cette opération.
Le soudage exige une réflexion similaire sur le procédé de fabrication. Le choix du métal d’apport, la propreté des joints et les exigences après soudage dépendent du mode opératoire applicable et du service prévu. Si le 718 doit être livré à l’état vieilli final, la séquence de traitement de l’assemblage doit être définie ; la résistance élevée d’une barre de base à réception ne détermine pas l’état de l’assemblage soudé terminé.
VDM indique un recuit doux du 625 Grade 1 à 950–1050°C et un recuit par mise en solution du Grade 2 à 1080–1160°C. Ces différences montrent pourquoi une offre mentionnant simplement « traité thermiquement » est insuffisante. Une offre de fabrication doit indiquer l’opération effectivement prévue et son ordre, avant la dernière étape de mise aux dimensions, de contrôle et de livraison.
Prix de l’Inconel 625 et 718 : comparer le coût de la pièce finie
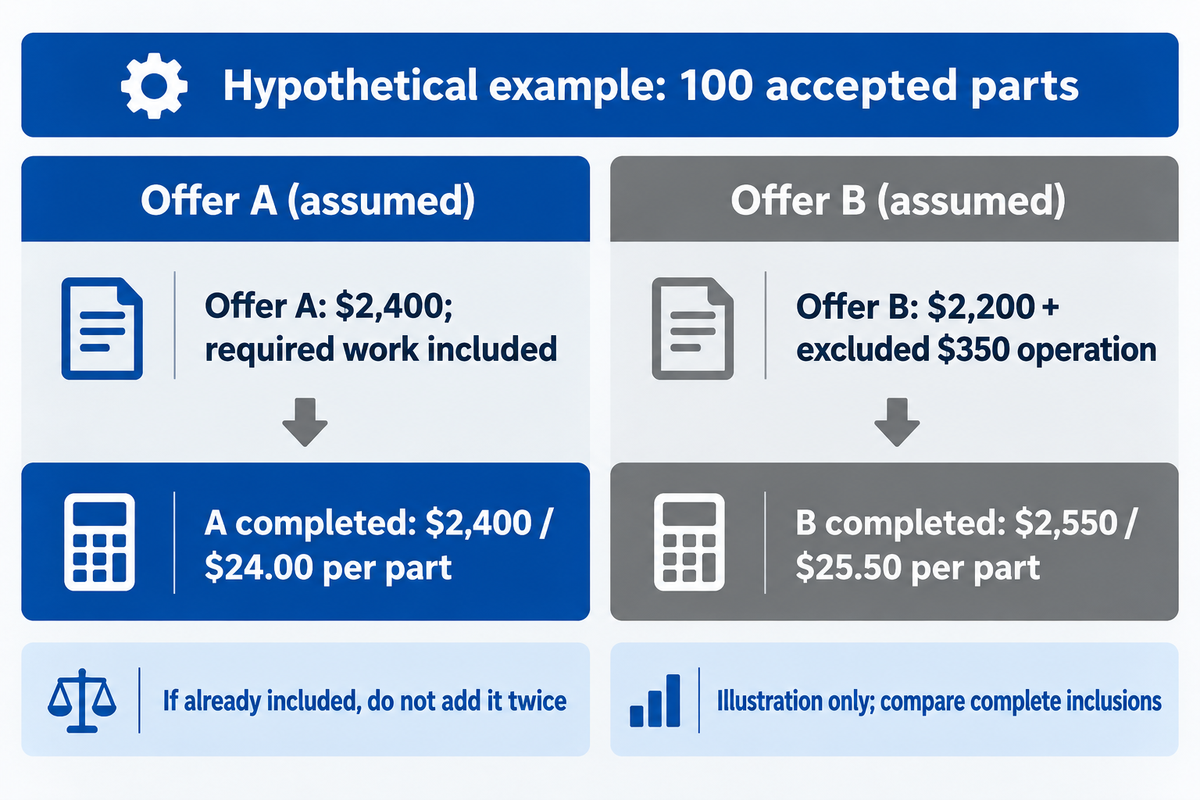
Comparez les prix de l’Inconel 625 et de l’Inconel 718 en calculant le coût de la pièce finie acceptée, une fois l’alliage adapté choisi par l’ingénierie. L’offre la moins chère pour la matière première peut entraîner des coûts supplémentaires de traitement, d’essais, d’usinage ou de rebut. Une offre complète détaille ces éléments.
Exemple : deux offres techniquement acceptables portent sur 100 pièces acceptées. L’offre A coûte $2 400 et inclut tous les traitements et essais requis. L’offre B coûte $2 200, mais exclut une opération requise, chiffrée à $350. Les totaux après réalisation sont de $2 400 et $2,550, soit $24,00 et $25,50 par pièce acceptée.
| Poste de coût | Offre A | Offre B |
|---|---|---|
| Lot chiffré | $2,400 | $2,200 |
| Opération requise exclue | $0 supplémentaire ; inclus | $350 |
| Lot complet | $2,400 | $2,550 |
| Quantité acceptée | 100 pièces | 100 pièces |
| Coût par pièce acceptée | $24.00/pièce | $25.50/pièce |
Si l’offre B inclut déjà cette opération, son total reste de $2,200, soit $22,00 par pièce. Ajouter $350 reviendrait à compter deux fois le même travail. Une opération exclue dont le coût n’est pas précisé reste un poste ouvert, et non un coût nul. Le dénominateur compte aussi : un lot de 100 ébauches n’équivaut pas à un lot de 100 pièces finies acceptées.
Dans une étude spécifique sur le 718 LPBF, Benzing et ses collaborateurs ont comparé 15 heures de traitement thermique adapté à 42 heures pour la séquence conventionnelle étudiée. Cette expérience montre pourquoi une offre doit détailler les opérations. Elle n’indique ni un prix de marché applicable à l’ensemble de l’alliage ni une recette de traitement pour des produits corroyés.
Dans l’exemple portant sur 100 pièces, une économie apparente de $200 se transforme en un surcoût de $150 pour le lot complet après ajout d’une opération exclue de $350. Le résultat d’une comparaison d’achat dépend de la liste des opérations incluses et de la quantité acceptée. La teneur en nickel ne suffit pas à trancher cette différence commerciale, même lorsqu’on compare deux superalliages de nickel.
Quel alliage convient à votre application ?
Pour choisir entre l’Inconel 718 et l’Inconel 625, commencez par la fonction principale : les équipements fabriqués résistants à la corrosion orientent d’abord vers le 625, tandis que les pièces fortement sollicitées avec un cycle de vieillissement maîtrisé orientent vers le 718. L’application précise impose ensuite les contraintes définitives. L’exposition chimique, les charges cycliques, la température, la forme du produit et le procédé de fabrication déterminent si le choix initial résiste à l’examen de l’ingénierie.
| Situation d’achat | Option initiale | Exigence déterminante |
|---|---|---|
| Tuyauterie de procédé en milieu corrosif | Évaluer le 625 | Milieu, température, soudure et spécification de la tuyauterie |
| Fixation fortement sollicitée | Évaluer le 718 vieilli | Résistance requise et état final après traitement |
| Équipement chaud porteur de charge | Évaluer les données de service du 718 | Base de calcul du fluage et de la rupture selon la contrainte et la durée de conception |
| Ensemble soudé d’échangeur thermique | Évaluer le procédé de fabrication du 625 | Fluide de chaque côté, joints et conditions de nettoyage |
| Composant offshore exposé à l’eau de mer | Évaluer le comportement du 625 dans l’environnement | Crevasses, protection cathodique, contraintes et procédé de fabrication |
| Pièce imprimée soumise à la fatigue | Qualifier le procédé exact pour le 625 ou le 718 | Orientation de fabrication, état de surface et base de calcul de la fatigue |
| Caractéristique de précision à paroi mince | Comparer les séquences complètes d’usinage | Stabilité, dilatation thermique et surépaisseur de finition |
| Plan existant spécifiant le N07718 | Acheter le 718 dans l’état spécifié | Approbation de l’ingénierie avant tout remplacement d’alliage |
| Autre forme de produit proposée | Vérifier la norme propre à la forme du produit | Exigences de réception des tôles, barres et pièces forgées |
| Prix le plus bas pour la matière première à réception | Calcul complet du coût par pièce acceptée | Opérations requises exclues et quantité finale acceptée |
Quel alliage convient le mieux aux plateformes offshore pétrolières et gazières ?
Le 625 est un meilleur candidat de départ pour un service offshore exposé à la corrosion ; le 718 l’est pour un composant fortement sollicité dont la conception spécifie l’état durci. Le 718 vieilli convient aux applications qui exigent cette résistance et un cycle thermique maîtrisé. Ces deux types de service existent sur les plateformes offshore. Désigner un seul alliage comme le meilleur dans tous les cas serait une erreur, car cela ne distinguerait pas une conduite de procédé, une fixation et une pièce sous-marine soumise à des charges cycliques.
Pour un composant en eau de mer avec protection cathodique, la spécification doit définir l’état électrochimique en plus de la résistance à la corrosion. L’un des essais de Cabrini sur le 625 LPBF a révélé une fragilisation par l’hydrogène sous polarisation ; extrapoler ce résultat à un matériau corroyé exige également une base matériau adéquate. Pour une fixation chaude sous charge, c’est plutôt la question du fluage qui détermine l’évaluation thermique.
Les échangeurs thermiques aérospatiaux offrent un autre exemple utile. L’entretien de The Fabricator avec Venkat Vedula d’UTC décrit des travaux portant sur le 625, le 718 et l’aluminium, avec notamment des opérations de finition après fabrication. Ce projet montre comment la géométrie et le procédé peuvent orienter le choix. Il s’agit d’un projet tiers, et non d’une qualification obtenue par TiAlloy.
Que préciser sur le bon de commande
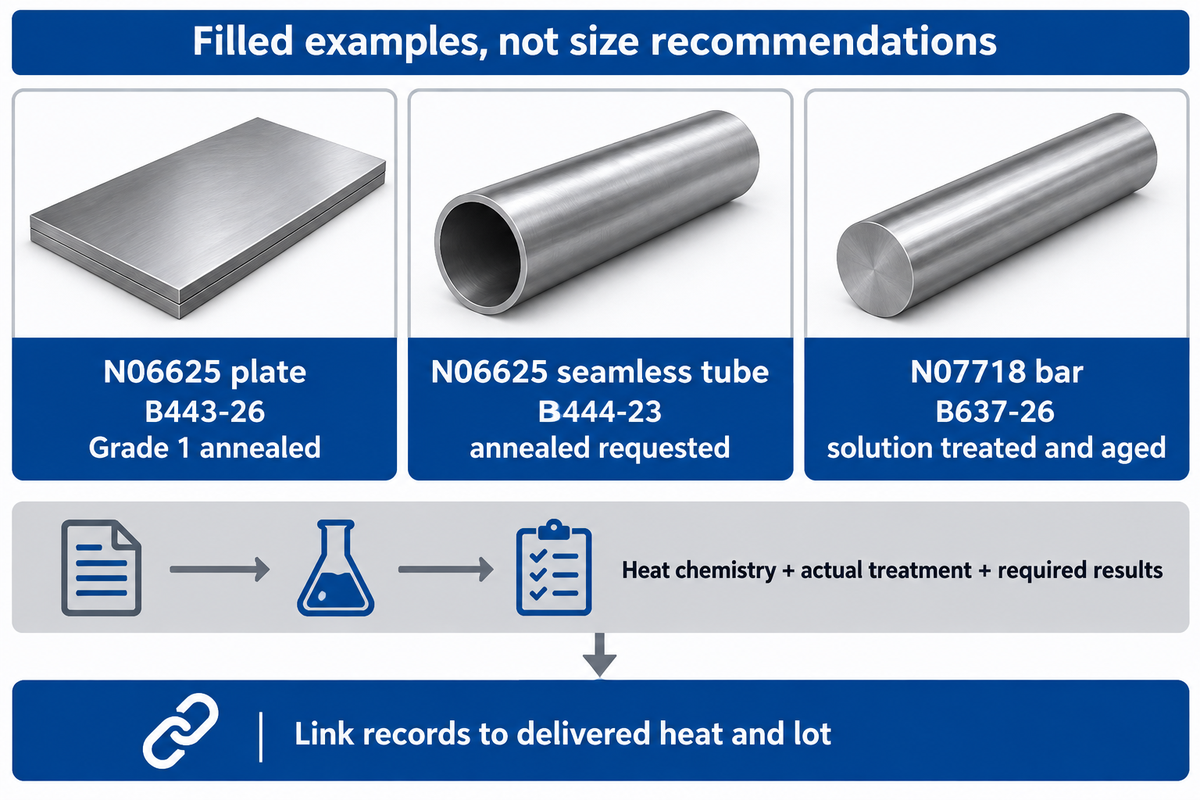
Un bon de commande doit relier la désignation de l’alliage à la forme de produit, à l’édition de la norme, à l’état de livraison et aux exigences d’acceptation. Pour l’Inconel 625 et le 718, cette concordance garantit la livraison d’un matériau conforme à la composition chimique et à l’état de transformation requis. Les dimensions, la traçabilité, les contrôles et tout traitement thermique restant à effectuer doivent figurer sur la même commande.
ASTM B443-26 couvre les tôles, feuilles et bandes en alliage de nickel dans les limites de son champ d’application. [ASTM B637-26 concerne les barres, les pièces forgées et les ébauches de forge en alliage de nickel durcissable par précipitation]. Les autres formes de produit relèvent de documents distincts. Le [catalogue B02.07 en vigueur] d’ASTM aide à déterminer la famille de normes produit appropriée avant de finaliser les exigences d’achat.
Les champs suivants doivent figurer dans une demande de devis. Les quantités et dimensions indiquées sont des exemples à remplacer par les exigences du plan.
| Article demandé | Référence produit et état demandé | Documents liés à la coulée livrée |
|---|---|---|
| Tôle N06625 : 10 pièces, 3 × 1000 × 2000 mm | B443-26, nuance 1 recuite | Composition chimique de la coulée, identification du traitement, résultats mécaniques réels et marquages de la tôle |
| Tube N06625 sans soudure : 20 longueurs, diamètre extérieur 25 mm × épaisseur de paroi 2 mm × 3000 mm | Référence produit B444-23, état recuit demandé dans la commande | Composition chimique de la coulée, dossier de traitement, résultats réels des essais requis sur le tube et marquages de la coulée/du lot |
| Barre N07718 : 100 pièces, diamètre 25 mm × 100 mm | Référence produit B637-26, état final mis en solution puis vieilli demandé | Composition chimique de la coulée, traitement réel et résultats mécaniques, traçabilité des pièces finies |
La référence B444-23 pour les tubes figure dans le catalogue produit actuel d’ASTM. La commande détermine les documents d’inspection et les examens requis. La composition chimique identifie la coulée ; les dossiers de traitement décrivent la transformation ; les résultats des essais mécaniques et des essais sur tube attestent du respect des exigences d’acceptation commandées. Chaque document doit être traçable jusqu’aux pièces livrées.
| Paramètre | Plage recommandée | Importance | Méthode de vérification |
|---|---|---|---|
| Alliage et forme de produit | Barre N07718 ou tôle N06625, selon le plan | Relie la composition chimique à la forme de produit prévue | Concordance entre le plan et la ligne de commande |
| Édition de la norme | Exigence applicable de B637-26 ou B443-26 | Définit la référence produit commandée | L’édition figure sur le contrat et le certificat |
| État de livraison | État de recuit, de mise en solution ou de vieillissement précisé | Détermine les transformations ultérieures | Dossier de traitement et rapport mécanique |
| Dimensions et quantité | Exemple : 100 pièces, diamètre 25 mm | Détermine le rendement matière et le nombre de pièces acceptées | Contrôle dimensionnel selon les tolérances du plan |
| Données sur les conditions de service | Température réelle en °C, durée et cycle de charge | Permet de distinguer les exigences liées à l’oxydation, au fluage et à la fatigue | Référence matière approuvée par le bureau d’études |
| Milieu corrosif | Fluide, concentration, zones de rétention et système de protection | Décrit l’exposition réelle à l’environnement | Spécification de corrosion du projet |
| Opérations incluses | Traitement, essais, finition et quantité acceptée | Évite les oublis de coûts et les doubles comptages | Rapprochement du devis ligne par ligne |
| Traçabilité | Lien avec la coulée/le lot jusqu’à la livraison des pièces finies | Relie les résultats au matériau livré | Certificat, marquages et dossiers d’essais |
Demandez le numéro de coulée et le certificat de contrôle matière pour l’alliage commandé. Vérifiez si la résistance annoncée est une valeur minimale d’acceptation ou une valeur indicative typique. Vérifiez toutes les opérations obligatoires exclues avant l’approbation commerciale. Pour une barre de 25 mm nécessitant un vieillissement final, désignez explicitement le responsable de cette opération.
Les formes de produit en alliage 625 et les devis pour l’alliage 718 dans un état précis sont disponibles auprès de TiAlloy. L’envoi du plan et des champs renseignés permet d’établir le devis sur une base matière et de transformation clairement définie.
Perspectives d’approvisionnement : préciser la filière de fabrication
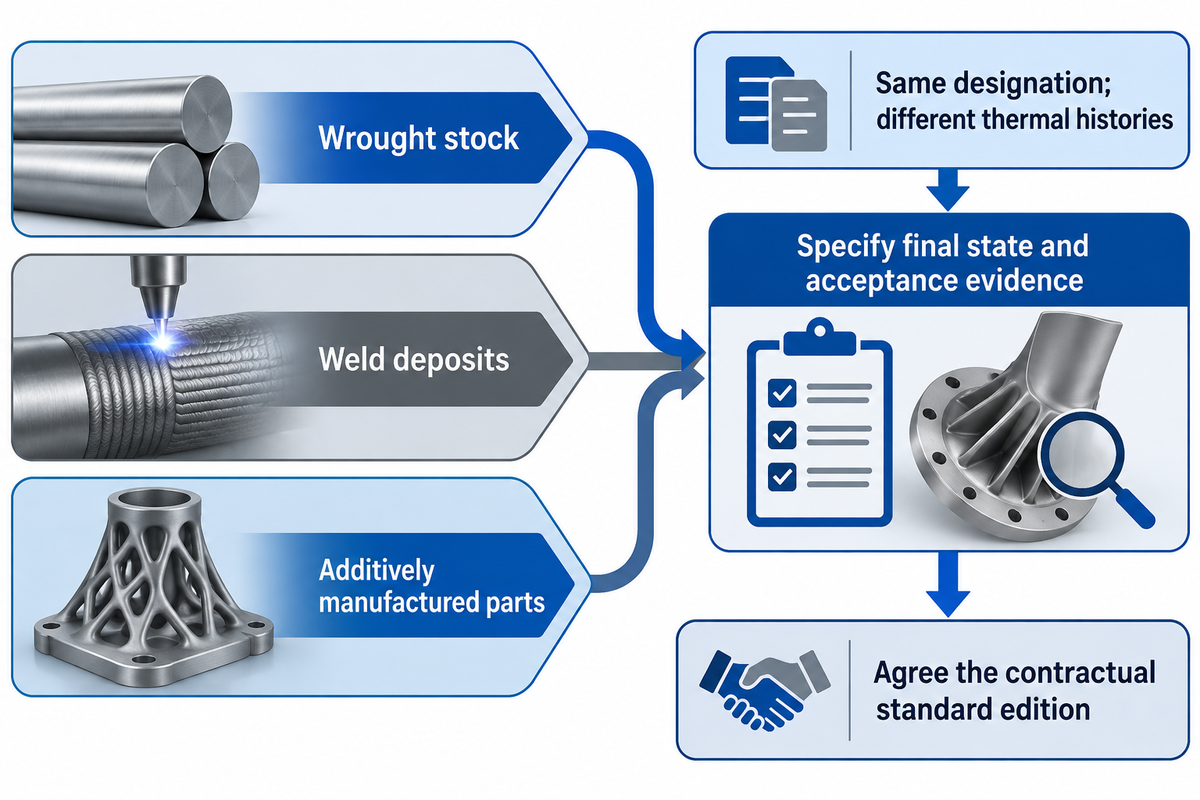
Les superalliages sont transformés selon différentes filières de fabrication. Les produits corroyés conventionnels, les dépôts de soudure et les pièces fabriquées par fabrication additive peuvent porter la même désignation d’alliage tout en ayant subi des cycles thermiques différents. Les normes en vigueur et les essais propres à chaque filière aident les clients à tenir compte de ces différences lors de l’approvisionnement et de l’utilisation.
Le programme de NIST sur la fabrication additive des métaux décrit la formation des phases et les effets des traitements sur l’alliage 625 imprimé. Dans l’étude sur le 718 de 2023 mentionnée plus haut, un traitement adapté a donné une limite d’élasticité de 1 209 MPa, contre 1 112 MPa pour la filière conventionnelle comparée, tandis que l’allongement est passé de 24,9 % à 23,2 %. Le procédé et les conditions de l’échantillon expliquent le résultat ; la seule mention « 718 AM » ne suffit pas.
Les normes évoluent à chaque révision. ASTM publie actuellement B443-26 et B637-26, et son projet de révision de B443 indique que l’édition précédente est en cours de réexamen. Pour toute nouvelle commande en octobre 2026, les services d’études et des achats doivent convenir de l’édition contractuelle applicable, plutôt que de reconduire tacitement celle d’un ancien devis.
Dans de nombreux secteurs, il faut choisir les superalliages de nickel en fonction des conditions réelles d’utilisation : les équipements pétrochimiques et les turbines à gaz nécessitent des évaluations distinctes de l’environnement, de la charge, de la température et de l’état de fabrication. Choisir le bon alliage consiste à faire correspondre ses propriétés et ses performances aux conditions d’utilisation, et non à supposer que tous les superalliages offrent la même résistance et une résistance élevée.
Un cycle thermique de 15 heures et un cycle de 42 heures peuvent entraîner des contraintes différentes de planification et de transformation, même dans une seule étude comparative sur le 718. Les acheteurs qui utilisent l’Inconel doivent préciser l’état requis du produit fini et les preuves d’acceptation. La capacité de l’alliage à résister aux conditions de service repose alors sur une base clairement définie pour l’évaluation.
Définissez les conditions d’utilisation, puis achetez la filière complète.
Comparez les alliages 625 et 718 en fonction de l’environnement, de la charge et de l’état de livraison. TiAlloy peut établir un devis à partir de votre plan et de vos exigences d’achat ; indiquez la forme du matériau et l’état de traitement dans votre demande d’approvisionnement en alliages auprès de TiAlloy.
Foire aux questions
Quel matériau est équivalent à l’Inconel 625 ?
Alloy 625 et UNS N06625 désignent la même famille d’alliages, couramment commercialisée sous la marque Inconel 625.
La concordance des désignations est la première étape de l’approvisionnement. La forme de produit, l’édition de la norme et l’état de livraison complètent la description du matériau. Pour les produits plats, ASTM B443 distingue la nuance 1 recuite de la nuance 2 mise en solution puis recuite. Un équivalent proposé doit donc correspondre à l’état de livraison et aux exigences d’acceptation indiqués sur le plan, plutôt que de reposer uniquement sur une appellation de correspondance. Le champ d’application public de B443 explique cette distinction entre nuances.
Quelle est l’équivalence ASTM de l’Inconel 718 ?
ASTM B637 est une spécification produit pertinente pour les barres, les produits ronds et les pièces forgées en 718 commandés ; UNS N07718 désigne l’alliage.
ASTM est un organisme de normalisation ; un numéro de document ASTM ne remplace donc pas la désignation de l’alliage. Le document approprié dépend de la forme fournie et de l’exigence visée. Une commande de feuille et une commande de barre peuvent relever de spécifications différentes, même si elles concernent toutes deux la composition chimique du 718. Le bon de commande doit préciser ensemble l’édition applicable, la désignation de l’alliage, les dimensions, l’état de traitement et les rapports d’essais requis.
L’Inconel 625 peut-il rouiller ?
Le 625 résiste à de nombreux milieux corrosifs, mais des conditions inadaptées peuvent provoquer de la corrosion localisée, de l’oxydation ou une contamination de surface.
Sa composition nickel-chrome-molybdène réagit différemment de celle d’un acier au carbone ordinaire ; la rouille rouge que l’on connaît ne résume donc pas les phénomènes de corrosion possibles. La chimie du fluide, la température, les zones de rétention et les dépôts contaminants influent sur le comportement d’un composant réel. Les données de VDM sur la piqûration et la corrosion caverneuse en chlorure ferrique décrivent des expositions précises en laboratoire. Pour une conduite de procédé, l’exigence matière utile précise le milieu réel et les conditions de fabrication, y compris les zones soudées, au lieu de promettre de façon générale que la corrosion est impossible.
Un aimant adhère-t-il à l’Inconel ?
Les alliages 625 et 718 présentent généralement une faible réponse magnétique ; un essai à l’aimant ne permet pas d’identifier l’une ou l’autre nuance.
L’identification positive des matériaux et les documents liés à la coulée permettent de distinguer la composition chimique des alliages. La seule teneur en fer ne permet pas d’identifier de manière fiable ces alliages de nickel avec un aimant portatif.
Peut-on remplacer les alliages 625 et 718 sur un même plan ?
Le remplacement des alliages 625 et 718 sur un plan nécessite l’approbation du bureau d’études, car leurs mécanismes de durcissement, leur comportement dans les milieux et leurs exigences de transformation diffèrent.
Une résistance à la traction plus élevée à température ambiante ne suffit pas à trancher les questions de corrosion, de fluage, de fatigue ou d’aptitude au soudage. Commencez par déterminer pourquoi la nuance a été spécifiée, puis comparez les états réellement livrés et la filière complète de fabrication. Un plan pour le 718 peut exiger un traitement de vieillissement défini ; un ensemble de procédé en 625 peut privilégier un état soudé résistant à la corrosion. L’étude de substitution doit porter sur le matériau et le composant fini, y compris les dimensions après traitement, l’inspection et la traçabilité. Ce n’est qu’après cette approbation que les achats peuvent comparer les coûts des pièces acceptées. Réutiliser le même numéro de norme ou demander des « performances équivalentes » sans ces précisions ne résout pas la modification technique.
Références et sources
- ASTM B443-26 : tôles, feuilles et bandes en alliage de nickel, champ d’application public
- ASTM B637-26 : produits ronds, barres, pièces forgées et ébauches de forge en alliage de nickel durcissable par précipitation, champ d’application public.
- Floreen, Fuchs et Yang, La métallurgie de l’alliage 625, Superalloys 718, 625, 706 and Various Derivatives, 1994.
- Švec et al., Comparaison de la structure, des propriétés mécaniques et de l’effet du traitement thermique sur l’alliage Inconel 718 produit par technologie conventionnelle et par fabrication additive par couches, Materials 16, 5382, 2023.
- Cabrini et al., Fissuration par corrosion sous contrainte de l’alliage 625 fabriqué par fabrication additive, Materials 14, 6115, 2021.
- Kafka et al., Effets de l’état de surface après fabrication sur la fatigue à grand nombre de cycles de l’alliage de nickel 718 fabriqué par fabrication additive, International Journal of Fatigue, 2023.
- Benzing et al., Amélioration de la résistance de l’Inconel 718 fabriqué par fabrication additive grâce à un traitement thermique simplifié, 2023.
- NIST, programme de fabrication additive des métaux, mis à jour en février 2026.
- American Machinist, Repousser les limites de l’usinage de l’Inconel, étude de cas impliquant un fournisseur, 2010.
- The Fabricator, Des échangeurs thermiques imprimés en 3D à hautes performances refroidissent les moteurs d’avion, entretien avec Venkat Vedula.
Pourquoi nous publions
À propos de TiAlloy
TiAlloy fournit du titane, de l’acier inoxydable, des alliages de nickel et des tôles plaquées pour des commandes industrielles soumises à des spécifications précises. Nos guides techniques aident les acheteurs à définir la forme du produit, la norme applicable, le périmètre des contrôles et les documents de libération avant de comparer les devis.
01Fusion et mise en formeTôles, feuilles, tuyaux, tubes, barres, fils et pièces forgées
02ProcédésTraitement thermique, finition, contrôle et conditionnement pour l’exportation
03VérificationCertificat EN 10204 type 3.1 et documents de commande