Contactez TiAlloy


Le feuillard inoxydable est un produit plat et mince utilisé lorsqu’un composant doit assurer une barrière métallique, maintenir un jeu précis, agir comme un ressort ou offrir une surface déformable. Son comportement ne dépend pas uniquement de sa nuance : l’épaisseur, l’état métallurgique, la structure du grain et le procédé de fabrication de la pièce peuvent modifier le résultat.
Un rouleau qui sert d’écran thermique ne pourra pas nécessairement servir de ressort. Un feuillard qui se plie facilement à la main peut néanmoins se déchirer lors d’une petite opération d’emboutissage. Ce guide explique ces différences et fournit des conversions d’unités, un exemple de calcul sur le pliage et une carte des défaillances pour aider à choisir le matériau.
Commencez par vous poser trois questions : Quelle fonction le feuillard doit-il assurer ? Avec quoi sera-t-il en contact ? Comment sera-t-il découpé, mis en forme et utilisé ? Choisissez la composition chimique en fonction de l’environnement, l’épaisseur en fonction de la géométrie et l’état métallurgique en fonction du procédé de fabrication.
Qu’est-ce qu’un feuillard inoxydable ?
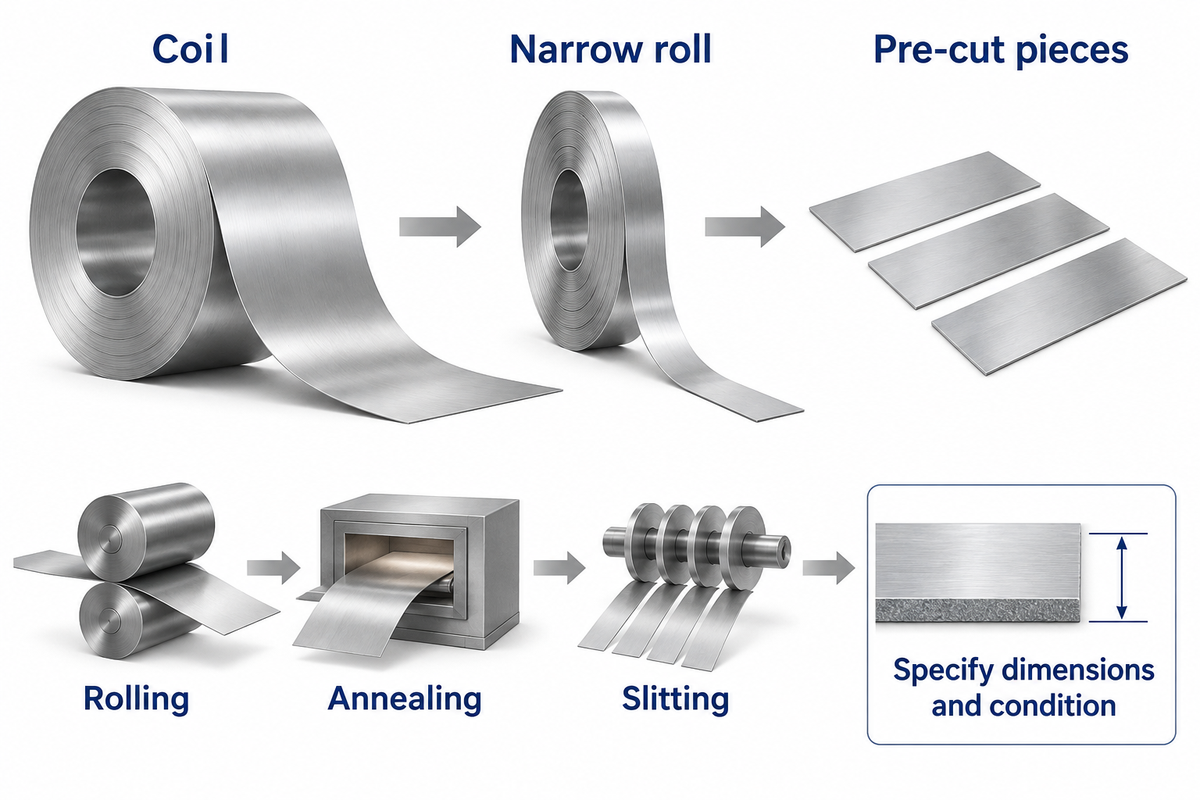
Le feuillard inoxydable est un produit plat laminé mince, généralement fourni en bobine, en rouleau étroit ou en pièces prédécoupées. Le terme « feuillard » décrit sa forme, sans désigner un alliage particulier ni une limite d’épaisseur universelle. Les dimensions décimales et l’état de livraison identifient le matériau plus précisément que le seul nom du produit.
« Selon les secteurs, la distinction entre feuillard et tôle se fait à des épaisseurs différentes. »
Les termes feuillard, bande, matériau de calage et tôle se recoupent dans l’usage. « Cale » indique que la pièce sert à définir un jeu ; « bande » désigne souvent une forme continue et étroite. Aucun de ces termes ne définit une limite mécanique. Une dimension telle que 0,050 mm est bien moins ambiguë que « faible épaisseur », surtout lorsque les plans et les devis utilisent des systèmes d’unités différents.
L’état de surface compte également. Une rayure mineure sur une tôle épaisse peut occuper une bonne partie de la section du feuillard. Un pli peut créer une courbure localisée qui subsiste même après l’aplatissement de la tôle. Pour une pièce de précision, la forme des bords, l’aspect et l’absence de dommages dus à la manutention comptent autant que les dimensions nominales.
Comment fabrique-t-on les feuillards inoxydables ?
Les feuillards inoxydables sont fabriqués en laminant un produit inoxydable jusqu’à obtenir une faible épaisseur, puis en appliquant un recuit et d’autres procédés de finition pour atteindre l’état métallurgique requis. Le refendage produit des largeurs plus étroites, tandis que la découpe permet d’obtenir des feuilles ou des flans individuels. Le laminage final et les traitements thermiques influent sur l’aptitude à la mise en forme et la tendance du rouleau à conserver une courbure.
Pour les petites dimensions en particulier, l’historique du procédé devient important. La taille des grains et le sens de laminage peuvent influer sur l’allongement d’un flan, même si deux échantillons ont la même nuance. Dans une étude sur des feuillards inoxydables vendus dans le commerce, la structure du grain et les traitements antérieurs ont influé sur le comportement lors du micro-emboutissage.
Nuances et propriétés : commencer par l’environnement
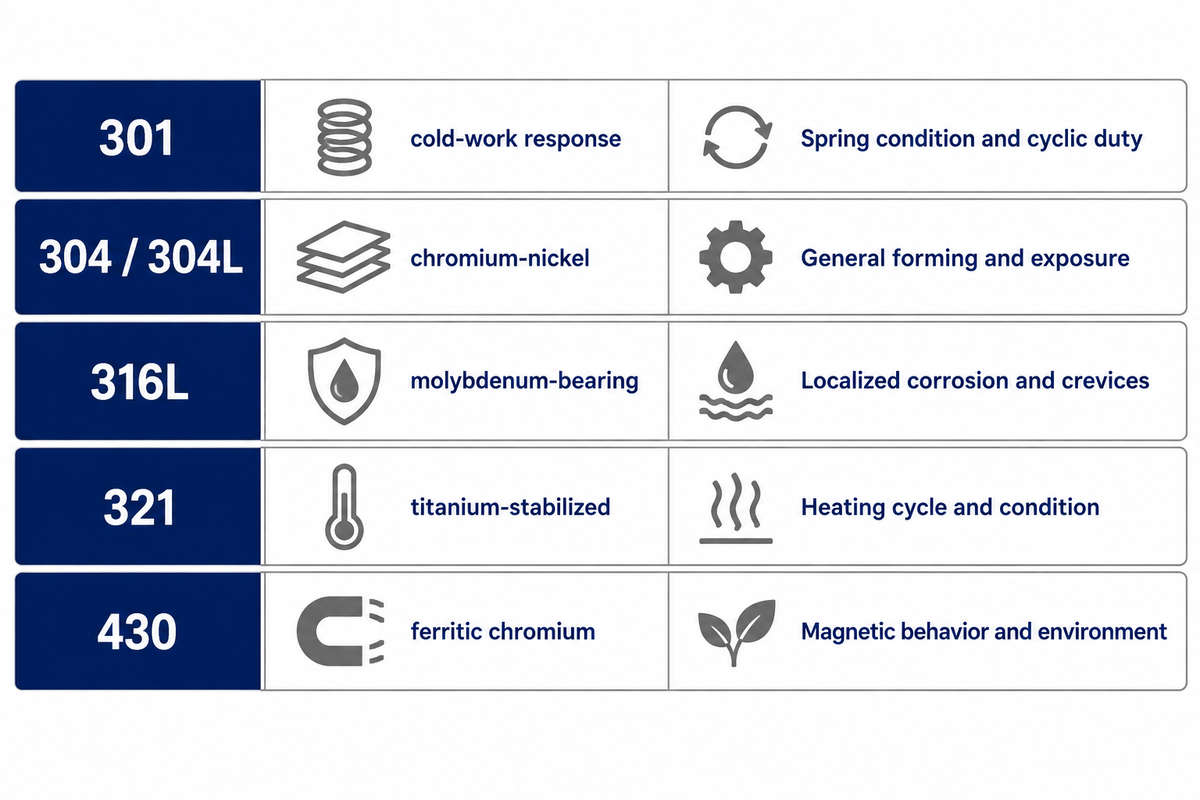
Pour le feuillard inoxydable, le choix de la nuance commence par l’environnement chimique et thermique auquel il sera exposé. Un matériau résistant à la corrosion dans un équipement intérieur sec peut réagir différemment dans une crevasse humide ou lors de chauffages répétés. Adaptez la famille d’alliage à cette exposition avant de choisir une section plus mince ou un état de livraison plus dur.
Le tableau ci-dessous fournit quelques points de départ utiles. Les tableaux de propriétés techniques d’Euro Inox montrent clairement les différences de composition entre les nuances austénitiques et la nuance ferritique 430. L’état de livraison et les conditions réelles d’utilisation imposent d’autres contraintes.
| Nuance | Distinction entre matériaux | Point de conception à examiner |
|---|---|---|
| 301 | Austénitique ; réagit fortement à l’écrouissage | État ressort, sens de mise en forme et sollicitations cycliques |
| 304 / 304L | Nuances austénitiques au chrome-nickel | Mise en forme générale et exposition particulière |
| 316L | Nuance austénitique contenant du molybdène | Corrosion localisée, crevasses et état de surface |
| 321 | Nuance austénitique stabilisée au titane | Cycle thermique prévu et état du produit |
| 430 | Nuance ferritique au chrome | Comportement magnétique et compatibilité avec l’environnement |
Le feuillard inoxydable 304 constitue un matériau de départ adapté aux pièces courantes mises en forme. En cas d’exposition aux chlorures, envisagez un acier inoxydable 316L contenant du molybdène. Le choix du 316L ne dispense pas de tenir compte de la géométrie des crevasses, des dépôts, de la température et des pratiques de nettoyage.
Les recommandations de la British Stainless Steel Association sur l’eau de mer expliquent pourquoi le 316 peut subir une corrosion par piqûres et par crevasses en milieu marin. Un bord plié qui retient de l’eau salée n’est pas exposé comme une surface propre qui s’égoutte. Cette différence peut compter davantage qu’une mention générale « résistant à la corrosion ».
Les tôles inoxydables sont-elles magnétiques ?
Oui, certaines tôles et certains feuillards inoxydables sont magnétiques : la nuance ferritique 430 l’est, tandis que les nuances austénitiques peuvent acquérir une réponse magnétique après écrouissage. Le 304 recuit est généralement faiblement magnétique, mais le pliage, le refendage ou une autre déformation peuvent produire de la martensite magnétique. Un aimant ne fournit qu’une indication limitée et ne permet pas de déterminer la nuance de manière fiable.
La BSSA décrit cet effet de l’écrouissage sur la perméabilité magnétique, notamment l’attraction aux angles écrouis et sur les bords cisaillés. Si une faible perméabilité constitue une exigence fonctionnelle, indiquez la limite spécifiée et les conditions de mesure. Remplacer un contrôle à l’aimant par un certificat de nuance ne permet pas de vérifier l’état de la pièce finie.
L’épaisseur influe sur bien plus que la masse
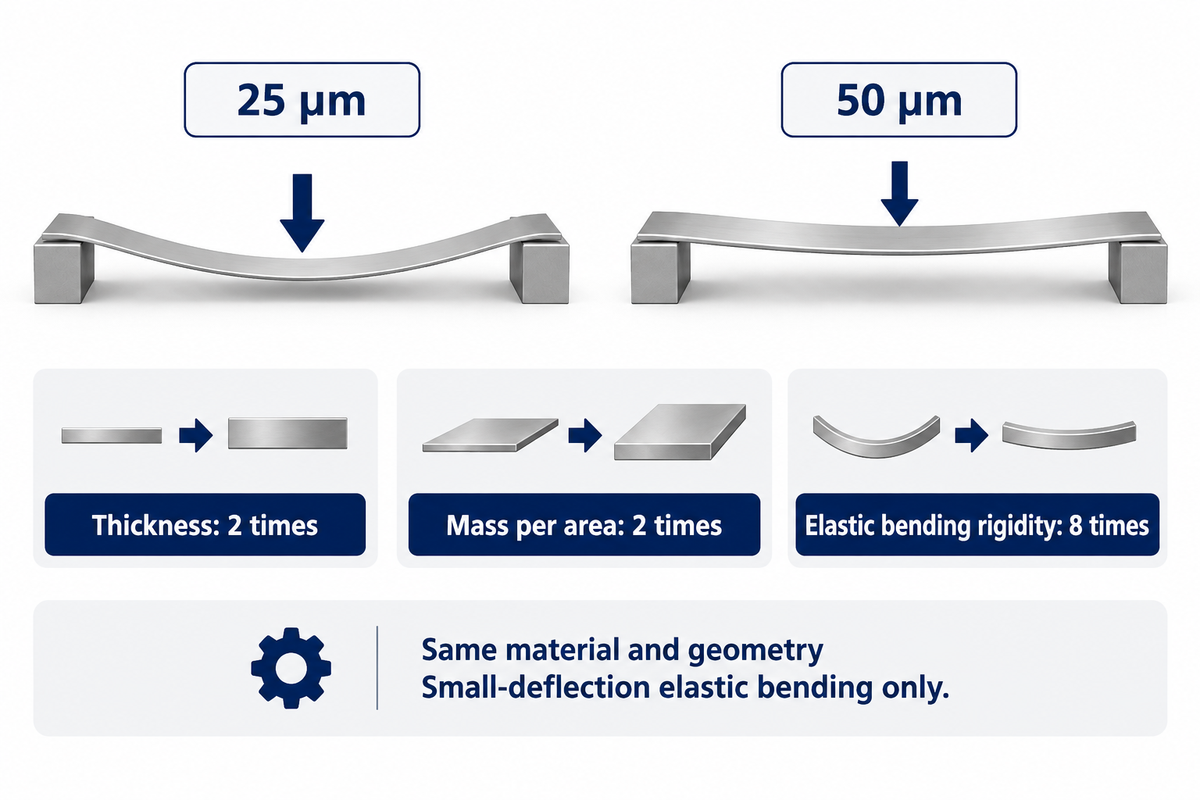
Doubler l’épaisseur du feuillard double la masse par unité de surface pour un même alliage, mais multiplie par huit la rigidité classique en flexion élastique d’une plaque, si les propriétés du matériau et la géométrie restent constantes. L’épaisseur est donc une variable de conception très importante. En flexion à faible déformation, la relation est cubique. La mise en forme plastique et les grandes déformations de la plaque, ou encore une modification des appuis, exigent une autre analyse.
Tout d’abord, vérifiez les unités. Un mil correspond à 0.001 pouce, exactement 0,0254 mm ou 25,4 µm. Un micromètre équivaut à un millième de millimètre. La référence de conversion du NIST fournit les facteurs de conversion du pouce et du mil. Un mil et un millimètre sont des unités complètement différentes.
| Micromètres (µm) | Millimètres (mm) | Mils (0.001 pouce). |
|---|---|---|
| 10 | 0.010 | 0.394 |
| 20 | 0.020 | 0.787 |
| 25 | 0.025 | 0.984 |
| 30 | 0.030 | 1.181 |
| 40 | 0.040 | 1.575 |
| 50 | 0.050 | 1.969 |
| 75 | 0.075 | 2.953 |
| 100 | 0.100 | 3.937 |
| 127 | 0.127 | 5.000 |
La relation classique pour une plaque mince est D = Et³ / [12(1 – ν²)], où D est la rigidité en flexion, E le module de Young, t l’épaisseur et ν le coefficient de Poisson. Les notes de l’University of Memphis sur la flexion des plaques présentent les hypothèses relatives aux plaques minces et aux petites déformations. À E et ν constants, on obtient une relation utile : D₂/D₁ = (t₂/t₁)³.
Exemple : Un ingénieur compare deux épaisseurs de feuillard pour un couvercle plat, 25 µm et 50 µm, toutes les autres variables restant identiques. Le rapport d’épaisseur est 50/25 = 2. La masse surfacique est multipliée par 2, tandis que la rigidité linéaire en flexion élastique est multipliée par 2³ = 8. Le couvercle plus épais résistera bien davantage à une faible flexion, mais sa masse augmente et il faudra peut-être adapter le procédé de découpe ou de mise en forme. En cas de grandes déformations, si le couvercle se plie ou si son système de serrage change, cette relation ne donnera pas une bonne approximation de la réalité. Utilisez-la pour présélectionner des épaisseurs, puis testez la pièce réelle avec ses appuis.
Les variations d’épaisseur ont le même effet. Pour une plage d’épaisseur supposée de ±5 %, le rapport de rigidité varie de 0.95³ à 1.05³, soit environ 0.857 à 1.158 de la valeur nominale. Cela représente environ −14,3 % à +15,8 %, avant même toute variation des autres paramètres. Un plan de mesure de l’épaisseur constitue donc un contrôle fonctionnel pour un ressort ou une membrane sensible, et non une simple formalité documentaire.
État métallurgique : résistance et rigidité sont deux notions différentes
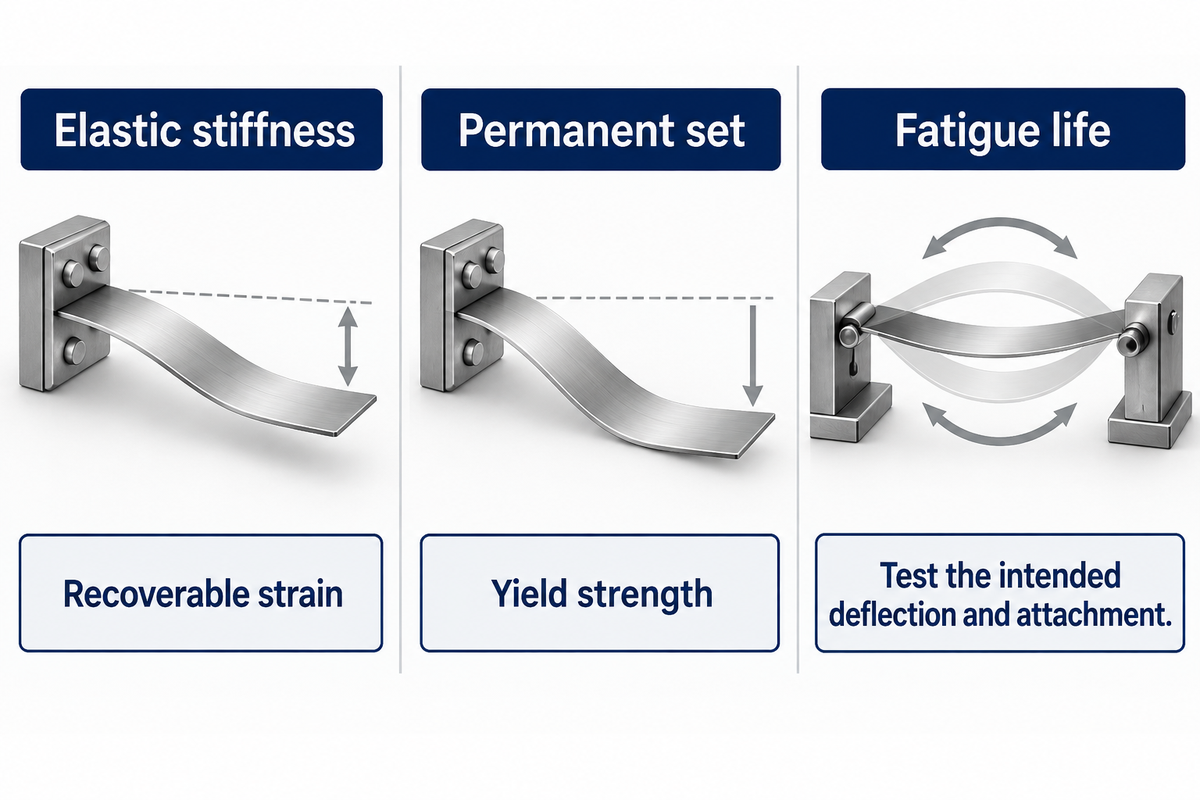
Le feuillard inoxydable écroui présente une rigidité élastique globalement similaire à celle d’un produit plus doux ; il peut toutefois supporter une contrainte plus élevée avant de se déformer de manière permanente. La résistance et la rigidité répondent à des questions différentes. La limite d’élasticité renseigne sur la déformation permanente. Le module d’élasticité renseigne sur la déformation réversible. Choisissez donc un état métallurgique plus dur pour sa fonction mécanique, sans supposer qu’il remplace une modification d’épaisseur.
Pour les ressorts plats, la déformation permanente, la pente de la courbe charge-déformation et la durée de vie en fatigue sont des exigences différentes. Le respect de l’une ne garantit pas nécessairement celui des autres. Un flan recuit peut être plus facile à mettre en forme, tandis qu’un produit écroui peut offrir un état ressort intéressant. L’état final d’un ressort dépend de la séquence de laminage, de mise en forme et de traitement thermique.
ASTM A666/A666M-24 concerne les produits plats en acier inoxydable austénitique recuits et écrouis, et comprend des essais mécaniques. La dureté est l’une des propriétés mesurées ; elle ne décrit toutefois pas à elle seule la réponse complète d’un élément ressort.
Du point de vue du procédé, le comportement des ressorts lors de la mise en forme dépend de la structure du grain, de la géométrie de la pièce et du sens de la charge, en plus de l’outillage. Tenter de résoudre le retour élastique en choisissant le produit le plus doux disponible peut remplacer un problème de mise en forme par une déformation permanente en service.
En cas de flexions répétées, envisagez également un essai cyclique avec la déformation et la géométrie de fixation prévues. Une étude sur un feuillard SUS301EH-TA de 29 µm a examiné les changements microstructuraux et de phase afin d’expliquer les différences de durée de vie en fatigue. Dans ce cas, mieux vaut évaluer la pièce soumise aux cycles lors d’un essai que de déduire sa durée de vie des propriétés en traction.
Applications : associer le mode de défaillance à l’usage, pas seulement au secteur
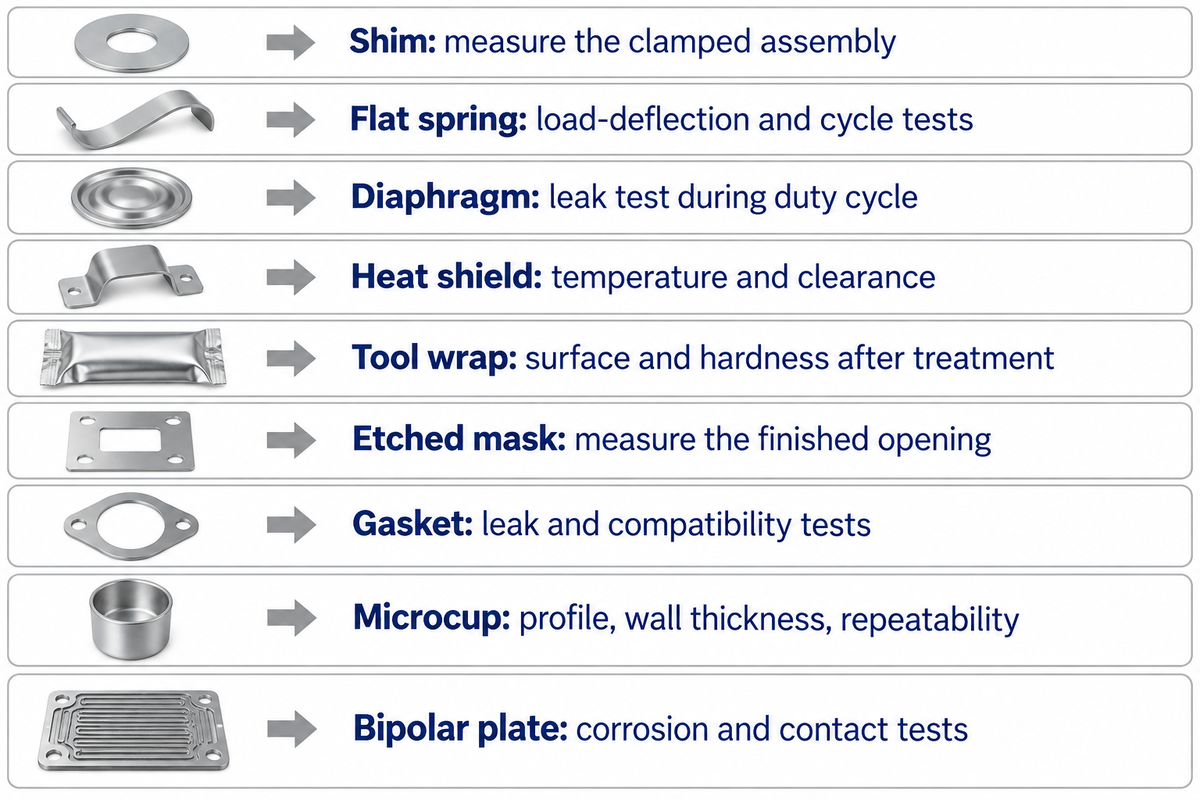
Le feuillard inoxydable remplit plusieurs fonctions dans les entretoises, les ressorts, les barrières et les pièces de précision mises en forme. Pour choisir un matériau adapté, reliez sa fonction au mode de défaillance probable. Un ressort doit reprendre sa forme, une barrière doit rester intacte et une cale doit conserver le jeu. Chaque fonction exige des critères d’acceptation différents.
La carte des fonctions et défaillances du feuillard
Utilisez cette carte pour relier la conception, la production et le contrôle avant un essai matériau. La dernière colonne indique le résultat observé qui permet d’évaluer l’utilité de l’essai. Un échantillon d’aspect satisfaisant peut échouer à l’essai en raison d’une fuite, d’une déformation permanente ou d’un assemblage fragile.
| Fonction | Défaillance à surveiller | Variable de contrôle | Observation lors de l’essai |
|---|---|---|---|
| Cale ou réglage du jeu | Jeu incorrect dans l’assemblage | Épaisseur, bavure et planéité | Mesurer l’assemblage serré |
| Ressort plat | Déformation permanente ou fatigue | État métallurgique, sens et géométrie | Essais de charge-déformation et de cyclage |
| Membrane flexible | Fuite ou fissuration cyclique | Épaisseur, fixation et course | Essai d’étanchéité pendant le cycle de fonctionnement |
| Écran thermique rayonnant | Déformation ou contact avec des pièces chaudes | Surface, espacement et supports | Température et jeu dans l’assemblage |
| Enveloppe pour traitement thermique | Perforation de l’enveloppe ou dommage de surface | Nuance de l’enveloppe, plis et manutention | Surface et dureté après traitement |
| Masque de précision gravé | Décalage de l’ouverture ou du bord | Épaisseur du produit et procédé de gravure | Mesurer l’ouverture finie |
| Joint ou surface d’étanchéité en contact | Fuite ou corrosion localisée | Surface, serrage et exposition | Essais d’étanchéité et de compatibilité |
| Micro-coupelle emboutie | Plissement ou rupture | Structure du grain, frottement et jeu d’outil | Profil, épaisseur de paroi et répétabilité |
| Plaque bipolaire pour pile à combustible | Corrosion ou pertes de contact | Alliage, revêtement et géométrie après mise en forme | Essais de corrosion et de contact adaptés au dispositif |
Les plaques pour piles à combustible illustrent l’influence de la surface. Un exemple est la présentation du projet TreadStone hébergée par le DOE, qui porte sur la recherche de substrats métalliques à faible coût pour les plaques bipolaires et étudie des revêtements financés par le DOE. La résistance de contact, le comportement à la corrosion et le procédé de fabrication restent des questions de conception ouvertes. Un feuillard inoxydable ordinaire et une plaque revêtue qualifiée sont deux produits différents.
Le feuillard inoxydable fond-il ?
Le feuillard inoxydable fond à température élevée, mais ses limites pratiques sont généralement déterminées par l’oxydation, la déformation et la perte des propriétés mécaniques requises. La nuance, l’atmosphère, la durée d’exposition et la charge déterminent l’effet à prendre en compte. La température nominale d’une enveloppe pour outils n’est pas une plage de fusion.
Une enveloppe en feuillard inoxydable protège une pièce pendant un procédé de chauffage particulier ; ce n’est pas un élément structurel polyvalent conçu pour les hautes températures. Pour le feuillard inoxydable de traitement thermique, la nuance et l’intégrité de l’enveloppe comptent, car l’oxygène peut atteindre la pièce par une perforation ou un pli imparfait.
Dans l’expérience de Larrin Thomas comparant revêtement et feuillard, l’échantillon AEB-L enveloppé de feuillard semblait propre, mais sa coupe transversale laissait tout de même apparaître une mince couche décarburée. La calamine et la décarburation sont deux phénomènes de surface différents. Un simple examen visuel peut ne pas révéler une modification de l’acier sous-jacent.
Dans une discussion sur les enveloppes pour outils sur Practical Machinist, des opérateurs signalent des bords tranchants, des perforations aux angles des pièces et des délais lors de l’ouverture des enveloppes avant refroidissement. Ces observations font de la manutention et de l’ensemble du cycle de chauffage et de refroidissement des éléments de l’essai. Suivez la procédure recommandée pour l’acier de la pièce concernée au lieu de reprendre les réglages du four d’un autre opérateur.
Fabrication et manutention : les points de défaillance des produits minces
Lors de la fabrication, les produits inoxydables minces peuvent se plisser, se déchirer, former des bavures ou être alimentés de manière instable. La nuance et l’épaisseur nominales ne précisent ni la structure du grain, ni le sens de laminage, la lubrification ou la géométrie de l’outil. Un essai utile suit donc le parcours prévu de découpe et de mise en forme, puis mesure la caractéristique qui détermine l’assemblage ou les performances en service.
Pour l’emboutissage, commencez par vérifier l’alignement et le maintien du matériau. Dans le cas de rondelles en acier inoxydable dur mince décrit par Thomas Vacca, la fabrication de rondelles en 301 demi-dur de 0.0010-inch a entraîné des bavures, des dommages au poinçon et des problèmes de pièces rebutées. Son analyse du procédé porte sur la précision de l’alignement, la traction de la bande plutôt que sa poussée, la stabilité de la lubrification et l’évacuation des chutes. Ces aspects interagissent au cours de l’opération ; un changement de nuance ne les corrige pas automatiquement.
Une expérience publiée sur le micro-emboutissage profond d’un feuillard 304 montre pourquoi la structure initiale doit être prise en compte dans la comparaison. Les chercheurs ont utilisé un feuillard de 50 µm et en ont modifié l’état par un recuit contrôlé. Le poinçon a percé l’échantillon tel que reçu au lieu de former une coupelle. Les échantillons traités à 900 ou 950 °C pendant une heure ont beaucoup moins plissé, tandis qu’un chauffage supplémentaire à 1100 °C a accentué le plissement. En pratique, le comportement change alors que l’épaisseur nominale reste identique. Pour examiner une coupelle fendue, une équipe doit étudier ensemble la structure du grain, le dispositif de mise en forme et le matériau, plutôt que de commander un rouleau plus épais en espérant résoudre le problème.
La géométrie de l’outil joue également un rôle dans la comparaison. Une étude de 2026 sur le micro-emboutissage de SUS301 a utilisé un jeu de serre-flan fixe de 55 µm avec des feuillards de 30, 40 et 50 µm. La variation d’épaisseur modifiait également le rapport entre le jeu et l’épaisseur. Consignez ce rapport lors de la comparaison des essais : conserver le même outil ne garantit pas le maintien de la même contrainte relative.
Pour l’assemblage, évaluez le joint plutôt que le seul métal de base. L’étude de Warwick sur le soudage par laser bleu a examiné des empilements de vingt couches de 316L de 25 µm assemblées à une couche de 200 µm, à l’aide d’analyses de la géométrie du joint et d’essais mécaniques. Pour votre assemblage, les contrôles peuvent inclure le comportement au pelage, l’étanchéité et la déformation.
La manutention commence avant le passage en machine. Maintenez l’emballage de protection entre les surfaces propres et soutenez les rouleaux larges pendant leur déplacement. Les bords du feuillard peuvent être tranchants, même si le matériau semble souple et facile à plier. Dans des discussions sur la manutention du feuillard, des opérateurs signalent des coupures et des enveloppes déchirées autour de composants lourds. Évaluez toute rayure ou entaille à la surface du feuillard en fonction de la fonction de la pièce finie.
Feuillard inoxydable et autres feuilles métalliques : comparaison
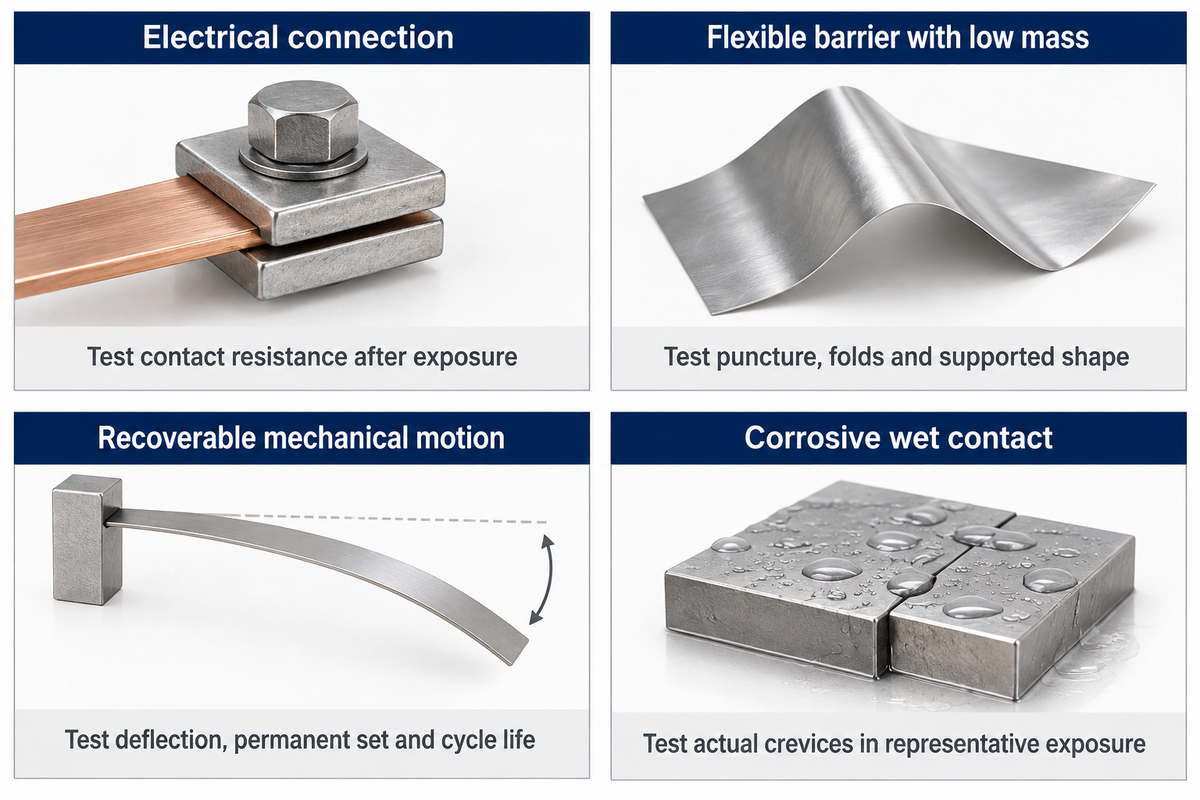
Pour le feuillard inoxydable, prenez en compte le comportement des pièces, la résistance à la corrosion et la réaction à la température. Envisagez d’autres métaux si la conductivité électrique, la diffusion de chaleur ou la masse minimale sont des priorités. Comparez les options à l’épaisseur, dans l’état métallurgique et avec l’état de surface requis par la conception, au lieu de déclarer qu’un feuillard est supérieur aux autres.
Pour établir un chemin conducteur, le cuivre peut être envisagé. Le profil C10200 de la Copper Development Association présente les propriétés électriques et thermiques du cuivre, ainsi que ses caractéristiques d’assemblage et de mise en forme. Un écran inoxydable peut être choisi pour son intégrité mécanique et son exposition, plutôt que pour une conductivité maximale. La mention « feuille métallique » ne suffit pas toujours à déterminer la résistance ou la transmission thermique d’un assemblage.
| Priorité | Comparaison des matériaux candidats | Essai d’assemblage utile |
|---|---|---|
| Connexion électrique | Nuance de cuivre conducteur comparée à l’acier inoxydable | Résistance de contact après l’exposition prévue |
| Barrière flexible de faible masse | Feuilles d’aluminium comparées à l’acier inoxydable à épaisseur fonctionnelle | Perforation, plis et maintien de la forme |
| Mouvement mécanique réversible | État ressort spécifié comparé à un produit doux | Déformation, déformation permanente et durée de vie en cycles |
| Contact humide corrosif | Nuance, surface et géométrie du joint considérées ensemble | Exposition représentative avec les crevasses réelles |
Une substitution exige également une évaluation de la mise en forme. Définissez la forme requise, la fixation et l’état final avant d’évaluer les matériaux candidats. Se limiter aux dimensions extérieures requises peut laisser à l’équipe de production le soin de résoudre le retour élastique, le comportement de l’assemblage et les besoins de soutien.
Pour comparer des assemblages de métaux différents, tenez compte des surfaces de contact et de l’environnement. Les interfaces diffèrent selon que le feuillard est nu, revêtu ou intégré à un stratifié assemblé. Un matériau qui fonctionne bien sous forme de feuille libre peut se comporter différemment lorsqu’il est serré contre un autre métal ou exposé à de l’humidité piégée.
De la conception à la spécification d’essai
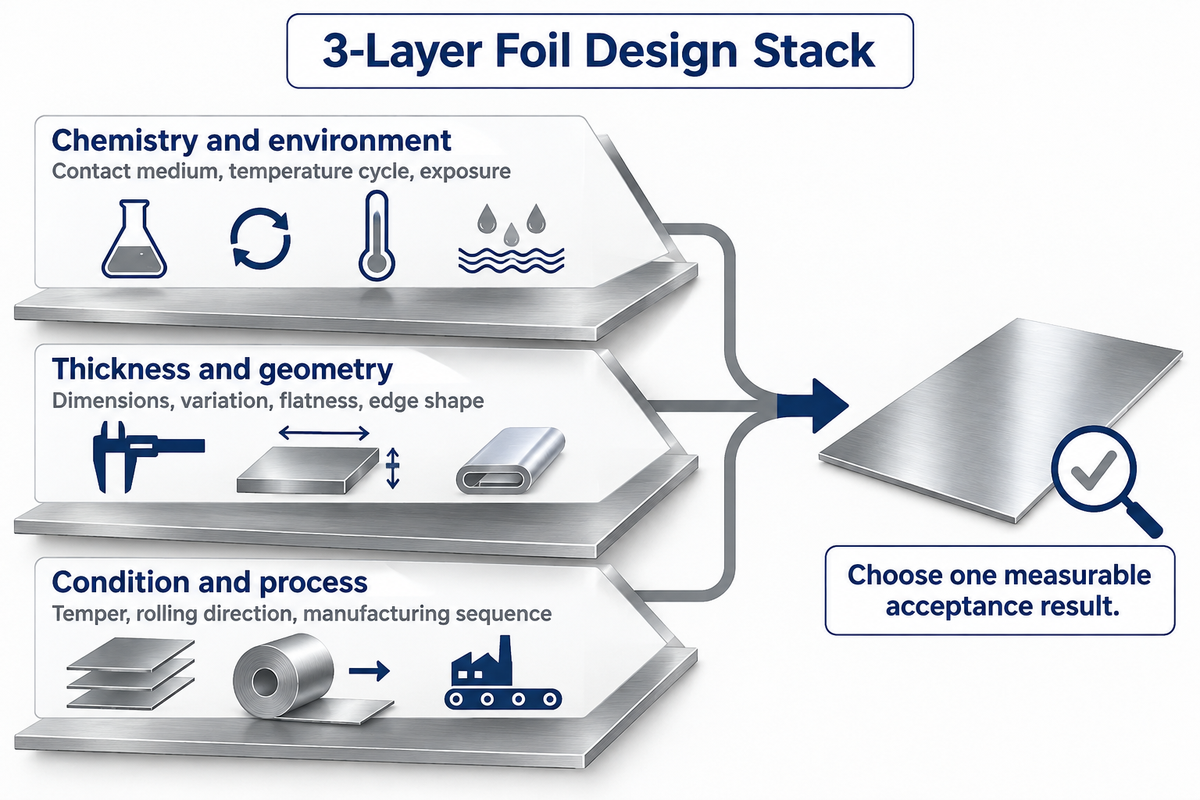
Une spécification d’essai utile relie les propriétés du feuillard à réception aux critères d’acceptation de la pièce finie. Commencez par l’alliage et l’état métallurgique, puis précisez les dimensions décimales, les bords, l’état de surface et les essais qui influent sur la fonction. Les achats, la production et le contrôle final pourront ainsi s’accorder sur ce qu’est un matériau « de haute qualité ».
Le schéma de conception du feuillard en 3 couches
- Composition chimique et environnement : choisissez une nuance adaptée au milieu en contact, au cycle thermique et à l’exposition de surface réels.
- Épaisseur et géométrie : définissez les dimensions décimales, les variations, la planéité, la forme des bords et la forme soutenue ou mise en forme.
- État métallurgique et procédé : reliez l’état de livraison, le sens de laminage, la structure du grain et la séquence de fabrication à l’essai final.
L’intégration des trois couches permet de définir un échantillon prêt à être comparé. Si un essai modifie simultanément l’épaisseur et l’outillage, consignez les deux changements. Si le composant est soumis à des mouvements répétés, évaluez également son comportement cyclique après la première mise en forme réussie.
Les normes définissent différents éléments de cette description. ASTM A240/A240M-26 fixe les exigences de composition et les propriétés mécaniques des produits plats en acier inoxydable qu’elle couvre. ASTM A480/A480M-25b définit les exigences générales applicables conjointement aux spécifications de produits mentionnées. E345-24a concerne les essais de traction à température ambiante des feuilles métalliques. Indiquez sur la commande la désignation et l’édition applicables, ainsi que la forme du produit et son état métallurgique.
Facteurs qui font varier le prix du feuillard
Le coût du matériau n’est qu’un des nombreux critères de comparaison. Une refente étroite, des exigences strictes sur les bords, des finitions spéciales, de petites commandes et un emballage de protection peuvent augmenter le coût de transformation. Le rendement de votre propre procédé compte également ; un matériau moins cher peut finalement coûter plus cher s’il augmente le nombre de pièces rejetées et les arrêts de machine.
Exemple : comparons deux essais, chacun démarrant avec 1 000 ébauches. Le procédé A coûte $100 en matériau et $200 en transformation, et produit 900 pièces conformes. Son coût par pièce conforme est de ($100 + $200) ÷ 900 = $0.333. Le procédé B utilise $120 de matériau, avec le même coût de transformation de $200, et produit 980 pièces conformes : $320 ÷ 980 = $0.327. Le second procédé présente un coût par pièce acceptée inférieur, malgré une facture de matériau plus élevée. La production constate une baisse des rebuts, la finance voit le coût total et les achats comprennent pourquoi le prix au kilogramme ne suffit pas pour prendre une décision. Pour effectuer le même calcul, utilisez le rendement mesuré lors de l’essai et vos propres coûts de transformation.
Pour une demande de matériau, fournissez le plan dans sa dernière révision, la nuance, l’état métallurgique, l’épaisseur et la tolérance, la largeur, la longueur ou le format en bobine, la quantité, l’état des bords, la finition et les documents requis. Indiquez l’opération d’essai et le critère d’acceptation. Demandez la traçabilité par lot de coulée et une méthode cohérente pour identifier l’échantillon testé et les livraisons ultérieures ; la traçabilité facilite le rapprochement d’un résultat avec l’historique du matériau.
Les produits en acier inoxydable 304L et les produits en acier inoxydable 316 sont des nuances apparentées à envisager lorsque la conception l’exige. Pour connaître les formats disponibles et les solutions d’approvisionnement, consultez la page de TiAlloy consacrée aux solutions en feuillard d’acier inoxydable. La présentation de l’entreprise TiAlloy apporte le contexte commercial de cet échange.
Étape suivante : repérez la ligne fonction-défaillance correspondant à votre pièce, renseignez les trois couches de conception et choisissez un résultat d’acceptation mesurable. Vous pourrez alors comparer les échantillons en fonction de leur usage prévu.
Parlez-nous de votre application du feuillard
Foire aux questions
L’acier inoxydable en feuillard est-il recyclable ?
Le feuillard en acier inoxydable propre peut être recyclé avec les ferrailles inoxydables, à condition que la collecte et le tri soient adaptés à sa forme et à son état.
Séparez-le des ferrailles d’acier ordinaire, de cuivre et d’aluminium, conformément aux consignes de votre recycleur. Les petites pièces, les revêtements, les supports adhésifs et les contaminations peuvent modifier la filière de recyclage. La collecte des chutes de fabrication près de l’opération de découpe facilite le tri et limite le risque de dispersion de pièces coupantes dans l’atelier. Une organisation pratique du recyclage doit tenir compte des déchets réellement produits, y compris des résidus de procédé et des emballages s’ils sont mélangés aux chutes.
Quel est le principal ennemi de l’acier inoxydable ?
L’exposition aux chlorures est un problème courant, par exemple lorsque de l’humidité salée s’accumule dans une crevasse ou sous un dépôt.
L’acier inoxydable résiste à la corrosion grâce au comportement de sa surface, mais la nuance, la température, la propreté et la géométrie comptent aussi. Les recommandations de la BSSA sur l’eau de mer décrivent la corrosion localisée du 316 et soulignent l’importance du drainage et de finitions propres. Dans un assemblage en feuillard, il faut prêter attention aux plis et aux joints serrés, qui peuvent retenir du liquide. Une tache en surface indique qu’il faut évaluer l’exposition et l’historique de nettoyage ; changer de nuance peut laisser le même piège à humidité en place.
Pourquoi les lots de coulée sont-ils importants ?
Les lots de coulée assurent la traçabilité entre le matériau, les documents d’identification et une coulée précise, ce qui permet de relier les échantillons d’essai aux approvisionnements ultérieurs.
Cette traçabilité est utile lorsque la production cherche à comprendre une évolution du formage, de l’aspect ou des résultats d’inspection. Conservez l’étiquette et le certificat avec l’échantillon, et consignez toute opération ultérieure de laminage, de refente ou de traitement de la pièce. Cela permet de garder une trace des conditions et des contrôles du procédé. Deux pièces d’un même lot de coulée peuvent avoir des historiques de transformation différents. Le lot de coulée doit figurer dans la description du matériau.
Quel feuillard en acier inoxydable choisir ?
Commencez par le 304 pour le formage et évaluez le 301 écroui pour les ressorts ; adaptez votre choix à l’exposition à la corrosion et à la température.
L’acier inoxydable chauffe-t-il facilement ?
Oui. Un feuillard mince peut chauffer rapidement parce qu’il a une faible masse, même si l’acier inoxydable n’est pas un métal à conductivité thermique maximale.
La vitesse d’échauffement varie aussi selon l’épaisseur, l’exposition de la surface, les contacts et la circulation de l’air. Un écran thermique peut devenir chaud tout en réduisant la chaleur reçue par un autre composant de l’assemblage. Évaluez la température de l’assemblage complet au lieu de supposer qu’une feuille souple à l’aspect réfléchissant reste froide.
Références et sources
- E345-24a : Essai de traction des feuilles métalliques ASTM International, champ d’application public et section « Signification et utilisation ».
- Comprendre les effets de taille et les limites de formage des feuillards industriels en acier inoxydable Dépôt de recherche de Deakin University.
- Acier inoxydable : tableaux des propriétés techniques Euro Inox, hébergé par worldstainless.
- Choix des nuances 316, 304 et 303 pour les applications en eau de mer British Stainless Steel Association.
- Écrouissage, traitement thermique et perméabilité magnétique British Stainless Steel Association.
- Guide du SI, annexe B.8 : facteurs de conversion National Institute of Standards and Technology.
- Chapitre 12 : éléments de flexion des plaques Notes de cours de génie civil de University of Memphis.
- A666/A666M-24 : produits plats en acier inoxydable austénitique recuit ou écroui ASTM International, champ d’application public.
- Étude de la microstructure et de la fatigue des feuillards en acier inoxydable, 2018 Journal of the Japan Institute of Metals and Materials.
- Revêtements sans métaux précieux pour plaques bipolaires métalliques, 2023 Conghua Wang, TreadStone Technologies ; présentation d’un projet du U.S. Department of Energy.
- Revêtements ou feuillard Larrin Thomas, Knife Steel Nerds, 21 octobre 2024.
- Emboutissage de l’acier inoxydable mince et dur Thomas Vacca, The Fabricator.
- Étude expérimentale du micro-emboutissage profond de feuillards en acier inoxydable présentant différentes caractéristiques microstructurales Recherche originale, Chinese Journal of Mechanical Engineering, 2021.
- Micro-emboutissage profond du SUS301 à sec et avec nanolubrification Recherche originale, The International Journal of Advanced Manufacturing Technology, 2026.
- Soudage au laser bleu de micro-feuillards multicouches en acier inoxydable AISI 316L Das et ses collègues, dépôt de University of Warwick, 2020.
- Propriétés de l’alliage C10200 Copper Development Association.
- A240/A240M-26 : tôles, feuilles et feuillards en acier inoxydable ASTM International, champ d’application public.
- A480/A480M-25b : exigences générales applicables à l’acier inoxydable laminé à plat ASTM International, champ d’application public.