Contactez TiAlloy

Guide de l’Hastelloy C276 : composition, propriétés et utilisations

L’Hastelloy C276 est un alliage de nickel utilisé dans les équipements chimiques en contact avec des acides agressifs et des chlorures. Sa valeur tient à la combinaison de chrome, de molybdène et de tungstène, ainsi qu’à sa faible teneur en carbone et en silicium, qui facilitent la fabrication par soudage. Pour bien choisir, il faut prendre en compte la résistance et les propriétés mécaniques du composant, ainsi que la chimie et la température du procédé.
Le nom d’une nuance donne accès à un ensemble de données. Les questions utiles viennent ensuite : la valeur a-t-elle été mesurée sur une tôle ou une plaque ? Le résultat de corrosion concerne-t-il le métal de base ou une soudure ? La solution était-elle un acide pur de laboratoire ou un flux de procédé contaminé ? Bon nombre d’écarts entre les fiches techniques du C276 s’expliquent par ces distinctions.
Qu’est-ce que l’Hastelloy C276 ?
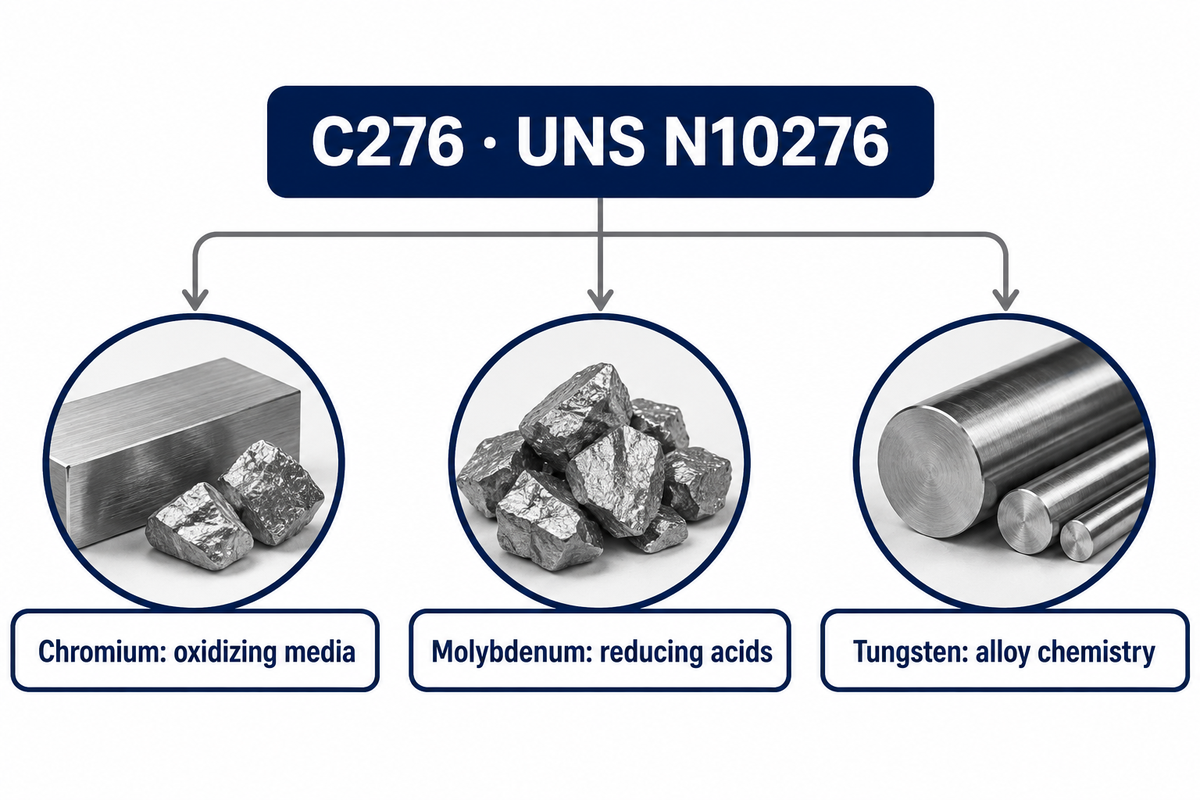
L’Hastelloy C276, également appelé Hastelloy C-276 ou Alloy C-276, est un alliage corroyé de nickel, de chrome et de molybdène contenant du tungstène. UNS N10276 désigne la nuance, tandis que Hastelloy® est une marque déposée de Haynes International. Ce matériau sert à fabriquer des composants résistants à la corrosion pour le traitement chimique, en particulier lorsque l’acier inoxydable ordinaire subirait une attaque inacceptable.
Haynes décrit l’alliage C-276 comme un matériau conçu pour limiter les problèmes liés au soudage grâce à de très faibles teneurs en carbone et en silicium. Le chrome contribue à la résistance en milieu oxydant ; le molybdène est précieux dans les acides réducteurs et face à la corrosion localisée. Le tungstène participe à la composition de l’alliage et ne constitue pas un revêtement de surface distinct. Le qualifier d’alliage nickel-molybdène-chrome désigne le même matériau en présentant ses principaux éléments dans un ordre différent.
Le numéro de matériau 2.4819 figure également dans la documentation sur le C276. Les caractéristiques de l’Hastelloy C276 le classent parmi les superalliages à base de nickel résistants à la corrosion. Cette désignation de superalliage doit toutefois être complétée par la spécification du produit commandé et son état. Un fournisseur qui propose une plaque UNS N10276 et un autre qui fournit un assemblage soudé fini ne répondent pas au même besoin, même s’ils utilisent le même nom d’alliage.
L’Hastelloy est-il un acier inoxydable ?
Non. L’Hastelloy C276 est un alliage à base de nickel, tandis que les aciers inoxydables sont des alliages à base de fer contenant du chrome. Haynes indique une teneur nominale en nickel d’environ 57 % pour le C276, et d’environ 16 % en chrome et en molybdène. Cette composition place le C276 dans une famille de matériaux différente des nuances austénitiques telles que le 316L, même si les deux peuvent servir à fabriquer des équipements résistants à la corrosion.
Pour le 316L, pris comme exemple d’alliage à base de fer, consultez les propriétés de l’acier inoxydable. L’aspect seul n’est guère utile : un composant brillant en alliage de nickel peut avoir la même apparence qu’un composant en acier inoxydable.
Dans le C276, les teneurs nominales en chrome et en molybdène sont toutes deux d’environ 16 wt.%, mais le nickel constitue le reste de l’alliage, ce qui en fait un alliage de nickel. La désignation UNS N10276 préserve cette identité dans la commande ; la simple mention « équivalent inoxydable » permet de changer de famille de matériaux, et éventuellement de choisir un « substitut » équivalent qui modifie le comportement à la corrosion.
Comprendre la composition et les propriétés du C276
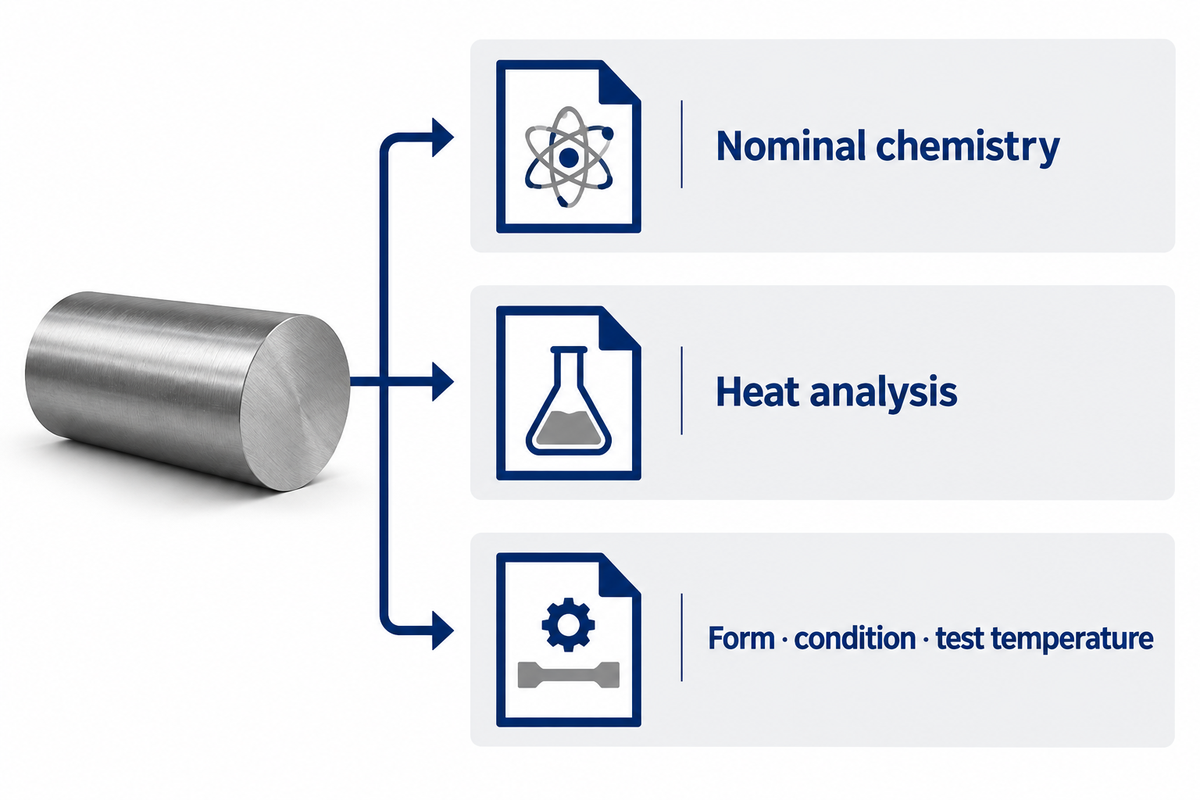
La composition chimique, les propriétés physiques et les essais mécaniques du C276 évaluent différents aspects du matériau. La composition nominale sert à concevoir l’alliage ; une analyse de coulée détermine la composition d’une coulée donnée. Les valeurs de résistance n’ont aucune utilité sans indication de la forme du produit, de son état et de la température d’essai.
Composition chimique
Haynes indique des teneurs nominales de 16 wt.% chacune en chrome et en molybdène, de 4 wt.% en tungstène et de 5 wt.% en fer. La composition nominale précise que la teneur maximale en carbone est de 0.01 wt.% et celle en silicium de 0.08 wt.%. La faible teneur en carbone aide à limiter la formation de carbures pendant le soudage. La faible teneur en silicium contribue également à prévenir les précipitations indésirables lors de la fabrication par soudage.
Les valeurs nominales et les plages de composition autorisées ont des fonctions différentes. Une composition nominale aide à comprendre le comportement de l’alliage ; une plage de composition autorisée répond à une exigence spécifiée pour le produit. Une analyse de coulée indique le résultat du matériau fourni. Lorsque vous reportez des données dans une fiche de sélection des matériaux, conservez l’intitulé de la colonne du rapport avec la valeur.
Propriétés mécaniques
Pour une tôle de 2 mm à température ambiante, Haynes indique une limite d’élasticité à 0,2 % de déformation rémanente de 356 MPa, une résistance à la traction ultime de 792 MPa et un allongement de 61 %. La ligne concernant une plaque de 25,4 mm donne respectivement 365 MPa, 785 MPa et 59 %. Il s’agit de valeurs indicatives du fabricant pour les formes précisées. L’écart entre les lignes justifie de conserver les détails des éprouvettes plutôt que de combiner les valeurs les plus élevées.
| Propriété ou donnée | Valeur publiée | Base de référence et interprétation pratique |
|---|---|---|
| Nickel | 57 wt.%, reste | Composition nominale Haynes ; définit la matrice à base de nickel |
| Chrome | 16 wt.% | Teneur nominale ; influe sur le comportement du film passif |
| Molybdène | 16 wt.% | Teneur nominale ; importante en milieux réducteurs et dans les conditions de corrosion localisée |
| Tungstène | 4 wt.% | Teneur nominale ; comparer l’analyse de coulée à l’exigence de la commande |
| Carbone | 0.01 wt.% max. | Limite du tableau de composition du fabricant, et non valeur nominale à ajouter |
| Silicium | 0.08 wt.% max. | Limite du tableau de composition du fabricant liée au comportement au soudage |
| Masse volumique | 8,89 g/cm³ | Référence à température ambiante pour estimer la masse |
| Conductivité thermique | 10,5 W/(m·°C) à 50°C | Propriété physique à une température donnée |
| Chaleur spécifique | 427 J/(kg·°C) | Valeur de référence du fabricant à température ambiante |
| Module dynamique | 205 GPa | Valeur à température ambiante ; elle varie avec la température |
| Tôle de 2 mm, température ambiante | Limite d’élasticité de 356 MPa ; résistance à la traction de 792 MPa | Propriétés indicatives, et non couple de valeurs universellement accepté |
| Plaque de 25,4 mm, température ambiante | Limite d’élasticité de 365 MPa ; résistance à la traction de 785 MPa | Une autre forme de produit, avec un allongement de 59 % |
| Intervalle de fusion | 1323–1371°C | Plage de changement de phase, à distinguer d’une température de service de l’équipement |
Source : composition et propriétés du C-276 selon Haynes. Les valeurs correspondent aux conditions indiquées par le fabricant et sont données à titre indicatif.
Exemple : un ingénieur qualité reçoit un rapport de plaque indiquant une résistance à la traction de 720 MPa et la compare à la valeur de 792 MPa pour une tôle. Rejeter la plaque sur cette base reviendrait à comparer le résultat mesuré d’un lot à une valeur indicative d’une autre forme de produit. Il faut ensuite comparer le résultat à l’exigence de traction de la spécification de plaque commandée, en tenant compte de son édition et des dimensions applicables. Un résultat supérieur au minimum applicable peut être acceptable même s’il est inférieur à la valeur habituelle publiée pour une tôle. À l’inverse, une résistance élevée à la traction ne suffit pas à déterminer la composition chimique, l’allongement ni l’état du matériau. La description d’achat détermine les exigences auxquelles le rapport doit répondre.
À température ambiante, les propriétés mécaniques publiées pour une tôle de 2 mm d’épaisseur et une plaque de 25,4 mm d’épaisseur diffèrent. Conservez la forme et l’épaisseur associées à chaque résultat. Le contrôle d’acceptation à la réception, un calcul de conception et l’estimation des efforts d’usinage nécessitent des lectures différentes des propriétés présentées dans le même tableau.
Résistance à la corrosion : faire correspondre l’essai au procédé
La résistance à la corrosion du C276 varie selon la concentration en acide, la température, les impuretés et l’état du métal exposé. L’alliage résiste aux milieux oxydants et réducteurs, mais les comparaisons utiles portent sur le mécanisme de corrosion pertinent dans des conditions similaires. Les différents types de corrosion des métaux nécessitent des preuves différentes.
Le chrome et le molybdène aident le C276 à résister aux attaques des milieux de procédé acides. La documentation d’application du fabricant mentionne également l’exposition au chlore gazeux humide. La teneur en humidité et la chimie locale qui en résulte font toujours partie de la définition des conditions de service, même pour une nuance choisie pour des applications fortement corrosives.
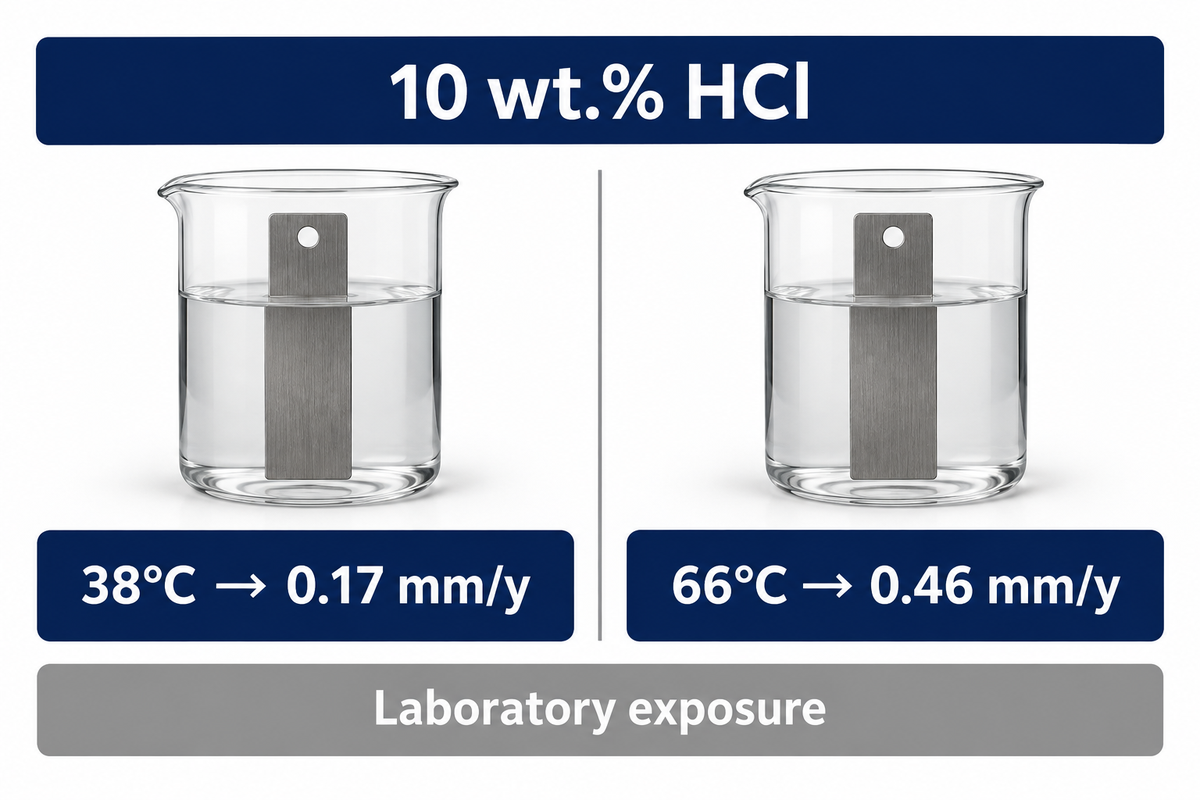
Dans les données de Haynes sur l’acide chlorhydrique de qualité réactif, une solution à 10 wt.% présente une vitesse de corrosion de 0,17 mm/y à 38°C et de 0,46 mm/y à 66°C. Le matériau et la concentration restent identiques ; c’est la température qui détermine la vitesse de corrosion. Ces valeurs correspondent à une exposition en laboratoire. Un flux de procédé contenant des contaminants oxydants, des dépôts ou une interface vapeur-liquide présente d’autres conditions à évaluer.
HCl à 10 wt.%Solution de laboratoire de qualité réactif
0,17 mm/yÀ 38°C selon les données de Haynes
0,46 mm/yÀ 66°C à la même concentration
La résistance à la corrosion par piqûres et par crevasses doit également être interprétée en fonction des milieux d’essai. Haynes indique une température critique de corrosion en crevasse de 55°C pour le C276, lors d’un essai de 72 heures dans du chlorure ferrique acidifié à 6 wt.%. Un refroidisseur à eau de mer présente un environnement chimique et une géométrie différents. La valeur de 55°C sert à comparer ce cas au chlorure ferrique ; elle ne s’applique pas à la température générale de l’eau de mer.
La résistance à la fissuration par corrosion sous contrainte dépend tout autant des conditions d’essai. Selon Haynes, le C276 n’a présenté aucune fissure après un essai d’ébullition de 1 008 heures dans du chlorure de magnésium à 45 %. Dans un autre essai décrit par Paul Crook, des éprouvettes de C276 sous contrainte se sont fissurées dans de l’acide fluorhydrique à 20 wt.% et à 79°C, au bout de 240 heures. Une excellente résistance à la fissuration induite par les chlorures peut coexister avec une sensibilité à un autre acide.
« Dans les essais de laboratoire à l’acide fluorhydrique, la durée de l’essai est importante. »
| Condition du procédé | Élément de preuve à faire correspondre | Décision éclairée |
|---|---|---|
| Identité et concentration de l’acide | Même produit chimique et même base wt.% | Le jeu de données sur la corrosion concerne-t-il le liquide du procédé ? |
| Température normale et température en régime perturbé | Résultats couvrant la température du métal exposé | Une excursion à température plus élevée nécessite-t-elle une évaluation distincte ? |
| Contaminants oxydants | Essais comprenant les espèces concernées | Un résultat obtenu dans un acide pur est-il transposable au mélange ? |
| Liquide, vapeur ou condensat | Exposition à la phase correspondante | Quelle surface est exposée à la chimie locale la plus agressive ? |
| Dépôts ou crevasses sous joint d’étanchéité | Évaluation de la corrosion localisée avec une géométrie représentative | La perte de masse uniforme peut-elle masquer le mécanisme de dégradation déterminant ? |
| Assemblage soudé | Métal de base, métal fondu et zone affectée thermiquement identifiés | Quelle zone est concernée par le résultat indiqué ? |
| Contrainte appliquée ou résiduelle | Essai de corrosion sous contrainte dans le milieu concerné | La fissuration doit-elle être prise en compte en plus de la perte de métal ? |
| Solides et boues en écoulement | Évaluation représentative de l’écoulement et de la corrosion-érosion | L’élimination mécanique contribue-t-elle à l’attaque chimique ? |
| Durée d’exposition et cycles | Durée de l’essai et historique des cycles thermiques | Un comportement transitoire est-il pertinent pour les conditions de service ? |
Pour un composant soudé, la zone de l’éprouvette mérite une entrée distincte. L’étude de Mishra sur la corrosion du C276 distingue le matériau de base, les zones affectées thermiquement simulées et le métal entièrement fondu. Son auteur travaillait chez Haynes ; le résumé public décrit le périmètre de l’étude. Une éprouvette corroyée et un assemblage fini présentent des microstructures et des historiques d’exposition différents.
Le passage de 38°C à 66°C a fait augmenter la vitesse de corrosion rapportée dans du HCl à 10 wt.%, de 0.17 à 0,46 mm/y. Pour un composant destiné à la manipulation d’acide, la zone mouillée la plus chaude mérite une attention particulière, surtout si la température du réservoir est plus basse. Il convient aussi de tenir compte de la concentration, de l’état du matériau et de la géométrie locale.
Limites liées à la température, au soudage et à l’usinage
La fabrication du C276 nécessite un contrôle rigoureux de l’écrouissage et de l’historique thermique. Une température de recuit de mise en solution, un intervalle de fusion et une limite de fonctionnement répondent à des questions physiques distinctes. Le soudage ajoute un cycle de solidification ; l’usinage concentre localement chaleur et déformation. Chaque opération modifie l’état que représenteront les essais de corrosion ou l’évaluation des propriétés mécaniques ultérieurs.
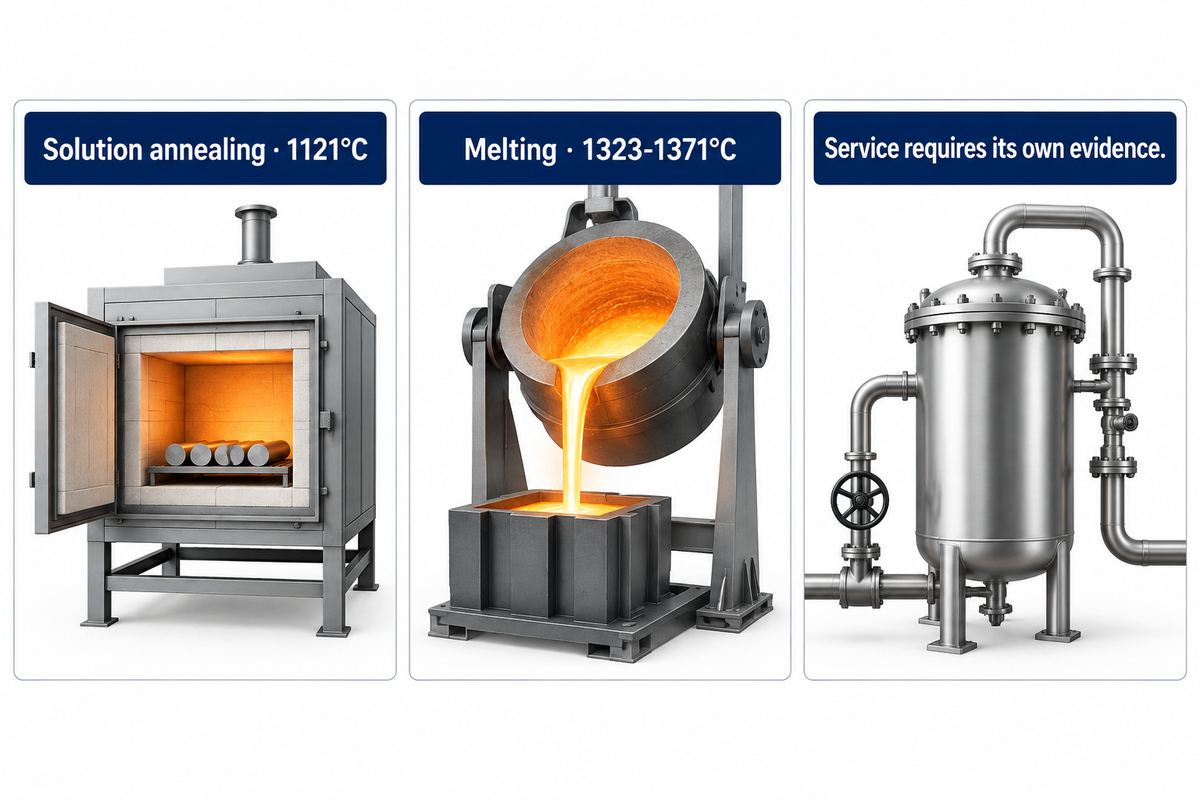
Haynes indique une température de 1121°C pour le recuit de mise en solution et recommande un refroidissement rapide dans ses consignes de fabrication. Ces consignes préconisent un refroidissement rapide pendant cette opération de traitement contrôlée. Cette température est bien supérieure à celle de nombreux procédés aqueux, tandis que l’intervalle de fusion de 1323–1371°C répond à une tout autre question. Une exposition prolongée dans une plage de température dommageable peut favoriser la précipitation de phases intermétalliques et réduire la ductilité utile.
Dans un rapport publié, Chen et ses collègues ont étudié la défaillance d’un tuyau en C276 de 170 mm de diamètre extérieur et de 4 mm d’épaisseur de paroi. Un chauffage externe fonctionnait à 1050°C, tandis qu’une brumisation périodique aidait à piéger à l’intérieur les produits de décomposition réactifs. Après quelques mois, le tuyau s’est rompu. Des précipités intergranulaires, ainsi qu’une corrosion préférentielle et une fissuration associées aux contraintes thermiques, ont été signalés. La température de la paroi intérieure du tuyau n’a pas été indiquée. Ce cas relie la défaillance à une combinaison de chimie, de gradients de température et de transformations du matériau. Pour un ingénieur d’usine, il montre combien il est difficile de décrire un service cyclique et chimiquement agressif par une seule valeur de température élevée.
Lors du soudage, les faibles teneurs en carbone et en silicium favorisent le comportement en fabrication, mais le métal fondu peut tout de même présenter des fissures à chaud liées à la solidification. L’étude de Cieslak et ses collègues sur la métallurgie du soudage a associé des phases intermétalliques de solidification aux fissures à chaud dans le C276 et le C22, tout en décrivant une bonne soudabilité générale. Ce mécanisme, qui intervient lors de l’assemblage, est distinct des dégradations ultérieures en service observées dans le cas du réacteur.
Les procédés de soudage établis pour cette nuance comprennent le soudage à l’arc sous protection de gaz avec électrode en tungstène, le soudage à l’arc avec fil fusible sous protection gazeuse et le soudage à l’arc avec électrode enrobée. Les consommables utilisés pour ces procédés portent généralement les désignations ERNiCrMo-4 ou ENiCrMo-4. La préparation des assemblages, la propreté et l’apport de chaleur font partie de la procédure de soudage du composant. Indiquer que l’alliage convient à une utilisation à l’état soudé ne dispense pas d’évaluer la qualité d’exécution de l’assemblage et les conditions d’exposition.
L’usinage nécessite une approche différente. Le C276 s’écrouit et la chaleur de coupe a tendance à se concentrer près de l’outil. Avec une arête émoussée, la passe suivante peut être difficile et risque également d’endommager la pièce. Les participants au fil de discussion sur le C276 du forum Practical Machinist, qui connaissent bien ce matériau, recommandent de surveiller l’état des plaquettes et de prévoir le coût des outils pour chaque pièce. Leurs témoignages révèlent une difficulté de production ; les vitesses de coupe d’un atelier donné doivent rester associées à ses outils et à son procédé.
Une étude de tournage du C276 publiée en 2026 a relevé une usure moyenne en dépouille de 0,142 mm en coupe à sec, de 0,116 mm avec une lubrification à quantité minimale (MQL) et de 0,092 mm avec une lubrification assistée par nanoparticules (NAL), pour une longueur d’usinage de 900 mm. Les études n’ont utilisé qu’un seul matériau d’outil en céramique non revêtu. La lubrification a modifié l’usure dans cette configuration ; un atelier utilisant du carbure, une autre géométrie ou des coupes interrompues doit établir ses propres données de production.
L’historique thermique et l’état de l’outil influent sur différentes étapes de la vie d’une pièce en C276. Un recuit à 1121°C décrit un traitement, tandis qu’une usure en dépouille de 0,142 mm correspond à une mesure d’outil dans une expérience donnée. Aucune de ces valeurs ne constitue une limite d’utilisation pour un équipement. L’état de la pièce relie les choix de fabrication aux conditions de corrosion en service.
Applications : faire correspondre l’équipement à l’exposition
Le C276 est couramment utilisé dans les réacteurs, les échangeurs de chaleur, les évaporateurs et les équipements de lutte contre la pollution exposés à des milieux corrosifs. L’industrie du traitement chimique l’emploie pour des composants en contact avec le fluide lorsque sa résistance à la corrosion justifie le matériau et les efforts de fabrication. Au sein d’une même usine, différentes pièces peuvent nécessiter différents alliages en raison des variations locales de température, de dépôts et de phase du fluide.
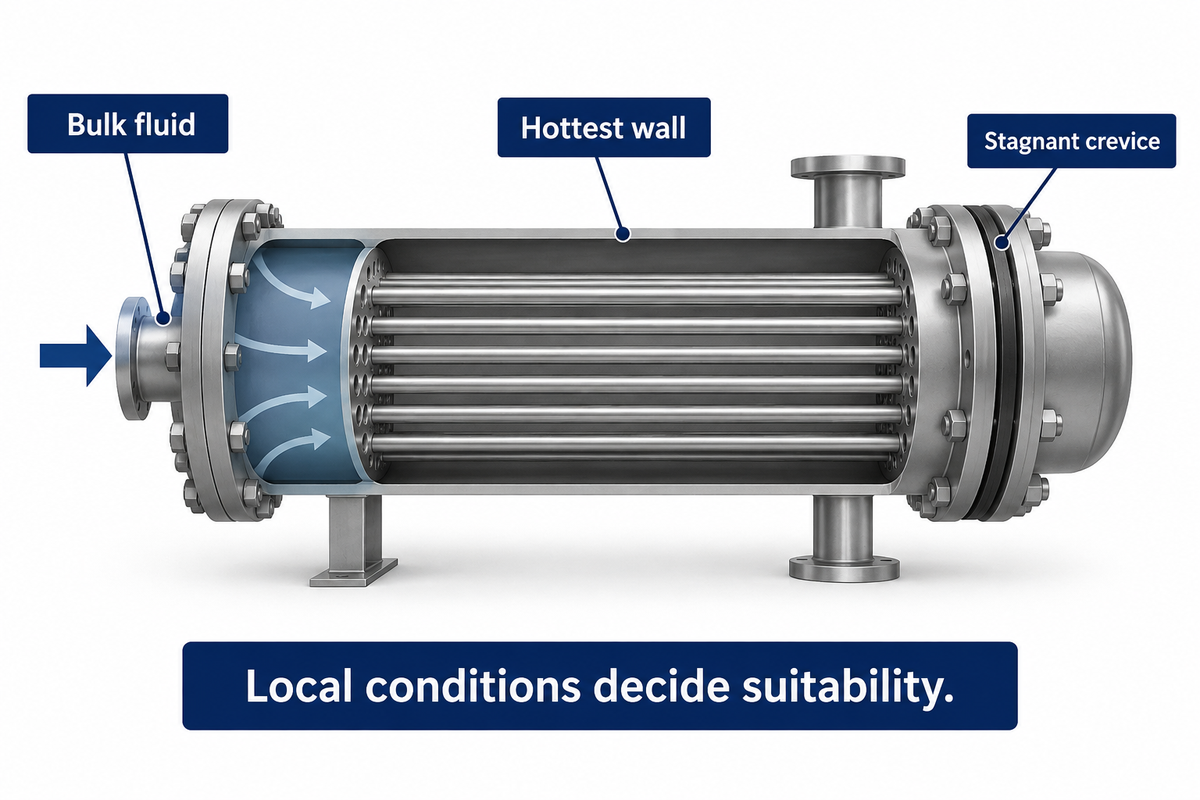
Dans un échangeur de chaleur, la paroi la plus chaude et une crevasse stagnante peuvent subir des conditions plus sévères que le fluide en vrac mesuré. Les évaporateurs ont tendance à concentrer les espèces dissoutes dans l’eau. Un laveur, un conduit ou un registre peut être exposé alternativement à un condensat humide et à un gaz sec. Le nom de l’équipement fournit une indication ; ce sont les conditions de fonctionnement et la chimie qui déterminent l’adéquation du matériau.
| Composant ou conditions de service | Exposition à caractériser | Principale question de sélection |
|---|---|---|
| Réacteur chimique | Mélanges, produits de réaction et cycles de température | En quoi la chimie diffère-t-elle en conditions normales et perturbées ? |
| Tubes d’échangeur de chaleur | Température de paroi, dépôts et assemblages des tubes | Où une attaque localisée est-elle la plus probable ? |
| Surfaces d’évaporateur | Variations de concentration et zones mouillées plus chaudes | Les conditions en sortie dépassent-elles celles de référence à l’entrée ? |
| Tuyauterie de transfert d’acide | Concentration, vitesse et zones soudées | Les données de corrosion couvrent-elles la conduite dans son état final ? |
| Éléments internes de laveur | Liquide contenant des chlorures et solides retenus | Les dépôts peuvent-ils créer un environnement local différent ? |
| Conduit ou registre de gaz de combustion | Condensat et alternance entre conditions humides et sèches | Quelles surfaces en contact avec le gaz sont également mouillées ? |
| Équipements pour l’industrie des pâtes et papiers | Chimie du blanchiment et cycles de nettoyage | Tous les milieux de procédé et de nettoyage sont-ils pris en compte ? |
| Composants de refroidissement à l’eau de mer | Stagnation, crevasses et bio-encrassement | L’évaluation de la corrosion en eau de mer tient-elle compte de la géométrie ? |
| Composants pour le pétrole et le gaz | Chimie acide, contraintes et état du matériau | L’état spécifié convient-il aux conditions de service définies ? |
Pour les équipements offshore et côtiers, l’exposition à l’eau de mer entre généralement en ligne de compte dans le choix des matériaux. Les données sur la corrosion en crevasse dans l’eau de mer issues d’une étude de l’US Navy menée aux laboratoires LaQue et reprises par Haynes illustrent utilement l’effet de la géométrie. L’article technique de Paul Crook présente également des essais de corrosion en crevasse dans l’eau de mer. Lors d’essais de 180 jours à 29°C ±3°C, les échantillons de C276 ont subi une attaque en eau stagnante, mais aucune attaque dans les crevasses en eau courante. Maintenir le même liquide tout en modifiant l’exposition permet de mieux interpréter l’expression « excellente résistance à la corrosion » que de considérer l’eau de mer comme une seule catégorie d’exposition uniforme.
Par exemple, les canaux traversés par l’eau d’un refroidisseur et le bord stagnant d’un joint peuvent être exposés à des milieux différents, même s’ils partagent la même eau d’entrée à 29°C. La forte résistance du C276 à de nombreux milieux contenant des chlorures justifie de l’envisager, tandis que la géométrie des crevasses et les dépôts restent des facteurs à prendre en compte pour le choix du composant.
Alternatives au C276 et leurs compromis
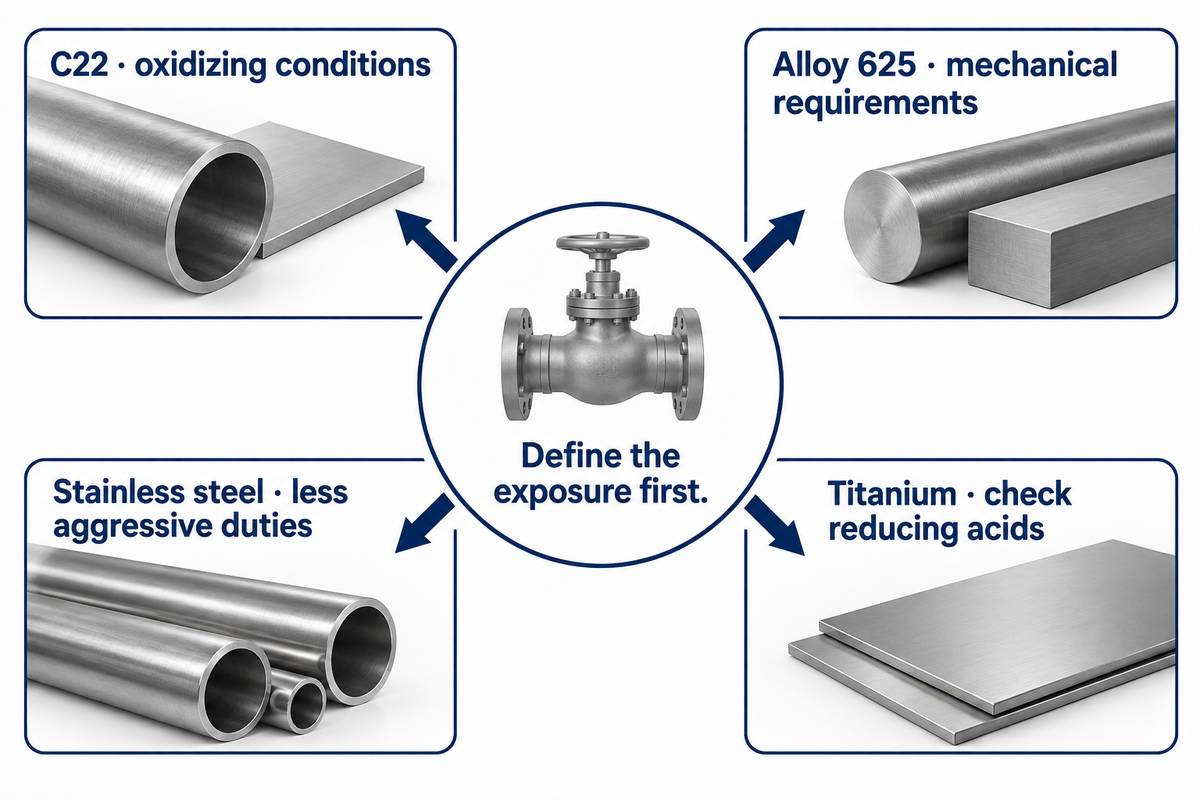
Outre le C276, d’autres matériaux peuvent convenir à ces fonctions, notamment le C22, l’Alloy 625, les aciers inoxydables et le titane. Au final, le meilleur choix dépend de la résistance mécanique requise et de la chimie du fluide, plutôt que d’un classement universel. Pour plusieurs raisons, notamment le coût et les efforts de fabrication, un matériau qui présente une meilleure résistance à la corrosion lors d’un essai donné peut ne pas convenir à une autre application.
La composition nominale du C22 contient davantage de chrome, tandis que le C276 présente un équilibre différent entre molybdène et tungstène. Des travaux électrochimiques publiés par Lloyd et ses collègues ont étudié plusieurs alliages Ni-Cr-Mo dans une solution désaérée de chlorure de sodium à 1.0 mol/L et d’acide sulfurique à 0.1 mol/L, entre 25 et 85°C. Les compositions des alliages ont révélé des différences de comportement du film passif sous potentiels contrôlés. Une comparaison détaillée entre l’Hastelloy C276 et le C22 traite spécifiquement du choix entre ces nuances.
- C22 : comparer sa composition riche en chrome lorsque les conditions oxydantes sont déterminantes pour les conditions de service.
- Alloy 625 : évaluer conjointement son comportement à la corrosion et les exigences mécaniques ; les propriétés et les applications de l’Inconel 625 présentent cette nuance plus en détail.
- Acier inoxydable : le conserver parmi les matériaux candidats lorsque le milieu réel est moins agressif et que sa résistance à la corrosion répond aux exigences du composant.
- Titane : envisager ses avantages dans les conditions adaptées, notamment en eau de mer ou en milieu oxydant, tout en évaluant séparément sa compatibilité avec les acides réducteurs.
L’Hastelloy est-il identique à l’Inconel ?
Non. Hastelloy et Inconel sont des noms commerciaux désignant des gammes de produits différentes. C276 est généralement désigné sous le nom Hastelloy ; Inconel 625 désigne une autre nuance. L’alliage C-276, entre autres, est également produit sous d’autres noms commerciaux ; dans ce cas, la désignation UNS permet d’identifier le matériau.
Pour établir une comparaison pertinente, les composants considérés doivent avoir des nuances définies et être soumis aux mêmes conditions de service. La comparaison des « équivalents à l’Inconel » est trop générale. Pour en savoir plus, consultez « Comparaison des nuances Inconel et Hastelloy. » Pour chaque famille, les mêmes jeux de données doivent conserver les informations sur le milieu, l’état du matériau et la température.
Dans une autre étude sur les sels fondus, menée à 800°C, une vitesse de corrosion d’environ 10 μm/an a été rapportée pour le C276 en l’absence d’air, contre 500 μm/an en présence d’air, dans un mélange ternaire de chlorures. Dans cette étude, la présence d’air a clairement eu un effet important sur le résultat. Une comparaison entre alliages n’est pertinente qu’une fois les conditions d’exposition définies.
Comprendre le coût du C276
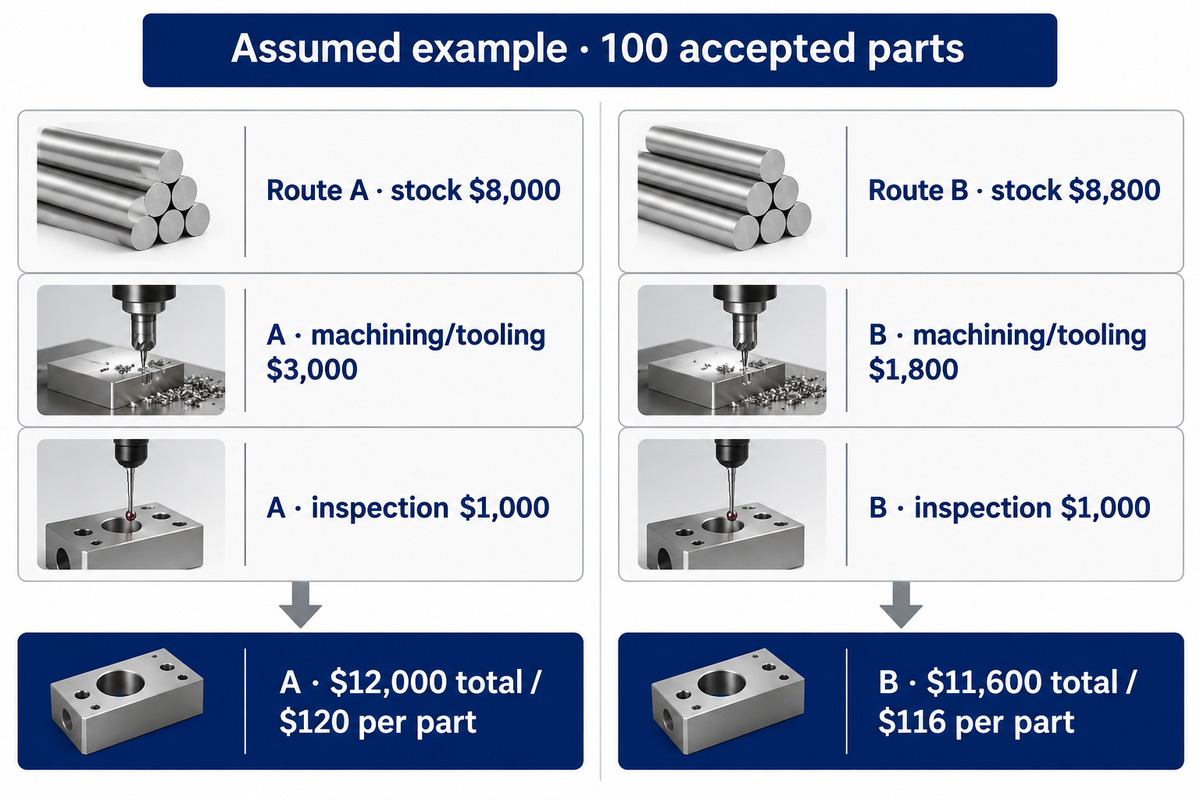
Le coût total du C276 comprend les matières premières, la transformation du produit, l’usinage, les contrôles et la quantité de composants livrés conformes. La comparaison pertinente peut porter sur une ébauche découpée ou sur un composant fini. Comparer des coûts calculés selon les mêmes critères permet d’obtenir une évaluation plus réaliste des prix pour les achats et la finance.
Le Hastelloy C276 est-il cher ?
Le C276 est un matériau fortement allié. Sa teneur en nickel, molybdène et tungstène, les opérations de transformation et les exigences d’usinage peuvent en faire un choix coûteux pour les applications courantes. Son intérêt économique augmente lorsque le composant sélectionné nécessite ce niveau de résistance à la corrosion. Évaluez le coût des pièces finies conformes dans les conditions de service prévues par rapport au coût de pièces de mêmes dimensions et soumises aux mêmes exigences de contrôle.
Un prix de matière bas peut être compensé par des opérations supplémentaires d’enlèvement de matière ou de contrôle. L’usure des outils compte également, car l’écrouissage et l’usure des arêtes affectent la série de production. Les différences d’usure mesurées dans l’étude de tournage citée aident à comprendre ce mécanisme ; pour établir un devis d’achat, il faut néanmoins intégrer les paramètres propres à l’atelier concernant les opérations, le temps et le rendement matière.
Exemple : deux procédés doivent fournir 100 composants C276 conformes. Le procédé A coûte $8 000 pour la matière, $3 000 pour l’usinage et l’outillage, et $1 000 pour le contrôle. Le procédé B coûte $8 800 pour la matière, $1 800 pour l’usinage et l’outillage, et $1 000 pour le contrôle. Les totaux sont de $12 000 et $11,600. En divisant par les mêmes 100 pièces conformes, on obtient $120 et $116 par pièce. La matière coûte plus cher avec le procédé B, mais le coût total estimé des pièces finies est inférieur de $400. La décision change si l’un des procédés exclut des opérations de finition du prix ou fournit moins de pièces conformes.
Pour 100 pièces conformes, une différence de $400 représente $4 par pièce. Lors de la comparaison des offres des fournisseurs, indiquez clairement la quantité conforme et les opérations incluses. Ce calcul est plus utile que de comparer le prix d’un composant fini au prix d’une matière première au kilogramme.
Les 9 points de contrôle des justificatifs du C276
Les 9 points de contrôle des justificatifs du C276 relient chaque document matière à une question précise d’ingénierie ou d’achat. Tenez compte de la nuance et de la forme de produit, puis suivez la matière au fil de son identification de coulée, de son état de transformation et de ses contrôles. L’objectif est de vérifier que le composant livré répond bien aux exigences de la commande.
| Document ou exigence | À vérifier | Question à laquelle il répond |
|---|---|---|
| 1. Désignation de la nuance | UNS N10276 et désignation convenue | Quel alliage a été commandé ? |
| 2. Spécification du produit | Forme, édition et exigences applicables | Quelles exigences s’appliquent au produit ? |
| 3. État de livraison | Recuit et état de transformation déclaré | Dans quel état le matériau a-t-il été livré ? |
| 4. Identification de la coulée et de la pièce découpée | Correspondance entre les marquages et les références documentaires | De quelle coulée provient cette pièce ? |
| 5. Analyse chimique de la coulée | Éléments mesurés et limites spécifiées | La composition chimique déclarée pour la coulée répond-elle à l’exigence ? |
| 6. Résultats des essais mécaniques | Forme, éprouvette, température d’essai et critères d’acceptation | Quels résultats de résistance et de ductilité s’appliquent ? |
| 7. Relevé dimensionnel | Dimensions mesurées comparées au plan ou aux exigences du produit | La géométrie du produit livré correspond-elle à la commande ? |
| 8. Rapports de contrôle convenus | Méthode d’essai, étendue du contrôle et critères d’acceptation | Qu’est-ce qui a été contrôlé et selon quels critères ? |
| 9. Base de fabrication et conditions de service | Procédé de soudage et exposition définie au procédé | Quel est le lien entre le composant fini et les conditions de service prévues ? |
L’identification positive des matériaux permet de distinguer les familles d’alliages à partir de plusieurs éléments mesurés. Un contrôle par fluorescence X portable ne mesure pas le carbone. Toutefois, pour une exigence de faible teneur en carbone de 0.01 wt.% (max), l’analyse chimique complète de la coulée constitue le justificatif recevable. La méthode, les éléments mesurés et l’identification de la pièce contrôlée doivent être associés à tout résultat d’identification.
La norme ASTM B575 couvre les tôles, feuilles et bandes concernées. La norme ASTM B622 couvre les tubes et tuyaux en alliage de nickel et de nickel-cobalt fabriqués sans soudure. En octobre 2026, la liste officielle du comité ASTM indique que B575-17(2023) et B622-26 sont en vigueur. Par conséquent, une demande de tuyau en Hastelloy C276 doit préciser la forme de fabrication et le nom de l’alliage du matériau. Les normes applicables aux tubes en alliage de nickel fournissent des informations supplémentaires pour comparer les normes relatives aux tubes.
Pour transmettre une demande de devis, confirmez une fois les informations manquantes et reportez-les dans la même demande. Utilisez les champs suivants avec l’enveloppe de fonctionnement et le plan de votre composant.
Liste de contrôle pour la demande de devis — copiez ces éléments dans votre demande :
| Paramètre | Plage recommandée | Pourquoi c’est important | Comment vérifier |
|---|---|---|---|
| Température du métal | Indiquez les minimum et maximum en fonctionnement normal ainsi que le maximum en cas de perturbation, °C | Relie les données de corrosion et les données mécaniques aux conditions de service | Enveloppe de fonctionnement |
| Concentration en acide | Indiquez les valeurs minimale et maximale pour le procédé et le nettoyage, wt.% | Tient compte des variations de concentration | Relevé de la composition chimique du procédé |
| Dimensions indiquées sur le plan | Indiquez les dimensions et les tolérances, mm | Définit la géométrie finale | Plan et rapport dimensionnel |
| Quantité | Indiquez le nombre de pièces conformes requis ou le poids en kg | Permet d’établir une base de comparaison cohérente pour les devis | Quantité commandée et livrée |
| Éprouvette et état | Précisez la forme du produit, le recuit et la température d’essai, °C | Relie les propriétés déclarées à la commande | Rapport d’essai matière |
| Base de l’évaluation de la corrosion | Précisez la durée d’exposition évaluée, h, et le milieu | Relie l’essai à ses conditions | Essai pertinent ou évaluation technique |
À retenir
UNS N10276 désigne le C276 ; la température, la composition chimique et l’état du matériau déterminent la pertinence des données. Un résultat de 0,17 mm/y à 38°C dans HCl à 10 wt.% correspond à ces conditions d’exposition. Conservez ces conditions lorsque vous passez d’une fiche technique à une décision concernant un composant.
Pour connaître les formes de produit, les possibilités de transformation et obtenir un devis adapté à votre commande, consultez notre offre de matériaux en Hastelloy C276. Joignez le plan, la quantité et les conditions de service définies à votre demande. TiAlloy présente l’entreprise.
Parler de votre besoin en matériau C276
Questions fréquentes
Le Hastelloy C276 est-il identique à l’alliage C276 ?
Lire la réponse
Oui. Les appellations Alloy C276 et Hastelloy C276 désignent généralement la nuance à base de nickel identifiée par la désignation UNS N10276. HASTELLOY est une marque déposée appartenant à Haynes International, tandis que le numéro UNS identifie l’alliage. Une description d’achat doit également préciser la spécification du produit et l’état de livraison afin que le matériau fourni réponde à l’exigence prévue.
À quoi sert le Hastelloy C276 ?
Lire la réponse
Le Hastelloy C276 est utilisé dans des équipements exposés à des produits chimiques agressifs, notamment des réacteurs, des échangeurs de chaleur, des évaporateurs, des épurateurs de gaz et des tuyauteries de transfert. On le trouve également dans les équipements pour l’industrie des pâtes et papiers et dans les systèmes de lutte contre la pollution. Les ingénieurs commencent par sélectionner le composant en contact avec le fluide et définir ses conditions d’exposition ; le seul nom du secteur ne permet pas de déterminer la composition chimique locale ni la géométrie du composant.
Le Hastelloy C276 est-il magnétique ?
Lire la réponse
Le C276 recuit en solution présente une perméabilité magnétique très faible et est généralement décrit comme non magnétique. Haynes indique une perméabilité relative de 1.0002 dans les conditions d’essai spécifiées. Un aimant ne permet donc pas d’identifier cet alliage de manière fiable. Les marquages du matériau, les documents de traçabilité de la coulée et une analyse de composition adaptée constituent une base plus solide pour le distinguer d’autres nuances.
Le C276 peut-il être durci par traitement thermique ?
Lire la réponse
Le C276 est renforcé par écrouissage plutôt que par un traitement thermique conventionnel de durcissement par précipitation. Un recuit de mise en solution rétablit un état ductile du matériau après une fabrication adaptée. Le durcissement superficiel spécialisé relève d’un procédé distinct.
Comment souder le Hastelloy C276 ?
Lire la réponse
Assemblez le C276 par un procédé de soudage par fusion éprouvé, avec un mode opératoire qualifié pour le joint, l’épaisseur et les conditions de service. Les consommables couramment utilisés pour les assemblages de même nature comprennent le fil nu ERNiCrMo-4 et les électrodes enrobées ENiCrMo-4. Le soudage à l’arc TIG, MIG et à l’électrode enrobée sont des procédés éprouvés. Des surfaces propres, une protection gazeuse et un apport thermique maîtrisé contribuent à la qualité du soudage. Les assemblages hétérogènes nécessitent un choix distinct de métal d’apport. Lorsque la résistance à la corrosion détermine les performances du composant, évaluez la soudure finie et la zone affectée thermiquement en même temps que le métal de base. Les faibles teneurs en carbone et en silicium facilitent la fabrication, tandis que le mode opératoire tient également compte de la fissuration à la solidification et des conditions de service propres au joint.
Pourquoi le C276 contient-il peu de carbone et de silicium ?
Lire la réponse
Les faibles teneurs en carbone et en silicium contribuent à limiter les précipitations indésirables pendant les cycles thermiques du soudage. Cela favorise la résistance à la corrosion autour des zones soudées, mais la qualité d’exécution du joint et les expositions thermiques ultérieures comptent également.
Le C276 répond-il automatiquement aux exigences applicables aux environnements contenant du H₂S ?
Lire la réponse
Non. Pour que le C276 convienne à un environnement contenant du H₂S, l’état spécifié du produit doit être adapté à l’environnement défini et aux exigences du projet. Haynes cite NACE MR0175 et ISO 15156 parmi les spécifications associées, mais un composant commandé possède également un historique de transformation et une base de contrôle particuliers. Indiquez dans la description d’achat l’édition applicable, l’état du matériau et les essais convenus, ainsi que l’enveloppe de service évaluée par l’ingénieur responsable.
Références et sources
- ASTM B575-17 : champ d’application public et contexte historique des exigences applicables aux produits.
- Sous-comité ASTM B02.07 : normes en vigueur, état vérifié en octobre 2026.
- Chen et al., analyse de la défaillance d’un tuyau en alliage C-276 dans un réacteur de décomposition contrôlée, Materials, 2022.
- Paul Crook, alliages de nickel résistants à la corrosion, partie 3, article technique hébergé par la Steel Founders’ Society of America ; auteur affilié à Haynes.
- Lloyd et al., corrosion passive des alliages Ni-Cr-Mo (2004) ; matériau fourni par Haynes, recherche financée par le NSERC.
- Vignarooban et al., pression de vapeur et corrosivité des fluides caloporteurs à base de sels fondus ternaires de chlorures métalliques (2015), résumé original.
- Cieslak et al., métallurgie du soudage des alliages HASTELLOY C-4, C-22 et C-276 (1986), résumé public.
- Mishra, étude de la corrosion du matériau de base et des soudures d’un alliage Ni-Cr-Mo-W, 2017, résumé public, affiliation à Haynes.
- Approche fondée sur les données pour prédire avec précision l’usure des outils lors de l’usinage du Hastelloy C276, Scientific Reports, 2026.
Pourquoi nous publions
À propos de TiAlloy
TiAlloy fournit du titane, de l’acier inoxydable, des alliages de nickel et des tôles plaquées pour des commandes industrielles soumises à des spécifications précises. Nos guides techniques aident les acheteurs à définir la forme du produit, la norme applicable, le périmètre des contrôles et les documents de libération avant de comparer les devis.
01Fusion et mise en formeTôles, feuilles, tuyaux, tubes, barres, fils et pièces forgées
02ProcédésTraitement thermique, finition, contrôle et conditionnement pour l’exportation
03VérificationCertificat EN 10204 type 3.1 et documents de commande