
Kontaktieren Sie TiAlloy

Hersteller von Titanschmiedeteilen · TiAlloy
Hersteller von Titanschmiedeteilen
Geschmiedete Ringe, Scheiben, Blöcke, Wellen, Hülsen, Flansche und maßgefertigte Titanschmiedeteile.
TiAlloy fertigt Titanschmiedeteile für industrielle Anwendungen, die Luft- und Raumfahrt, die Chemieindustrie, die Schifffahrt, den Energiesektor und spezielle Bauteilanforderungen. Je nach spezifizierter Werkstoffgüte, Norm, Schmiedegeometrie und finaler technischer Zeichnung umfasst das Angebot Schmieden, Wärmebehandlung, Zerspanung, Prüfung und Projektdokumentation.
Geschmiedete Produktformen
Ring
·
Scheibe
·
Block
·
Welle
·
Hülse
·
Flansch
·
Sonderanfertigung
ASTM B381-26
·
AMS-Herstellungsverfahren
·
Titan Grade 2
·
Titan Grade 5 / Ti-6Al-4V
·
Titan Grade 23 / Ti-6Al-4V ELI
Über 20 Jahre Fertigungserfahrung
Produktionsstandort mit 30.000 m²
Schmieden · Zerspanung · Prüfung
Lieferung für Exportprojekte
 Fertigung von Titanschmiedeteilen
Für Belastungen geschmiedet. Für das fertige Bauteil kontrolliert.
Herstellungsverfahren für Titanschmiedeteile, abgestimmt auf Geometrie, Werkstoffgüte, Zustand, Zerspanung und Prüfanforderungen.
Bestellablauf für Schmiedeteile
TECHNISCHE ZEICHNUNG
→
SCHMIEDEVERFAHREN
→
WÄRMEBEHANDLUNG
→
ZERSPANUNG
→
PRÜFUNG
→
WERKSTOFFZEUGNIS / FREIGABE
Welche Titanschmiedeteile fertigt TiAlloy?
TiAlloy fertigt geschmiedete Titanringe, -scheiben, -blöcke, -wellen, -hülsen und -flansche sowie Schmiedeteile nach kundenspezifischer technischer Zeichnung. Je nach Bestellung umfasst das Angebot ASTM B381 und anwendbare AMS-Herstellungs- verfahren, Reintitan, Ti-6Al-4V und Ti-6Al-4V ELI sowie Wärmebehandlung, Zerspanung, Prüfung und Projektdokumentation.
Haben Sie eine technische Zeichnung für ein Titanschmiedeteil?
Senden Sie die Schmiedeform, Werkstoffgüte, Norm, Rohabmessungen, Fertigungszeichnung, Menge und Prüfanforderungen. TiAlloy kann das Herstellungsverfahren vor der Angebotserstellung prüfen.
Produktformen geschmiedeter Titanwerkstoffe
Zuerst die Schmiedeform bestimmen – dann die Bestellabmessungen festlegen.
Ein geschmiedeter Ring, eine Scheibe, ein Block, eine Welle oder eine Hülse wird nicht mit denselben Maßangaben bestellt. Wird zuerst die richtige Produktform festgelegt, wird die RFQ klarer und Schmiedeabmessungen, Zerspanungszugabe und Herstellungsverfahren lassen sich korrekt prüfen.
Grundsatz für die Bestellung
Spezifizieren Sie das Schmiedeteil zuerst anhand seiner gefertigten Geometrie. Die technische Zeichnung des fertigen Bauteils kann anschließend Zerspanungszugaben, Bohrungen, Absätze, Radien und weitere Fertigmaße festlegen.
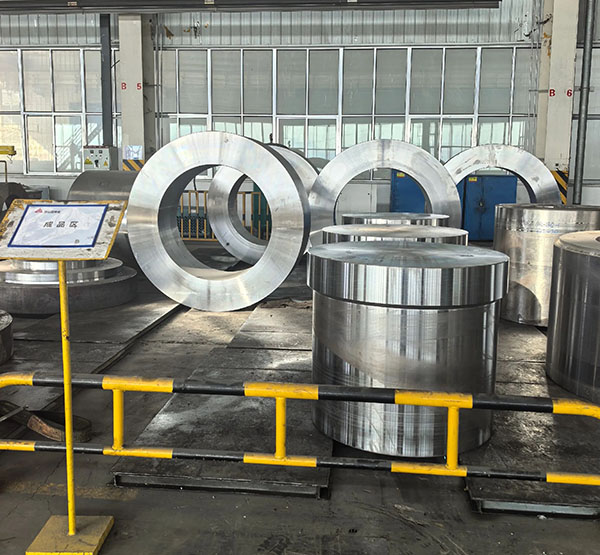
Geschmiedeter Titanring
AD × ID × H Außendurchmesser × Innendurchmesser × Höhe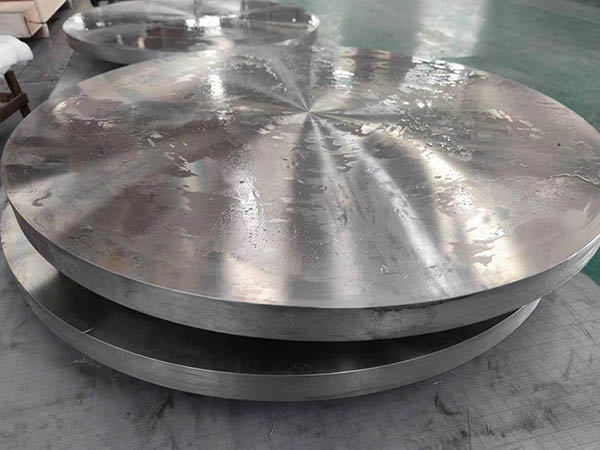
Geschmiedete Scheibe
Ø × T Durchmesser × Dicke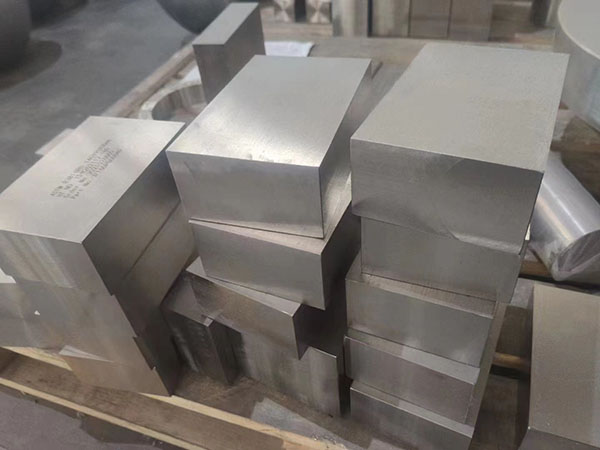
Geschmiedeter Block
L × B × T Länge × Breite × Dicke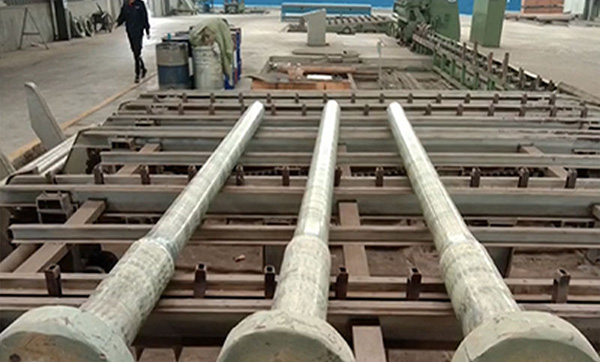
Welle / abgesetzte Welle
Ø × L Bei Bedarf Absatzdurchmesser und -längen ergänzen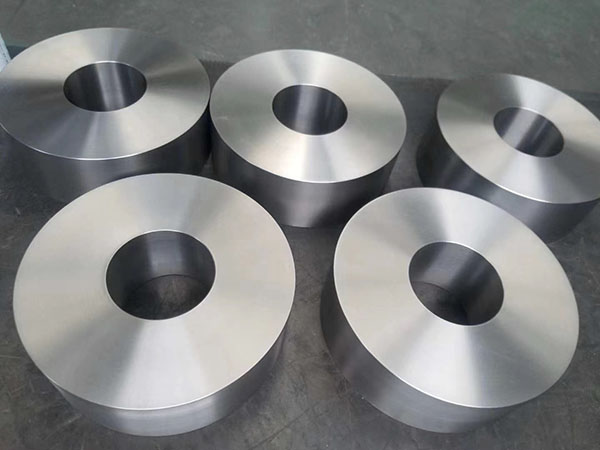
Geschmiedete Hülse
AD × ID × L Außendurchmesser × Innendurchmesser × Länge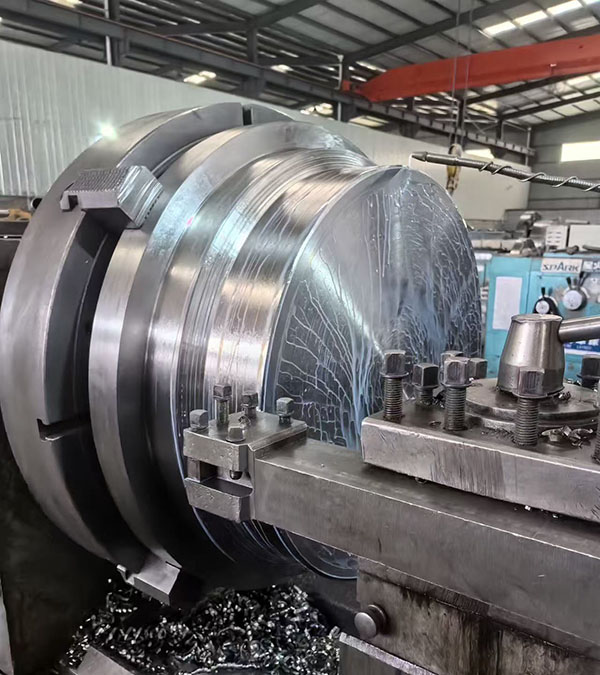
Geschmiedeter Flansch und Vorformling nach technischer Zeichnung
AD × Bohrung × T Oder Schmiedeabmessungen anhand der technischen Zeichnung des fertigen Bauteils festlegen
Maßgefertigter Vorformling
Fertigungszeichnung
→
Schmiedeabmessungen
→
Zerspanungszugabe
→
Roh- / Fertiggeometrie
Bestellabmessung im Vergleich zur Fertigungszeichnung
Der Schmiederohling entspricht nicht immer dem fertig zerspanten Bauteil. Bei abgesetzten Wellen, Flanschen, Hohlteilen und maßgefertigten Vorformlingen prüft TiAlloy die Fertigungszeichnung gemeinsam mit den erforderlichen Schmiedeabmessungen und der Zerspanungszugabe, bevor das Herstellungsverfahren festgelegt wird.
Welche Produktformen sind als Titanschmiedeteile verfügbar?
Titanschmiedeteile sind als geschmiedete oder gewalzte Ringe, Scheiben und Rohlinge, Blöcke, Wellen und abgesetzte Wellen, Hülsen und Hohlteile, Flansche sowie Vorformlinge nach kundenspezifischer Zeichnung lieferbar. Ringe werden üblicherweise mit AD × ID × Höhe spezifiziert, Scheiben mit Durchmesser × Dicke, Blöcke mit Länge × Breite × Dicke, Wellen mit Durchmesser × Länge und Hülsen mit AD × ID × Länge.
Sie kennen die Form, aber nicht die Abmessungen des Schmiederohlings?
Senden Sie die Titan-Werkstoffgüte, Schmiedeform, Fertigmaße oder Bauteilzeichnung, Menge und den geforderten Zustand. TiAlloy kann die geeignete Schmiedegeometrie vor der Angebotserstellung prüfen.
Titan-Werkstoffgüten und Spezifikationswege für Schmiedeteile
Die Werkstoffgüte allein legt eine Bestellung von Titanschmiedeteilen nicht fest.
Die Titan-Werkstoffgüte bezeichnet die Legierungschemie. In der Bestellspezifikation muss diese Güte noch mit der Produktform, der maßgeblichen Schmiedenorm, dem Lieferzustand, den Prüfanforderungen und dem Verwendungszweck verknüpft werden.
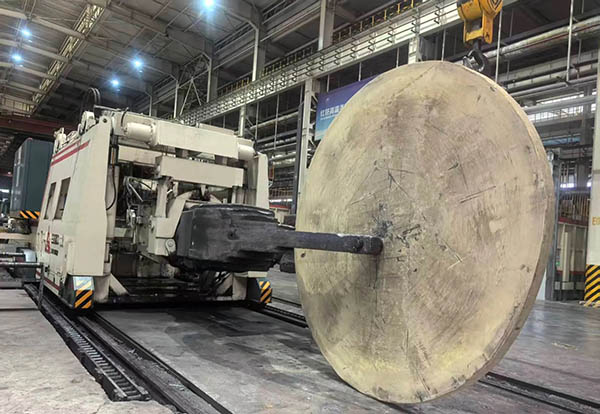
Bestellhinweis
„Grade 5“ ist keine vollständige Schmiedespezifikation. Die Bestellung sollte die Schmiedeform, die maßgebliche Produktspezifikation oder Luft- und Raumfahrt-Spezifikation, den geforderten Zustand, die Abmessungen, die Prüfung und die Anforderungen an die technische Zeichnung enthalten.
Titan-Werkstoffgüte
Schmiedeform
→
Norm und Herstellungsverfahren
→
Zustand / Prüfung
Verwendungszweck
Herstellungsverfahren für Reintitan und korrosionsbeständige Güten
Titan Grade 2 · Titan Grade 7 · Titan Grade 12
R50400 · R52400 · R53400ASTM B381: F-2 · F-7 · F-12
Ringe, Scheiben, Blöcke, Wellen, Hülsen, Flansche und Schmiedeteile nach Zeichnung entsprechend der geforderten Bestellgeometrie.
Bestellhinweis
Schmiedeteile für allgemeine industrielle Anwendungen und korrosive Einsatzbedingungen, wobei die ausgewählte Werkstoffgüte auf die tatsächliche Betriebsumgebung abgestimmt wird.
Ti-3Al-2,5V
Titan Grade 9
UNS R56320ASTM B381: F-9
Produktform, Geometrie und Zustand des Schmiedeteils bleiben Teil der Bestelldefinition, auch wenn Titan Grade 9 ausgewählt wurde.
Bestellhinweis
Leichte und höherfeste Titanlegierung für Schmiedeteile in Anwendungen, die ausdrücklich Ti-3Al-2,5V erfordern.
Industrie: ASTM B381 F-5 · Luft- und Raumfahrt: AMS4928X, sofern spezifiziert
Hochfeste geschmiedete Ringe, Scheiben, Blöcke, Wellen und Sondergeometrien lassen sich nach der jeweils geltenden Spezifikation für industrielle Anwendungen oder die Luft- und Raumfahrt festlegen.
Bestellhinweis
Anforderungen an hochfeste Schmiedeteile für Industrie und Luft- und Raumfahrt, bei denen Ti-6Al-4V in der maßgeblichen technischen Zeichnung oder Norm spezifiziert ist.
Industrie: ASTM B381 F-23 · ELI für die Luft- und Raumfahrt: AMS4930M, sofern spezifiziert
Bei ELI-Schmiedeteilen sollte die tatsächliche Produktspezifikation angegeben werden, statt sich allein auf die Legierungsbezeichnung „Grade 23“ zu verlassen.
Bestellhinweis
Herstellungsverfahren für Titan mit besonders niedrigem Gehalt an interstitiellen Elementen, wenn dies von der maßgeblichen Spezifikation gefordert wird.
Herstellungsverfahren für medizinische Schmiedeteile
ASTM F620-26 ist eine Spezifikation für Schmiedeteile für chirurgische Implantate aus geeigneten α+β-Titanlegierungen. Eine Werkstoffgrundspezifikation wie ASTM F136 ist für sich genommen keine vollständige Produktspezifikation für Titanschmiedeteile.
Referenzen zu Werkstoffgüten und Normen
Titan Grade 2
Titan Grade 5 / Ti-6Al-4V
Titan Grade 23 / Ti-6Al-4V ELI
Schmiedenormen
Titanwerkstoffe
Welche Titan-Werkstoffgüten lassen sich schmieden?
Titanschmiedeteile können aus Reintitan und Titanlegierungen wie Titan Grade 2, Grade 7, Grade 9, Grade 12, Grade 5 Ti-6Al-4V und Grade 23 Ti-6Al-4V ELI gefertigt werden, sofern die geforderte Produktform und maßgebliche Spezifikation die Bestellung abdecken. ASTM B381 umfasst mehrere industrielle Titan-Werkstoffgüten für Schmiedeteile. Für Anwendungen in der Luft- und Raumfahrt sowie in der Medizintechnik können separate AMS- oder Implantat-Schmiedespezifikationen erforderlich sein.
Sie kennen die Werkstoffgüte, aber nicht die vollständige Schmiedespezifikation?
Senden Sie Werkstoffgüte, Schmiedeform, Abmessungen, Fertigungszeichnung, Menge und geforderte Norm. TiAlloy kann das anwendbare Schmiedeverfahren vor der Angebotserstellung prüfen.
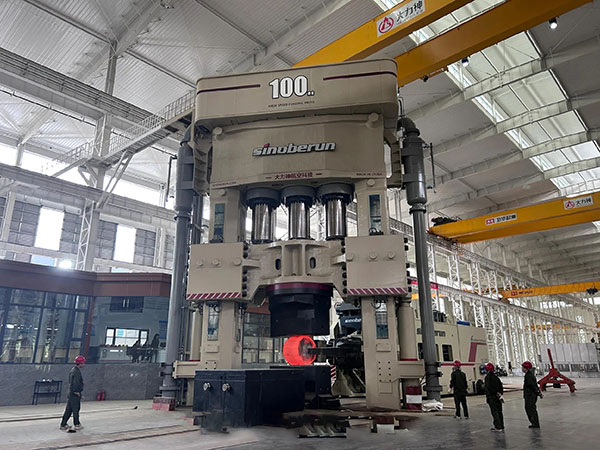
Normen für Titanschmiedeteile nach Werkstoffgüte und Verwendungszweck
Welche Schmiedenorm gehört in die Bestellung?
Die Legierungs-Werkstoffgüte ist nur ein Bestandteil der Bestellung. Für industrielle Anwendungen, die Luft- und Raumfahrt sowie chirurgische Implantate können unterschiedliche Produktspezifikationen gelten, selbst wenn die zugrunde liegende Titanlegierung ähnlich ist.
Spezifikationsweg
Werkstoffgüte
→
Geschmiedete Produktform
→
Verwendungszweck
→
Produktspezifikation
→
Zustand / Prüfung
Herstellungsverfahren für industrielle Schmiedeteile
ASTM B381-26
F-2 · F-5 · F-7 · F-9 · F-12 · F-23 + weitere aufgeführte GütenAnwendungsbereich: geglühte Schmiedeteile aus Titan und Titanlegierungen der von ASTM B381 erfassten Werkstoffgüten, darunter Reintitan und mehrere Güten für Legierungsschmiedeteile.
Maßnahme für Einkäufer → B381-Ausgabe, Schmiedegüte, Schmiedeform, Abmessungen, geforderten Zustand sowie gegebenenfalls vom Besteller festgelegte zerstörungsfreie Prüfungen spezifizieren.
Werkstoffspezifikation für Ti-6Al-4V in der Luft- und Raumfahrt
AMS4928X
Ti-6Al-4V · geglühtAnwendungsbereich: Stäbe, Draht, Schmiedeteile, blitzgeschweißte Ringe, gezogene Profile und Vormaterial zum Schmieden aus Ti-6Al-4V im Geltungsbereich der aktuellen Spezifikation.
Maßnahme für Einkäufer → AMS4928X verwenden, wenn die technische Zeichnung oder Bestellung dieses Werkstoffverfahren für die Luft- und Raumfahrt fordert; Produktform, Abmessungsbereich, Zustand und Prüfanforderungen bestätigen.
ELI-Verfahren für die Luft- und Raumfahrt mit Ti-6Al-4V ELI
AMS4930M
Ti-6Al-4V ELI · geglühtAnwendungsbereich: Schmiedeteile, Ringe und weitere aufgeführte Produktformen aus Ti-6Al-4V ELI innerhalb der Abmessungs- und Formgrenzen von AMS4930M.
Maßnahme für Einkäufer → AMS4930M angeben, wenn die technische Zeichnung für die Luft- und Raumfahrt das ELI-Verfahren fordert, und prüfen, ob Produktform und Abmessungen des bestellten Schmiedeteils in den Anwendungsbereich der Spezifikation fallen.
Herstellungsverfahren für chirurgische Implantatschmiedeteile
ASTM F620-26
Implantatschmiedeteile aus α+β-TitanlegierungenAnwendungsbereich: Schmiedeteile aus α+β-Titanlegierungen für chirurgische Implantate.
Maßnahme für Einkäufer → ASTM F620 angeben, wenn es sich beim bestellten Produkt um ein Implantatschmiedeteil handelt, und außerdem die geforderte Werkstoffgrundspezifikation, Bauteilzeichnung, den Zustand sowie anwendbare Prüf- und Qualitätsanforderungen aufführen.
Werkstoffnorm ≠ Produktspezifikation für Schmiedeteile
ASTM F136-26 legt den Knetwerkstoff Ti-6Al-4V ELI für chirurgische Implantate fest. Sie ersetzt jedoch nicht die anwendbare Spezifikation für Implantatschmiedeteile, wenn das bestellte Produkt selbst ein chirurgisches Implantatschmiedeteil ist. Die Bestellung sollte die Anforderung an die Grundlegierung von der Produktspezifikation für das fertige Schmiedeteil unterscheiden.
Verwandte Titan-Herstellungsverfahren
Kompatibilität von Werkstoffgüte und Schmiedeverfahren
Titan Grade 2
Titan Grade 5 / Ti-6Al-4V
Titan Grade 23 / Ti-6Al-4V ELI
Titanwerkstoffe
Welche Norm gilt für Titanschmiedeteile?
ASTM B381 ist die maßgebliche industrielle Produktspezifikation für Titan- und Titanlegierungsschmiedeteile. Für Ti-6Al-4V- Schmiedeteile für die Luft- und Raumfahrt kann bei entsprechender Angabe AMS4928X gelten; für Ti-6Al-4V-ELI-Schmiedeteile in diesem Bereich AMS4930M innerhalb ihres Anwendungsbereichs. Für chirurgische Implantatschmiedeteile kann ASTM F620 erforderlich sein. Die passende Norm richtet sich nach Legierung, geschmiedeter Produktform, Abmessungen, Verwendungszweck, technischer Zeichnung und Bestellanforderungen.
Sie sind unsicher, welche Schmiedenorm in die RFQ gehört?
Senden Sie die Titan-Werkstoffgüte, Schmiedeform, Abmessungen, den Verwendungszweck, die technische Zeichnung und die Kundenspezifikation. TiAlloy kann das anwendbare ASTM- oder AMS-Schmiedeverfahren vor der Angebotserstellung prüfen.
Tatsächliche Fertigungsabmessungen für Titanschmiedeteile
Wie groß kann TiAlloy schmieden?
TiAlloy gibt die Schmiedekapazität anhand der für den Einkauf relevanten Geometrie an: Ring-AD, -ID und -Höhe; Scheibendurchmesser und -dicke; Blockabmessungen; Wellendurchmesser und -länge; Stückgewicht sowie erforderliches Zerspanungsverfahren nach dem Schmieden.
Gewalzter / geschmiedeter Ring
Maximaler Ringaußendurchmesser
3.500 mmMax. ID 2.700 mm · max. Höhe 1.200 mm
Gewichtsbereich für Ringe
Bis zu 10.500 kg
Geschmiedete Scheibe
Ø 4.500 × T 900 mm
· bis zu 10.500 kg
Geschmiedeter Block
3.000 × 3.000 × 1.500 mm
· bis zu 10.500 kg
Geschmiedete Welle
Ø 1.800 × L 12.000 mm
· bis zu 10.500 kg
Hülse / Hohlteil
Max. AD 1.905 mm
Wanddicke bis zu 1.143 mm · ID / Länge gemäß Zeichnung
Geschmiedeter Flansch
Max. AD 4.500 mm
Dicke und Bohrung gemäß Zeichnung
Maximales Stückgewicht
10.500 kg
Abmessungen des einzelnen Schmiedeteils
Zerspanungsabmessungen
Gemäß Zeichnung
Bestätigung anhand der Schmiedegeometrie bei der Angebotserstellung
So sind diese Maximalwerte zu verstehen
Maximalwerte beschreiben einzelne Fertigungsabmessungen. Sie bedeuten nicht, dass alle Maximalmaße gleichzeitig in einem Schmiedeteil erreichbar sind. Die endgültige Kapazität hängt von Titan-Werkstoffgüte, Geometrie, Ausgangsmaterial, Schmiedeverfahren, Wärmebehandlungszustand, Zerspanungsanforderung, Stückgewicht und Prüfumfang ab.
Weiter zum Schmiedeverfahren
Geschmiedete Produktformen
Schmiederohling und Fertigteil im Vergleich
Titanwerkstoffe
Über die Fertigung bei TiAlloy
Wie groß kann TiAlloy ein Titanbauteil schmieden?
TiAlloy fertigt geschmiedete Titanringe mit Außendurchmessern bis zu 7.500 mm, Scheiben mit Durchmessern bis zu 4.500 mm, Blöcke bis zu 3.000 × 3.000 × 1.500 mm und geschmiedete Wellen mit Durchmessern bis zu 1.800 mm und Längen bis zu 12.000 mm. Das Gewicht eines einzelnen Schmiedeteils kann 10.500 kg erreichen. Die endgültige Fertigbarkeit wird anhand der Werkstoffgüte, der vollständigen Geometrie, des Schmiedeverfahrens, des Zustands, der Zerspanungsanforderung und des Prüfumfangs der Bestellung bestätigt.
Haben Sie eine Anforderung für ein großes Titanschmiedeteil?
Senden Sie Schmiedeform, Werkstoffgüte, Rohabmessungen, Fertigungszeichnung, geschätztes Stückgewicht, Menge und Prüfanforderungen. TiAlloy kann die Fertigungsabmessungen vor der Angebotserstellung prüfen.
Schmiedeabmessungen · Zerspanungszugabe · Fertiggeometrie
Die Fertigungszeichnung des fertigen Bauteils zeigt nicht den Schmiederohling.
Ein Titanschmiedeteil ist zu Beginn normalerweise größer als das fertig zerspante Bauteil. Bei der Festlegung der Schmiedeabmessungen sind Herstellungsverfahren, Oberflächenzustand, Zerspanungszugabe, Bohrungen, Flächen, Radien und die Geometrie nach der Vor- und Fertigzerspanung zu berücksichtigen.
Bestellregel
Gehen Sie nicht davon aus, dass ein Fertigmaß aus der technischen Zeichnung dem Schmiedemaß entspricht. Die erforderlichen Schmiedeabmessungen sollten vor der Angebotserstellung geprüft werden, damit genügend Material für die spezifizierte Zerspanung und Prüfung verbleibt, ohne unnötig viel Material vorzusehen.
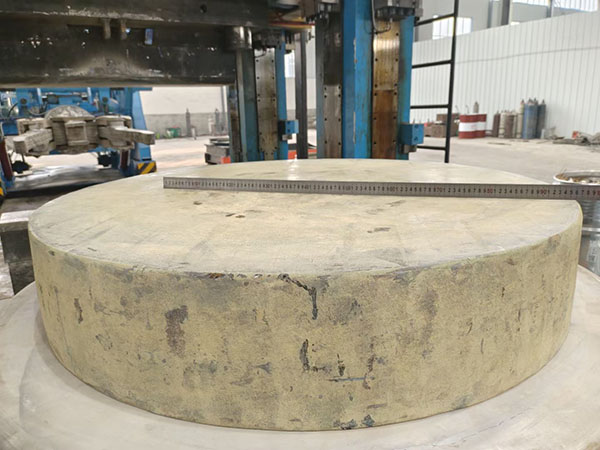
Schmiederohling
Der Schmiederohling enthält die Materialzugabe für nachfolgende Zustandsbehandlung, Vorzerspanung und Fertiggeometrie.
Vorbearbeitete Abmessungen
Überschüssiges Material wird abgetragen, während an den kontrollierten Flächen die erforderliche Zerspanungszugabe verbleibt.
Fertigteil
Endgültiger AD, ID, Flächen, Absätze und weitere Zeichnungsmaße werden mit dem spezifizierten Zerspanungsverfahren erreicht.
Bauteilentwicklung
Fertigungszeichnung
→
Schmiedeabmessungen
→
Zerspanungszugabe
→
Vorzerspanung
→
Fertigteil
Was bestimmt die Schmiedeabmessungen?
Zugabe an AD / ID
·
Zugabe an Flächen
·
Bohrungszugabe
·
Absätze / Vorformgeometrie
·
Radien
·
Erforderliche Entformungsschrägen
Die erforderliche Zugabe richtet sich nach der Titan-Werkstoffgüte, Schmiedegeometrie, dem Schmiedeverfahren, Wärmebehandlungszustand, Oberflächenzustand, Zerspanungsplan, der erforderlichen Prüfung und Fertigungszeichnung. TiAlloy verwendet keine einheitliche Zerspanungszugabe für alle Schmiedeteile.
Near-Net-Schmieden
Je näher die Form am Fertigteil liegt, desto weniger Material muss möglicherweise abgetragen werden. Ein Near-Net-Schmiedeteil kann unnötige Materialzugaben und nachfolgende Zerspanung verringern, wenn Bauteilgeometrie und Schmiedeverfahren dies zulassen. Near-Net bedeutet nicht automatisch eine Zerspanungszugabe von null; die endgültige Zugabe wird weiterhin durch Zeichnung, Herstellungsverfahren und geforderten Fertigzustand festgelegt.
Weitere Entscheidungen zum Schmieden
Geschmiedete Produktformen
Tatsächliche Schmiedeabmessungen
Titanwerkstoffe
Fertigungszeichnung senden
Was ist der Unterschied zwischen Schmiedemaß und Fertigmaß?
Das Schmiedemaß bezeichnet die Fertigungsabmessungen vor der abschließenden Zerspanung; das Fertigmaß entspricht der Geometrie in der Bauteilzeichnung. Ein Titan-Schmiederohling kann an Außendurchmessern, Bohrungen, Flächen, Absätzen und anderen Oberflächen zusätzliche Materialzugaben aufweisen, damit das Bauteil durch Vor- und Fertigzerspanung die geforderte Form erhält. Die Zerspanungszugabe ist nicht allgemeingültig und sollte anhand des Schmiedeverfahrens, der Geometrie, des Zustands, des Prüfplans und der Zeichnung festgelegt werden.
Sie haben die Fertigungszeichnung, aber nicht die Abmessungen des Schmiederohlings?
Senden Sie die Titan-Werkstoffgüte, Bauteilzeichnung, Menge, geforderten Zerspanungszustand und Prüfumfang. TiAlloy kann Schmiedeabmessungen und Zerspanungszugabe vor der Angebotserstellung prüfen.
Auswahl des Schmiedeverfahrens für Titan
Freiformschmieden, Ringwalzen oder Gesenkschmieden – welches Verfahren passt zum Bauteil?
Das Schmiedeverfahren sollte sich nach Bauteilgeometrie, geforderten Schmiedeabmessungen, Stückgröße, Menge und Werkzeugstrategie richten. Ringe, Wellen, Blöcke und geformte Vorformlinge erreichen ihre endgültige Schmiedegeometrie nicht alle mit demselben Verfahren.
Grundsatz zur Verfahrensauswahl
Die Produktform steht an erster Stelle. TiAlloy wählt Stauchen, Recken, Lochen, Ringwalzen oder Gesenkschmieden passend zur Schmiedegeometrie aus, anstatt jedes Bauteil mit einem einzigen allgemeinen Schmiedeverfahren herzustellen.
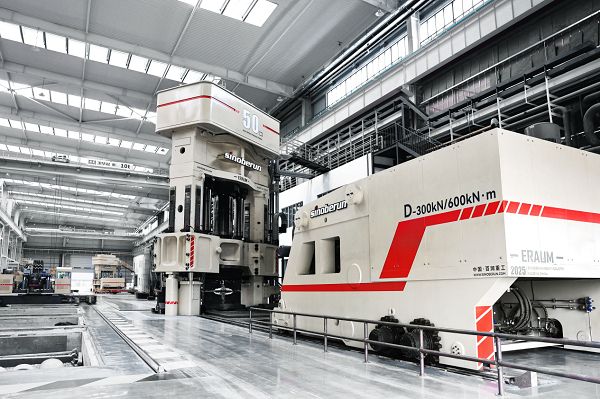
Verfahren 01
Freiformschmieden
Blöcke · Scheiben · Wellen · Hohlteile · Große Vorformlinge
Typischer Fertigungsablauf
Knüppel / Ausgangsmaterial
→
Vorverformung
→
Stauchen / Recken
→
Schmiedeabmessungen
Das Freiformschmieden eignet sich für große Querschnitte, Wellen, Blöcke, Scheiben, Hohlteile und Vorformlinge. Dabei wird das Werkstück schrittweise zwischen den Gesenken umgeformt, ohne vollständig von einem eigens gefertigten Formhohlraum umschlossen zu sein.
Verfahren 02
Nahtloses Ringwalzen
Flache Ringe · Hohe Ringe · Zylindrische Ringe · Formringe
Typischer Ringwalzablauf
Vorformling
→
Stauchen
→
Lochen
→
Ringwalzen
→
Endgültige Ringabmessungen
Ein nahtlos gewalzter Ring beginnt als geschmiedeter Vorformling. Nach dem Stauchen und Lochen entsteht der Hohlraum; anschließend vergrößert das Ringwalzwerk den Durchmesser und steuert den Querschnitt auf den geforderten AD, ID und die geforderte Höhe.
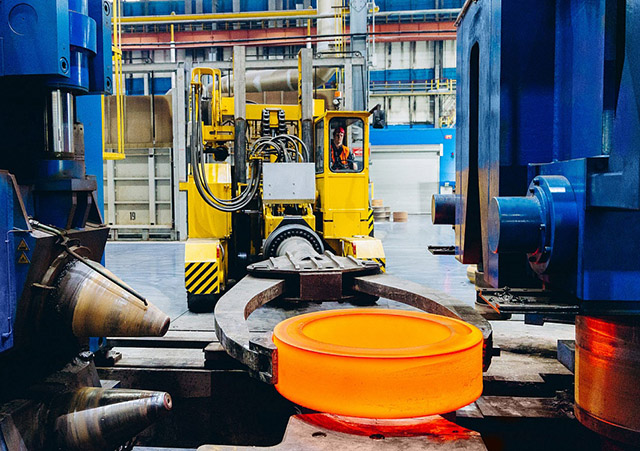
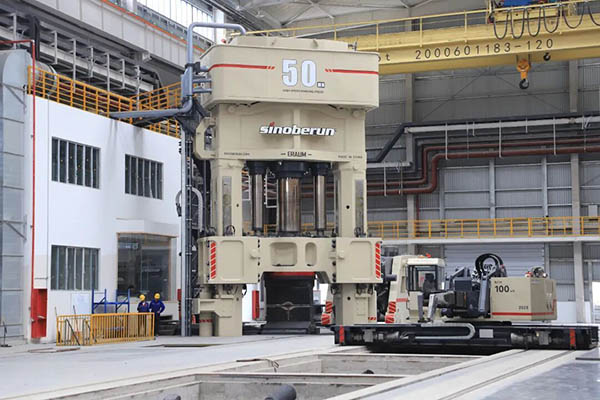
Verfahren 03
Gesenkschmieden / Formschmieden
Kundenspezifische Vorformen · Formteile · Wiederholgeometrie
Typischer Fertigungsablauf
Ausgangsmaterial
→
Vorformling
→
Gesenk / Formgebung
→
Kontrollierte Schmiedegeometrie
Beim Formgesenkschmieden wird das Schmiedeteil näher an die definierte Bauteilkontur herangeführt. Das ist sinnvoll, wenn Geometrie, Wiederholmenge und Werkzeugkonzept eine kontrolliertere Vorform als einen einfachen Freiformrohling erfordern.
Wovon hängt das Verfahren ab?
Bauteilgeometrie
·
Schmiedekontur
·
Stückgröße / Gewicht
·
Menge
·
Werkzeuganforderungen
·
Zerspanungsstrategie
Kein Schmiedeverfahren ist für jedes Titanschmiedeteil automatisch überlegen. Richtig ist das Verfahren, mit dem sich der erforderliche Werkstofffluss und die Schmiedegeometrie erzielen lassen und das zugleich die vorgegebenen Abmessungen, den Zerspanungsplan, die Menge und die Prüfanforderungen erfüllt.
Weitere Entscheidungen zum Schmieden
Geschmiedete Produktformen
Tatsächliche Schmiedeabmessungen
Schmiederohling und Fertigteil im Vergleich
Vom Block zum Schmiedeteil
Welches Schmiedeverfahren eignet sich für Titan?
Das geeignete Schmiedeverfahren für Titan hängt von der geforderten Bauteilgeometrie, der Schmiedekontur, der Größe, der Menge und dem Werkzeugkonzept ab. Freiformschmieden ist flexibel bei Blöcken, Scheiben, Wellen, Hohlkörpern und großen Vorformen. Nahtlose Walzringe entstehen aus einer gestauchten und gelochten Vorform, die auf einer Ringwalzanlage aufgeweitet wird. Gesenk- oder Formgesenkschmieden kommt zum Einsatz, wenn eine stärker kontrollierte Vorform oder eine wiederkehrende Geometrie erforderlich ist. Bei der endgültigen Verfahrenswahl sind auch die Zerspanungs- und Prüfanforderungen zu berücksichtigen.
Sie sind unsicher, welches Schmiedeverfahren zur Zeichnung passt?
Senden Sie uns die Titan-Werkstoffgüte, die Bauteilzeichnung, die Schmiedeabmessungen, die fertige Geometrie, die Menge und die Prüfanforderungen. TiAlloy kann das Freiform-, Ringwalz- oder Formschmiedeverfahren vor der Angebotserstellung prüfen.
Fertigungsverfahren für Titanschmiedeteile
Vom Titanblock zum Schmiedebauteil.
Das Schmieden von Titan ist ein thermomechanisches Fertigungsverfahren und kein einzelner Pressvorgang. Das Ausgangsmaterial wird erhitzt und mechanisch an die erforderliche Kontur herangeführt, anschließend konditioniert, wärmebehandelt und entsprechend dem Schmiedeverfahren und den Bestellanforderungen für die Zerspanung und Prüfung vorbereitet.
Fertigungsprinzip
Die Prozessfolge richtet sich nach dem Schmiedeteil. Eine Freiformwelle, ein nahtloser Walzring und eine Formvorform durchlaufen nicht zwingend dieselben Arbeitsgänge. Die folgenden Bilder zeigen die wichtigsten Fertigungsschritte und keine verbindliche Prozessfolge für jedes Titanschmiedeteil.
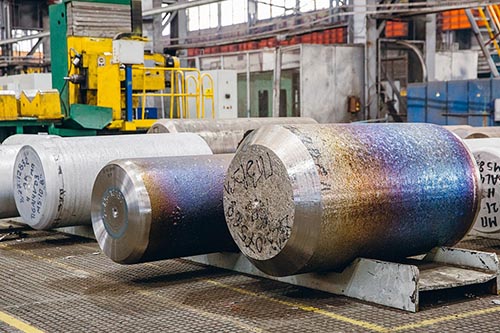
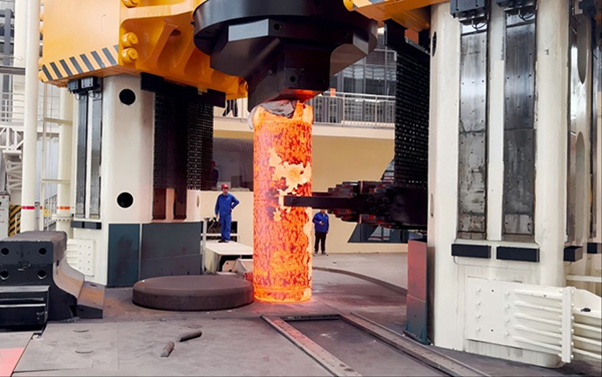
Vorbereitung und Erwärmung des Blocks
Das Ausgangsmaterial wird für das gewählte Schmiedeverfahren vorbereitet und erwärmt.
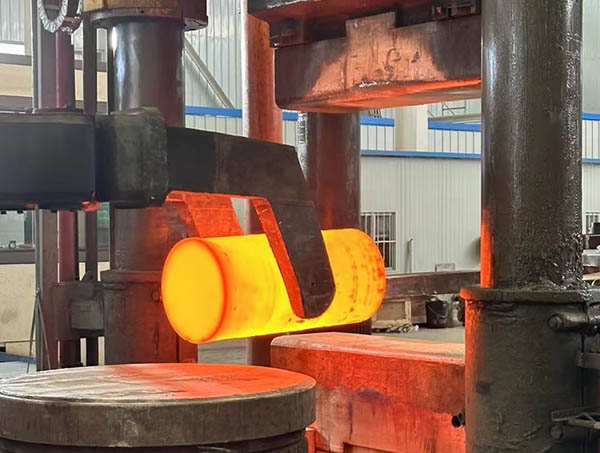
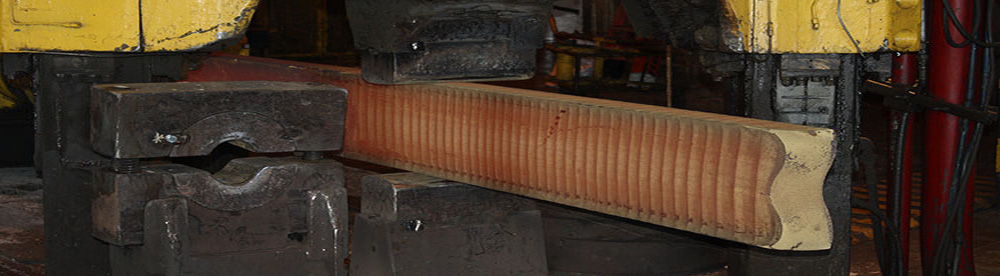
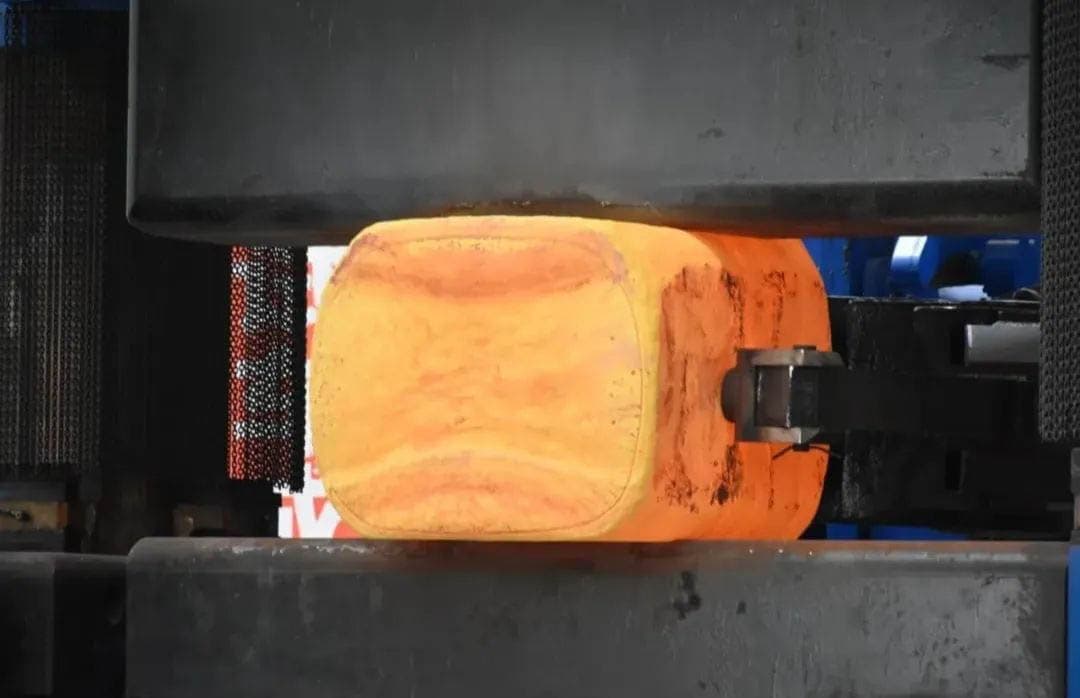
Vorbrechen · Stauchen · Strecken
Durch kontrollierte Umformung wird der Block so verteilt, dass der für das Bauteil erforderliche Querschnitt und die Schmiedekontur entstehen.
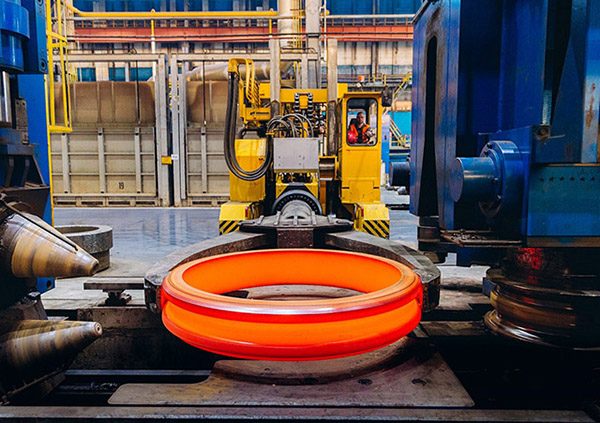
Ringwalzen / Entwicklung der Vorform
Ringwalzen oder zusätzliche Formgebung kommen zum Einsatz, wenn die gewählte Produktgeometrie dies erfordert.
Typischer Prozessablauf
Block
→
Erwärmen
→
Vorbrechen / Stauchen / Strecken
→
Ringwalzen / Formgebung
→
Bei Bedarf erneut erwärmen
→
Wärmebehandeln
→
Entzundern / Konditionieren
→
Schruppen
→
Prüfen
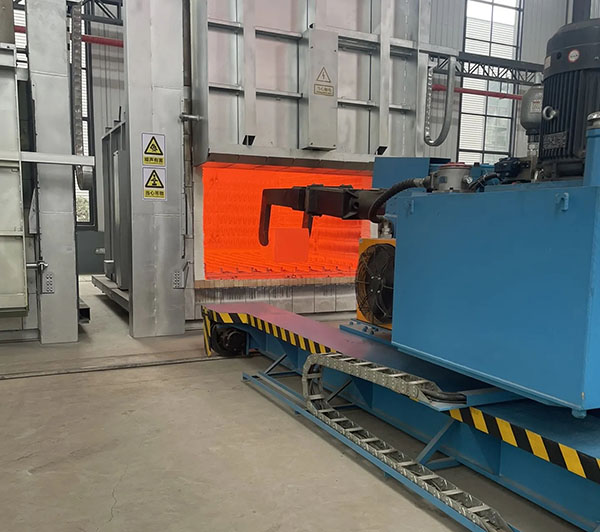
Geschmiedetes / konditioniertes Bauteil
Das Bauteil weist nun die erforderliche Schmiedekontur für die anschließende Wärmebehandlung, Konditionierung und Zerspanung auf.
Wärmebehandlung · Entzundern · Schruppen · Prüfen
Die Arbeitsgänge nach dem Schmieden stellen den bestellten Zustand her und bereiten das Bauteil für Zerspanung, Prüfung und endgültige Freigabe vor.
Ein einziges Prozessdiagramm passt nicht für jedes Schmiedeteil
Beim Freiform-, Ringwalz- und Formschmieden können unterschiedliche Abläufe, erneute Erwärmungen und Zwischenarbeitsschritte erforderlich sein. Der tatsächliche Fertigungsplan ergibt sich aus der Titan-Werkstoffgüte, dem Ausgangsmaterial, der Schmiedegeometrie, dem Querschnitt, dem geforderten Zustand, dem Zerspanungsplan und den Prüfanforderungen. Dieses Modul beschreibt daher die Fertigungslogik, ohne eine allgemeingültige Schmiedetemperatur oder Umformfolge vorzugeben.
Fertigungsverfahren fortsetzen
Schmiedeverfahren auswählen
Schmiedeausrüstung
Schmiederohling und Fertigteil im Vergleich
Titanwerkstoffe
Wie werden Titanschmiedeteile gefertigt?
Titanschmiedeteile werden aus Blöcken oder anderem qualifiziertem Ausgangsmaterial gefertigt, das erwärmt und durch Arbeitsgänge wie Vorbrechen, Stauchen, Strecken, Lochen, Ringwalzen oder Formgebung mechanisch umgeformt wird. Je nach Produktform können erneute Erwärmung, Wärmebehandlung nach dem Schmieden, Entzundern oder Oberflächenkonditionierung, Schruppen und Prüfung vor der Freigabe erforderlich sein. Die genaue Abfolge richtet sich nach der Legierung, der Bauteilgeometrie, dem Schmiedeverfahren und der Bestellspezifikation.
Benötigen Sie für Ihre Zeichnung ein vollständiges Schmiedeverfahren?
Senden Sie uns die Titan-Werkstoffgüte, die Schmiedeform, die Rohabmessungen, die fertige Zeichnung, die Menge, den Wärmebehandlungszustand und die Prüfanforderungen. TiAlloy kann den Fertigungsweg vor der Angebotserstellung prüfen.
Ausrüstung für die Fertigung von Titanschmiedeteilen
Die Technik hinter dem Schmieden.
Die Schmiedekapazitäten sollten in der Fertigung sichtbar sein. Pressen, Manipulieren, Ringwalzen, Wärmebehandlung, Zerspanung und Prüfung erfüllen jeweils eine andere Aufgabe auf dem Weg vom erhitzten Ausgangsmaterial zum kontrolliert gefertigten Titanschmiedeteil.
Einblick in die Fertigung
Ausrüstung ist nur dann aussagekräftig, wenn sie einem konkreten Fertigungsschritt zugeordnet ist. Dieser Abschnitt zeigt, welche Aufgabe die einzelnen Ausrüstungsgruppen erfüllen und welche Titanschmiedeformen sie ermöglichen, statt Maschinen lediglich isoliert aufzulisten.
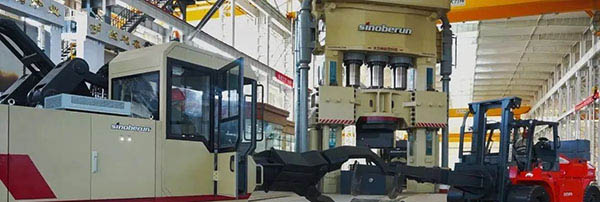
Ausrüstung 01
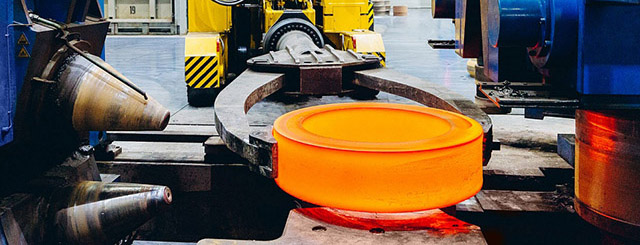
Schmiedepresse und Manipulator
Primäre Umformung und kontrollierte Handhabung erhitzten Materials
Funktion
Vorbrechen · Stauchen · Strecken · Entwicklung der Vorform
Produktergebnis → geschmiedete Blöcke, Scheiben, Wellen, Hohlkörper, Ringvorformen und zeichnungsbasierte Freiformformen.
Ausrüstung 02
Ringwalzanlage
Radiale und axiale Umformung gelochter Ringvorformen
Funktion
Durchmesservergrößerung · Querschnittskontrolle · Ringformgebung
Produktergebnis → nahtlose Schmiederinge mit dem erforderlichen Außen- und Innendurchmesser, der Stirnflächenhöhe und dem Querschnitt für die anschließende Wärmebehandlung und Zerspanung.
Ausrüstung 03
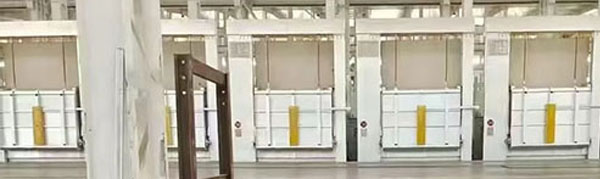
Öfen zum Erwärmen und zur Wärmebehandlung
Erwärmung für die Warmumformung und Kontrolle des Zustands nach dem Schmieden
Funktion
Erwärmen zum Schmieden · erneutes Erwärmen · Wärmebehandlung nach dem Schmieden
Produktergebnis → Schmiederohlinge, die für eine kontrollierte Umformung vorbereitet sind, und Schmiedebauteile, die vor der Zerspanung und Prüfung auf den vorgegebenen Lieferzustand gebracht werden.
Ausrüstung 04
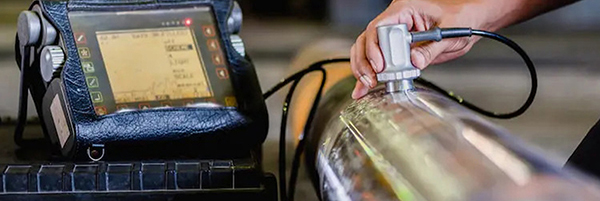
Zerspanung und Ultraschallprüfung
Prüfflächen vorbereiten und Schmiedebauteile prüfen
Funktion
Drehen · Ausdrehen · Fräsen · Oberflächenvorbereitung · UT
Produktergebnis → vorgeschruppte Ringe, Scheiben, Blöcke und Wellen, vorbereitet für die Maßprüfung und die geforderte zerstörungsfreie Prüfung.
Ausrüstungsdaten
Maschinenmodell, Presskraft, Ofenabmessungen, Anzahl der Anlagen, Tragfähigkeit des Manipulators und Zerspanungsbereich sollten nur anhand verifizierter TiAlloy-Fertigungsdaten veröffentlicht werden. Die Fertigungskapazität wird hier daher anhand der tatsächlichen Funktion der Ausrüstung und der Schmiedeproduktform beschrieben, nicht anhand unbelegter Maschinenspezifikationen.
Ausrüstungskette der Fertigung
Erwärmung
→
Presse + Manipulator
→
Ringwalzanlage / Schmiedeverfahren
→
Wärmebehandlung
→
Zerspanung
→
Prüfung
Fertigungsnachweis
Tatsächliche Schmiedeabmessungen
Vom Block zum Schmiedeteil
Thermomechanische Kontrolle
Über TiAlloy
Welche Ausrüstung wird zur Fertigung von Titanschmiedeteilen eingesetzt?
Bei der Fertigung von Titanschmiedeteilen kommt eine auf die einzelnen Fertigungsstufen abgestimmte Ausrüstung zum Einsatz. Schmiedepressen und Manipulatoren formen erhitztes Material um und kontrollieren seine Handhabung. Ringwalzanlagen weiten gelochte Vorformen zu nahtlosen Schmiederingen auf. Öfen zum Erwärmen und zur Wärmebehandlung unterstützen die Warmumformung und stellen den geforderten Lieferzustand her. Zerspanungs- und Ultraschallprüfanlagen bereiten Schmiedebauteile vor der Freigabe vor und prüfen sie. Die genaue Ausrüstungskette richtet sich nach der Produktform, der Werkstoffgüte, den Abmessungen und den Prüfanforderungen.
Müssen Sie die Ausrüstungskette für ein großes Schmiedeteil abstimmen?
Senden Sie uns die Titan-Werkstoffgüte, die Schmiedeform, die Rohabmessungen, die fertige Zeichnung, das Stückgewicht, die Menge und die Prüfanforderungen. TiAlloy kann die Fertigungsausrüstung und das Herstellungsverfahren vor der Angebotserstellung prüfen.
Metallurgie und thermomechanische Kontrolle beim Titanschmieden
Gleiche Legierung. Andere Schmiedeprozessgeschichte. Anderes Ergebnis.
Die chemische Zusammensetzung von Ti-6Al-4V allein bestimmt nicht die Qualität eines Schmiedebauteils. Temperaturverlauf, Umformung, Umformgrad, erneute Erwärmung, Wärmebehandlung und Oberflächenkontakt beeinflussen den Faserverlauf, das Makrogefüge, das Gefüge und den Endzustand des Schmiedeteils.
Metallurgisches Prinzip
Das Schmiedeteil trägt seine Prozessgeschichte in sich. Das endgültige Gefüge entsteht durch das Zusammenspiel von thermischem und mechanischem Fertigungsweg – nicht allein durch die Legierungsbezeichnung. Bei kritischen Schmiedeteilen müssen Umformung, thermische Einwirkung, Wärmebehandlung und die erforderliche metallurgische Bewertung aufeinander abgestimmt sein.
Thermomechanische Prozesskette
Temperaturverlauf
→
Umformung / Umformgrad
→
Erneutes Erwärmen / Weiterumformung
→
Faserverlauf
→
Wärmebehandlung
→
Makro- / Mikrogefügeprüfung
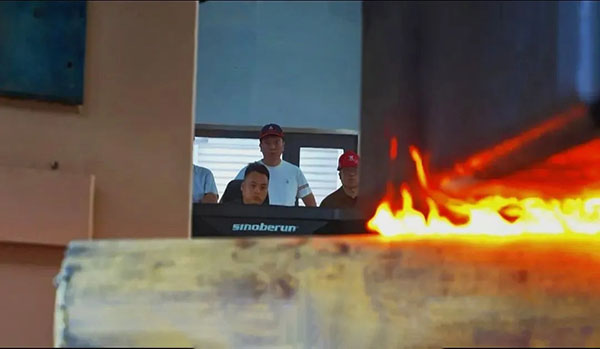
Temperatur + Umformung + Umformgrad
Das Umformverfahren entwickelt den Schmiedequerschnitt und lenkt den Werkstofffluss in Richtung der erforderlichen Bauteilgeometrie.
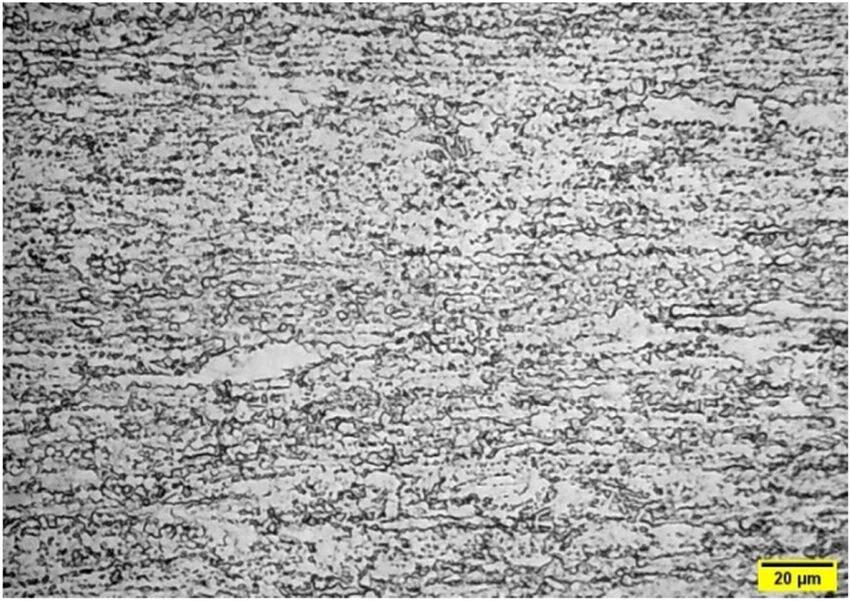
Faserverlauf und Makrogefüge
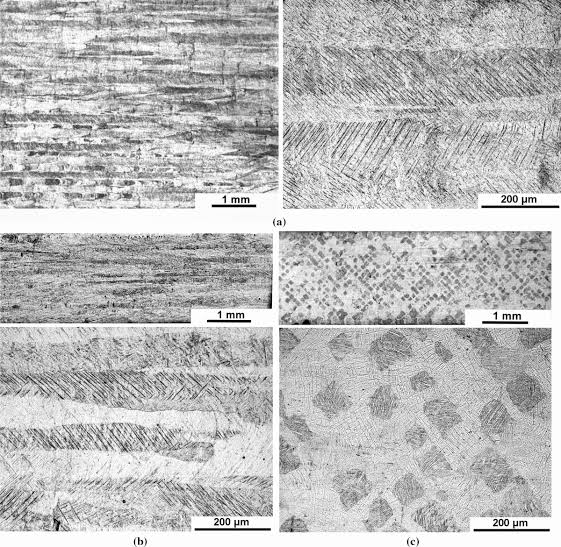
Mikrogefügeprüfung
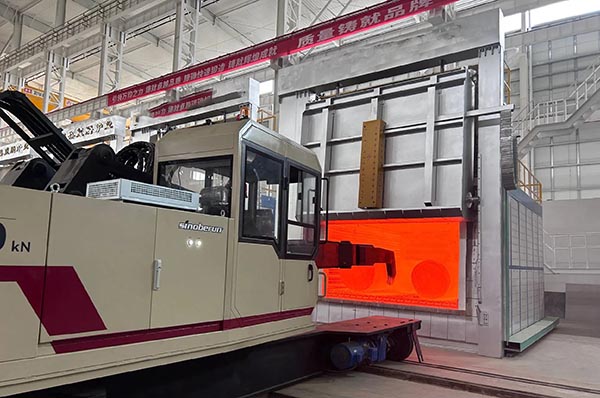
Erneutes Erwärmen und Wärmebehandlung nach dem Schmieden
Der Temperaturverlauf nach der Umformung trägt dazu bei, den geforderten Werkstoffzustand und das metallurgische Verhalten zu erreichen.
Was der Prozess steuert
Umformung und Umformgrad
Kontrollieren Sie, wie der Werkstoff im Schmiedequerschnitt verteilt wird und wie sich die erforderliche Vorform entwickelt, bevor die endgültige Schmiedekontur erreicht ist.
Erneutes Erwärmen und Temperaturverlauf
Erneute Erwärmung und Haltezeit bei erhöhter Temperatur gehören zur gesamten Prozessgeschichte und lassen sich daher nicht getrennt von der Umformung und dem endgültigen Werkstoffzustand betrachten.
Faserverlauf und Makrogefüge
Bei Bedarf kann eine Makroprüfung eingesetzt werden, um das großräumige Gefüge des Schmiedeteils und Merkmale des durch das Schmiedeverfahren entwickelten Werkstoffflusses zu bewerten.
Mikrogefüge und Wärmebehandlung
Die metallografische Bewertung und der vorgegebene Wärmebehandlungszustand belegen den geforderten Endzustand des Gefüges gemäß der geltenden Spezifikation oder Zeichnung.
Alpha Case und Oberflächenkontakt
Bei erhöhter Temperatur kann Titan mit der umgebenden Atmosphäre reagieren. Dabei reichert sich Sauerstoff nahe der Oberfläche an und kann eine sauerstoffangereicherte, alpha-stabilisierte Oberflächenzone bilden, die als Alpha Case bezeichnet wird. Ihre Entstehung hängt von der thermischen Einwirkung und der Atmosphäre ab. Die betroffene Oberfläche muss kontrolliert und entfernt werden, wenn dies das Fertigungsverfahren, die Spezifikation oder die anschließende Verarbeitung erfordert.
Kein allgemeingültiges Schmiederezept
TiAlloy veröffentlicht keine einheitliche Schmiedetemperatur, keinen allgemeinen Umformgrad, keinen festen Wiedererwärmungsplan und keinen Wärmebehandlungszyklus für sämtliche Titan-Werkstoffgüten und Bauteile. Diese Parameter richten sich nach der Legierung, dem Querschnitt, dem Schmiedeverfahren, dem Zielgefüge, der Spezifikation, den geforderten Eigenschaften und der endgültigen Bauteilgeometrie. Kritische Prozessparameter werden daher im Rahmen des jeweils geltenden Fertigungsverfahrens kontrolliert und nicht auf einen einzelnen allgemeinen Website-Wert reduziert.
Verwandte technische Kontrollen
Vom Block zum Schmiedeteil
Schmiedeausrüstung
Titan Grade 5 / Ti-6Al-4V
Schmiedeprüfung
Wie werden Faserverlauf und Gefüge von Titanschmiedeteilen beeinflusst?
Faserverlauf und Gefüge eines Titanschmiedeteils werden durch die gesamte thermomechanische Prozessgeschichte bestimmt: Legierungswerkstoffgüte, Ausgangsmaterial, Temperaturverlauf beim Schmieden, Umformung und Umformgrad, erneute Erwärmung, Schmiedeverfahren, Querschnittsgeometrie und Wärmebehandlung nach dem Schmieden. Makrogefüge, Mikrogefüge und Faserverlauf können bei Bedarf geprüft werden, um den resultierenden Zustand zu verifizieren. Auch der Oberflächenkontakt während der Verarbeitung bei erhöhter Temperatur muss kontrolliert werden, da Sauerstoffaufnahme eine Alpha-Case-Schicht auf Titan bilden kann.
Enthält die Zeichnung metallurgische Abnahmeanforderungen?
Senden Sie uns die Titan-Werkstoffgüte, die Schmiedezeichnung, den geforderten Zustand, die Anforderungen an Makro- und Mikrogefüge, die mechanischen Eigenschaften, den Umfang der zerstörungsfreien Prüfung und die Kundenspezifikation. TiAlloy kann das Schmiedeverfahren und den metallurgischen Fertigungsweg vor der Angebotserstellung prüfen.
Anwendungen für Titanschmiedeteile
Von der Schmiedeform zum fertigen Bauteil.
Geschmiedete Titanringe, Scheiben, Blöcke, Wellen, Flansche und Formvorformen werden zu tragenden, rotierenden, druckführenden und korrosionsbeständigen Bauteilen für anspruchsvolle industrielle Anwendungen und Hochleistungsanwendungen.
Anwendungslogik
Jede Anwendung beginnt mit der geschmiedeten Produktform und endet mit einem konkreten Bauteil. Die erforderliche Werkstoffgüte, Norm, das Schmiedeverfahren, der Zerspanungszustand und der Prüfumfang richten sich anschließend nach den tatsächlichen Einsatzbedingungen.
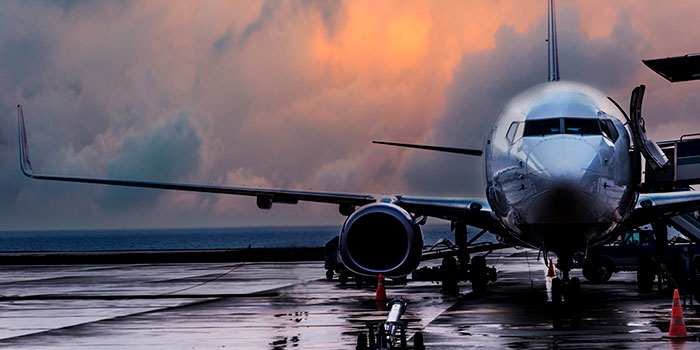
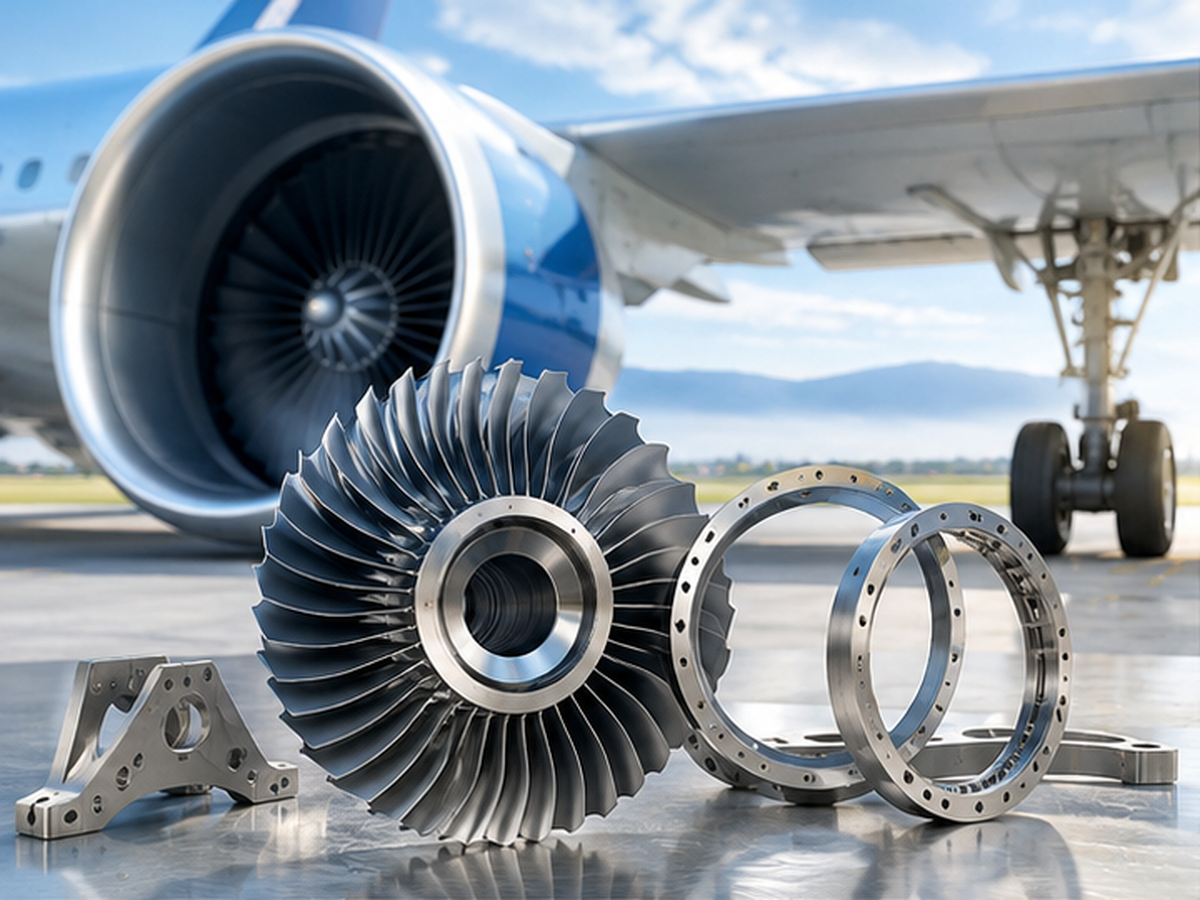
01 · Luft- und Raumfahrt
Strukturen für die Luft- und Raumfahrt
Block · Ring · Strukturvorform
→ Spanten · Rahmen · Strukturanschlüsse · Flugzeugzellenbauteile
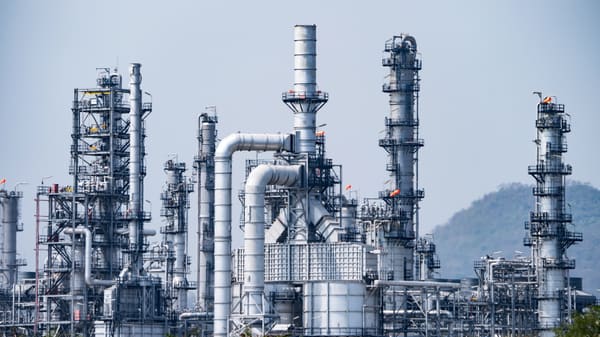
02 · Antrieb
Flugtriebwerke und Antriebssysteme
Scheibe · Ring · Welle · Vorform
→ Verdichterscheiben · Triebwerksringe · Naben · Rotierende Bauteile
03 · Prozessindustrie
Chemische Verfahrenstechnik
Flansch · Ring · Block · Welle
→ Ventilgehäuse · Pumpenteile · Flansche · Rührwerkswellen
04 · Marine
Schifffahrt und Offshore
Welle · Nabe · Ring · Flansch
→ Antriebskomponenten · Pumpenteile · Naben · Flansche für Meerwassersysteme
05 · Energie
Energie und Kraftwerkstechnik
Ring · Scheibe · Welle · Flansch
→ Drehteile · Pumpenwellen · Druckflansche · Anlagenringe
06 · Medizintechnik
Medizin und Chirurgie
Scheibe · Block · Formvorform
→ Implantatvorformen · Orthopädische Bauteile · Medizinische Strukturen
Anwendungsbeispiel ≠ Liefernachweis
Dies sind beispielhafte Anwendungsbereiche für Titanschmiedeteile und keine Behauptung, dass TiAlloy jedes abgebildete Bauteil bereits geliefert hat. Tatsächliche Bestellungen werden anhand der geforderten Titan-Werkstoffgüte, der Schmiedenorm, der Bauteilzeichnung, des Fertigungsverfahrens, des Prüfumfangs und der Endanwendung bewertet.
Verwandte Titan-Herstellungsverfahren
Geschmiedete Produktformen
Schmiedenormen
Titan Grade 5 / Ti-6Al-4V
Titanwerkstoffe
Wo kommen Titanschmiedeteile zum Einsatz?
Titanschmiedeteile kommen in Strukturen für die Luft- und Raumfahrt, Flugtriebwerken, Anlagen der chemischen Verfahrenstechnik, Schiffs- und Offshore-Systemen, Energieanlagen und medizinischen Anwendungen zum Einsatz. Zu den typischen Schmiedeprodukten zählen Ringe, Scheiben, Blöcke, Wellen, Flansche und Formvorformen, die anschließend zu Strukturrahmen, Verdichterscheiben, Triebwerksringen, Ventil- und Pumpenbauteilen, Schiffsantriebsteilen, rotierenden Anlagenkomponenten und Vorformen für medizinische Bauteile zerspant werden.
Benötigen Sie ein Titanschmiedeteil für ein bestimmtes Bauteil?
Senden Sie uns die Zeichnung des fertigen Bauteils, die Titan-Werkstoffgüte, die Schmiedenorm, die Schmiedeform, die Menge und die Prüfanforderungen. TiAlloy kann das Schmiedeverfahren und den Lieferzustand vor der Angebotserstellung prüfen.
Anfrage für Titanschmiedeteile
Eine Anfrage. Alle Angaben für ein Angebot zum Schmiedeteil.
Für ein aussagekräftiges Angebot zu einem Titanschmiedeteil sind mehr Angaben als Werkstoffgüte und Menge nötig. Angaben zur Schmiedegeometrie, zum Fertigteil, zum Fertigungsverfahren, zum Lieferzustand sowie zu Prüfungen und Dokumenten verringern den Klärungsbedarf vor der Preisermittlung und Fertigungsprüfung.
Als Schmiedeteil anfragen
Sie müssen nicht vor dem Absenden der Anfrage alle Fragen zum Fertigungsprozess beantworten können. Geben Sie die Anforderungen an, die bereits in der Zeichnung oder Bestellspezifikation festgelegt sind. Angaben wie Schmiedeverfahren, Zerspanungszugabe oder Verarbeitungszustand können von TiAlloy geprüft werden, sofern sie vom Einkauf noch nicht festgelegt wurden.
Bauteil im tatsächlich vorgesehenen Lieferzustand anbieten lassen.
Ring, Scheibe, Block, Welle, Flansch oder kundenspezifische Vorform – legen Sie den Fertigungs- und Prüfzustand fest, bevor der Auftrag in die Fertigung geht.
TiAlloy · Anfrage für Titanschmiedeteile
Bestellspezifikationsblatt
01 · Bauteildefinition
Produktform
Ring / Scheibe / Block / Welle / Flansch / kundenspezifisch
Werkstoffgüte / UNS
Werkstoffgüte + UNS, sofern angegeben
Norm
ASTM / AMS / Zeichnungsspezifikation
Abmessungen des Schmiederohlings
AD × ID × H / Ø × T / L × B × T
Endabmessungen
Zeichnung des fertigen Bauteils / fertige Geometrie
02 · Fertigung
Zerspanungszugabe
Vom Käufer festgelegt / Prüfung durch Lieferant
Schmiedeverfahren
Vorgegeben / Prüfung durch TiAlloy
Wärmebehandlung
Geforderter Zustand / Spezifikation
Lieferzustand
Geschmiedet / vorgeschruppt / nahezu endkontur / fertigbearbeitet
03 · Prüfung und Nachweis
Prüfung / zerstörungsfreie Prüfung
Mechanisch / UT / PT / Makrogefüge / Mikrogefüge / sonstiges nach Bedarf
Dokumentation
MTC / EN 10204 / Prüfberichte / Abnahme durch Dritte, sofern angegeben
04 · Auftragsdefinition
Menge
Stückzahl / Losanforderung
Stückgewicht
Tatsächliches / geschätztes kg je Stück
Bestimmungsort
Land / Lieferort
Zeichnung
Zeichnung / Teilenummer / Dateiverweis
Anfragevollständigkeit
Je mehr dieser Angaben bereits bei der Anfrage feststehen, desto weniger Annahmen sind für das Angebot erforderlich. Noch offene Fertigungsangaben können von TiAlloy geprüft werden, statt vom Käufer geschätzt zu werden.
Mindestangaben für eine aussagekräftige Anfrage
Schmiedeform
·
Titan-Werkstoffgüte
·
Abmessungen / Zeichnung
·
Menge
·
Geforderte Norm
·
Bestimmungsort
Anfrage erstellen
Produktform
Norm und Verfahren
Schmiedeabmessungen
Schmiedeverfahren
Prüfung
Dokumentation
Welche Angaben sind für ein Angebot zu einem Titanschmiedeteil erforderlich?
Eine Anfrage zu einem Titanschmiedeteil sollte die Produktform, die Titan-Werkstoffgüte oder UNS, die geltende ASTM- oder AMS-Norm, die Abmessungen des Schmiederohlings, die Endabmessungen oder Zeichnung des Bauteils, den geforderten Zerspanungszustand, den Wärmebehandlungszustand, Prüf- und Anforderungen an die zerstörungsfreie Prüfung, die Menge, das geschätzte Stückgewicht, die Dokumentationsanforderungen und den Lieferort enthalten. Wenn Schmiedeverfahren oder Zerspanungszugabe noch nicht festgelegt sind, können diese Angaben anhand der Zeichnung vor der Angebotserstellung geprüft werden.
Möchten Sie ein Angebot für das Titanschmiedeteil anfordern?
Senden Sie uns die Zeichnung und die bereits festgelegten Beschaffungsanforderungen. TiAlloy kann die Schmiedegeometrie, die Spezifikation, den Fertigungszustand, den Prüfumfang und die Dokumentation vor der Angebotserstellung prüfen.
Häufige Fragen zu Titanschmiedeteilen
Technischer Hintergrund
Veröffentlichte Informationen zum Schmiedeprozess von Titan dienen als Orientierung zum Fertigungsverfahren und ersetzen nicht die Abnahmeanforderungen des Käufers.
Geben Sie die angeforderte Werkstoffgüte oder Spezifikation, die aktuelle Zeichnung, die Bauteilform und Abmessungen, gegebenenfalls die Anweisungen zur Wärmebehandlung sowie Prüf-, Mengen- und Dokumentationsanforderungen an. Eine vollständige Anfrage ermöglicht es, Fertigung und Prüfungen zu klären, bevor Preis und Liefertermin bestätigt werden.
Verwenden Sie die vom Konstrukteur oder Kunden vorgegebene Werkstoffgüte und die geltende Produktnorm. Ist die Anforderung unvollständig, geben Sie den Einsatzkontext und die technische Zeichnung an, damit das Technikteam die noch zu klärenden Punkte ermitteln kann; ohne diese Informationen legt die Seite keine Werkstoffgüte fest.
TiAlloy kann industrielle Walzringe, Scheiben, Blöcke, Stäbe und Wellen, Hülsen, Flansche sowie nach Zeichnung gefertigte Formen anbieten. Die endgültige Machbarkeit, Fertigungsroute und der Lieferumfang hängen von der technischen Zeichnung, der Werkstoffanforderung, der Menge und den Abnahmeanforderungen ab.
In Bestellungen können die erforderlichen Werkstoffzeugnisse, Prüfberichte, Kennzeichnungen, Verpackungsangaben und kundenspezifischen Dokumente festgelegt werden. Geben Sie das genaue Dokumentenpaket in der RFQ oder Bestellung an, da es sich nicht aus einem ISO-Zertifikat oder einer allgemeinen Produktbeschreibung ableiten lässt.
Werkstoff, Ausgangsform, Schmiederoute, Werkzeuge, Wärmebehandlung, Bearbeitungszugabe, Prüfung, Menge, Dokumentation, Verpackung und Versandbedingungen beeinflussen das Ergebnis. TiAlloy prüft die konkreten Bestellangaben, statt einen Festpreis oder einen verbindlichen Liefertermin anzugeben.
Die von Ihnen bereitgestellten Informationen zu den Fähigkeiten und Leistungen von TiAlloy umfassen Schmieden, Wärmebehandlung, Bearbeitung, Prüfung, Verpackung und Exportkoordination. Die auftragsspezifischen Schritte werden festgelegt, sobald die technischen und kaufmännischen Anforderungen bestätigt sind. So kann der Einkauf vor Beginn der Versandplanung die Freigabe der technischen Zeichnung, die Werkstoffbestätigung, die angeforderten Unterlagen, die Verpackungsanweisungen und die Angaben zum Bestimmungsort abstimmen.





