TiAlloyへお問い合わせ


2026年10月更新
チタン製熱交換器用チューブは圧力境界部品として購入されますが、合否判定に必要なのはグレード名だけではありません。見積依頼を出す前に、両側の流体、温度、堆積物、チューブ形状、管板との接合部、検査、洗浄の証拠、漏えい時の影響などを結び付けた、根拠のある仕様を定めます。
最初に決める仕様項目
- 対象部品:チューブ材、曲げ加工済みU字管、チューブバンドル、または熱交換器一式
- 使用条件:起動時、洗浄時、異常時を含む両側流体の組成と温度
- 材料基準:グレード、適用する製品規格と版、製造方法、寸法基準
- 接合部基準:管板の材質、接合方法、支持、検査、リリース文書
チタン製熱交換器用チューブは、耐食性の評判だけでなく、使用条件と証拠をつなぐ一連の検討に基づいて選定します。両側の流体と接合部を定義し、グレードとチューブ形状を絞り込み、接合部を適格性確認し、検査を指定したうえで、ロットと注文に紐づく記録だけを承認します。
主な判断事項
- 一般腐食速度が低くても、すきま腐食、水素吸収、フレッティング、汚れ、接合部の損傷が起きないとは限りません。
- グレード2は一般的ですが、グレード番号が大きいほど品質が高いとは限りません。
- ASTM B338はチューブ製品の適用範囲を定めますが、熱交換器の設計や発注書の内容まで完結させるものではありません。
- 引抜き試験とマクロ断面観察で確認できるのは静的な接合挙動であり、熱サイクル下のシール寿命ではありません。
- 価格と納期は、技術要件をすべて定めたうえで取得する最新の見積もりに基づきます。
チタン製熱交換器用チューブとは?
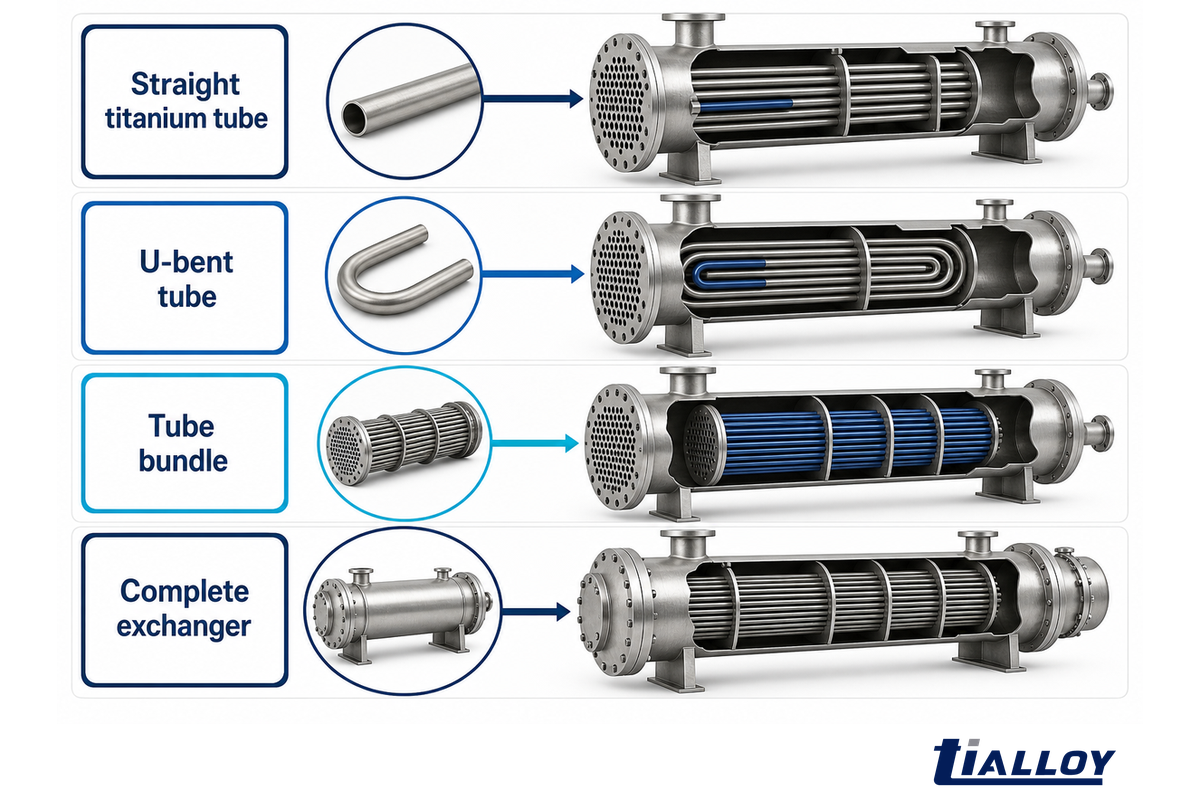
チタン製熱交換器用チューブは、流体同士を混合させずに熱を移動させる、薄肉の管状圧力境界部品です。チューブ側に配置される場合や、チューブ側の流れをシェル側の流れから分離する場合があります。この用語に管板、バッフル、シェル、チューブバンドル一式、熱交換器全体まで含むとは限りません。
熱交換器業界で「チタン製熱交換器」という場合、複数の機器構造を指すことがあります。プレート式熱交換器では異なる圧力境界部品が使われ、ここで扱うチューブはシェル式熱交換器に含まれます。シェル・アンド・チューブ式機器では、流体を混合させずに熱を移動させる手段としてチューブを使用します。
チューブは壁を介して熱を移動させ、プロセス流体間で間接的に熱を伝える役割を果たします。低温のプロセス流体を加熱する熱交換器もあれば、流体を凝縮または冷却するものもあります。これらは熱負荷の種類の違いであり、チューブ製品規格の違いではありません。
検索語やサプライヤーの表現において、「チタン製シェル・アンド・チューブ熱交換器」は装置一式を指し、「チタン製コイル熱交換器」は異なる形状を指す場合があります。いずれも単体のチューブ材と同じ意味ではありません。
シェル・アンド・チューブ熱交換器は、複数の製作部品で構成されます。チューブは伝熱面となり、流体を内包します。管板は各チューブの位置を定め、シールします。熱交換器のシェルはもう一方の流体を内包します。したがって、チタン製シェルの採用とチタンチューブの採用は、別々の設計判断です。
| 購入品 | 含まれる内容 | 仕様を完成させる担当者 | よくある誤解 |
|---|---|---|---|
| 直管チタンチューブ | 指定されたグレード、製造方法、寸法、状態、試験 | 購入者とチューブサプライヤー | 完成した熱交換器の機器一式として扱う |
| U字曲げチューブ | チューブに加え、プロジェクト図面、曲げ形状、曲げ管の直管部長さ、曲げ後の管理を含む | 熱交換器設計者、製作者、サプライヤー | グレードと外径だけで発注する |
| チューブバンドル | 設計に応じたチューブ、支持部材、バッフル、ロッド、接合済み管板 | 熱交換器設計者と製作者 | 単体のチューブ材と同義で使う |
| 熱交換器一式 | 熱設計と機械設計、シェル、ヘッド、ノズル、バンドル、規格関連文書 | 機器設計者と製造者 | チューブ製品規格の適用範囲に含まれると思い込む |
このチタンチューブとパイプの用語解説は、発注前に用語を確認する際に役立ちます。パイプの寸法、チューブの寸法、熱交換器の図面をひとまとめにしてはいけません。
ASTM委員会B10の2026年6月のパンフレットでは、復水器および熱交換器用の溶接なしチューブと溶接チューブにB338を挙げています。この製品規格の適用範囲はチューブの特定に役立ちますが、圧力設計、バンドル配置、完成機器は別途設計が必要です。
要点:グレード、寸法、価格などを検討する前に、購入する部品を明確にしてください。
チタンが適する場合と適さない場合
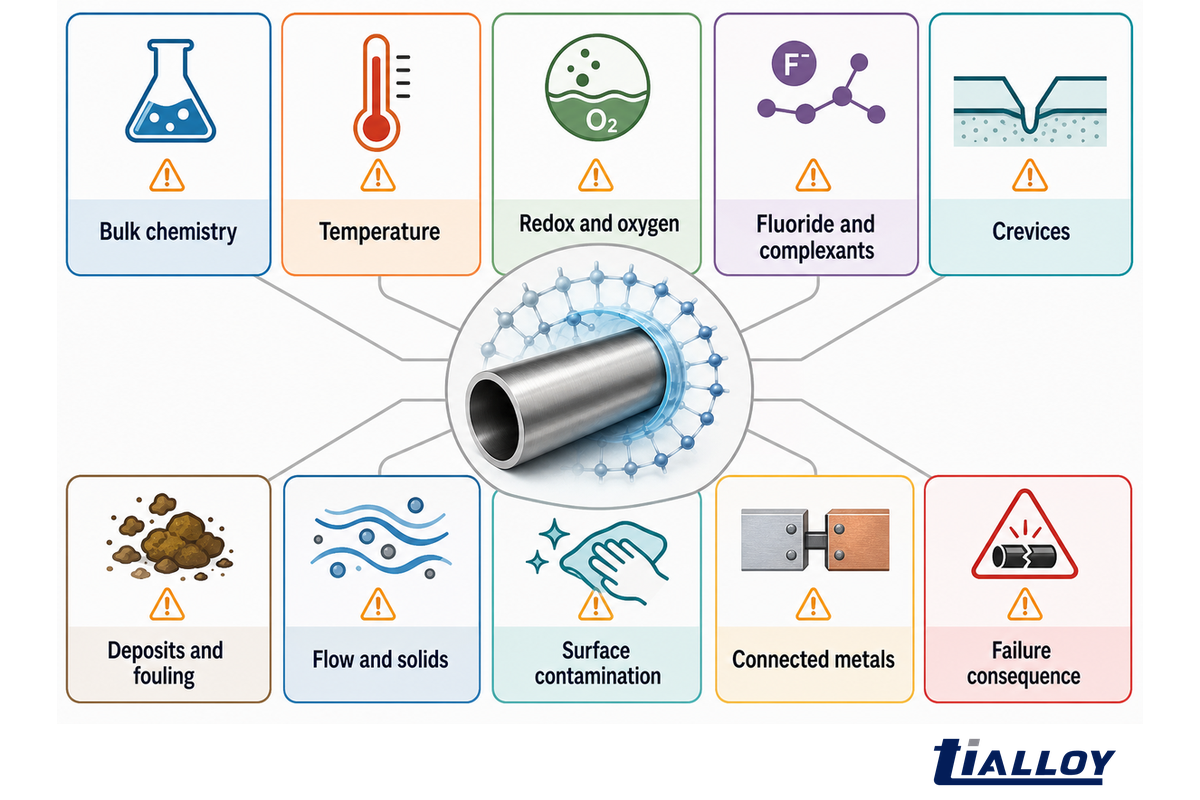
使用条件全体から安定した不動態皮膜が維持でき、ライフサイクル上の利点が製作や接合の制約を上回る場合、チタンは候補になります。強い還元性、フッ化物の存在、汚染、堆積物が生じやすい条件、低曝気、または厳しいすきま環境では適用判断が難しくなります。両側のプロセス流体と接続金属をすべて評価してください。
チタンは海水中で腐食しないという思い込みがよく見られます。堆積物、すきま、酸化還元状態、汚染、洗浄液の化学成分、機械的負荷を考えると、その前提は危険です。
腐食性の使用条件では、チタンも条件次第です。これは石油化学、石油・ガス設備にも当てはまり、両側の流体の履歴を記述する必要があります。化学装置に使う合金では、運転条件として通常運転だけでなく洗浄時と異常時も含めます。そのため、チタンの選定は使用履歴全体に基づいて行います。
10条件の使用環境マトリクス
10条件の使用環境マトリクスでは、チタンの選定を支持する条件と、腐食試験や別材料の検討が必要な条件を区別します。
| 状態 | 選定を支持する条件 | 選定を難しくする条件 | リリース前の確認事項 | 制約・適さない用途 |
|---|---|---|---|---|
| バルクの化学成分 | 曝気された塩化物環境の多く | 還元性酸または錯形成物質 | 通常時、起動時、停止時、異常時の組成 | 未知の微量汚染物質 |
| 温度 | 適格性確認済みの耐食範囲 | 高温部または試験データを超える温度逸脱 | バルク温度、皮膜温度、壁面温度、異常時温度 | 化学成分を考慮しないサプライヤー単独の上限値 |
| 酸化還元状態と酸素 | 不動態を維持できる条件 | 強い還元性、または酸素が不足する局所環境 | 曝気、酸化剤、還元剤、停止時の状態 | バルク中の酸素量がすきま内も反映すると想定する |
| フッ化物と錯形成物質 | 含まれないことを確認、または濃度を管理 | 皮膜を不安定にする化学成分 | 洗浄残留物とプロセスからの混入 | 塩化物だけを記載した試験成績書 |
| すきま | 排液でき、洗浄可能で、適格性確認済みの形状 | 狭いすきまの堆積物、ガスケット、または管板の滞留域 | 接合部の形状と堆積物の滞留 | 遮蔽された隙間に開放面のデータを適用する |
| 堆積物と汚れ | 管理された水質と、清掃しやすい構造 | 堆積物下の化学環境と伝熱性能の低下 | 汚れの種類、頻度、除去方法 | 耐食性だけによる材料順位付け |
| 流れと固形物 | 機器設計の範囲内で安定した流れ | 振動、衝突、混入固形物、またはエロージョン | 局所流速と支持間隔 | あらゆる条件に通用する単一の流速上限 |
| 表面汚染 | 管理された取り扱いと、記録に基づく清浄度 | 埋め込まれた鉄、損傷した表面、または汚れた工具 | 洗浄と他材料との分離管理計画 | 清浄度の証拠を目視検査だけに頼る |
| 接続金属 | 異種金属接触腐食と陰極防食の境界を確認 | 接合部での水素発生 | 管板、ウォーターボックス、締結部品、防食システム | チューブだけの検討 |
| 故障時の影響 | 使用条件に合った検査と隔離の計画 | 流体間の相互汚染、または検知しにくい漏えい | 漏えい検知、プラグ処置、チューブ更新、予備品の方針 | 購入価格だけに基づく選定 |
米国原子力規制委員会(NRC)が公開する技術マニュアルは、チタンが常に腐食しないという単純化を否定しています。強い還元性または錯形成性の条件に関する警告は、海水中での実績をあらゆる化学プロセスに当てはめられない理由を示しています。塩素、塩化物、水分、酸性度、酸素、堆積物は、それぞれ異なる形で電気化学的条件を変えます。
設計推奨ではなく、例示ケースです:復水器の仕様書に、塩化物18,000 ppmの汽水、通常出口温度55 °C、異常時温度75 °C、設計圧力8 bar、チューブ外径19.05 mm、公称肉厚0.7 mm、直管長さ6,000 mmが記載されているとします。この条件を並べると、フッ化物、還元性汚染物質、堆積物、局所壁面温度、接続金属、洗浄液の化学成分、管板のすきまなど、確認すべき点が明らかになります。
チタンチューブの発注を見合わせるべき場合
どちらかの流体が「水」「塩水」「化学薬品」とだけ記載されている場合、チタンを発注しないでください。熱交換器に深刻な滞留すきまがある場合や、外部電源方式の陰極防食がチタンとの接合部に及ぶ場合は、手続きを止めてください。未知の洗浄液を使用する場合、高温の還元性流体がある場合、または追加の腐食試験が必要な場合は、使用条件の根拠を明記します。適切な対応は、追加の腐食試験、別のチタングレード、高合金ステンレス鋼、ニッケル合金、ジルコニウム、または熱交換器形状の変更かもしれません。使用条件が不明なままでは、材料選定で補うことはできません。
実施すること
- 通常時と異常時の化学成分を両方記録する
- 洗浄薬品と接触時の状態を記録する
- 堆積物、すきま、接続金属を確認する
- 耐食性データで確認できない使用条件は、上位の技術審査に回す
避けること
- 塩化物の上限値を万能の規則として使う
- 海水での実績をあらゆる化学薬品の証明として扱う
- 起動時、停止時、滞留時の条件を無視する
- 熱交換器設計の代わりにグレード選定で済ませる
Corrosion Scienceに掲載された調査では、特定の模擬苛性ソーダ溶解環境において、グレード2チューブを室温、60 °C、70 °C、80 °C、90 °Cで曝露しました。実験室での孔食は80 °Cを超えると急増しました。関連する産業事例では、チューブは運転時間5,000時間以内に破損しました。この2つの観察結果は調査対象となった特定の使用条件について述べたものであり、チタン全般に適用される上限温度ではありません。
要点:チタンは条件に応じて検討する材料候補であり、「腐食しない」という保証ではありません。
グレード1、グレード2、グレード7、グレード12の選定
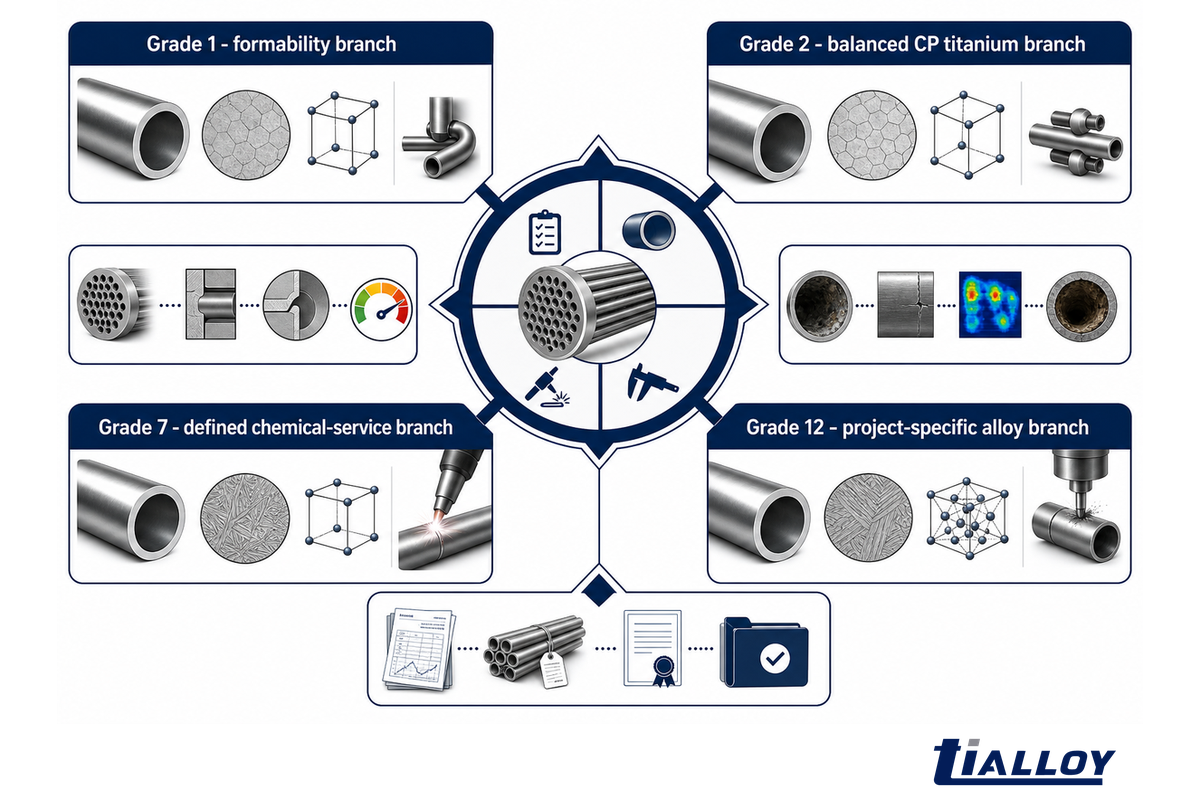
チタンのグレード選定では、腐食のメカニズム、必要強度、製品形状の供給可否、製作方法、適用規格を考慮します。グレード1とグレード2は工業用純チタンの候補で、グレード7とグレード12は特定の使用要件に合わせて化学成分を調整したものです。グレード番号が大きいからといって、熱交換器用チューブとして常に優れているわけではありません。
適切なグレードを選ぶには、使用条件と発注要件に照らし合わせる必要があります。グレード2チタンがあらゆる用途の標準というわけではありません。
強度の高いグレードが、耐食性において常に安全な選択とは限りません。強度、不動態、製作性、製品形状はそれぞれ異なる課題に関わるため、個別の案件要件として検討する必要があります。
| チタングレード | 選定上の位置付け | 候補に入る理由 | プロジェクトでの確認事項 |
|---|---|---|---|
| チタン材種 1 | 工業用純チタンの低強度グレード | 成形性、または低強度の製品状態が指定される場合 | チューブの供給可否、肉厚設計、形状、規格基準 |
| チタン材種 2 | 一般的な工業用純チタングレード | 適格性確認済みの使用条件において、強度、製作性、耐食性のバランスが取れる | 実際の流体、接合部、チューブの製造方法、発注仕様 |
| チタン材種 7 | パラジウム含有工業用純チタン | 特定の化学使用条件で必要な耐食性余裕 | 適格性確認済みの腐食データ、供給可否、接合管理 |
| チタン材種 12 | ニッケルとモリブデンを含むチタン合金 | プロジェクト固有の強度と耐食性の組み合わせ | 温度、製作方法、製品形状、規格の適用範囲 |
熱交換器用チューブにはグレード2とグレード5のどちらが適していますか?
グレード2は、耐食性チューブ用途で一般に検討される工業用純チタンです。グレード5はより高強度のチタン合金ですが、強度が高いからといって自動的に代替材になるわけではありません。製品形状に対する規格の適用範囲、腐食挙動、成形性、溶接施工要領、熱交換器設計を踏まえて判断します。
実務上の問いは「どちらのグレードが優れているか」ではありません。「この流体中での挙動が確認され、適用する発注基準のもとで必要なチューブ形状を入手できるグレードはどれか」です。グレード2チタンの詳しい材料レビューは、最初の選択肢の検討に役立ちます。また、チタン製品の形状をまとめたページでは、一般的な合金特性とチューブの供給可否を切り分けて確認できます。
ASTMの2026年版ディレクトリには、B338チューブの現行の名称が掲載されていますが、規格の版は特定の流体に対するグレード1、グレード2、グレード7、グレード12の優劣を示すものではありません。発注書には、材料の腐食レビューと設計に裏付けられた、プロジェクトで選定したグレードと規格の版を記載する必要があります。
要点:グレード番号だけで選定しないでください。
チタンチューブの発注基準を記載する方法
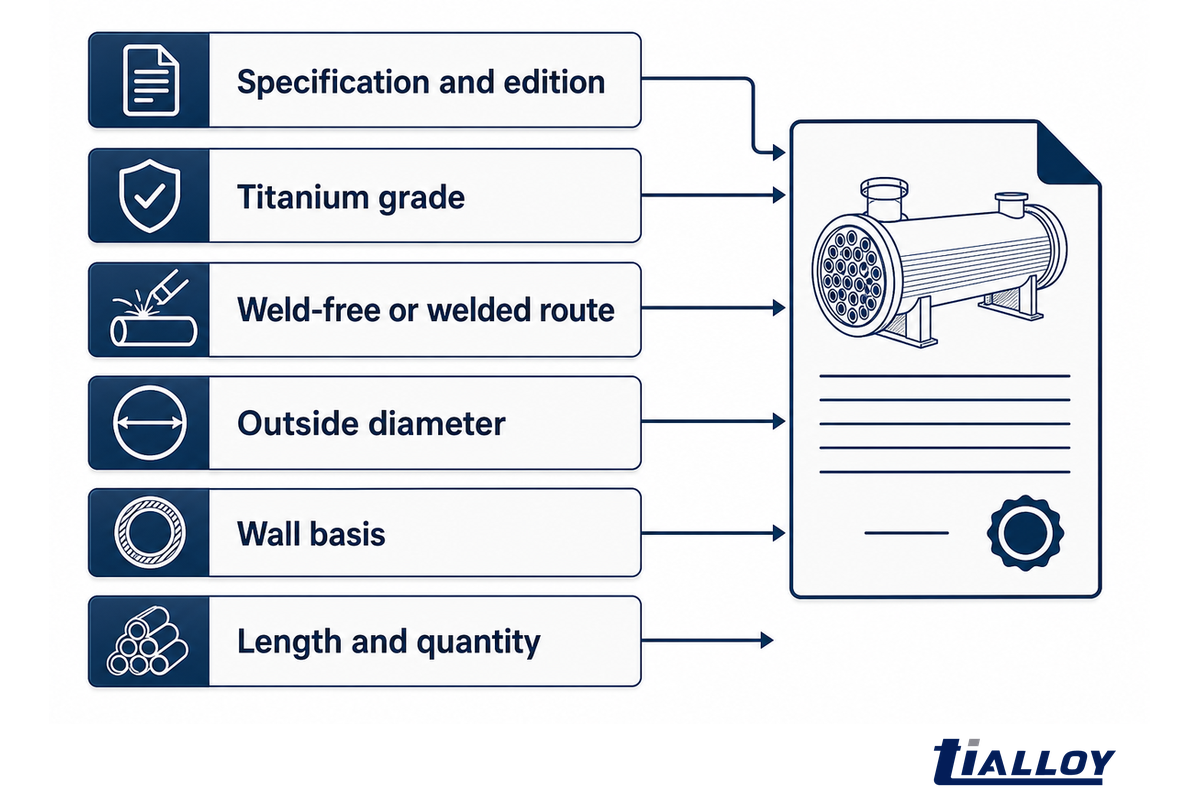
実用的な発注基準には、適用する製品規格、版、グレード、製造方法、寸法、チューブ形状、状態、検査、文書、プロジェクト要件を記載します。チューブサプライヤーの責任と、熱設計・機械設計、接合部の適格性確認、購入者の立会い・保留点に関する責任を区別します。
必要な機械的特性は適用する製品規格とロット証拠に基づいて指定します。一般的なグレード説明から推定してはいけません。
購入者の補足仕様には、基本材料規格の文面をそのまま転記せず、プロジェクト要件を記載します。サプライヤーの適格性確認、立会い点、発注に紐づく記録のレビューは、それぞれ別の作業です。
ASTM B338チタンチューブとは?
ASTM B338は、復水器および熱交換器用の溶接なしチューブと溶接チューブを対象とする、チタンおよびチタン合金チューブの規格として公開されている名称です。この規格は製品の発注基準であり、完成したデータシートではありません。該当する場合は、ASMEでの採用規格、プロジェクト規格、版、グレード、寸法、追加要件、図面を明記します。
ASTM委員会B10は、復水器および熱交換器用途の溶接なし・溶接チタン製品を対象とするチューブ規格としてB338を挙げています。
| 項目 | 主な担当者 | 設計上の影響 | 証拠資料 | 不明な場合 |
|---|---|---|---|---|
| 仕様および版 | 購入者/設計者 | 製品要件を定義する | 発注書 | 最新版だと推定しない |
| チタングレード | 材料技術者 | 化学成分、強度、耐食性上の役割 | 材料規格 | 使用条件のレビューが済むまで保留 |
| 溶接なし、または溶接の製造方法 | 設計者/購入者 | 適格性確認と検査の手順 | 製造方法の明記 | 製造方法の選択肢を明示的に提示する |
| 外径 | 熱交換器設計者 | 配置、管板、流体力学 | 図面と報告書 | 見積もりを比較できない |
| 肉厚の指定方法 | 熱交換器設計者 | 圧力、剛性、伝熱 | 図面と寸法報告書 | 平均値または最小値の基準を明記する |
| 長さと数量 | 購入者 | 歩留まり、製造方法、梱包 | 切断リスト | 概算見積もりのみを依頼する |
| 直管またはU字曲げ形状 | 設計者/製作者 | 曲げ形状と曲げ後の管理 | 承認済み図面 | 曲げ加工費が見積もりに含まれていない |
| 材料状態と熱処理 | 規格/サプライヤー | 特性と製作時の状態 | 検査証明書と製造記録 | 製造開始前に確認する |
| 表面と清浄度 | 購入者/サプライヤー | 汚染と接合 | 施工要領と検査 | 合否判定の文言を合意する |
| 非破壊検査 | 規格/プロジェクト | 検出可能な不連続部とリリース | 署名済み試験報告書 | 適用規格の最低要件だけを使う |
| 立会い点と保留点 | 購入者/検査員 | 日程とリリース権限 | 検査計画 | 立会い費用が見積もられていない |
| 文書類と梱包 | 購入者/輸出者 | トレーサビリティと輸送時の保護 | 文書一覧と梱包明細書 | サプライヤー標準を適用 |
例示の外径19.05 mm、肉厚0.7 mm、直管長さ6,000 mmのケースでは、塩化物18,000 ppmと異常時温度75 °Cを発注書に記載できますが、どちらの値も材料の保証値に置き換えてはいけません。設計者は引き続き、設計圧力8 bar、肉厚計算、管板図面、接合施工要領、支持配置を担当します。サプライヤーは合意したチューブ発注仕様への適合を担当します。
要点:「ASTM B338チューブ」は発注の基準を定めますが、発注の全要件を満たすものではありません。
チタン、ステンレス鋼、銅ニッケル合金の比較:カタログではなく使用条件で比べる
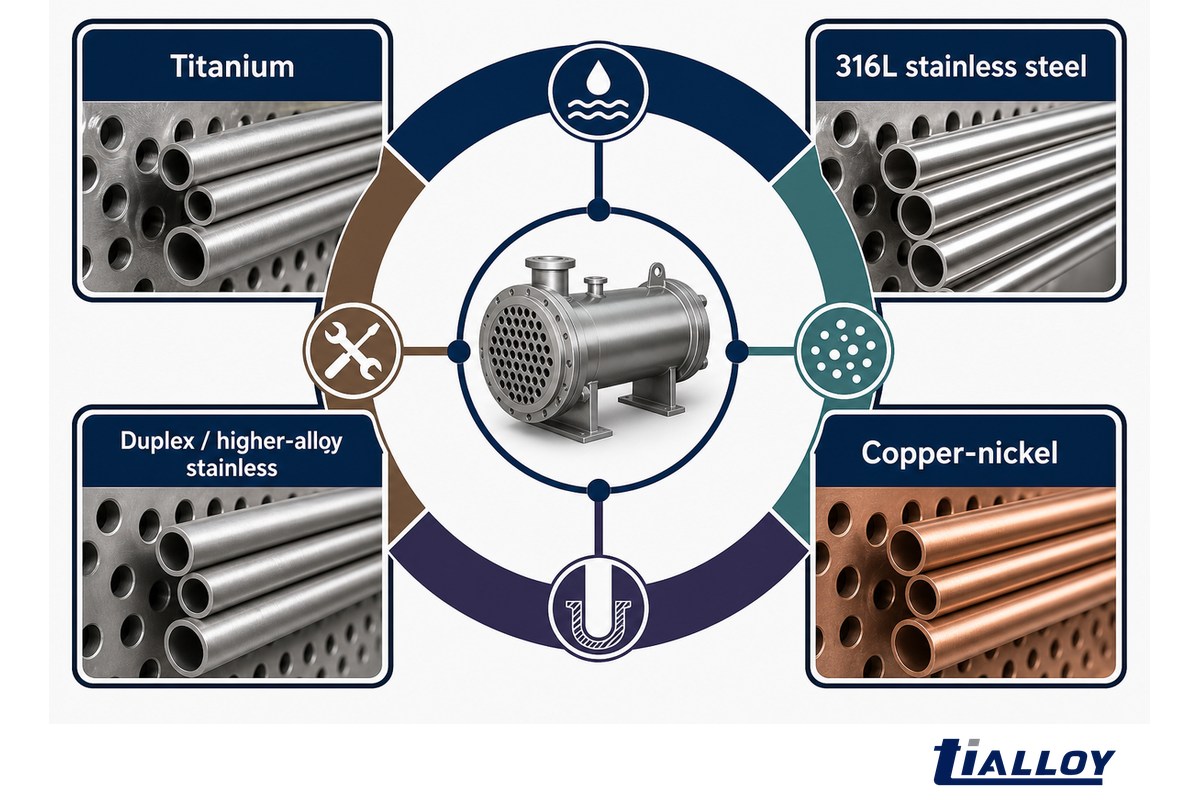
チタン、316Lステンレス鋼、二相ステンレス鋼、ニッケル合金、銅ニッケル合金は、同じ流体、汚れの状態、肉厚基準、接合設計、洗浄計画、保全計画で比較します。熱伝導率やチューブの素価格だけで、シェル・アンド・チューブ熱交換器に適した材料を決めることはできません。
比較評価では、洗浄、停止、検査、チューブ更新、運転能力の損失がもたらす影響によって、最も安いチューブがライフサイクル上の最適な選択にならない場合があります。
チタンチューブとステンレス鋼チューブを鋼管と比較するのは、製品形状と使用条件が同じ場合に限ります。炭素鋼は特定のシェル部品に使用されることがありますが、同じチューブ候補の比較に含める理由にはなりません。ジルコニウム製シェルの採用は、チタンチューブの採用とは別の機器設計上の判断です。
チタンチューブはステンレス鋼チューブより優れていますか?
チタンチューブとステンレス鋼チューブは、指定された海水または高塩化物条件のもとで、腐食挙動、製作、保全、想定使用期間を比較する必要があります。二相系や高合金ステンレス鋼は、一般的な316Lと同等ではありません。温度、すきま、堆積物、酸素の状態、肉厚、製作、検査、想定使用期間によって判断は変わります。
| 同じ基準で比較する項目 | チタン | 316Lステンレス鋼 | 二相系/高合金ステンレス鋼 | 銅ニッケル合金 | 制約/確認事項 |
|---|---|---|---|---|---|
| 海水または汽水 | 適格性確認済みの使用条件では有力候補 | 局部腐食に対する余裕が小さくなる場合がある | グレードごとの評価 | 特定の水系で実績がある | 温度、堆積物、流速、生物の影響 |
| 還元性の化学プロセス | 合金化または候補からの除外が必要な場合がある | 化学成分ごとの検討 | 化学成分ごとの検討 | 通常は第一候補ではない | 酸化還元状態、汚染物質、腐食試験 |
| すきまの深刻度 | 腐食しないわけではない | 局部腐食のリスク | 改善幅はグレードによって異なる | 形状と水質が重要 | 接合部と堆積物の形状 |
| 伝熱計算 | 肉薄設計により、バルク熱伝導率の低さを補える場合がある | 肉厚と汚れの基準が必要 | 肉厚と汚れの基準が必要 | 熱伝導率は熱抵抗の一要素にすぎない | 同じ熱モデルで清浄時と汚れ時を比較する |
| 製作と補修 | 清浄な取り扱いと、適格性確認済みの溶接 | 幅広い現場経験 | 入熱と相バランスの管理 | プロセスに応じた接合方法 | 現地補修能力と施工要領の適格性確認 |
| ライフサイクルの判断 | 洗浄、停止時間、チューブ更新のリスクを比較する | 初期費用が低くても、使用中にその利点が続くとは限らない | 高合金材料の費用には使用条件上の根拠が必要 | 水系での実績が重要 | 同じ使用条件、期間、検査、停止条件で比較する |
オーステナイト系ステンレス鋼と二相ステンレス鋼を分けて検討したうえで、ステンレス鋼チューブを候補にできます。316Lの適用範囲を詳しく検討する場合は、316Lステンレス鋼の選定ガイドを参照してください。より厳しい化学条件では、化学プロセス向けニッケル合金が候補になることがあります。チタンやジルコニウムへの切り替えは、キーワードだけで決めず、技術審査に進めてください。
バルクの熱伝導率だけでチューブ式熱交換器の材料は決まりません。肉厚、境膜伝熱係数、汚れ抵抗、流れ、形状、腐食代、洗浄状態はいずれも伝熱経路に関わります。同じ流体間の熱負荷と保全期間で比較し、そのうえで材料を選定します。
要点:同じ熱交換器計算と保全期間の基準で材料を比較してください。
溶接なし/溶接、直管/U字曲げ:形状による違い
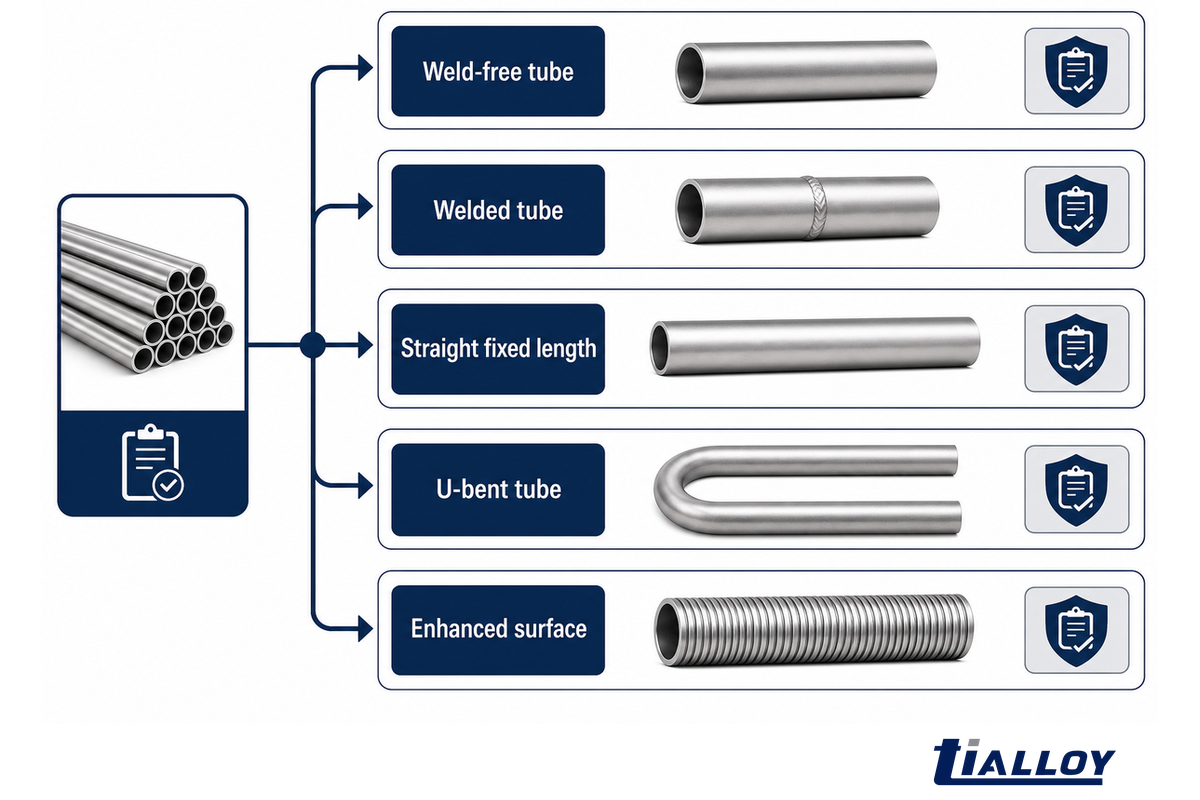
製造方法と供給形状によって、認定、検査、形状、歩留まり、後工程の加工が変わります。溶接なしのチューブには長手方向の溶接継目がなく、溶接チューブでは継目の製造方法と検査が重要です。直管とU字曲げ熱交換器チューブでは、図面と管理項目が異なります。いずれの方法も、熱処理、非破壊検査、溶接チューブの場合は継目の認定など、発注記録に基づいて評価してください。
| 製造方法または形状 | 変わる項目 | 求める裏付け資料 | 制約・適さない用途 |
|---|---|---|---|
| 溶接なしチューブ | 素材からの製造方法、加工履歴、寸法対応能力 | 製造方法の申告、熱処理、寸法・非破壊検査報告書 | 製造方法だけで品質が証明されると考えること |
| 溶接チューブ | 帯材の投入、継目の製造工程、溶接状態、検査 | 適用規格、継目の認定、非破壊検査と熱処理の証拠 | 発注条件で製造方法が認められていない場合に使用 |
| 定尺直管 | 切断計画、端部状態、梱包、現場加工 | 長さ報告書、端部保護、トレーサビリティ | 最終接合部または切り代が未定 |
| U字曲げチューブ | 曲げ半径、接線部、直管部長さ、真円度、減肉、清浄度 | 承認済み曲げ図面と曲げ後検査計画 | 展開長だけで発注すること |
| 高機能表面 | 残存肉厚、表面形状、検査アクセス | 認定済み図面、母管の基準、最終検査 | 通常の平滑チューブとして扱うこと |
ISO 18762:2016は、復水器および熱交換器に用いる溶接チタンチューブの技術的な受渡条件を定めています。公式ページには、2021年の確認と2026年の定期見直しが記載されています。溶接チューブを対象とするこの規格は、適用される製造方法の規格が有効であっても、溶接ありの方法が常に溶接なしの方法より優れているわけではないことを示しています。
保守期間中に故障したチューブを交換する場合、当初の機器設計で認定済みの製造方法を選ぶことがあります。新設の化学プラントでは、設計者が製造方法に関連する検査、寸法、加工、接合部への影響を確認すれば、別の方法を認められる場合があります。購買仕様書には、製造方法の変更を禁止する、承認を条件に認める、または価格を提示した選択肢として求める、といった条件を記載できます。
ISO公式ページには、2016年版、2021年の確認、2026年の見直しサイクルが記載されています。これらの日付は文書の最新版管理に役立ちますが、曲げ形状を定義したり、溶接施工要領を承認したり、完成したチューブと管板の接合部を認定したりするものではありません。
要点:製造方法と形状は仕様項目であり、品質を示すラベルではありません。
チューブと管板の接合部:チューブ単体では仕様を決められない理由
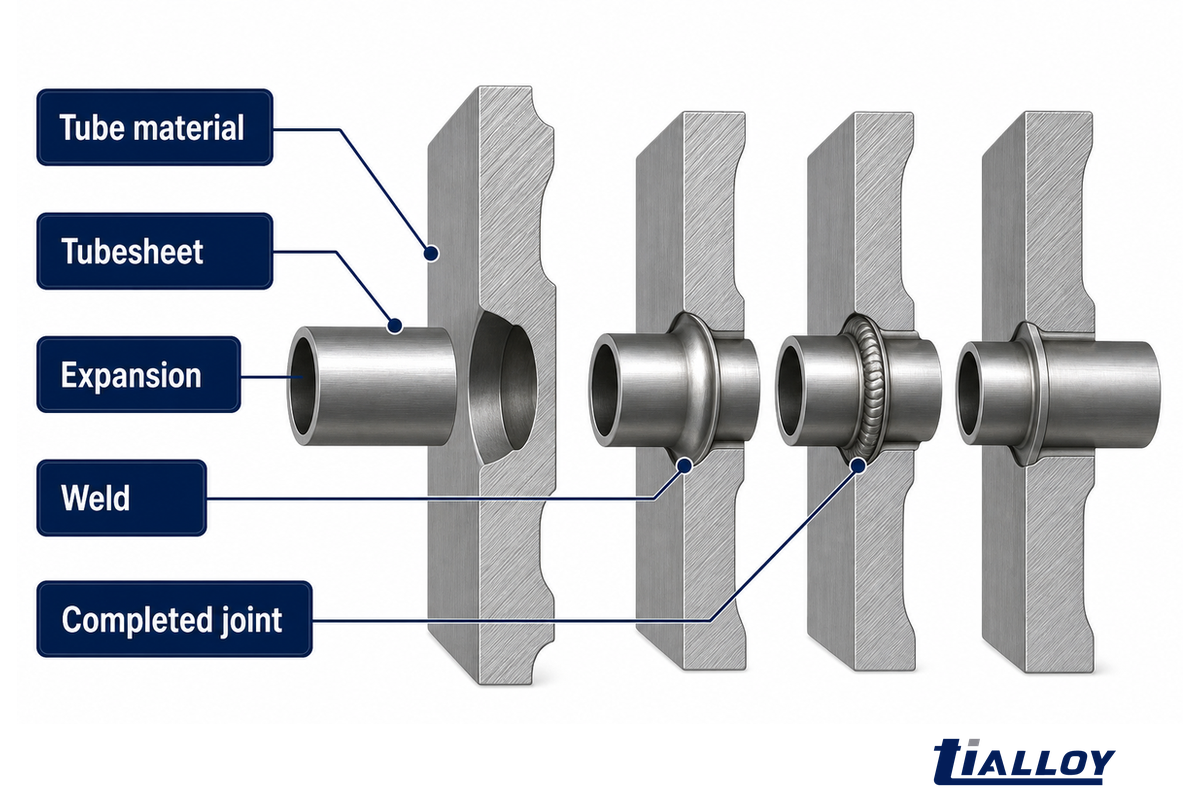
チューブと管板の接合部は、チューブの特性に加え、管板材質、穴の仕上げ、リガメント形状、拡管方法、溶接順序、清浄度、製作手順によって成り立ちます。規格に適合したチタンチューブでも、接合部の設計や施工が不適切であれば漏れが生じることがあります。接合部の認定は熱交換器の設計者と製作者の責任であり、チューブ供給者の責任ではありません。
接合部の形状設計や施工が不適切な場合、薄肉チタンチューブが損傷することがあります。接合部の認定は熱交換器の設計者と製作者が担うものであり、チューブの検査証明書で代替できません。
| 境界 | チューブ供給者が提示する証拠 | 設計者/製作者の責任 | 出荷承認時の確認事項 |
|---|---|---|---|
| チューブ材質 | グレード、溶解番号、特性、寸法、要求される非破壊検査 | 許容値と使用条件への適合性 | ロットは発注内容と一致していますか? |
| 管板 | チューブの適用範囲外 | 材質、クラッド、穴、溝、リガメント、腐食代 | インターフェース設計は確定していますか? |
| 拡管 | チューブの寸法・特性データ | 方法、目標値、順序、工具、モックアップ | 手順の適格性は確認されていますか? |
| 溶接 | 材質の識別と状態 | 接合部設計、シールド、認定、検査 | 清浄度と手順の記録は紐付けられていますか? |
| 完成した接合部 | 耐用年数の保証なし | 漏れ試験、モックアップ、繰返し荷重、検査、監視 | 各試験で何を証明できますか? |
2025年のグレード2を用いた実験では、外径19.05 mmのチューブを使用し、拡管、溶接、併用の接合方法について、拡管率4%、6%、8%の条件を比較しました。引抜試験とマクロ観察により、工程の順序と接合部形状が接合部の静的挙動に影響することが示されました。
この実験が役立つのは、「拡管」または「溶接」だけでは手順を十分に定義できないことを示しているためです。熱サイクル時のシール性、接合界面の耐食性、振動耐久性、現場での耐用年数を証明するものではありません。静的な引抜強度と良好なマクロ断面観察から分かるのは、より限定された内容です。
仮定上の外径19.05 mm、肉厚0.7 mm、圧力8 barのチューブについて、購入記録から接合部チームに寸法を伝えることはできます。しかし、これらの数値だけでは拡管率を選べません。長さ6,000 mm、異常時の温度75 °C、管板材質、穴の加工、熱移動、製作順序を、認定済みの接合部計画に反映する必要があります。
2025年の実験では、拡管率4%、6%、8%という3つの条件で接合部の静的挙動が変化しました。これらの拡管率を別の現場の手順にそのまま適用してはいけません。接合部形状、漏れ試験、熱サイクル、熱交換器の荷重をまとめて検討する必要があります。
要点:チューブの適合性は接合部認定の入力条件であり、接合部の信頼性を証明するものではありません。
チタンチューブが漏れる理由:損傷から検査までのガイド
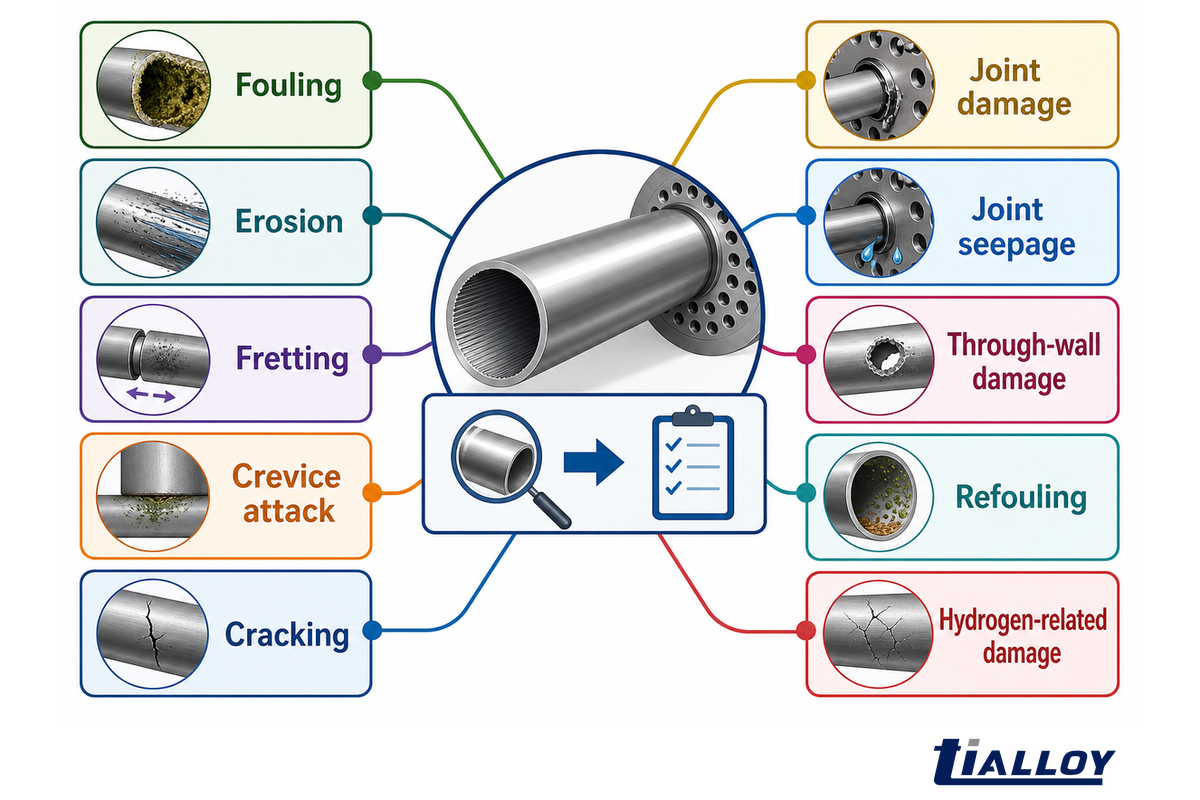
チタンチューブは、汚れの付着、侵食、フレッティング、振動、すきま腐食、水素関連損傷、製作欠陥、またはチューブと管板の接合部の不具合により、性能が低下したり漏れが生じたりすることがあります。症状だけでは根本原因が分からない場合もあります。損傷箇所と種類を記録し、影響範囲を評価し、代表サンプルを調べ、原因と影響を照合してください。
応力腐食割れは原因候補の1つです。水素化物、疲労、製作時の損傷によっても軸方向や枝分かれ状の亀裂が生じるため、断面観察と顕微鏡検査で機構を確認してください。チューブの原因を誤診すると、実際の原因が接合部、支持部、流路、洗浄方法にあるにもかかわらず、保守チームが材質交換を進めることがあります。
チタン製熱交換器チューブは漏れますか?
はい。貫通孔がなくても復水器の伝熱性能が低下することがあり、チューブ本体に異常がなくても接合部から漏れる場合があります。修理方法を決める前に、損傷の範囲と機構を区別して診断します。
「最初に、破損したチューブのサンプルを採取し、金属組織検査で破損形態を特定する必要があります。」
POWERは、湿り蒸気の衝突によるチタン製復水器の漏れ事例を紹介しています。この事例が参考になるのは、優れた耐食性があっても機械的な損傷経路を排除できないことを示しているためです。
チューブ側、胴側、接合部、支持部のどこで損傷が生じたかを確認するまで、チューブの合金を上位グレードに変更しないでください。チューブ交換は、通常は確認できない管板やバッフルの状態を点検する機会にもなります。
漏れ形態の対応表
漏れ形態の対応表は、検査によって損傷機構が判明したかのように装うことなく、症状に応じて次に求めるべき証拠を示します。
| 損傷の種類 | 主な分類の手掛かり |
|---|---|
| 汚損 | 漏れを伴わない性能低下 |
| エロージョン | 入口端部の方向性を伴う減肉 |
| フレッティング | 支持点の摩耗 |
| すきま腐食 | 遮蔽された局部的な空洞 |
| 割れ | 軸方向または枝分かれ状の形態 |
| 接合部の損傷 | 管板周辺に集中 |
| 接合部からの漏れ | チューブ端部からの漏れ、チューブ本体は健全 |
| 貫通損傷 | 複数箇所で漏れが発生 |
| 洗浄後の再付着 | 洗浄後の間隔が短縮 |
| 水素関連損傷 | 脆性を示す特徴と界面の履歴 |
| 観察された状況 | 典型的な手掛かり | 考えられる機構 | 裏付けとなる証拠 | 次の判断 | 制約・適さない用途 |
|---|---|---|---|---|---|
| 漏れを伴わない性能低下 | 接近温度または圧力損失の上昇 | バイオフィルムまたは鉱物スケールの付着 | 性能推移、付着物サンプル、内面検査 | 洗浄試験と再付着の評価 | 管壁の破損と分類しない |
| 入口端部の減肉 | 入口付近の方向性を伴う摩耗 | 衝突、固形物、または局部的な乱流 | 肉厚マップ、流れの確認、付着物分析 | チューブ交換の前に流路を是正 | 流速の上限値1つだけでは診断できない |
| 支持点の摩耗 | バッフルまたは支持部の局部的な損傷痕 | フレッティングまたは振動 | 位置マップ、振動と支持部の確認 | チューブだけでなく支持部の状態も修理 | 腐食試験片のデータだけでは不十分 |
| 付着物下の孔食 | 遮蔽された局部的な空洞 | 閉塞部の化学的影響またはすきま腐食 | 付着物の化学分析と金属組織検査 | 水質、洗浄、または材質の境界条件を変更 | バルク流体の分析だけ |
| 軸方向または枝分かれ状の亀裂 | 均一な減肉ではなく亀裂形状 | 応力腐食割れ、水素化物、疲労、または製作時の損傷 | 断面観察、顕微鏡検査、化学分析、応力履歴 | 材質を変更する前に機構を特定 | 遠隔で目視だけによる判定 |
| 管板周辺の亀裂 | 接合部内に集中した損傷 | 熱膨張差、残留応力、または接合部の詳細形状 | 接合部断面、製作記録、熱履歴 | 接合部と境界条件を再認定 | チューブのグレードだけを変更 |
| 接合部からの漏れ | チューブ本体は健全だが端部から漏れ | 拡管、溶接、溝、または表面の問題 | 漏れ試験、接合部記録、マクロ断面 | 認定済み手順に基づいて修理 | 材料証明書を接合部の証明として使用 |
| ランダムな貫通漏れ | 複数箇所に広がる損傷 | 欠陥、局部腐食、衝撃、または複合原因 | 全体マップと代表的な破損サンプル | プラグ施工とチューブ交換の基準を設定 | 損傷範囲のマップを伴わない単一のサンプル |
| 洗浄した表面に汚れがすぐ再付着 | 処理後の間隔が短縮 | 表面粗さまたは表面状態の変化 | 表面の確認、バイオフィルムの推移、方法の記録 | 方法を見直し、結果を確認 | 機械洗浄はすべて元の状態に戻せると考えること |
| 水素関連脆化 | 関連する界面履歴を伴う脆性の特徴 | 水素の発生と吸収 | 金属組織検査、水素分析、陰極反応の確認 | 水素の発生機構を取り除く | 亀裂形状だけから診断 |
80 °C実験室での孔食の変化
5,000時間以内報告されたプラントチューブの故障期間
24年復水器の使用事例
約200本のチューブ報告された閉塞本数
この2つの事例を混同してはいけません。苛性ソーダ溶液の溶解試験では、1つの模擬環境で急速な腐食を調べました。長期運転の発電所の調査では、管板に集中した亀裂が見つかり、その形態は半充填接合部における熱膨張差と関連付けられました。一方は使用環境の化学的影響、もう一方は界面の設計上の問題に着目しています。
実験室での試験には60 °C、70 °C、80 °C、90 °Cの暴露条件が含まれていました。一方、発電所の事例では24年間の使用が報告されました。試験の規模が異なることから、温度別の試験と実機の履歴では分かることが異なると分かります。
2008年の冷却水に関する研究は、漏れを伴わない故障経路も示しています。試験した処理と再暴露の条件下では、チタン表面への機械的処理によって表面が粗くなり、バイオフィルムの形成が速まり、付着も強まりました。この結果は、すべての機械洗浄が故障につながるという意味ではありません。洗浄方法、表面状態、付着物の除去、再付着までの期間を、同じ保守評価で検討する必要があるということです。
- 事象を安定化する:漏れ経路を隔離し、状態が変わる前に運転データを保存します。
- 損傷範囲をマッピングする:チューブの列、範囲、接合部の位置、信号の種類、影響本数を記録します。
- 代表サンプルを保存する:機構を示す破面や付着物を切り落とさないようにします。
- 機構を特定する:金属組織、化学成分、寸法、付着物、運転履歴を組み合わせて評価します。
- 設備全体の原因を是正する:証拠に基づく場合に限り、材質、接合部、支持部、流れ、水質、洗浄方法を変更します。
24年間使用した事例では、約200本のチューブが閉塞し、接合部周辺に亀裂が生じていました。別の苛性ソーダ使用に関する報告では、プラントのチューブが運転開始から5,000時間以内に破損し、実験室では80 °Cを超えると孔食が増加しました。対策の事例を正しい事例群と結び付けることで、次回の停止時に真の原因を診断しやすくなります。
要点:検査範囲から損傷の広がりが分かり、故障解析から機構が特定されます。
価格と納期を左右する要因は?
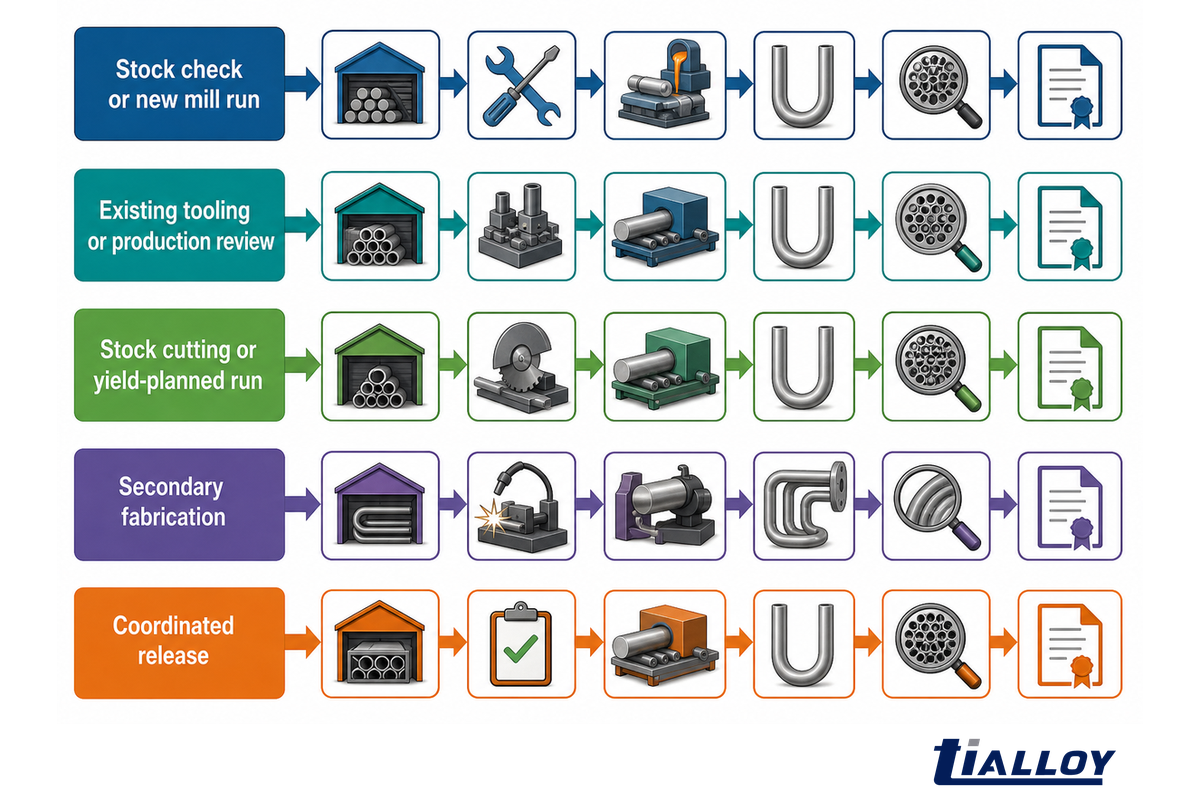
チタンチューブの価格と納期は、グレード、寸法、肉厚の基準、長さ、数量、製造方法、U字曲げ、熱処理、検査、立会ポイント、書類、輸出梱包によって変わります。見積り対象は、在庫品、製鋼所での新規生産、または二次加工品となる場合があります。これらの条件が分からなければ、一定の割増率や納期幅は適用できません。
| 見積りを左右する要因 | 主な条件 | 想定される納期の流れ | 必要な証拠資料 |
|---|---|---|---|
| グレードと製品形状 | 適用仕様に基づく正確なグレード | 在庫確認または製鋼所での新規生産 | 材質/発注条件 |
| 外径と肉厚 | 寸法の基準と公差 | 既存の工具または生産可否の確認 | 図面またはデータシート |
| 長さと数量 | 切断長さ、総本数、予備分 | 在庫品の切断または歩留まりを考慮した生産 | 切断リスト |
| チューブの製造方法 | 溶接なし、溶接あり、または承認済みの代替方法 | 製造方法ごとの生産能力 | 認定要件 |
| U字曲げ | 図面、曲げ半径、直管部、接線部 | 二次加工 | 承認済み図面と検査計画 |
| 熱処理 | グレード、製造方法、状態、曲げ後の処理要件 | 製鋼所または外注先の工程 | 手順書と記録 |
| 検査 | 方法、範囲、合否判定基準 | 標準試験または追加試験 | 検査・試験計画 |
| 立会ポイント | 検査員、通知、立会・確認ポイント | 各工程を調整した出荷許可 | 承認済み計画 |
| 文書類 | 検査証明書、報告書、言語、書類一覧 | 標準書類またはプロジェクト書類一式 | 文書一覧 |
| 輸出梱包 | 清浄度、端部、梱包箱、仕向地 | 国内向けまたは輸出向けの準備 | 梱包仕様 |
原材料費は費用項目の1つにすぎません。小ロット、標準外の合金チューブ、追加試験、第三者検査、輸出梱包も単価に影響します。「熱交換器用のチタン」とだけ指定すると、供給者ごとに対象範囲が異なるため、見積価格を比較できません。
現行のB338の呼称はチューブの引合いの基準になりますが、数量、プロジェクトで適用する版、U字曲げ形状、立会ポイント、書類構成、輸出梱包までは定まりません。引合い前にこれらの項目を明確にすれば、価格や納期を推測で提示することなく、商取引上の不確実性を減らせます。
要点:見積価格を比較するには、技術条件と取引条件を揃える必要があります。
購入前に求める証拠と記録
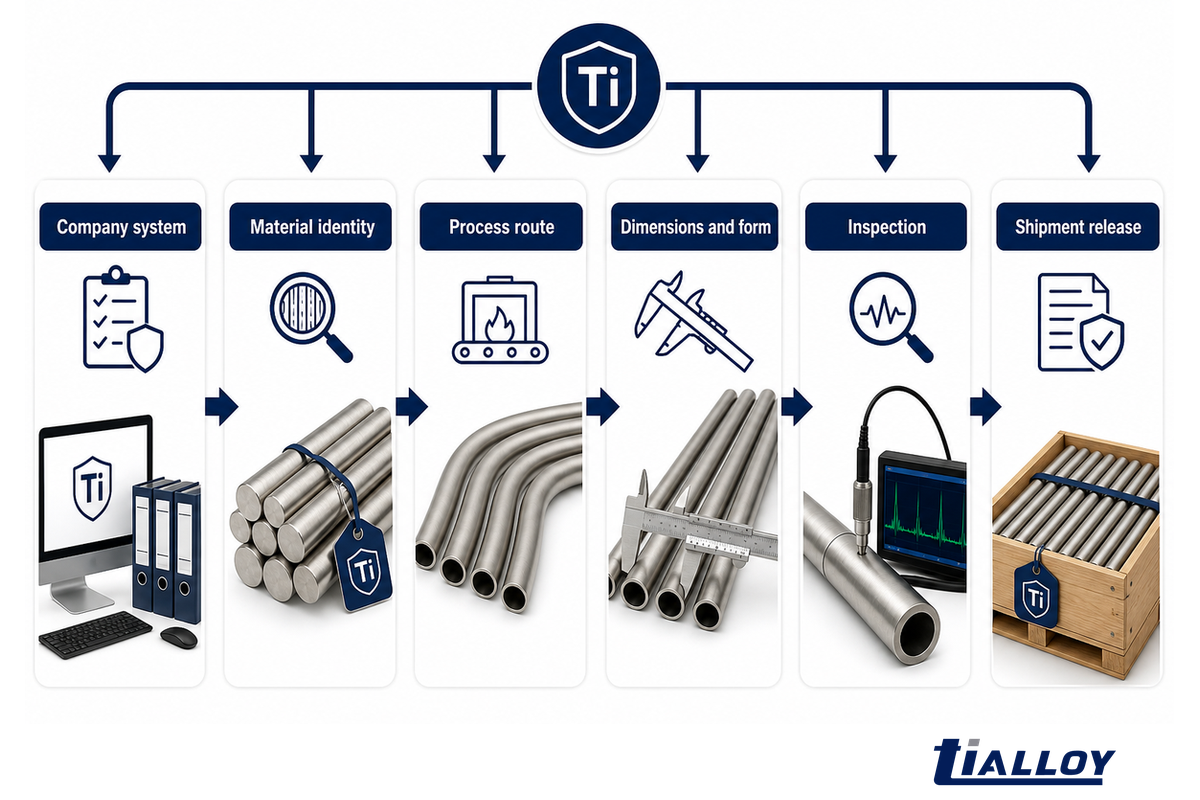
十分な証拠記録を整えるには、実際のチューブロットを材質の識別、製造方法、寸法、要求検査、適合性確認、出荷まで関連付ける必要があります。ISO 9001はマネジメントシステムに関する規格であり、特定のチタンチューブを認証するものではありません。発注対象の各品目について、製造、加工、検査、輸出、出荷許可を行った者を確認してください。
TiAlloyは、金属製造で20年以上の実績と、30,000 m²を超える近代的な生産施設を有すると公表しています。同社は航空宇宙、化学、エネルギー、海洋、医療、一般産業分野向けに、チタン、ステンレス鋼、ニッケル合金の板、チューブ、棒を供給しています。また、ISO 9001と労働安全衛生マネジメントシステムについても公表しています。これらは会社が公表する対応能力の情報であり、個別ロットの合否判定を裏付ける証拠ではありません。組織に関する情報は、TiAlloyの製造・品質体制をご覧ください。
| 証拠の区分 | 常に役立つ情報 | プロジェクトごとの追加事項 | 証明されない内容 |
|---|---|---|---|
| 会社の体制 | 現行の認証範囲、施設の役割、品質手順 | 承認済み供給者または監査の要件 | 特定ロットの適合性 |
| 材料識別 | 溶解番号、グレード、化学成分、製品形状 | 購入者が指定する規格の版と追加要求 | 接合部または使用時の信頼性 |
| 製造方法 | 製造者、加工者、製造方法、熱処理 | 外注の承認と監督 | 記録のない未確認の工程 |
| 寸法と形状 | 外径、肉厚、長さ、真直度または曲げ形状 | プロジェクト図面の特性 | 熱設計の妥当性 |
| 検査 | 方法、範囲、結果、追跡可能な報告書 | ホールドポイントと第三者立会 | 将来の汚れ付着または疲労 |
| 出荷許可 | 個品とロットの関連付け、梱包明細書、保護状態 | 輸出用表示、書類一覧、仕向地の規則 | 輸送中の取扱い不良後の状態 |
サンプルの検査証明書から書類の形式は確認できますが、未発行ロットの承認は確認できません。技術的な出荷承認の前に、記載された製鋼所がチューブを製造したのか、原材料を供給したのか、工程を実施したのか、商取引上の書類を提供しただけなのかを確認してください。外注したU字曲げ、熱処理、検査についても、同じ発注への記録のつながりを維持する必要があります。
技術条件が揃ったら、供給範囲と引合いについて、商取引を担当するチタン製熱交換器チューブの供給案内をご利用ください。このガイドでは、最新の供給可否、価格、発注手続きは同ページで確認するものとします。
ISO 18762は溶接チタンチューブの受渡条件を定め、ASTMの現行規格一覧にはチューブ規格B338が掲載されています。特定の溶解番号、曲げ、溶接、検査、出荷については、発注に関連付けられた検査証明書と報告書を確認してください。出荷書類一式によって、各記録を実際の材料に結び付けます。
要点:マネジメントシステムの証拠は組織の適格性を示し、発注に関連付けられた記録は製品の出荷を裏付けます。
6件の出荷記録保管庫:技術情報の最終引き継ぎ
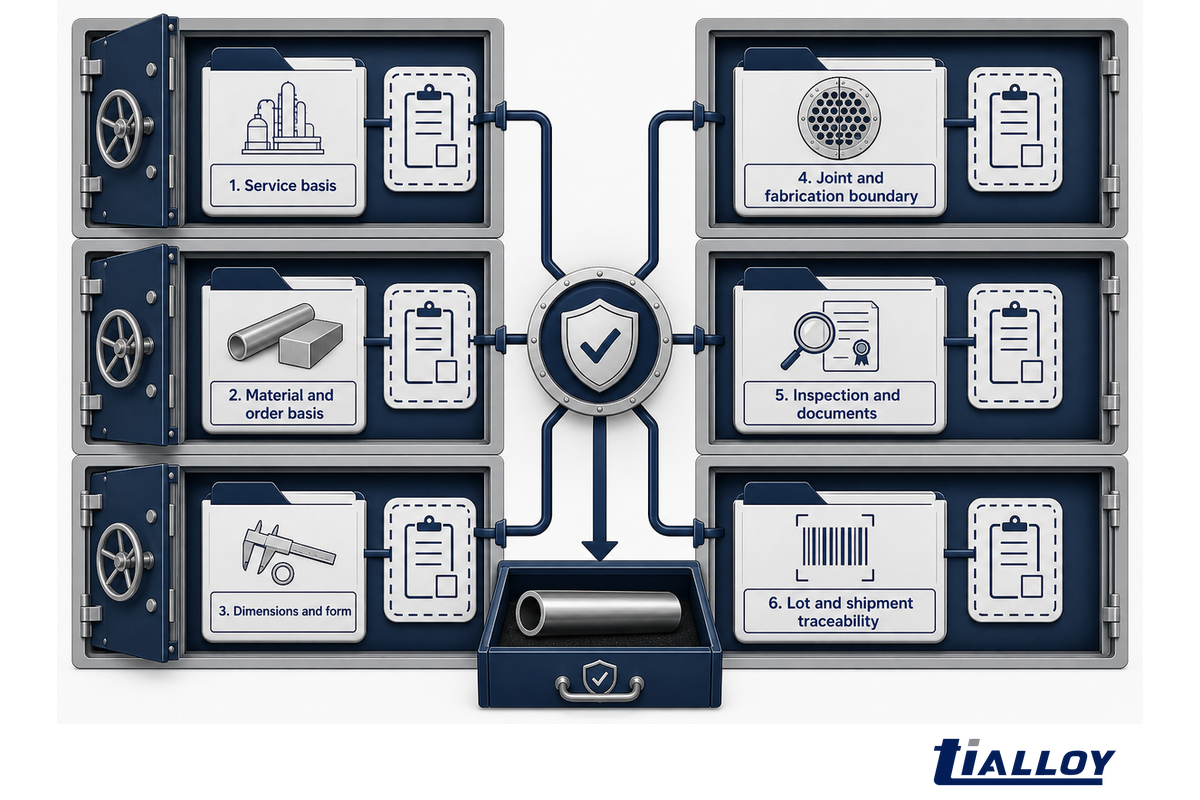
6件の出荷記録保管庫は、商業引合いの前に使用条件、材質基準、寸法、接合部の境界、検査計画、トレーサビリティを関連付ける1ページの引き継ぎ資料です。各記録には担当者と未解決項目の表示があります。材質、形状、試験、対象範囲に影響する未解決項目がある場合は、引合いを出さないでください。
6件の出荷記録保管庫
出荷記録保管庫では、6つの技術記録群を1件の管理された引合いにまとめます。出荷記録保管庫は、記録によって将来の使用上の必要性を予測できるとは述べていません。
| 記録群 | 最低限の記載内容 | 責任者 | 未解決項目の表示 | 次の場合は発行しない |
|---|---|---|---|---|
| 1. 使用条件の基準 | 両流体、温度、圧力、付着物、洗浄、異常時の状態 | プロセス/材料技術者 | 汚染物質または使用条件が不明 | 材質が変更される可能性がある |
| 2. 材質と発注条件 | グレード、製品規格、版、製造方法、状態 | 材料技術者/購入者 | 代替案の処置が未決定 | 版またはグレードが推定されている |
| 3. 寸法と形状 | 外径、肉厚の基準、長さ、数量、直管/U字曲げ図面 | 熱交換器設計者 | 図面が未承認 | 見積り対象の形状が不明確 |
| 4. 接合部と製作範囲の境界 | 管板、拡管・溶接の範囲、清浄度、曲げ後の加工 | 設計者/製作者 | 手順の責任者が不明 | 供給者の範囲に界面作業が含まれているか不明 |
| 5. 検査と書類 | 方法、範囲、立会ポイント、合否判定基準、書類一覧 | 品質担当/購入者 | 合否判定の要件が未記載 | 報告書の価格や納期を決められない |
| 6. ロットと出荷のトレーサビリティ | 溶解番号と個品の関連付け、梱包、表示、出荷許可、仕向地 | 供給者/輸出者/検査員 | トレーサビリティの途切れ | 個品を記録に結び付けられない |
仮定の事例を商業引合いに引き継げるのは、塩化物濃度18,000 ppm、通常の出口温度55 °C、異常時温度75 °C、設計圧力8 bar、外径19.05 mm、肉厚0.7 mm、長さ6,000 mmが、グレード、版、チューブの製造方法、接合部の境界、検査計画、未解決項目と併記されている場合に限ります。これらの数値は例示であり、推奨設計値ではありません。
出荷記録保管庫は合意した発注内容を記録します。将来の汚れ付着、熱サイクル時のシール寿命、洗浄結果、想定外の異常がないことを証明するものではありません。規格適合の証拠と使用時の信頼性の証拠では、答える問いが異なります。
要点
6つの記録群すべてに担当者が割り当てられ、材質を変える可能性のある未解決事項が明示されている場合に限り、チタンチューブの引合いを発行してください。
プロジェクトに向けた確認では、完成した引き継ぎ資料を熱交換器チューブの商業ページに持参し、引合い項目で供給、検査、書類、梱包、価格、納期を確認してください。
よくある質問
熱交換器のチューブバンドルとは何ですか?
回答を見る
チューブバンドルとは、多数の平行チューブ、支持部、バッフル、タイロッドなどで構成される、取り外し式または固定式の組立体です。一方の流体をチューブ内に通し、もう一方の流体を外面に接触させます。チューブ材質は、バンドルの設計項目の1つにすぎません。配置、支持間隔、チューブと管板の接合部、熱移動、検査アクセス、洗浄アクセスには、引き続き熱交換器の設計が必要です。
溶接なしのチタンチューブと溶接チタンチューブの違いは何ですか?
回答を見る
溶接なしチューブは長手方向の溶接継目を設けずに製造されます。一方、溶接チューブは成形した帯材を素材とし、溶接継目があります。どちらの方法も、すべての熱交換器に対して自動的に優れているわけではありません。選定した製造方法は、適用規格、グレード、寸法、継目の認定、熱処理、非破壊検査、表面状態、プロジェクトの合否判定基準によって裏付ける必要があります。
チタンチューブは熱交換器でどのくらい使用できますか?
回答を見る
報告された使用期間には大きな幅があります。苛性ソーダ溶液の使用事例では運転開始から5,000時間以内にチューブが破損し、発電所の復水器では24年間稼働しました。耐用年数は、両側の流体の化学成分、温度、流速、付着物、振動、支持部、接合部設計、洗浄、停止条件、検査後の対応によって変わります。一般腐食速度が低くても、フレッティング、侵食、接合部の損傷、すきま腐食、水素関連損傷は防げません。実際の熱交換器の運転状況と保守記録に基づいて耐用年数を評価してください。
チタンチューブはどこで購入できますか?
回答を見る
TiAlloyの商業ページには、現時点の熱交換器チューブの供給範囲と引合い方法が掲載されています。供給元に問い合わせる前に、グレード、寸法、チューブ形状、数量、検査、書類、使用条件を準備し、見積りの技術条件を揃えてください。
チタン製熱交換器チューブの最高使用温度は何度ですか?
回答を見る
チタン製熱交換器用チューブには、すべてのグレード、流体、熱交換器設計に共通する安全な最高温度はありません。温度は腐食挙動、強度、水素吸収リスク、汚れ、接合部の挙動、公表データの適用性に影響します。あるグレード2の溶解苛性アルカリに関する論文では、実験室試験で80 °Cを超えると孔食が増加したことが報告され、別途、調査対象の使用条件では運転時間5,000時間以内に産業用チューブが破損したと報告されています。両側の流体について、適格性が確認された腐食情報を用いたうえで、熱交換器設計者に圧力、熱応力、接合部、支持部、異常運転条件を確認してもらってください。
どの材料がより高い伝熱性能を発揮しますか?
回答を見る
チューブ材料の伝熱性能は、材料全体の熱伝導率だけでは判断できません。全体の熱負荷は、肉厚、熱伝達率、汚れ、流れ、形状、腐食代にも左右されます。同じ清浄時および汚れ時の熱モデルで候補材を比較してください。
チタンはなぜ高価なのですか?
回答を見る
チタンチューブの価格には、原料金属、溶解方法、チューブ製造方法、歩留まり損失、標準外寸法、小ロット、U字曲げ加工、熱処理、検査、立会検査ポイント、文書、輸出梱包などが反映される場合があります。在庫品の切断、新規のミル生産、二次加工では、商流がそれぞれ異なります。有用な比較は、同じ使用条件を前提に、洗浄、停止時間、チューブ再交換のリスク、検査アクセス、必要な証拠書類を含めた熱交換器の設置後および保守費用の総額です。現時点の供給可否、数量、仕向地、出荷承認要件によって各見積もりが変わるため、最終価格と納期は有効な見積もりで確認してください。
本ガイドの作成方法
本ガイドでは、公的な規格の適用範囲、査読済みの事例、電力業界の破損報告、企業提供情報を区別しています。事例の数値は、それぞれの試験環境に結び付けて示しています。普遍的な温度、塩化物濃度、流速、価格、納期の上限は推定していません。製品の供給可否と商取引の実行については、既存の供給ページをご確認ください。
TiAlloyの関連資料
参考資料・出典
- 委員会B10規格パンフレット、2026年6月、ASTM International
- チタン合金の腐食マニュアル、U.S. Nuclear Regulatory Commission文書アーカイブ
- 模擬溶解苛性アルカリ環境におけるグレード2チューブの腐食研究、Corrosion Science
- ISO 18762:2016の公式な適用範囲およびライフサイクルのページ、International Organization for Standardization
- グレード2チタン製チューブと管板の接合実験、Scientific Reports、2025
- 復水器チューブ漏れの抑制、第II部、POWER Magazine
- 発電所で24年間使用したチタン製復水器チューブの破損、Technical University of Denmark研究ポータル
- 冷却水システムにおけるチタン表面の機械的処理がバイオフィルムの形成促進と付着に及ぼす影響に関する研究、Biofilms、2008