
Contactez TiAlloy

Solutions pour le traitement chimique : guide en 8 étapes sur les matériaux, la maîtrise de la corrosion et la fiabilité des procédés

Guide d’ingénierie
Mis à jour en septembre 2026
Les solutions de traitement chimique reposent sur une évaluation intégrée des équipements, des matériaux, des systèmes de contrôle, de la sécurité et des données disponibles pour des conditions de service définies. Le guide ci-dessous décrit la démarche utilisée pour prendre des décisions d’ingénierie traçables avant une étude commerciale propre au projet.
L’expression « solutions pour le traitement chimique » recouvre un vaste champ. Pour un ingénieur procédés, elle peut désigner l’examen d’une chaîne de réacteurs, la résolution d’un problème d’échangeur de chaleur ou l’évaluation des matériaux de construction d’une tuyauterie de procédé. Elle peut aussi désigner la préparation d’une passation plus sûre des équipements de procédé à l’exploitant. Un acheteur de matériaux peut également rechercher un nouvel alliage ou un fabricant. Toutes ces requêtes sont liées, mais ne répondent pas nécessairement à la même intention. En règle générale, ce document explique comment définir les conditions de service, évaluer les risques associés et préparer une passation étayée. Les produits, leur disponibilité et les autres informations propres à un projet sont présentés sur la page Solutions pour le traitement chimique.
Que sont les solutions pour le traitement chimique ?
Les solutions pour le traitement chimique couvrent de nombreuses spécialités d’ingénierie étroitement liées, notamment les matériaux, les équipements, l’automatisation et les systèmes de contrôle, ainsi que la sécurité. Elles ne désignent ni un alliage à lui seul ni un article de catalogue. Dans ce guide, le domaine d’application d’une solution de traitement comprend la préparation des matières premières, la réaction, la formation du produit, la séparation, l’intégration thermique, le stockage des produits et des intermédiaires, l’automatisation, le contrôle et les essais, ainsi que la passation au prochain exploitant.
La première étape consiste à préciser le domaine d’application. Ce n’est qu’une fois celui-ci défini que l’on peut discuter utilement des matériaux et des équipements à étudier.
Utilisez une cartographie du système en cinq volets :
- Procédé : étapes de réaction, de mélange, de chauffage, de refroidissement, de séparation et de recyclage.
- Conditions de service : chimie, concentration, phase, température, vitesse, pression et contaminants.
- Équipements : cuves, tuyauteries, pompes, vannes, échangeurs de chaleur, joints et garnitures, revêtements et supports.
- Systèmes de contrôle : capteurs, alarmes, interverrouillages, échantillonnage, nettoyage et gestion des modifications.
- Données : plans, certificats matière, rapports de contrôle, limites d’exploitation et critères d’acceptation.
L’AMPP explique que le choix des matériaux est une décision essentielle pour maîtriser la corrosion et que des détails de conception, tels que le drainage, l’élimination des crevasses, la séparation des métaux dissemblables, la surépaisseur de corrosion et les contrôles, influent sur le résultat. Consultez les recommandations de l’AMPP sur le choix des matériaux pour connaître le principe de base : aucun matériau ne résiste à toutes les situations corrosives.
Quels sont les différents types de traitement chimique ?
Les traitements chimiques se répartissent en sept grandes familles d’opérations : synthèse et réaction, mélange et dosage, séparation, purification, formulation, transfert thermique et traitement des déchets. Une installation donnée peut enchaîner plusieurs de ces opérations. L’opération concernée influe sur la conception des équipements, les exigences relatives aux matériaux et l’organisation de l’installation ; à elle seule, elle ne détermine pas ces choix.
Quels sont des exemples courants de procédés chimiques ?
Le traitement de l’eau, la formulation pharmaceutique, la conservation des aliments et la charge des batteries impliquent tous des transformations chimiques contrôlées, mais leurs conditions de service ne sont pas interchangeables. Dans l’industrie, les réacteurs pilotés fonctionnent avec des pompes, des échangeurs de chaleur, des capteurs et des dispositifs de confinement pour fabriquer les produits finis.
La conception de systèmes, petits ou grands, exige de comprendre les effets des variations de concentration, de durée de contact et de température sur leurs limites fonctionnelles. Les limites de service doivent toujours être décrites explicitement. Elles ne peuvent pas être déduites du nom du système.
Cartographier le procédé avant de choisir les matériaux
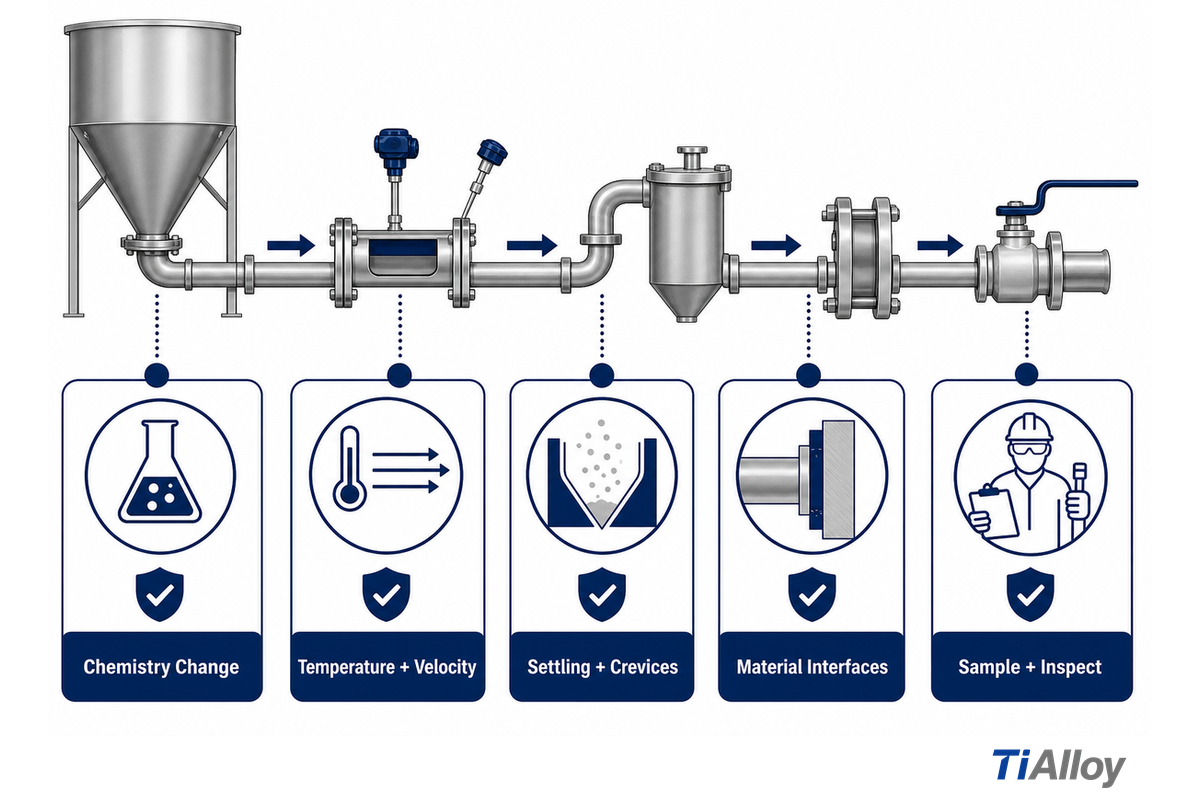
Une cartographie du procédé indique les différents endroits où se produisent des changements chimiques, de phase, thermiques et massiques. Elle sert de base aux bilans matière et énergie, mais pas à des hypothèses d’exploitation non vérifiées. Une cartographie utile relie les conditions du procédé aux performances de l’installation, aux coûts d’exploitation et aux exigences de maintenance ; les équipes peuvent s’en servir pour optimiser la production sans sacrifier la fiabilité opérationnelle. Elle met en évidence les flux et les transformations de matière et d’énergie. Pour l’établir, on commence par tracer le flux de matière depuis l’entrée du procédé jusqu’à sa sortie, puis on repère les réactions, les volumes de rétention, les surfaces de transfert thermique, les séparations et les flux de matière. Il faut aussi indiquer les vidanges, les bras morts, les points d’échantillonnage et les dispositifs de décharge. Les exploitants font généralement fonctionner le procédé dans ses limites. Ces limites doivent donc figurer sur la cartographie.
La cartographie doit montrer si les poudres et les suspensions décantantes modifient le mouillage, et répondre à cinq questions :
- Où la chimie se concentre-t-elle ou devient-elle plus oxydante ?
- À quels endroits la température et la vitesse augmentent-elles simultanément ?
- Où peuvent se produire une sédimentation, une séparation de phases ou des conditions propices à la formation de crevasses ?
- Où des métaux dissemblables, des revêtements, des élastomères ou des soudures se rejoignent-ils ?
- À quels endroits l’exploitant prélèvera-t-il des échantillons, effectuera-t-il des contrôles, nettoiera-t-il ou isolera-t-il des équipements ?
Pour un réacteur chimique discontinu, consignez la séquence de chargement et le temps passé dans chaque plage de température. Pour une ligne continue, consignez les conditions d’exploitation au démarrage, en régime établi, en situation perturbée et à l’arrêt. Les échangeurs de chaleur doivent également être cartographiés séparément, car l’encrassement, les produits de nettoyage et les différences de vitesse peuvent modifier la puissance thermique et l’exposition à la corrosion. Différents aspects de la conception peuvent entraîner un encrassement inégal et une corrosion localisée. L’encrassement peut créer une barrière thermique et la géométrie peut provoquer des zones stagnantes ou à grande vitesse. Utilisez un schéma de procédé pour mettre ces aspects en évidence. De longues listes de matériaux ne permettent pas de savoir si une option convient à chaque zone du procédé. Les recommandations de l’AMPP sur le choix des matériaux expliquent pourquoi les détails de conception et l’environnement de service doivent être pris en compte ensemble.
Pouvez-vous donner des exemples d’industries de procédés chimiques ?
Les industries de procédés chimiques (CPI, Chemical Process Industries) comprennent les produits chimiques de spécialité, les produits pharmaceutiques, les engrais, les polymères, les pâtes et papiers, les mines, le traitement de surface des métaux et le traitement des eaux usées. Dans l’ensemble de ces industries, l’ingénierie des procédés chimiques commence par une cartographie explicite des conditions de service pour les tuyauteries d’installations chimiques et les équipements qui leur sont raccordés. Les équipements peuvent varier, mais la méthode reste la même : identifier l’opération unitaire, décrire les conditions réelles, choisir des matériaux compatibles et vérifier le résultat.
La production et la fabrication de produits chimiques peuvent faire appel à des systèmes catalytiques, à des charges pétrochimiques, à des polymères ainsi qu’à des opérations de séparation et de purification. L’étude d’ingénierie chimique relie ensuite les opérations de traitement à la qualité du produit, au comportement des mélanges, à la consommation d’énergie et aux contraintes des procédés en aval. Il faut comparer ces applications en fonction des conditions de service, et non de leur secteur d’activité.
Une fois les conditions de service définies, il est possible de présélectionner les matériaux, mais la recommandation reste provisoire tant que les données n’ont pas été vérifiées. La décision finale repose sur l’enveloppe de service documentée et sur une étude d’ingénierie propre au projet. Certains exploitants peuvent imposer le respect des normes industrielles applicables aux équipements, mais ces normes ne remplacent pas l’enveloppe de service. Les équipements doivent être évalués au regard de cette enveloppe, et non choisis uniquement en fonction du secteur d’activité.
Définir une enveloppe de service chimique en 8 étapes
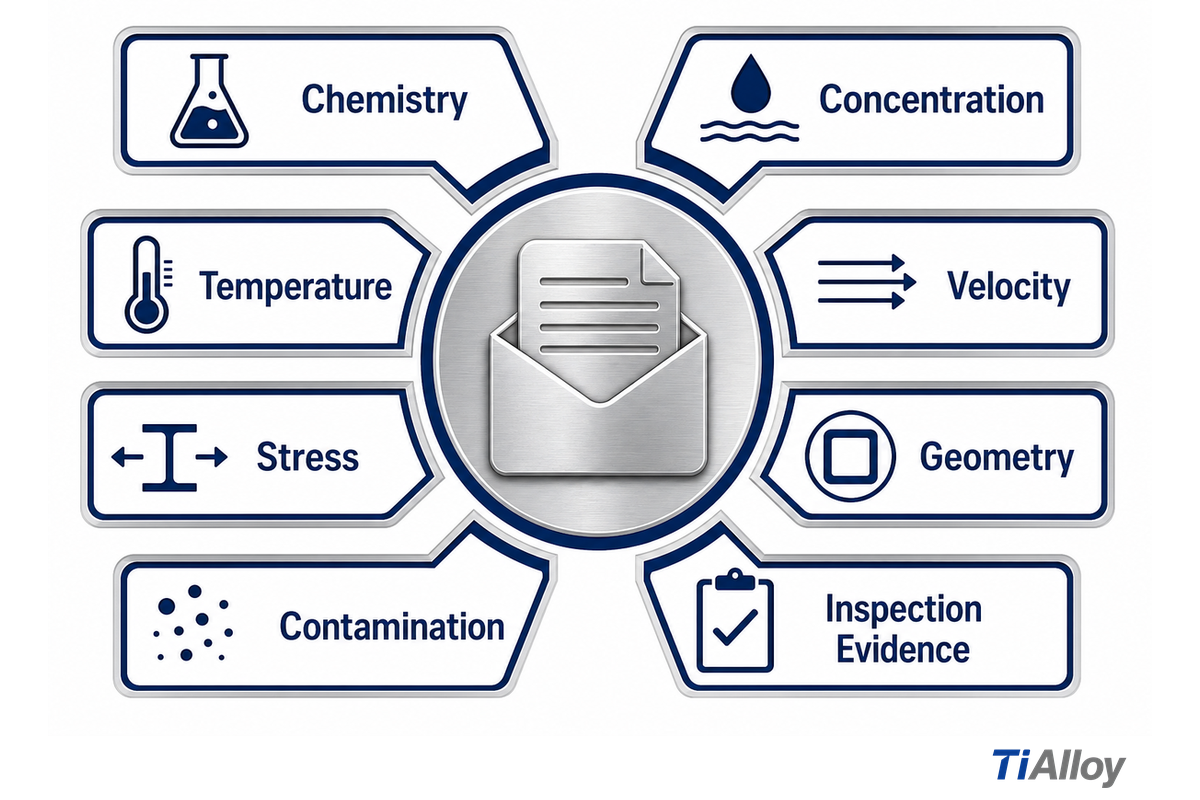
La grille d’évaluation de l’enveloppe de service en 8 étapes transforme le nom d’un fluide en un dossier d’ingénierie vérifiable. Pour chaque élément, indiquez « K » (connu), « E » (estimé) ou « V » (à vérifier). Si une valeur est inconnue, ne la spéculez pas sous la forme d’une « meilleure estimation » et n’utilisez pas de valeur par défaut.
| Étape | Donnée à consigner | Incidence sur la décision |
|---|---|---|
| 1. Chimie | Acide, produit caustique, chlorure, solvant, oxydant, suspension ou flux mixte | Plusieurs mécanismes peuvent se produire dans un même procédé, quel que soit son nom. |
| 2. Concentration | Concentrations normale, minimale, maximale et transitoire | Une solution diluée et une perturbation avec concentration élevée ne disposent pas nécessairement d’une même plage de fonctionnement sûre. |
| 3. Température | Limites au démarrage, en régime établi, pendant le nettoyage et en cas d’emballement | La température modifie la vitesse de réaction, la durée de vie du revêtement et les contraintes. |
| 4. Vitesse | Plage de débit, impact, vitesse de la pompe et comportement diphasique | L’érosion-corrosion et les dépôts sont souvent localisés. |
| 5. Contraintes | Pression, cycles thermiques, contraintes résiduelles de soudage et vibrations | Les contraintes peuvent transformer un problème de compatibilité en fissuration. |
| 6. Géométrie | Crevasses, bras morts, vidanges, soudures, joints et assemblages de métaux dissemblables | La chimie locale compte souvent davantage que la valeur mesurée dans l’ensemble de la cuve. |
| 7. Contamination | Chlorures, fer, matières solides, résidus de nettoyage et entraînement de contaminants | Des contaminants à l’état de traces peuvent amorcer des piqûres ou encrasser une surface d’échange thermique. |
| 8. Données de contrôle | Mesures de référence, méthodes d’essai, limites d’acceptation et intervalle entre les vérifications | Une sélection est incomplète tant que les performances ne peuvent pas être vérifiées. |
Point de décision : si vous ne connaissez pas la concentration ou la nature des espèces chimiques, caractérisez le matériau avant de le comparer à d’autres matériaux. Si la température, la vitesse ou la géométrie diffère de part et d’autre d’une interface, scindez l’enveloppe de service. Si les informations sont insuffisantes, indiquez que la recommandation est provisoire. Elle doit alors préciser les données encore nécessaires avant toute action. Cela indique à l’équipe projet que l’analyse est incomplète et évite que la recommandation crée un faux sentiment de sécurité.
Exemple de format uniquement, sans valeur de consigne d’exploitation : une feuille de travail pourrait indiquer un démarrage à 25 °C, un nettoyage à 80 °C, une vitesse dans la conduite de 2 m/s, une concentration de 50 %, une surépaisseur de corrosion de 1 mm et un intervalle de 12 months entre les contrôles. Avant d’utiliser ce dossier pour la sélection ou la mise en service, l’équipe projet doit remplacer chaque valeur d’exemple par une limite mesurée ou spécifiée. Les mêmes recommandations de l’AMPP préconisent de traiter l’environnement, la conception et le plan de contrôle comme les éléments d’une même décision de choix des matériaux propre aux conditions de service.
Choisir les matériaux selon les mécanismes de corrosion, pas selon les étiquettes
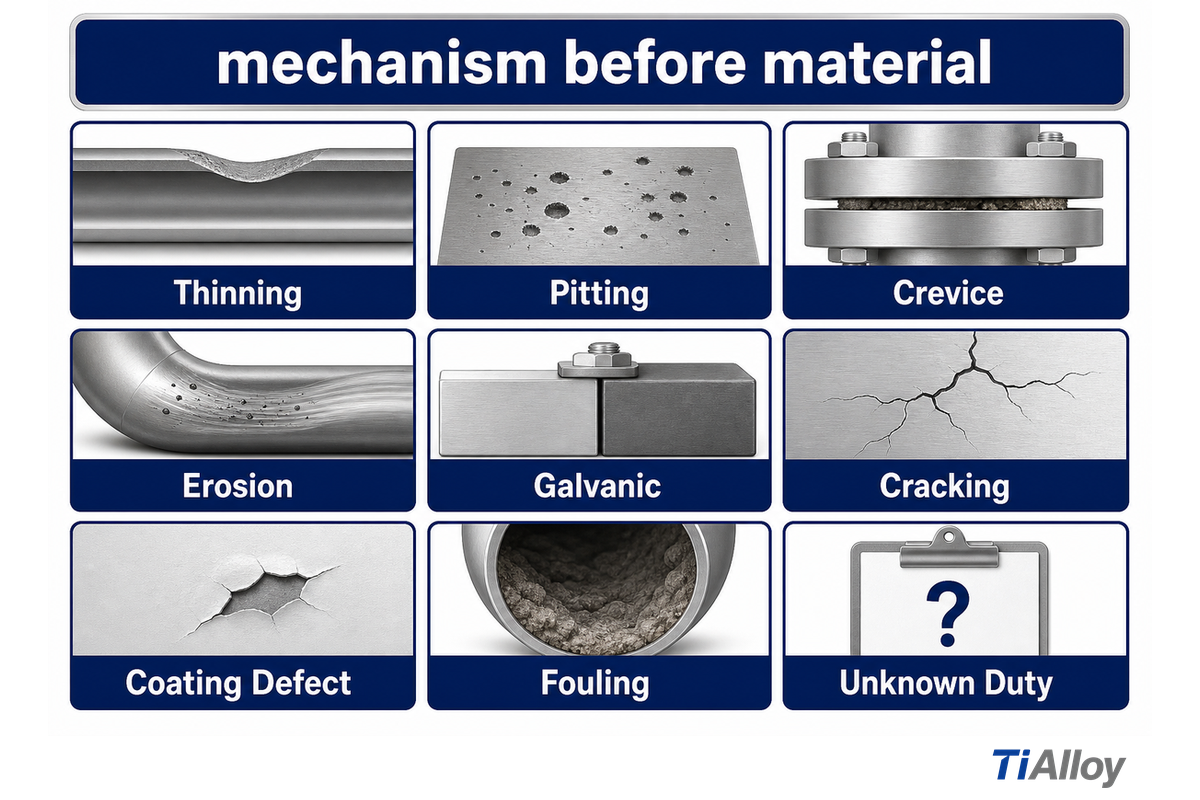
Le choix d’un matériau doit d’abord répondre à la question « quel mécanisme se produit ici ? », et non « quel matériau est le plus résistant ? ». Pour des conditions de service avec liquide ou sensibles à la chaleur, la seule résistance chimique ne suffit pas à qualifier des équipements spécialisés ou des équipements de traitement thermique. Plusieurs mécanismes de corrosion peuvent souvent être maîtrisés par le choix d’un matériau approprié. Par exemple, un revêtement ou un alliage peut aider à maîtriser l’attaque en crevasse dans une zone de service qualifiée, mais ce n’est pas une solution universelle. Chaque mécanisme doit être évalué séparément. Les recommandations publiques de l’AMPP soulignent qu’il faut évaluer la conception, les performances, la compatibilité, la facilité de maintenance et la contrôlabilité avant de s’en remettre à une expression générique comme « résistant à la corrosion ».
| Risque observé | Questions à poser | Données à obtenir avant la sélection |
|---|---|---|
| Amincissement général | Toute la surface mouillée est-elle exposée à la même chimie ? | Épaisseur de référence, plage de chimie et surépaisseur de corrosion. |
| Piqûres ou attaque en crevasse | Où les chlorures, les dépôts et les joints s’accumulent-ils, et où se trouvent les zones stagnantes ? | Contrôle local, examen de la vidangeabilité et historique des contaminants. |
| Érosion-corrosion | Quels coudes, piquages, pompes ou zones diphasiques sont soumis aux vitesses les plus élevées ? | Plage de débit, charge en matières solides et mesures d’épaisseur localisées. |
| Couplage galvanique | Des métaux dissemblables sont-ils en contact électrique dans le même électrolyte ? | Détails de l’assemblage, plan d’isolation et rapport des surfaces mouillées. |
| Fissuration par corrosion sous contrainte | Des contraintes, une température élevée et un contaminant particulier sont-ils présents simultanément ? | Examen des soudures et des contraintes résiduelles, cycles thermiques et contrôles non destructifs ciblés. |
Ne prétendez pas « résoudre » un mécanisme en citant uniquement le nom d’un matériau. La géométrie peut créer une chimie locale que l’échantillon global ne révèle pas. La fabrication, le nettoyage des soudures, la préparation de surface et les assemblages de métaux dissemblables peuvent également influer sur le résultat. Dans son domaine d’application relatif aux revêtements de protection en milieu offshore et marin, la norme NIST SP 1035 distingue les contrôles en cours de procédé des contrôles en service. Cette distinction est utile ici pour les dossiers de revêtement, mais la publication n’est pas une norme de sélection des matériaux pour les installations chimiques. Consultez la norme NIST SP 1035.
| Type | Catégorie | Emplacement typique | Données à demander |
|---|---|---|---|
| Général | Amincissement | Paroi de cuve | Évolution de l’épaisseur |
| Localisé | Piqûres | Point bas | Historique des contaminants |
| local | Crevasse | Joint | Détail de l’assemblage |
| Écoulement | Érosion | Coude | Plage de vitesse |
| Électrochimique | Galvanique | Assemblage de métaux différents | Plan d’isolation |
| Contraintes | Fissuration | Pied de cordon | Relevé des cycles thermiques |
| Surface | Défaut de revêtement | Intérieur de la cuve | Dossier de préparation |
| Dépôt | Encrassement | Échangeur de chaleur | Évolution de la perte de charge |
| Documentation | Conditions de fonctionnement inconnues | Toute interface | Enveloppe de service approuvée |
Définir le suivi de la corrosion, les contrôles et la maîtrise du transfert thermique
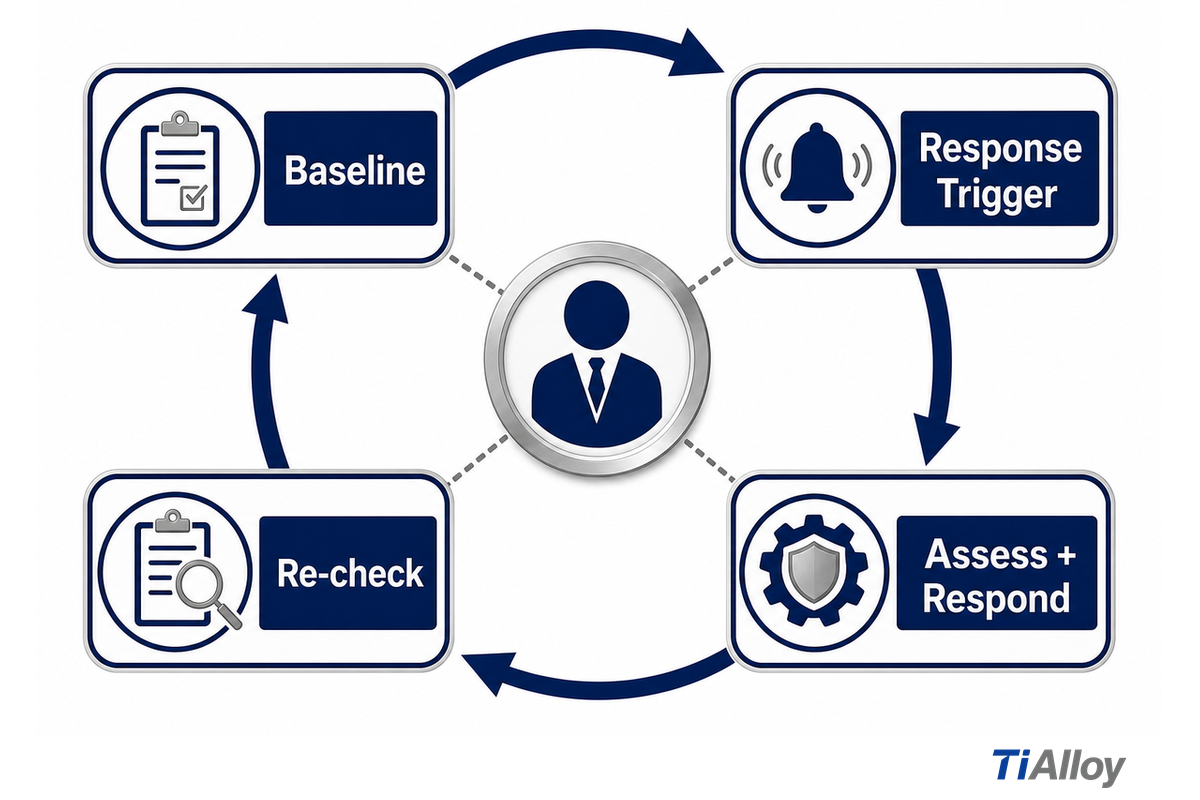
La maîtrise de la corrosion est une boucle continue. Avant la mise en service des équipements, le dossier doit décrire les plans visant à établir le niveau de corrosion de référence et à définir les mesures de maîtrise de la corrosion. Cette maîtrise se vérifie à long terme par des prélèvements et des essais de suivi. Les recommandations de l’EPA sur la maîtrise de la corrosion dans les réseaux de distribution d’eau expliquent comment mettre en place un programme en la matière. Ce document décrit les prélèvements, le suivi et les essais nécessaires pour s’assurer que les objectifs de traitement sont atteints, et fournit un moyen d’évaluer l’efficacité du traitement. La documentation de l’EPA ne remplace pas une étude de conception d’une installation chimique.
- Référence : la référence pour la maîtrise de la corrosion comprend l’état du revêtement, l’épaisseur des équipements, les performances de transfert thermique et la perte de charge. Il faut également évaluer la chimie des échantillons. Les données de référence doivent inclure des photographies.
- Identifiez la condition précise qui nécessite une intervention (par exemple, une évolution de l’épaisseur, une hausse de la perte de charge, une fuite ou une condition hors spécifications).
- Isolez l’équipement en toute sécurité, localisez l’équipement ou le composant, évaluez son état, vérifiez la chimie et déterminez l’intervention appropriée, par exemple un nettoyage, une réparation, un réglage ou une étude d’ingénierie.
- Nouvelle vérification : mesurez et consignez l’état de l’équipement ou du composant après l’intervention.
Comme les autres équipements de procédé, les échangeurs de chaleur ont un historique de fonctionnement normal qu’il est préférable de tenir sous forme d’un ensemble de deux indicateurs : puissance thermique et état de surface. L’examen de la puissance thermique peut révéler un problème de procédé ou une défaillance de l’équipement. Parmi les nombreuses causes possibles d’une baisse de puissance thermique, dont un changement de procédé ou une défaillance de l’équipement ou du système de contrôle, le nettoyage chimique ne doit être envisagé qu’après avoir évalué la cause et les risques du nettoyage. L’introduction de réactifs de nettoyage peut entraîner des risques de corrosion et de sécurité des procédés.
Le dépassement d’une limite d’acceptation lors d’un contrôle nécessite généralement une intervention ; il convient de définir, pour chaque mesure, une limite d’acceptation et un responsable de l’intervention.
Intégrer la sécurité des procédés et l’intégrité mécanique au cycle de vie
La sécurité des procédés repose sur une boucle de maîtrise couvrant l’analyse des dangers, les procédures, la formation, l’intégrité mécanique, la gestion des modifications et le retour d’expérience sur les incidents. Les normes de sécurité applicables, la conformité réglementaire et environnementale, la formation des opérateurs et les procédures de manipulation des matières dangereuses doivent figurer dans le dossier de cycle de vie. Le résumé de l’OSHA sur la gestion de la sécurité des procédés cite, parmi les éléments applicables aux procédés concernés, les informations sur la sécurité des procédés, l’analyse des dangers, les procédures d’exploitation, la formation, l’examen de sécurité avant démarrage, l’intégrité mécanique, la gestion des modifications, l’enquête sur les incidents et les audits. Par exemple, le remplacement d’une vanne peut créer un risque pour l’opérateur si la gestion des modifications ne prévoit pas la mise à jour des procédures, de la formation et des limites de contrôle. Consultez les éléments du PSM de l’OSHA.
« Identifier, évaluer et maîtriser ces dangers. »
La norme de l’OSHA sur la gestion de la sécurité des procédés décrit quatorze éléments pour les procédés concernés.
Pour assurer une passation opérationnelle efficace, reliez cinq dossiers :
- Informations sur la sécurité des procédés : chimie, limites, P&ID, scénarios de décharge, hypothèses relatives aux matériaux et aux propriétés physiques.
- Procédures d’exploitation : démarrage, fonctionnement normal, situation perturbée, arrêt, nettoyage et procédures d’urgence.
- Intégrité mécanique : interventions de réparation et de remplacement, et programme de contrôle périodique.
- Gestion des modifications : fondement technique, incidence sur les dangers, mises à jour des documents, approbation et formation.
- Retour d’expérience : les conditions hors spécifications, les presque-accidents et les incidents doivent donner lieu à des actions correctives ou préventives maîtrisées.
Le remplacement d’un matériau en contact avec le fluide suppose une modification des hypothèses relatives au matériau et à l’intégrité. Par exemple, le remplacement d’une vanne ou la modification du produit de nettoyage peut créer un risque pour l’opérateur si le dossier de gestion des modifications ne prévoit pas la mise à jour des procédures, de la formation et des limites de contrôle. Cette passation doit consigner ces hypothèses.
Diagnostiquer la fiabilité d’un procédé chimique sans faire de suppositions
Lorsque les performances d’un équipement ne respectent plus les spécifications, comparez les conditions actuelles à l’enveloppe de service approuvée avant de modifier le matériau en contact avec le fluide. Ne remplacez pas automatiquement l’équipement.
| Symptôme | Premières données à recueillir | Prochaine question à poser en toute sécurité | Critère d’arrêt du travail |
|---|---|---|---|
| Fuite ou amincissement inattendu | Cartographie des emplacements, historique d’épaisseur, échantillon chimique | La concentration, la température, la vitesse ou le nettoyage ont-ils changé ? | Perte de confinement, alarme, perte de la barrière de pression ou produit chimique inconnu. |
| Dérive du transfert thermique | Puissance thermique, perte de charge, débit et échantillon de dépôt | La perte est-elle due à l’encrassement, à la répartition du débit, à une dérive du capteur ou à la chimie ? | Température excessive, marge de décharge ou condition de nettoyage dangereuse. |
| Produit hors spécifications | Dossier de lot, traçabilité de l’échantillon, étalonnage et temps de séjour | L’alimentation, le mélange, la température ou le volume de rétention ont-ils changé ? | Composition inconnue ou situation perturbée sortant du cadre de la procédure. |
| Détérioration récurrente du revêtement ou du joint | Préparation de surface, conception de l’assemblage, exposition chimique et dossier d’installation | La défaillance est-elle due à la géométrie locale, à la préparation ou à la compatibilité ? | Défaillances répétées sans mécanisme vérifié ni isolement sûr. |
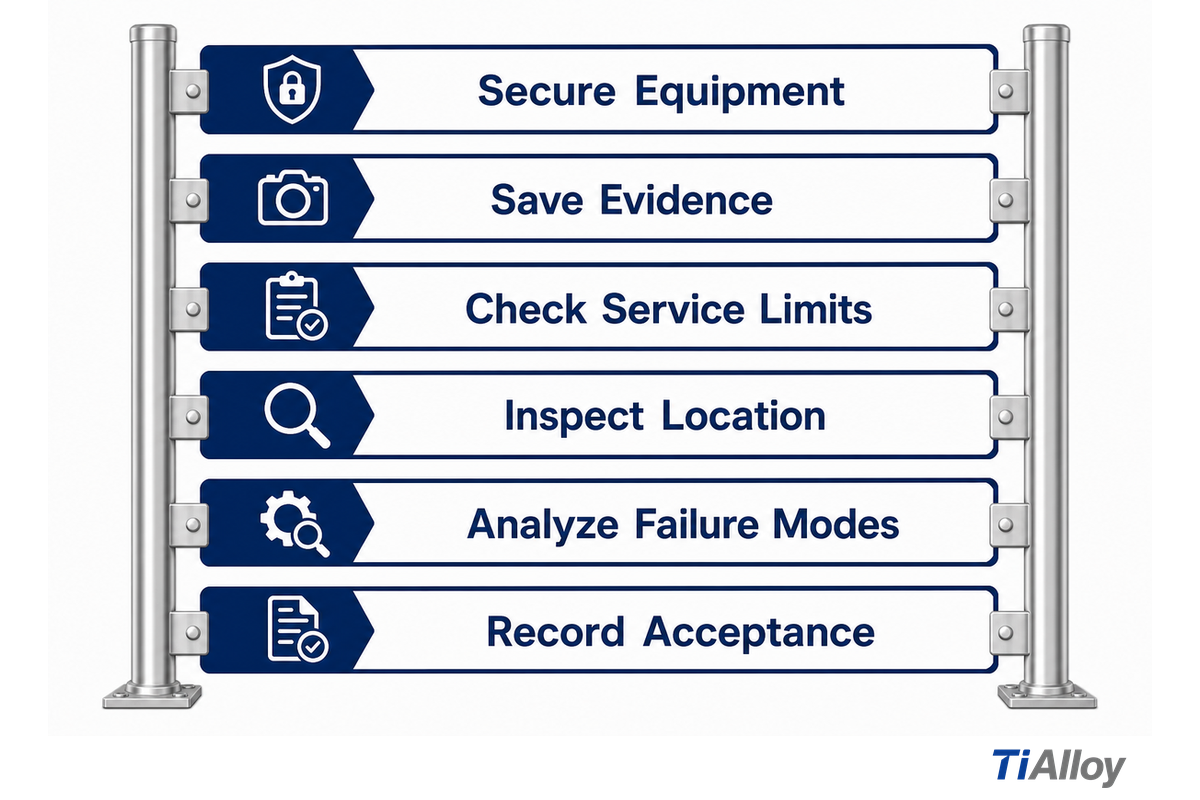
Suivez les étapes dans l’ordre : 1) sécurisez l’équipement, 2) conservez les échantillons et les dossiers, 3) évaluez les limites de service, 4) contrôlez l’emplacement et les éléments adjacents, 5) analysez les modes de défaillance possibles et 6) mettez en œuvre une action corrective et consignez sa vérification d’acceptation. La séquence ci-dessus est un guide ; les procédures de l’installation, les permis et l’autorité d’ingénierie compétente régissent les travaux. L’aperçu de l’OSHA sur la gestion de la sécurité des procédés donne le contexte du cycle de vie pour les procédures d’exploitation, l’intégrité mécanique et la gestion des modifications dans les procédés concernés.
Que doit contenir une passation technique ?
Une passation est complète lorsque les conditions de service et les risques sont clairs, et que les données ainsi que les hypothèses sont consignées. Avant la mise en service, elle doit relier les conditions du procédé, les hypothèses relatives aux matériaux, les limites de contrôle, les dossiers de sécurité, les critères d’acceptation et le responsable désigné pour chaque point restant à vérifier.
- Schéma du procédé indiquant les conditions normales, les situations perturbées, le nettoyage et l’arrêt.
- Grille d’évaluation de l’enveloppe de service en 8 étapes, où tous les éléments inconnus sont signalés pour vérification.
- Cartographies des mécanismes liés à la chimie, à la géométrie, à la vitesse, aux contraintes, au couplage et aux assemblages.
- Plans de contrôle, seuils de déclenchement, méthodes d’essai, photos, échantillons et précédents rapports de contrôle.
- Dossiers de sécurité et d’intégrité mécanique, y compris l’état de la gestion des modifications.
- Critères d’acceptation pour la mise en service, le nettoyage, la réparation et la passation à l’exploitant.
Ce guide s’arrête volontairement avant la tarification, les tableaux des formes de produits, la disponibilité et le contenu d’une demande de prix. Pour des exemples de documentation de nuances, et non de qualification en conditions de service, consultez les pages de référence TiAlloy sur l’Inconel 600 et l’Inconel 625. Lorsque l’enveloppe d’ingénierie est prête, poursuivez sur la page Solutions pour le traitement chimique de TiAlloy pour discuter d’un projet au périmètre défini. Pour en savoir plus sur l’entreprise qui vous accompagne, consultez la page À propos de TiAlloy.
Prêt à transformer l’enveloppe de service en étude de projet ?
Ouvrir le formulaire d’étude de projetFoire aux questions
Quels sont les sept types d’industries chimiques ?
Il n’existe pas de liste universelle unique en sept catégories.
Une classification pratique comprend les produits chimiques de base, les produits chimiques de spécialité, les polymères, les produits pharmaceutiques, les engrais, le traitement de l’eau et des eaux usées, et les produits de consommation ou formulés. Les installations relèvent souvent de plusieurs catégories. Pour les décisions d’ingénierie, l’opération unitaire et l’enveloppe de service sont plus utiles que la catégorie, car la concentration, la température, la vitesse et la contamination déterminent les risques liés aux matériaux et aux contrôles. Une installation produisant un seul produit peut tout de même comporter des zones de réaction, de séparation, de transfert thermique, de stockage et de traitement des déchets, chacune ayant son propre dossier de service et son plan de contrôle.
Le métier d’opérateur de procédés chimiques est-il difficile ?
Ce rôle associe le respect rigoureux des procédures, la compréhension des procédés, la vigilance face aux dangers, la communication, la formation des opérateurs et une réponse clairement définie aux conditions anormales, en fonctionnement normal, en situation perturbée et lors de l’arrêt.
La difficulté dépend de la chimie, du niveau d’automatisation, du rythme des équipes et du système de formation. Une passation fiable entre opérateurs comprend des limites clairement définies, les alarmes, les étapes de prélèvement, les consignes d’isolement, les mises à jour liées à la gestion des modifications et des exercices sur les situations perturbées. Les installations diffèrent également par leurs systèmes de permis, leurs effectifs et le soutien de la maintenance, ce qui influe sur la courbe d’apprentissage. Les exigences du poste varient selon l’installation et la juridiction ; ce guide ne formule donc pas d’affirmation générale sur les carrières.
Quelle est la différence entre une usine de traitement chimique et un fabricant de produits chimiques ?
Les usines de traitement chimique sont des installations et des opérations ; les fabricants de produits chimiques sont des organisations qui fabriquent ou vendent des produits chimiques et gèrent la propriété des produits, les responsabilités commerciales et le périmètre commercial.
Un fabricant peut posséder plusieurs usines, et une usine peut traiter des matériaux pour le compte d’une autre entreprise. Une même organisation peut également exploiter des sites pilotes, de production, de stockage et de traitement, dont les fonctions diffèrent. Cette distinction est importante ici, car les décisions relatives aux équipements et aux conditions de service relèvent du périmètre du procédé, tandis que les achats et le périmètre commercial relèvent de l’examen du projet.
Un alliage résistant à la corrosion dispense-t-il des contrôles ?
Non ; les contrôles permettent toujours de vérifier que les conditions de service réelles restent dans l’enveloppe qualifiée, malgré l’évolution de la chimie, de la géométrie, de la fabrication, des conditions du procédé et de l’historique d’exploitation.
Un matériau résistant peut néanmoins subir une attaque localisée, de l’érosion, des effets galvaniques, de l’encrassement ou des dommages au niveau des soudures et des assemblages. Les contrôles prennent en compte la chimie, la géométrie, la fabrication et l’historique d’exploitation, que la seule désignation de nuance ne permet pas de connaître.
Quand une équipe de procédé doit-elle demander un examen des matériaux propre au projet ?
Demandez un examen des matériaux propre au projet lorsque les conditions de service changent, que les défaillances se répètent, que des matériaux différents sont en contact, que la gestion des opérations en conditions dangereuses évolue ou que les données de contrôle sont incomplètes, avant la sélection ou la mise en service.
Fournissez le schéma du procédé, le filtre en 8 étapes de l’enveloppe de service, les plages de fonctionnement, l’historique des contaminants, les plans, les dossiers de contrôle et les critères d’acceptation. Précisez ce qui est établi, ce qui est supposé et ce qui doit être vérifié avant la sélection ou la mise en service. Incluez les conditions de démarrage, de fonctionnement normal, de situation perturbée, d’arrêt et de nettoyage, ainsi que le responsable de chaque action en suspens. Signalez tout échantillon, certificat matière ou plan manquant comme un point en suspens, au lieu de combler cette lacune par une hypothèse fondée sur une nuance connue. Ce dossier permet à un spécialiste technique de comparer les conditions réelles de service aux matériaux prévus et aux mesures de maîtrise de l’intégrité, au lieu de se fier au nom d’un fluide.
Vérifié à partir des sources AMPP, OSHA, NIST, EPA et AIChE citées. Ce guide pédagogique ne remplace pas les procédures du site, une analyse des dangers, un examen de conformité aux codes ni une approbation d’ingénierie propre au projet. Les exigences varient selon la chimie, la juridiction et les conditions d’utilisation de l’équipement.
Références et sources
- AMPP, Sélection et conception des matériaux pour la maîtrise de la corrosion
- AIChE Center for Chemical Process Safety, Publications
- OSHA, Éléments de la gestion de la sécurité des procédés
- NIST SP 1035, Revêtements de protection contre la corrosion
- U.S. EPA, Guide de surveillance de la maîtrise de la corrosion
Pourquoi nous publions
À propos de TiAlloy
TiAlloy fournit du titane, de l’acier inoxydable, des alliages de nickel et des tôles plaquées pour des commandes industrielles soumises à des spécifications précises. Nos guides techniques aident les acheteurs à définir la forme du produit, la norme applicable, le périmètre des contrôles et les documents de libération avant de comparer les devis.
01Fusion et mise en formeTôles, feuilles, tuyaux, tubes, barres, fils et pièces forgées
02ProcédésTraitement thermique, finition, contrôle et conditionnement pour l’exportation
03VérificationCertificat EN 10204 type 3.1 et documents de commande






