Contactez TiAlloy


Mis à jour en novembre 2026 | Référence technique
Les propriétés de l’Hastelloy C22 offrent une résistance minimale à la traction de 690 MPa, une limite d’élasticité de 310 MPa et un allongement de 45 % pour une masse volumique de 8,69 g/cm³ sous la désignation UNS N06022 (W.Nr. 2.4602). Haynes International fournit cette nuance sous le nom d’alliage Hastelloy® C-22. Cet alliage nickel-chrome-molybdène-tungstène fond entre 1357–1399°C et associe 22 % de chrome à 13 % de molybdène et 3 % de tungstène. Les chaudronniers effectuent un recuit de mise en solution à 1121°C suivi d’une trempe rapide à l’eau. Évitez tout maintien prolongé entre 600–900°C afin de prévenir la fragilisation aux joints de grains.
Spécifications de référence rapide : Hastelloy C22 (UNS N06022)
| Paramètre | Valeur de référence vérifiée | Base normative / Périmètre du producteur |
|---|---|---|
| Désignations | UNS N06022 / W.Nr. 2.4602 / NiCr21Mo14W | ASTM B575, ASME SB575, DIN 17744 (Distinct de N07022 C-22HS) |
| Masse volumique | 8,69 g/cm³ (0,314 lb/in³) ; 8,61 g/cm³ publié par Special Metals | ASTM B575 Sec. 8.1 et Haynes C-22 vs bulletin SMC-049 |
| Module d’élasticité (RT) | 206 GPa (Haynes) à 209 GPa (Special Metals) | Module dynamique à température ambiante (et non 206 MPa) |
| Traction minimale ASTM | 690 MPa UTS / 310 MPa limite d’élasticité à 0,2 % / 45 % d’allongement | Seuil minimal d’achat à l’état recuit de mise en solution selon ASTM B575 et B574 |
| Recuit de mise en solution | 1121°C (2050°F), maintien 10–30 min, trempe à l’eau | Refroidissement rapide à l’air autorisé uniquement sous 10 mm d’épaisseur |
| Temp. max. ASME Sec VIII | 1250°F (677°C) selon le code ; éviter le vieillissement prolongé à 593–900°C | ASME Sec VIII Div.1/2 vs cinétique de précipitation TCP en soudage GTAW |
Qu’est-ce que l’Hastelloy C22 (UNS N06022) et quelles normes ASTM régissent chaque forme de produit ?
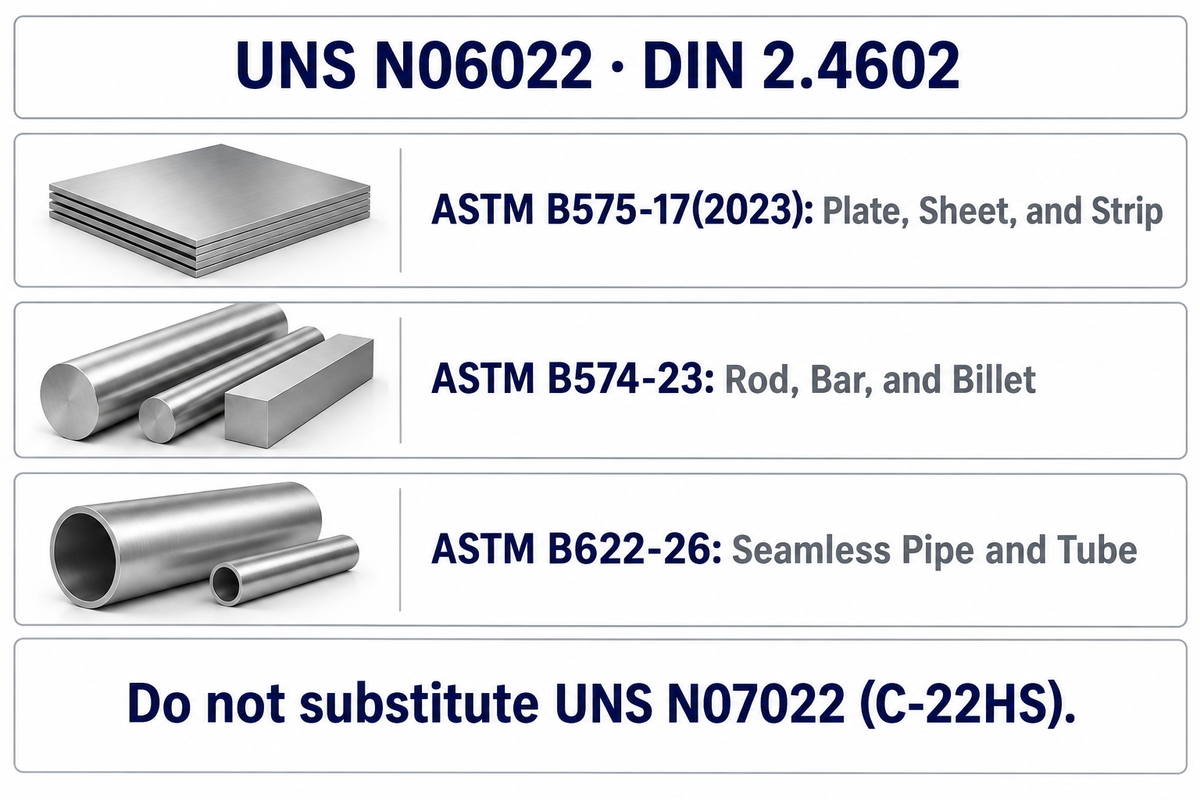
L’Hastelloy C22 est un alliage austénitique nickel-chrome-molybdène normalisé sous UNS N06022 et DIN 2.4602. Sept spécifications ASTM principales couvrent les tôles fortes, barres, conduites, tubes, raccords et pièces forgées. Chaque forme de produit possède ses propres règles de dimensions, et l’UNS N06022 ne peut pas être remplacé par la nuance à durcissement structural C-22HS (UNS N07022).
Les commandes mentionnant uniquement « C22 » entraînent de coûteuses non-conformités lors du contrôle de réception. Consultez notre présentation industrielle de l’Hastelloy C22 ainsi que notre guide des normes de tubes en alliage de nickel pour plus de contexte. La norme ASTM B626 régit les tubes soudés de condenseurs et n’est jamais interchangeable avec les conduites soudées ASTM B619. Par ailleurs, les normes ASTM B637 et B983 définissent la nuance pétrolière HASTELLOY® C-22HS® (UNS N07022), que Haynes restreint après fort écrouissage suivi de vieillissement en raison du risque de fragilisation par l’hydrogène.
| Forme de produit | Norme ASTM | Référence croisée ASME / Code | Limite critique d’approvisionnement |
|---|---|---|---|
| Tôle forte, tôle fine et bande | ASTM B575-17(2023) / B906 | ASME SB-575 (P-No. 43) | Les unités pouce-livre régissent la réception selon l’article 1.2 |
| Fil machine, barre et billette | ASTM B574-23 | ASME SB-574 (P-No. 43) | Ne pas substituer par une barre UNS N07022 (B637/B983) |
| Conduite et tube sans soudure | ASTM B622-26 / B829 | ASME SB-622 (Sec VIII 677°C) | Impose un état de livraison recuit de mise en solution |
| Conduite soudée | ASTM B619/B619M-19(2023) / B775 | ASME SB-619 / B31.3 427°C | Options de soudure Classe I/II radiographiée ou écrouie |
| Tube soudé | ASTM B626-26 / B751 | ASME SB-626 | Non interchangeable avec les tuyauteries de procédé B619 |
| Pièces forgées et brides | ASTM B564 / ASTM B462 | ASME SB-564 / B16.5 / B16.34 | La Section VIII autorise 677°C contre 427°C pour B31.1 |
| Raccords forgés à souder bout à bout | ASTM B366 | ASME SB-366 | Assurer la traçabilité du numéro de coulée de la tôle ou du tube d’origine |
| Fil et électrodes de soudage | AWS A5.14 / A5.11 | ASME SFA 5.14 ERNiCrMo-10 (F=43) | Métal d’apport équivalent selon BS EN ISO Ni 6022 |
| Tôle d’acier plaqué par liaison métallurgique et norme européenne | ASTM B575 Plaqué / DIN 17744 | VdTÜV #479 (450°C) | La limite de calcul européenne VdTÜV s’arrête à 450°C |
Quel est l’alliage équivalent à l’Hastelloy C22 ?
L’alliage C22 possède des équivalents normalisés comprenant UNS N06022, DIN W.Nr. 2.4602, NiCr21Mo14W, Inconel 22 et Alloy C-22. Chaque désignation partage des fourchettes chimiques identiques selon ASTM B575. Hastelloy® C-22 est la marque déposée de Haynes International, tandis que Special Metals produit l’INCONEL alloy 22. En revanche, la nuance à haute teneur en molybdène C-22HS (UNS N07022) n’est pas un substitut équivalent.
Composition chimique de l’Hastelloy C22 : valeurs nominales vs limites ASTM
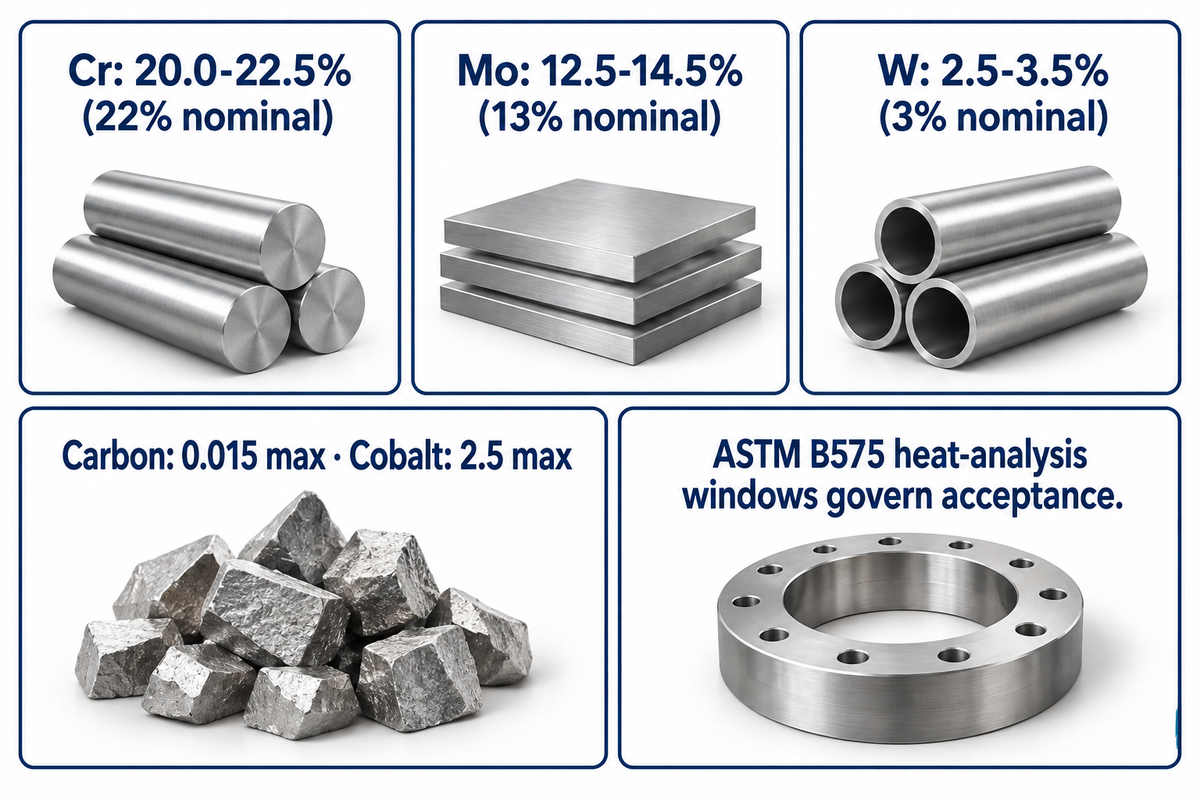
La composition chimique de l’Hastelloy C-22 impose 20,0–22,5 % de chrome, 12,5–14,5 % de molybdène et 2,5–3,5 % de tungstène dans le nickel pour assurer une résistance élevée à la corrosion par piqûres. Les analyses nominales indiquent 56 % de nickel en solde, 22 % de chrome, 13 % de molybdène et 3 % de tungstène. Lors des audits d’approvisionnement, ce sont les fourchettes obligatoires d’analyse de coulée ASTM B575 qui régissent la réception, et non les valeurs nominales.
Certains tableaux en ligne inversent par erreur les plafonds maximaux d’impuretés de cobalt et de vanadium en valeurs minimales. En fabrication, le bulletin SMC-049 de Special Metals limite le fer à 3 %, alors que la spécification ASTM autorise une plage de 2.0 à 6,0 %. Nos plages publiées de teneur en chrome des alliages de nickel par nuance permettent de comparer les familles d’alliages.
Écart d’acceptation entre spécification et valeur nominale pour l’UNS N06022
| Élément | Limite ASTM B575 / SMC-049 | Cible nominale Haynes | Rôle métallurgique et note d’audit |
|---|---|---|---|
| Nickel (Ni) | Solde | 56 (Solde) | Stabilise la matrice austénitique monophasée contre la fissuration sous contrainte par les chlorures |
| Chrome (Cr) | 20,0 – 22,5 | 22 | Passive face aux acides oxydants, sels ferriques et chlore humide |
| Molybdène (Mo) | 12,5 – 14,5 | 13 | Assure la stabilité dans les acides réducteurs et la résistance aux piqûres |
| Tungstène (W) | 2,5 – 3,5 | 3 | Le molybdène et le tungstène s’associent pour le durcissement par solution solide |
| Fer (Fe) | 2,0 – 6,0 | 3 | Special Metals maintient les coulées types sous 3,0 % de Fe |
| Cobalt (Co) | 2.5 max | 2.5 max | Limite supérieure uniquement (jamais un minimum de 2,5 %) |
| Carbone (C) | 0.015 max | 0.01 max | La basse teneur en carbone supprime la précipitation de carbures en zone soudée |
| Silicium (Si) | 0.08 max | 0.08 max | Ce plafond strict limite la formation de siliciures fragiles au soudage |
| Manganèse (Mn) | 0.50 max | 0.5 max | Plafond résiduel de désoxydation |
| Vanadium (V) | 0.35 max | 0.35 max | Plafond supérieur strict ; il ne s’agit pas d’une addition minimale |
| Phosphore (P) | 0.02 max | 0.02 max (ASTM B575) | Limite d’impuretés traces pour préserver la ductilité à chaud |
| Soufre (S) | 0.02 max | 0.02 max (ASTM B575) | Limite d’impuretés traces pour prévenir la fissuration à chaud des soudures |
Calcul vérifié du PREN entre valeur nominale et plancher ASTM : Avec la formule austénitique standard PREN = %Cr + 3,3×%Mo + 16×%N avec N = 0 %, la chimie nominale (22 % Cr, 13 % Mo) donne 64.9. L’évaluation au plancher minimal de l’ASTM B575 (20,0 % Cr, 12,5 % Mo) donne 61.25. En revanche, le bulletin SMC-049 de Special Metals utilise %Cr + 1.5(%Mo + %W + %Nb) et indique un PREN de 47.3 pour l’Alloy 22, contre 45.4 pour le C-276 et 40.8 pour l’Alloy 625. Les dossiers d’appel d’offres doivent préciser quelle formule de PREN s’applique à chaque cas.
Propriétés physiques et thermiques : masse volumique, intervalle de fusion, conductivité et dilatation
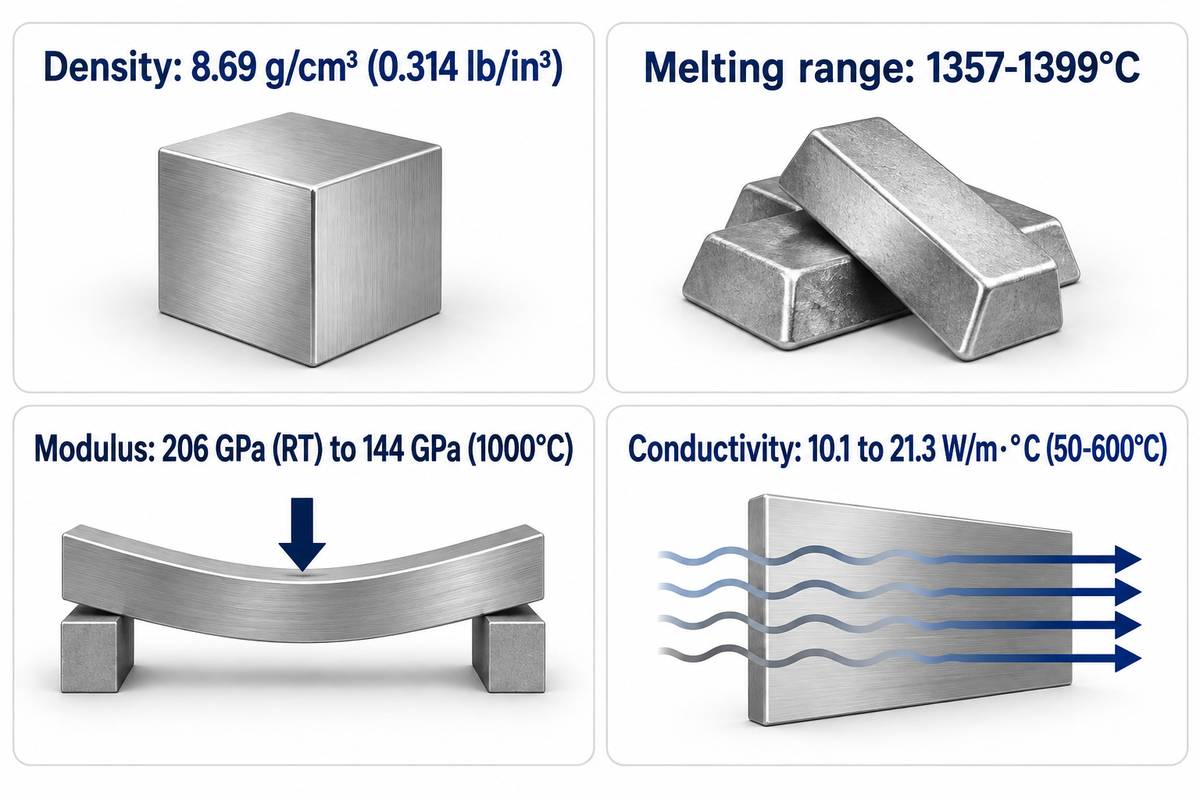
L’alliage corroyé C22 présente une masse volumique de 8,69 g/cm³ (0,314 lb/in³) selon la Section 8.1 de l’ASTM B575, tandis que Special Metals indique 8,61 g/cm³. Son intervalle de fusion s’étend de 1357–1399°C (2475–2550°F) et son module d’élasticité à température ambiante atteint 206–209 GPa. Les bureaux d’études dimensionnant des viroles de procédé ont besoin de courbes de conductivité et de dilatation adaptées à toute la plage thermique de service.
Plusieurs fiches techniques obsolètes sur le web impriment par erreur le module d’élasticité dynamique à « 206 MPa » au lieu de 206 GPa. Les essais vérifiés de Haynes montrent que le module diminue régulièrement de 206 GPa à température ambiante jusqu’à 144 GPa à 1000°C. De 50°C à 600°C, la conductivité thermique double de 10.1 à 21,3 W/m·°C tandis que la chaleur spécifique passe de 414 à 514 J/kg·°C. Le coefficient moyen de dilatation thermique augmente de 12,4 µm/m·°C (24–100°C) à 15,9 µm/m·°C (24–900°C). Les propriétés physiques varient aussi légèrement selon le procédé d’élaboration : Special Metals indique une perméabilité magnétique ≤1.001 et une résistivité électrique de 1.215 µΩ·m.
| Température (°C) | Conductivité thermique (W/m·°C) | Chaleur spécifique (J/kg·°C) | CDT moyen depuis 24°C (µm/m·°C) | Module dynamique (GPa) | Résistivité électrique (µΩ·m) |
|---|---|---|---|---|---|
| Temp. ambiante (RT / 50°C*) | 10.1 (50°C) | 414 (50°C) | N/D | 206 (RT) | 1.14 (RT) |
| 100°C | 11.1 | 423 | 12.4 (24–100°C) | N/D | 1.23 |
| 200°C | 13.4 | 444 | 12.4 (24–200°C) | 197 | 1.24 |
| 300°C | 15.5 | 460 | 12.6 (24–300°C) | 191 | 1.25 |
| 400°C | 17.5 | 476 | 13.1 (24–400°C) | 185 | 1.26 |
| 500°C | 19.5 | 485 | 13.7 (24–500°C) | 179 | 1.27 |
| 600°C | 21.3 | 514 | 14.3 (24–600°C) | 174 | 1.28 |
| 700–1000°C | N/D | N/D | 14.9 (700°C) à 15.9 (900°C) | 168 (700°C) à 144 (1000°C) | N/D |
*Le bulletin SMC-049 de Special Metals indique un module de 209 GPa et une masse volumique de 8,61 g/cm³.
Source : Fiche technique HASTELLOY C-22 de Haynes International.
Propriétés mécaniques de l’Hastelloy C22 selon les formes de produit et les températures
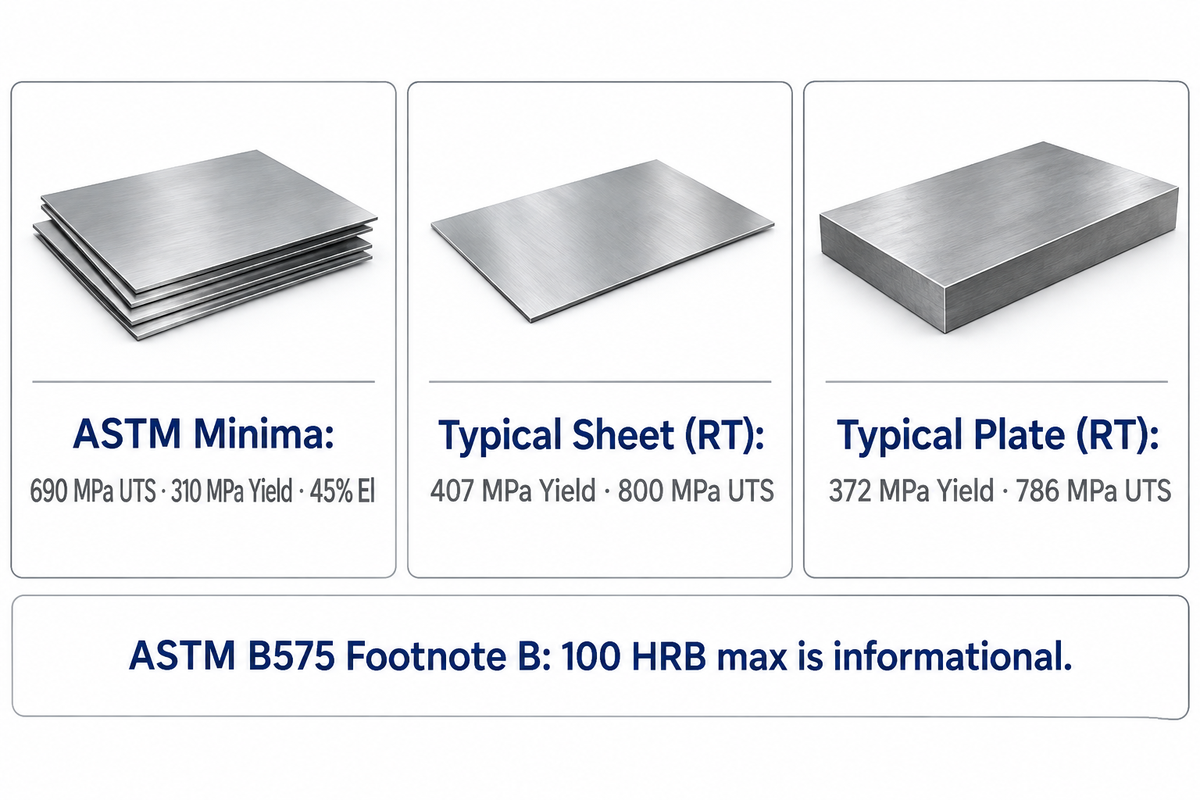
Les normes ASTM B575 et B574 imposent à température ambiante des minima de propriétés mécaniques de 690 MPa en résistance à la traction, 310 MPa en limite d’élasticité et 45 % d’allongement. La tôle fine recuite affiche en moyenne 800 MPa en traction et 407 MPa en limite d’élasticité, mais les ingénieurs dimensionnent les appareils sous pression selon les minima contractuels. Selon la note B de l’ASTM B575, la dureté maximale de 100 HRB est strictement informative.
La résistance mécanique diminue de façon prévisible avec l’épaisseur de section et l’élévation de température. La tôle forte recuite atteint en moyenne 372 MPa de limite d’élasticité et 786 MPa de résistance à la traction, tandis que la barre atteint 359 MPa de limite d’élasticité et 70 % d’allongement. À 427°C, la limite d’élasticité de la tôle fine descend à 283 MPa et celle de la tôle forte à 241 MPa, réfutant les tableaux erronés indiquant « 28 MPa ». L’énergie de choc reste élevée aux températures cryogéniques, atteignant 568 J à température ambiante et 469 J à -196°C.
| Forme de produit et épaisseur / Norme | Temp. d’essai (°C) | Limite d’élasticité à 0,2 % (MPa / ksi) | Traction UTS (MPa / ksi) | Allongement (%) | Base / Note sur la dureté |
|---|---|---|---|---|---|
| ASTM B575 / B574 Toutes formes | RT | ≥ 310 (45) | ≥ 690 (100) | ≥ 45 | Plancher contractuel ; 100 HRB max. à titre informatif uniquement |
| Tôle fine (0,7–3,2 mm, Haynes) | RT | 407 (59) | 800 (116) | 57 | État recuit type ; moyenne 88 HRBW (93 RB dans SMC-049) |
| Tôle fine (0,7–3,2 mm, Haynes) | 427°C (800°F) | 283 (41) | 655 (95) | 67 | Essai de traction à chaud de courte durée |
| Tôle fine (0,7–3,2 mm, Haynes) | 760°C (1400°F) | 241 (35) | 524 (76) | 63 | Courte durée uniquement ; un maintien prolongé provoque une fragilisation |
| Tôle forte (6,4–19,1 mm, Haynes) | RT | 372 (54) | 786 (114) | 62 | État recuit type ; 88 HRBW ; Charpy 568 J RT / 469 J -196°C |
| Tôle forte (6,4–19,1 mm, Haynes) | 427°C (800°F) | 241 (35) | 634 (92) | 68 | Essai de traction à chaud de courte durée |
| Barre (12,7–50,8 mm, Haynes) | RT / 427°C | 359 / 214 | 765 / 614 | 70 / 79 | État recuit type ; moyenne 84 HRBW |
L’Hastelloy C22 peut-il être durci par traitement thermique ?
L’Hastelloy C22 à solution solide (UNS N06022) ne peut pas durcir par traitement thermique de précipitation car les additions de carbone et d’aluminium restent minimisées. En revanche, la matrice austénitique s’écrouit rapidement à froid. Les essais Haynes H-2019 mesurent Rc 33 à 20 % de réduction à froid et Rc 43 à 50 % sans fissuration dans le chlorure de magnésium à 232°C. Un léger écrouissage nuit rarement à la tenue à la corrosion générale ; un formage sévère réduit toutefois la résistance à la fissuration par corrosion sous contrainte. Les pièces dépassant 7 % d’allongement nécessitent un nouveau recuit de mise en solution pour restaurer leurs performances anticorrosion. Lorsqu’un durcissement par traitement thermique est requis, spécifiez l’UNS N07022 (C-22HS).
Domaine de résistance à la corrosion : milieux oxydants, acides, piqûres et limites de crevasse
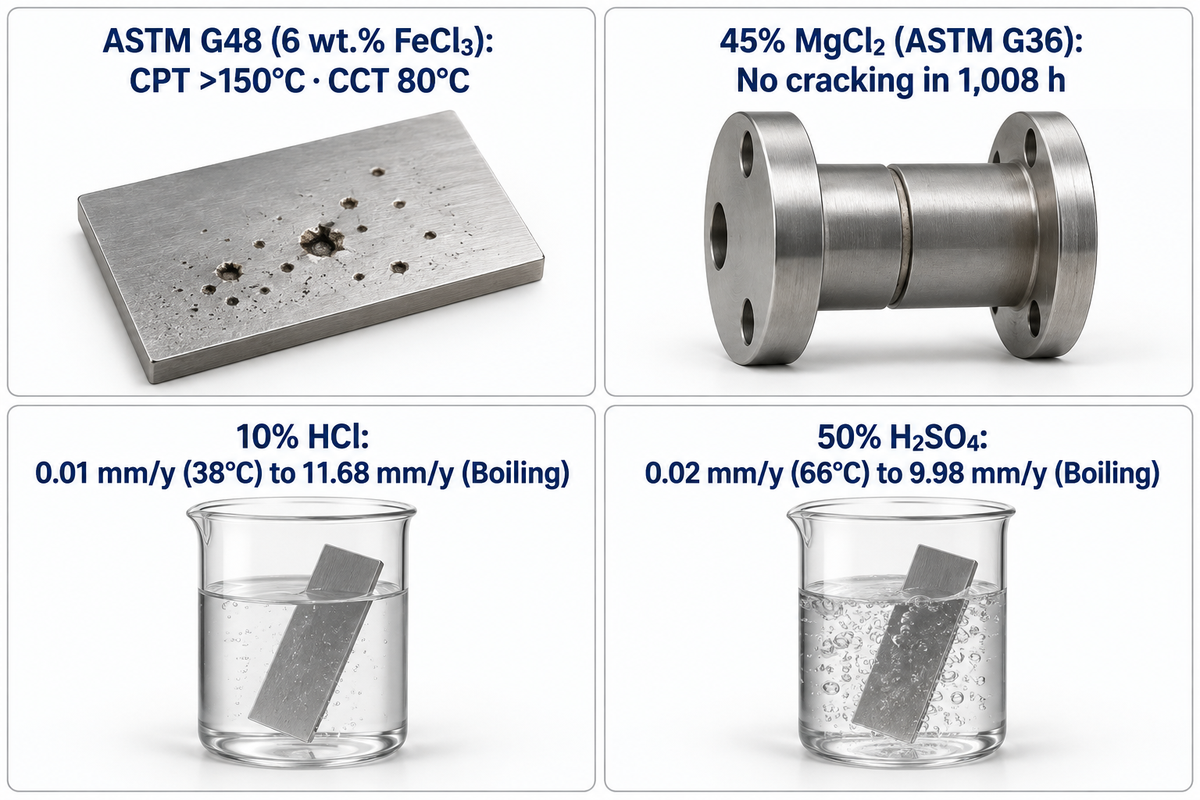
L’Hastelloy C-22 offre une résistance exceptionnelle au chlore, aux chlorures ferriques et cuivriques ainsi qu’aux acides organiques bouillants. Ses teneurs équilibrées en chrome, molybdène et tungstène surpassent l’acier inoxydable face à la corrosion par piqûres et par crevasse induite par les chlorures. Cependant, les acides chlorhydrique et sulfurique chauds et exempts d’oxygène attaquent l’UNS N06022 au-delà de certaines limites d’ébullition.
Lors d’essais ASTM G48 de 72 heures dans du chlorure ferrique acidifié à 6 % massique, le C22 affiche une température critique de piqûration supérieure à 150°C et un seuil de crevasse de 80°C. En comparaison, le C-276 s’arrête à 55°C et le 316L à 0°C. Sur 1 008 heures dans du chlorure de magnésium bouillant à 45 % (ASTM G36), le C22 reste exempt de fissures tandis que le 316L rompt en deux heures. Lors d’essais de 180 jours en eau de mer naturelle au centre LaQue à 29°C en saumure calme et courante, le C22 n’a subi aucun site attaqué sur quatre.
« Dans la solution Yellow Death, l’alliage C-22® n’a présenté aucune piqûre, même à la température maximale d’essai (150°C). La température critique de corrosion caverneuse de l’alliage C-22® dans le Yellow Death est de 75°C (contre 60°C pour l’alliage C-276). »
Source : Haynes International, Fiche technique HASTELLOY C-22
Les données du DOE / LLNL (OSTI 894333) confirment que l’Alloy 22 se dissout à des vitesses de l’ordre du nanomètre par an dans les saumures multi-ioniques passives. L’Alloy C22 offre une large résistance aux milieux oxydants et aux solutions aqueuses oxydantes dans les flux organiques et inorganiques. Le chrome maintient l’attaque sous 0,4 mm/y dans l’acide nitrique à 40 % et protège les équipements véhiculant des mélanges contenant de l’acide nitrique ou des acides oxydants. L’UNS N06022 présente également une résistance élevée dans l’acide acétique à 99 % et l’acide formique à 88 % bouillants. À l’inverse, dans l’HCl inorganique à 10 %, la vitesse passe de 0,01 mm/y à 38°C à 0,98 mm/y à 66°C et 11,68 mm/y à l’ébullition. De même, l’acide sulfurique à 50 % bondit de 0,02 mm/y à 66°C à 9,98 mm/y à l’ébullition.
| Milieu d’essai et norme | État / Durée | Résultat mesuré sur C22 | Source et limite d’ingénierie |
|---|---|---|---|
| FeCl3 à 6 % massique acidifié (ASTM G48) | Immersion 72 h | CPT >150°C ; CCT 80°C | Haynes C-22 (vs C-276 CCT 55°C ; 316L CCT 0°C) |
| 6 % FeCl3 + 1 % HCl (ASTM G48 Mod) | Plafond max. d’essai 85°C | CPT >85°C ; CCT 58–75°C | Special Metals SMC-049 (plafonné par la limite de solution à 85°C) |
| Green Death et Yellow Death | 24 h mélange acide/sel | Piqûre à 120°C (Green) ; >150°C / 75°C CCT (Yellow) | Référence Haynes C-22 en chlorures oxydants mixtes |
| 50 % H2SO4 + Fe2(SO4)3 (ASTM G28 A/B) | Ébullition 120 h / 24 h | Méthode A 34–40 mpy ; Méthode B 6–8 mpy | SMC-049 et Haynes H-2019 (contrôle intergranulaire G28-22) |
| 45 % MgCl2 (ASTM G36) | Éprouvette en U bouillante, 1 008 h | Aucune fissuration en 1 008 h | Haynes C-22 (le 316L fissure en 2 h ; le 254SMO en 24 h) |
| Eau de mer naturelle (LaQue U.S. Navy) | 180 jours à 29°C, 4 sites | 0/4 sites attaqués (eau calme et courante) | Haynes C-22 (le C-276 a présenté des sites A:1, B:1 en eau calme) |
| Acide chlorhydrique à 10 % massique (HCl) | 38°C / 66°C / Ébullition | 0.01 / 0.98 / 11,68 mm/y | Haynes C-22 et OSTI 894333 (inadapté à l’HCl 10 % bouillant) |
| Acide sulfurique à 50 % massique (H2SO4) | 66°C / 79°C / Ébullition | 0.02 / 0.40 / 9,98 mm/y | Haynes C-22 (la soudure MIG atteint 0,24 mm/y à 66°C) |
| 60 % HNO3 vs acétique et formique | Ébullition | 1,09 mm/y (60 % HNO3) ; 0,00 mm/y (99 % acétique) | Haynes C-22 (acide formique 88 % <0,01 mm/y à l’ébullition) |
Pourquoi les températures critiques de piqûration ne sont-elles pas comparables entre différentes solutions d’essai ?
Les solutions non acidifiées à 10 % ou à 6 % FeCl3 + 1 % HCl se décomposent thermiquement vers 85°C (185°F), ce qui plafonne les mesures du bulletin SMC-049 de Special Metals à 85°C. À l’inverse, le FeCl3 acidifié à 6 % massique selon les méthodes C et D de l’ASTM G48 reste stable au-delà de 150°C. Comparer directement une fiche plafonnée à 85°C avec un classement acidifié à 150°C conduit à de mauvais choix de matériaux.
L’Hastelloy C-22 résiste-t-il à la corrosion par piqûres et par crevasse en eau de mer et dans les procédés chimiques ?
Oui, l’Hastelloy C-22 offre une résistance élevée à la corrosion par piqûres et par crevasse en eau de mer ainsi que dans les conditions de service des procédés chimiques oxydants. Lors d’essais de 180 jours menés par l’U.S. Navy à 29°C et rapportés par Haynes International, les échantillons de C-22 n’ont subi aucun site de crevasse attaqué, tant en eau de mer courante que stagnante.
Guide de sélection : Hastelloy C22 vs C276, Inconel 625, C22HS et 316L
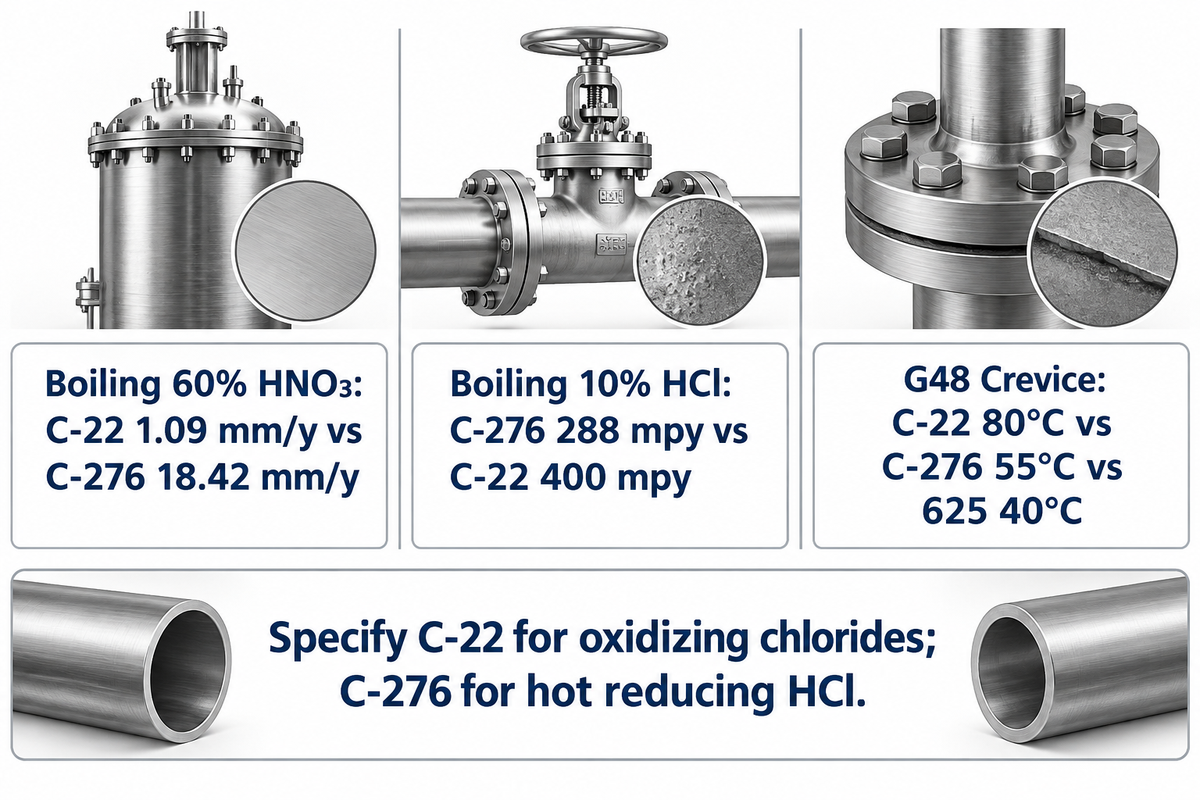
Pour les chlorures oxydants mixtes, les acides oxydants ou les laveurs soudés, spécifiez l’Hastelloy C-22 ; pour l’acide chlorhydrique réducteur chaud, choisissez le C-276. Avec 22 % de chrome contre 16 % dans le C-276, le C-22 affiche une excellente résistance aux ions ferriques oxydants et au chlore humide. Les acheteurs doivent toutefois éviter de considérer le C-22 comme universel pour tous les flux chimiques dans des conditions de service mixtes réductrices et oxydantes.
Dans l’acide nitrique à 60 % bouillant, le C-22 se corrode à 1,09 mm/y contre 18,42 mm/y pour le C-276. En revanche, dans l’HCl à 10 % bouillant purement réducteur, le C-276 l’emporte à 288 mpy contre 400 mpy pour le C-22. L’Inconel 625 apporte une limite d’élasticité renforcée au niobium, mais le C-22 double sa résistance à la corrosion caverneuse (80°C vs 40°C). Le C-22HS vieilli atteint une limite d’élasticité de 1365 MPa pour les puits de gaz acide, tandis que le 316L convient aux eaux douces sous 15°C de CPT. Consultez notre comparatif Hastelloy C276 vs C22, le guide de l’Hastelloy C276, les spécifications de fourniture de l’Hastelloy C276 et l’outil de comparaison des nuances d’alliages de nickel.
Cas industriel (point de rosée acide et flux chlorhydriques) : Les discussions sur la corrosion des chaudières de récupération sur les forums d’ingénierie Eng-Tips comparent le C-22 au C-276 sur des points de rosée HCl de 350°C à 70°C en service. Dans l’HCl propre à 10 % bouillant, le C-276 dure plus longtemps (288 vs 400 mpy). Dès qu’apparaissent des chlorures ferriques résiduels ou des contaminants oxydants, le C-22 résiste beaucoup mieux aux piqûres sévères que le C-276 ou les alliages B au molybdène.
Tableau des limites oxydantes vs réductrices pour 5 alliages
| Critère | C22 (N06022) | C276 (N10276) | Inconel 625 (N06625) | C22HS (N07022) | 316L (S31603) |
|---|---|---|---|---|---|
| Cr / Mo / W nominal (%) | 22 Cr / 13 Mo / 3 W | 16 Cr / 16 Mo / 4 W | 21.5 Cr / 9 Mo / 3.6 Nb | 21 Cr / 17 Mo / ≤1 W | 17 Cr / 2.2 Mo / 0 W |
| Masse volumique (g/cm³) | 8.69 (8.61 SMC) | 8.89 | 8.44 (réf. PREN SMC) | 8.61 | ~7.9 |
| Plage de limite d’élasticité | ≥310 MPa min. (407 typ.) | Corroyé Ni-Cr-Mo comparable | Résistance supérieure par solution solide au Nb | 690–1413 MPa vieilli/écroui | Plancher inférieur d’acier inoxydable |
| G48 CPT / CCT (6 % FeCl3) | >150°C / 80°C | >150°C / 55°C | 100°C / 40°C | Chlorures à 90°C, PREN élevé | 15°C / 0°C |
| 45 % MgCl2 bouillant (G36) | Aucune fissure en 1 008 h | Aucune fissure en 1 008 h | Aucune fissure en 1 008 h | Haute résistance à la CSC (vieilli) | Fissure en 2 heures |
| Acide oxydant (60 % HNO3 bouillant) | 1,09 mm/y (Le plus résistant) | 18,42 mm/y (Attaque rapide) | Bon comportement oxydant | Ciblé gaz acide NACE pétrolier | Échoue en présence d’ions chlorure |
| Réducteur pur (10 % HCl bouillant) | 400 mpy | 288 mpy (Préféré) | Attaqué au-delà de >8 % HCl | Non destiné aux cuves chimiques standard | Défaillance sévère |
| Stabilité au soudage et en fabrication | Excellente soudabilité (1121°C WQ) | Soudabilité standard Ni-Cr-Mo | Risque de fissuration des rechargements au Nb sur chaudières | Vieillissement en deux étapes ; pas de remplacement soudé | Usinage CNC et soudage les plus simples |
| Règle d’exclusion explicite | Rejeter en maintien continu à 593–900°C ou HF conc. à 200°C | Rejeter dans l’acide nitrique bouillant ou les crevasses ferriques >55°C | Rejeter au-delà de >8 % HCl ou sur rechargements de chaudières sujets aux fissures | Rejeter un fort écrouissage + vieillissement sous risque d’hydrogène H2S | Rejeter pour des chlorures G48 >15°C ou MgCl2 bouillant |
Lequel est le meilleur, l’Hastelloy C22 ou le C276 ?
L’Hastelloy C-22 (22 % Cr, 13 % Mo) est supérieur dans les chlorures oxydants, les sels ferriques ou cuivriques, le chlore humide et les laveurs bruts de soudage (80°C CCT contre 55°C). À l’inverse, le C-276 (16 % Cr, 16 % Mo) surpasse le C-22 dans l’acide chlorhydrique chaud sans oxygène (288 vs 400 mpy dans l’HCl à 10 % bouillant) et dans les conditions de service fluorhydriques jusqu’à 200°C.
Directives de fabrication, soudage (ERNiCrMo-10), recuit et usinage CNC
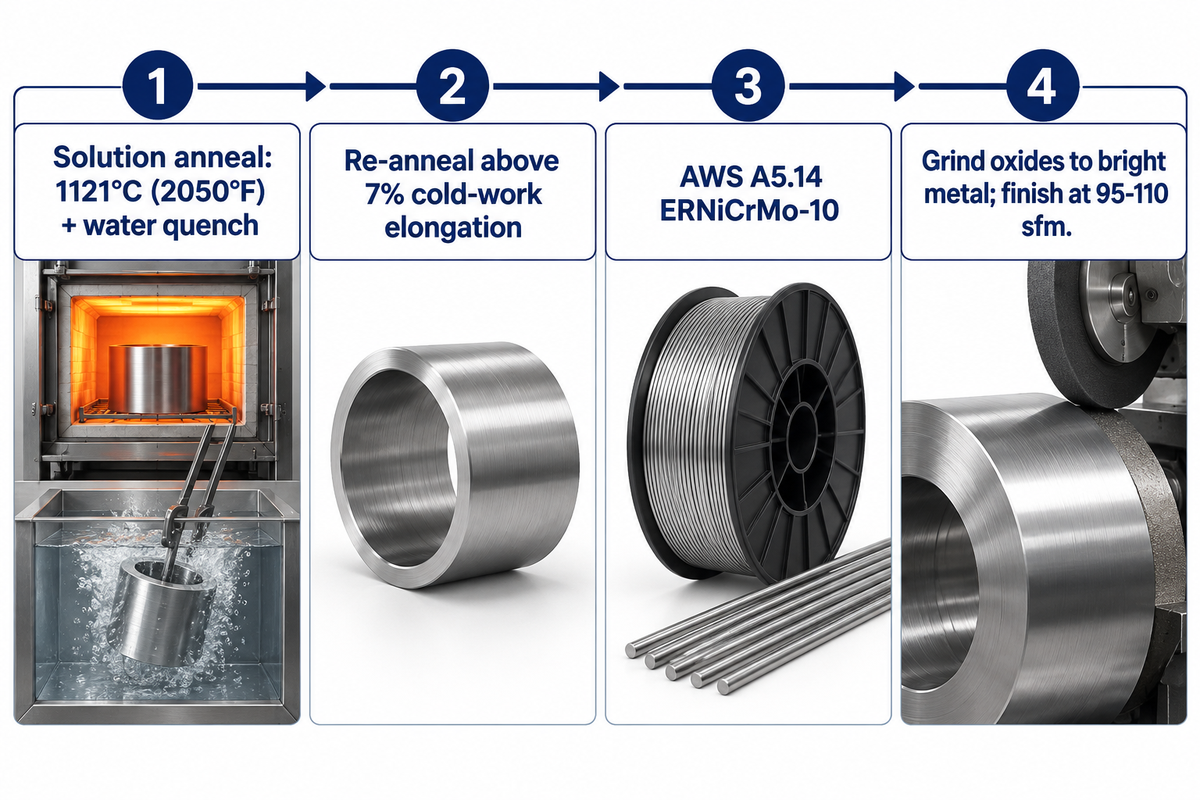
Effectuez un nouveau recuit de mise en solution à 1121°C (2050°F) sur les tôles formées à chaud et les pliages à froid sévères dès que l’écrouissage dépasse 7 % d’allongement de la fibre externe. Maintenez les pièces pendant 10 à 30 minutes avant la trempe à l’eau, en réservant le refroidissement rapide à l’air aux épaisseurs inférieures à 10 mm. Soudez avec le métal d’apport AWS A5.14 ERNiCrMo-10 (BS EN ISO Ni 6022) et évitez tout détensionnement intermédiaire au-dessus de 400°C.
Le C22 corroyé reste ductile lors de l’emboutissage, du formage à chaud et du soudage GTAW, GMAW ou SMAW avec une excellente soudabilité. Le forgeage à chaud s’effectue dans une fenêtre étroite débutant à 1232°C et se terminant à 954°C. Avant le soudage, ne vous fiez jamais au brossage métallique en acier inoxydable sur des oxydes superficiels réfractaires, car la brosse ne fait que polir la calamine et emprisonner des inclusions.
« Les alliages à solution solide sont normalement soudés à l’état recuit et les alliages à durcissement structural à l’état hypertrempé. Le préchauffage n’est pas nécessaire sauf en cas de risque de porosité par condensation d’humidité. »
Source : TWI Global, Job Knowledge 22 : Soudabilité des alliages de nickel
Meulez ou usinez les chanfreins jusqu’au métal de base brillant avant le pointage et éliminez le laitier entre les passes. Réalisez la finition à 95–110 sfm avec une coupe positive de 5° et utilisez des forets HSS M-33/M-40/T-15 à 10–15 sfm avec affûtage en croix à 135° (50 sfm à pointe carbure). N’appliquez jamais de lubrifiant aqueux lors de coupes interrompues au carbure ; le choc thermique ébrèche rapidement les arêtes, utilisez donc une huile entière EP sulfochlorée ou de l’air sec.
Retour d’expérience d’ateliers d’usinage CNC : Les usineurs partageant leurs réglages sur C22 dans les discussions CNC de Practical Machinist soulignent le fort écrouissage lorsque l’outil frotte. Les ateliers remplacent le taraudage NPT risqué par du filetage par interpolation au carbure rigide et pratiquent le fraisage trochoïdal avec un engagement radial de 5 %. Les forets au cobalt sont maintenus vers ~20 sfm au lieu des vitesses plus élevées de l’acier inoxydable.
Comment le forgeage, l’écrouissage, les cycles thermiques de soudage et le traitement thermique affectent-ils la traction et la corrosion sous contrainte ?
Le forgeage à chaud débute à 1232°C (2250°F) et s’achève vers 954°C (1750°F), avec des réductions modérées et des réchauffages fréquents. Comme l’alliage C-22 s’écrouit rapidement à froid, un traitement thermique de recuit intermédiaire préserve la ténacité des soudures, la résistance à la traction et la tenue à la fissuration par corrosion sous contrainte.
Limites d’ingénierie : fragilisation thermique (600–900°C), limites HF et grippage
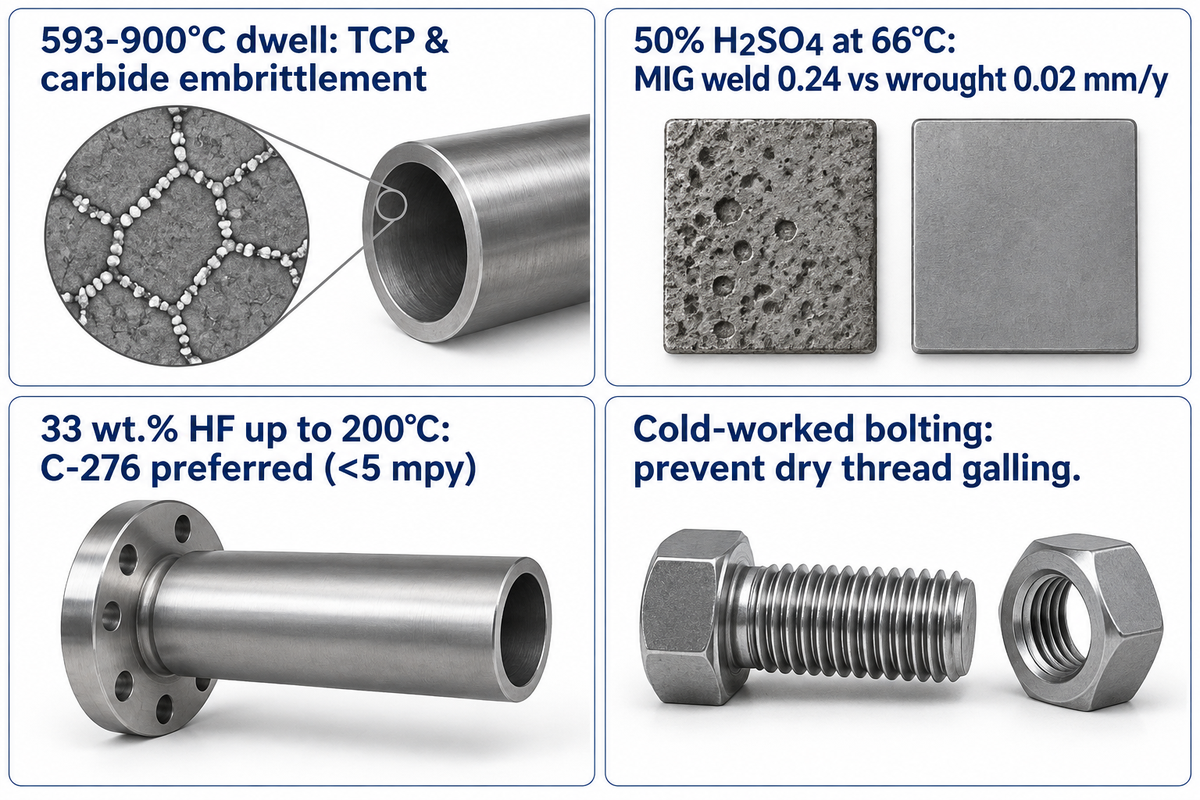
Une exposition prolongée entre 593–900°C fait précipiter des carbures et des phases intermétalliques TCP aux joints de grains, fragilisant les soudures GTAW plus tôt que la tôle corroyée. Les études de Penn State et du LLNL (6 000 heures à 593, 649, 704 et 760°C) documentent une chute de résilience et des pertes élevées aux essais ASTM G 28 A et dans l’HCl à 2,5 % bouillant. À l’inverse, la cinétique de précipitation reste négligeable sous 300°C pour les appareils en milieu aqueux.
Les essais de fabrication additive révèlent des risques similaires de sensibilisation. Wang et al. (2023) ont vieilli du C22 élaboré par fusion laser à 600, 750 et 900°C, générant des précipités MoSi2 et Cr7C3/Cr23C6 avec un pic d’attaque à 750°C. De même, le métal déposé pur MIG de Haynes se corrode 12 fois plus vite que le métal corroyé dans l’H2SO4 à 50 % à 66°C (0.24 vs 0,02 mm/y). Lorsque des joints épais exigent une relaxation des contraintes à basse température, le brevet TWI WO2008107660A1 abaisse les contraintes résiduelles de traction sur 22 mm d’épaisseur de ~400 MPa à ~150 MPa sous 400°C.
Deux limites supplémentaires des conditions de service restreignent le déploiement de l’alliage :
- Transferts d’acide fluorhydrique chaud : Les essais de l’Oak Ridge National Laboratory (ORNL Pub57184) dans l’HF à 33 % massique ont maintenu le C-276 sous 5 mpy pendant quatre semaines, ce qui fait préférer le C-276 pour les transferts d’HF oxygéné jusqu’à 200°C.
- Grippage des filets sur boulonnerie écrouie : Lorsqu’ils sont serrés à sec à la main, les éléments de boulonnerie en nickel-chrome-molybdène subissent un grippage sévère des filets ; l’emploi de nuances différentes ou d’un revêtement antigrippant est donc recommandé.
Formes de livraison, options de placage et principales applications industrielles
Spécifiez de la tôle massive ASTM B575 pour les réacteurs chimiques et les échangeurs de chaleur, ou de l’acier plaqué par liaison métallurgique pour les grandes tours de lavage du dioxyde de soufre dans l’industrie des procédés chimiques. Les principales applications chimiques industrielles comprennent les boucles propres pharmaceutiques, les bacs de décapage et les unités de retraitement du combustible nucléaire.
Les usines métallurgiques fournissent des tôles fortes et fines B575, des conduites sans soudure B622, des tuyauteries soudées B619/B626, des barres B574 et des pièces forgées B564. L’acier au carbone plaqué par explosion ou colaminage avec une tôle d’Hastelloy C22 ASTM B575 préserve les barrières anticorrosion en contact avec le fluide. Pour les tubes de chaudières d’incinération de déchets, le bulletin SMC-049 de Special Metals prévient que les rechargements soudés en Alloy 625 se fissurent circonférentiellement, tandis que les rechargements en Alloy 22 sans niobium évitent la fissuration. Consultez nos formes de produit en Hastelloy C22 UNS N06022, nos tôles d’acier plaqué en alliage de nickel et notre guide de sélection des tôles plaquées lors du dimensionnement de colonnes.
Où l’Hastelloy C-22 résout-il la corrosion par piqûres dans les échangeurs de chaleur et les unités de pâte et papier ?
Les usines chimiques déploient des tôles fines, des tuyauteries soudées et des tubes en Hastelloy C-22 dans les faisceaux d’échangeurs de chaleur et les procédés de pâte et papier. Sa teneur élevée en chrome assure une protection efficace contre la corrosion par piqûres induite par les chlorures dans le chlore humide oxydant et les flux de procédé ferriques acides.
Essais de contrôle, facteurs de coût et liste de contrôle RFQ pour acheteurs
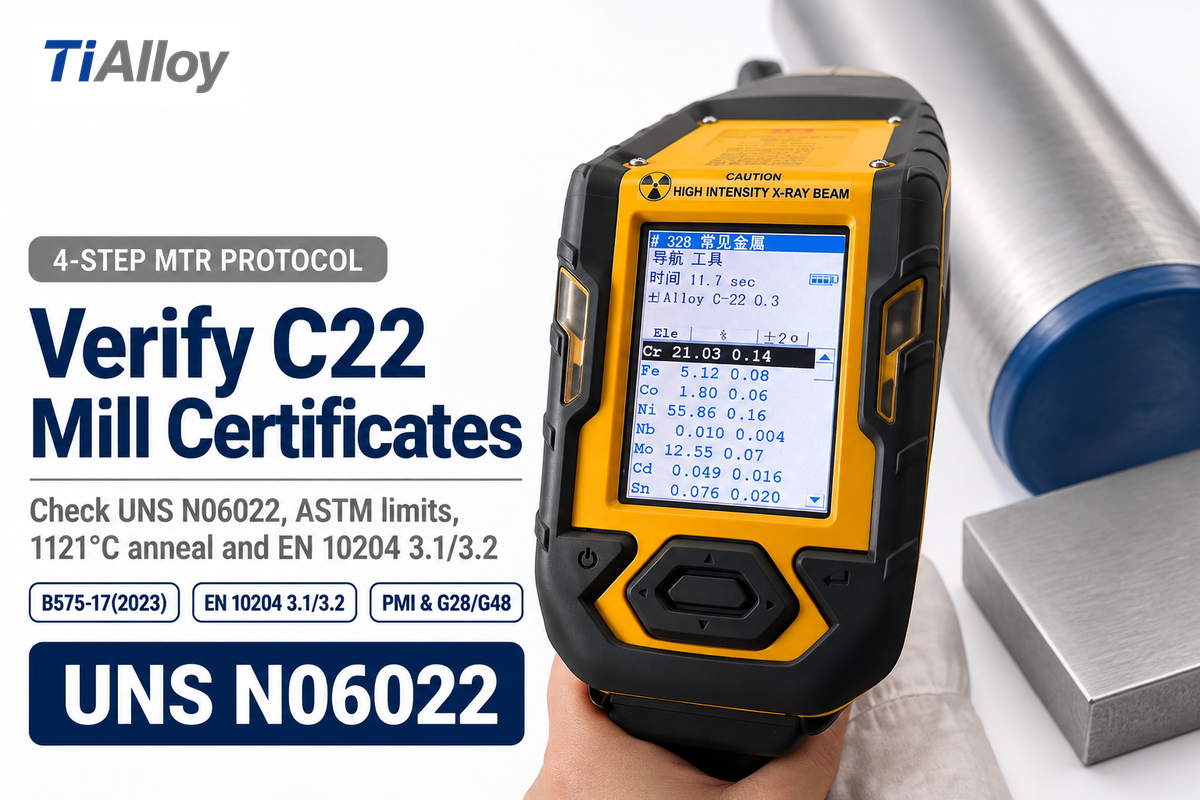
Les commandes d’achat d’Hastelloy C22 doivent préciser la norme ASTM de la forme de produit, l’année d’édition en vigueur, l’état recuit de mise en solution et la certification EN 10204 Type 3.1 ou 3.2. La réception usine exige une analyse chimique de coulée conforme aux limites ASTM plutôt que des moyennes commerciales de catalogue. Comme les extras d’alliage pour ~56 % de nickel, ~13 % de molybdène et ~3 % de tungstène fluctuent en permanence, il n’existe pas de prix spot public et les usines chiffrent par lot.
Les coûts directs de transformation comprennent le laminage à froid des faibles épaisseurs, le recuit à 1121°C, le contrôle non destructif par ultrasons, l’épreuve hydrostatique et la validation de lot selon ASTM G28-22 ou ASTM G48-11 (2020) méthodes C/D. La documentation destinée aux acheteurs inclut comment lire un certificat d’essai usine EN 10204 et notre portail de sélection des produits en alliage de nickel.
Protocole de vérification en 4 étapes des certificats matière (MTR) du C22
- Vérifier la nuance et l’édition ASTM : S’assurer que les certificats mentionnent l’UNS N06022 (jamais l’UNS N07022), les normes en vigueur telles que B575-17(2023) ou B574-23, ainsi qu’un recuit à 1121°C avec trempe à l’eau.
- Auditer la chimie limite : Comparer les rapports de coulée aux plages 20,0–22,5 % Cr, 12,5–14,5 % Mo, 2,5–3,5 % W, ≤0,015 % C, ≤0,08 % Si, ≤2,5 % Co max. et ≤0,35 % V max.
- Valider les valeurs mécaniques et la dureté : Confirmer ≥690 MPa en traction, ≥310 MPa en limite d’élasticité et ≥45 % d’allongement ; conserver ≤100 HRB à titre informatif selon la note B de l’ASTM B575.
- Exiger la traçabilité et les essais de corrosion : Inclure les certificats EN 10204 3.1 ou 3.2, le contrôle PMI d’identification de nuance et les rapports d’essai ASTM G28 méthode A ou ASTM G48 méthodes C/D.
TiAlloy propose des tôles fortes, barres et conduites sans soudure en UNS N06022 avec traçabilité complète EN 10204 3.1/3.2 et établit sur demande des devis techniques par lot.
Questions fréquentes
Qu’est-ce que le matériau Hastelloy C22 ?
L’Hastelloy C22 est un superalliage austénitique à solution solide nickel-chrome-molybdène-tungstène normalisé sous UNS N06022 et DIN 2.4602.
Les coulées nominales visent 56 % de nickel, 22 % de chrome, 13 % de molybdène, 3 % de tungstène et 3 % de fer afin de résister aux acides oxydants et réducteurs. Le métal à l’état recuit de mise en solution présente une masse volumique de 8,69 g/cm³ et un intervalle de fusion de 1357–1399°C. Selon l’ASTM B575, les formes corroyées garantissent au moins 690 MPa de résistance à la traction, 310 MPa de limite d’élasticité et 45 % d’allongement.
L’Hastelloy est-il identique à l’Inconel ?
Non, Hastelloy et Inconel sont des familles d’alliages et des marques déposées distinctes appartenant respectivement à Haynes International et à Special Metals.
La majorité des alliages de la série Hastelloy C privilégient la résistance à la corrosion humide grâce à des teneurs élevées en molybdène et en tungstène. En revanche, la plupart des alliages de la série Inconel privilégient la tenue à l’oxydation structurelle à haute température grâce au chrome et à d’autres éléments. L’Alloy 22 constitue une passerelle directe : Special Metals commercialise exactement la même chimie UNS N06022 sous le nom d’Inconel alloy 22 parallèlement à l’Hastelloy C-22 de Haynes.
L’Hastelloy C22 est-il meilleur que l’acier inoxydable ?
Oui, l’Hastelloy C22 est supérieur aux aciers inoxydables 304L ou 316L face aux chlorures chauds, aux acides minéraux et aux milieux fissurants.
Dans le chlorure ferrique acidifié à 6 % (ASTM G48), le C22 affiche une limite de piqûration supérieure à 150°C et une résistance caverneuse de 80°C contre 15°C et 0°C pour le 316L. Parallèlement, le C22 résiste 1 008 heures sans fissuration dans le chlorure de magnésium bouillant à 45 %. Soumis à ce même essai de corrosion sous contrainte ASTM G36, le 316L se rompt en deux heures.
L’Hastelloy C22 est-il magnétique ?
Non, l’Hastelloy C22 recuit est pratiquement amagnétique dans les conditions de service.
Le bulletin SMC-049 de Special Metals mesure une perméabilité magnétique ≤1.001 à 200 oersteds (15.9 kA/m) à l’état austénitique.
Quelle est la différence entre Hastelloy et Hastelloy C / C22 ?
Hastelloy est la marque ombrelle de Haynes International pour ses superalliages de nickel, tandis que l’ancien Hastelloy C était la nuance des années 1930 sujette à la corrosion en zone soudée sans traitement thermique après fabrication.
L’Hastelloy C22 moderne (UNS N06022) résout cet ancien problème en abaissant le carbone à 0,015 % max. et le silicium à 0,08 % max. selon l’ASTM B575. Ces plafonds stricts empêchent la précipitation néfaste de carbures lors du soudage normal. Comparé au C-276, le C22 porte le chrome à 20,0–22,5 % tout en conservant 12,5–14,5 % de molybdène et 2,5–3,5 % de tungstène. Cet avantage chimique renforce la passivation oxydante dans les mélanges nitriques, le chlore humide et les crevasses ferriques acidifiées.
Quelle est la dureté Rockwell type de l’Hastelloy C22 recuit ?
Les tôles fines et fortes en Hastelloy C22 recuit présentent une dureté moyenne de 88 HRBW (84 HRBW pour la barre).
La note B de l’ASTM B575 précise que le maximum de 100 HRB est purement informatif et ne doit pas servir de motif de rebut.
Combien coûte l’Hastelloy C22 au kilogramme et pourquoi les devis varient-ils ?
L’Hastelloy C22 est chiffré au kilogramme et n’a pas de tarif fixe publié car les extras de fusion d’usine reposent sur les indices fluctuants du nickel (~56 %), du molybdène (~13 %) et du tungstène (~3 %) pour chaque lot.
Les offres d’usine varient fortement selon la forme de produit, l’épaisseur et le niveau de certification. Les tôles fines laminées à froid, les petits tubes sans soudure B622 et les pièces forgées sur mesure exigent des passes supplémentaires de recuit à 1121°C et offrent un rendement pondéral inférieur à celui des tôles fortes. Les contrôles obligatoires font également évoluer le prix unitaire : les coupons de corrosion ASTM G28-22, le contrôle par ultrasons et les certificats EN 10204 3.2 avec réceptionnaire ajoutent des frais directs de laboratoire. Le placage d’acier au carbone avec du C22 ASTM B575 réduit souvent le coût global des colonnes.
Quels documents de contrôle doivent accompagner une commande usine d’Hastelloy C22 ?
Exigez un certificat de réception en usine EN 10204 Type 3.1 ou 3.2 rattaché aux numéros de coulée.
Vérifiez la nuance UNS N06022, les éditions ASTM en vigueur, les limites chimiques ASTM, les minima mécaniques (≥690/310 MPa, 45 %), les enregistrements de recuit à 1121°C, le contrôle PMI et les rapports ASTM G28-22 ou G48.
Notre point de vue
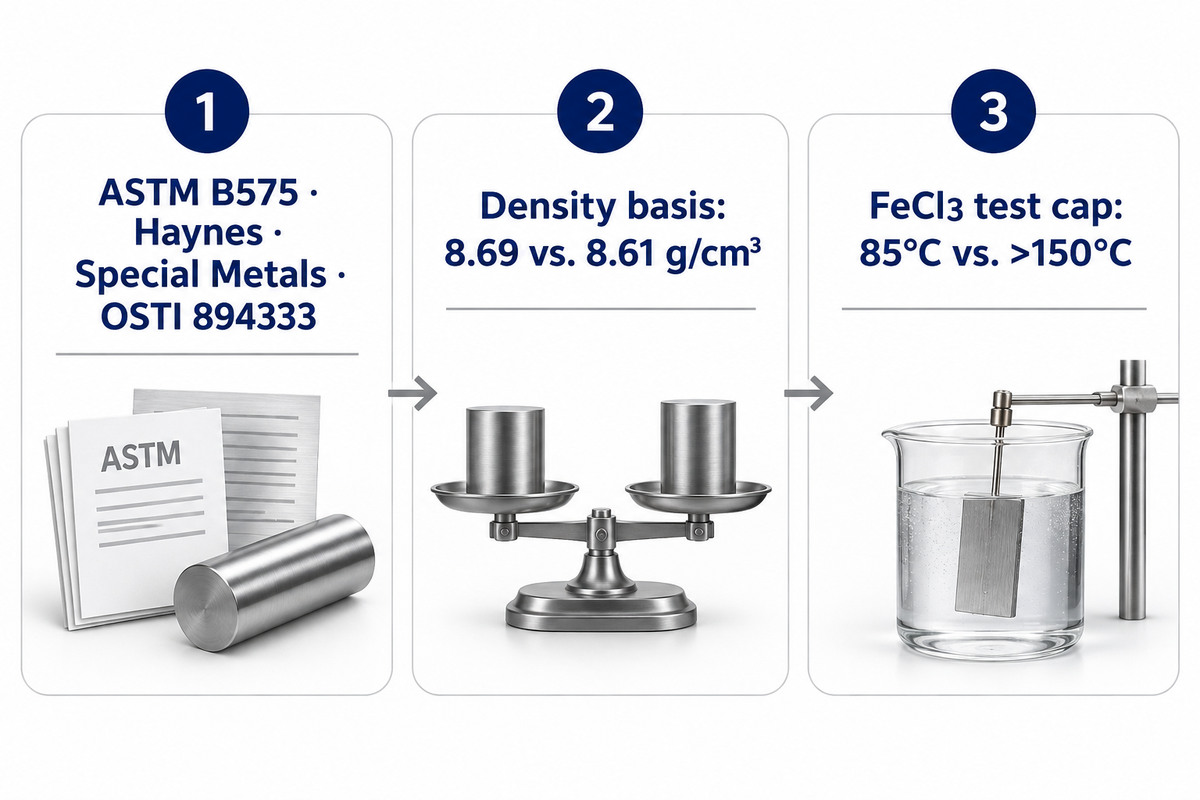
Nous avons compilé ce guide de spécifications UNS N06022 directement à partir des normes ASTM B575, des bulletins techniques de Haynes International et de Special Metals, ainsi que des rapports métallurgiques DOE OSTI 894333, ORNL, Penn State et TWI. Lorsque les données publiées divergent (comme la masse volumique de 8.69 vs 8,61 g/cm³ ou les limites FeCl3 de 85°C vs >150°C), les deux valeurs et leurs conditions d’essai sont clairement indiquées. Relu et validé par l’équipe technique de TiAlloy.
Référence principale : Fiche technique HASTELLOY C-22 de Haynes International.
Références et sources
- Haynes International : Fiche technique de l’alliage HASTELLOY C-22 (données physiques, mécaniques, de corrosion et de fabrication)
- Haynes International : Fiche technique HASTELLOY C-22HS (UNS N07022) et limite liée à l’hydrogène après écrouissage
- Haynes International / Buchi : Guide de résistance à la corrosion et d’usinage de l’Hastelloy C-22 (H-2019/H-2010)
- Special Metals Corporation : Bulletin technique INCONEL Alloy 22 SMC-049 (limites ASTM, PREN et rechargements de chaudières)
- U.S. DOE / LLNL (Rebak & Payer, 2006) : OSTI 894333 : Évaluation de la corrosion de l’Alloy 22 et données d’immersion dans les acides minéraux
- Oak Ridge National Laboratory (ORNL) : ORNL Pub57184 : Retour d’expérience sur les alliages en acide fluorhydrique et limite du C-276
- Pennsylvania State University / MRS Vol. 713 (Edgecumbe, Rebak, Palmer, Crook, 2002) : Influence du vieillissement thermique (593-760°C) sur les propriétés mécaniques et de corrosion des soudures GTAW en Alloy C-22
- U.S. EPA HERO Reference 1751724 (Rebak et al., 2002) : Stabilité thermique des soudures et du métal corroyé en Alloy 22 (482-800°C)
- The Welding Institute (TWI) : Brevet WO2008107660A1 : Détensionnement localisé sous 400°C des composants soudés en Alloy 22
- The Welding Institute (TWI) : Job Knowledge 22 : Soudabilité du nickel et des alliages de nickel
- VDM Metals (AMPP 2024) : C2024-20938 : Essais en vigueur de corrosion des alliages de nickel selon ASTM G28-22 et ASTM G48-11 (2020)
- Wang et al. (2023, Applied Surface Science 608) : Sensibilité à la corrosion intergranulaire de l’Hastelloy C22 élaboré par fabrication additive laser à 600–900°C
- Zadorozne et al. (2012, Electrochimica Acta 76) : Cinétique de corrosion caverneuse du C-22 et du C-22HS en milieu chloruré à 90°C
- Thermal Processing Magazine (MacKenzie, FASM, 2023) : Sensibilisation (450–900°C) et mécanismes de corrosion intergranulaire
- TestMetals ISO/IEC 17025 Laboratory : Essais des alliages de nickel selon ASTM G48 méthodes C/D et G28 méthodes A/B
- IspatGuru Metallurgy : Aperçu comparatif des propriétés des alliages Hastelloy
- Practical Machinist Shop Discussion : Fil #449434 : Filetage par interpolation, usure d’outil et fraisage trochoïdal de l’Hastelloy C22
- Eng-Tips Engineering Forum : Fil #157950 : Sélection pour HCl à 10 % bouillant et impuretés oxydantes (C-276 vs C-22)