TiAlloyへお問い合わせ


基本仕様
| 構造 | 耐食性のクラッド材を構造用母材に冶金的に接合 |
|---|---|
| 比較する接合方法 | 爆発圧着と熱間圧延接合 |
| 主な判断材料 | 使用条件、各層の役割、形状、熱履歴、成形加工、溶接、検査、トレーサビリティ |
| 証拠資料の体系 | 材料規格、適用される設計・製作規格、プロジェクト仕様書、発注要件、板固有の記録 |
クラッド板は主に、設計された断面に異なる2種類の金属の役割が必要な場合に使用されます。プロセス側の表面には耐食性が求められ、母材には構造上の役割が求められます。「クラッド」という用語が広く使われるため、この違いが曖昧になりがちです。本ガイドでは、これをエンジニアリング上の検討手順として整理します。
クラッド板は、耐食性のクラッド層と構造用母材を冶金的に接合したものです。合金名や価格だけでなく、使用条件、各層の役割、接合方法、製作手順、発注ごとの試験要件に基づいて選定してください。
要点
- 熱を加えるほど、あらゆる接合材料系にとって良いとは限りません。
- クラッド材、母材、接合部にはそれぞれ別の役割があり、併せて検討する必要があります。
- 板材の試験に合格しても、その後の成形加工、溶接、補修、使用時の性能が証明されるわけではありません。
- 現時点の供給可否と見積もりの詳細は製品ページで確認し、エンジニアリング上の判断には本ガイドをご利用ください。
対象となる材料系の接合方法には、爆発圧着と熱間圧延接合があります。溶接の影響は後工程で生じ、継手設計や入熱によってプロセス側の性能が変わることがあります。ただし、積層設計では接合強度、構造健全性、耐熱性をそれぞれ分けて検討する必要があります。
クラッド板とは何か、何ではないのか?
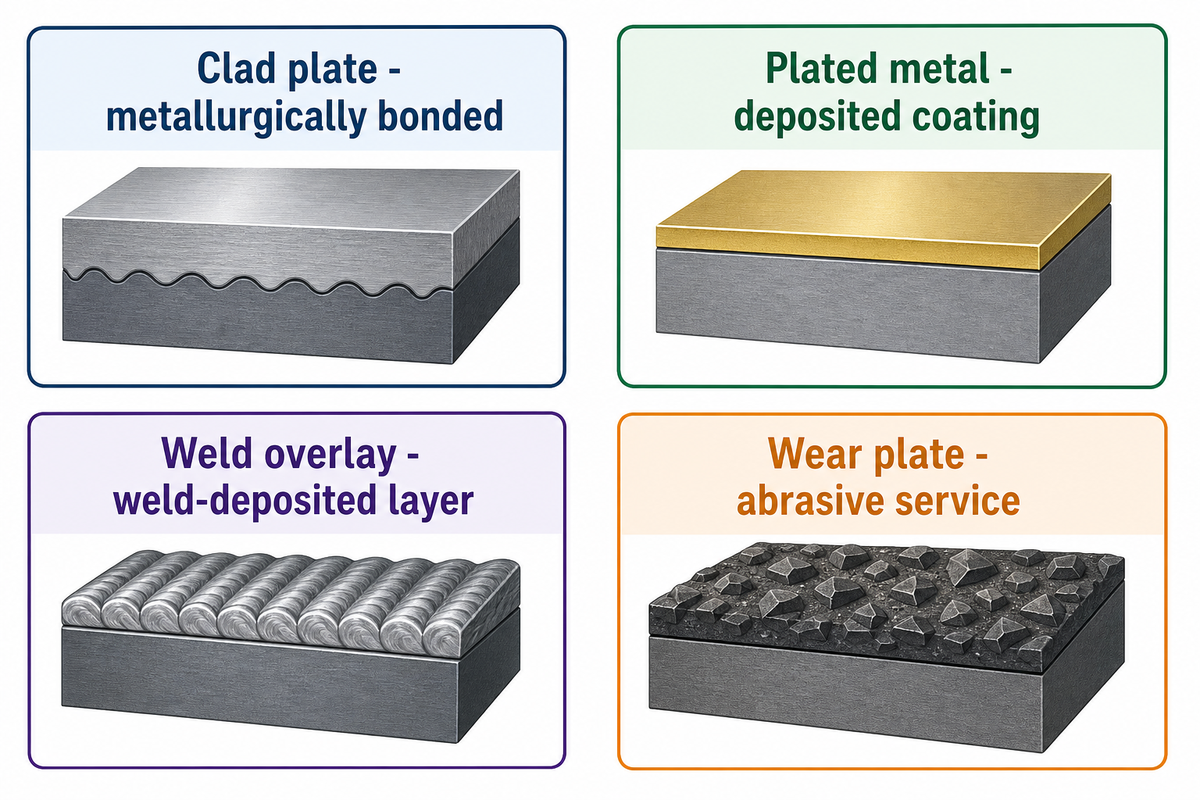
ここで扱う合金クラッド鋼の規格群では、クラッド板とは、耐食性クラッド層を炭素鋼または低合金鋼の母材に一体かつ連続的に接合した複合金属板です。ASTMの公開適用範囲では、クロム系ステンレス鋼、クロム・ニッケル系ステンレス鋼、ニッケルまたはニッケル基合金のクラッド鋼がそれぞれ区別されています。この定義が重要なのは、同じ通称で呼ばれる表面処理とは異なり、接合された板構造を示すためです。
クラッド金属とめっき金属の違いは何ですか?
クラッド金属は、設計された断面の中で一体となって機能する材料同士を冶金的に接合したものです。「めっき」ははるかに薄い析出皮膜を指し、溶接オーバーレイは溶接で肉盛りし、耐摩耗板は主に摩耗への耐性を目的に選定されます。いずれも用途に応じて有効ですが、設計、検査、製作、補修で検討すべき点はそれぞれ異なります。
| 製品形態 | 主な構造 | 確認すべき問い | 互換性がない理由 |
|---|---|---|---|
| クラッド鋼板 | クラッド材と母材を冶金的に接合 | 両方の層と接合部はどのように機能するか? | 接合界面はエンジニアリング上の検討事項です。 |
| めっき金属 | 表面に析出させた皮膜 | 皮膜の厚さと密着性は使用条件に対応できるか? | 皮膜の性能だけでは、荷重を分担する複合断面とはいえません。 |
| 溶接オーバーレイ | 溶接で肉盛りした耐食層 | 希釈、化学成分、溶接施工要領をどのように管理するか? | 肉盛り時の入熱とオーバーレイの補修が主な検討事項になります。 |
| 耐摩耗板 | 摩耗を伴う使用条件に合わせて選定する表面材 | どのような摩耗機構と衝撃荷重が想定されるか? | 耐摩耗性は、使用環境への耐食性の適合に代わるものではありません。 |
金属複合材、鋼複合材、二金属板、多層製品、複合材料などの用語は広い意味で使われますが、いずれも適用規格を定めるものではありません。炭素鋼とステンレス鋼を組み合わせる場合、ステンレス鋼の耐食性と母材の機械的な役割を別々に検討する必要があります。軟鋼や低炭素鋼といった呼称は、材料のグレードや状態を正確に示さないため、その判断に頼るべきではありません。たとえば、ステンレス鋼クラッド材は使用条件に基づく評価が必要です。ステンレス鋼の溶接についても、実際の継手に対する施工法の認定が必要です。
まず、構造と使用側で想定される脅威を明確にすることが重要です。「クラッド」とだけ記載された図面では、腐食性流体、摩耗、補修層、接合された構造用製品のどれを指すのか曖昧です。この曖昧さにより、材料グレードを検討する前に試験計画を誤るおそれがあります。
3層の役割を考える:クラッド材、母材、接合部
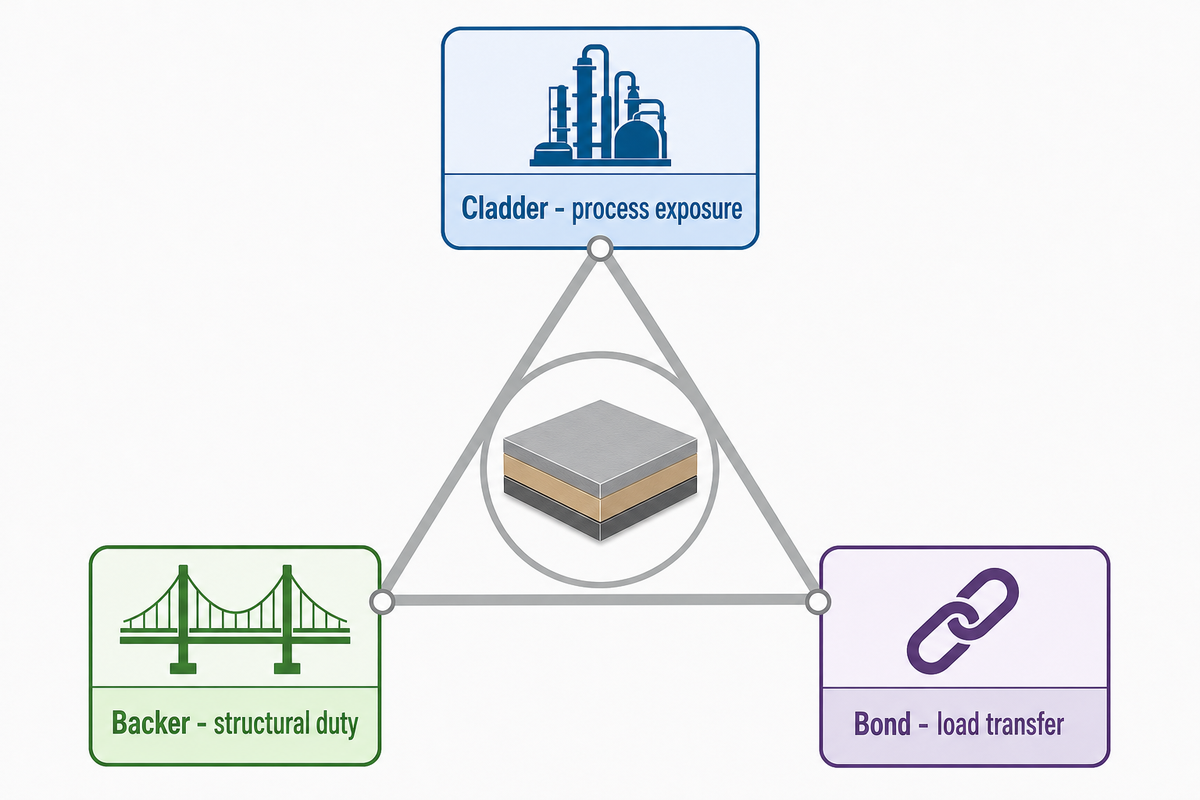
3層の役割を考えるモデルは、物理的な構造を表すものではなく、機能を整理するためのものです。片面または両面のクラッドによって、接合界面の配置は異なります。「3層」とは、プロセスに接する面、主な設計上の役割を担う部分、両者の間で応力を伝える部分という、相互に関連する3つの問いを指します。
「片面または両面に一体かつ連続的に接合」
| 役割 | 主な問い | 求める裏付け資料 | 誤った想定による影響 |
|---|---|---|---|
| クラッド材 | 表面はどのような化学物質、温度、流れにさらされるか? | 耐食性の根拠、流体の説明、温度範囲 | 適合しそうなグレードでも、実際の使用環境には適さない場合があります。 |
| 母材 | 母材が担う荷重、厚さ、設計規格上の役割は何か? | 設計根拠と材料規格 | 耐食性を構造強度と取り違えるおそれがあります。 |
| 接合部 | 製作中および使用中に荷重伝達を維持できるか? | 接合試験の目的、検査計画、成形加工と溶接の検討 | 板材単体での試験結果を完成部品にまで当てはめすぎるおそれがあります。 |
プロセス流体に接する耐食性クラッド層を設けながら、高強度と構造支持を得られることから、母材には炭素鋼が検討される場合があります。これは役割の割り当てであり、材料の推奨ではありません。化学成分、圧力条件、温度、溶接継手の詳細、製作手順によって、化学工業設備に適した材料の組み合わせは変わります。
爆発圧着と圧延接合:接合方法ごとの制約
爆発圧着と圧延接合は、材料の組み合わせ、形状、熱履歴、その後の成形加工、溶接計画、必要な証拠資料に照らして比較してください。接合方法の名称だけでは適性を判断できません。適切な選定では、製板時に形成された界面と、完成部品までのすべての後工程を結び付けて検討します。
爆発圧着板と圧延接合板は、どのように選べばよいですか?
適切に選定するには、材料の組み合わせ、初期形状、熱履歴、成形加工方法、溶接計画、合否判定の証拠を検討する必要があります。爆発圧着と熱間圧延接合のどちらかが常に優れているわけではありません。いずれも、界面、後工程の製作、発注要件が実際の材料と部品に合致する場合にのみ、使用可能なクラッド鋼板を製造できます。
接合金属系に関する公表研究は、接合方法の名称だけでは判断基準として不十分である理由を示しています。界面相と機械的性質は、材料の組み合わせや熱履歴によって変化することがあります。接合方法の評価では、どのように接合するかだけでなく、その後に受ける熱、成形ひずみ、アーク溶接、検査上の留意点にも耐えられるかを確認する必要があります。
ステンレス鋼の機械的性質に関する説明だけでは、接合された断面全体を網羅できません。研究では接合特性や界面形態を比較することがありますが、製造計画では実際の圧下量と熱経路を考慮する必要があります。爆発圧着と金属アーク溶接は異なる段階で行われるため、一方の証拠資料をもう一方の管理の代わりにはできません。「熱間圧延ステンレス鋼クラッド」という表現から接合方法の一群を推測できても、発注内容全体は定まりません。圧延接合ステンレス鋼クラッド板は、グレード、母材、寸法、熱処理、試験範囲、合否判定基準が異なる場合があります。
爆発圧着の検討
- 材料の組み合わせの適合性と界面設計を確認する。
- 形状と、その後の成形加工の制約を確認する。
- 段階的な加工や中間層を設ける理由を検討する。
熱間圧延接合の検討
- 表面処理と圧下経路を確認する。
- 熱履歴と接合後の熱影響を追跡する。
- 実際の材料系に対する界面の証拠資料を確認する。
実用的な接合方法の検討要件には、クラッド材、母材、想定部品形状、予定する最高熱影響、成形加工箇所、溶接順序、必要な検査範囲、逸脱を承認する担当者を明記します。「最も強い」接合方法を漠然と求めるよりも、このように下流工程への影響を明確にするほうが効果的です。
クラッド板が単一合金材より適しているのはどんな場合か?
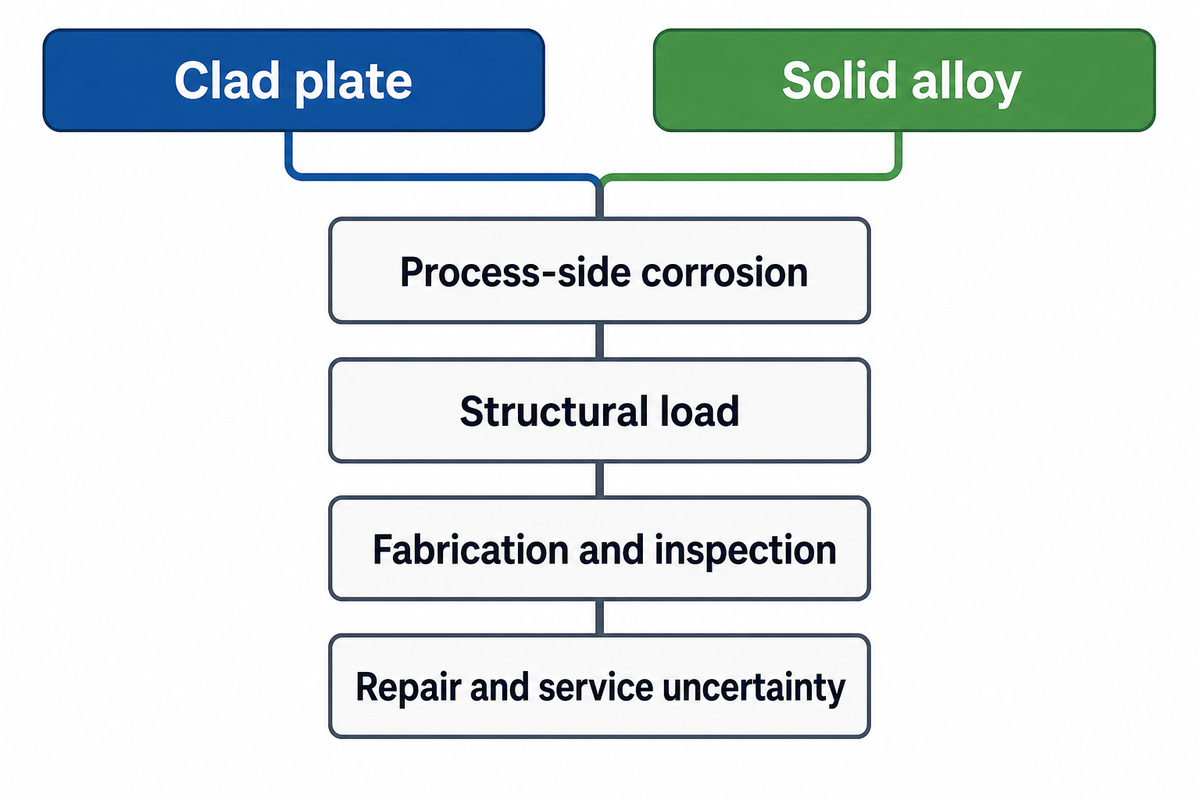
プロセス側に耐食性が必要でも、荷重を支える断面全体に同じ高価な合金が必要とは限らない場合は、クラッド板と単一合金材を比較してください。2024年の査読済み積層金属複合材料レビューでは、材料の組み合わせ、界面の挙動、加工、接合を、普遍的なコスト算定式ではなく相互に関連する制約として扱っています。プロジェクトの検討根拠には、成形加工性、溶接性、検査、補修へのアクセス、工程上のリスク、使用時の影響も含まれます。
| 選定要因 | クラッド板が有利になり得る条件 | 単一合金材が有利になり得る条件 | 証拠資料の担当者 |
|---|---|---|---|
| プロセス側の腐食 | 認定済みクラッド材で表面の役割を満たせる | 断面全体に使用環境への耐性が必要 | 腐食エンジニア |
| 構造荷重 | 母材が規定の荷重を支えられる | 板厚全体にわたり合金の特性が必要 | 設計エンジニア |
| 形状 | 認定済みの限度内で板材を成形加工できる | 複雑な形状では接合界面の管理が難しい | 製作エンジニア |
| 溶接 | 継手と補修の詳細が認定されている | クラッド端部と希釈の管理が過度な複雑さを招く | 溶接エンジニア |
| 検査 | 接合部と完成部品の検査方法が定義されている | 必要な検査範囲を達成できない、または明確に解釈できない | 品質責任者 |
| 補修 | 補修方法によって意図した表面と接合界面の役割を維持できる | 補修へのアクセスや再認定が現実的でない | 設備所有者側のエンジニア |
| スケジュール | プロジェクト期間内に認定と証拠資料の整備を完了できる | 界面の検討がクリティカルパス上で許容できないリスクになる | プロジェクトマネージャー |
| 使用条件の不確実性 | 流体、温度、過渡条件が十分に特定されている | 曝露条件が不明なため、断面全体に保守的な材料選定が必要 | 工程責任者 |
| 文書類 | 板材の識別情報と試験記録を部品まで引き継げる | 製作全体を通じたトレーサビリティを維持できない | 品質システム責任者 |
削減率の主張を、この比較の代わりにすべきではありません。合金の使用量を減らせる点は魅力的かもしれませんが、実際の設計と製作の根拠なしに、一般的な損益分岐点、耐用年数の倍率、価格上の効果を推定することはできません。
使用条件と用途に応じた材料の組み合わせ
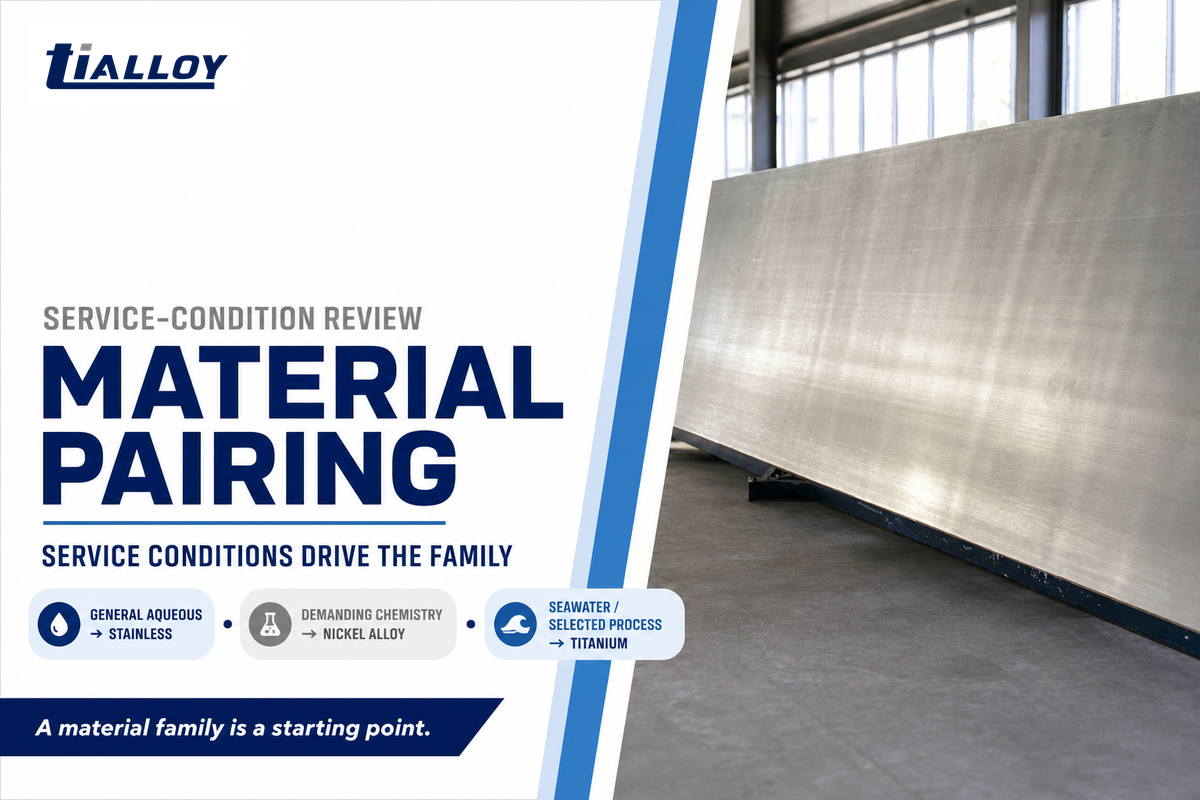
材料規格群の一覧表は、腐食と製作の検討を始めるためのものであり、グレード選定のためのものではありません。プロセス流体、不純物、圧力、温度、隙間、洗浄性、停止中の曝露条件によって、材料規格群を引き続き候補とできるかが決まります。予定する溶接条件も、候補となる材料規格群の可否を左右します。以下の関連製品ページから各材料規格群をご覧いただけます。
| 使用条件または用途に関する問い | 検討候補となるクラッド材の規格群 | 候補となる理由 | 引き続き必要な確認事項 |
|---|---|---|---|
| 一般的な水溶液腐食の条件 | ステンレス鋼板 | ステンレス鋼の規格群は、耐食性の検討でよく候補になります。 | 塩化物、温度、pH、製作時の状態。 |
| グレードごとのステンレス鋼に関する問い | 316Lの腐食と確認方法に関するガイド | グレードに焦点を当てた情報を提供します。 | 316Lが実際の媒体と溶接状態に適合するか。 |
| より厳しい化学物質への曝露 | ニッケル合金材料 | 使用条件に求められる耐食特性に応じて、ニッケル基合金が候補になる場合があります。 | 正確な化学成分、温度、規格要件。 |
| 海水または特定のプロセス条件 | チタン板・薄板 | チタン材料は使用条件に応じた検討の候補になる場合があります。 | 隙間腐食、異種金属接触腐食、温度、製作上の制約。 |
| 熱交換器のチャンネルまたはシェル部品 | ステンレス鋼、ニッケル合金、またはチタンの規格群 | 両面が異なる流体に接する場合があります。 | 両方の流体回路、設計圧力、管と管板の詳細。 |
| 石油化学プロセス設備 | ステンレス鋼またはニッケル合金の規格群 | 腐食と温度によって、露出層の材料が決まる場合があります。 | 汚染物質、サワーサービスの要因、溶接施工要領。 |
| 圧力容器 | 使用条件に応じたクラッド材を構造用母材に接合 | 板の構造内で役割を分けられます。 | 適用される設計・製作規格、設計根拠、認定済みの製作方法。 |
| 復水器または海水淡水化設備 | チタンまたは使用条件に応じたその他の規格群 | 水質と隙間腐食の挙動が決め手になる場合があります。 | 水質分析、流速、堆積物、異種金属接触部。 |
| 高温プロセス条件 | 曝露条件に応じて選定した材料の組み合わせ | 界面拡散と熱履歴が重要になる場合があります。 | 高温保持時間、過渡条件、溶接後の処理。 |
| 混合媒体または変動する媒体 | いずれの規格群も適切と決めつけるべきではありません | 変動によって、限定的な適合性の想定が成り立たなくなる場合があります。 | 運転範囲と異常時の条件をすべて確認する。 |
石油または化学工業設備に大規模に適用する前に、設備所有者は運転範囲を定め、腐食を検討する必要があります。石油化学産業という広い分類だけでは、クラッド材を選べません。有限要素解析は形状に応じた応力検討に役立ちますが、流体との適合性の判断には頼るべきではありません。界面特性や元素拡散に関する研究が役立つのは、研究対象の材料構成と熱履歴が、実際の判断対象と一致する場合に限られます。
たとえば、「ステンレス鋼クラッド板」という名称は幅広い製品を指し、オーステナイト系ステンレス鋼、二相ステンレス鋼、ニッケル、チタンのどのクラッド材が適切かまでは定まりません。腐食の検討担当者に、各候補を使用条件全体と予定する製作方法に照らして評価してもらってください。
規格と試験:証拠資料の階層
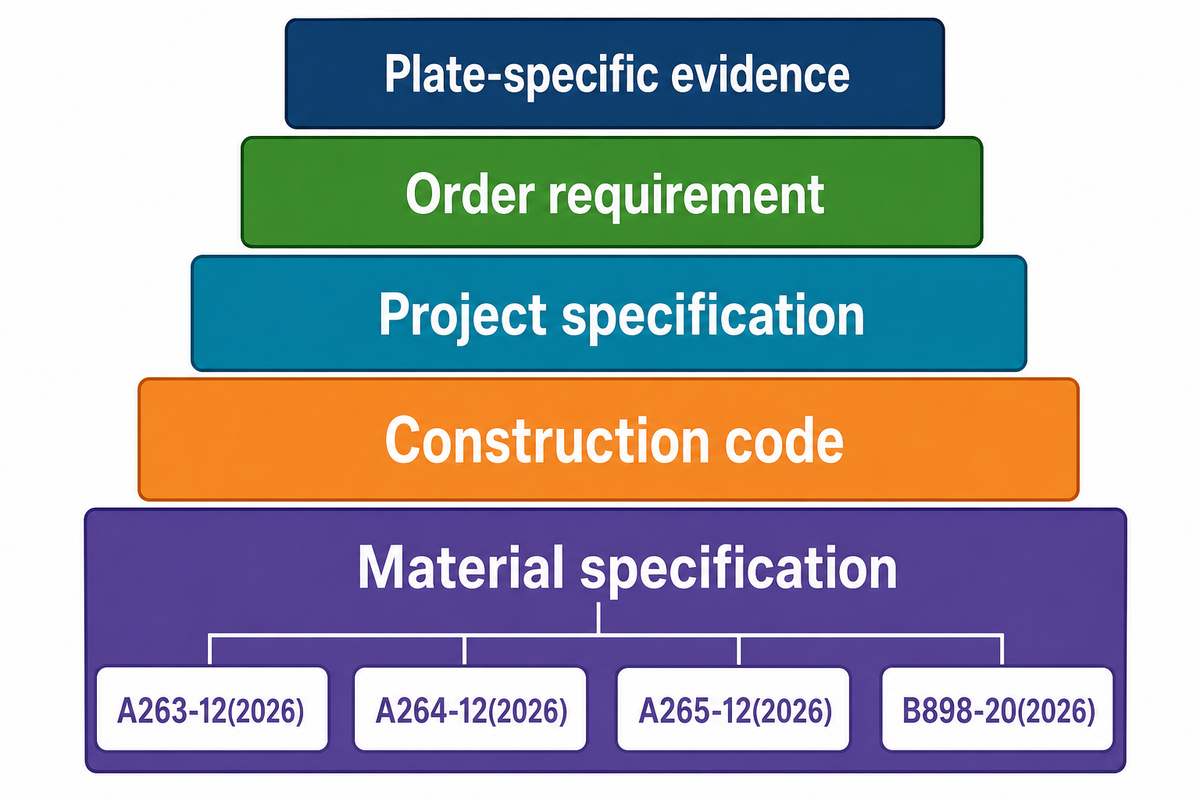
規格、適用される設計・製作規格の要件、発注要件、板固有の記録を階層化した証拠資料の体系として整備してください。検査証明書1通だけでは代替できません。製品規格を適用される設計・製作規格、プロジェクト仕様書、発注書の要件、板固有の記録から区別します。それぞれが、材料識別、製作管理、検査、最終的な合否判定について異なる事項を扱います。
発注前に、材料、厚さ、接合試験、書類の何を定めておくべきですか?
発注前に、使用条件と要件を確認し、層、寸法、適用する材料規格、適用される設計・製作規格の体系、製作上の制約、試験の目的、証拠資料のひも付けを定めてください。材料規格と圧力設備に関する規則は別のものですが、相互に関連します。最終的な合否判定計画では、対象となる板材、試験対象、実施時期、手順、検査範囲、判定権限を特定する必要があります。
ASTMの公開ウェブページでは、A263-12(2026)、A264-12(2026)、A265-12(2026)が、異なる合金クラッド鋼の規格として有効とされています。公開適用範囲は、分類と接合構造の概念を裏付けています。一方、すべての材料の組み合わせ、厚さ、プロジェクトに安全に適用できる一律の合否判定値は公表されていません。
現時点のASTM B898規格群のページでは、チタン、ジルコニウム、タンタル、ニオブおよびそれらの合金を母材に接合したクラッド板について、B898-20(2026)が有効と記載されています。特定の旧版のB898ページが過去の情報であっても、規格群のページの状況を示すものではありません。ウェブページ上の表示だけで判断せず、案件用に購入した管理版を使用してください。
- 材料規格:製品の規格群、材料の適用範囲、参照する試験区分を特定します。
- 適用される設計・製作規格:用途に応じて完成した圧力部品またはその他の設備を規定します。
- プロジェクト仕様書:使用条件、形状、製作、検査、文書を案件にひも付けます。
- 発注要件:この板材に必要な試験、検査範囲、合否判定基準、文書を明記します。
- 板固有の証拠資料:実際の材料と試験結果を実際の発注内容にひも付けます。
| 証拠資料または試験 | 確認できる内容 | 単独では確認できない内容 | 発注書に記載する問い |
|---|---|---|---|
| 化学分析 | 特定された材料または箇所について報告された化学成分 | 接合部の連続性または完成後の溶接性能 | どの層、箇所、方法が対象か? |
| 母材の引張試験結果 | 試験した母材の機械的性質 | クラッド前に試験した場合の完成後の接合性能 | この試験はクラッド前と後のどちらに実施されたか? |
| 接合試験またはせん断試験 | 規定の試験対象における、指定された接合部の挙動 | その後の成形加工、溶接、使用のすべての結果 | 試験は必要か、どこから試料を採取するか、何を合否判定に適用するか? |
| 曲げ試験 | 指定された曲げ方法における試験片の挙動 | 完成部品全体の形状公差 | どの方向、曲げ半径、合否判定基準を適用するか? |
| 超音波検査 | 選定した手順と検査範囲に基づく、報告対象の未接合部 | クラッド材の化学成分、耐食性、または将来の溶接品質 | 必要な走査範囲、校正、マップ、判定基準は何か? |
| 材料証明書 | 記録にひも付けられた溶鋼、ロット、化学成分、試験結果 | 発注ごとの接合または製作要件がすべて満たされた証拠 | 検査証明書を板材の識別情報と出荷判定にどのようにひも付けるか? |
1つの材料規格が機械的性質と耐食性の両方を規定していても、一方の試験結果がもう一方の証明になるわけではありません。引張強さと降伏強さは、指定された試験片と状態に基づく値です。延性を示す曲げ試験の結果は関連する証拠となる場合がありますが、規定の接合検査や合否判定の代わりにはなりません。
違いは試験の順序です。母材の引張試験報告と規定の接合試験またはせん断試験では、試験対象が異なります。適用する規格と発注内容によって、必要な試験と合否判定の条件が決まります。記録には、何をいつ試験したか、そして試験が必要になった理由を明記してください。
クラッド板の不具合:界面、成形加工、溶接、使用条件
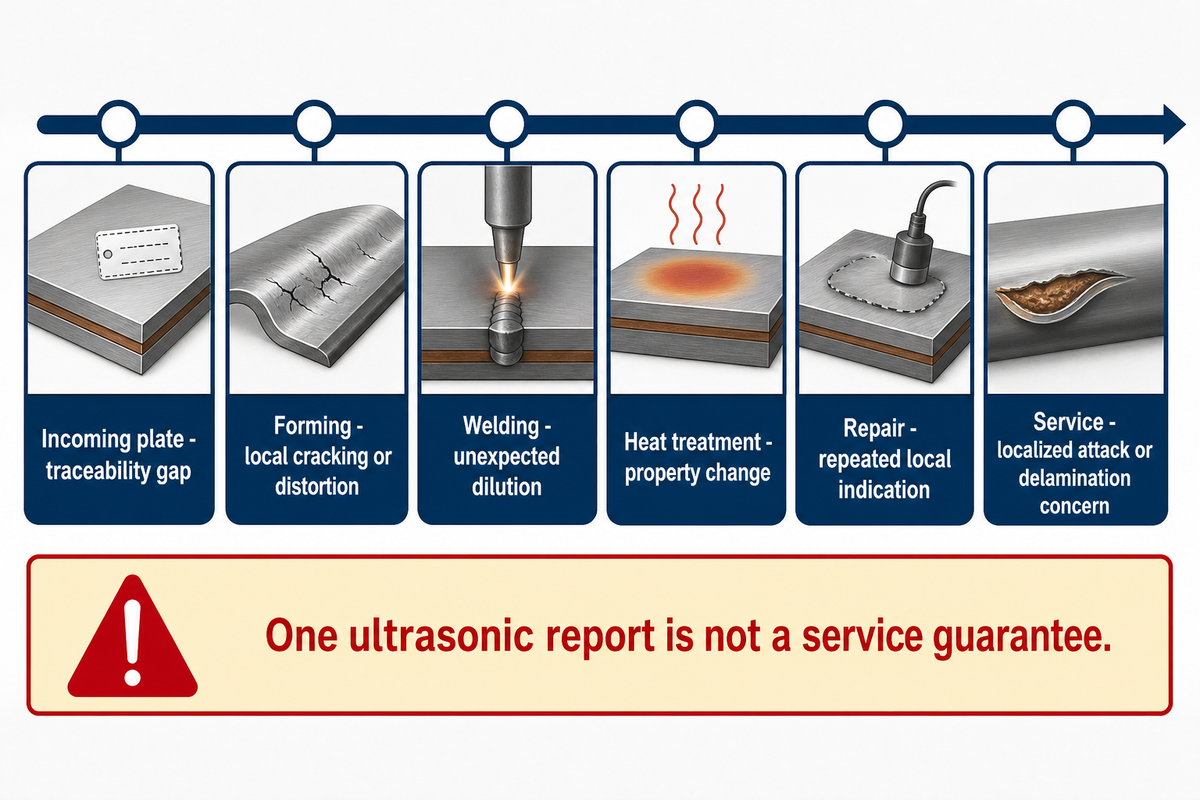
クラッド板の不具合は、写真1枚や単一の試験結果だけで診断せず、発生段階ごとに調査する必要があります。板材の試験片では接合状態に問題がなくても、その後の成形加工、溶接手順、熱処理、補修、または使用環境への曝露によって、別のリスクが生じることがあります。2024年の冶金学レビューとオークリッジ国立研究所の製作実態調査は、遠隔での診断が技術的な出荷承認の判断にはならないことを示しています。
技術的な分析では、微細組織や機械的性質を、記録された熱履歴および製作履歴と照合できます。走査型電子顕微鏡や破面解析は、選定した試験片の特性評価に役立ちますが、いずれの方法も未検査の部品の状態を決定的に証明するものではありません。特定の合金系において重要な場合は、局所領域の脱炭または浸炭の有無や、オーステナイト変態の影響も確認できます。応力-ひずみ曲線、界面せん断強度、延性挙動は、試験片、方向、試験条件と関連付けて評価する必要があります。
実施すること
- 兆候がライフサイクルのどの段階で生じたかを特定します。
- 板材の識別情報と製作記録を保全します。
- 処置を決定する前に、溶接記録と熱履歴を確認します。
しないこと
- 超音波検査報告書1件を、使用時の性能保証とみなす。
- 熱を加えれば、どの界面も改善すると考える。
- 適格な調査を行わずに層間剥離を診断する。
| 段階 | 兆候 | 考えられるメカニズム | 次に必要な証拠 | 次の判断 |
|---|---|---|---|---|
| 受入時の板材 | トレーサビリティの欠落 | 材料と報告書を紐付けられない | 板材の表示、検査証明書、受入記録 | 識別情報が確立されるまで保留する |
| 受入時の板材 | 位置を特定した未接合部の指示 | 明示された検査範囲内での接合不連続 | 超音波検査手順、校正、検査範囲マップ、合否判定基準 | 注文内容に基づく処置判断に進む |
| 切断 | 端部の剥離または損傷 | 切断方法によって界面が露出する、または影響を受ける | 切断計画、端部の状態、手順のレビュー | 端部処理を定めるか、補修の要否を検討する |
| 成形加工 | 局所的な亀裂または変形 | ひずみ経路が適格性確認済みの挙動範囲を超える | 成形半径、方向、ひずみ履歴、検査 | 適格性確認と形状を見直す |
| 溶接準備 | クラッド端部での混合リスク | 継手設計により意図しない相互作用が生じる | 継手図面、開先詳細、溶接施工要領書 | 溶接手順または溶接材料の計画を見直す |
| 溶接 | 想定外の希釈 | 入熱または溶加材の順序によって、溶着金属の化学成分が変わる | 溶接施工要領書、入熱記録、必要に応じた化学成分の確認 | 耐食面の復元方法を評価する |
| 溶接 | 境界部付近の亀裂 | 残留応力、拘束、水素、または適合しない手順 | 溶接記録、非破壊検査、材料および使用条件のレビュー | 適格な不具合調査 |
| 熱処理 | 曝露後の特性変化 | 特定の材料系における拡散または相変化 | 時間-温度記録と材料の組み合わせに関する証拠 | 熱サイクルの許容性を確認する |
| 検査 | 検査範囲の不足 | 試験結果から未検査領域が残る | 検査範囲マップ、アクセス上の制約、手順 | 追加検査が必要か判断する |
| 補修 | 同じ箇所で繰り返し確認される指示 | 補修方法が根本的なメカニズムに対処していない | 補修履歴、寸法、承認記録 | 補修の繰り返しを中止し、原因を再評価する |
| 試運転 | 早期の漏れまたは腐食の兆候 | 使用条件が設計時の想定と異なる | 流体データ、発生位置、運転履歴 | 設備所有者の手順に従って封じ込め、調査する |
| 使用環境 | 局部腐食または層間剥離の懸念 | 腐食、機械的荷重、熱サイクル、または製作時の相互作用 | 検査結果、冶金学的レビュー、使用データ | 適格な供用適性評価に基づく判断 |
2024年のTA2/DT4/Q235Bの研究では、圧延ままの試験片でせん断強度184.5 MPa、550 °Cで2 hの焼なまし後に195.4 MPaが報告され、650 °Cでは低下しました。これらの値は試験された材料構成と熱処理条件に固有のものであり、注文品の合否判定限度ではありません。ここから得られる実務上の教訓は、熱を加えるほど良くなるとは限らないということです。
クラッド板の判断に役立つ10の影響確認項目
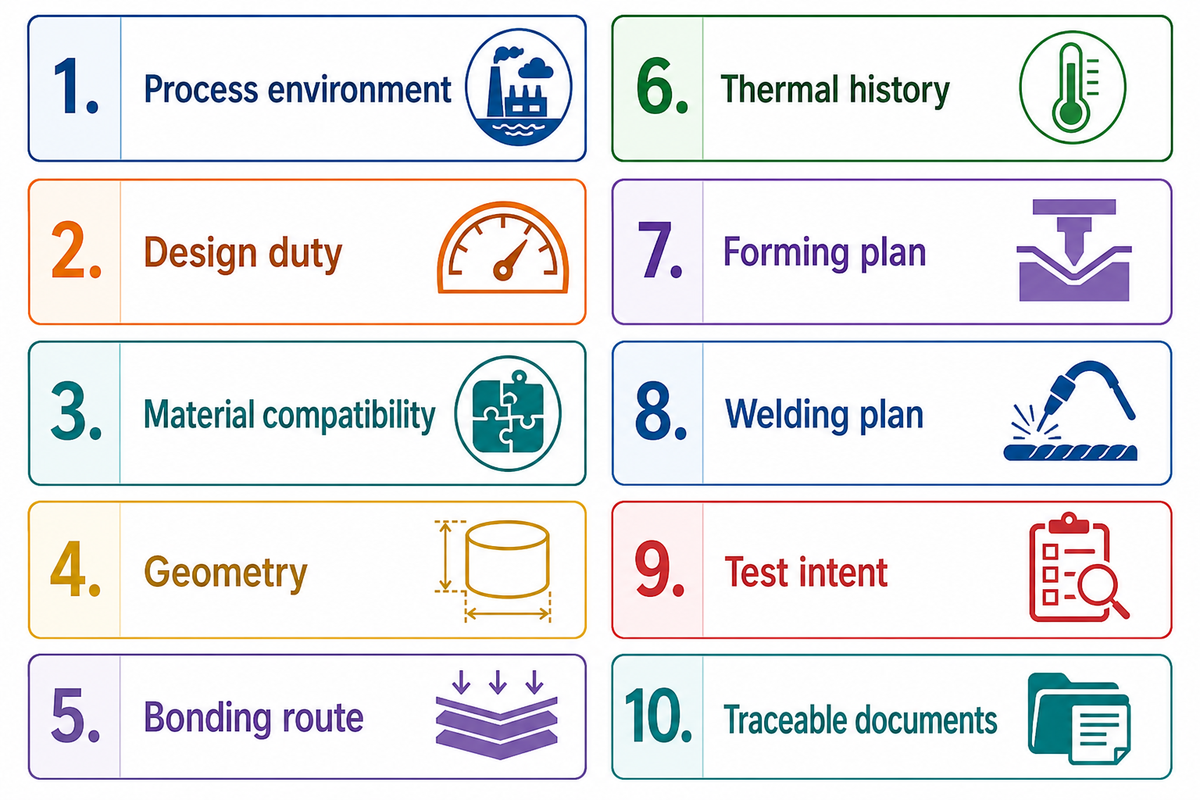
以下の枠組みは、部門横断のレビューに使うものです。2024年の金属クラッド板の界面と接合に関するレビューでは、酸化物で汚染された界面、炭素移行、溶接希釈、残留応力、繰り返しの熱サイクルにまたがるリスクが挙げられています。それぞれの回答によって、材料の組み合わせ、接合方法、試験計画、または製作手順が変わる可能性があります。回答が不明な場合は、正しいと仮定した答えを当てはめず、不確実性を記録してください。
| 確認項目 | 重要な理由 | 変更される可能性がある事項 | 不明な場合 |
|---|---|---|---|
| 1. プロセス環境 | 耐食面に求められる役割を定める | クラッド材の規格群と腐食のレビュー | 材料選定を確定しない |
| 2. 設計上の役割 | 構造上の役割を定める | 母材、総板厚、適用規格 | 構造設計の根拠を未確定のままにする |
| 3. 材料の適合性 | 界面の挙動は材料系ごとに異なる | 材料の組み合わせ、中間層の設計、製造方法のレビュー | 技術レビューを依頼する |
| 4. 形状 | 形状によってひずみとアクセス性が決まる | 板材の成形性、継手の詳細、検査時のアクセス性 | 調達前に部品形状をモデル化する |
| 5. 接合方法 | 接合方法によって界面と熱履歴に関する検討事項が決まる | 適格性確認の証拠と工程管理 | 名称ではなく、結果を比較する |
| 6. 熱履歴 | 熱によって界面が変化する場合がある | 接合後の処理と溶接手順 | 想定する最大熱サイクルを定める |
| 7. 成形加工計画 | 局所ひずみが接合リスクにつながる場合がある | 半径、方向、適格性確認、検査 | 製作担当者の意見を取り入れる |
| 8. 溶接計画 | 希釈と耐食面の復元がプロセス側に影響する | 溶接施工要領書、溶加材、手順、非破壊検査 | 一般的な鋼材の施工方法が適用できると決めつけない |
| 9. 試験の目的 | 試験によって確認できる内容は異なる | サンプリング、実施時期、検査範囲、合否判定基準 | まず判断したい内容を明確にする |
| 10. トレーサビリティを確保する文書 | 証拠書類を板材から部品まで紐付ける | 表示、検査証明書、マップ、出荷承認書類一式 | 文書管理の責任者を決める |
これらの確認項目は、意図的に結果に基づいて構成しています。要件を受動的な項目一覧として示すことで、その要件がもたらす影響を見失わないことが重要です。たとえば、成形後の総板厚は、構造計算、成形加工、溶接準備、検査時のアクセス性、母材とクラッド層の関係に影響します。
供給者の見積依頼書を重複させずにクラッド板の要件を定める方法
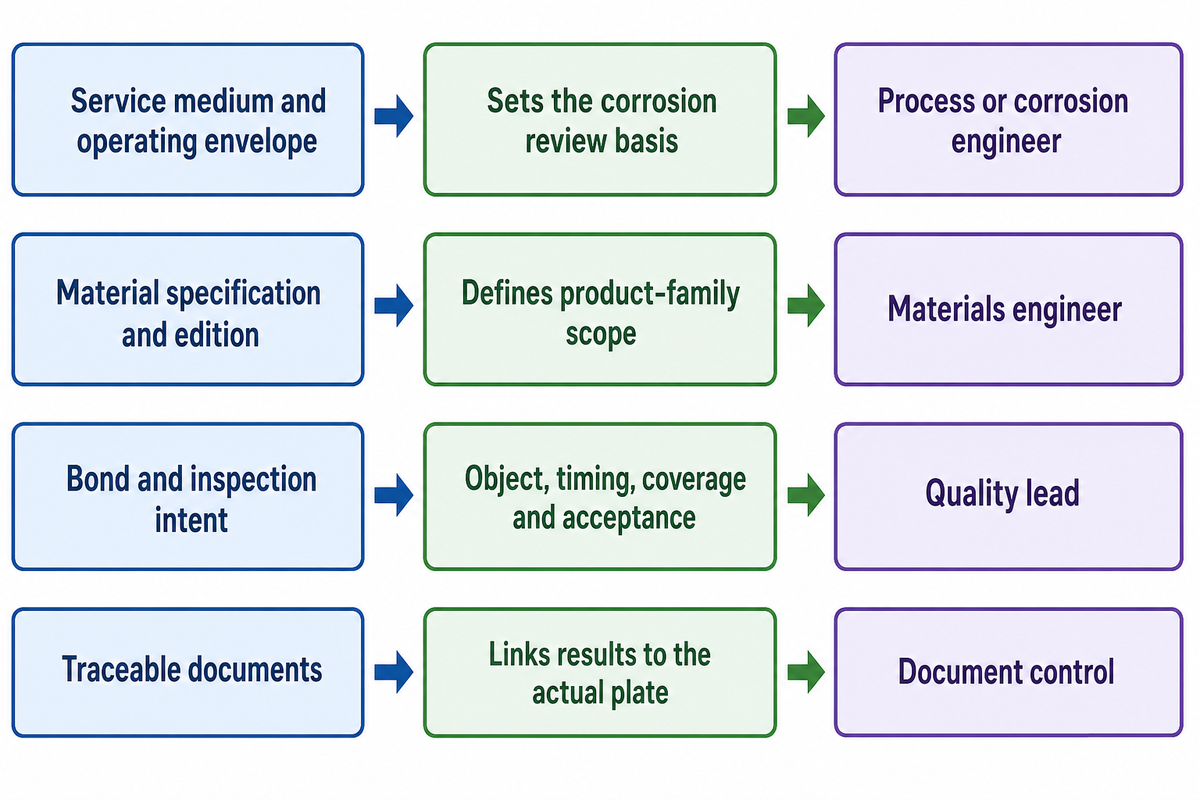
要件は、カタログ、公表された寸法範囲表、見積チェックリストを書き換えたり再定義したりせず、入力条件がもたらす影響を説明して記述します。公開されているASTM A263の適用範囲と試験の概要は、クラッド板という名称だけを示すのではなく、製品規格群、母材の試験対象、注文に応じて必要となる接合の証拠を区別すべき理由を示しています。要件の設定は、対象部品と使用条件を明確にすることから始めます。そのうえで、各層の役割、図面寸法、材料規格、適用される設計・製作規格、製作上の制限、検査の目的、板材とのトレーサビリティを維持すべき文書を記録します。
| 要件項目 | 技術的な影響 | 責任者 |
|---|---|---|
| 使用流体と運転範囲 | 腐食評価の根拠を定める | プロセスまたは腐食担当エンジニア |
| クラッド材と母材の役割 | プロセス側と構造側の役割を区別する | 設計エンジニア |
| 寸法と最終形状 | 成形加工と検査の制約を定める | 機械設計者 |
| 材料規格と版 | 製品規格群の適用範囲と管理対象の参照規格を定める | 材料エンジニア |
| 適用される設計・製作規格 | 板材と設備の適合性を関連付ける | 規格担当エンジニア |
| 接合と検査の目的 | 対象、実施時期、検査範囲、合否判定基準を定める | 品質責任者 |
| 成形加工と溶接の制約 | 製作を通じて界面を保護する | 製作および溶接担当エンジニア |
| トレーサビリティを確保する文書 | 試験結果を実際の板材と部品に紐付ける | 文書管理 |
この文書は、供給者に技術的な根拠を提示します。また、購入担当者が、決定漏れが注文後半の確認事項になる前に把握できるようにします。
クラッド板供給者の提出証拠を評価する方法
供給者がどれほど目立つ形で宣伝しているかではなく、提出証拠が何を証明するかを評価してください。証拠に何が記載されているか、工程と試験を誰が管理したか、証拠にどの板材の識別情報が記載されているか、要件に対応しているかを確認することが重要です。一般的な検査証明書や広範な対応能力の説明は、注文に固有の出荷承認書類一式ではありません。
TiAlloyは、20年以上の金属製造経験、30,000平方メートルの生産施設、ISO 9001、労働安全衛生マネジメントを公表しています。公表されている会社概要には、MTC / EN 10204 3.1、PMI、UT、機械試験、腐食試験、寸法公差、表面品質、ロットのトレーサビリティ、輸出梱包も対応能力として記載されています。これらは会社が自ら公表する情報であり、特定の注文に対する独立した証明でも、すべての板材に記載されたすべての試験や文書が含まれるという約束でもありません。現時点で有効な証明書の適用範囲と、注文に固有の記録を求めてください。会社情報については、TiAlloyの品質および製造に関する概要をご覧ください。
個別案件では、納入された板材を、適用される規格、管理された手順、注文された試験、検査、不適合記録、最終的なトレーサビリティ書類一式に供給者が紐付けているか確認してください。技術的な根拠を定めたら、商業上の引き継ぎに適した情報として、クラッド板の材料選択肢と注文要件をご確認ください。
クラッド板の選定で何が変わり、何が変わらないのか?
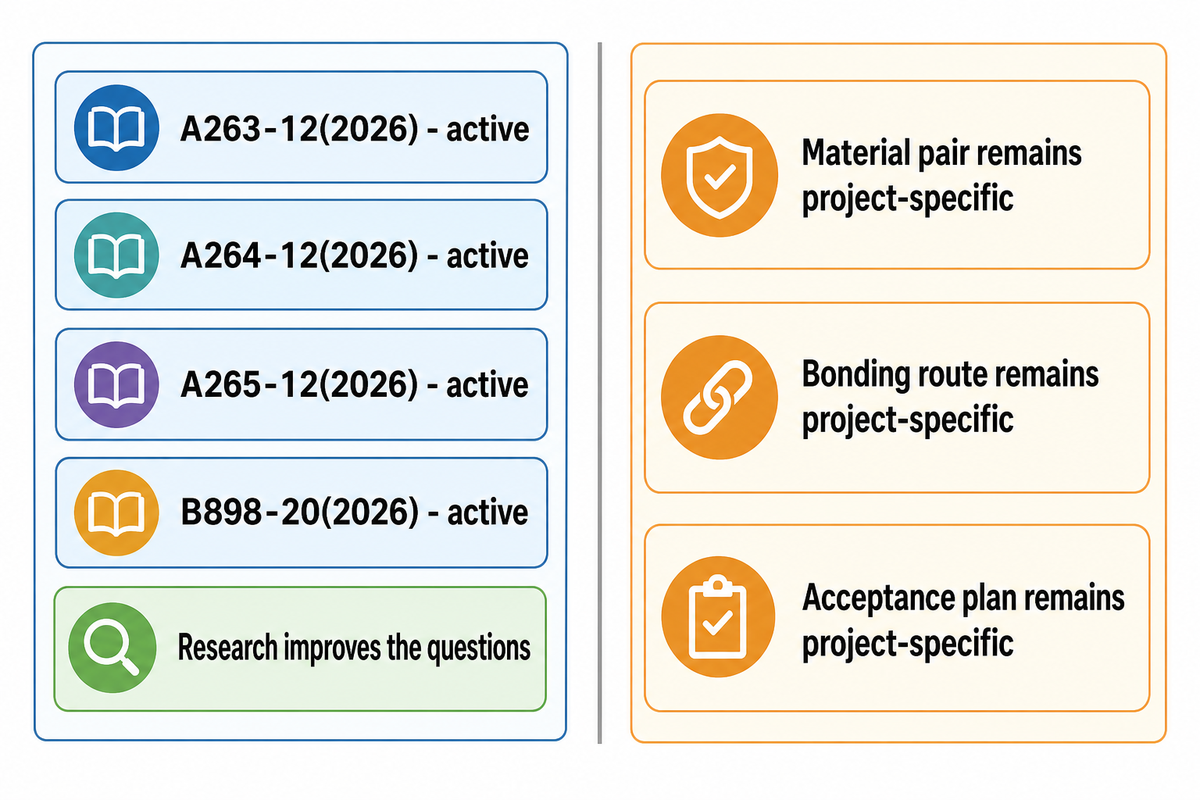
2026年10月8日時点の確認では、ASTMの公開ページにA263-12(2026)、A264-12(2026)、A265-12(2026)が有効と記載されています。また、現時点のB898規格群のページでは、B898-20(2026)が有効とされています。規格の版が現行であることは有力な根拠ですが、あらゆる材料の組み合わせ、接合方法、合否判定計画にそのまま適用できるわけではありません。
近年の界面研究によって、微細組織、拡散、機械的性質、熱処理について、より適切な質問を立てられる場合があります。しかし、実際の材料系と最終的な製作方法を確認する必要がなくなるわけではありません。規格や研究の更新は、証拠の優先順位を確認するきっかけとし、案件固有の技術レビューを省く近道として扱わないでください。
要点
妥当なクラッド板の選定では、材料名を購入判断に用いる前に、使用条件、各層の役割、接合方法、製作、試験対象、実施時期、注文時の条件、トレーサビリティのある記録を関連付けます。
よくある質問
ステンレスクラッド材とは何ですか?
ステンレスクラッド材は、ステンレス鋼を通常は炭素鋼または低合金鋼の母材に冶金的に接合した積層製品です。
ステンレス層はプロセス側に必要な耐食性を担い、母材は多くの場合、構造上の役割の大部分を担います。役割が分かれていても、すべてのステンレス鋼グレードがあらゆる流体や温度に適するわけではありません。実際の部品について、腐食評価の根拠、各層の定義、接合方法のレビュー、必要な試験、製作管理、トレーサビリティのある合否判定計画が必要です。
クラッド板はどのように機能しますか?
クラッド板は、クラッド層、母材層、および両者の接合界面に異なる技術的役割を持たせて機能します。
クラッド層はプロセス環境に面し、母材は主要な構造断面を担い、界面は両者の間で荷重を伝達します。設計された部材に必要な高合金材の量を減らせる一方、界面、成形加工、溶接、検査、補修に関する検討事項も生じます。材料の組み合わせは入力条件の1つにすぎません。完成設備の性能は、これらすべての役割をどのように一体的に管理するかによって決まります。
クラッド板は圧力設備に安全に使用できますか?
材料規格、設計規格、製作手順、検査計画、合否判定記録が実際の部品に適用される場合、クラッド板を圧力設備に使用できます。
ASME Section VIIIの圧力容器規則では、Part UCLが、冶金的に接合されたクラッド材または溶接肉盛り耐食クラッド材を用いる溶接容器の要件を追加しています。板材の検査証明書、接合試験、超音波検査報告書は証拠書類の一部となり得ますが、それぞれ対象と範囲が定められています。建造する容器または熱交換器について、適格なプロジェクトエンジニアが、適用される設計・製作規格、プロセス条件、材料の組み合わせ、形状、溶接詳細、検査範囲、最終出荷承認記録を確認する必要があります。
チタンを炭素鋼に接合できますか?
適切な案件であれば、固相接合方法によってチタン-鋼クラッド板を製造できます。
特定の注文について、材料の適合性、必要な場合の中間層設計、寸法、熱履歴、その後の成形加工、溶接詳細、試験、使用条件を確認する必要があります。有効と記載されているASTM B898は、チタン、ジルコニウム、タンタル、ニオブおよびそれらの合金を母材に接合したクラッド板を対象としています。
超音波による接合部検査で何が証明されますか?
超音波検査では、選定した手順、走査範囲、合否判定規則に基づき、報告対象となる未接合部を特定できます。
ただし、それだけでクラッド層の化学成分、せん断性能、成形公差、溶接品質、耐食性、完成設備の供用適性が確認されるわけではありません。検査技法、校正、検査範囲マップ、板材の識別情報、合否判定基準と併せて報告書を確認してください。また、その後の成形加工、溶接、熱処理、補修、使用環境への曝露によって生じる損傷を予測することはできません。
プロセス流体に面するのはどちら側ですか?
通常、耐食性を持つクラッド層がプロセス流体に面し、母材が構造を支えます。
通常はクラッド層をプロセス流体側に向け、母材が構造上の役割を担います。最終的な向きは承認済み図面で確認してください。
材料証明書で接合品質を証明できますか?
いいえ。材料証明書だけでは、完成部品の接合品質に関するすべての事項を証明できません。
証明書には、識別された材料、化学成分、機械試験結果、溶鋼またはロットのトレーサビリティ、記載された試験が記録される場合がありますが、その有用性は適用範囲と板材への紐付けによって決まります。接合品質については、超音波試験、せん断試験、曲げ試験、または注文固有の別の証拠も必要となる場合があります。文書番号、板材の識別情報、試験位置、方法、合否判定基準、結果、逸脱事項、承認者による出荷承認を確認してください。
案件固有の技術レビュー
このガイドを使って、使用条件、各層の役割、製作、検査、文書に関する質問を整理してください。その技術的な根拠に基づき、TiAlloyが商業上の材料選択肢を確認できます。
このガイドは教育目的のみで作成されています。管理対象の規格の版、腐食評価、設計・製作規格、適格性確認済みの製作手順、および責任を負うプロジェクトエンジニアの承認に代わるものではありません。会社情報と独立した技術情報は区別して記載しています。
参考資料・出典
- ASTM A263-12(2026)、公開されている適用範囲とステータスのページ。
- ASTM A264-12(2026)、公開されている適用範囲とステータスのページ。
- ASTM A265-12(2026)、公開されている適用範囲とステータスのページ。
- ASTM B898規格群のページ、公開されている適用範囲と現行ステータス。
- ASME Section VIII, Division 1の概要。
- オークリッジ国立研究所によるクラッド部品の製作慣行調査。
- Materials (2024)、クラッド鋼の製造および溶接上の課題に関するレビュー。
- Coatings (2024)、TA2/DT4/Q235Bの真空熱間圧延および焼なましに関する研究。
- TiAlloyの会社概要ページに記載された自社の品質および文書管理情報。必要に応じたMTC / EN 10204 3.1への対応能力を含む。