Contactez TiAlloy

Feuillard inox · Bande de précision · Bobine refendue
Fabricant de feuillard inox et fournisseur de bandes de précision
TiAlloy fournit du feuillard inox de précision et des bandes minces en bobines, bobines refendues et longueurs coupées pour l’emboutissage, la gravure chimique, les cales, les ressorts et les composants industriels de précision.
Les nuances couramment proposées comprennent le 301, 304 / 304L , 316L , 321 et 430. La nuance, l’épaisseur, la largeur, l’état métallurgique, l’état de surface, les tolérances et l’état des rives sont adaptés au procédé en aval et aux spécifications d’achat requises.
Forme de livraison
Bobine · Bobine refendue · Longueur coupée
Nuances disponibles
301 · 304 / 304L · 316L · 321 · 430
Définir la commande
Épaisseur · Largeur · État métallurgique · Tolérance · Surface
Procédés en aval courants
Emboutissage · Gravure · Cales · Ressorts
Feuillard ou bande de précision ?
Où s’arrête le feuillard et où commence la bande de précision
Si votre plan indique de l’acier inoxydable de 0,10 mm, ne vous préoccupez pas trop de savoir si un laminoir l’appelle feuillard et un autre bande de précision. Les deux termes sont employés pour cette épaisseur.
Pour la commande, l’essentiel est de préciser l’épaisseur exacte, la largeur, l’état métallurgique, les tolérances, l’état de surface et l’état des rives. Ces valeurs sont beaucoup plus faciles à communiquer d’un laminoir à l’autre que le terme « feuillard ».
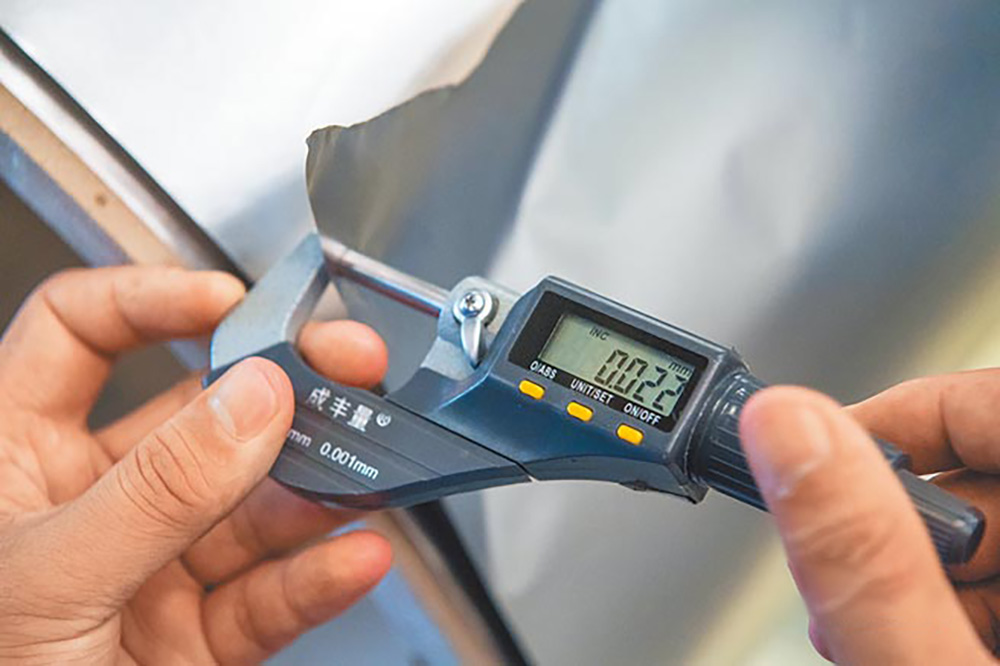
Considérez qu’il s’agit d’une plage d’épaisseurs qui se chevauche
Les laminoirs de précision n’utilisent pas tous la même limite commerciale, ces appellations se chevauchent donc au lieu de se rejoindre sur une frontière officielle.
0,010 mm
10 μm · 0.00039 in
0,050 mm
50 μm · 0.00197 in
0,100 mm
100 μm · 0.00394 in
0,127 mm
127 μm · 0.00500 in
Feuillard ultra-mince
Feuillard inox
Bande de précision
Tôle mince / bande
Que faut-il indiquer dans la demande de prix ?
Commencez par indiquer l’épaisseur réelle et la largeur. Précisez ensuite l’état métallurgique, les tolérances, l’état de surface et l’état des rives si ces éléments comptent pour la pièce. Si votre plan existant indique simplement « feuillard inox », envoyez-le quand même : nous pourrons examiner avec vous les éléments manquants avant de vous remettre un devis.
μm
Vous connaissez déjà l’épaisseur ?
Indiquez d’abord l’épaisseur et la largeur. Nous déterminerons ensuite si
le laminoir le considère comme du feuillard ou une bande de précision.
Envoyer les dimensions de mon feuillard →
Choix de la nuance
Nuances de feuillard inox selon l’application
Vous n’avez pas besoin de connaître la nuance idéale pour commencer votre demande. Dites-nous d’abord ce que la pièce doit faire : reprendre sa forme après déformation, se former facilement, résister à un environnement corrosif, réagir à un aimant ou fonctionner à chaud.
Cela nous permet généralement de trouver la bonne famille d’aciers inoxydables bien plus vite qu’en comparant six fiches de composition chimique.
Quelle est la principale exigence pour votre pièce ?
Résistance mécanique
retour élastique et reprise de forme
Aptitude au formage
pliage et emboutissage
Corrosion
humidité et produits chimiques
Magnétisme
réponse magnétique
Température
conditions de service à chaud
301
Davantage d’élasticité et de résistance
Pour fabriquer des contacts à ressort, des clips ou des pièces qui doivent bien reprendre leur forme après formage, le 301 est généralement l’une des premières nuances à envisager.
Feuillard pour ressorts · clips · contacts · emboutissage de précisionUn bon point de départ
Pour le feuillard inox d’usage général, les cales, les pièces gravées et le formage léger, le 304 offre un équilibre adapté sans compliquer la spécification au-delà du nécessaire.
Cales · gravure · pièces formées · composants d’usage généralQuand la faible teneur en carbone compte
Si votre plan prescrit déjà le 304L, ou si le soudage et l’état métallurgique spécifié rendent la faible teneur en carbone pertinente, indiquez-le d’emblée au lieu de traiter le 304 et le 304L comme une seule et même commande.
Ensembles soudés · cales · pièces formées de précisionQuand la corrosion est la préoccupation principale
Si le feuillard est exposé aux chlorures, à l’humidité ou à un environnement chimique plus exigeant, le 316L est souvent la nuance que nous examinons ensuite. Indiquez-nous les conditions de service réelles et nous étudierons la demande.
Pièces chimiques · joints · cales · composants gravés
321
La chaleur fait partie des conditions de service
Pour un feuillard utilisé à température élevée ou soumis à des cycles thermiques, le 321 peut être plus adapté. Indiquez-nous la température de fonctionnement et le procédé de fabrication plutôt que de demander simplement un « feuillard haute température ».
Écrans thermiques · pièces thermiques · ensembles chauffés
430
Vous avez besoin d’un feuillard inox magnétique ?
Le 430 est une option ferritique et magnétique pour les composants qui doivent réagir à un champ magnétique et dont l’environnement de service n’exige pas la même résistance à la corrosion que le 316L.
Pièces magnétiques · composants d’appareils · bandes forméesLa nuance ne représente que la moitié de la réponse.
Une fois la nuance sélectionnée, l’état métallurgique devient tout aussi important. Un feuillard 301 recuit et doux et une bande ressort 301 laminée à froid à l’état dur peuvent se comporter de façon complètement différente dans le même outil d’emboutissage. Nous abordons ce point dans la section suivante.
301
Vous ne savez pas quelle nuance choisir ?
Indiquez l’épaisseur du feuillard, l’usage de la pièce et son environnement de fonctionnement.
Cela suffit pour commencer à réduire le choix.
Examiner ma nuance de feuillard →
Feuillard inox
États métallurgiques et états de surface du feuillard inox
Le feuillard inox est fourni selon la nuance, l’épaisseur, l’état métallurgique et l’état de surface. Pour les faibles épaisseurs, la réduction à froid influe fortement sur la résistance mécanique, le retour élastique et l’aptitude au formage, tandis que la composition de l’alliage détermine la résistance à la corrosion, la tenue en température et le comportement lors de la mise en œuvre.
Austénitique
Ferritique
Acier inoxydable duplex
Du recuit à l’état ressort
BA / 2B / 2D
Nuances de feuillard inox
Les nuances courantes de feuillard et de bande de précision couvrent les conditions de service générales en milieu corrosif, les applications de ressort, les composants à température élevée et les environnements contenant des chlorures.
UNS / EN
S20100 / 1.4372
Norme courante
ASTM A240
Caractéristiques du matériau
Nuance austénitique pauvre en nickel, à fort écrouissage
Applications courantes du feuillard
Bande décorative et composants légèrement formés
UNS / EN
S30100 / 1.4310
Norme courante
ASTM A666
Caractéristiques du matériau
Fort écrouissage et possibilité d’obtenir un état ressort
Applications courantes du feuillard
Ressorts, clips, diaphragmes, lames vibrantes et pièces embouties de précision
UNS / EN
S30400 / 1.4301
Norme courante
ASTM A240 / A666
Caractéristiques du matériau
Nuance austénitique polyvalente offrant une bonne aptitude au formage et une bonne résistance à la corrosion
Applications courantes du feuillard
Stock pour cales, joints, enveloppes en feuillard et composants formés
UNS / EN
S30403 / 1.4307
Normes courantes
ASTM A240 / A666
Caractéristiques du matériau
Nuance 304 à faible teneur en carbone pour les sections minces soudées
Applications courantes du feuillard
Ensembles minces soudés, revêtements intérieurs et composants formés en feuillard
UNS / EN
S31600 / S31603 · 1.4401 / 1.4404
Normes courantes
ASTM A240 / A666
Caractéristiques du matériau
Nuances austénitiques contenant du molybdène, avec une meilleure résistance aux chlorures
Applications courantes du feuillard
Composants minces pour les secteurs chimique, maritime et médical, et composants de précision
UNS / EN
S32100 / 1.4541
Norme courante
ASTM A240
Caractéristiques du matériau
Acier inoxydable austénitique stabilisé au titane
Applications courantes du feuillard
Écrans thermiques, composants d’échappement et pièces en feuillard pour températures élevées
UNS / EN
S30908 / 1.4833
Norme courante
ASTM A240
Caractéristiques du matériau
Teneurs plus élevées en chrome et en nickel pour résister à l’oxydation à température élevée
Applications courantes du feuillard
Four, écrans thermiques et composants fabriqués pour températures élevées
UNS / EN
S31008 / 1.4845
Norme courante
ASTM A240
Caractéristiques du matériau
Acier inoxydable à forte teneur en chrome et en nickel destiné aux conditions de service à température élevée
Applications courantes du feuillard
Chicanes de four, écrans thermiques et composants exposés à la chaleur
UNS / EN
S43000 / 1.4016
Norme courante
ASTM A240
Caractéristiques du matériau
Acier inoxydable ferritique magnétique à faible teneur en nickel
Applications courantes du feuillard
Appareils, blindage et applications générales de bandes ferritiques
UNS / EN
S32205 / 1.4462
Norme courante
ASTM A240
Caractéristiques du matériau
Acier inoxydable duplex associant une résistance mécanique élevée à une meilleure résistance aux chlorures
Applications courantes du feuillard
Composants minces spéciaux pour les procédés et les environnements contenant des chlorures
État métallurgique du feuillard inox
La réduction à froid modifie la résistance mécanique, la dureté, l’allongement et le retour élastique. L’état métallurgique requis doit donc être spécifié avec la nuance d’alliage et l’épaisseur finale du feuillard.
L’état métallurgique du feuillard dépend de la réduction finale à froid et du traitement thermique.
État après laminage à froid
Feuillard recuit, dur et à l’état ressort
Le feuillard recuit offre la meilleure aptitude au formage, tandis que l’écrouissage conservé augmente la résistance mécanique et la rigidité. Les états quart dur, mi-dur, dur et ressort sont disponibles selon la nuance d’acier inoxydable choisie.
| État | État du matériau | Utilisation courante |
|---|---|---|
| Recuit | État doux recristallisé | Pliage, étirage et composants formés en feuillard |
| Quart dur | Léger écrouissage conservé | Pièces formées nécessitant une rigidité accrue |
| Mi-dur | Écrouissage conservé modéré | Composants plats ou légèrement formés |
| Dur | Forte réduction à froid | Stock pour cales et composants minces à haute résistance mécanique |
| État ressort | État à haute résistance mécanique selon la nuance | Ressorts, lames vibrantes, clips et pièces de rappel |
L’état de surface peut être spécifié avec l’épaisseur, l’état métallurgique et la largeur du feuillard.
État de surface
États de surface BA, 2B et 2D du feuillard inox
L’état de surface influe sur l’aspect, la réflectivité, le comportement au formage et les finitions ultérieures. Les états recuit brillant, 2B et 2D sont fournis selon la nuance, l’épaisseur et le procédé de fabrication requis.
BA / 2R
Surface recuite brillante obtenue sous atmosphère protectrice contrôlée, à forte réflectivité et d’aspect net.
2B
Laminé à froid, recuit et décapé, avec une légère passe d’écrouissage finale ; cet état est largement utilisé pour les applications générales d’ingénierie et les composants fabriqués.
2D
Laminé à froid, recuit et décapé sans passe d’écrouissage finale, ce qui donne une surface plus mate.
Spécification du feuillard
Informations de commande
Épaisseur et largeur
Indiquez l’épaisseur décimale, la largeur de bande et la tolérance dimensionnelle requise.
Nuance et état métallurgique
Précisez la nuance d’acier inoxydable et l’état recuit ou écroui.
Surface et rives
BA, 2B, 2D et état de refendage ou des rives requis, le cas échéant.
Bobine ou tôle
Confirmez la forme de livraison : bobine, bande ou tôle coupée, ainsi que la quantité et les exigences d’emballage.
Fourniture de feuillard de précision
La disponibilité finale dépend de la nuance, de l’épaisseur du feuillard, de la largeur de bande, de l’état métallurgique, de l’état de surface et de la quantité commandée. Le refendage, les longueurs coupées, la configuration des bobines et l’emballage de protection peuvent être confirmés avec le devis.
FEUILLARD
Acier inoxydable
Demander un prix pour le feuillard inox
Demander un devis pour du feuillard
Indiquez la nuance, l’épaisseur, la largeur, l’état métallurgique, l’état de surface et la quantité pour vérifier la disponibilité et établir un devis.
État métallurgique et caractéristiques mécaniques
Même nuance. Feuillard très différent.
Si vous nous indiquez « feuillard inox 301 », nous n’avons fait que la moitié du chemin. Un 301 doux recuit et une bande 301 à l’état dur peuvent se comporter très différemment dans le même outil d’emboutissage.
La question suivante est simple : la pièce doit-elle se former facilement ou doit-elle reprendre sa forme avec davantage de résistance mécanique et d’élasticité ? Cette réponse nous oriente généralement vers le bon état métallurgique.
Une méthode de choix utile
Un formage plus important implique généralement de rester du côté des états plus doux. Pour davantage de résistance mécanique, de dureté et de retour élastique, il faut généralement aller vers un état plus écroui.
Du formage facile à une meilleure réponse élastique
Recuit
Commencez par cet état lorsque la pièce doit pouvoir être pliée, étirée ou formée au maximum.
1/4H
Un peu plus de résistance mécanique tout en conservant une aptitude utile au formage.
1/2H
Souvent un compromis lorsque la résistance mécanique et le formage comptent tous les deux.
3/4H
La résistance mécanique et le retour élastique deviennent prioritaires par rapport au formage profond.
Dur
Utilisé lorsque la résistance mécanique à l’état écroui compte davantage qu’une grande ductilité.
Objectif de comportement élastique et mécanique
Si le plan indique simplement « état ressort », transmettez-nous la résistance à la traction, la limite d’élasticité, la dureté ou l’exigence de comportement élastique de la pièce finie, si vous les connaissez. L’état ressort ne correspond pas à un état universel identique pour toutes les nuances d’acier inoxydable.
Dureté
augmente généralement →
Résistance mécanique
augmente généralement →
Retour élastique
prend généralement plus d’importance →
Aptitude au formage
diminue généralement →
Que devez-vous nous transmettre ?
Si votre plan indique déjà 1/2 dur, entièrement dur ou une plage de propriétés mécaniques, transmettez-le tel quel. Sinon, indiquez-nous la fonction de la pièce et le degré de formage auquel elle est soumise. Pour un feuillard ressort en acier inoxydable ou un feuillard de précision, ces informations sont généralement plus utiles que de déduire l’état métallurgique à partir du seul nom de la nuance.
1/2H
L’état métallurgique figure déjà sur le plan ?
Indiquez la nuance, l’épaisseur et les caractéristiques mécaniques requises.
Sinon, précisez le formage nécessaire et le retour élastique attendu de la pièce.
Examiner l’exigence d’état métallurgique →
Normes et spécifications
Une commande de feuillard peut nécessiter plusieurs normes
Si votre plan indique déjà ASTM A666, EN 10151 ou JIS G 4305, conservez ces références. S’il indique seulement « feuillard inox 304, 0,05 mm », cela suffit pour commencer. Nous devons simplement distinguer ce qui définit le matériau de ce qui définit la bande finie.
Référentiel ASTM
ASTM A240 + A480
Un référentiel ASTM courant lorsque la commande porte sur une tôle ou une bande en acier inoxydable. A240 définit la spécification de produit ; A480 fixe les exigences générales qui la complètent.
ASTM A666
Ce document est généralement plus pertinent lorsque le feuillard inox austénitique est commandé à l’état recuit ou écroui et que l’état métallurgique fait partie des exigences.
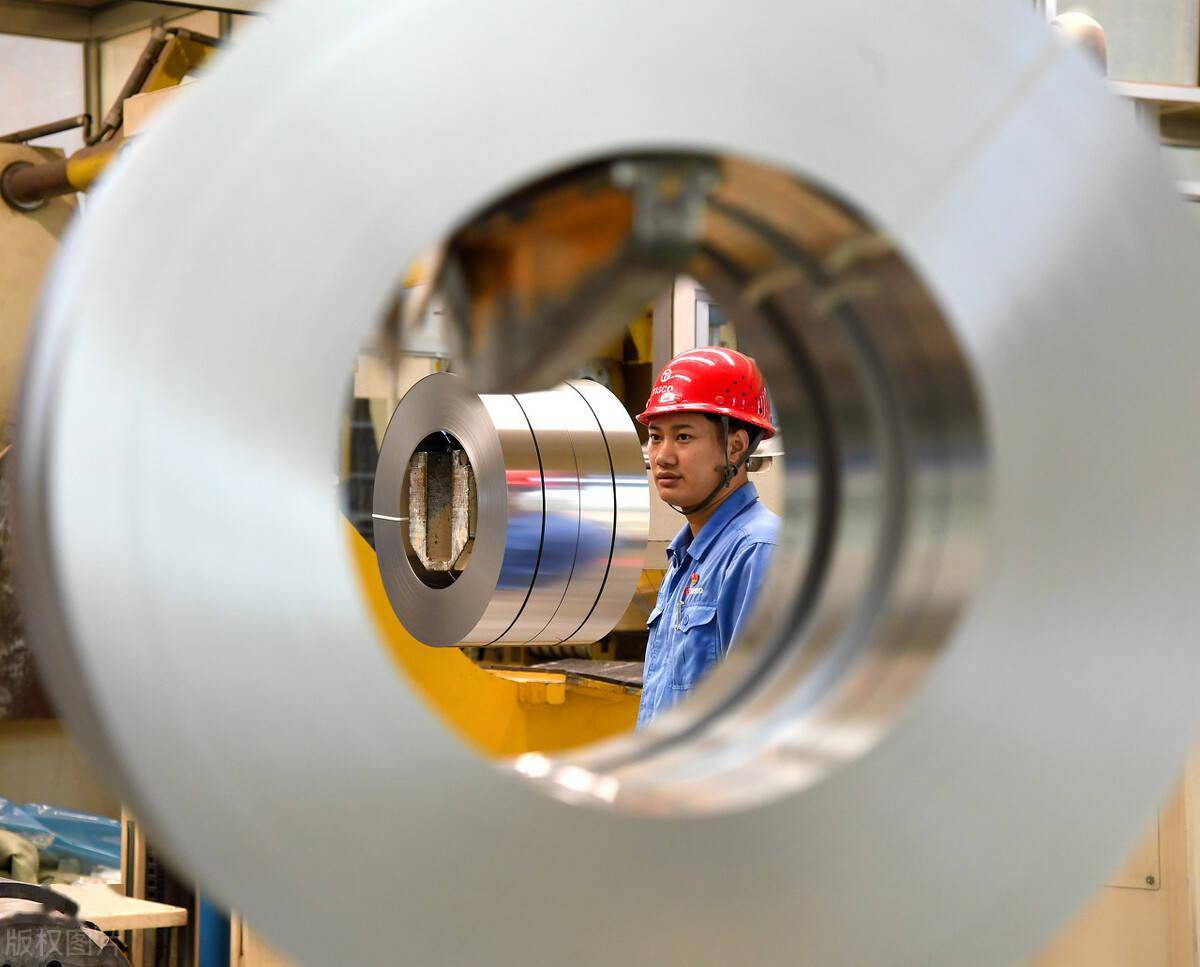
La norme définit le cadre. La nuance, l’état métallurgique, les dimensions et les critères d’acceptation complètent la commande.
Référentiels EN · ISO · JIS
EN 10088-2
Utile lorsque l’achat repose sur les conditions techniques européennes de livraison des tôles et bandes en acier inoxydable résistant à la corrosion.
EN 10151
Si vous achetez une bande ressort en acier inoxydable plutôt qu’un simple produit inox mince, cette norme mérite d’être vérifiée, car l’état mécanique influe sur la pièce finie.
ISO 9445 · JIS G 4305
ISO 9445 est utile lorsque les dimensions et la forme doivent suivre leurs propres tolérances. JIS G 4305 est la norme japonaise courante pour les tôles et bandes en acier inoxydable laminées à froid.
Quelle norme indiquer dans la demande de prix ?
Ne choisissez pas une norme simplement parce qu’une autre commande de feuillard 304 l’utilisait. Partez de votre plan et de la pièce finie. Si l’état métallurgique est déterminant, indiquez-le. Si l’épaisseur, la largeur, la planéité ou la cambrure risque d’arrêter la ligne, précisez-le également. Nous pourrons alors définir la norme produit et les tolérances avant de finaliser le devis.
Une spécification pratique du feuillard inox se construit généralement dans cet ordre :
01
Norme
Référentiel ASTM, EN, ISO ou JIS.
02
Nuance
301, 304, 316L, 321, 430…
03
État métallurgique
Recuit, 1/2H, dur ou propriétés cibles.
04
Tolérances
Exigences d’épaisseur, de largeur et de forme.
SPÉCIFICATION
Vous ne savez pas quelle norme indiquer sur la commande ?
Envoyez-nous le plan, la nuance, l’épaisseur et l’état métallurgique dont vous disposez.
Nous définirons le référentiel de spécification avant d’établir le devis.
Examiner ma spécification de feuillard →
Épaisseur · Largeur · Tolérances de précision
Épaisseur, largeur et tolérances de précision
Lorsque vous nous demandez du feuillard inox de 0,05 mm, nous connaissons l’épaisseur nominale, mais pas encore la variation que votre pièce peut accepter. L’épaisseur, la largeur et leurs tolérances doivent être examinées ensemble avant le chiffrage de la bobine.
Indiquez la valeur réellement exigée sur votre plan.
« Feuillard de précision » ne définit pas une tolérance. Si le plan indique une épaisseur nominale assortie d’une limite plus ou moins, transmettez-la telle quelle. Il en va de même pour la largeur de refendage. Nous vérifierons si la tolérance demandée est compatible avec la nuance, l’état métallurgique, la largeur et la quantité avant de l’inscrire au devis.
304L
0,050 mm
largeur 120 mm
Demi-dur 1/2
Bobine refendue
Définir les dimensions selon trois niveaux de spécification
Les valeurs de capacité publiées ne seront ajoutées qu’après vérification de la nuance, de l’état métallurgique et du procédé de fabrication.
| Élément de spécification | À indiquer dans la demande de prix | À confirmer avant le devis | Pourquoi c’est important |
|---|---|---|---|
| 01 — Épaisseur | |||
| Épaisseur nominale | Valeur exacte en mm, μm ou pouces décimaux | La nuance, l’état métallurgique et l’épaisseur demandée sont examinés ensemble | L’épaisseur nominale indique ce que vous souhaitez acheter, mais pas quelle variation la pièce finie peut accepter. |
| Tolérance d’épaisseur | Tolérance du plan ou valeur ± requise | Confirmée en fonction de l’épaisseur demandée et du procédé de fabrication | Une tolérance réaliste pour une épaisseur donnée ne doit pas être automatiquement reprise pour toute commande de feuillard plus mince. |
| 02 — Largeur | |||
| Largeur finie | Largeur finale après refendage ou largeur de la bobine mère | La largeur est examinée avec l’épaisseur, l’état métallurgique et le procédé de refendage | La largeur réellement introduite dans la presse ou la ligne de gravure est généralement plus utile qu’une simple demande de « bobine de feuillard ». |
| Tolérance de largeur | Limite de largeur + / − requise lorsqu’elle est critique | Confirmée pour l’état final après refendage | La maîtrise précise de la largeur devient beaucoup plus importante lorsque la bande doit se positionner contre des guides, un outillage ou un système d’alimentation continue. |
| 03 — Tolérances et acceptation | |||
| Base de mesure | Norme, plan ou exigence de contrôle du client | Méthode de contrôle et critères d’acceptation convenus avant la production | Cela évite que le fournisseur et le client mesurent la même bobine selon des règles différentes après sa livraison. |
| Acceptation finale | Exigence du bon de commande / du plan | Valeurs finales convenues, indiquées dans le devis et les documents de commande | La limite d’acceptation doit correspondre à la valeur convenue avant la production, et non à une tolérance générale supposée après coup. |
Pourquoi ne publions-nous pas une seule tolérance ± valable pour tout ?
La tolérance d’épaisseur d’une tôle mince en acier inoxydable adaptée à une épaisseur, une largeur et un état métallurgique donnés peut ne pas être réaliste pour une autre combinaison. Plus le matériau est mince, plus le contrôle du laminage, les mesures et la régularité de la bobine demandent d’attention. Indiquez-nous la tolérance réellement nécessaire pour votre pièce ; nous la vérifierons pour la commande concernée au lieu de promettre une valeur universelle pour toute la gamme.
01
Épaisseur
Commencez par indiquer l’épaisseur nominale exacte.
02
Largeur
Indiquez-nous la largeur finale après refendage ou la largeur de la bobine mère.
03
Tolérance
Précisez la variation que votre pièce peut réellement accepter.
±
Vous avez besoin d’une tolérance serrée pour votre tôle mince en acier inoxydable ?
Indiquez la nuance, l’épaisseur, la largeur, l’état métallurgique et les limites ± requises.
Nous vérifierons ces valeurs avant de vous remettre un devis pour la bobine.
Indiquer mes dimensions et tolérances →
Planéité · Cambrure · Contrôle de la forme
Planéité, cambrure et contrôle de la forme
L’épaisseur peut être parfaite et le feuillard peut tout de même poser problème. S’il dévie latéralement, conserve la courbure de la bobine ou présente des ondulations sur les bords, la ligne d’emboutissage ou de gravure chimique le remarquera bien avant que le certificat matière ne le signale.
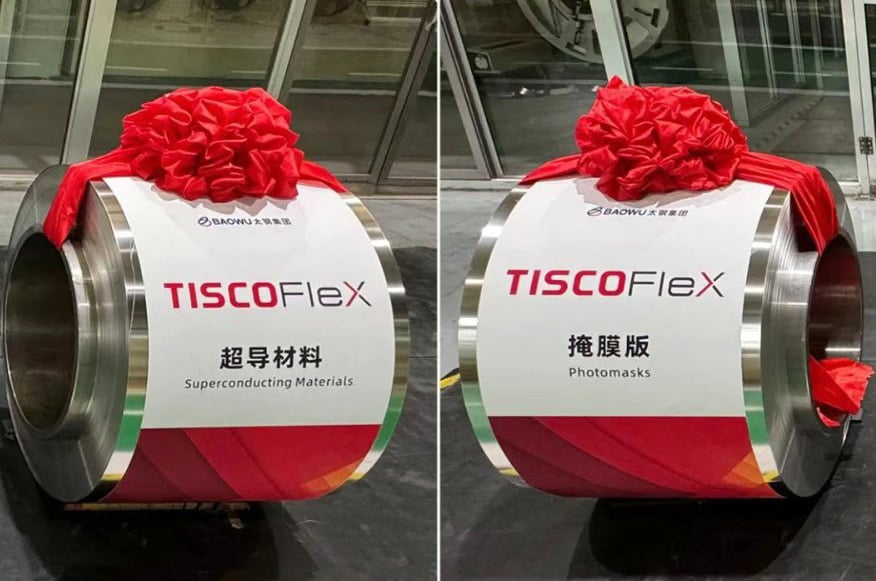
Que cherchons-nous concrètement ?
Ces défauts de forme sont différents, mais ils apparaissent souvent au même endroit : sur votre ligne d’alimentation.
Planéité
Le feuillard est-il aussi plat que l’exige le procédé ?
Cambrure
Le feuillard dévie-t-il latéralement sur sa longueur ?
Mémoire de bobine
Le feuillard conserve-t-il trop la courbure longitudinale de la bobine ?
Ondulations de bord
Les bords restent-ils aussi plats que le centre ?
Quand faut-il préciser le contrôle de la forme dans la demande de prix ?
Si la tôle mince passe dans une ligne d’emboutissage progressif, entre des guides rapprochés, en gravure chimique, en laminage ou dans un autre procédé continu, indiquez-nous la sensibilité de la ligne à la forme du feuillard. Si votre plan indique déjà une limite de cambrure ou de planéité, communiquez-la avec la largeur et l’épaisseur. Sinon, précisez ce qui arrive au matériau après déroulement : cela nous donnera un bien meilleur point de départ.
Quand la forme commence à compter
Emboutissage
La cambrure peut compliquer le guidage du feuillard et le positionnement dans l’outil.
Gravure chimique
Une présentation plane et régulière aide à stabiliser la manutention et le positionnement dans le procédé.
Alimentation continue
La mémoire de bobine et les ondulations de bord peuvent entraîner des problèmes d’alimentation, de guidage ou de tension.
⇢
Votre feuillard doit-il avancer en ligne droite dans l’outillage ?
Indiquez l’épaisseur, la largeur, le format de la bobine et toute exigence
de planéité ou de cambrure déjà précisée sur le plan.
Examiner mon exigence de forme →
État de surface et rugosité
La surface compte avant même que la tôle mince n’atteigne votre outil
BA, 2B et 2D constituent de bons points de départ, mais la désignation de l’état de surface ne nous dit pas tout de ce que subira votre pièce. Si la tôle mince doit être gravée chimiquement, emboutie, collée ou soumise à un autre procédé sensible à la surface, les rayures, les marques de laminage, la propreté et la régularité peuvent compter autant que la désignation de l’état de surface.
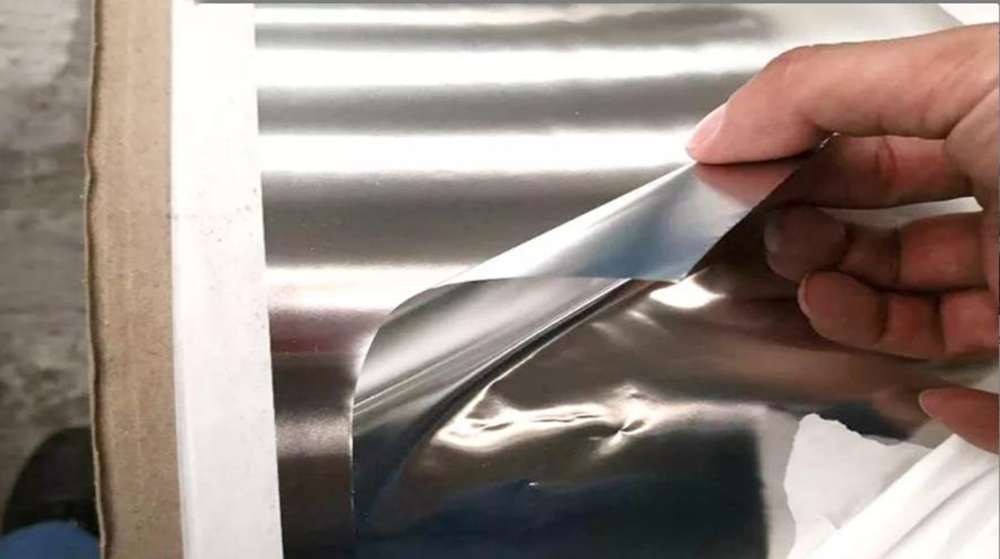
Que remarquera le procédé suivant ?
Pour l’emboutissage d’une cale cachée, les exigences d’aspect peuvent être simples. Pour graver chimiquement des détails fins, coller une couche ou utiliser la tôle mince comme surface visible, les exigences changent rapidement.
Indiquez-nous ce qui se passe après le déroulement de la bobine. Cela nous aidera à déterminer si un état de surface standard pour une tôle mince en acier inoxydable suffit ou s’il faut préciser la rugosité et le contrôle des défauts dans la commande.
Quatre désignations d’état de surface, quatre échanges différents
Il s’agit de procédés de traitement de surface, pas d’un classement du « mauvais » au « bon ». Le choix de l’état de surface dépend de l’utilisation prévue de la tôle mince.
BA
Aspect brillant lorsque l’on recherche une surface plus propre et plus réfléchissante.
2B
État de surface lisse laminé à froid, couramment choisi pour les travaux de précision courants.
2D
État de surface plus mat lorsque l’on ne recherche pas une surface très réfléchissante.
Laminé brut
Décrivez l’état réel après laminage : ne supposez pas que ce terme désigne un état de surface universel.
À propos de l’expression « laminé brut »
Nous préférons clarifier ce terme dans le devis plutôt que de faire une supposition. « Laminé brut » peut décrire un état de procédé, tandis que BA, 2B et 2D sont des désignations d’état de surface établies. Si votre plan demande un matériau laminé brut, indiquez également toute exigence de rugosité, d’aspect ou relative au procédé en aval.
Au-delà de la désignation de l’état de surface
Ra
Précisez la rugosité de surface lorsque le procédé en dépend réellement.
Rayures
Elles sont particulièrement importantes sur les composants visibles ou sensibles à l’état de surface.
Marques de laminage
Leur orientation et leur importance peuvent influer sur l’opération suivante.
Propreté
L’huile, les résidus et l’état de manutention peuvent compter avant le collage ou la gravure chimique.
Régularité
La surface doit rester régulière d’une section de la bobine à l’autre.
Faut-il indiquer une valeur Ra ?
Uniquement si elle compte pour la pièce ou si elle est déjà définie sur votre plan. N’ajoutez pas une exigence stricte de rugosité simplement parce que le matériau est appelé tôle de précision. En revanche, si le placage, le collage, la gravure chimique, l’étanchéité ou l’aspect dépendent de la surface, indiquez la limite Ra ainsi que toute exigence concernant les rayures, la propreté ou l’orientation de l’état de surface.
Ra
La surface a-t-elle une incidence sur le procédé suivant ?
Indiquez l’état de surface, la nuance, l’épaisseur et toute exigence Ra,
concernant les rayures ou la propreté déjà spécifiée sur le plan.
Examiner mon exigence de surface →
Refendage de précision · Contrôle des bords et des bavures
Refendage de précision, contrôle des bords et des bavures
Pour une tôle mince de précision en acier inoxydable, la largeur finale n’est qu’une partie du travail de refendage. Si la bavure est trop importante, se trouve du mauvais côté ou varie le long de la bobine, le problème apparaît généralement plus tard — au niveau des guides, des outils d’emboutissage, du bobinage ou de la pièce finie.
Refendage final · Coupe transversale du bord
Jeu entre les couteaux
Un paramètre du procédé qui influe sur le bord de coupe et la bavure.
Largeur finale de la tôle mince
La tolérance de largeur et la qualité du bord doivent être examinées ensemble.
Bord refendu — agrandi
Hauteur de bavure
Faut-il préciser le jeu entre les couteaux de la refendeuse ?
En général, non. Indiquez-nous plutôt le résultat nécessaire pour votre pièce : largeur finale, tolérance de largeur, bavure admissible, orientation de la bavure si elle compte, et état du bord requis. Le jeu de refendage fait partie du réglage du procédé permettant d’obtenir le bord souhaité ; la valeur utile à indiquer dans votre demande de prix est le critère d’acceptation.
01
Largeur finale
Commencez par indiquer la largeur après refendage et la tolérance dont la ligne a réellement besoin.
02
Hauteur de bavure
Si la bavure est critique, indiquez la limite maximale admissible figurant sur le plan.
03
Orientation de la bavure
Indiquez-nous quelle face ou orientation du bord compte pour votre outillage ou votre assemblage.
04
Régularité du bord
Un premier mètre conforme ne suffit pas si la bobine doit défiler en continu.
05
État du bord
Bord refendu par défaut ; traitement spécial du bord uniquement lorsqu’il est techniquement applicable.
Vous avez besoin d’un bord ébavuré ou traité ?
Demandez-le, mais ne supposez pas que toute tôle mince ultrafine peut recevoir le même traitement de bord. L’ébavurage, l’arrondi ou tout autre traitement du bord dépend de la nuance du matériau, de l’épaisseur, de la largeur finale et de la géométrie du bord. Pour les épaisseurs correspondant à une véritable tôle mince, nous confirmons la faisabilité pour la commande concernée avant d’indiquer un état de bord spécial dans le devis.
BORD
L’orientation de la bavure ou l’état du bord a-t-il une incidence sur votre outillage ?
Indiquez la nuance, l’épaisseur, la largeur finale, la tolérance de largeur et
toute exigence concernant les bavures ou le bord figurant sur le plan.
Examiner mon exigence de bord après refendage →
Laminage à froid · Recuit · Finition
De la bobine mère au feuillard fini : fabrication de la tôle mince en acier inoxydable
Vous n’avez pas besoin de nous indiquer comment faire fonctionner chaque machine. Indiquez-nous l’épaisseur finale, l’état métallurgique, la planéité, l’état de surface, la largeur après refendage et les exigences de contrôle. Le procédé de fabrication de la tôle mince de précision en acier inoxydable est ensuite défini en fonction de ces objectifs.
Une bobine, plusieurs possibilités d’influer sur le résultat
Considérez ceci comme un procédé de relaminage de précision typique, et non comme une recette fixe. Certaines étapes peuvent être répétées, déplacées ou inutiles selon la nuance et l’état final.
01
Bobine mère
Commencer par la nuance, la spécification et l’état à réception requis.
02
Laminage à froid de précision
Le relaminage réduit l’épaisseur du feuillard jusqu’à atteindre l’épaisseur de tôle mince et les dimensions visées.
03
Recuit
Utilisé lorsqu’il faut restaurer la ductilité d’un matériau écroui ou obtenir un état recuit.
04
Laminage de skin-pass
Une réduction finale contrôlée peut être utilisée lorsque la dureté, la résistance mécanique ou le comportement élastique font partie de la commande.
05
Planage
La forme du feuillard est corrigée lorsque la planéité, la mémoire de bobine ou l’alimentation en aval le nécessite.
06
Nettoyage
L’état de surface et les résidus de procédé sont traités en fonction de l’état de surface et du niveau de propreté requis.
07
Refendage final
La largeur finale, le bord refendu, l’exigence relative aux bavures et la configuration de la bobine sont définis à cette étape.
08
Contrôle
Les dimensions, l’état, la surface, la forme et les documents convenus sont vérifiés avant la libération.
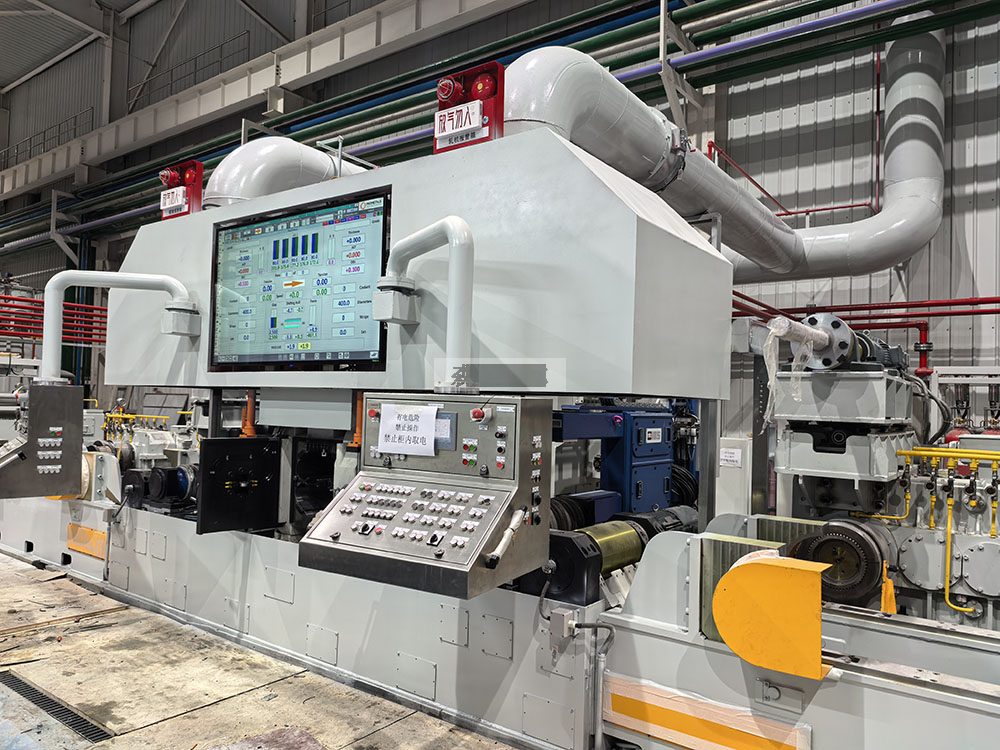
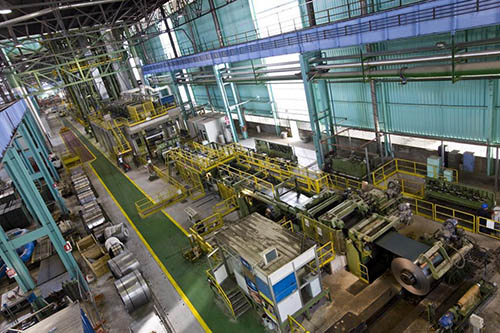
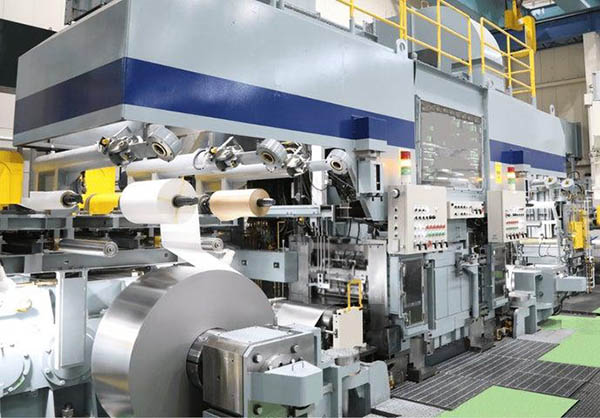
Chaque bobine passe-t-elle par les 8 étapes ?
Non, et c’est important. Une tôle mince commandée à l’état recuit ne nécessite pas automatiquement une étape finale de skin-pass. Un état plus dur destiné à un ressort peut nécessiter une réduction à froid contrôlée après recuit, tandis que les épaisseurs très faibles peuvent demander plusieurs cycles de laminage et de recuit. Le planage, le nettoyage et la finition dépendent également des exigences d’état de surface et de forme indiquées dans la commande.
Résultats visés par le procédé
Épaisseur
Épaisseur finale requise.
État métallurgique
État mécanique requis.
Forme
Planéité et comportement à l’alimentation.
Surface
État de surface et propreté.
Largeur
Dimension finale après refendage.
Libération
Contrôle par rapport à la commande convenue.
BOBINE
Vous avez la spécification finale, mais pas le procédé de fabrication ?
Indiquez la nuance, l’épaisseur, l’état métallurgique, l’état de surface, la largeur et l’utilisation en aval.
Nous pouvons examiner le procédé requis en remontant à partir de la pièce finie.
Examiner mon exigence pour la tôle mince →
Configuration de la bobine · Bobinage · Emballage
La bobine doit être adaptée à votre machine, pas seulement à la caisse d’expédition
La largeur finale ne marque pas la fin d’une commande de tôle mince en acier inoxydable. Avant que la bobine n’arrive sur votre dérouleur ou votre alimentation, nous devons aussi savoir comment vous souhaitez la bobiner, la soutenir et l’emballer, en particulier lorsque le diamètre intérieur, le diamètre extérieur ou le poids de la bobine est limité par votre équipement.
Anatomie de la bobine · Interface avec la machine
OD
ID
Sens de bobinage
Mandrin / support de bobine
Indiquez-nous si votre machine nécessite un alésage ou un dispositif de support particulier.
Poids de la bobine
Le poids maximal de levage ou de chargement sur la machine doit être précisé avant de valider la fabrication de la bobine.
Que devons-nous savoir sur votre dérouleur ?
Vous n’avez pas besoin de nous envoyer la notice de la machine. Quelques limites pratiques suffisent généralement. Si votre ligne n’accepte qu’un certain diamètre d’alésage, diamètre extérieur maximal ou poids de bobine, indiquez ces valeurs dans la demande de prix avant la fabrication de la bobine finale.
Diamètre intérieur de la bobine
L’alésage doit correspondre au mandrin, au dispositif de serrage ou au support utilisé sur votre ligne.
Diamètre extérieur maximal
Utile lorsque le dérouleur, le carter ou l’équipement d’alimentation impose une limite de diamètre physique.
Poids de la bobine
Indiquez-nous la charge maximale que votre équipement ou système de manutention peut supporter en toute sécurité.
Sens de bobinage
Important lorsque le feuillard comporte une face définie, une orientation de bavure, une exigence d’état de surface ou un sens d’alimentation particulier.
Intercalaire
À préciser lorsqu’une protection de surface ou une séparation entre les spires est nécessaire.
Sous quelle forme souhaitez-vous recevoir le matériau ?
Bobine
Précisez le diamètre intérieur, le diamètre extérieur, le poids, le sens de bobinage et la configuration de la bobine lorsque ces éléments comptent.
Longueur de coupe
Indiquez la longueur finale requise et le critère d’acceptation dimensionnel.
Tôle
Utile lorsque le matériau doit être livré à plat plutôt que sous forme de bobine pour une alimentation continue.
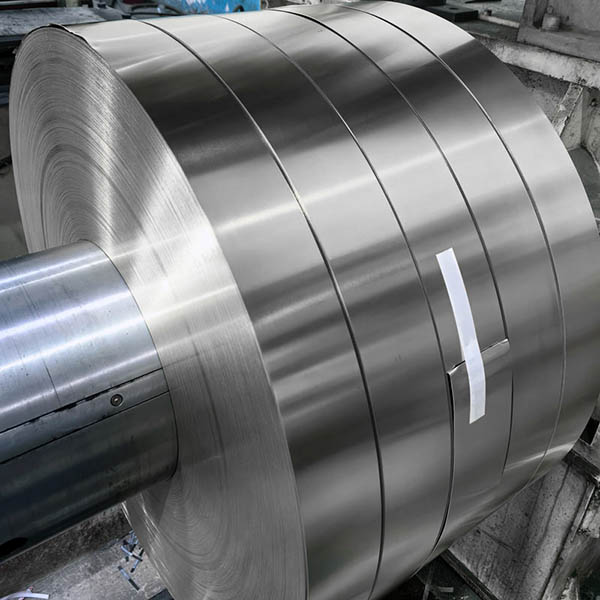
L’emballage commence par la bobine, pas par la caisse en bois
Une tôle mince en acier inoxydable peut présenter une composition chimique et une épaisseur parfaitement conformes, tout en devenir problématique si le bord est endommagé, si les spires bougent pendant le transport ou si la surface frotte contre elle-même. Indiquez-nous toute exigence particulière de réception, de manutention ou d’emballage export avant l’organisation de l’expédition.
Configuration de la bobine
Bobinage stable et support adapté à la forme de livraison convenue.
Intercalaire
Ajouté lorsque l’état de surface spécifié nécessite une séparation entre les spires.
Protection des bords
Prévient les dommages dus à la manutention et au transport sur les bords finis après refendage.
Emballage export
L’emballage final est adapté à la commande et aux exigences d’expédition.
Vous ne connaissez pas encore le diamètre intérieur de la bobine ?
Aucun problème. Indiquez-nous la contrainte de la machine ou de chargement que vous connaissez : diamètre extérieur maximal de la bobine, poids maximal, taille du mandrin, sens d’alimentation ou simplement une photo de l’étiquette de la bobine actuelle. Nous pouvons utiliser ces renseignements pour examiner la configuration finale de la bobine de tôle mince en acier inoxydable au lieu de deviner comment vous comptez l’utiliser.
ID
La tôle mince sera-t-elle alimentée directement sur votre ligne de production ?
Indiquez la largeur requise ainsi que le diamètre intérieur de la bobine, le diamètre extérieur maximal, le poids de la bobine,
le sens de bobinage, l’intercalaire ou toute exigence d’emballage.
Examiner ma configuration de bobine →
Contrôle · Assurance qualité · Traçabilité
Contrôle et assurance qualité.
Le contrôle d’une tôle mince en acier inoxydable ne nécessite pas tous les essais de laboratoire. Il faut les contrôles adaptés à votre commande. L’épaisseur et la largeur peuvent suffire pour un travail ; un autre peut aussi nécessiter l’enregistrement de la dureté, de la rugosité de surface, de la cambrure, des bavures ou de la traçabilité avant la libération.
Ce que les preuves de contrôle doivent réellement montrer
Le plan et la spécification d’achat définissent les critères d’acceptation. Le relevé de contrôle doit permettre de vérifier facilement ces critères par rapport à la bobine reçue.
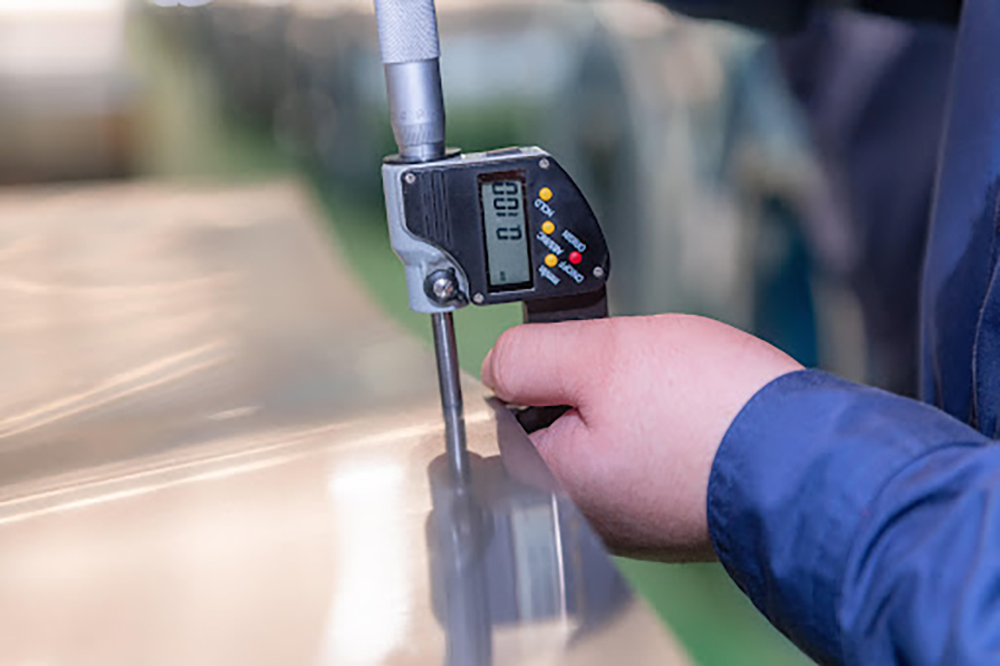
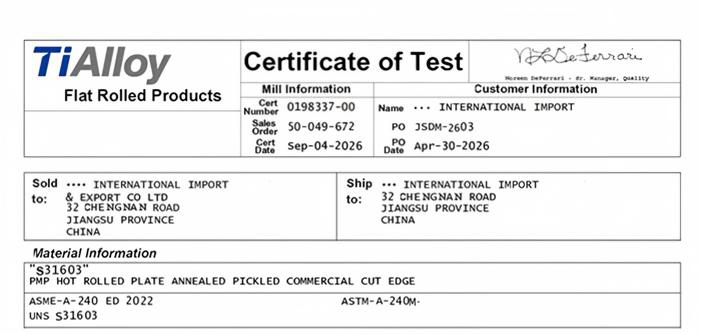
01
Dimensions et forme
Épaisseur
Vérifiée par rapport à l’épaisseur nominale et à la tolérance convenue.
Largeur
Largeur finale après refendage vérifiée par rapport à l’exigence d’achat.
Planéité
Incluse lorsque la forme du feuillard influe sur la manutention ou le procédé en aval.
Cambrure
Importante lorsque le feuillard continu doit passer dans des guides ou de l’outillage.
Bavure
État du bord contrôlé lorsque la hauteur ou l’orientation de la bavure est spécifiée.
02
Mécanique et surface
Dureté
Utile lorsque l’état métallurgique ou l’état écroui fait partie des critères d’acceptation.
Traction
Essai effectué lorsque l’exige la spécification, le plan ou la commande applicable.
Surface
L’état de surface et les exigences convenues de qualité de surface sont vérifiés avant la libération.
Rugosité / Ra
Mesurée lorsqu’une limite numérique de rugosité de surface est spécifiée.
03
Identification et libération
Coulée / lot
L’identité du matériau est mise en correspondance avec la méthode de traçabilité convenue pour la commande.
MTC
Les documents de contrôle requis doivent être précisés sur le bon de commande.
PMI
Ajoutée lorsqu’une identification positive du matériau est spécifiée pour vérifier la nuance.
Tierce partie
Un contrôle ou une présence indépendante peut être organisé s’il est spécifié avant la production.
Faut-il effectuer tous les essais pour chaque commande de tôle mince ?
En général, non. Si seuls l’épaisseur et la largeur de refendage sont des critères d’acceptation, indiquez-le. Si la fonction de ressort de votre pièce dépend de sa dureté, ajoutez l’exigence mécanique. Si la gravure chimique ou le collage dépend de l’état de surface, précisez la finition et la limite de Ra. Si la traçabilité, l’identification positive des matériaux (PMI) ou un contrôle par un tiers est obligatoire, indiquez-le dans la demande de devis afin de convenir du procédé de contrôle avant le début de la production.
Avant libération
Mesurer
Contrôler les dimensions physiques spécifiées.
Vérifier
Contrôler l’état, la surface et les autres critères d’acceptation prévus à la commande.
Tracer
Faire correspondre l’identité du matériau aux documents convenus pour la coulée ou le lot.
Documenter
Fournir les éléments de contrôle exigés par le bon de commande.
Contrôle qualité
Vous avez un plan de contrôle client ou un plan technique ?Envoyez-le avec la spécification du feuillard. Nous pourrons examiner les contrôles dimensionnels, mécaniques, de surface et de traçabilité à prévoir avant l’établissement du devis.
Examiner mes exigences de contrôle →
Emboutissage · Gravure chimique · Mise en forme
Feuillard en acier inoxydable pour l’emboutissage, la gravure chimique et la mise en forme
Deux clients peuvent acheter la même nuance d’acier inoxydable et avoir besoin de feuillards très différents. Une presse à outils progressifs exige une alimentation stable et des rives de bonne qualité. Une ligne de gravure chimique peut davantage dépendre de l’épaisseur, de la surface et de la propreté. C’est l’opération suivante qui détermine les caractéristiques réellement nécessaires au matériau.
Feuillard en acier inoxydable
Votre procédé
État requis du feuillard
01
Emboutissage progressif
La stabilité de l’alimentation et la répétabilité du positionnement dans l’outil sont essentielles.
02
Gravure chimique
La régularité de l’épaisseur et la propreté prévisible de la surface deviennent essentielles.
03
Mise en forme
L’état métallurgique doit permettre une formabilité suffisante pour obtenir la déformation requise.
04
Formage de ressorts
Commencez par définir la résistance mécanique requise et le comportement élastique de la pièce finie.
Ne commencez pas par demander : « Quel est votre meilleur feuillard ? »
Commencez par la pièce. Précisez si elle sera emboutie, gravée chimiquement, pliée, étirée ou mise en forme pour obtenir un composant ressort. Indiquez ensuite les problèmes qui surviennent généralement si le matériau ne convient pas : alimentation, fissuration, retour élastique, rayures, bavures, positionnement ou variations d’épaisseur. Il sera alors beaucoup plus facile d’établir une spécification pertinente pour le feuillard en acier inoxydable.
Remonter le procédé à partir des opérations prévues
État métallurgique
Quel degré de souplesse, de résistance mécanique ou de comportement élastique le feuillard doit-il présenter ?
Tolérance
Quelles variations dimensionnelles le procédé peut-il réellement accepter ?
Planéité
Le feuillard doit-il rester bien aligné ou à plat dans l’outillage ?
État de surface
La gravure chimique, le collage, l’aspect ou le contact avec l’outillage rendent-ils ce critère essentiel ?
Rive et bavure
La rive refendue aura-t-elle une incidence sur l’alimentation, la mise en forme, l’empilage ou l’assemblage ?
SUIVANT
Vous savez déjà ce qui se passera après la livraison de la bobine ?Envoyez le plan et précisez si le feuillard sera embouti, gravé chimiquement, mis en forme ou utilisé pour une pièce ressort. Nous pourrons déterminer l’état du matériau en remontant le procédé depuis les opérations en aval.
Examiner mon application →
Applications et profils d’approvisionnement
Du feuillard en acier inoxydable à la pièce dont vous avez besoin
Un ressort, une cale, un écran thermique et une pièce électronique gravée peuvent tous être fabriqués à partir d’acier inoxydable mince, mais ils ne doivent pas tous faire l’objet de la même spécification d’achat. Choisissez l’application ci-dessous : les critères de choix du matériau s’adapteront à votre besoin.
Ressorts · Clips · Contacts · Emboutissage de précision
Ressorts et pièces embouties de précision
Si la pièce finie doit fléchir, reprendre sa forme ou passer dans une presse à outils progressifs, nous commençons par examiner l’état mécanique et le comportement à l’alimentation, pas seulement le « feuillard en acier inoxydable ».
Procédé de fabrication du matériau
Les nuances 301 et 304 sont des choix courants au départ ; le plan, l’objectif de résistance mécanique et les exigences de mise en forme déterminent la nuance finale.
Forme de livraison
Une bobine refendue avec précision convient naturellement à l’emboutissage en continu ; des pièces découpées peuvent être envisagées pour des composants individuels.
À indiquer dans la demande de devis
Épaisseur · largeur · état métallurgique ou objectif mécanique · planéité / cambrure · exigences concernant les rives et les bavures · configuration de la bobine.
Commande type
Feuillard en acier inoxydable 301 / 304 ou feuillard de précision · épaisseur et largeur spécifiées · état mécanique requis · bobine refendue · rives conformes au plan si nécessaire.
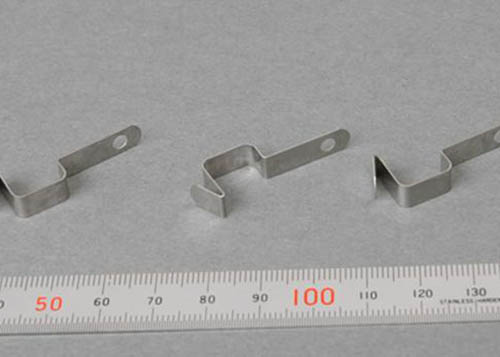
Cale · Entretoise · Rondelle · Joint mince
Cales et joints
La question essentielle est souvent plus simple : avec quelle précision la pièce finie doit-elle maintenir un écartement ou une géométrie d’étanchéité ? L’épaisseur, la tolérance et la planéité figurent donc parmi les principaux critères de la demande de devis.
Procédé de fabrication
Les nuances 304 / 304L et 316L sont couramment utilisées ; le choix de la nuance dépend de l’exposition à la corrosion, des opérations de mise en forme et des exigences du plan.
Forme de livraison
Bobine, bobine refendue, longueur découpée ou tôle mince, selon que l’acheteur emboutit les pièces en continu ou les découpe individuellement.
Ajouter à la demande de devis
Épaisseur nominale · tolérance d’épaisseur · largeur finie / dimensions de la tôle · état métallurgique · surface · planéité · exigences concernant les rives.
Commande type
Feuillard mince pour cales en acier inoxydable · nuance spécifiée · épaisseur exacte et tolérance · bobine ou tôle découpée · finition et état des rives adaptés au mode de fabrication de la cale ou du joint fini.
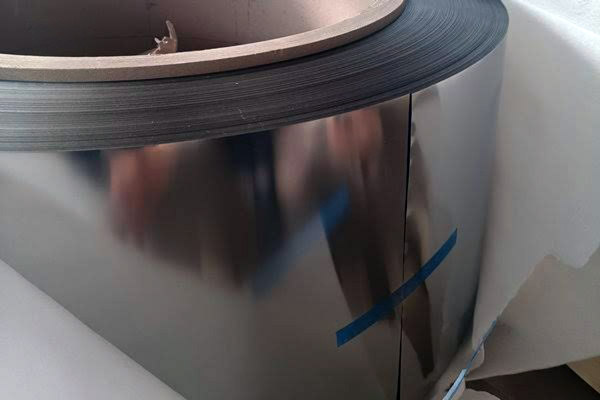
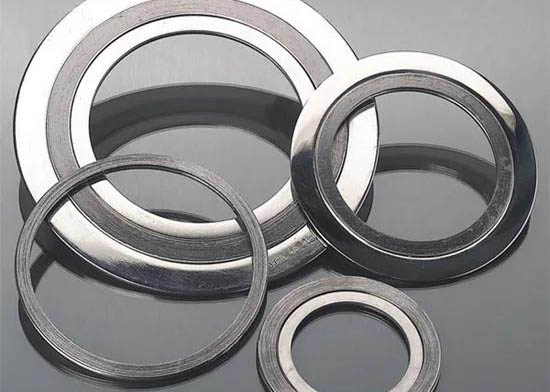
Écran thermique · Feuillard mis en forme · Structure en nid d’abeilles
Écrans thermiques et structures en nid d’abeilles
Un faible épaisseur ne signifie pas automatiquement que le procédé de fabrication du matériau sera le même. Indiquez-nous la température de service, l’environnement et la façon dont le feuillard sera mis en forme ou assemblé. Ces éléments comptent davantage que le choix d’une nuance dans une liste d’applications.
Procédé de fabrication
La nuance d’acier inoxydable est choisie en fonction de la température, de l’exposition à la corrosion et des exigences de mise en forme et d’assemblage.
Forme de livraison
Bobine, feuillard de précision ou tôle découpée, selon les opérations ultérieures de mise en forme, d’ondulation ou de fabrication.
Ajouter à la demande de devis
Nuance ou conditions de service · épaisseur · largeur · état métallurgique / aptitude à la mise en forme · surface · exigences géométriques · procédé en aval.
Commande type
Bobine mince ou feuillard mince en acier inoxydable pour la fabrication de pièces thermiques ou en nid d’abeilles · environnement de service spécifié · état requis pour la mise en forme · largeur finie · exigences de contrôle applicables.
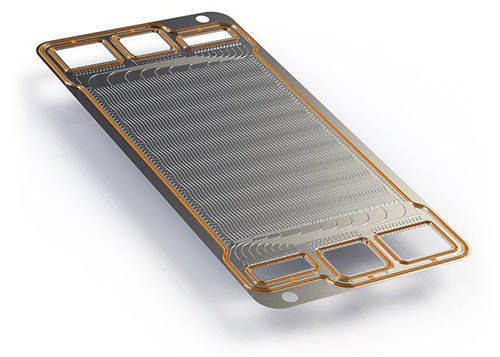
Électronique · Blindage · Contacts · Composants de batterie
Composants électroniques et liés aux batteries
Les pièces électroniques rendent généralement très visibles les petites irrégularités. Indiquez-nous si le feuillard est embouti, gravé chimiquement, collé, utilisé comme contact ou simplement comme couche structurelle mince. Ces éléments modifient les critères importants de la spécification du matériau.
Procédé de fabrication
Les nuances 301, 304, 316L ou des nuances ferritiques peuvent être envisagées selon la résistance mécanique, la résistance à la corrosion, le magnétisme et la fonction électrique ou mécanique de la pièce.
Forme de livraison
Bobine refendue de précision ou tôle découpée selon les exigences d’emboutissage en continu, de gravure chimique, d’assemblage et de prototypage.
Ajouter à la demande de devis
Tolérance d’épaisseur · état métallurgique · surface · propreté · planéité · rive refendue · enroulement de la bobine et procédé en aval.
Commande type
Feuillard de précision en acier inoxydable pour composants électroniques ou liés aux batteries · nuance définie par le plan · épaisseur et surface contrôlées · bobine refendue ou tôle · contrôle adapté à l’application.
Pile à combustible · Diaphragme · Composant industriel de précision
Piles à combustible et composants industriels de précision
Pour un composant mince mis en forme destiné à une pile à combustible ou à une application industrielle, l’environnement de service et le procédé en aval doivent primer sur une recommandation générique de nuance. La résistance à la corrosion, la mise en forme, la surface et la maîtrise des dimensions peuvent toutes être importantes en même temps.
Procédé de fabrication
Les nuances austénitiques ou autres nuances d’acier inoxydable résistantes à la corrosion sont examinées en fonction du plan, de l’environnement et des exigences de mise en forme ou de gravure chimique.
Forme de livraison
Bobine de précision, feuillard refendu ou tôle découpée selon le composant fini et le procédé de fabrication.
Ajouter à la demande de devis
Nuance / conditions de service · épaisseur et tolérance · largeur · état métallurgique · surface · planéité · contrôle et traçabilité.
Commande type
Feuillard mince ou feuillard en acier inoxydable de précision · conditions de service définies par le plan · contrôles dimensionnels et de surface requis · forme de livraison finale · documents de contrôle spécifiés.
Applications
Ressorts
Cales
Joints
Écrans thermiques
Électronique
Batteries
Piles à combustible
Nid d’abeilles
Pièces de précision
Quel feuillard en acier inoxydable choisir pour votre application ?
Il n’existe pas de réponse universelle. Commencez par la pièce et l’étape de fabrication suivante. Pour un ressort, il faut s’intéresser à l’état métallurgique et au comportement mécanique ; pour une cale, à la maîtrise de l’épaisseur ; pour une pièce électronique gravée, à la régularité de l’épaisseur et de la surface ; pour un composant thermique ou destiné à une pile à combustible, à l’environnement de service ainsi qu’à la mise en forme. Communiquez-nous d’abord ces exigences : il sera alors beaucoup plus facile de définir une spécification adaptée au matériau.
PIÈCE
Vous avez le plan d’une pièce finie ?Envoyez-nous l’application, la nuance si elle a déjà été sélectionnée, l’épaisseur, la largeur, l’état métallurgique et le procédé en aval. Nous pourrons examiner la spécification du feuillard en fonction de la pièce que vous devez réellement fabriquer.
Étudier mon application →
Outils d’ingénierie pour le feuillard en acier inoxydable
Convertisseur d’épaisseur de feuillard
Convertissez avec précision l’épaisseur du feuillard en acier inoxydable entre les jauges, les millimètres et les pouces pour établir des spécifications précises.
Générateur de demande de devis pour feuillard
Définissez les exigences relatives à votre feuillard en acier inoxydable et générez instantanément une demande de devis normalisée.
Sélecteur de nuance pour feuillard
Comparez les propriétés mécaniques et les compositions chimiques pour choisir la nuance de feuillard en acier inoxydable la mieux adaptée.
Calculateur de bobine de feuillard
Calculez le poids, la longueur et le diamètre extérieur de la bobine de feuillard afin d’optimiser votre planification de production et d’expédition.
FAQ sur le feuillard en acier inoxydable — échantillons, quantité minimale de commande, certificats et livraison
Oui. Indiquez les plages d’épaisseur que vous souhaitez utiliser et nous vous enverrons un jeu d’échantillons. Il nous suffit de connaître la quantité de matériau nécessaire pour que vous puissiez le découper, le mettre en forme ou l’enrouler, afin de vous éviter d’investir trop dans la commande initiale.
Tendance actuelle