Kontaktieren Sie TiAlloy

Edelstahlfolie · Präzisionsband · Spaltbandcoil
Hersteller von Edelstahlfolie & Lieferant von Präzisionsband
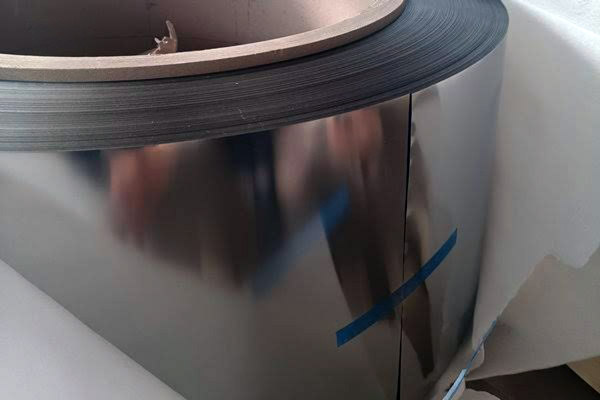
TiAlloy liefert Präzisions-Edelstahlfolie und dünnes Edelstahlband als Coil, Spaltbandcoil und Zuschnitt für das Stanzen, chemische Ätzen, Passscheiben, Federn und industrielle Präzisionsbauteile.
Zu den gängigen Werkstoffen zählen 301, 304 / 304L, 316L, 321 und 430. Werkstoffgüte, Dicke, Breite, Zustand, Oberfläche, Toleranz und Kantenbeschaffenheit werden auf den nachfolgenden Fertigungsprozess und die Bestellspezifikation abgestimmt.
Lieferform
Coil · Spaltbandcoil · Zuschnitt
Werkstoffe
301 · 304 / 304L · 316L · 321 · 430
Bestellung festlegen
Dicke · Breite · Zustand · Toleranz · Oberfläche
Typische Folgeprozesse
Stanzen · Ätzen · Passscheiben · Federn
Folie oder Präzisionsband?
Wo Folie aufhört und Präzisionsband beginnt
Wenn in Ihrer technischen Zeichnung 0,10 mm Edelstahl angegeben sind, müssen Sie sich nicht lange fragen, ob ein Walzwerk das Material als Folie und ein anderes als Präzisionsband bezeichnet. Beide Begriffe werden bei dieser Dicke verwendet.
Für die Bestellung zählen die genaue Dicke, Breite, der Zustand, die Toleranz, die Oberfläche und die Kantenbeschaffenheit. Diese Angaben sind zwischen Walzwerken viel eindeutiger als der Begriff „Folie“.
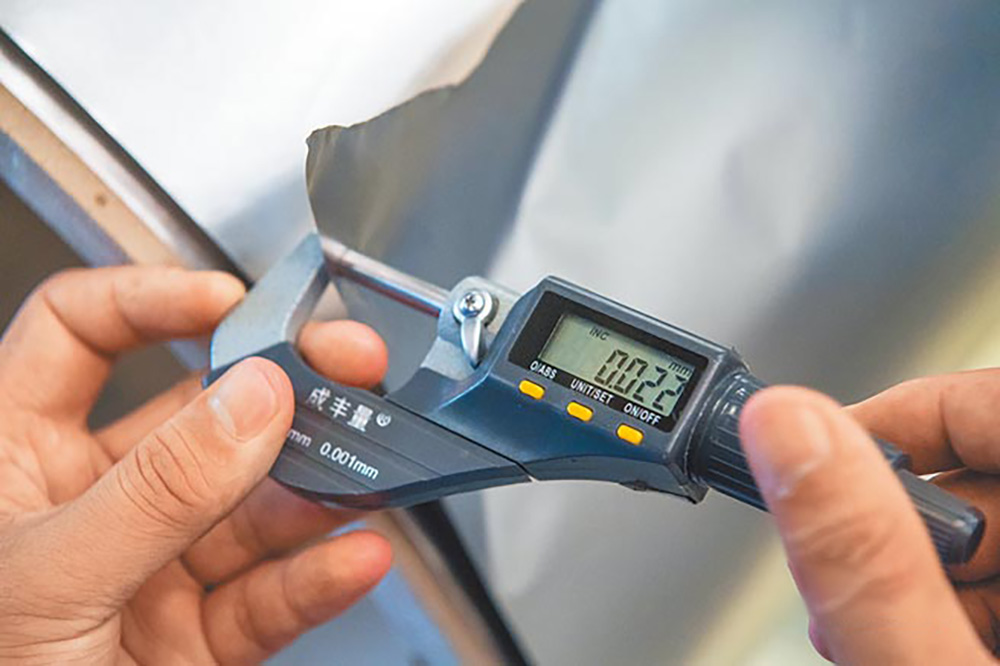
Betrachten Sie es als einen sich überschneidenden Dickenbereich
Nicht alle Präzisionswalzwerke verwenden dieselbe kommerzielle Abgrenzung. Die Bezeichnungen überschneiden sich daher, statt an einer einheitlichen offiziellen Grenze aufeinanderzutreffen.
0,010 mm 10 μm · 0.00039 in
0,050 mm 50 μm · 0.00197 in
0,100 mm 100 μm · 0.00394 in
0,127 mm 127 μm · 0.00500 in
Ultradünne Folie
Edelstahlfolie
Präzisionsband
Dünnes Blech / Band
Was sollte Ihre Anfrage enthalten?
Nennen Sie zuerst die tatsächliche Dicke und Breite. Geben Sie außerdem Zustand, Toleranz, Oberfläche und Kantenbeschaffenheit an, sofern diese für das Bauteil relevant sind. Wenn in Ihrer vorhandenen Zeichnung lediglich „Edelstahlfolie“ steht, senden Sie sie uns trotzdem. Die fehlenden Angaben können wir vor dem Angebot gemeinsam mit Ihnen klären.
μm
Kennen Sie die Dicke bereits? Senden Sie uns zunächst Dicke und Breite. Anschließend können wir klären, ob das Walzwerk das Material als Folie oder Präzisionsband einstuft.
Meine Folienabmessungen senden →
Auswahl der Werkstoffgüte
Edelstahlfolien-Werkstoffgüten nach Anwendung
Sie müssen bei einer Anfrage nicht gleich die passende Werkstoffgüte kennen. Beschreiben Sie zuerst, was das Bauteil leisten muss: zurückfedern, sich gut umformen lassen, einer korrosiven Umgebung standhalten, auf einen Magneten reagieren oder bei Wärme eingesetzt werden.
So finden wir meist deutlich schneller die passende Edelstahlfolien-Werkstofffamilie, als wenn wir sechs Datenblätter zur chemischen Zusammensetzung vergleichen.
Was ist für Ihr Bauteil am wichtigsten?
Festigkeit Rückfederung und Rückstellvermögen
Umformbarkeit Biegen und Stanzen
Korrosion Feuchtigkeit und Chemikalien
Magnetismus magnetisches Verhalten
Temperatur Einsatz bei Wärme
301
Mehr Federwirkung und Festigkeit
Für Federkontakte, Klammern oder Bauteile, die nach dem Umformen gut zurückfedern müssen, ist 301 meist eine der ersten Werkstoffgüten, die sich zu prüfen lohnt.
Federfolie · Klammern · Kontakte · PräzisionsstanzteileEin sinnvoller Ausgangspunkt
Für allgemeine Anwendungen mit Edelstahlfolie, Passscheiben, geätzten Teilen und leichter Umformung bietet 304 eine ausgewogene Lösung, ohne die Spezifikation unnötig kompliziert zu machen.
Passscheiben · Ätzen · Umformteile · allgemeine BauteileWann die kohlenstoffarme Variante relevant ist
Wenn in Ihrer Zeichnung bereits 304L gefordert ist oder der niedrige Kohlenstoffgehalt wegen des Schweißens und des vorgeschriebenen Werkstoffzustands eine Rolle spielt, geben Sie das bitte gleich an. 304 und 304L sollten nicht als identische Bestellung behandelt werden.
Geschweißte Baugruppen · Passscheiben · präzise UmformteileWenn Korrosion stärker ins Gewicht fällt
Wenn die Folie Chloriden, Feuchtigkeit oder einer anspruchsvolleren chemischen Umgebung ausgesetzt ist, ziehen wir häufig als Nächstes 316L in Betracht. Nennen Sie uns die tatsächlichen Einsatzbedingungen, dann prüfen wir die Auswahl.
Chemische Bauteile · Dichtungen · Passscheiben · geätzte Komponenten
321
Wenn Wärme zum Einsatz gehört
Für Folie, die bei erhöhten Temperaturen oder Temperaturwechseln eingesetzt wird, kann 321 besser geeignet sein. Nennen Sie uns die Betriebstemperatur und das Fertigungsverfahren, statt nur nach „Hochtemperaturfolie“ zu fragen.
Hitzeschilde · thermische Bauteile · beheizte Baugruppen
430
Benötigen Sie magnetische Edelstahlfolie?
430 ist eine ferritische, magnetische Option für Bauteile, bei denen magnetisches Verhalten erwünscht ist und die Einsatzumgebung nicht dieselbe Korrosionsbeständigkeit wie bei 316L erfordert.
Magnetische Bauteile · Haushaltsgerätekomponenten · umgeformtes BandDie Werkstoffgüte ist nur die halbe Antwort.
Sobald die Werkstoffgüte eingegrenzt ist, ist der Zustand ebenso wichtig. Eine weiche 301-Folie und ein hartgewalztes 301-Federband können sich im selben Stanzwerkzeug völlig unterschiedlich verhalten. Darum geht es im nächsten Abschnitt.
301
Sie sind unsicher, welche Werkstoffgüte passt? Senden Sie uns Dicke, Verwendungszweck und Einsatzumgebung der Folie. Damit können wir die Auswahl bereits eingrenzen.
Meine Folien-Werkstoffgüte prüfen lassen →
Edelstahlfolie
Zustände und Oberflächen von Edelstahlfolie
Edelstahlfolie wird nach Werkstoffgüte, Dicke, Zustand und Oberflächenbeschaffenheit geliefert. Bei dünnen Abmessungen beeinflusst die Kaltumformung Festigkeit, Rückfederung und Umformbarkeit stark. Die Legierungszusammensetzung bestimmt dagegen Korrosionsbeständigkeit, Temperaturbeständigkeit und Verhalten bei der Fertigung.
Austenitisch
Ferritisch
Duplexstahl
Von geglüht bis Federzustand
BA / 2B / 2D
Werkstoffgüten für Edelstahlfolie
Gängige Werkstoffgüten für Folie und Präzisionsband eignen sich für allgemeine Korrosionsbedingungen, Federanwendungen, Bauteile für erhöhte Temperaturen und chloridhaltige Umgebungen.
UNS / EN S20100 / 1.4372
Typische Norm ASTM A240
Werkstoffcharakter Nickelarme austenitische Werkstoffgüte mit starker Kaltverfestigung
Typische Folienanwendung Dekoratives Band und leicht umgeformte Bauteile
UNS / EN S30100 / 1.4310
Typische Norm ASTM A666
Werkstoffcharakter Starke Kaltverfestigung mit möglichem Federzustand
Typische Folienanwendung Federn, Klammern, Membranen, Zungen und präzise Stanzteile
UNS / EN S30400 / 1.4301
Typische Norm ASTM A240 / A666
Werkstoffcharakter Austenitische Werkstoffgüte für allgemeine Anwendungen mit guter Umformbarkeit und Korrosionsbeständigkeit
Typische Folienanwendung Passscheibenmaterial, Dichtungen, Folienumhüllungen und Umformteile
UNS / EN S30403 / 1.4307
Typische Norm
ASTM A240 / A666
Werkstoffcharakter Kohlenstoffarme 304-Werkstoffgüte für geschweißte dünne Querschnitte
Typische Folienanwendung Geschweißte dünnwandige Baugruppen, Auskleidungen und umgeformte Folienbauteile
UNS / EN S31600 / S31603 · 1.4401 / 1.4404
Typische Norm
ASTM A240 / A666
Werkstoffcharakter Molybdänhaltige austenitische Werkstoffgüten mit verbesserter Chloridbeständigkeit
Typische Folienanwendung Chemische, maritime und medizinische Anwendungen sowie dünne Präzisionsbauteile
UNS / EN S32100 / 1.4541
Typische Norm
ASTM A240
Werkstoffcharakter Titanstabilisierter austenitischer Edelstahl
Typische Folienanwendung Hitzeschilde, Abgaskomponenten und Folienbauteile für erhöhte Temperaturen
UNS / EN S30908 / 1.4833
Typische Norm
ASTM A240
Werkstoffcharakter Höherer Chrom- und Nickelgehalt für Oxidationsbeständigkeit bei erhöhten Temperaturen
Typische Folienanwendung Ofenbauteile, Hitzeschilde und gefertigte Bauteile für hohe Temperaturen
UNS / EN S31008 / 1.4845
Typische Norm
ASTM A240
Werkstoffcharakter Chrom-Nickel-Edelstahl für erhöhte Einsatztemperaturen
Typische Folienanwendung Ofenleitbleche, Wärmeschilde und Bauteile für den Einsatz bei hohen Temperaturen
UNS / EN S43000 / 1.4016
Typische Norm
ASTM A240
Werkstoffcharakter Ferritischer, magnetischer Edelstahl mit niedrigem Nickelgehalt
Typische Folienanwendung Haushaltsgeräte, Abschirmungen und allgemeine Anwendungen mit ferritischem Band
UNS / EN S32205 / 1.4462
Typische Norm
ASTM A240
Werkstoffcharakter Duplexstahl mit hoher Festigkeit und verbesserter Chloridbeständigkeit
Typische Folienanwendung Spezielle dünne Bauteile für Prozessanlagen und chloridhaltige Umgebungen
Zustand von Edelstahlfolie
Kaltumformung verändert Festigkeit, Härte, Dehnung und Rückfederung. Der geforderte Zustand sollte daher zusammen mit der Legierungs-Werkstoffgüte und der endgültigen Foliendicke angegeben werden.
Der Zustand der Folie wird durch den abschließenden Kaltwalz- und Wärmebehandlungszustand bestimmt.
Kaltgewalzter Zustand
Geglühtes, hartes und federhartes Folienmaterial
Geglühtes Folienmaterial lässt sich am besten umformen, während die verbliebene Kaltverformung Festigkeit und Steifigkeit erhöht. Je nach gewählter Edelstahlgüte sind Viertelhart-, Halbhart-, Vollhart- und Federzustände verfügbar.
| Zustand | Werkstoffzustand | Typische Anwendung |
|---|---|---|
| Geglüht | Weicher, rekristallisierter Zustand | Biegen, Ziehen und umgeformte Folienbauteile |
| Viertelhart | Leichte verbleibende Kaltverformung | Umformteile mit erhöhtem Steifigkeitsbedarf |
| Halbhart | Mittlere verbleibende Kaltverformung | Flache oder leicht umgeformte Bauteile |
| Vollhart | Starke Kaltumformung | Passscheibenmaterial und dünne Bauteile mit hoher Festigkeit |
| Federhart | Werkstoffgütenabhängiger Zustand mit hoher Festigkeit | Federn, Zungen, Klammern und Rückstellelemente |
Die Oberflächenbeschaffenheit kann zusammen mit Foliendicke, Zustand und Breite spezifiziert werden.
Oberflächenbeschaffenheit
Oberflächen BA, 2B und 2D für Edelstahlfolie
Die Oberflächenbeschaffenheit beeinflusst Aussehen, Reflexionsvermögen, Umformverhalten und nachfolgende Bearbeitungsschritte. Je nach geforderter Werkstoffgüte, Dicke und Fertigungsroute sind blankgeglühte Oberflächen sowie Ausführungen in 2B und 2D lieferbar.
BA / 2R
Blankgeglühte Oberfläche aus einer kontrollierten Schutzatmosphäre mit hohem Reflexionsvermögen und sauberem Erscheinungsbild.
2B
Kaltgewalzt, geglüht und gebeizt, mit leichtem abschließendem Dressierwalzen. Weit verbreitet für allgemeine technische Anwendungen und gefertigte Bauteile.
2D
Kaltgewalzt, geglüht und ohne abschließendes Dressierwalzen gebeizt; dadurch entsteht eine mattere Oberfläche.
Folienspezifikation
Bestellangaben
Dicke und Breite
Geben Sie die Dicke als Dezimalwert, die Bandbreite und die geforderte Maßtoleranz an.
Werkstoffgüte und Zustand
Geben Sie die Edelstahlgüte und den geglühten oder kaltverformten Zustand an.
Oberfläche und Kante
BA, 2B, 2D und gegebenenfalls die geforderte Spalt- oder Kantenbeschaffenheit.
Coil oder Blech
Legen Sie Coil, Band oder Tafelschnitt sowie Menge und Verpackungsanforderungen fest.
Präzisionsfolien-Lieferung
Die endgültige Verfügbarkeit hängt von Werkstoffgüte, Foliendicke, Bandbreite, Zustand, Oberflächenbeschaffenheit und Bestellmenge ab. Spalten, Ablängen, Coil-Ausführung und Schutzverpackung können mit dem Angebot bestätigt werden.
FOLIE
Edelstahl
Preise für Edelstahlfolie anfragen
Angebot für Folie anfragen
Nennen Sie Werkstoffgüte, Dicke, Breite, Zustand, Oberflächenbeschaffenheit und Menge, damit wir Verfügbarkeit und Preis anbieten können.
Zustand und mechanische Eigenschaften
Gleiche Werkstoffgüte. Ganz andere Folie.
Wenn Sie uns „301-Edelstahlfolie“ nennen, kennen wir erst die Hälfte der Anforderungen. Eine weichgeglühte 301-Folie und ein vollhartes 301-Band können sich im selben Stanzwerkzeug sehr unterschiedlich verhalten.
Die nächste Frage ist daher einfach: Muss sich das Bauteil leicht umformen lassen, oder soll es mit mehr Festigkeit und Federwirkung zurückfedern? Die Antwort weist meist auf den passenden Zustand hin.
Eine praktische Auswahlhilfe
Je stärker die Umformung, desto eher sollte der Werkstoff weich bleiben. Sind Festigkeit, Härte und Rückfederung wichtiger, ist meist ein stärker kaltverformter Zustand gefragt.
Von leichter Umformbarkeit bis zu stärkerer Federwirkung
Geglüht
Beginnen Sie hier, wenn das Bauteil möglichst leicht gebogen, gezogen oder umgeformt werden muss.
1/4H
Etwas höhere Festigkeit bei weiterhin guter Umformbarkeit.
1/2H
Oft der Mittelweg, wenn sowohl Festigkeit als auch Umformbarkeit wichtig sind.
3/4H
Festigkeit und Federwirkung haben nun Vorrang vor starker Umformung.
Vollhart
Für Anwendungen, bei denen eine höhere Festigkeit durch Kaltverformung wichtiger ist als eine große Duktilität.
Feder- / mechanische Anforderung
Wenn in der Zeichnung lediglich „Federzustand“ steht, nennen Sie uns nach Möglichkeit die erforderliche Zugfestigkeit, Streckgrenze, Härte oder Federanforderung an das fertige Bauteil. Federwerkstoff ist kein einheitlicher Zustand, der bei jeder Edelstahlgüte exakt dasselbe bedeutet.
Härte
nimmt in der Regel zu →
Festigkeit
nimmt tendenziell zu →
Rückfederung
wird in der Regel wichtiger →
Umformbarkeit
nimmt in der Regel ab →
Was sollten Sie uns senden?
Wenn in Ihrer Zeichnung bereits 1/2 hart, vollhart oder ein Bereich mechanischer Eigenschaften angegeben ist, senden Sie die Angabe genau wie aufgeführt. Falls nicht, beschreiben Sie die Funktion des Bauteils und den Umfang der Umformung. Bei Edelstahl-Federfolie und Präzisionsband ist das meist hilfreicher, als den Zustand allein anhand der Werkstoffgüte zu schätzen.
1/2H
Ist der Zustand bereits in der Zeichnung angegeben? Senden Sie Werkstoffgüte, Dicke und geforderten mechanischen Zustand. Falls nicht, beschreiben Sie, wie sich das Bauteil umformen und zurückfedern soll.
Meine Zustandsanforderung prüfen lassen →
Normen und Spezifikationsroute
Für eine Folienbestellung kann mehr als eine Norm erforderlich sein
Wenn in Ihrer Zeichnung bereits ASTM A666, EN 10151 oder JIS G 4305 steht, übernehmen Sie diese Angabe. Wenn dort nur „304-Edelstahlfolie, 0,05 mm“ steht, reicht das für den Anfang ebenfalls. Wir müssen lediglich unterscheiden, welche Anforderungen den Werkstoff und welche das fertige Band bestimmen.
ASTM-Spezifikation
ASTM A240 + A480
Eine gängige ASTM-Route für Bestellungen auf Basis von Edelstahlblech oder -band. A240 enthält die Produktspezifikation; A480 legt die dazugehörigen allgemeinen Anforderungen fest.
ASTM A666
Diese Norm ist meist besonders relevant, wenn Ihre austenitische Edelstahlfolie geglüht oder kaltverformt bestellt wird und der Zustand mitberücksichtigt werden muss.
Die Norm gibt den Rahmen vor. Mit Werkstoffgüte, Zustand, Abmessungen und Abnahmekriterien wird die Bestellung vollständig festgelegt.
EN- · ISO- · JIS-Spezifikation
EN 10088-2
Nützlich, wenn die Bestellung auf europäischen technischen Lieferbedingungen für korrosionsbeständiges Edelstahlblech oder -band basiert.
EN 10151
Wenn Sie tatsächlich Edelstahl-Federband statt einfach nur dünnem Edelstahl kaufen, sollten Sie diese Norm prüfen, denn der mechanische Zustand wirkt sich auf das fertige Bauteil aus.
ISO 9445 · JIS G 4305
ISO 9445 ist hilfreich, wenn Abmessungen und Form eigene Toleranzanforderungen haben. JIS G 4305 ist die gängige japanische Norm für kaltgewalzte Edelstahlplatte, -bleche und -bänder.
Welche Norm sollten Sie in der Anfrage nennen?
Wählen Sie eine Norm nicht nur deshalb, weil sie für eine andere Bestellung von 304-Folie verwendet wurde. Orientieren Sie sich an Ihrer Zeichnung und am fertigen Bauteil. Wenn der Zustand entscheidend ist, geben Sie das an. Wenn Dicke, Breite, Ebenheit oder Säbeligkeit den Produktionsablauf beeinträchtigen können, weisen Sie ebenfalls darauf hin. Dann können wir vor der Angebotsabgabe die Produktnorm und Toleranzanforderungen abstimmen.
Eine zweckmäßige Spezifikation für Edelstahlfolie wird üblicherweise in dieser Reihenfolge zusammengestellt:
01
Norm
ASTM-, EN-, ISO- oder JIS-Spezifikation.
02
Werkstoffgüte
301, 304, 316L, 321, 430…
03
Zustand
Geglüht, 1/2H, vollhart oder mit Zielwerten für Eigenschaften.
04
Toleranz
Anforderungen an Dicke, Breite und Form.
SPEZIFIKATION
Sie sind unsicher, welche Norm für die Bestellung gilt? Senden Sie uns die Zeichnung sowie die bereits bekannten Angaben zu Werkstoffgüte, Dicke und Zustand. Vor der Angebotserstellung können wir gemeinsam die passende Spezifikationsroute festlegen.
Meine Folienspezifikation prüfen lassen →
Dicke · Breite · Präzisionstoleranz
Dicke, Breite und Präzisionstoleranz
Wenn Sie Edelstahlfolie mit 0,05 mm Dicke anfragen, kennen wir die Nenndicke, aber noch nicht die zulässige Abweichung für Ihr Bauteil. Dicke, Breite und die jeweiligen Toleranzen müssen gemeinsam geprüft werden, bevor wir das Coil anbieten.
Nennen Sie uns den Wert, den Ihre Zeichnung tatsächlich vorgibt.
„Präzisionsfolie“ ist keine Toleranzangabe. Wenn in der Zeichnung eine Nenndicke mit Plus-/Minustoleranz steht, senden Sie uns die Angabe genau so. Dasselbe gilt für die Spaltbreite. Vor der Angebotsabgabe prüfen wir, ob die geforderte Toleranz bei der jeweiligen Werkstoffgüte, im gewählten Zustand, bei der angegebenen Breite und Bestellmenge eingehalten werden kann.
304L
0,050 mm
120 mm breit
1/2 hart
Spaltbandcoil
Spezifikation der Abmessungen in drei Stufen
Angaben zum verfügbaren Lieferumfang werden erst ergänzt, nachdem Werkstoffgüte, Zustand und Fertigungsroute geprüft wurden.
| Spezifikationspunkt | Angabe für die Anfrage | Was wir vor dem Angebot bestätigen | Warum es wichtig ist |
|---|---|---|---|
| 01 — Dicke | |||
| Nenndicke | Exakter Wert in mm, μm oder Dezimalzoll | Werkstoffgüte, Zustand und geforderte Dicke werden gemeinsam geprüft | Die Nenndicke gibt an, was Sie kaufen möchten, aber nicht, wie stark die Dicke beim fertigen Bauteil abweichen darf. |
| Dickentoleranz | Toleranz laut Zeichnung oder geforderter ±-Wert | Abgleich mit der geforderten Dicke und der Fertigungsroute | Eine Toleranz, die bei einer bestimmten Dicke praktikabel ist, sollte nicht automatisch für jede Bestellung dünnerer Folie übernommen werden. |
| 02 — Breite | |||
| Fertigmaß der Breite | Endgültige Spaltbreite oder Breite des Muttercoils | Die Breite wird gemeinsam mit Dicke, Zustand und Spaltverfahren geprüft | Die Breite, die tatsächlich in die Presse oder Ätzanlage eingezogen wird, ist in der Regel eine hilfreichere Angabe als die bloße Anfrage nach einem „Foliencoil“. |
| Breitentoleranz | Erforderliche + / −-Breitentoleranz, sofern kritisch | Abgestimmt auf den fertig gespaltenen Zustand | Eine enge Breitentoleranz ist besonders wichtig, wenn das Band an Führungen oder Werkzeugen ausgerichtet wird oder kontinuierlich zugeführt wird. |
| 03 — Toleranz und Abnahme | |||
| Messgrundlage | Norm, Zeichnung oder Prüfvorgabe des Kunden | Prüfverfahren und Abnahmeregelung vor Produktionsbeginn vereinbart | So wird verhindert, dass Lieferant und Kunde dasselbe Coil nach der Lieferung anhand unterschiedlicher Regeln messen. |
| Endabnahme | Bestellung / Zeichnungsvorgabe | Endgültig vereinbarte Werte in Angebot und Bestellunterlagen festgehalten | Als Abnahmegrenze sollte der Wert gelten, den wir vor Produktionsbeginn gemeinsam vereinbart haben – keine allgemeine Toleranz, die erst später angenommen wird. |
Warum veröffentlichen wir nicht eine einzige ±-Toleranz für alle Produkte?
Eine Dickentoleranz für Edelstahlfolie, die bei einer bestimmten Dicke, Breite und einem bestimmten Zustand funktioniert, ist für eine andere Kombination möglicherweise nicht realistisch. Bei sehr dünnem Werkstoff kommt es außerdem stärker auf die Walzsteuerung, die Messung und die Gleichmäßigkeit des Coils an. Teilen Sie uns die Toleranz mit, die Ihr Bauteil tatsächlich benötigt. Wir prüfen sie anhand des konkreten Auftrags, statt für das gesamte Sortiment einen allgemeingültigen Wert zu versprechen.
01
Dicke
Beginnen Sie mit der genauen Nenndicke.
02
Breite
Nennen Sie uns die Fertigbreite des geschlitzten Bands oder des Muttercoils.
03
Toleranz
Geben Sie an, welche Abweichung Ihr Bauteil tatsächlich zulässt.
±
Benötigen Sie eine enge Toleranz für Edelstahlfolie?
Nennen Sie uns Werkstoffgüte, Dicke, Breite, Zustand und die erforderlichen ±-Grenzwerte.
Wir prüfen diese Angaben, bevor wir das Coil anbieten.
Meine Abmessungen und Toleranz mitteilen →
Ebenheit · Säbeligkeit · Formkontrolle
Ebenheit, Säbeligkeit und Formkontrolle
Die Dicke kann perfekt sein und trotzdem Probleme verursachen. Wenn das Band seitlich wegzieht, die Krümmung des Coils beibehält oder sich an den Kanten Wellen bilden, macht sich das an einer Stanz- oder Ätzlinie bemerkbar, lange bevor das Werkstoffzeugnis etwas davon erkennen lässt.
Worauf achten wir konkret?
Diese Formabweichungen sind unterschiedlich, treten aber oft an derselben Stelle zutage: im Bandlauf.
Ebenheit
Liegt das Band so flach, wie es der Prozess erfordert?
Säbeligkeit
Wandert das Band über seine Länge seitlich ab?
Coilkrümmung
Behält das Band zu viel von der Längskrümmung des Coils bei?
Kantenwelligkeit
Bleiben die Kanten ebenso flach wie die Bandmitte?
Wann sollten Sie die Formkontrolle in der Anfrage festlegen?
Wenn die Folie durch Folgeverbundwerkzeuge, enge Führungen, chemische Ätzanlagen, Laminieranlagen oder einen anderen kontinuierlichen Prozess läuft, teilen Sie uns mit, wie empfindlich die Linie auf die Bandform reagiert. Falls Ihre technische Zeichnung bereits einen Grenzwert für Säbeligkeit oder Ebenheit enthält, geben Sie ihn zusammen mit Breite und Dicke an. Andernfalls beschreiben Sie, was nach dem Abwickeln mit dem Werkstoff geschieht. So können wir die Anforderungen besser einschätzen.
Wo die Form eine Rolle spielt
Stanzen
Säbeligkeit kann den Bandlauf und die Werkzeugausrichtung erschweren.
Ätzen
Eine gleichmäßig flache Oberfläche trägt zu einer stabilen Handhabung und Prozesslage bei.
Kontinuierlicher Bandlauf
Coilkrümmung und Kantenwelligkeit können Probleme beim Einzug, an Führungen oder bei der Bandspannung verursachen.
⇢
Muss Ihr Band geradlinig durch die Werkzeuge laufen?
Nennen Sie Dicke, Breite, Coilformat und alle in der technischen Zeichnung angegebenen Anforderungen an Ebenheit oder Säbeligkeit.
Meine Anforderungen an die Bandform prüfen →
Oberflächenzustand und Rauheit
Die Oberfläche muss stimmen, bevor die Folie Ihr Werkzeug erreicht
BA, 2B und 2D sind nützliche Ausgangspunkte, doch die Bezeichnung des Oberflächenzustands sagt nicht alles darüber aus, was Ihr Bauteil aushalten muss. Geht die Folie in einen Ätz-, Stanz-, Klebe- oder anderen oberflächenempfindlichen Prozess, können Kratzer, Walzspuren, Sauberkeit und Gleichmäßigkeit ebenso wichtig sein wie die Bezeichnung des Oberflächenzustands.
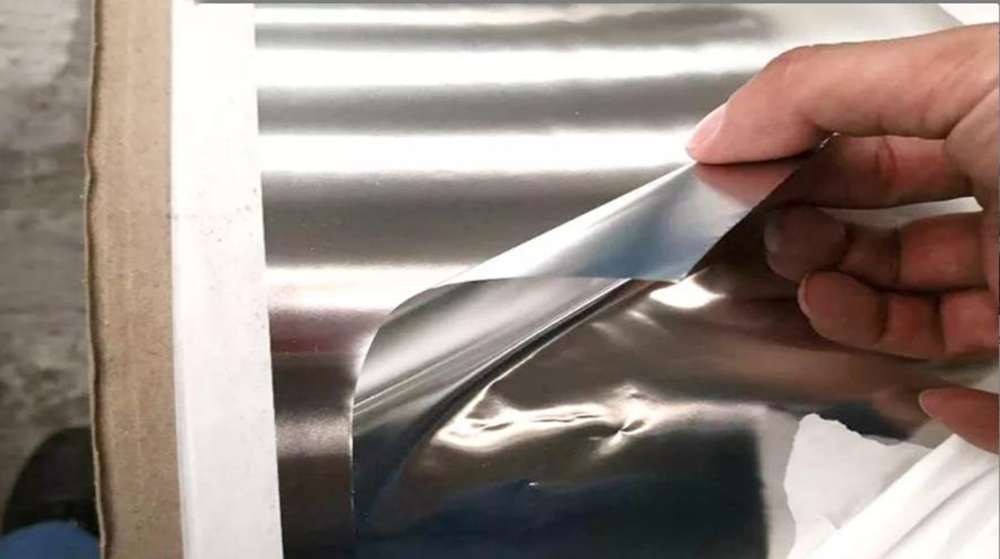
Was fällt im nächsten Prozess auf?
Beim Stanzen einer verdeckten Ausgleichsscheibe können die optischen Anforderungen einfach sein. Beim chemischen Ätzen feiner Strukturen, beim Verkleben einer Schicht oder bei der Verwendung der Folie als sichtbare Oberfläche ändern sich die Anforderungen schnell.
Teilen Sie uns mit, was nach dem Abwickeln des Coils geschieht. So können wir besser beurteilen, ob ein standardmäßiger Oberflächenzustand für Edelstahlfolie genügt oder ob Anforderungen an Rauheit und Fehlerkontrolle in den Auftrag aufgenommen werden müssen.
Vier Bezeichnungen für den Oberflächenzustand – vier unterschiedliche Anforderungen
Diese Bezeichnungen beschreiben Oberflächenzustände und keine Rangfolge von „schlecht“ bis „gut“. Der passende Oberflächenzustand hängt davon ab, was die Folie anschließend leisten muss.
BA
Helles Erscheinungsbild für Anwendungen, bei denen eine sauberere, stärker reflektierende Oberfläche gewünscht ist.
2B
Glatte, kaltgewalzte Oberfläche, die häufig für allgemeine Präzisionsanwendungen gewählt wird.
2D
Mattere Oberfläche, wenn keine stark reflektierende Oberfläche gefordert ist.
Walzblank
Beschreiben Sie den tatsächlichen Walzzustand. Gehen Sie nicht davon aus, dass der Begriff einen allgemeingültigen Oberflächenzustand bezeichnet.
Ein Hinweis zu „walzblank“
Diesen Begriff klären wir lieber im Angebot, statt zu raten. „Walzblank“ kann einen Prozesszustand beschreiben, während BA, 2B und 2D etablierte Bezeichnungen für den Oberflächenzustand sind. Wenn Ihre technische Zeichnung walzblanken Werkstoff verlangt, geben Sie auch Anforderungen an Rauheit, Erscheinungsbild oder nachgelagerte Prozesse an.
Was über die Bezeichnung des Oberflächenzustands hinaus zählt
Ra
Geben Sie die Oberflächenrauheit an, wenn sie für den Prozess relevant ist.
Kratzer
Besonders wichtig bei sichtbaren oder oberflächenempfindlichen Bauteilen.
Walzspuren
Richtung und Ausprägung können für den nächsten Arbeitsschritt wichtig sein.
Sauberkeit
Öl, Rückstände und Handhabungszustand können vor dem Verkleben oder Ätzen eine Rolle spielen.
Gleichmäßigkeit
Der Oberflächenzustand sollte über die gesamte Coil-Länge gleichmäßig bleiben.
Müssen Sie einen Ra-Wert angeben?
Nur wenn der Wert für das Bauteil wichtig ist oder bereits in Ihrer technischen Zeichnung festgelegt wurde. Legen Sie keine enge Anforderung an die Oberflächenrauheit fest, nur weil der Werkstoff als Präzisionsfolie bezeichnet wird. Wenn jedoch Beschichten, Verkleben, Ätzen, Abdichten oder das Erscheinungsbild von der Oberfläche abhängen, geben Sie den Ra-Grenzwert sowie alle Anforderungen an Kratzer, Sauberkeit oder die Richtung des Oberflächenbilds an.
Ra
Ist die Oberfläche für Ihren nächsten Prozess wichtig?
Nennen Sie Oberflächenzustand, Werkstoffgüte, Dicke und alle in der technischen Zeichnung angegebenen Anforderungen an Ra-Wert, Kratzer oder Sauberkeit.
Meine Anforderungen an die Oberfläche prüfen →
Präzisionsschlitzen · Kanten- und Gratkontrolle
Präzisionsschlitzen, Kanten- und Gratkontrolle
Bei präziser Edelstahlfolie ist die Endbreite nur ein Teil des Schlitzen-Prozesses. Ist der Grat zu hoch, befindet er sich auf der falschen Seite oder verändert sich über die Coil-Länge, zeigt sich das Problem meist später – an Führungen, Stanzwerkzeugen, beim Wickeln oder am fertigen Bauteil.
Fertiger Schlitz · Kantenquerschnitt
Messerabstand
Eine Prozessparameter, der Schnittkante und Grat beeinflusst.
Fertigbreite der Folie
Breitentoleranz und Kantenqualität müssen gemeinsam geprüft werden.
Schlitzkante – vergrößert
Grathöhe
Müssen Sie den Messerabstand angeben?
Normalerweise nicht. Nennen Sie uns stattdessen das Ergebnis, das Ihr Bauteil erfordert: Fertigbreite, Breitentoleranz, zulässigen Grat, falls relevant die Gratrichtung und den erforderlichen Kantenzustand. Der Messerabstand ist ein Prozessparameter, der auf das gewünschte Kantenergebnis abgestimmt wird. In Ihrer Anfrage ist die Abnahmevorgabe entscheidend.
01
Fertigbreite
Geben Sie zunächst die erforderliche Schlitzbreite und Breitentoleranz Ihrer Linie an.
02
Grathöhe
Ist der Grat entscheidend, nennen Sie uns den maximal zulässigen Grenzwert aus der technischen Zeichnung.
03
Gratrichtung
Nennen Sie die Seite oder Kantenorientierung, die für Ihre Werkzeuge oder Montage wichtig ist.
04
Gleichmäßigkeit der Kante
Ein guter erster Meter reicht nicht aus, wenn das Coil kontinuierlich verarbeitet werden soll.
05
Kantenzustand
Standardmäßig Schlitzkante; eine besondere Kantenbearbeitung nur, wenn sie technisch möglich ist.
Benötigen Sie eine entgratete oder nachbearbeitete Kante?
Geben Sie es an, aber gehen Sie nicht davon aus, dass sich jede ultradünne Folie gleich bearbeiten lässt. Entgraten, Abrunden oder eine andere Kantenbearbeitung hängt von Werkstoffgüte, Dicke, Fertigbreite und Kantengeometrie ab. Bei echten Folienstärken prüfen wir die Machbarkeit für den konkreten Auftrag, bevor wir eine besondere Kantenanforderung in das Angebot aufnehmen.
KANTE
Sind Gratrichtung oder Kantenzustand für Ihre Werkzeuge wichtig?
Nennen Sie Werkstoffgüte, Dicke, Fertigbreite, Breitentoleranz und alle in der technischen Zeichnung angegebenen Anforderungen an Grat oder Kante.
Meine Anforderungen an die Schlitzkante prüfen →
Kaltwalzen · Glühen · Oberflächenbearbeitung
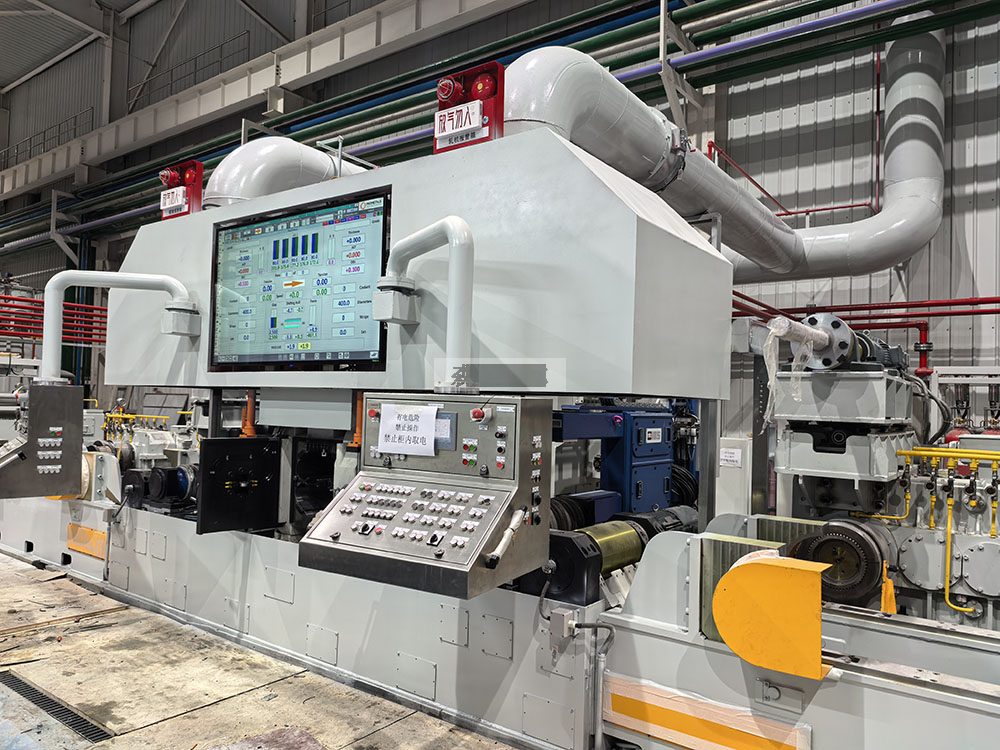
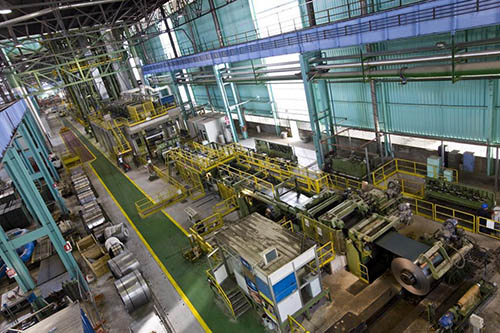
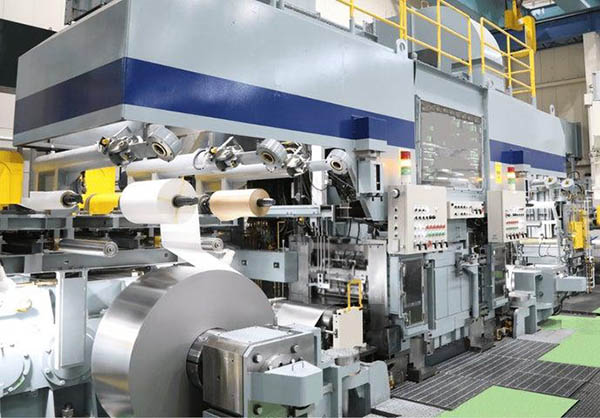
Vom Muttercoil zum fertigen Band: die Verarbeitung von Edelstahlfolie
Sie müssen uns nicht vorschreiben, wie jede Maschine zu bedienen ist. Nennen Sie Enddicke, Zustand, Ebenheit, Oberfläche, Schlitzbreite und Prüfanforderungen. Die Fertigungsroute für präzise Edelstahlfolie wird anschließend auf diese Zielvorgaben abgestimmt.
Ein Coil, mehrere Möglichkeiten, das Ergebnis zu beeinflussen
Betrachten Sie dies als typische Präzisions-Nachwalzroute und nicht als festes Rezept. Je nach Werkstoffgüte und gewünschtem Endzustand können einzelne Stufen wiederholt, verschoben oder weggelassen werden.
01
Muttercoil
Ausgangspunkt sind die erforderliche Werkstoffgüte, Spezifikation und der Anlieferungszustand.
02
Präzisionskaltwalzen
Durch Nachwalzen wird das Band auf die erforderliche Foliendicke und das gewünschte Maß gebracht.
03
Glühen
Wird eingesetzt, wenn kaltverformter Werkstoff wieder duktiler werden oder ein geglühter Zustand erreicht werden soll.
04
Dressierwalzen
Eine kontrollierte Endumformung kann eingesetzt werden, wenn Härte, Festigkeit oder Federverhalten Teil des Auftrags sind.
05
Richten
Die Bandform wird angepasst, wenn Ebenheit, Coilkrümmung oder der nachgelagerte Einzug dies erfordern.
06
Reinigen
Oberflächenzustand und Prozessrückstände werden entsprechend den Anforderungen an Oberflächenzustand und Sauberkeit behandelt.
07
Endschlitzen
Hier werden Fertigbreite, Schlitzkante, Gratvorgabe und Coilkonfiguration festgelegt.
08
Prüfung
Vor der Freigabe werden die vereinbarten Abmessungen, der Zustand, die Oberfläche, die Form und die Dokumentation geprüft.
Durchläuft jedes Coil alle acht Schritte?
Nein, und das ist wichtig. Bei Folie im geglühten Zustand ist nicht automatisch ein abschließendes Dressierwalzen erforderlich. Für einen härteren Federzustand kann nach dem Glühen eine kontrollierte Kaltumformung nötig sein; bei sehr dünnen Dicken können mehrere Walz- und Glühzyklen erforderlich sein. Richten, Reinigen und Oberflächenbearbeitung hängen ebenfalls von den im Auftrag festgelegten Anforderungen an Oberfläche und Form ab.
Welche Ergebnisse die Fertigungsroute erzielen soll
Dicke
Erforderliche Enddicke.
Zustand
Erforderlicher mechanischer Zustand.
Form
Ebenheit und Einzugsverhalten.
Oberfläche
Oberflächenzustand und Sauberkeit.
Breite
Fertigmaß nach dem Schlitzen.
Freigabe
Prüfung gemäß dem vereinbarten Auftrag.
COIL
Steht die endgültige Spezifikation fest, aber noch nicht die Fertigungsroute?
Nennen Sie Werkstoffgüte, Dicke, Zustand, Oberfläche, Breite und nachgelagerte Verwendung.
Wir können die erforderliche Route anhand des fertigen Bauteils rückwärts bestimmen.
Meine Anforderungen an die Folie prüfen →
Coilkonfiguration · Wicklung · Verpackung
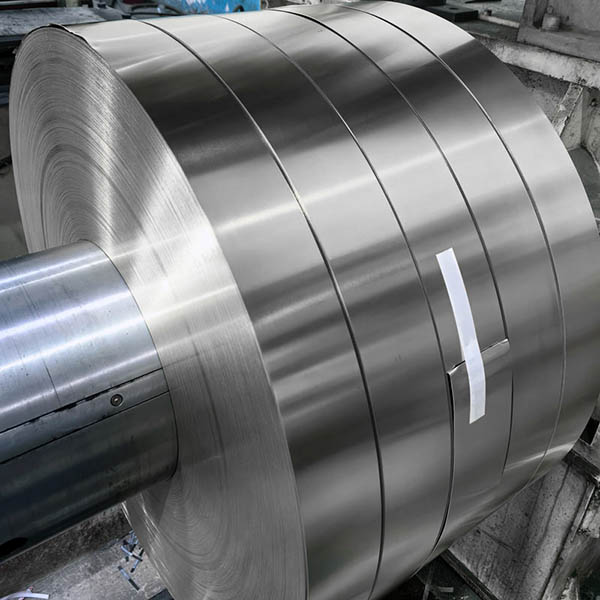
Das Coil muss zu Ihrer Anlage passen, nicht nur in den Versandkarton
Die Fertigbreite ist nicht der letzte Punkt bei einer Bestellung von Edelstahlfolie. Bevor das Coil Ihren Abwickler oder Einzug erreicht, müssen wir noch wissen, wie es gewickelt, gestützt und verpackt werden soll – besonders wenn Ihre Anlage Grenzen für Coil-Innendurchmesser, Außendurchmesser oder Gewicht vorgibt.
Coilaufbau · Schnittstelle zur Anlage
OD
ID
Wickelrichtung
Kern / Coilauflage
Teilen Sie uns mit, ob Ihre Anlage einen bestimmten Innendurchmesser oder eine bestimmte Auflage benötigt.
Coilgewicht
Geben Sie das maximale Hebe- oder Anlagenladegewicht an, bevor die Coilkonfiguration vereinbart wird.
Welche Angaben benötigen wir zu Ihrem Abwickler?
Sie brauchen uns nicht das Anlagenhandbuch zu schicken. Einige praktische Grenzwerte reichen in der Regel aus. Wenn Ihre Linie nur einen bestimmten Innendurchmesser, maximalen Außendurchmesser oder ein maximales Coilgewicht zulässt, geben Sie diese Werte in der Anfrage an, bevor das Coil gefertigt wird.
Coil-Innendurchmesser
Der Innendurchmesser muss zum Dorn, Spannfutter oder Coilkern Ihrer Linie passen.
Maximaler Außendurchmesser
Relevant, wenn Abwickler, Schutzvorrichtung oder Zuführeinrichtung den maximalen Durchmesser begrenzen.
Spulengewicht
Nennen Sie das Höchstgewicht, das Ihre Anlage oder Ihr Handhabungssystem sicher aufnehmen kann.
Wickelrichtung
Wichtig, wenn das Band eine definierte Oberfläche, Gratrichtung, Oberflächenanforderung oder Einzugsorientierung hat.
Zwischenlage
Geben Sie eine Zwischenlage an, wenn Oberflächenschutz oder eine Trennung der Wickellagen erforderlich ist.
Wie möchten Sie den Werkstoff erhalten?
Coil
Legen Sie bei Bedarf Innendurchmesser, Außendurchmesser, Gewicht, Wickelrichtung und Coilaufbau fest.
Zuschnittlänge
Nennen Sie die erforderliche Fertiglänge und die Abnahmeanforderung für die Abmessungen.
Blech
Sinnvoll, wenn der Werkstoff flach angeliefert werden muss, statt kontinuierlich von einem Coil zu laufen.
Die Verpackung richtet sich zuerst nach dem Coil, nicht nach der Holzkiste
Dünner Edelstahl kann mit genau der richtigen chemischen Zusammensetzung und Dicke ankommen und trotzdem Probleme bereiten, wenn die Kante beschädigt ist, sich die Wickellagen beim Transport verschieben oder die Oberfläche an sich selbst reibt. Teilen Sie uns besondere Anforderungen an Wareneingang, Handhabung oder Exportverpackung vor dem Versand mit.
Coilaufbau
Stabile Wicklung und geeignete Auflage für die vereinbarte Lieferform.
Zwischenlage
Wird hinzugefügt, wenn die vorgegebene Oberfläche eine Trennung der Wickellagen erfordert.
Kantenschutz
Verhindert Schäden an den fertigen Schlitzkanten bei Handhabung und Transport.
Exportverpackung
Die endgültige Verpackung wird auf den Auftrag und die Versandanforderungen abgestimmt.
Kennen Sie den Coil-Innendurchmesser noch nicht?
Das ist kein Problem. Teilen Sie uns einfach die Anlagen- oder Ladebeschränkung mit, die Ihnen bekannt ist – maximaler Coil-Außendurchmesser, Höchstgewicht, Dorngröße, Einzugsrichtung oder ein Foto des aktuellen Coil-Etiketts. Anhand dieser Angaben können wir die endgültige Coilkonfiguration für Edelstahlfolie prüfen, statt zu raten, wie Sie das Material verarbeiten möchten.
ID
Wird die Folie direkt Ihrer Produktionslinie zugeführt?
Nennen Sie die erforderliche Breite sowie gegebenenfalls Coil-Innendurchmesser, maximalen Außendurchmesser, Coilgewicht, Wickelrichtung, Zwischenlage oder Verpackungsanforderungen.
Meine Coilkonfiguration prüfen →
Prüfung · Qualitätskontrolle · Rückverfolgbarkeit
Prüfung und Qualitätskontrolle.
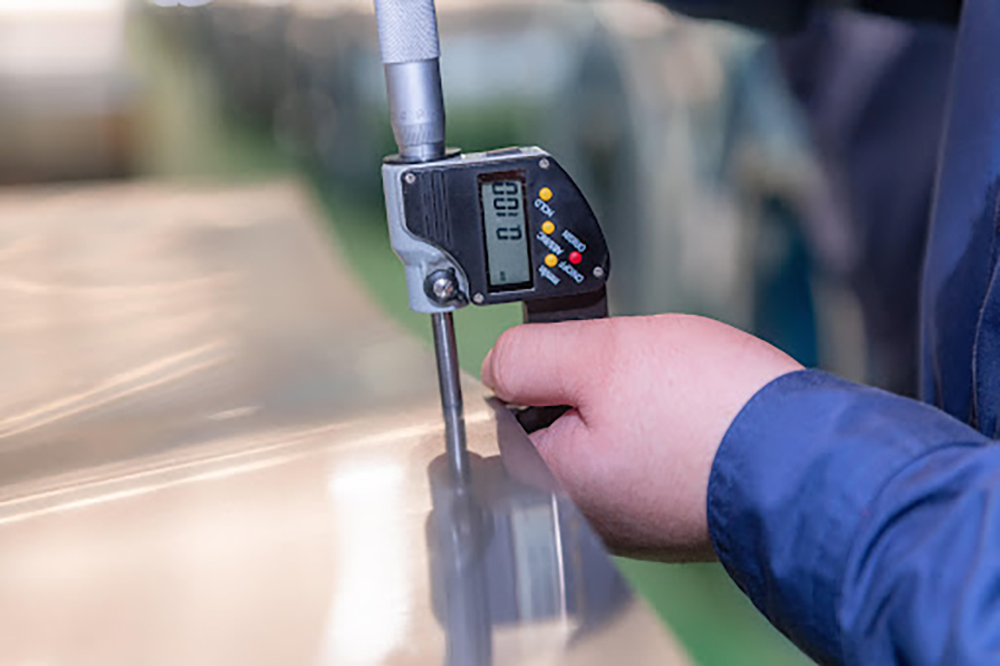
Bei der Prüfung von Edelstahlfolie müssen nicht alle Labortests durchgeführt werden. Entscheidend sind die Prüfungen, die für Ihren Auftrag erforderlich sind. Für einen Auftrag reichen möglicherweise Dicke und Breite aus; bei einem anderen müssen vor der Freigabe zusätzlich Härte, Oberflächenrauheit, Säbeligkeit, Grat oder Rückverfolgbarkeit dokumentiert werden.
Was die Prüfnachweise tatsächlich belegen sollten
Die technische Zeichnung und die Bestellspezifikation legen die Abnahmekriterien fest. Der Prüfbericht sollte es leicht machen, diese Kriterien mit dem Coil abzugleichen, das Sie erhalten.
01
Abmessungen und Form
Dicke
Abgleich mit Nenndicke und vereinbarter Toleranz.
Breite
Die Fertigbreite nach dem Schlitzen wird mit der Bestellanforderung abgeglichen.
Ebenheit
Wird berücksichtigt, wenn die Bandform die Handhabung oder nachgelagerte Verarbeitung beeinflusst.
Säbeligkeit
Wichtig, wenn das durchgehende Band durch Führungen oder Werkzeuge laufen muss.
Grat
Der Kantenzustand wird geprüft, wenn Grathöhe oder Gratrichtung festgelegt sind.
02
Mechanische Eigenschaften und Oberfläche
Härte
Relevant, wenn Zustand oder Kaltverformung für die Abnahme maßgeblich sind.
Zugversuch
Wird geprüft, wenn die geltende Spezifikation, technische Zeichnung oder Bestellung dies verlangt.
Oberfläche
Oberflächenzustand und vereinbarte Anforderungen an die Oberflächenqualität werden vor der Freigabe geprüft.
Rauheit / Ra
Wird gemessen, wenn ein numerischer Grenzwert für die Oberflächenrauheit vorgegeben ist.
03
Identität und Freigabe
Schmelze / Charge
Die Werkstoffidentität wird gemäß der für den Auftrag vereinbarten Rückverfolgbarkeit geprüft.
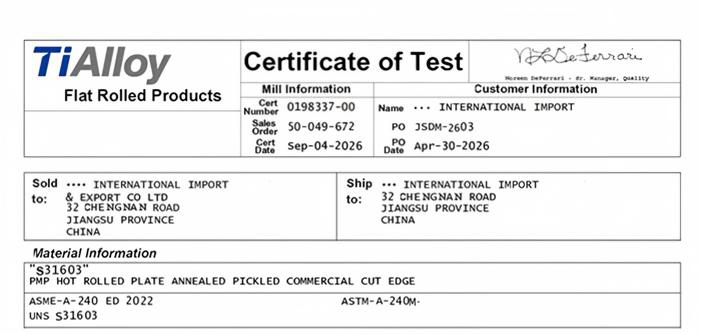
MTC
Die erforderlichen Prüfdokumente sollten in der Bestellung aufgeführt sein.
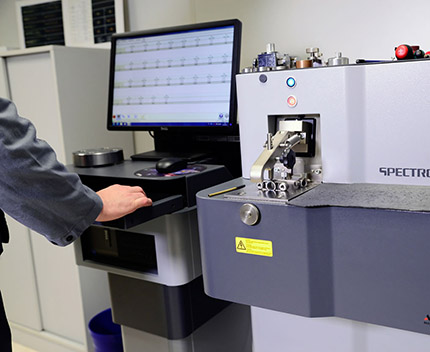
PMI
Wird ergänzt, wenn eine Werkstoffverwechslungsprüfung zur Bestätigung der Werkstoffgüte vorgeschrieben ist.
Unabhängige Prüfstelle
Eine unabhängige Prüfung oder Abnahmebegleitung kann vereinbart werden, wenn sie vor Produktionsbeginn festgelegt wird.
Benötigen Sie bei jedem Folienauftrag jede Prüfung?
In der Regel nicht. Wenn nur Dicke und Schlitzbreite als Abnahmekriterien relevant sind, geben Sie das an. Wenn es bei Ihrem Federteil auf die Härte ankommt, ergänzen Sie die mechanische Anforderung. Wenn Ätzen oder Fügen von der Oberfläche abhängt, geben Sie den Oberflächenzustand und den Ra-Grenzwert an. Wenn Rückverfolgbarkeit, PMI oder eine Fremdprüfung vorgeschrieben ist, nehmen Sie dies vor der Angebotserstellung in die Anfrage auf, damit der Prüfablauf vor Produktionsbeginn abgestimmt wird.
Vor der Freigabe
Messen
Die festgelegten Abmessungen prüfen.
Kontrollieren
Zustand, Oberfläche und weitere vereinbarte Abnahmekriterien prüfen.
Zurückverfolgen
Die Werkstoffidentität mit den vereinbarten Schmelzen- oder Losdokumenten abgleichen.
Dokumentieren
Die laut Bestellung erforderlichen Prüfnachweise freigeben.
Qualitätssicherung
Haben Sie einen Prüfplan oder eine technische Zeichnung des Kunden?
Senden Sie beides zusammen mit der Folienspezifikation. Wir können vor der Angebotserstellung prüfen, welche Maß-, mechanischen, Oberflächen- und Rückverfolgbarkeitsprüfungen erforderlich sind.
Meine Prüfanforderungen prüfen →
Stanzen · Ätzen · Umformen
Edelstahlfolie zum Stanzen, Ätzen und Umformen
Zwei Kunden können dieselbe Edelstahlgüte kaufen und dennoch ganz unterschiedliche Folien benötigen. Bei einem Folgeverbundwerkzeug kommt es auf einen stabilen Vorschub und den Zustand der Kanten an. Bei einer Ätzlinie können Dicke, Oberfläche und Sauberkeit wichtiger sein. Der nächste Prozessschritt zeigt, was der Werkstoff tatsächlich leisten muss.
Edelstahlfolie
Ihr Prozess
Erforderlicher Folienzustand
01
Folgeverbundstanzen
Ein stabiler Vorschub und eine wiederholgenaue Werkzeugpositionierung sind entscheidend.
02
Chemisches Ätzen
Eine gleichmäßige Dicke und eine vorhersehbare, saubere Oberfläche sind entscheidend.
03
Umformen
Der Werkstoffzustand muss für die erforderliche Umformung genügend Umformbarkeit bieten.
04
Federumformung
Ausgangspunkt sind die erforderliche Festigkeit und das Rückstellverhalten des fertigen Bauteils.
Fragen Sie nicht zuerst: „Welche Folie ist die beste?“
Beginnen Sie mit dem Bauteil. Teilen Sie uns mit, ob es gestanzt, geätzt, gebogen, tiefgezogen oder zu einem Federbauteil umgeformt wird. Nennen Sie dann, was normalerweise schiefgeht, wenn der Werkstoff nicht passt – etwa beim Vorschub, durch Risse, Rückfederung, Kratzer, Grate, Positionierungsfehler oder Dickenschwankungen. So lässt sich die passende Edelstahlspezifikation deutlich einfacher erstellen.
Vom Prozess rückwärts denken
Lieferzustand
Wie weich oder fest soll das Band sein, und welches Rückstellverhalten soll es haben?
Toleranz
Welche Maßabweichungen kann der Prozess tatsächlich tolerieren?
Ebenheit
Muss das Band durch das Werkzeug geführt werden oder dort eben aufliegen?
Oberfläche
Ist die Oberfläche für Ätzen, Fügen, Optik oder Werkzeugkontakt entscheidend?
Kante und Grat
Beeinflusst die Schnittkante den Vorschub, die Umformung, das Stapeln oder die Montage?
WEITER
Wissen Sie bereits, was nach der Lieferung des Coils passiert?
Senden Sie die technische Zeichnung und teilen Sie uns mit, ob die Folie gestanzt,
geätzt, umgeformt oder für ein Federbauteil verwendet wird. Wir können den
Werkstoffzustand ausgehend vom nachfolgenden Prozess rückwärts beurteilen.
Meine Anwendung prüfen →
Anwendungen und Lieferprofile
Von Edelstahlfolie zum benötigten Bauteil
Eine Feder, Passscheibe, ein Hitzeschild und ein geätztes Elektronikbauteil können alle aus dünnem Edelstahl gefertigt werden. Dennoch sollten sie nicht alle mit derselben Bestellspezifikation beginnen. Wählen Sie unten die Anwendung aus; die Fragen zum Werkstoff richten sich dann nach ihr.
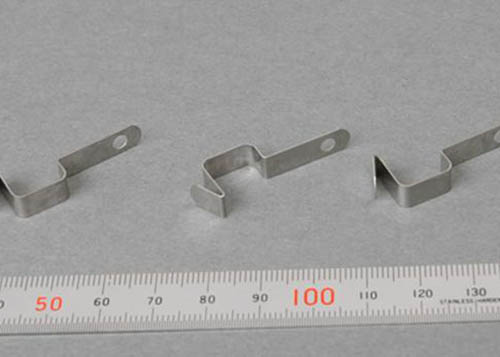
Feder · Clip · Kontakt · Präzisionsstanzteil
Federn und Präzisionsstanzteile
Wenn das fertige Bauteil federn, zurückstellen oder ein Folgeverbundwerkzeug durchlaufen muss, beginnen wir mit dem mechanischen Zustand und dem Vorschubverhalten – nicht einfach mit „Edelstahlfolie“.
Werkstoffroute
301 und 304 sind gängige Ausgangswerkstoffe; die technische Zeichnung, das Festigkeitsziel und die Umformanforderungen bestimmen die endgültige Werkstoffgüte.
Lieferform
Für kontinuierliches Stanzen ist ein präzisionsgeschlitztes Coil die naheliegende Lösung; bei Einzelteilen können Zuschnitte geprüft werden.
In die Anfrage aufnehmen
Dicke · Breite · Werkstoffzustand oder mechanisches Ziel · Ebenheit / Säbeligkeit · Anforderungen an Kante und Grat · Coil-Ausführung.
Praxisgerechte Bestellung
Edelstahlfolie oder Präzisionsband aus 301 / 304 · festgelegte Dicke und Breite · erforderlicher mechanischer Zustand · geschlitztes Coil · bei Bedarf Kante gemäß Zeichnung.
Passscheibe · Distanzstück · Unterlegscheibe · dünne Dichtung
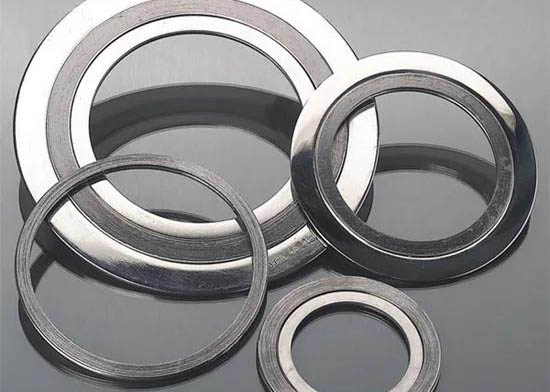
Passscheiben und Dichtungen
Hier ist die zentrale Frage oft einfacher: Wie genau muss das fertige Bauteil den Abstand oder die Dichtgeometrie einhalten? Daher stehen Dicke, Toleranz und Ebenheit bei der Anfrage weit oben.
Fertigungsroute
304 / 304L und 316L sind gängige Werkstoffrouten. Die Werkstoffgüte richtet sich nach Korrosionsbelastung, Umformung und Anforderungen der technischen Zeichnung.
Lieferform
Je nachdem, ob der Kunde die Teile fortlaufend stanzt oder einzeln zuschneidet, kommen Coil, geschlitztes Coil, Fixlänge oder Blech infrage.
In die Anfrage aufnehmen
Nenndicke · Dickentoleranz · Fertigbreite / Blechformat · Werkstoffzustand · Oberfläche · Ebenheit · Kantenanforderung.
Praxisgerechte Bestellung
Edelstahlfolie für Passscheiben · festgelegte Werkstoffgüte · genaue Dicke und Toleranz · Coil oder zugeschnittenes Blech · Oberfläche und Kantenzustand abgestimmt auf die Fertigung der fertigen Passscheibe oder Dichtung.
Hitzeschild · umgeformte Folie · Wabenstruktur
Hitzeschilde und Wabenstrukturen
Dünnes Material bedeutet hier nicht automatisch dieselbe Fertigungsroute. Teilen Sie uns die Betriebstemperatur, die Umgebung und die Art der Umformung oder Verbindung der Folie mit. Diese Angaben sind wichtiger als die Auswahl einer Werkstoffgüte aus einer Anwendungsliste.
Fertigungsroute
Die Edelstahlgüte wird anhand von Temperatur, Korrosionsbelastung sowie Anforderungen an Umformung und Fügen ausgewählt.
Lieferform
Je nach anschließendem Umformen, Wellprofilieren oder Fertigungsverfahren kommen Coil, Präzisionsband oder zugeschnittenes Blech infrage.
In die Anfrage aufnehmen
Werkstoffgüte oder Einsatzbedingungen · Dicke · Breite · Werkstoffzustand / Umformbarkeit · Oberfläche · Formanforderung · nachfolgender Prozess.
Praxisgerechte Bestellung
Dünnes Edelstahlcoil oder Edelstahlfolie für thermische Anwendungen und Wabenstrukturen · festgelegte Einsatzumgebung · erforderlicher Umformzustand · Fertigbreite · geltende Prüfanforderungen.
Elektronik · Abschirmung · Kontakte · Batteriekomponenten
Elektronik- und batterienahe Komponenten
Bei Elektronikbauteilen fallen schon kleine Unregelmäßigkeiten deutlich auf. Teilen Sie uns mit, ob die Folie gestanzt, geätzt, gefügt, als Kontakt oder lediglich als dünne Strukturschicht verwendet wird. Davon hängt ab, worauf es in der Werkstoffspezifikation ankommt.
Fertigungsroute
Je nach Festigkeit, Korrosionsbeständigkeit, Magnetismus sowie elektrischer oder mechanischer Funktion des Bauteils kommen 301, 304, 316L oder ferritischer Edelstahl infrage.
Lieferform
Je nach Anforderungen an kontinuierliches Stanzen, Ätzen, Montage und Prototypen kommen Präzisionscoil oder zugeschnittenes Blech infrage.
In die Anfrage aufnehmen
Dickentoleranz · Werkstoffzustand · Oberfläche · Sauberkeit · Ebenheit · Schnittkante · Coilwicklung und nachfolgender Prozess.
Praxisgerechte Bestellung
Präzisions-Edelstahlfolie für Elektronik- oder batterienahe Komponenten · Werkstoffgüte gemäß Zeichnung · kontrollierte Dicke und Oberfläche · geschlitztes Coil oder Blech · anwendungsspezifische Prüfung.
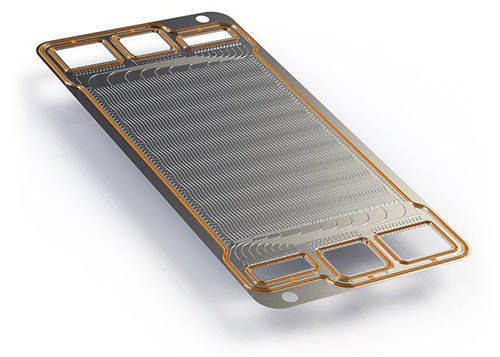
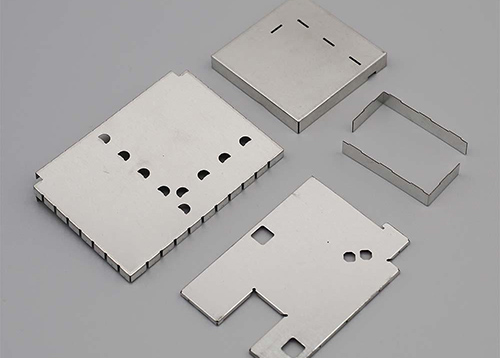
Brennstoffzelle · Membran · industrielles Präzisionsbauteil
Brennstoffzellen und industrielle Präzisionsbauteile
Bei dünnen, umgeformten Bauteilen für Brennstoffzellen oder industrielle Anwendungen sollten Einsatzumgebung und nachfolgender Prozess vor einer allgemeinen Werkstoffempfehlung stehen. Korrosionsbeständigkeit, Umformung, Oberfläche und Maßkontrolle können gleichzeitig relevant sein.
Fertigungsroute
Austenitische oder andere korrosionsbeständige Edelstähle werden anhand der technischen Zeichnung, der Einsatzumgebung und der erforderlichen Umform- oder Ätzroute geprüft.
Lieferform
Je nach fertigem Bauteil und Fertigungsprozess kommen Präzisionscoil, geschlitztes Band oder zugeschnittenes Blech infrage.
In die Anfrage aufnehmen
Werkstoffgüte / Einsatzbedingungen · Dicke und Toleranz · Breite · Werkstoffzustand · Oberfläche · Ebenheit · Prüfung und Rückverfolgbarkeit.
Praxisgerechte Bestellung
Präzisions-Edelstahlfolie oder -band · Einsatzbedingungen gemäß Zeichnung · erforderliche Maß- und Oberflächenkontrollen · Fertigproduktform · festgelegte Prüfdokumentation.
Anwendungsbereiche
Federn
Passscheiben
Dichtungen
Hitzeschilde
Elektronik
Batterien
Brennstoffzellen
Wabenstrukturen
Präzisionsbauteile
Welche Edelstahlfolie sollten Sie für Ihre Anwendung wählen?
Eine allgemeingültige Antwort gibt es nicht. Beginnen Sie mit dem Bauteil und dem nächsten Fertigungsschritt. Bei einer Feder geht es vor allem um Werkstoffzustand und mechanisches Verhalten, bei einer Passscheibe um die Dickenkontrolle, bei einem geätzten Elektronikbauteil um gleichmäßige Dicke und Oberfläche und bei thermischen Bauteilen oder Brennstoffzellenkomponenten auch um die Einsatzumgebung und die Umformung. Wenn Sie diese Anforderungen zuerst übermitteln, lässt sich die passende Werkstoffspezifikation deutlich einfacher festlegen.
BAUTEIL
Haben Sie eine technische Zeichnung des fertigen Bauteils?
Senden Sie die Anwendung, die Werkstoffgüte, falls bereits ausgewählt, Dicke,
Breite, Werkstoffzustand und nachfolgenden Prozess. Wir können die
Folienspezifikation anhand des tatsächlich benötigten Bauteils prüfen.
Meine Anwendung prüfen →
Engineering-Tools für Edelstahlfolie
Folien-Dickenumrechner
Wandeln Sie die Dicke von Edelstahlfolie präzise zwischen Gauge, Millimetern und Zoll um, um genaue Spezifikationen festzulegen.
Folien-Anfragegenerator
Legen Sie Ihre Anforderungen an Edelstahlfolie fest und erstellen Sie sofort eine standardisierte Angebotsanfrage.
Auswahl der Folien-Werkstoffgüte
Vergleichen Sie mechanische Eigenschaften und chemische Zusammensetzungen, um die optimale Edelstahlfoliengüte auszuwählen.
Folien-Coil-Rechner
Berechnen Sie Gewicht, Länge und Außendurchmesser eines Foliencoils, um Versand und Produktionsplanung zu optimieren.
FAQ zu Edelstahlfolie – Muster, Mindestbestellmenge, Zeugnisse und Lieferung
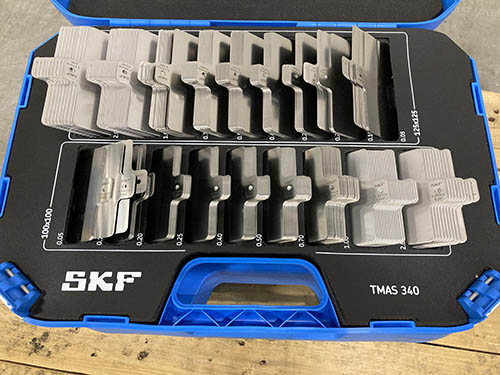
Ja. Geben Sie die Dickenbereiche an, die Sie verwenden möchten, und wir senden Ihnen einen Mustersatz. So erhalten Sie Material zum Zuschneiden, Umformen oder Einwickeln, ohne bei der Erstbestellung zu viel investieren zu müssen.