TiAlloyへお問い合わせ


ステンレス鋼箔は薄く平らなステンレス鋼材で、部品に金属製の遮蔽、一定の隙間、ばね作用、または成形可能な表面が必要な場合に使われます。その挙動は材質グレードだけで決まるわけではありません。厚さ、調質、結晶粒構造、部品の製造方法によって結果が変わることがあります。
遮熱板として機能するコイル材が、ばねとしても機能するとは限りません。手で簡単に曲げられる箔でも、小さな絞り加工で割れることがあります。本ガイドではこうした違いを説明し、単位換算、曲げ加工の計算例、材料選定を支援する故障モードマップを紹介します。
まず、次の3点を確認します。箔にどのような機能が必要ですか。何と接触しますか。どのように切断・成形し、使用しますか。使用環境に合わせて化学成分を、形状に合わせて厚さを、製造方法に合わせて材料の状態を選びます。
ステンレス鋼箔とは?
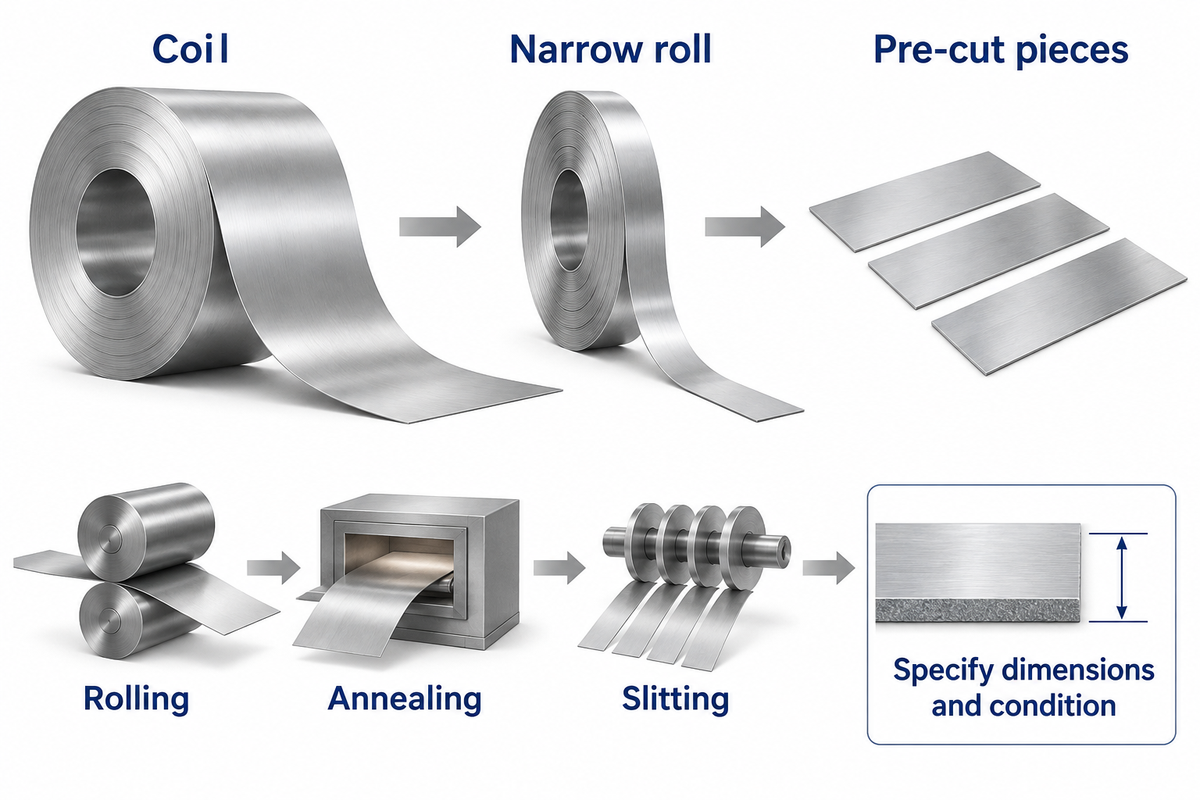
ステンレス鋼箔は薄い圧延鋼材で、一般にコイル、細幅ロール、または所定寸法に切断した板材として供給されます。「箔」は形状を表す言葉であり、特定の合金や一律の厚さ上限を示すものではありません。製品名だけでなく、小数表記の寸法と納入状態を確認することで、材料をより確実に特定できます。
「業界によって、箔と薄板を区別する厚さは異なります。」
箔、帯材、シム材、薄板は、用途が重なることがあります。「シム」は隙間を調整する部材を指し、「帯材」は幅の狭い連続形状を表すことが多い言葉です。どちらも機械的な限界を示すものではありません。図面と見積書で異なる単位系が使われる場合は特に、「薄ゲージ」といった表現よりも0.050 mmのような寸法のほうが明確です。
表面状態も重要です。厚い薄板なら小さな傷でも、薄い箔では断面のかなりの部分を損なうことがあります。折れ癖がつくと、板を平らに戻しても局所的な曲げが残る場合があります。精密部品では、公称寸法と同じように、端面形状、外観、取り扱いによる損傷の有無も重要です。
ステンレス鋼箔はどのように製造されますか。
ステンレス鋼箔は、ステンレス鋼材を薄く圧延し、必要な状態にするための焼鈍などの仕上げ工程を経て製造されます。スリット加工で幅を狭め、切断加工で個々の板材やブランクにします。最終的な圧延と熱処理の工程は、成形性やロール材に曲がり癖が残る傾向に影響します。
特に寸法が小さい場合は、製造履歴が重要になります。結晶粒径や圧延方向の違いにより、同じ材質グレードの試料でもブランクの伸び方が変わることがあります。市販ステンレス鋼箔に関する研究では、結晶粒構造と加工履歴がマイクロスタンピングの挙動に影響しました。
材質グレードと特性:使用環境から選ぶ
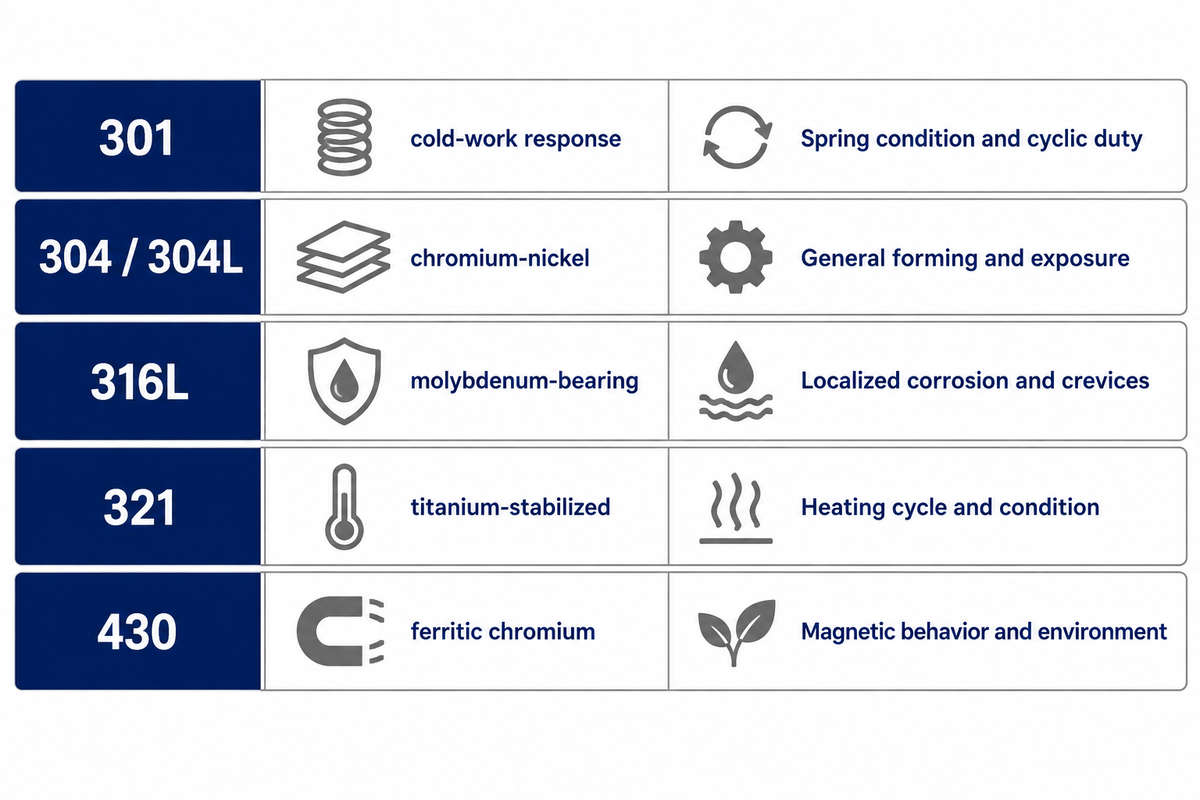
ステンレス鋼箔の材質グレードは、まず周囲の化学的・熱的環境に合わせて選びます。屋内の乾燥した装置で耐食性を示す材料でも、湿った隙間や繰り返し加熱される環境では異なる挙動を示すことがあります。薄い断面や硬い納入状態を選ぶ前に、合金系を実際の使用環境に適合させます。
次の一覧は、選定を始める際の参考になります。Euro Inoxの技術特性表では、オーステナイト系材質とフェライト系430の化学成分の違いが明確に示されています。納入状態と実際の使用環境も、追加の制約条件になります。
| 材質グレード | 材料の特徴 | 設計上の着眼点 |
|---|---|---|
| 301 | オーステナイト系。冷間加工による影響が大きい | ばね状態、成形方向、繰り返し荷重 |
| 304 / 304L | オーステナイト系クロム・ニッケル鋼 | 一般的な成形性と実際の使用環境 |
| 316L | モリブデンを含むオーステナイト系鋼 | 局部腐食、隙間、表面状態 |
| 321 | チタン安定化オーステナイト系鋼 | 想定する加熱サイクルと製品の状態 |
| 430 | フェライト系クロム鋼 | 磁気特性と使用環境への適合性 |
304ステンレス鋼箔は、一般的な成形部品の材料として選定の出発点になります。塩化物による腐食が懸念される場合は、モリブデンを含む316Lステンレス鋼を検討します。316Lを選んでも、隙間形状、堆積物、温度、洗浄方法への対処は必要です。
British Stainless Steel Associationの海水環境に関するガイダンスでは、海洋環境で316に孔食や隙間腐食が生じる可能性がある理由を説明しています。塩水がたまる折り返し端部は、水が流れ落ちる清浄な表面とは異なる環境になります。この違いは、「耐食性」という大まかな表示よりも重要な場合があります。
ステンレス薄板には磁性がありますか。
はい。フェライト系の430は磁性があり、オーステナイト系でも冷間加工後に磁気を帯びることがあります。焼鈍した304は一般に磁性が弱いものの、曲げ、スリット加工などの変形によって磁性を持つマルテンサイトが生じる場合があります。磁石で分かるのは限られた特性だけであり、材質グレードを確実に判定する方法ではありません。
BSSAは、冷間加工が透磁率に及ぼす影響、特に加工角部やせん断端部が磁石に引きつけられる現象について説明しています。低透磁率が機能要件であれば、上限値と測定条件を指定してください。磁石による確認を材料試験成績書に置き換えても、加工後の状態までは確認できません。
厚さが変わると、重量だけでなく剛性も変わります
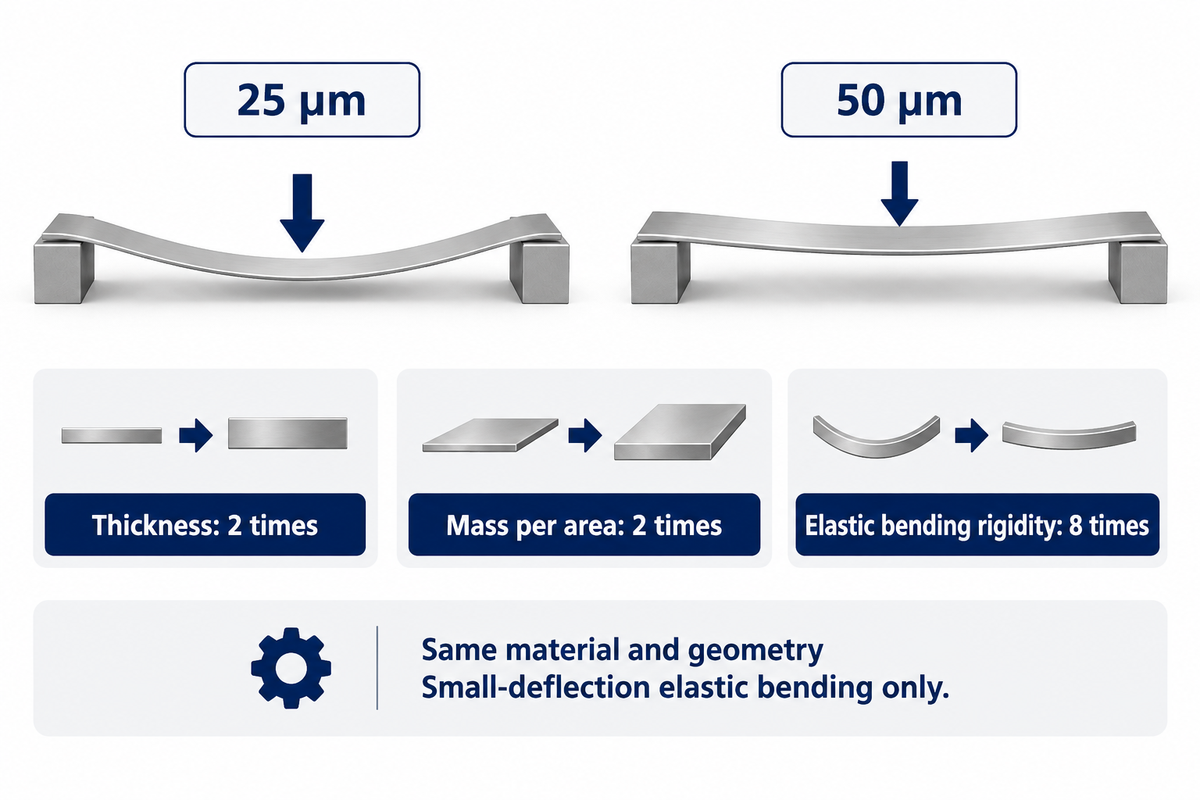
同じ合金では、箔材の厚さを倍にすると単位面積当たりの質量も倍になります。一方、材料特性と形状が一定であれば、古典弾性板理論における曲げ剛性は八倍になります。そのため、厚さは設計上とても重要な変数です。たわみが小さい場合の曲げでは、この関係は厚さの三乗に比例します。塑性加工や大きなたわみ、板の支持条件の変更については、別の解析が必要です。
まず、単位を正しく把握してください。ミルは0.001インチで、正確には0.0254 mmまたは25.4 µmです。マイクロメートルはミリメートルの千分の一です。インチとミルの換算係数はNISTの換算係数資料に掲載されています。ミルとミリメートルはまったく異なる寸法単位です。
| マイクロメートル(µm) | ミリメートル(mm) | mil(0.001 in.) |
|---|---|---|
| 10 | 0.010 | 0.394 |
| 20 | 0.020 | 0.787 |
| 25 | 0.025 | 0.984 |
| 30 | 0.030 | 1.181 |
| 40 | 0.040 | 1.575 |
| 50 | 0.050 | 1.969 |
| 75 | 0.075 | 2.953 |
| 100 | 0.100 | 3.937 |
| 127 | 0.127 | 5.000 |
古典的な薄板理論の関係式はD = Et³ / [12(1 – ν²)]です。ここで、Dは曲げ剛性、Eはヤング率、tは厚さ、νはポアソン比です。University of Memphisの板曲げに関する資料では、薄板と微小たわみの仮定が説明されています。Eとνが一定なら、比率D₂/D₁ = (t₂/t₁)³が目安になります。
例:平板カバーの設計者が、他の条件を変えずに厚さ25 µmと50 µmの箔を比較します。厚さの比は50/25 = 2です。単位面積当たりの質量は元の2倍になり、線形弾性域の曲げ剛性は元の2³ = 8倍になります。厚いカバーは小さな曲げに対する抵抗が大きくなりますが、質量が増え、切断や成形の段取りを変える必要が生じることもあります。大きなたわみが生じる場合、カバーに折れ癖がつく場合、または固定方法が変わる場合は、この比率が実際の状態を正確に表さなくなります。この近似は厚さの候補を絞るために使い、その後、実際の支持状態に組み付けた部品で試験してください。
厚さのばらつきも同様に影響します。厚さの許容範囲を±5%と仮定すると、剛性比は0.95³から1.05³となり、公称値の約0.857~1.158倍です。他の変数が変わる前でも、およそ−14.3%~+15.8%の差になります。そのため、厚さの測定計画は、ばねやダイヤフラムのように特性に敏感な部品では、書類上の確認事項ではなく機能を管理する手段です。
調質:強度と剛性は別の特性です
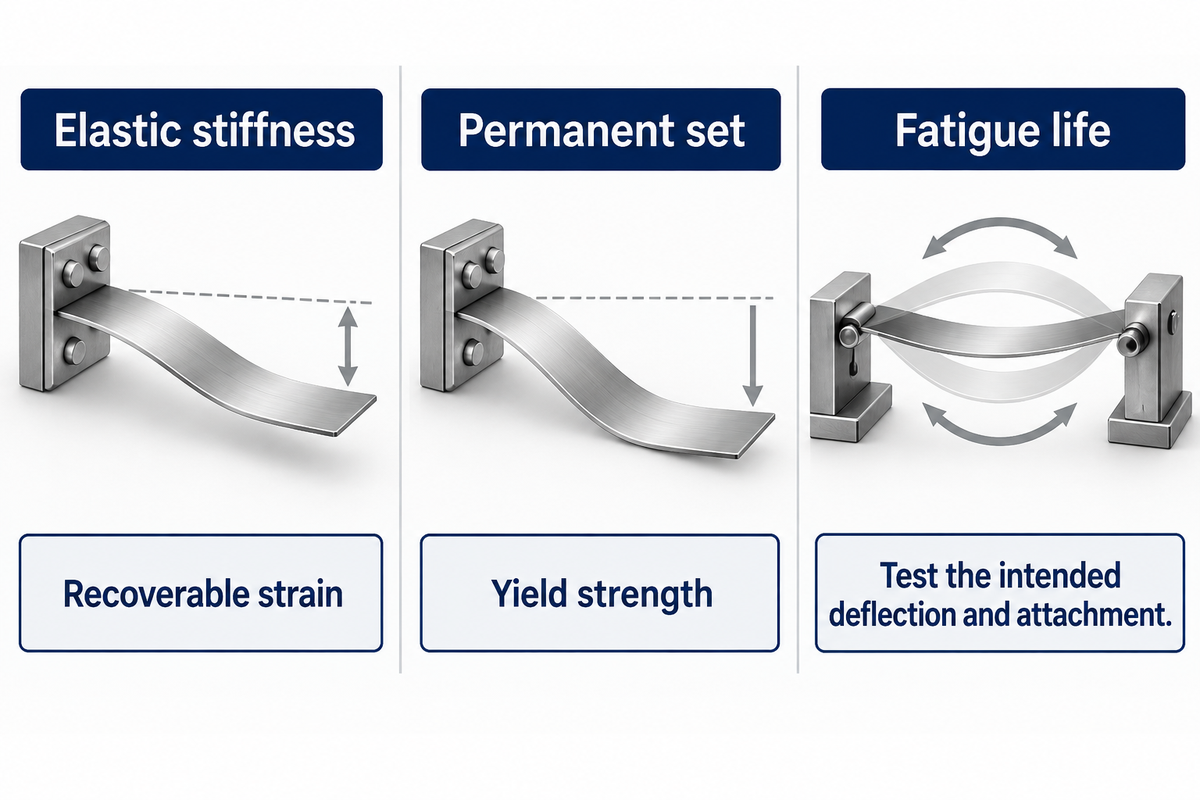
冷間加工したステンレス鋼箔は、軟質材と弾性剛性が概ね同等ですが、永久変形が生じるまでに、より高い応力に耐えられます。強度と剛性が示すものは異なります。降伏強度は永久変形のしやすさに関係し、弾性率は元に戻るひずみに関係します。そのため、厚さ変更の代わりとして硬質調質を選ぶのではなく、機械的な機能に基づいて選定してください。
平板ばねでは、永久変形、荷重とたわみの傾き、疲労寿命はそれぞれ別の要件です。1つを満たしても、他の要件を満たすとは限りません。焼鈍したブランクは成形しやすく、冷間加工材はばねに適した状態を得られることがあります。ばねの最終状態は、圧延、成形、熱処理の順序によって決まります。
ASTM A666/A666M-24は、焼鈍および冷間加工したオーステナイト系ステンレス平鋼製品を対象とし、機械試験についても規定しています。硬さは評価項目の1つですが、それだけではばね要素の挙動全体を表せません。
製造工程の観点では、ばねの成形挙動は工具だけでなく、結晶粒構造、部品形状、荷重方向にも左右されます。利用可能な最軟質材を選んでスプリングバックだけに対処すると、使用中の永久変形という別の問題に置き換わることがあります。
繰り返し曲げがある場合は、想定するたわみと取付形状でサイクル試験を行うことも検討してください。厚さ29 µmのSUS301EH-TA箔に関する研究では、疲労寿命の差を説明するために、微細組織と相の変化を調べています。このような場合は、引張特性からサイクル寿命を推定するのではなく、対象部品の繰り返し動作を試験で評価するほうが適切です。
用途:業界だけでなく、故障モードに合わせて選ぶ
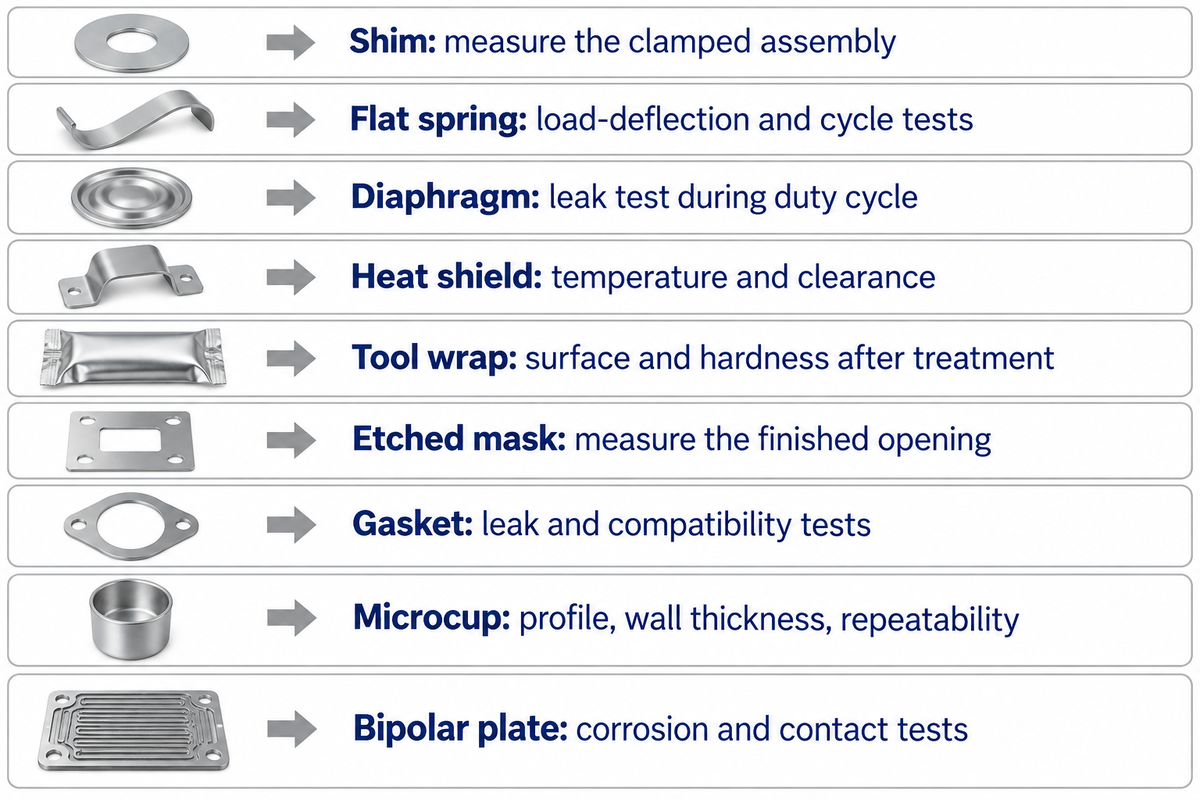
ステンレス鋼箔は、スペーサー、ばね、遮蔽材、精密成形部品など、さまざまな機能を担います。用途に合った材料を選ぶには、役割と起こりうる故障を結び付けます。ばねには形状回復性、遮蔽材には健全性、シムには隙間の維持が求められます。機能に応じて、異なる合否判定試験が必要です。
箔の機能と故障モードの対応マップ
材料試験の前に、このマップを使って設計、製造、検査の条件を関連付けます。最終列には、試験の有効性を判断するための観察項目を示しています。外観の良い試料でも、漏れ、永久変形、接合部の強度不足があれば試験に不合格となることがあります。
| 機能 | 想定する故障 | 管理する変数 | 試験での確認事項 |
|---|---|---|---|
| シムまたは隙間調整 | 組立後の隙間が不適切 | 厚さ、バリ、平面度 | 締結した状態の組立品を測定 |
| 平板ばね | 永久変形または疲労 | 材料の状態、方向、形状 | 荷重・たわみ試験と繰り返し試験 |
| フレキシブルダイヤフラム | 漏れまたは繰り返し動作による亀裂 | 厚さ、取付方法、ストローク | 使用サイクル中の漏れ試験 |
| 輻射熱シールド | 変形または高温部品との接触 | 表面、間隔、支持部 | 組立品の温度とクリアランス |
| 熱処理用の包み材 | 包みの穴あきまたは表面損傷 | 包み材の材質グレード、折り方、取り扱い | 処理後の表面と硬さ |
| エッチング精密マスク | 開口部または端部のずれ | 材料の厚さとエッチング工程 | 加工後の開口部を測定 |
| ガスケットまたは合わせ面シール | 漏れまたは局部腐食 | 表面、締付け、使用環境 | 漏れ試験と適合性試験 |
| 絞り加工マイクロカップ | しわまたは破断 | 結晶粒構造、摩擦、工具間隔 | 形状、側壁厚さ、再現性 |
| 燃料電池用バイポーラプレート | 腐食または接触損失 | 合金、コーティング、成形形状 | 機器に応じた腐食試験と接触試験 |
燃料電池用プレートは、表面が及ぼす影響を示す例です。米国エネルギー省(DOE)掲載のTreadStoneプロジェクト発表資料では、バイポーラプレート用の低コスト金属母材を研究し、DOEの支援を受けたコーティングを検討しています。接触抵抗、腐食挙動、製造工程は、設計上の重要な未解決課題です。一般的なステンレス鋼箔と、認定済みのコーティングプレートは別の製品です。
ステンレス鋼箔は溶けますか。
ステンレス鋼箔は高温で溶けますが、実用上の限界は通常、酸化、変形、必要な機械特性の喪失によって決まります。どの影響が問題になるかは、材質グレード、雰囲気、曝露時間、荷重によって異なります。工具包み用箔の使用温度は、溶融温度範囲とは異なります。
ステンレス鋼製の工具包み材は、特定の加熱工程で部品を保護するためのものであり、汎用の高温構造部材ではありません。ステンレス鋼製の熱処理用箔では、穴や不完全な折り目から酸素が部品に届くことがあるため、材質グレードと包みの健全性が重要です。
Larrin Thomasによるコーティング材と箔材の比較実験では、箔で包んだAEB-L試料の外観はきれいでしたが、断面には薄い脱炭層が残っている可能性が示されました。スケールと脱炭は異なる表面変化です。外観だけを調べても、その下にある鋼の変化を見逃すことがあります。
Practical Machinistの工具包み材に関する議論では、鋭い端部、部品の角で生じる穴あき、冷却前に包みを開く際の遅れが作業者から報告されています。こうした事例から、取り扱いと加熱から冷却までの一連の工程を試験に含める必要があります。他の作業者の炉設定をそのまま適用せず、対象部品の鋼材に推奨される手順を使用してください。
加工と取り扱い:薄板材で生じる問題
薄いステンレス鋼材は、加工中にしわ、破れ、バリ、送りの不安定さが生じることがあります。公称の材質グレードと厚さだけでは、結晶粒構造、圧延方向、潤滑、工具形状は分かりません。そのため有効な試験では、予定する切断・成形工程に沿って加工し、組立や使用時の性能を左右する寸法・特性を測定します。
打ち抜き加工では、まず位置合わせと材料の支持を適切に行います。Thomas Vaccaによる薄手の硬質ステンレス鋼の事例では、0.0010インチの半硬質301ワッシャーの加工で、バリやパンチの損傷、スクラップの問題が発生しました。同氏の工程に関する解説では、正確な位置合わせ、ストリップを押すのではなく引くこと、安定した潤滑、スクラップの除去を取り上げています。これらは工程内で相互に関係する要素であり、材質グレードを変更すれば自動的に解決する不具合ではありません。
公開された304箔のマイクロ深絞り実験は、受け入れ時の組織を比較項目に含める必要性を示しています。研究者は厚さ50 µmの箔を使い、制御した焼鈍によって状態を変えました。受け入れ状態の試料はカップ状に成形されず、パンチが材料を貫通しました。900または950 °Cで1時間処理した試料ではしわが大幅に減りましたが、1100 °Cまで加熱するとしわが増えました。ここから分かるのは、公称厚さが同じでも挙動が変わることです。カップの割れを調査する際は、厚いロールを注文すれば解決すると考えるのではなく、材料、結晶粒構造、成形条件を併せて確認してください。
工具形状も比較に影響します。2026年のSUS301マイクロ絞り加工研究では、厚さ30、40、50 µmの箔に対して、ブランクホルダー間隔を55 µmに固定しました。厚さが変わると、間隔と厚さの比も変わります。試験を比較する際はこの比を記録してください。同じ工具を使っても、相対的な拘束条件は同じとは限りません。
接合では、母材だけでなく接合部を評価してください。Warwickによる青色レーザー溶接の研究では、厚さ25 µmの316Lを20層重ね、厚さ200 µmの層に接合した積層材について、接合形状と機械試験を調べました。組立品の評価には、剥離挙動、気密性、変形などの確認が含まれる場合があります。
取り扱いは機械にかける前から始まります。清浄な表面どうしの間には保護包装材を挟み、幅の広いロール材は移動中に支えてください。箔の端部は鋭く、材料自体は柔らかく曲げやすいように見えることがあります。作業者による箔の取り扱いに関する議論では、重量部品の周囲で材料を扱う際の切り傷や包装材の破れが報告されています。箔表面の傷や欠けは、完成部品の機能に照らして評価してください。
ステンレス鋼箔と他の金属箔の比較
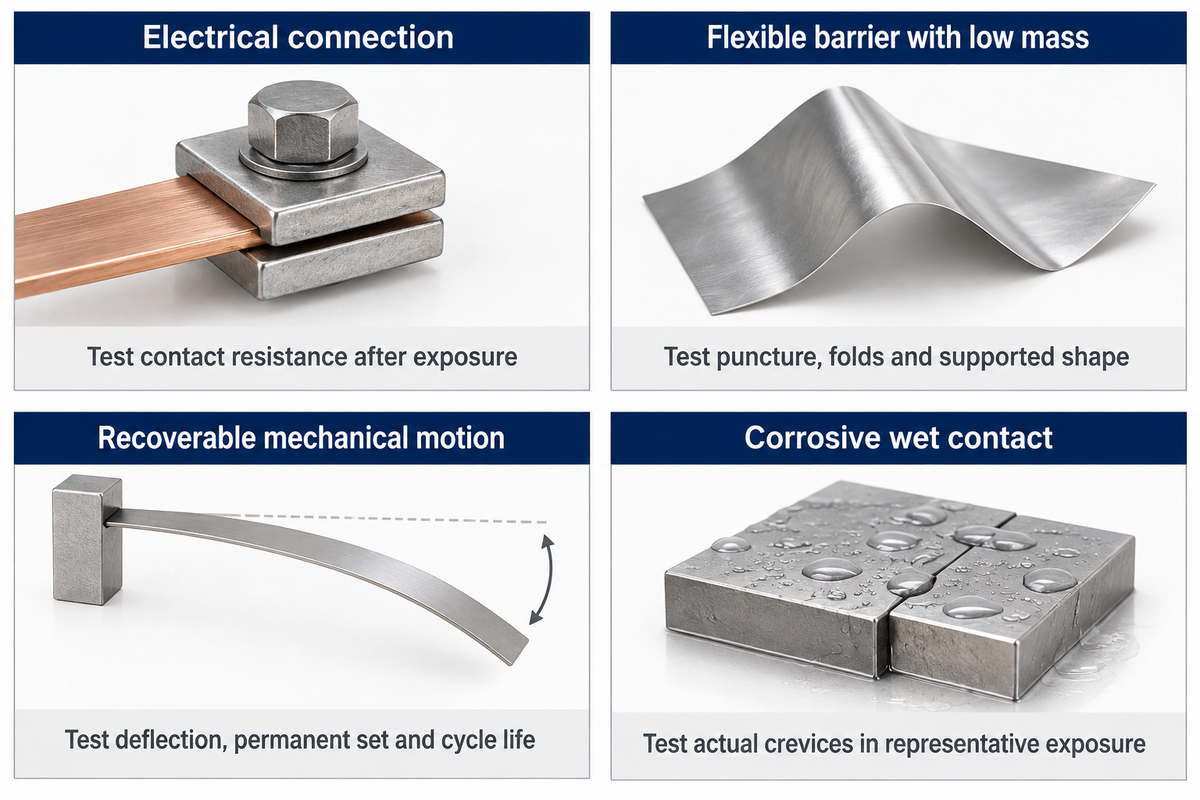
ステンレス鋼箔では、部品の挙動、耐食性、温度への応答を検討します。電気伝導性、熱拡散、軽量化を最優先する場合は、他の金属も候補になります。箔の優劣を一律に決めるのではなく、設計に必要な厚さ、状態、表面で候補を比較してください。
導電経路には銅を検討できます。Copper Development AssociationのC10200プロファイルには、銅の電気的・熱的特性に加え、接合性や成形性が示されています。ステンレス製シールドは、最大の導電性ではなく、機械的健全性や使用環境を理由に選ばれる場合があります。「金属箔」という名称だけでは、組立品の電気抵抗や熱の流れは分かりません。
| 優先事項 | 候補材料の比較 | 適した組立試験 |
|---|---|---|
| 電気接続 | 導電性の銅材とステンレス鋼を比較 | 想定する曝露後の接触抵抗 |
| 軽量で柔軟な遮蔽材 | 必要な機能厚さでアルミ箔とステンレス鋼箔を比較 | 穴あき、折り目、支持時の形状 |
| 繰り返し可能な機械的動作 | 指定ばね状態の材料と軟質材を比較 | たわみ、永久変形、サイクル寿命 |
| 腐食性の液体との接触 | 材質グレード、表面、接合形状を併せて検討 | 実際の隙間を含む使用環境での曝露試験 |
材料の置き換えには、成形性の評価も必要です。候補を評価する前に、必要な形状、取付方法、完成時の状態を定めます。必要な外形寸法だけを維持すると、スプリングバック、接合挙動、必要な支持量の検討が製造チームに委ねられることがあります。
異種金属を組み合わせた組立品を比較する際は、接触面と使用環境も含めてください。裸箔、コーティング箔、接合した積層材では、界面が異なります。単体の板材として良好な性能を示す材料でも、別の金属に挟まれたり、水分が滞留したりすると、挙動が変わることがあります。
設計から試験仕様へ
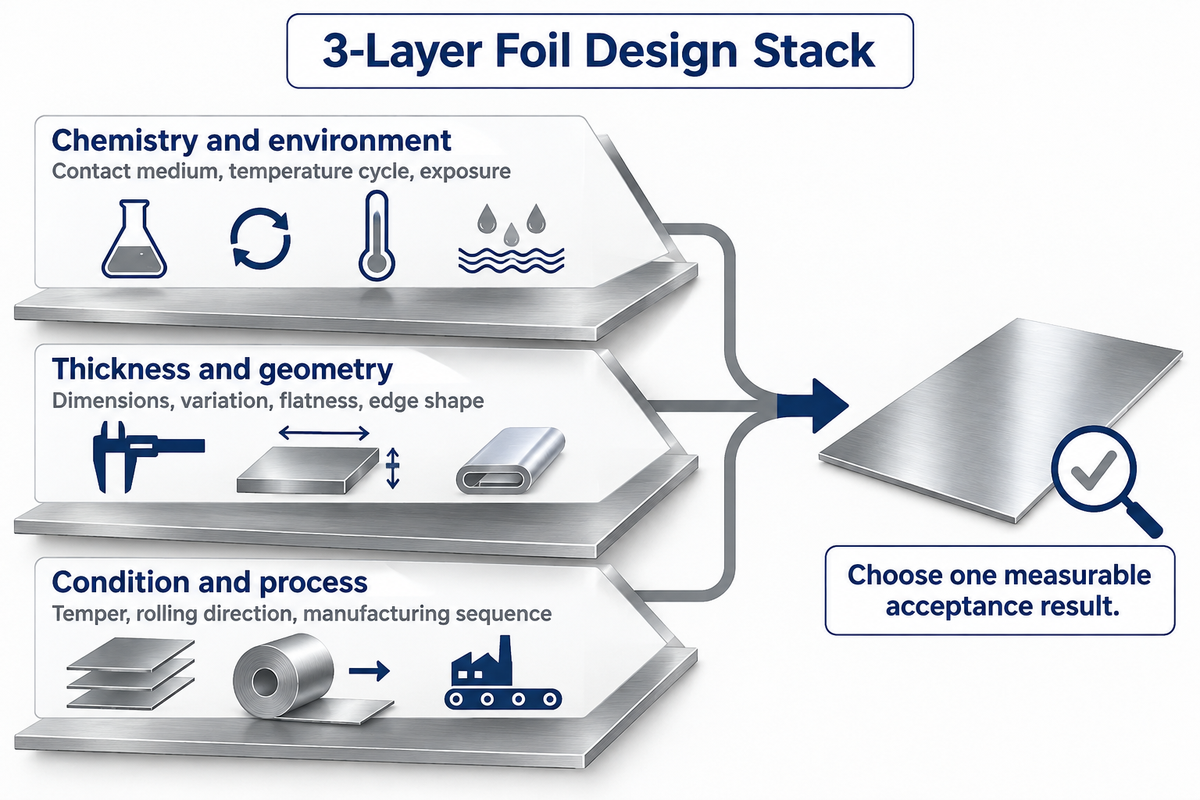
有効な試験仕様は、受け入れ時の箔の特性と完成部品の合否基準を結び付けます。合金と状態から始め、小数表記の寸法、端部、表面、機能に影響する試験へと定めていきます。これにより、購買、製造、最終検査が同じ「高品質」材料を目指せます。
3層の箔設計構成
- 化学成分と使用環境:実際の接触媒体、温度サイクル、表面の曝露条件に合わせて材質グレードを選びます。
- 厚さと形状:小数表記の寸法、ばらつき、平面度、端部形状、支持時または成形後の形状を定めます。
- 材料の状態と工程:調質、圧延方向、結晶粒に関する条件、製造工程を最終試験に結び付けます。
3つの層を統合すると、比較試験に使える試料の条件を定められます。試験で厚さと工具を同時に変更する場合は、両方の変更を記録してください。部品が繰り返し動作する場合は、成形に初めて成功した結果に加えて、繰り返し性能も評価します。
規格は、仕様の異なる部分を定めています。ASTM A240/A240M-26は、対象となるステンレス鋼平鋼製品の化学成分と機械的要件を規定します。ASTM A480/A480M-25bは、記載された製品仕様と併せて適用する一般要件を定めています。E345-24aは、金属箔の室温引張試験を扱います。発注時には、購入する形状と状態とともに、該当する規格の番号と版を指定してください。
箔の見積価格を左右する要因
材料費は、比較における多くの要素のうちの1つにすぎません。幅の狭いスリット加工や厳しい端面要件、特殊な表面仕上げ、小ロット、保護梱包によって加工費が上がることがあります。自社工程での歩留まりも重要です。不良品や機械の停止が増えれば、材料単価の安い選択肢がかえって高くつくことがあります。
例:それぞれ1,000個のブランクから始める二つの試作工程を比較します。工程Aは材料費が$100、加工費が$200で、900個の良品を生産します。良品一個当たりのコストは($100 + $200)÷ 900 = $0.333です。工程Bは材料費が$120、加工費は同じ$200で、980個の良品を生産し、$320 ÷ 980 = $0.327となります。後者は材料費が高くても、合格品一個当たりのコストが低くなります。生産部門は不良品の減少を、財務部門は総費用を把握し、調達部門はキログラム当たりの価格だけでは判断が不十分な理由を理解できます。同じ計算には、実測した試作歩留まりと自社の加工費を用いてください。
材料を見積もる際は、改訂版図面、材質グレード、調質、板厚と寸法公差、幅、長さまたはコイル形状、数量、端面状態、表面仕上げ、必要書類を提示してください。試作工程と合格判定試験も記載します。溶解ロットのトレーサビリティを求め、試験サンプルと後続出荷品を一貫して識別できる方法を決めてください。トレーサビリティがあれば、試験結果を材料履歴と照合しやすくなります。
設計上必要な場合は、関連する材質グレードの選択肢として304Lステンレス鋼製品および316ステンレス鋼製品をご検討ください。対応可能な形状や供給要件については、TiAlloyのステンレス鋼箔ソリューションページをご覧ください。TiAlloyの会社紹介では、この製品に関する事業の背景をご紹介しています。
次のステップ:お使いの部品に該当する「機能と故障」の行を確認し、設計の3層を完成させ、測定可能な合格判定結果を1つ選びます。そうすれば、サンプルを実際の用途に基づいて比較できます。
よくある質問
ステンレス鋼箔はリサイクルできますか?
汚れのないステンレス鋼箔は、形状や状態に応じた回収・選別を行えば、ステンレススクラップとしてリサイクルできます。
リサイクル業者の指定に従い、通常の鋼、銅、アルミニウムのスクラップとは分けてください。小片、コーティング、粘着剤付きの裏材、汚染物は、リサイクル方法に影響することがあります。加工スクラップを切断工程の近くで回収すれば、選別しやすくなり、鋭利な破片が作業場に散らばるリスクも抑えられます。実際に発生する廃棄物の流れを踏まえて、実用的なリサイクル方法を整えてください。工程残渣や梱包材が混入する場合は、それらも考慮します。
ステンレス鋼の弱点は何ですか?
塩化物への曝露はよくある問題です。たとえば、隙間や堆積物の下に塩分を含む水分がたまる場合に起こります。
ステンレス鋼は表面の特性によって耐食性を発揮しますが、材質グレード、温度、清浄度、形状も重要です。BSSAの海水に関するガイダンスでは、316で局部腐食が起こる可能性と、排水性や表面仕上げを清浄に保つことの重要性が説明されています。箔材を組み込む場合は、液体がたまりやすい折り目や締結部に注意が必要です。表面の変色が見られたら、曝露状況や洗浄履歴を確認してください。材質グレードを変更しても、同じ水分の滞留箇所が残ることがあります。
溶解ロットが重要なのはなぜですか?
溶解ロットを記録すると、材料、識別記録、特定の溶解との間にトレーサビリティが確保され、試作サンプルを後続の供給品と関連付けやすくなります。
この関連付けは、生産時に成形性、外観、検査結果の変化を調査する際に役立ちます。サンプルとともにラベルと材料試験成績書を保管し、その後に部品へ施した圧延、スリット加工、処理を記録してください。これにより、工程条件と管理状況の記録を継続できます。同じ溶解ロットの部品でも、加工履歴が異なる場合があります。材料の説明には溶解ロットを含めてください。
最適なステンレス鋼箔はどれですか?
成形用途では304から検討を始め、ばね用途では冷間加工した301を評価し、耐食性と使用温度への適合性を確認してください。
ステンレス鋼はすぐに熱くなりますか?
はい。ステンレス鋼は熱伝導率が最も高い金属ではありませんが、薄い箔材は熱容量が小さいため、すぐに熱くなることがあります。
加熱速度は、厚さ、表面の露出状態、接触状態、気流によっても変わります。遮熱板自体が熱くなり、組立品の別の部品へ伝わる熱を抑えることがあります。柔軟で反射性のあるシート状の材料が冷たいままだと決めつけず、組立品全体の温度を評価してください。
参考文献・出典
- E345-24a:金属箔の引張試験 ASTM International、公開されている適用範囲および意義と用途。
- 産業用ステンレス鋼箔におけるサイズ効果と成形限界の理解 Deakin Universityの研究リポジトリ。
- ステンレス鋼:技術特性一覧 Euro Inox、worldstainless掲載。
- 海水用途における316、304、303の選定 British Stainless Steel Association。
- 冷間加工、熱処理、磁気透磁率 British Stainless Steel Association。
- SIガイド 付録B.8:換算係数 National Institute of Standards and Technology。
- 第12章:板の曲げ要素 University of Memphis土木工学講義ノート。
- A666/A666M-24:焼なましまたは冷間加工したオーステナイト系ステンレス鋼平鋼製品 ASTM International、公開されている適用範囲。
- ステンレス鋼箔の微細組織と疲労に関する研究、2018年日本金属学会誌。
- 貴金属を使用しない金属製バイポーラプレート用コーティング、2023 Conghua Wang、TreadStone Technologies;U.S. Department of Energyプロジェクト発表資料。
- コーティングと箔材Larrin Thomas、Knife Steel Nerds、2024年十月21日。
- 硬質薄板ステンレス鋼のプレス加工 Thomas Vacca、The Fabricator。
- 異なる微細組織特性を持つステンレス鋼箔のマイクロ深絞りに関する実験的研究 原著論文、Chinese Journal of Mechanical Engineering、2021。
- 乾式条件およびナノ潤滑条件下におけるSUS301のマイクロ深絞り加工、原著研究論文、掲載誌:インターナショナル・ジャーナル・オブ・アドバンスト・マニュファクチャリング・テクノロジー、2026年。
- 多層AISI 316Lステンレス鋼マイクロ箔の青色レーザー溶接 Dasほか、University of Warwickリポジトリ、2020。
- C10200合金の特性 Copper Development Association。
- A240/A240M-26:ステンレス鋼の厚板、薄板、帯 ASTM International、公開されている適用範囲。
- A480/A480M-25b:圧延ステンレス鋼平鋼の一般要求事項 ASTM International、公開されている適用範囲。