
Contactez TiAlloy

Inconel 600 : guide technique complet

L’UNS N06600 est un alliage nickel-chrome-fer utilisé pour sa combinaison de résistance à la corrosion et à l’oxydation, de facilité de mise en œuvre et de conservation de sa résistance mécanique à des températures extrêmes. Toutefois, sa désignation ne fournit que des informations de premier niveau. La forme de produit, l’état de livraison, l’historique de fabrication, le niveau de contrainte, le milieu d’exposition, le type de procédé, la composition chimique du procédé, la géométrie du composant et la durée d’exposition jouent également un rôle dans son adéquation.
Mis à jour en septembre 2026 | Rédigé par Cherry
L’Inconel 600 est un alliage nickel-chrome-fer à solution solide. Sa désignation indique sa composition chimique, mais ne certifie ni un composant testé ni une limite de service universelle. Ce guide explique quelles données sur l’état du matériau et son environnement sont nécessaires avant de faire un choix technique précis.
En bref
- UNS N06600, Alloy 600 et 2.4816 ne signifient pas qu’une pièce finie est approuvée.
- La composition chimique publiée par le producteur indique au moins 72 % de nickel, 14–17 % de chrome et 6–10 % de fer, mais elle ne permet pas à elle seule de prévoir la durée de vie d’un composant fabriqué.
- L’Alloy 600 ne se durcit pas par précipitation. L’écrouissage augmente sa résistance mécanique. Le recuit modifie la structure écrouie.
- Il n’existe pas de température maximale de service unique et fiable. Il faut prendre en compte l’atmosphère, la charge, la durée, le mécanisme de défaillance et le code applicable.
- La résistance à la fissuration par corrosion sous contrainte due aux ions chlorure n’immunise pas contre la fissuration liée à la fabrication, aux milieux caustiques chauds, à l’eau des circuits nucléaires ou à la fragilisation par le plomb.
Qu’est-ce que l’Inconel 600 ?
Inconel 600, Alloy 600, UNS N06600 et Werkstoff 2.4816 désignent la même famille d’alliages nickel-chrome-fer, mais le nom seul ne prouve pas que deux états de livraison sont interchangeables. « Inconel » est une marque déposée ; l’UNS est l’identifiant neutre utilisé dans les normes et les dossiers. Le bulletin Alloy 600 de Special Metals décrit un alliage austénitique stable à solution solide, qui peut conserver sa ductilité et être mis en œuvre et soudé selon les méthodes standard pour les alliages de nickel.
La désignation « Alloy 600 » ne précise ni la forme de produit ni l’état final. Elle ne décrit pas le matériau selon sa forme, son état (recuit ou écroui, par exemple), sa structure granulaire, son état de surface, ses contraintes, etc. La teneur élevée en nickel fait partie de l’identité de l’alliage ; elle ne permet pas de qualifier un composant à elle seule. Un certificat qui vérifie la composition chimique globale aide à établir l’identité du matériau, mais ne peut pas, à lui seul, prouver la durée de vie en corrosion, l’intégrité sous pression, la durée de vie au fluage, la résistance à la fatigue ou les performances d’un assemblage soudé.
À retenir
Le nom de l’alliage en établit l’identité. Son approbation technique exige quatre éléments supplémentaires : l’état du matériau livré, le dossier de fabrication, des données représentatives des conditions de service et des critères d’acceptation.
Une fois les exigences techniques définies, consultez la page produit et spécifications de l’Alloy 600 de TiAlloy pour connaître les formes de produits, les dimensions, la documentation et les disponibilités, et demander un devis. Ce guide porte sur l’interprétation de l’alliage et des données relatives à son comportement en service.
Composition : ce que la composition chimique permet — ou non — de prouver
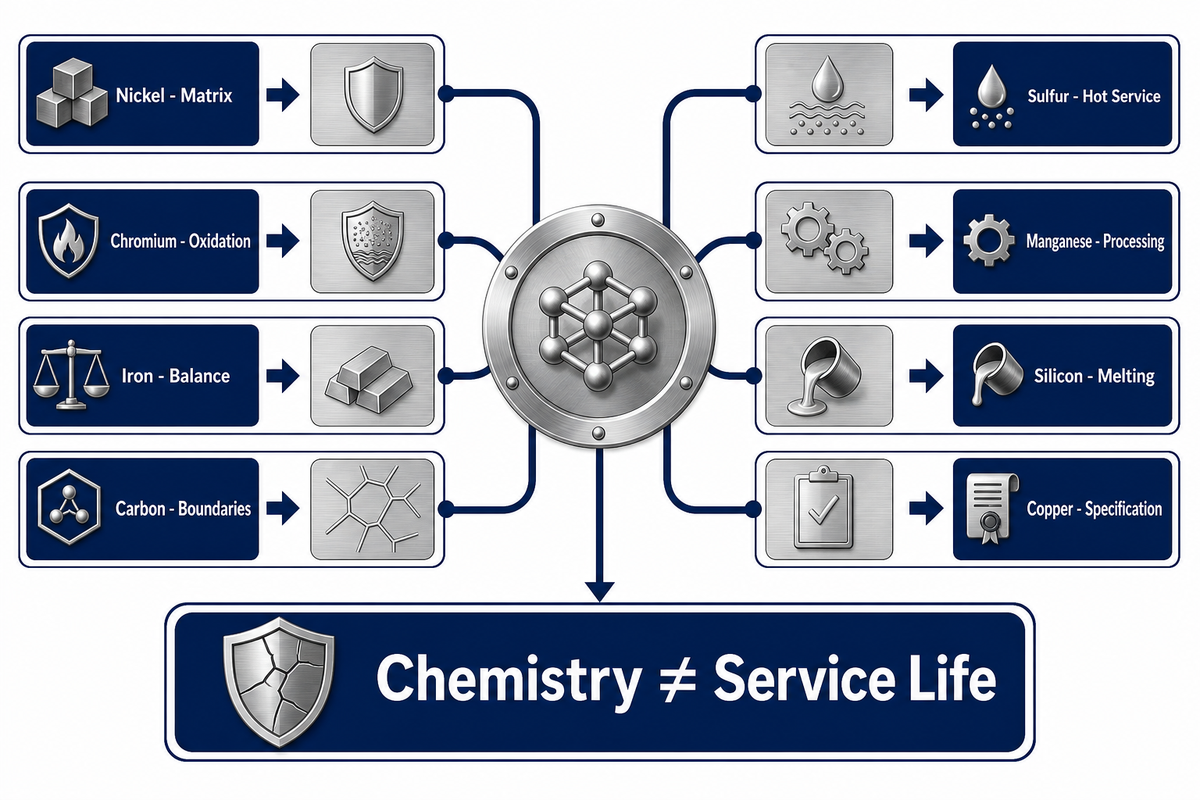
Pour l’Inconel 600, le bulletin du producteur indique au moins 72 % de nickel, 14–17 % de chrome et 6–10 % de fer. Il fixe également des limites pour le carbone, le manganèse, le silicium, le cuivre et le soufre. Une fiche d’alliage de VDM Metals confirme indépendamment la désignation UNS N06600 / 2.4816 et la composition nickel-chrome-fer. Les limites peuvent légèrement différer entre une page fournisseur, un ancien tableau et une spécification de produit actuelle.
| Constituant | Limite publiée ou rôle | Ce que cela aide à expliquer | Ce que cela ne prouve pas |
|---|---|---|---|
| Nickel | 72 % minimum | Stabilité de la matrice austénitique et comportement favorable dans plusieurs milieux réducteurs | Immunité à tous les mécanismes de corrosion sous contrainte |
| Chrome | 14–17% | Contribution au film passif et comportement face à l’oxydation | Limite universelle de corrosion à chaud |
| Fer | 6–10% | Équilibre de l’alliage nickel-chrome-fer | Interchangeabilité avec une autre nuance Ni-Cr-Fe |
| Carbone | Élément mineur contrôlé | Comportement des carbures et des joints de grains après exposition thermique | État de sensibilisation sans données sur l’historique thermique |
| Soufre | Résidu strictement limité | Pourquoi la contamination par le soufre à chaud exige un contrôle particulier | Tolérance à une atmosphère de four contenant du soufre |
| Manganèse | Résidu ou ajout contrôlé | Contexte de désoxydation et de fabrication | Remplacement des données de qualification de la procédure de soudage |
| Silicium | Élément mineur contrôlé | Comportement à la fusion et à la fabrication | Propreté ou intégrité de l’assemblage fini |
| Cuivre | Élément mineur contrôlé | Élément faisant partie des limites de la spécification | Résistance à la corrosion dans une solution non précisée |
La composition chimique globale est un passeport de l’alliage, pas un modèle de sa durée de vie en service. La taille des grains, la répartition des carbures, les inclusions, l’écrouissage, la dilution du métal fondu, les zones affectées thermiquement, les dommages de surface et les contraintes résiduelles peuvent créer des conditions locales que l’analyse globale ne détecte pas. C’est important lorsque deux composants portent le même numéro UNS, mais ont des historiques de fabrication ou de production différents.
Propriétés : lire le libellé avant la valeur
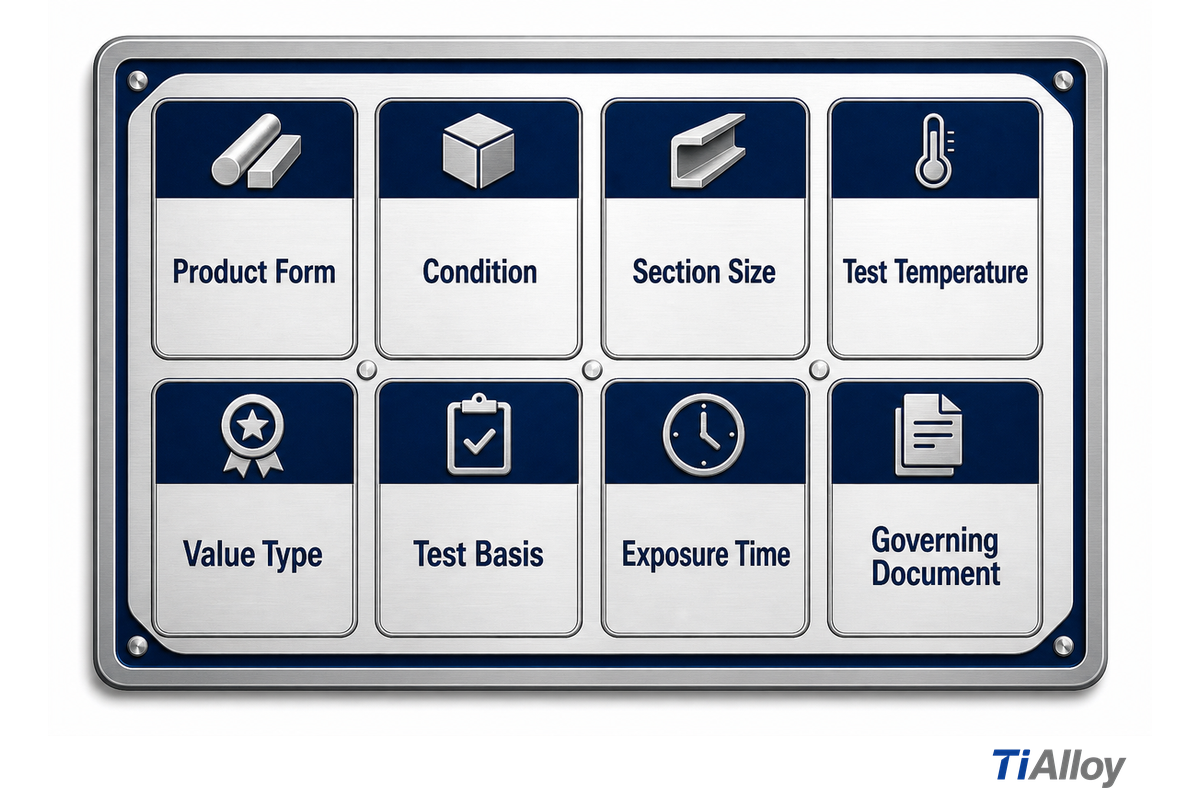
Les propriétés publiées de l’Inconel 600 ne sont utiles que si leur contexte est indiqué. Pour la masse volumique de l’Inconel 600, les données d’un fournisseur indiquent 8,43 g/cm³ à température ambiante, tandis qu’une extraction des données du producteur donne une valeur plus proche de 8,47 g/cm³. Cet écart limité est acceptable pour une première estimation de masse, mais choisir silencieusement une seule valeur donnerait une fausse impression de précision. Les propriétés mécaniques dépendent davantage de l’état du matériau. Le tableau technique de High Temp Metals donne un exemple de tôle à l’état recuit : résistance à la traction de 676 MPa, limite d’élasticité à 0,2 % de 290 MPa et allongement de 40 %. Ces trois valeurs s’appliquent à la forme et à l’état indiqués.
| Libellé à relever | Pourquoi cela change l’interprétation | Exemple d’énoncé incomplet |
|---|---|---|
| Forme de produit | Une tôle, une barre, un tube, un fil, une pièce forgée et du métal fondu peuvent être soumis à des exigences différentes. | « La limite d’élasticité est de 290 MPa. » |
| État | Un matériau recuit et un matériau écroui n’ont pas nécessairement le même comportement. | « L’Alloy 600 a cette dureté. » |
| Dimension de la section | L’historique thermique et l’emplacement de l’essai peuvent varier dans une même section. | « Une barre et une tôle mince sont équivalentes. » |
| Température d’essai | La résistance mécanique à température ambiante ne renseigne pas sur la résistance à chaud. | « La résistance à la traction reste de 676 MPa. » |
| Type de valeur | Les valeurs typiques, minimales, admissibles et caractéristiques servent à des décisions différentes. | « La valeur de la fiche technique est la valeur de calcul. » |
| Base de l’essai | L’orientation, la géométrie de l’éprouvette et la méthode influent sur la comparaison. | « Deux tableaux en ligne sont directement comparables. » |
| Durée d’exposition | Le fluage et la rupture dépendent du temps. | « Il résiste à cette température. » |
| Document applicable | Un code ou une spécification de projet peut définir les critères d’acceptation. | « La page du fournisseur approuve la conception. » |
La même règle s’applique à la plage de fusion publiée, d’environ 1354–1413 °C. La température de fusion est une référence physique, pas une limite de conception ou de service. Bien avant d’atteindre la valeur de calcul, la pièce peut perdre sa résistance admissible, subir du fluage, s’oxyder, se carburiser, se déformer, se contaminer, rompre au niveau d’un assemblage ou atteindre une limite de service définie par sa ductilité et sa dureté. Les affirmations selon lesquelles l’alliage convient des températures cryogéniques aux températures élevées doivent être étayées séparément par des données correspondant à l’état du matériau et aux conditions de service aux deux extrêmes ; les données à température ambiante ne permettent de trancher aucune de ces questions. Les données publiées de ductilité et de dureté doivent elles aussi préciser la forme, l’état et la base d’essai. Utilisez les valeurs typiques pour une première sélection, puis appliquez à l’achat réel la spécification de produit applicable, les règles de conception et les critères d’acceptation du projet.
Influence de la température sur les performances de l’Inconel 600
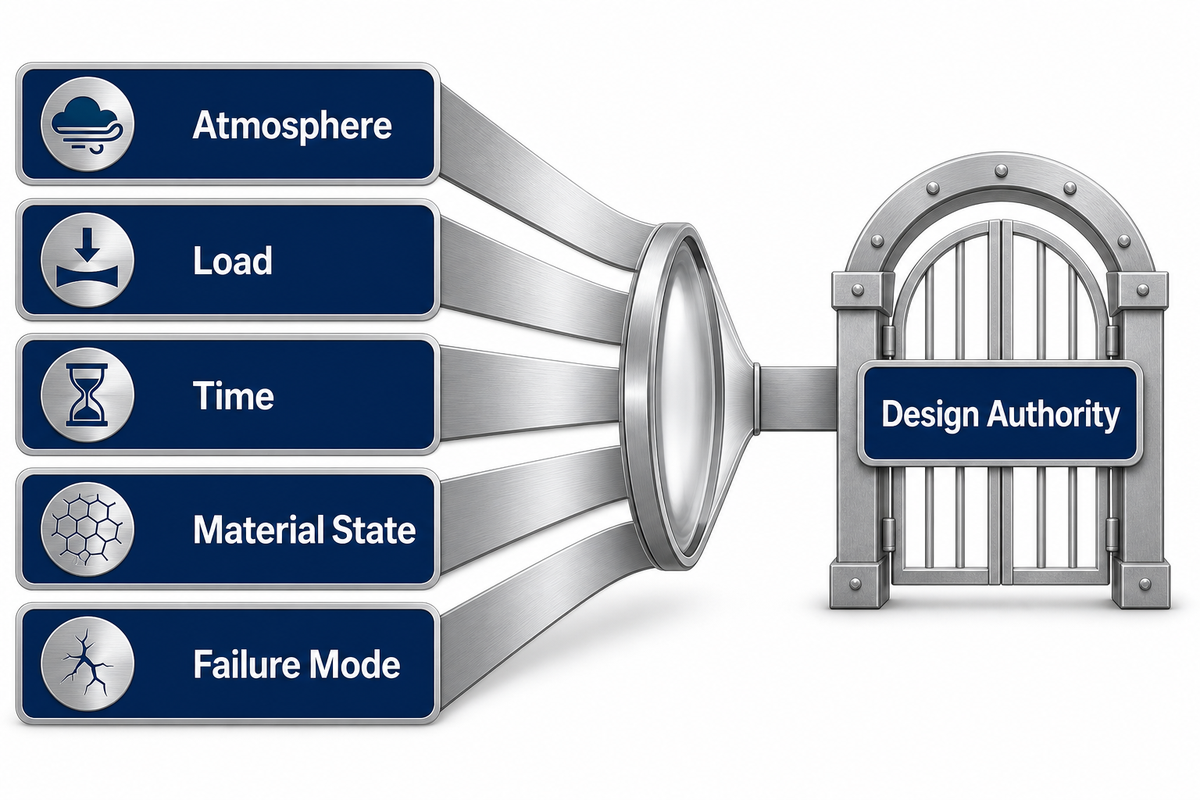
Il n’existe pas de température maximale de service unique pour l’Alloy 600. L’oxydation, la carburisation dans des atmosphères réductrices de four, la résistance mécanique à court terme, le fluage-rupture, les cycles thermiques et les contraintes admissibles pour le calcul sous pression répondent à des questions différentes. Toute température de fonctionnement publiée doit donc être accompagnée de précisions sur l’atmosphère, la charge, la durée d’exposition et le mécanisme de défaillance déterminant.
Les recherches sur la carburisation archivées par l’OSTI ont porté sur l’Alloy 600 entre 900–1100 °C et montré que la composition du gaz et le potentiel en oxygène peuvent modifier son comportement et son classement comparatif. Ces températures d’essai ne constituent pas des limites de fonctionnement universelles ; les résultats ne s’appliquent qu’à une conception et à des conditions de service correspondantes.
Analyser le potentiel redox, la charge et la durée
| Question | Données nécessaires | Raccourci courant à écarter |
|---|---|---|
| Potentiel redox / atmosphère | Potentiel en oxygène, vapeur d’eau, activité du carbone, soufre, halogènes, dépôts | « Les données sur l’oxydation à l’air couvrent tous les gaz de four. » |
| Charge | Contrainte, pression, bridage, vibrations, contraintes résiduelles de soudage | « Une calamine intacte prouve qu’il existe une marge structurelle. » |
| Durée | Exposition continue, cycles, maintien en température, durée de vie de conception, durée des conditions transitoires | « Un essai de courte durée prouve une durée de vie de 100 000 heures. » |
| État du matériau | Structure granulaire, écrouissage, historique thermique, état de surface | « Chaque coulée de N06600 réagit de manière identique. » |
| Mode de défaillance | Oxydation, carburisation, corrosion à chaud, fluage, rupture, fatigue, déformation | « Une température publiée couvre tous les mécanismes. » |
| Autorité de conception | Code applicable, contraintes admissibles, coefficient d’efficacité de l’assemblage, marges du projet | « Un bulletin matière remplace la qualification selon le code. » |
Une étude évaluée par des pairs sur l’oxydation à l’air pendant 100 heures à 700, 800 et 900 °C a fait état d’un comportement de l’oxyde dépendant de la température et d’un écaillage plus facile de la couche sous l’effet d’une force appliquée au-dessus de 800 °C. Ce résultat est utile, car il précise l’atmosphère, la durée, la température et une sollicitation mécanique. Il ne définit ni une limite universelle à 800 °C ni une évaluation complète de la résistance à l’oxydation. De même, la présence de soufre à température élevée en service ne doit pas être considérée après coup. Elle doit conduire à veiller à la propreté du four et à examiner les gaz de procédé.
L’analyse du potentiel redox, de la charge et de la durée ne suffit pas, à elle seule, à qualifier le matériau. Complétez-la avec la fiche de contexte des propriétés : une même atmosphère et une même température peuvent entraîner des sensibilités différentes selon la structure des joints de grains, l’écrouissage, les contraintes de surface, le soudage ou la géométrie.
Résistance à la corrosion : une résistance élevée n’est pas une immunité
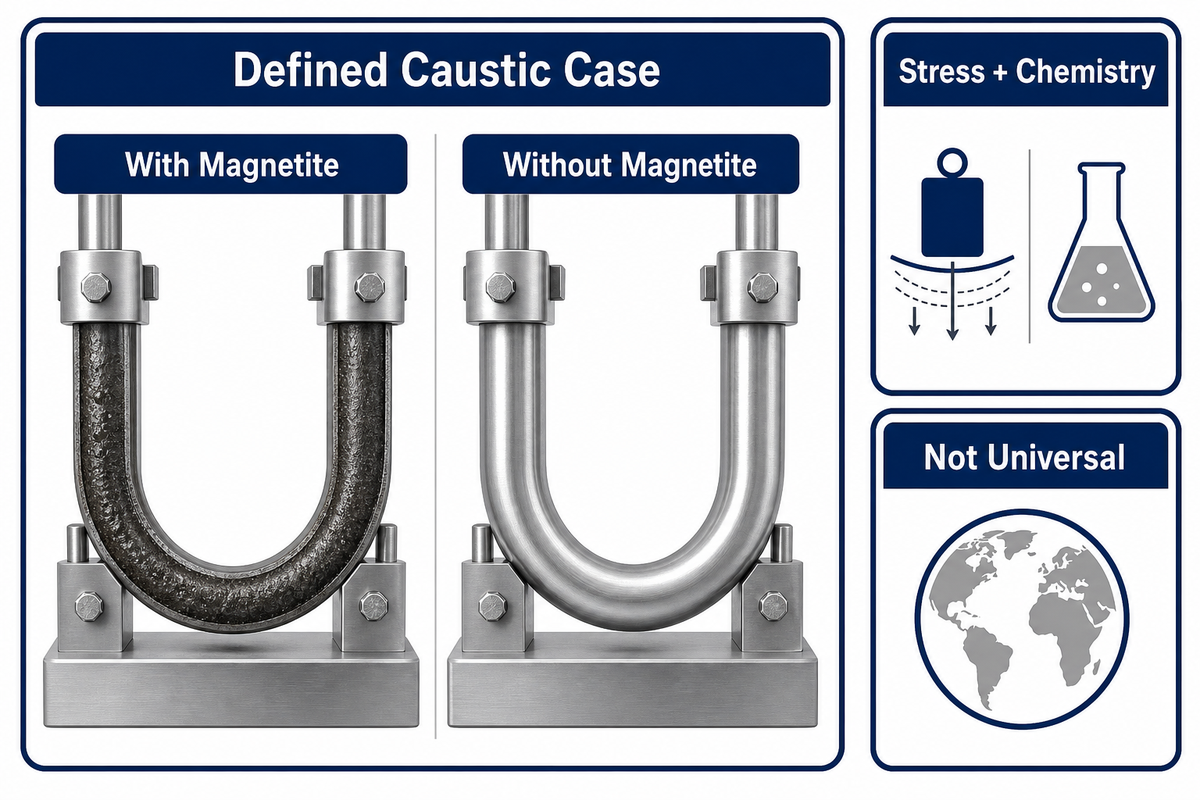
L’Alloy 600 est largement utilisé dans des milieux organiques et inorganiques et est réputé résister à la fissuration par corrosion sous contrainte due aux chlorures. L’erreur de rédaction consiste à remplacer « résistant » par « immunisé ». Les expressions « acides organiques », « alcalis caustiques » et « autres milieux corrosifs » restent trop générales pour guider un choix. La corrosion et la fissuration dépendent de nombreux facteurs, notamment la composition chimique, la concentration, le potentiel électrochimique, la température, les contraintes, la géométrie, les dépôts, l’état de surface, la microstructure et la durée. Les retours d’expérience d’exploitation de l’U.S. NRC décrivent des cas de fissuration par corrosion sous contrainte de l’Alloy 600 dans l’eau de haute pureté des circuits primaires et secondaires. Cela ne remet pas en cause sa résistance aux chlorures. Cela confirme plutôt que les mécanismes de résistance diffèrent.
Un cas précis en milieu caustique
Une étude évaluée par des pairs sur un milieu caustique couplé à de la magnétite a testé des éprouvettes en U d’Alloy 600 dans une solution de NaOH à 10 wt% et 315 °C pendant 300 heures. Les auteurs ont signalé des fissures d’environ 150–280 μm de profondeur sur les éprouvettes couvertes de dépôts de magnétite, mais aucune sur celles sans magnétite. Cela ne signifie pas que « l’Alloy 600 se fissure toujours en milieu caustique ». Cela montre que la chimie des dépôts et le couplage électrochimique peuvent modifier le résultat dans les conditions définies de contrainte, de concentration, de température et de durée de l’étude.
Dans des conditions définies de contrainte, de concentration, de température et de durée, la chimie des dépôts et le couplage électrochimique ont modifié le résultat ; ce cas renseigne sur des conditions précises, pas sur le comportement universel de l’alliage.
Limites des données : une solution de NaOH à 10 wt%, une température de 315 °C, une durée de 300 heures, une contrainte appliquée à une éprouvette en U et un dépôt de magnétite définissent le cas étudié. L’essai électrochimique distinct de l’étude a été réalisé à 280 °C. Si l’une de ces variables change, il faut procéder à une nouvelle qualification au lieu de reprendre les résultats tels quels.
État du matériau et système fabriqué
La microstructure et l’historique de fabrication sont des variables de sensibilité, pas de simples éléments de contexte. Après une exposition à 325 °C à de l’eau primaire simulée de réacteur à eau sous pression, des examens indépendants au microscope ont révélé une oxydation ou une corrosion des joints de grains, des sulfures riches en chrome et une zone appauvrie en chrome. Consignez l’état du matériau, le traitement thermique, l’écrouissage dû à l’usinage, l’état de surface, les contraintes résiduelles et l’état des joints de grains avec les conditions réelles de service.
Un métal de base conforme ne suffit pas à qualifier le système assemblé. Le métal d’apport, la dilution, la zone affectée thermiquement, les interfaces entre matériaux différents, la géométrie de l’assemblage, la séquence de réparation, le bridage et les contraintes résiduelles de soudage doivent faire l’objet de leurs propres vérifications. Dire que « l’Alloy 600 est soudable » ne suffit pas sans une procédure qualifiée, un contrôle et une évaluation de l’assemblage réel dans ses conditions de service.
N’utilisez les données de vitesse de corrosion que si le milieu, la concentration, la température, l’état d’aération ou le potentiel redox, la vitesse d’écoulement, la durée d’essai, l’état de l’éprouvette et la méthode de mesure sont proches des conditions réelles. Les données de corrosion généralisée ne permettent pas de prévoir la corrosion caverneuse ; une éprouvette propre ne représente pas un dépôt. Une éprouvette non soumise à des contraintes ne permet pas d’évaluer la corrosion sous contrainte. Une éprouvette en métal de base ne peut pas valider une soudure entre matériaux différents.
Normes : faire correspondre l’alliage à la forme de produit
Les versions disponibles des spécifications ASTM s’appliquent à l’UNS N06600 selon la forme de produit. Les versions en vigueur examinées en septembre 2026 indiquent ASTM B166-25 pour les tiges, barres et fils ; ASTM B167-23 pour les tuyaux et tubes sans soudure ; et ASTM B168-26 pour les tôles et le feuillard. Le projet ASTM WK97637, lancé le 7 janvier 2026, indique qu’une révision de la B167 est prévue. Un projet de révision ne remplace pas une norme B167-23 publiée.
| Forme de produit | Référence ASTM publique | Éléments que le bon de commande doit encore préciser |
|---|---|---|
| Tige, barre, fil, ébauche de forge | ASTM B166-25 | Forme, état, dimensions, tolérances, essais, certification |
| Tuyaux et tubes fabriqués sans soudure | ASTM B167-23 | Procédé de fabrication, état, dimensions et épaisseur de paroi, exigences d’essais hydrostatiques ou de contrôles non destructifs |
| Tôle, tôle mince, feuillard | ASTM B168-26 | État, épaisseur, dimensions, état de surface, essais, exigences supplémentaires |
Une norme produit définit un domaine d’application et un cadre d’acceptation reposant sur des critères minimaux. Elle ne qualifie pas un composant pour chaque application sous pression, en milieu corrosif, nucléaire, en four ou dans l’aéronautique. Vérifiez que la version citée par le projet est indiquée au moment de la commande. Précisez ensuite les plans, les contrôles dimensionnels, les exigences relatives aux certificats, les essais complémentaires, l’état de surface, les contrôles et les exigences de qualification liées au code de construction ou aux conditions de service.
Traitement thermique, usinage, mise en forme et soudage
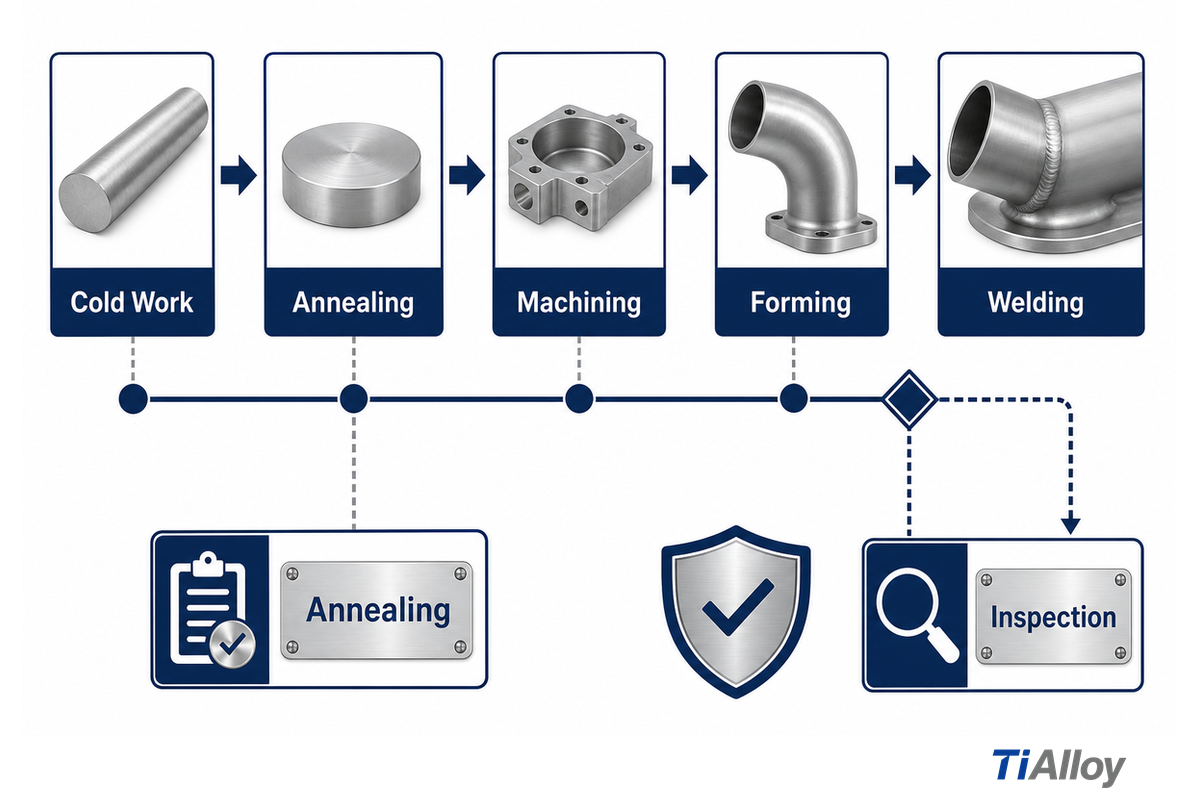
L’Alloy 600 ne se durcit pas par précipitation ni par vieillissement. Selon le bulletin du producteur et les données du fournisseur, l’écrouissage est la seule méthode pratique pour augmenter sa résistance mécanique ; le recuit peut adoucir une structure écrouie et modifier l’état des grains. L’instruction générale « traiter thermiquement pour augmenter la résistance mécanique » est donc incorrecte. Le traitement thermique doit viser un objectif précis et justifié, par exemple l’adoucissement, la recristallisation, la maîtrise des contraintes ou la préparation à une opération. Il faut ensuite évaluer ses effets sur les joints de grains et l’état de surface, ainsi que leur influence sur les conditions de service ultérieures. La soudabilité pratique de l’alliage ne dispense pas de respecter les contrôles définis pour le procédé.
Usinage
Les difficultés d’usinage viennent de l’écrouissage, de la ténacité, de la chaleur de coupe, de l’interaction entre l’outil et la pièce, de l’état de l’outil et du contrôle des copeaux. L’explication d’American Machinist sur les alliages à forte teneur en nickel met surtout l’accent sur l’écrouissage et la concentration de chaleur. Des retours d’atelier font état de frottements et d’une usure rapide des outils, mais leurs avances et vitesses chiffrées ne doivent pas être considérées comme des réglages universels.
- Limitez le faux-rond, les vibrations et les prises de passe intermittentes en assurant la rigidité du montage.
- Utilisez des outils bien affûtés et évitez les frottements ou le contact avec une surface écrouie.
- Adaptez l’apport de liquide de coupe et de lubrifiant aux opérations, aux outils, à l’état de surface et aux exigences de propreté.
- Définissez la fréquence des contrôles et du remplacement des outils pour éviter les dommages liés aux dérives.
- Vérifiez les paramètres en fonction de la forme, de l’état, de la machine, du porte-outil et de la caractéristique usinée.
Mise en forme et soudage
La conception des opérations de mise en forme doit tenir compte du retour élastique, de l’écrouissage, des recuits intermédiaires lorsqu’ils sont autorisés, de la protection de la surface, des rayons minimaux et des exigences relatives à l’état final. Pour concevoir les soudures, il faut prendre en compte le métal de base, le métal d’apport et le comportement de l’assemblage soudé. Il faut également considérer la conception et le nettoyage de l’assemblage, l’apport thermique, les opérations entre passes et après soudage, la quantité de métal concernée, le gaz de protection, le contrôle et la réparation des défauts. Le code de construction et la procédure de soudage qualifiée selon ce code constituent les références applicables. La composition nominale de l’alliage de base ne qualifie ni la zone affectée thermiquement ni le métal fondu.
Transmission des données de fabrication : consignez l’état du matériau avant fabrication, le procédé de fabrication, l’écrouissage maximal admissible, les cycles thermiques, le contrôle de la propreté de surface, le soudage, la procédure de réparation et le contrôle après fabrication. Ces dossiers assurent la traçabilité de la pièce fabriquée.
Applications : déterminer le mode de défaillance à maîtriser
Le bulletin Alloy 600 de Special Metals cite parmi ses exemples d’application les composants de fours, les équipements de procédés, les échangeurs de chaleur, les éléments chauffants, les pièces électriques, les systèmes de générateurs de vapeur nucléaires et les équipements pour hautes températures. Le fait qu’un alliage soit utilisé dans un domaine ne constitue pas une approbation. Un composant peut utiliser l’alliage pour maîtriser l’oxydation, un autre pour résister à un produit chimique de procédé particulier, et un autre pour sa formabilité et sa stabilité dimensionnelle. Commencez par déterminer le mode de défaillance à maîtriser, et non le secteur d’activité.
| Type d’application | Catégorie déterminant le choix | Données encore nécessaires |
|---|---|---|
| Moufle ou équipement de four | Comportement face à l’oxydation et aptitude à la mise en œuvre | Composition du gaz, soufre, activité du carbone, cycle temps-température, charge et limites de déformation |
| Cuves ou tuyauteries de procédé chimique | Résistance dans certains milieux organiques ou inorganiques | Espèces chimiques présentes, concentration, contaminants, état redox, température, contraintes et essais de corrosion |
| Tubulure d’échangeur de chaleur | Résistance à la corrosion et aptitude à la mise en œuvre sous forme de tube | Fluides des deux côtés, dépôts, crevasses, épaisseur de paroi, vitesse d’écoulement, code de calcul sous pression, contrôles non destructifs et essai d’étanchéité |
| Composant en contact avec l’eau des circuits nucléaires | Procédé éprouvé pour un alliage de nickel dans un système défini | Code applicable, état du matériau, chimie de l’eau, contraintes résiduelles, modèle de corrosion sous contrainte, contrôle et stratégie de remplacement |
| Gaine d’élément chauffant électrique | Comportement face à l’oxydation et formes de produits faciles à mettre en œuvre | Chimie de l’isolant, cycles thermiques, état de la gaine, mise en forme, soudures et essai diélectrique |
| Composant en milieu caustique | Résistance envisageable dans un procédé alcalin défini | Concentration, température, contraintes, dépôts, couplage électrochimique, traitement thermique et données d’essai |
| Raccordement ou réparation soudé | Procédé de fabrication ductile pour un alliage de nickel | Métal d’apport, dilution, interface, bridage, apport thermique, géométrie de réparation, contrôles non destructifs et mécanisme en service |
| Équipement de laboratoire ou de traitement thermique | Aptitude à la mise en forme et famille de matériaux pour hautes températures | Pureté de l’atmosphère, tolérance à la contamination, charge, durée, cycles, nettoyage et critères dimensionnels d’acceptation |
Cette mise en correspondance évite l’erreur qui consiste à reprendre le nom d’un secteur tout en négligeant le mécanisme qui permettait à l’application d’origine de fonctionner. « Utilisé dans les échangeurs de chaleur » ne justifie pas son emploi dans un nouvel échangeur. Il faut définir les deux fluides en circulation, les températures, les vitesses, les dépôts, les crevasses, les limites de pression, le procédé de soudage, le contrôle et la durée de vie de conception.
Inconel 600 : comparaison avec les nuances 601, 625 et X-750
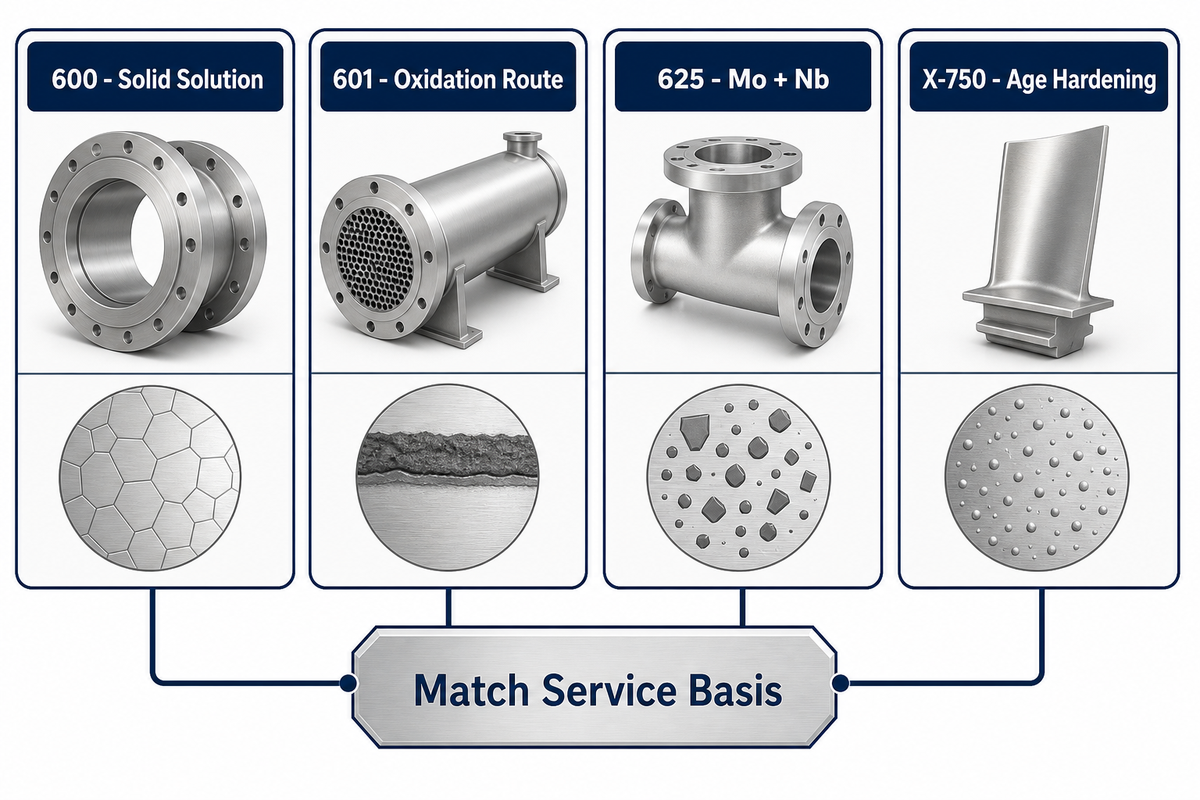
Les alliages 600, 601, 625 et X-750 présentent des compositions chimiques et des mécanismes de renforcement différents ; ils ne correspondent pas à des niveaux successifs d’un même classement. Comparez-les pour les mêmes conditions de service, température, environnement, charge et durée, et selon les mêmes critères d’évaluation. Le bulletin du producteur de l’alliage 600 fournit un point de référence. Si le choix de la famille d’alliages reste ouvert, le sélecteur de nuances d’alliages de nickel de TiAlloy permet une première orientation, mais ne qualifie pas un composant.
| Comparaison | Première distinction utile | Question déterminant le prochain essai | Conclusion à éviter |
|---|---|---|---|
| 600 face à 601 | Le 601 ajoute une voie d’oxydation faisant intervenir l’aluminium. | Le comportement de la calamine à haute température dans l’atmosphère réelle est-il le besoin déterminant ? | Le 601 est automatiquement supérieur dans toutes les conditions de service en milieu aqueux ou après fabrication. |
| 600 face à 625 | Le 625 contient beaucoup plus de molybdène et de niobium, ce qui modifie l’équilibre entre résistance à la corrosion et résistance mécanique. | Le milieu défini, les contraintes, l’état du produit ou l’exigence de résistance mécanique justifient-ils ce procédé de fabrication ? | Le 625 dure toujours plus longtemps que le 600, quels que soient le produit chimique et la température. |
| 600 face à X-750 | Le X-750 est durcissable par précipitation ; le 600 est renforcé par solution solide et par écrouissage. | La résistance mécanique après traitement thermique est-elle essentielle, et l’application permet-elle de qualifier cet état ? | Une valeur de résistance mécanique plus élevée prouve aussi une meilleure résistance à la corrosion ou un meilleur comportement au soudage. |
| 600 face à l’acier inoxydable | Des classes d’alliages différentes en termes de coût et de performances. | Une nuance d’acier inoxydable déjà qualifiée offre-t-elle une marge suffisante ? | Un alliage de nickel se justifie dès que sa valeur sur la fiche technique est plus élevée. |
Classer le 600 et le X-750 selon une seule valeur de limite d’élasticité à température ambiante ne répond qu’à une question limitée de résistance mécanique dans la situation considérée. Cette comparaison exclut la fissuration par corrosion sous contrainte en milieu caustique, la calamine d’oxydation, les réparations de soudure, la fatigue thermique et le fluage de longue durée. Comparez la propriété pertinente selon les mêmes méthodes d’essai ; des données obtenues selon des méthodes différentes laissent la qualification en suspens. Pour les alliages renforcés par précipitation, le guide technique sur l’Inconel 718 explique séparément comment l’état métallurgique modifie la comparaison.
Les quatre niveaux de preuve pour l’alliage 600
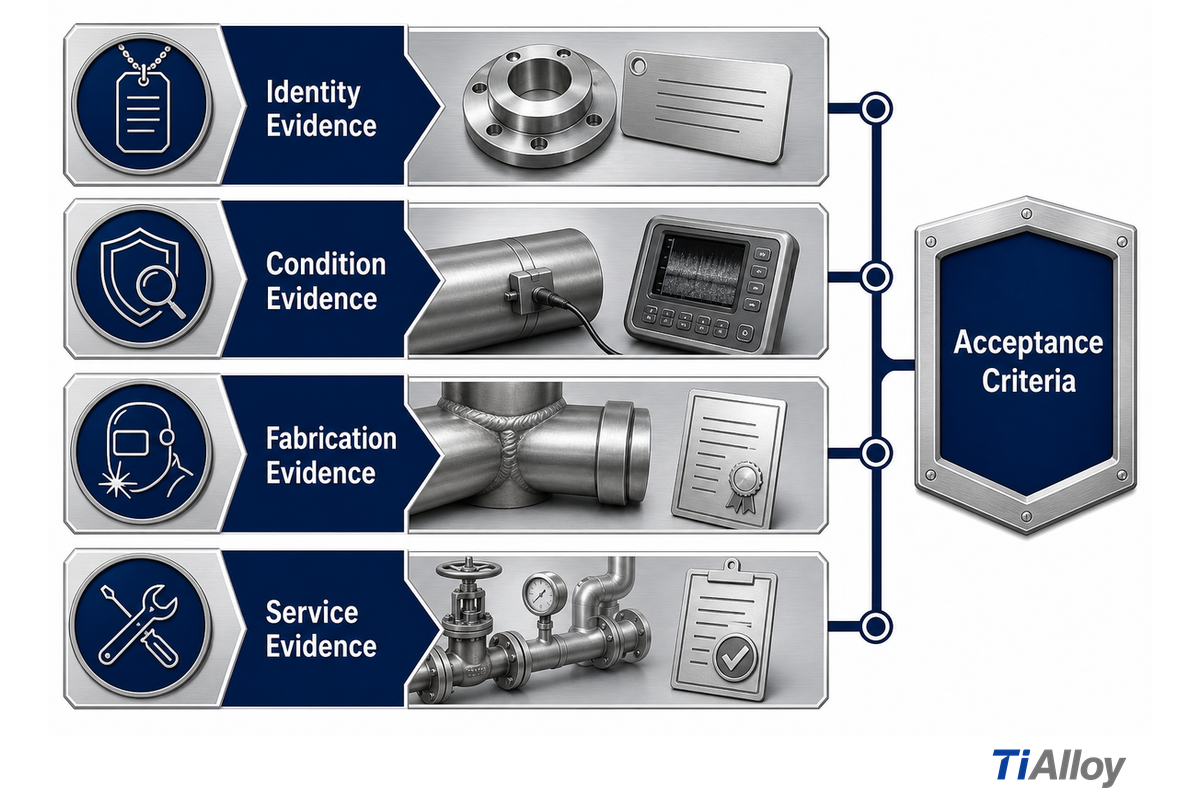
Pour passer avec certitude d’un « alliage 600 potentiellement acceptable » à un composant pouvant être approuvé, il faut réunir les preuves correspondant à quatre niveaux. Chaque lacune relève d’un responsable différent et entraîne un risque distinct si elle n’est pas comblée.
- Preuves d’identité — indiquez UNS N06600, la norme applicable à la forme de produit et son édition, les dimensions, le type de certificat et les exigences de certification. Risque en cas d’omission : la bonne composition chimique peut être livrée dans une forme ou un état incorrect.
- Preuves relatives à l’état — consignez le procédé de fabrication en usine, l’écrouissage, le recuit, les exigences relatives au grain et à la surface, ainsi que les propriétés associées à l’état métallurgique. Risque en cas d’omission : une valeur indicative trouvée en ligne est prise à tort pour une propriété certifiée du matériau livré.
- Preuves relatives à la fabrication — consignez les procédés de formage, d’usinage, de nettoyage et de contrôle, ainsi que le soudage réalisé selon des procédures qualifiées. Risque en cas d’omission : l’état de surface ou l’assemblage terminé peut différer de ce que l’on supposait pour le métal de base.
- Preuves relatives aux conditions de service — documentez le milieu, les contaminants, l’atmosphère, la température, les contraintes, la géométrie, les dépôts, la durée, les cycles, les règles de code et les essais d’acceptation. Risque en cas d’omission : une affirmation générale est appliquée à tort au mécanisme en jeu.
Ces quatre niveaux complètent la fiche des propriétés et l’outil d’analyse redox, charge et durée. La fiche préserve le contexte des valeurs numériques. L’outil d’analyse distingue les questions liées à l’environnement de celles liées aux sollicitations. Les quatre niveaux ajoutent des preuves concernant la fabrication, l’état métallurgique, la traçabilité et les critères d’acceptation afin d’éviter de prendre l’un ou l’autre de ces outils pour une qualification complète.
Pour comparer plus largement les matériaux dans des milieux spécifiques, consultez le guide de sélection des matériaux résistants à la corrosion de TiAlloy. L’entreprise décrit son historique d’approvisionnement et sa stratégie qualité sur sa page de présentation TiAlloy. Une fois les conditions de service, la forme, la norme, l’état métallurgique et les documents définis, discutez de la spécification de l’alliage 600.
Foire aux questions
À quoi sert l’Inconel 600 ?
L’Inconel 600 est utilisé pour les équipements de fours, les équipements de traitement chimique, les tubes d’échangeurs de chaleur, les éléments chauffants, les montages et certains composants en contact avec l’eau des installations nucléaires. Le nom d’une application permet d’amorcer une sélection de matériaux ; il ne qualifie pas la pièce. Tenez compte des spécifications applicables à la forme de produit du composant réel, de son environnement, des sollicitations, de la fabrication, des contrôles et des conditions crédibles de fonctionnement perturbé.
Un montage de four exige des preuves concernant l’atmosphère, l’activité du carbone et du soufre, le cycle de température et de durée, la charge et la déformation. Pour les tubes d’échangeur de chaleur, il faut examiner la composition chimique des deux côtés, les dépôts, les crevasses, l’épaisseur de paroi, les règles de pression et les contrôles. Les conditions de service en eau nucléaire exigent également des preuves de résistance à la fissuration par corrosion sous contrainte propres à l’état métallurgique, une évaluation des contraintes résiduelles et la vérification des règles de code applicables.
Quelles sont les principales différences entre l’Inconel 600 et l’Inconel 601 ?
Les deux sont des alliages de nickel, de chrome et de fer, mais la composition chimique de l’alliage 601, qui contient de l’aluminium, modifie son comportement à l’oxydation à haute température. Envisagez le 601 lorsque le comportement de la couche d’oxyde protectrice dans une atmosphère chaude définie est déterminant. Cela ne fait pas du 601 une amélioration universelle. Le matériau candidat doit toujours être comparé dans la forme et l’état livrés, en tenant compte du cycle et de la composition chimique des gaz. Si la chimie aqueuse, la fissuration en milieu caustique, l’état des soudures ou les propriétés définies par un code sont déterminants, comparez les nuances dans ces mêmes conditions au lieu de vous fier uniquement au nom de l’alliage.
Quels sont les inconvénients de l’Inconel ?
Par rapport aux aciers courants, l’alliage 600 peut coûter plus cher à l’achat et à la fabrication. L’écrouissage et la chaleur générée par la coupe compliquent l’usinage. Il n’est pas à l’abri de la fissuration par corrosion sous contrainte, des dégradations en milieu caustique chaud, de la contamination par le soufre, du fluage, de la perte de calamine ou d’une défaillance du système de soudage. L’erreur de sélection la plus coûteuse consiste à payer un alliage de nickel sans avoir prouvé qu’il répond au mécanisme de défaillance déterminant.
Une solution qualifiée moins coûteuse peut offrir une marge suffisante. Si l’alliage 600 se justifie, tenez compte de l’état spécifié du produit, des contrôles du procédé, de la maintenance et du coût sur le cycle de vie, au lieu de comparer uniquement les prix d’achat.
Peut-on durcir l’Inconel 600 par traitement thermique ?
Non. L’alliage 600 ne peut pas être durci par précipitation ou par vieillissement. L’écrouissage peut augmenter sa résistance mécanique ; le recuit peut adoucir ou recristalliser le matériau écroui. Spécifiez un cycle thermique pour un objectif métallurgique ou de fabrication précis, et non comme une étape de durcissement générique. Le cycle dépend de la forme du produit, de son état initial, des propriétés finales et du mécanisme en jeu dans les conditions de service.
Avant de le prescrire, examinez également les questions liées au grain et à l’état de surface, les contraintes résiduelles, l’historique de soudage et tout mécanisme de corrosion sensible aux conditions de service. Documentez l’état de livraison et les essais requis au lieu de supposer que le nom de l’alliage garantit sa résistance mécanique.
Quelle est la différence entre l’Inconel 600 et l’Inconel X-750 ?
L’alliage 600 est un alliage nickel-chrome-fer à durcissement par solution solide, dont la résistance mécanique peut augmenter par écrouissage. Le X-750 est un alliage nickel-chrome durcissable par précipitation ; un état spécifié après traitement thermique peut offrir un profil de résistance mécanique différent. Cette distinction concerne le procédé de renforcement et ne garantit pas que le matériau conviendra à un composant exposé à la corrosion ou soudé.
Aucun des deux n’est universellement supérieur. Comparez leurs états spécifiés à la température de service, selon les mêmes conditions de sollicitation, de fabrication et de corrosion, et selon les mêmes critères d’essai ; ne vous fondez pas sur deux valeurs de résistance mécanique trouvées en ligne sans indication de leur contexte.
Références et sources
- Special Metals, bulletin technique sur l’alliage INCONEL 600.
- VDM Metals, gamme complète d’alliages et désignation N06600.
- ASTM B166-25, domaine d’application public pour les tiges, barres et fils.
- ASTM B167-23, domaine d’application public pour les tuyaux et tubes.
- ASTM B168-26, domaine d’application public pour les tôles et feuillards.
- U.S. NRC NUREG-1771, retour d’expérience opérationnel sur la fissuration de l’alliage 600.
- Étude évaluée par des pairs sur la fissuration par corrosion sous contrainte de l’alliage 600, associée à la magnétite dans des conditions caustiques à haute température.
- OSTI, fissuration assistée par l’environnement des alliages de nickel.
- OSTI, cémentation de l’alliage 600.
- Étude de microscopie évaluée par des pairs sur l’attaque des joints de grains de l’alliage 600 dans une eau primaire de REP simulée.
- American Machinist, mécanismes d’usinage des alliages à forte teneur en nickel.
Pourquoi nous publions
À propos de TiAlloy
TiAlloy fournit du titane, de l’acier inoxydable, des alliages de nickel et des tôles plaquées pour des commandes industrielles soumises à des spécifications précises. Nos guides techniques aident les acheteurs à définir la forme du produit, la norme applicable, le périmètre des contrôles et les documents de libération avant de comparer les devis.
01Fusion et mise en formeTôles, feuilles, tuyaux, tubes, barres, fils et pièces forgées
02ProcédésTraitement thermique, finition, contrôle et conditionnement pour l’exportation
03VérificationCertificat EN 10204 type 3.1 et documents de commande






