Entre em contato com a empresa TiAlloy

Guia do Hastelloy C276: composição, propriedades e aplicações

O Hastelloy C276 é uma liga de níquel usada em equipamentos químicos que entram em contato com ácidos agressivos e cloretos. Seu desempenho decorre da combinação de cromo, molibdênio e tungstênio, além dos baixos teores de carbono e silício, que favorecem a fabricação por soldagem. A seleção exige considerar a resistência e as propriedades mecânicas do componente, bem como a química e a temperatura do processo.
A designação do grau leva a uma família de dados. As perguntas úteis vêm em seguida: o valor foi medido em chapa fina ou chapa grossa? O resultado de corrosão se refere ao metal de base ou a uma solda? A solução era um ácido puro de laboratório ou uma corrente de processo contaminada? Muitas divergências nas fichas técnicas do C276 podem ser esclarecidas considerando essas diferenças.
O que é o Hastelloy C276?
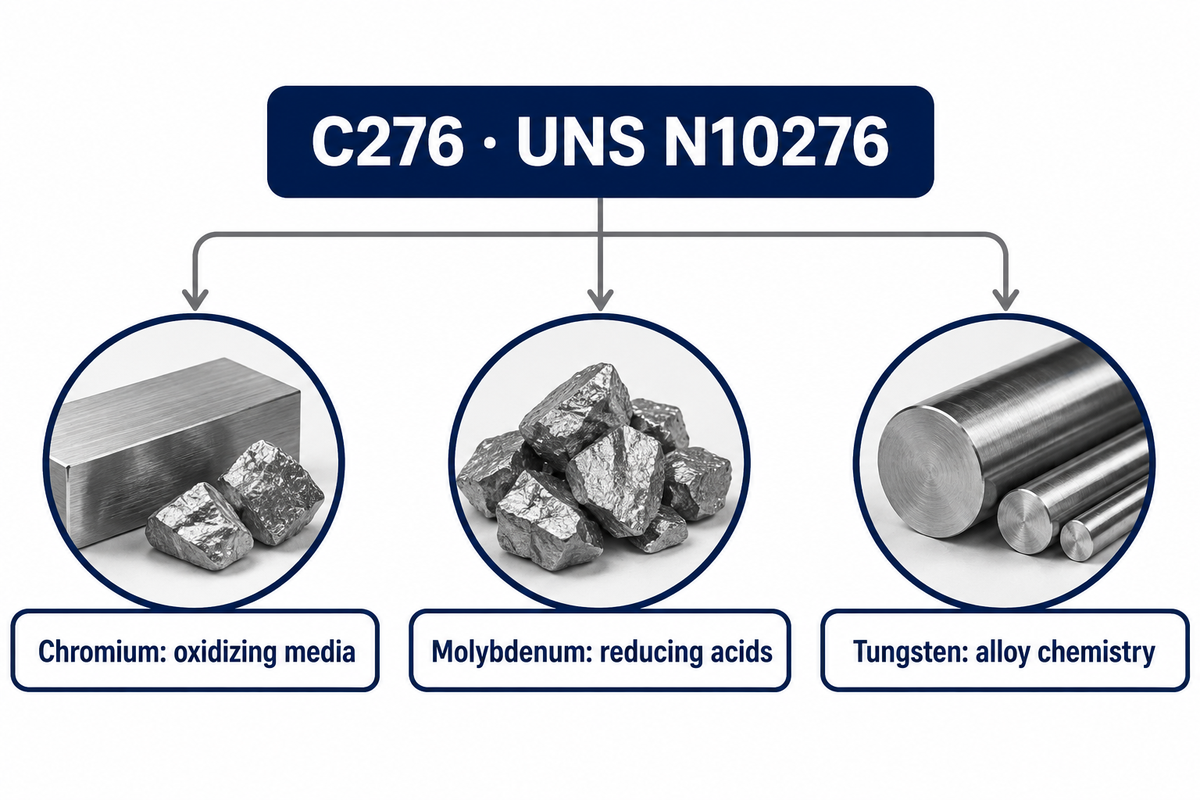
Hastelloy C276, também grafado Hastelloy C-276 ou Alloy C-276, é uma liga de níquel-cromo-molibdênio trabalhada mecanicamente e que contém tungstênio. UNS N10276 identifica o grau, enquanto Hastelloy® é uma marca registrada da Haynes International. O material é usado em componentes resistentes à corrosão em processos químicos, sobretudo quando um aço inoxidável comum sofreria ataque inaceitável.
A Haynes descreve a liga C-276 como um material desenvolvido para reduzir problemas de soldagem por meio de teores muito baixos de carbono e silício. O cromo contribui para a resistência em meios oxidantes; o molibdênio é importante em ácidos redutores e na corrosão localizada. O tungstênio participa da composição da liga, em vez de atuar como um revestimento superficial independente. Chamá-la de liga de níquel-molibdênio-cromo descreve o mesmo material, apenas com outra ordem para os principais elementos.
O número de material 2.4819 também consta na literatura sobre C276. As características do Hastelloy C276 o enquadram entre as superligas à base de níquel resistentes à corrosão. Ainda assim, a designação de superliga precisa ser acompanhada da especificação e da condição do produto encomendado. Um fornecedor que menciona uma chapa grossa UNS N10276 e outro que oferece um conjunto soldado acabado estão descrevendo escopos diferentes, apesar de usarem o mesmo nome de liga.
Hastelloy é um aço inoxidável?
Não. O Hastelloy C276 é uma liga à base de níquel, enquanto os aços inoxidáveis são ligas à base de ferro que contêm cromo. A Haynes informa um teor nominal de níquel de cerca de 57% no C276, com cerca de 16% de cromo e molibdênio, cada. Essa composição coloca o C276 em uma família de materiais diferente dos graus austeníticos, como o 316L, embora ambos possam ser usados em equipamentos resistentes à corrosão.
Como exemplo de liga à base de ferro, consulte as propriedades do aço inoxidável 316L. A aparência, por si só, ajuda pouco: um componente brilhante de liga de níquel pode parecer igual a um de aço inoxidável.
No C276, os teores nominais de cromo e molibdênio são ambos de cerca de 16 wt.%, mas o níquel compõe o restante, o que faz dele uma liga de níquel. Especificar UNS N10276 mantém essa identidade no pedido; especificar apenas “equivalente ao aço inoxidável” permite mudar de família de materiais e possivelmente aceitar um “substituto” equivalente que altere o comportamento diante da corrosão.
Como interpretar a composição e as propriedades do C276
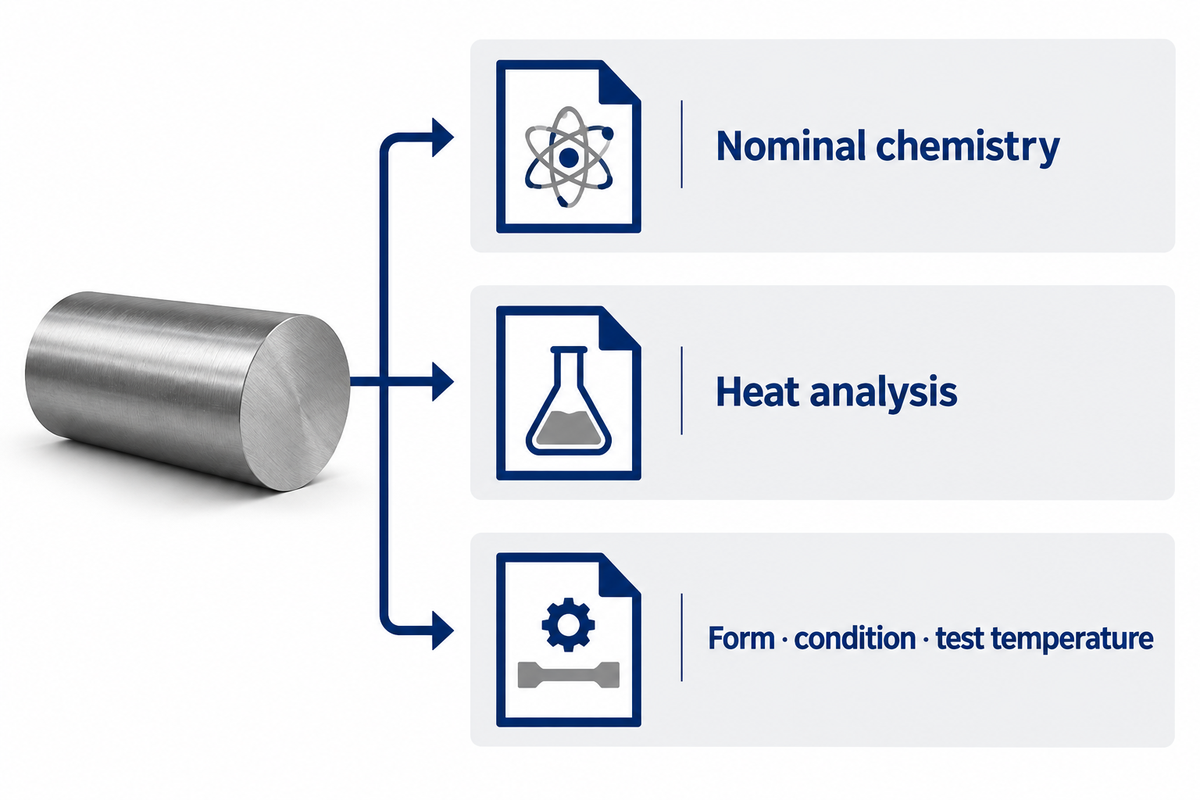
A composição química, as propriedades físicas e os ensaios mecânicos do C276 avaliam aspectos diferentes do material. A composição nominal é usada no projeto da liga; a análise da corrida determina a composição de uma fusão específica. Os valores de resistência não são úteis sem especificar a forma do produto, a condição e a temperatura de ensaio do material.
Composição química
A Haynes informa teores nominais de 16 wt.% de cromo e molibdênio, 4 wt.% de tungstênio e 5 wt.% de ferro. A composição nominal estabelece que o carbono tem teor máximo de 0.01 wt.% e o silício, de 0.08 wt.%. O baixo teor de carbono ajuda a controlar a formação de carbonetos durante a soldagem. O baixo teor de silício também ajuda a evitar precipitações indesejadas durante a fabricação por soldagem.
Os valores nominais e as faixas de composição permitidas têm finalidades diferentes. Um valor nominal ajuda a compreender o comportamento da liga; a faixa de composição permitida está relacionada a um requisito especificado para o produto. A análise da corrida apresenta o resultado do material fornecido. Ao transferir os dados para uma ficha de seleção de materiais, mantenha junto ao valor o cabeçalho da coluna do relatório.
Propriedades mecânicas
Para chapa fina de 2 mm à temperatura ambiente, a Haynes informa limite de escoamento de 356 MPa a 0,2% de deformação permanente, resistência à tração de 792 MPa e alongamento de 61%. A linha da chapa grossa de 25,4 mm indica 365 MPa, 785 MPa e 59%, respectivamente. São dados indicativos do fabricante para as formas especificadas. A diferença entre as linhas justifica manter os detalhes dos corpos de prova, em vez de combinar os maiores valores.
| Propriedade ou registro | Valor publicado | Base de referência e interpretação prática |
|---|---|---|
| Níquel | 57 wt.%, restante | Composição nominal da Haynes; define a matriz à base de níquel |
| Cromo | 16 wt.% | Teor nominal; relevante para o comportamento do filme passivo |
| Molibdênio | 16 wt.% | Teor nominal; importante em meios redutores e condições de corrosão localizada |
| Tungstênio | 4 wt.% | Teor nominal; compare a análise da corrida com o requisito do pedido |
| Carbono | 0.01 wt.% máx. | Limite da tabela de composição do fabricante, não um valor nominal a acrescentar |
| Silício | 0.08 wt.% máx. | Limite da tabela de composição do fabricante relacionado ao desempenho na soldagem |
| Densidade | 8,89 g/cm³ | Referência à temperatura ambiente para estimativas de massa |
| Condutividade térmica | 10,5 W/(m·°C) a 50°C | Propriedade física específica para essa temperatura |
| Calor específico | 427 J/(kg·°C) | Referência do fabricante à temperatura ambiente |
| Módulo dinâmico | 205 GPa | Valor à temperatura ambiente; varia com a temperatura |
| Chapa fina de 2 mm, à temperatura ambiente | 356 MPa de escoamento; 792 MPa de resistência à tração | Propriedades indicativas, não um par universal de valores de aceitação |
| Chapa grossa de 25,4 mm, à temperatura ambiente | 365 MPa de escoamento; 785 MPa de resistência à tração | Outra linha de produto, com alongamento de 59% |
| Faixa de fusão | 1323–1371°C | Faixa de mudança de fase; distinta da temperatura de serviço do equipamento |
Fonte: dados de composição e propriedades do Haynes C-276. Os valores refletem as condições informadas pelo fabricante e uma base indicativa.
Exemplo: um engenheiro da qualidade recebe um relatório de chapa grossa com resistência à tração de 720 MPa e compara esse valor com os 792 MPa indicados para chapa fina. Rejeitar a chapa grossa com base nessa comparação misturaria um resultado medido em um lote com um valor indicativo de outra forma de produto. A comparação seguinte deve ser feita com o requisito de resistência à tração da especificação da chapa grossa encomendada, considerando a edição e as dimensões aplicáveis. Um resultado acima de um mínimo aplicável pode ser aceitável mesmo que fique abaixo do valor típico informado para chapa fina pelo fabricante. Por outro lado, um valor elevado de resistência à tração, por si só, não esclarece a composição química, o alongamento nem a condição do material. A descrição da compra determina quais requisitos o relatório precisa atender.
À temperatura ambiente, as propriedades mecânicas publicadas para chapa fina de 2 mm de espessura diferem das indicadas para chapa grossa de 25,4 mm. Preserve a forma do produto e a espessura de cada resultado. A verificação de aceitação do material recebido, o cálculo de projeto e a estimativa do esforço de usinagem exigem leituras diferentes das propriedades na mesma tabela.
Resistência à corrosão: relacione o ensaio ao processo
A resistência à corrosão do C276 varia com a concentração do ácido, a temperatura, as impurezas e a condição do metal exposto. A liga resiste a ambientes oxidantes e redutores, mas as comparações úteis avaliam o mecanismo de corrosão relevante em condições semelhantes. Diferentes tipos de corrosão metálica exigem diferentes tipos de evidência.
O cromo e o molibdênio ajudam o C276 a resistir ao ataque em meios de processo ácidos. O cloro gasoso úmido é outra exposição descrita na literatura de aplicação do fabricante. O teor de umidade e a química local resultante continuam fazendo parte da definição do serviço, mesmo para um grau escolhido para aplicações corrosivas exigentes.
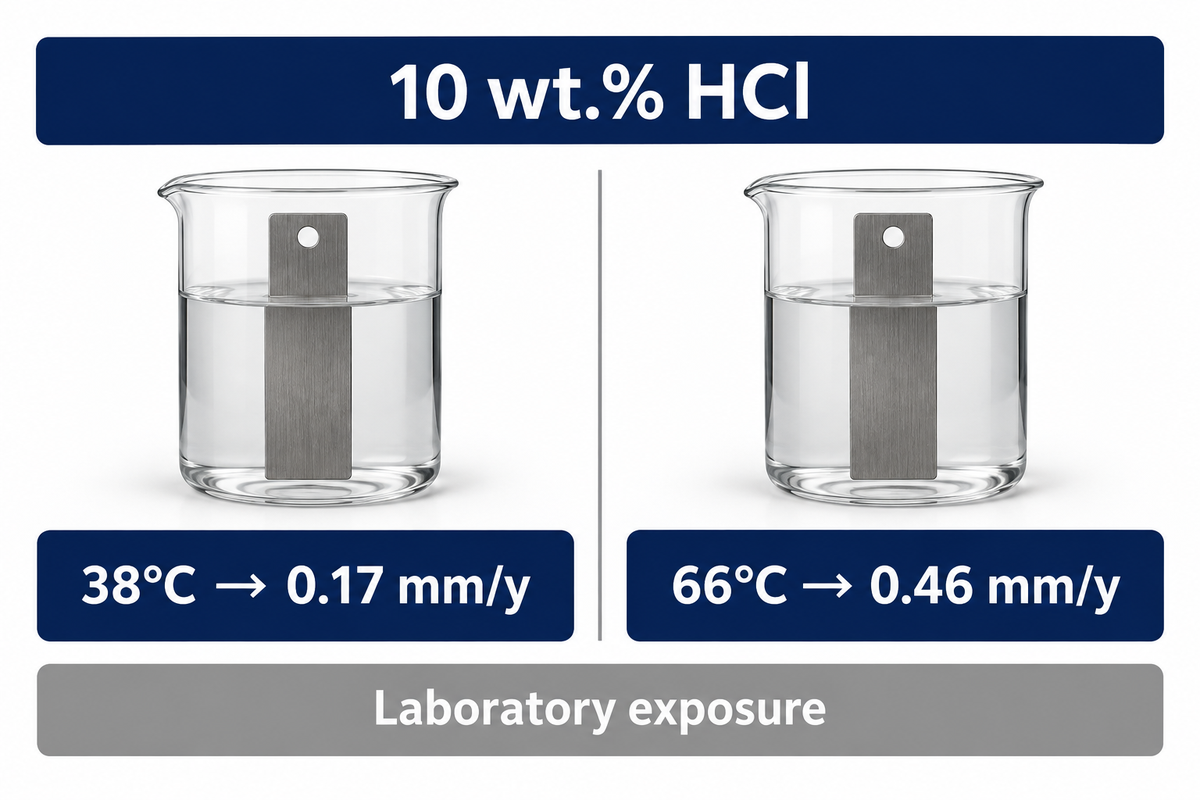
Nos dados da Haynes para ácido clorídrico de grau reagente, uma solução de 10 wt.% apresenta taxa de corrosão de 0,17 mm/y a 38°C e 0,46 mm/y a 66°C. O material e a concentração permanecem iguais; a temperatura determina a taxa de corrosão. Essas taxas se aplicam à exposição em laboratório. Uma corrente de processo com contaminantes oxidantes, depósitos ou interface entre vapor e líquido apresenta condições adicionais a avaliar.
HCl 10 wt.%Solução laboratorial de grau reagente
0,17 mm/yA 38°C, segundo os dados da Haynes
0,46 mm/yA 66°C, na mesma concentração
A resistência à corrosão por pites e em frestas também depende do ambiente de ensaio. A Haynes informa uma temperatura crítica de fresta de 55°C para o C276 em cloreto férrico acidificado a 6 wt.%, em um ensaio de 72 horas. Um resfriador de água do mar tem ambiente químico e geometria diferentes. O resultado a 55°C se aplica à comparação naquele caso de cloreto férrico; não corresponde à temperatura geral da água do mar.
A resistência à corrosão sob tensão também depende das condições específicas. Segundo a Haynes, o C276 não apresentou trincas após 1.008 horas de ensaio em ebulição com cloreto de magnésio a 45%. Em outro ensaio descrito por Paul Crook, corpos de prova de C276 sob tensão apresentaram trincas em ácido fluorídrico a 20 wt.% e 79°C ao longo de 240 horas. É possível haver excelente resistência à corrosão sob tensão induzida por cloretos e suscetibilidade em outro ácido.
“Em ensaios laboratoriais com ácido fluorídrico, a duração do ensaio é importante.”
| Condição do processo | Evidência a considerar | Decisão que ela embasa |
|---|---|---|
| Identidade e concentração do ácido | Mesmo produto químico e mesma base em wt.% | Se os dados de corrosão abrangem o líquido do processo |
| Temperatura normal e em condição anormal | Resultados que abrangem a temperatura do metal exposto | Se um aumento de temperatura exige avaliação separada |
| Contaminantes oxidantes | Ensaios que incluam as espécies relevantes | Se um resultado obtido com ácido puro se aplica à mistura |
| Líquido, vapor ou condensado | Exposição à fase correspondente | Qual superfície fica exposta à química local mais agressiva |
| Depósitos ou frestas em juntas | Avaliação da corrosão localizada com geometria representativa | Se a perda uniforme de massa deixa de detectar o dano determinante |
| Junta soldada | Metal de base, metal de solda e zona afetada pelo calor identificados | Qual região é descrita pelo resultado informado |
| Tensão aplicada ou residual | Ensaio de corrosão sob tensão no meio relevante | Se as trincas exigem atenção além da perda de metal |
| Sólidos e polpa em escoamento | Avaliação representativa do escoamento e da erosão-corrosão | Se a remoção mecânica se soma ao ataque químico |
| Duração da exposição e ciclos | Duração do ensaio e histórico de ciclos térmicos | Se o comportamento transitório é relevante para o serviço |
Em um componente soldado, a região do corpo de prova merece um registro próprio. O estudo de corrosão do C276 por Mishra diferencia o material de base, as zonas termicamente afetadas simuladas e o metal depositado em solda. O autor trabalhava na Haynes; o resumo público descreve o escopo do estudo. Um corpo de prova trabalhado mecanicamente e uma junta pronta têm microestruturas e históricos de exposição diferentes.
Uma mudança de 38°C para 66°C elevou a taxa de corrosão informada para HCl a 10 wt.% de 0.17 para 0,46 mm/y. Em um componente para manuseio de ácidos, a região molhada mais quente merece atenção, sobretudo quando a temperatura do tanque como um todo é menor. Além da temperatura, devem ser consideradas a concentração, a condição e a geometria local.
Limites de temperatura, soldagem e usinagem
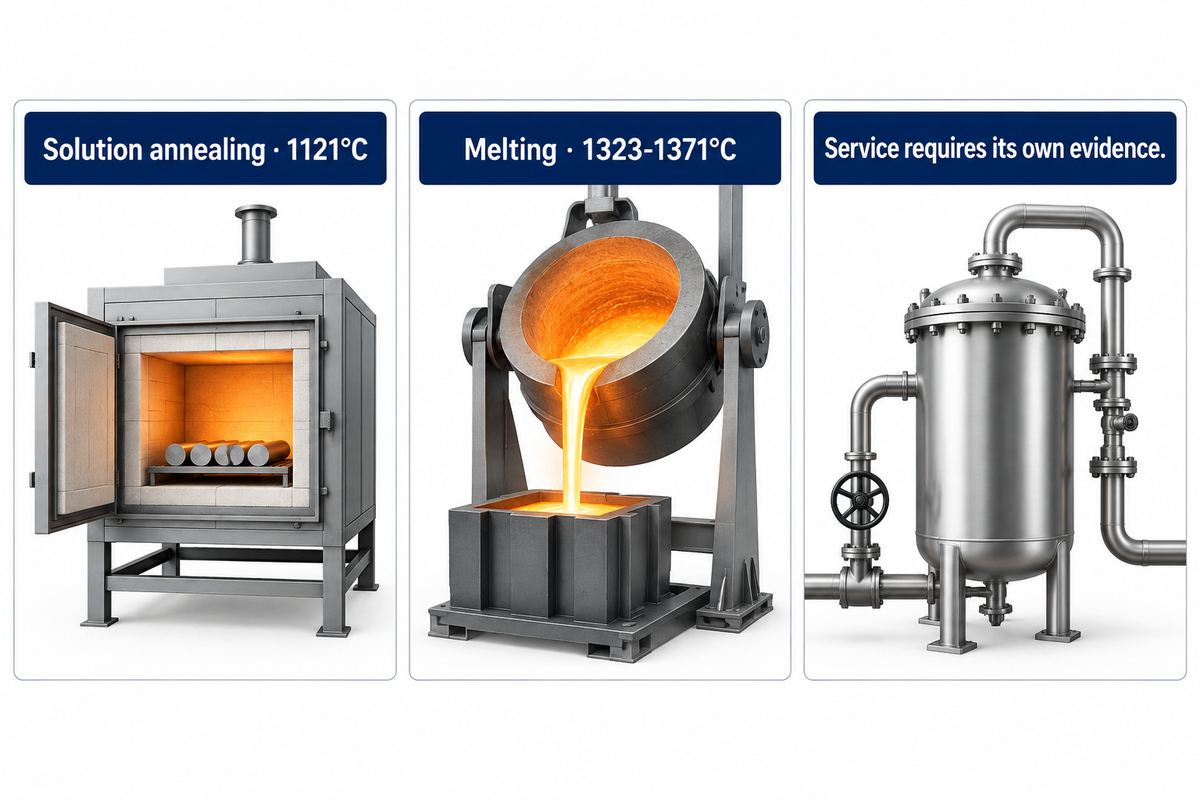
A fabricação do C276 exige controle rigoroso do encruamento e do histórico térmico. A temperatura de recozimento para solubilização, a faixa de fusão e o limite operacional respondem a questões físicas distintas. A soldagem acrescenta um ciclo de solidificação; a usinagem gera calor e deformação localizados. Cada operação altera as condições que serão representadas por um ensaio de corrosão ou uma avaliação de propriedades mecânicas posterior.
A Haynes indica 1121°C para o recozimento para solubilização e recomenda resfriamento rápido em suas orientações de fabricação. Essas orientações recomendam resfriamento rápido durante essa operação controlada de processamento. Essa temperatura é muito superior à de muitos processos aquosos, e a faixa de fusão de 1323–1371°C responde a outra questão. A exposição prolongada em uma faixa de temperatura prejudicial pode favorecer a precipitação de fases intermetálicas e reduzir a ductilidade útil.
Em um relatório publicado, Chen e colaboradores examinaram a falha de um tubo de C276 com diâmetro externo de 170 mm e espessura de parede de 4 mm. Um aquecedor externo operava a 1050°C, enquanto névoa de água periódica ajudava a capturar os produtos reativos de decomposição no interior. Após alguns meses, o tubo se rompeu. Foram relatados precipitados intergranulares e corrosão e trincamento preferenciais associados à tensão térmica. A temperatura da parede interna do tubo não foi informada. O caso relaciona a falha a uma combinação de química, gradientes de temperatura e alterações no material. Para um engenheiro de planta, o caso mostra os desafios de descrever um serviço cíclico e quimicamente agressivo com um único valor máximo de temperatura.
Durante a soldagem, os baixos teores de carbono e silício melhoram o comportamento de fabricação, mas ainda podem surgir trincas a quente relacionadas à solidificação no metal de solda. O estudo de metalurgia da soldagem de Cieslak e colaboradores associou constituintes intermetálicos de solidificação a trincas a quente no C276 e no C22, embora descrevesse boa soldabilidade geral. Esse mecanismo, que ocorre durante a união, é distinto do dano em serviço que surgiu posteriormente no caso do reator.
Os processos consolidados para esse grau incluem soldagem a arco com eletrodo de tungstênio e proteção gasosa, soldagem a arco com gás e metal e soldagem a arco com eletrodo revestido. Os consumíveis desses processos costumam ser identificados como ERNiCrMo-4 ou ENiCrMo-4. A preparação da junta, a limpeza e o aporte térmico fazem parte do procedimento de soldagem do componente. Dizer que a liga é adequada para uso na condição soldada não dispensa a avaliação da qualidade de execução da junta e da exposição.
A usinagem exige uma abordagem diferente. O C276 encrua e o calor do corte tende a se concentrar perto da ferramenta. Com uma aresta cega, o passe seguinte pode se tornar difícil e também danificar a peça. Participantes experientes com esse material na discussão sobre C276 do Practical Machinist recomendam acompanhar a condição dos insertos e prever o custo das ferramentas por peça. Os relatos identificam um desafio de produção; as velocidades de corte de uma oficina devem continuar vinculadas às ferramentas e à operação usadas por ela.
Um estudo de torneamento do C276 de 2026 registrou desgaste médio de flanco de 0,142 mm no corte a seco, 0,116 mm com lubrificação de quantidade mínima (MQL) e 0,092 mm com lubrificação assistida por nanopartículas (NAL), em um comprimento de usinagem de 900 mm. Nos estudos, foi usado apenas um material de ferramenta cerâmica sem revestimento. A lubrificação alterou o desgaste nessa configuração; uma oficina que use metal duro, outra geometria ou cortes interrompidos precisa estabelecer sua própria base de produção.
O histórico térmico e a condição da ferramenta influenciam etapas diferentes da vida útil de uma peça de C276. Um recozimento a 1121°C descreve o processamento, enquanto o desgaste de flanco de 0,142 mm descreve uma medição da ferramenta em um experimento. Nenhum dos valores é uma classificação de serviço do equipamento. A condição da peça relaciona as escolhas de fabricação ao serviço em ambiente corrosivo.
Aplicações: relacione o equipamento à exposição
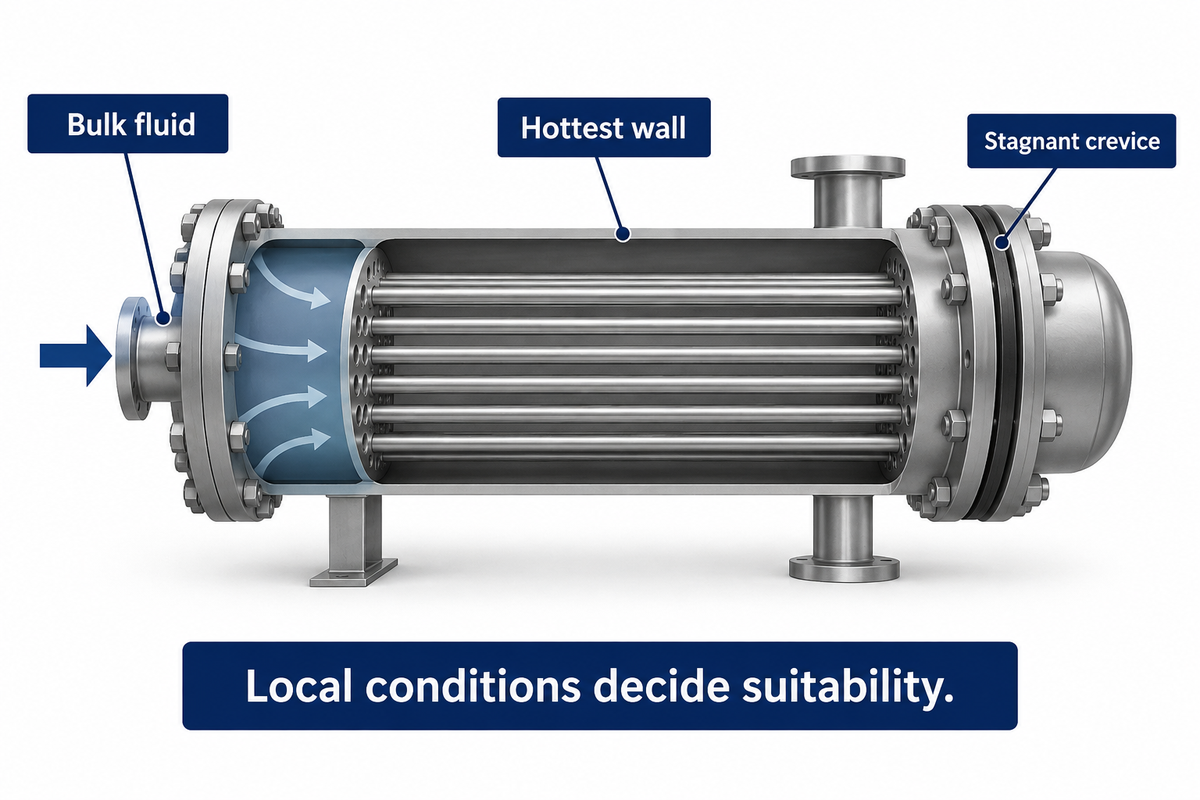
Uma aplicação comum do C276 é em reatores, trocadores de calor, evaporadores e equipamentos de controle da poluição expostos a meios corrosivos. A indústria de processamento químico usa a liga em componentes molhados quando sua resistência à corrosão justifica o custo do material e o esforço de fabricação. Dentro da mesma planta, diferentes peças podem exigir ligas distintas porque a temperatura, os depósitos e a fase do fluido variam localmente.
Em um trocador de calor, a parede mais quente e uma fresta estagnada podem enfrentar condições mais severas do que o fluido a granel medido. Os evaporadores tendem a concentrar as espécies dissolvidas na água. Um lavador de gases, duto ou damper pode alternar entre a exposição a condensado úmido e gás seco. Os nomes dos equipamentos orientam a análise; são as condições de operação e a química que determinam a adequação do material.
| Componente ou serviço | Exposição a caracterizar | Principal questão de seleção |
|---|---|---|
| Reator químico | Misturas, produtos de reação e ciclos de temperatura | Em que diferem a química normal e a química em condições anormais? |
| Tubos de trocador de calor | Temperatura da parede, depósitos e juntas dos tubos | Onde é mais provável ocorrer ataque localizado? |
| Superfícies de evaporadores | Variações de concentração e áreas molhadas mais quentes | A condição na saída supera a referência usada na entrada? |
| Tubulação de transferência de ácido | Concentração, velocidade e regiões soldadas | A base de avaliação da corrosão abrange a linha completa? |
| Internos de lavadores de gases | Líquido com cloretos e sólidos retidos | Os depósitos podem criar um ambiente local diferente? |
| Duto ou damper de gases de combustão | Condensado e transições entre condições úmidas e secas | Quais superfícies em contato com o gás também ficam molhadas? |
| Equipamentos para celulose e papel | Química do branqueamento e ciclos de limpeza | Todos os meios de processo e de limpeza foram incluídos? |
| Componentes de resfriamento com água do mar | Estagnação, frestas e bioincrustação | A avaliação da corrosão pela água do mar representa a geometria do componente? |
| Componentes para petróleo e gás | Química do meio sour, tensão e condição do material | A condição especificada é adequada ao serviço definido? |
A seleção de materiais para equipamentos offshore e costeiros geralmente exige considerar a exposição à água do mar. Dados de corrosão em frestas em água do mar de um estudo da Marinha dos Estados Unidos realizado nos Laboratórios LaQue e reproduzido pela Haynes oferecem uma lição útil sobre geometria. O artigo técnico de Paul Crook também apresenta ensaios de corrosão em frestas na água do mar. Nos ensaios realizados a 29°C ±3°C durante 180 dias, as amostras de C276 apresentaram ataque em água sem agitação e nenhum ataque nas frestas em água corrente. Manter o líquido e variar a exposição permite interpretar melhor a expressão “excelente resistência à corrosão” do que tratar a água do mar como uma categoria de exposição uniforme.
Por exemplo, os canais com água corrente de um resfriador e a borda estagnada de uma junta podem enfrentar ambientes diferentes, embora compartilhem a mesma água de entrada a 29°C. A alta resistência do C276 a muitos ambientes com cloretos é um motivo para considerá-lo, mas a geometria das frestas e os depósitos também fazem parte da seleção do componente.
Alternativas ao C276 e suas contrapartidas
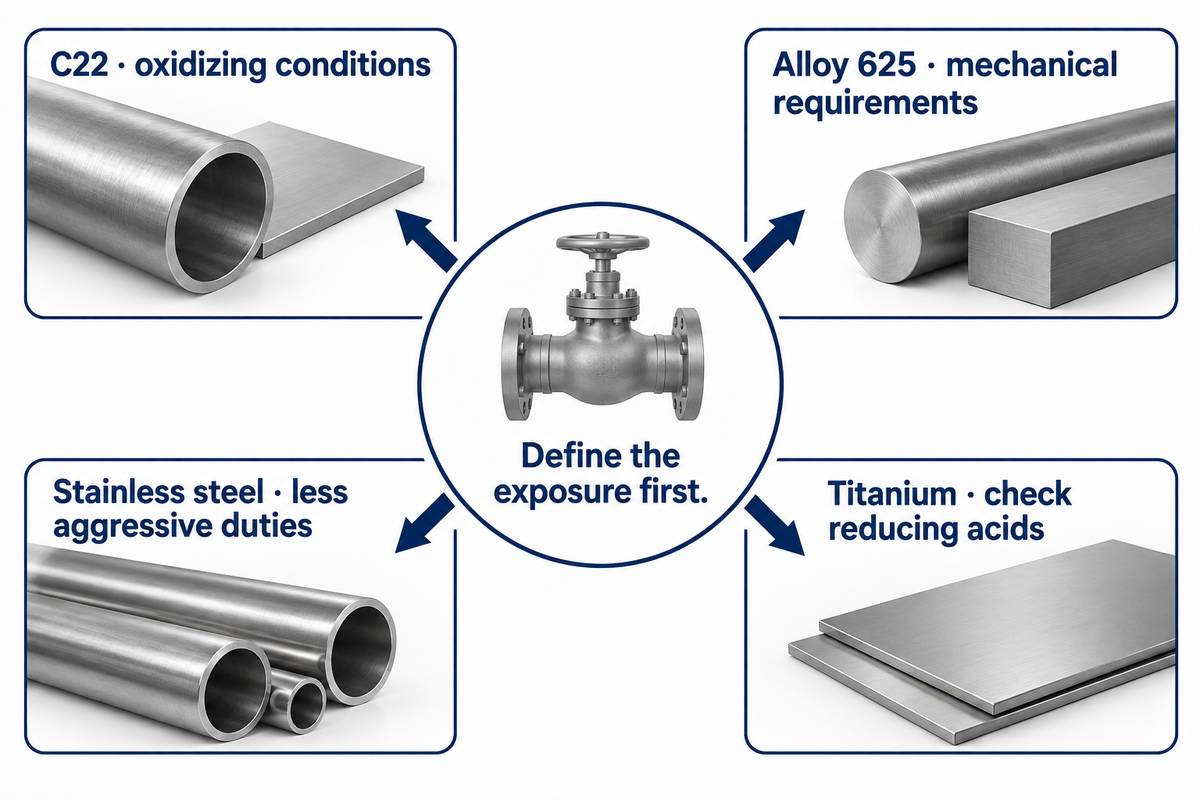
Além do C276, outros materiais para essas funções podem incluir C22, Alloy 625, aços inoxidáveis e titânio. No fim, a melhor escolha depende da resistência mecânica exigida e da química do fluido, e não de uma classificação universal. Um material que apresenta maior resistência à corrosão em um ensaio pode não ser ideal em outro por vários motivos, entre eles os custos e o esforço de fabricação.
O C22 tem mais cromo em sua composição nominal, enquanto o C276 apresenta um equilíbrio diferente de molibdênio e tungstênio. Um estudo eletroquímico publicado por Lloyd e colaboradores analisou várias ligas de Ni-Cr-Mo em cloreto de sódio 1.0 mol/L desaerado, com ácido sulfúrico 0.1 mol/L, entre 25–85°C. As composições das ligas apresentaram diferenças no comportamento do filme passivo sob potenciais controlados. Uma comparação detalhada entre Hastelloy C276 e C22 aborda a questão específica da seleção entre esses graus.
- C22: compare sua composição rica em cromo quando as condições oxidantes forem determinantes para o serviço.
- Alloy 625: avalie em conjunto seu comportamento diante da corrosão e os requisitos mecânicos; as propriedades e aplicações do Inconel 625 apresentam esse grau em mais detalhes.
- Aço inoxidável: mantenha-o como opção quando o ambiente real for menos agressivo e seu desempenho contra corrosão atender aos requisitos do componente.
- Titânio: considere seus pontos fortes em aplicações adequadas com água do mar ou ambientes oxidantes e avalie separadamente sua compatibilidade com ácidos redutores.
Hastelloy e Inconel são a mesma coisa?
Não. Hastelloy e Inconel são nomes comerciais de ligas para portfólios de produtos diferentes. C276 costuma ser identificado pelo nome Hastelloy; Inconel 625 designa outro grau. A liga C-276, entre outras, também é produzida sob outros nomes comerciais e, nesses casos, a designação UNS ajuda a identificar o material.
Para uma comparação justa, os componentes em análise devem ter graus de material definidos e estar sujeitos às mesmas condições de serviço. Comparar “equivalentes ao Inconel” é amplo demais. Para mais detalhes, consulte “Comparação entre os graus de Inconel e Hastelloy.” Os mesmos conjuntos de dados devem manter a solução, a condição e a temperatura ao discutir qualquer uma das famílias.
Em outro estudo com sais fundidos, realizado a 800°C, foi relatada para o C276 uma taxa de corrosão de cerca de 10 μm/year na ausência de ar e de 500 μm/year na presença de ar, em uma mistura fundida ternária de cloretos. A presença de ar no estudo teve, sem dúvida, um efeito significativo no resultado. A comparação entre ligas só é útil depois que as condições de exposição forem definidas.
Entendendo o custo do C276
O custo total do C276 considera matérias-primas, conversão do produto, usinagem, inspeções e a quantidade de componentes aceitos e entregues. A comparação relevante pode ser entre uma peça bruta cortada e um componente acabado. Usar critérios de custo consistentes permite uma comparação de preços mais realista para compras e finanças.
O Hastelloy C276 é caro?
O C276 é um material de alta liga cujo teor de níquel, molibdênio e tungstênio, o esforço de processamento e as exigências de usinagem podem torná-lo uma opção cara para aplicações rotineiras. Seu valor econômico aumenta quando o componente selecionado precisa dessa resistência à corrosão. Avalie o custo de peças acabadas aceitas nas condições de serviço previstas em comparação com o custo de peças das mesmas dimensões e com os mesmos requisitos de inspeção em ambos os casos.
Um preço baixo do material em estoque pode ser compensado por maior remoção de material ou mais trabalho de inspeção. O consumo de ferramentas é importante, pois o encruamento e o desgaste de aresta afetam a produção. As diferenças de desgaste medidas no estudo de torneamento citado ajudam a explicar esse mecanismo; ainda assim, uma estimativa de compras precisa considerar os dados próprios da oficina sobre processo, tempo e rendimento.
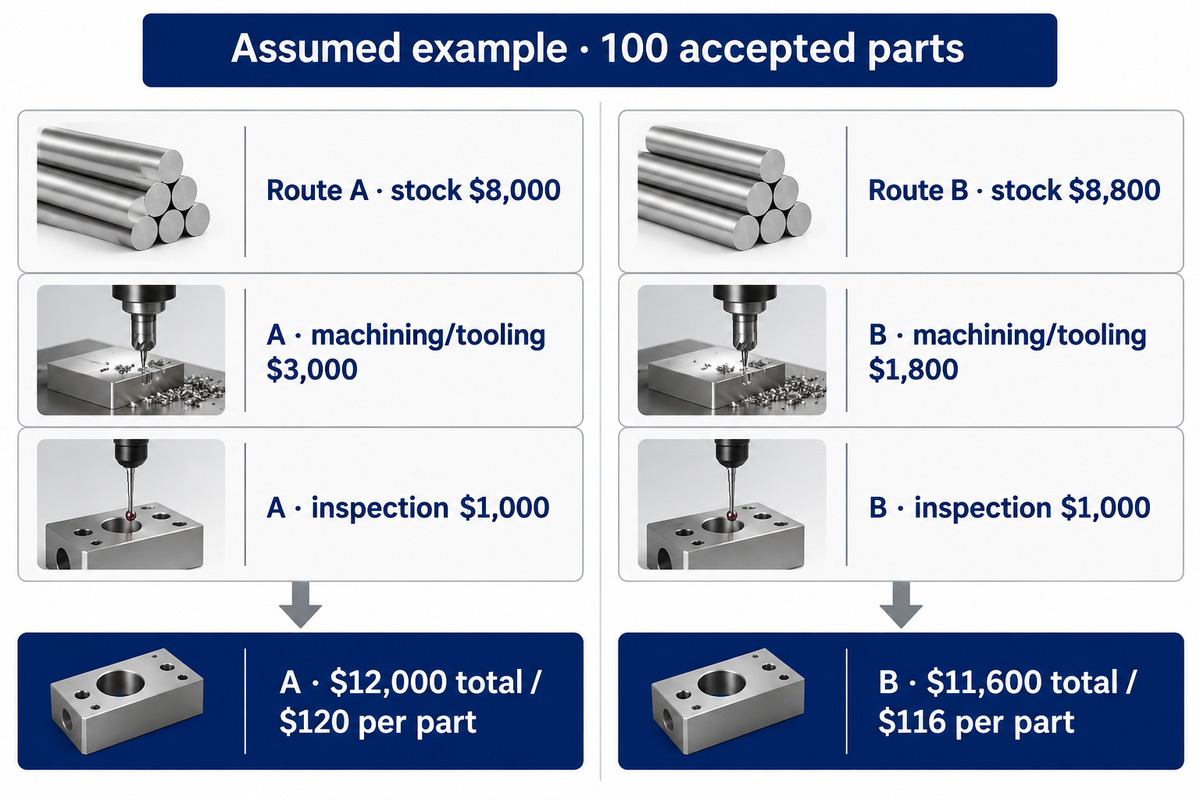
Exemplo: duas rotas devem entregar 100 componentes C276 aceitos. A rota A custa $8.000 em material em estoque, $3.000 em usinagem e ferramentas e $1.000 em inspeção. A rota B custa $8.800 em material em estoque, $1.800 em usinagem e ferramentas e $1.000 em inspeção. Os totais são $12.000 e $11,600. Dividindo pelo mesmo total de 100 peças aceitas, obtêm-se $120 e $116 por peça. O material em estoque da rota B custa mais, mas o custo total presumido das peças acabadas é $400 menor. A decisão muda se uma das rotas deixar operações de acabamento fora do preço ou entregar menos peças aceitas.
Para 100 peças aceitas, uma diferença de $400 equivale a $4 por peça. Ao comparar a proposta de um fornecedor, deixe clara a quantidade aceita e as operações incluídas. Esse cálculo é mais útil do que comparar o preço de um componente acabado com o preço do material bruto por quilograma.
Verificação de evidências do C276 em 9 pontos
A verificação de evidências do C276 em 9 pontos relaciona cada registro do material a uma questão específica de engenharia ou compras. Considere o grau e a forma do produto e, em seguida, acompanhe o material desde a identificação da corrida, passando pela condição de processamento, até a inspeção. O objetivo é garantir que o componente entregue esteja vinculado aos requisitos para os quais foi encomendado.
| Registro ou requisito | Verifique | Questão respondida |
|---|---|---|
| 1. Designação do grau | UNS N10276 e nomenclatura acordada | Qual liga foi encomendada? |
| 2. Especificação do produto | Forma, edição e requisitos aplicáveis | Quais requisitos se aplicam ao produto? |
| 3. Condição de entrega | Recozimento e condição de processamento declarada | Em que estado metalúrgico o material foi fornecido? |
| 4. Identificação da corrida e da peça cortada | Marcas correspondentes e referências nos documentos | De qual corrida de fusão vem esta peça? |
| 5. Análise química da corrida | Elementos medidos e limites especificados | A composição química da corrida informada atende ao requisito? |
| 6. Resultados dos ensaios mecânicos | Forma, corpo de prova, temperatura de ensaio e critério de aceitação | Quais resultados de resistência mecânica e ductilidade se aplicam? |
| 7. Registro dimensional | Dimensões medidas em relação ao desenho ou aos requisitos do produto | A geometria fornecida atende ao pedido? |
| 8. Relatórios de inspeção acordados | Método de ensaio, abrangência e critérios de aceitação | O que foi examinado e com base em quais critérios? |
| 9. Base de fabricação e serviço | Processo de soldagem e exposição definida ao processo | Como o componente acabado se relaciona às condições de serviço previstas? |
As famílias de ligas podem ser diferenciadas pela medição de vários elementos usando identificação positiva de materiais. Uma verificação por fluorescência de raios X portátil não mede carbono. No entanto, para um requisito de baixo teor de carbono de 0.01 wt.% (max), o registro aceitável é a análise química completa da corrida. A técnica, os elementos medidos e a identificação da peça ensaiada devem acompanhar qualquer resultado de identificação.
A ASTM B575 abrange chapas, chapas finas e tiras pertinentes. A ASTM B622 abrange tubos e tubulações de liga de níquel e níquel-cobalto fabricados sem costura soldada. Em outubro de 2026, a lista oficial do comitê da ASTM mostra B575-17(2023) e B622-26 como normas vigentes. Portanto, uma solicitação de tubo de Hastelloy C276 precisa especificar a forma de fabricação e o nome da liga do material. As normas para tubos de liga de níquel trazem informações adicionais para comparar normas de tubos.
Ao encaminhar uma solicitação de cotação, confirme uma vez os dados faltantes e inclua-os na mesma solicitação. Use os campos a seguir junto com o envelope operacional e o desenho do componente.
Lista de verificação para solicitação de cotação — copie estes campos para o pedido de cotação:
| Parâmetro | Faixa recomendada | Por que é importante | Como verificar |
|---|---|---|---|
| Temperatura do metal | Informe os valores mínimo e máximo normais e o máximo em condição anormal, °C | Relaciona os dados de corrosão e mecânicos às condições de serviço | Envelope operacional |
| Concentração de ácido | Informe os valores mínimo e máximo do processo e da limpeza, wt.% | Registra as variações de concentração | Registro da composição química do processo |
| Dimensões do desenho | Informe as dimensões e tolerâncias, mm | Define a geometria final | Desenho e relatório dimensional |
| Quantidade | Informe a quantidade necessária de peças aceitas ou kg | Define um denominador consistente para a cotação | Quantidade pedida e entregue |
| Corpo de prova e condição | Informe a forma do produto, o recozimento e a temperatura de ensaio, °C | Relaciona as propriedades informadas ao pedido | Relatório de ensaio do material |
| Base da avaliação de corrosão | Informe a duração da exposição avaliada, h, e o meio | Mantém o ensaio vinculado às suas condições | Ensaio pertinente ou avaliação de engenharia |
Conclusão principal
UNS N10276 identifica o C276; a temperatura, a composição química e o estado metalúrgico determinam como os dados se aplicam. Um resultado de 0,17 mm/y a 38°C em HCl a 10 wt.% corresponde àquela exposição. Mantenha essas condições vinculadas aos dados ao passar de uma ficha técnica para uma decisão sobre o componente.
Para conhecer as formas de produto, o escopo de processamento e solicitar uma cotação específica para o pedido, acesse fornecimento de material Hastelloy C276. Envie o desenho, a quantidade e as condições de serviço definidas junto com a solicitação. A TiAlloy apresenta informações sobre a empresa.
Converse sobre um requisito de material C276
Perguntas frequentes
Hastelloy C276 é o mesmo que liga C276?
Ler resposta
Sim. Liga C276 e Hastelloy C276 costumam se referir ao grau à base de níquel identificado como UNS N10276. HASTELLOY é uma marca registrada de propriedade da Haynes International, enquanto o número UNS identifica a liga. A descrição de compra também deve especificar a norma do produto e a condição de entrega para que o material fornecido corresponda ao requisito previsto.
Para que serve o Hastelloy C276?
Ler resposta
O Hastelloy C276 é usado em equipamentos expostos a produtos químicos agressivos de processo, incluindo reatores, trocadores de calor, evaporadores, lavadores de gases e tubulações de transferência. O material também é usado em equipamentos para papel e celulose ou em sistemas de controle da poluição. Os engenheiros primeiro selecionam o componente em contato com o fluido e suas condições de exposição; o nome do setor, por si só, não esclarece a composição química local nem a geometria do componente.
O Hastelloy C276 é magnético?
Ler resposta
O C276 recozido em solução tem permeabilidade magnética muito baixa e costuma ser descrito como não magnético. A Haynes informa permeabilidade relativa de 1.0002 sob as condições de ensaio declaradas. Portanto, um ímã é um método pouco confiável para identificar essa liga. As marcações do material, os registros rastreáveis da corrida e uma verificação apropriada da composição oferecem uma base mais sólida para diferenciá-la de outros graus.
É possível endurecer o C276 por tratamento térmico?
Ler resposta
O C276 é reforçado por trabalho a frio, em vez de tratamento térmico convencional de endurecimento por precipitação. O recozimento em solução restaura a condição dúctil do material após uma fabricação adequada. O endurecimento superficial especializado é um processo distinto.
Como soldar Hastelloy C276?
Ler resposta
Una o C276 por um processo estabelecido de soldagem por fusão, com procedimento qualificado para a junta, a espessura e as condições de serviço. Consumíveis compatíveis comuns incluem o fio metálico nu ERNiCrMo-4 e eletrodos revestidos ENiCrMo-4. A soldagem a arco com gás tungstênio, a arco com gás metálico e a arco de metal protegido são opções estabelecidas. Superfícies limpas, proteção gasosa e aporte térmico controlado contribuem para a qualidade da solda. Juntas dissimilares exigem decisões específicas sobre o metal de adição. Quando o desempenho contra corrosão determina os requisitos do componente, avalie a solda acabada e a região afetada pelo calor junto com o material de base. Os baixos teores de carbono e silício ajudam na fabricação, enquanto o procedimento também considera a trinca de solidificação e as condições de serviço específicas da junta.
Por que o C276 tem baixos teores de carbono e silício?
Ler resposta
Os baixos teores de carbono e silício ajudam a reduzir precipitações indesejadas durante os ciclos térmicos de soldagem. Isso contribui para a resistência à corrosão nas regiões soldadas, mas a qualidade da execução da junta e a exposição térmica posterior também são importantes.
O C276 atende automaticamente aos requisitos para serviço em ambientes com H₂S?
Ler resposta
Não. A adequação do C276 para serviço em ambientes com H₂S depende de a condição especificada do produto ser compatível com o ambiente definido e os requisitos do projeto. A Haynes lista a NACE MR0175 e a ISO 15156 entre as especificações relacionadas, mas um componente encomendado também tem um histórico específico de processamento e critérios de inspeção. Inclua na descrição de compra a edição aplicável, a condição do material e os ensaios acordados, além do envelope de serviço avaliado pelo engenheiro responsável.
Referências e fontes
- Escopo público da ASTM B575-17 e contexto histórico dos requisitos do produto.
- Normas vigentes do Subcomitê B02.07 da ASTM, situação verificada em outubro de 2026.
- Chen et al., análise de falha de um tubo de liga C-276 em um reator de decomposição controlada, Materials, 2022.
- Paul Crook, ligas de níquel resistentes à corrosão, parte 3, artigo técnico publicado pela Steel Founders’ Society of America; autor vinculado à Haynes.
- Lloyd et al., corrosão passiva de ligas Ni-Cr-Mo (2004); material doado pela Haynes, pesquisa financiada pelo NSERC.
- Vignarooban et al., pressão de vapor e corrosividade de fluidos ternários de transferência de calor com cloretos metálicos fundidos (2015), resumo original.
- Cieslak et al., a metalurgia da soldagem das ligas HASTELLOY C-4, C-22 e C-276 (1986), resumo público.
- Mishra, estudo de corrosão do material de base e de soldas de uma liga Ni-Cr-Mo-W, 2017, resumo público, vínculo com a Haynes.
- Abordagem baseada em dados para previsão de alta precisão do desgaste de ferramentas na usinagem de Hastelloy C276, Scientific Reports, 2026.
Por que publicamos
Sobre a TiAlloy
A TiAlloy fornece titânio, aço inoxidável, ligas de níquel e chapas revestidas para pedidos industriais definidos por especificações. Nossos guias técnicos ajudam compradores a alinhar a forma do produto, a norma aplicável, o escopo dos ensaios e os documentos de liberação antes de comparar cotações.
01Fusão e conformaçãoChapa grossa, chapa fina, tubos para condução, tubos mecânicos, barras, arames e peças forjadas
02ProcessamentoTratamento térmico, acabamento, inspeção e embalagem para exportação
03VerificaçãoCertificado EN 10204 Tipo 3.1 e documentos do pedido