
Entre em contato com a empresa TiAlloy

Soluções para processamento químico: guia em 8 etapas sobre materiais, controle da corrosão e confiabilidade do processo

Guia de engenharia
Atualizado em setembro de 2026
Soluções para processamento químico consistem em uma avaliação integrada de engenharia de equipamentos, materiais, controles, segurança e evidências para um serviço químico definido. A seguir, descreve-se a avaliação usada para embasar decisões de engenharia rastreáveis antes de uma análise comercial específica do projeto.
O termo “soluções para processamento químico” é abrangente. Quando um engenheiro de processos usa esse termo, pode estar se referindo à análise de uma linha de reatores, à solução de um problema em um trocador de calor ou à avaliação do material de construção de tubulações de processo. Também pode se referir à preparação de uma transferência operacional mais segura dos equipamentos de processo. Um comprador de materiais também pode estar interessado em uma nova liga ou em um fabricante. Todos esses temas estão relacionados, mas não necessariamente atendem à mesma intenção de busca. Em geral, este documento explica como identificar o serviço, avaliar os riscos associados e preparar uma transferência técnica bem fundamentada. Produtos, disponibilidade e outros detalhes relacionados a um projeto devem ser tratados na página de soluções para processamento químico.
O que são soluções para processamento químico?
As soluções para processamento químico abrangem diversas especialidades de engenharia estreitamente relacionadas, incluindo materiais, equipamentos, automação, controles e segurança. Não são uma liga isolada nem um item de catálogo. Neste guia, o escopo de uma solução de processamento inclui preparação de matérias-primas, reação, formação do produto, separação, integração térmica, armazenamento de produtos e intermediários, automação, inspeção e ensaios, além da transferência para o próximo operador.
Definir claramente o escopo é a primeira etapa. Só depois dessa definição é possível discutir de forma consistente quais opções de materiais e equipamentos devem ser avaliadas.
Use um mapa do sistema dividido em 5 partes:
- Processo: etapas de reação, mistura, aquecimento, resfriamento, separação e reciclo.
- Serviço: composição química, concentração, fase, temperatura, velocidade, pressão e contaminantes.
- Equipamentos e componentes físicos: vasos, tubulações, bombas, válvulas, trocadores de calor, juntas e vedações, revestimentos e suportes.
- Controles: sensores, alarmes, intertravamentos, amostragem, limpeza e gestão de mudanças.
- Evidências: desenhos, certificados de material, relatórios de inspeção, limites operacionais e critérios de aceitação.
A AMPP explica que a seleção de materiais é uma decisão fundamental para o controle da corrosão e que detalhes de projeto, como drenagem, prevenção de frestas, separação de metais diferentes, sobre-espessura de corrosão e inspeção, afetam o resultado. Leia as orientações da AMPP sobre seleção de materiais para conhecer o princípio básico: nenhum material resiste a todas as condições corrosivas.
Quais são os diferentes tipos de processamento químico?
7 grupos comuns de operações no processamento químico são síntese e reação, mistura e dosagem, separação, purificação, formulação, transferência de calor e tratamento de resíduos. Uma determinada planta pode realizar várias dessas operações em sequência. A operação específica influencia o projeto dos equipamentos, os requisitos dos materiais e a sequência da planta, mas não determina essas decisões por si só.
Quais são alguns exemplos cotidianos de processos químicos?
Os processos de tratamento de água, formulação farmacêutica, conservação de alimentos e carregamento de baterias envolvem mudanças químicas controladas, mas suas condições de serviço não são intercambiáveis. Na indústria, reatores controlados operam com bombas, trocadores de calor, sensores e sistemas de contenção para produzir os produtos finais.
Projetar sistemas pequenos ou grandes exige compreender como mudanças na concentração, no tempo de contato e na temperatura afetam os limites funcionais do sistema. Os limites de serviço de um sistema devem sempre ser descritos explicitamente. Não é possível deduzi-los apenas pelo nome do sistema.
Mapeie o processo antes de selecionar os materiais
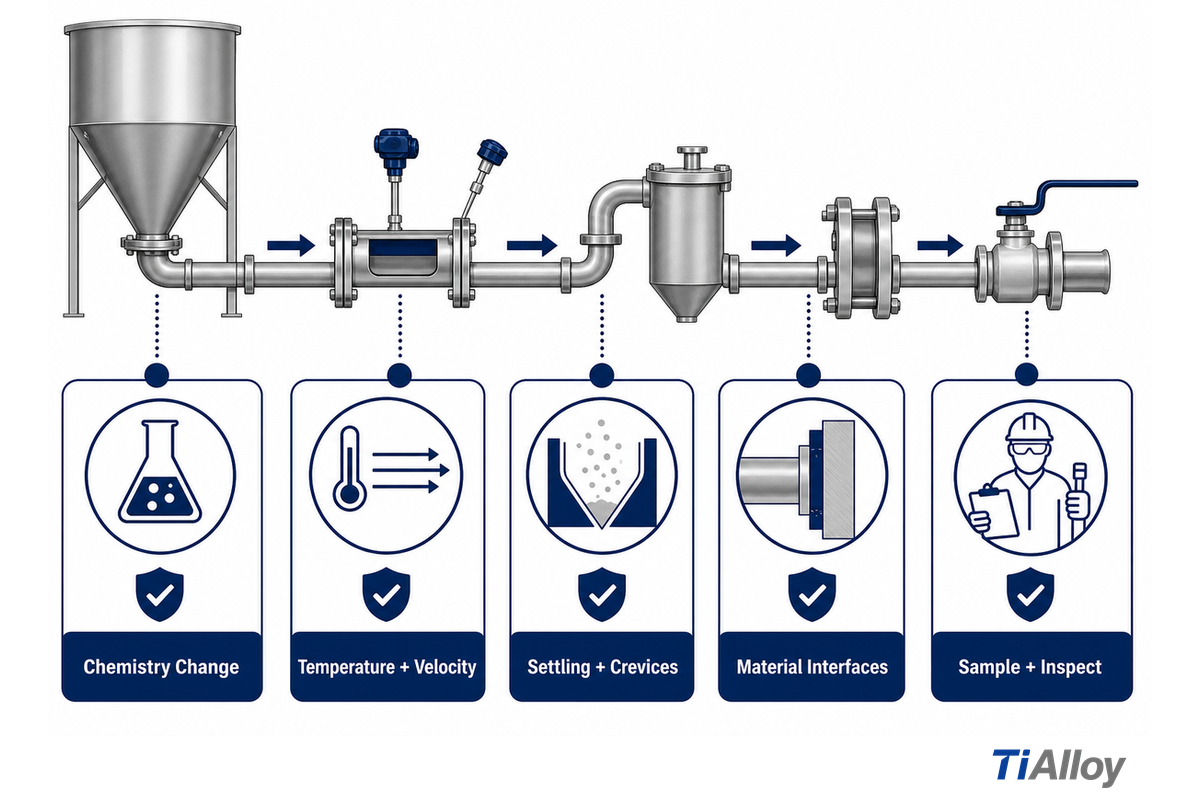
Um mapa do processo mostra os diferentes pontos onde ocorrem mudanças químicas, de fase, de calor e de massa. Ele serve de base para balanços de massa e energia, mas não valida premissas operacionais. Um mapa útil relaciona as condições do processo ao desempenho da planta, aos custos operacionais e às necessidades de manutenção; as equipes podem usá-lo para otimizar a produção sem comprometer a confiabilidade operacional. O mapa destaca os fluxos e as transformações de materiais e energia em um processo. Para elaborá-lo, começa-se com uma linha que representa o fluxo de material da entrada à saída do processo e identificam-se as diversas reações, os volumes de retenção, as superfícies de transferência de calor, as separações e os fluxos de materiais. Também devem ser incluídos drenos, trechos sem circulação, pontos de amostragem e de alívio. Os operadores geralmente conduzem o processo dentro de seus limites. Por isso, os limites do processo também devem constar no mapa.
O mapa deve indicar se pós e suspensões com sedimentação alteram o padrão de molhamento e responder a 5 perguntas:
- Em que pontos a composição química fica mais concentrada ou mais oxidante?
- Em que pontos a temperatura e a velocidade aumentam ao mesmo tempo?
- Onde podem ocorrer sedimentação, separação de fases ou condições de fresta?
- Onde se encontram metais diferentes, revestimentos, elastômeros ou soldas?
- Em quais pontos o operador fará amostragem, inspeção, limpeza ou isolamento dos equipamentos?
Em um reator químico em batelada, registre a sequência de carga e o tempo em cada faixa de temperatura. Em uma linha contínua, registre as condições operacionais durante a partida, o regime permanente, os desvios e a parada. Os trocadores de calor também devem ser mapeados separadamente, pois a incrustação, a composição química da limpeza e a diferença de velocidade podem alterar a carga térmica e a exposição à corrosão. Diferentes aspectos do projeto podem levar à incrustação irregular e à corrosão localizada. A incrustação pode formar uma barreira térmica, e a geometria do projeto pode criar zonas estagnadas ou de alta velocidade. Use um diagrama de fluxo do processo para destacar esses aspectos. Listas extensas de materiais não mostram se alguma opção é adequada a cada zona do processo. As orientações da AMPP sobre seleção de materiais explicam por que os detalhes de projeto e o ambiente de serviço devem ser avaliados em conjunto.
Quais são alguns exemplos de indústrias de processamento químico?
As indústrias de processo químico (CPI, na sigla em inglês) incluem produtos químicos especiais, produtos farmacêuticos, fertilizantes, polímeros, papel e celulose, mineração, tratamento de superfícies metálicas e tratamento de águas residuais. Em todo o setor de processamento químico, a engenharia de processos começa com um mapa explícito do serviço para as tubulações da planta química e os equipamentos conectados. Embora os equipamentos possam variar, o método permanece o mesmo: identificar a operação unitária, descrever as condições reais de serviço, selecionar materiais compatíveis e verificar o resultado.
A produção e a fabricação de produtos químicos podem envolver sistemas catalíticos, matérias-primas petroquímicas, polímeros, separação e purificação. A análise de engenharia química relaciona as operações de processamento químico à qualidade do produto, ao comportamento das misturas, ao consumo de energia e às restrições das etapas seguintes do processo. Essas aplicações devem ser comparadas pelas condições de serviço, não pelo setor industrial.
Depois de definir o serviço, é possível fazer uma triagem dos materiais, mas qualquer recomendação continua provisória até que as evidências sejam verificadas. A decisão final depende do envelope de serviço documentado e de uma análise de engenharia específica do projeto. Alguns responsáveis podem exigir que os equipamentos atendam às normas industriais aplicáveis, mas as normas não substituem o envelope de serviço. Os equipamentos devem ser avaliados em relação ao envelope de serviço, em vez de serem selecionados apenas pelo setor industrial.
Defina um envelope de serviço químico em 8 etapas
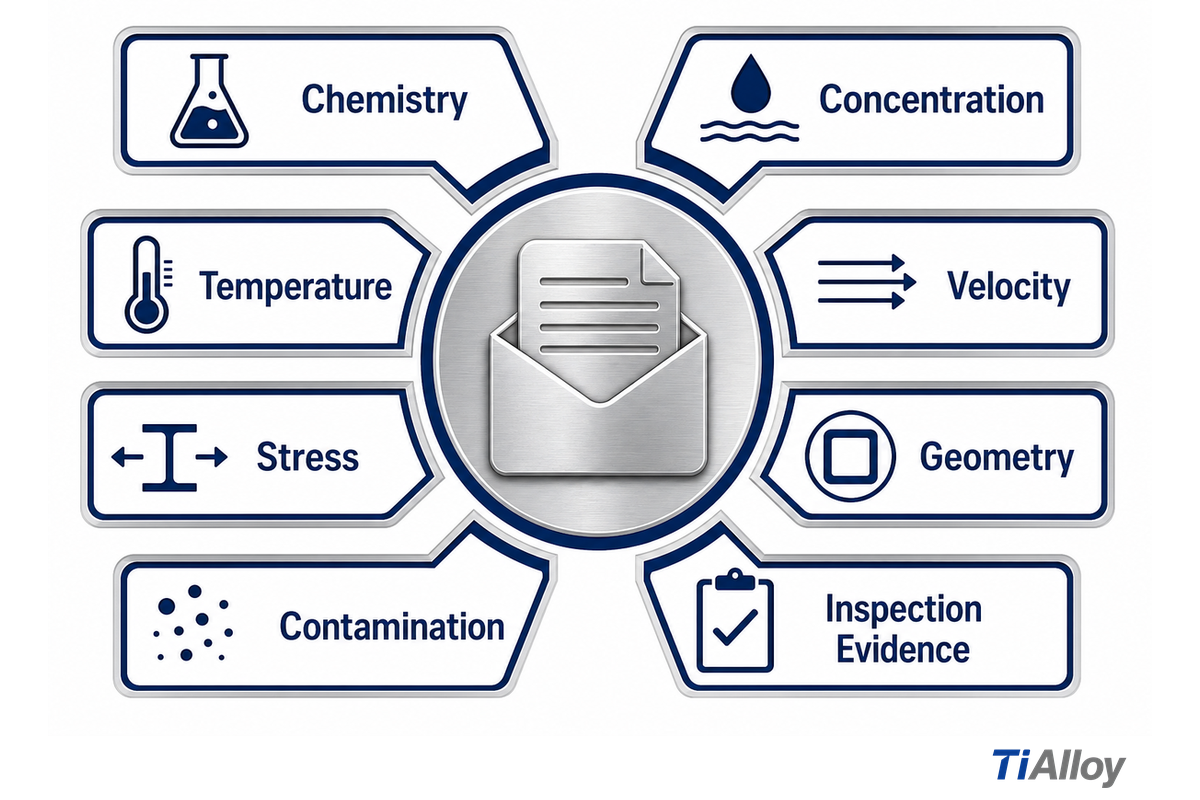
A avaliação do envelope de serviço em 8 etapas transforma o nome de um fluido em um registro de engenharia passível de análise. Cada elemento deve ser marcado como “K” (conhecido), “E” (estimado) ou “V” (requer verificação). Quando um valor for desconhecido, não especule com uma “melhor estimativa” nem use um valor padrão.
| Etapa | Registro | Como isso altera a decisão |
|---|---|---|
| 1. Composição química | Ácido, cáustico, cloreto, solvente, oxidante, suspensão ou fluxo misto | O mesmo processo pode envolver mecanismos diferentes. |
| 2. Concentração | Concentração normal, mínima, máxima e transitória | Uma corrente diluída e uma condição anormal concentrada podem não ter a mesma faixa segura de operação. |
| 3. Temperatura | Limites durante a partida, o regime permanente, a limpeza e uma reação descontrolada | A velocidade de reação, a vida útil do revestimento e a tensão variam com a temperatura. |
| 4. Velocidade | Faixa de vazão, impacto do fluxo, velocidade da bomba e comportamento bifásico | A erosão-corrosão e os depósitos costumam ocorrer em pontos específicos. |
| 5. Tensão | Pressão, ciclos térmicos, tensões residuais de soldagem e vibração | A tensão pode transformar um problema de compatibilidade em trincamento. |
| 6. Geometria | Frestas, trechos sem circulação, drenos, soldas, juntas e uniões entre metais diferentes | A composição química local costuma ser mais relevante do que o valor medido no tanque como um todo. |
| 7. Contaminação | Cloretos, ferro, sólidos, resíduos de limpeza e arraste de materiais | Contaminantes residuais podem iniciar a formação de pites ou incrustar uma superfície de transferência de calor. |
| 8. Evidências de inspeção | Medições de referência, métodos de ensaio, limites de aceitação e intervalo entre verificações | A seleção fica incompleta até que seja possível verificar o desempenho. |
Ponto de decisão: se a concentração for desconhecida ou houver espécies químicas não identificadas, caracterize o material antes de compará-lo com outros materiais. Se houver diferenças de temperatura, velocidade ou geometria em uma interface, divida o limite de serviço. Se as informações forem insuficientes, classifique a recomendação como provisória. Isso significa que a recomendação deve identificar as evidências ainda necessárias para avançar. Também informa à equipe do projeto que a análise está incompleta e evita que a recomendação crie uma falsa sensação de segurança.
Exemplo apenas de formato, não de orientação operacional: uma planilha poderia registrar partida a 25 °C, limpeza a 80 °C, velocidade na tubulação de 2 m/s, concentração de 50%, sobre-espessura de corrosão de 1 mm e intervalo de inspeção de 12 meses. Antes de usar o registro na seleção ou no comissionamento, a equipe do projeto deve substituir cada valor de exemplo por limites medidos ou especificados. As mesmas orientações da AMPP recomendam tratar o ambiente, o projeto e o plano de inspeção como partes de uma única decisão de seleção de materiais específica para o serviço.
Relacione os materiais aos mecanismos de corrosão, não aos rótulos
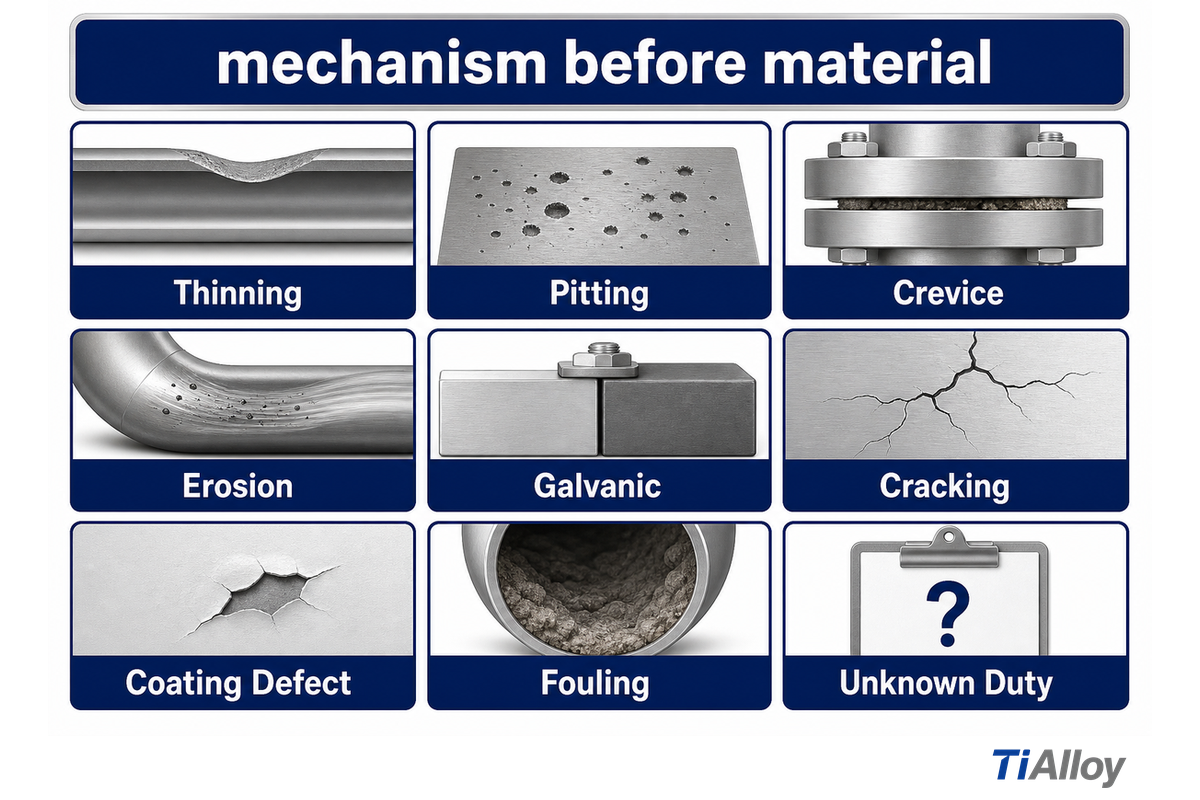
A primeira pergunta na seleção de um material deve ser “qual mecanismo ocorre aqui?”, e não “qual material tem maior resistência mecânica?”. Em serviços com líquidos ou sensíveis ao calor, a resistência química, por si só, não qualifica equipamentos especializados nem equipamentos de processamento térmico. Vários mecanismos de corrosão podem ser controlados com a seleção do material adequado. Por exemplo, um revestimento ou uma liga pode ajudar a controlar o ataque em frestas em uma zona de serviço qualificada, mas não é uma solução universal. Cada mecanismo precisa ser avaliado de forma independente. As orientações públicas da AMPP ressaltam que projeto, desempenho, compatibilidade, facilidade de manutenção e possibilidade de inspeção devem ser avaliados antes de confiar em termos genéricos como “resistente à corrosão”.
| Risco observado | Perguntas a fazer | Evidências necessárias antes da seleção |
|---|---|---|
| Afinamento generalizado | Toda a superfície molhada fica exposta à mesma composição química? | Espessura de referência, faixa da composição química e sobre-espessura de corrosão. |
| Pites ou ataque em frestas | Onde se acumulam cloretos, depósitos, juntas ou bolsas de fluido estagnado? | Inspeção local, análise da capacidade de drenagem e histórico de contaminantes. |
| Erosão-corrosão | Quais cotovelos, bocais, bombas ou zonas bifásicas estão sujeitos às maiores velocidades? | Faixa de vazão, carga de sólidos e dados de espessura por localização. |
| Acoplamento galvânico | Metais diferentes estão conectados eletricamente no mesmo eletrólito? | Detalhes da união, plano de isolamento e relação entre as áreas molhadas. |
| Trincamento por corrosão sob tensão | A tensão, a temperatura e um contaminante específico ocorrem em conjunto? | Análise de soldas e tensões residuais, ciclos térmicos e ensaios não destrutivos direcionados. |
Não tente “resolver” um mecanismo apenas escolhendo um nome de material. A geometria pode criar uma composição química local que não aparece na amostra do fluido em massa. A fabricação, a limpeza das soldas, a preparação da superfície e as uniões entre metais diferentes também podem alterar o resultado. No escopo de revestimentos de proteção marítimos e offshore, a publicação NIST SP 1035 distingue a inspeção durante o processo da inspeção em serviço. Essa distinção é útil para os registros de revestimento, mas a publicação não é uma norma de seleção de materiais para plantas químicas. Consulte a NIST SP 1035.
| Tipo | Categoria | Localização típica | Evidências a solicitar |
|---|---|---|---|
| Geral | Afinamento | Parede do tanque | Tendência da espessura |
| Local | Pites | Ponto mais baixo | Histórico de contaminantes |
| Local | Fresta | Junta | Detalhe da união |
| Fluxo | Erosão | Cotovelos | Faixa de velocidade |
| Eletroquímico | Galvânico | União de metais diferentes | Plano de isolamento |
| Tensão | Trincamento | Pé da solda | Registro de ciclos térmicos |
| Superfície | Defeito no revestimento | Interior do vaso | Registro de preparação |
| Depósito | Incrustação | Trocador de calor | Tendência da queda de pressão |
| Documentação | Condição operacional desconhecida | Qualquer interface | Envelope de serviço aprovado |
Projete o monitoramento da corrosão, a inspeção e o controle da transferência de calor
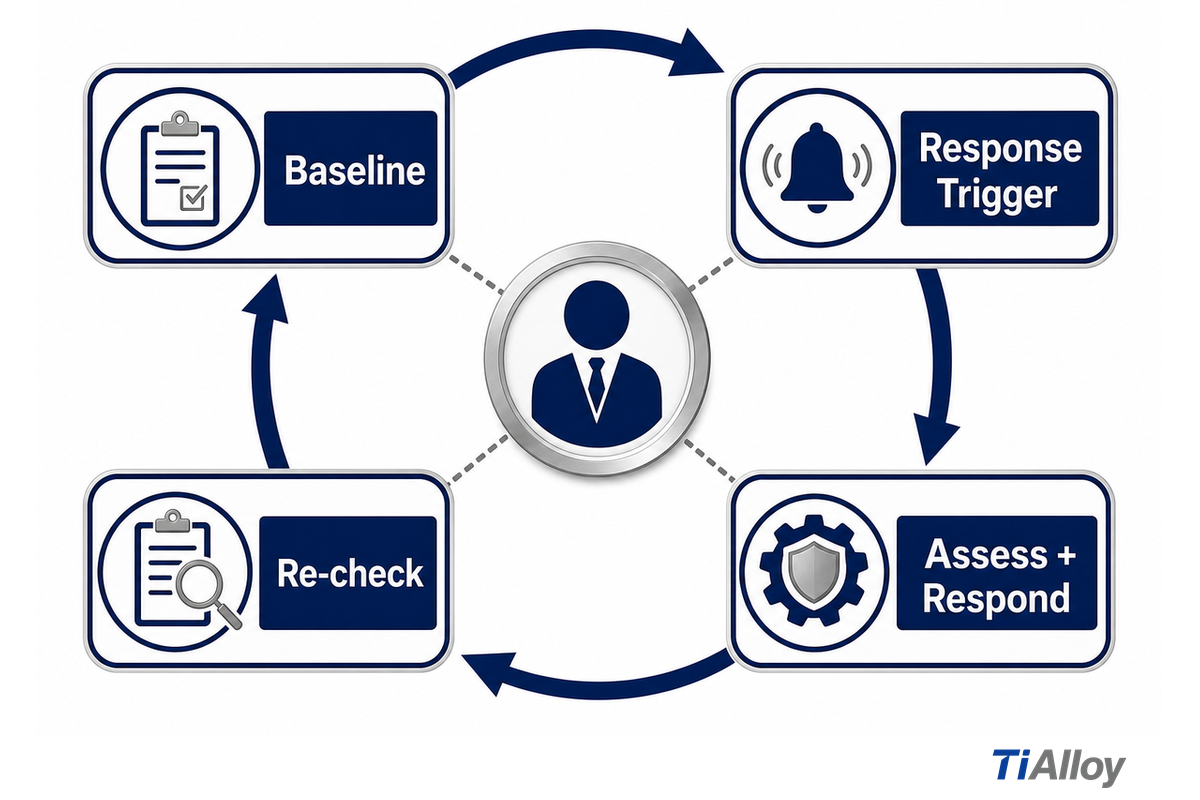
O controle da corrosão funciona em ciclo contínuo. Antes de colocar o equipamento em serviço, o registro do equipamento deve descrever os planos para definir os valores de referência da corrosão e estabelecer controles. O controle da corrosão a longo prazo é verificado por meio de amostragens e ensaios periódicos. As orientações da EPA abordam o controle da corrosão em sistemas de distribuição de água e explicam como estabelecer um programa de controle da corrosão. O documento descreve a amostragem, o monitoramento e os ensaios necessários para assegurar o cumprimento das metas de tratamento e oferece meios para avaliar a eficácia do tratamento. A documentação da EPA não substitui o projeto de uma planta química.
- Referência: os dados de referência para o controle da corrosão incluem a condição do revestimento, a espessura do equipamento, o desempenho da transferência de calor e a queda de pressão. A composição química da amostra também deve ser avaliada. Os dados de referência devem incluir fotografias.
- Identifique a condição específica que exige uma resposta (por exemplo, uma tendência de redução da espessura, aumento da queda de pressão, vazamento ou condição fora de especificação).
- Isole o equipamento com segurança, localize o equipamento ou componente, avalie sua condição, verifique a composição química e determine a resposta adequada, como limpeza, reparo, ajuste ou análise de engenharia.
- Nova verificação: meça e registre a condição do equipamento ou componente após a resposta.
Assim como os demais equipamentos de processo, os trocadores de calor têm um registro operacional normal, de preferência mantido como um conjunto de dados: carga térmica e condição da superfície. A análise da carga térmica pode revelar um problema no processo ou uma falha do equipamento. Entre as diversas causas possíveis da queda da carga térmica, como mudanças no processo e falhas nos equipamentos ou controles, a limpeza química só deve ser considerada depois que a causa e os riscos da limpeza forem avaliados. A introdução de reagentes de limpeza pode envolver riscos de corrosão e de segurança de processo.
O descumprimento de um limite de aceitação da inspeção normalmente exige uma resposta; deve-se definir um limite de aceitação e um responsável pela resposta para cada medição.
Integre a segurança de processo e a integridade mecânica ao ciclo de vida
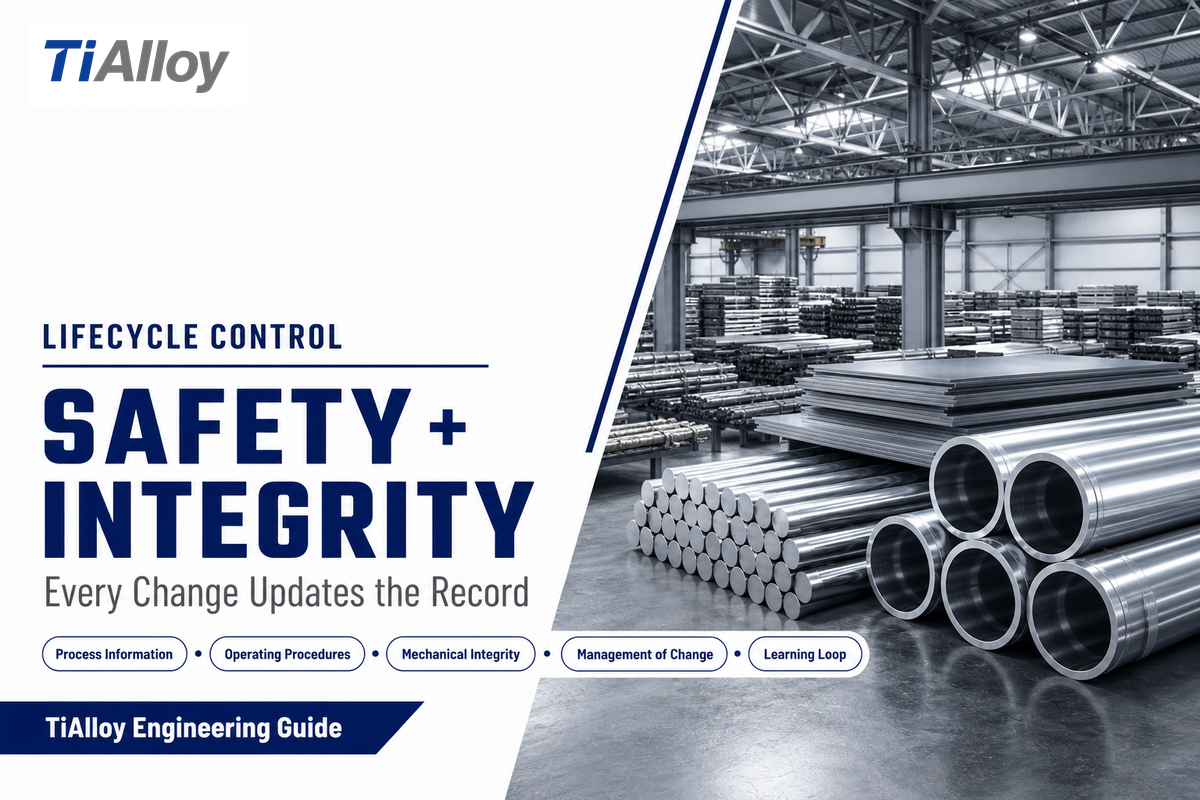
A segurança de processo é um ciclo de controle que abrange análise de perigos, procedimentos, treinamento, integridade mecânica, gestão de mudanças e aprendizado com incidentes. As normas de segurança aplicáveis, a conformidade regulatória e ambiental, o treinamento dos operadores e os procedimentos para manuseio de materiais perigosos fazem parte dos registros do ciclo de vida. O resumo de Gestão de Segurança de Processos da OSHA lista, entre os elementos aplicáveis aos processos abrangidos, informações de segurança de processo, análise de perigos de processo, procedimentos operacionais, treinamento, análise de segurança pré-partida, integridade mecânica, gestão de mudanças, investigação de incidentes e auditorias. Por exemplo, a substituição de uma válvula pode criar um risco para o operador se a gestão de mudanças não atualizar os procedimentos, o treinamento e os limites de inspeção. Consulte os elementos de PSM da OSHA.
“Identificar, avaliar e controlar esses perigos.”
A norma de Gestão de Segurança de Processos da OSHA define 14 elementos para os processos abrangidos.
Para uma transferência técnica prática, relacione 5 registros:
- Informações de segurança de processo: composição química, limites, diagramas de tubulação e instrumentação (P&IDs), cenários de alívio e premissas sobre materiais e propriedades físicas.
- Procedimentos operacionais: partida, operação normal, desvios, parada, limpeza e procedimentos de emergência.
- Integridade mecânica: ações de reparo e substituição e programa de inspeção baseado em intervalos.
- Gestão de mudanças: justificativa técnica, impacto sobre os perigos, atualização de documentos, aprovação e treinamento.
- Ciclo de aprendizado: condições fora de especificação, quase acidentes e incidentes devem gerar ações corretivas ou preventivas controladas.
A substituição de um material molhado pressupõe uma mudança no material e nas premissas de integridade. Por exemplo, a substituição de uma válvula ou a mudança do produto químico de limpeza pode criar um risco para o operador se o registro de gestão de mudanças não atualizar os procedimentos, o treinamento e os limites de inspeção. Essa transferência técnica deve registrar essas premissas.
Investigue problemas de confiabilidade do processo químico sem fazer suposições
Quando o desempenho do equipamento fica abaixo da especificação, compare as condições atuais com o envelope de serviço aprovado antes de alterar o material molhado. Não substitua o equipamento automaticamente.
| Sintoma | Primeiras evidências | Próxima pergunta segura | Critério para interromper o trabalho |
|---|---|---|---|
| Vazamento ou afinamento inesperado | Mapa da localização, histórico de espessura, amostra da composição química | Houve mudança na concentração, temperatura, velocidade ou limpeza? | Contenção, alarme, perda do limite de pressão ou produto químico desconhecido. |
| Variação na transferência de calor | Carga térmica, queda de pressão, vazão e amostra do depósito | A perda decorre de incrustação, distribuição do fluxo, desvio do sensor ou composição química? | Sobretemperatura, margem de alívio ou condição de limpeza insegura. |
| Produto fora de especificação | Registro da batelada, cadeia de custódia da amostra, calibração e tempo de residência | Houve mudança na alimentação, mistura, temperatura ou volume de retenção? | Composição desconhecida ou desvio fora do procedimento. |
| Danos recorrentes ao revestimento ou à junta | Preparação da superfície, projeto da união, exposição química e registro da instalação | A falha decorre da geometria local, da preparação ou da compatibilidade? | Falhas repetidas sem mecanismo verificado ou isolamento seguro. |
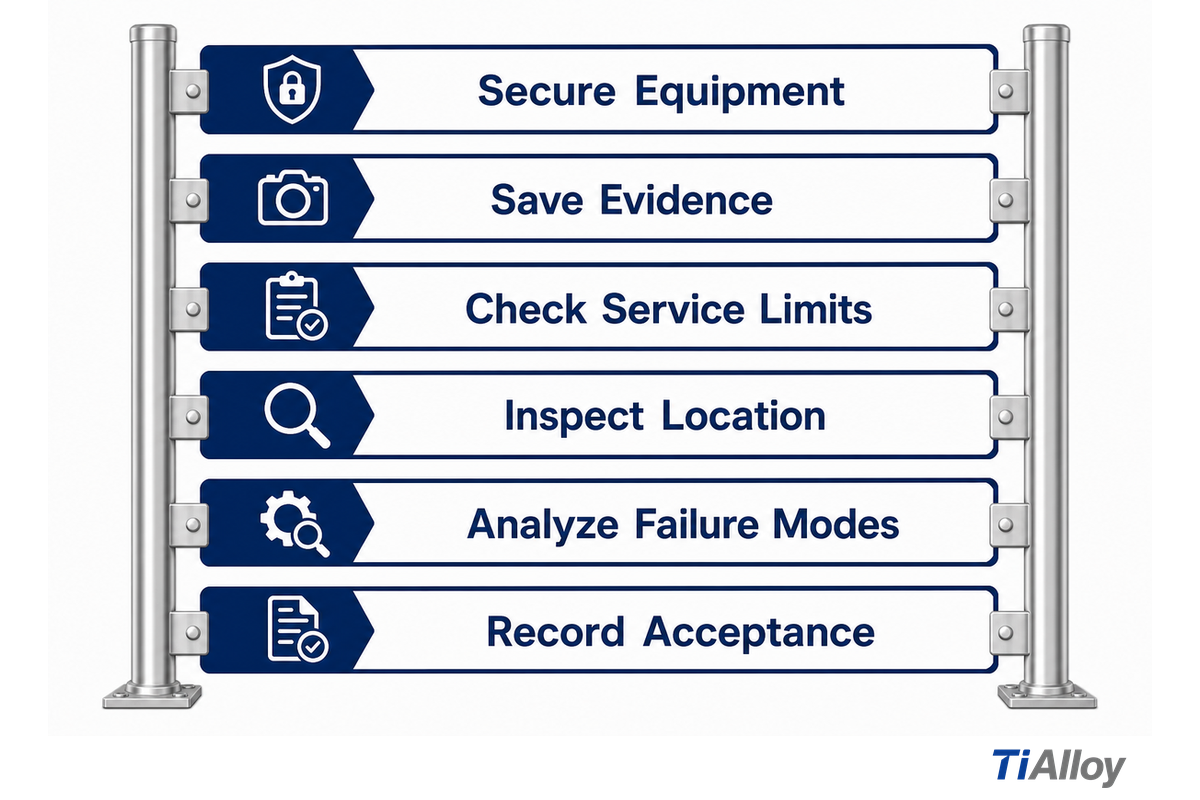
Siga a sequência: 1) proteja os equipamentos, 2) preserve as amostras e os registros, 3) avalie os limites de serviço, 4) inspecione a localização e os itens adjacentes, 5) analise os possíveis modos de falha e 6) implemente a ação corretiva e registre sua verificação de aceitação. A sequência acima serve como orientação; os procedimentos da planta, as permissões de trabalho e a autoridade de engenharia competente regem a execução. A visão geral de Gestão de Segurança de Processos da OSHA fornece o contexto do ciclo de vida para procedimentos operacionais, integridade mecânica e gestão de mudanças nos processos abrangidos.
O que deve constar em uma transferência técnica?
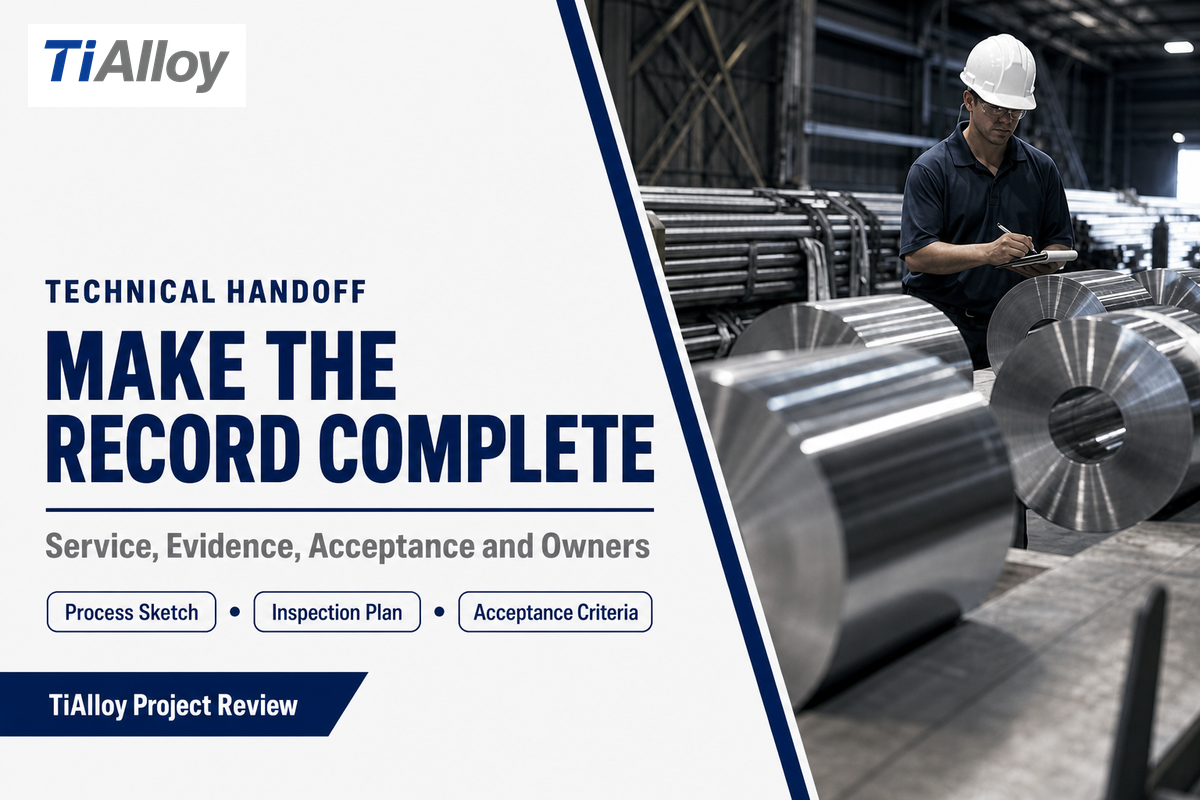
A transferência está completa quando o serviço e os riscos estão claros e as evidências e premissas estão documentadas. Antes da liberação, ela deve relacionar as condições do processo, as premissas sobre os materiais, os limites de inspeção, os registros de segurança, os critérios de aceitação e o responsável identificado por cada item de verificação em aberto.
- Esquema do processo com condições normais, desvios, limpeza e parada.
- Avaliação do envelope de serviço em 8 etapas, com todos os itens desconhecidos marcados para verificação.
- Mapas dos mecanismos relacionados à composição química, geometria, velocidade, tensão, acoplamento e uniões.
- Planos de inspeção, limites de ação, métodos de ensaio, fotografias, amostras e registros de inspeções anteriores.
- Registros de segurança e integridade mecânica, incluindo a situação da gestão de mudanças.
- Critérios de aceitação para comissionamento, limpeza, reparo e transferência para o operador.
Este guia termina intencionalmente antes de abordar preços, tabelas de formas de produto, disponibilidade ou solicitações de cotação. Para exemplos de documentação de graus, e não de qualificação para serviços, consulte as páginas de referência da TiAlloy sobre Inconel 600 e Inconel 625. Quando o envelope de engenharia estiver pronto, acesse a página de soluções para processamento químico da TiAlloy para uma conversa comercial com escopo definido. Para conhecer a organização que oferece esse suporte, consulte sobre a TiAlloy.
Pronto para transformar o envelope de serviço em uma análise de projeto?
Acesse o formulário de análise do projetoPerguntas frequentes
Quais são os 7 tipos de indústrias químicas?
Não existe uma lista universal única com 7 categorias.
Uma classificação prática inclui produtos químicos básicos, produtos químicos especiais, polímeros, produtos farmacêuticos, fertilizantes, tratamento de água e águas residuais e produtos de consumo ou formulados. Muitas instalações abrangem mais de uma categoria. Para decisões de engenharia, a operação unitária e o envelope de serviço são mais úteis do que a categoria, pois concentração, temperatura, velocidade e contaminação determinam os riscos para os materiais e a inspeção. Uma planta que fabrica um único produto ainda pode ter áreas de reação, separação, transferência de calor, armazenamento e tratamento de resíduos, cada uma com seu próprio registro de serviço e plano de inspeção.
Quão difícil é trabalhar como operador de processos químicos?
A função combina disciplina no cumprimento de procedimentos, compreensão do processo, consciência dos perigos, comunicação, treinamento de operadores e uma resposta clara a condições anormais durante a operação normal, em condições de instabilidade e durante a parada.
A dificuldade depende da química, do nível de automação, do regime de turnos e do sistema de treinamento. Uma passagem de turno confiável inclui limites claros, alarmes, etapas de coleta de amostras, instruções de isolamento, atualizações de gestão de mudanças e exercícios para condições de instabilidade. As instalações também diferem quanto aos sistemas de permissão de trabalho, ao quadro de funcionários e ao suporte de manutenção, o que altera a curva de aprendizado. Os requisitos do cargo variam conforme a instalação e a jurisdição; por isso, este guia não faz uma afirmação universal sobre a carreira.
Qual é a diferença entre uma planta de processamento químico e um fabricante de produtos químicos?
As plantas de processamento são instalações e operações; os fabricantes de produtos químicos são organizações que produzem ou vendem produtos químicos e gerenciam a titularidade dos produtos, as responsabilidades empresariais e o escopo comercial.
Um fabricante pode ser proprietário de várias plantas, e uma planta pode processar materiais para outra empresa. A mesma organização também pode operar unidades-piloto, de produção, armazenamento e tratamento com atribuições diferentes. Essa distinção é importante aqui porque as decisões sobre equipamentos e condições de serviço pertencem ao limite do processo, enquanto as decisões sobre compras e escopo comercial pertencem à análise do projeto.
Uma liga resistente à corrosão elimina a necessidade de inspeção?
Não; a inspeção ainda verifica se as condições reais de serviço permanecem dentro dos limites qualificados à medida que a química, a geometria, a fabricação, as condições do processo e o histórico operacional mudam com o tempo.
Mesmo um material resistente pode sofrer ataque localizado, erosão, efeitos galvânicos, incrustação ou danos em soldas e uniões. A inspeção verifica a química, a geometria, a fabricação e o histórico operacional, aspectos que a designação do grau, por si só, não consegue abranger.
Quando uma equipe de processo deve solicitar uma análise de materiais específica para o projeto?
Solicite uma análise de materiais específica para o projeto quando as condições de serviço mudarem, as falhas se repetirem, materiais diferentes entrarem em contato, o manuseio em serviço perigoso mudar ou as evidências de inspeção estiverem incompletas antes da seleção ou do comissionamento.
Apresente o fluxograma do processo, a Análise de Limites de Serviço em 8 Etapas, as faixas operacionais, o histórico de contaminantes, os desenhos, os registros de inspeção e os critérios de aceitação. Indique o que é conhecido, o que é presumido e o que precisa ser verificado antes da seleção ou do comissionamento. Inclua as condições de partida, operação normal, instabilidade, parada e limpeza, além do responsável por cada ação em aberto. Registre qualquer amostra, certificado ou desenho ausente como item em aberto, em vez de preencher a lacuna com uma suposição baseada em um grau conhecido. Esse conjunto de documentos permite que um revisor técnico compare as condições reais de serviço com os materiais e controles de integridade previstos, em vez de fazer suposições com base no nome de um fluido.
Conferido com as fontes vinculadas da AMPP, OSHA, NIST, EPA e AIChE. Este guia educativo não substitui os procedimentos da instalação, uma análise de perigos, uma análise de conformidade com normas ou a aprovação de engenharia específica para o projeto. Os requisitos variam conforme a química, a jurisdição e as condições de serviço do equipamento.
Referências e fontes
Por que publicamos
Sobre a TiAlloy
A TiAlloy fornece titânio, aço inoxidável, ligas de níquel e chapas revestidas para pedidos industriais definidos por especificações. Nossos guias técnicos ajudam compradores a alinhar a forma do produto, a norma aplicável, o escopo dos ensaios e os documentos de liberação antes de comparar cotações.
01Fusão e conformaçãoChapa grossa, chapa fina, tubos para condução, tubos mecânicos, barras, arames e peças forjadas
02ProcessamentoTratamento térmico, acabamento, inspeção e embalagem para exportação
03VerificaçãoCertificado EN 10204 Tipo 3.1 e documentos do pedido






