Contactez TiAlloy

TÔLE PLAQUÉE / APPAREILS À PRESSION ET ÉQUIPEMENTS DE PROCÉDÉ
Liaison par explosion · Liaison par laminage · Fourniture grand format
Fournisseur de tôles plaquées Acier inoxydable, alliage de nickel et acier plaqué titane
Tôles plaquées pour appareils à pression, réacteurs, échangeurs de chaleur, plaques tubulaires et équipements de procédé.
TiAlloy fournit des tôles plaquées associant de l’acier inoxydable, un alliage de nickel ou du titane à un support en acier au carbone ou faiblement allié. La combinaison de matériaux, les dimensions, le procédé de fabrication par liaison, les contrôles et les opérations de transformation sont examinés ensemble dans le cadre de la spécification de commande.
Épaisseur totale
6–150 mm
Épaisseur de placage
1,5–10 mm
Largeur
≤ 4 200 mm
Longueur
≤ 15 000 mm
Poids de la tôle
≤ 20 t
Nuances principales
304L / 316L / 904L / 2205 / 2507
625 / 825 / C22 / C276
Ti Gr.1 / Gr.2 / Gr.7 / Gr.12
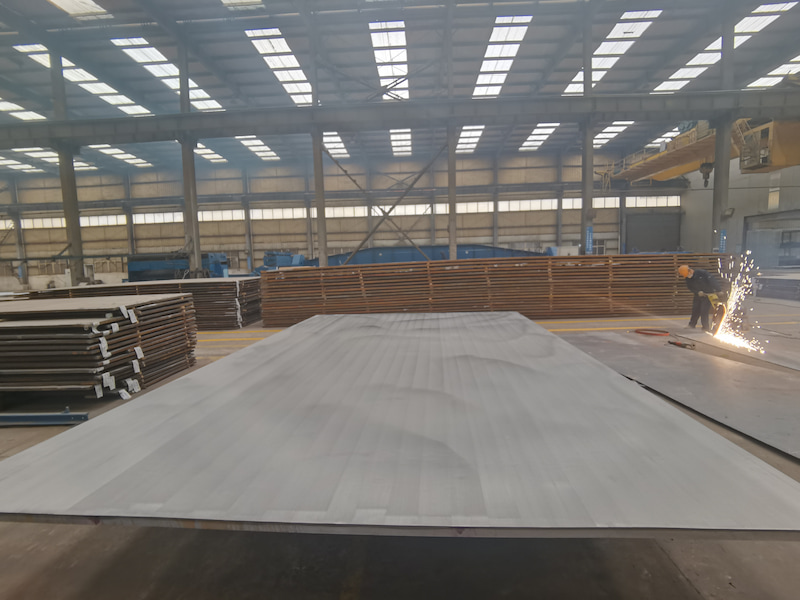 Tôle forte plaquée
Fourniture pour projets industriels
La combinaison de matériaux, les dimensions de la tôle et les contrôles sont examinés ensemble avant la production.
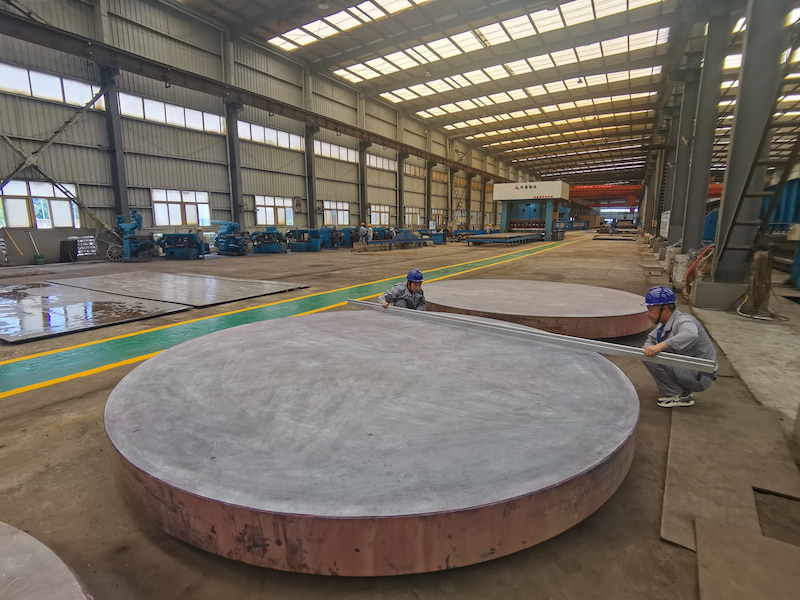 Interface de liaison
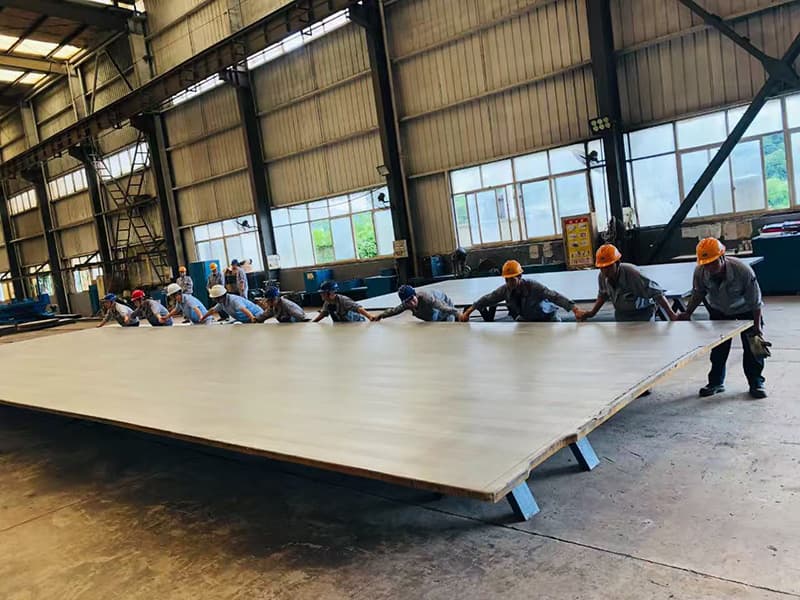 Prête à être transformée
Acier inoxydable · Alliage de nickel · Acier plaqué titane
Les dimensions finales, le procédé de fabrication par liaison, les essais et le délai sont confirmés en fonction de la combinaison de matériaux réelle et de la spécification du projet.
TÔLE PLAQUÉE
Étude de demande de devis industrielle
Indiquez la nuance du placage, l’acier support, l’épaisseur totale et celle du placage, la largeur × la longueur et la quantité.
Demander un devis pour des tôles plaquées
Ajoutez le procédé de fabrication par liaison, les contrôles UT, les essais mécaniques, le traitement thermique, l’usinage et la destination, le cas échéant.
Métaux de placage / aciers supports
Métaux de placage et aciers supports
Le placage en acier inoxydable, alliage de nickel ou titane peut être associé à des aciers supports pour appareils à pression ou faiblement alliés. Si l’une des faces de la tôle est déjà spécifiée, nous pouvons étudier la combinaison de matériaux correspondante à partir de cette base.
Tôle plaquée / combinaison de matériaux
L’alliage côté service et l’acier support structurel sont étudiés ensemble, en tenant compte de l’épaisseur totale, de l’épaisseur du placage et des exigences relatives à la liaison.
Métaux de placage
Nuances courantes pour les projets
Acier inoxydable
Austénitique · DuplexAlliage de nickel
Ni · Ni-Cu · Ni-Cr-MoNickel / Ni-Cu : Nickel 200 · Nickel 201 · Alloy 400
Ni-Cr / Fe-Ni-Cr : Alloy 600 · 800 · 800H · 800HT · 825
Ni-Cr-Mo / fortement allié : Alloy 625 · C22 · C276 · Alloy 59 · B2 · Alloy 20 · Alloy 28 · Alloy 31
Titane
Métal réactifNuances de placage courantes : Grade 1 · Grade 2 · Grade 7 · Grade 12. D’autres nuances de titane peuvent être étudiées en fonction de la combinaison de matériaux et du procédé de fabrication par liaison requis.
Aciers supports
Tôle de base structurelle
Acier au carbone pour appareils à pression
A/SA516 Gr.60 · Gr.65 · Gr.70
A/SA285 Gr.C
Acier Cr-Mo pour appareils à pression
A/SA387 Gr.11 Cl.2 · Gr.12 Cl.2 · Gr.22 Cl.2
Autres aciers supports définis par le projet
ASTM A283 · ASTM A36 · autres aciers supports au carbone ou faiblement alliés spécifiés.
Combinaisons de matériaux courantes
316L / SA516 Gr.70 · Alloy 625 / SA516 Gr.70 · C276 / SA516 Gr.70 · Titanium Grade 2 / acier pour appareils à pression.
Placage × support / combinaisons courantes pour les demandes de devis
Combinaisons courantes de matériaux pour tôles plaquées
La plupart des demandes portent sur deux nuances précises plutôt que sur une « tôle plaquée » générique. Sélectionnez ci-dessous la famille de placage pour découvrir les combinaisons de matériaux que nous étudions couramment pour les projets d’appareils à pression et d’équipements de procédé.
Famille de matériaux
Placage en acier inoxydable
Nuance → acier support
304L
SA516 Gr.70
SA516 Gr.70
321
SA516
347
SA516
904L
SA516
Demande de devis type
« Tôle plaquée 316L / SA516 Gr.70 » suffit pour commencer l’étude des matériaux ; l’épaisseur totale, l’épaisseur du placage et les dimensions de la tôle peuvent être communiquées dans la même demande.
Placage en alliage de nickel
Nuance → acier support
Alloy 625
SA516
Alloy 825
SA516
Alloy C22
SA516
Alloy C276
SA516
Alloy 600
SA516
Alloy 400
Acier au carbone
Demande de prix type
Les demandes pour une tôle plaquée Alloy 625 / SA516 ou une tôle en acier plaqué C276 doivent indiquer la nuance de l’acier support lorsqu’elle a déjà été définie par l’appareil ou la spécification du projet.
Placage en titane
Nuance → acier support pour appareils à pression
Titane Grade 1
Acier pour appareils à pression
SA516 / acier défini par le projet
Titane Grade 7
Acier pour appareils à pression
Titane Grade 12
Acier pour appareils à pression
Demande de prix type
Pour une demande concernant une tôle plaquée Titane Grade 2 / SA516, indiquez la nuance SA516 exacte si elle est connue, ainsi que l’épaisseur totale, l’épaisseur du titane et les dimensions de la tôle.
Combinaison de matériaux
Acier inoxydable / acier
Le placage en acier inoxydable sur un acier support pour appareils à pression est couramment spécifié pour les appareils de procédé, les réservoirs et les équipements soumis à des environnements corrosifs.
Format de demande de devis
Nuance de placage / nuance du support
À confirmer ensuite
Épaisseur totale + placage / L × l
Autres procédés de fabrication
Ces combinaisons sont courantes pour les achats, mais ne représentent pas toutes les associations possibles. D’autres nuances de placage et d’acier support peuvent être étudiées selon le procédé de fabrication par liaison requis, les dimensions et la spécification du projet.
Dimensions / épaisseur / poids des tôles plaquées
Dimensions et gamme indicative des tôles plaquées
Vous souhaitez savoir si une tôle plaquée peut être fournie dans les dimensions souhaitées ? Commencez par préciser la combinaison de matériaux, l’épaisseur totale, l’épaisseur du placage et les dimensions visées. Les plages ci-dessous correspondent à notre gamme indicative de fourniture publiée pour les tôles plaquées en acier inoxydable, alliage de nickel et titane.
Gamme indicative de fourniture publiée
Acier inoxydable · Alliage de nickel · Titane
| Famille de placage | Épaisseur totale | Épaisseur du placage | Largeur | Longueur | Poids par tôle |
|---|---|---|---|---|---|
| Acier inoxydable Austénitique / duplex / fortement allié | 6–150 mm | 1,5–10 mm | Jusqu’à 4 200 mm | Jusqu’à 15 000 mm | Jusqu’à 20 t |
| Alliage de nickel 625 / 825 / C22 / C276 / autres | 6–150 mm | 1,5–10 mm | Jusqu’à 4 200 mm | Jusqu’à 15 000 mm | Jusqu’à 20 t |
| Titane Grade 1 / 2 / 7 / 12 | 6–150 mm | 1,5–10 mm | Jusqu’à 4 200 mm | Jusqu’à 15 000 mm | Jusqu’à 20 t |
Plage indicative
La gamme indicative publiée des tôles plaquées est de 6–150 mm d’épaisseur totale, 1,5–10 mm d’épaisseur de placage, jusqu’à 4 200 mm de largeur, jusqu’à 15 000 mm de longueur et jusqu’à 20 t par tôle. Les tôles de projet plus grandes, plus épaisses ou plus lourdes peuvent être étudiées en fonction de la combinaison de matériaux réelle, du procédé de fabrication par liaison et des exigences de transformation.
Configuration et livraison des tôles
À confirmer avec les dimensions visées
Disposition du placage
Placage sur une face · placage sur les deux faces
Géométrie de la tôle
Tôle rectangulaire · tôle de forme spéciale · découpe aux dimensions
Fourniture pour grands projets
Tôle plaquée hors format · tôle forte · dimensions spécifiques au projet
Tôle plaquée / registre des spécifications
Normes ASTM / ASME pour tôles plaquées
Commencez par préciser la famille du matériau de placage, puis confirmez l’acier support et la spécification applicable au projet. Le seul nom d’une nuance ne définit pas l’ensemble des exigences d’achat de la tôle plaquée.
A263
ASTM
Tôle plaquée d’acier inoxydable au chrome
Couvre les tôles de base en acier au carbone ou faiblement allié, liées intégralement sur une face ou les deux faces à un placage en acier inoxydable au chrome.
Référentiel ASME
SA-263
Placage en acier inoxydable au chrome
A264
ASTM
Tôle plaquée d’acier inoxydable au chrome-nickel
Couvre les tôles de base en acier au carbone ou faiblement allié, liées intégralement à un placage en acier inoxydable au chrome-nickel pour les applications de tôles plaquées.
Procédé ASME
SA-264
Acier inoxydable au chrome-nickel
A265
ASTM
Tôle en acier plaquée de nickel et d’alliage à base de nickel
Couvre les tôles de base en acier au carbone ou faiblement allié, liées intégralement sur une face ou les deux faces à un placage de nickel ou d’un alliage à base de nickel.
Procédé ASME
SA-265
Nickel / alliage à base de nickel
B898
ASTM
Tôle plaquée de métal réactif et réfractaire
Couvre les tôles plaquées utilisant du titane, du zirconium, du tantale, du niobium ou leurs alliages. Pour les projets TiAlloy, le titane constitue ici le principal procédé de fabrication des tôles plaquées en métal réactif.
Procédé selon le matériau
Titane
Tôle plaquée en métal réactif
Normes des tôles supports
Exigence distincte pour le métal de base
A/SA516
Tôle en acier au carbone pour appareils à pression. Les nuances couramment utilisées comme support comprennent Grade 60, Grade 65 et Grade 70.
A/SA285
Tôle en acier au carbone pour appareils à pression. La nuance Grade C peut être spécifiée comme matériau de support structurel.
A/SA387
Tôle Cr-Mo pour appareils à pression, notamment les nuances utilisées dans les projets, comme Grade 11, Grade 12 et Grade 22 Class 2.
Référentiel normatif en bref
Pour l’achat de tôles plaquées, ASTM A263 / ASME SA-263 concerne le placage en acier inoxydable au chrome ; ASTM A264 / ASME SA-264 concerne le placage en acier inoxydable au chrome-nickel ; ASTM A265 / ASME SA-265 concerne le placage en nickel et en alliage à base de nickel ; ASTM B898 couvre les tôles plaquées en métaux réactifs et réfractaires, dont le titane. La spécification de la tôle support, telle que A/SA516, A/SA285 ou A/SA387, constitue une exigence d’achat distincte.
Procédés de fabrication par liaison
02
Tôles plaquées par liaison explosive et par laminage
Certaines demandes de devis précisent déjà le procédé de fabrication par liaison. D’autres mentionnent uniquement l’alliage de placage, l’acier support, l’épaisseur et la norme du projet. À partir de ces éléments, nous pouvons étudier le procédé de production au lieu d’imposer le même procédé à chaque combinaison de matériaux.
EX / à l’état solide
Liaison par explosion
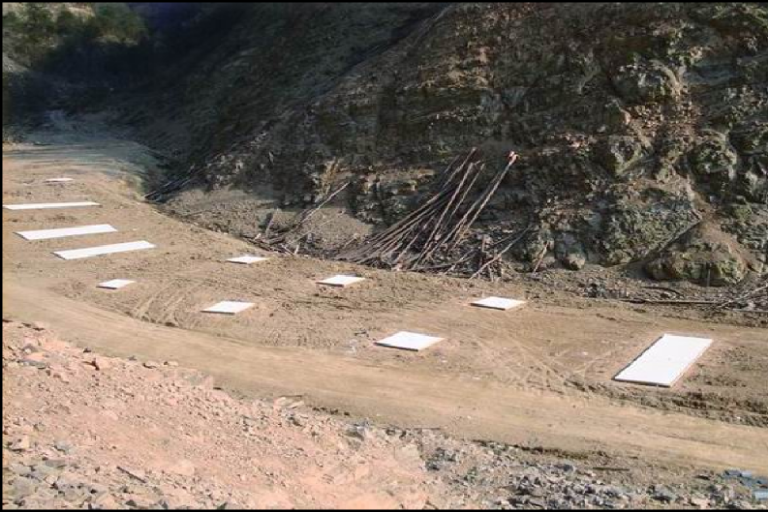 Site de liaison par explosion
La fabrication d’une tôle plaquée par explosion fait appel à une énergie explosive contrôlée pour projeter la tôle de placage préparée contre la tôle support et créer une liaison métallurgique à l’état solide.
Dans les spécifications et les achats, la liaison par explosion est également désignée comme le soudage par explosion. Le procédé est évalué en fonction de la combinaison réelle des métaux, de la géométrie des tôles et des critères d’acceptation requis.
Procédé de fabrication par liaison explosive des tôles plaquées
Étapes types du procédé
- 01 Préparation de surface
- 02 Assemblage du placage et du support
- 03 Écartement contrôlé
- 04 Chargement d’explosif et détonation
- 05 Collision à grande vitesse
- 06 Liaison métallurgique
- 07 Planage et traitement thermique, si nécessaire
- 08 Contrôle final
LR / laminoir à tôles
Liaison par laminage
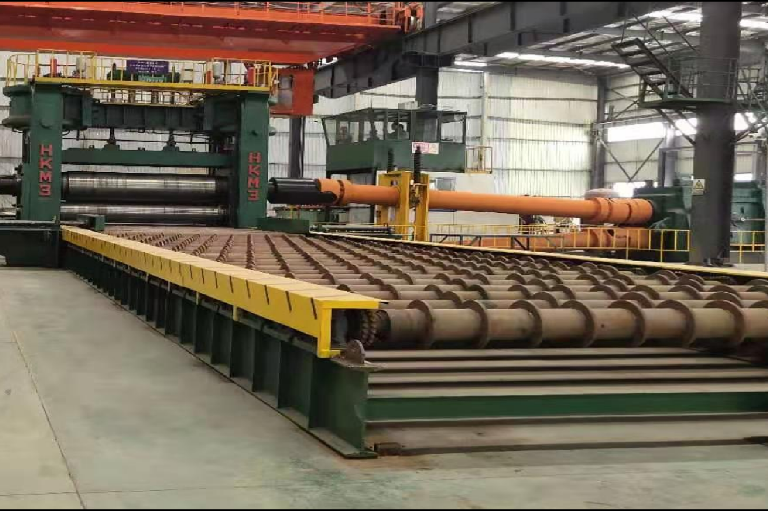 Laminoir à tôles / liaison par laminage
Les tôles plaquées par laminage sont obtenues à partir de métaux préparés et assemblés, qui sont chauffés et laminés jusqu’à la formation de la liaison métallurgique requise.
La méthode d’assemblage exacte, le cycle de chauffage, la réduction par laminage, le traitement thermique et le procédé de finition dépendent de la combinaison de matériaux, de l’épaisseur totale, du taux de placage et de la spécification applicable au projet.
Procédé de fabrication par laminage des tôles plaquées
Séquence type du procédé
- 01 Préparation de la surface des tôles
- 02 Assemblage de la tôle de placage et de la tôle support
- 03 Chauffage contrôlé / réchauffage
- 04 Réduction par laminage au laminoir à tôles
- 05 Liaison métallurgique
- 06 Traitement thermique selon les besoins
- 07 Planage et finition
- 08 Contrôle final
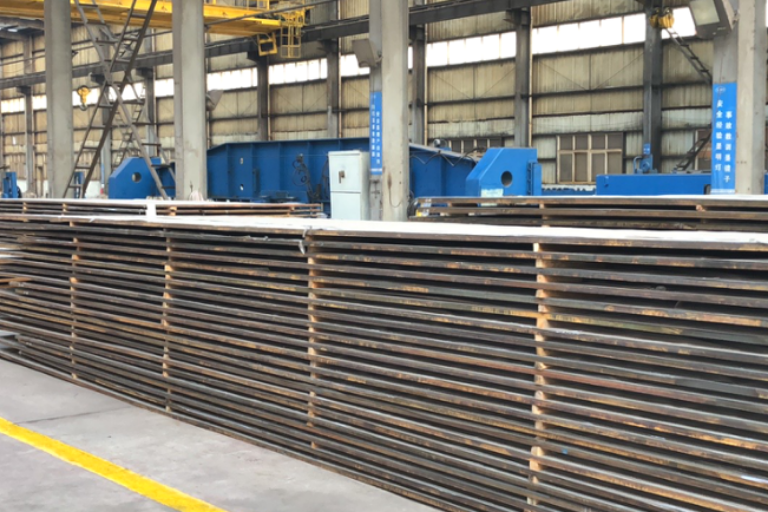 Planage / finition après liaison
Procédé de production spécifique au projet
Explosion + laminage / procédé combiné
Lorsque la combinaison de matériaux et la spécification du projet le permettent, un procédé combiné peut également être étudié. Une étape de liaison par explosion peut être suivie d’un laminage, d’un traitement thermique, d’un planage ou d’autres opérations en aval ; la séquence effective est définie pour la commande au lieu d’être déduite du seul nom de l’alliage.
Procédé de fabrication par liaison
Les tôles plaquées par explosion utilisent une détonation contrôlée et une collision à grande vitesse pour créer une liaison métallurgique à l’état solide. Les tôles plaquées par laminage sont fabriquées à partir de métaux préparés et assemblés, chauffés puis laminés pour former la liaison. Le choix du procédé final dépend de la combinaison de matériaux, des dimensions des tôles, du taux de placage, de la norme du projet et des opérations de transformation en aval requises.
Fabrication / transformation / libération finale
Procédé de fabrication et de finition des tôles plaquées
Un procédé type de fabrication de tôles plaquées comprend la vérification des matériaux, la préparation des surfaces, l’assemblage, la liaison, le traitement thermique si nécessaire, le planage, la découpe, la finition des surfaces, les contrôles, le marquage et l’emballage pour l’exportation.
Maîtrise de la commande
La séquence exacte est définie en fonction du placage, de l’acier support, des dimensions de la tôle, du procédé de fabrication par liaison, de la norme applicable et du domaine des opérations de transformation en aval.
Étapes principales de production
Vérifier
Préparer
Assembler
Lier
Conditionner
Planer
Découper
Finir
Contrôler
Marquer
Emballer
Phase A / avant liaison
Maîtrise des matériaux
Vérification des matériaux
Le placage et l’acier support sont contrôlés par rapport à la nuance commandée, aux dossiers d’origine et à l’identification de coulée ou de lot requise.
Préparation de surface
Les surfaces de liaison sont préparées selon l’état requis par le procédé de production retenu : par explosion, par laminage ou combiné.
Assemblage
La tôle de placage et la tôle support structurelle sont positionnées et assemblées conformément au plan de liaison approuvé.
Phase B / liaison
Liaison et traitement
Liaison
La liaison métallurgique est obtenue selon le procédé de fabrication par liaison défini pour la combinaison de matériaux et la spécification du projet.
Traitement thermique
Un traitement thermique est appliqué lorsque la combinaison de matériaux, l’état de la tôle, la spécification ou le procédé de transformation ultérieur l’exige.
Planage
La géométrie et la planéité de la tôle sont corrigées avant le dimensionnement final, les opérations de surface et le contrôle avant libération.
Phase C / après liaison
Finition et libération
Découpe
Les tôles peuvent être ébavurées ou découpées aux dimensions, au contour ou à la surépaisseur d’usinage commandés, dans les limites du périmètre de transformation convenu.
Meulage / finition
Le meulage et la finition des surfaces sont effectués lorsque la spécification d’achat ou les exigences de fabrication le demandent.
Contrôle
Les dimensions, l’état visuel, l’intégrité de la liaison et les essais spécifiés sont contrôlés selon le périmètre convenu.
Marquage
L’identification requise est conservée ou transférée afin que la tôle finie reste associée aux dossiers d’origine et de contrôle.
Emballage pour l’exportation
Les faces et les bords des tôles sont protégés et l’identification de l’expédition est préparée en fonction de la destination confirmée et du périmètre de la commande.
Contrôle continu
Traçabilité des coulées / lots
01
Matériau d’origine
02
Coulée / lot
03
Tôle liée
04
Tôle transformée
05
Dossiers de contrôle
06
Marquage final
07
Liste de colisage
Preuves de production
Transformation et finition des tôles plaquées
Ces images du procédé illustrent la production, sans remplacer la spécification d’achat. Les opérations réelles de liaison, de transformation et de contrôle sont définies pour chaque commande.
01 / LIAISON
Placage par explosion
02 / LAMINAGE
Laminage et liaison
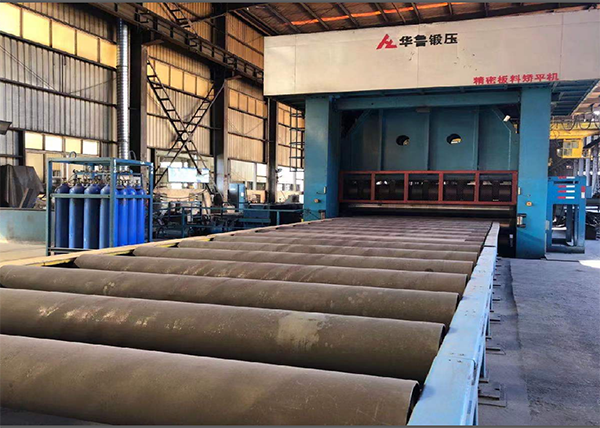 03 / PLANAGE
Planage et finition
Note sur le procédé
Les opérations ne s’enchaînent pas toujours dans le même ordre pour chaque commande de tôles plaquées. Le procédé de fabrication par liaison, le traitement thermique, la découpe, le meulage, les contrôles et la finition sont définis en fonction de la combinaison de matériaux, des dimensions, de la spécification applicable, du plan et du périmètre de fourniture indiqué dans le devis.
Procédé de fourniture finale / libération spécifique à la commande
Le périmètre de transformation reste défini par le bon de commande.
Dans le périmètre de fourniture indiqué dans le devis, TiAlloy coordonne le laminoir d’origine concerné, le procédé de fabrication par liaison, les opérations de transformation qualifiées, les exigences de contrôle et les documents de libération. Cela ne signifie pas que toutes les opérations de fabrication ont lieu dans un seul établissement appartenant à TiAlloy.
Intégrité de la liaison / contrôle / remise des documents
Intégrité de la liaison et contrôle des tôles plaquées
Pour une équipe d’ingénierie, d’approvisionnement et de construction (EPC) ou un fabricant d’appareils, la question utile n’est pas de savoir si une tôle plaquée est qualifiée de « haute qualité ». Il faut plutôt savoir ce qui a été contrôlé par balayage, quels essais ont été réalisés, quelles dimensions ont été vérifiées et quels dossiers seront remis avec la tôle.
Avant libération
Définissez la spécification applicable aux tôles plaquées, le critère d’acceptation UT, les essais mécaniques, les contrôles dimensionnels, le type de certificat ainsi que les éventuels points de convocation pour le client ou un tiers avant la production ou le contrôle final.
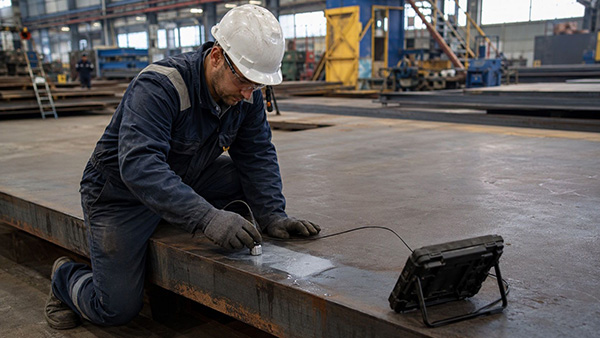 01 / UT
Contrôle par ultrasons
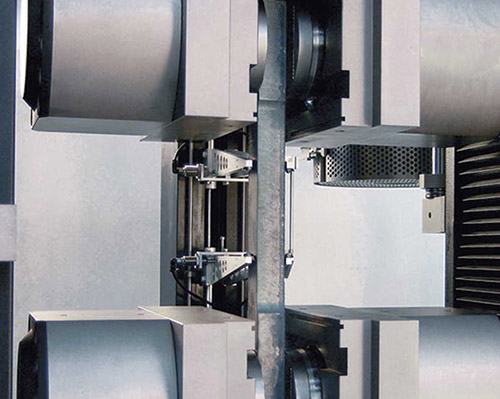 02 / CISAILLEMENT
Éprouvette de cisaillement / de liaison
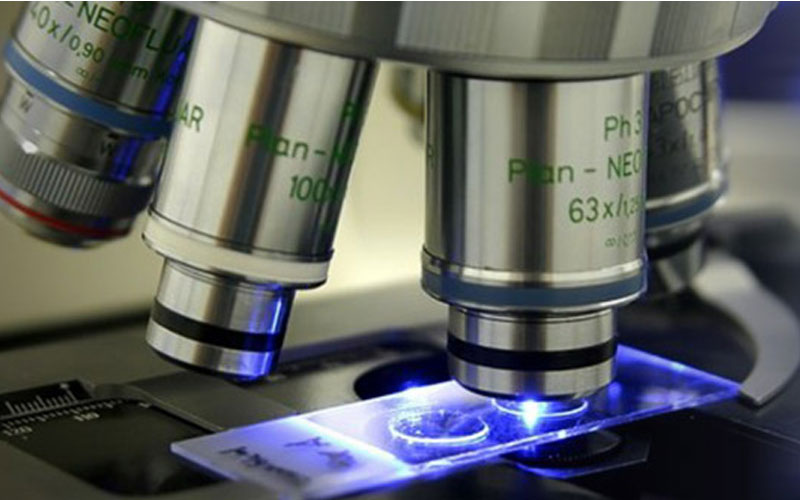 03 / INTERFACE
Examen de l’interface
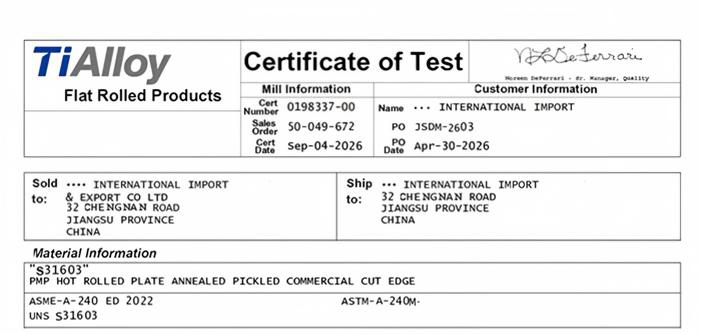 04 / DOSSIER
Remise des documents
Base des exigences
Norme applicable
Exigé par la spécification
Essai complémentaire
Lorsque spécifié
Produit / projet
Le cas échéant
Témoin indépendant
Sur commande
Dossier de libération après contrôle
Périmètre des contrôles possibles
Le dossier d’essais est adapté au couple de matériaux, à la norme applicable aux tôles plaquées, à la géométrie de la tôle et au bon de commande. Les essais supplémentaires ne sont pas présentés comme des exigences universelles applicables à toutes les tôles plaquées.
01 / Liaison
Intégrité de la liaison
Le contrôle par ultrasons sert à évaluer la continuité de la liaison et à repérer les zones de décollement devant être signalées. Les essais de cisaillement ou de liaison apportent des données mécaniques sur la liaison entre le placage et le métal de base, lorsqu’ils sont requis.
Contrôle ultrasonore de la liaison Détection des zones non liées Essai de cisaillement Résistance de la liaison
Critère d’acceptation
Spécification applicable aux tôles plaquées / bon de commande
02 / Propriétés mécaniques
Essais mécaniques et d’interface
Les essais de traction, de pliage, de résilience ou d’autres essais de la zone de liaison ne sont inclus que si la norme applicable, la spécification du projet ou les exigences d’achat le prévoient. Un examen métallographique peut être ajouté lorsque l’interface elle-même doit être documentée.
Traction Pliage Résilience Macrographie Micrographie
Exigence
Le cas échéant / lorsque spécifié
03 / Matériau
Vérification des matériaux
La composition chimique est vérifiée au regard des spécifications applicables au matériau de placage et au matériau de support. Une identification positive des matériaux (PMI) peut être ajoutée si le bon de commande exige la vérification de la nuance du matériau livré ; elle ne remplace pas l’analyse chimique certifiée figurant sur le certificat matière.
Composition chimique du placage Composition chimique du support Coulée / lot PMI lorsque spécifiée
Contrôle
Norme matière + plan de contrôle
04 / Géométrie
Dimensions et état de surface
Le contrôle peut consigner l’épaisseur totale, l’épaisseur du placage, la largeur, la longueur, la planéité, l’état de surface et les dimensions finales de la tôle, conformément aux tolérances applicables à la commande.
Épaisseur totale Épaisseur du placage Largeur / longueur Planéité État de surface
Acceptation
Norme applicable / tolérance du plan
05 / Libération
Documents et témoin
La libération finale peut comprendre le certificat matière convenu (MTC ou MTR), les rapports de contrôle, l’identification de la coulée ou de la tôle et les documents de contrôle indépendant supplémentaires prévus au bon de commande.
MTC / MTR Rapports de contrôle Marquage de la tôle Contrôle par un organisme tiers
Documents
Selon la commande / lorsque spécifié
Gestion des certificats
Documents de contrôle
MTC / MTR
Identité du matériau, composition chimique, résultats mécaniques et autres résultats consignés applicables à la tôle fournie.
EN 10204 3.1
Fourni lorsque la commande exige une certification de contrôle de type 3.1 pour le matériau et le périmètre d’essais concernés.
EN 10204 3.2
À spécifier avant le devis si une validation par l’acheteur ou un organisme indépendant est requise selon le circuit de certification convenu.
Contrôle par un organisme tiers
Des points de présence, points d’arrêt, examens documentaires ou contrôles indépendants peuvent être coordonnés s’ils sont définis à l’avance.
Synthèse des contrôles
Le contrôle des tôles plaquées combine la vérification de la continuité de la liaison, les essais mécaniques lorsqu’ils sont requis, la vérification de l’identité et de la composition chimique du matériau, le contrôle dimensionnel et la libération documentaire. Le contrôle par ultrasons sert à repérer les zones non liées, tandis que l’essai de cisaillement peut vérifier la résistance de la liaison lorsque la spécification applicable ou le bon de commande l’exige. Le dossier de contrôle exact doit être défini en fonction du couple de matériaux, de la norme applicable au placage et des exigences du projet.
Dossier qualité / contrôle
Définissez le périmètre des contrôles avant la libération de la tôle.
Indiquez dans la demande de prix le couple de matériaux, la spécification du placage, les dimensions de la tôle, les exigences de contrôle par ultrasons ou d’essais mécaniques, le type de certificat et les éventuels points de présence d’un organisme tiers.
Fourniture prête à fabriquer / usinage selon plan
Fourniture de tôles plaquées prêtes à fabriquer
La commande peut porter sur une tôle plaquée complète ou inclure une ébauche découpée, un fond formé ou une virole, une plaque tubulaire plaquée ou un composant usiné. Le procédé est défini selon le plan de la pièce finie, et non comme une prestation générique distincte.
Matériau de départ
Tôle plaquée brute
Données d’entrée pour la fabrication
Partez de la tôle liée. Réalisez la pièce selon le plan.
Le couple de matériaux, l’épaisseur totale, l’épaisseur du placage, les dimensions de la tôle et l’état de la liaison sont d’abord confirmés. La tôle peut ensuite être découpée, mise en forme ou usinée selon le périmètre de fabrication indiqué dans le devis.
Entrée
Tôle complète / ébauche
Contrôle
Plan + périmètre des contrôles
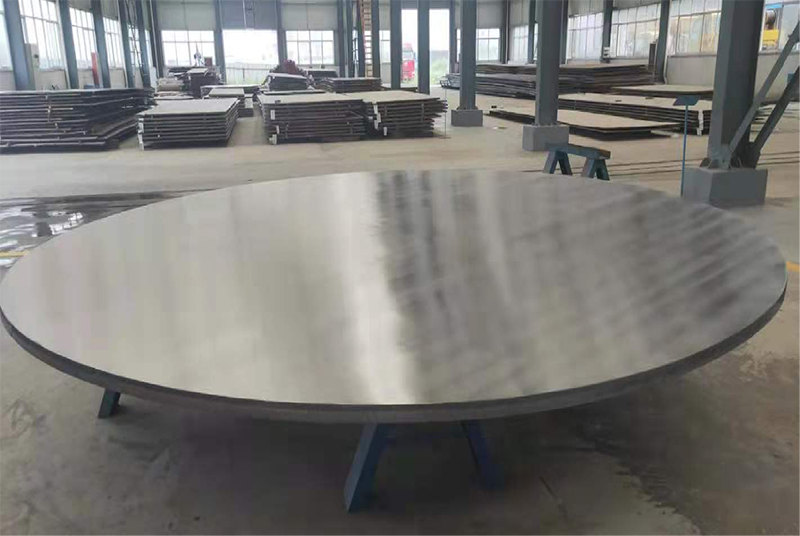 Découpe / profil / bord
Sortie 01 / Opérations à plat
Tôle plaquée découpée aux dimensions
Les tôles complètes peuvent être fournies sous forme d’ébauches rectangulaires ou circulaires, ou de profils définis par plan, avec l’état requis des bords, de la surface et des dimensions.
Forme
Découpe aux dimensions / contour
Tôle
Mise à plat / meulage
Bord
Préparation / chanfrein
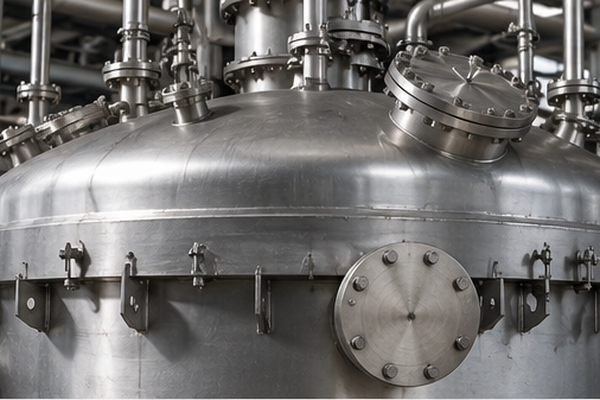 Formage / roulage / détourage
Sortie 02 / Produit formé
Fonds et viroles en tôle plaquée
Lorsque le couple de matériaux et le procédé de fabrication le permettent, la tôle liée peut être transformée en fonds formés, en tronçons de virole cylindrique ou en d’autres pièces courbes.
Formage
Fond / virole / cylindre
Finition
Détourage / bord / chanfrein
Contrôle
Géométrie / liaison selon les exigences
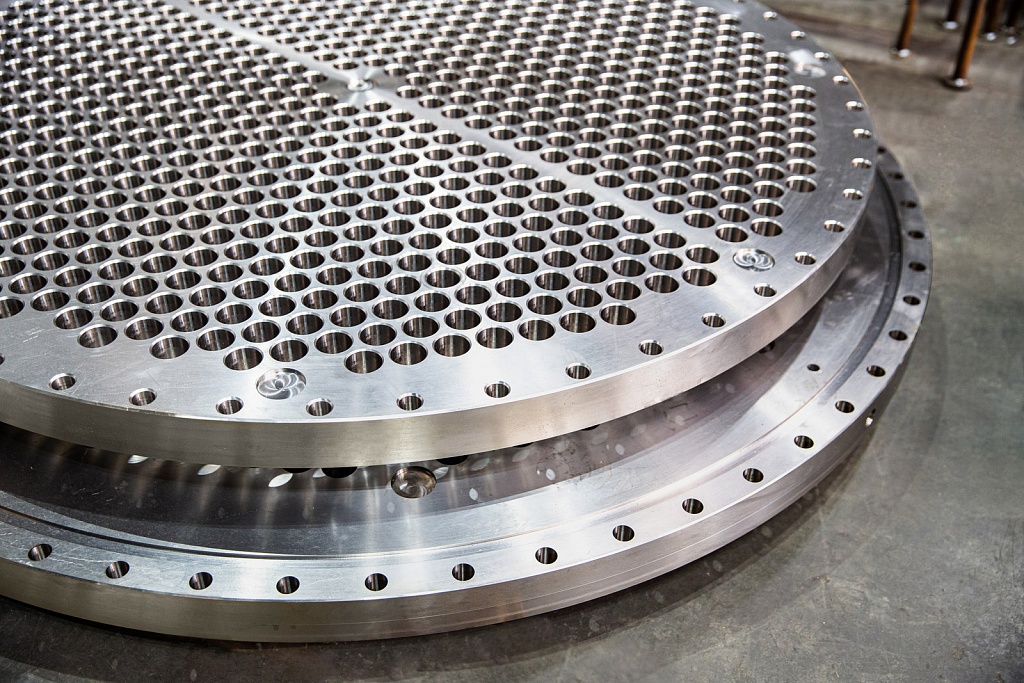 Perçage / rainurage / portée
Sortie 03 / Usinage de précision
Plaques tubulaires plaquées
La fourniture des plaques tubulaires peut aller de l’ébauche ronde liée au composant percé et usiné aux dimensions finales ; le plan de l’acheteur définit directement le motif des trous et l’usinage.
Trous
Perçage / alésage / rainurage
Portée de bride
Usinage de la portée
Libération
Contrôle dimensionnel
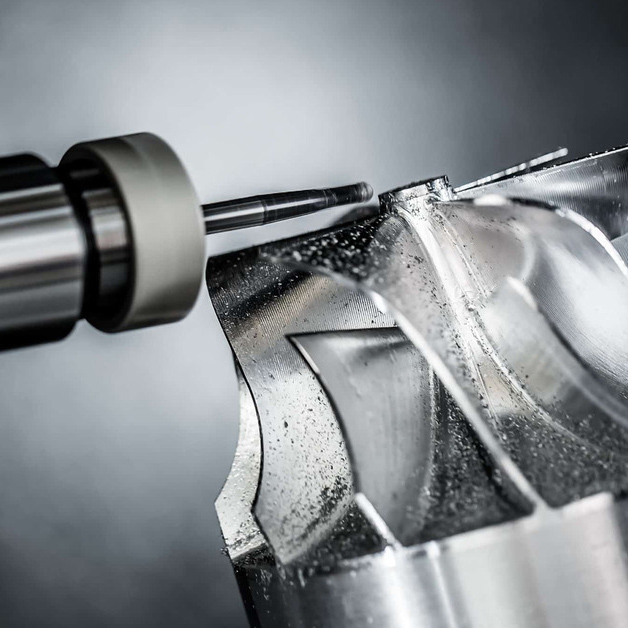 CNC / perçage / alésage / portée
Sortie 04 / Usinage selon plan
Composants plaqués usinés
Les pièces plaquées définies par plan peuvent comporter des portées usinées, des trous, des alésages, des rainures et des bords préparés. La surépaisseur d’usinage et les tolérances finales sont convenues avant les opérations.
CNC
Fraisage / perçage / alésage
État de surface
Portée / meulage / bord
Contrôle
Référence / tolérance / rapport
Périmètre des opérations de fabrication
Les opérations peuvent être incluses dans le devis des tôles plaquées si la géométrie finale requise, les tolérances et le périmètre des contrôles sont disponibles pour examen.
01 / Tôle
Découpe
02 / Forme
Découpe de contour
03 / Géométrie
Mise à plat
04 / Surface
Meulage / finition
05 / Bord
Préparation des bords
06 / Préparation au soudage
Chanfreinage
07 / CNC
Usinage CNC
08 / Caractéristiques
Perçage / alésage / dressage
Définition du plan
Placage + support
Épaisseur totale
Épaisseur du placage
Dimensions de la tôle de départ
Géométrie finale
Surépaisseur d’usinage
Références / tolérances
Surface / bord
Périmètre des contrôles
Fourniture prête à fabriquer
Les tôles plaquées prêtes à fabriquer peuvent être fournies découpées aux dimensions, sous forme de fonds ou de tronçons de virole formés, de plaques tubulaires plaquées et de composants plaqués usinés selon plan. Dans le périmètre confirmé du devis, les opérations peuvent comprendre la découpe, la mise à plat, le meulage, la finition de surface, la préparation des bords, le chanfreinage, la découpe de contour, l’usinage CNC, le perçage, l’alésage et le dressage.
Responsabilité des opérations de fabrication
Selon la commande, la fabrication peut être réalisée par le laminoir d’origine ou par un partenaire qualifié. TiAlloy coordonne le matériau fourni, les exigences de fabrication, le périmètre des contrôles et les documents de libération finale définis dans le devis ; la mention d’un procédé ici ne signifie pas que toutes les opérations sont réalisées dans un seul établissement appartenant à TiAlloy.
Prêt à fabriquer
PLAQUÉ
Joignez le plan de la pièce finie à la demande de prix pour la tôle plaquée.
Indiquez le couple de matériaux, les dimensions de la tôle de départ, les épaisseurs totale et de placage, la géométrie finale, la surépaisseur d’usinage, les tolérances, les exigences d’état de surface et le périmètre des contrôles, afin que le matériau et la fabrication puissent être examinés ensemble.
Applications / équipements de procédé / système de matériaux
Applications des tôles plaquées dans les réacteurs, appareils à pression et équipements d’échange thermique
Les tôles plaquées sont utilisées lorsqu’un fabricant d’appareils à pression ou d’équipements de procédé a besoin d’une surface en contact avec le fluide résistante à la corrosion et d’une tôle de support structurelle. Le service de l’équipement, le fluide de procédé, la température, la pression et les exigences de fabrication déterminent le système de placage.
 Équipements de procédé
 dont la surface en contact avec le fluide détermine le système de placage.
Les constructions plaquées en acier inoxydable, en alliage de nickel ou en titane peuvent être évaluées au regard de l’environnement réel du procédé et des exigences du projet.
Répertoire des équipements
Secteur → équipement → système de placage possible
01
Chimie et pétrochimie
Les constructions plaquées résistantes à la corrosion sont couramment envisagées pour les équipements de procédé exposés à des fluides agressifs.
Réacteurs Colonnes / tours Cristalliseurs Digesteurs Évaporateurs Appareils de procédé
Systèmes possibles
Acier inoxydable / acier Alliage de nickel / acier Titane / acier
02
Raffinage
Les appareils et les tours de raffinerie peuvent combiner des exigences de résistance à la pression avec des conditions sévères de corrosion ou de température.
Ballons de cokéfaction Hydrocraqueurs Séparateurs Préchauffeurs Colonnes de fractionnement Tours sous vide
Systèmes envisageables
Acier inoxydable / acier Alliage de nickel / acier
03
Échange thermique
Les équipements d’échange thermique intègrent la chimie du côté procédé, le fluide de refroidissement et la construction de la plaque tubulaire dans le choix des matériaux.
Échangeurs de chaleur Condenseurs Plaques tubulaires plaquées Boîtes à eau
Systèmes envisageables
Titane / acier Alliage de nickel / acier Acier inoxydable / acier
04
Environnement et ressources
Les tôles plaquées sont également envisagées pour les équipements de dépollution, d’eau de mer et d’hydrométallurgie lorsque la surface exposée exige une résistance accrue à la corrosion.
Laveurs de gaz de désulfuration Revêtements de cheminées Conduits de fumées Équipements de dessalement Autoclaves Cuves de lixiviation
Systèmes envisageables
Alliage de nickel / acier Titane / acier Acier inoxydable / acier
Étude de l’application
Plaqué
Indiquez les conditions de service de l’équipement dans la demande de prix pour la tôle plaquée.
Indiquez le type d’équipement, le fluide de procédé, sa concentration, la température, la pression, le matériau de placage et l’acier de support envisagés, la norme de conception, le procédé de fabrication et les exigences de contrôle.
Dossiers de fourniture réels / références de projets de tôles plaquées
Profils de fourniture réels pour des projets de tôles plaquées
Les grands projets de tôles plaquées s’évaluent plus facilement à partir de leur spécification réelle que d’une liste de secteurs industriels. Ces dossiers présentent le couple de matériaux, l’ampleur du projet, le procédé de liaison, les contrôles, les opérations de fabrication et les exigences de livraison associés à certains projets de fourniture de tôles plaquées TiAlloy.
Archives de projets / 06 dossiers
Sélectionnez un projet pour consulter le dossier matière et fourniture. Le poids de l’équipement est indiqué séparément de la quantité de tôles plaquées lorsque ces deux valeurs diffèrent.
Madagascar / Hydrométallurgie
Projet d’autoclave plaqué titane Ambatovy HPAL
Construction en acier fortement plaqué de titane pour de grands autoclaves de lixiviation acide sous haute pression utilisés dans le traitement du nickel et du cobalt.
Destination
Madagascar
Secteur / application
Exploitation minière / autoclave HPAL nickel-cobalt
Nuance du placage
Titane SB-265 Grade 17
Nuance du support
SA-516 Grade 70
Couple de matériaux
Ti Gr.17 / SA-516 Gr.70
Épaisseur totale / du placage
126 mm au total / placage de 8 mm
118 + 8 mm
Dimensions de la tôle / du projet
Tôle forte plaquée pour autoclave Ø5230 × 37 000 mm TL-TL
Quantité / ampleur du projet
3 autoclaves
Poids de l’équipement : 783,4 t/unité
Procédé de liaison
Tôle plaquée titane / acier par liaison explosive
Norme
Spécification du projet fondée sur les matériaux SA-516 Gr.70 / SB-265 Gr.17
Contrôle
Plan d’inspection et d’essais du projet avec exigences d’acceptation mécanique et d’intégrité de la liaison
Opérations de fabrication
Tôle plaquée forte préparée pour la fabrication de la virole de l’autoclave
Exigence de livraison
Programme de grands équipements HPAL avec calendrier de fabrication et d’expédition défini pour le projet.
Note sur le dossier
La valeur de 783,4 t correspond au poids publié de chaque autoclave ; elle ne désigne pas ici le tonnage de tôles plaquées expédiées.
Papouasie-Nouvelle-Guinée / Hydrométallurgie
Projet d’autoclave plaqué HPAL nickel-cobalt de Ramu
Construction en acier au carbone plaqué de titane pour de grands autoclaves HPAL utilisés dans l’extraction du nickel et du cobalt.
Destination
Papouasie-Nouvelle-Guinée
Secteur industriel / application
Mine / autoclave HPAL pour nickel-cobalt
Nuance du métal de placage
Titane SB-265 Grade 17
Nuance de l’acier support
SA-516 Grade 70
Couple de matériaux
Ti Gr.17 / SA-516 Gr.70
Épaisseur totale / épaisseur du placage
126 mm au total / placage de 8 mm
118 + 8 mm
Dimensions de la tôle / du projet
Tôle plaquée forte pour autoclave Ø5100 × 34 000 mm TL-TL
Quantité / ampleur du projet
3 autoclaves
Poids de l’équipement : 766,9 t/unité
Procédé de liaison
Tôle plaquée titane / acier liée par explosif
Norme
Spécification de projet fondée sur les matériaux SA-516 Gr.70 / SB-265 Gr.17
Contrôle
Intégrité de la liaison et acceptation mécanique définies pour le projet
Traitement
Tôle plaquée forte fournie pour la fabrication de l’enveloppe sous pression de l’autoclave
Exigence de livraison
Calendrier du grand projet coordonné avec la fabrication des équipements HPAL et leur livraison ultérieure sur site.
Note sur la référence
La valeur de 766,9 t correspond au poids de l’équipement par autoclave, et non au poids net des tôles plaquées expédiées.
Nouvelle-Calédonie / Équipements HPAL
Grand projet de tôles plaquées titane-acier de Goro Nickel
Tôles plaquées titane-acier de grand format fournies pour la fabrication d’autoclaves HPAL à paroi épaisse.
Destination
Nouvelle-Calédonie
Secteur industriel / application
Exploitation minière / autoclave HPAL nickel
Nuance du métal de placage
Titane Grade 17
Nuance de l’acier support
Acier au carbone
Couple de matériaux
Titane Grade 17 / acier au carbone
Épaisseur totale / épaisseur du placage
125 mm au total / placage de 8 mm
117 + 8 mm
Dimensions de la tôle
2200 × 8000 × 125 mm
Quantité / ampleur du projet
3 autoclaves
grand lot de tôles plaquées
Procédé de liaison
Titane / acier par liaison explosive
Norme
Spécification de placage titane-acier propre au projet
Contrôle
Vérification du cisaillement de la liaison et contrôles non destructifs définis pour le projet
Traitement
Conditionnement des tôles fortes en vue de la fabrication ultérieure des autoclaves
Exigence de livraison
Libération des tôles grand format coordonnée avec le programme de fabrication des autoclaves en Nouvelle-Calédonie.
Note sur la référence
Contrairement aux valeurs à l’échelle des équipements indiquées dans les projets 01 et 02, 2200 × 8000 × (117 + 8) mm correspond à un format documenté de tôle plaquée individuelle pour ce projet.
Brésil / Échangeur de chaleur
Projet de plaque tubulaire plaquée titane pour échangeur de chaleur
Deux plaques tubulaires plaquées fournies selon un procédé de fabrication comprenant le perçage, l’usinage de finition et le contrôle dimensionnel final.
Destination
Brésil
Secteur industriel / application
Traitement du vanadium / échangeur de chaleur
Nuance du métal de placage
Titane Grade 1
Nuance de l’acier support
Acier inoxydable 316L
Couple de matériaux
Ti Grade 1 / 316L
Épaisseur totale / épaisseur du placage
Épaisseur totale d’environ 50 mm
placage selon la configuration définie pour le projet
Dimensions de la tôle / du composant
Environ Ø1500 × 50 mm
Quantité / tonnage
2 plaques tubulaires plaquées
Procédé de liaison
Placage en métal réactif par liaison explosive
Norme
Spécification du projet et critères d’acceptation mécanique prévus à la commande
Contrôle
Essais de cisaillement et contrôles qualité complémentaires après usinage
Traitement
Plaques tubulaires entièrement percées et usinées
Exigence de livraison
Usinage réalisé avant le contrôle qualité final et l’expédition à l’exportateur brésilien.
Note sur la référence
Ce profil montre l’évolution du projet au-delà de la tôle plaquée brute, jusqu’à un composant fini, percé et usiné.
Fabrication à Oman / raffinerie au Qatar
Projet de remplacement d’un réacteur d’hydrodésulfuration plaqué
Tôle forte en acier faiblement allié plaquée d’acier inoxydable, fournie pour fabriquer un réacteur de désulfuration de raffinerie de remplacement dans le respect d’un calendrier imposé par une courte fenêtre d’arrêt.
Destination
Fabrication à Oman / projet final au Qatar
Secteur industriel / application
Raffinerie / réacteur d’hydrodésulfuration
Nuance du métal de placage
Acier inoxydable stabilisé
Nuance de l’acier support
Acier faiblement allié
Couple de matériaux
Acier inoxydable stabilisé / acier faiblement allié
Épaisseur totale / épaisseur du placage
Tôle forte pour projet / épaisseur définie par le plan
Dimensions de la tôle
Tôle plaquée grand format choisie pour réduire le nombre de soudures de virole
Quantité / ampleur du projet
1 projet de remplacement de réacteur
Procédé de liaison
Acier inoxydable / acier faiblement allié par liaison explosive
Norme
Spécification du projet pour appareil à pression
Contrôle
Plan d’inspection et d’essais du projet et documents de libération
Traitement
Tôles plaquées fortes disposées pour réduire les soudures de virole et fabriquer des fonds formés
Exigence de livraison
Délai court pour le remplacement pendant l’arrêt, avec un calendrier urgent de fabrication et de livraison à l’étranger.
Note sur la référence
Le grand format des tôles faisait partie de la stratégie de fabrication : moins de soudures de virole et un procédé plus court pour fabriquer l’appareil.
Royaume-Uni / échangeur de chaleur de raffinerie
Projet de condenseur de débutaniseur à double placage en titane
Plaques tubulaires en acier au carbone plaqué de titane pour remplacer des faisceaux de condenseur, où les fluides côté calandre et côté tubes exigeaient tous deux une construction résistante à la corrosion.
Destination
Fabrication au Royaume-Uni
Secteur industriel / application
Raffinerie / condenseur de débutaniseur
Nuance du métal de placage
Titane
Nuance de l’acier support
Acier au carbone
Couple de matériaux
Titane / acier au carbone
Épaisseur totale / épaisseur du placage
Construction à double placage / épaisseur définie par le plan
Dimensions de la tôle / du composant
Plaques tubulaires à double placage pour faisceaux de condenseur TEMA AES
Quantité / ampleur du projet
2 faisceaux de condenseur de remplacement
Procédé de liaison
Titane / acier au carbone par liaison explosive
Norme
Exigence du projet selon ASTM B898-20
Contrôle
Contrôle par ultrasons à 100 % de la tôle plaquée ; acceptation au cisaillement ≥20 000 psi ; contrôles non destructifs supplémentaires pendant la fabrication
Traitement
Usinage et perçage des plaques tubulaires avant la fabrication des faisceaux de condenseur
Exigence de livraison
Les plaques tubulaires plaquées ont été libérées suffisamment tôt pour être usinées et percées avant l’arrivée des tubes en titane.
Note sur la référence
Les exigences de contrôle par ultrasons et de cisaillement à 20 000 psi présentées ici concernent ce dossier de projet ; elles ne constituent pas le dossier de contrôle par défaut de chaque commande de tôles plaquées TiAlloy.
Bandeau de preuves du projet
Traçabilité du matériau jusqu’à l’expédition
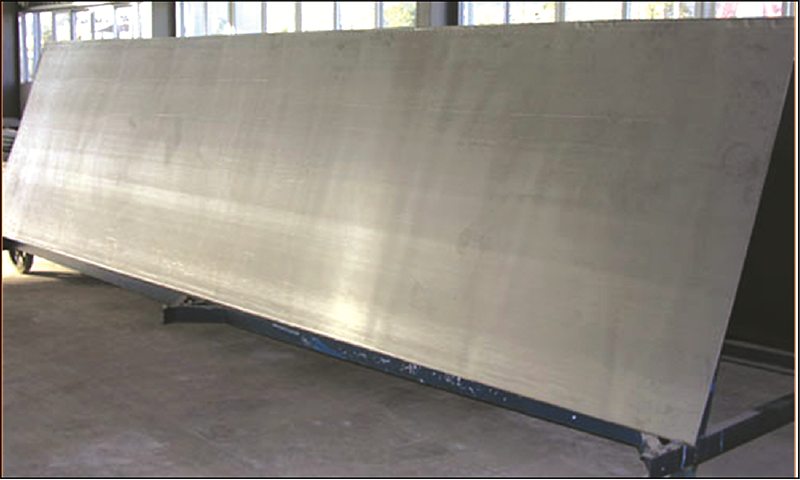
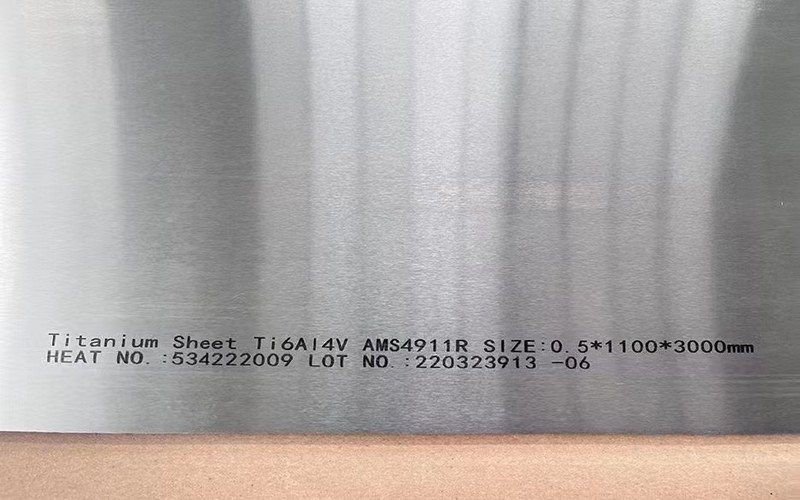
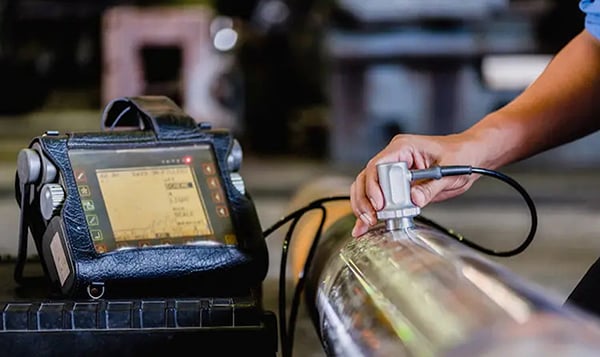
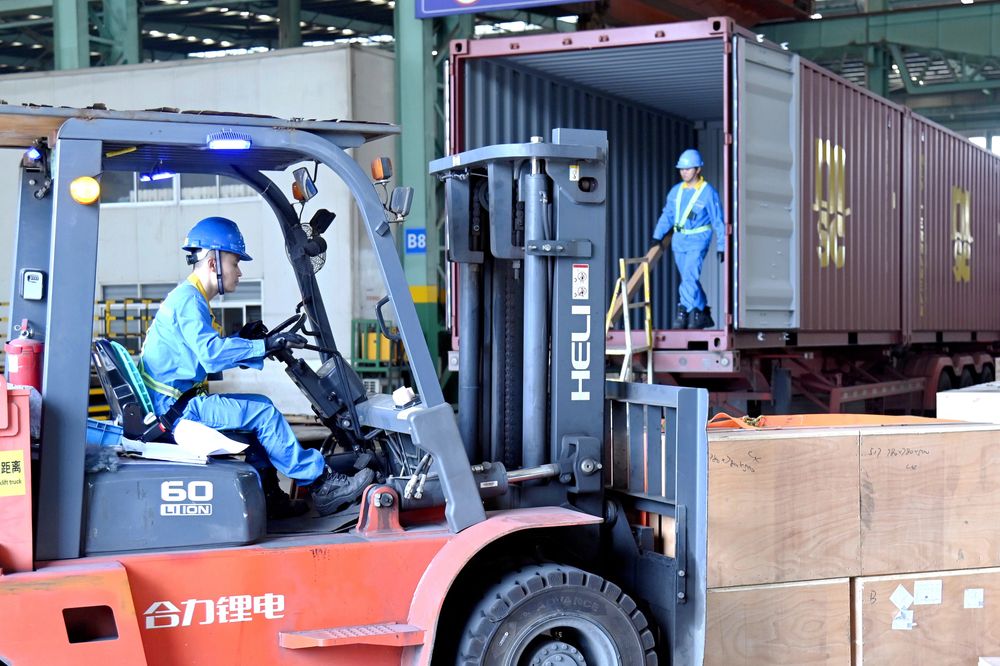
Un dossier de projet utile ne se limite pas au nom de l’équipement. L’état de la tôle, son marquage, le contrôle de la liaison, la fabrication, le conditionnement et les documents d’expédition doivent rester associés à la commande.
01
 02
 03
04
 05
 06
Gestion du dossier de projet
Le périmètre des contrôles, la certification, les points de présence d’un organisme tiers, les opérations de fabrication et les justificatifs d’expédition varient selon le bon de commande. Le dossier du projet doit indiquer ce qui était effectivement requis, sans laisser entendre que chaque essai ou opération de fabrication s’applique à toutes les tôles.
Fourniture pour le projet
Plaqué
Vous avez un projet avec des exigences similaires pour des tôles plaquées ?
Indiquez la nuance de placage, la nuance du support, les épaisseurs totale et de placage, les dimensions de la tôle, la quantité, la spécification applicable, le plan de contrôle, les opérations de fabrication requises, la destination et la date de livraison souhaitée.
Questions sur les tôles plaquées que les acheteurs posent avant une demande de prix
Quelle est la différence entre une tôle plaquée et une tôle revêtue ?
Dans ce contexte, une tôle plaquée désigne une construction assemblée par liaison, avec une couche de revêtement appliquée sur une couche support. Le placage désigne généralement un traitement de surface plus mince ; ce terme ne doit donc pas être utilisé comme synonyme de matériau plaqué dans les équipements sous pression ou les structures.
Qu’est-ce qu’une tôle forte en acier plaqué ?
Une tôle forte en acier plaqué comprend un support en acier recouvert, sur la face en contact avec le fluide de procédé, d’un autre alliage. Les variantes les plus courantes sont les tôles fortes en acier inoxydable plaqué, en acier plaqué au nickel et en acier plaqué au titane.
Quelle norme s’applique aux tôles fortes en acier inoxydable plaqué ?
Selon la famille d’acier inoxydable utilisée pour le placage, les normes couramment applicables sont ASTM A263 et ASTM A264. Les demandes de prix finales doivent préciser la nuance exacte, l’édition de la norme et les exigences de contrôle propres au projet.
Quelle norme s’applique aux tôles fortes en acier plaqué au nickel ?
ASTM A265 est la norme applicable aux tôles fortes en acier plaqué au nickel et aux alliages de nickel. Les acheteurs doivent néanmoins confirmer la nuance exacte de l’alliage de nickel, la nuance de l’acier support et les certificats d’essais requis.
Quelle norme s’applique aux tôles fortes en acier plaqué au titane ?
ASTM B898 est la norme applicable aux tôles plaquées avec des métaux réactifs et réfractaires, notamment le titane. Les acheteurs doivent préciser la nuance de titane, le métal support, les dimensions de la tôle et les exigences de contrôle.
Quelles informations fournir pour obtenir un devis de tôle plaquée ?
Précisez les nuances du métal support et du métal de placage, le placage sur une ou deux faces, l’épaisseur totale, l’épaisseur du placage, les dimensions de la tôle, la quantité, la norme, les exigences d’essais, les certificats requis et le pays de destination. Si certaines informations ne sont pas disponibles, l’usage prévu et le milieu de service suffisent pour permettre à l’équipe technique de commencer.
TiAlloy peut-il prendre en charge les documents d’exportation ?
Selon les informations fournies sur la marque, TiAlloy peut prendre en charge les services d’exportation, l’emballage, l’organisation de l’expédition et l’assistance technique après-vente pour les clients internationaux. Confirmez la liste définitive des documents lors de l’examen de la commande.
Tendance actuelle