Kontaktieren Sie TiAlloy

Inconel 625 vs. 718 im Vergleich für Industriekunden

Von XCX · Aktualisiert im Oktober 2026
Der Vergleich von Inconel 625 und 718 beginnt mit dem Einsatzzweck: 625 kommt als Werkstoffkandidat für gefertigte Anlagen infrage, während das ausscheidungsgehärtete 718 eine Option ist, wenn die Konstruktion eine höhere Festigkeit erfordert. Die Kaufentscheidung hängt von der Produktform, der Wärmebehandlung, der tatsächlichen Temperatur und den Umgebungsbedingungen des fertigen Bauteils ab.
Ein mit „718“ gekennzeichneter Stab kann in vielen verschiedenen Zuständen geliefert werden. Auch ein Blech aus „625“ kann unterschiedliche Glühbedingungen erfordern. Wer nur die angegebenen Festigkeitsanforderungen betrachtet und diese Details außer Acht lässt, riskiert eine ungeeignete Fertigungsroute – selbst wenn in beiden Angeboten die richtige Nickellegierung genannt ist.
Dieser Leitfaden vergleicht Inconel 625 und Inconel 718 anhand werkstoffspezifischer Eigenschaftsdaten, beispielhafter Angebote und einer Checkliste für die Bestellung. Die Werte sind den jeweiligen Herstellern zugeordnet; Studien von NIST und Universitäten liefern Belege zur Fertigung. Die technische Freigabe richtet sich nach der Auslegungsgrundlage des Bauteils.
Inconel 625 und 718 im Überblick
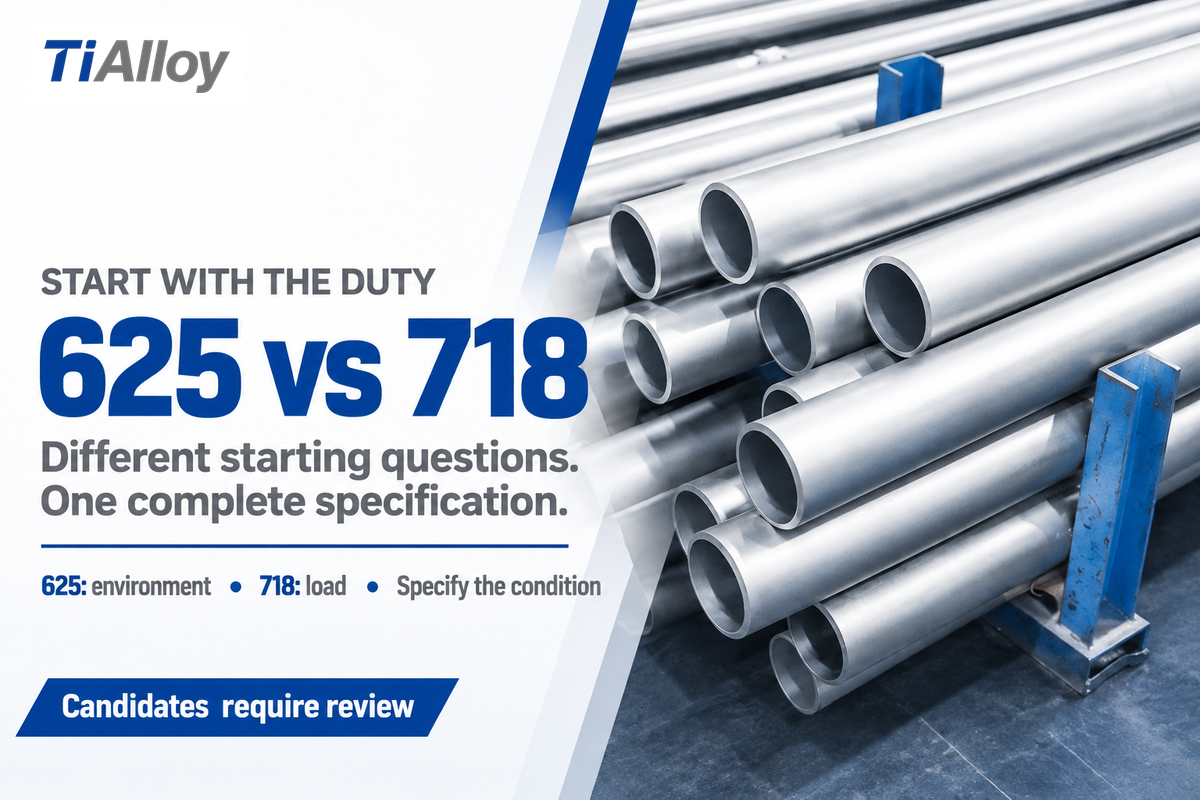
Bei einer korrosionsgeprägten Auswahl und Fertigung spricht mehr für Inconel 625, bei einer festigkeitsorientierten Auswahl nach einer festgelegten Wärmebehandlung mehr für Inconel 718. Inconel 625 und Inconel 718 sind Nickellegierungen für komplexe Anlagen. Eine fundierte Werkstoffauswahl berücksichtigt die Legierung und den Lieferzustand, bewertet die Einsatzbedingungen und bezieht Fertigungskosten sowie Lieferzeit ein.
625: von den Umgebungsbedingungen ausgehen
UNS N06625. Ein geeigneter Kandidat für korrosionsbeständige gefertigte Bauteile; geglühten oder lösungsgeglühten Zustand festlegen.
718: von der Belastung ausgehen
UNS N07718. Ein ausscheidungshärtbarer Kandidat für hoch belastete Bauteile; die erforderliche Lösungsglüh- und Auslagerungsroute festlegen.
Die eine Güte lässt sich nicht einfach durch die andere ersetzen, indem man den Namen ändert. Die Unterschiede zwischen den Inconel-Güten betreffen die chemische Zusammensetzung, die Verfestigungsmechanismen und den Weg zum endgültigen Werkstoffzustand. Unser Werkstoffleitfaden zu Inconel 625 behandelt die Legierung ausführlicher.
Wenn eine Zeichnung bereits N07718 vorgibt, muss ein günstigeres Angebot für N06625 vor einer Werkstoffänderung technisch freigegeben werden. Der Einkauf sollte zunächst die Kosten der vorgegebenen Fertigungsroute ermitteln. Das gezeichnete Bauteil durch ein preiswerteres zu ersetzen, wäre eine konstruktive Abwägung und sollte nicht allein auf ein höheres Angebot zurückgehen.
Chemische Zusammensetzung und Verfestigungsmechanismen
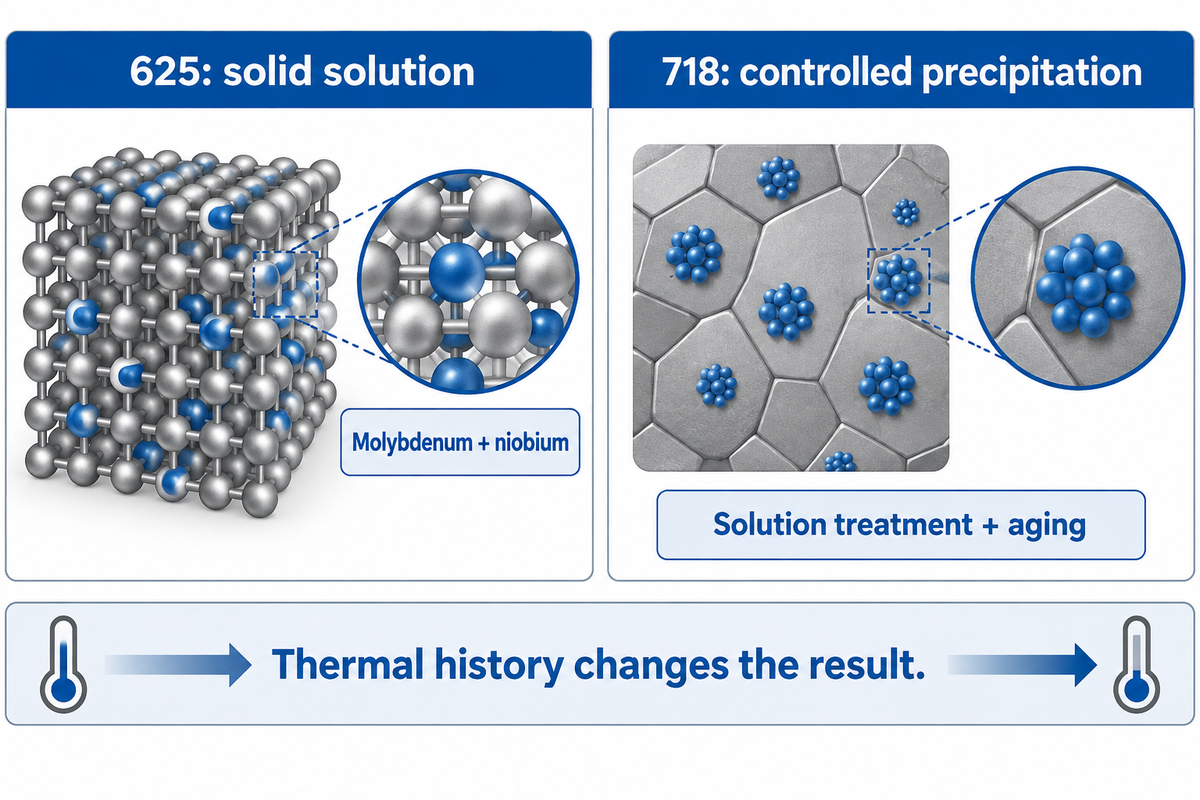
Die chemische Zusammensetzung erklärt die Unterschiede zwischen 625 und 718: Molybdän und Niob verfestigen konventionelles 625 durch Mischkristallverfestigung, während kontrollierte Ausscheidungen dem ausgelagerten 718 seine hohe Festigkeit verleihen. Chrom trägt bei beiden zur Korrosions- und Oxidationsbeständigkeit bei. Die Fertigungsgeschichte kann zu unterschiedlichen Gefügen führen, besonders bei langer Wärmeeinwirkung oder additiver Fertigung.
| Merkmal | Legierung Inconel 625 | Legierung Inconel 718 |
|---|---|---|
| UNS-Kennzeichnung | N06625 | N07718 |
| Nickelbasis | Mindestens 58 % Nickel | 50–55 % Nickel plus Kobalt |
| Chrom | 20–23% | 17–21% |
| Molybdän | 8–10% | 2.8–3.3% |
| Niob plus Tantal | 3.15–4.15% | 4.75–5.50% |
| Titan | Höchstens 0,40 % | 0.65–1.15% |
| Aluminium | Höchstens 0,40 % | 0.20–0.80% |
| Eisen | Höchstens 5 % | Rest |
| Primärer Verfestigungsmechanismus | Mischkristallverfestigung bei konventioneller Lieferung | Ausscheidungshärtung nach dem Lösungsglühen |
| Anzugebender Lieferzustand | Geglüht oder lösungsgeglüht | Lösungsgeglüht oder lösungsgeglüht und ausgelagert |
Quellen: Alloy-625-Merkblatt von Special Metals aus 2013, Tabelle 1 und Alloy-718-Merkblatt von 2007, Tabelle 1. Der angegebene Nickel- plus Kobaltgehalt von 718 ist ein gemeinsamer Grenzwert. 718 ist eine Nickelbasis-Superlegierung und keine Kobaltlegierung.
625 wird hier vor allem wegen seiner Kombination aus Korrosionsbeständigkeit und günstigen Fertigungseigenschaften gewählt. Alloy 718 wird in erster Linie für eine vorgegebene Festigkeitsanforderung ausgewählt. Seine γ′- und γ″-Ausscheidungen bilden sich während der Auslagerung. „Nicht ausscheidungshärtbar“ ist für die konventionelle Beschaffung von 625 eine nützliche Kurzform; die Aussage, dass sich niemals Ausscheidungen bilden, wäre jedoch falsch. Im metallurgischen Übersichtsartikel von Floreen, Fuchs und Yang wird beschrieben, wie die Wärmegeschichte Gefüge und Eigenschaften von 625 verändert.
Special Metals dokumentiert für warmgewalztes, geglühtes 625-Stangenmaterial nach 2.000 Stunden bei 1200°F einen Anstieg der Streckgrenze von 69.5 auf 126.5 ksi und einen Rückgang der Bruchdehnung von 54 % auf 30 %. Längere Wärmeeinwirkung verändert das Verhältnis von Festigkeit und Duktilität, selbst bei einer nominell mischkristallverfestigten Legierung. Die Festigkeit wurde nach der Einwirkung bei Raumtemperatur gemessen.
Mechanische Eigenschaften: Lieferzustand vergleichen
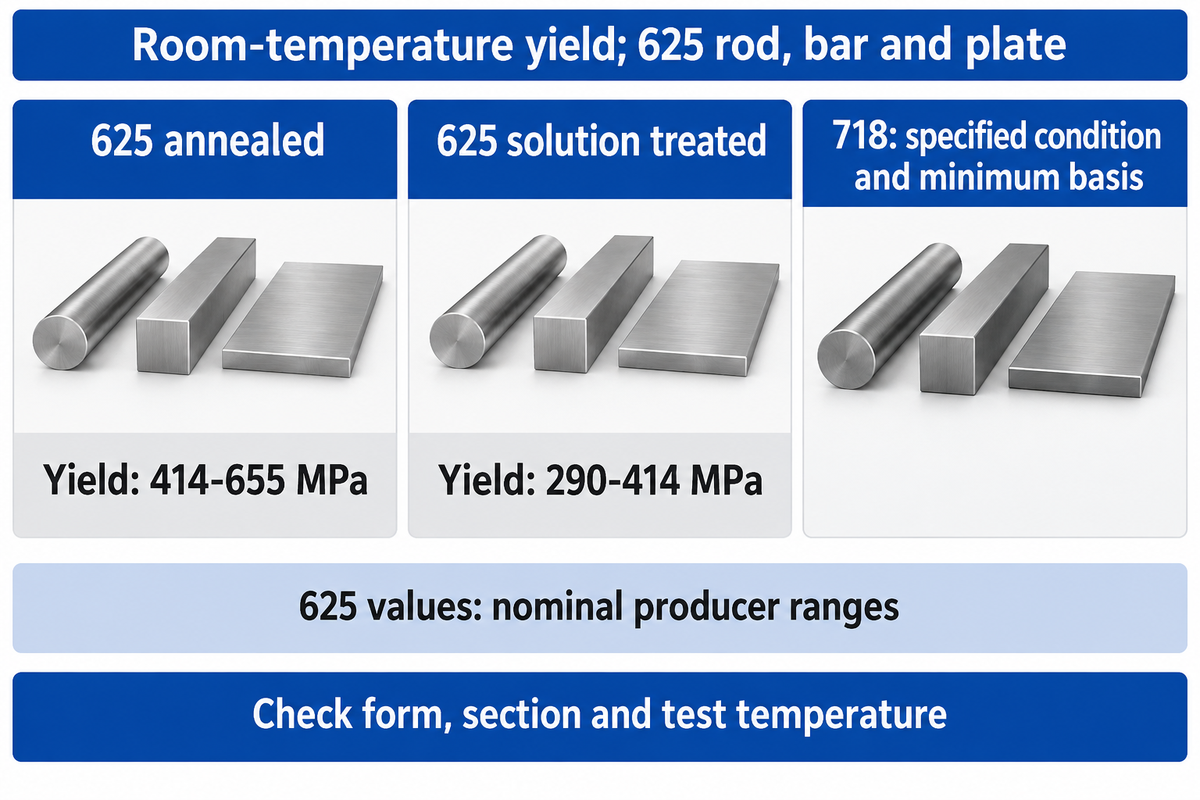
Ausscheidungsgehärtetes 718 erreicht bei Raumtemperatur typischerweise eine höhere Streckgrenze als konventionell geglühtes 625, doch für einen aussagekräftigen Vergleich müssen gleiche Bedingungen zugrunde liegen. Zu jedem Wert gehören Produktform, Querschnitt, Wärmebehandlungszustand und Prüftemperatur. Typische Herstellerdaten, vertragliche Mindestwerte und Versuchsmessungen beantworten unterschiedliche Fragen und sollten getrennt ausgewiesen werden.
| Werkstoff und Form | Zustand | Streckgrenze | Zugfestigkeit | Bezugsgrundlage des Werts |
|---|---|---|---|---|
| 625-Stangen, -Stäbe und -Platten | Geglüht | 414–655 MPa | 827–1.034 MPa | Nennbereich von Special Metals |
| 625-Stangen, -Stäbe und -Platten | Lösungsgeglüht | 290–414 MPa | 724–896 MPa | Nennbereich von Special Metals |
| 718-Stangen und -Stäbe ≤127 mm | Lösungsgeglüht und gehärtet | 1.030 MPa | 1.240 MPa | Vorgegebene Mindestwerte von VDM |
| 718-Walzproben aus einer Studie | Im Lieferzustand, ACR | 540 MPa | 958 MPa | Versuchsergebnisse von Švec et al. |
| 718-Walzproben aus einer Studie | Wärmebehandlung der Studie, ACR HT | 1.147 MPa | 1.370 MPa | Versuchsergebnisse von Švec et al. |
Tabelle 5 von Special Metals für 625 enthält Nennwerte für Produktgrößen bis 4 inches. Das Alloy-718-Datenblatt von VDM aus 2020, Tabelle 5, gibt Mindestwerte für festgelegte Produktabmessungen und Wärmebehandlungen an. Wer diese beiden Zeilen dividiert, vermischt einen Nennbereich mit einem Mindestwert und erhält kein garantiertes Festigkeitsverhältnis.
„Die Fertigungstechnologie kann einige mechanische Eigenschaften stark beeinflussen“
Welche Nachteile hat Inconel 718?
Inconel 718 bringt zusätzliche Anforderungen an die Wärmebehandlung, eine schwierigere Zerspanung und einen Zielkonflikt zwischen Festigkeit und Duktilität mit sich. Gegenüber konventionell geglühtem Inconel 625 erfordert ein fertiges, ausgelagertes 718-Bauteil besondere Aufmerksamkeit für die Wärmebehandlungsroute und den endgültigen Abnahmezustand. Die höhere Festigkeit von 718 ist nur dort von Nutzen, wo sie konstruktiv erforderlich ist.
Bei den konkreten Walzproben von Švec und Kollegen stieg die Streckgrenze durch die Wärmebehandlung von 540 auf 1.147 MPa, während die Bruchdehnung von 39,3 % auf 24,1 % sank. Diese Proben unterschieden sich auch vom lasergefertigten Material der Studie. Für zyklisch belastete Bauteile braucht die Ermüdungsfestigkeit eine eigene Bezugsgrundlage: Die Ermüdungsstudie zu LPBF-718 aus 2023 von Kafka und Kollegen ergab, dass Rauheit und Ermüdungslebensdauer keinem einfachen Zusammenhang folgten.
Die geforderte Mindeststreckgrenze von 1.030 MPa gilt für ein festgelegtes 718-Produkt und einen bestimmten Werkstoffzustand, nicht für jede Lieferung, die unter diesem Legierungsnamen angeboten wird. Wer Werkstoffeigenschaften vergleicht, sollte für beide Alternativen Produktabmessung, Wärmebehandlung und Prüfgrundlage gleichsetzen. So werden auch die Verarbeitungskosten eines günstiger angebotenen, weicheren Zustands berücksichtigt.
Korrosionsbeständigkeit: Einsatzumgebung berücksichtigen
Inconel 625 ist ein geeigneter Ausgangspunkt für die Werkstoffauswahl bei korrosiven Prozessbedingungen; 718 wird gewählt, wenn die mechanische Belastung die Spezifikation bestimmt. Die tatsächliche Leistung hängt von Medium, Konzentration, Temperatur, Spannung und metallurgischem Zustand ab. Meerwasser, heiße Säuren und Chloridspalte erfordern daher jeweils eine eigene Auswahlentscheidung statt einer pauschalen Korrosionsrangfolge.
Molybdän und Chrom erklären, warum 625 zu den korrosionsbeständigen Nickelbasis-Superlegierungen zählt. Das Alloy-625-Datenblatt von VDM aus 2022 nennt für weichgeglühtes 625 der Güte 1 eine kritische Lochfraßtemperatur von 75°C und eine kritische Spaltkorrosionstemperatur von 55°C im eigenen Test mit 10 % Eisen(III)-chlorid. Das sind Laborwerte für dieses Medium; eine Meerwasseranlage bei 55°C weist eine andere Chemie, Strömung und Geometrie auf.
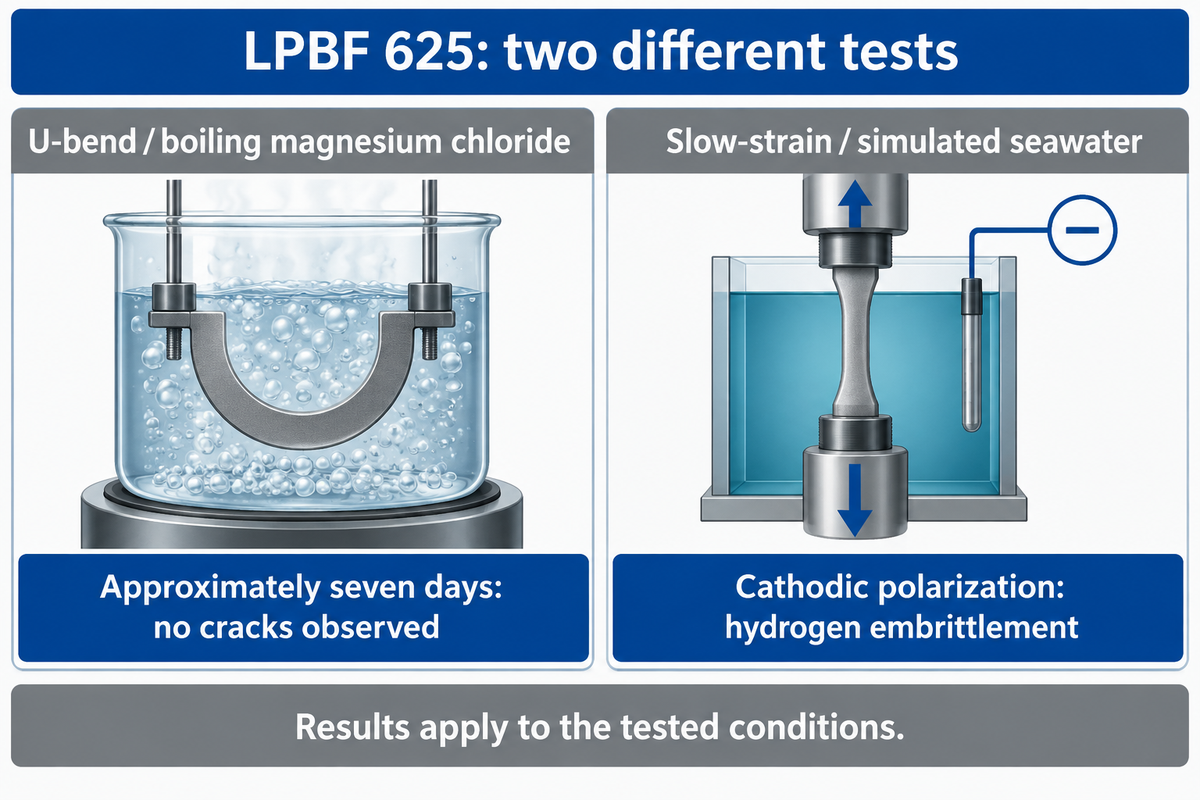
Ein konkretes Gegenbeispiel liefert die LPBF-625-Studie von Cabrini und Kollegen aus 2021. Die Proben der U-Biegeprüfung wurden etwa sieben Tage siedendem Magnesiumchlorid ausgesetzt; unter den geprüften Bedingungen wurden keine Risse festgestellt. Separate Versuche mit langsamer Dehnung in simuliertem Meerwasser und kathodischer Polarisation führten zu Wasserstoffversprödung. Dieselbe Legierungsfamilie kann sich unterschiedlich verhalten, wenn sich Elektrochemie und Belastung ändern.
Bei einem geschweißten Prozessbehälter müssen auch der Schweißbereich, das Schweißgut und die Fertigungsabfolge berücksichtigt werden. Eine Empfehlung allein anhand der Grundwerkstoffchemie lässt die Schweißverbindung im Einsatzsystem außer Acht. Der metallurgische Übersichtsartikel aus 1994 beschreibt außerdem, wie lange Wärmeeinwirkung und chemische Zusammensetzung die Zähigkeit von 625 beeinflussen. Ein ausscheidungsgehärtetes Gefüge mit höherer Festigkeit ist für korrosive Einsatzbedingungen nicht automatisch die bessere Wahl.
Die Temperaturen von 75°C für Lochfraß und 55°C für Spaltkorrosion beziehen sich auf den Eisen(III)-chloridtest von VDM mit weichgeglühtem 625 der Güte 1. Daraus lässt sich kein allgemeingültiger Einsatzbereich ableiten. Bei der Beschaffung korrosionsbeständiger Legierungen ist es besonders hilfreich, das konkrete Prozessmedium und den Zustand der Verbindung festzulegen. Wird 718 als Ersatz erwogen, ist eine erneute Bewertung der Einsatzumgebung erforderlich.
Festigkeit bei erhöhten Temperaturen: den richtigen Grenzwert heranziehen
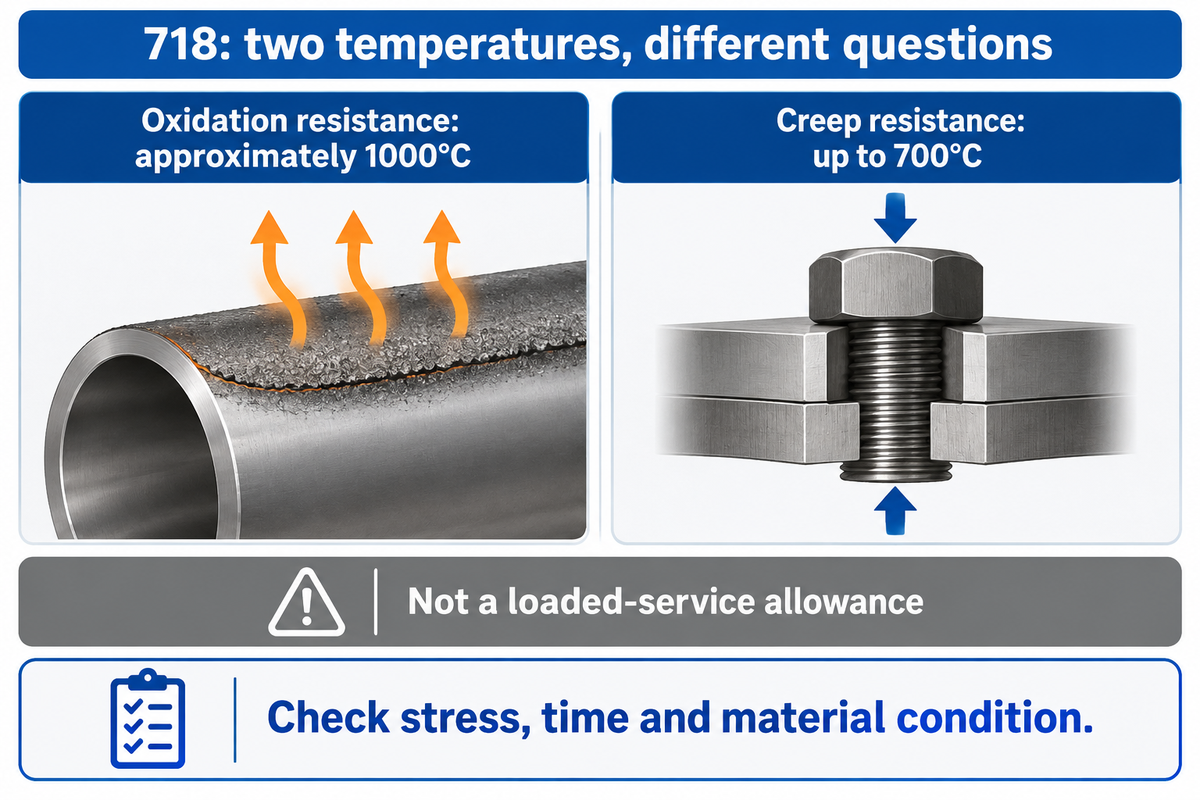
Bei der Festigkeit bei erhöhten Temperaturen geht es um Belastung und Dauer; die Oxidationsbeständigkeit beschreibt die Reaktion mit der umgebenden Atmosphäre. Inconel 625 und 718 haben jeweils einen breiten Temperaturbereich, doch ein einzelner Höchstwert verschleiert die unterschiedlichen Versagensmechanismen. Bei einem belasteten Bauteil sind Kriechen, Zeitstandfestigkeit und Einwirkungsdauer wichtiger als ein pauschaler Oxidationswert.
2 Temperaturen, 2 unterschiedliche Fragen
Bei der Oxidationstemperatur geht es um den Angriff auf die Oberfläche. Bei der Einsatztemperatur unter Belastung stellt sich die Frage, ob der Werkstoff im vorgegebenen Zustand die erforderliche Spannung über die geforderte Dauer tragen kann.
Frage 1: Hält die Oberfläche der Oxidation stand? VDM beschreibt die Oxidationsbeständigkeit von 718 bis etwa 1000°C als gut. Das ist eine Werkstoffeigenschaft. Eine Befestigung in einer Gasturbine muss zusätzlich mechanische Aufgaben erfüllen. Die Oxidationsbeständigkeit allein legt ihre zulässige Einsatztemperatur unter Belastung nicht fest.
Frage 2: Kann das Bauteil die Belastung tragen? Dasselbe VDM-Merkblatt beschreibt die Kriechbeständigkeit bis 700°C als gut. Für die Auslegung sind weiterhin Spannungsniveau, Dauer und Werkstoffzustand maßgeblich. Wer Inconel 718 bei einer mit Oxidationsbeständigkeit verbundenen Temperatur einsetzt und dabei die Zugfestigkeit bei Raumtemperatur zugrunde legt, kombiniert unvereinbare Auslegungsannahmen.
Auch 625 verhält sich je nach gewähltem Zustand unterschiedlich. Der veröffentlichte Anwendungsbereich von ASTM B443-26 nennt für geglühte Flachprodukte der Güte 1 üblicherweise einen Einsatz bis 1100°F oder 593°C. Lösungsgeglühtes Material der Güte 2 wird üblicherweise oberhalb dieser Temperatur eingesetzt, wenn Kriech- und Zeitstandfestigkeit erforderlich sind. Die Güte für eine Platte gehört somit in die Hochtemperaturspezifikation und sollte nicht erst nach dem Kauf festgelegt werden.
Eine kurzzeitige Zugprüfung bei erhöhter Temperatur ist ein anderer Fall. Švec und Kollegen prüften 718 bei Temperaturen von 600 bis 900°C nach einer Haltezeit von zehn Minuten. Eine kurze Prüfung bei 900°C und eine dauerhaft bei 900°C belastete Baugruppe sind völlig unterschiedliche Einwirkungen. Bei Anlagen zur Stromerzeugung ist der zweite Einsatzfall maßgeblich.
Die Oxidationsbeständigkeit von 718 bis etwa 1000°C und die Kriechbeständigkeit bis 700°C, wie von VDM angegeben, unterscheiden sich um 300°C, weil sie verschiedene Eigenschaften beschreiben. Ein Temperaturbereich ist hilfreich, wenn er zusammen mit dem Versagensmechanismus und dem Werkstoffzustand angegeben wird. So kann der Einkauf ein hitzebeständiges Gehäuse von einem hoch belasteten Bauteil im Heißgasbereich unterscheiden.
Schweißen und Zerspanung beeinflussen die Fertigungsroute
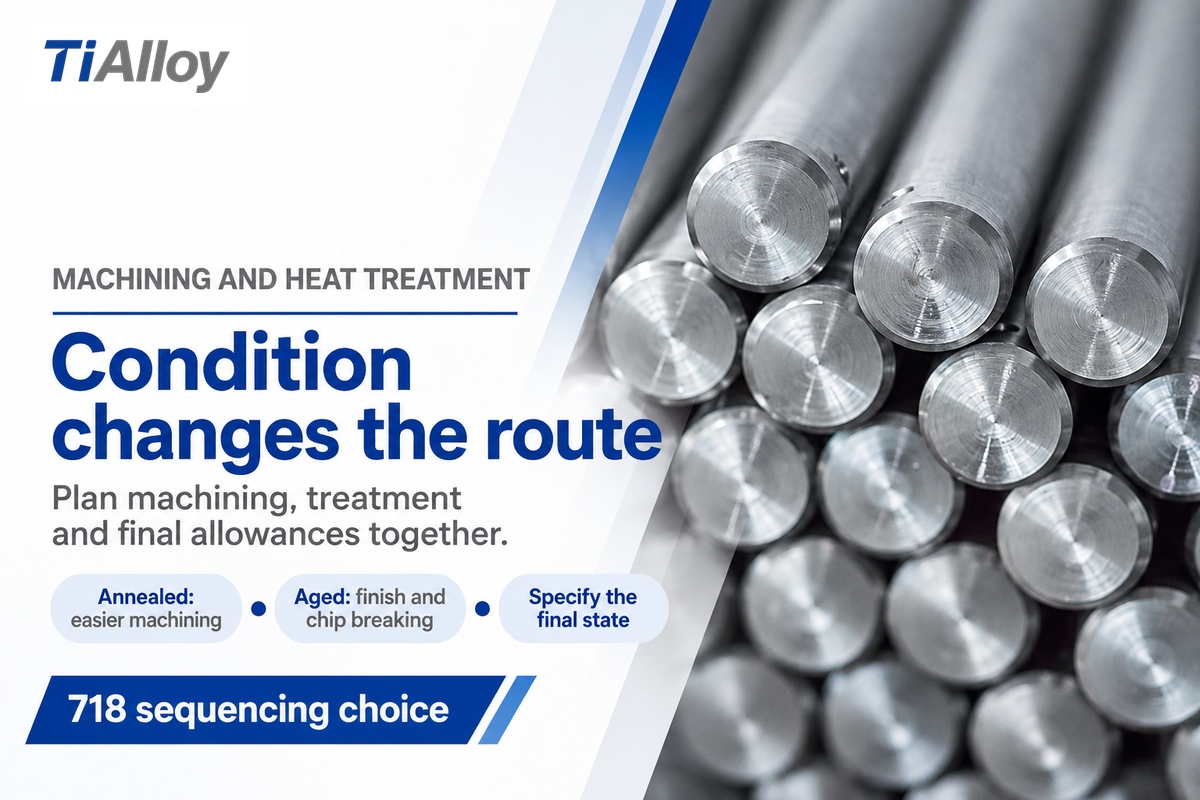
Die Fertigungskosten hängen davon ab, in welchem Zustand die Legierung zerspant, gefügt und abschließend wärmebehandelt wird. Konventionelles 625 eignet sich häufig für korrosionsbeständige geschweißte Baugruppen. Bei 718 wird für die Zerspanung oft zwischen der weicheren Vorbearbeitung und der Endbearbeitung im ausgelagerten Zustand unterschieden. Geometrie, verfügbares Spindeldrehmoment, Spanabfuhr und Maßänderungen können die Reihenfolge der Arbeitsgänge und die Qualität des fertigen Bauteils beeinflussen.
Lässt sich Inconel 625 schwer zerspanen?
Ja, Inconel 625 lässt sich schwer zerspanen. Inconel 625 ist schwer zu bearbeiten, weil beim Schneiden Wärme entsteht und sich eine kaltverfestigte Oberfläche bildet, die den nächsten Walzstich des Werkzeugs beschädigen kann. In der Praxis gilt es, einen Ausgleich zwischen Schnittgeschwindigkeit, verfügbarem Drehmoment und ausreichender Kühlung zu finden. Auch im geglühten Zustand bleibt die Zerspanbarkeit eine Prozessfrage.
Eine Diskussion auf Practical Machinist zum Drehen von 625 thematisiert Probleme mit niedriger Drehzahl, Drehmoment und Spanabfuhr. Daraus lässt sich vor allem ableiten, dass die tatsächliche Maschine und das konkrete Bauteil kalkuliert werden sollten, statt einen allgemeinen Faktor für die Schnittgeschwindigkeit von 625 gegenüber 718 anzusetzen. Ein dünnwandiges Bauteil stellt andere Anforderungen an die Stabilität als ein starrer Stangenrohling.
Bei 718 bietet sich eine abgestufte Bearbeitung an. Special Metals zufolge lässt sich die Legierung im geglühten Zustand leichter zerspanen und ermöglicht längere Werkzeugstandzeiten; im ausgelagerten Zustand sind Oberflächengüte und Spanbrechen besser. Ein Lieferant kann das weichere Material vorbearbeiten, anschließend härten und für kritische Oberflächen ein Endbearbeitungsaufmaß vorsehen. Der TiAlloy-Leitfaden zu Alloy 718 bietet weitere Informationen zu diesen Güten.
Bei einem endkonturnahen 718-Bauteil lassen sich nicht alle Merkmale durch Drehen herstellen. Eine Diskussion aus einem Fertigungsbetrieb über wärmebehandeltes 718 beschreibt genau dieses Geometrieproblem. Werkzeugzugang und Frässtrategie sind neben der Härte entscheidend. In einem separaten Fallbericht von American Machinist über Ventilkugeln führten Änderungen an den Werkzeugen zu höherer Produktivität. Der Bericht betrifft jedoch einen einzelnen Fertigungsfall unter Beteiligung eines Lieferanten; die Wirtschaftlichkeit gilt für diesen Betrieb.
Auch beim Schweißen muss die gesamte Fertigungsroute berücksichtigt werden. Zusatzwerkstoff, Sauberkeit der Fügeflächen und Anforderungen nach dem Schweißen richten sich nach dem anzuwendenden Verfahren und dem vorgesehenen Einsatz. Wenn 718 im endgültig ausgelagerten Zustand gefordert ist, muss die Wärmebehandlungsfolge der Verbindung berücksichtigt werden. Eine hohe Festigkeit des angelieferten Grundwerkstoffs legt den Zustand der fertigen Schweißkonstruktion nicht fest.
VDM gibt für das Weichglühen von 625 der Güte 1 950–1050°C und für das Lösungsglühen der Güte 2 1080–1160°C an. Diese Unterschiede zeigen, warum ein Angebot mit der pauschalen Angabe „wärmebehandelt“ nicht ausreicht. Ein Fertigungsangebot sollte den konkreten Arbeitsgang nennen und angeben, wann er im Verhältnis zum letzten Schritt der Endmaßbearbeitung, Prüfung und Lieferung erfolgt.
Inconel 625 vs. 718: Preisvergleich nach Kosten des Fertigteils
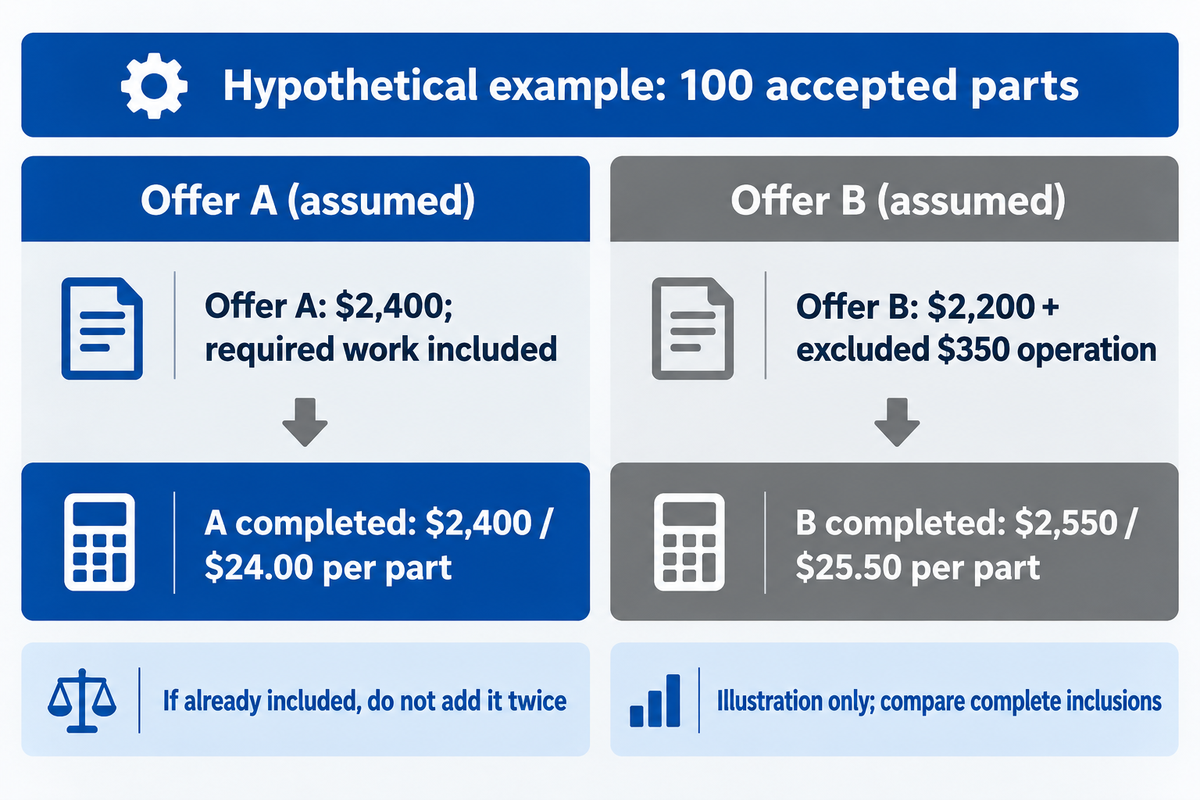
Vergleichen Sie die Preise von Inconel 625 und Inconel 718 anhand der Kosten des abgenommenen Fertigteils, nachdem die Technik eine geeignete Legierung ausgewählt hat. Das günstigere Rohmaterialangebot kann zusätzliche Kosten für Wärmebehandlung, Prüfung, Zerspanung oder Ausschuss nach sich ziehen. Ein vollständiges Angebot weist diese Kosten aus.
Beispiel: Zwei technisch akzeptable Angebote umfassen jeweils 100 abgenommene Teile. Angebot A kostet $2.400 einschließlich aller erforderlichen Wärmebehandlungen und Prüfungen. Angebot B kostet $2.200, enthält jedoch einen erforderlichen Arbeitsgang nicht, der mit $350 angeboten wird. Die Gesamtkosten betragen damit $2.400 und $2,550 beziehungsweise $24,00 und $25,50 je abgenommenem Teil.
| Kostenposition | Angebot A | Angebot B |
|---|---|---|
| Angebotene Charge | $2,400 | $2,200 |
| Erforderlicher, nicht enthaltener Arbeitsgang | $0 zusätzlich; enthalten | $350 |
| Vollständige Charge | $2,400 | $2,550 |
| Abgenommene Menge | 100 Teile | 100 Teile |
| Kosten je abgenommenem Teil | $24.00/Teil | $25.50/Teil |
Wenn Angebot B diesen Arbeitsgang bereits enthält, bleibt der Gesamtpreis bei $2,200 beziehungsweise $22,00 je Teil. Weitere $350 hinzuzurechnen würde denselben Arbeitsgang doppelt berechnen. Eine nicht näher bezeichnete Ausschlussposition bleibt offen und darf nicht mit null angesetzt werden. Auch die Bezugsmenge ist entscheidend: Eine Charge mit 100 Rohlingen ist nicht dasselbe wie eine Charge mit 100 abgenommenen Fertigteilen.
In einer konkreten Untersuchung zu LPBF-718 verglichen Benzing und Kollegen 15 Stunden einer angepassten Wärmebehandlung mit 42 Stunden für die untersuchte konventionelle Abfolge. Das Experiment zeigt, warum ein Angebot eine Liste der Arbeitsgänge enthalten sollte. Es nennt weder einen marktweiten Legierungspreis noch ein Verfahren zur Bearbeitung von Knetmaterial.
Im Beispiel mit 100 Teilen wird aus einer scheinbaren Ersparnis von $200 nach Hinzurechnung eines nicht enthaltenen Arbeitsgangs von $350 ein um $150 höherer Gesamtpreis für die Charge. Ein aussagekräftiger Angebotsvergleich hängt davon ab, welche Arbeitsgänge enthalten sind und welche Menge abgenommen wird. Der Nickelgehalt allein erklärt diesen Preisunterschied nicht, auch wenn zwei Nickelbasis-Superlegierungen verglichen werden.
Welche Legierung eignet sich für Ihre konkrete Anwendung?
Die Auswahl zwischen Inconel 718 und Inconel 625 beginnt mit der maßgeblichen Aufgabe: Für korrosionsbeständige gefertigte Anlagen spricht zunächst mehr für 625, für hoch belastete Bauteile mit festgelegter Auslagerungsroute eher für 718. Die konkreten Einsatzbedingungen bestimmen schließlich die verbindlichen Anforderungen. Chemische Einwirkungen, zyklische Belastung, Temperatur, Produktform und Fertigungsroute zeigen, ob die erste Auswahl der technischen Prüfung standhält.
| Beschaffungssituation | Erste Fertigungsroute | Maßgebliche Anforderung |
|---|---|---|
| Korrosive Prozessleitungen | 625 prüfen | Medium, Temperatur, Schweißverbindung und Rohrnorm |
| Hoch belastetes Befestigungselement | Ausgelagertes 718 prüfen | Erforderliche Festigkeit und endgültiger Wärmebehandlungszustand |
| Heißes tragendes Bauteil | Einsatzdaten für 718 prüfen | Grundlage für Kriechen und Zeitstandfestigkeit bei Auslegungsspannung und Einsatzdauer |
| Geschweißte Wärmetauscher-Baugruppe | Fertigungsroute für 625 prüfen | Medium auf beiden Seiten, Schweißverbindungen und Reinigungsbedingungen |
| Bauteil mit Meerwasserkontakt im Offshore-Einsatz | Einsatzverhalten von 625 prüfen | Spalte, kathodischer Schutz, Spannung und Werkstoffroute |
| Ermüdungskritisches additiv gefertigtes Bauteil | Konkrete Fertigungsroute für 625 oder 718 qualifizieren | Bauausrichtung, Oberflächenzustand und Grundlage für die Ermüdungsfestigkeit |
| Dünnwandiges Präzisionsmerkmal | Vollständige Zerspanungsfolgen vergleichen | Stabilität, Wärmeausdehnung und Aufmaß für die Endbearbeitung |
| Bestehende Zeichnung für N07718 | Vorgegebenen Zustand von 718 beschaffen | Technische Freigabe vor jedem Legierungswechsel |
| Alternative Produktform vorgeschlagen | Produktspezifische Norm prüfen | Abnahmeanforderungen für Platte, Stab und Schmiedeteil |
| Niedrigster Einstandspreis des Rohmaterials | Vollständige Kosten des abgenommenen Fertigteils | Erforderliche, nicht enthaltene Arbeitsgänge und endgültige Abnahmemenge |
Welche Legierung eignet sich am besten für Offshore-Plattformen der Öl- und Gasindustrie?
Für korrosive Offshore-Einsätze mit Meerwasserkontakt ist 625 der bessere Ausgangskandidat; für hoch belastete Bauteile, deren Konstruktion den gehärteten Zustand vorgibt, ist 718 die bessere erste Wahl. Ausgelagertes 718 eignet sich für Anwendungen, die diese Festigkeit und eine kontrollierte Wärmebehandlungsroute erfordern. Beide Einsatzfälle kommen auf Offshore-Plattformen vor. Eine einzige, allgemeingültige Empfehlung für eine ganze Plattform wäre falsch, da sie nicht zwischen einer Prozessleitung, einem Befestigungselement und einem zyklisch belasteten Unterwasserbauteil unterscheidet.
Bei einem Bauteil in Meerwasser mit kathodischem Schutz muss die Spezifikation neben der Korrosionsbeständigkeit auch die elektrochemischen Bedingungen erfassen. Einer der LPBF-Tests mit Cabrini-625 zeigte unter Polarisation eine Wasserstoffgrenzfläche; eine Übertragung dieser Ergebnisse auf Knetmaterial erfordert ebenfalls eine geeignete Werkstoffgrundlage. Bei einem heißen, belasteten Befestigungselement bestimmt dagegen die Kriechfrage die Wärmeprüfung.
Wärmetauscher für die Luft- und Raumfahrt sind ein weiteres hilfreiches Beispiel. Ein Interview von The Fabricator mit Venkat Vedula von UTC beschreibt Arbeiten mit 625, 718 und Aluminium einschließlich der Nachbearbeitung. Das Projekt zeigt, wie Geometrie und Fertigungsroute die Werkstoffauswahl beeinflussen können. Es handelt sich um ein Projekt eines Dritten und nicht um eine Qualifikation von TiAlloy.
Angaben für die Bestellung
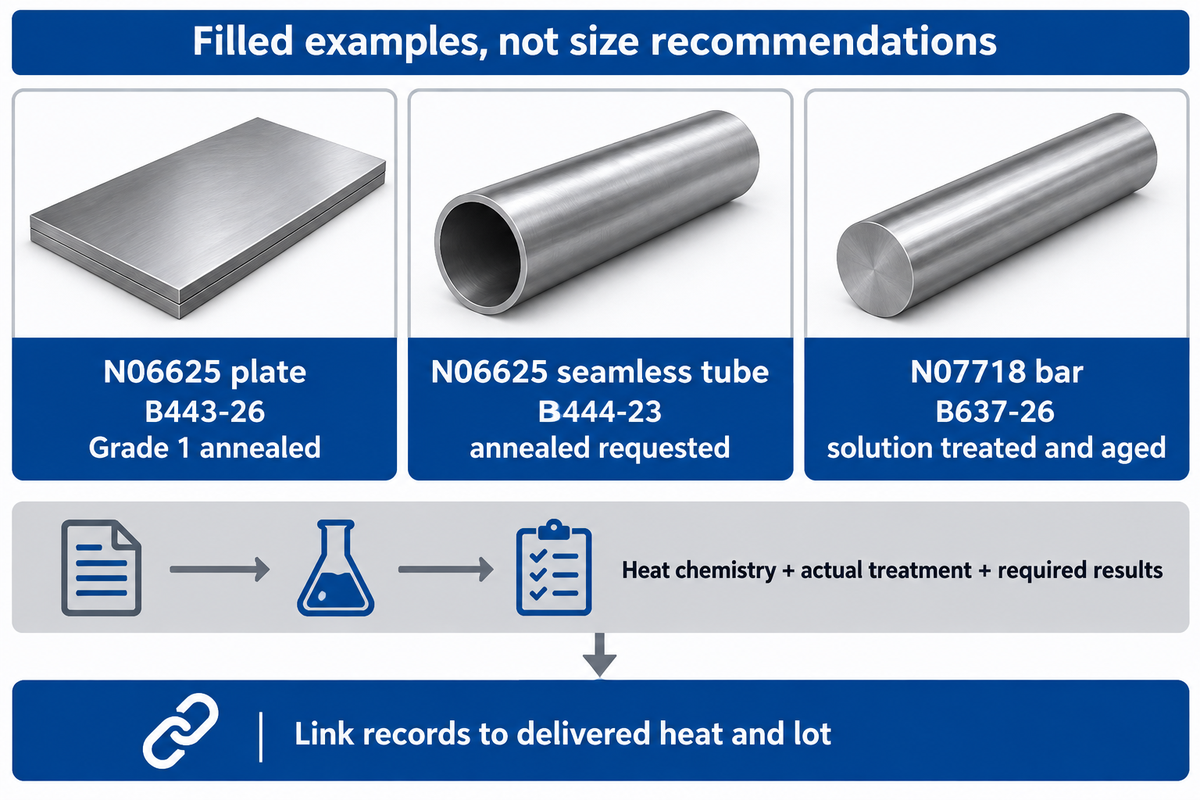
Eine Bestellung sollte die Legierungsbezeichnung der Produktform, der Normausgabe, dem Lieferzustand und den Abnahmeanforderungen zuordnen. Bei Inconel 625 und 718 stellt diese Zuordnung sicher, dass die Lieferung sowohl chemisch korrekt als auch im richtigen Verarbeitungszustand eintrifft. Abmessungen, Rückverfolgbarkeit, Prüfungen und gegebenenfalls noch ausstehende Wärmebehandlungen sollten ebenfalls in derselben Bestellung festgehalten werden.
ASTM B443-26 gilt in ihrem festgelegten Anwendungsbereich für Platten, Bleche und Bänder aus Nickellegierungen. [ASTM B637-26 behandelt ausscheidungshärtbare Stangen, Stäbe, Schmiedeteile und Schmiederohlinge aus Nickellegierungen]. Für andere Produktformen gelten separate Dokumente. Der [aktuelle B02.07-Katalog von ASTM] hilft dabei, vor der endgültigen Festlegung der Bestellanforderungen die passende Produktnormenreihe zu bestimmen.
Die folgenden Angaben sollten in einer Angebotsanfrage enthalten sein. Die aufgeführten Mengen und Abmessungen sind Beispiele und sollten durch die Zeichnungsvorgaben ersetzt werden.
| Angefragter Artikel | Produktgrundlage und angefragter Werkstoffzustand | Aufzeichnung zur gelieferten Schmelze |
|---|---|---|
| Platte aus N06625: 10 Stück, 3 × 1000 × 2000 mm | B443-26, Grade 1, geglüht | Schmelzenanalyse, Kennzeichnung der Wärmebehandlung, tatsächliche mechanische Prüfergebnisse und Plattenkennzeichnung |
| Nahtloses Rohr aus N06625: 20 Längen, 25 mm Außendurchmesser × 2 mm Wanddicke × 3000 mm | Produktgrundlage B444-23, im Auftrag angeforderter geglühter Zustand | Schmelzenanalyse, Aufzeichnung der Wärmebehandlung, tatsächlich erforderliche Rohrprüfungen und Kennzeichnung von Schmelze und Los |
| Stab aus N07718: 100 Stück, 25 mm Durchmesser × 100 mm | Produktgrundlage B637-26, als Endzustand lösungsbehandelt und ausgelagert angefordert | Schmelzenanalyse, tatsächliche Wärmebehandlungs- und mechanische Prüfergebnisse, Rückverfolgbarkeit der Fertigteile |
Die Referenz B444-23 für Rohre ist im aktuellen Produktkatalog von ASTM aufgeführt. Die Bestellung legt Art und Umfang der Prüfbescheinigungen und Prüfungen fest. Die Schmelzenanalyse weist die Schmelze aus; die Aufzeichnungen zur Wärmebehandlung dokumentieren die Verarbeitung; mechanische Prüfergebnisse und Rohrprüfungen belegen die Einhaltung der bestellten Abnahmeanforderungen. Jede Aufzeichnung muss den gelieferten Teilen nachvollziehbar zugeordnet werden können.
| Parameter | Empfohlener Bereich | Bedeutung | Nachweis |
|---|---|---|---|
| Legierung und Produktform | Stab aus N07718 oder Platte aus N06625 gemäß Zeichnung | Ordnet die chemische Zusammensetzung der vorgesehenen Lagerform zu | Zeichnung und Bestellposition stimmen überein |
| Normausgabe | Anwendbare Anforderungen gemäß B637-26 oder B443-26 | Legt die bestellte Produktgrundlage fest | Vertrag und Zeugnis nennen die Ausgabe |
| Lieferzustand | Angegebener Glüh-, Lösungsbehandlungs- oder Auslagerungszustand | Bestimmt die weitere Verarbeitung | Aufzeichnung der Wärmebehandlung und mechanischer Prüfbericht |
| Abmessungen und Menge | Beispiel: 100 Stück, 25 mm Durchmesser | Steuert Ausbeute und Abnahmemenge | Maßprüfung anhand der Zeichnungstoleranzen |
| Einsatzdaten | Tatsächliche Temperatur in °C, Dauer und Lastzyklus | Unterscheidet die Anforderungen an Oxidation, Kriechen und Ermüdung | Von der Konstruktion freigegebene Werkstoffgrundlage |
| Korrosive Einsatzbedingungen | Medium, Konzentration, Spalte und Schutzsystem | Erfasst die tatsächliche Umwelteinwirkung | Korrosionsspezifikation des Projekts |
| Enthaltene Arbeitsgänge | Wärmebehandlung, Prüfungen, Oberflächenzustand und abgenommene Menge | Vermeidet Kostenlücken und doppelte Berechnung | Abgleich des Angebots nach Positionen |
| Rückverfolgbarkeit | Zuordnung von Schmelze und Los bis zur fertigen Lieferung | Verknüpft Prüfergebnisse mit dem gelieferten Werkstoff | Zeugnis, Kennzeichnungen und Prüfaufzeichnungen |
Fragen Sie nach der Schmelzennummer und dem Werkszeugnis für die bestellte Legierung. Klären Sie, ob die angegebene Festigkeit ein Mindestwert für die Abnahme oder ein typischer Wert aus einem Datenblatt ist. Prüfen Sie vor der kaufmännischen Freigabe alle ausgeschlossenen, aber zwingend erforderlichen Arbeitsgänge. Für einen 25 mm Stab, der abschließend ausgelagert werden muss, ist ausdrücklich festzulegen, wer diesen Arbeitsgang übernimmt.
Produktformen aus Legierung 625 und Angebote für Legierung 718 mit festgelegtem Werkstoffzustand sind bei TiAlloy erhältlich. Wenn Sie die Zeichnung und die ausgefüllten Angaben senden, erhält das Angebot eine klare Werkstoff- und Verarbeitungsgrundlage.
Ausblick für den Einkauf: Herstellungsverfahren festlegen
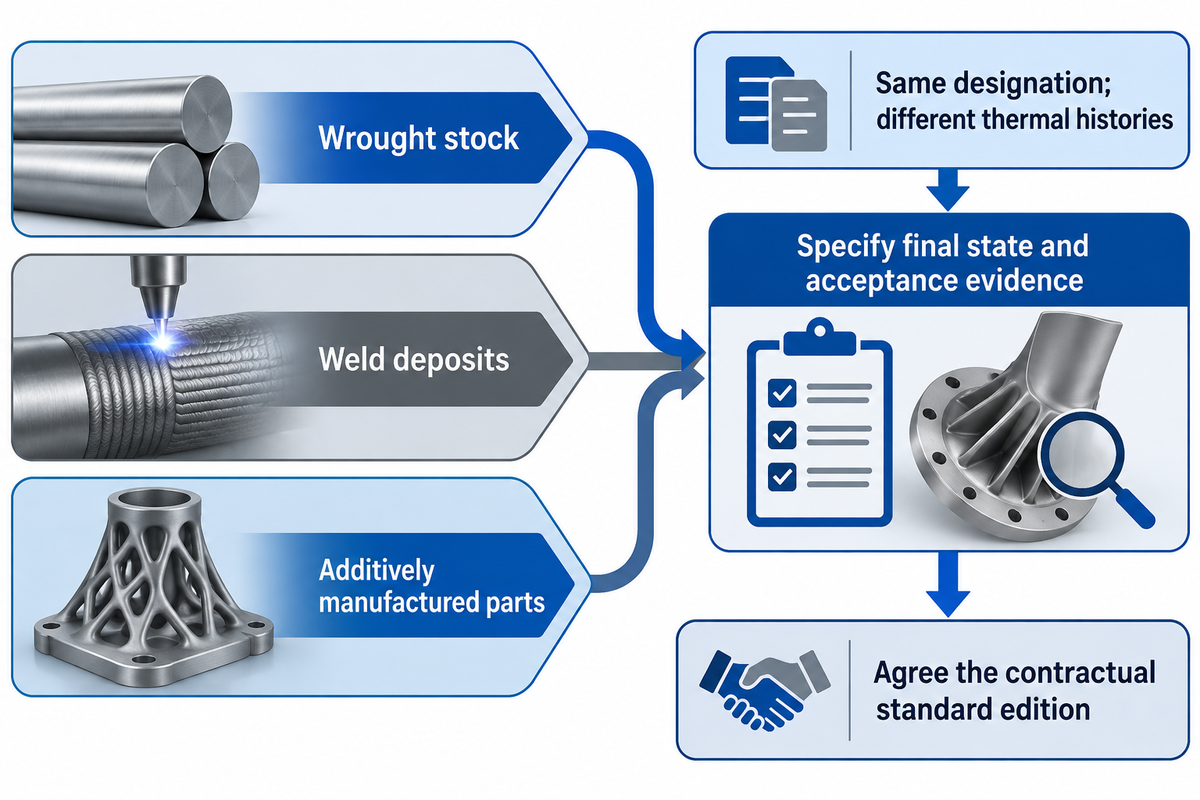
Superlegierungen werden durch unterschiedliche Herstellungsverfahren verarbeitet. Konventionell umgeformtes Halbzeug, Schweißaufträge und additiv gefertigte Bauteile können dieselbe Legierungsbezeichnung tragen und dennoch unterschiedliche Wärmegeschichten aufweisen. Geltende Normen und verfahrensspezifische Prüfungen helfen Kunden, diese Unterschiede bei Beschaffung und Einsatz zu erkennen.
Das Programm von NIST zu additiver Fertigung von Metallen beschreibt die Phasenbildung und die Auswirkungen der Wärmebehandlung bei additiv gefertigtem 625. In der oben erwähnten Untersuchung zu 718 aus dem Jahr 2023 ergab die angepasste Verarbeitung eine Streckgrenze von 1.209 MPa gegenüber 1.112 MPa beim verglichenen konventionellen Verfahren; die Dehnung änderte sich dabei von 24,9 % auf 23,2 %. Prozess- und Probenbedingungen erklären das Ergebnis; die Bezeichnung „AM 718“ allein lässt zu viele Fragen offen.
Normen ändern sich mit jeder Überarbeitung. Derzeit führt ASTM B443-26 und B637-26; der Überarbeitungsvorschlag zu B443 zeigt, dass die frühere Ausgabe überprüft wird. Bei einer neuen Bestellung im Oktober 2026 müssen Konstruktion und Einkauf die tatsächlich vertraglich geltende Ausgabe abstimmen, statt stillschweigend die Ausgabe eines alten Angebots zu übernehmen.
In den verschiedenen Branchen müssen Nickel-Superlegierungen auf die tatsächlichen Einsatzbedingungen abgestimmt werden: Für Anlagen der Petrochemie und Gasturbinentriebwerke sind die Umgebungsbedingungen, die Belastung, die Temperatur und der Fertigungszustand jeweils gesondert zu prüfen. Die richtige Legierung auszuwählen bedeutet, Eigenschaften und Leistungsfähigkeit auf einen konkreten Einsatzfall abzustimmen, statt anzunehmen, dass jede Superlegierung denselben Widerstand und dieselbe hohe Festigkeit bietet.
Ein 15-stündiges Wärmebehandlungsverfahren und ein 42-stündiges Verfahren können selbst innerhalb eines einzigen 718-Forschungsvergleichs unterschiedliche Termin- und Verarbeitungsanforderungen mit sich bringen. Käufer von Inconel müssen den geforderten Zustand und Lieferzustand des Endprodukts sowie die Abnahmenachweise festlegen. Damit gibt es eine definierte Grundlage, um die Einsatzbeständigkeit der Legierung zu bewerten.
Legen Sie den Einsatzfall fest und beschaffen Sie dann das vollständige Herstellungsverfahren.
Vergleichen Sie 625 und 718 anhand von Umgebungsbedingungen, Belastung und Lieferzustand. TiAlloy kann ein Angebot auf Grundlage Ihrer Zeichnung und Bestellanforderungen erstellen; senden Sie mit Ihrer Anfrage zur Legierungsbeschaffung bei TiAlloy die Produktform und den Wärmebehandlungszustand.
Häufig gestellte Fragen
Welcher Werkstoff entspricht Inconel 625?
Legierung 625 und UNS N06625 bezeichnen dieselbe Legierungsfamilie, die üblicherweise unter der Marke Inconel 625 verkauft wird.
Eine übereinstimmende Bezeichnung ist der erste Schritt bei der Beschaffung. Die Beschreibung des Werkstoffs wird durch Produktform, Normausgabe und Lieferzustand vervollständigt. Für Flacherzeugnisse unterscheidet ASTM B443 zwischen geglühtem Grade 1 und lösungsgeglühtem Grade 2. Ein vorgeschlagener Ersatzwerkstoff sollte daher dem bestellten Zustand und den Abnahmeanforderungen der Zeichnung entsprechen, statt sich allein auf eine Querverweisbezeichnung zu stützen. Der öffentlich zugängliche Anwendungsbereich von B443 erläutert diese Unterscheidung der Güteklassen.
Welcher Werkstoff nach ASTM entspricht Inconel 718?
ASTM B637 ist eine relevante Produktspezifikation für bestellte Stangen, Stäbe und Schmiedeteile aus 718; UNS N07718 bezeichnet die Legierung.
ASTM ist eine Normungsorganisation; eine ASTM-Dokumentnummer ersetzt daher keine Legierungsbezeichnung. Das passende Dokument richtet sich nach der gelieferten Produktform und den vorgesehenen Anforderungen. Für eine Blechbestellung und eine Stabbestellung können unterschiedliche Spezifikationen gelten, auch wenn beide die chemische Zusammensetzung von 718 voraussetzen. Die Bestellung sollte die geltende Ausgabe, Legierungsbezeichnung, Abmessungen, Wärmebehandlungszustand und erforderlichen Prüfaufzeichnungen gemeinsam aufführen.
Kann Inconel 625 rosten?
625 widersteht vielen korrosiven Umgebungen, kann unter ungeeigneten Bedingungen jedoch von örtlicher Korrosion, Oxidation oder Oberflächenverunreinigungen betroffen sein.
Seine Nickel-Chrom-Molybdän-Zusammensetzung verhält sich anders als gewöhnlicher Kohlenstoffstahl; die Frage der Korrosion lässt sich daher nicht allein mit dem vertrauten roten Rost beantworten. Die tatsächlichen Auswirkungen auf ein Bauteil hängen von der Flüssigkeitschemie, der Temperatur, Spalten und abgelagerten Verunreinigungen ab. Die Lochfraß- und Spaltkorrosionsdaten von VDM mit Eisen(III)-chlorid beschreiben bestimmte Laborbedingungen. Für eine Prozessleitung sollte die Werkstoffanforderung das tatsächliche Medium und den Fertigungszustand einschließlich der geschweißten Bereiche benennen, statt allgemein zu versprechen, dass keine Korrosion auftreten kann.
Haftet ein Magnet an Inconel?
625 und 718 weisen normalerweise eine geringe magnetische Reaktion auf; ein Magnettest eignet sich nicht zur Identifizierung einer der beiden Güten.
Eine Werkstoffidentifikation mittels positiver Materialidentifizierung und schmelzenbezogener Aufzeichnungen weist die Legierungszusammensetzung nach. Der Eisengehalt allein bietet keine verlässliche Regel zur Identifizierung dieser Nickellegierungen mit einem Handmagneten.
Können 625 und 718 auf derselben Zeichnung gegeneinander ausgetauscht werden?
Vor einem Austausch von 625 und 718 auf einer Zeichnung ist eine konstruktive Freigabe erforderlich, da sich ihre Verfestigungsmechanismen, ihr Verhalten gegenüber Umgebungsbedingungen und ihre Verarbeitungsanforderungen unterscheiden.
Ein höherer Zugfestigkeitswert bei Raumtemperatur entscheidet nicht über Korrosions-, Kriech-, Ermüdungs- oder Schweißeignung. Beginnen Sie mit dem Grund für die festgelegte Güte und vergleichen Sie anschließend die tatsächlichen Lieferzustände und das endgültige Herstellungsverfahren. Bei einer Zeichnung für 718 kann eine definierte Auslagerungsbehandlung erforderlich sein; bei einer Baugruppe aus 625 für einen Prozess kann dagegen ein korrosionsbeständiger Schweißzustand im Vordergrund stehen. Eine Prüfung des Werkstoffaustauschs sollte sowohl den Werkstoff als auch das fertige Bauteil umfassen, einschließlich der Abmessungen nach der Wärmebehandlung, der Prüfung und der Rückverfolgbarkeit. Erst nach dieser Freigabe sollten die Kosten der abgenommenen Teile verglichen werden. Dieselbe Normnummer wiederzuverwenden oder ohne diese Angaben eine „gleichwertige Leistung“ anzufordern, lässt die technische Änderung ungeklärt.
Literatur und Quellen
- ASTM B443-26: Platten, Bleche und Bänder aus Nickellegierungen, öffentlich zugänglicher Anwendungsbereich
- ASTM B637-26: ausscheidungshärtbare Stangen, Stäbe, Schmiedeteile und Schmiederohlinge aus Nickellegierungen, öffentlich zugänglicher Anwendungsbereich.
- Floreen, Fuchs und Yang, The Metallurgy of Alloy 625, Superalloys 718, 625, 706 and Various Derivatives, 1994.
- Švec et al., Vergleich der Struktur und mechanischen Eigenschaften sowie Einfluss der Wärmebehandlung auf die mit konventioneller Technologie und additiver Fertigung hergestellte Legierung Inconel 718, Materials 16, 5382, 2023.
- Cabrini et al., Spannungsrisskorrosion einer additiv gefertigten Legierung 625, Materials 14, 6115, 2021.
- Kafka et al., Einfluss der Oberfläche im gefertigten Zustand auf die Hochzyklusermüdung einer additiv gefertigten Nickellegierung 718, International Journal of Fatigue, 2023.
- Benzing et al., Erhöhte Festigkeit von additiv gefertigtem Inconel 718 durch vereinfachte Wärmebehandlung, 2023.
- NIST, Programm für additive Fertigung von Metallen, aktualisiert im Februar 2026.
- American Machinist, Pushing the Envelope with Inconel Machining, Fallstudie mit Beteiligung eines Lieferanten aus dem Jahr 2010.
- The Fabricator, High-performance 3D-printed heat exchangers cool aircraft engines, Interview mit Venkat Vedula.
WARUM WIR VERÖFFENTLICHEN
Über TiAlloy
TiAlloy liefert Titan, Edelstahl, Nickellegierungen und plattierte Platten für industrielle Bestellungen mit klaren Spezifikationsvorgaben. Unsere technischen Leitfäden helfen Einkäufern dabei, Produktform, maßgebliche Norm, Prüfumfang und Freigabedokumente aufeinander abzustimmen, bevor sie Angebote vergleichen.
01Schmelzen und UmformenPlatten, Bleche, Rohre, Präzisionsrohre, Stäbe, Draht und Schmiedeteile
02BearbeitungWärmebehandlung, Oberflächenbearbeitung, Prüfung und Exportverpackung
03Nachweise prüfenAbnahmeprüfzeugnis EN 10204 Typ 3.1 und Bestelldokumente