Contactez TiAlloy


Hastelloy-C22 est un alliage de nickel utilisé dans des environnements corrosifs qui mettent à l’épreuve les aciers inoxydables ordinaires. Sa résistance plus large aux milieux oxydants et réducteurs distingue Hastelloy-C22. Toutefois, le comportement du composant fini ne peut être décrit correctement à partir du seul nom de la nuance. D’autres facteurs, comme la température, la composition chimique de la solution, l’état du matériau et la présence de crevasses, doivent être pris en compte. Ce guide vise à décrire l’alliage, à approfondir les données publiées et à les relier aux conditions de service et à la fabrication du composant.
Pour connaître les formes de produits disponibles et nous adresser une demande, consultez nos produits Hastelloy-C22 et nos solutions d’approvisionnement. Ici, la connaissance du matériau précède le choix du produit.
Qu’est-ce que l’Hastelloy-C22 ?
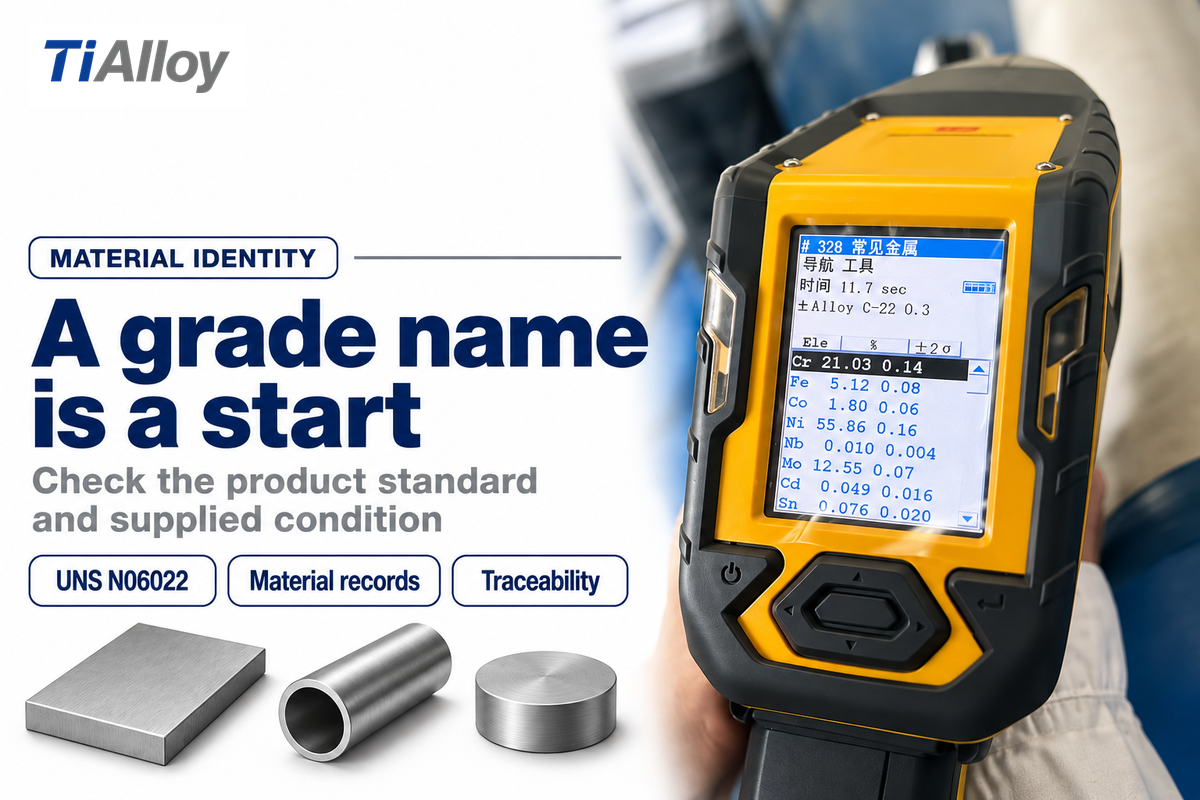
L’Hastelloy-C22 est un alliage nickel-chrome-molybdène résistant à la corrosion, désigné par l’UNS N06022 et également associé au numéro de matériau 2.4602. HASTELLOY est une marque déposée de Haynes International. Cette nuance associe une résistance aux milieux oxydants et réducteurs, tandis que les propriétés publiées décrivent des formes de produits et des conditions d’essai spécifiques, et non chaque pièce finie.
Les désignations C22, C-22 et alliage C-22 apparaissent dans la documentation technique. Haynes utilise l’appellation alliage HASTELLOY® C-22® ; l’index des bulletins techniques de Special Metals répertorie l’alliage INCONEL 22 sous la même désignation UNS. Pour identifier le matériau, faites correspondre la nuance, la spécification produit et l’état de livraison fourni. Le nom commercial d’un producteur permet aussi d’identifier la provenance du matériau, contrairement à une désignation générique de nuance.
L’Hastelloy est-il un acier inoxydable ?
L’Hastelloy est une famille d’alliages de nickel, et non une nuance d’acier inoxydable. Le C22 fait partie des alliages à base de nickel utilisés dans des environnements fortement corrosifs. Tous les aciers inoxydables sont à base de fer. Les familles contenant du chrome ont des compositions et des comportements face à la corrosion différents ; le fait qu’une nuance d’acier inoxydable soit couramment utilisée dans une application ne justifie pas l’emploi du C22 dans cette même application.
Commencez par examiner l’environnement qui a motivé le changement de matériau. Une solution de nettoyage contenant des chlorures soulève des questions différentes de celles d’un composant de procédé continuellement immergé. Notre guide sur l’Hastelloy C-276 présente une autre nuance de cette famille d’alliages résistants à la corrosion.
Composition chimique : pourquoi le C22 résiste aux milieux oxydants et réducteurs
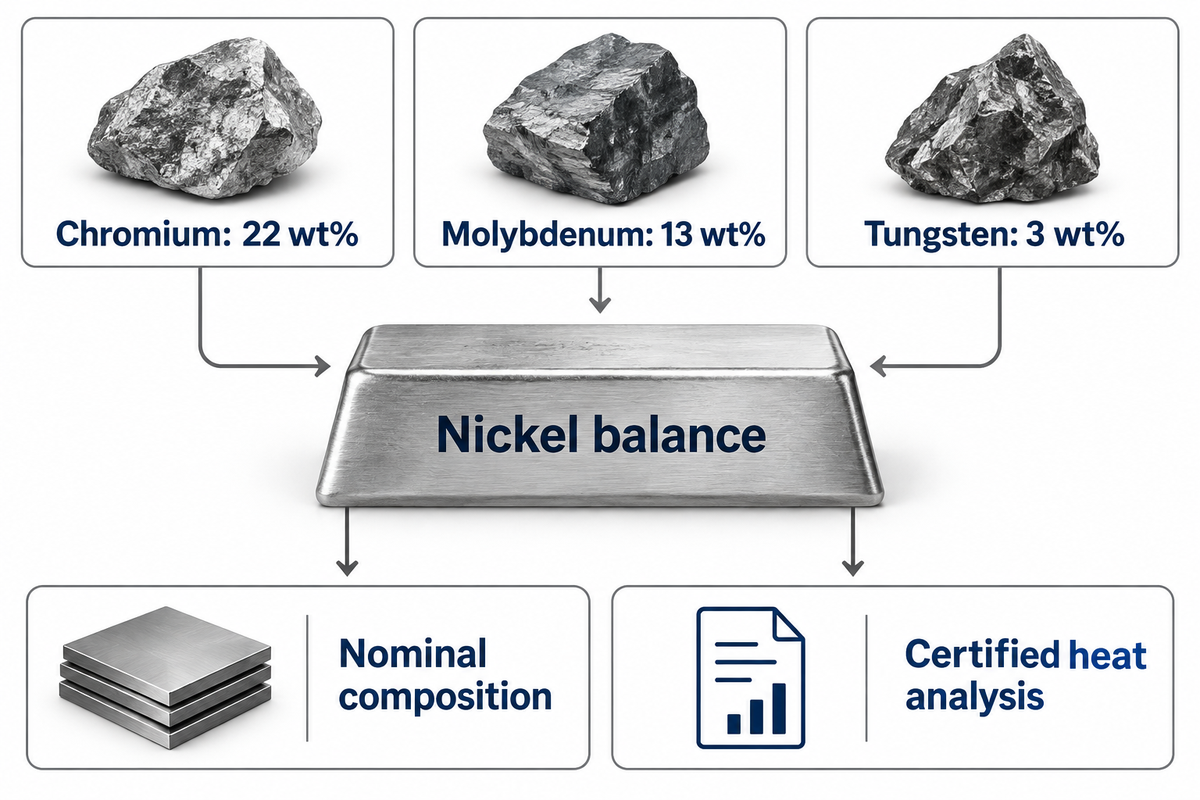
La composition chimique du C22 comprend du nickel, du chrome, du molybdène et du tungstène. Selon Haynes, les valeurs nominales sont de 22 wt% de chrome, 13 wt% de molybdène et 3 wt% de tungstène. Le chrome confère une résistance aux milieux oxydants, tandis que le système d’alliage contenant du molybdène apporte une résistance aux milieux réducteurs. La relation entre les éléments importe davantage que le pourcentage de chacun pris individuellement.
Le tableau de composition nominale de Haynes indique également 3 wt% de fer, environ 56 wt% de nickel pour le reste, un maximum de 0,01 wt% de carbone et un maximum de 0,08 wt% de silicium. Ces valeurs correspondent à des cibles nominales et à des teneurs maximales. Elles ne constituent pas un ensemble complet de limites d’acceptation pour une coulée livrée.
Un alliage nickel-chrome-molybdène-tungstène peut tolérer des environnements chimiques qui mettent à l’épreuve un système d’alliage plus simple. La résistance aux milieux oxydants ne signifie pas que tous les oxydants sont inoffensifs, quelle que soit leur teneur. Les ions ferriques et cuivriques, l’oxygène dissous et le mélange d’acides influent sur l’environnement électrochimique. Dans son article technique pour l’ASM, Paul Crook souligne cet aspect souvent négligé de la chimie des sels :
« les ions ferriques et cuivriques peuvent modifier considérablement l’électrochimie des systèmes acides »
Lors de l’examen d’une spécification, distinguez la composition nominale de l’analyse de coulée. L’acheteur peut ainsi définir l’alliage souhaité sans prendre un tableau de composition approximatif, repris d’une brochure générale ou d’une autre forme de produit, pour le relevé de contrôle d’une plaque ou d’une barre spécifique.
Les teneurs de 22 wt% de chrome et de 13 wt% de molybdène publiées par Haynes décrivent l’équilibre d’alliage du C22. Le certificat matière répond à une autre question : qu’a-t-on mesuré pour la coulée fournie, au regard de quelle exigence produit ? Lorsqu’on compare une fiche technique à une spécification d’achat, conservez ces deux documents pour leurs usages respectifs.
Propriétés du C22 : les valeurs typiques doivent être accompagnées de leurs conditions
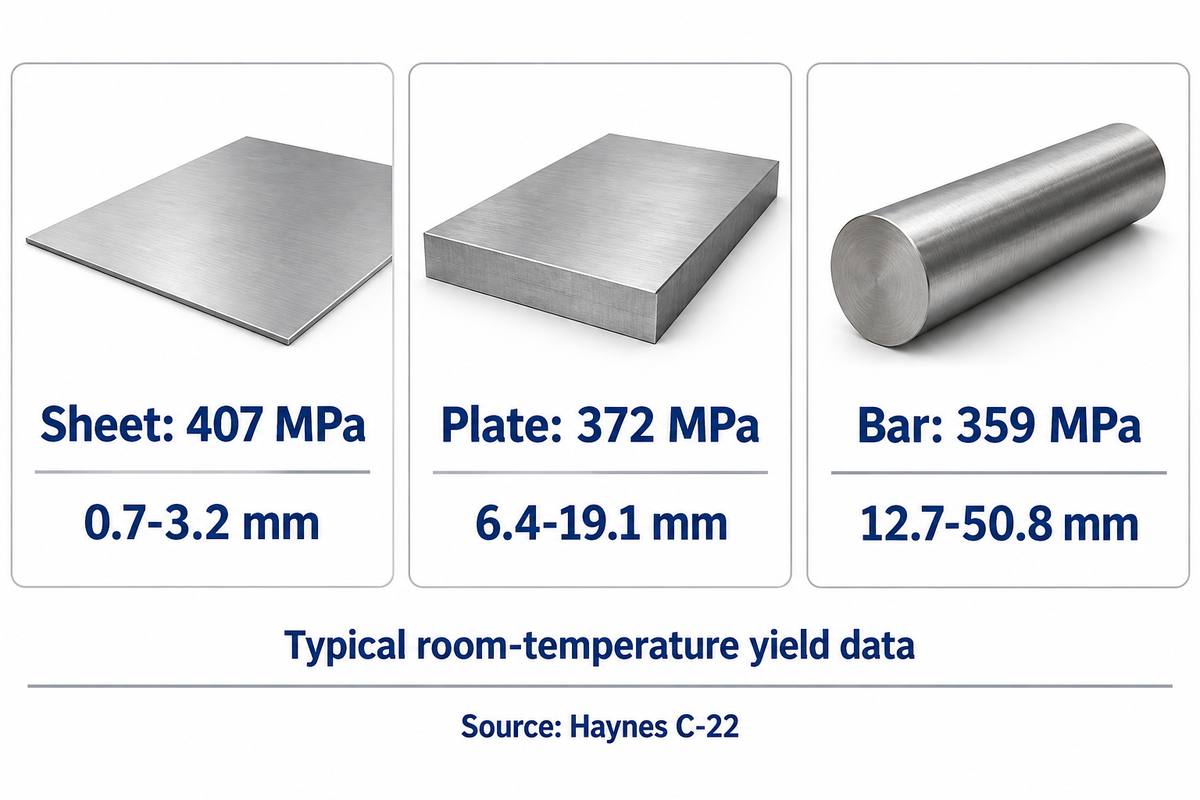
Les propriétés publiées du C22 sont utiles si elles sont accompagnées de la forme du produit, de la température d’essai et de la méthode de mesure. Haynes International, Inc. communique des moyennes issues de plusieurs essais de traction, avec des lignes distinctes pour les tôles, les plaques et les barres. Une propriété typique peut aider à définir le comportement du matériau ; la spécification d’achat applicable et le certificat matière permettent de déterminer les exigences du produit livré.
Le relevé des propriétés ci-dessous vise à établir ces distinctions. Il est utile aux équipes d’ingénierie, de qualité et d’approvisionnement lorsqu’elles interprètent différentes versions de la fiche technique d’un fournisseur.
| Propriété et valeur publiée | État | Décision éclairée |
|---|---|---|
| Masse volumique : 8,69 g/cm3 | Température ambiante | Estimez la masse à partir de la géométrie finie ; ajoutez séparément la surépaisseur d’usinage. |
| Limite d’élasticité de la tôle : 407 MPa avec un décalage de 0,2 % | Tôle de 0,7–3,2 mm ; température ambiante | Comparez des données de traction typiques équivalentes, plutôt qu’avec le certificat d’une barre. |
| Résistance à la traction ultime de la tôle : 800 MPa | Tôle de 0,7–3,2 mm ; température ambiante | Considérez qu’il s’agit d’une valeur d’essai moyenne ; vérifiez séparément le minimum exigé à l’achat. |
| Allongement de la tôle : 57 % | Tôle de 0,7–3,2 mm ; essais de traction à température ambiante | Évaluez la ductilité ; ne transformez pas l’allongement à la traction en déformation admissible pour le formage. |
| Limite d’élasticité de la plaque : 372 MPa | Plaque de 6,4–19,1 mm ; température ambiante | Voyez pourquoi la valeur de la tôle ne constitue pas une valeur universelle pour le C22. |
| Limite d’élasticité de la barre : 359 MPa | Barre de 12,7–50,8 mm ; température ambiante | Conservez les données des barres et des tôles dans leurs filières produit respectives. |
| Conductivité thermique : 10,1 W/m·°C | 50°C | Utilisez la donnée thermique correspondant à la température dans votre analyse d’ingénierie. |
| Capacité thermique massique : 414 J/kg·°C | 50°C | Évitez de présenter cette valeur fréquemment reprise comme une donnée à température ambiante. |
| Coefficient moyen de dilatation thermique : 12,4 µm/m·°C | Intervalle de 24–100°C | Conservez l’intervalle lors de l’évaluation de la dilatation différentielle. |
| Module d’élasticité dynamique : 206 GPa | Température ambiante | Distinguez la rigidité de la résistance à la traction et d’une contrainte admissible définie par un code. |
| Intervalle de fusion : 1357–1399°C | Intervalle communiqué par le producteur pour les propriétés physiques | Repérez l’intervalle de fusion ; déterminez les limites de service à partir des conditions réelles. |
Source : tableaux des propriétés physiques et de traction du C-22 de Haynes. Ces valeurs indicatives du producteur ne constituent pas des minima ni des maxima garantis.
Prenons l’examen qualité d’une commande de barres en C22 : une valeur moyenne de 407 MPa pour une tôle ne permet pas d’établir que la barre satisfait à l’exigence de limite d’élasticité spécifiée. La forme du produit, la norme applicable et les résultats d’essai communiqués doivent se rapporter à la barre réceptionnée, et non à la tôle utilisée pour la comparaison. Par exemple, le champ d’application public de l’ASTM B575 concerne les produits plats et précise leur état de livraison après recuit de mise en solution ; il ne fait pas d’une valeur moyenne mesurée sur une tôle une exigence applicable à toutes les formes.
Une autre distinction concerne la fabrication additive. L’étude de 2022 de Yan et ses collègues sur l’Alloy 22 a constaté que le post-traitement influait sur la ductilité. La désignation familière d’une nuance laisse donc une question importante en suspens : quelle méthode de fabrication et quel traitement ont servi à produire le matériau évalué ?
Haynes indique une conductivité thermique de 10,1 W/m·°C à 50°C et de 11,1 W/m·°C à 100°C. La température fait partie de la donnée, tout comme l’épaisseur de la tôle fait partie d’une ligne d’essai de traction. Gardez cette relation à l’esprit lors d’une étude de transfert thermique et considérez toute valeur reprise comme dépendante de la température.
Résistance à la corrosion : le cadre d’exposition du C22 selon 4 axes
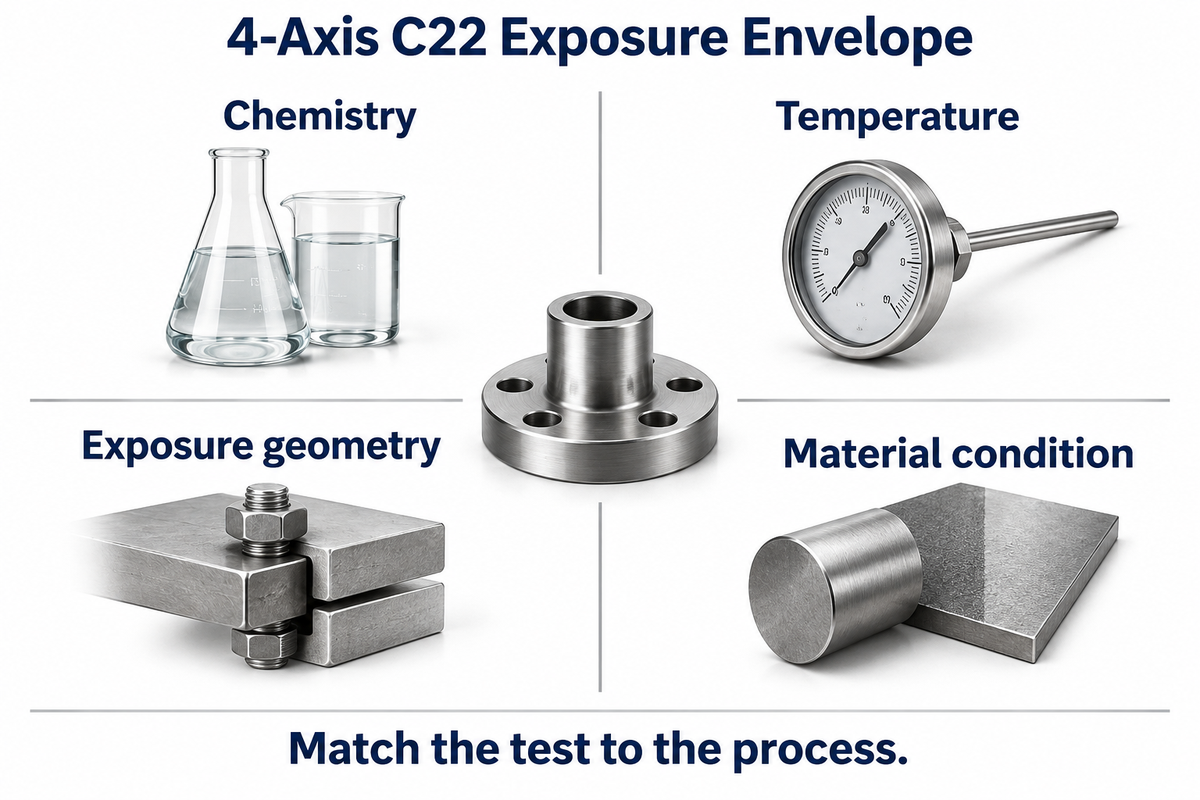
La résistance à la corrosion du C22 doit être évaluée au regard de la composition chimique, de la température, de la géométrie d’exposition et de l’état du matériau. Le cadre d’exposition du C22 selon 4 axes permet d’aborder ces questions et de mettre les données publiées en relation avec un procédé. Il s’agit d’un cadre de lecture éditorial, et non d’une norme d’acceptation ou d’une méthode complète de conception de composants.
L’Hastelloy C22 est-il compatible avec l’HCl ?
Le C22 peut résister à l’acide chlorhydrique, mais la compatibilité varie selon la concentration, la température et les contaminants. Haynes indique une vitesse de corrosion de 0,01 mm/y dans de l’HCl de qualité réactif à 10 wt% et 38°C, qui passe à 0,98 mm/y à 66°C. Ces résultats de laboratoire justifient l’évaluation de l’exposition exacte ; ils ne déterminent pas la durée de vie d’une cuve, d’une conduite ou d’un raccord dans un flux de procédé mixte.
Un ingénieur procédés qui envisage de faire passer la température de 38°C à 66°C doit examiner les deux vitesses associées à la matrice d’essai. Le rapport entre 0.98 et 0.01 correspond à une vitesse d’attaque 98 fois supérieure. Cela ne prédit pas qu’un composant installé perdrait 98 fois plus vite sa durée de vie restante.
| Axe et détails de l’exposition | Données publiées ou distinction | Décision à prendre |
|---|---|---|
| Composition chimique : concentration en acide | Pour 10 wt% d’HCl, Haynes indique des vitesses de corrosion différentes à 38°C et à 66°C. | Consignez ensemble la concentration et la température avant de comparer une modification du procédé. |
| Composition chimique : autres ions | L’étude à 90°C archivée par la CNEA a révélé des effets inhibiteurs différents pour le carbonate et le bicarbonate. | Décrivez les espèces ioniques présentes et leurs proportions ; la teneur totale en chlorures ne suffit pas. |
| Composition chimique : mécanisme d’attaque | Les vitesses de corrosion en présence de HF communiquées par Haynes concernent l’attaque externe, avec une mise en garde distincte sur l’attaque interne. | Demandez quels mécanismes d’endommagement l’essai retenu mesure réellement. |
| Température : corrosion localisée | L’essai CCT de Haynes, en chlorure ferrique acidifié à 6 wt% pendant 72 heures, donne 80°C. | Interprétez ce résultat comme le début d’une attaque lors de l’essai, et non comme une limite générale d’exploitation. |
| Température : durée d’exposition | L’étude sur le vieillissement des soudures en C22 a porté sur des durées allant jusqu’à 6000 heures à certaines températures élevées. | Tenez compte de la durée et de l’historique thermique, ainsi que de la température maximale. |
| Géométrie : piqûres ou crevasses | La même comparaison de Haynes indique une CPT supérieure à 150°C et une CCT de 80°C. | Repérez les crevasses et les dépôts au lieu d’extrapoler à chaque assemblage un résultat relatif aux piqûres. |
| Géométrie : zones liquides et zones vapeur | Une éprouvette immergée dans un acide ne représente pas la même zone qu’une zone de condensation ou d’éclaboussures. | Définissez l’exposition de chaque surface du composant et choisissez des données d’essai représentatives. |
| État : historique de surface | L’étude de LLNL sur les chlorures à 60–95°C a distingué le C22 vieilli à l’air du C22 fraîchement poli. | Consignez la préparation et l’historique de surface avec le résultat de corrosion. |
| État : formage à froid | Haynes signale une résistance à la fissuration par corrosion sous contrainte après écrouissage et nouveau recuit à partir d’un allongement de la fibre externe de 7 %. | Examinez la déformation due au formage et le traitement final avant d’accepter une équivalence. |
| État : soudure ou matériau déposé | Les données sur les produits corroyés, le métal fondu et les produits fabriqués par fabrication additive décrivent des historiques de matériau différents. | Utilisez des données correspondant à la filière de fabrication du composant fini, y compris tout post-traitement pertinent. |
Deux résultats expliquent pourquoi la matrice va au-delà du simple nom d’un acide. L’étude de LLNL sur la corrosion en crevasse a révélé un effet de l’historique de surface dans des solutions fortement concentrées en chlorures. Par ailleurs, Rincón Ortiz et ses collègues ont montré que, dans leurs conditions d’essai, le carbonate et le nitrate inhibaient l’attaque, contrairement au bicarbonate et à l’acide carbonique. Cela justifie de caractériser le mélange, et non de recommander l’ajout d’un inhibiteur.
La résistance aux piqûres et à la corrosion en crevasse doit être évaluée séparément de la corrosion généralisée et de la fissuration par corrosion sous contrainte. Les différents types de corrosion correspondent à des mécanismes d’endommagement distincts. Dans l’essai comparatif de Haynes en U dans du chlorure de magnésium bouillant à 45 %, le C22 n’a présenté aucune fissuration pendant la durée d’essai de 1008 heures. Ce résultat concernant ce mécanisme induit par les chlorures est utile ; il n’exclut pas d’autres mécanismes de fissuration ni le problème d’attaque interne par HF.
Les températures peuvent aussi varier. Par exemple, un préprint d’auteur de 2026, qui n’a pas encore été évalué par les pairs, indique que l’ajout d’oxygène a modifié la dégradation du C22 à 750°C lors d’un essai en chlorures fondus. Gardez ce résultat dans le contexte distinct des sels fondus. Il ne fournit pas de limite de remplacement pour un procédé aqueux.
La présence de chlore humide soulève une question pratique : le matériau résiste-t-il suffisamment à la corrosion dans ce flux précis, à sa température réelle et en présence de ses contaminants ? La résistance aux piqûres mesurée dans un essai au chlorure ferrique ne permet pas de répondre à toute la question pour un autre procédé contenant du chlore.
À 80°C, la comparaison de Haynes au chlorure ferrique relève le début d’une attaque en crevasse au cours de l’essai de 72 heures. Un assemblage présentant une crevasse mérite donc une évaluation propre, même si une autre ligne indique un seuil de piqûration beaucoup plus élevé dans la même solution d’essai désignée. Les contraintes admissibles, le calcul de pression et la compatibilité des composants non métalliques constituent d’autres problèmes d’ingénierie.
Soudage, formage et usinage du C22
Le C22 peut être mis en forme et soudé ; toutefois, son écrouissage et son état final nécessitent une attention particulière. Haynes cite le soudage à l’arc avec électrode de tungstène sous gaz, le soudage à l’arc avec fil électrode sous gaz et le soudage à l’arc avec électrode enrobée parmi les procédés possibles. Il faut examiner la procédure de soudage, le choix du métal d’apport, la déformation due au formage, l’état après soudage et le traitement thermique en fonction du composant et de l’environnement chimique auquel il sera exposé.
Comment former l’Hastelloy-C22 ?
Le C22 peut être travaillé à chaud ou formé à froid pour fabriquer des composants. Haynes décrit plusieurs procédés de mise en forme, notamment le forgeage et le laminage, suivis d’un nouveau recuit après le formage à chaud et après un écrouissage à froid atteignant un allongement de la fibre externe de 7 %. Le matériau s’écrouit davantage que de nombreux aciers inoxydables austénitiques ; le formage peut nécessiter plusieurs étapes et des recuits intermédiaires.
Le producteur recommande un recuit de mise en solution à 1121°C pour le C22 corroyé. L’équipe de fabrication a néanmoins besoin d’une procédure qualifiée pour la section et le composant concernés. L’allongement moyen à la traction de 57 % mesuré sur une tôle est un résultat d’essai, et non une autorisation de former à froid une pièce jusqu’à cette déformation sans examiner son état.
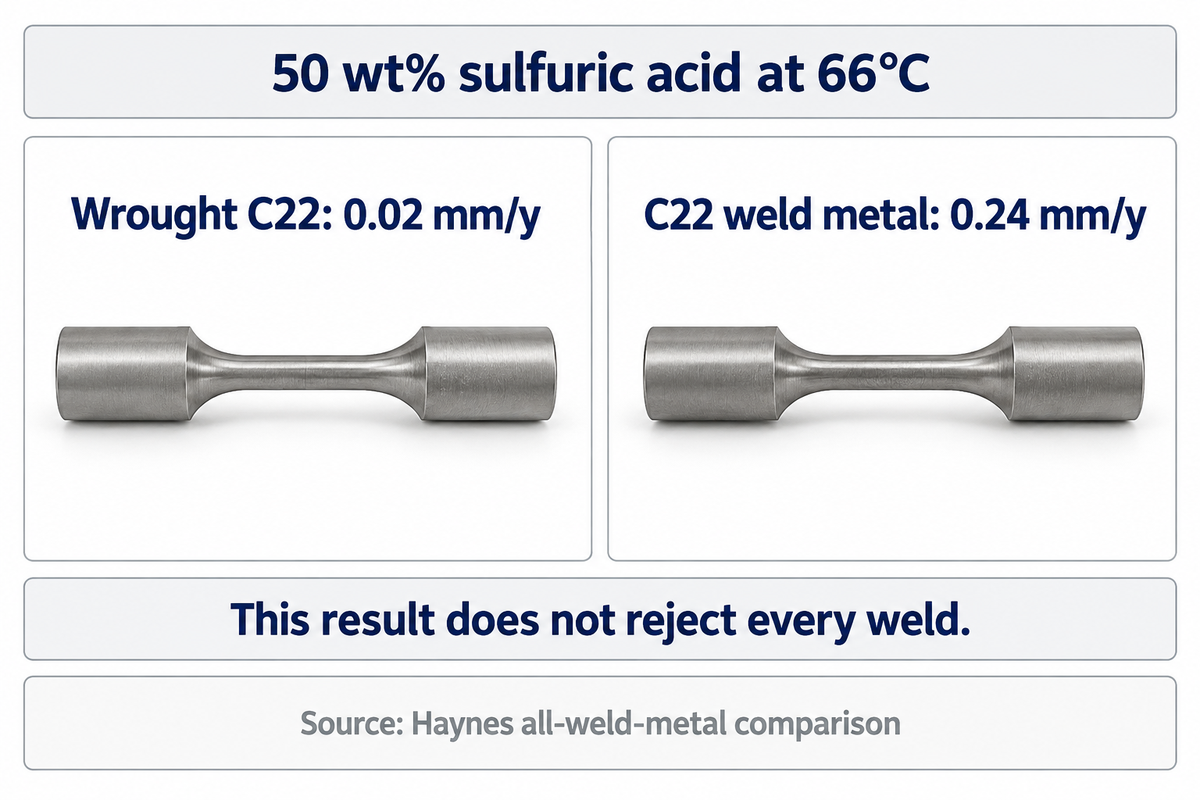
La soudabilité n’implique pas un comportement identique face à la corrosion. La comparaison de Haynes sur métal fondu montre comment un même environnement peut produire des résultats différents pour le métal fondu et le matériau corroyé :
C22 corroyé : 0,02 mm/y
Résultat de Haynes dans de l’acide sulfurique à 50 wt% et 66°C.
Métal fondu C22 : 0,24 mm/y
Résultat de Haynes sur métal entièrement fondu, dans la même solution et à la même température.
Cela ne signifie pas que toutes les soudures sont inacceptables. Un rapport de LLNL sur la fabrication, publié en 2005, n’a relevé aucune perte de la résistance à la corrosion testée après différents traitements de fabrication. À l’inverse, l’étude sur le vieillissement des soudures en C22 a constaté une dégradation plus précoce des propriétés des soudures que de celles du métal de base lors d’une longue exposition thermique. Il convient d’examiner ensemble la qualité initiale de la soudure et l’historique temps-température.
L’usure des outils est l’un des problèmes pratiques liés à l’usinage. Elle peut nuire à l’état de surface et même aux dimensions de la pièce usinée. Au cours de la fabrication du lot, les outils s’usent et des problèmes de tolérances et d’état de surface peuvent finir par apparaître. Dans une discussion sur Practical Machinist, l’auteur du message initial cherchait des solutions à des problèmes de filetage en production, de tolérances et d’état de surface sur du C22. Définissez la méthode de coupe avec le fournisseur d’outils et inspectez les caractéristiques sensibles à l’usure pendant la fabrication. Les messages ultérieurs portaient sur d’autres alliages ; leurs vitesses de coupe ne constituent donc pas des recommandations pour le C22.
Pour l’essai de Haynes dans de l’acide sulfurique à 50 wt% et 66°C, la distinction est de 0,02 mm/y pour le matériau corroyé contre 0,24 mm/y pour le métal fondu. Lorsqu’un acheteur évalue une pièce fabriquée, il lui faut connaître l’état pertinent du matériau, et non se fier à une citation qui substitue silencieusement la ligne du métal de base.
Où le C22 est utilisé et où les suppositions ne tiennent pas
Le C22 est utilisé dans des équipements industriels de traitement chimique, notamment des réacteurs, des échangeurs thermiques et des colonnes, ainsi que dans des applications plus exigeantes de lutte contre la pollution. La désignation de l’équipement n’est qu’un point de départ. L’exposition réelle peut inclure des produits chimiques industriels mélangés, des acides oxydants, des dépôts, des agents de nettoyage et des conditions d’arrêt qui ne figurent pas dans une liste générique d’applications.
Haynes cite l’exemple historique d’un système de trempe pour incinérateur de composés organiques chlorés, dans lequel des systèmes en acier inoxydable 316 et époxy ont connu des défaillances prématurées et nécessité un entretien mensuel. Le C22 a été sélectionné après une évaluation de la corrosion sur site ; le rapport de cas du producteur faisait état d’environ 15 mois sans entretien au moment de sa publication. La leçon porte davantage sur la méthode d’évaluation sur site que sur la transposition d’un intervalle de maintenance.
Les échangeurs thermiques en sont un autre bon exemple. Le liquide en vrac, la surface des tubes et les assemblages présentant des crevasses peuvent être soumis à des conditions d’exposition différentes. Avant de choisir un tube, un raccord ou une fixation, vérifiez à quelle zone s’applique le résultat communiqué. Les résultats prometteurs d’essais sur éprouvette immergée ne décrivent pas toutes les zones d’un assemblage.
Les applications pharmaceutiques et agroalimentaires soulèvent également des questions de pureté des produits et de nettoyage. Consignez la composition chimique, la concentration, la température et la séquence de contact réelles des produits de nettoyage, ainsi que celles du fluide de procédé. Notez aussi tout changement qui introduit une nouvelle condition d’exposition absente de l’évaluation initiale du matériau ou de l’essai de laboratoire qui la justifie. « Pharmaceutique » est un terme désignant un secteur industriel ; il ne constitue ni une homologation du matériau, ni une exigence d’état de surface, ni une preuve de nettoyabilité.
L’exemple historique du conduit de trempe cité par Haynes relie son observation d’environ 15 mois à des essais préalables sur site. Pour un responsable d’usine, cette démarche est plus utile qu’une affirmation non étayée sur une durée de vie plus longue : caractérisez l’exposition problématique, comparez des éprouvettes représentatives, puis évaluez le composant dans ses propres conditions de service.
C22, C-276 et autres alliages de nickel : une première sélection
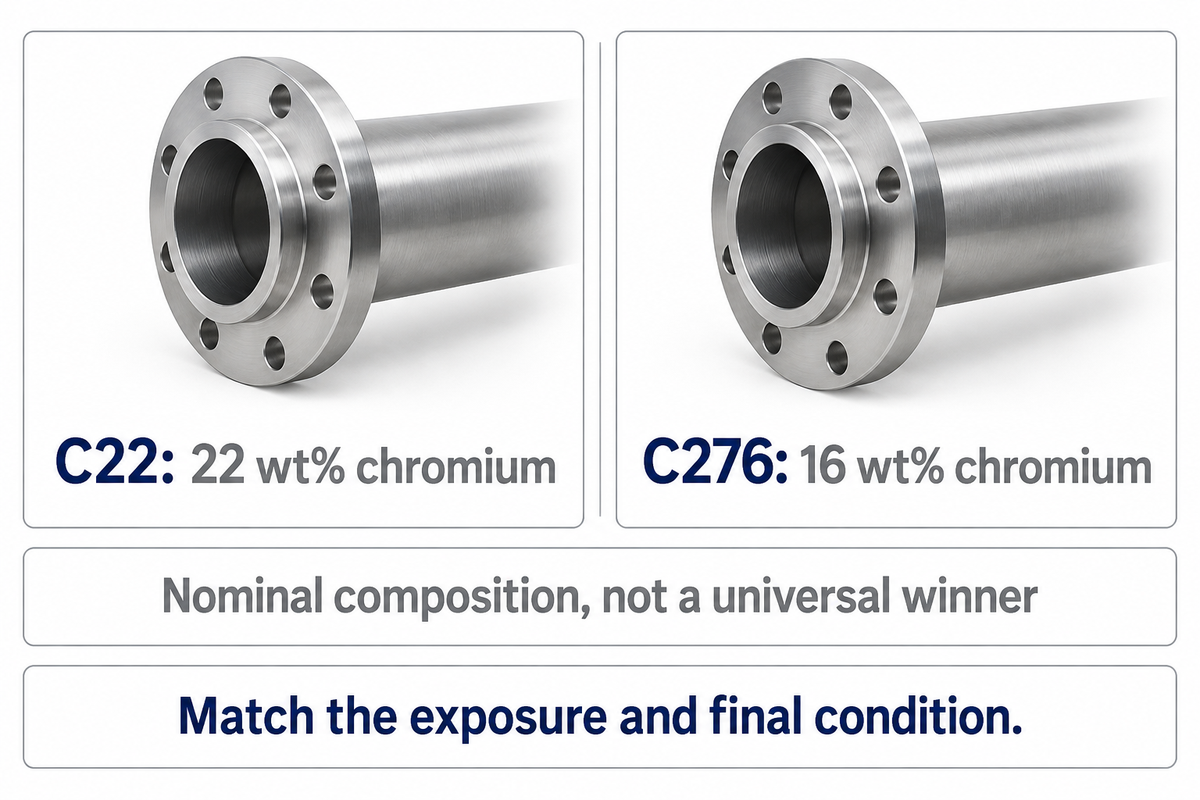
La comparaison des nuances Hastelloy commence par l’examen de leurs constituants et de leur environnement. La teneur plus élevée en chrome du C22 favorise sa résistance aux milieux oxydants par rapport au C-276, tandis que les acides réducteurs et les agents fortement réducteurs nécessitent leur propre évaluation de compatibilité.
Quelles sont les principales différences entre l’Hastelloy C22 et le C276 ?
L’équilibre entre chrome et molybdène diffère entre le C22 et le C276. Haynes indique une teneur nominale en chrome de 22 wt% pour le C22 et de 16 wt% pour le C276. Le C22 convient largement aux expositions oxydantes, tandis qu’une utilisation en milieu acide réducteur nécessite une comparaison directe dans les conditions de service prévues. La forme du produit fini et l’état de la soudure comptent également.
Pour choisir entre ces deux alliages, consultez notre comparatif dédié entre le C276 et le C22. Le guide sur l’Inconel et l’Hastelloy distingue les noms commerciaux du choix de la nuance. Un alliage nickel-molybdène-chrome comme le C-276 mérite lui aussi une comparaison dans des conditions identiques. Comparez les différents alliages pour une même exposition avant de faire votre choix final.
Prix et délai de livraison : facteurs qui influencent le devis
Une offre pour du C22 serait établie en fonction de la forme du produit et de ses dimensions, de l’état de livraison, de la quantité requise et des exigences d’inspection. Pour les produits plats, le champ d’application public de l’ASTM B575 décrit les dimensions et les exigences de traction ; indiquez les exigences applicables dans la base de l’offre. Les opérations de transformation, la surépaisseur de découpe, l’usinage, l’emballage et les conditions de livraison influeraient sur la comparaison. Alignez ces paramètres avant de comparer le prix au kilogramme et le délai de livraison annoncés par les différentes sources d’approvisionnement.
Les limites de coût pouvant différer entre un composant fini et la matière première nécessaire à sa fabrication, vérifiez, lorsque vous comparez une offre pour un composant à une offre pour une matière prête à être découpée et inspectée, si la masse indiquée comprend la surépaisseur d’usinage, si les essais sont inclus et quelle échéance de livraison est garantie. Si votre calendrier de production est serré, distinguez la disponibilité de la matière du temps nécessaire pour la découper, la transformer et l’inspecter. Notre article comparatif dédié propose une grille de normalisation des offres ; ce guide matière se concentre sur les paramètres qui donnent tout son sens à une offre pour du C22.
Formes et normes : de l’UNS N06022 à la commande
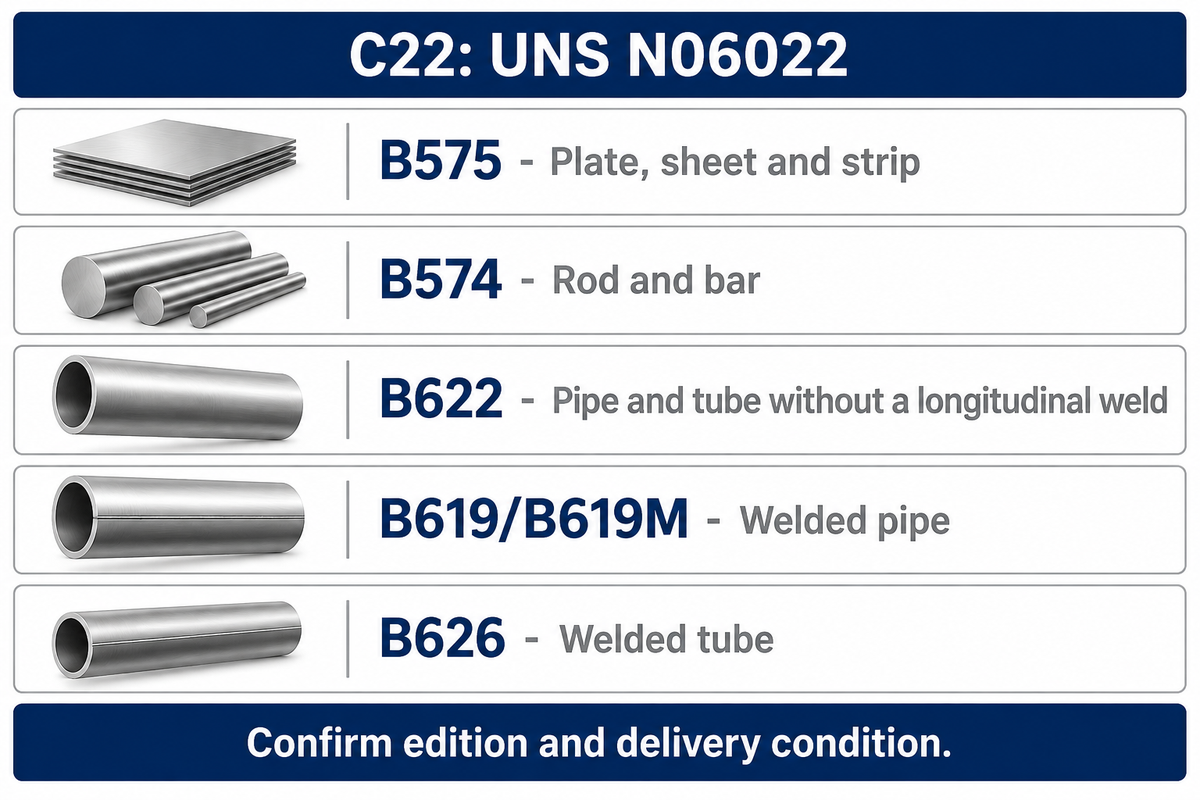
L’UNS N06022 désigne le C22, tandis qu’une spécification de produit définit la forme et les exigences associées. L’ASTM B575 concerne les plaques, tôles et bandes ; l’ASTM B574, les barres et produits ronds ; la B622 couvre les tubes sans soudure. La norme B619/B619M concerne les tubes soudés et la B626, les tubes soudés. Confirmez l’édition requise et l’état de livraison de la commande.
Dans la liste en vigueur de l’ASTM B02.07 (consultée en octobre 2026), les normes B575-17(2023), B574-23, B619/B619M-19(2023), B622-26 et B626-26 sont citées. La date associée à une norme ou à une spécification peut être celle de la publication d’une nouvelle édition ou celle de la reconduction de la spécification. Confirmez l’édition de la norme applicable aux travaux.
Le champ d’application du produit est important en pratique. Le champ d’application public de la B619/B619M couvre les tubes soudés et inclut le N06022. Le champ d’application public de la B626-26 inclut les tubes soudés en N06022 destinés aux échangeurs thermiques, aux condenseurs et aux autres conditions de service indiquées. En désignant simplement ces deux produits par « tubes soudés », on perd leur distinction avant même de convenir des dimensions et de l’inspection.
Pour les produits plats, la B575 indique un état de livraison recuit en solution. Pour un assemblage fini, précisez également le plan, le procédé de fabrication, l’état de surface, les exigences d’essai applicables et la traçabilité. Un résultat de traction typique indiqué dans un catalogue ne remplace pas l’exigence applicable au matériau, et une norme de matériau à elle seule ne vaut pas approbation de la conception d’un système sous pression.
Examinez les spécifications et les options de produit du C22 en tenant compte de la forme requise. En précisant la nuance exacte et la filière produit dans votre demande, vous permettez au fournisseur d’indiquer clairement ce qu’il propose.
L’édition 2026 de la B626 concerne les tubes soudés, tandis que l’édition en vigueur de la norme B619 pour les tubes reste la B619/B619M-19(2023) dans la liste consultée. Pour éviter une incohérence de base lors de l’approvisionnement, indiquez ensemble le produit et l’édition, puis convenez des dimensions, de l’état et des procès-verbaux d’essai avant de comparer les offres de différentes sources.
Avant de modifier les conditions de service : que faut-il réexaminer ?
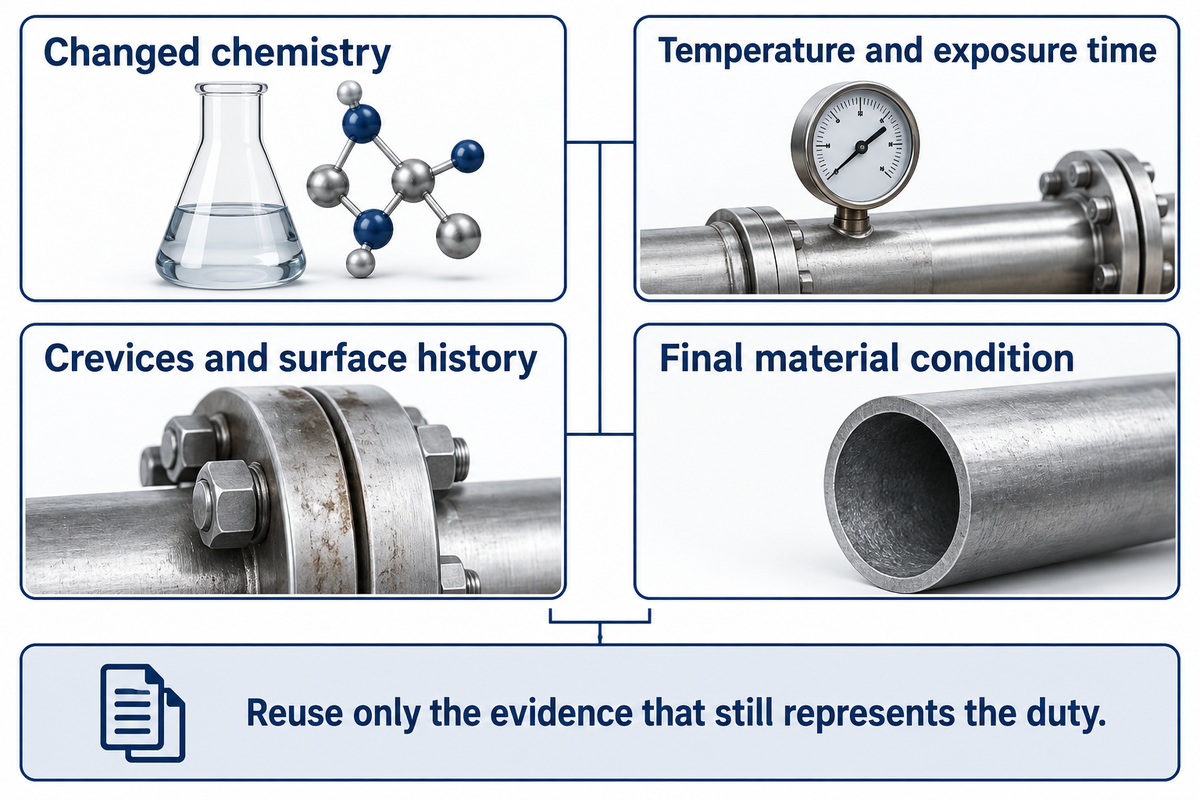
Toute modification des conditions de service du C22 justifie une nouvelle comparaison et des données à l’appui. Vérifiez l’évolution de la composition chimique, des températures et des durées d’exposition, puis examinez les crevasses, l’historique de surface et l’état final du matériau. Une évaluation antérieure n’est pertinente que pour la partie des conditions de service qu’elle représente.
Pour une conduite existante, consignez les changements (par exemple, une durée de maintien prolongée, un nettoyage à température plus élevée, des acides différents, des dépôts différents ou un joint réparé). La comparaison des descriptions du procédé et de la maintenance aide à repérer les zones où l’exposition a changé. Les écarts par rapport à l’évaluation initiale seront visibles dans l’enveloppe d’exposition du C22 selon 4 axes.
La fabrication peut aussi modifier les éléments de preuve nécessaires. L’article d’EOS de novembre 2025 sur le C22 décrit la fabrication additive avec des canaux intégrés. L’étude de 2022 sur l’Alloy 22 montre séparément pourquoi le traitement après fabrication compte pour le comportement mécanique. Un composant imprimé nécessite donc une évaluation propre à son procédé, plutôt que la réutilisation automatique des données relatives aux tôles corroyées.
Associez les conditions à la valeur.
Une valeur concernant le C22 devient utile lorsque sa composition chimique, sa température, sa géométrie et l’état du matériau correspondent à la question posée. Conservez la source et la base d’essai avec cette valeur tout au long de l’examen technique et des achats.
Pour une demande concernant un composant, envoyez la forme du produit, le plan et la description des conditions de service avec la nuance. TiAlloy pourra s’appuyer sur ces informations pour discuter d’une filière d’approvisionnement et des documents matière demandés.
Discuter d’un besoin en C22Foire aux questions
Quel est l’équivalent matière du Hastelloy C22 ?
L’UNS N06022 et le numéro de matériau 2.4602 désignent la nuance C22 ; un nom commercial à lui seul ne permet pas d’approuver une substitution.
Haynes utilise l’appellation HASTELLOY C-22, et Special Metals répertorie l’alliage INCONEL 22 sous la désignation N06022. Lorsque vous envisagez une autre source d’approvisionnement, comparez la norme applicable au produit, l’analyse de coulée, l’état de livraison et les résultats d’essai requis. Une désignation commune aide à identifier l’alliage, mais il reste à vérifier les dimensions du produit, son historique de transformation et les exigences relatives au composant fini au regard de la commande.
Un aimant permet-il d’identifier le Hastelloy-C22 ?
Un essai à l’aimant ne permet pas d’établir qu’un matériau répond aux exigences de la spécification de nuance C22.
Pour identifier un matériau, il faut plus que constater sa réaction à un aimant tenu à la main. Vérifiez le numéro de coulée, la désignation de la nuance et l’analyse chimique certifiée au regard de la spécification applicable. L’état du produit et les essais mécaniques requis font également partie des critères d’acceptation. Pour une pièce non identifiée, organisez une procédure adaptée d’identification du matériau au lieu de considérer une observation magnétique comme un certificat de conformité à l’UNS N06022.
L’Alloy 20 est-il identique au Hastelloy-C22 ?
L’Alloy 20 et le C22 ont des désignations UNS différentes et doivent être évalués comme des nuances distinctes.
L’index original de Special Metals répertorie l’INCOLOY alloy 020 sous la désignation UNS N08020 et l’INCONEL alloy 22 sous la désignation UNS N06022. Ces entrées désignent des alliages différents, même si leurs noms comportent des chiffres similaires. Pour un changement de matériau envisagé, comparez l’exposition chimique concernée, la spécification du produit et son état de livraison. Remplacer un nom par l’autre sur une commande ne suffit pas à établir des performances équivalentes.
Le C22HS est-il identique au C22 ?
Le C22HS correspond à l’UNS N07022, une nuance distincte du C22, UNS N06022.
Haynes décrit différents états de durcissement pour le C22HS, notamment après vieillissement et écrouissage à froid. Indiquez la nuance et l’état exacts au lieu de considérer le suffixe HS comme une désignation interchangeable.
La plage de fusion du C22 détermine-t-elle sa température maximale de service ?
La plage de fusion de 1357–1399°C décrit la fusion, et non une température d’utilisation continue approuvée.
La corrosion, le comportement mécanique, la durée d’exposition et les exigences de conception applicables peuvent devenir limitants bien avant la fusion. Les tableaux de Haynes sur la corrosion par les acides montrent d’importantes variations à des températures bien plus basses, tandis que l’étude sur le vieillissement des matériaux soudés porte sur d’autres conditions de durée et de température. La résistance à l’oxydation dans un flux gazeux à haute température répond aussi à une question différente de celle de l’immersion dans un acide. Consultez chaque jeu de données en fonction de la question étudiée, au lieu de combiner des mécanismes distincts en une seule limite de service pour une cuve fabriquée, un tube ou un composant de procédé.
Le C22 résiste-t-il à tous les acides ?
Le C22 résiste à de nombreux acides, mais chaque mélange d’acides et chaque température nécessitent une évaluation spécifique.
Haynes publie des données distinctes pour les acides chlorhydrique, nitrique, sulfurique, phosphorique, formique et acétique. Sa note de bas de page sur le HF distingue également les attaques externe et interne.
Références et sources
- ASTM B575-17(2023), champ d’application public pour les plaques, tôles et bandes en alliage.
- ASTM B619/B619M-19(2023), tubes soudés en alliage de nickel.
- ASTM B626-26, tubes soudés en alliage de nickel.
- Catalogue des normes en vigueur de l’ASTM B02.07, consulté en octobre 2026.
- Kehler, Illevbare et Scully, corrosion caverneuse des alliages 625 et 22, résumé de l’étude de 1999.
- Rebak, corrosion localisée de l’Alloy 22 : effets de la fabrication, rapport technique du LLNL, 2005.
- Rincón Ortiz et ses collaborateurs, oxyanions comme inhibiteurs de la corrosion caverneuse de l’Alloy 22 induite par les chlorures, 2013, archive du CNEA.
- Summers et ses collaborateurs, vieillissement thermique des soudures GTAW de l’alliage N06022, actes de conférence de 2002 ; résumé public.
- Yan et ses collaborateurs, fusion laser sur lit de poudre et post-traitement de l’Alloy 22, Additive Manufacturing, 2022.
- Paul Crook, alliages de nickel résistants à la corrosion, partie 3, article technique de l’ASM, 2009 ; auteur affilié à Haynes.
- Li et ses collaborateurs, C22 dans le sel de chlorure fondu, prépublication de 2026, non évaluée par les pairs.
Comment ce guide sur le C22 a été préparé
Cherry a préparé ce guide sur le Hastelloy-C22 pour TiAlloy à partir des données des producteurs, des champs d’application publics des normes et de recherches originales. Le registre des propriétés et la matrice d’exposition organisent ces sources à l’appui des échanges sur les matériaux ; ils ne contiennent aucun résultat issu de laboratoires privés de TiAlloy. Les observations des producteurs restent attribuées à leurs auteurs. Notre profil d’entreprise TiAlloy présente l’entreprise ainsi que son réseau d’usines et d’approvisionnement.