Kontaktieren Sie TiAlloy

Hastelloy C276: Zusammensetzung, Eigenschaften und Anwendungen

Hastelloy C276 ist eine Nickellegierung für Chemieanlagen, die mit aggressiven Säuren und Chloriden in Kontakt kommen. Ihre Eigenschaften beruhen auf der Kombination aus Chrom, Molybdän und Wolfram sowie einem niedrigen Kohlenstoff- und Siliziumgehalt, der die Schweißverarbeitung unterstützt. Bei der Auswahl sind sowohl die Korrosionsbeständigkeit und die mechanischen Eigenschaften des Bauteils als auch die Prozesschemie und die Temperatur zu berücksichtigen.
Eine Werkstoffgüte verweist auf eine Gruppe von Daten. Danach stellen sich die entscheidenden Fragen: Wurde der Wert an Blech oder Platte ermittelt? Bezieht sich das Korrosionsergebnis auf den Grundwerkstoff oder eine Schweißnaht? Wurde eine reine Laborsäure oder ein verunreinigter Prozessstrom geprüft? Viele scheinbare Widersprüche in Datenblättern zu C276 lassen sich durch diese Unterscheidungen erklären.
Was ist Hastelloy C276?
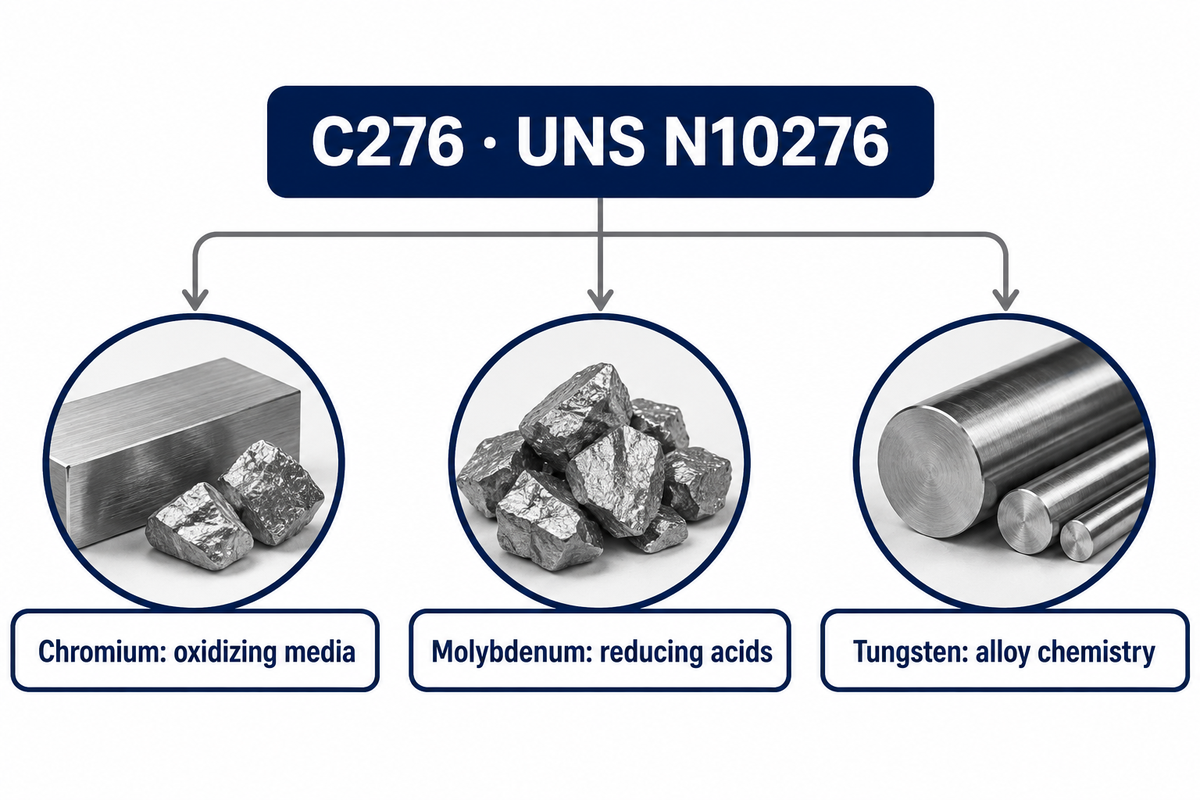
Hastelloy C276, auch als Hastelloy C-276 oder Alloy C-276 bezeichnet, ist eine Knetlegierung aus Nickel, Chrom und Molybdän mit Wolfram. UNS N10276 kennzeichnet die Werkstoffgüte, während Hastelloy® eine Marke von Haynes International ist. Der Werkstoff wird für korrosionsbeständige Bauteile in der chemischen Verfahrenstechnik eingesetzt, insbesondere dort, wo gewöhnlicher Edelstahl unzulässig stark angegriffen würde.
Haynes beschreibt die Legierung C-276 als Werkstoff, der durch sehr niedrige Kohlenstoff- und Siliziumgehalte entwickelt wurde, um Schweißprobleme zu verringern. Chrom verbessert die Beständigkeit in oxidierenden Medien; Molybdän ist in reduzierenden Säuren und bei lokaler Korrosion von Bedeutung. Wolfram ist Bestandteil der Legierungschemie und keine separate Oberflächenbeschichtung. Die Bezeichnung Nickel-Molybdän-Chrom-Legierung beschreibt denselben Werkstoff, ordnet die Hauptelemente jedoch anders.
In der Literatur zu C276 wird auch die Werkstoffnummer 2.4819 aufgeführt. Die Eigenschaften von Hastelloy C276 ordnen den Werkstoff den korrosionsbeständigen Superlegierungen auf Nickelbasis zu. Auch bei einer Superlegierung müssen Produktspezifikation und Werkstoffzustand für die Bestellung angegeben werden. Ein Lieferant, der eine Platte aus UNS N10276 anbietet, und ein Lieferant, der eine fertig geschweißte Baugruppe anbietet, decken trotz gleicher Legierungsbezeichnung unterschiedliche Leistungsumfänge ab.
Ist Hastelloy ein Edelstahl?
Nein. Hastelloy C276 ist eine Legierung auf Nickelbasis, während nichtrostende Stähle Legierungen auf Eisenbasis mit Chrom sind. Haynes gibt für C276 einen nominalen Nickelgehalt von etwa 57 % und jeweils etwa 16 % Chrom und Molybdän an. Damit gehört C276 zu einer anderen Werkstofffamilie als austenitische Güten wie 316L, auch wenn beide für korrosionsbeständige Anlagen eingesetzt werden können.
Für 316L als Beispiel einer Legierung auf Eisenbasis siehe die Eigenschaften von Edelstahl. Das Aussehen allein hilft wenig: Ein hell glänzendes Bauteil aus Nickellegierung kann genauso aussehen wie ein Bauteil aus Edelstahl.
Bei C276 liegen die nominalen Chrom- und Molybdängehalte jeweils bei etwa 16 Gew.%, doch der Nickelanteil macht den Werkstoff zu einer Nickellegierung. Mit der Angabe UNS N10276 bleibt diese Werkstoffidentität in der Bestellung erhalten. Die Angabe „Edelstahl-Äquivalent“ lässt dagegen einen Wechsel der Werkstofffamilie zu und möglicherweise auch einen vermeintlich gleichwertigen „Ersatz“, der das Korrosionsverhalten verändert.
Zusammensetzung und Eigenschaften von C276 verstehen
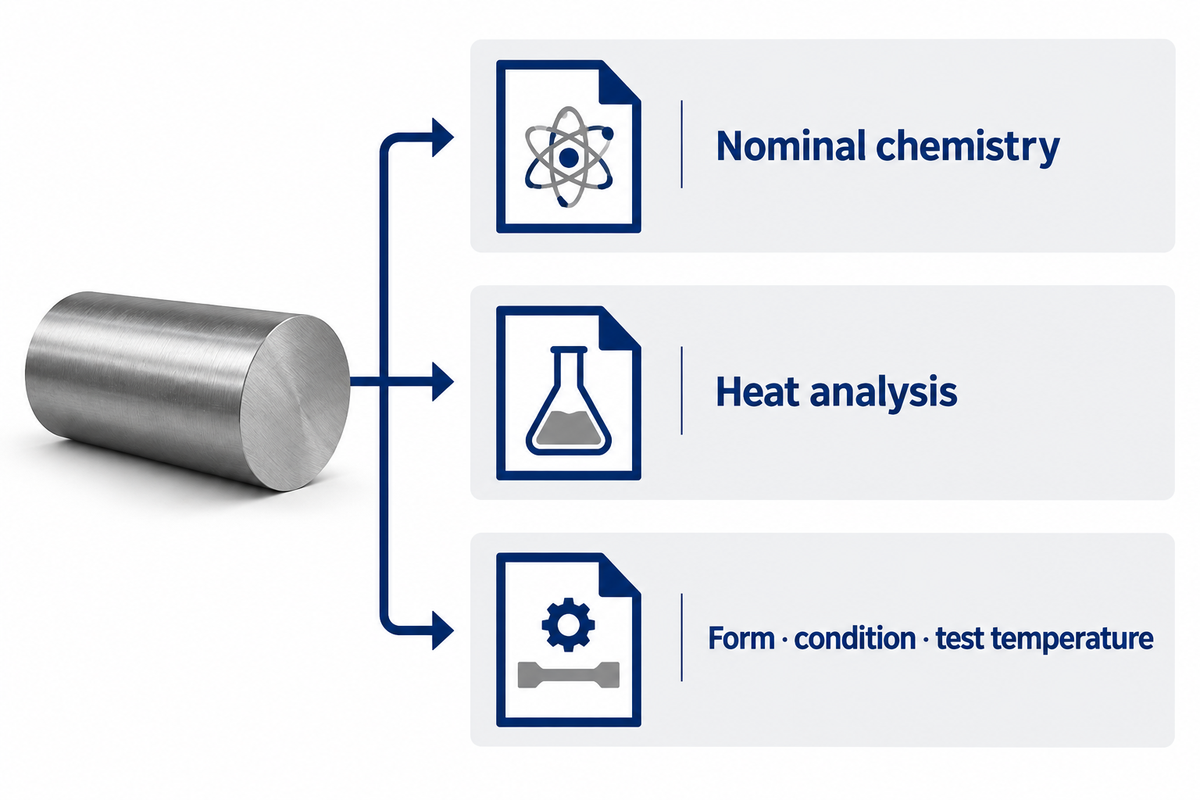
Die chemische Zusammensetzung, die physikalischen Eigenschaften und die mechanischen Prüfwerte von C276 beschreiben unterschiedliche Merkmale eines Werkstoffs. Die nominale Chemie dient der Legierungsauslegung; eine Schmelzenanalyse ermittelt die Zusammensetzung einer bestimmten Schmelze. Festigkeitswerte sind ohne Angabe von Produktform, Zustand und Prüftemperatur des Werkstoffs nicht aussagekräftig.
Chemische Zusammensetzung
Haynes gibt nominale Chrom- und Molybdängehalte von jeweils 16 Gew.%, einen Wolframgehalt von 4 Gew.% und einen Eisengehalt von 5 Gew.% an. Bei der nominalen Zusammensetzung ist für Kohlenstoff ein Höchstgehalt von 0.01 Gew.% und für Silizium ein Höchstgehalt von 0.08 Gew.% angegeben. Ein niedriger Kohlenstoffgehalt hilft, die Karbidbildung beim Schweißen zu begrenzen. Auch der niedrige Siliziumgehalt trägt dazu bei, unerwünschte Ausscheidungen bei der Schweißverarbeitung zu verhindern.
Nominalwerte und zulässige Zusammensetzungsbereiche erfüllen unterschiedliche Zwecke. Ein nominaler Zusammensetzungswert hilft, das Verhalten der Legierung zu verstehen; ein zulässiger Bereich berücksichtigt die Anforderungen einer bestimmten Produktspezifikation. Eine Schmelzenanalyse gibt das Ergebnis für den gelieferten Werkstoff an. Übernehmen Sie Daten in ein Werkstoffauswahlblatt, muss die Spaltenüberschrift des Prüfberichts dem jeweiligen Wert zugeordnet bleiben.
Mechanische Eigenschaften
Für 2 mm dickes Blech bei Raumtemperatur gibt Haynes eine 0,2 %-Dehngrenze von 356 MPa, eine Zugfestigkeit von 792 MPa und eine Bruchdehnung von 61 % an. In der Tabellenzeile für eine 25,4 mm dicke Platte stehen 365 MPa, 785 MPa beziehungsweise 59 %. Dies sind Richtwerte des Herstellers für die angegebenen Produktformen. Der Unterschied zwischen den Tabellenzeilen ist ein Grund, die Probenangaben beizubehalten, statt die jeweils höchsten Werte zusammenzufassen.
| Eigenschaft oder Datensatz | Veröffentlichter Wert | Bezugsgrundlage und praktische Einordnung |
|---|---|---|
| Nickel | 57 Gew.%, Rest | Nominale Zusammensetzung laut Haynes; kennzeichnet die nickelbasierte Matrix |
| Chrom | 16 Gew.% | Nominalgehalt; relevant für das Verhalten der Passivschicht |
| Molybdän | 16 Gew.% | Nominalgehalt; wichtig bei reduzierenden und lokal korrosiven Bedingungen |
| Wolfram | 4 Gew.% | Nominalgehalt; Schmelzenanalyse mit der bestellten Anforderung vergleichen |
| Kohlenstoff | 0.01 Gew.% max. | Grenzwert aus der Zusammensetzungstabelle des Herstellers, kein hinzuzufügender Sollwert |
| Silizium | 0.08 Gew.% max. | Grenzwert aus der Zusammensetzungstabelle des Herstellers in Verbindung mit der Schweißbarkeit |
| Dichte | 8,89 g/cm³ | Referenzwert bei Raumtemperatur für Masseabschätzungen |
| Wärmeleitfähigkeit | 10,5 W/(m·°C) bei 50 °C | Temperaturabhängige physikalische Eigenschaft |
| Spezifische Wärmekapazität | 427 J/(kg·°C) | Herstellerreferenzwert bei Raumtemperatur |
| Dynamischer Modul | 205 GPa | Wert bei Raumtemperatur; ändert sich mit der Temperatur |
| 2 mm Blech, Raumtemperatur | 356 MPa Streckgrenze; 792 MPa Zugfestigkeit | Richtwerte, kein allgemeingültiges Abnahmepaar |
| 25,4 mm Platte, Raumtemperatur | 365 MPa Streckgrenze; 785 MPa Zugfestigkeit | Andere Produktform mit 59 % Bruchdehnung |
| Schmelzbereich | 1323–1371°C | Phasenübergangsbereich; nicht mit einer Einsatztemperatur der Anlage gleichzusetzen |
Quelle: Zusammensetzung und Eigenschaftsdaten zu Haynes C-276. Die Werte entsprechen den vom Hersteller angegebenen Bedingungen und einer Richtwertgrundlage.
Beispiel: Ein Qualitätsingenieur erhält einen Prüfbericht für eine Platte mit 720 MPa Zugfestigkeit und vergleicht den Wert mit dem Blechwert von 792 MPa. Die Platte auf dieser Grundlage zurückzuweisen, würde ein Messergebnis aus einer gelieferten Charge mit einem Richtwert für eine andere Produktform vermischen. Der nächste Vergleich erfolgt mit der Zugfestigkeitsanforderung in der bestellten Plattenspezifikation einschließlich Ausgabe und anwendbarer Abmessungen. Ein Ergebnis oberhalb eines geltenden Mindestwerts kann akzeptabel sein, auch wenn es unter einem typischen Herstellerwert für Blech liegt. Umgekehrt lässt ein hoher Zugfestigkeitswert allein Fragen zu Chemie, Bruchdehnung und Werkstoffzustand offen. Die Bestellbeschreibung legt fest, welche Anforderungen der Prüfbericht erfüllen muss.
Die veröffentlichten mechanischen Eigenschaften für 2 mm dickes Blech und 25,4 mm dicke Platte unterscheiden sich bei Raumtemperatur. Halten Sie für jedes Ergebnis Produktform und Dicke fest. Für die Wareneingangsprüfung, eine Auslegungsrechnung und die Einschätzung des Zerspanungsaufwands sind unterschiedliche Werte aus derselben Tabelle erforderlich.
Korrosionsbeständigkeit: Prüfung auf den Prozess abstimmen
Die Korrosionsbeständigkeit von C276 verändert sich mit der Säurekonzentration, der Temperatur, Verunreinigungen und dem Zustand der exponierten Metalloberfläche. Die Legierung ist beständig in oxidierenden und reduzierenden Umgebungen; aussagekräftige Vergleiche lassen sich jedoch nur für den jeweiligen Korrosionsmechanismus unter ähnlichen Bedingungen anstellen. Unterschiedliche Korrosionsarten erfordern unterschiedliche Nachweise.
Chrom und Molybdän tragen dazu bei, dass C276 Angriffen in sauren Prozessmedien widersteht. Feuchtes Chlorgas wird in der Anwendungsliteratur des Herstellers als weitere Exposition beschrieben. Auch bei einer Güte, die für anspruchsvolle Korrosionsanwendungen gewählt wird, gehören der Feuchtigkeitsgehalt und die daraus entstehende lokale Chemie zur Einsatzbeschreibung.
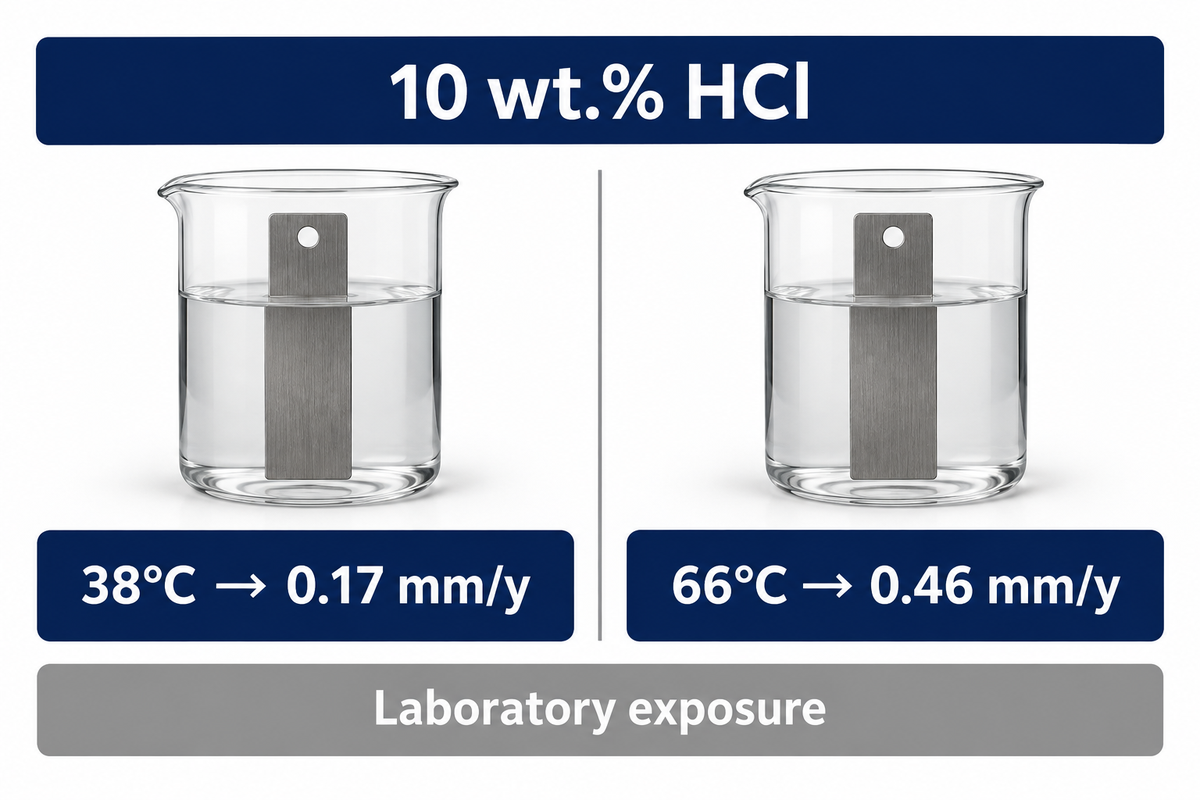
In den Daten von Haynes zu Salzsäure in Reagenzqualität weist eine 10 Gew.%ige Lösung bei 38°C eine Korrosionsrate von 0,17 mm/y und bei 66°C von 0,46 mm/y auf. Werkstoff und Konzentration bleiben gleich; die Temperatur bestimmt die Korrosionsrate. Diese Werte gelten für eine Laborprüfung. Ein Prozessstrom mit oxidierenden Verunreinigungen, Ablagerungen oder einer Dampf-Flüssigkeits-Grenzfläche bringt zusätzliche Bedingungen mit sich, die bewertet werden müssen.
10 Gew.% HClLaborlösung in Reagenzqualität
0,17 mm/yBei 38°C laut Haynes-Daten
0,46 mm/yBei 66°C und derselben Konzentration
Auch die Beständigkeit gegen Loch- und Spaltkorrosion muss anhand der Prüfbedingungen bewertet werden. Haynes gibt für C276 eine kritische Spaltkorrosionstemperatur von 55°C in angesäuertem Eisen(III)-chlorid mit 6 Gew.% bei einer Prüfdauer von 72 Stunden an. Ein Seewasserkühler weist eine andere chemische Umgebung und Geometrie auf. Der Wert bei 55°C gilt für den Vergleich dieses Eisen(III)-chlorid-Falls und nicht allgemein für Seewassertemperaturen.
Auch die Beständigkeit gegen Spannungsrisskorrosion hängt von den konkreten Bedingungen ab. Laut Haynes zeigte C276 nach 1.008 Stunden in einer siedenden Lösung mit 45 % Magnesiumchlorid keine Risse. In einer separaten, von Paul Crook beschriebenen Prüfung entwickelten gespannte C276-Proben nach 240 Stunden in 20 Gew.% Flusssäure bei 79°C Risse. Hervorragende Beständigkeit gegen chloridbedingte Rissbildung kann neben einer Anfälligkeit in einer anderen Säure bestehen.
„Bei Laborprüfungen mit Flusssäure ist die Prüfdauer wichtig.“
| Prozessbedingung | Abzugleichender Nachweis | Unterstützte Entscheidung |
|---|---|---|
| Säureart und Konzentration | Gleiche chemische Zusammensetzung auf Gew.-%-Basis | Ob der Korrosionsdatensatz die Prozessflüssigkeit abbildet |
| Normale und abweichende Betriebstemperatur | Ergebnisse für den Temperaturbereich der exponierten Metalloberfläche | Ob ein Temperaturanstieg gesondert bewertet werden muss |
| Oxidierende Verunreinigungen | Prüfungen mit den relevanten Spezies | Ob sich ein Ergebnis für reine Säure auf das Gemisch übertragen lässt |
| Flüssigkeit, Dampf oder Kondensat | Exposition in der jeweiligen Phase | Welche Oberfläche der aggressivsten lokalen Chemie ausgesetzt ist |
| Ablagerungen oder Spalte an Dichtungen | Bewertung lokaler Korrosion mit repräsentativer Geometrie | Ob gleichmäßiger Masseverlust den maßgeblichen Schaden nicht erfasst |
| Geschweißte Verbindung | Grundwerkstoff, Schweißgut und Wärmeeinflusszone identifiziert | Welchen Bereich das angegebene Ergebnis beschreibt |
| Äußere oder Eigenspannung | Spannungskorrosionsprüfung im relevanten Medium | Ob neben Metallverlust auch Rissbildung berücksichtigt werden muss |
| Feststoffe und strömende Suspension | Repräsentative Bewertung von Strömung und Erosionskorrosion | Ob mechanischer Abtrag den chemischen Angriff verstärkt |
| Expositionsdauer und Zyklen | Prüfdauer und Verlauf der Temperaturzyklen | Ob transientes Verhalten für die Einsatzbedingungen relevant ist |
Bei einem geschweißten Bauteil sollte der Probenbereich separat erfasst werden. Mishras Korrosionsstudie zu C276 unterscheidet zwischen Grundwerkstoff, simulierten Wärmeeinflusszonen und reinem Schweißgut. Der Autor war bei Haynes tätig; das öffentlich zugängliche Abstract beschreibt den Umfang der Studie. Eine Probe aus Knetwerkstoff und eine fertige Schweißverbindung weisen unterschiedliche Mikrostrukturen und Expositionsverläufe auf.
Mit dem Temperaturanstieg von 38°C auf 66°C erhöhte sich die angegebene Korrosionsrate in 10 Gew.% HCl von 0.17 auf 0,46 mm/y. Bei einem Bauteil für den Säuretransport sollte der heißeste benetzte Bereich besonders beachtet werden, vor allem wenn die Temperatur im Tank niedriger ist. Neben der Temperatur sind auch Konzentration, Zustand und lokale Geometrie zu berücksichtigen.
Grenzen bei Temperatur, Schweißen und Zerspanung
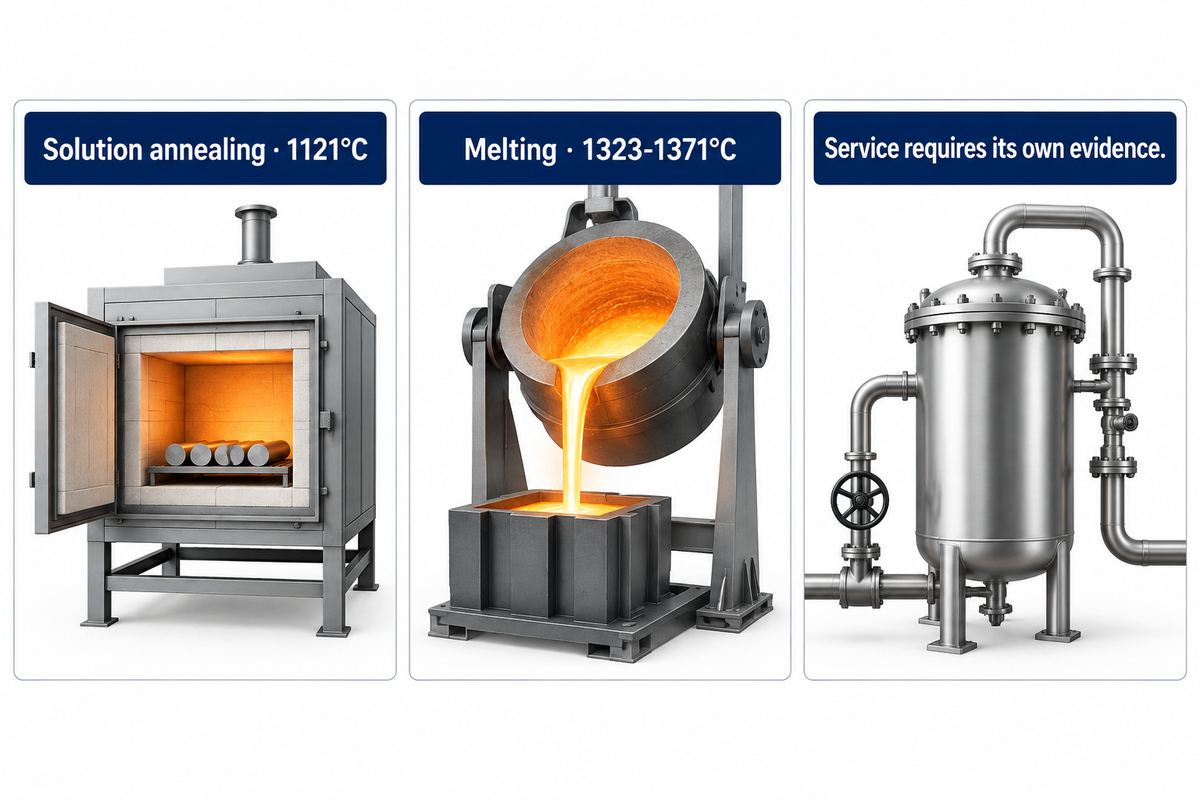
Bei der Verarbeitung von C276 müssen Kaltverfestigung und Wärmeverlauf genau kontrolliert werden. Lösungsglühtemperatur, Schmelzbereich und Einsatzgrenze beantworten unterschiedliche physikalische Fragen. Beim Schweißen kommt ein Erstarrungszyklus hinzu; bei der Zerspanung entstehen örtliche Wärme und Verformung. Jeder Arbeitsschritt verändert die Bedingungen, die eine anschließende Korrosionsprüfung oder Bewertung mechanischer Eigenschaften abbildet.
Haynes nennt für das Lösungsglühen 1121°C und empfiehlt in den Verarbeitungshinweisen eine schnelle Abkühlung. Die Verarbeitungshinweise empfehlen eine schnelle Abkühlung bei diesem kontrollierten Prozessschritt. Die Temperatur liegt weit über der vieler wässriger Prozessmedien; der Schmelzbereich von 1323–1371°C beantwortet eine ganz andere Frage. Längere Exposition in einem schädlichen Temperaturbereich kann intermetallische Ausscheidungen fördern und die nutzbare Duktilität verringern.
In einem veröffentlichten Bericht untersuchten Chen und Kollegen den Ausfall eines C276-Rohrs mit einem Außendurchmesser von 170 mm und einer Wanddicke von 4 mm. Eine externe Heizung arbeitete bei 1050°C, während periodisch eingesprühter Wassernebel dazu beitrug, reaktive Zersetzungsprodukte im Inneren aufzufangen. Nach einigen Monaten platzte das Rohr. Es wurden intergranulare Ausscheidungen sowie bevorzugte Korrosion und Rissbildung im Zusammenhang mit thermischer Belastung festgestellt. Die Temperatur an der Rohrinnenwand wurde nicht angegeben. Der Fall bringt den Ausfall mit einer Kombination aus Chemie, Temperaturgradienten und Werkstoffveränderungen in Verbindung. Für Anlageningenieure zeigt er, wie schwierig es ist, zyklische, chemisch aggressive Einsatzbedingungen mit einer einzigen hohen Temperaturangabe zu beschreiben.
Niedrige Kohlenstoff- und Siliziumgehalte verbessern das Verarbeitungsverhalten beim Schweißen, dennoch können im Schweißgut erstarrungsbedingte Heißrisse entstehen. Die schweißmetallurgische Studie von Cieslak und Kollegen brachte intermetallische Erstarrungsphasen bei C276 und C22 mit Heißrissen in Verbindung und beschrieb zugleich eine insgesamt gute Schweißbarkeit. Dieser Mechanismus während des Fügens unterscheidet sich von den späteren Einsatzschäden im Reaktorfall.
Zu den etablierten Schweißverfahren für diese Güte zählen WIG-, MAG- und E-Hand-Schweißen. Die Schweißzusätze für diese Verfahren sind typischerweise mit ERNiCrMo-4 oder ENiCrMo-4 gekennzeichnet. Nahtvorbereitung, Sauberkeit und Wärmeeinbringung gehören zum Schweißverfahren für das Bauteil. Die Aussage, dass die Legierung im geschweißten Zustand eingesetzt werden kann, schließt eine Prüfung der Nahtausführung und der Exposition nicht aus.
Die Zerspanung erfordert ein anderes Vorgehen. C276 verfestigt sich bei der Bearbeitung, und die Schnittwärme konzentriert sich oft in Werkzeugnähe. Bei einer stumpfen Schneide kann der nächste Bearbeitungsschritt schwierig werden und das Bauteil beschädigen. Teilnehmer der Diskussion zu C276 bei Practical Machinist, die Erfahrung mit diesem Werkstoff haben, empfehlen, den Zustand der Schneidplatten zu überwachen und die Werkzeugkosten pro Bauteil einzuplanen. Ihre Berichte benennen eine Herausforderung in der Fertigung; Schnittgeschwindigkeiten aus einer Werkstatt müssen den dort verwendeten Werkzeugen und dem jeweiligen Arbeitsgang zugeordnet bleiben.
Eine Drehstudie zu C276 aus 2026 ergab bei einer Bearbeitungslänge von 900 mm einen durchschnittlichen Freiflächenverschleiß von 0,142 mm bei Trockenbearbeitung, 0,116 mm mit Minimalmengenschmierung (MQL) und 0,092 mm mit nanounterstützter Schmierung (NAL). Für die Versuche wurde nur eine unbeschichtete Keramikschneidstoffsorte verwendet. Die Schmierung beeinflusste den Verschleiß unter diesen Versuchsbedingungen; eine Werkstatt, die Hartmetall, eine andere Geometrie oder unterbrochenen Schnitt verwendet, benötigt eine eigene Fertigungsgrundlage.
Wärmeverlauf und Werkzeugzustand beeinflussen unterschiedliche Phasen der Lebensdauer eines C276-Bauteils. Ein Glühen bei 1121°C beschreibt die Verarbeitung, während 0,142 mm Freiflächenverschleiß einen Werkzeugmesswert aus einem Versuch bezeichnet. Keiner dieser Werte ist eine Betriebsgrenze für eine Anlage. Der Werkstoffzustand verbindet die Entscheidungen bei der Fertigung mit dem Korrosionseinsatz.
Anwendungen: Anlagenkomponenten auf die Exposition abstimmen
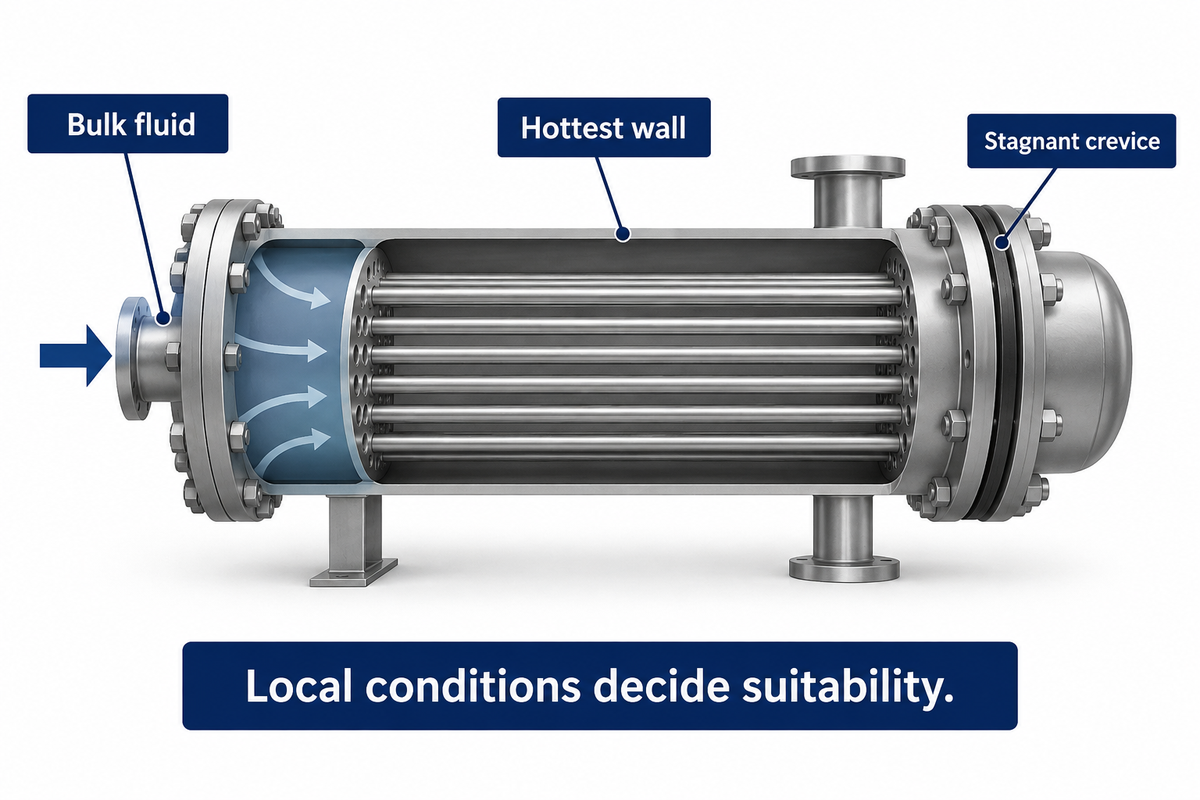
C276 wird häufig in Reaktoren, Wärmetauschern, Verdampfern und Anlagen zur Abgasreinigung eingesetzt, die korrosiven Medien ausgesetzt sind. Die chemische Verfahrenstechnik verwendet die Legierung für medienberührte Bauteile, wenn ihre Korrosionsbeständigkeit den Werkstoff- und Fertigungsaufwand rechtfertigt. Innerhalb derselben Anlage können verschiedene Komponenten unterschiedliche Legierungen erfordern, weil sich Temperatur, Ablagerungen und Fluidphase örtlich ändern.
In einem Wärmetauscher können die heißeste Wandstelle und ein stagnierender Spalt härteren Bedingungen ausgesetzt sein als das gemessene Hauptvolumen des Fluids. In Verdampfern konzentrieren sich häufig im Wasser gelöste Stoffe. Ein Wäscher, Kanal oder eine Klappe kann abwechselnd mit feuchtem Kondensat und trockenem Gas in Kontakt kommen. Die Bezeichnung der Anlage gibt einen Anhaltspunkt; die Betriebsbedingungen und die Chemie entscheiden über die Eignung des Werkstoffs.
| Bauteil oder Einsatz | Zu charakterisierende Exposition | Zentrale Auswahlfrage |
|---|---|---|
| Chemischer Reaktor | Gemische, Reaktionsprodukte und Temperaturzyklen | Wie unterscheiden sich normale und abweichende Prozessbedingungen? |
| Wärmetauscherrohre | Wandtemperatur, Ablagerungen und Rohrverbindungen | Wo ist ein lokaler Angriff am wahrscheinlichsten? |
| Verdampferflächen | Konzentrationsänderungen und stärker erhitzte benetzte Bereiche | Geht die Austrittsbedingung über die Einlassgrundlage hinaus? |
| Säuretransportleitungen | Konzentration, Strömungsgeschwindigkeit und geschweißte Bereiche | Deckt die Korrosionsgrundlage die fertige Leitung ab? |
| Einbauten im Wäscher | Chloridhaltige Flüssigkeit und zurückgehaltene Feststoffe | Können Ablagerungen eine andere lokale Umgebung schaffen? |
| Abgaskanal oder Klappe | Kondensat und Wechsel zwischen feuchten und trockenen Bedingungen | Welche gasberührten Oberflächen werden auch benetzt? |
| Anlagen für die Zellstoff- und Papierindustrie | Bleichchemie und Reinigungszyklen | Sind alle Prozess- und Reinigungsmedien berücksichtigt? |
| Komponenten zur Seewasserkühlung | Stillstand, Spalte und biologischer Bewuchs | Bildet die Korrosionsbewertung für Seewasser die Geometrie ab? |
| Komponenten für die Öl- und Gasindustrie | Sauergaschemie, Spannung und Werkstoffzustand | Passt der spezifizierte Zustand zu den definierten Einsatzbedingungen? |
Bei Anlagen vor der Küste und auf See wird bei der Werkstoffauswahl in der Regel auch der Kontakt mit Seewasser berücksichtigt. Daten zur Spaltkorrosion in Seewasser aus einer Studie der US Navy bei LaQue Laboratories, die Haynes wiedergibt, veranschaulichen den Einfluss der Geometrie. Auch Paul Crooks Fachartikel enthält Prüfungen zur Spaltkorrosion in Seewasser. In Prüfungen bei 29°C ±3°C über 180 Tage zeigten die C276-Proben in ruhendem Wasser einen Angriff, während an den Spaltstellen bei strömendem Wasser kein Angriff auftrat. Wird dieselbe Flüssigkeit bei unterschiedlichen Expositionen betrachtet, lässt sich „hervorragende Korrosionsbeständigkeit“ besser einordnen, als wenn Seewasser als einheitliche Expositionskategorie behandelt wird.
So können in einem Kühler strömende Kanäle und eine stagnierende Dichtungskante trotz derselben Zulauftemperatur von 29°C unterschiedlichen Umgebungen ausgesetzt sein. Die hohe Beständigkeit von C276 in vielen chloridhaltigen Umgebungen spricht dafür, den Werkstoff in Betracht zu ziehen; Spaltgeometrie und Ablagerungen müssen bei der Auswahl des Bauteils ebenfalls berücksichtigt werden.
Alternativen zu C276 und ihre Abwägung
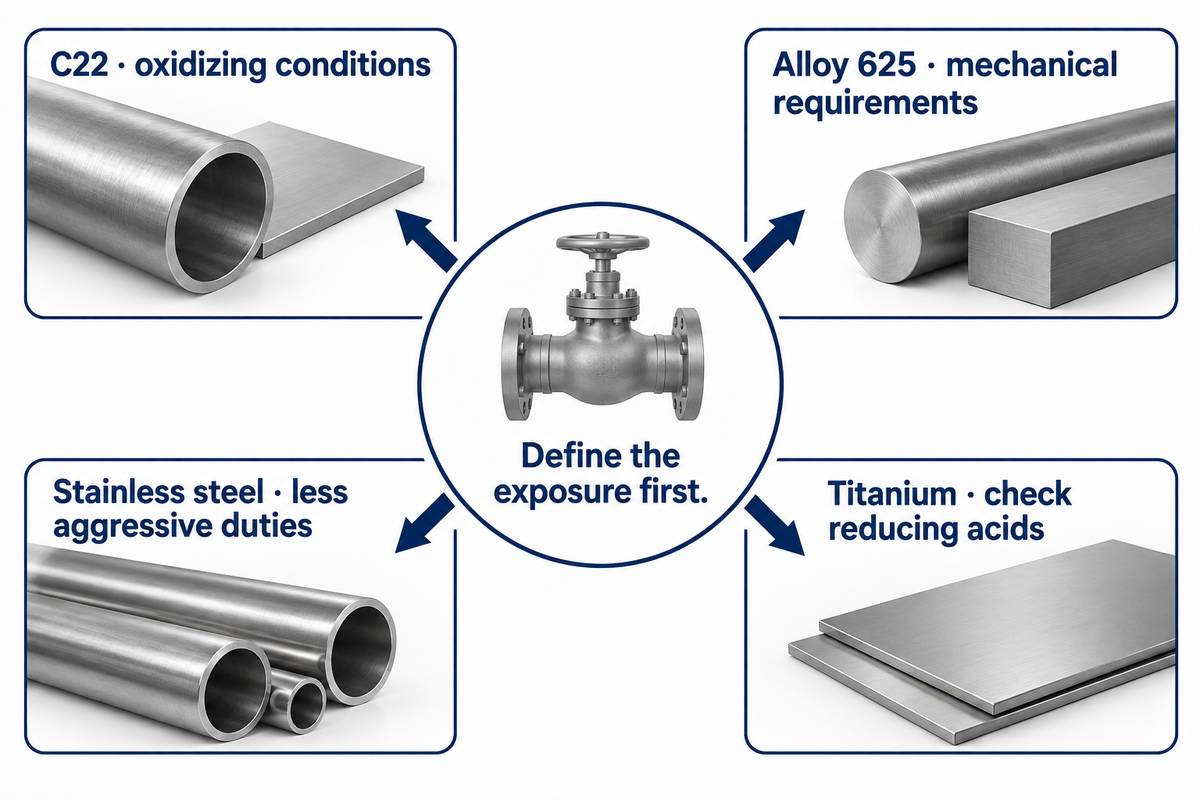
Neben C276 kommen für solche Anwendungen auch C22, Alloy 625, nichtrostende Stähle und Titan infrage. Letztlich hängt die beste Wahl von der erforderlichen mechanischen Festigkeit und der Fluidchemie ab, nicht von einer allgemeingültigen Rangfolge. Ein Werkstoff, der in einer Prüfung eine höhere Korrosionsbeständigkeit aufweist, muss aus verschiedenen Gründen, etwa wegen Fertigungskosten und -aufwand, nicht für eine andere Anwendung geeignet sein.
C22 weist in seiner nominalen Zusammensetzung mehr Chrom auf, während C276 ein anderes Verhältnis von Molybdän und Wolfram hat. Eine veröffentlichte elektrochemische Arbeit von Lloyd und Kollegen untersuchte mehrere Ni-Cr-Mo-Legierungen in entlüftetem 1.0 mol/L Natriumchlorid plus 0.1 mol/L Schwefelsäure bei 25–85°C. Bei kontrollierten Potenzialen zeigten sich Unterschiede im Verhalten der Passivschichten der Legierungen. Ein ausführlicher Vergleich Hastelloy C276 und C22 behandelt die separate Frage der Werkstoffgütenauswahl.
- C22: Ziehen Sie die chromreiche Zusammensetzung in Betracht, wenn oxidierende Bedingungen für den Einsatz maßgeblich sind.
- Alloy 625: Bewerten Sie Korrosionsverhalten und mechanische Anforderungen gemeinsam; Eigenschaften und Anwendungen von Inconel 625 werden dort ausführlicher behandelt.
- Edelstahl: Behalten Sie Edelstahl als Kandidaten bei, wenn die tatsächliche Umgebung weniger aggressiv ist und seine Korrosionsbeständigkeit den Anforderungen des Bauteils genügt.
- Titan: Ziehen Sie seine Stärken bei geeigneten Seewasseranwendungen oder oxidierenden Einsatzbedingungen in Betracht und prüfen Sie die Eignung in reduzierenden Säuren gesondert.
Sind Hastelloy und Inconel dasselbe?
Nein. Hastelloy und Inconel sind Legierungsmarken für unterschiedliche Produktportfolios. C276 wird üblicherweise unter dem Namen Hastelloy geführt; Inconel 625 bezeichnet eine andere Werkstoffgüte. Die Legierung C-276 wird unter anderem auch unter anderen Handelsnamen hergestellt. In solchen Fällen hilft die UNS-Bezeichnung bei der Identifizierung des Werkstoffs.
Für einen aussagekräftigen Vergleich sollten die betrachteten Bauteile eindeutig festgelegte Werkstoffgüten haben und denselben Einsatzbedingungen ausgesetzt sein. Ein Vergleich von „Inconel-Äquivalenten“ greift zu kurz. Weitere Einzelheiten finden Sie unter „Vergleich der Inconel- und Hastelloy-Werkstoffgüten.“ Bei beiden Legierungsfamilien müssen für den Vergleich derselben Datensätze Lösung, Zustand und Temperatur berücksichtigt werden.
In einer anderen Untersuchung zu geschmolzenen Salzen wurde bei 800°C in einer ternären Chloridschmelze für C276 eine Korrosionsrate von etwa 10 μm/Jahr ohne Luft und von 500 μm/Jahr bei Luftzutritt angegeben. Der Luftzutritt hatte in dieser Untersuchung eindeutig einen erheblichen Einfluss auf das Ergebnis. Ein Legierungsvergleich ist erst sinnvoll, wenn die Expositionsbedingungen festgelegt sind.
Die Kosten von C276 verstehen
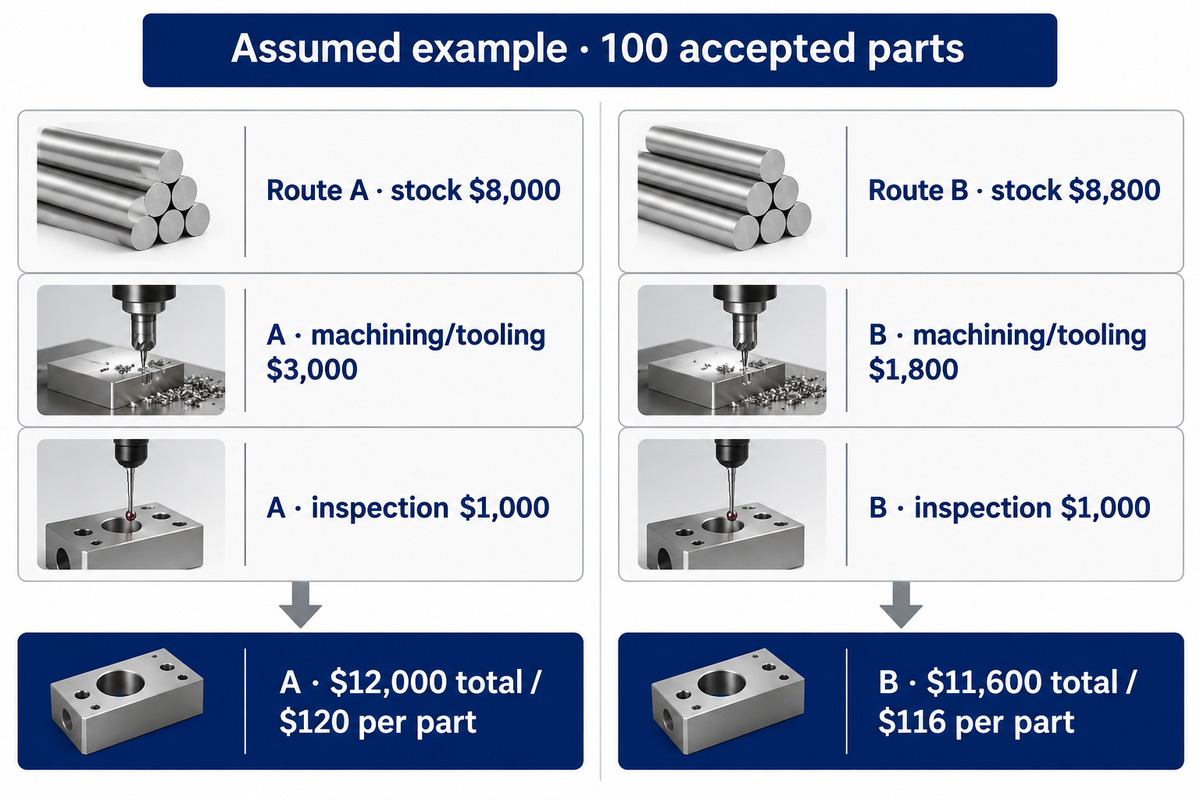
Die Gesamtkosten von C276 ergeben sich aus Rohmaterial, Produktverarbeitung, Bearbeitung, Prüfungen und der Anzahl der abgenommenen und gelieferten Bauteile. Verglichen werden kann ein zugeschnittener Rohling oder ein fertiges Bauteil. Einheitlich festgelegte Kostenpositionen ermöglichen einen realistischeren Preisvergleich für Einkauf und Finanzwesen.
Ist Hastelloy C276 teuer?
C276 ist ein hochlegierter Werkstoff. Sein Nickel-, Molybdän- und Wolframgehalt sowie der Verarbeitungsaufwand und die Anforderungen an die Bearbeitung können ihn für gewöhnliche Einsatzbereiche zu einer kostspieligen Wahl machen. Wirtschaftlich ist der Werkstoff eher, wenn das ausgewählte Bauteil seine Korrosionsbeständigkeit benötigt. Vergleichen Sie die Kosten fertiger, abnahmefähiger Teile im vorgesehenen Einsatz mit den Kosten von Teilen gleicher Abmessungen, für die auf beiden Seiten dieselben Prüfanforderungen gelten.
Ein niedriger Lagerpreis kann durch zusätzlichen Materialabtrag oder Prüfaufwand aufgehoben werden. Auch der Werkzeugverbrauch ist relevant, da Kaltverfestigung und Schneidkantenverschleiß den Fertigungslauf beeinflussen. Die im zitierten Drehversuch gemessenen Verschleißunterschiede helfen, diesen Mechanismus zu erklären. Für eine Beschaffungskalkulation sind weiterhin die Angaben des eigenen Betriebs zu Herstellungsverfahren, Zeitaufwand und Gutteilquote erforderlich.
Beispiel: Zwei Herstellungsverfahren müssen jeweils 100 abnahmefähige C276-Bauteile liefern. Verfahren A kostet $8.000 für das Lagerrohrmaterial, $3.000 für Bearbeitung und Werkzeuge sowie $1.000 für Prüfungen. Verfahren B kostet $8.800 für das Lagerrohrmaterial, $1.800 für Bearbeitung und Werkzeuge sowie $1.000 für Prüfungen. Die Gesamtkosten betragen $12.000 beziehungsweise $11,600. Auf dieselben 100 abgenommenen Teile umgelegt ergeben sich $120 und $116 pro Teil. Beim Verfahren B ist das Lagerrohrmaterial teurer, die angenommenen Gesamtkosten für fertige Teile liegen jedoch um $400 niedriger. Die Entscheidung fällt anders aus, wenn bei einem der Verfahren Nachbearbeitungsschritte nicht im Preis enthalten sind oder weniger Teile abgenommen werden.
Bei 100 abgenommenen Teilen entspricht ein Unterschied von $400 einem Betrag von $4 pro Teil. Berücksichtigen Sie beim Vergleich von Lieferantenangeboten die abgenommene Stückzahl und die enthaltenen Arbeitsschritte. Diese Rechnung ist aussagekräftiger als der Vergleich des Preises eines fertigen Bauteils mit dem Kilogrammpreis des Rohmaterials.
Der C276-Nachweis in 9 Punkten
Der C276-Nachweis in 9 Punkten verknüpft jeden Werkstoffnachweis mit einer konkreten technischen oder kaufmännischen Frage. Gehen Sie von Werkstoffgüte und Produktform aus und verfolgen Sie anschließend den Werkstoff anhand seiner Schmelzenidentität, seines Verarbeitungszustands und der Prüfungen. Ziel ist, sicherzustellen, dass das gelieferte Bauteil den Anforderungen zugeordnet werden kann, für die es bestellt wurde.
| Nachweis oder Anforderung | Darauf ist zu achten | Welche Frage wird beantwortet? |
|---|---|---|
| 1. Werkstoffbezeichnung | UNS N10276 und vereinbarte Bezeichnung | Welche Legierung wurde bestellt? |
| 2. Produktspezifikation | Produktform, Ausgabe und geltende Anforderungen | Welche Produktanforderungen gelten? |
| 3. Lieferzustand | Lösungsglühen und angegebener Verarbeitungszustand | In welchem Werkstoffzustand wurde das Material geliefert? |
| 4. Schmelzen- und Zuschnittidentität | Übereinstimmende Kennzeichnungen und Dokumentverweise | Aus welcher Schmelze stammt dieses Teil? |
| 5. Chemische Schmelzenanalyse | Gemessene Elemente und festgelegte Grenzwerte | Entspricht die angegebene Schmelzenanalyse den Anforderungen? |
| 6. Ergebnisse der mechanischen Prüfungen | Produktform, Prüfkörper, Prüftemperatur und Abnahmegrundlage | Welche Werte für Festigkeit und Dehnung gelten? |
| 7. Maßprotokoll | Gemessene Abmessungen im Vergleich zur Zeichnung oder Produktanforderung | Entspricht die Geometrie des gelieferten Teils der Bestellung? |
| 8. Vereinbarte Prüfberichte | Prüfverfahren, Prüfumfang und Abnahmekriterien | Was wurde geprüft und nach welchen Kriterien? |
| 9. Fertigung und Einsatzgrundlage | Schweißverfahren und definierte Prozesseinwirkung | Wie hängt das fertige Bauteil mit dem vorgesehenen Einsatz zusammen? |
Legierungsfamilien lassen sich anhand mehrerer gemessener Elemente durch eine positive Werkstoffidentifizierung unterscheiden. Eine Handheld-Röntgenfluoreszenzprüfung misst keinen Kohlenstoff. Bei einer Anforderung von höchstens 0.01 wt.% Kohlenstoff ist die vollständige Schmelzenanalyse jedoch der geeignete Nachweis. Verfahren, gemessene Elemente und Kennzeichnung des geprüften Teils sollten jedem Identifizierungsergebnis zugeordnet bleiben.
ASTM B575 gilt für entsprechende Platten, Bleche und Bänder. ASTM B622 gilt für nahtlos hergestellte Rohre aus Nickel- und Nickel-Kobalt-Legierungen. Im Oktober 2026 führt die offizielle ASTM-Ausschussliste B575-17(2023) und B622-26 als gültig auf. Daher müssen bei einer Anfrage zu Hastelloy-C276-Rohren die Herstellungsform und die Legierungsbezeichnung des Werkstoffs angegeben werden. Die Normen für Nickellegierungsrohre enthalten weitere Informationen zum Vergleich von Rohrnormen.
Bei der Weitergabe einer Angebotsanfrage sollten Sie fehlende Angaben einmalig bestätigen und in dieselbe Anfrage übernehmen. Verwenden Sie die folgenden Felder zusammen mit dem Betriebsbereich und der Zeichnung Ihres Bauteils.
Checkliste für die Angebotsanfrage — übernehmen Sie diese Angaben in Ihre Anfrage:
| Parameter | Empfohlener Bereich | Warum die Angabe wichtig ist | Nachweis |
|---|---|---|---|
| Metalltemperatur | Übliche Min.–Max.-Temperatur und maximale Abweichung, °C, angeben | Verknüpft Korrosions- und mechanische Daten mit den Einsatzbedingungen | Betriebsbereich |
| Säurekonzentration | Min.–Max. für Prozess und Reinigung angeben, wt.% | Erfasst Konzentrationsänderungen | Prozesschemieprotokoll |
| Zeichnungsmaße | Abmessungen und Toleranzen angeben, mm | Legt die Endgeometrie fest | Zeichnung und Maßprotokoll |
| Menge | Benötigte abnahmefähige Stückzahl oder kg angeben | Sorgt für eine einheitliche Bezugsgröße des Angebots | Bestell- und Liefermenge |
| Prüfkörper und Zustand | Produktform, Glühzustand und Prüftemperatur angeben, °C | Ordnet die angegebenen Eigenschaften der Bestellung zu | Werkstoffprüfbericht |
| Korrosionsgrundlage | Geprüfte Expositionsdauer in h und Medium angeben | Ordnet die Prüfung ihren Bedingungen zu | Relevante Prüfung oder technische Bewertung |
Wichtigste Erkenntnis
UNS N10276 bezeichnet C276; Temperatur, Chemie und Werkstoffzustand bestimmen, wie die Daten anzuwenden sind. Ein Ergebnis von 0,17 mm/y bei 38°C in 10 wt.% HCl gilt für genau diese Exposition. Berücksichtigen Sie diese Bedingungen, wenn Sie von einem Datenblatt zu einer Bauteilentscheidung übergehen.
Informationen zu Produktformen, Verarbeitungsumfang und einem auftragsbezogenen Angebot finden Sie unter Hastelloy-C276-Werkstofflieferung. Senden Sie mit Ihrer Anfrage die Zeichnung, die Menge und die definierten Einsatzbedingungen. TiAlloy informiert über das Unternehmen.
Anforderungen an C276-Werkstoff besprechen
Häufig gestellte Fragen
Ist Hastelloy C276 dasselbe wie Alloy C276?
Antwort lesen
Ja. Alloy C276 und Hastelloy C276 bezeichnen üblicherweise die nickelbasierte Werkstoffgüte UNS N10276. HASTELLOY ist eine Marke von Haynes International, während die UNS-Nummer die Legierung identifiziert. In einer Bestellung sollten außerdem die Produktspezifikation und der Lieferzustand angegeben werden, damit der gelieferte Werkstoff den vorgesehenen Anforderungen entspricht.
Wofür wird Hastelloy C276 verwendet?
Antwort lesen
Hastelloy C276 wird für Anlagen eingesetzt, die aggressiven Prozesschemikalien ausgesetzt sind, darunter Reaktoren, Wärmetauscher, Verdampfer, Wäscher und Rohrleitungen. Der Werkstoff kommt auch in Anlagen der Zellstoff- und Papierindustrie sowie in Systemen zur Schadstoffkontrolle zum Einsatz. Ingenieure wählen zunächst das medienberührte Bauteil und dessen Expositionsbedingungen aus. Die Branchenbezeichnung allein lässt die örtliche Chemie und Bauteilgeometrie offen.
Ist Hastelloy C276 magnetisch?
Antwort lesen
Lösungsglühenes C276 weist eine sehr geringe magnetische Permeabilität auf und wird üblicherweise als nichtmagnetisch beschrieben. Haynes gibt unter den genannten Prüfbedingungen eine relative Permeabilität von 1.0002 an. Ein Magnet eignet sich daher nur schlecht zur Identifizierung dieser Legierung. Werkstoffkennzeichnungen, rückverfolgbare Schmelzennachweise und eine geeignete Zusammensetzungsprüfung bieten eine verlässlichere Grundlage, um sie von anderen Werkstoffgüten zu unterscheiden.
Kann C276 durch Wärmebehandlung gehärtet werden?
Antwort lesen
C276 wird durch Kaltumformung verfestigt und nicht durch eine herkömmliche ausscheidungshärtende Wärmebehandlung. Durch Lösungsglühen wird nach geeigneter Fertigung ein duktiler Werkstoffzustand wiederhergestellt. Eine spezielle Oberflächenhärtung ist ein separates Verfahren.
Wie schweißt man Hastelloy C276?
Antwort lesen
C276 wird mit einem bewährten Schmelzschweißverfahren und einer für Verbindung, Dicke und Einsatz qualifizierten Schweißanweisung gefügt. Zu den üblichen passenden Schweißzusätzen gehören der blanke Schweißdraht ERNiCrMo-4 und die umhüllten Stabelektroden ENiCrMo-4. WIG-, MIG/MAG- und Lichtbogenhandschweißen sind bewährte Verfahren. Saubere Oberflächen, Schutzgas und kontrollierte Wärmeeinbringung tragen zur Schweißqualität bei. Für Mischverbindungen müssen die Schweißzusätze gesondert ausgewählt werden. Wenn die Korrosionsbeständigkeit für das Bauteil entscheidend ist, müssen die fertige Schweißnaht und die Wärmeeinflusszone zusammen mit dem Grundwerkstoff bewertet werden. Ein niedriger Kohlenstoff- und Siliziumgehalt erleichtert die Fertigung. Das Schweißverfahren muss außerdem Erstarrungsrisse und die besonderen Einsatzbedingungen der Verbindung berücksichtigen.
Warum sind Kohlenstoff- und Siliziumgehalt bei C276 niedrig?
Antwort lesen
Ein niedriger Kohlenstoff- und Siliziumgehalt trägt dazu bei, unerwünschte Ausscheidungen während der thermischen Zyklen beim Schweißen zu reduzieren. Das unterstützt die Korrosionsbeständigkeit im Bereich von Schweißverbindungen. Auch die Ausführung der Verbindung und eine spätere thermische Belastung sind relevant.
Erfüllt C276 automatisch die Anforderungen für den Sauergaseinsatz?
Antwort lesen
Nein. Für die Eignung von C276 im Sauergaseinsatz muss der festgelegte Produktzustand zur definierten Umgebung und zu den Projektanforderungen passen. Haynes führt NACE MR0175 und ISO 15156 als zugehörige Spezifikationen auf, doch auch ein bestelltes Bauteil hat eine konkrete Verarbeitungshistorie und Prüfgrundlage. Geben Sie die geltende Ausgabe, den Werkstoffzustand und die vereinbarten Prüfungen zusammen mit dem vom verantwortlichen Ingenieur bewerteten Einsatzbereich in der Bestellung an.
Referenzen und Quellen
- Öffentlicher Geltungsbereich von ASTM B575-17 und historischer Kontext der Produktanforderungen.
- Gültige Normen des ASTM-Unterausschusses B02.07, Status geprüft im Oktober 2026.
- Chen et al., Schadensanalyse eines C-276-Legierungsrohrs in einem kontrollierten Zersetzungsreaktor, Materials, 2022.
- Paul Crook, Korrosionsbeständige Nickellegierungen, Teil 3, Fachartikel der Steel Founders’ Society of America; Autor mit Verbindung zu Haynes.
- Lloyd et al., Passivkorrosion von Ni-Cr-Mo-Legierungen (2004); Werkstoff von Haynes gespendet, Forschung durch NSERC finanziert.
- Vignarooban et al., Dampfdruck und Korrosivität ternärer Wärmeübertragungsflüssigkeiten aus geschmolzenen Metallchloriden (2015), Originalzusammenfassung.
- Cieslak et al., Schweißmetallurgie der HASTELLOY-Legierungen C-4, C-22 und C-276 (1986), öffentliche Zusammenfassung.
- Mishra, Korrosionsuntersuchung an Grundwerkstoff und Schweißnähten einer Ni-Cr-Mo-W-Legierung, 2017, öffentliche Zusammenfassung, Verbindung zu Haynes.
- Ein datenbasierter Ansatz zur hochpräzisen Vorhersage des Werkzeugverschleißes bei der Bearbeitung von Hastelloy C276, Scientific Reports, 2026.
WARUM WIR VERÖFFENTLICHEN
Über TiAlloy
TiAlloy liefert Titan, Edelstahl, Nickellegierungen und plattierte Platten für industrielle Bestellungen mit klaren Spezifikationsvorgaben. Unsere technischen Leitfäden helfen Einkäufern dabei, Produktform, maßgebliche Norm, Prüfumfang und Freigabedokumente aufeinander abzustimmen, bevor sie Angebote vergleichen.
01Schmelzen und UmformenPlatten, Bleche, Rohre, Präzisionsrohre, Stäbe, Draht und Schmiedeteile
02BearbeitungWärmebehandlung, Oberflächenbearbeitung, Prüfung und Exportverpackung
03Nachweise prüfenAbnahmeprüfzeugnis EN 10204 Typ 3.1 und Bestelldokumente