
Kontaktieren Sie TiAlloy

PLATTIERTES BLECH / DRUCK- UND PROZESSANLAGEN
Explosionsplattiert · Walzplattiert · Großformatige Lieferung
Lieferant für plattierte Bleche Plattierter Stahl mit Edelstahl, Nickellegierung und Titan
Plattierter Stahl für Druckbehälter, Reaktoren, Wärmetauscher, Rohrböden und Prozessanlagen.
TiAlloy liefert plattierte Bleche mit Edelstahl, Nickellegierung oder Titan auf Trägerstahl aus Kohlenstoffstahl oder niedriglegiertem Stahl. Werkstoffpaarung, Abmessungen, Fertigungsroute, Prüfung und Verarbeitung werden gemeinsam als Auftragsspezifikation geprüft.
Gesamtdicke 6–150 mm
Plattierung 1,5–10 mm
Breite ≤ 4.200 mm
Länge ≤ 15.000 mm
Plattengewicht ≤ 20 t
Werkstoffsysteme
304L / 316L / 904L / 2205 / 2507
625 / 825 / C22 / C276
Ti Gr.1 / Gr.2 / Gr.7 / Gr.12
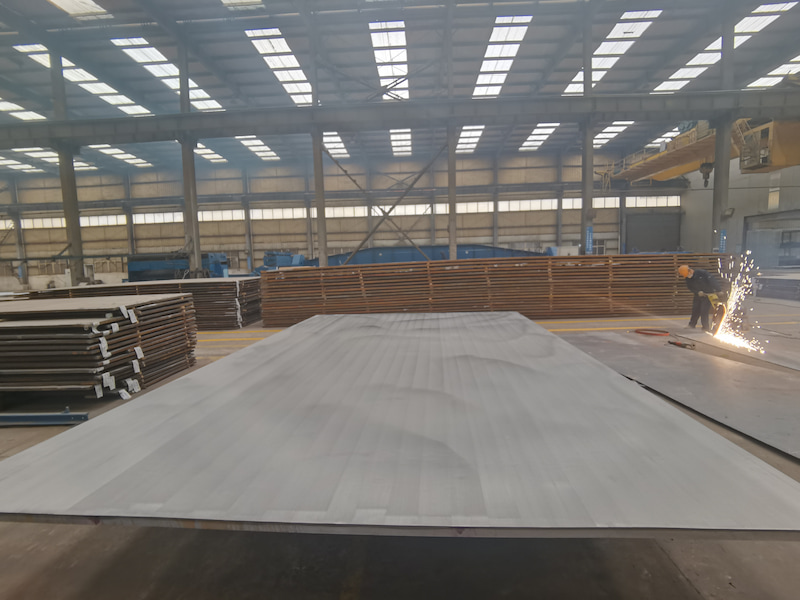 Plattierte Stahlplatte
Lieferung für Industrieprojekte
Werkstoffpaarung, Plattenabmessungen und Prüfung werden vor der Fertigung gemeinsam geprüft.
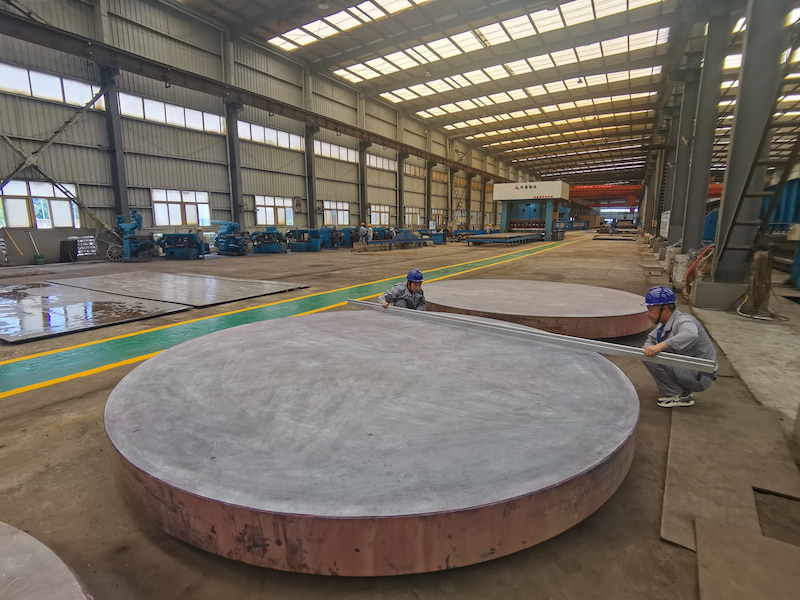 Verbundene Grenzfläche
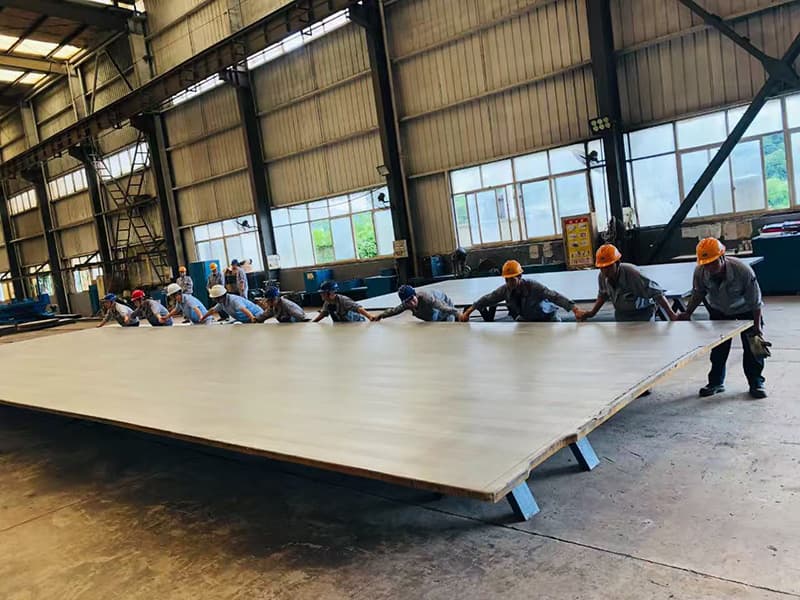 Für die Weiterverarbeitung vorbereitet
Edelstahl · Nickellegierung · plattierter Titanstahl
Endabmessungen, Fertigungsroute, Prüfung und Lieferzeit werden anhand der tatsächlichen Werkstoffpaarung und Projektspezifikation bestätigt.
PLATTIERTES BLECH
Prüfung der industriellen Anfrage
Geben Sie Plattierungsgüte, Trägerstahl, Gesamt- und Plattierungsdicke, Breite × Länge sowie Menge an.
Angebot für plattierte Bleche anfordern
Ergänzen Sie bei Bedarf Fertigungsroute, UT, mechanische Prüfungen, Wärmebehandlung, Zerspanung und Bestimmungsort.
Plattierungsmetalle / Trägerstähle
Plattierungsmetalle und Trägerstähle
Edelstahl, Nickellegierung und Titan als Plattierung lassen sich mit Trägerstählen für Druckbehälter und niedriglegierten Stählen kombinieren. Wenn eine Seite der Platte bereits festgelegt ist, prüfen wir von dieser Vorgabe ausgehend die passende Werkstoffroute.
Plattiertes Blech / Werkstoffpaarung
Die Legierung auf der Einsatzseite und der tragende Trägerstahl werden gemeinsam mit Gesamtdicke, Plattierungsdicke und den geforderten Anforderungen an die Verbindung geprüft.
Plattierungsmetalle
Gängige Projektgüten
Edelstahl
Austenitisch · DuplexNickellegierung
Ni · Ni-Cu · Ni-Cr-MoNickel / Ni-Cu: Nickel 200 · Nickel 201 · Alloy 400
Ni-Cr / Fe-Ni-Cr: Alloy 600 · 800 · 800H · 800HT · 825
Ni-Cr-Mo / hochlegiert: Alloy 625 · C22 · C276 · Alloy 59 · B2 · Alloy 20 · Alloy 28 · Alloy 31
Titan
Reaktives MetallGängige Plattierungsgüten: Grade 1 · Grade 2 · Grade 7 · Grade 12. Andere Titangüten können anhand der geforderten Werkstoffpaarung und Fertigungsroute geprüft werden.
Trägerstähle
Konstruktionsgrundplatte
Druckbehälterstahl aus Kohlenstoffstahl
A/SA516 Gr.60 · Gr.65 · Gr.70
A/SA285 Gr.C
Cr-Mo-Druckbehälterstahl
A/SA387 Gr.11 Cl.2 · Gr.12 Cl.2 · Gr.22 Cl.2
Weitere projektspezifische Trägerstähle
ASTM A283 · ASTM A36 · weitere festgelegte Trägerstähle aus Kohlenstoffstahl oder niedriglegiertem Stahl.
Typische Werkstoffpaarungen
316L / SA516 Gr.70 · Alloy 625 / SA516 Gr.70 · C276 / SA516 Gr.70 · Titan Grade 2 / Druckbehälterstahl.
Plattierung × Träger / Gängige Anfragekombinationen
Gängige Werkstoffpaarungen für plattierte Bleche
Die meisten Anfragen nennen zwei Güten statt nur allgemein „plattiertes Blech“. Wählen Sie unten die Plattierungsfamilie aus, um die Werkstoffpaarungen zu sehen, die wir bei Projekten für Druckbehälter und Prozessanlagen häufig prüfen.
Werkstofffamilie
Edelstahl als Plattierung
Werkstoffgüte → Trägerstahl
304L
SA516 Gr.70
SA516 Gr.70
321
SA516
347
SA516
904L
SA516
SA516
SA516
Typische Anfrage
„Plattiertes Blech 316L / SA516 Gr.70“ reicht für den Einstieg in die Werkstoffprüfung; Gesamtdicke, Plattierungsdicke und Plattenabmessungen können in derselben Anfrage nachgereicht werden.
Nickellegierung als Plattierung
Werkstoffgüte → Trägerstahl
Alloy 625
SA516
Alloy 825
SA516
Alloy C22
SA516
Alloy C276
SA516
Alloy 600
SA516
Alloy 400
Kohlenstoffstahl
Typische Anfrage
Anfragen zu plattierten Blechen aus Alloy 625 / SA516 und plattiertem Stahl mit C276 sollten die Güte des Trägerstahls nennen, sofern diese bereits durch die Behälter- oder Projektspezifikation festgelegt wurde.
Titan als Plattierung
Werkstoffgüte → Druckbehälter-Trägerstahl
Titan Grade 1
Druckbehälterstahl
SA516 / projektspezifisch festgelegter Stahl
Titan Grade 7
Druckbehälterstahl
Titan Grade 12
Druckbehälterstahl
Typische Anfrage
Bei einer Anfrage zu plattiertem Blech aus Titan Grade 2 / SA516 geben Sie bitte die genaue SA516-Güte an, sofern bekannt, sowie Gesamtdicke, Titandicke und Plattengröße.
Werkstoffpaarung
Edelstahl / Stahl
Eine Edelstahlplattierung auf Druckbehälterstahl wird häufig für Prozessbehälter, Tanks und Anlagen unter allgemeinen Korrosionsbedingungen spezifiziert.
Anfrageformat
Plattierungsgüte / Trägergüte
Als Nächstes bestätigen
Gesamt- und Plattierungsdicke / B × L
Weitere Werkstoffrouten
Dies sind gängige Beschaffungskombinationen, aber nicht die Grenzen der verfügbaren Paarungen. Weitere Plattierungs- und Trägergüten können anhand der geforderten Fertigungsroute, Abmessungen und Projektspezifikation geprüft werden.
Abmessungen / Dicke / Gewicht plattierter Bleche
Abmessungen und typischer Lieferbereich plattierter Bleche
Sie möchten wissen, ob eine bestimmte Größe für ein plattiertes Blech umsetzbar ist? Beginnen Sie mit der Werkstoffpaarung, Gesamtdicke, Plattierungsdicke und den gewünschten Plattenabmessungen. Die folgenden Bereiche geben unseren typischen veröffentlichten Lieferumfang für plattierte Bleche aus Edelstahl, Nickellegierung und Titan wieder.
Typischer veröffentlichter Lieferbereich
Edelstahl · Nickellegierung · Titan
| Plattierungsfamilie | Gesamtdicke | Plattierungsdicke | Breite | Länge | Gewicht je Platte |
|---|---|---|---|---|---|
| Edelstahl Austenitisch / Duplexstahl / hochlegiert | 6–150 mm | 1,5–10 mm | Bis zu 4.200 mm | Bis zu 15.000 mm | Bis zu 20 t |
| Nickellegierung 625 / 825 / C22 / C276 / weitere | 6–150 mm | 1,5–10 mm | Bis zu 4.200 mm | Bis zu 15.000 mm | Bis zu 20 t |
| Titan Grade 1 / 2 / 7 / 12 | 6–150 mm | 1,5–10 mm | Bis zu 4.200 mm | Bis zu 15.000 mm | Bis zu 20 t |
Typischer Bereich
Der typische veröffentlichte Lieferbereich für plattierte Bleche beträgt 6–150 mm Gesamtdicke, 1,5–10 mm Plattierungsdicke, bis zu 4.200 mm Breite, bis zu 15.000 mm Länge und bis zu 20 t je Platte. Größere, dickere oder schwerere Projektplatten können anhand der tatsächlichen Werkstoffpaarung, Fertigungsroute und Anforderungen an die Weiterverarbeitung geprüft werden.
Plattenausführung und Lieferung
Gemeinsam mit den gewünschten Abmessungen bestätigen
Plattierungsanordnung
Einseitig plattiert · Beidseitig plattiert
Plattengeometrie
Rechteckige Platte · Formplatte · Zuschnitt auf Maß
Lieferung für Großprojekte
Übergroße plattierte Platte · Dickblech · projektspezifische Abmessungen
Normenregister für plattierte Bleche
ASTM- / ASME-Normen für plattierte Bleche
Beginnen Sie mit der Werkstofffamilie der Plattierung und bestätigen Sie anschließend den Trägerstahl und die im Projekt geltende Spezifikation. Eine Gütebezeichnung allein legt nicht die vollständigen Anforderungen an die Beschaffung plattierter Bleche fest.
A263
ASTM
Plattiertes Blech mit Chrom-Edelstahl
Erfasst Grundplatten aus Kohlenstoffstahl oder niedriglegiertem Stahl, die auf einer oder beiden Seiten durchgehend mit Chrom-Edelstahl plattiert sind.
ASME-Route
SA-263
Chrom-Edelstahlplattierung
A264
ASTM
Plattiertes Blech mit Chrom-Nickel-Edelstahl
Erfasst Grundplatten aus Kohlenstoffstahl oder niedriglegiertem Stahl, die für Anwendungen mit plattiertem Blech durchgehend mit Chrom-Nickel-Edelstahl verbunden sind.
ASME-Fertigungsroute
SA-264
Chrom-Nickel-Edelstahl
A265
ASTM
Plattiertes Stahlblech mit Nickel und Nickelbasislegierung
Erfasst Grundplatten aus Kohlenstoffstahl oder niedriglegiertem Stahl, die auf einer oder beiden Seiten durchgehend mit Nickel oder einer Nickelbasislegierung plattiert sind.
ASME-Fertigungsroute
SA-265
Nickel / Nickelbasislegierung
B898
ASTM
Plattiertes Blech mit reaktiven und hochschmelzenden Metallen
Erfasst plattierte Bleche mit Titan, Zirkonium, Tantal, Niob oder deren Legierungen. Bei TiAlloy-Projekten ist Titan hier die wichtigste Route für plattierte Bleche mit reaktivem Metall.
Werkstoffroute
Titan
Plattiertes Blech mit reaktivem Metall
Normen für Trägerplatten
Separate Anforderung an den Grundwerkstoff
A/SA516
Druckbehälterblech aus Kohlenstoffstahl. Gängige Trägergüten sind Grade 60, Grade 65 und Grade 70.
A/SA285
Druckbehälterblech aus Kohlenstoffstahl. Grade C kann als tragender Trägerwerkstoff festgelegt werden.
A/SA387
Cr-Mo-Druckbehälterblech, einschließlich projektspezifischer Ausführungen wie Grade 11, Grade 12 und Grade 22 Class 2.
Kurzübersicht der Normenroute
Bei der Beschaffung plattierter Bleche regeln ASTM A263 / ASME SA-263 die Plattierung mit Chrom-Edelstahl; ASTM A264 / ASME SA-264 die Plattierung mit Chrom-Nickel-Edelstahl; ASTM A265 / ASME SA-265 die Plattierung mit Nickel und Nickelbasislegierungen. ASTM B898 erfasst plattierte Bleche mit reaktiven und hochschmelzenden Metallen, einschließlich Titan. Die Spezifikation der Trägerplatte, etwa A/SA516, A/SA285 oder A/SA387, bleibt ein separater Teil der Beschaffungsanforderung.
Fertigungsrouten
02
Explosions- und walzplattierte Bleche
Bei einigen Anfragen ist die Fertigungsroute für die Verbindung bereits festgelegt. Andere nennen nur Plattierungslegierung, Trägerstahl, Dicke und Projektnorm. Anhand dieser Angaben können wir die Fertigungsroute prüfen, statt jede Werkstoffpaarung zwingend demselben Verfahren zuzuordnen.
EX / Festkörper
Explosionsplattieren
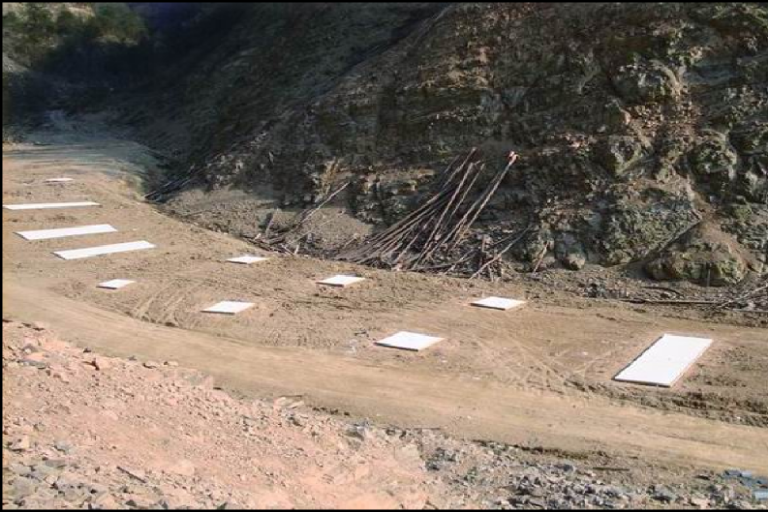 Standort für Explosionsplattieren
Bei explosionsplattiertem Blech wird kontrollierte Explosionsenergie eingesetzt, um die vorbereitete Plattierungsplatte gegen die Trägerplatte zu beschleunigen und eine metallurgische Festkörperbindung herzustellen.
In Spezifikationen und bei der Beschaffung wird Explosionsplattieren auch als Explosionsschweißen bezeichnet. Die Route wird anhand der tatsächlichen Metallpaarung, Plattengeometrie und geforderten Abnahmekriterien geprüft.
Fertigungsroute für explosionsplattierte Bleche
Typischer Prozessablauf
- 01 Oberflächenvorbereitung
- 02 Anordnung von Plattierung und Träger
- 03 Kontrollierter Abstand
- 04 Sprengstoffanordnung und Detonation
- 05 Hochgeschwindigkeitsaufprall
- 06 Metallurgische Verbindung
- 07 Richten und Wärmebehandlung nach Bedarf
- 08 Endprüfung
RB / Grobblechwalzwerk
Walzplattieren
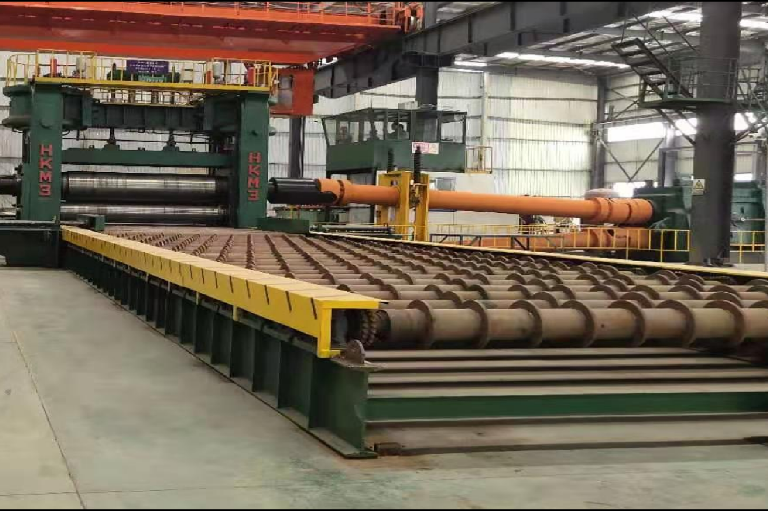 Blechwalzwerk / Walzplattieren
Walzplattierte Bleche werden aus vorbereiteten und zusammengefügten Metallen hergestellt. Diese werden erwärmt und durch Walzen reduziert, bis die erforderliche metallurgische Verbindung entsteht.
Die genaue Art des Zusammenfügens, der Erwärmungszyklus, die Walzreduzierung, Wärmebehandlung und Endbearbeitungsroute hängen von der Werkstoffpaarung, Gesamtdicke, dem Plattierungsverhältnis und der maßgeblichen Projektspezifikation ab.
Fertigungsroute für walzplattierte Bleche
Typischer Prozessablauf
- 01 Vorbereitung der Plattenoberfläche
- 02 Aufbau aus Plattier- und Trägerwerkstoff
- 03 Kontrolliertes Erwärmen / Wiedererwärmen
- 04 Walzreduzierung im Grobblechwalzwerk
- 05 Metallurgische Verbindung
- 06 Wärmebehandlung nach Bedarf
- 07 Richten und Fertigbearbeitung
- 08 Endprüfung
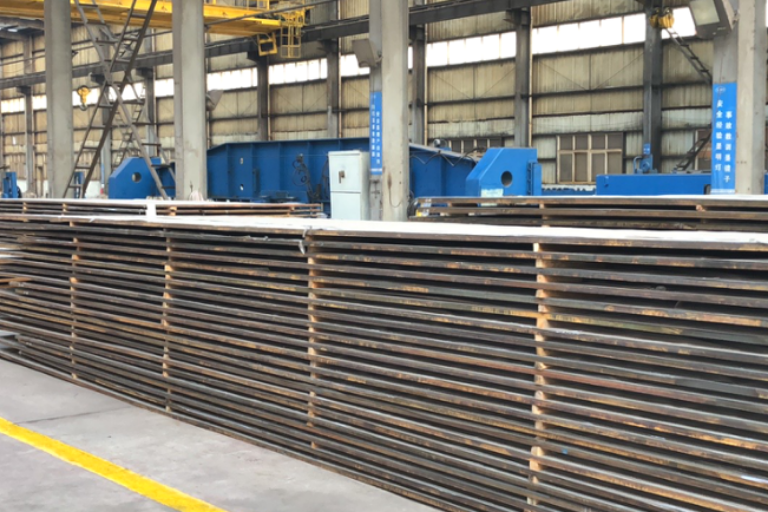 Richten / Fertigbearbeitung nach dem Verbinden
Projektspezifische Fertigungsroute
Explosionsplattieren + Walzen / kombinierte Route
Wenn Werkstoffpaarung und Projektspezifikation dies zulassen, kann auch eine kombinierte Route geprüft werden. Auf eine Stufe mit Explosionsplattieren können Walzen, thermische Bearbeitung, Richten oder weitere nachgelagerte Arbeitsschritte folgen. Die tatsächliche Abfolge wird für den Auftrag bestätigt und nicht allein aus der Legierungsbezeichnung abgeleitet.
Fertigungsroute für die Verbindung
Bei explosionsplattiertem Blech erzeugen kontrollierte Detonation und Hochgeschwindigkeitsaufprall eine metallurgische Festkörperbindung. Bei walzplattiertem Blech entsteht die Verbindung durch vorbereitete und zusammengefügte Metalle, kontrolliertes Erwärmen und Walzreduzierung. Die endgültige Auswahl der Fertigungsroute hängt von Werkstoffpaarung, Plattenabmessungen, Plattierungsverhältnis, Projektnorm und erforderlicher Weiterverarbeitung ab.
Fertigung / Verarbeitung / Endfreigabe
Fertigungs- und Endbearbeitungsroute für plattierte Bleche
Eine typische Fertigungsroute für plattierte Bleche umfasst Werkstoffprüfung und Oberflächenvorbereitung, Zusammenfügen, Verbinden, gegebenenfalls Wärmebehandlung, Richten, Schneiden, Oberflächenbearbeitung, Prüfung, Kennzeichnung und Exportverpackung.
Auftragskontrolle
Die genaue Abfolge wird anhand von Plattierung, Trägerstahl, Plattengröße, Fertigungsroute, maßgeblicher Norm und Umfang der nachgelagerten Verarbeitung bestätigt.
Fertigungsablauf
Prüfen Vorbereiten Zusammenfügen Verbinden Behandeln Richten Schneiden Fertigbearbeiten Prüfen Kennzeichnen Verpacken
Phase A / Vor dem Verbinden
Werkstoffkontrolle
Werkstoffprüfung
Plattierung und Trägerstahl werden anhand der bestellten Güte, Herkunftsnachweise und erforderlichen Schmelzen- oder Loskennzeichnung geprüft.
Oberflächenvorbereitung
Die Verbindungsflächen werden auf den Zustand vorbereitet, den die gewählte Route für Explosionsplattieren, Walzplattieren oder eine Kombination erfordert.
Zusammenfügen
Plattierungsplatte und tragende Grundplatte werden entsprechend dem freigegebenen Verbindungsplan positioniert und zusammengefügt.
Phase B / Verbinden
Verbinden und Behandeln
Verbinden
Die metallurgische Verbindung entsteht über die für Werkstoffpaarung und Projektspezifikation bestätigte Fertigungsroute.
Wärmebehandlung
Eine thermische Behandlung erfolgt, wenn sie aufgrund der Werkstoffpaarung, des Plattenzustands, der Spezifikation oder der anschließenden Fertigungsroute erforderlich ist.
Richten
Plattengeometrie und Ebenheit werden vor der endgültigen Maßbearbeitung, Oberflächenbearbeitung und Freigabeprüfung korrigiert.
Phase C / Nach dem Verbinden
Fertigbearbeitung und Freigabe
Schneiden
Platten können im vereinbarten Verarbeitungsumfang besäumt oder auf die bestellte Größe, Kontur oder ein Zerspanungsaufmaß zugeschnitten werden.
Schleifen / Fertigbearbeitung
Planschleifen und Fertigbearbeitung der Oberfläche erfolgen, wenn dies laut Beschaffungsspezifikation oder Fertigungsanforderung erforderlich ist.
Prüfung
Abmessungen, sichtbarer Zustand, Verbundintegrität und festgelegte Prüfungen werden anhand des vereinbarten Prüfumfangs kontrolliert.
Kennzeichnung
Die erforderliche Kennzeichnung bleibt erhalten oder wird übertragen, damit die fertige Platte weiterhin mit Herkunfts- und Prüfunterlagen verknüpft ist.
Exportverpackung
Plattenflächen und Kanten werden geschützt und die Versandkennzeichnung anhand des bestätigten Bestimmungsorts und Auftragsumfangs vorbereitet.
Lückenlose Kontrolle
Rückverfolgbarkeit von Schmelze / Los
01 Ausgangswerkstoff
02 Schmelze / Los
03 Verbundplatte
04 Verarbeitete Platte
05 Prüfunterlagen
06 Endkennzeichnung
07 Packliste
Fertigungsnachweise
Verarbeitung und Fertigbearbeitung plattierter Bleche
Diese Prozessbilder veranschaulichen die Fertigungsroute, ersetzen aber nicht die Beschaffungsspezifikation. Der tatsächliche Umfang von Verbinden, Verarbeitung und Prüfung wird für jeden Auftrag bestätigt.
01 / VERBINDEN
Explosionsplattieren
02 / WALZEN
Walzen und Verbinden
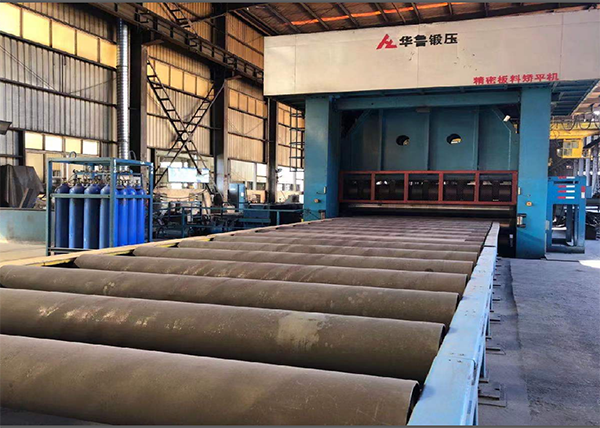 03 / RICHTEN
Richten und Fertigbearbeitung
Prozesshinweis
Nicht jeder Auftrag für plattierte Bleche umfasst dieselben Arbeitsschritte in genau derselben Reihenfolge. Fertigungsroute, Wärmebehandlung, Schneiden, Schleifen, Prüfung und Fertigbearbeitung werden anhand von Werkstoffpaarung, Abmessungen, maßgeblicher Spezifikation, technischer Zeichnung und angebotenem Lieferumfang bestätigt.
Endgültige Lieferroute / auftragsspezifische Freigabe
Der Verarbeitungsumfang richtet sich nach der Bestellung.
TiAlloy koordiniert im Rahmen des angebotenen Lieferumfangs das zuständige Ausgangswerk, die Fertigungsroute für die Verbindung, qualifizierte Verarbeitung, Prüfanforderungen und Freigabedokumentation. Dies bedeutet nicht, dass jeder Fertigungsschritt in einer einzigen TiAlloy-eigenen Anlage stattfindet.
Verbundintegrität / Prüfung / Dokumentenfreigabe
Verbundintegrität und Prüfung plattierter Bleche
Für ein EPC-Team oder einen Behälterbauer ist nicht entscheidend, ob ein plattiertes Blech als „hochwertig“ bezeichnet wird. Entscheidend ist, was gescannt und geprüft wurde, welche Abmessungen kontrolliert wurden und welche Unterlagen mit der Platte freigegeben werden.
Vor der Freigabe
Legen Sie vor der Fertigung oder Endprüfung die maßgebliche Spezifikation für das plattierte Blech, die UT-Abnahmeanforderung, mechanische Prüfungen, Maßkontrollen, den Zeugnisumfang und gegebenenfalls Zeugenpunkte für den Besteller oder Dritte fest.
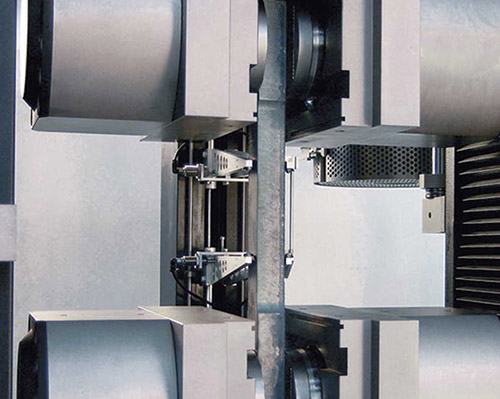
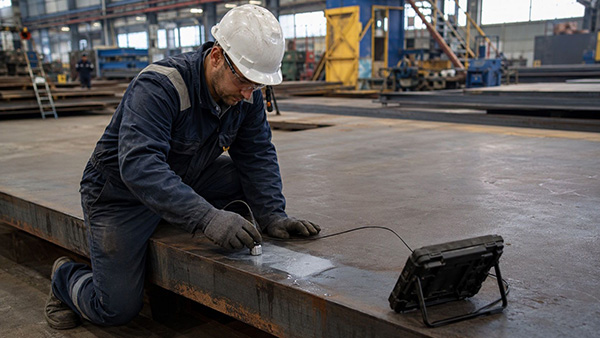 01 / UT
Ultraschallprüfung
 02 / SCHERUNG
Scher- / Verbundprüfprobe
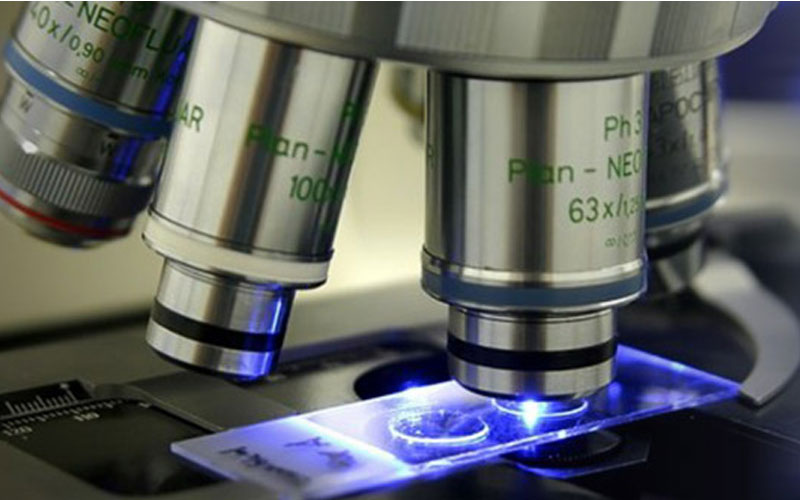 03 / GRENZFLÄCHE
Untersuchung der Grenzfläche
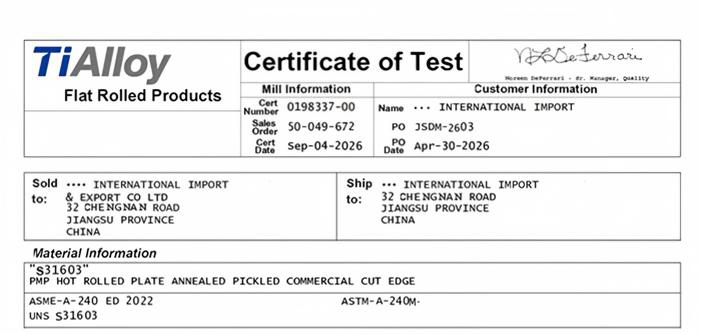 04 / DOKUMENTATION
Dokumentenfreigabe
Grundlage der Anforderungen
Maßgebliche Norm
Laut Spezifikation erforderlich
Ergänzungsprüfung
Falls spezifiziert
Produkt / Projekt
Gegebenenfalls
Unabhängiger Zeuge
Bei Bestellung
Prüffreigabeunterlagen
Möglicher Umfang der Prüfung
Das Prüfpaket richtet sich nach der tatsächlichen Werkstoffpaarung, der Norm für das plattierte Material, der Plattengeometrie und der Bestellung. Zusatzprüfungen werden nicht als allgemeine Anforderungen für jede plattierte Platte dargestellt.
01 / Verbund
Verbundintegrität
Die Ultraschallprüfung dient dazu, die Kontinuität des Verbunds zu bewerten und meldepflichtige ungebundene Bereiche zu erkennen. Scher- oder Verbundprüfungen liefern bei Bedarf mechanische Nachweise für den Verbund zwischen Plattierung und Grundwerkstoff.
Ultraschallprüfung des Verbunds
Erkennung ungebundener Bereiche
Scherprüfung
Verbundfestigkeit
Abnahmekriterium
Maßgebliche Plattierungsspezifikation / Bestellung
02 / Mechanik
Mechanische Prüfungen und Grenzflächenprüfungen
Zug-, Biege-, Kerbschlag- oder zusätzliche Prüfungen der Verbundzone werden nur dann einbezogen, wenn die geltende Norm, die Projektspezifikation oder die Bestellanforderung dies vorsieht. Eine metallografische Untersuchung kann ergänzt werden, wenn die Grenzfläche selbst dokumentiert werden muss.
Zugprüfung
Biegeprüfung
Kerbschlagprüfung
Makroschliff
Mikroschliff
Anforderung
Gegebenenfalls / falls spezifiziert
03 / Werkstoff
Werkstoffprüfung
Die chemische Zusammensetzung wird anhand der geltenden Spezifikationen für Plattierwerkstoff und Grundwerkstoff geprüft. Eine PMI-Prüfung kann ergänzt werden, wenn die Bestellung eine Überprüfung der gelieferten Werkstoffgüte verlangt; sie ersetzt nicht die im MTC zertifizierte chemische Analyse.
Chemische Analyse des Plattierwerkstoffs
Chemische Analyse des Grundwerkstoffs
Schmelze / Los
PMI-Prüfung bei entsprechender Spezifikation
Kontrolle
Werkstoffnorm + Prüfplan
04 / Geometrie
Abmessungen und Oberfläche
Bei der Prüfung können Gesamtdicke, Plattierungsdicke, Breite, Länge, Ebenheit, Oberflächenzustand und Fertigmaße der Platte gemäß den geltenden Bestelltoleranzen erfasst werden.
Gesamtdicke
Plattierungsdicke
Breite / Länge
Ebenheit
Oberfläche
Abnahme
Geltende Norm / Zeichnungstoleranz
05 / Freigabe
Dokumentation und Abnahmebegleitung
Die abschließende Freigabe kann das vereinbarte MTC oder MTR, Prüfberichte, Schmelzen- oder Plattenkennzeichnung sowie zusätzliche Unterlagen zur unabhängigen Prüfung umfassen, sofern dies Bestandteil der Bestellung ist.
MTC / MTR
Prüfberichte
Plattenkennzeichnung
Prüfung durch Dritte
Dokumente
Gemäß Bestellung / falls spezifiziert
Zertifikatskontrolle
Prüfdokumente
MTC / MTR
Werkstoffidentität, chemische Zusammensetzung, mechanische Prüfergebnisse und weitere anwendbare dokumentierte Ergebnisse für die gelieferte Platte.
EN 10204 3.1
Wird mitgeliefert, wenn die Bestellung ein Abnahmeprüfzeugnis 3.1 für den betreffenden Werkstoff und Prüfumfang verlangt.
EN 10204 3.2
Muss vor der Angebotserstellung spezifiziert werden, wenn gemäß dem vereinbarten Zertifizierungsweg eine Abnahme durch den Besteller oder eine unabhängige Validierung erforderlich ist.
Prüfung durch Dritte
Zeugenpunkte, Haltepunkte, Dokumentenprüfung oder unabhängige Prüfungen können koordiniert werden, wenn sie im Voraus festgelegt sind.
Prüfzusammenfassung
Die Prüfung plattierter Platten umfasst die Überprüfung der Verbundkontinuität, bei Bedarf mechanische Prüfungen, Kontrollen der Werkstoffidentität und chemischen Zusammensetzung, Maßprüfungen sowie die Freigabe der Dokumentation. Mit Ultraschallprüfungen werden ungebundene Bereiche erkannt; Scherprüfungen können die Verbundfestigkeit bestätigen, wenn die maßgebliche Spezifikation oder Bestellung dies verlangt. Das genaue Prüfpaket ist auf die Werkstoffpaarung, die Plattierungsnorm und die Projektanforderungen abzustimmen.
QS- / Prüfunterlagen
Legen Sie den Prüfumfang vor der Freigabe der Platte fest.
Geben Sie mit der RFQ die Werkstoffpaarung, Plattierungsspezifikation, Plattengröße, Anforderungen an UT oder mechanische Prüfungen, Zertifikatstyp und etwaige Zeugenpunkte für Dritte an.
Lieferung fertigungsbereiter Platten / zeichnungsbasierte Bearbeitung
Lieferung fertigungsbereiter plattierter Platten
Die Bestellung kann mit einer vollständig plattierten Platte abgeschlossen werden oder auch einen Zuschnitt, einen geformten Boden oder Mantelschuss, ein plattiertes Rohrbodenblech oder ein bearbeitetes Bauteil umfassen. Die Bearbeitung richtet sich nach der Fertigteilzeichnung und wird nicht als allgemeine, separate Dienstleistung behandelt.
Ausgangswerkstoff
Unbearbeitete plattierte Platte
Fertigungsausgangsmaterial
Ausgangspunkt ist die verbundene Platte. Gefertigt wird nach Zeichnung.
Zuerst werden Werkstoffpaarung, Gesamtdicke, Plattierungsdicke, Plattengröße und Verbundzustand bestätigt. Anschließend kann die Platte je nach angebotenem Fertigungsumfang zugeschnitten, umgeformt oder zerspant werden.
Ausgangsteil
Vollformatplatte / Zuschnitt
Kontrolle
Zeichnung + Prüfumfang
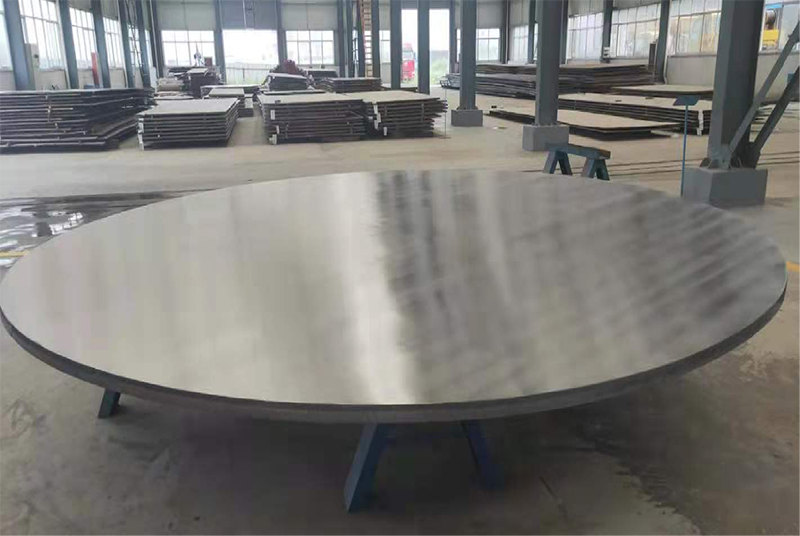 Zuschnitt / Profil / Kante
Ausgabe 01 / Flachbearbeitung
Plattierte Platte nach Maß zugeschnitten
Vollformatplatten können als rechteckige Zuschnitte, runde Zuschnitte oder nach Zeichnung gefertigte Profile mit den geforderten Kanten-, Oberflächen- und Maßzuständen geliefert werden.
Form
Zuschnitt nach Maß / Kontur
Platte
Richten / Schleifen
Kante
Vorbereitung / Anfasen
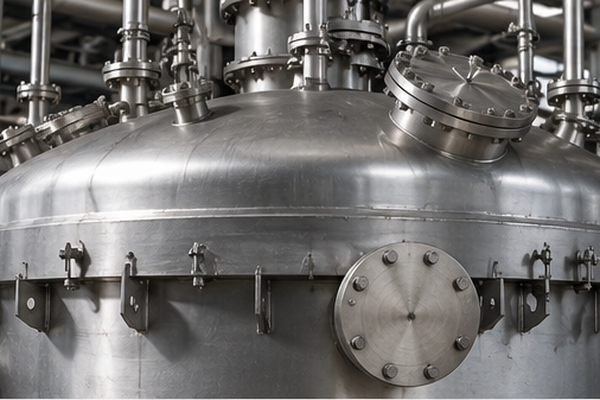 Umformen / Walzen / Besäumen
Ausgabe 02 / Umgeformtes Produkt
Plattierte Böden und Mantelschüsse
Wenn Werkstoffpaarung und Fertigungsverfahren es zulassen, kann die verbundene Platte zu gewölbten Böden, zylindrischen Mantelschüssen oder anderen gekrümmten Plattengeometrien weiterverarbeitet werden.
Umformung
Boden / Mantel / Zylinder
Endbearbeitung
Besäumen / Kante / Anfasen
Prüfung
Geometrie / Verbund nach Bedarf
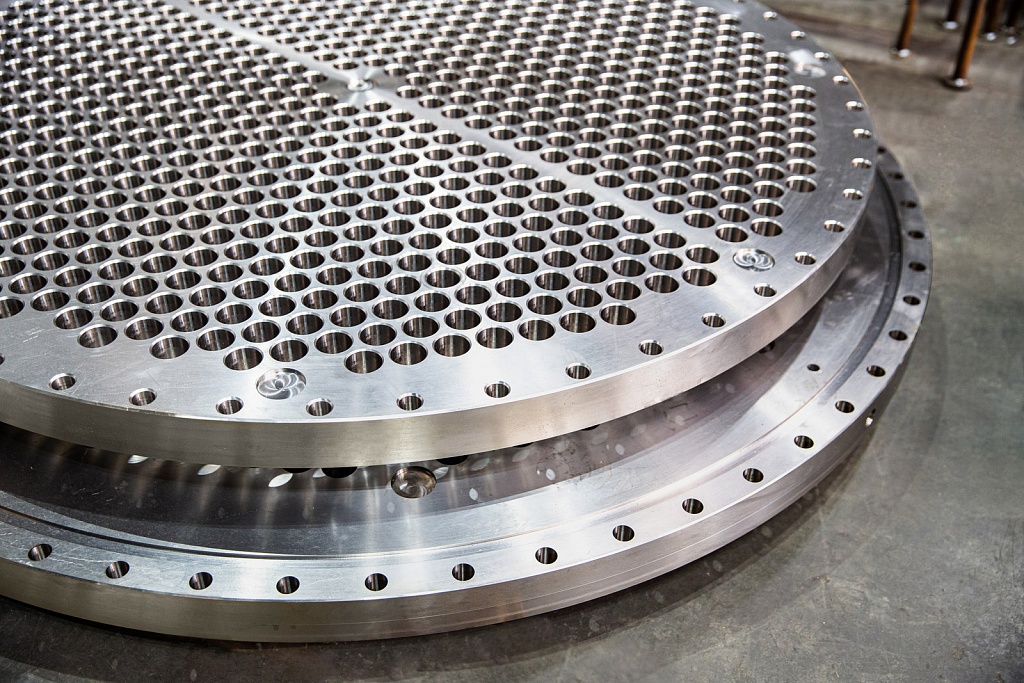 Bohren / Nuten / Plandrehen
Ausgabe 03 / Präzisionsbearbeitung
Plattierte Rohrböden
Rohrböden können als Verbund-Rundzuschnitt geliefert, gebohrt und fertigbearbeitet werden. Lochbild und Zerspanung richten sich direkt nach der Zeichnung des Bestellers.
Bohrungen
Bohren / Ausdrehen / Nuten
Planfläche
Plandrehen
Freigabe
Maßprüfung
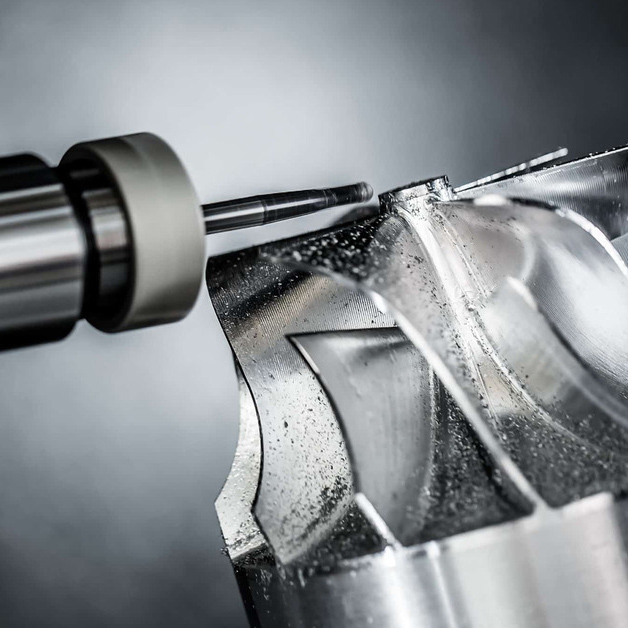 CNC / Bohren / Ausdrehen / Plandrehen
Ausgabe 04 / Zeichnungsbasierte Zerspanung
Bearbeitete plattierte Bauteile
Nach Zeichnung gefertigte plattierte Teile können bearbeitete Flächen, Bohrungen, Ausdrehungen, Nuten und vorbereitete Kanten umfassen. Bearbeitungszugabe und Fertigtoleranzen werden vor der Bearbeitung vereinbart.
CNC
Fräsen / Bohren / Ausdrehen
Oberfläche
Planfläche / Schleifen / Kante
Kontrolle
Bezug / Toleranz / Bericht
Umfang der Fertigungsbearbeitung
Die Bearbeitung kann in das Angebot für die plattierte Platte aufgenommen werden, wenn die erforderliche Fertiggeometrie, Toleranz und der Prüfumfang zur Prüfung vorliegen.
01 / Platte
Schneiden
02 / Form
Konturschneiden
03 / Geometrie
Richten
04 / Oberfläche
Schleifen / Endbearbeitung
05 / Kante
Kantenvorbereitung
06 / Schweißvorbereitung
Anfasen
07 / CNC
CNC-Zerspanung
08 / Bearbeitungsmerkmale
Bohren / Ausdrehen / Plandrehen
Zeichnungsvorgaben
Plattierwerkstoff + Grundwerkstoff
Gesamtdicke
Plattierungsdicke
Ausgangsplattengröße
Fertiggeometrie
Bearbeitungszugabe
Bezug / Toleranzen
Oberfläche / Kante
Prüfumfang
Lieferung fertigungsbereit
Fertigungsbereite plattierte Platten können als maßgeschnittene Platten, umgeformte plattierte Böden oder Mantelschüsse, plattierte Rohrböden und nach Zeichnung bearbeitete plattierte Bauteile geliefert werden. Der bestätigte Angebotsumfang kann Schneiden, Richten, Schleifen, Oberflächenbearbeitung, Kantenvorbereitung, Anfasen, Konturschneiden, CNC-Zerspanung, Bohren, Ausdrehen und Plandrehen umfassen.
Zuständigkeit für die Fertigung
Je nach Bestellung kann die Fertigung im Lieferwerk oder bei einem qualifizierten Bearbeitungspartner erfolgen. TiAlloy koordiniert das gelieferte Material, die Fertigungsanforderungen, den Prüfumfang und die im Angebot festgelegten abschließenden Freigabedokumente. Die Auflistung eines Verfahrens bedeutet nicht, dass jeder Arbeitsschritt in einer TiAlloy-eigenen Anlage ausgeführt wird.
Fertigungsbereit
PLATTIERT
Senden Sie die Fertigteilzeichnung mit der RFQ für die plattierte Platte.
Geben Sie Werkstoffpaarung, Ausgangsplattengröße, Gesamt- und Plattierungsdicke, Fertiggeometrie, Bearbeitungszugabe, Toleranzen, Oberflächenanforderungen und Prüfumfang an, damit Werkstoff und Fertigung gemeinsam geprüft werden können.
Anwendungen / Prozessanlagen / Werkstoffsysteme
Anwendungen plattierter Platten in Reaktoren, Behältern und Wärmeübertragungsanlagen
Plattierte Platten kommen zum Einsatz, wenn Hersteller von Druckgeräten oder Prozessanlagen eine korrosionsbeständige Einsatzoberfläche in Verbindung mit einer tragenden Grundplatte benötigen. Anlagenaufgabe, Prozessmedium, Temperatur, Druck und Fertigungsanforderungen bestimmen das Plattierungssystem.
 Prozessanlagen
, bei denen die Einsatzoberfläche das Plattierungssystem bestimmt.
Konstruktionen mit Edelstahl, Nickellegierung oder Titan als Plattierung können anhand der tatsächlichen Prozessumgebung und Projektanforderungen geprüft werden.
Anlagenübersicht
Branche → Anlage → mögliches Plattierungssystem
01
Chemie und Petrochemie
Für Prozessanlagen, die aggressiven Prozessmedien ausgesetzt sind, wird häufig eine korrosionsbeständige Plattierung in Betracht gezogen.
Reaktoren
Kolonnen / Türme
Kristallisatoren
Aufschlussbehälter
Verdampfer
Prozessbehälter
Mögliche Systeme
Edelstahl / Stahl
Nickellegierung / Stahl
Titan / Stahl
02
Raffinerie
Raffineriebehälter und -türme müssen Anforderungen an die Druckaufnahme mit anspruchsvollen Korrosions- oder Temperaturbedingungen verbinden.
Kokstrommeln
Hydrocracker
Abscheider
Vorwärmer
Fraktionierkolonnen
Vakuumkolonnen
Mögliche Werkstoffsysteme
Edelstahl / Stahl
Nickellegierung / Stahl
03
Wärmeübertragung
Bei der Werkstoffauswahl für Wärmeübertragungsanlagen müssen die chemischen Bedingungen auf der Prozessseite, das Kühlmedium und die Konstruktion des Rohrbodens gemeinsam berücksichtigt werden.
Wärmetauscher
Kondensatoren
Plattierte Rohrböden
Wasserkammern
Mögliche Werkstoffsysteme
Titan / Stahl
Nickellegierung / Stahl
Edelstahl / Stahl
04
Umwelt und Ressourcen
Plattierte Platten kommen auch in Anlagen zur Schadstoffkontrolle sowie in Meerwasser- und hydrometallurgischen Anlagen in Betracht, wenn die exponierte Oberfläche zusätzliche Korrosionsbeständigkeit erfordert.
Rauchgasentschwefelungswäscher
Schornsteinauskleidungen
Rauchgaskanäle
Entsalzungsanlagen
Autoklaven
Laugungsbehälter
Mögliche Werkstoffsysteme
Nickellegierung / Stahl
Titan / Stahl
Edelstahl / Stahl
Anwendungsprüfung
PLATTIERT
Geben Sie die Anlagenaufgabe mit der RFQ für die plattierte Platte an.
Geben Sie Anlagentyp, Prozessmedium, Konzentration, Temperatur, Druck, möglichen Plattierwerkstoff und Grundstahl, Auslegungsnorm, Fertigungsverfahren und Prüfanforderungen an.
Tatsächliche Liefernachweise / Projektbeispiele für plattierte Platten
Profile tatsächlicher Lieferprojekte für plattierte Platten
Große Projekte mit plattierten Platten lassen sich anhand der konkreten Spezifikation besser beurteilen als anhand einer Branchenliste. Diese Nachweise zeigen die Werkstoffpaarung, den Projektumfang, das Fügeverfahren, die Prüfung, die Bearbeitung und die Lieferanforderungen ausgewählter TiAlloy-Projekte mit plattierten Platten.
Projektarchiv / 06 Nachweise
Wählen Sie ein Projekt aus, um die Werkstoff- und Lieferdokumentation einzusehen. Das Anlagengewicht wird getrennt von der Menge der plattierten Platten ausgewiesen, wenn es sich um unterschiedliche Werte handelt.
Madagaskar / Hydrometallurgie
Ambatovy-HPAL-Projekt: Autoklav mit Titanplattierung
Schwere Stahlkonstruktion mit Titanplattierung für große Hochdruck-Säurelaugungsautoklaven zur Nickel- und Kobaltverarbeitung.
Bestimmungsort
Madagaskar
Branche / Anwendung
Bergbau / Nickel-Kobalt-HPAL-Autoklav
Plattierungsgüte
Titan Grade 17 nach SB-265
Grundwerkstoffgüte
SA-516 Grade 70
Werkstoffpaarung
Ti Gr.17 / SA-516 Gr.70
Gesamt- / Plattierungsdicke
126 mm gesamt / 8 mm Plattierung
118 + 8 mm
Platten- / Projektgröße
Schwere plattierte Platte für einen Ø5230 × 37.000 mm TL-TL-Autoklav
Menge / Projektumfang
3 Autoklaveinheiten
783,4 t Anlagengewicht je Einheit
Fügeverfahren
Explosionsplattiertes Titan / Stahl
Norm
Projektspezifikation auf Grundlage der Werkstoffe SA-516 Gr.70 / SB-265 Gr.17
Prüfung
Projekt-ITP mit Anforderungen an Verbundintegrität und mechanische Abnahme
Bearbeitung
Schwere plattierte Platte zur Vorbereitung der Autoklavmantelfertigung
Lieferanforderung
Großes HPAL-Anlagenprogramm mit projektgesteuertem Fertigungs- und Versandplan.
Hinweis zum Nachweis
Der Wert von 783,4 t bezeichnet das veröffentlichte Anlagengewicht je Autoklav und wird hier nicht als Versandtonnage der plattierten Platte angegeben.
Papua-Neuguinea / Hydrometallurgie
Ramu-Nickel-Kobalt-HPAL-Projekt: plattierter Autoklav
Konstruktion aus titanplattiertem Kohlenstoffstahl für große HPAL-Autoklaven zur Nickel- und Kobaltextraktion.
Bestimmungsort
Papua-Neuguinea
Branche / Anwendung
Bergbau / Nickel-Kobalt-HPAL-Autoklav
Werkstoffgüte der Plattierung
SB-265 Titan Güte 17
Werkstoffgüte des Trägerwerkstoffs
SA-516 Güte 70
Werkstoffkombination
Ti Güte 17 / SA-516 Güte 70
Gesamtdicke / Plattierungsdicke
126 mm Gesamtdicke / 8 mm Plattierung
118 + 8 mm
Platten- / Projektgröße
Schwere plattierte Platte für einen Ø5100 × 34.000 mm TL-TL-Autoklav
Menge / Projektumfang
3 Autoklaveinheiten
766,9 t Anlagengewicht je Einheit
Fügeverfahren
Explosionsplattiertes Titan / plattierter Stahl
Norm
Projektspezifikation auf Grundlage der Werkstoffe SA-516 Gr.70 / SB-265 Gr.17
Prüfung
Projektgesteuerte Abnahme von Verbundintegrität und mechanischen Eigenschaften
Bearbeitung
Schwere plattierte Platte für die Fertigung des Autoklav-Druckmantels
Lieferanforderung
Der Zeitplan für das Großprojekt wurde auf die Fertigung der HPAL-Anlagen und die anschließende Lieferung an den Standort abgestimmt.
Hinweis zum Liefernachweis
Der Wert von 766,9 t bezeichnet das Anlagengewicht je Autoklav, nicht das Nettoversandgewicht der plattierten Platte.
Neukaledonien / HPAL-Anlagen
Großprojekt Goro Nickel: großformatige titan-stahlplattierte Platte
Großformatige titan-stahlplattierte Platte für die Fertigung dickwandiger HPAL-Autoklaven geliefert.
Bestimmungsort
Neukaledonien
Branche / Anwendung
Bergbau / Nickel-HPAL-Autoklav
Werkstoffgüte der Plattierung
Titan Grade 17
Werkstoffgüte des Trägerwerkstoffs
Kohlenstoffstahl
Werkstoffkombination
Titan Grade 17 / Kohlenstoffstahl
Gesamtdicke / Plattierungsdicke
125 mm gesamt / 8 mm Plattierung
117 + 8 mm
Plattengröße
2200 × 8000 × 125 mm
Menge / Projektumfang
3 Autoklaveinheiten
großes Paket plattierter Platten
Fügeverfahren
Explosionsplattiertes Titan / Stahl
Norm
Projektspezifische Spezifikation für titan-stahlplattierte Platten
Prüfung
Scherprüfung des Verbunds und projektspezifisch festgelegte zerstörungsfreie Prüfung
Bearbeitung
Aufbereitung der schweren Platte für die anschließende Autoklavfertigung
Lieferanforderung
Freigabe der großformatigen Platte abgestimmt auf das Autoklav-Fertigungsprogramm in Neukaledonien.
Hinweis zum Liefernachweis
Anders als die anlagenspezifischen Angaben in den Projekten 01 und 02 bezeichnet 2200 × 8000 × (117 + 8) mm ein dokumentiertes Format einer einzelnen plattierten Platte für dieses Projekt.
Brasilien / Wärmetauscher
Projekt: titanplattierter Rohrboden für einen Wärmetauscher
Zwei plattierte Rohrböden wurden über ein Fertigungsverfahren geliefert, das Bohren, Endbearbeitung und abschließende Maßprüfung umfasste.
Bestimmungsort
Brasilien
Branche / Anwendung
Vanadiumverarbeitung / Wärmetauscher
Werkstoffgüte der Plattierung
Titan Güte 1
Werkstoffgüte des Trägerwerkstoffs
316L-Edelstahl
Werkstoffkombination
Titan Grade 1 / 316L
Gesamtdicke / Plattierungsdicke
Ca. 50 mm Gesamtdicke
projektspezifischer Plattierungsaufbau
Platten- / Bauteilgröße
Ca. Ø1500 × 50 mm
Menge / Tonnage
2 plattierte Rohrböden
Fügeverfahren
Explosionsplattierter Verbund mit reaktivem Metall
Norm
Projektspezifikation und bestellte mechanische Abnahmekriterien
Prüfung
Scherprüfung sowie zusätzliche Qualitätskontrollen nach der Bearbeitung
Bearbeitung
Vollständig gebohrte und bearbeitete Rohrböden
Lieferanforderung
Die Bearbeitung wurde vor der abschließenden Qualitätsprüfung und dem Exportversand an den brasilianischen Anlagenbauer abgeschlossen.
Hinweis zum Liefernachweis
Dieses Profil zeigt, wie das Projekt über die Lieferung unbearbeiteter plattierter Platten hinaus bis zu einem fertigen, gebohrten und bearbeiteten Bauteil fortschritt.
Fertigung in Oman / Raffinerieprojekt in Katar
Ersatzprojekt für einen plattierten Hydrodesulfurierungsreaktor
Große Edelstahl-plattierte Platte auf niedriglegiertem Stahl für die Fertigung eines Ersatzreaktors zur Entschwefelung in einer Raffinerie. Der Terminplan richtete sich nach einem kurzen Stillstandsfenster.
Bestimmungsort
Fertigung in Oman / abschließendes Projekt in Katar
Branche / Anwendung
Raffinerie / Hydrodesulfurierungsreaktor
Werkstoffgüte der Plattierung
Stabilisierter Edelstahl
Werkstoffgüte des Trägerwerkstoffs
Niedriglegierter Stahl
Werkstoffkombination
Stabilisierter Edelstahl / niedriglegierter Stahl
Gesamtdicke / Plattierungsdicke
Schwere Projektplatte / Dicke nach Zeichnung festgelegt
Plattengröße
Großformatige plattierte Platte zur Verringerung der Mantelnähte ausgewählt
Menge / Projektumfang
1 Ersatzreaktorprojekt
Fügeverfahren
Explosionsplattierter Edelstahl / niedriglegierter Stahl
Norm
Projektspezifikation für Druckgeräte
Prüfung
Projekt-ITP und Freigabedokumentation
Bearbeitung
Große plattierte Platten zur Verringerung der Mantelschweißnähte und Fertigung geformter Böden angeordnet
Lieferanforderung
Kurzes Stillstandsfenster für den Reaktoraustausch mit dringendem Fertigungs- und Auslandsversandterminplan.
Hinweis zum Liefernachweis
Das Großformat der Platte war Teil der Fertigungsstrategie: weniger Mantelnähte und ein kürzerer Weg zur Behälterfertigung.
Vereinigtes Königreich / Raffinerie-Wärmetauscher
Projekt: titanplattierter Doppelmantel-Debutanisator-Kondensator
Titanplattierte Rohrböden aus Kohlenstoffstahl für Ersatz-Kondensatorbündel, bei denen sowohl das Mantel- als auch das Rohrseitenmedium eine korrosionsbeständige Konstruktion erforderte.
Bestimmungsort
Fertigung im Vereinigten Königreich
Branche / Anwendung
Raffinerie / Debutanisator-Kondensator
Werkstoffgüte der Plattierung
Titan
Werkstoffgüte des Trägerwerkstoffs
Kohlenstoffstahl
Werkstoffkombination
Titan / Kohlenstoffstahl
Gesamtdicke / Plattierungsdicke
Doppelmantel-Ausführung / Dicke nach Zeichnung festgelegt
Platten- / Bauteilgröße
Doppelmantel-Rohrböden für TEMA-AES-Kondensatorbündel
Menge / Projektumfang
2 Ersatz-Kondensatorbündel
Fügeverfahren
Explosionsplattiertes Titan / Kohlenstoffstahl
Norm
Projektanforderung nach ASTM B898-20
Prüfung
100 % UT der plattierten Platte; Scherabnahme ≥20.000 psi; weitere zerstörungsfreie Prüfungen während der Fertigung
Bearbeitung
Bearbeitung und Bohren der Rohrböden vor der Fertigung des Kondensatorbündels
Lieferanforderung
Die plattierten Rohrböden wurden früh genug freigegeben, um sie vor Ankunft der Titanrohre bearbeiten und bohren zu können.
Hinweis zum Liefernachweis
Die hier genannten UT- und Scherprüfungsanforderungen von 20.000 psi gelten für diesen Projektnachweis und sind nicht als Standardprüfpaket für jede Bestellung plattierter Platten bei TiAlloy angegeben.
Projektbelegübersicht
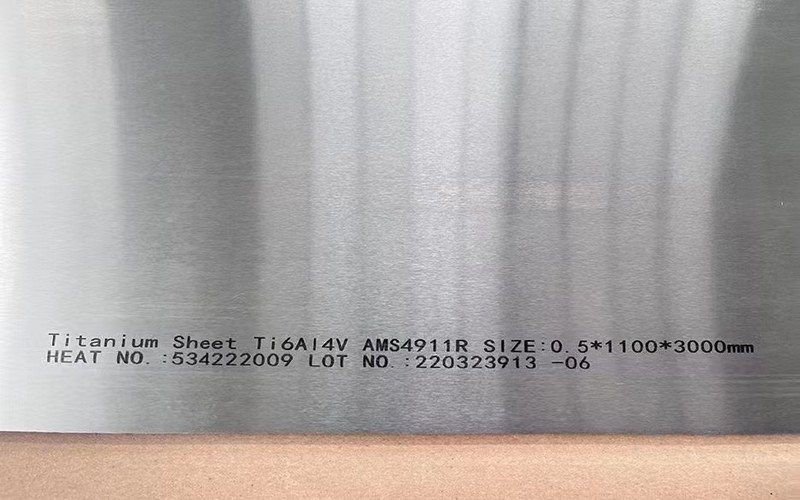
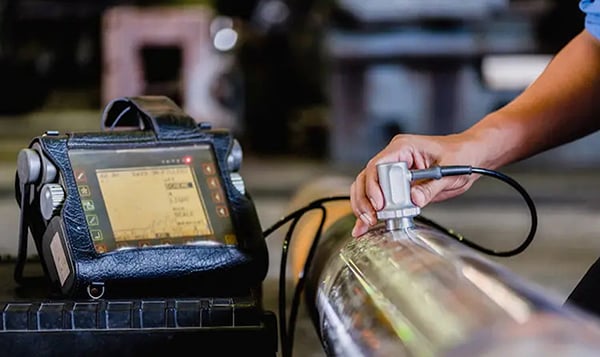
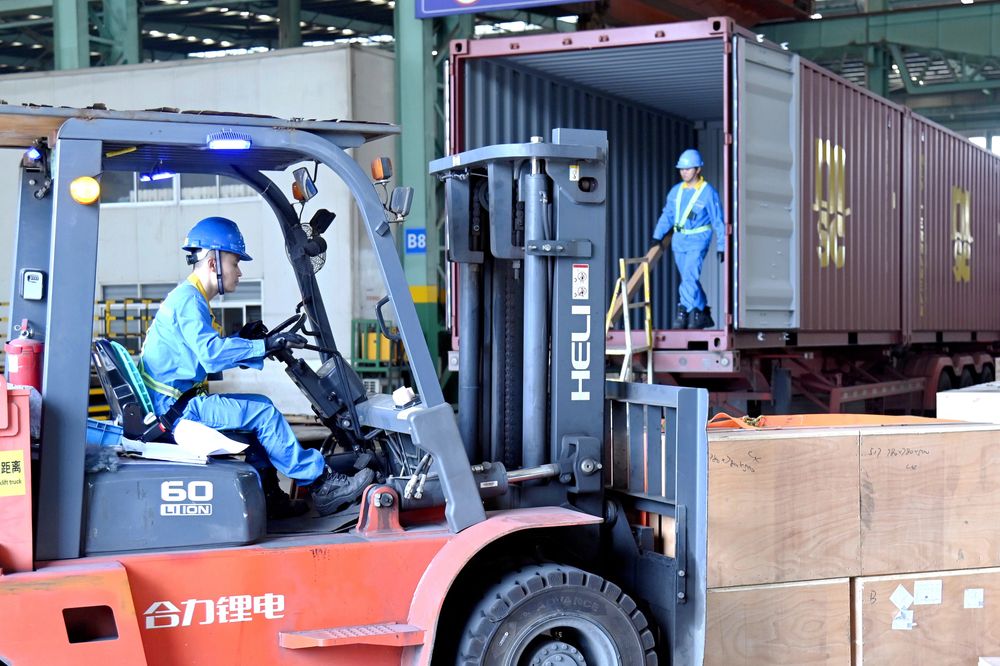
Werkstoffidentität bis zum Versand
Ein aussagekräftiger Projektnachweis beschränkt sich nicht auf die Anlagenbezeichnung. Plattenzustand, Kennzeichnung, Verbundprüfung, Bearbeitung, Verpackung und Versandunterlagen sollten der Bestellung zugeordnet bleiben.
01
 02
 03
04
 05
 06
Kontrolle der Projektdokumentation
Prüfumfang, Zertifizierung, Zeugenpunkte für Dritte, Bearbeitung und Versandnachweise richten sich nach der Bestellung. Die Projektdokumentation sollte die tatsächlich geforderten Leistungen ausweisen, statt den Eindruck zu erwecken, jede Prüfung oder Bearbeitung gelte für jede Platte.
Projektlieferung
PLATTIERT
Haben Sie ein Projekt mit ähnlichen Anforderungen an plattierte Platten?
Geben Sie Plattierungs- und Grundwerkstoffgüte, Gesamt- und Plattierungsdicke, Plattengröße, Menge, maßgebliche Spezifikation, Prüfplan, Bearbeitungsanforderungen, Bestimmungsort und gewünschten Liefertermin an.
Technische Werkzeuge und Auswahlhilfen
Fragen zu plattierten Platten, die Käufer vor einer Angebotsanfrage stellen
Worin besteht der Unterschied zwischen plattiert und beschichtet?
In diesem Zusammenhang bezeichnet eine plattierte Platte einen Verbundaufbau mit einer Plattierungsschicht auf einer Trägerschicht. Beschichten bezieht sich auf eine dünnere Oberflächenbehandlung und sollte daher bei Druckgeräten oder tragenden Anlagen nicht als Synonym für plattierten Werkstoff verwendet werden.
Was ist eine plattierte Stahlplatte?
Eine plattierte Stahlplatte besteht aus einem Stahlträger, auf den auf der Seite, die mit dem Prozessmedium in Kontakt kommt, eine weitere Legierung aufgebracht ist. Die gängigsten Ausführungen sind Edelstahlplattierung auf Stahl, Nickelplattierung auf Stahl und Titanplattierung auf Stahl.
Welche Norm gilt für plattierte Edelstahlplatten?
Je nach Edelstahl-Plattierungsfamilie kommen häufig die Normen ASTM A263 und ASTM A264 infrage. In der endgültigen Angebotsanfrage sollten die genaue Werkstoffgüte, die Ausgabe der Norm und die projektspezifischen Prüfanforderungen angegeben werden.
Welche Norm gilt für nickelplattierte Stahlplatten?
ASTM A265 ist die maßgebliche Norm für Stahlplatten mit Nickel- und Nickelbasislegierungsplattierung. Käufer müssen dennoch die genaue Nickellegierungs-Werkstoffgüte, die Werkstoffgüte des Trägerstahls und die erforderlichen Prüfbescheinigungen bestätigen.
Welche Norm gilt für titanplattierte Stahlplatten?
ASTM B898 ist die maßgebliche Norm für plattierte Platten aus reaktiven und hochschmelzenden Metallen, darunter Titan. Käufer sollten die Titan-Werkstoffgüte, das Trägermetall, die Plattenabmessungen und die Prüfanforderungen angeben.
Welche Angaben werden für ein Angebot zu plattierten Platten benötigt?
Geben Sie die Werkstoffgüten des Träger- und Plattierungsmetalls, eine ein- oder beidseitige Plattierung, die Gesamtdicke, die Plattierungsdicke, die Plattengröße, die Menge, die Norm, die Prüfanforderungen, die erforderlichen Bescheinigungen und das Bestimmungsland an. Falls einzelne Angaben fehlen, reichen der vorgesehene Verwendungszweck und das Einsatzmedium aus, damit das technische Team mit der Bearbeitung beginnen kann.
Kann TiAlloy die Exportdokumentation unterstützen?
Laut Markenbeschreibung kann TiAlloy den Exportservice, die Verpackung, die Versandorganisation und den technischen Kundendienst für internationale Kunden übernehmen. Die endgültige Dokumentenliste wird bei der Auftragsprüfung bestätigt.





