
TiAlloyへお問い合わせ


「SS Pipe & Tube」は検索時の略称として便利ですが、発注仕様にはなりません。購買担当者は、製品形状、寸法、材料グレード、適用文書、製造状態、試験、記録、表示、許容する逸脱を明確にする必要があります。
このガイドは、仕様の作成と受入れのための参考資料です。設計技術者、適用される建設規格、プロジェクト検査計画、契約文書に代わるものではありません。
更新日:2026年八月
仕様の要点
| 鋼管の寸法表記 | 呼び径、スケジュール、適用される寸法規格 |
| チューブの寸法表記 | 外径、肉厚、単位、許容差 |
| 規格の確認 | 製品規格、寸法規格、建設規格、版、購入者追加要求事項 |
| 仕様作成方法 | ガイド用チェックリスト:鋼管・チューブ要求事項登録簿(7項目) |
| 受入れ方法 | ガイド用チェックリスト:材料受入れ照合台帳(6記録) |
要点
- 呼び径と適用寸法規格が指定されていないスケジュール番号だけでは、検査可能な肉厚を特定できません。
- よく知られた材料グレード番号だけでは、使用環境の化学条件、温度、荷重、加工、洗浄、規格に関する入力条件を代替できません。
- 製品規格は材料または製品の適用範囲を定めますが、あらゆる最終用途に対する完成システムの承認を示すものではありません。
- 材料報告書は受入れ証拠の連鎖を構成する一つの要素であり、あらゆる用途への適合を証明するものではありません。
1. 鋼管かチューブか?まず寸法表記を確認
鋼管は一般に呼び径とスケジュールで発注し、チューブは一般に実外径と肉厚で発注します。これは基本的な慣例であり、例外のない定義ではありません。適用規格、図面、発注書に記載された受入れ基準が優先されます。
「ステンレス鋼管・チューブのサイズ」「ステンレス鋼管のスケジュール」「SS pipe sizes」といった検索語で探している情報には、寸法体系、呼び寸法、適用文書が分からなければ寸法表の数値を使えない、という共通の課題があります。
実務上の要点は、カタログにチューブ、ステンレス鋼チューブ、鋼管のどれと記載されているかではありません。その記述から、別々の検査員が同じ測定可能な形状を特定できるかどうかです。カタログを参考にBalingSteelの鋼管製品を確認する場合は、必要な寸法体系と実寸法を引合いに明記してください。
| 用語 | 参考となる内容 | 不足している情報 | 発注時の指定事項 |
|---|---|---|---|
| 管 | 製品形状に関する慣例 | サイズ、スケジュール、規格、使用環境 | 4項目すべてを指定 |
| チューブ | 実寸法で指定することが多い | 外径、肉厚、許容差、規格 | 実寸法を指定 |
| NPS | 呼び径の表示 | 肉厚と寸法文書 | スケジュールと規格を追記 |
| スケジュール | 寸法体系における肉厚系列 | 呼び径と実肉厚 | 表の該当値を確認 |
| OD | 外径 | 単位と許容差 | 両方を指定 |
| ID | 内径 | 算出方法または検査方法 | 受入れ方法を定義 |
| 肉厚 | 材料の厚さ | 公称値と限界値 | 許容差の基準を明記 |
| 丸形チューブ | 断面形状 | 使用環境と製品規格 | 両方を指定 |
| 角形チューブ | 形状、構造用または機械用の可能性 | 各辺の寸法、肉厚、角部、規格 | 図面と仕様書を併用 |
SS鋼管とチューブの違いは何ですか?
購買上の主な違いは、寸法表記と想定される製品の適用範囲にあります。鋼管は呼び径とスケジュールから指定することが多く、チューブは実外径と肉厚から指定することが多く、丸形、角形、長方形があります。受入れ基準は、適用する製品文書と図面に従います。
この慣例を絶対的なルールとみなさないでください。まず適用する製品文書を確認し、使用環境と寸法表記が不明確な場合は鋼管・チューブ選定ワークシートを使用してください。
2. NPS、スケジュール、外径、肉厚、内径から寸法を読み取る
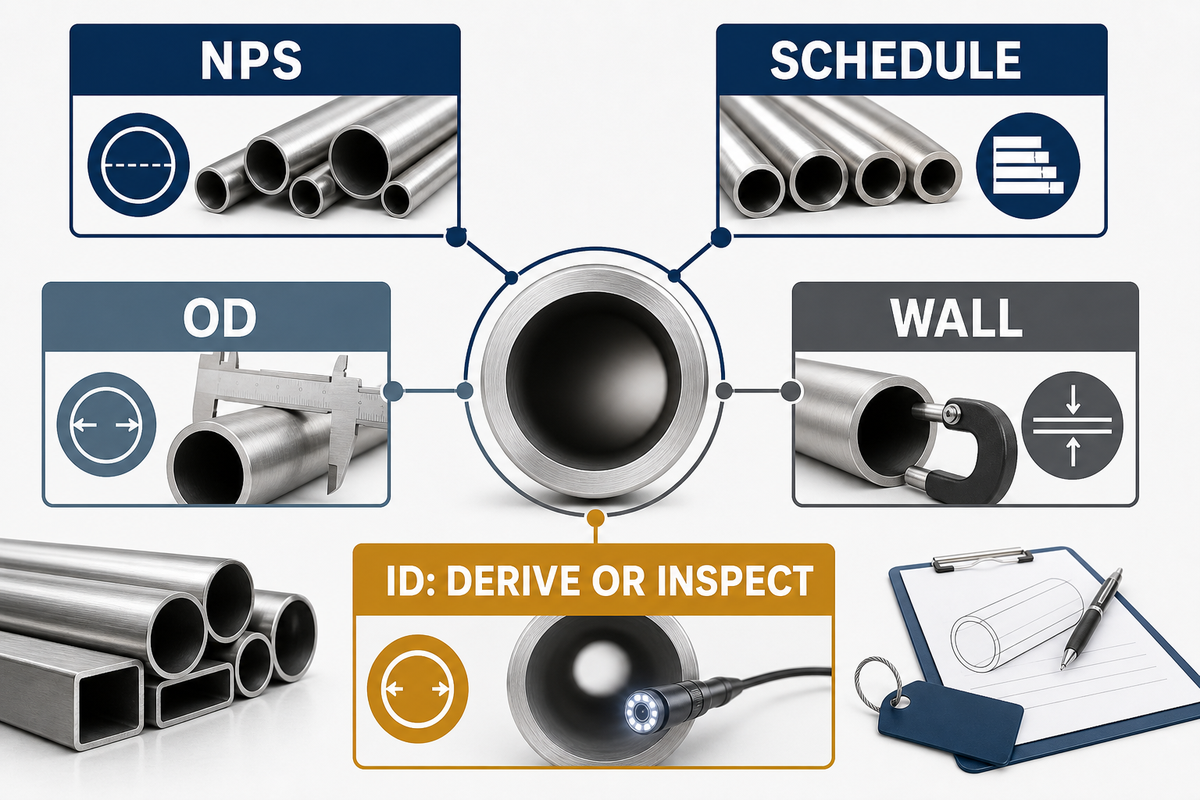
検査可能な寸法指定には、寸法体系、単位、呼び形状、許容差、合意済みの測定基準が必要です。「2-inch stainless tube」や「Schedule 40 stainless pipe」だけでは重要な項目が未指定のままです。これらの項目がなければ、検査で適合と誤解を区別できません。
技術メモ
ASME B36.19Mはサイズに応じたスケジュール体系を採用し、鋼管とチューブの寸法慣行を区別しています。そのため、呼び径と適用版を確定する前に、スケジュール表示を単一の肉厚値に置き換えないでください。
公開されているASME B36.19M-2018の適用範囲には、境界の例として、NPS 12(DN 300)以下では鋼管の外径が呼び径の数値より大きいことが示されています。また、NPS 14–22(DN 350–550)とSchedule 10S、40S、80Sのケースが別に記載されています。これらの数値は表記の説明に役立ちますが、適用寸法表の代わりにはなりません。
NPS 12 / DN 300とNPS 14–22 / DN 350–550の組合せは、同規格の適用範囲にある呼称の例であり、プロジェクトで選定されたサイズではありません。実際のサイズと肉厚は設計基準で定めます。
DN 300を「300 mm外径」、DN 350を「350 mm外径」、DN 550を「550 mm外径」と書き換えないでください。この文脈でDNは呼び寸法であり、実外径は適用寸法表で確認します。
鋼管の発注では、呼び径、スケジュール表示、寸法規格と版、長さの指定、端部状態、さらに厳しい発注許容差があればそれも記載します。記憶や出典のない販売者の表に頼らず、適用表で実外径と公称肉厚を確認してください。
チューブの発注では、外径 × 肉厚 × 長さを一つの単位体系で記載し、各寸法の許容差を個別に指定します。内径、真直度、真円度、角部半径、表面粗さが機能上重要な場合は、外径と肉厚から自動的に決まると考えず、測定可能な限界値と検査方法を明記してください。
| 項目 | 鋼管の例 | チューブの例 | 受入れ時の確認 |
|---|---|---|---|
| 寸法体系 | NPS/スケジュール体系 | 外径と肉厚を直接指定 | 発注明細と一致 |
| 呼び寸法 | NPSを指定 | 適用する場合以外は使用しない | 表示と照合 |
| 外寸 | 規格から算出 | 外径または辺の寸法を明記 | 合意した位置で測定 |
| 肉厚 | スケジュールと寸法表 | 公称肉厚を明記 | 最小値/最大値のルールを適用 |
| 長さ | 定尺または定尺外の指定 | 切断長と許容差 | 数量と切断ロスを確認 |
| 単位 | 単位体系を明記 | 単位体系を明記 | 異なる丸め基準を混在させない |
| 許容差の根拠 | 規格または図面 | 規格または図面 | 不一致時の優先ルールを文書化 |
| 端部 | プレーン、端部加工済み、またはプロジェクト指定 | 切断面とバリの状態 | 外観・寸法確認 |
| 追加形状 | 機能上必要な場合は真直度を指定 | 真円度、角部、真直度 | 方法と頻度を明記 |
鋼管の記載例:「NPS [size]、Schedule [designation]、ASME B36.19M [contract edition]、ASTM製品規格 [edition]、定尺 [value and tolerance]、端部 [condition].」角括弧内はプロジェクトごとに異なり、設計基準に基づいて特定する必要があります。このガイドでは値を創作していません。
チューブの記載例:「外径 [value] × 肉厚 [value] × 長さ [value]、[unit system]、許容差は [document/edition or drawing] による、材料グレード/状態 [designation]、端部および清浄度 [acceptance]。」この形式は再利用できますが、技術上の値はプロジェクトごとに定めます。
3. 製品形状に適した適用規格を選ぶ
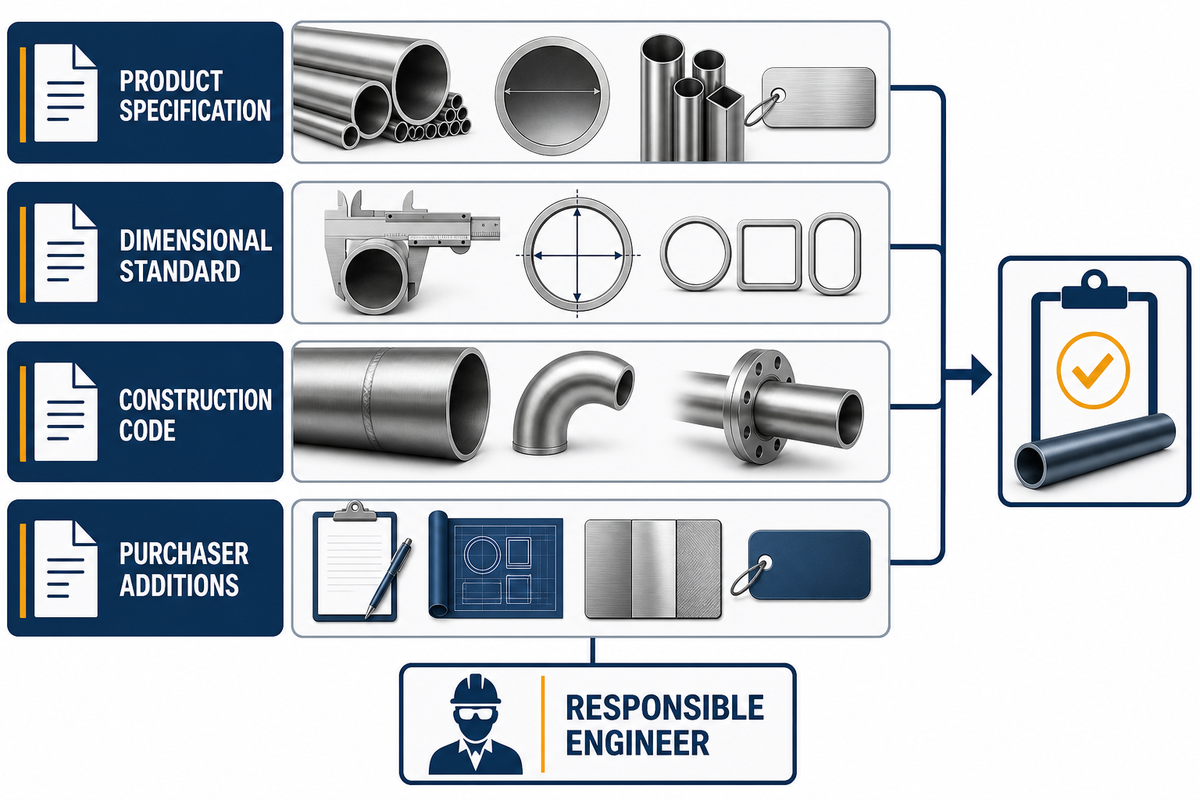
製品形状と使用環境に基づいて候補となる製品規格を選び、版、建設規格、寸法規格、購入者追加要求事項を確認してください。材料規格だけで、圧力システム、衛生設備、航空宇宙部品、医療機器が承認されるわけではありません。各文書を別々の適用範囲として扱ってください。
| 製品・使用環境に関する質問 | 候補文書 | 公開されている適用範囲の要点 | この文書で定められない事項 |
|---|---|---|---|
| オーステナイト系ステンレス鋼管 | ASTM A312/A312M-25 | 一般的な製造方法で製造したオーステナイト系ステンレス鋼管 | システムの圧力定格または規格承認 |
| 一般用途のオーステナイト系チューブ | ASTM A269/A269M-25 | 一般用途チューブの適用範囲 | あらゆる圧力、衛生、熱伝達用途への適合性 |
| ボイラー、過熱器、熱交換器用チューブ | ASTM A213/A213M-25 | チューブ製品と想定機器の種類 | 機器設計または腐食代 |
| 一般用途の二相ステンレス鋼チューブ | ASTM A789/A789M-24 | フェライト系/オーステナイト系ステンレス鋼チューブの適用範囲 | あらゆる環境に適用できる塩化物イオン濃度または温度の限界値 |
| 二相ステンレス鋼管 | ASTM A790/A790M-24 | フェライト系/オーステナイト系ステンレス鋼管の適用範囲 | 完成した配管システムの承認 |
| ステンレス鋼管の寸法 | ASME B36.19M-2018 | 標準化された寸法とスケジュールの定義 | 材料の化学条件、使用環境での受入れ基準、建設規則 |
| 国際規格によるステンレス鋼チューブ寸法 | ISO 1127:1992 | 寸法、許容差、公称質量 | 材料グレードまたは用途の承認 |
| 衛生用チューブ | ASTM A270/A270M(契約で適用される場合) | 衛生用チューブ製品の適用範囲 | 衛生システムの設計、洗浄の妥当性確認、据付品質 |
| 機械用チューブ | ASTM A554(契約で適用される場合) | 機械用チューブ製品の適用範囲 | 圧力用途での受入れ基準または衛生用途への適合性 |
このガイドの確認時点で、ASTM A01.10の公式ページにはA213/A213M-25、A269/A269M-25、A312/A312M-25、A789/A789M-24、A790/A790M-24が掲載されていました。契約で別の版が指定される場合があり、建設規格では特定の版を追加規則とともに採用する場合があります。
ASME B36.19MとISO 1127は、それぞれ異なる規格体系で寸法に関する事項を扱います。製品形状から規格を選ぶ文書案内ツールは候補の整理に役立ちますが、どの文書を適用するかは責任を負う技術者が判断してください。
適用範囲の境界
仕様全体は複数の文書で構成され、それらを一体として扱います:製品規格 + 寸法規格 + 建設規格 + 購入者追加要求事項。このうち一つ以上を無視すると、幾何学的寸法、使用環境の制限、溶接・加工要求事項、検査、受入れ基準の定義に抜けが生じます。
引合いを送る前に、1ページの文書一覧を作成してください。各文書の目的を明記します。製品規格は供給される製品を規定し、寸法規格は寸法表記を定め、建設規格は組立後のシステムを規定します。図面やデータシートにはプロジェクト固有の限界値を追加します。
次に、文書間に矛盾がある場合の優先順位と、逸脱を承認できる担当者を明記してください。こうすることで、見積り後にサプライヤーが最も容易な解釈を選ぶことや、納入後に受入れ担当者が優先ルールを独自に決めることを防げます。
4. 見慣れた番号ではなく使用条件から材料グレードを選ぶ
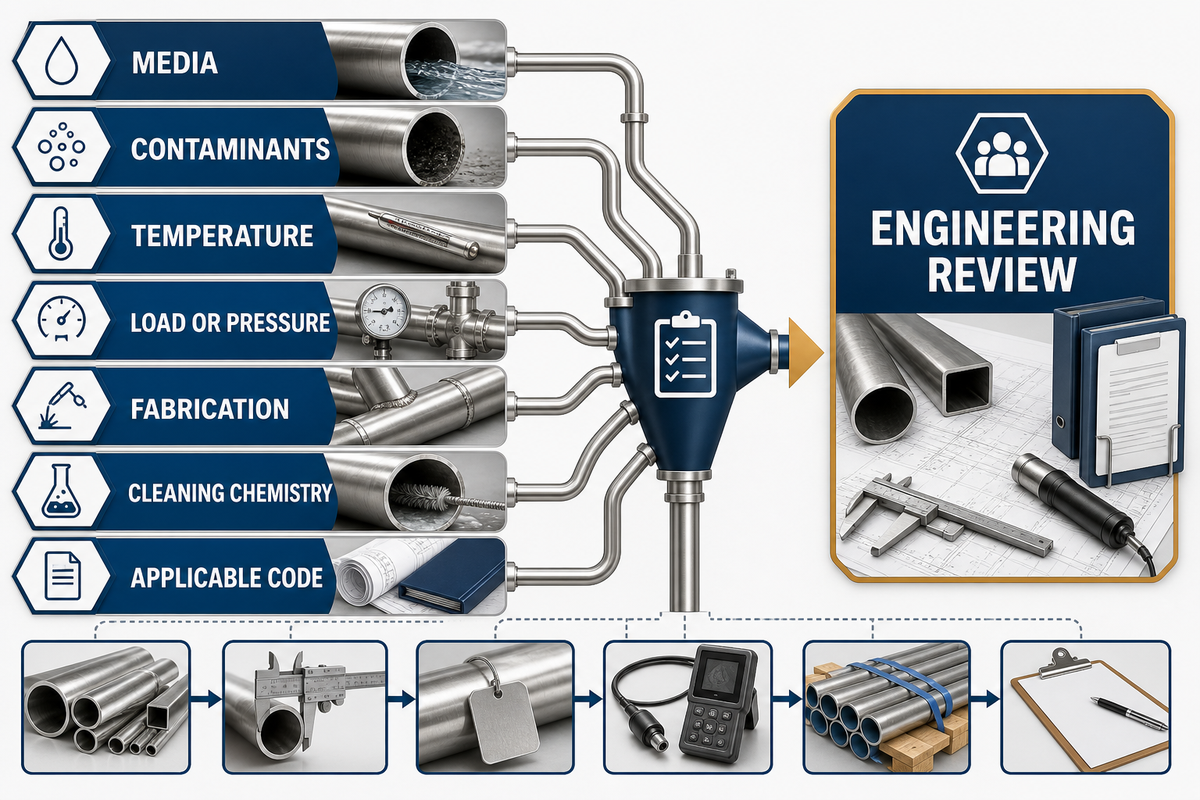
「耐食性がより高い」という一行の基準だけで304/304L、316/316L、二相ステンレス鋼2205を選ばないでください。まず、流体、濃度、不純物、温度、圧力または機械荷重、流動条件、隙間、洗浄剤、加工、適用規格を定義します。材料選定はこれらの使用条件から始まります。
| 入力項目 | 確認する質問 | 判断に影響する理由 | 専門家に判断を仰ぐ条件 |
|---|---|---|---|
| プロセス流体 | 金属に接触する化学物質は何ですか? | 腐食のメカニズムが異なるため | 組成にばらつきがある、または不明 |
| 濃度 | 通常運転時、洗浄時、異常時の値は? | 濃度によって腐食性が変わるため | 公称値しか得られていない |
| 温度 | 最低温度、運転温度、異常時、洗浄時の温度は? | 腐食挙動と特性が温度に依存するため | 異常時の条件範囲が定まっていない |
| 塩化物イオン/不純物 | 発生源、範囲、付着物、隙間は? | 局部腐食は曝露条件の詳細に左右されるため | 普遍的な限界値を想定している |
| 荷重または圧力 | 設計条件と繰返し回数は? | 形状、特性、規格の規則が相互に影響するため | 材料選定と設計が切り離されている |
| 加工 | 溶接、曲げ、成形、機械加工はありますか? | 最終状態は製造方法によって異なるため | 認定要求事項が不明 |
| 表面/洗浄 | 表面仕上げ、残留物、洗浄剤は? | 表面状態が使用性能に影響するため | 洗浄性が設計要求事項である |
| 規格と承認 | 適用規格、管轄区域、版は? | 使用可能な材料や係数が異なる場合があるため | 最終用途での受入れが規制対象 |
| 商業上の制約 | 入手可能性、製品形状、数量、納期は? | 必要な製品形状で有効な材料グレードを入手できる必要があるため | 代替材が提案されている |
Nickel Instituteは、ステンレス鋼の選定について、単一の材料グレード序列ではなく、腐食挙動、加工性、機械的性能、温度に関する挙動を踏まえて説明しています。材料グレードごとの詳しい化学組成と用途については、専用ページ304および304Lステンレス鋼、316Lステンレス鋼、二相ステンレス鋼2205を参照してください。
これらのページは候補の絞り込みには役立ちますが、使用条件のデータがなければ個別プロジェクトの材料を決められません。曝露条件または規格条件が不完全な場合は、不足を既定値で埋めず、材料グレードに「技術検討が必要」と記載してください。
5. 規格と受入れ手順に沿って製造方法を比較する
長手溶接部のない材料が溶接材より自動的に優れているわけではなく、溶接材があらゆる用途で自動的に同等となるわけでもありません。判断は、適用規格、製品規格、形状、使用環境、熱処理、検査、受入れ基準、文書化された加工方法に基づきます。
| 判断の層 | 確認事項 | 必要な証拠資料 | 避けるべき安易な判断 |
|---|---|---|---|
| 建設規格 | 製造方法や継手の種類は設計または受入れに影響しますか? | 適用条項と版 | 「製品規格で認められている」 |
| 製品規格 | 対象となる製造方法と状態は? | 適用する仕様書 | サプライヤーの分類だけで判断 |
| 形状 | 製造方法で必要なサイズと許容差を満たせますか? | 寸法計画と測定結果 | 製造方法で精度を推定する |
| 溶接状態 | どの成形、接合、表面仕上げ、熱処理が適用されますか? | 製造記録と検査記録 | すべての溶接製品を同じように扱う |
| 検査 | 方法、検査範囲、受入れ基準、記録は? | 検査要求事項と報告書 | 「試験済み」とだけ記載 |
| 入手可能性 | 規格に適合する製品形状を必要なサイズで入手できますか? | 条件付き見積りと逸脱一覧 | 未審査の代替品を受け入れる |
規格確認を先に行う理由は、範囲を限定した例から分かります。49 CFR 192.113は、規制対象となる特定のガスパイプライン材料と製造方法について、長手継手係数を定めています。この規制はASTM A312のステンレス鋼設計規則ではありません。一般的な製品の受入れだけでは、あらゆる規格体系で製造方法が無関係になるとは限らないことを示す例です。
溶接ステンレス鋼管と非溶接ステンレス鋼管の違いは何ですか?
一方の製造方法では長手溶接部を設けずに中空製品を成形し、もう一方では帯鋼または厚板を成形して接合します。この違いは、適用規格の条項、検査計画、入手可能なサイズ、表面状態、経済性、規格上の扱いに影響する場合がありますが、普遍的な品質順位を生むものではありません。
6. 表面仕上げ、加工、清浄度の要求事項を追加する
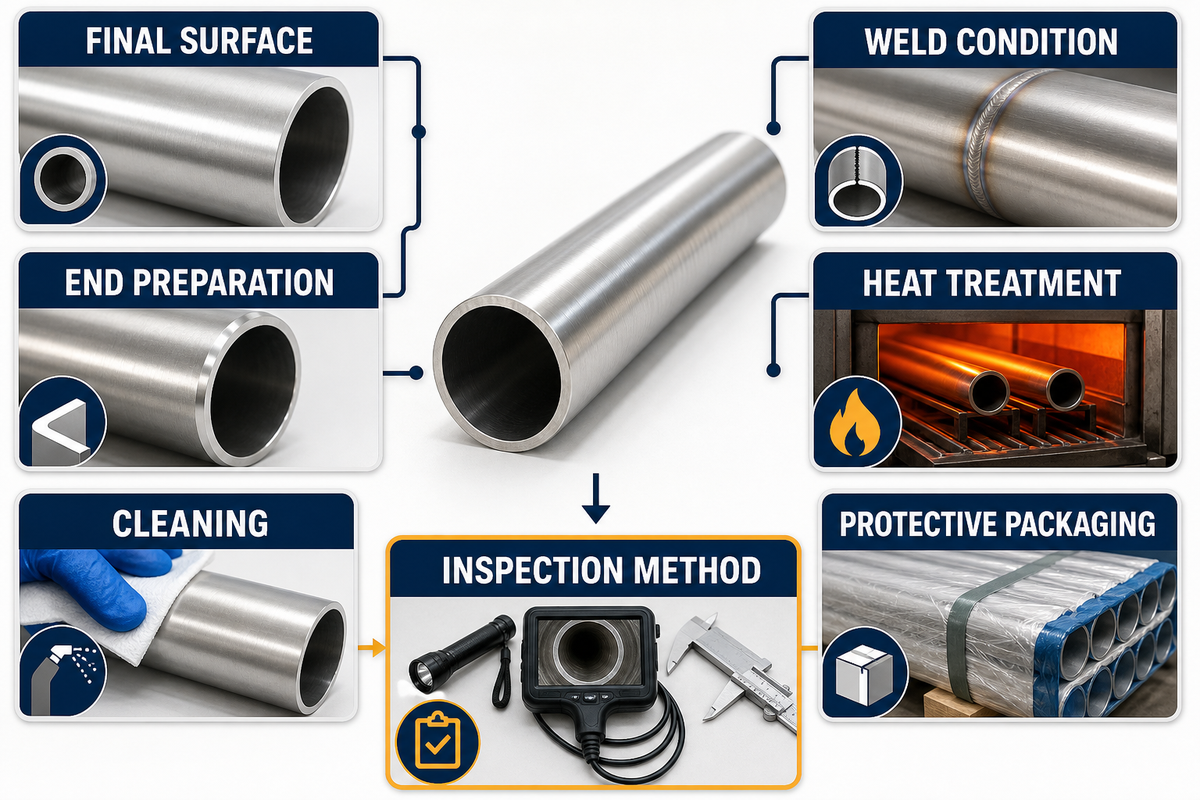
表面仕上げや後工程の加工によって、ほかの要求事項に適合する材料が受入れ可能かどうかが変わる場合があります。生産開始前に、最終表面状態、研磨、溶接部の状態、端部加工、曲げまたは成形、熱処理、洗浄、汚染管理、梱包を定義してください。検査方法と受入れ状態も明記してください。
実施すること
- 必要な表面状態と検査方法を指定する。
- 洗浄、酸化物除去、表面状態の復元、不動態化の要求事項を分けて指定する。
- 端部加工、バリの状態、保護梱包を定義する。
- 出荷承認前に加工と熱処理の責任範囲を合意する。
避けること
- 「ミル仕上げ」を粗さ要求事項全体の指定として使う。
- 不動態化で溶接焼けが除去されると想定する。
- 文書化されていない工場慣行に清浄度を委ねる。
- 技術審査なしで工程の代替を受け入れる。
International Molybdenum Associationのステンレス鋼ガイダンスでは、溶接焼けの除去と不動態化を区別し、洗浄と不動態化の異なる対象についてASTM A380/A380MおよびA967/A967Mを参照しています。つまり、「不動態化処理済み」とだけ指定しても、目視できる溶接焼け、埋込み汚染物、必要な最終表面仕上げの扱いは定まりません。
このチェックリストは加工手順書ではありません。プロジェクト文書には、認定された工程、測定可能な受入れ基準、検査責任、補修または再加工のルールが必要です。
7. 試験と文書類を発注材料に結び付ける
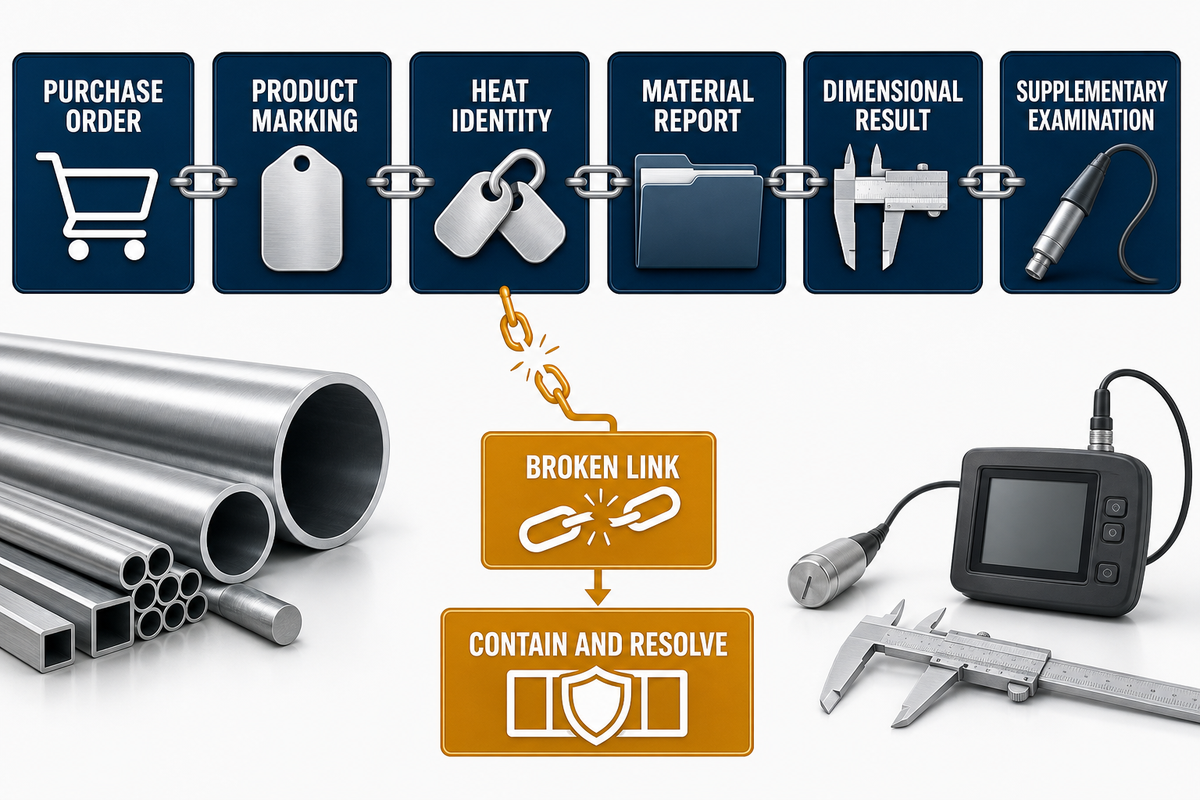
台帳で6つの証拠項目、すなわち発注書、製品表示、溶解識別、材料報告書、寸法測定結果、要求された追加検査を照合すると、受入れ証拠の信頼性が高まります。納入された製品と結び付けられない文書は情報ではあっても、出荷承認の根拠にはなりません。このガイドでは、この手順を「材料受入れ照合台帳(6記録)」と呼びます。
以下の手順を受入れ管理に使用してください。照合の連鎖に不備が見つかった時点で作業を止め、不一致の解消と記録が完了するまで対象材料を隔離してください。
- 発注内容を照合する — 品目、改訂、数量、材料グレード、状態、寸法、規格、承認済みの逸脱を確認します。
- 表示を確認する — 消えにくい製品識別表示を発注書および梱包記録と照合します。
- 溶解識別を追跡する — 受け入れた製品または束を、報告書に記載された溶解番号またはロット(製造ロット)まで追跡します。
- 材料報告書を確認する — 発行者、仕様書、材料グレード、状態、報告結果、識別情報のつながりを確認します。
- 寸法を確認する — 合意した方法、機器、頻度、単位、受入れ限界値を適用します。
- 追加検査を完了する — 追加の試験、検査、立会いポイント、処置記録をすべて照合します。
製品または材料のトレーサビリティでは、発注、表示、溶解またはロット、記録を通じて識別情報を追跡します。計量トレーサビリティはこれとは異なり、測定結果と、測定不確かさに影響する各段階の校正を記録した連鎖を対象とします。
NISTによるトレーサビリティの境界: NISTの説明では、計量トレーサビリティは測定結果に関するものであり、文書化された校正の連鎖に依存します。それだけで目的への適合性が証明されるわけではありません。
NISTは、トレーサビリティだけでは目的への適合性が証明されないことも説明しています。この区別は受入れ時に重要です。校正済みの測定器、溶解番号とのひも付け、材料報告書は出荷承認の判断を支えることができますが、方法、不確かさ、サンプリング、受入れ基準が適切かどうかは、責任者が判断する必要があります。
記録の審査には処置手順も必要です。訂正された報告書を受け入れられる人、再試験を承認できる人、隔離中に対象製品の識別を維持する方法、最終判断を材料記録に反映する方法を定めてください。
事務上の不一致と技術的な不適合は同じ事象ではありませんが、履歴を残さず文書を差し替えて解消してはなりません。元の記録、訂正内容、その理由、承認者、材料識別情報を一緒に保管してください。
| 証拠項目 | 裏付けられる事項 | それだけでは証明できない事項 |
|---|---|---|
| 発注書 | 契約上の要求事項 | 納入品の適合性 |
| 製品表示 | 目視可能な識別情報のひも付け | 報告されていない特性 |
| 材料報告書 | 報告された識別情報と試験結果 | システムへの適合性または加工品質 |
| 寸法記録 | サンプルで測定した特性 | 測定していない製品または特性 |
| 検査報告書 | 指定された方法、検査範囲、結果 | 適用範囲外の要求事項 |
| 校正記録 | 測定のトレーサビリティを示す証拠 | 適切なサンプリングまたは適切な受入れ基準 |
検査・出荷承認計画ツールを使うと、この証拠の流れをホールドポイントと記録責任に落とし込めます。
8. 鋼管・チューブ要求事項登録簿(7項目)を使う
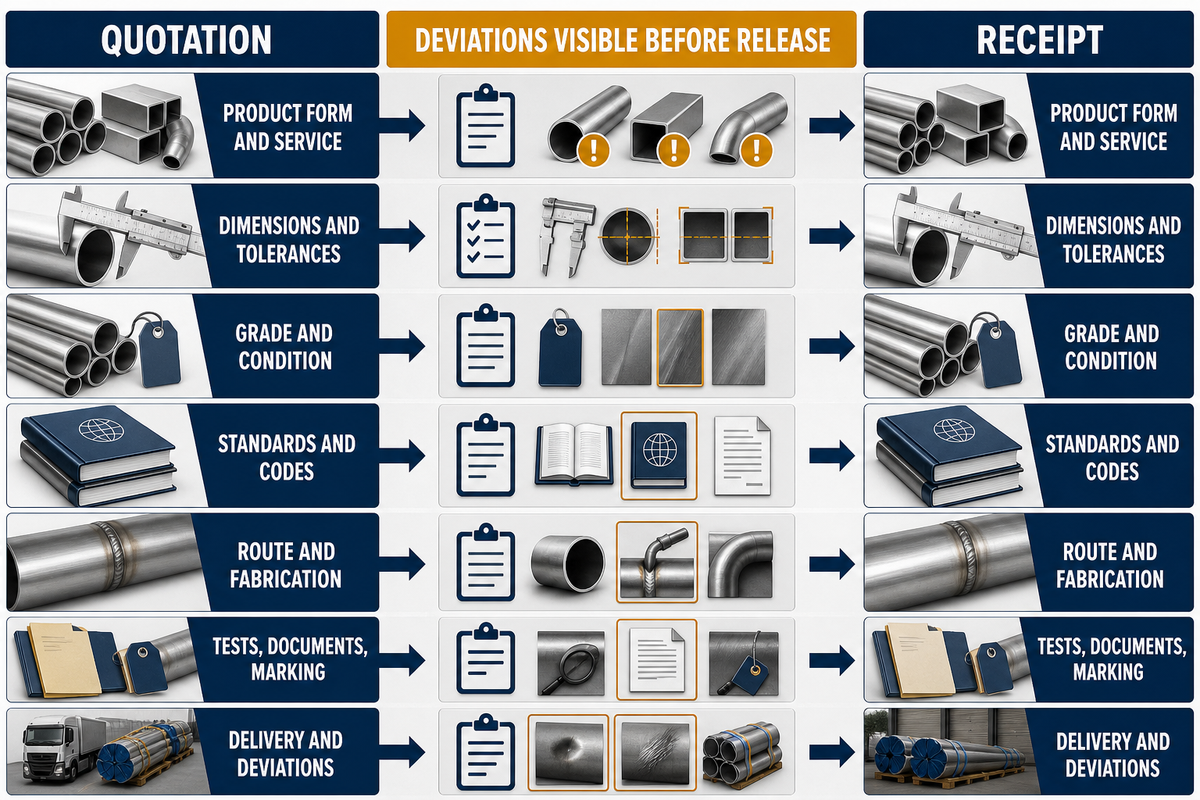
7つの項目群で構成される「7項目の鋼管・チューブ要求事項一覧」は、見積りと受入れのための本ガイド独自の確認表です。ASTM、ASME、ISO、規制、設計承認、検査のいずれの制度でもありません。見積りから受入れまでの両段階で記録内容を揃えるために使用します。
次の表を見積依頼書にコピーし、プロジェクト固有のプレースホルダーをすべて置き換え、サプライヤーには同じ行に沿って逸脱事項を記載するよう求めます。鋼管サプライヤーのSynbase Steelなどに見積りを依頼する場合も、製品群の名称だけに頼らず、記入済みの同じ一覧を使用します。
見積依頼チェックリスト — 以下を見積依頼書にコピーしてください。
| 項目 | 推奨範囲 | 重要な理由 | 確認方法 |
|---|---|---|---|
| 製品形状と使用環境 | 製品形状を1つに定め、用途を明記 | 適用規格の選定基準を定める | 発注書・設計基準の確認 |
| 寸法と許容差 | 機能上必要な寸法、単位、限界値をすべて明記 | 受入れ時の検査を可能にする | 図面と測定計画 |
| 材料グレードと状態 | 承認済みの呼称・状態を1つ指定するか、代替候補を列挙 | 材料の基準を明確にする | 表示と材料報告書 |
| 規格とコード | 製品、寸法、構造に関する文書と各版 | 適用範囲の抜けを防ぐ | 文書一覧 |
| 製造方法と加工 | 承認済みの製造方法、表面仕上げ、端部形状、熱処理、清浄度 | 最終状態を管理する | 製造記録と検査記録 |
| 試験、文書、表示 | 要求する方法、範囲、受入れ基準、報告書、材料識別 | 出荷承認の証拠資料を整える | 検査と記録の確認 |
| 納入と逸脱事項 | 数量、長さ、梱包、納入条件、逸脱事項一覧 | 商務面・技術面の認識違いを解消する | 梱包の確認と署名済みの逸脱記録 |
記入例:購入者が、加工スキッド向けに耐食性のあるプロセス用チューブを必要としています。要求事項一覧では、まずチューブの製品形状と使用環境を特定します。次に、外径、肉厚、長さ、単位、許容差を記録し、材料グレードと状態、版を含む製品・寸法・構造関連文書、製造方法・表面仕上げ・端部形状と加工の責任範囲、検査・報告・表示、数量・梱包・納入・承認済みの逸脱事項を記載します。
受入れ時、検査担当者は同じ7項目を同じ順序で確認します。見積りで肉厚の許容差、検査範囲、表示方法、または納入時の状態が変更されている場合、材料の出荷承認前に、承認済みの逸脱事項を確認できる状態にしておく必要があります。
分納の場合は、初回納入分だけで発注全体を完了扱いにせず、納入ごと、さらに追跡可能な梱包単位ごとに一覧を繰り返し記録します。切断材については、切断、再梱包、加工工程への引渡し後も材料識別情報を維持する方法を定め、後続の記録から正しい材料を特定できるようにします。
要点
ステンレス鋼管・チューブの要求事項を漏れなく指定するには、見積り前に7つの項目群を確認可能な形で示し、受入れ時にも同じ項目を再確認します。材料グレード、スケジュール、材料証明書だけでは不十分です。
技術的な要求事項をまとめたら、利用可能なステンレス鋼管・チューブの供給 विकल्पと照合します。供給能力、在庫状況、加工、価格、納期に関する検討は、その製品ページで行い、本ガイドでは仕様の指定と検査に焦点を当てます。
9. よくある質問
鋼管・チューブの仕様でSSは何を意味しますか?
SSは一般にステンレス鋼を意味しますが、それだけでは材料の指定として不十分です。各発注項目には、材料グレードまたはUNSの呼称、製品形状、適用規格とその版、寸法、許容差、状態、用途固有の構造要求事項を記載する必要があります。略称が誤解を招くおそれがある場合は、図面や受入れ記録で正式名称を使用します。
ステンレス鋼管の寸法は内径と外径のどちらで測りますか?
鋼管は一般に呼び径とスケジュールで発注し、実際の外径と肉厚は適用される寸法規格に基づいて確認します。チューブは一般に外径と肉厚を直接指定して発注します。どちらの場合も、この略式の指定だけでは規格、単位、許容差、長さ、測定基準を置き換えられません。流路面積や嵌合が内径に左右される場合は、内径の算出方法または検査方法を明記します。呼び径が実際の内径を示すものと見なしてはいけません。
鋼管・チューブには、316ステンレス鋼が常に304より適していますか?
いいえ。「より適しているか」は、媒体、濃度、温度、汚染物質、すきま、洗浄時の化学条件、加工、機械的要求事項、適用コード、コストによって異なります。文書化された使用条件のもとでどちらの材料グループを選定する場合も、塩化物イオン環境や海洋環境に関する一律のルールに頼らず、プロジェクト固有の技術的根拠を用いる必要があります。
材料試験報告書があれば、完成した配管システムが使用に適していると証明できますか?
いいえ。報告書は材料識別と、発注要求事項に対する報告値の裏付けにはなりますが、システム設計、接合手順の認定、圧力定格、腐食代、衛生的な施工、規制上の受入れ、最終用途の承認を証明するものではありません。受入れ担当者は、表示、溶解番号、寸法、加工状況、構造コード、追加検査、承認済みの逸脱事項を照合する必要があります。結果または識別情報の追跡に欠落がある場合は、対象材料を隔離し、合意済みの処置手順に従います。文書が訂正されたことだけで、適合が自動的に証明されたと見なしてはいけません。
重要な使用環境では、長手溶接のない材料を必ず指定すべきですか?
必ずしもそうではありません。重要度が高いほど、コード、製造方法、検査、受入れの根拠を明確にする必要性は高まりますが、一律の製造方法が定まるわけではありません。製造方法を選ぶ前に、責任を負う技術者が使用環境、形状、加工、検査、入手可能性、適用されるすべてのコード規定を比較検討する必要があります。
結論
信頼できるステンレス鋼管・チューブの発注は、測定可能な表現で要求事項を定め、追跡可能な受入れ記録で完了します。サプライヤーに要求事項の解釈を委ねる前に、製品形状、形状寸法、使用環境の条件、文書一式、製造・加工後の状態、検査、記録、納入、逸脱事項を定めます。
受入れ時にも同じ確認を繰り返します。この一貫性を実現するのが、本ガイド独自の「7項目の鋼管・チューブ要求事項一覧」と「6項目の材料受入れ記録照合台帳」です。いずれも業界規格ではなく、編集上の確認表です。
本分析について
本ガイドでは、ステンレス鋼管・チューブの用語、規格、検査、受入れに文書を重視する方法を適用します。仕様に関する解説とTiAlloyの商業用供給ページを分け、未確認の認証、施設、許容差、性能に関する主張は掲載していません。







