Kontaktieren Sie TiAlloy


Aktualisiert im November 2026 | Technische Referenz
Die Eigenschaften von Hastelloy C22 bieten unter UNS N06022 (W.Nr. 2.4602) eine Mindestzugfestigkeit von 690 MPa, eine Streckgrenze von 310 MPa und 45 % Bruchdehnung bei einer Dichte von 8,69 g/cm³. Haynes International liefert diese Werkstoffgüte als Legierung Hastelloy® C-22. Diese Nickel-Chrom-Molybdän-Wolfram-Legierung schmilzt im Bereich von 1357–1399°C und kombiniert 22 % Chrom mit 13 % Molybdän und 3 % Wolfram. Fertigungsbetriebe lösungsglühen Bauteile bei 1121°C mit anschließendem schnellem Wasserabschrecken. Vermeiden Sie eine dauerhafte Belastung im Bereich von 600–900°C, um Korngrenzenversprödung zu verhindern.
Kurzreferenz der Spezifikationen: Hastelloy C22 (UNS N06022)
| Parameter | Geprüfter Richtwert | Maßgebliche Grundlage / Herstellergeltungsbereich |
|---|---|---|
| Bezeichnungen | UNS N06022 / W.Nr. 2.4602 / NiCr21Mo14W | ASTM B575, ASME SB575, DIN 17744 (Abgegrenzt von N07022 C-22HS) |
| Dichte | 8,69 g/cm³ (0,314 lb/in³); 8,61 g/cm³ veröffentlicht von Special Metals | ASTM B575 Abs. 8.1 & Haynes C-22 vs. Datenblatt SMC-049 |
| Elastizitätsmodul (RT) | 206 GPa (Haynes) bis 209 GPa (Special Metals) | Dynamischer Raumtemperaturmodul (nicht 206 MPa) |
| ASTM-Mindestzugfestigkeit | 690 MPa UTS / 310 MPa 0,2 %-Streckgrenze / 45 % Dehnung | ASTM B575 & B574 Mindestwert im lösungsgeglühten Lieferzustand |
| Lösungsglühen | 1121°C (2050°F), 10–30 min Haltezeit, Wasserabschreckung | Schnelle Luftabkühlung nur unter 10 mm Dicke zulässig |
| ASME Sec VIII Max. Temp. | 1250°F (677°C) Regelwerksgrenze; dauerhafte Alterung bei 593–900°C vermeiden | ASME Sec VIII Div.1/2 vs. GTAW-TCP-Ausscheidungskinetik |
Was ist Hastelloy C22 (UNS N06022) und welche ASTM-Normen regeln jede Lieferform?
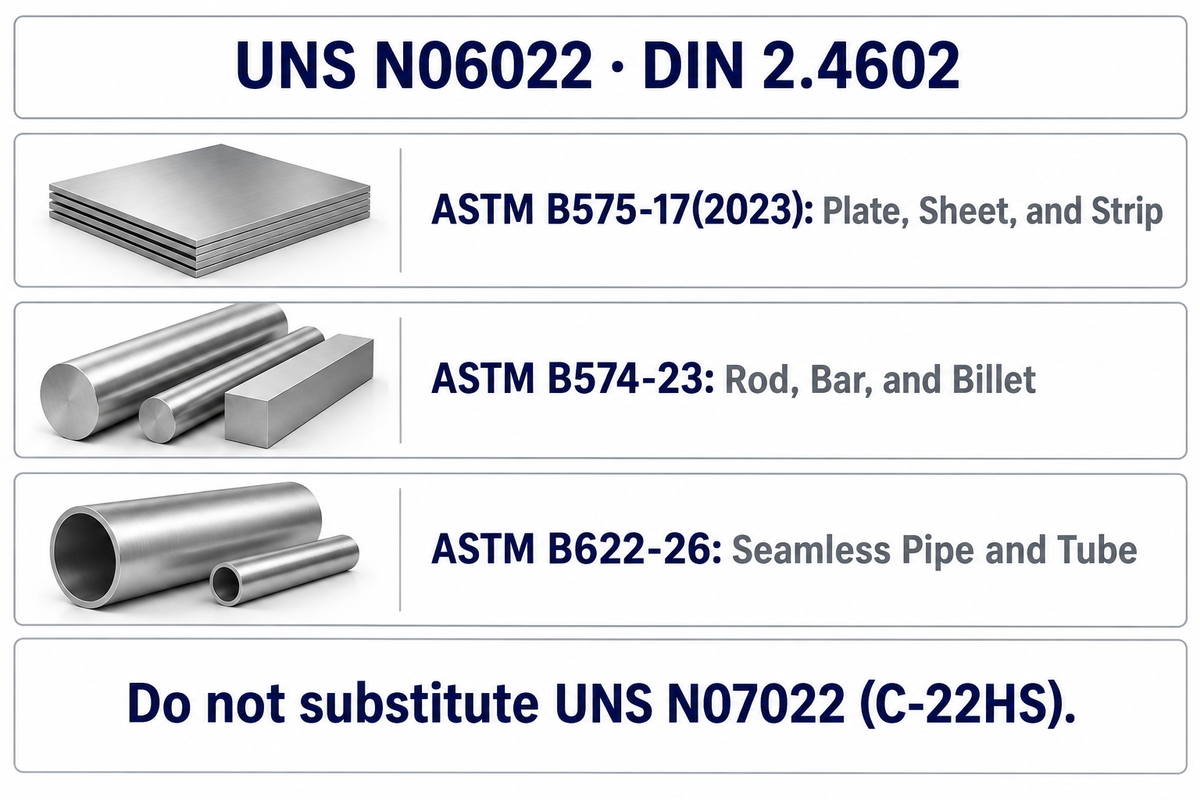
Hastelloy C22 ist eine austenitische Nickel-Chrom-Molybdän-Legierung, die als UNS N06022 und DIN 2.4602 genormt ist. Sieben zentrale ASTM-Spezifikationen decken Platten, Stäbe, Leitungsrohre, Präzisionsrohre, Formstücke und Schmiedeteile ab. Jede Lieferform unterliegt eigenen Maßvorgaben, und UNS N06022 darf nicht durch das ausscheidungshärtbare C-22HS (UNS N07022) ersetzt werden.
Bestellungen, die lediglich „C22“ angeben, führen bei der Wareneingangsprüfung zu kostspieligen Abweichungen. Hintergrundinformationen finden Sie in unserer Industrieübersicht zu Hastelloy C22 sowie im Leitfaden zu Rohrnormen für Nickellegierungen. ASTM B626 regelt geschweißte Kondensatorrohre und ist niemals mit geschweißten Leitungsrohren nach ASTM B619 austauschbar. Hingegen definieren ASTM B637 und B983 den Ölfeldwerkstoff HASTELLOY® C-22HS® (UNS N07022), den Haynes bei starker Kaltumformung plus Auslagerung wegen Wasserstoffversprödung einschränkt.
| Lieferform | ASTM-Norm | ASME- / Regelwerksverweis | Kritische Beschaffungsgrenze |
|---|---|---|---|
| Platte, Blech und Band | ASTM B575-17(2023) / B906 | ASME SB-575 (P-No. 43) | Zoll-Pfund-Einheiten sind nach Abschnitt 1.2 für die Abnahme maßgebend |
| Walzdraht, Stab und Knüppel | ASTM B574-23 | ASME SB-574 (P-No. 43) | Nicht durch Stäbe aus UNS N07022 (B637/B983) ersetzen |
| Nahtlose Rohre und Rohrprodukte | ASTM B622-26 / B829 | ASME SB-622 (Sec VIII 677°C) | Schreibt lösungsgeglühten Lieferzustand zwingend vor |
| Geschweißtes Leitungsrohr | ASTM B619/B619M-19(2023) / B775 | ASME SB-619 / B31.3 427°C | Klasse I/II mit durchstrahlungsgeprüfter Schweißnaht oder kaltumgeformt |
| Geschweißtes Rohr | ASTM B626-26 / B751 | ASME SB-626 | Nicht austauschbar mit Prozessleitungen nach B619 |
| Schmiedeteile und Flansche | ASTM B564 / ASTM B462 | ASME SB-564 / B16.5 / B16.34 | Section VIII erlaubt 677°C gegenüber 427°C nach B31.1 |
| Geschmiedete Stumpfschweißfittings | ASTM B366 | ASME SB-366 | Schmelzennummer der Ausgangsplatte oder des Ausgangsrohrs rückverfolgen |
| Schweißdraht & Stabelektroden | AWS A5.14 / A5.11 | ASME SFA 5.14 ERNiCrMo-10 (F=43) | Entsprechender Schweißzusatz nach BS EN ISO Ni 6022 |
| Plattiertes Stahlblech & Europäische Normung | ASTM B575 Plattiert / DIN 17744 | VdTÜV #479 (450°C) | Europäische VdTÜV-Auslegungsgrenze endet bei 450°C |
Welche äquivalente Legierung gibt es für Hastelloy C22?
Für Alloy C22 gelten gleichwertige Normbezeichnungen wie UNS N06022, DIN W.Nr. 2.4602, NiCr21Mo14W, Inconel 22 und Alloy C-22. Jede Bezeichnung teilt identische chemische Grenzwerte nach ASTM B575. Hastelloy® C-22 ist die eingetragene Marke von Haynes International, während Special Metals INCONEL alloy 22 herstellt. Das hochmolybdänhaltige C-22HS (UNS N07022) ist hingegen kein gleichwertiger Ersatz.
Chemische Zusammensetzung von Hastelloy C22: Nennwerte vs. ASTM-Grenzwerte
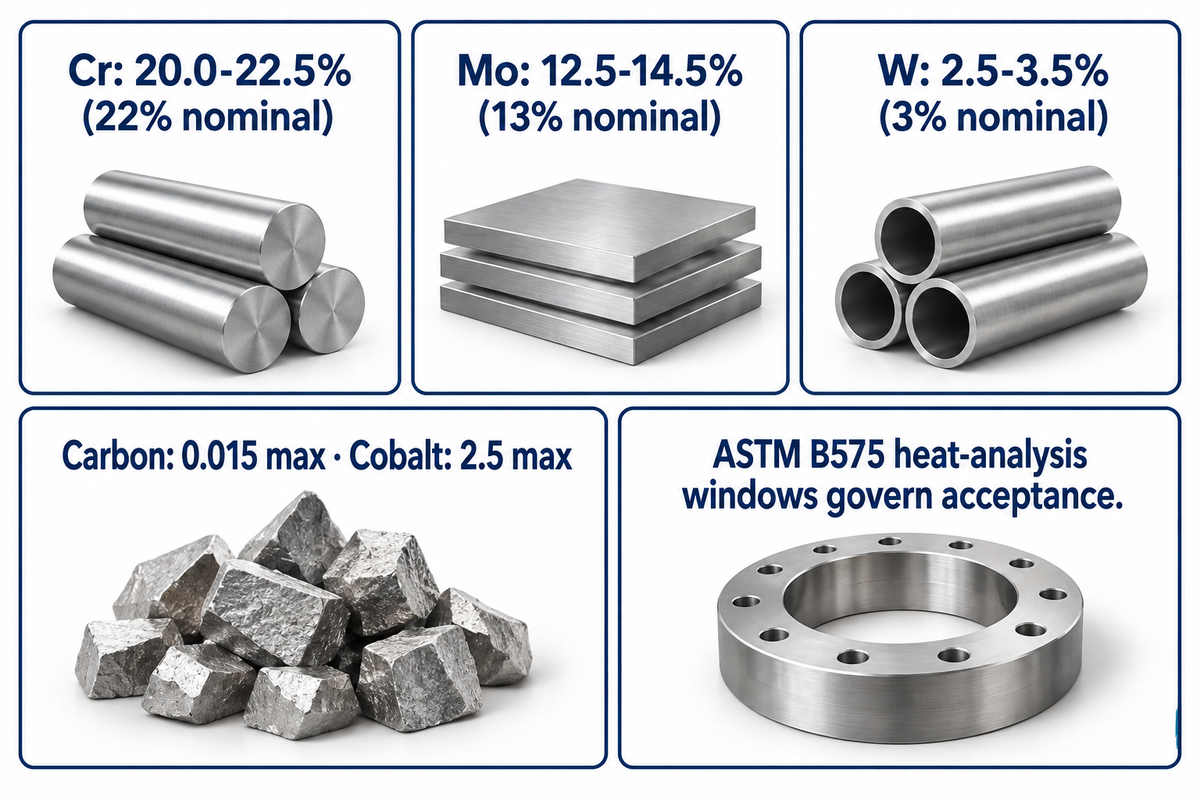
Die chemische Zusammensetzung von Hastelloy C-22 schreibt 20,0–22,5 % Chrom, 12,5–14,5 % Molybdän und 2,5–3,5 % Wolfram in Nickel für eine hohe Lochfraßbeständigkeit vor. Richtanalysen nennen 56 % Nickel als Rest, 22 % Chrom, 13 % Molybdän und 3 % Wolfram. Bei Beschaffungsprüfungen sind jedoch die verbindlichen Schmelzenanalysefenster nach ASTM B575 und nicht die Nennwerte für die Abnahme maßgebend.
Einige Online-Tabellen kehren die zulässigen Höchstwerte für Kobalt- und Vanadium-Begleitelemente fälschlicherweise in Mindestwerte um. In der Fertigung begrenzt das Datenblatt SMC-049 von Special Metals Eisen auf 3 %, während die ASTM-Spezifikation einen Bereich von 2.0 bis 6,0 % zulässt. Unsere veröffentlichten Chrombereiche für Nickellegierungen nach Werkstoffgüte bieten einen Vergleich der Legierungsfamilien.
Abnahmedifferenz zwischen Spezifikation und Nennwert bei N06022
| Element | Grenzwert nach ASTM B575 / SMC-049 | Nennwert nach Haynes | Metallurgische Funktion & Prüfhinweis |
|---|---|---|---|
| Nickel (Ni) | Rest | 56 (Rest) | Stabilisiert die einphasige austenitische Matrix gegen Chlorid-Spannungsrisskorrosion |
| Chrom (Cr) | 20,0 – 22,5 | 22 | Passiviert gegenüber oxidierenden Säuren, Eisen(III)-Salzen und feuchtem Chlorgas |
| Molybdän (Mo) | 12,5 – 14,5 | 13 | Fördert Beständigkeit in reduzierenden Säuren und gegen Lochfraß |
| Wolfram (W) | 2,5 – 3,5 | 3 | Molybdän und Wolfram wirken gemeinsam zur Mischkristallverfestigung |
| Eisen (Fe) | 2,0 – 6,0 | 3 | Special Metals hält typische Schmelzen unter 3,0 % Fe |
| Kobalt (Co) | 2.5 max | 2.5 max | Nur Obergrenze (niemals 2,5 % Mindestwert) |
| Kohlenstoff (C) | 0.015 max | 0.01 max | Niedriger Kohlenstoffgehalt unterdrückt Karbidausscheidungen in der Schweißzone |
| Silizium (Si) | 0.08 max | 0.08 max | Enge Obergrenze begrenzt spröde Silizidbildung beim Schweißen |
| Mangan (Mn) | 0.50 max | 0.5 max | Obergrenze für Desoxidationsrückstände |
| Vanadium (V) | 0.35 max | 0.35 max | Strikte Obergrenze; kein Mindestzusatz |
| Phosphor (P) | 0.02 max | 0.02 max (ASTM B575) | Spurenelementgrenze zum Erhalt der Warmduktilität |
| Schwefel (S) | 0.02 max | 0.02 max (ASTM B575) | Spurenelementgrenze zur Vermeidung von Schweißrissen |
Berechnungsbeispiel zur PREN-Prüfung (Nennwert vs. ASTM-Untergrenze): Mit der gängigen Austenitformel PREN = %Cr + 3,3×%Mo + 16×%N bei N = 0 % ergibt die Nennanalyse (22 % Cr, 13 % Mo) einen Wert von 64.9. An der untersten Grenze nach ASTM B575 (20,0 % Cr, 12,5 % Mo) ergibt sich 61.25. Hingegen verwendet Special Metals in SMC-049 die Formel %Cr + 1.5(%Mo + %W + %Nb) und weist eine PREN von 47.3 für Alloy 22 sowie 45.4 für C-276 und 40.8 für Alloy 625 aus. Angebotsunterlagen müssen daher stets angeben, welche PREN-Formel im jeweiligen Fall gilt.
Physikalische und thermische Eigenschaften: Dichte, Schmelzbereich, Wärmeleitfähigkeit und Wärmeausdehnung
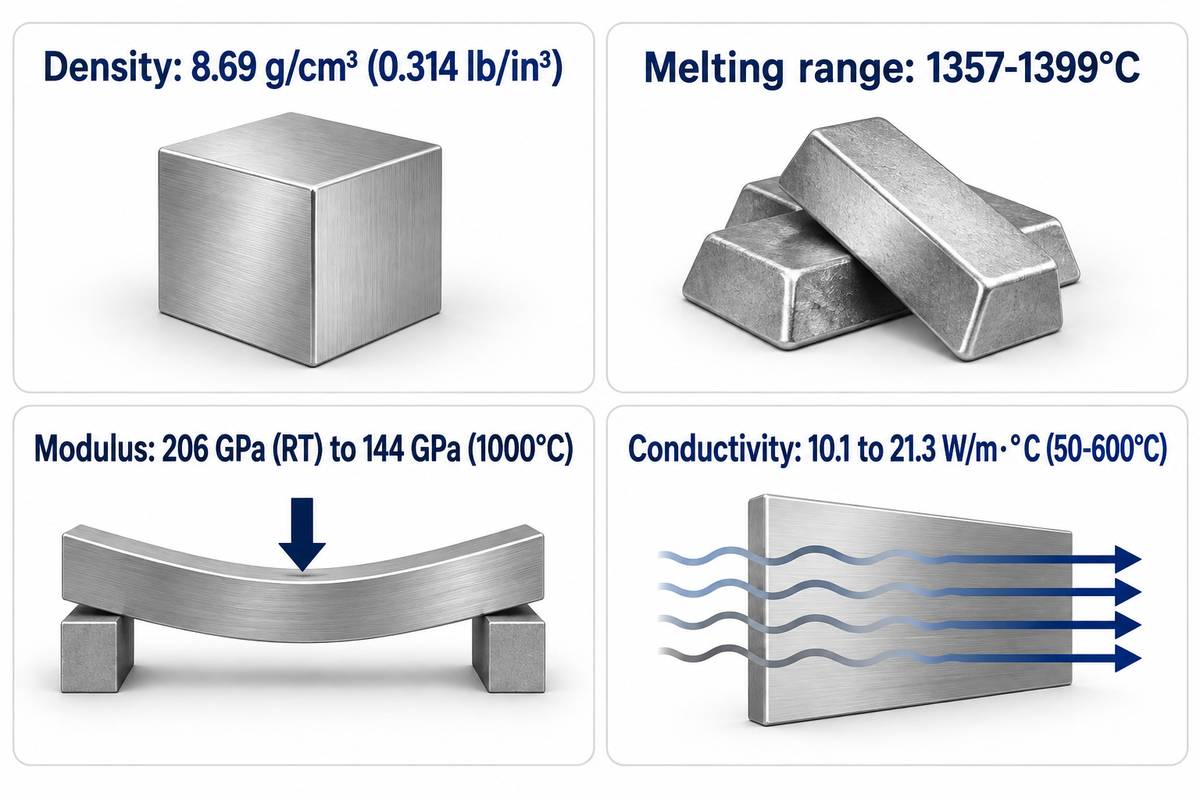
Knetwerkstoff Alloy C22 weist nach ASTM B575 Abschnitt 8.1 eine Dichte von 8,69 g/cm³ (0,314 lb/in³) auf, während Special Metals 8,61 g/cm³ angibt. Das Schmelzintervall liegt bei 1357–1399°C (2475–2550°F), und der Elastizitätsmodul bei Raumtemperatur erreicht 206–209 GPa. Konstruktionsteams, die Behältermäntel auslegen, benötigen temperaturabhängige Kurven für Wärmeleitfähigkeit und Wärmeausdehnung über den gesamten Betriebstemperaturbereich.
Mehrere veraltete Web-Datenblätter drucken den dynamischen Elastizitätsmodul fälschlicherweise als „206 MPa“ statt 206 GPa ab. Geprüfte Messreihen von Haynes zeigen, dass der Modul kontinuierlich von 206 GPa bei Raumtemperatur auf 144 GPa bei 1000°C abfällt. Zwischen 50°C und 600°C verdoppelt sich die Wärmeleitfähigkeit von 10.1 auf 21,3 W/m·°C, während die spezifische Wärmekapazität von 414 auf 514 J/kg·°C steigt. Der mittlere Wärmeausdehnungskoeffizient nimmt von 12,4 µm/m·°C (24–100°C) auf 15,9 µm/m·°C (24–900°C) zu. Auch das Herstellungsverfahren beeinflusst die physikalischen Kennwerte leicht: Special Metals nennt eine magnetische Permeabilität von ≤1.001 und einen spezifischen elektrischen Widerstand von 1.215 µΩ·m.
| Temperatur (°C) | Wärmeleitfähigkeit (W/m·°C) | Spezifische Wärmekapazität (J/kg·°C) | Mittlerer WAK ab 24°C (µm/m·°C) | Dynamischer Modul (GPa) | Elektrischer Widerstand (µΩ·m) |
|---|---|---|---|---|---|
| Raumtemp. (RT / 50°C*) | 10.1 (50°C) | 414 (50°C) | k. A. | 206 (RT) | 1.14 (RT) |
| 100°C | 11.1 | 423 | 12.4 (24–100°C) | k. A. | 1.23 |
| 200°C | 13.4 | 444 | 12.4 (24–200°C) | 197 | 1.24 |
| 300°C | 15.5 | 460 | 12.6 (24–300°C) | 191 | 1.25 |
| 400°C | 17.5 | 476 | 13.1 (24–400°C) | 185 | 1.26 |
| 500°C | 19.5 | 485 | 13.7 (24–500°C) | 179 | 1.27 |
| 600°C | 21.3 | 514 | 14.3 (24–600°C) | 174 | 1.28 |
| 700–1000°C | k. A. | k. A. | 14.9 (700°C) bis 15.9 (900°C) | 168 (700°C) bis 144 (1000°C) | k. A. |
*Special Metals SMC-049 gibt 209 GPa Modul und 8,61 g/cm³ Dichte an.
Quelle: Technisches Datenblatt HASTELLOY C-22 von Haynes International.
Mechanische Eigenschaften von Hastelloy C22 nach Lieferformen und Temperaturen
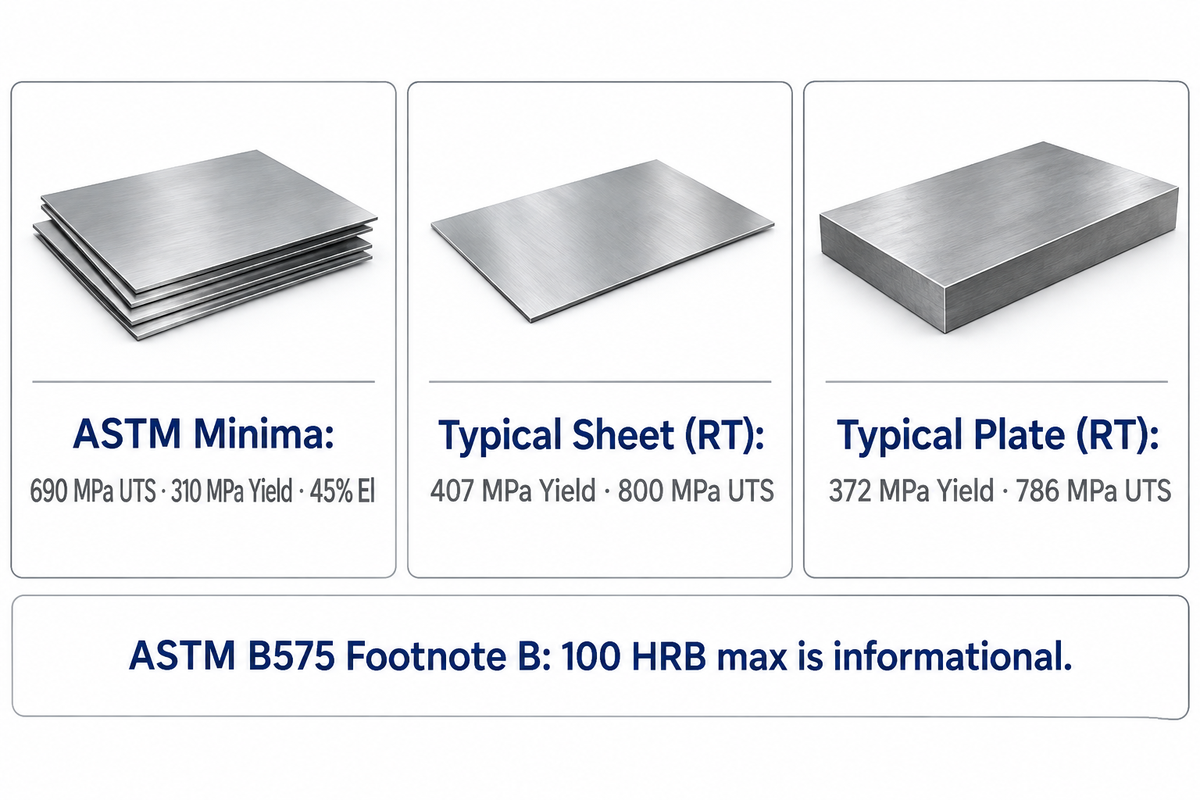
ASTM B575 und B574 schreiben bei Raumtemperatur Mindestwerte der mechanischen Eigenschaften von 690 MPa Zugfestigkeit, 310 MPa Streckgrenze und 45 % Bruchdehnung vor. Lösungsgeglühtes Blech erreicht im Mittel 800 MPa Zugfestigkeit und 407 MPa Streckgrenze, doch Ingenieure legen Druckbehälter nach den vertraglichen Mindestwerten aus. Gemäß Fußnote B der ASTM B575 dient die maximale Härte von 100 HRB ausschließlich zur Information.
Die mechanische Festigkeit nimmt mit zunehmender Wanddicke und steigender Temperatur erwartungsgemäß ab. Lösungsgeglühte Platten erreichen durchschnittlich 372 MPa Streckgrenze und 786 MPa Zugfestigkeit, während Stäbe bei 359 MPa Streckgrenze und 70 % Dehnung liegen. Bei 427°C sinkt die Streckgrenze von Blech auf 283 MPa und die von Platten auf 241 MPa, was fehlerhafte Händlertabellen mit „28 MPa“ widerlegt. Die Kerbschlagarbeit bleibt auch bei Tieftemperaturen hoch und erreicht 568 J bei Raumtemperatur sowie 469 J bei -196°C.
| Lieferform & Abmessung / Norm | Prüftemp. (°C) | 0,2 %-Streckgrenze (MPa / ksi) | Zugfestigkeit UTS (MPa / ksi) | Bruchdehnung (%) | Grundlage / Härtehinweis |
|---|---|---|---|---|---|
| ASTM B575 / B574 Alle Lieferformen | RT | ≥ 310 (45) | ≥ 690 (100) | ≥ 45 | Vertraglicher Mindestwert; max. 100 HRB nur informativ |
| Blech (0,7–3,2 mm, Haynes) | RT | 407 (59) | 800 (116) | 57 | Typisch lösungsgeglüht; Mittelwert 88 HRBW (93 RB in SMC-049) |
| Blech (0,7–3,2 mm, Haynes) | 427°C (800°F) | 283 (41) | 655 (95) | 67 | Kurzzeit-Warmzugversuch |
| Blech (0,7–3,2 mm, Haynes) | 760°C (1400°F) | 241 (35) | 524 (76) | 63 | Nur Kurzzeitwert; lange Haltezeit führt zu Versprödung |
| Platte (6,4–19,1 mm, Haynes) | RT | 372 (54) | 786 (114) | 62 | Typisch lösungsgeglüht; 88 HRBW; Charpy 568 J RT / 469 J -196°C |
| Platte (6,4–19,1 mm, Haynes) | 427°C (800°F) | 241 (35) | 634 (92) | 68 | Kurzzeit-Warmzugversuch |
| Stab (12,7–50,8 mm, Haynes) | RT / 427°C | 359 / 214 | 765 / 614 | 70 / 79 | Typisch lösungsgeglüht; Mittelwert 84 HRBW |
Kann Hastelloy C22 durch Wärmebehandlung gehärtet werden?
Das mischkristallverfestigte Hastelloy C22 (UNS N06022) lässt sich nicht durch Ausscheidungswärmebehandlung härten, da Kohlenstoff- und Aluminiumzusätze minimiert sind. Die austenitische Matrix verfestigt sich jedoch rasch durch Kaltumformung. Prüfungen nach Haynes H-2019 messen Rc 33 bei 20 % Kaltumformgrad und Rc 43 bei 50 % ohne Rissbildung in 232°C heißem Magnesiumchlorid. Leichte Kaltumformung beeinträchtigt die allgemeine Korrosionsbeständigkeit kaum; starke Umformung mindert jedoch den Widerstand gegen Spannungsrisskorrosion. Bauteile mit mehr als 7 % Dehnung erfordern ein erneutes Lösungsglühen, um das Korrosionsverhalten wiederherzustellen. Wird eine Aushärtung durch Wärmebehandlung benötigt, ist UNS N07022 (C-22HS) vorzuschreiben.
Quelle: Datenblatt zu mechanischen Eigenschaften & Kaltumformung von HASTELLOY C-22 von Haynes International.
Korrosionsbeständigkeitsprofil: Oxidierende Medien, Säuren, Lochfraß- und Spaltkorrosionsgrenzen
Hastelloy C-22 bietet eine außergewöhnliche Beständigkeit gegen Chlorgas, Eisen(III)- und Kupfer(II)-chlorid sowie siedende organische Säuren. Seine ausgewogenen Gehalte an Chrom, Molybdän und Wolfram übertreffen Edelstahl deutlich bei chloridinduziertem Lochfraß und Spaltkorrosion. Heiße, sauerstofffreie Salz- und Schwefelsäure greifen N06022 jedoch oberhalb bestimmter Siedegrenzen an.
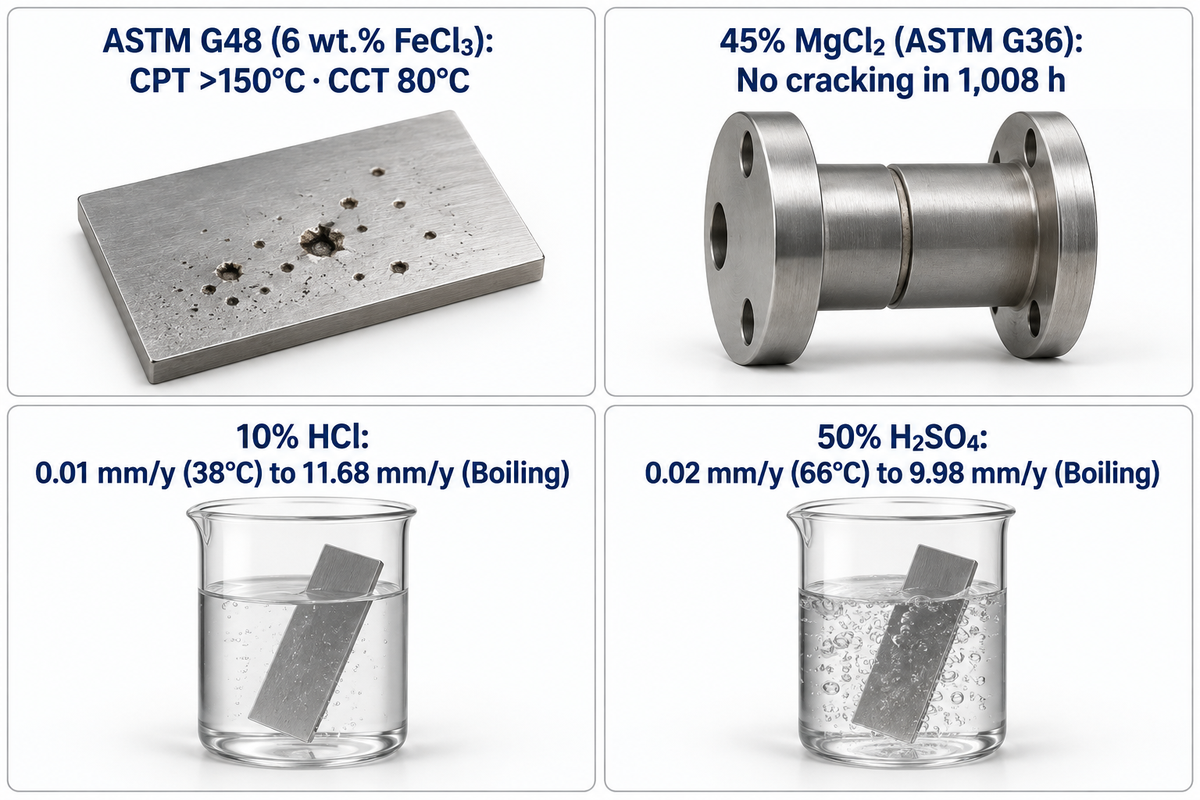
Im 72-stündigen Test nach ASTM G48 in angesäuerter 6 Gew.-% Eisen(III)-chloridlösung erreicht C22 eine kritische Lochfraßtemperatur über 150°C und eine kritische Spaltkorrosionstemperatur von 80°C. Im Vergleich dazu endet C-276 bei 55°C und 316L bei 0°C. Über 1.008 Stunden in siedendem 45 % Magnesiumchlorid (ASTM G36) bleibt C22 rissfrei, während 316L nach zwei Stunden versagt. In 180-tägigen Naturmeerwassertests am LaQue-Institut bei 29°C in ruhender und strömender Sole zeigte C22 an null von vier Prüfstellen Korrosionsangriff.
„In Yellow Death zeigte die Legierung C-22® selbst bei der höchsten Prüftemperatur (150°C) keinen Lochfraß. Die kritische Spaltkorrosionstemperatur der Legierung C-22® in Yellow Death beträgt 75°C (im Vergleich zu 60°C bei der Legierung C-276).“
Quelle: Haynes International, Technisches Datenblatt HASTELLOY C-22
Daten des US-Energieministeriums DOE / LLNL (OSTI 894333) bestätigen, dass sich Alloy 22 in passiven Mehrkomponentensolen nur im Nanometer-pro-Jahr-Bereich auflöst. Alloy C22 bietet eine breite Beständigkeit gegenüber oxidierenden Medien und oxidierenden wässrigen Lösungen in organischen wie anorganischen Prozessströmen. Chrom hält den Abtrag in 40 % Salpetersäure unter 0,4 mm/y und schützt Anlagen, die Mischungen mit Salpetersäure oder oxidierenden Säuren führen. Zudem zeigt N06022 eine hohe Beständigkeit in siedender 99 % Essigsäure und 88 % Ameisensäure. Hingegen steigt die Abtragsrate in anorganischer 10 % HCl von 0,01 mm/y bei 38°C auf 0,98 mm/y bei 66°C und 11,68 mm/y am Siedepunkt. Ebenso springt 50 % Schwefelsäure von 0,02 mm/y bei 66°C auf 9,98 mm/y im Siedezustand.
| Prüfmedium & Norm | Prüfbedingung / Dauer | Gemessenes C22-Ergebnis | Quelle & Technische Einsatzgrenze |
|---|---|---|---|
| Angesäuertes 6 Gew.-% FeCl3 (ASTM G48) | 72 h Tauchversuch | CPT >150°C; CCT 80°C | Haynes C-22 (vs. C-276 CCT 55°C; 316L CCT 0°C) |
| 6 % FeCl3 + 1 % HCl (ASTM G48 Mod) | Max. Prüfgrenze 85°C | CPT >85°C; CCT 58–75°C | Special Metals SMC-049 (begrenzt durch 85°C Lösungslimit) |
| Green Death & Yellow Death | 24 h Säure-/Salzgemisch | 120°C Lochfraß (Green); >150°C / 75°C CCT (Yellow) | Haynes C-22 Referenzwert in gemischten oxidierenden Chloriden |
| 50 % H2SO4 + Fe2(SO4)3 (ASTM G28 A/B) | Siedend 120 h / 24 h | Methode A 34–40 mpy; Methode B 6–8 mpy | SMC-049 & Haynes H-2019 (G28-22 Prüfung auf interkristalline Korrosion) |
| 45 % MgCl2 (ASTM G36) | Siedende U-Biegeprobe, 1.008 h | Keine Rissbildung nach 1.008 h | Haynes C-22 (316L reißt nach 2 h; 254SMO nach 24 h) |
| Natürliches Meerwasser (LaQue U.S. Navy) | 180 Tage bei 29°C, 4 Standorte | 0/4 Prüfstellen angegriffen (ruhend & strömend) | Haynes C-22 (C-276 zeigte Angriff an A:1, B:1 in ruhendem Wasser) |
| 10 Gew.-% Salzsäure (HCl) | 38°C / 66°C / Siedend | 0.01 / 0.98 / 11,68 mm/y | Haynes C-22 & OSTI 894333 (ungeeignet für siedende 10 % HCl) |
| 50 Gew.-% Schwefelsäure (H2SO4) | 66°C / 79°C / Siedend | 0.02 / 0.40 / 9,98 mm/y | Haynes C-22 (MIG-Schweißgut erreicht 0,24 mm/y bei 66°C) |
| 60 % HNO3 vs. Essig- & Ameisensäure | Siedend | 1,09 mm/y (60 % HNO3); 0,00 mm/y (99 % Essigsäure) | Haynes C-22 (88 % Ameisensäure <0,01 mm/y am Siedepunkt) |
Warum sind kritische Lochfraßtemperaturen zwischen verschiedenen Prüflösungen nicht direkt vergleichbar?
Nicht angesäuerte 10 %-Lösungen oder 6 % FeCl3 + 1 % HCl zersetzen sich thermisch nahe 85°C (185°F), wodurch die Messungen im Datenblatt SMC-049 von Special Metals bei 85°C gedeckelt sind. Angesäuertes 6 Gew.-% FeCl3 nach ASTM G48 Methoden C und D bleibt dagegen bis über 150°C stabil. Ein direkter Vergleich eines bei 85°C gedeckelten Datenblatts mit einer angesäuerten 150°C-Prüfung führt daher zu Fehlauswahlen beim Werkstoff.
Widersteht Hastelloy C-22 Lochfraß und Spaltkorrosion im Meerwasser- und Chemieanlageneinsatz?
Ja, Hastelloy C-22 bietet im Meerwasser sowie in oxidierenden chemischen Prozessströmen eine hohe Beständigkeit gegen Lochfraß und Spaltkorrosion. In 180-tägigen Versuchen der U.S. Navy bei 29°C, über die Haynes International berichtet, wiesen C-22-Prüfproben sowohl in strömendem als auch in ruhendem Meerwasser null angegriffene Spaltstellen auf.
Auswahlleitfaden: Hastelloy C22 vs. C276, Inconel 625, C22HS und 316L
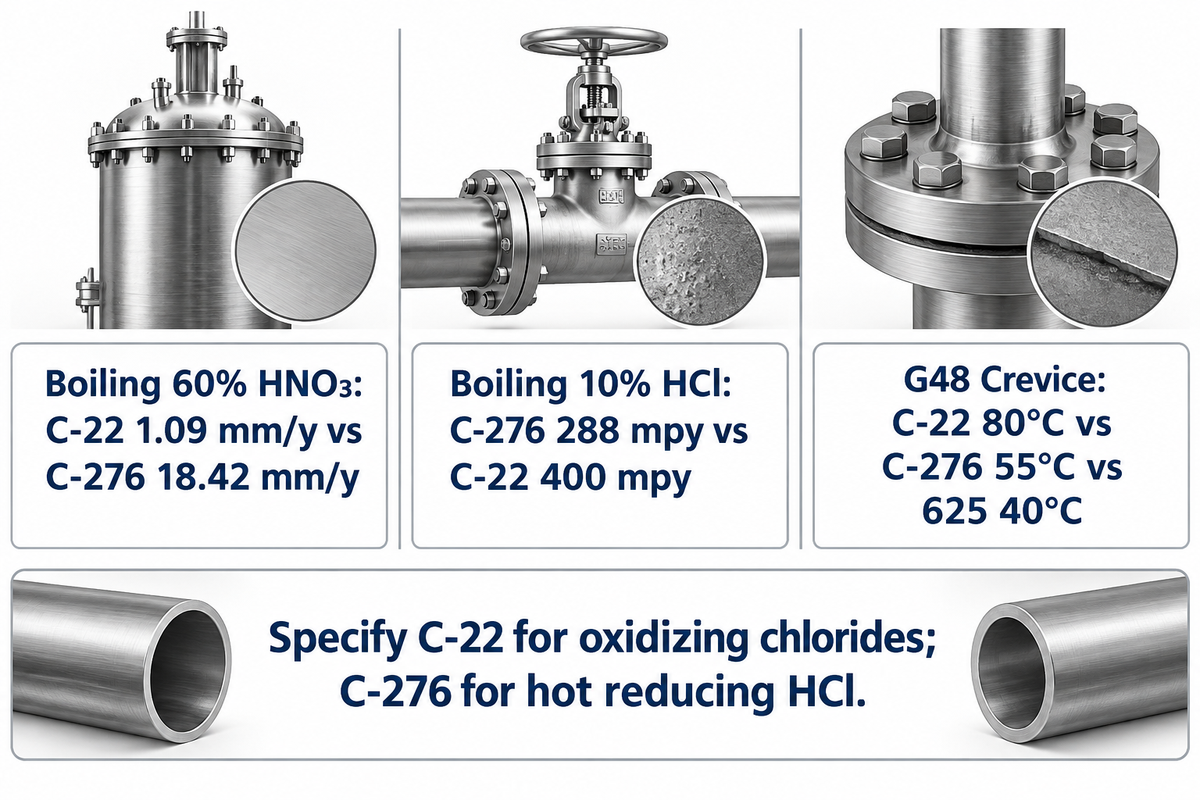
Schreiben Sie für gemischte oxidierende Chloride, oxidierende Säuren oder geschweißte Wäscher Hastelloy C-22 vor; wählen Sie für heiße reduzierende Salzsäure C-276. Mit 22 % Chrom gegenüber 16 % in C-276 zeigt C-22 eine ausgezeichnete Beständigkeit gegenüber oxidierenden Eisen(III)-Ionen und feuchtem Chlorgas. Einkäufer dürfen C-22 unter gemischten reduzierenden und oxidierenden Einsatzbedingungen jedoch nicht pauschal als Universallösung für jeden Chemiestrom betrachten.
In siedender 60 % Salpetersäure korrodiert C-22 mit 1,09 mm/y gegenüber 18,42 mm/y bei C-276. In rein reduzierender siedender 10 % HCl liegt dagegen C-276 mit 288 mpy gegenüber 400 mpy für C-22 vorn. Inconel 625 bietet eine niobgestützte Streckgrenze, doch C-22 verdoppelt dessen Spaltkorrosionsgrenze (80°C vs. 40°C). Ausgelagertes C-22HS erreicht 1365 MPa Streckgrenze für Sauergasbohrungen, während 316L für milde Wässer unter 15°C CPT geeignet ist. Beachten Sie unseren Vergleich Hastelloy C276 vs. C22, den Leitfaden zu Hastelloy C276, die Lieferspezifikationen für Hastelloy C276 sowie das Vergleichswerkzeug für Nickellegierungen.
Praxisfall aus dem Anlagenbau (Säuretaupunkt & Salzsäureströme): Fachdiskussionen zur Laugenkesselkorrosion in Ingenieurforen auf Eng-Tips vergleichen C-22 und C-276 über HCl-Taupunkte von 350°C bis 70°C. In reiner siedender 10 % HCl hält C-276 länger stand (288 vs. 400 mpy). Sobald jedoch Eisen(III)-chloride oder oxidierende Verunreinigungen auftreten, widersteht C-22 starkem Lochfraß deutlich besser als C-276 oder B-Legierungen.
Abgrenzungstabelle für 5 Legierungen unter oxidierenden vs. reduzierenden Bedingungen
| Kriterium | C22 (N06022) | C276 (N10276) | Inconel 625 (N06625) | C22HS (N07022) | 316L (S31603) |
|---|---|---|---|---|---|
| Nenngehalt Cr / Mo / W (%) | 22 Cr / 13 Mo / 3 W | 16 Cr / 16 Mo / 4 W | 21.5 Cr / 9 Mo / 3.6 Nb | 21 Cr / 17 Mo / ≤1 W | 17 Cr / 2.2 Mo / 0 W |
| Dichte (g/cm³) | 8.69 (8.61 SMC) | 8.89 | 8.44 (SMC PREN-Ref.) | 8.61 | ~7.9 |
| Streckgrenzenbereich | ≥310 MPa min. (407 typ.) | Vergleichbarer Ni-Cr-Mo-Knetwerkstoff | Höhere Mischkristallfestigkeit durch Nb | 690–1413 MPa ausgelagert/kaltumgeformt | Niedrigeres Edelstahlniveau |
| G48 CPT / CCT (6 % FeCl3) | >150°C / 80°C | >150°C / 55°C | 100°C / 40°C | 90°C Chlorid, hohe PREN | 15°C / 0°C |
| Siedendes 45 % MgCl2 (G36) | Keine Risse nach 1.008 h | Keine Risse nach 1.008 h | Keine Risse nach 1.008 h | Hohe SRK-Beständigkeit (ausgelagert) | Reißt nach 2 Stunden |
| Oxidierende Säure (60 % HNO3 siedend) | 1,09 mm/y (Stärkste Beständigkeit) | 18,42 mm/y (Schneller Angriff) | Starkes Verhalten unter oxidierenden Bedingungen | Fokus auf NACE-Sauergas im Ölfeld | Versagt bei Chloridionen |
| Rein reduzierend (10 % HCl siedend) | 400 mpy | 288 mpy (Bevorzugt) | Angriff bei >8 % HCl | Kein Standardwerkstoff für Chemietanks | Schweres Versagen |
| Schweiß- & Fertigungsstabilität | Ausgezeichnete Schweißbarkeit (1121°C WQ) | Standard-Ni-Cr-Mo-Schweißbarkeit | Rissrisiko bei Nb-Auftragschweißungen an Kesseln | Zweistufiger Auslagerungszyklus; kein Schweißersatz | Einfachste CNC-Bearbeitung & Schweißung |
| Explizite Ausschlussregel | Ablehnen bei Dauerbetrieb 593–900°C oder 200°C konz. HF | Ablehnen in siedender Salpetersäure oder Eisen(III)-Spalten >55°C | Ablehnen bei >8 % HCl oder rissgefährdeten Kessel-Auftragschweißungen | Ablehnen bei starker Kaltumformung + Auslagerung unter H2S-Wasserstoffrisiko | Ablehnen bei G48-Chloriden >15°C oder siedendem MgCl2 |
Was ist besser, Hastelloy C22 oder C276?
Hastelloy C-22 (22 % Cr, 13 % Mo) schneidet in oxidierenden Chloriden, Eisen(III)- oder Kupfer(II)-Salzen, feuchtem Chlorgas und geschweißten Wäschern besser ab (80°C CCT vs. 55°C). Im Gegensatz dazu übertrifft C-276 (16 % Cr, 16 % Mo) C-22 in heißer sauerstofffreier Salzsäure (288 vs. 400 mpy in siedender 10 % HCl) sowie im Flusssäureeinsatz bis 200°C.
Richtlinien für Fertigung, Schweißen (ERNiCrMo-10), Lösungsglühen und CNC-Bearbeitung
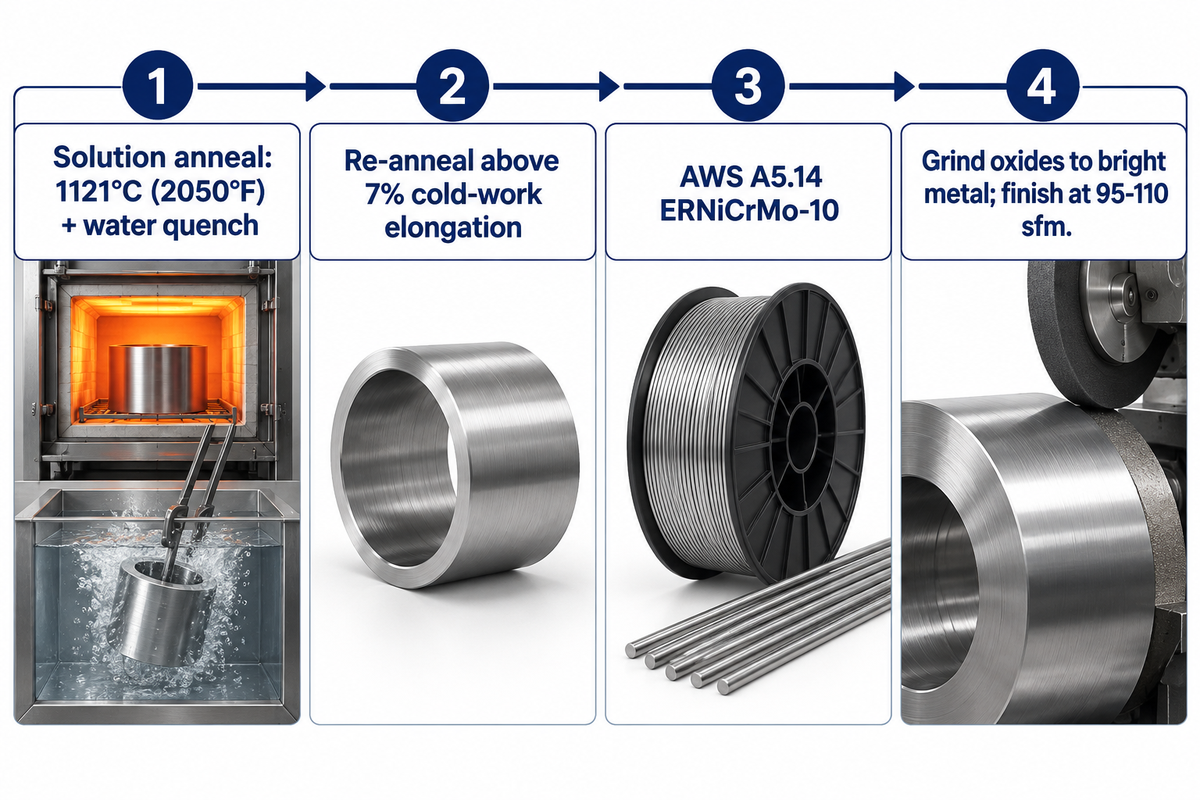
Glühen Sie warmumgeformte Platten und stark kaltgebogene Bauteile bei 1121°C (2050°F) erneut lösungs, sobald die Kaltumformung 7 % Randfaserdehnung überschreitet. Halten Sie die Werkstücke 10 bis 30 Minuten vor dem Wasserabschrecken; eine schnelle Luftabkühlung ist nur unter 10 mm Wanddicke zulässig. Schweißen Sie mit AWS A5.14 ERNiCrMo-10 (BS EN ISO Ni 6022) und vermeiden Sie ein Zwischenspannungsarmglühen oberhalb von 400°C.
Knetwerkstoff C22 bleibt beim Pressen, bei der Warmumformung sowie beim WIG- (GTAW), MIG/MAG- (GMAW) oder E-Handschweißen (SMAW) duktil und hervorragend schweißbar. Das Warmschmieden erfolgt in einem engen Temperaturfenster von 1232°C Beginn bis 954°C Ende. Verlassen Sie sich vor dem Schweißen niemals auf Edelstahl-Drahtbürsten zum Entfernen hochschmelzender Oberflächenoxide, da Bürsten die Zunderschicht lediglich poliert und Einschlüsse einschließt.
„Mischkristalllegierungen werden normalerweise im geglühten Zustand und ausscheidungsgehärtete Legierungen im lösungsgeglühten Zustand geschweißt. Ein Vorwärmen ist nicht erforderlich, sofern kein Porenrisiko durch Feuchtigkeitskondensation besteht.“
Quelle: TWI Global, Job Knowledge 22: Schweißbarkeit von Nickellegierungen
Schleifen oder bearbeiten Sie Schweißfugen vor dem Heften bis auf das blanke Grundmetall und entfernen Sie zwischen den Lagen sämtliche Schlackenreste. Schlichten Sie mit 95–110 sfm bei 5° positivem Spanwinkel und betreiben Sie M-33/M-40/T-15-HSS-Bohrer mit 10–15 sfm und 135°-Kreuzanschliff (50 sfm mit Hartmetallbestückung). Verwenden Sie bei unterbrochenen Hartmetallschnitten niemals wasserbasierte Kühlschmierstoffe; Thermoschock führt zu raschem Schneidenausbruch, weshalb geschwefeltes/chloriertes EP-Schneidöl oder Trockenluft einzusetzen ist.
Erfahrungen aus CNC-Fertigungsbetrieben: Zerspanungsmechaniker, die ihre C22-Einrichtdaten in CNC-Fachbeiträgen auf Practical Machinist teilen, betonen die starke Kaltverfestigung bei reibendem Werkzeug. Betriebe ersetzen riskantes NPT-Gewindebohren durch steifes Hartmetall-Gewindefräsen und arbeiten beim Schälfräsen mit 5 % seitlicher Zustellung. Kobaltbohrer werden nahe ~20 sfm statt mit höheren Edelstahl-Schnittgeschwindigkeiten gefahren.
Wie beeinflussen Schmiedeteile, Kaltumformung, Schweißtemperaturzyklen und Wärmebehandlung die Zugfestigkeit und Spannungsrisskorrosion?
Das Warmschmieden beginnt bei 1232°C (2250°F) und endet nahe 954°C (1750°F) unter moderaten Umformgraden und häufigem Nachwärmen. Da die Legierung C-22 bei Kaltumformung rasch kaltverfestigt, erhält eine zwischengeschaltete Lösungsglüh-Wärmebehandlung die Schweißnahtzähigkeit, die Zugfestigkeit und den Widerstand gegen Spannungsrisskorrosion.
Technische Einsatzgrenzen: Thermische Versprödung (600–900°C), Flusssäuregrenzen und Kaltverschweißen
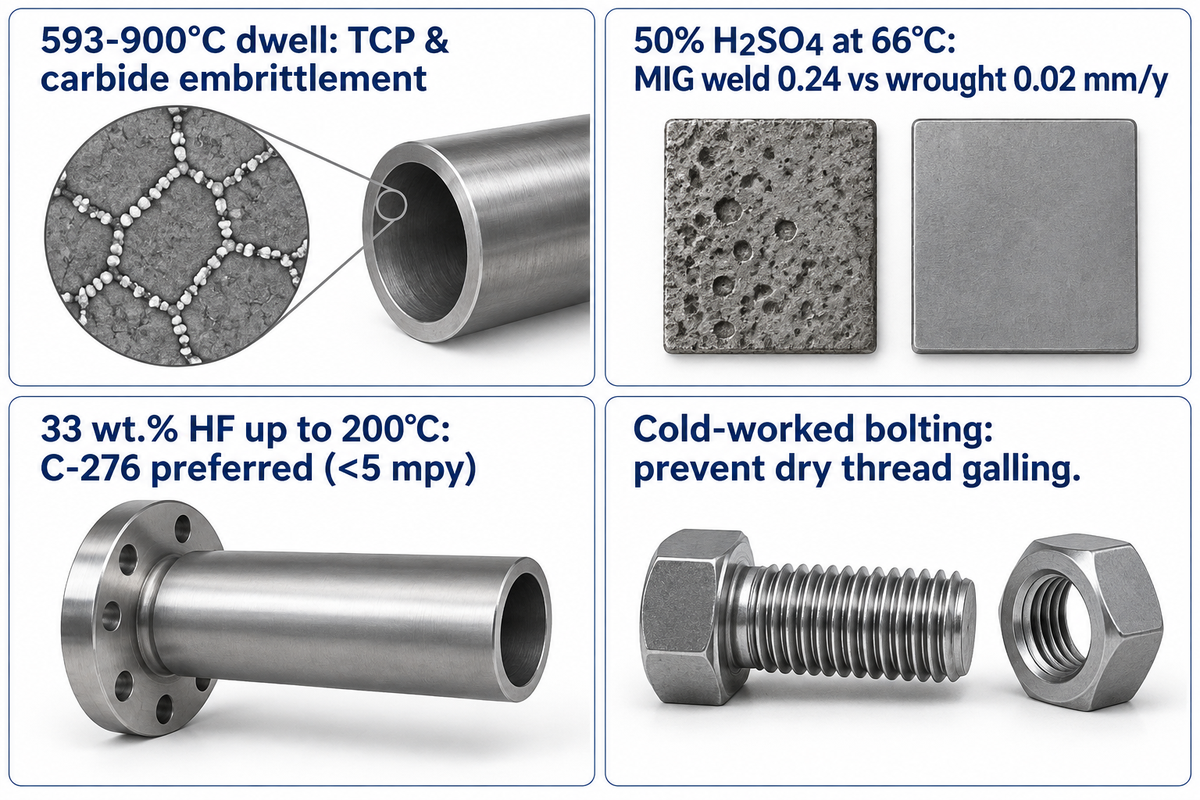
Langzeitbelastung im Bereich von 593–900°C scheidet Karbide und intermetallische TCP-Phasen an den Korngrenzen aus, wodurch WIG-Schweißnähte (GTAW) früher verspröden als gewalzte Platten. Studien der Penn State und des LLNL (6.000 Stunden bei 593, 649, 704 und 760°C) belegen abfallende Kerbschlagzähigkeit sowie hohe Korrosionsverluste nach ASTM G 28 A und in siedender 2,5 % HCl. Unterhalb von 300°C bleibt die Ausscheidungskinetik für wässrige Druckbehälter hingegen vernachlässigbar.
Versuche zur additiven Fertigung zeigen ähnliche Sensibilisierungsrisiken. Wang et al. (2023) lagerten lasergeschmolzenes C22 bei 600, 750 und 900°C aus, wobei MoSi2- sowie Cr7C3/Cr23C6-Ausscheidungen mit maximalem Korrosionsangriff bei 750°C entstanden. Ebenso korrodiert reines MIG-Schweißgut laut Haynes in 50 % H2SO4 bei 66°C 12-mal schneller als Knetwerkstoff (0.24 vs. 0,02 mm/y). Wo dickwandige Verbindungen ein Niedertemperatur-Spannungsarmglühen erfordern, senkt das TWI-Patent WO2008107660A1 die Zugeigenspannungen an 22 mm dicken Nähten unterhalb von 400°C von ~400 MPa auf ~150 MPa.
Zwei weitere Einsatzgrenzen beschränken die Verwendung der Legierung:
- Heiße Flusssäure-Förderleitungen: Versuche des Oak Ridge National Laboratory (ORNL Pub57184) in 33 Gew.-% HF hielten C-276 über vier Wochen unter 5 mpy, weshalb C-276 für sauerstoffhaltige HF-Förderströme bis 200°C bevorzugt wird.
- Gewindefressen an kaltverfestigten Schrauben: Beim trockenen Anziehen von Hand neigen Verbindungselemente aus Nickel-Chrom-Molybdän-Legierungen zu starkem Kaltverschweißen der Gewinde, weshalb eine ungleiche Werkstoffpaarung oder eine Anti-Seize-Beschichtung empfohlen wird.
Lieferformen, Plattierungsoptionen und zentrale Industrieanwendungen
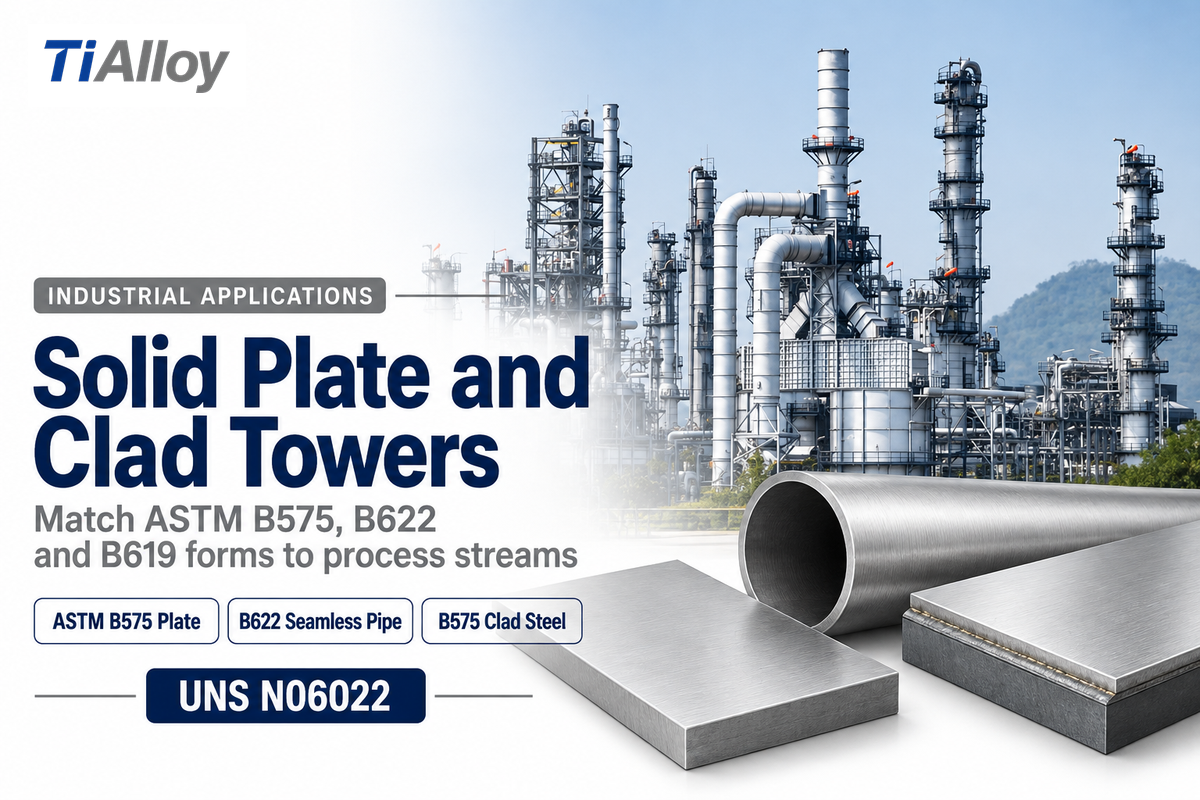
Schreiben Sie massive Platten nach ASTM B575 für Chemiereaktoren und Wärmetauscher vor oder wählen Sie plattierten Stahl für hohe Schwefeldioxidwäscher in der chemischen Prozessindustrie. Zu den wichtigsten industriellen Chemieanwendungen zählen pharmazeutische Reinmedienkreisläufe, Beizbehälter und Anlagen zur Kernbrennstoff-Wiederaufbereitung.
Herstellerwerke liefern Platten und Bleche nach B575, nahtlose Rohre nach B622, geschweißte Rohrleitungen nach B619/B626, Stäbe nach B574 sowie Schmiedeteile nach B564. Spreng- oder walzplattierter Kohlenstoffstahl mit einer Auflage aus ASTM-B575-C22-Blech sichert medienberührte Korrosionsschutzbarrieren. Für Müllverbrennungs-Kesselrohre warnt Special Metals in SMC-049, dass Auftragschweißungen aus Alloy 625 zu Umfangsrissen neigen, während niobfreie Auflagen aus Alloy 22 Rissbildung verhindern. Prüfen Sie bei der Auslegung von Kolonnen unsere Lieferformen für Hastelloy C22 UNS N06022, mit Nickellegierungen plattierte Stahlplatten sowie unseren Auswahlleitfaden für plattierte Bleche.
Wo löst Hastelloy C-22 Lochfraßprobleme in Wärmetauscher- sowie Zellstoff- und Papieranlagen?
Chemieanlagen setzen Bleche, geschweißte Rohrleitungen und Rohre aus Hastelloy C-22 in Wärmetauscherbündeln sowie in der Zellstoff- und Papierindustrie ein. Sein hoher Chromgehalt schützt zuverlässig vor chloridinduziertem Lochfraß in oxidierendem feuchtem Chlorgas und sauren Eisen(III)-Prozessströmen.
Abnahmeprüfung, Kostentreiber und RFQ-Checkliste für Einkäufer
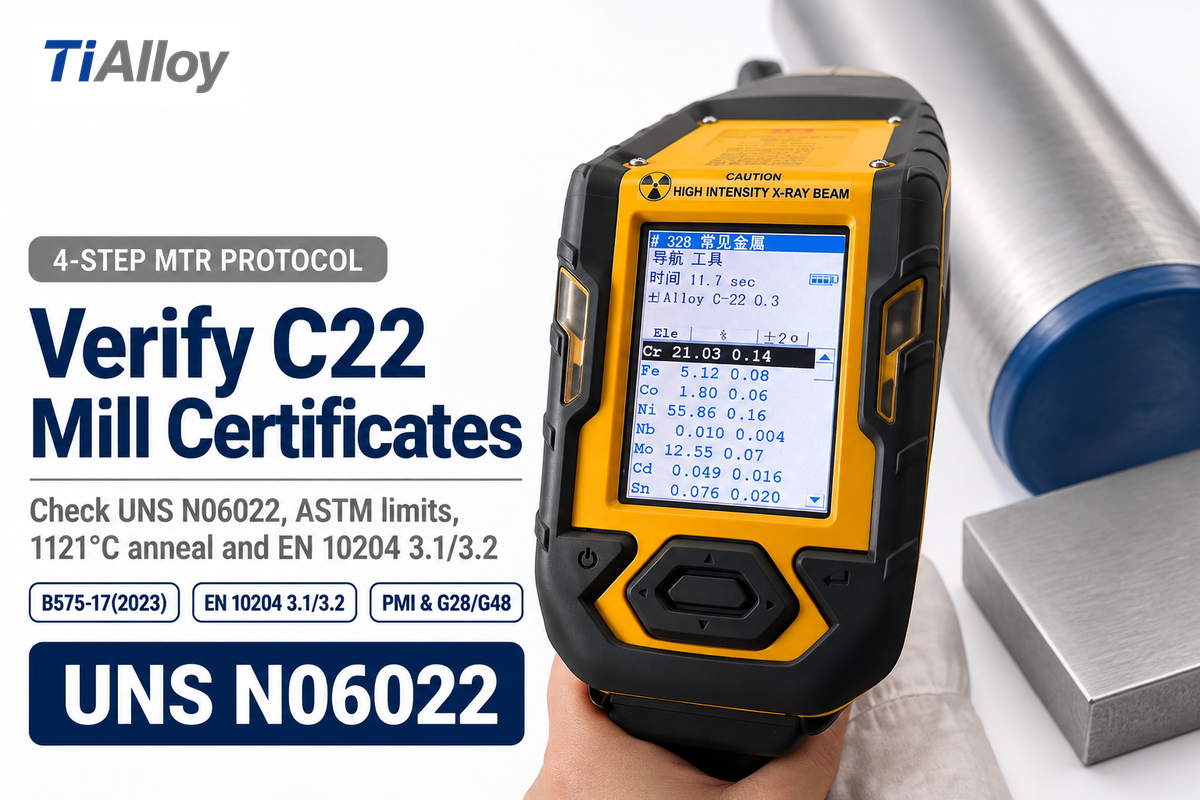
Bestellungen für Hastelloy C22 sollten die ASTM-Formnorm, das gültige Ausgabejahr, den lösungsgeglühten Lieferzustand sowie ein Prüfzeugnis nach EN 10204 Typ 3.1 oder 3.2 vorschreiben. Die Werksabnahme erfordert eine Schmelzenanalyse innerhalb der ASTM-Grenzwerte anstelle handelsüblicher Katalognennwerte. Da Legierungszuschläge für ~56 % Nickel, ~13 % Molybdän und ~3 % Wolfram laufend schwanken, gibt es keine öffentlichen Kassapreise, und Werke kalkulieren chargenbezogen.
Zu den direkten Weiterverarbeitungskosten zählen Dünnband-Kaltwalzen, Lösungsglühen bei 1121°C, zerstörungsfreie Ultraschallprüfung, Wasserdruckprüfung sowie Chargenprüfungen nach ASTM G28-22 oder ASTM G48-11 (2020) Methoden C/D. Weiterführende Einkaufsunterlagen bieten unser Beitrag Werkszeugnis nach EN 10204 richtig lesen sowie unsere Auswahlübersicht für Nickellegierungsprodukte.
4-stufiges Prüfprotokoll für C22-Werkszeugnisse
- Legierung & ASTM-Ausgabe prüfen: Sicherstellen, dass Zeugnisse UNS N06022 (niemals N07022), aktuelle Normen wie B575-17(2023) oder B574-23 sowie ein Lösungsglühen bei 1121°C mit Wasserabschreckung ausweisen.
- Chemische Grenzwerte prüfen: Schmelzenberichte mit 20,0–22,5 % Cr, 12,5–14,5 % Mo, 2,5–3,5 % W, ≤0,015 % C, ≤0,08 % Si, max. ≤2,5 % Co und max. ≤0,35 % V abgleichen.
- Mechanische Kennwerte & Härtebereich bestätigen: ≥690 MPa Zugfestigkeit, ≥310 MPa Streckgrenze und ≥45 % Bruchdehnung prüfen; ≤100 HRB gemäß ASTM B575 Fußnote B als informativ behandeln.
- Rückverfolgbarkeit & Korrosionstests vorschreiben: Zeugnisse nach EN 10204 3.1 oder 3.2, PMI-Verwechslungsprüfung sowie projektbezogene Prüfberichte nach ASTM G28 Methode A oder ASTM G48 Methode C/D verlangen.
TiAlloy liefert Platten, Stäbe und nahtlose Rohre aus UNS N06022 mit vollständiger Rückverfolgbarkeit nach EN 10204 3.1/3.2 und erstellt auf Anfrage chargenbezogene technische Angebote.
Häufig gestellte Fragen
Was ist der Werkstoff Hastelloy C22?
Hastelloy C22 ist eine mischkristallverfestigte austenitische Nickel-Chrom-Molybdän-Wolfram-Superlegierung, die als UNS N06022 und DIN 2.4602 genormt ist.
Richtanalysen zielen auf 56 % Nickel, 22 % Chrom, 13 % Molybdän, 3 % Wolfram und 3 % Eisen ab, um oxidierenden und reduzierenden Säuren standzuhalten. Lösungsgeglühtes Halbzeug bietet eine Dichte von 8,69 g/cm³ und einen Schmelzbereich von 1357–1399°C. Nach ASTM B575 gewährleisten Knetformen mindestens 690 MPa Zugfestigkeit, 310 MPa Streckgrenze und 45 % Bruchdehnung.
Ist Hastelloy dasselbe wie Inconel?
Nein, Hastelloy und Inconel sind unterschiedliche Legierungsfamilien und Marken von Haynes International bzw. Special Metals.
Die meisten Legierungen der Hastelloy-C-Reihe sind durch erhöhte Molybdän- und Wolframgehalte auf Nasskorrosionsbeständigkeit ausgelegt. Dagegen sind die meisten Legierungen der Inconel-Reihe durch Chrom und weitere Elemente auf Hochtemperatur-Oxidationsbeständigkeit und Strukturfestigkeit optimiert. Alloy 22 bildet eine direkte Brücke: Special Metals vertreibt exakt dieselbe UNS-N06022-Chemie als Inconel alloy 22 neben Hastelloy C-22 von Haynes.
Ist Hastelloy C22 besser als Edelstahl?
Ja, Hastelloy C22 übertrifft die Edelstähle 304L und 316L gegenüber heißen Chloriden, Mineralsäuren und spannungsrissauslösenden Medien deutlich.
In angesäuertem 6 % Eisen(III)-chlorid (ASTM G48) erreicht C22 eine Lochfraßgrenze über 150°C und 80°C Spaltkorrosionsbeständigkeit gegenüber 15°C und 0°C bei 316L. Gleichzeitig übersteht C22 1.008 Stunden in siedendem 45 % Magnesiumchlorid rissfrei. Im identischen Spannungsrisskorrosionstest nach ASTM G36 bricht 316L bereits innerhalb von zwei Stunden.
Ist Hastelloy C22 magnetisch?
Nein, lösungsgeglühtes Hastelloy C22 ist im Betrieb praktisch nichtmagnetisch.
Special Metals SMC-049 misst im austenitischen Zustand eine magnetische Permeabilität von ≤1.001 bei 200 Oersted (15.9 kA/m).
Was ist der Unterschied zwischen Hastelloy und Hastelloy C / C22?
Hastelloy ist die Dachmarke von Haynes International für Nickel-Superlegierungen, während das historische Hastelloy C die Sorte aus den 1930er-Jahren war, die ohne Lösungsglühen nach dem Schweißen unter Schweißzonenkorrosion litt.
Das moderne Hastelloy C22 (UNS N06022) behebt dieses ältere Problem, indem Kohlenstoff nach ASTM B575 auf max. 0,015 % und Silizium auf max. 0,08 % begrenzt werden. Diese engen Obergrenzen unterbinden schädliche Karbidausscheidungen beim normalen Schweißen. Im Vergleich zu C-276 erhöht C22 den Chromgehalt auf 20,0–22,5 % bei 12,5–14,5 % Molybdän und 2,5–3,5 % Wolfram. Dieser chemische Vorteil verbessert die oxidierende Passivierung in Salpetersäuremischungen, feuchtem Chlorgas und angesäuerten Eisen(III)-Spalten.
Wie hoch ist die typische Rockwell-Härte von lösungsgeglühtem Hastelloy C22?
Lösungsgeglühte Bleche und Platten aus Hastelloy C22 weisen eine durchschnittliche Härte von 88 HRBW auf (84 HRBW bei Stäben).
Fußnote B der ASTM B575 legt fest, dass der Höchstwert von 100 HRB lediglich informativ ist und nicht als Rückweisungsgrund dient.
Was kostet Hastelloy C22 pro Kilogramm und warum variieren Angebote?
Hastelloy C22 wird pro Kilogramm angeboten und hat keinen festen Listenpreis, da die Schmelzzuschläge der Herstellerwerke für jede Charge auf den schwankenden Börsenindizes für Nickel (~56 %), Molybdän (~13 %) und Wolfram (~3 %) basieren.
Werksangebote variieren stark nach Lieferform, Wanddicke und Prüfumfang. Dünne kaltgewalzte Bleche, kleine nahtlose B622-Rohre und Freiformschmiedeteile erfordern zusätzliche Lösungsglühzyklen bei 1121°C und haben eine geringere Ausbringung als dicke Platten. Vorgeschriebene Zusatzprüfungen beeinflussen den Stückpreis ebenfalls: Korrosionsproben nach ASTM G28-22, Ultraschallprüfungen und Abnahmeprüfzeugnisse nach EN 10204 3.2 verursachen direkte Laborkosten. Das Plattieren von ASTM-B575-C22 auf Kohlenstoffstahl senkt häufig die Gesamtkosten großer Kolonnen.
Welche Prüfdokumente sollten eine Werksbestellung für Hastelloy C22 belegen?
Verlangen Sie ein Abnahmeprüfzeugnis nach EN 10204 Typ 3.1 oder 3.2 mit eindeutiger Zuordnung zu den Schmelzennummern.
Prüfen Sie UNS N06022, aktuelle ASTM-Ausgaben, chemische ASTM-Grenzwerte, mechanische Mindestwerte (≥690/310 MPa, 45 %), Nachweise über das Lösungsglühen bei 1121°C, PMI-Kennzeichnung sowie Prüfberichte nach ASTM G28-22 oder G48.
Unsere Einschätzung
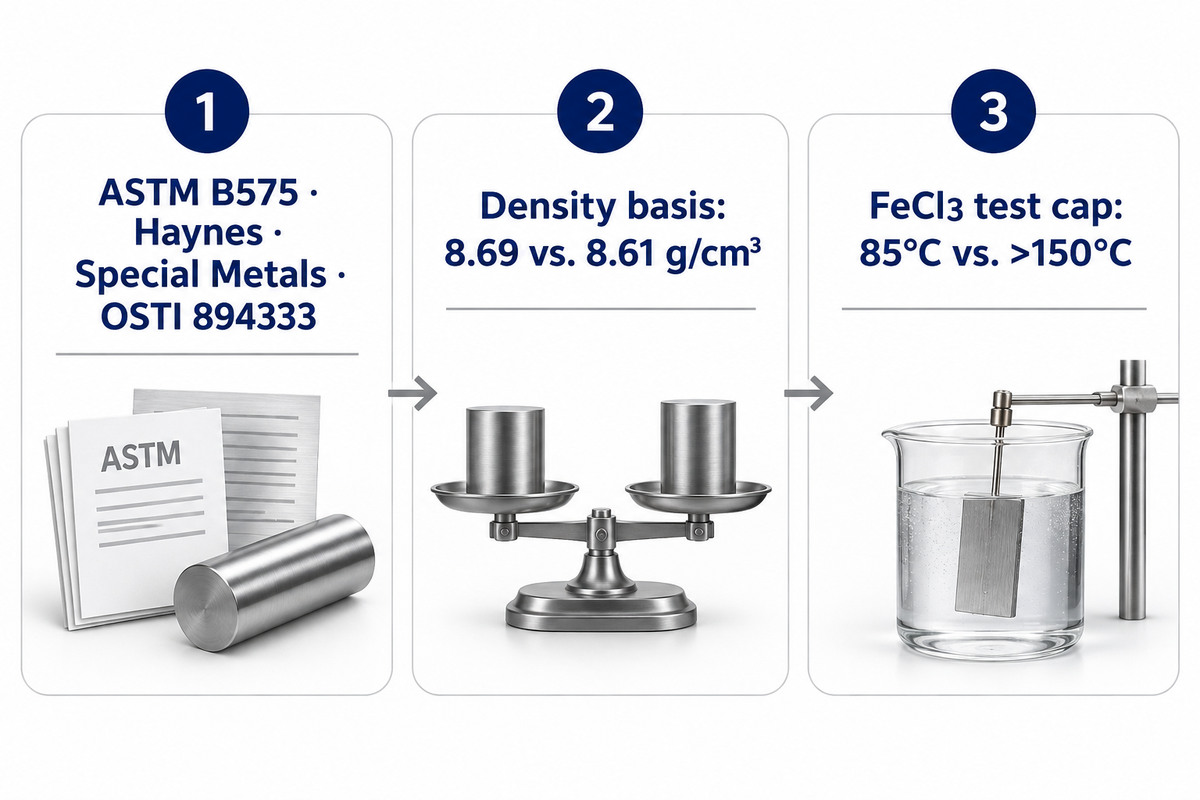
Wir haben diesen Spezifikationsleitfaden für UNS N06022 direkt aus den ASTM-B575-Normen, den technischen Datenblättern von Haynes International und Special Metals sowie aus metallurgischen Berichten von DOE OSTI 894333, ORNL, Penn State und TWI zusammengestellt. Wo veröffentlichte Datensätze voneinander abweichen (etwa 8.69 vs. 8,61 g/cm³ Dichte oder 85°C vs. >150°C FeCl3-Prüfgrenzen), werden beide Werte samt Prüfbedingungen transparent aufgeführt. Geprüft vom technischen Team von TiAlloy.
Hauptreferenz: Technisches Datenblatt HASTELLOY C-22 von Haynes International.
Quellen & Referenzen
- Haynes International: Technisches Datenblatt der Legierung HASTELLOY C-22 (Physikalische, mechanische, Korrosions- und Fertigungsdaten)
- Haynes International: Datenblatt HASTELLOY C-22HS (UNS N07022) & Wasserstoffgrenzen bei Kaltumformung
- Haynes International / Buchi: Leitfaden zu Korrosionsbeständigkeit & Zerspanung von Hastelloy C-22 (H-2019/H-2010)
- Special Metals Corporation: Technisches Bulletin INCONEL Alloy 22 SMC-049 (ASTM-Grenzwerte, PREN & Kessel-Auftragschweißungen)
- U.S. DOE / LLNL (Rebak & Payer, 2006): OSTI 894333: Korrosionsbewertung von Alloy 22 & Tauchversuchsdaten in Mineralsäuren
- Oak Ridge National Laboratory (ORNL): ORNL Pub57184: Betriebserfahrungen mit Legierungen in Flusssäure & Abgrenzung zu C-276
- Pennsylvania State University / MRS Vol. 713 (Edgecumbe, Rebak, Palmer, Crook, 2002): Einfluss thermischer Alterung (593-760°C) auf mechanische & Korrosionseigenschaften von Alloy-C-22-WIG-Schweißnähten
- U.S. EPA HERO Reference 1751724 (Rebak et al., 2002): Thermische Stabilität von Schweißnähten und Knetwerkstoff aus Alloy 22 (482-800°C)
- The Welding Institute (TWI): Patent WO2008107660A1: Lokales Spannungsarmglühen geschweißter Alloy-22-Bauteile unter 400°C
- The Welding Institute (TWI): Job Knowledge 22: Schweißbarkeit von Nickel und Nickellegierungen
- VDM Metals (AMPP 2024): C2024-20938: Aktuelle Korrosionsprüfung von Nickellegierungen nach ASTM G28-22 & ASTM G48-11 (2020)
- Wang et al. (2023, Applied Surface Science 608): Empfindlichkeit gegen interkristalline Korrosion von laseradditiv gefertigtem Hastelloy C22 bei 600–900°C
- Zadorozne et al. (2012, Electrochimica Acta 76): Spaltkorrosionskinetik von C-22 und C-22HS in 90°C heißen Chloridmedien
- Thermal Processing Magazine (MacKenzie, FASM, 2023): Sensibilisierung (450–900°C) & Mechanismen der interkristallinen Korrosion
- TestMetals ISO/IEC 17025 Laboratory: Prüfung von Nickellegierungen nach ASTM G48 Methoden C/D und G28 Methoden A/B
- IspatGuru Metallurgy: Vergleichende Übersicht der Eigenschaften von Hastelloy-Legierungen
- Practical Machinist Shop Discussion: Thread #449434: Gewindefräsen, Werkzeugverschleiß und Schälfräsen von C22 Hastelloy
- Eng-Tips Engineering Forum: Thread #157950: Werkstoffauswahl für siedende 10 % HCl und oxidierende Verunreinigungen (C-276 vs. C-22)