TiAlloyへお問い合わせ


チタンが高価なのは鉱石が希少だからではなく、高温での極めて高い化学的反応性により、低速なバッチ精錬と難易度の高い加工が避けられないためです。輸入スポンジチタンの平均価格は2025年に$12/kgでした。流通業者の精密研削Grade 5棒材は$170–$243/kg($77–$110/lb)に達し、その後のCNC加工で部品コストがさらに跳ね上がります。
チタンは地殻中の元素で九番目、構造用金属としては四番目に多く存在します。それにもかかわらず、チタンの価格は炭素鋼、ステンレス鋼、アルミニウムなどの一般的な工業用金属を大きく上回ります。原料鉱石は豊富であるため、チタンの高コストは鉱山ではなく四つの製造段階を通じて発生します。
「チタンはなぜ高いのか」と尋ねる購買担当者は、スポンジチタンのコストと、インゴット溶解、合金加算、CNC加工のコストを切り分ける必要性をすぐに理解します。原料鉱石よりも、製造所での転換工程と機械加工が価格の大部分を占めます。本文の数値はすべて公的資源統計、査読付き学術誌、および現行のASTM規格に基づいています。
概要スペック:チタンコストの基準値
| 2025e 世界のスポンジ vs 鉱石 | スポンジ生産370,000 metric tonsに対し、TiO2鉱石の~95%は顔料用途(USGS) |
| 抽出エネルギー原単位 | 従来型クロール法で金属Tiあたり~50 kWh/kg(NIH PMC6956875) |
| 抽出後工程が厚板コストに占める割合 | 圧延2.54 cm厚板コストの62%がスポンジ生産後に発生 |
| 切削加工時の熱ボトルネック | 熱伝導率はTi-6Al-4Vが6.7–7.5 W/m·K、6061 Alが167 W/m·K |
| 主要な平板適用規格 | ASTM B265-25(材質グレード1、2、2H、5、7、9、12および23 ELI) |
62%
スポンジ還元後に発生する厚板コスト比率
25×
Al 6061より低い熱伝導率
$7.70/kg
2025年米国クリーンチタンスクラップ輸入単価(USGS)
資源が豊富なのにチタンはなぜ高いのか?
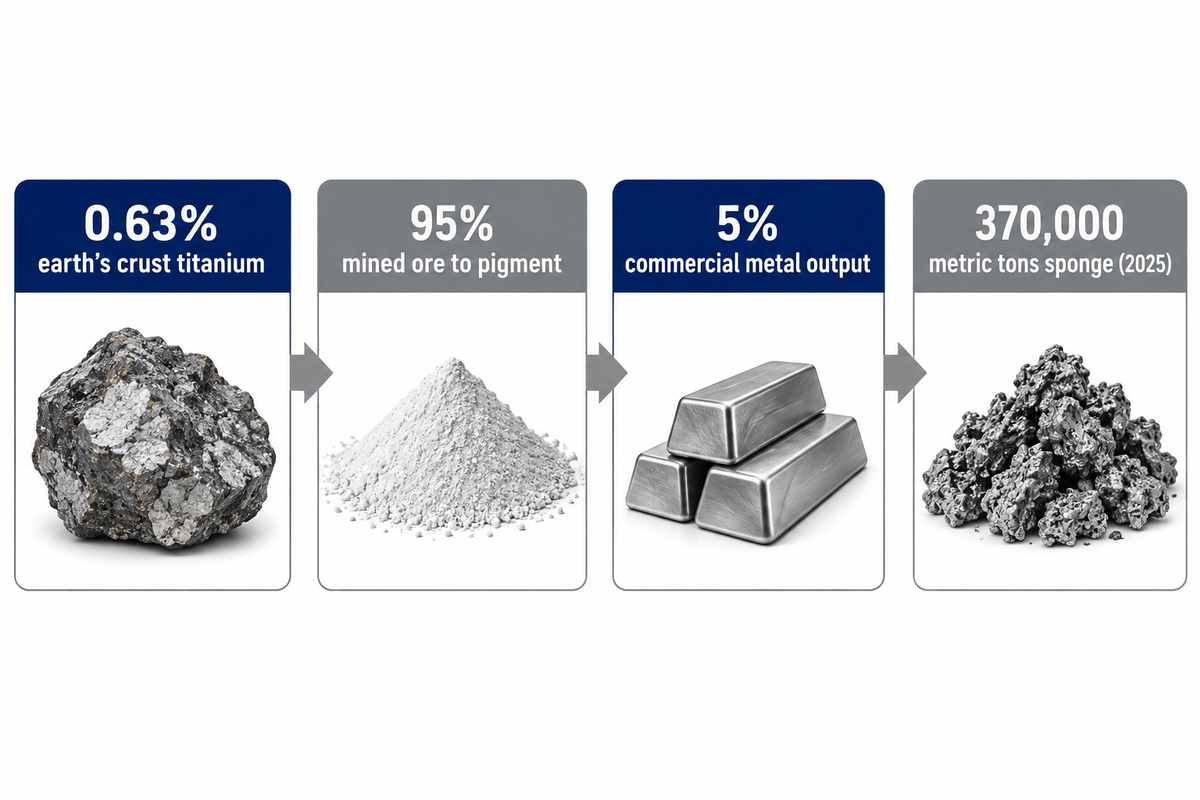
チタン製造が高価なままである理由は、酸化チタンを延性のある金属へ変換する際に反応性の高いハロゲンと真空炉を用いる必要があるためです。この高エネルギー消費型の精錬工程が、チタンの高コストを説明します。他の金属と比べると、チタンの製造コストはステンレス鋼の約六倍に達するため高値が続きます(UC Berkeley Engineering)。
地殻にはおよそ0.63%のチタンが含まれています。これは炭素の約30倍、銅の約100倍もの存在量です(Construction Physics)。しかし採掘されたイルメナイトおよびルチル鉱石の約95%にあたる大部分は、塗料・紙・プラスチック向けの白色顔料へ直行します。商業用のチタン金属生産に投入されるのは約5%にすぎません。
生産規模の小ささもコスト差を広げます。2025年の世界のスポンジチタン生産量は公称能力470,000 metric tonsに対して推定370,000 metric tonsでした。中国が約70%(260,000 metric tons)を占め、日本(53,000 metric tons)、ロシア(25,000 metric tons)、カザフスタン(16,000 metric tons)が続きます。フル稼働に近い状況でも2025年の米国スポンジ輸入量は推定44,000 tonsに達し、2023年記録の40,300 tonsを上回りました(USGS MCS 2026)が、世界全体の生産量は粗鋼と比べてごく小規模にとどまります。
| バリューチェーン段階 | 主要プロセス | 実測ベンチマーク/コスト内訳 | 主なコスト要因 |
|---|---|---|---|
| 1. 鉱石・精鉱 | 重鉱物砂鉱採掘(ルチル/イルメナイト) | 高品位ルチル原料 = 従来型抽出コストの10% | 鉱石のアップグレード;~95%の需要が顔料分野と競合 |
| 2. 一次還元 | TiCl4への塩素化 + Mgによるクロール法バッチ還元 | 米国輸入スポンジ$12/kg(2025e);~50 kWh/kg;塩素化24% + 還元66% | ~1,200 °Cアルゴン雰囲気で最大17日間のバッチ工程(~1 t/日) |
| 3. インゴット・圧延材 | 二重/三重VAR再溶解 + 熱間圧延 + 酸洗 | 2.54 cm圧延厚板コストの62%;~£8,000–£25,000/tの歴史的製造所参考値 | 真空溶解、表面手入れロス、薄肉圧延パス回数 |
| 4. CNC加工・製缶溶接 | 低速CNCフライス加工、アルゴンパージ溶接、非破壊検査 | Al 6061比5×–10×の加工時間;小口研削Grade 5棒材$77–$110/lb | 6.7 W/m·Kの蓄熱、超硬工具摩耗、高いバイ・トゥ・フライ切りくずロス |
出典:USGS Mineral Commodity Summaries 2026;米国特許US10190191B2;NIH PMC6956875;RSC Education;Criterion Precision切削ベンチマーク。
クロール法スポンジからVARインゴットへ:一次精錬のボトルネック
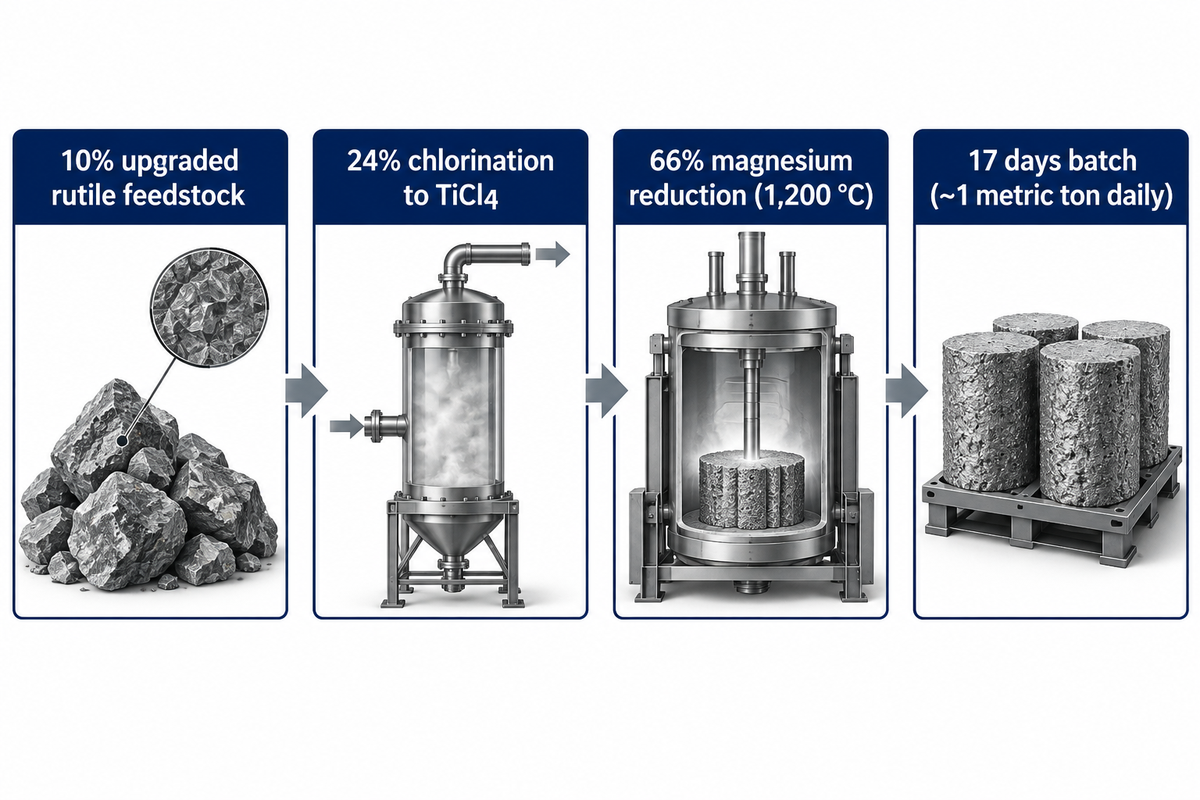
精製した二酸化チタンを鍛造可能なインゴットへ変えるには、チタンあたり約50 kWh/kgの電力が必要です。この抽出ルートは金属キログラム当たり2 kg超のCO2を排出します(NIH PMC6956875)。さらにチタンの各キログラムを製造するごとに、塩素および石油コークスと反応させた約4 kgの液体四塩化チタン(TiCl4)を消費します。
クロール法では、チタンメーカーが密閉鋼製反応器内で四塩化チタンをマグネシウムで還元します。金属の純度を守るため、容器内は1,200 °C付近の不活性アルゴン雰囲気で運転されます。その後、閉じ込められた塩化マグネシウムを何日もかけて真空蒸留で除去します。完全なバッチ工程は最大17日かかり、生産量は日当たり約1 metric tonにとどまる一方、連続式の製鉄高炉は日産10,000 metric tonsを生産します(Royal Society of Chemistry)。
この多段階ルートでチタンを抽出する構造を見れば、安価な鉱石でも市場価格がほとんど下がらない理由がわかります。特許US10190191B2は、従来抽出コストのうちアップグレード済みルチル原料にわずか10%しか割り当てていません。TiCl4への塩素化が24%を占め、マグネシウム還元が66%を消費します。圧延できるチタン材にするには、粗スポンジチタンを破砕して電極溶接し、二重または三重の真空アーク再溶解(VAR)によって緻密なチタンインゴットへ鋳造する必要があります。
なぜチタンは鉄のように高炉で製錬できないのか?
高温のチタンは炭素・酸素・窒素と強固に結合するため、高炉で炭素還元することができません。チタン鉱石をコークスと加熱すると、純金属ではなく脆い炭化チタン(TiC)が生成されます。ごく微量の溶存酸素や溶存窒素であっても平面すべりを引き起こし、完成部品を脆化させます。
高炉は熱源と化学還元の両方に空気と炭素を利用します。チタンは極めて強い酸素親和性を持つため、そのどちらの存在も許容できません。チタンの溶解には約1,668 °C(3,034 °F)の高真空チャンバーが必要です。大気中で行う熱間鍛造や溶接には、すべて連続的な不活性アルゴンシールドが求められます。
「ケンブリッジの研究者によるチタン発見をめぐるその後の経緯は、明確な利点がある場合でも新プロセスを導入することが決して容易ではないことを示しています。」
Royal Society of Chemistry「チタン抽出の概要」
FFC-ケンブリッジ法のような電気化学セルは、塩素化を経ずに溶融塩化カルシウム中で二酸化チタンを直接還元します。実験室試験では不活性アノードを用いてセル電力を17–21.5 kWh/kgまで低減しました。しかし、低い電流効率(32.3%)、塩回収コスト、スケールアップ時の設備投資リスクにより、商業用製造所の棒材では現在もクロール法が主流を占めています。
製造所製品形状別のチタン単価(ポンド・キログラム当たり)はいくらか?
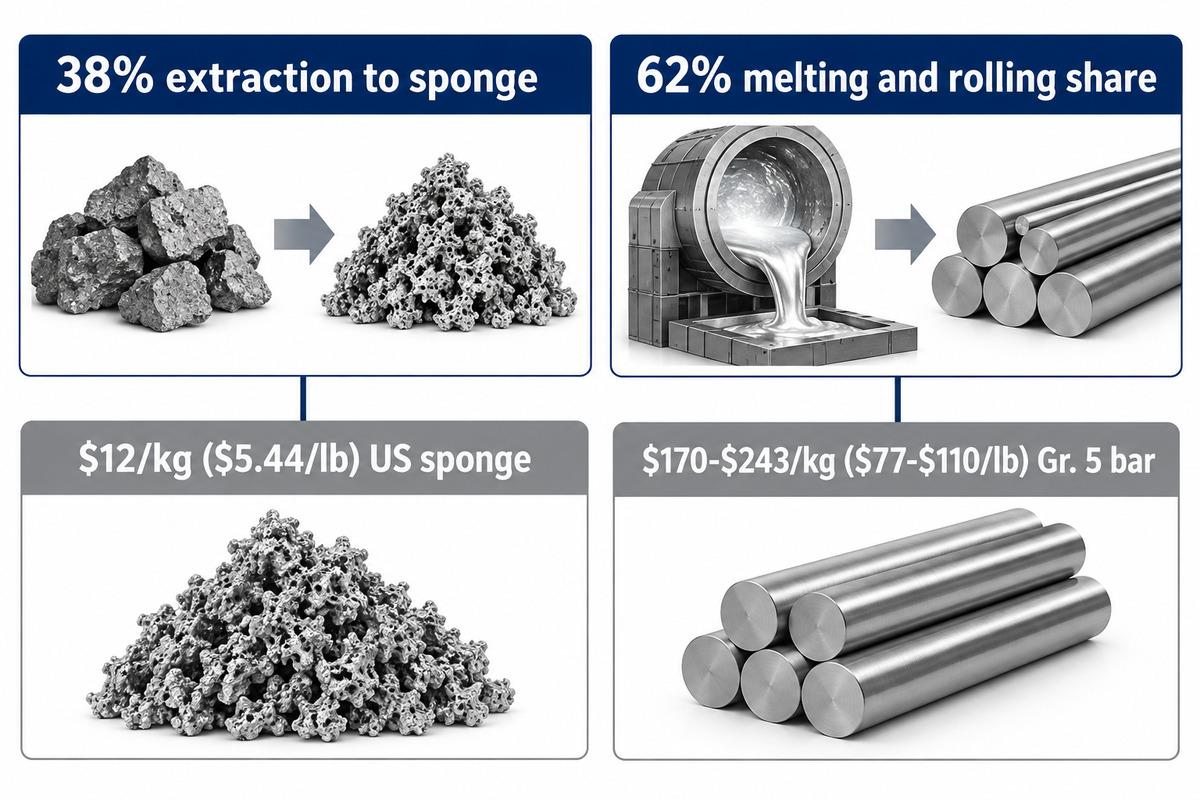
2025年の米国輸入スポンジチタンは推定平均$12/kg($5.44/lb)であったのに対し、流通業者の小口センターレス研削Ti-6Al-4V棒材は$170–$243/kg($77–$110/lb)に達します。スポンジ価格は2021–2022年に$11.10/kgで推移した後、2024年の$13.30/kgからやや下落しました。一方で、2026年までのBusinessAnalytiQ指数トラッキングは、転換歩留まり損失のため圧延加工材価格がスポンジを大きく上回り続けていることを示しています。
厚さ2.54 cm(1 inch)のチタン合金厚板では、抽出後の溶解・圧延コストが62%を占めます。スポンジまでの抽出コストはわずか38%です。英国の歴史的な工業比較では、バルク鉄鋼が約£250/t、ステンレス鋼やアルミニウムが約£1,500/t付近に置かれています。同じ比較尺度において、工業用純チタンは£8,000/tに達し、チタン合金は£25,000/tまで上昇します。
熱間圧延パスのたびに表面スケール(アルファケース)が生じるため、製造所は研削除去と酸洗を行う必要があります。Criterion Precisionがまとめた小口流通在庫価格は、こうした歩留まりロスを反映しています。研削6061-T6アルミ棒材は約~$11–$14/lb、304/316ステンレス鋼は約~$64–$70/lb、Grade 5 Ti-6Al-4Vは~$77–$110/lbに達します。板厚クラスとスポット市場動向の詳細は、当社の最新チタン製造所・スポット価格ガイドをご覧ください。
📐 技術メモ:製造所ロット vs 切断品
チタンはロンドン金属取引所のような公開取引所では取引されていません。世界のチタン市場では、溶解ヒート単位の最小発注数量(MOQ)、圧延歩留まり、超音波探傷検査に応じて価格が決まります。5 kgの切断棒材の見積もりを、バルクの工業用スポンジ価格指数と直接比較しないでください。
医療用グレードおよびGrade 23チタンの価格はいくらか?
医療用Ti-6Al-4V ELI(Grade 23、UNS R56407)は、同サイズの工業用Grade 5棒材と比べて製造所価格に大幅なプレミアムが加算されます。Extra-Low Interstitial(ELI)溶解では、AMS 4907および外科用インプラント規格のもとで酸素や鉄などの不純物を一般工業公差よりはるかに厳しく制限します。こうした純度水準を満たすには高品質スポンジとより厳密な真空溶解管理が不可欠です。
医療材製造所は外科用ビレット全数に対して厳格な超音波探傷検査と化学的ヒートトレーサビリティを実施します。人体組織に接触する部品や極低温での破壊靭性が求められる用途でない限り、これらの高価な材質グレードを指定しても耐食性は向上せず、継続的なコスト増を招きます。
Grade 2・Grade 5・特殊合金の比較:合金添加が価格を押し上げる理由
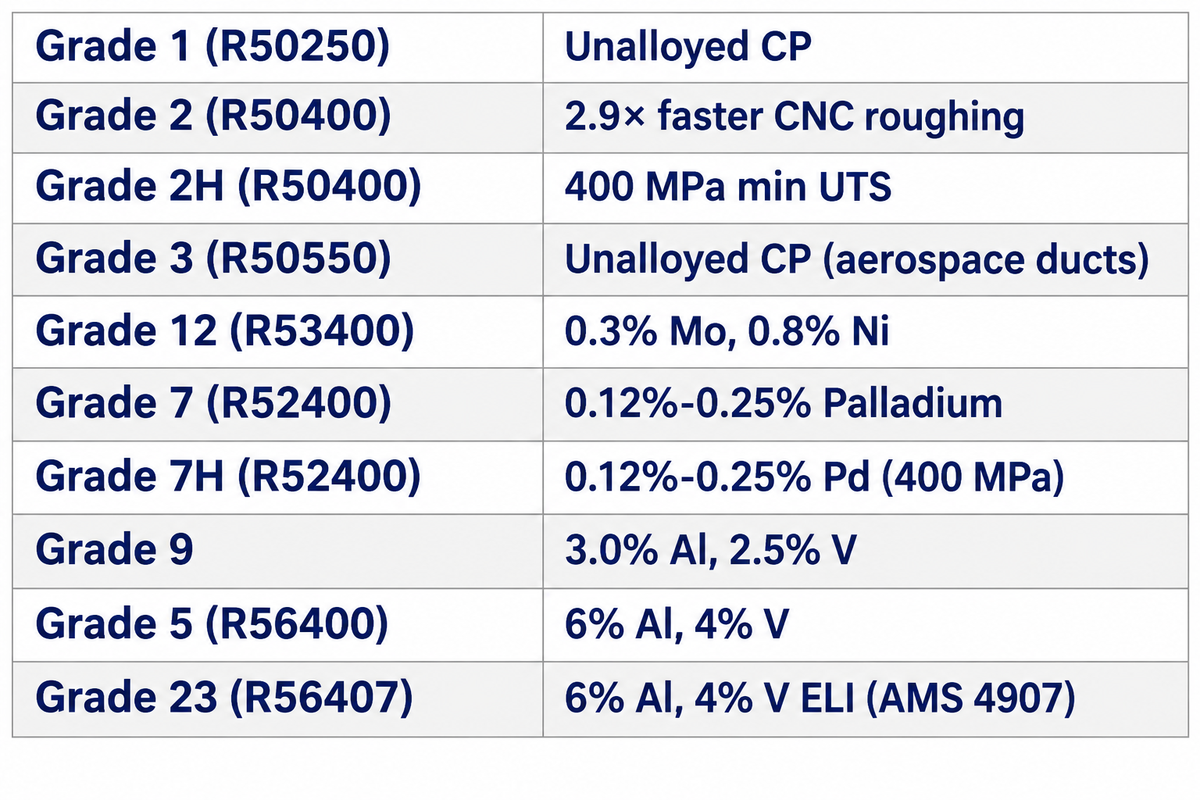
工業用チタンの材質グレード選定において、すべての図面に一律でGrade 5(Ti-6Al-4V)を指定すると部品コストを不要に押し上げます。工業用純チタンGrade 2(UNS R50400)は高価な母合金を使用しないため、チタン合金ビレットの単価を抑えられます。また、アルファベータ合金のGrade 5(UNS R56400)よりも低いプレス荷重で成形でき、切削速度も大幅に高速です。
Makinoの切削試験では、CNC荒加工の切削速度がCP Grade 2の145 m/minからTi-6Al-4Vの50 m/minへ低下することが示されています。これは材料除去率が2.9×遅くなることを意味します。6%のアルミニウムと4%のバナジウムを添加することでチタン合金となり、引張強さは純チタンの~434 MPaから900–950 MPa(硬さ36 HRC)へ向上します。この高温強度により鍛造エネルギー、圧延パス数、主軸稼働時間が増加します。
耐食合金グレードの価格はさらに跳ね上がります。ASTM B265-25では、高温還元性酸環境向けに非合金チタンへ0.12%-0.25%のパラジウム(貴金属)を添加したGrade 7が規定されています。中程度の塩水や酸条件であれば、MatWeb合金データのとおりGrade 12(0.3%モリブデン、0.8%ニッケル)がパラジウム価格なしで隙間腐食を防ぎます。詳しい規格要件はASTM B265チタン厚板規格ガイドで比較するか、TiAlloy材質グレード選定ツールでご確認ください。
| 材質グレード区分・合金分類(UNS) | 主要合金元素 | 相対コスト要因 | 最適な使用条件範囲 |
|---|---|---|---|
| 非合金CP — Grade 1(R50250) | 非合金工業用純チタン | 基礎CPクラス(最大延性) | 深絞り熱交換器プレートおよびクラッドライナー |
| 非合金CP — Grade 2(R50400) | 非合金工業用純チタン | 最安クラスの標準在庫コスト;Gr. 5比2.9×高速なCNC荒加工 | 海水配管、化学タンク、船舶用復水器 |
| 高引張強度CP — Grade 2H(R50400) | 非合金CP(最小引張強さ400 MPa) | Grade 2と同一化学成分で400 MPa引張試験保証付き | Grade 2の溶接性が求められるASME圧力容器 |
| 中強度CP — Grade 3(R50550) | 非合金工業用純チタン | Grade 2よりやや高い成形荷重;貴金属添加なし | 航空宇宙ダクトおよび化学装置シェル邪魔板 |
| 低合金マイルド耐食 — Grade 12(R53400) | 0.3% Mo、0.8% Ni | Pd合金より大幅に低い中程度のNi-Mo添加加算 | 高温ブラインおよび中程度の還元性酸ライン |
| Pd添加耐食CP — Grade 7(R52400) | 0.12%–0.25% パラジウム | 溶解バッチごとの貴金属Pdサーチャージ | 強腐食性の還元性酸および高温隙間腐食環境 |
| Pd添加高強度 — Grade 7H(R52400) | 0.12%–0.25% Pd(最小引張強さ400 MPa) | Pd加算に加え400 MPa高圧規格認証 | 高温酸性圧力容器 |
| 配管用低合金 — Grade 9 | 3.0% Al、2.5% V | Grade 2とGrade 5の中間に位置する冷間成形可能合金 | 油圧配管および薄肉航空宇宙高圧ライン |
| アルファベータ構造用 — Grade 5(R56400) | 6% Al、4% V | Al-V母合金 + 熱間加工・CNC切削速度の大幅低下 | 航空宇宙ブラケット、高応力締結部品、構造ハブ |
| 外科用ELIグレード — Grade 23(R56407) | 6% Al、4% V ELI(AMS 4907) | 厳格なELI酸素上限とGr. 5比の高級スポンジプレミアム | 外科用骨ねじ、インプラント、破壊管理が必須の極低温部品 |
チタン部品の機械加工が素材費以上にコストを跳ね上げる理由
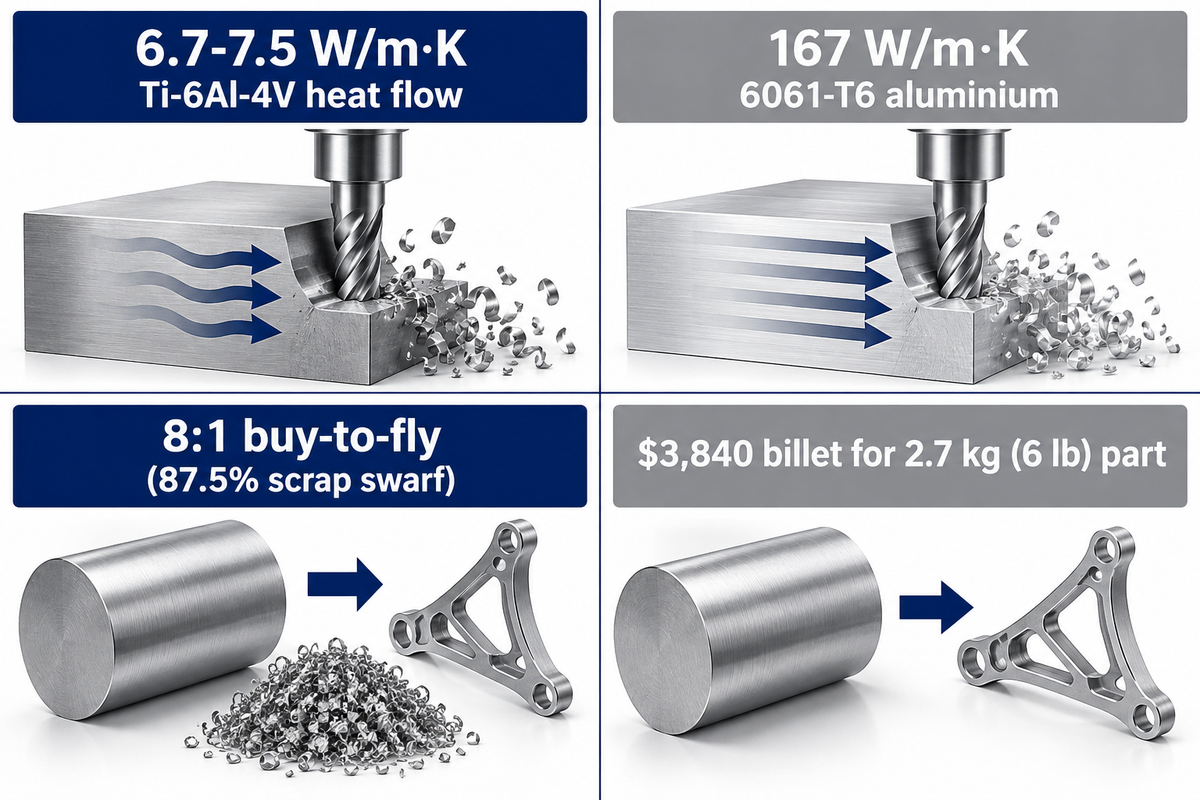
Procedia CIRP掲載の査読付きフライス加工研究は、素材の抽出コストが完成CNCチタン部品コストの一部にすぎないことを裏付けています。低い切削送り速度、超硬チップの急速な摩耗、高圧クーラント設備の要件により、機械加工時間はアルミニウムの五〜十倍に膨らみます。
ポケット加工が多い航空宇宙部品は、高いバイ・トゥ・フライ比による大きな材料ロスを受けます。バイ・トゥ・フライ比8:1では鍛造ビレット質量の87.5%がスクラップ切りくずになります。Criterion Precisionの棒材基準価格$80–$110/lbの下限($80/lb)で試算しても、2.7 kg(6 lb)の仕上げブラケット単体を削り出すには21.8 kg(48 lb)の元ビレットが必要です。その結果、主軸を稼働させる前の時点でビレット素材費だけで$3,840に達し、19.1 kg(42 lb)の低価値切りくずが残ります。
製作コストは溶接工程によっても押し上げられます。~400 °Cを超える高温のチタンは数秒以内に大気中の酸素と窒素を吸収し、溶接部を脆化させます。工場では専用のアルゴン後続トレーリングシールド、バッキングバー、密閉パージチャンバーを製作する必要があり、詳細はチタン溶接シールドガイドをご参照ください。当社のチタン溶接シールドガイドでパージ設定ルールを解説しています。
なぜチタンはステンレス鋼に比べて難削材なのか?
チタンの熱特性により、Grade 5はステンレス鋼よりはるかに切削が難しくなります。具体的には、Ti-6Al-4Vの熱伝導率はわずか6.7–7.5 W/m·Kにとどまります(Ti-6Al-4V物性値)。これは304ステンレス鋼(16.2 W/m·K)の半分以下、6061-T6アルミニウム(167 W/m·K)より25倍低い値です。熱が切りくずへ逃げず工具刃先に集中するため、コーティング超硬インサートが急速に焼損します。
低い弾性剛性もびびり振動を悪化させます。Grade 5のヤング率は104–113.8 GPaと鋼(~200 GPa)の約半分しかないため、薄肉部がカッターから逃げて弾性回復します。そのため工場は超硬工具の切削速度を45–100 m/min(アルミは300–1,800 m/min)に抑え、70–80 bar(~1,015–1,160 psi)のスルークーラントを使用して工具寿命を2.5×超延ばしています。
ライフサイクル全体で見ると、チタンはステンレス鋼やアルミニウムより安いか?
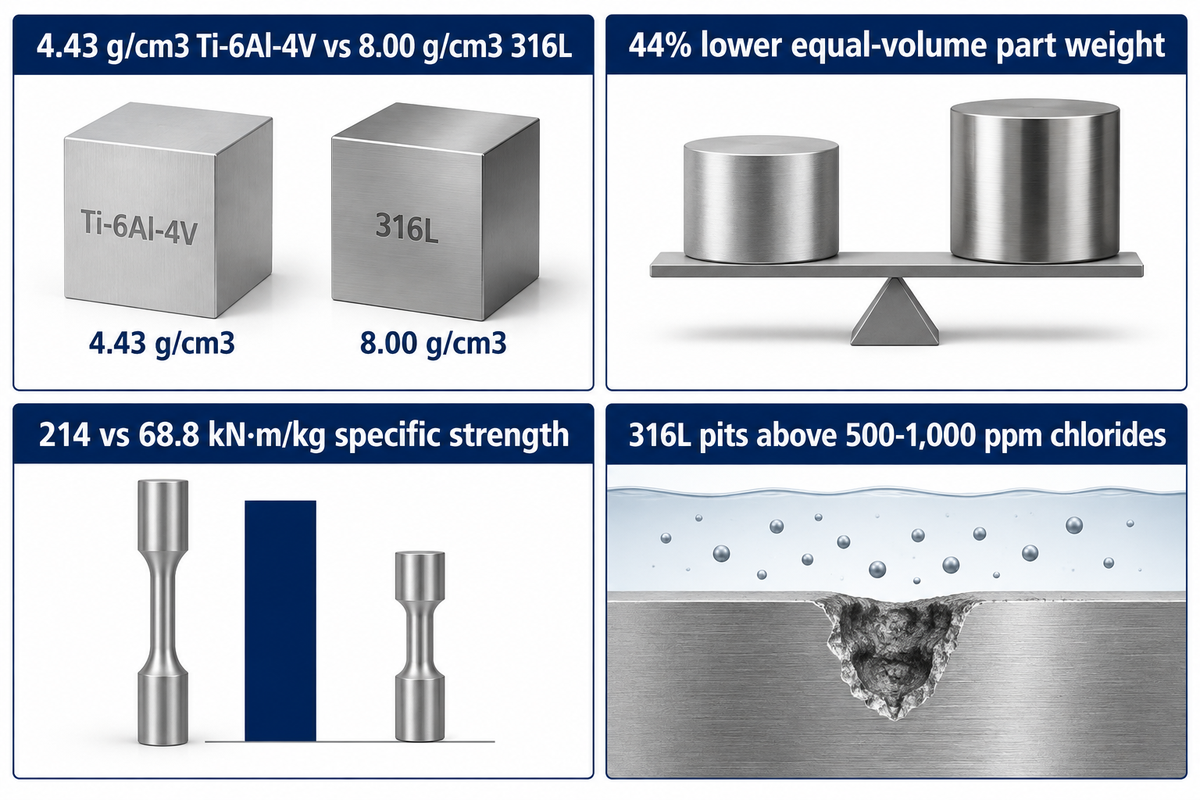
高いコストにもかかわらず技術者がチタンを採用する理由は、優れた比強度や塩化物腐食の防止によって高額な設備停止を防げるためです。またチタンは高い引張強さと耐食性により交換サイクルを大幅に減らせるため、航空宇宙産業や海中機器でも高く評価されています。チタン製部品をトン単価やキロ単価だけで判断すると、同体積ベースでの密度計算を見落とすことになります。
低密度であることは発注する単位体積ごとの質量を削減します。純チタンの密度は4.502 g/cm3、Ti-6Al-4Vは4.43 g/cm3です。これに対し、316Lステンレス鋼は8.00 g/cm3、6061-T6アルミニウムは2.70 g/cm3(7075は2.81 g/cm3)です。腐食環境プラントではヘアライン仕上げのチタンがステンレス鋼と見た目が似ていても、同じ部品体積であれば316Lステンレス鋼と比べて質量を約~44%軽減できます。さらに、焼鈍状態の316ステンレス鋼の比強度68.8 kN·m/kg、6061-T6アルミニウムの115 kN·m/kgに対し、Grade 5は約~214 kN·m/kgに達します。
海水やプロセス塩水環境では、ステンレス鋼の真のコスト下限があらわになります。Eng-Tipsの腐食工学ディスカッションでは、塩化物濃度1,000 ppm超、さらには高温環境やpH 7未満の条件では500 ppm超で316/316Lに孔食が発生すると報告されています。ある発電所の316ステンレス製海水復水器では、点検停止中にボール洗浄装置を止めた後、わずか一週間で数千か所の漏洩が発生しました。同体積重量と塩化物限界値は当社のチタン重量比較ツールおよびチタンとステンレス鋼の耐食性ガイドで比較できます。
| 材質候補 | 密度/比強度 | 流通棒材価格・加工時間指数 | 同体積質量(1,000 cm3) | ライフサイクルコストで有利となる条件 |
|---|---|---|---|---|
| アルミニウム 6061-T6 | 2.70 g/cm3 | 115 kN·m/kg | ~$11–$14/lb 研削材 | 1× 基準加工時間 | 2.70 kg | 清浄空気または油中で~150 °C未満の低温ハウジング |
| 316 ステンレス鋼 | 8.00 g/cm3 | 68.8 kN·m/kg | ~$64–$70/lb 研削材 | 3×–4× 加工時間 | 8.00 kg | 60 °C未満かつCl- < 500 ppmの静止流体管継手 |
| CPチタン Grade 2 | 4.502 g/cm3 | ~76 kN·m/kg | Gr. 5より低い合金コスト | Gr. 5比2.9×高速な荒削り | 4.50 kg | Cl- > 1,000 ppmの海水熱交換器、配管交換停止ゼロ |
| Ti-6Al-4V Grade 5 | 4.43 g/cm3 | 214 kN·m/kg | ~$77–$110/lb 研削材 | 5×–10× 加工時間 | 4.43 kg | ~400 °Cまでの高積載航空宇宙部品、高応力海中締結部品 |
計算注記:1,000 cm3の同一体積に密度を掛けると質量が直接求まります。流通研削在庫価格(Criterion Precision)には大型製造所契約の大口割引は含まれません;厚板のまとまった発注ではプロジェクト見積もりをご請求ください。
チタンスクラップ回収の限界と認証検査コストの上乗せ
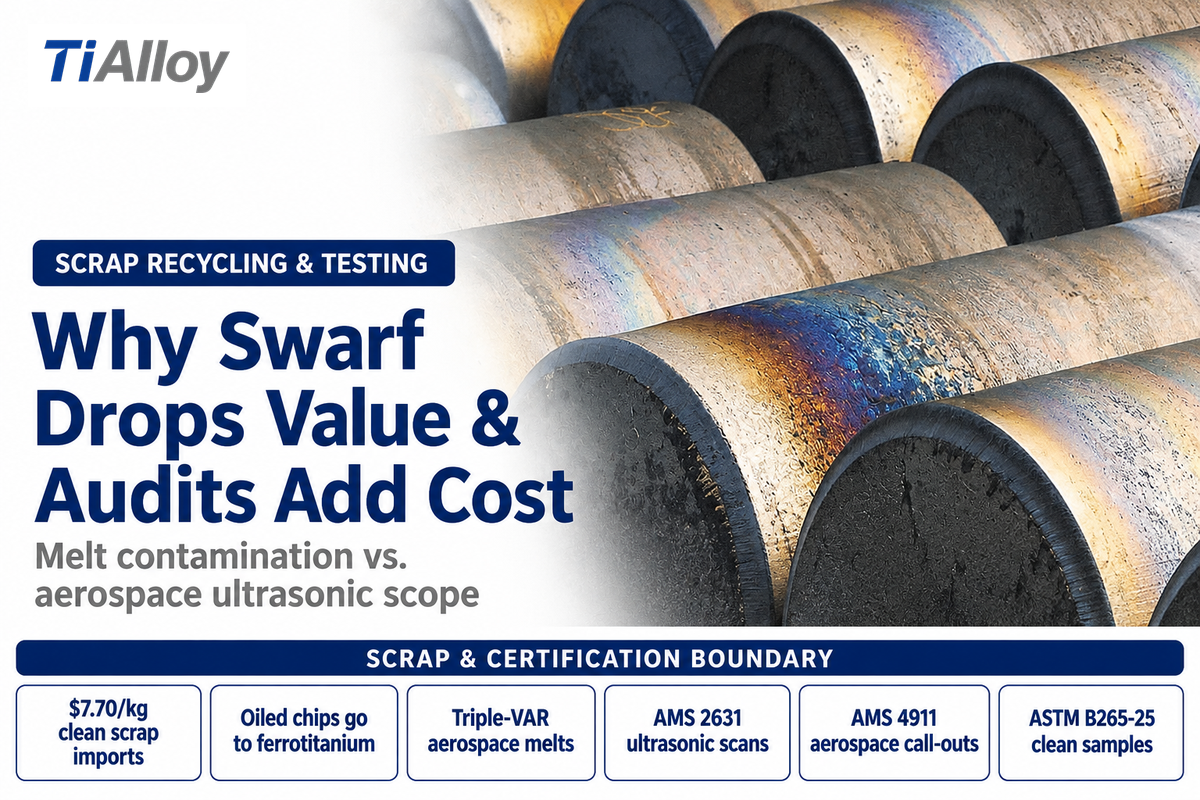
切削加工で出たチタン切りくずは、切削油、酸化、超硬タングステンカーバイド片の混入によって溶解成分を損なうため、研削棒材の価格に比べほとんど回収価値がありません。Practical Machinistでは、金属スクラップ業者がバラ切りくずをほとんど買い取らないか、発火リスクを理由に引き取りを断ると機械加工業者が報告しています。分別済みの清浄な固形スクラップ輸入平均は2025年七月時点で$7.70/kgでした(USGS MCS 2026)。
もう一つの大きな価格差は検査等級から生じます。1989年のDC-10墜落事故の原因が二重溶解チタン製コンプレッサーディスクのハードアルファ欠陥と特定されて以降、航空機の購買側は厚さ12.7 mm超の材料に対し三重VAR再溶解(連続約4,000 A @ 480 V)とAMS 2631超音波探傷検査を義務付けました。静置型化学タンクの購買担当者が静圧容器に航空宇宙用のAMS 4911およびAMS 2631規定をそのまま流用すると、不要な高額検査プレミアムを支払うことになります。
チタンの切削切りくずは航空宇宙用インゴットへ直接リサイクルできるか?
いいえ、未処理のCNCチタン切りくずを航空宇宙用回転部品グレードのインゴットへ直接投入することはできません。鉄の削り屑や欠けた超硬チップが一片混ざるだけでも、VAR電極に致命的な介在物を生じさせます。そのため機械加工工場の切りくずの大半は、一次再溶解ではなく製鉄用フェロチタン添加剤に回されます。
基本的な分析試験でさえ細心の注意が必要です。ASTM B265-25は、微細なチタン粉が急速に酸化して酸素・窒素・水素の分析値を狂わせるため、化学分析試料を粉塵のない状態で採取するよう製造所に注意喚起しています。製造ロット別に厳密管理され、清浄かつ乾燥した固形切削屑と棒材端材のみが高付加価値の炉内戻し材クレジットの対象となります。
技術者と購買担当者がチタン部品コストを下げる方法
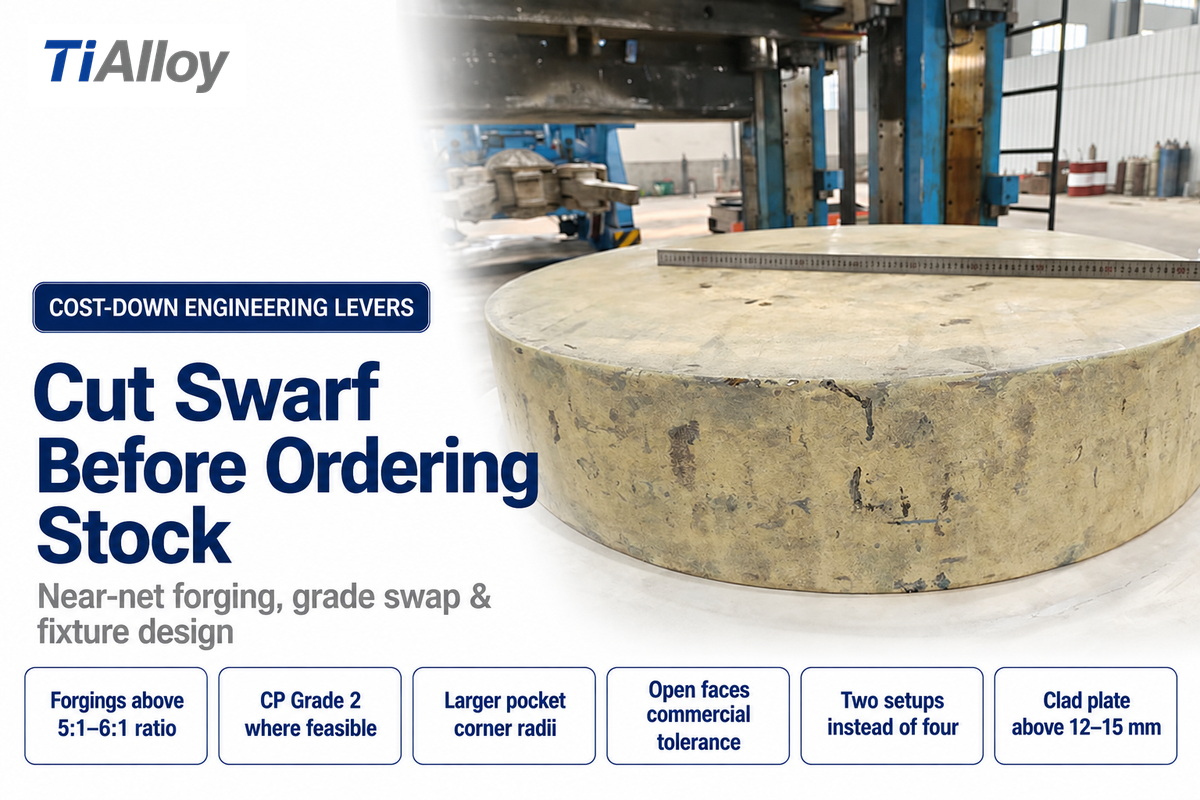
部品形状に合った適切なチタン製品形状を選ぶほうが、加工工場の時間単価を値引きさせるよりはるかに早く納入コストを下げられます。将来のスポンジ経済性も改善する可能性があります:University of UtahのHAMR研究は塩素化工程を廃してASTM B299-13純度で>50%の省エネルギーを試算しており、非クロール法の年産1,400 t/yr米国プラントも2027年稼働を目指しています。当面の対策としては、製造容易性設計(DFM)と適切な調達チャネル選びが即座にコストを削減します。
排除すべきバイ・トゥ・フライ加工と仕様の6つの落とし穴
- バイ・トゥ・フライ比が5:1–6:1を超えるブラケットは、厚手の無垢板からの削り出しからニアネット型鍛造品へ切り替えてください。
- Grade 5の降伏強度が不要な箇所はCP Grade 2(圧力容器にはGrade 2H)へ置き換え、切削時間とAl-V合金加算を抑えてください。
- ポケット内隅のコーナーRを大きくし、より太く剛性の高いエンドミルでびびりを抑えて高速加工できるようにしてください。
- 開放面は一般機械加工レベルの寸法公差にとどめ、厳しいはめあい公差は相手面と接する部位にのみ指定してください。
- 形状の向きを工夫し、四工程の治具段取りを二工程に減らせるように設計してください。
- 大型化学反応器では、厚肉の無垢チタン合金壁と爆着接合チタンクラッド炭素鋼を比較してください。
無垢ビレットではなく鍛造品やクラッド厚板を選ぶべきタイミングは?
ポケット加工によってバイ・トゥ・フライ比が5:1から6:1を上回る場合は、無垢ビレットではなくニアネット型鍛造品を採用してください。初期の金型費は中ロット生産での加工時間短縮によって速やかに回収でき、素材購入量とフライス加工時間を大幅に削減できます。肉厚約~12–15 mmを超える化学用圧力容器では、爆発圧着チタンクラッド炭素鋼を使うことで、安価な構造用鋼母材の上に耐食性に優れた薄いGrade 1またはGrade 2ライナー層を構成できます。
| 調達チャネル | 強み | コスト・MOQのトレードオフ | 最適な注文案件 |
|---|---|---|---|
| 一次溶解製造所 | 溶解ヒート単位で最低水準の$/kg;特注インゴット化学成分に対応 | 数トン単位のMOQと数か月に及ぶ溶解スケジュール調整 | 大手OEM向けの年間大型厚板/ビレット契約 |
| 一次在庫流通業者 | 補修や試作向けの短納期切断品出荷 | 最も高い小口$/lb単価と鋸切断手数料 | 緊急MRO補修または1–10個の試作部品 |
| MTO認証製造所(例:TiAlloy) | EN 10204 3.1/3.2付きASTM/AMS規格の仕様切断棒材・厚板 | バッチ連動型リードタイム;寸法・材質グレード指定での正式RFQが必要 | 認証済みチタン棒材・丸棒を用いた中量産工業部品および機械加工OEM案件 |
調達の要点:製品形状・材質グレード・調達チャネルの選び方
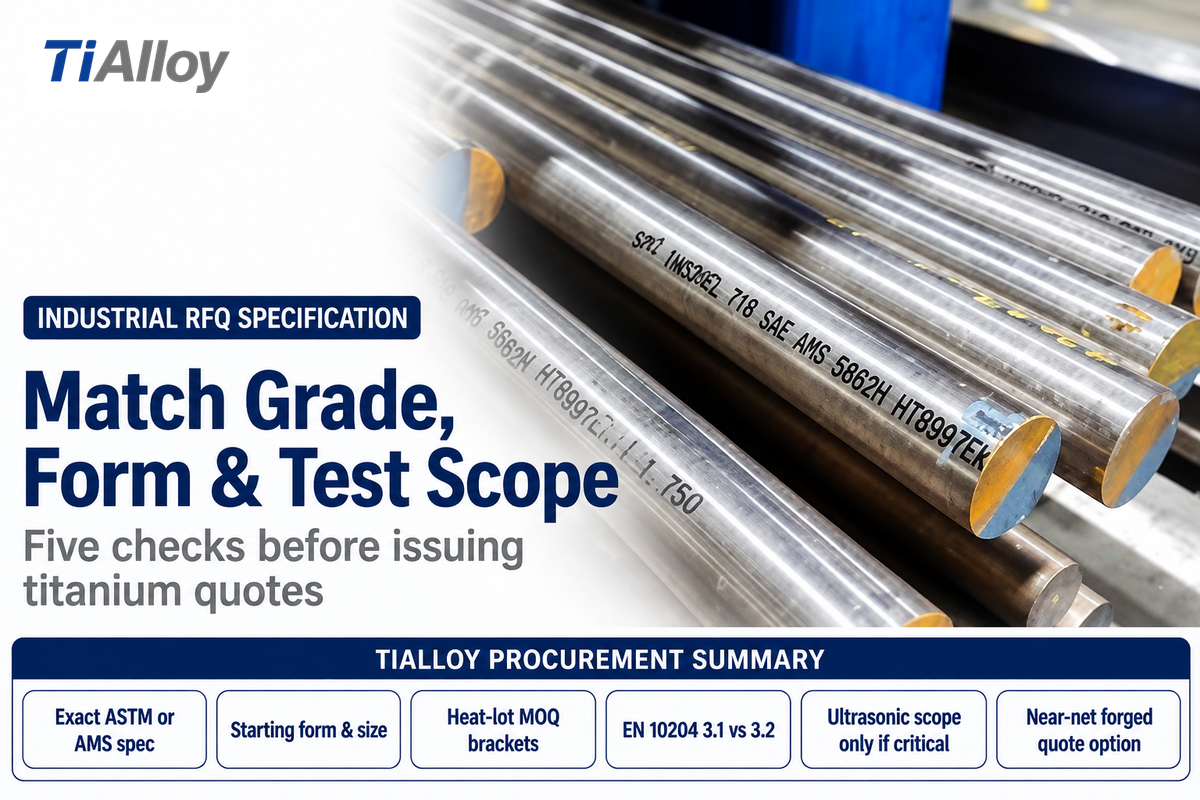
明確な見積依頼(RFQ)仕様書を作成すれば、一次製造所や加工業者が曖昧な検査リスクを見込んでチタン見積もりに安全マージンを上乗せするのを防げます。工業用厚板、薄板、またはGrade 2およびGrade 5棒材在庫の正式見積もりを依頼する前に、すべての技術発注仕様書に次の五つの商業調達ルールを盛り込んでください:
- 漠然と「チタン」と書かず、ASTM B265-25やAMS 4911などの正確な材料規格とUNS番号・材質グレードを明記してください。
- 焼鈍材か時効処理材かの納入状態、および粗削り代・黒皮除去代を照会書に明瞭に記載してください。
- 静置型の工業用容器にはEN 10204 3.1証明書を指定し、AMS 2631超音波探傷検査は航空宇宙用途や回転体部品に限定してください。
- 見積仕様書では、製造所出荷時の商業的平坦度公差と、CNC仕上げ後の最終図面寸法公差を明確に切り分けてください。
- 超音波探傷検査の費用を按分できるよう、複数部品を共通の棒材径や厚板板厚に集約することもご検討ください。
航空機向けの過剰仕様を省き、正確な寸法で見積もりを算出したいですか?TiAlloyチタン見積依頼ビルダーで図面要件を入力し、材質グレードに適した見積もりをご請求ください。
よくある質問
チタンはステンレス鋼より高価ですか?
はい、チタンの製造コストはキログラム当たりでステンレス鋼の通常5〜6倍かかります。精密研削Ti-6Al-4V棒材も研削304/316棒材より高価であり、CNC加工時間も2〜3倍かかります。ただし、チタンの密度4.43–4.502 g/cm3は8.00 g/cm3のステンレス鋼に比べて同体積での部品重量を約~44%削減するため、海水用途では体積当たりのコスト差が縮小します。
なぜチタン金属はロンドン金属取引所(LME)で取引されないのですか?
チタンがLMEで取引されない理由は、材質グレード、酸素上限値、および二重溶解対三重VAR溶解ルートのばらつきが大きすぎて単一の標準倉庫証券にまとめられないためです。航空宇宙や医療分野の顧客は、溶解ヒートごとの化学成分トレーサビリティ、超音波探傷試験の記録、厳密に管理された製造所寸法公差を要求します。標準倉庫証券で扱えるのは均一なバルクインゴットに限られます。
なぜGrade 5チタン(Ti-6Al-4V)はGrade 2チタンより高いのですか?
Grade 5 Ti-6Al-4Vが工業用純チタンGrade 2より高価なのには、重なり合う三つの理由があります。第一に、6% Alおよび4% Vの母合金を添加する必要があります。第二に、6%アルミニウムと4%バナジウムを含む合金は狭い温度域でより高い鍛造荷重を要し、CNCフライス盤での切削速度も約2.9倍遅くなります(Grade 2の145 m/minに対し50 m/min)。900–950 MPa前後の強度が不要であれば、Grade 2を選ぶことで材料費と加工費の両方を抑えられます。
チタンは金や銀より高いですか?
いいえ。工業用スポンジチタンおよび製造所棒材のキログラム単価は、金や銀といった貴金属地金のほんの一部にすぎません。
工業用チタンで最も安価な材質グレードは何ですか?
工業用純チタンのGrade 1およびGrade 2(UNS R50250およびR50400)は、バナジウムやパラジウムを添加しないため製造所コストが最も低くなります。
特注のチタン厚板や棒材における製造所の一般的な納期はどのくらいですか?
流通在庫の棒材は数日以内に出荷されますが、一次製造所での特注VAR溶解材、熱間圧延厚板、超音波探傷検査付きロットは数週間から数か月かかります。納期は溶解炉の稼働率・空き状況、圧延スケジュール、および検査待ち行列によって決まります。より正確な納期回答を得るには、RFQで材質グレード、調質状態、寸法、およびヒートロット数量をご指定ください。
アルゴンガスシールドはチタン溶接コストを大幅に押し上げますか?
はい、不活性アルゴンシールドの使用は、ステンレス鋼に比べてチタン溶接に要する作業時間と消耗品コストを大きく増加させます。~400 °Cを超える高温チタンは周囲空気から酸素と窒素を即座に吸収し、溶接部を脆化させます。そのため工場は各パスごとに追加のアルゴンガスと段取り工数を要するトレーリングシールド、バッキングガスバー、パージチャンバーを組む必要があります。
工業用チタンの発注にはどのような検査書類を添付すべきですか?
ASTM B265-25に基づき発注する工業用厚板や棒材には、EN 10204 3.1の材料試験成績書を添付する必要があります。この証明書には溶解ヒート番号、化学成分分析、引張機械試験結果が記載されます。第三者立会いの3.2検査およびAMS 2631超音波探傷検査は、重要な回転機械部品に限定してください。
当社の見解
本コスト解説では、USGS 2026データおよび査読済み冶金文献をもとに、クロール法スポンジ精錬、VAR溶解、ASTM製造所公差、CNC機械加工の実態にわたってチタンがなぜ高価になるのかを検証しました。同体積での密度計算および8:1のバイ・トゥ・フライ試算は、過剰仕様を防ぐため非公開の工場帳簿ではなく公的物理定数のみから直接算出しています。本分析はTiAlloy技術チームによる査読を経ています。
参考文献・出典
- チタン統計および情報(Mineral Commodity Summaries 2026) U.S. Geological Survey (USGS)
- FFC-ケンブリッジ法とクロール法のエネルギー・製造コスト比較(PMC6956875) National Institutes of Health / JOM
- チタンの新時代:酸素脆化と製造コスト UC Berkeley Engineering
- 非クロール法HAMRチタン粉末冶金プロセス University of Utah
- チタン抽出化学、バッチ反応速度およびFFC法の限界 Royal Society of Chemistry
- ASTM B265-25 チタン条・薄板・厚板標準規格 ASTM International
- 米国特許US10190191B2:直接チタン還元コスト内訳 USPTO(Google Patents経由)
- 難削チタン合金Ti-6Al-4Vのフライス加工コストモデリング Procedia CIRP / ScienceDirect
- チタンの物語(RAND MG789 埋蔵量と学習曲線) Construction Physics
- チタン価格指数(2025–2026年 USD/kg推移) BusinessAnalytiQ
- チタンおよびGrade 12 / Grade 5特性概要 MatWeb Material Property Data
- Ti-6Al-4V切削切りくずのリサイクルと三重VAR溶解実務 Practical Machinist Forum
- 316ステンレス鋼と船舶用チタンにおける塩化物孔食腐食の比較 Eng-Tips Engineering Forum