Contactez TiAlloy


Le titane n’est pas cher parce que son minerai est rare, mais parce que son extrême réactivité chimique à haute température impose un raffinage lent par lots et une fabrication exigeante. L’éponge de titane importée en vrac atteignait en moyenne $12/kg en 2025. Une barre en nuance 5 rectifiée avec précision chez un distributeur coûte $170–$243/kg ($77–$110/lb) avant même que l’usinage CNC ne multiplie à nouveau le coût de la pièce.
Le titane se classe au neuvième rang des éléments de la croûte terrestre et au quatrième parmi les métaux de structure. Pourtant, le prix du titane dépasse largement celui de l’acier au carbone, de l’acier inoxydable et des métaux industriels courants comme l’aluminium. Son minerai brut étant abondant, le coût élevé du titane provient de quatre étapes de fabrication plutôt que de la mine.
Les acheteurs qui demandent « Pourquoi le titane est-il si cher ? » apprennent vite à distinguer les coûts liés à l’éponge de ceux de la fusion du lingot, des suppléments d’alliage et de l’usinage CNC. La transformation en usine et l’usinage pèsent plus lourd dans le prix que le minerai brut. Tous les chiffres proviennent de statistiques publiques sur les matières premières, de revues à comité de lecture et de normes ASTM en vigueur.
Repères clés : base de coût du titane
| 2025e Éponge mondiale vs minerai | 370 000 metric tons d’éponge vs ~95 % de minerai TiO2 utilisé comme pigment (USGS) |
| Intensité énergétique d’extraction | ~50 kWh/kg de Ti métallique selon le procédé Kroll conventionnel (NIH PMC6956875) |
| Part post-extraction sur tôle forte | 62 % du coût d’une tôle laminée de 2,54 cm intervient après la production de l’éponge |
| Goulot thermique à l’usinage | Conductivité de 6,7–7,5 W/m·K pour le Ti-6Al-4V vs 167 W/m·K pour l’Al 6061 |
| Norme de référence pour produits plats | ASTM B265-25 (nuances 1, 2, 2H, 5, 7, 9, 12 et 23 ELI) |
62 %
Part du coût de la plaque après réduction en éponge
25×
Conductivité thermique inférieure à l’Al 6061
$7,70/kg
Valeur unitaire à l’importation aux États-Unis des chutes propres en 2025 (USGS)
Pourquoi le titane est-il si cher malgré son abondance ?
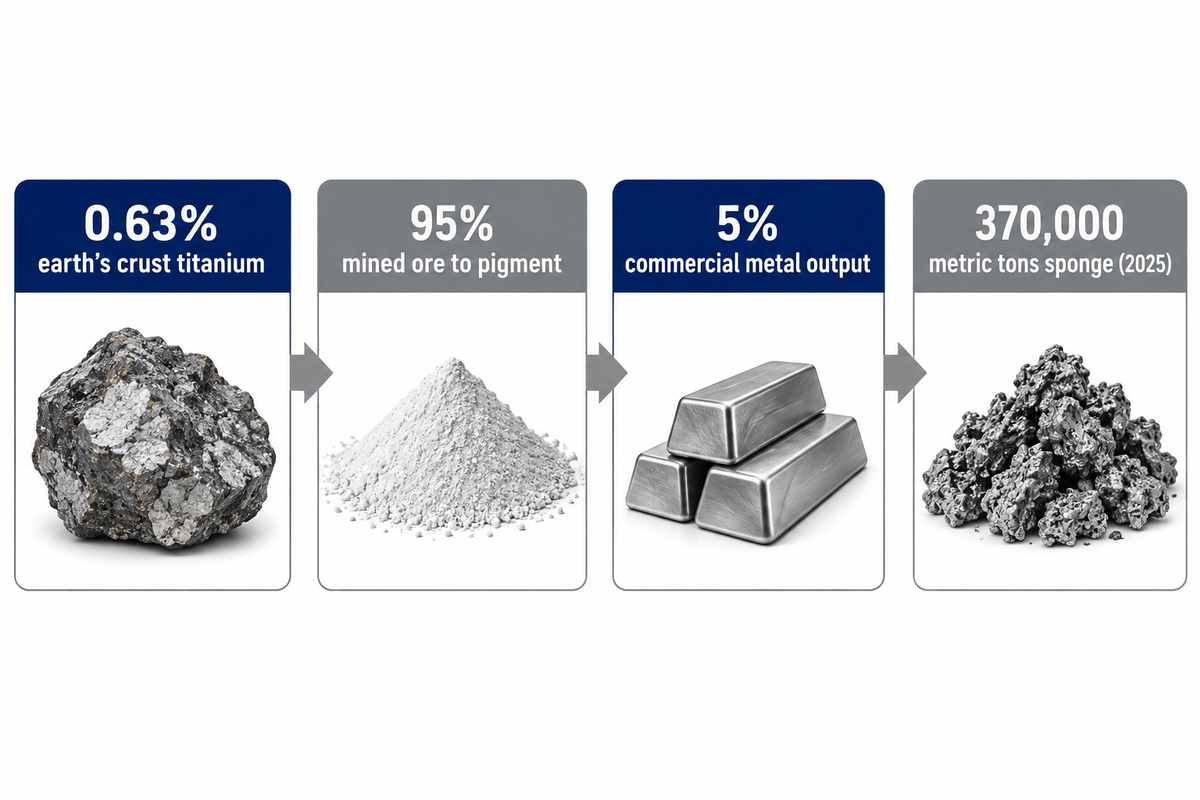
Produire du titane reste coûteux car transformer l’oxyde de titane en métal ductile exige des halogènes réactifs et des fours sous vide. Cette chaîne de raffinage énergivore explique le prix élevé du titane. Par rapport aux autres métaux, le titane reste cher parce que sa fabrication coûte environ six fois plus cher que celle de l’acier inoxydable (UC Berkeley Engineering).
La croûte terrestre contient environ 0,63 % de titane. Cela le rend près de 30 fois plus abondant que le carbone et 100 fois plus courant que le cuivre (Construction Physics). L’essentiel du minerai de titane, près de 95 % de l’ilménite et du rutile extraits, part directement en pigment blanc pour les peintures, le papier et les plastiques. Seuls environ 5 % entrent dans la fabrication industrielle du titane.
L’échelle de production creuse encore l’écart de coût. La production mondiale d’éponge de titane était estimée à 370 000 metric tons en 2025, face à une capacité nominale de 470 000 metric tons. La Chine a produit environ 70 % (260 000 metric tons), suivie du Japon (53 000 metric tons), de la Russie (25 000 metric tons) et du Kazakhstan (16 000 metric tons). Même à pleine capacité, les importations américaines d’éponge ont atteint environ 44 000 tons en 2025, dépassant le record de 40 300 tons de 2023 (USGS MCS 2026), alors que le tonnage mondial demeure minuscule face à l’acier brut.
| Étape de la chaîne de valeur | Procédé principal | Repère vérifié / Répartition du coût | Facteur de coût principal |
|---|---|---|---|
| 1. Minerai et concentré | Extraction de sables minéraux lourds (rutile / ilménite) | Charge de rutile enrichi = 10 % du coût d’extraction conventionnel | Enrichissement du minerai ; ~95 % du volume concurrence le secteur des pigments |
| 2. Réduction primaire | Chloration en TiCl4 + réduction Kroll par lots au Mg | $12/kg éponge importée US (2025e) ; ~50 kWh/kg ; 24 % chloration + 66 % réduction | Cycle par lots sous argon à ~1 200 °C durant jusqu’à 17 jours (~1 t/jour) |
| 3. Lingot et formes de produit laminées | Double/triple refusion VAR + laminage à chaud + décapage | 62 % du coût d’une plaque laminée de 2,54 cm ; ~£8,000–£25 000/t référence historique d’usine | Fusion sous vide, pertes d’usinage de surface, passes de laminage mince |
| 4. CNC et fabrication | Fraisage CNC à basse vitesse, soudage sous inertage d’argon, contrôle non destructif | Temps de cycle 5×–10× vs Al 6061 ; $77–$110/lb barre rectifiée nuance 5 en petit lot | Confinement thermique à 6,7 W/m·K, usure du carbure, pertes élevées en copeaux (buy-to-fly) |
Sources : USGS Mineral Commodity Summaries 2026 ; brevet US10190191B2 ; NIH PMC6956875 ; RSC Education ; références d’usinage Criterion Precision.
De l’éponge Kroll au lingot VAR : goulots d’étranglement du raffinage primaire
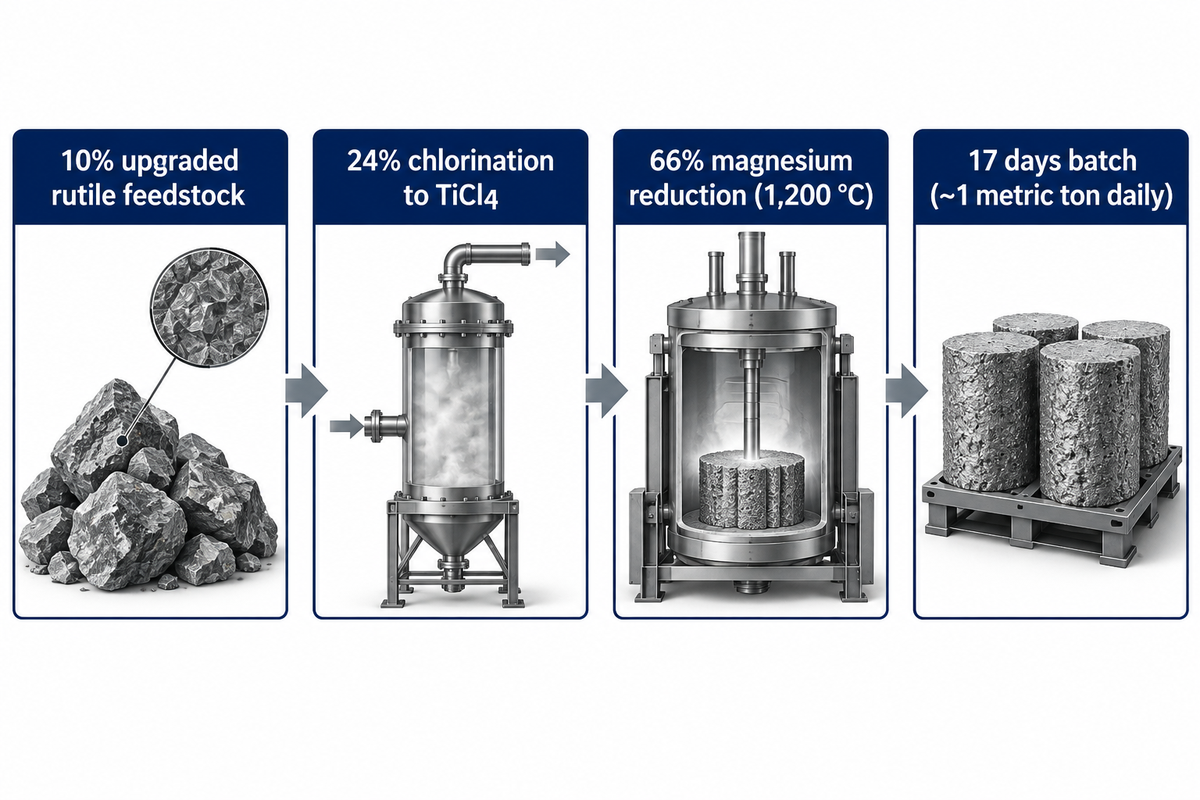
Transformer du dioxyde de titane purifié en lingot forgeable consomme environ 50 kWh/kg de titane. Cette voie d’extraction émet plus de 2 kg de CO2 par kilogramme de métal (NIH PMC6956875). Chaque kilogramme de titane requiert également environ 4 kg de tétrachlorure de titane (TiCl4) liquide obtenu par réaction avec du chlore et du coke de pétrole.
Dans le procédé Kroll, les producteurs de titane réduisent le tétrachlorure de titane par du magnésium dans un réacteur en acier étanche. L’enceinte fonctionne sous atmosphère inerte d’argon près de 1 200 °C afin de préserver la pureté du métal. La distillation sous vide élimine ensuite pendant de nombreux jours le chlorure de magnésium piégé. Un lot complet s’étend jusqu’à 17 jours et produit environ 1 metric ton par jour, tandis qu’un haut-fourneau continu à fonte sort 10 000 metric tons par jour (Royal Society of Chemistry).
Extraire le titane par ce procédé multi-étapes explique pourquoi un minerai bon marché réduit à peine le prix du marché. Le brevet US10190191B2 attribue seulement 10 % du coût d’extraction classique à la charge de rutile enrichi. La chloration en TiCl4 prend 24 %, tandis que la réduction au magnésium absorbe 66 %. Pour rendre le titane apte au laminage, les opérateurs concassent l’éponge brute de titane, soudent des électrodes et coulent un lingot massif par double ou triple refusion à l’arc sous vide (VAR).
Pourquoi ne peut-on pas fondre le titane comme le fer dans un haut-fourneau ?
Le titane ne peut pas être réduit au carbone dans un haut-fourneau parce que le titane chaud se lie fortement au carbone, à l’oxygène et à l’azote. Chauffer du minerai de titane avec du coke forme du carbure de titane (TiC) cassant au lieu de métal pur. Même d’infimes traces d’oxygène ou d’azote dissous provoquent un glissement planaire et fragilisent les pièces finies.
Les hauts-fourneaux utilisent l’air et le carbone à la fois pour la chaleur et pour la réduction chimique. Comme le titane est extrait avec une affinité extrême pour l’oxygène, il ne tolère ni l’un ni l’autre. La fusion du titane exige des chambres sous vide poussé autour de 1 668 °C (3 034 °F). Tout forgeage à chaud ou soudage exposé à l’air requiert une protection continue par argon inerte.
« L’histoire continue de la découverte du titane faite par des chercheurs à Cambridge montre qu’il n’est pas toujours simple d’implanter un nouveau procédé, même lorsqu’il présente des avantages manifestes. »
Royal Society of Chemistry, Aperçu de l’extraction du titane
Des cellules électrochimiques comme le procédé FFC-Cambridge réduisent directement le dioxyde de titane dans du chlorure de calcium fondu sans chloration. Les essais en laboratoire ont abaissé l’énergie cellulaire vers 17–21,5 kWh/kg avec des anodes inertes. Toutefois, le faible rendement faradique (32,3 %), le coût de récupération des sels et le risque financier du passage à l’échelle ont maintenu le procédé Kroll dominant pour les barres commerciales d’usine.
Combien coûte le titane à la livre et au kilogramme selon la forme de produit ?
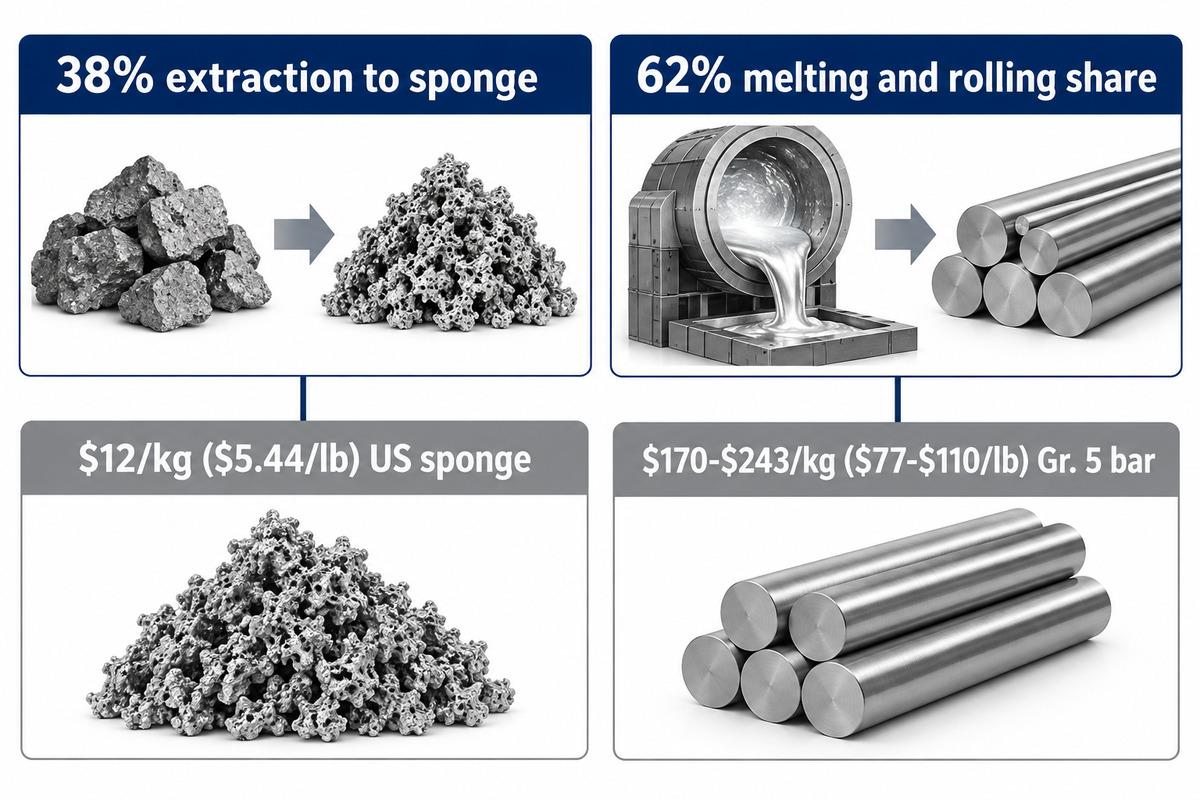
L’éponge de titane importée aux États-Unis s’établissait en moyenne autour de $12/kg ($5,44/lb) en 2025, tandis que la barre en Ti-6Al-4V rectifiée sans centre en petit lot chez un distributeur atteint $170–$243/kg ($77–$110/lb). Les prix de l’éponge ont légèrement reculé depuis $13,30/kg en 2024 après s’être maintenus à $11,10/kg en 2021–2022. Parallèlement, le suivi de l’indice BusinessAnalytiQ jusqu’en 2026 montre que les tarifs des produits corroyés restent très supérieurs à l’éponge en raison des pertes de transformation.
La fusion et le laminage post-extraction comptent pour 62 % du coût d’une plaque en alliage de titane de 2,54 cm (1 inch) d’épaisseur. Seuls 38 % proviennent de l’extraction jusqu’à l’éponge. Des comparaisons industrielles historiques au Royaume-Uni situent le fer en vrac près de £250/t et l’acier inoxydable ou l’aluminium près de £1 500/t. Sur cette même échelle de référence, le titane commercialement pur atteint £8 000/t et le titane allié grimpe à £25 000/t.
Chaque passe de laminage à chaud forme une calamine de surface (couche alpha) que les usines doivent meuler puis décaper à l’acide. Les tarifs distributeur en petits lots compilés par Criterion Precision reflètent ces pertes de rendement matière. Une barre rectifiée en aluminium 6061-T6 coûte ~$11–$14/lb, en acier inoxydable 304/316 ~$64–$70/lb, et en titane grade 5 Ti-6Al-4V ~$77–$110/lb. Consultez les gammes d’épaisseur et l’évolution du marché dans notre guide actuel des prix usine et spot du titane.
📐 Note technique : lots d’usine vs pièces coupées
Le titane n’est pas coté sur un marché ouvert comme le London Metal Exchange. Sur le marché mondial du titane, les prix varient selon les quantités minimales de commande (MOQ) par coulée, le rendement au laminage et le contrôle ultrasonore. Ne comparez jamais un devis pour 5 kg de barre coupée à un indice industriel d’éponge en vrac.
Combien coûte le titane de qualité médicale ou nuance 23 ?
Le Ti-6Al-4V ELI médical (nuance 23, UNS R56407) supporte en usine un surcoût marqué par rapport à une barre industrielle nuance 5 de même section. La fusion Extra-Low Interstitial (ELI) limite les impuretés d’oxygène et de fer bien en dessous des tolérances commerciales selon AMS 4907 et les normes d’implants chirurgicaux. Atteindre ces seuils de pureté exige une éponge sélectionnée et un pilotage plus strict de la fusion sous vide.
Les usines médicales contrôlent chaque billette chirurgicale par examen ultrasonore strict et traçabilité chimique par coulée pour implants médicaux. Sauf si un produit fini en titane entre en contact avec les tissus humains ou subit des charges cryogéniques critiques à la rupture, ces nuances coûteuses alourdissent la facture récurrente sans améliorer la résistance à la corrosion.
Nuance 2 vs nuance 5 vs alliages spéciaux : pourquoi les additions multiplient le prix
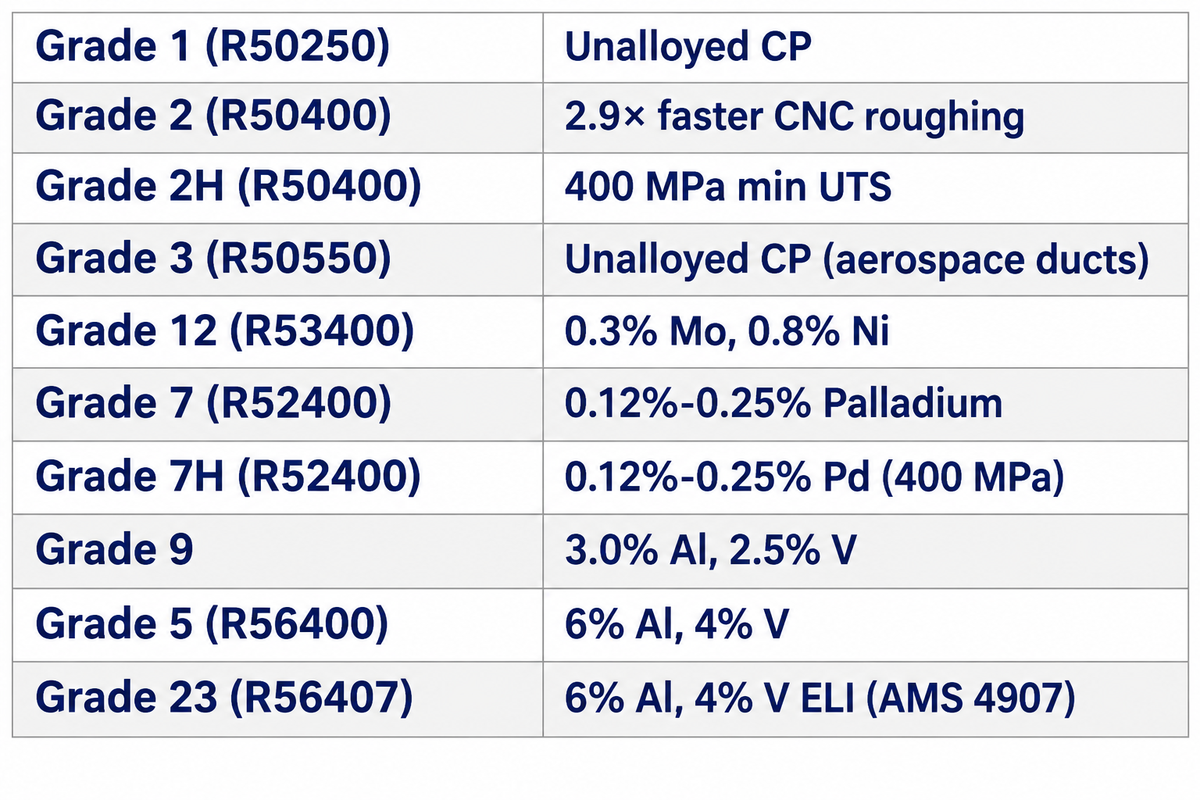
Parmi les nuances industrielles de titane, prescrire par défaut la nuance 5 (Ti-6Al-4V) sur chaque plan technique peut accroître inutilement le coût par pièce. Le grade 2 commercialement pur (UNS R50400) évite les alliages mères coûteux et réduit le prix des billettes en alliage de titane. Il se forme également sous des efforts de presse moindres et s’usine bien plus vite que la nuance alpha-bêta grade 5 (UNS R56400).
Les essais d’usinage Makino montrent que la vitesse d’ébauche CNC chute de 145 m/min en titane CP grade 2 à 50 m/min en Ti-6Al-4V. Cela représente un débit copeaux 2,9× plus lent. L’ajout de 6 % d’aluminium et 4 % de vanadium crée un alliage de titane qui porte la résistance à la traction d’environ ~434 MPa en titane pur jusqu’à 900–950 MPa pour 36 HRC de dureté. La résistance à chaud accroît l’énergie de forgeage, les passes de laminage et les heures de broche.
Les nuances résistantes à la corrosion montent encore plus haut. Selon ASTM B265-25, la nuance 7 reçoit 0,12 %-0,25 % de palladium (un métal précieux) ajouté au titane non allié pour les acides réducteurs chauds. Pour des conditions de service modérées en saumure ou acide, les fiches d’alliages MatWeb montrent que la nuance 12 (0,3 % molybdène, 0,8 % nickel) prévient la corrosion caverneuse sans le prix du palladium. Comparez les règles exactes dans notre guide de la norme ASTM B265 sur les plaques de titane ou testez vos options dans le sélecteur de nuances TiAlloy.
| Niveau de nuance et classe d’alliage (UNS) | Éléments d’alliage clés | Facteur de coût relatif | Domaine optimal en conditions de service |
|---|---|---|---|
| CP non allié — Grade 1 (R50250) | Titane CP non allié | Niveau CP de base (ductilité maximale) | Plaques d’échangeurs de chaleur embouties et chemisages de placage |
| CP non allié — Grade 2 (R50400) | Titane CP non allié | Coût matière standard le plus bas ; ébauche CNC 2,9× plus rapide que Gr. 5 | Tuyauterie eau de mer, cuves chimiques, condenseurs marins |
| CP à résistance élevée — Grade 2H (R50400) | CP non allié (400 MPa Rm min.) | Même chimie que le Grade 2 avec essai de traction certifié à 400 MPa | Appareils à pression ASME exigeant la soudabilité du Grade 2 |
| CP à résistance moyenne — Grade 3 (R50550) | Titane CP non allié | Effort de formage modéré au-dessus du Grade 2 ; zéro métal précieux | Conduits aéronautiques et chicanes de viroles chimiques |
| Faiblement allié doux — Grade 12 (R53400) | 0,3 % Mo, 0,8 % Ni | Supplément Ni-Mo modéré très inférieur aux nuances au Pd | Saumures chaudes et flux d’acides modérément réducteurs |
| CP stabilisé au Pd — Grade 7 (R52400) | 0,12 %–0,25 % palladium | Supplément métal précieux Pd par coulée de fusion | Acides réducteurs agressifs et corrosion caverneuse à haute température |
| Pd à résistance élevée — Grade 7H (R52400) | 0,12 %–0,25 % Pd (400 MPa Rm min.) | Supplément Pd plus certification pression supérieure à 400 MPa | Appareils à pression pour acides à haute température |
| Alliage léger pour tubes — Grade 9 | 3,0 % Al, 2,5 % V | Nuance alliée formable à froid entre Grade 2 et Grade 5 | Tubes hydrauliques et conduites sous pression aéronautiques minces |
| Structurel alpha-bêta — Grade 5 (R56400) | 6 % Al, 4 % V | Alliage mère Al-V + travail à chaud et vitesse CNC plus lents | Supports aéronautiques, fixations fortement sollicitées, moyeux structurels |
| Qualité chirurgicale ELI — Grade 23 (R56407) | 6 % Al, 4 % V ELI (AMS 4907) | Plafond strict d’oxygène ELI et surcoût d’éponge choisie sur Gr. 5 | Vis osseuses chirurgicales, implants et pièces cryogéniques critiques à la rupture |
Pourquoi l’usinage de pièces en titane multiplie le coût au-delà du métal brut
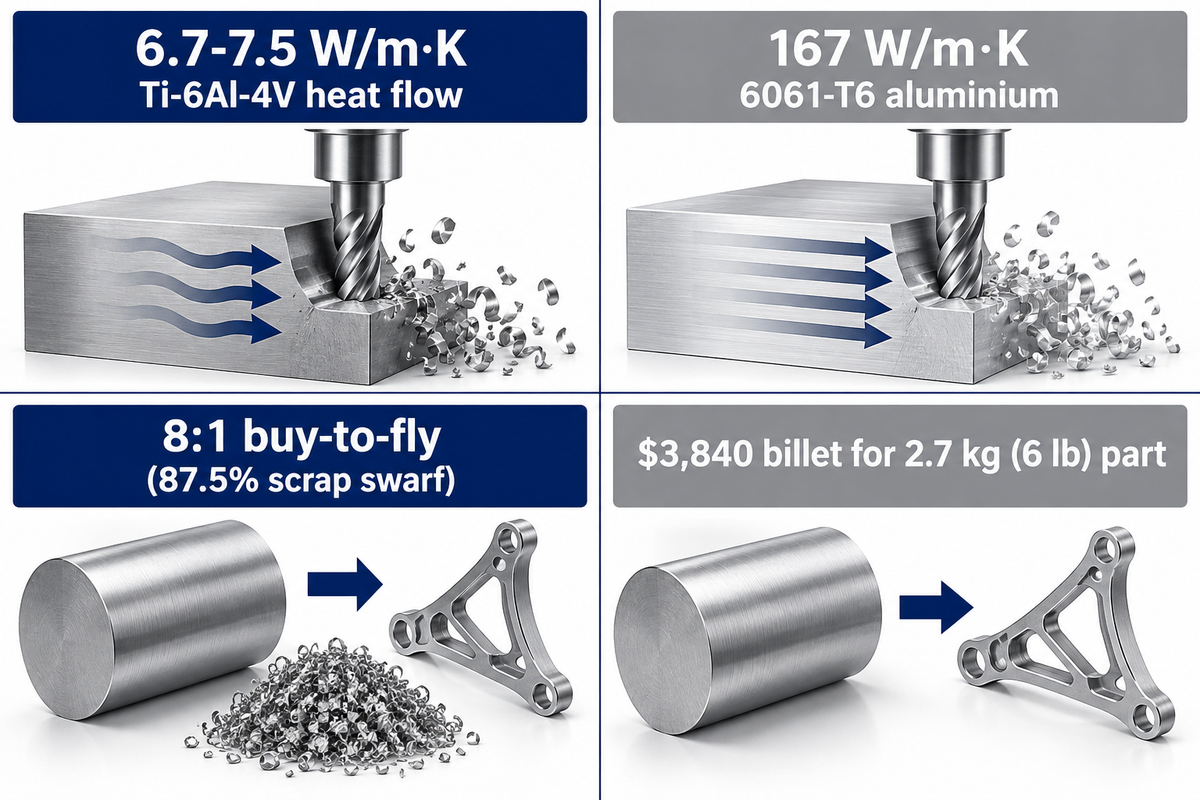
Des travaux de fraisage évalués par les pairs dans Procedia CIRP confirment que l’extraction du métal brut ne représente qu’une faible part du coût d’une pièce CNC finie en titane. Les faibles avances de coupe, l’usure rapide des plaquettes carbure et les exigences de lubrification haute pression multiplient les heures d’usinage par cinq à dix par rapport à l’aluminium.
Les pièces aéronautiques à poches subissent de lourdes pertes matière liées au ratio buy-to-fly. Un ratio buy-to-fly de 8:1 transforme 87,5 % de la masse d’une billette forgée en copeaux de rebut. Au bas de la référence distributeur à $80–$110/lb publiée par Criterion Precision ($80/lb), usiner un support fini de 2,7 kg (6 lb) consomme 21,8 kg (48 lb) de billette de départ. La dépense en billette brute atteint donc $3 840 avant la moindre heure de broche et laisse 19,1 kg (42 lb) de copeaux de faible valeur.
Le soudage accroît également les coûts de fabrication. Au-dessus d’environ ~400 °C, le titane chaud absorbe l’oxygène et l’azote de l’air en quelques secondes, rendant les soudures fragiles. Les ateliers doivent fabriquer des traînards d’argon sur mesure, des lattes d’envers ou des chambres d’inertage étanches ; consultez notre guide d’inertage pour le soudage du titane pour les règles de purge. Notre guide de protection au soudage du titane détaille les règles de mise sous gaz neutre.
Pourquoi le titane est-il difficile à usiner comparé à l’acier inoxydable ?
Les propriétés thermiques du titane rendent le grade 5 nettement plus difficile à usiner que l’acier inoxydable. Plus précisément, le Ti-6Al-4V ne conduit la chaleur qu’à 6,7–7,5 W/m·K (propriétés du Ti-6Al-4V). C’est moins de la moitié de l’acier inoxydable 304 (16,2 W/m·K) et 25 fois moins que l’aluminium 6061-T6 (167 W/m·K). La chaleur reste piégée à la pointe de l’outil au lieu de partir avec les copeaux, ce qui brûle les plaquettes carbure revêtues.
Sa faible rigidité élastique accentue le broutement. Le module d’Young du grade 5 vaut 104–113,8 GPa, soit près de la moitié de celui de l’acier (~200 GPa), si bien que les parois minces fléchissent devant la fraise puis rebondissent. Les ateliers limitent donc les vitesses au carbure à 45–100 m/min—contre 300–1 800 m/min pour l’aluminium—et utilisent un arrosage au centre à 70–80 bar (~1 015–1 160 psi) pour prolonger la durée de vie d’outil de plus de 2,5×.
Le titane est-il moins cher que l’acier inoxydable ou l’aluminium sur son cycle de vie ?
Les ingénieurs justifient le recours au titane malgré son prix élevé parce qu’un rapport résistance/poids élevé ou l’absence de corrosion par chlorures évitent des arrêts coûteux. Le titane est également prisé dans l’industrie aéronautique et les équipements sous-marins car sa haute résistance et sa tenue à la corrosion réduisent fortement les cycles de remplacement. Juger un composant en titane uniquement à la tonne ou au kilogramme ignore le calcul de densité à volume égal.
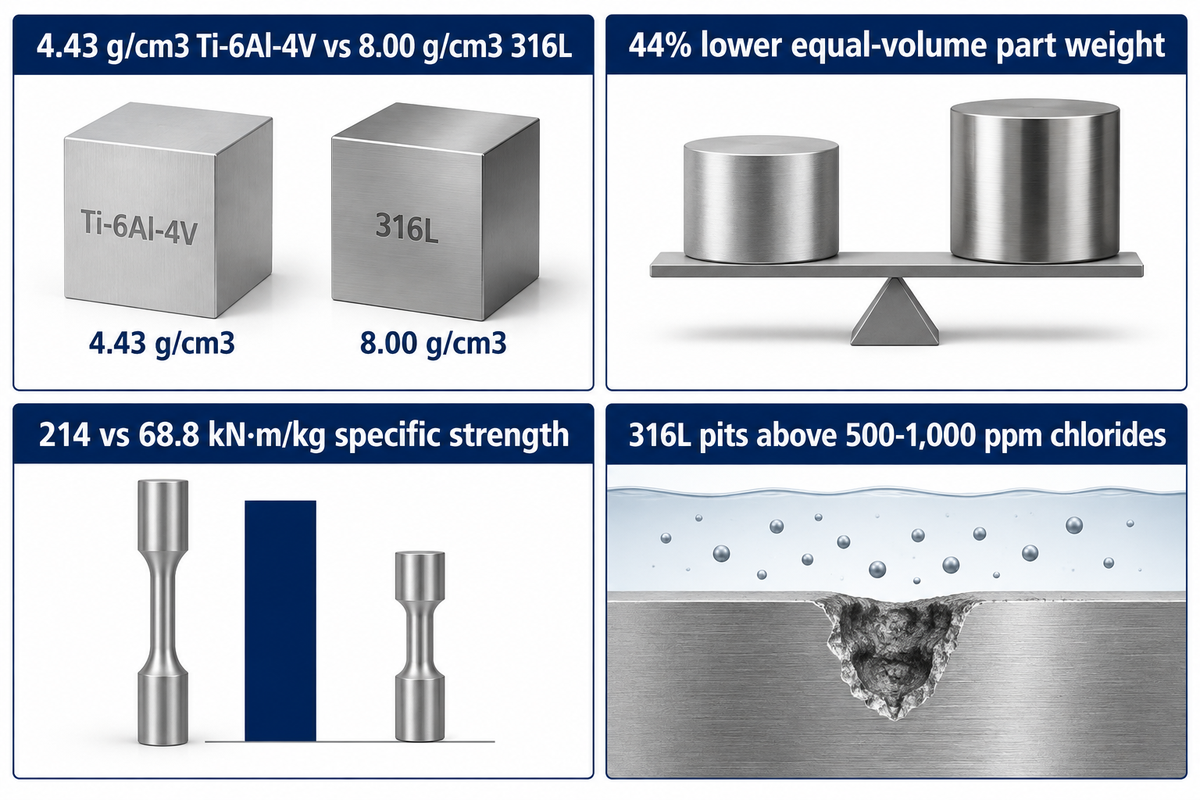
Une faible masse volumique réduit le poids de chaque centimètre cube commandé. Le titane pur pèse 4,502 g/cm3 et le Ti-6Al-4V pèse 4,43 g/cm3. À l’inverse, l’acier inoxydable 316L pèse 8,00 g/cm3 et l’aluminium 6061-T6 pèse 2,70 g/cm3 (2,81 g/cm3 pour le 7075). Même si le titane brossé ressemble visuellement à l’acier inoxydable dans les usines corrosives, un volume de pièce identique réduit la masse d’environ ~44 % par rapport à l’acier inoxydable 316L. Parallèlement, la nuance 5 atteint ~214 kN·m/kg de résistance spécifique contre 68,8 kN·m/kg pour l’acier inoxydable 316 recuit et 115 kN·m/kg pour l’aluminium 6061-T6.
L’eau de mer et les saumures industrielles révèlent le véritable plancher de coût de l’acier inoxydable. Une discussion d’ingénierie corrosion sur Eng-Tips signale une corrosion par piqûres sur du 316/316L au-delà de 1 000 ppm de chlorures, et même dès 500 ppm à chaud ou sous pH 7. Un condenseur eau de mer en 316 d’une centrale électrique a subi des milliers de fuites en une semaine après l’arrêt de son système de nettoyage par balles durant une maintenance. Comparez les masses à volume égal et les limites de chlorures avec notre comparateur de masse du titane et notre guide corrosion titane vs acier inoxydable.
| Option de matériau | Densité / Résistance spécifique | Barre distributeur et indice de cycle | Masse à volume égal (1 000 cm3) | Quand cet alliage l’emporte en coût de cycle de vie |
|---|---|---|---|---|
| Aluminium 6061-T6 | 2,70 g/cm3 | 115 kN·m/kg | ~$11–$14/lb rectifiée | cycle de base 1× | 2,70 kg | Carters basse température sous ~150 °C en air propre ou huile |
| 316 Acier inoxydable | 8,00 g/cm3 | 68,8 kN·m/kg | ~$64–$70/lb rectifiée | temps de cycle 3×–4× | 8,00 kg | Raccords de fluide stationnaires < 500 ppm Cl- sous 60 °C |
| Titane CP Grade 2 | 4,502 g/cm3 | ~76 kN·m/kg | Coût d’alliage inférieur au Gr. 5 | ébauche 2,9× plus rapide vs Gr. 5 | 4,50 kg | Échangeurs eau de mer > 1 000 ppm Cl-, zéro arrêt pour retubage |
| Ti-6Al-4V Grade 5 | 4,43 g/cm3 | 214 kN·m/kg | ~$77–$110/lb rectifiée | temps de cycle 5×–10× | 4,43 kg | Aéronautique à forte charge utile, fixations sous-marines très sollicitées, jusqu’à ~400 °C |
Note de calcul : un volume égal de 1 000 cm3 multiplie directement la masse volumique pour obtenir la masse. Les prix distributeur sur stock rectifié (Criterion Precision) excluent les remises des grands contrats d’usine ; demandez des devis de projet pour les campagnes de plaques.
Limites du recyclage des chutes de titane et surcoûts de certification
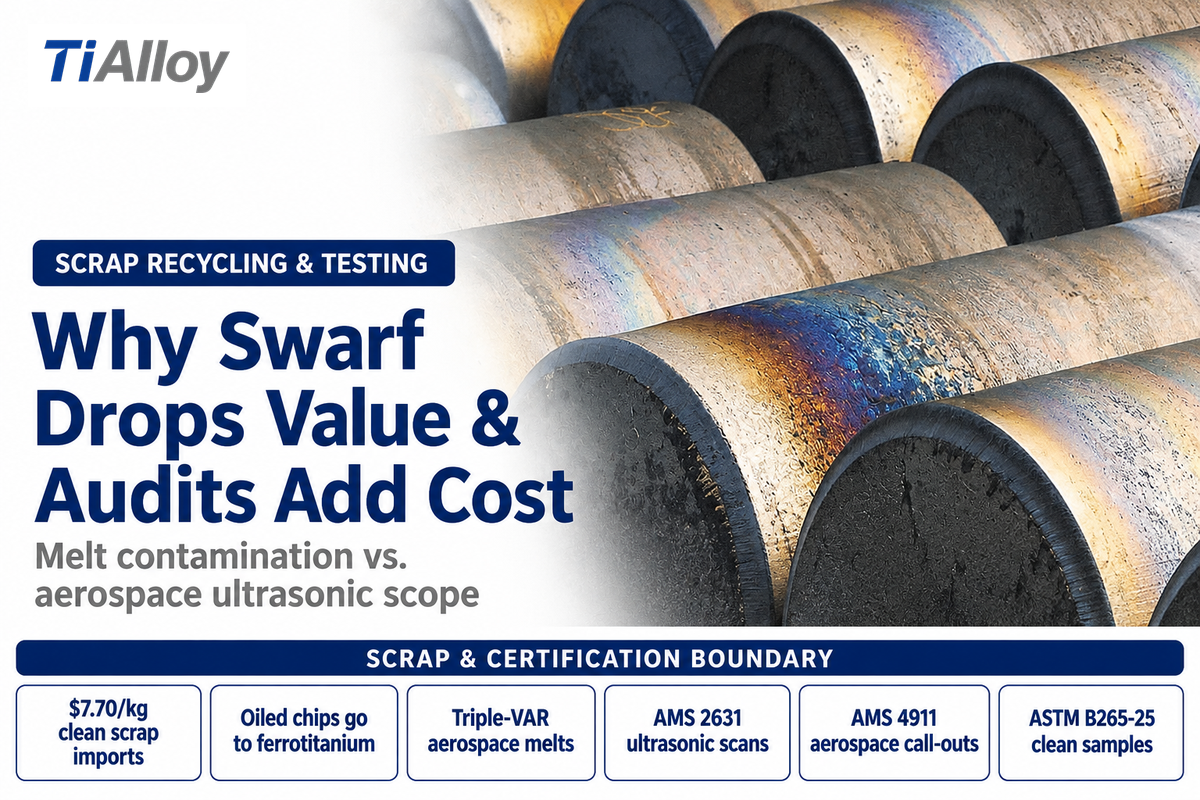
Les copeaux de titane usinés ne récupèrent presque rien par rapport au coût d’une barre rectifiée car l’huile de coupe, l’oxydation et les débris de carbure de tungstène ruinent la chimie de fusion. Sur Practical Machinist, les usineurs indiquent que les ferrailleurs ne paient presque rien—ou refusent les copeaux en vrac par risque d’incendie. Les importations de chutes solides propres et triées atteignaient en moyenne $7,70/kg jusqu’en juillet 2025 (USGS MCS 2026).
Un autre écart majeur de prix provient des niveaux d’essai. Après que l’accident du DC-10 de 1989 fut imputé à un défaut alpha dur dans un disque de compresseur en titane double fusion, les donneurs d’ordre aéronautiques ont imposé une triple refusion VAR (environ 4 000 A sous 480 V en continu) et des contrôles ultrasonores AMS 2631 au-dessus de 12,7 mm d’épaisseur. Les acheteurs de cuves industrielles qui copient les exigences aéronautiques AMS 4911 et AMS 2631 sur des appareils statiques paient inutilement de lourdes primes d’inspection.
Les copeaux d’usinage du titane peuvent-ils être recyclés directement en lingots aéronautiques ?
Non, des copeaux CNC de titane non traités ne peuvent pas entrer directement dans des lingots aéronautiques pour pièces tournantes. Un seul copeau de fer ou éclat de plaquette carbure crée des inclusions fatales dans une électrode VAR. C’est pourquoi la majorité des copeaux d’atelier part en aciérie comme additif ferrotitane plutôt qu’en refusion primaire.
Même les analyses de laboratoire courantes exigent une rigueur extrême. La norme ASTM B265-25 recommande aux usines de prélever les échantillons chimiques sans poussière car les fines particules de titane s’oxydent vite et faussent les dosages d’oxygène, d’azote et d’hydrogène. Seuls les copeaux massifs et chutes de barres propres, secs et triés par coulée ouvrent droit aux crédits de recyclage de haute valeur.
Comment les ingénieurs et acheteurs réduisent le coût des pièces en titane
Adapter la bonne forme de produit en titane à la géométrie de votre pièce réduit le coût rendu plus vite qu’une pression sur les taux horaires d’usinage. L’économie future de l’éponge pourrait s’améliorer : les travaux HAMR de University of Utah suppriment la chloration et modélisent >50 % d’énergie en moins à la pureté ASTM B299-13, tandis qu’une usine américaine sans Kroll de 1 400 t/yr vise une mise en service en 2027. Dès aujourd’hui, l’écoconception pour la fabrication (DFM) et un achat ciblé par canal baissent les coûts immédiatement.
6 pièges d’usinage buy-to-fly et de spécification à éliminer
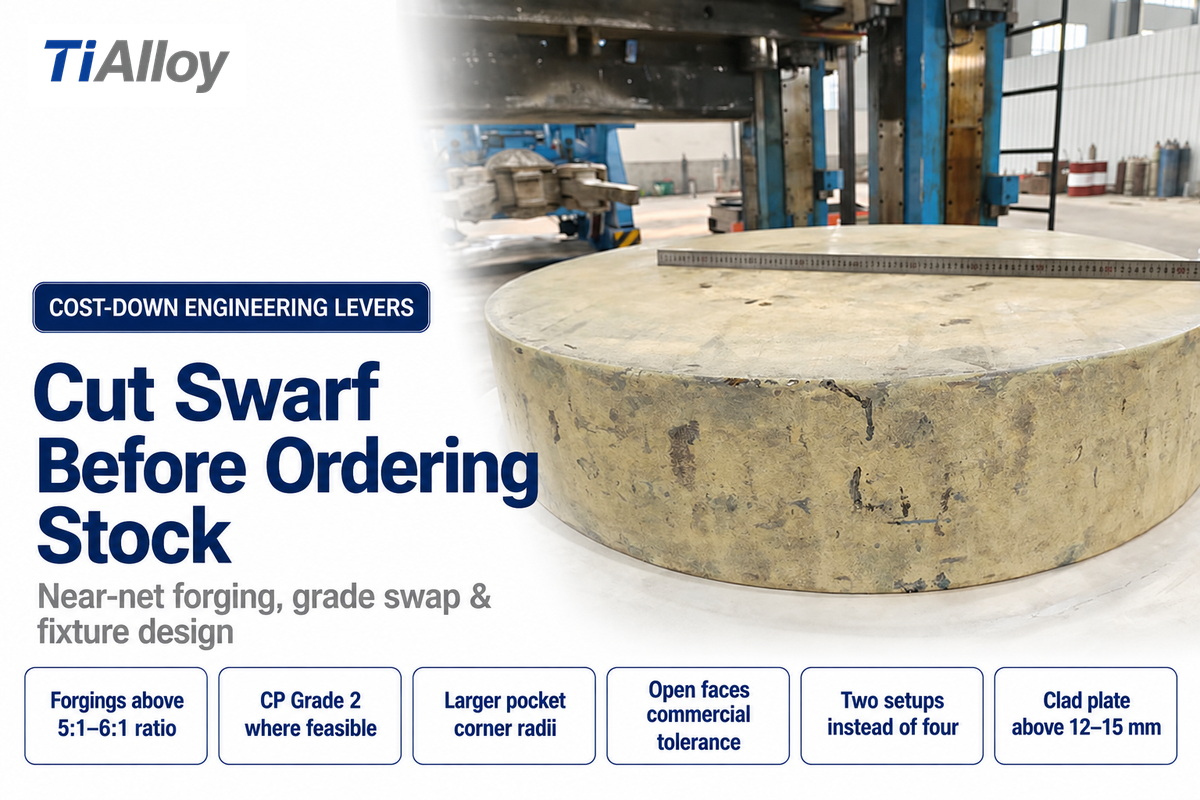
- Basculez les supports dépassant un ratio buy-to-fly de 5:1–6:1 de la plaque épaisse pleine vers des ébauches matricées quasi-finies en matrice fermée.
- Passez au CP Grade 2 (ou Grade 2H pour appareils à pression) lorsque la limite d’élasticité du Grade 5 est superflue, afin de réduire les heures d’usinage et d’éviter les suppléments d’alliage Al-V.
- Agrandissez les rayons d’angle internes des poches afin que des fraises plus grosses et plus rigides coupent plus vite sans broutement.
- Laissez les faces dégagées aux tolérances d’usinage commerciales et réservez les ajustements serrés aux portées fonctionnelles.
- Orientez les formes pour réaliser l’usinage en deux posages de montage au lieu de quatre.
- Comparez l’acier au carbone plaqué par liaison métallurgique au titane par explosion aux parois massives plus épaisses sur les grands réacteurs chimiques.
Quand choisir des pièces forgées ou une plaque plaquée plutôt qu’une billette massive ?
Optez pour des pièces matricées proches des cotes finies plutôt que des billettes massives lorsque les usinages en poches poussent le ratio buy-to-fly au-delà de 5:1 à 6:1. L’outillage de matrice initial s’amortit rapidement grâce aux temps de cycle réduits sur moyennes séries, ce qui diminue nettement les achats matière et les heures de fraisage. Pour les appareils chimiques sous pression de paroi supérieure à ~12–15 mm, l’acier au carbone plaqué au titane par explosion offre une doublure mince anticorrosion en nuance 1 ou nuance 2 sur acier de construction économique.
| Canal | Atouts | Compromis coût et MOQ | Commande la mieux adaptée |
|---|---|---|---|
| Aciérie de fusion primaire | Meilleur $/kg sur coulée entière ; chimie de lingot sur mesure | MOQ de plusieurs tonnes et planification de fusion sur plusieurs mois | Grands contrats annuels OEM de plaques ou billettes |
| Distributeur stockiste principal | Expédition rapide en pièces coupées pour dépannage et prototypes | $/lb détail le plus élevé et supplément de coupe à la scie | Réparations de maintenance urgentes ou 1–10 pièces prototypes |
| Producteur certifié sur commande MTO (ex. TiAlloy) | Barre et plaque ASTM/AMS coupées aux cotes avec EN 10204 3.1/3.2 | Délais calés sur les lots ; demandez une RFQ formelle par dimensions et nuance | Séries industrielles et OEM usinées en volume moyen via barre et fil machine titane certifiés |
Synthèse achats : choisir les formes de produit, nuances et canaux d’approvisionnement
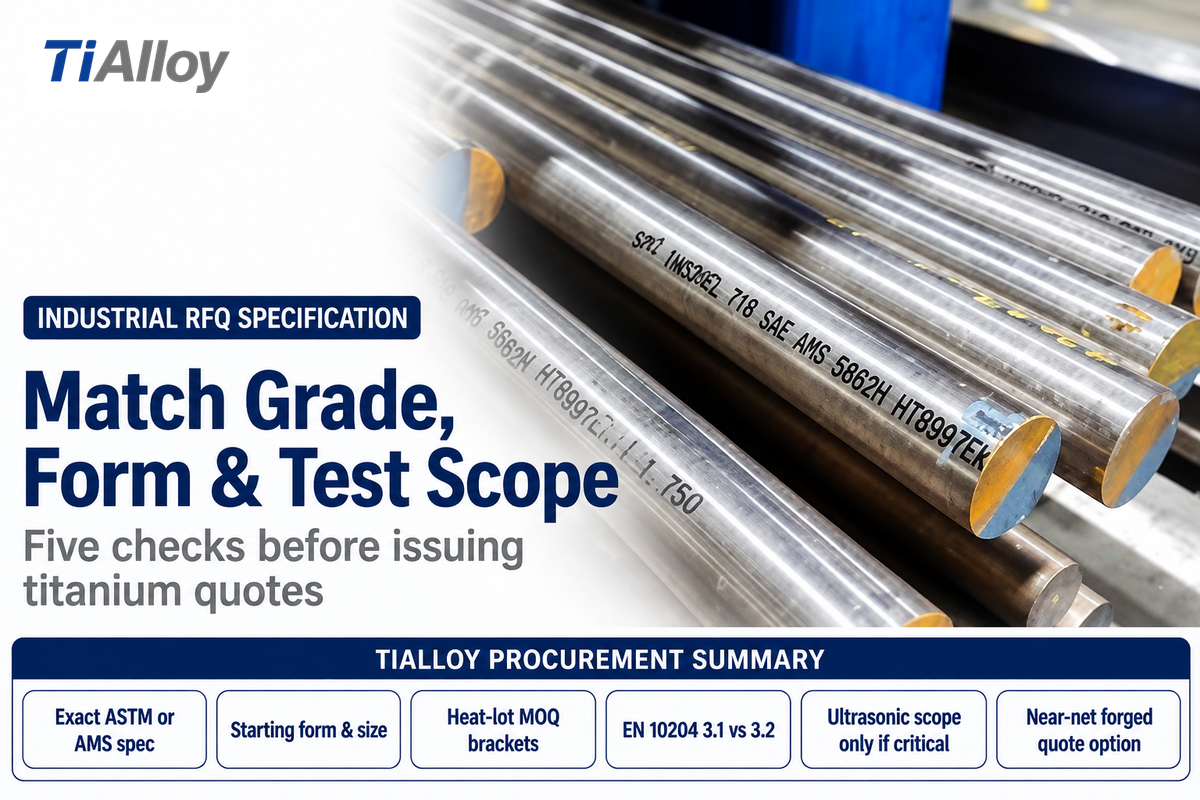
Des spécifications rigoureuses de demande de devis (RFQ) empêchent les producteurs primaires et sous-traitants d’usinage de majorer leurs prix du titane pour couvrir des risques de contrôle ambigus. Avant de demander des offres formelles sur plaque industrielle, tôle ou barre en stock Grade 2 et Grade 5, verrouillez ces cinq règles d’achat dans chaque dossier d’appel d’offres technique :
- Indiquez la spécification matière exacte telle que ASTM B265-25 ou AMS 4911 avec la nuance UNS précise plutôt qu’un « titane » générique.
- Précisez clairement les états de livraison recuit vs vieilli ainsi que les surépaisseurs brutes d’usinage et de blanchiment sur la consultation.
- Spécifiez une certification EN 10204 3.1 pour les cuves industrielles statiques et réservez le contrôle ultrasonore AMS 2631 à l’aéronautique ou aux pièces tournantes.
- Distinguez dans votre dossier d’appel d’offres les tolérances commerciales de planéité usine des tolérances CNC finales du plan.
- Envisagez de regrouper plusieurs pièces sur un même diamètre de barre ou une même épaisseur de plaque afin de mutualiser le coût des contrôles ultrasonores.
Prêt à chiffrer des dimensions exactes sans surspécification aéronautique ? Dans le configurateur RFQ titane TiAlloy, saisissez les exigences de votre plan pour obtenir des devis adaptés à la nuance.
Foire aux questions
Le titane est-il plus cher que l’acier inoxydable ?
Oui, la fabrication du titane coûte généralement 5 à 6 fois plus cher au kilogramme que celle de l’acier inoxydable. La barre en Ti-6Al-4V rectifiée avec précision coûte aussi plus cher que la barre rectifiée 304/316 et demande 2 à 3 fois plus de temps en usinage CNC. Toutefois, la densité de 4,43–4,502 g/cm3 du titane réduit la masse de pièce à volume égal d’environ ~44 % face à l’acier inoxydable à 8,00 g/cm3, atténuant les écarts de coût volumique en eau de mer.
Pourquoi le titane métal n’est-il pas coté au London Metal Exchange (LME) ?
Le titane n’est pas coté au LME parce que les nuances d’alliage, les plafonds d’oxygène et les voies de double ou triple fusion VAR varient trop pour un certificat d’entrepôt standard unique. Les clients aéronautiques et médicaux exigent une traçabilité chimique par coulée, un contrôle ultrasonore documenté et des tolérances d’usine maîtrisées. Les warrants standard ne couvrent que des lingots homogènes en vrac.
Pourquoi le titane nuance 5 (Ti-6Al-4V) est-il plus cher que le titane nuance 2 ?
Le Ti-6Al-4V nuance 5 coûte plus cher que le grade 2 commercialement pur pour trois raisons cumulatives. Premièrement, il exige l’ajout d’alliages mères de 6 % Al et 4 % V. Deuxièmement, l’alliage contenant 6 % d’aluminium et 4 % de vanadium requiert des efforts de forgeage plus élevés dans d’étroites fenêtres thermiques et s’usine près de 2,9 fois plus lentement sur fraiseuses CNC (50 m/min vs 145 m/min pour le grade 2). À moins d’exiger une résistance proche de 900–950 MPa, la nuance 2 réduit le coût matière et d’atelier.
Le titane est-il plus cher que l’or ou l’argent ?
Non. L’éponge commerciale de titane et les barres d’usine coûtent au kilogramme une infime fraction des métaux précieux d’investissement tels que l’or et l’argent.
Quelle est la nuance la moins chère du titane industriel ?
Le titane commercialement pur Grade 1 et Grade 2 (UNS R50250 et R50400) affiche le coût usine le plus bas car il évite tout ajout de vanadium et de palladium.
Quel est le délai usine habituel pour une commande sur mesure de plaque ou de barre en titane ?
Les barres en stock chez les distributeurs sont expédiées en quelques jours, tandis que les coulées VAR primaires sur mesure, les plaques laminées à chaud et les lots contrôlés par ultrasons prennent plusieurs semaines à quelques mois. Les délais dépendent du taux de charge et de la disponibilité des fours de fusion, des plans de laminage et des files de contrôle. Pour obtenir un délai plus précis, mieux vaut indiquer la nuance, l’état, les dimensions et la quantité de coulée dans votre RFQ.
La protection sous gaz argon alourdit-elle fortement le coût du soudage du titane ?
Oui, l’emploi d’une protection inerte d’argon augmente sensiblement le temps et les consommables nécessaires pour souder le titane par rapport à l’acier inoxydable. Au-dessus de ~400 °C, le titane chaud absorbe instantanément l’oxygène et l’azote de l’air ambiant, fragilisant la zone fondue. Les ateliers doivent préparer des traînards, des lattes d’envers gazeuses et des chambres d’inertage qui consomment davantage d’argon et de temps de réglage à chaque passe.
Quels documents de contrôle doivent accompagner une commande industrielle de titane ?
Les plaques ou barres industrielles commandées selon ASTM B265-25 doivent être livrées avec un certificat matière usine EN 10204 3.1. Ce certificat consigne le numéro de coulée, l’analyse chimique et les résultats mécaniques de traction. Réservez le contrôle avec témoin tiers 3.2 et le contrôle ultrasonore AMS 2631 aux équipements tournants critiques.
Notre analyse
Cette décomposition des coûts examine pourquoi le titane est si cher entre le raffinage Kroll de l’éponge, la fusion VAR, les tolérances usine ASTM et les réalités d’usinage CNC à partir des données USGS 2026 et de sources métallurgiques évaluées par les pairs. Les calculs de densité à volume égal et les exemples à ratio buy-to-fly de 8:1 proviennent directement de constantes physiques publiques et non de livres internes privés afin d’éviter toute surspécification. L’analyse est revue par l’équipe technique de TiAlloy.
Références et sources
- Statistiques et informations sur le titane (Mineral Commodity Summaries 2026) U.S. Geological Survey (USGS)
- Procédé FFC-Cambridge vs énergie Kroll et part de coût de fabrication (PMC6956875) National Institutes of Health / JOM
- Une nouvelle ère pour le titane : fragilisation par l’oxygène et coût de production UC Berkeley Engineering
- Procédé de métallurgie des poudres de titane sans Kroll HAMR University of Utah
- Chimie d’extraction du titane, cinétique par lots et limites FFC Royal Society of Chemistry
- Spécification standard ASTM B265-25 pour feuillards, tôles et plaques en titane ASTM International
- Brevet US10190191B2 : Décomposition des coûts de réduction directe du titane USPTO via Google Patents
- Modélisation des coûts de fraisage de l’alliage de titane difficile à usiner Ti-6Al-4V Procedia CIRP / ScienceDirect
- L’histoire du titane (RAND MG789 abondance et courbe d’apprentissage) Construction Physics
- Indice des prix du titane (suivi USD/kg 2025–2026) BusinessAnalytiQ
- Aperçu du titane et propriétés des nuances 12 / 5 MatWeb Material Property Data
- Recyclage des copeaux d’usinage Ti-6Al-4V et pratique de triple fusion VAR Practical Machinist Forum
- Corrosion par piqûres sous chlorures sur inox 316 vs titane marin Eng-Tips Engineering Forum