Contactez TiAlloy


Oui, l’acier inoxydable peut rouiller. Le sel, les dépôts piégés, les produits de nettoyage inadaptés et les dégradations liées à la fabrication peuvent compromettre sa résistance à la corrosion. Les taches orange peuvent aussi provenir de particules d’acier au carbone déposées sur un acier inoxydable intact. Après avoir demandé « l’acier inoxydable rouille-t-il ? », il faut surtout déterminer ce qui se trouve sous la tache et pourquoi la zone est devenue humide, sale ou contaminée.
Une surface lisse après nettoyage appelle une réparation différente de celle d’une cavité qui subsiste dans le métal. Commencez par distinguer les deux avant de commander des produits chimiques plus puissants ou de remplacer toutes les pièces par du 316.
Pourquoi l’acier inoxydable peut rouiller
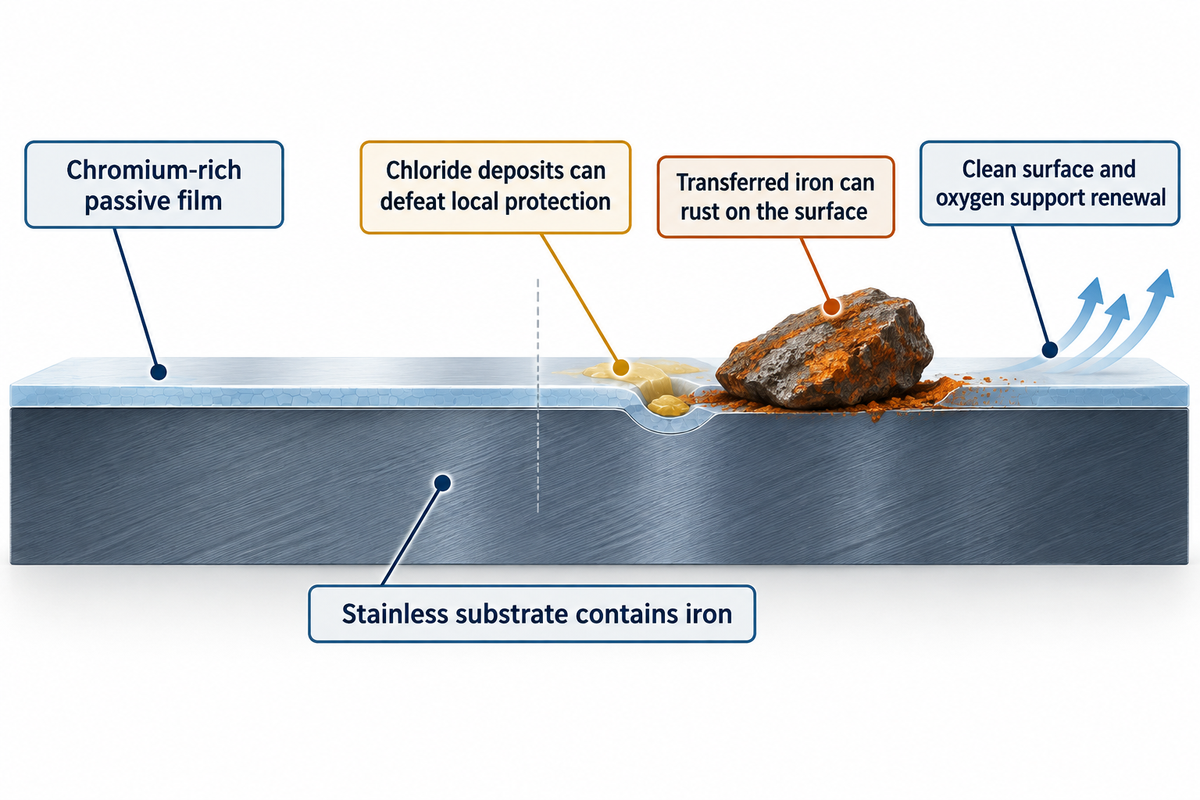
Une fine couche d’oxyde de chrome qui se forme à la surface contribue à protéger l’acier inoxydable contre la corrosion. Ce film riche en chrome comprend des oxydes et des oxyhydroxydes mixtes ; il ne s’agit pas d’un revêtement comparable à une peinture. Le chrome est présent dans tout l’alliage. Il réagit avec l’oxygène de l’air et forme un film protecteur en surface lorsque les conditions le permettent.
« L’acier inoxydable est un alliage de fer contenant au minimum 10.5 pour cent de chrome. »
La teneur en chrome décrit la composition de l’alliage, et non l’épaisseur d’un revêtement. La protection de l’acier inoxydable repose sur des oxydes et des oxyhydroxydes riches en chrome, comme l’explique une étude évaluée par les pairs sur la chimie des films passifs.
L’acier ordinaire, y compris l’acier au carbone, rouille par oxydation : en présence d’eau et d’oxygène, des réactions électrochimiques consomment le fer. L’acier inoxydable contient lui aussi du fer, mais sa couche protectrice le rend plus résistant à la rouille. Les dépôts de chlorures, les interstices et les dégradations de surface peuvent créer localement des conditions qui compromettent cette protection. Ainsi, même avec la nuance prévue, l’acier inoxydable peut rouiller dans certaines conditions.
L’acier inoxydable rouille-t-il dans l’eau ?
L’acier inoxydable peut rouiller dans l’eau, notamment lorsque des sels ou des résidus s’accumulent dans des assemblages étroits ; des milieux agressifs peuvent attaquer et détériorer la surface. Une exposition à l’eau douce diffère d’une immersion en eau de mer. Un évier de cuisine rincé et séché entre deux utilisations ne subit pas les mêmes conditions qu’un raccord immergé ou qu’un assemblage abrité où les dépôts s’accumulent.
L’acier inoxydable peut renouveler sa couche passive lorsqu’une surface propre est exposée à l’oxygène. Le comportement est différent dans un interstice sale où l’oxygène circule mal. L’effet de l’eau dépend aussi de ce qu’elle transporte, de l’endroit où elle s’accumule et des résidus laissés après son évaporation.
Ce que les traces de rouille révèlent
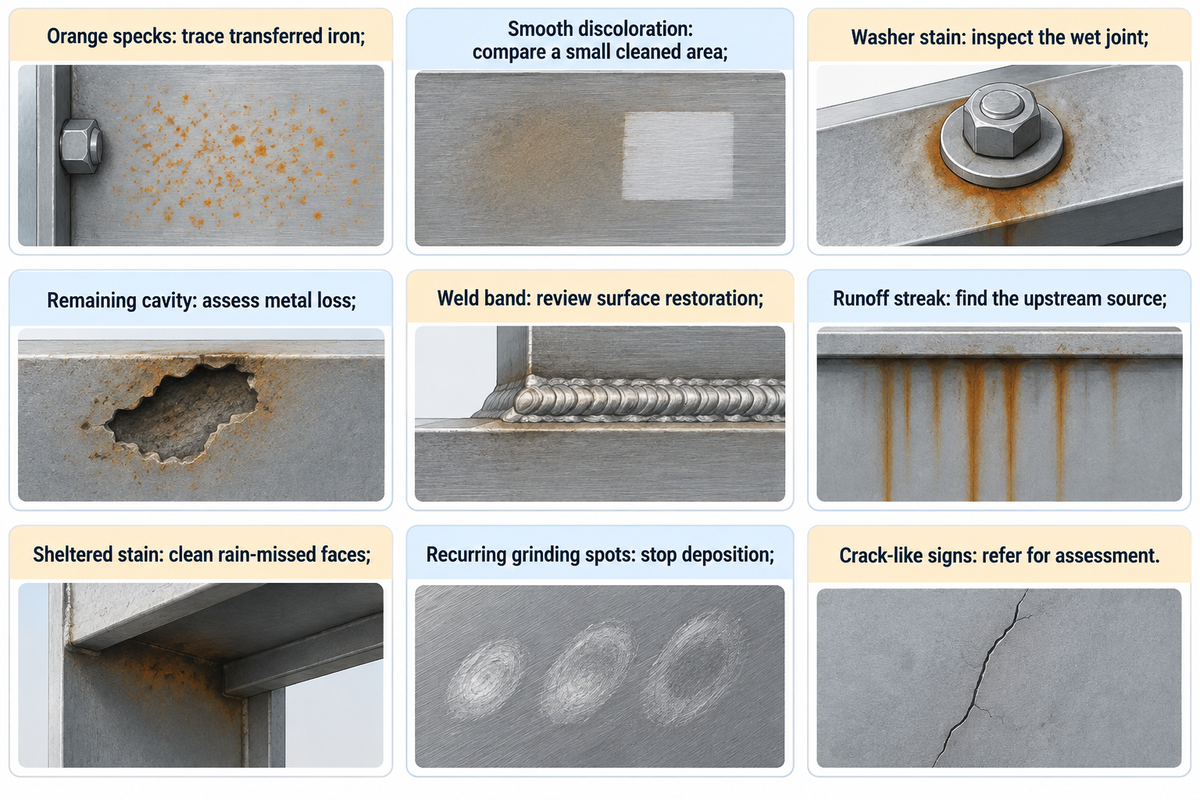
L’emplacement de la rouille oriente les vérifications suivantes, et le nettoyage peut révéler une zone piquée. Des points orange épars près d’une zone de meulage font penser à un transfert de fer ; une tache autour d’une rondelle invite à rechercher de l’humidité piégée. Une contamination et une corrosion peuvent toucher simultanément le substrat en acier inoxydable : il convient de documenter les deux.
Ce qui reste après le nettoyage
Ce tableau indique les vérifications à effectuer après un nettoyage doux, compatible avec l’état de surface. Photographiez d’abord la zone. Un dépôt de rouille en surface relève de la recherche de la cause de la tache ; une cavité persistante relève de l’évaluation des dommages. L’acceptation de l’équipement dépend d’un contrôle approprié.
| Observation | Cause possible | Vérification utile | Mesure à prendre |
|---|---|---|---|
| Points orange épars | Particules d’acier transférées | Découpe ou meulage à proximité, ou outillage partagé | Éliminez la contamination et séparez les zones de travail. |
| Décoloration étendue et uniforme | Dépôt, tache ou variation de l’état de surface | Comparez une petite zone nettoyée à l’état de surface d’origine. | Évitez un polissage agressif avant d’avoir déterminé l’état de la surface. |
| Rouille sous une rondelle | Interstice humide, contamination, ou les deux | Surfaces de contact accessibles et évacuation de l’eau | Corrigez le problème au niveau de l’assemblage au lieu de nettoyer uniquement son bord visible. |
| Une cavité subsiste | Perte de métal localisée | L’étendue des dommages et la fonction requise du composant | Faites évaluer les dommages ; le nettoyage ne peut pas remplacer le métal perdu. |
| Une bande le long d’une soudure | Coloration thermique ou restauration incomplète | La séquence de nettoyage et de finition de la soudure | Soumettez la zone concernée au procédé de traitement de surface du fabricant. |
| Une trace sous une pièce d’un autre métal | Écoulement contenant de la rouille | Fixations ou raccords situés au-dessus de la tache | Éliminez la source en amont et nettoyez l’acier inoxydable. |
| Taches sur des faces extérieures abritées | Sel et saleté retenus | Faces inférieures que la pluie ne rince pas | Intégrez ces faces au programme d’entretien. |
| Les taches reviennent après un meulage à proximité | Dépôt répété de fer | La prochaine opération de fabrication | Supprimez la source de contamination avant de payer un nouveau nettoyage. |
| Indications de fissure ou conditions de service conséquentes | Dommages dépassant le cadre d’un simple retrait de tache | La procédure de contrôle et d’acceptation applicable | Faites évaluer la pièce au lieu de vous prononcer à partir d’une photo après nettoyage. |
Les recommandations de la British Stainless Steel Association sur la contamination recensent les opérations de fabrication et de manutention susceptibles de transférer du fer. La couleur de la rouille ne permet pas, à elle seule, d’identifier le type d’acier sous-jacent, et une grande tache d’oxyde de fer peut masquer une source bien plus petite.
Toutes les lignes visibles ne sont pas des salissures qui peuvent être éliminées. Lors des essais sur site menés en 2014 dans le cadre de l’étude de surface de Gateway Arch, deux méthodes de nettoyage ont été évaluées. Des traces verticales sont restées visibles. Les répliques de surface laissent penser que certaines d’entre elles provenaient de marques de meulage qui se chevauchaient. Une variation de l’état de surface due au meulage nécessite une décision sur la finition.
Les dommages cachés nécessitent une procédure différente. Une alerte de la HSE publiée en 2015 au sujet de certains raccords de tuyauterie 316/316L décrit des fissures internes détectées par radiographie avant de devenir visibles en surface. Ce cas précis montre pourquoi une apparence propre ne suffit pas pour décider si une pièce peut être utilisée.
Pourquoi la rouille revient après fabrication ou soudage
Des débris d’acier ordinaire, des oxydes et des assemblages retenant des dépôts peuvent apparaître pendant la fabrication. Une pièce neuve en acier inoxydable peut donc se tacher avant une pièce plus ancienne et bien finie du même bâtiment. Repérez les opérations de découpe, de manutention, de soudage et de stockage de la surface avant de conclure que toute la livraison de matière est en cause.
Des particules d’acier au carbone ou de fer peuvent être transférées par des disques de meulage, des brosses pour acier au carbone, des surfaces de roulement, du matériel de levage et d’autres surfaces de contact ; elles sont susceptibles de rouiller. Du fer transféré peut se déposer sur un alliage résistant à la rouille ou une pièce en acier inoxydable et provoquer de la rouille. Nettoyer la pièce finie sans modifier les pratiques de manutention entraîne une nouvelle intervention, et non une réparation durable.
Pourquoi l’acier inoxydable rouille-t-il après soudage ?
La rouille après soudage peut provenir de la coloration thermique, de la surface appauvrie en chrome située en dessous, de fer incrusté ou de résidus laissés pendant la fabrication. Les températures élevées modifient la surface près de la soudure. Un traitement après soudage adapté prend en charge ces modifications ; retirer simplement une tache orange ou utiliser une nuance d’acier à plus faible teneur en carbone ne suffit pas à réaliser ce traitement.
Les recommandations de la BSSA sur les traitements après soudage classent les opérations de traitement de surface. Le nettoyage élimine la saleté et les contaminants. Le décalaminage ou le décapage sert à traiter les oxydes et la matière de surface affectée. La passivation chimique est une autre opération, réalisée selon une procédure définie. Ces termes doivent décrire les travaux effectués, et non servir d’appellations interchangeables sur un bon de commande.
Certaines exigences liées à l’application peuvent aussi modifier l’exposition. Une rondelle, un joint ou un assemblage à recouvrement peut piéger du liquide à un endroit où la tôle d’origine s’égouttait librement. Une corrosion caverneuse peut se produire dans des zones protégées. Le polissage d’une surface exposée n’aura aucun effet sur l’assemblage. Le fabricant doit tenir compte de l’emplacement des taches ainsi que des procédés de finition et d’assemblage.
L’acier inoxydable 304 ou 316 résiste-t-il mieux à la rouille ?
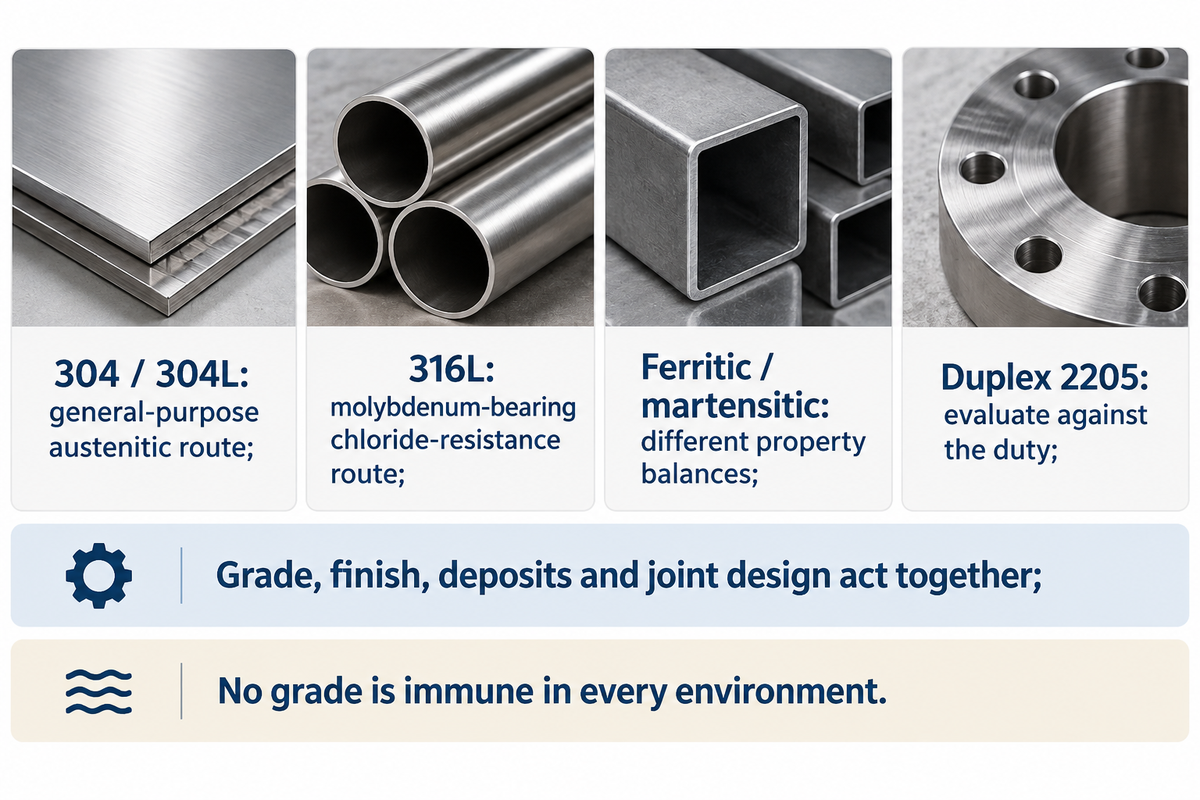
L’acier inoxydable 316 résiste généralement mieux à la corrosion par piqûres que le 304 en milieu chloruré, grâce à la présence de molybdène dans son alliage. Ses performances sont supérieures à celles du 304 dans de nombreuses applications exposées au sel. L’état de surface, les dépôts, la température et la conception des assemblages influent toujours sur les performances de l’acier inoxydable ; changer de nuance ne supprime ni un interstice sale ni une source de contamination par l’acier au carbone.
Les indices d’équivalence de résistance à la piqûration (PREN) permettent de comparer les compositions d’alliages, comme l’explique l’article de la BSSA sur les indices d’équivalence de résistance à la piqûration. Même avec un classement calculé plus élevé ou une teneur en chrome supérieure, l’adéquation à un environnement corrosif donné dépend des conditions propres à l’application. La résistance à la corrosion dépend des conditions spécifiques auxquelles la pièce est soumise.
| Procédé de fabrication | Distinction utile | Points qui nécessitent toujours une attention particulière |
|---|---|---|
| Acier inoxydable 304 et 304L | Nuances austénitiques d’usage général ; les variantes à faible teneur en carbone répondent à certains enjeux liés au soudage. | Exposition aux chlorures et restauration de la surface après soudage. |
| Acier inoxydable 316L | Nuance austénitique contenant du molybdène, offrant une résistance accrue dans de nombreux milieux chlorurés. | Immersion en eau de mer, dépôts chauds et interstices étroits. |
| Nuances ferritiques ou martensitiques | Équilibres différents entre comportement face à la corrosion, aptitude à la mise en forme et dureté. | Comparaison adaptée à l’application, plutôt que supposition selon laquelle tous les aciers inoxydables se comportent comme le 316. |
| Duplex 2205 | Une autre famille d’alliages à évaluer lorsque les nuances austénitiques courantes ne répondent pas à la fonction requise. | L’environnement réel, les exigences de fabrication et les critères d’acceptation applicables. |
Dans une étude d’exposition atmosphérique menée en Thaïlande, un 304 poli miroir a obtenu de meilleurs résultats que les états de surface du 316 testés, parmi six combinaisons de nuances et d’états de surface exposées à quatre environnements pendant jusqu’à 39 mois. Des producteurs d’acier ont participé au financement de cette comparaison portant sur des états de surface spécifiques.
Quelle nuance d’acier inoxydable ne rouille pas ?
Aucune nuance d’acier inoxydable n’est à l’abri de la corrosion dans tous les environnements. La nuance adaptée correspond au liquide, à la température, aux dépôts et à la fonction requise. La teneur en nickel, la réponse magnétique et le prix ne remplacent pas cette adéquation. Certaines familles d’aciers inoxydables austénitiques deviennent magnétiques après écrouissage, tandis que d’autres familles sont normalement magnétiques.
Notre page sur les nuances d’acier inoxydable et les formes de produits permet de comparer les solutions disponibles une fois les conditions de service définies.
Comment enlever la rouille sans aggraver le problème
Nettoyez la surface avec un détergent doux et un chiffon souple, rincez à l’eau claire, puis séchez. Utilisez des produits de nettoyage adaptés à l’état de surface de l’acier inoxydable. Si la tache persiste, choisissez un nettoyant pour acier inoxydable approuvé pour cet état de surface. Les surfaces brossées, polies, revêtues ou décoratives ne tolèrent pas les mêmes méthodes. Évitez les abrasifs inadaptés, qui peuvent laisser des zones brillantes et des rayures permanentes.
- Consignez la tache. Photographiez son emplacement et toute soudure, fixation ou voie d’écoulement à proximité avant que le polissage ne modifie les indices.
- Éliminez délicatement les saletés non adhérentes. Utilisez des outils propres non métalliques et du matériel de nettoyage neuf, plutôt qu’un tampon déjà utilisé sur de l’acier doux.
- Vérifiez les consignes relatives à l’état de surface. Testez un produit approuvé sur une zone cachée. Sur les surfaces brossées, travaillez dans le sens du grain.
- Rincez et séchez. Éliminez le nettoyant et les résidus décollés au lieu de les laisser se concentrer dans un assemblage.
- Contrôlez le résultat. Une piqûre persistante, une bande le long d’une soudure ou une tache qui réapparaît rapidement nécessite de traiter sa cause, au-delà d’un nouveau nettoyage courant.
Les recommandations de nettoyage de la BSSA déconseillent la laine d’acier au carbone et les tampons contaminés lors de travaux antérieurs sur de l’acier au carbone. La laine d’acier ordinaire peut laisser en surface le fer provenant de l’outil de nettoyage, qui formera ensuite de nouvelles taches de rouille. L’eau de Javel contenant du chlore et les résidus de chlorures peuvent aussi provoquer de la corrosion sur des nuances résistantes à la corrosion ; suivez les consignes d’entretien du produit et évitez les produits chimiques inadaptés. Respectez les consignes d’entretien afin d’éviter les produits chimiques inadaptés.
Le traitement peut faire appel à l’acide nitrique ou à d’autres procédés spécifiés. Ce sont des opérations contrôlées, et non des instructions pour préparer un bain acide chez soi. Les essais qualitatifs alternatifs d’efficacité de la passivation chimique sont décrits dans le champ d’application public de l’ASTM A967/A967M-25. Le traitement peut rétablir un état de surface approprié, mais il ne peut pas reconstituer le métal perdu.
Comment prévenir la prochaine tache
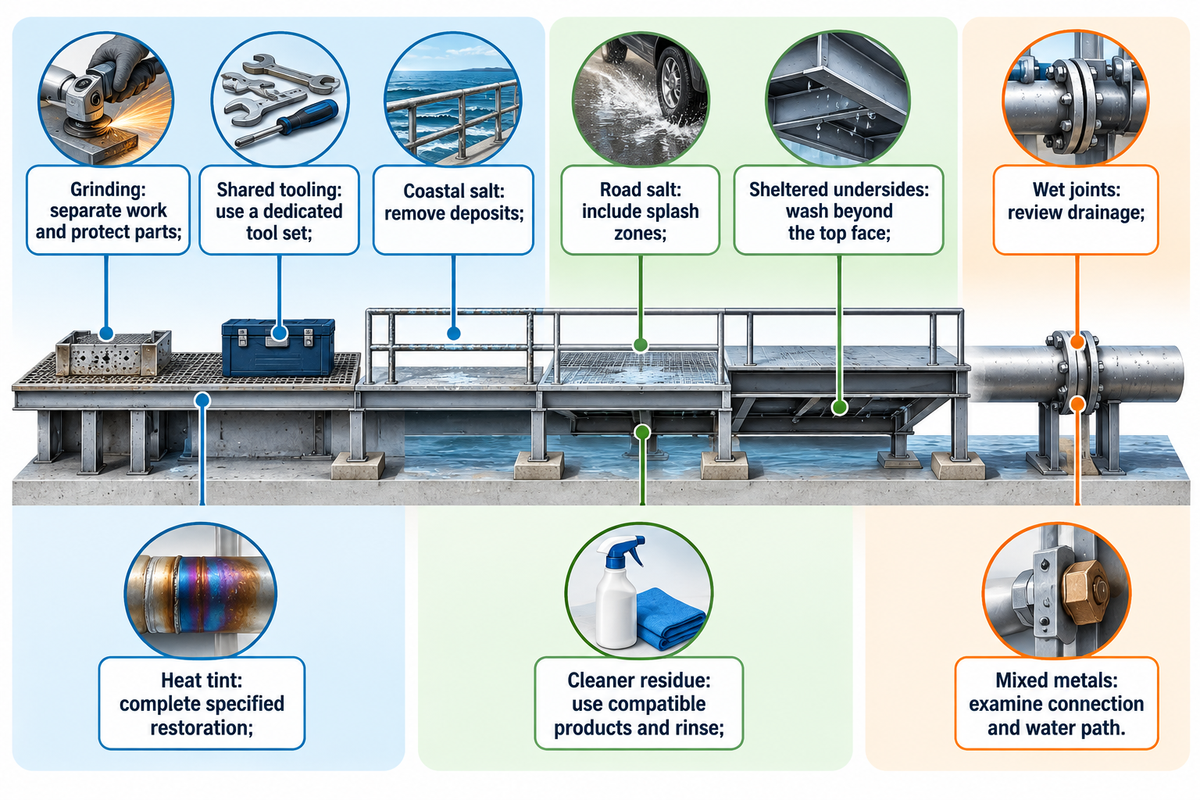
Pour prévenir la réapparition des taches, éliminez-en la cause : séparez les opérations de fabrication sur acier au carbone, rincez le sel retenu, améliorez l’évacuation de l’eau et nettoyez les surfaces que la pluie ne rince pas. La corrosion de l’acier inoxydable commence souvent dans une petite zone abritée. Un intervalle de nettoyage fixe appliqué systématiquement est moins utile qu’un parcours d’entretien qui passe par les endroits où les dépôts s’accumulent réellement.
Les recommandations côtières de l’Australian Stainless Steel Development Association établissent un lien entre la corrosion dite « tea staining », l’état de surface, les dépôts de sel et l’entretien. Le terme « tea staining » désigne un type particulier de décoloration par corrosion ; il ne s’agit pas d’un terme générique pour tous les dépôts de fer et toutes les soudures.
| Exposition ou condition | Pourquoi c’est important | Priorité de prévention |
|---|---|---|
| Meulage de l’acier au carbone | Des particules en suspension dans l’air se déposent sur l’acier inoxydable fini. | Séparez les zones de travail et protégez les pièces finies. |
| Outillage partagé | Les outils contaminés transfèrent de l’acier ordinaire. | Utilisez un jeu d’outils dédié à l’acier inoxydable. |
| Sel côtier | Les dépôts créent localement une composition chimique agressive. | Adaptez la nuance et l’état de surface au site, et éliminez le sel. |
| Sel de déneigement | Les projections atteignent les parties basses et les assemblages cachés. | Intégrez les zones exposées aux projections au nettoyage. |
| Faces inférieures abritées | La pluie n’élimine pas certains dépôts. | Lavez aussi les faces inférieures, au-delà de la face supérieure visible. |
| Assemblages étroits et humides | Le liquide piégé modifie la composition chimique dans l’interstice. | Vérifiez l’évacuation de l’eau et la conception de l’assemblage. |
| Coloration thermique de soudage | L’état de la surface diffère de la finition d’origine. | Effectuez le procédé de restauration spécifié dans son intégralité. |
| Résidus de nettoyant | Les produits chimiques résiduels se concentrent à mesure que l’eau s’évapore. | Utilisez des produits compatibles et rincez soigneusement. |
| Assemblages de métaux différents | Le ruissellement ou la corrosion galvanique peut impliquer un autre métal. | Examinez l’ensemble du raccordement et le parcours de l’eau. |
Trois exemples illustrent la différence. Une tôle neuve placée près d’acier au carbone qui a été meulé nécessite une maîtrise de la contamination. Une main courante en zone côtière tachée sur sa face inférieure doit être nettoyée là où la pluie ne peut pas l’atteindre. Au niveau d’une rondelle, si les deux surfaces en contact sont tachées, examinez la zone de contact humide. Ces exemples illustrent les mécanismes en jeu et ne correspondent pas à des cas de clients de TiAlloy.
Les dommages totaux étaient supérieurs à 40 % d’humidité relative qu’à 76 % dans une étude d’un an sur du 304 meulé grossièrement exposé à des particules de sel marin. Une humidité plus faible peut rendre une surface contaminée par le sel plus agressive. Des dépôts concentrés contenant du sel peuvent créer des conditions propices à une corrosion accélérée. Ces niveaux d’humidité expérimentaux ne sont pas des limites opérationnelles recommandées pour l’installation.
Quand le nettoyage cesse d’être rentable
Le nettoyage devient une mauvaise option lorsqu’il traite le symptôme au lieu de la cause, ou qu’il coûte plus cher qu’une meilleure solution. Pour déterminer si un composant remplit sa fonction, comparez son état à la fonction requise. Évaluez ensuite le coût de la main-d’œuvre, de l’accès et des consommables, ainsi que les perturbations du fonctionnement du système, au regard de la proposition du fabricant visant à modifier l’état de surface, l’assemblage, la source de contamination ou le matériau.
Coût du prochain nettoyage
La méthode de calcul du coût du cycle de vie de l’ASSDA prend en compte le coût d’achat et d’installation du produit, ainsi que les pertes de production dues aux arrêts, sans oublier les coûts d’entretien et de remplacement. Pour une première estimation, utilisez un calcul restreint fondé sur des données faciles à mesurer, puis ajoutez des estimations plus larges et plus hypothétiques.
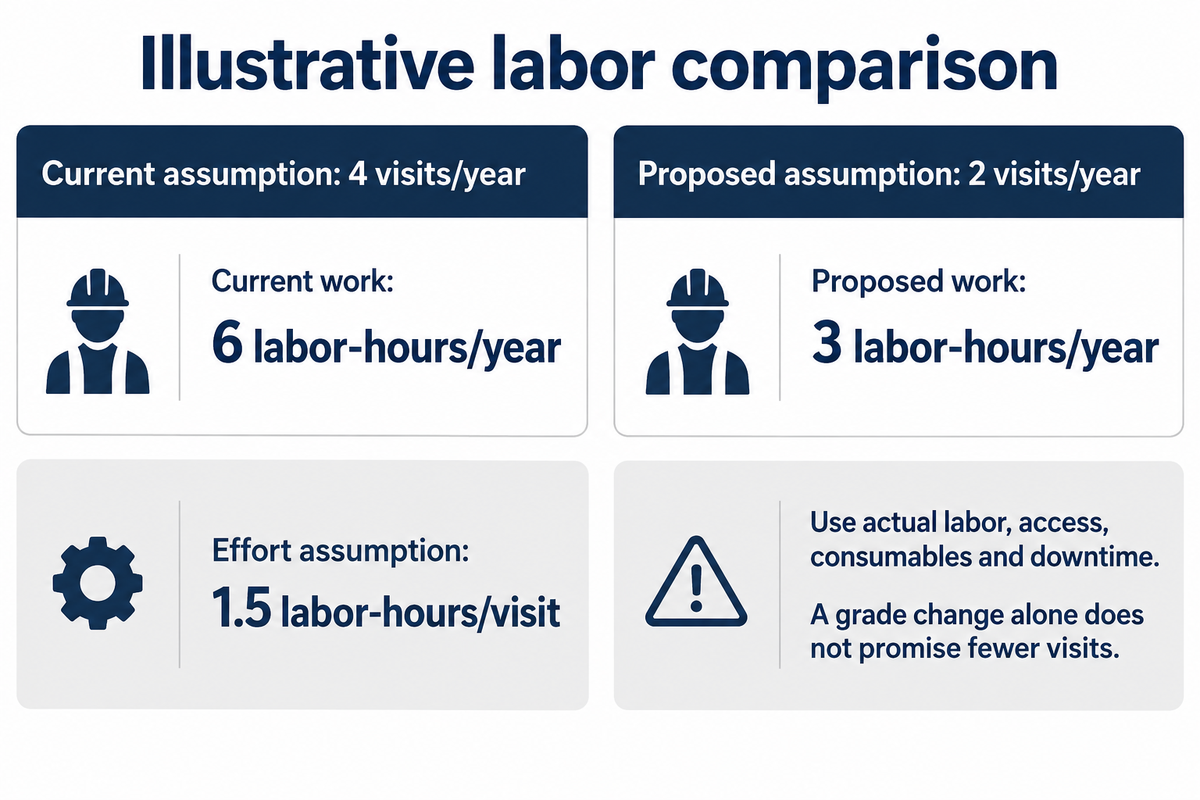
Comparaison indicative de la main-d’œuvre : supposons que l’intervention actuelle nécessite 4 visites/an à raison de 1.5 heure de main-d’œuvre par visite. Le travail annuel représente 4 × 1.5 = 6 heures de main-d’œuvre/an. Si la correction proposée réduit effectivement ce chiffre à 2 visites/an pour le même temps de travail, cela représente 3 heures de main-d’œuvre/an. La différence estimée est de 3 heures de main-d’œuvre/an.
Multipliez cette différence par le coût horaire réel de la main-d’œuvre, puis ajoutez toute variation mesurée des coûts d’accès, des consommables et des arrêts. Comparez le montant annuel obtenu au devis pour la correction installée, sur la période pendant laquelle vous prévoyez de conserver l’équipement.
N’indiquez pas « la moitié du nettoyage » simplement parce qu’un devis mentionne de l’acier inoxydable 316. Les achats doivent savoir quel mécanisme le devis traite ; la maintenance doit connaître les tâches qui resteront à effectuer ; les finances doivent disposer des coûts et des hypothèses de remplacement. Si la tache provient de fer en suspension dans l’air, améliorer un matériau par ailleurs adapté sans modifier l’opération de meulage risque de produire une nouvelle surface contaminée.
Point de vue du secteur : spécifier le traitement, pas promettre l’absence de rouille
Pour les traitements chimiques et les méthodes d’acceptation, référez-vous au document de passivation ASTM de 2025 pour connaître les traitements et les contrôles d’efficacité.
Questions fréquentes
L’acier inoxydable peut-il rouiller dans l’eau salée ?
Oui. L’eau salée peut provoquer une corrosion localisée, notamment par piqûres et dans les interstices.
Le 316 constitue généralement un meilleur point de départ que le 304 pour résister aux chlorures, mais une immersion en eau de mer nécessite une évaluation spécifique du matériau et de la conception. Les dépôts de sel laissés par les éclaboussures méritent aussi une attention particulière, même si la pièce n’est pas immergée en permanence. La composition du liquide peut différer dans un assemblage abrité de celle de la surface exposée voisine. Tenez compte des dépôts, de la température et de l’évacuation de l’eau lorsque vous comparez les matériaux, et distinguez une tache de surface éliminable d’une cavité qui persiste après le nettoyage.
Combien de temps faut-il à l’acier inoxydable pour rouiller ?
Il n’existe pas de délai universel avant l’apparition de la rouille sur l’acier inoxydable.
Le fer transféré, les dépôts concentrés, l’alliage et l’état de surface influent sur l’apparition de la rouille et son délai. Une tache précoce peut indiquer une contamination lors de la fabrication ; une longue période d’utilisation sans rouille visible ne permet pas de prévoir la prochaine exposition. Consignez les conditions réelles au lieu de vous fier à un nombre de jours fixe. Une tache apparue après fabrication appelle une investigation différente de dommages faisant suite à une longue exposition à l’eau salée.
L’acier inoxydable rouille-t-il dans la douche ?
Il peut se tacher ou se corroder lorsque de l’eau, des dépôts ou des résidus de nettoyage persistent.
Rincez et séchez le produit conformément à ses consignes d’entretien, y compris au niveau des assemblages et des faces inférieures. Les raccords revêtus et les bijoux peuvent nécessiter un entretien différent de celui de l’acier inoxydable nu. Une marque couleur rouille ne permet pas, à elle seule, d’identifier l’alliage. Les résidus piégés autour d’une vis ou sous un raccord peuvent nécessiter une intervention même si la face exposée paraît propre.
Le vinaigre fait-il rouiller l’acier inoxydable ?
Le vinaigre ne convient pas à tous les états de surface ni à tous les assemblages en acier inoxydable.
La concentration, la durée de contact, la température et les matériaux adjacents influent sur le résultat. Utilisez la méthode de nettoyage approuvée par le fabricant du produit, éliminez les résidus et rincez soigneusement. Évitez de laisser un nettoyant improvisé au contact d’un état de surface décoratif ou piégé dans un assemblage.
Comment enlever la rouille de l’acier inoxydable ?
Commencez par utiliser un détergent doux et un chiffon souple, rincez et séchez, puis, si nécessaire, utilisez un nettoyant pour acier inoxydable approuvé pour l’état de surface.
Testez le produit sur une zone cachée et, sur les surfaces brossées, travaillez dans le sens du grain. Évitez les brosses en acier au carbone et la laine d’acier ordinaire. Si une cavité subsiste après le retrait de la rouille, faites évaluer les dommages au lieu de polir à répétition.
L’acier inoxydable rouille-t-il en extérieur ?
Oui, surtout lorsque le sel et la saleté retenus créent des conditions agressives.
Les performances en extérieur dépendent de la nuance, de l’état de surface, de l’exposition, de l’évacuation de l’eau et de l’entretien. Les surfaces abritées peuvent nécessiter plus d’attention que celles rincées par la pluie. Vérifiez les faces inférieures et les assemblages, et pas seulement la face la plus propre de l’installation.
Pourquoi un couteau en acier inoxydable rouille-t-il s’il reste dans l’eau toute la nuit ?
L’humidité et les résidus peuvent tacher une lame, et du fer transféré peut aussi y rouiller.
Les différents types d’acier inoxydable répondent à des usages différents. Ils présentent des compromis différents entre dureté et comportement face à la corrosion. Une nuance martensitique pour couteaux comme le 440C est notamment choisie pour conserver son tranchant ; l’acier inoxydable de coutellerie n’est pas nécessairement le même alliage que celui d’un raccord en 316. Lavez, rincez et séchez la lame conformément aux instructions du fabricant au lieu de la laisser tremper.
Quelle est la prochaine étape pour votre surface en acier inoxydable ?
En présence de nouvelles taches, recherchez une contamination. Il convient de vérifier les travaux de finition sur la zone de soudure. Il faut remédier à l’exposition au sel retenu sous un joint et à son mauvais drainage. Pour l’achat d’un acier inoxydable de qualité destiné à un remplacement, précisez la nuance, la forme du produit, l’état de surface, l’environnement de service et joignez des photos.
Échangez sur vos besoins en acier inoxydable
Pourquoi l’état de surface compte dans nos échanges sur les matériaux
Chez TiAlloy, les demandes concernant l’acier inoxydable distinguent le choix de l’alliage de l’état de surface et portent sur la finition, la fabrication et l’exposition. Les recommandations publiées sur la corrosion illustrent les mécanismes en jeu ; ces exemples ne sont ni des essais de corrosion réalisés par TiAlloy ni des enquêtes sur des défaillances de clients.
Références et sources
- Éléments sur la chimie du film passif npj Materials Degradation.
- Étude de la surface en acier inoxydable de l’arche Gateway National Park Service des États-Unis, présentation par les participants à l’enquête.
- Corrosion atmosphérique des aciers inoxydables en Thaïlande Daopiset et al., AIJSTPME 5(1), 2012, pages 63–69.
- Effets de l’humidité sur la corrosion par piqûres sous des particules de sel marin Weirich et al., 2019 ; résumé d’une étude universitaire.
- Alerte concernant la fissuration de connecteurs spécifiques en 316/316L Health and Safety Executive du Royaume-Uni, ED 01-2015.
- Champ d’application public de l’ASTM A967/A967M-25 ASTM International.
- Contamination par le fer et taches de rouille British Stainless Steel Association.
- Nettoyage et finition après soudage British Stainless Steel Association.
- Méthodes de nettoyage de l’acier inoxydable British Stainless Steel Association.
- Prévenir les taches de rouille en milieu côtier Australian Stainless Steel Development Association.
- Coût du cycle de vie Australian Stainless Steel Development Association.