Kontaktieren Sie TiAlloy


Edelstahlfolie ist ein dünnes, flachgewalztes Edelstahlprodukt, das eingesetzt wird, wenn ein Bauteil eine metallische Barriere, einen definierten Spalt, Federwirkung oder eine umformbare Oberfläche benötigt. Ihr Verhalten hängt nicht allein von der Güte ab: Dicke, Werkstoffzustand, Korngefüge und Fertigungsverfahren können das Ergebnis verändern.
Ein Bandcoil, das als Hitzeschild funktioniert, eignet sich möglicherweise nicht als Feder. Eine Folie, die sich von Hand leicht biegen lässt, kann bei einem kleinen Ziehvorgang dennoch reißen. Dieser Leitfaden erläutert die Unterschiede und enthält Einheitenumrechnungen, ein Rechenbeispiel zum Biegen sowie eine Fehlerübersicht, die Sie bei der Werkstoffauswahl unterstützt.
Beginnen Sie mit drei Fragen: Welche Funktion muss die Folie erfüllen? Womit kommt sie in Kontakt? Wie wird sie zugeschnitten, umgeformt und eingesetzt? Wählen Sie die chemische Zusammensetzung passend zur Umgebung, die Dicke passend zur Geometrie und den Werkstoffzustand passend zum Herstellungsverfahren.
Was ist Edelstahlfolie?
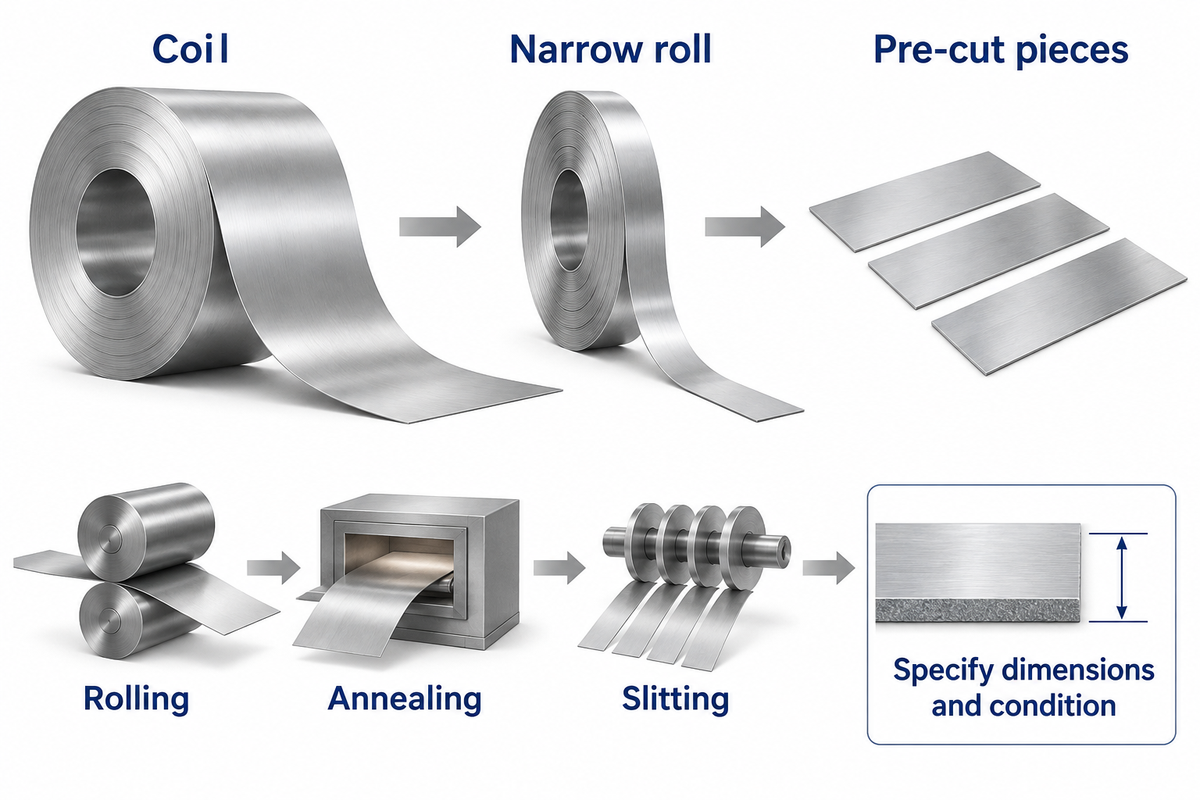
Edelstahlfolie ist ein dünnes, flachgewalztes Stahlprodukt, das häufig als Bandcoil, schmales Band oder zugeschnittenes Einzelstück geliefert wird. Der Begriff „Folie“ beschreibt die Produktform, bezeichnet aber weder eine bestimmte Legierung noch eine allgemein gültige Dickenobergrenze. Dezimalmaße und Lieferzustand kennzeichnen den Werkstoff zuverlässiger als die Produktbezeichnung allein.
„In verschiedenen Branchen gelten unterschiedliche Dicken als Grenze zwischen Folie und Blech.“
Die Begriffe Folie, Band, Passblech und Blech überschneiden sich in ihrer Verwendung. „Passblech“ beschreibt, dass ein Teil einen Spalt einstellt; „Band“ bezeichnet häufig eine schmale, durchgehende Produktform. Keiner der Begriffe legt eine mechanische Grenze fest. Maße wie 0,050 mm sind deutlich eindeutiger als „dünne Stärke“, insbesondere wenn Zeichnungen und Angebote unterschiedliche Einheitensysteme verwenden.
Auch der Oberflächenzustand ist wichtig. Ein kleiner Kratzer in dickerem Blech kann einen beträchtlichen Teil eines Folienquerschnitts ausmachen. Eine Knickstelle kann eine örtliche Biegung verursachen, die auch nach dem Glätten des Blechs bestehen bleibt. Bei einem Präzisionsbauteil sind Kantenform, Aussehen und Schutz vor Beschädigungen bei der Handhabung ebenso wichtig wie die Nennmaße.
Wie wird Edelstahlfolie hergestellt?
Edelstahlfolie entsteht durch Walzen von Edelstahlvormaterial auf geringe Dicke. Anschließend sorgen Glühen und weitere Oberflächenbehandlungen für den erforderlichen Werkstoffzustand. Durch Längsteilen entstehen schmalere Breiten, durch Zuschneiden einzelne Bleche oder Rohlinge. Die abschließenden Walz- und Wärmebehandlungsprozesse beeinflussen die Umformbarkeit und die Neigung des Bandcoils, eine Krümmung beizubehalten.
Gerade bei kleinen Abmessungen ist die Prozesshistorie entscheidend. Korngröße und Walzrichtung können beeinflussen, wie sich ein Rohling streckt, selbst wenn zwei Proben dieselbe Güte haben. Untersuchungen an handelsüblichen Edelstahlfolien zeigen, dass Korngefüge und vorherige Verarbeitung das Verhalten beim Mikrotiefziehen beeinflussen.
Güten und Eigenschaften: Die Einsatzumgebung ist entscheidend
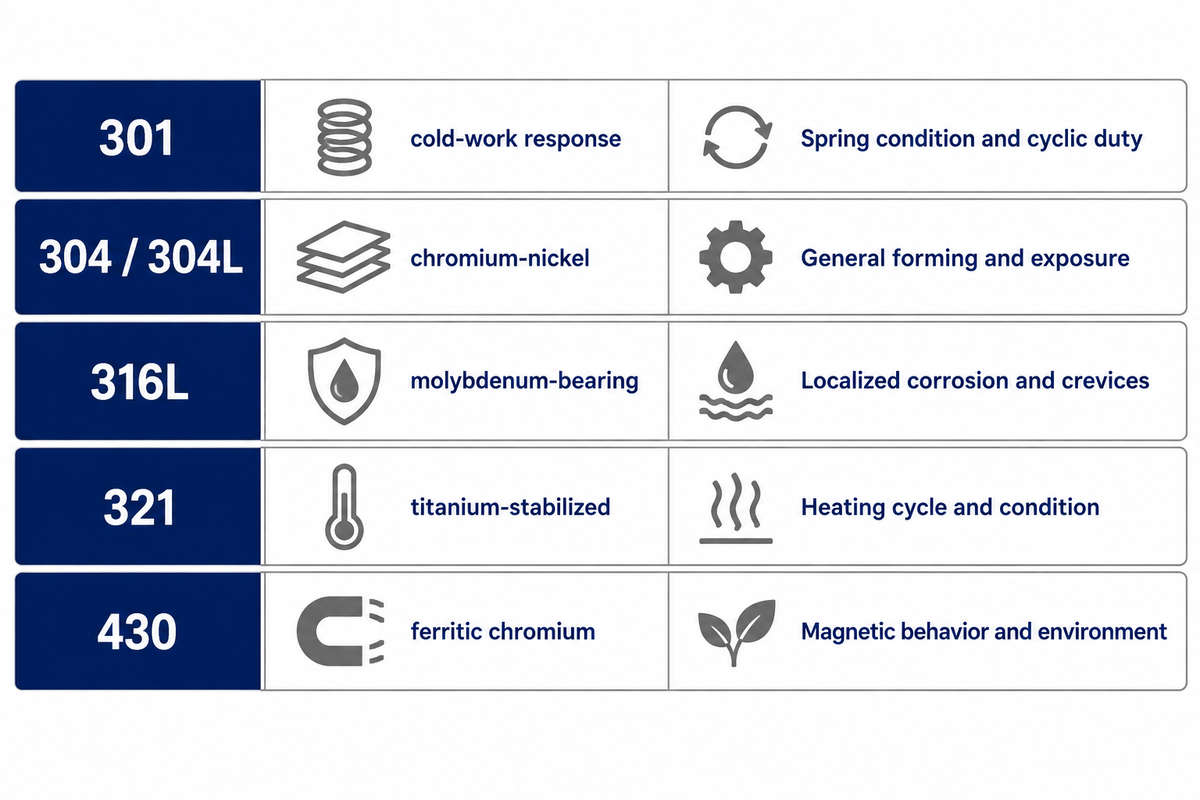
Bei Edelstahlfolie beginnt die Gütenauswahl mit der chemischen und thermischen Umgebung. Ein Werkstoff, der in trockenen Innenräumen korrosionsbeständig ist, kann sich in einem feuchten Spalt oder bei wiederholter Erwärmung anders verhalten. Wählen Sie zunächst die Legierungsfamilie passend zu diesen Einsatzbedingungen und danach einen dünneren Querschnitt oder einen härteren Lieferzustand.
Die folgende Übersicht bietet einige hilfreiche Ausgangspunkte. Die technischen Eigenschaftstabellen von Euro Inox zeigen deutlich die Unterschiede in der chemischen Zusammensetzung zwischen austenitischen Güten und ferritischem 430. Der Lieferzustand und die tatsächliche Betriebsumgebung setzen weitere Grenzen.
| Güte | Werkstoffunterschied | Konstruktionsschwerpunkt |
|---|---|---|
| 301 | Austenitisch; reagiert stark auf Kaltumformung | Federzustand, Umformrichtung und zyklische Belastung |
| 304 / 304L | Austenitische Chrom-Nickel-Güten | Allgemeine Umformung und spezifische Einsatzbedingungen |
| 316L | Molybdänhaltige austenitische Güte | Lokale Korrosion, Spalte und Oberflächenzustand |
| 321 | Titanstabilisierte austenitische Güte | Vorgesehener Erwärmungszyklus und Werkstoffzustand |
| 430 | Ferritische Chromgüte | Magnetisches Verhalten und Eignung für die Einsatzumgebung |
Edelstahlfolie aus 304 ist ein geeigneter Ausgangswerkstoff für übliche Umformteile. Bei Chloridangriff sollte eine molybdänhaltige Edelstahlgüte 316L in Betracht gezogen werden. Auch bei 316L müssen Spaltgeometrie, Ablagerungen, Temperatur und Reinigungsverfahren berücksichtigt werden.
Die Seewasserleitlinien der British Stainless Steel Association erläutern, warum 316 in mariner Umgebung unter Loch- und Spaltkorrosion leiden kann. Eine umgebogene Kante, an der salzhaltiges Wasser stehen bleibt, ist anderen Einsatzbedingungen ausgesetzt als eine saubere, frei ablaufende Oberfläche. Dieser Unterschied kann wichtiger sein als die allgemeine Bezeichnung „korrosionsbeständig“.
Ist Edelstahlblech magnetisch?
Ja, manches Edelstahlblech und manche Edelstahlfolie sind magnetisch: Ferritisches 430 ist magnetisch, während austenitische Güten durch Kaltumformung magnetisch reagieren können. Geglühtes 304 ist im Allgemeinen schwach magnetisch; durch Biegen, Längsteilen oder andere Verformungen kann jedoch magnetischer Martensit entstehen. Ein Magnet liefert lediglich einen begrenzten Hinweis und erlaubt keine zuverlässige Gütebestimmung.
Die BSSA beschreibt diesen Einfluss der Kaltumformung auf die magnetische Permeabilität, insbesondere die Anziehung an umgeformten Ecken und Scherkanten. Wenn eine geringe Permeabilität eine funktionale Anforderung ist, geben Sie den Grenzwert und die Messbedingungen an. Ein Gütezeugnis anstelle einer Magnetprüfung zu verwenden, klärt den Zustand des fertigen Bauteils nicht.
Die Dicke verändert mehr als nur das Gewicht
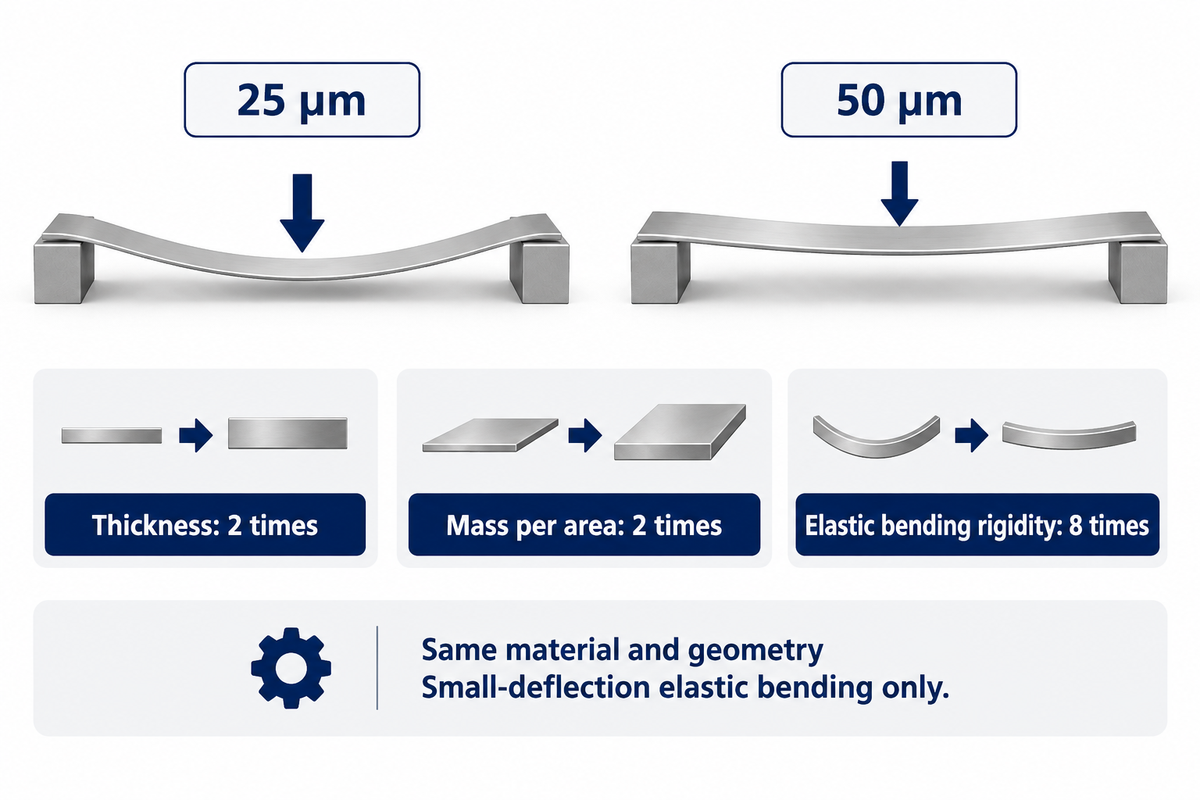
Wird die Foliendicke bei gleicher Legierung verdoppelt, verdoppelt sich die Masse pro Flächeneinheit. Die klassische elastische Biegesteifigkeit einer Platte steigt jedoch auf das Achtfache, sofern Werkstoffeigenschaften und Geometrie gleich bleiben. Damit ist die Dicke eine besonders wichtige Konstruktionsgröße. Bei kleinen Durchbiegungen gilt ein kubischer Zusammenhang. Für plastische Umformung und große Durchbiegungen der Platte und/oder veränderte Auflager ist eine andere Berechnung erforderlich.
Achten Sie zunächst auf die richtigen Einheiten. Ein mil entspricht 0.001 Zoll, genau 0,0254 mm oder 25,4 µm. Ein Mikrometer ist ein Tausendstel Millimeter. Die Umrechnungsfaktoren des NIST geben die Faktoren für Zoll und mil an. Ein mil und ein Millimeter sind völlig unterschiedliche Maße.
| Mikrometer (µm) | Millimeter (mm) | Mils (0.001 in.). |
|---|---|---|
| 10 | 0.010 | 0.394 |
| 20 | 0.020 | 0.787 |
| 25 | 0.025 | 0.984 |
| 30 | 0.030 | 1.181 |
| 40 | 0.040 | 1.575 |
| 50 | 0.050 | 1.969 |
| 75 | 0.075 | 2.953 |
| 100 | 0.100 | 3.937 |
| 127 | 0.127 | 5.000 |
Der klassische Zusammenhang für dünne Platten lautet D = Et³ / [12(1 – ν²)], wobei D die Biegesteifigkeit, E den Elastizitätsmodul, t die Dicke und ν die Poissonzahl bezeichnet. Die Vorlesungsunterlagen der University of Memphis zur Plattenbiegung erläutern die Annahmen für dünne Platten und kleine Durchbiegungen. Bei konstantem E und ν ergibt sich das hilfreiche Verhältnis D₂/D₁ = (t₂/t₁)³.
Beispiel: Ein Konstrukteur vergleicht für eine flache Abdeckung Foliendicken von 25 µm und 50 µm, während alle anderen Parameter gleich bleiben. Das Dickenverhältnis beträgt 50/25 = 2. Die Masse pro Fläche steigt auf das 2-fache, während sich die linear-elastische Biegesteifigkeit auf 2³ = das 8-fache erhöht. Die dickere Abdeckung ist deutlich widerstandsfähiger gegen geringe Biegung, bringt aber mehr Masse mit sich und erfordert möglicherweise eine andere Schneid- oder Umformausrüstung. Bei großen Durchbiegungen kann die Abdeckung knicken oder ihre Einspannung verändert sich; dann ist das Verhältnis keine gute Näherung für den tatsächlichen Fall. Verwenden Sie diese Näherung, um Dickenvarianten vorab zu beurteilen, und prüfen Sie anschließend das tatsächlich gelagerte Bauteil.
Auch Dickenabweichungen haben diesen Einfluss. Bei einer angenommenen Dickentoleranz von ±5 % reicht das Verhältnis der Biegesteifigkeit von 0.95³ bis 1.05³: etwa vom 0.857- bis zum 1.158-fachen des Nennwerts. Das entspricht ungefähr −14,3 % bis +15,8 %, noch bevor sich andere Variablen ändern. Ein Messplan für die Dicke ist daher bei einer empfindlichen Feder oder Membran eine funktionale Kontrollmaßnahme und keine bloße Formalität.
Werkstoffzustand: Festigkeit ist nicht gleich Steifigkeit
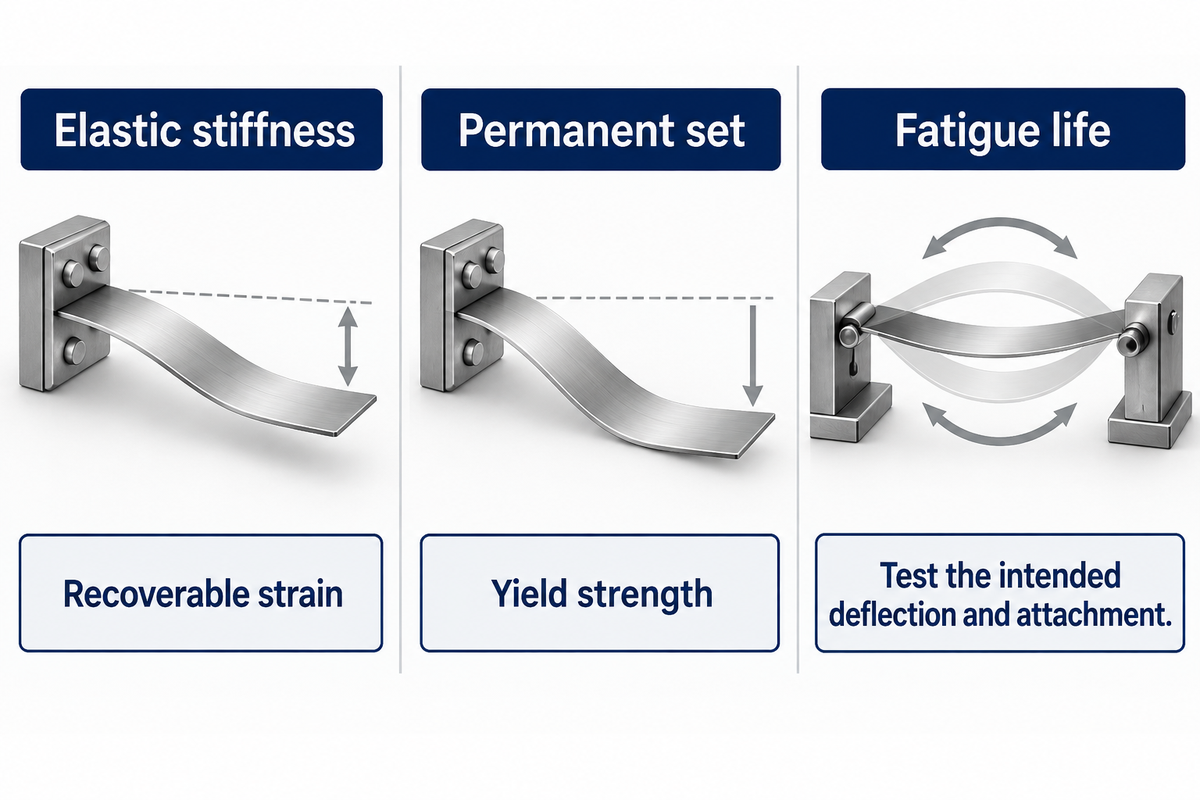
Kaltumgeformte Edelstahlfolie hat im Allgemeinen eine ähnliche elastische Steifigkeit wie weicheres Vormaterial; sie kann jedoch höhere Spannungen aufnehmen, bevor sie sich dauerhaft verformt. Festigkeit und Steifigkeit beantworten unterschiedliche Fragen. Die Streckgrenze hängt mit bleibender Verformung zusammen. Der Elastizitätsmodul beschreibt die rückstellbare Dehnung. Wählen Sie einen härteren Werkstoffzustand daher nach seiner mechanischen Funktion und gehen Sie nicht davon aus, dass er eine Änderung der Dicke ersetzen kann.
Bei Flachfedern sind bleibende Verformung, Kraft-Weg-Kennlinie und Ermüdungslebensdauer unterschiedliche Anforderungen. Die Erfüllung einer Anforderung gewährleistet nicht zwangsläufig die Erfüllung der anderen. Ein geglühter Rohling lässt sich möglicherweise leichter umformen, während kaltumgeformtes Vormaterial einen geeigneten Federzustand bieten kann. Der Endzustand einer Feder ergibt sich aus der Abfolge von Walzen, Umformen und Wärmebehandlung.
ASTM A666/A666M-24 behandelt geglühte und kaltumgeformte austenitische Flachprodukte aus Edelstahl und umfasst mechanische Prüfungen. Eine der Eigenschaften ist die Härte; sie beschreibt jedoch nicht das vollständige Verhalten eines Federelements.
Aus Prozesssicht hängt das Umformverhalten von Federn neben der Werkzeugauslegung auch vom Korngefüge, der Bauteilgeometrie und der Belastungsrichtung ab. Wer den Rückfederungseffekt allein durch die Wahl des weichsten verfügbaren Vormaterials ausgleichen will, kann ein Umformproblem gegen bleibende Verformung im Einsatz eintauschen.
Berücksichtigen Sie bei wiederholter Biegung auch einen Zyklustest mit der vorgesehenen Durchbiegung und Befestigungsgeometrie. Eine Studie zu SUS301EH-TA-Folie mit 29 µm Dicke untersuchte Gefüge- und Phasenänderungen, um Unterschiede in der Ermüdungslebensdauer zu erklären. Bewerten Sie in solchen Fällen das zyklisch belastete Bauteil im Versuch, statt aus den Zugfestigkeitswerten auf eine bestimmte Zyklenzahl zu schließen.
Anwendungen: Maßgeblich ist die Fehlerart, nicht nur die Branche
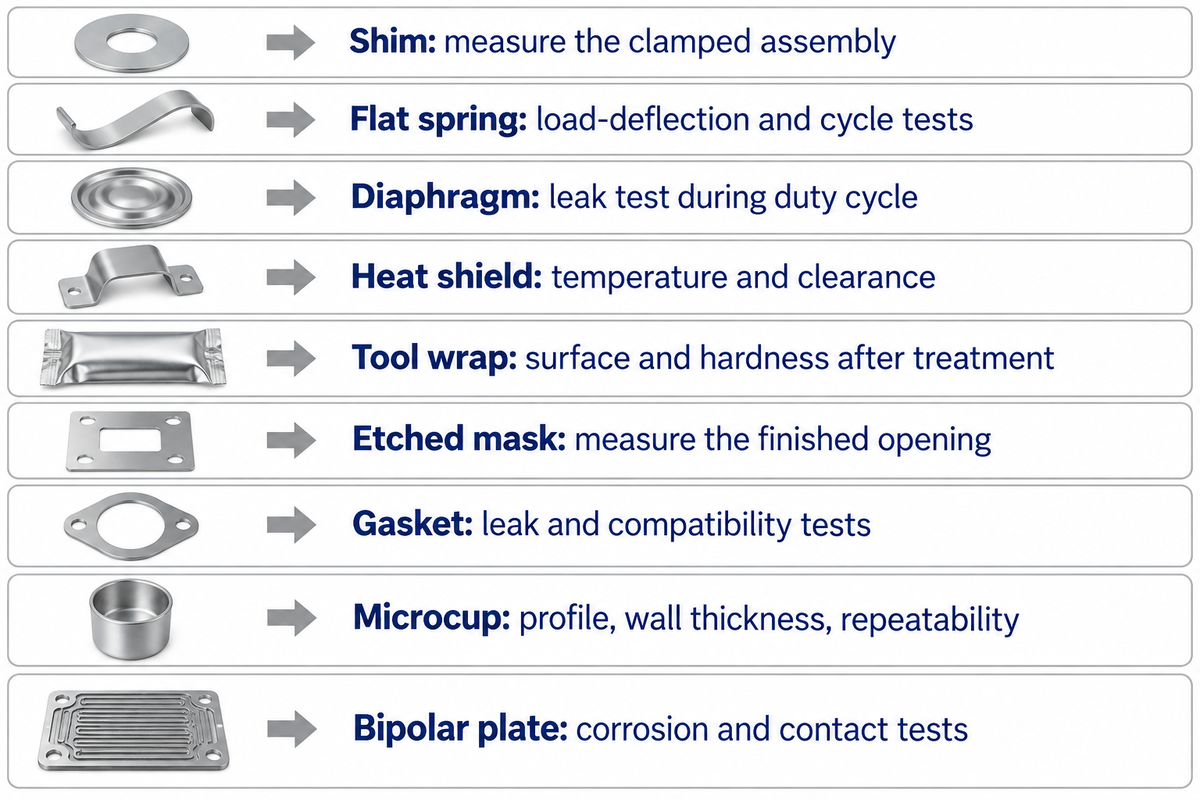
Edelstahlfolie erfüllt viele Funktionen in Abstandshaltern, Federn, Barrieren und umgeformten Präzisionsbauteilen. Für eine geeignete Anwendung sollten Sie die Funktion mit wahrscheinlichen Fehlern verknüpfen. Eine Feder muss in ihre Ausgangsform zurückkehren, eine Barriere muss intakt bleiben und ein Passblech muss einen Spalt einhalten. Für die verschiedenen Funktionen sind unterschiedliche Abnahmekriterien erforderlich.
Übersicht: Folienfunktion und Fehlerart
Verknüpfen Sie anhand der Übersicht Konstruktion, Fertigung und Prüfung, bevor Sie einen Werkstoffversuch beginnen. Die letzte Spalte nennt die Beobachtung, die den Nutzen des Versuchs belegt. Ein optisch einwandfreies Muster kann im Versuch wegen einer Undichtigkeit, bleibenden Verformung oder schwachen Verbindung scheitern.
| Funktion | Zu beobachtender Fehler | Kontrollgröße | Beobachtung im Versuch |
|---|---|---|---|
| Passblech oder Spalteinstellung | Falscher Spalt in der montierten Baugruppe | Dicke, Grat und Ebenheit | Eingespannte Baugruppe messen |
| Flachfeder | Bleibende Verformung oder Ermüdung | Werkstoffzustand, Richtung und Geometrie | Kraft-Weg- und Zyklusprüfung |
| Flexible Membran | Undichtigkeit oder zyklische Rissbildung | Dicke, Befestigung und Hub | Dichtheitsprüfung während des Betriebszyklus |
| Strahlungshitzeschild | Verformung oder Kontakt mit heißen Bauteilen | Oberfläche, Abstand und Auflager | Temperatur und Freiraum in der Baugruppe |
| Umhüllung für Wärmebehandlungswerkzeuge | Beschädigung oder Durchstoß der Umhüllung | Güte der Umhüllung, Faltungen und Handhabung | Oberfläche und Härte nach der Behandlung |
| Geätzte Präzisionsmaske | Abweichungen an Öffnung oder Kante | Dicke des Vormaterials und Ätzverfahren | Fertige Öffnung messen |
| Dichtung oder Dichtfläche | Undichtigkeit oder lokale Korrosion | Oberfläche, Klemmung und Einsatzbedingungen | Dichtheits- und Verträglichkeitsprüfungen |
| Tiefgezogener Mikrobecher | Faltenbildung oder Riss | Korngefüge, Reibung und Werkzeugspalt | Profil, Wanddicke und Wiederholgenauigkeit |
| Bipolarplatte für Brennstoffzellen | Korrosion oder Kontaktverluste | Legierung, Beschichtung und Umformgeometrie | Bauteilspezifische Korrosions- und Kontaktprüfungen |
Brennstoffzellenplatten veranschaulichen den Einfluss der Oberfläche. Ein Beispiel ist die vom DOE gehostete Projektpräsentation von TreadStone, in der kostengünstige metallische Substrate für Bipolarplatten erforscht und vom DOE geförderte Beschichtungen untersucht werden. Eine wichtige offene Konstruktionsfrage betrifft den Kontaktwiderstand, das Korrosionsverhalten und das Herstellungsverfahren. Gewöhnliche Edelstahlfolie und eine qualifizierte beschichtete Platte sind unterschiedliche Produkte.
Schmilzt Edelstahlfolie?
Edelstahlfolie schmilzt bei erhöhter Temperatur; die nutzbaren Einsatzgrenzen werden jedoch meist durch Oxidation, Verformung und den Verlust erforderlicher mechanischer Eigenschaften bestimmt. Welche Wirkung ausschlaggebend ist, hängt von der Güte, Atmosphäre, Einwirkdauer und Belastung ab. Die Temperaturfreigabe für Wärmebehandlungsfolie ist nicht mit dem Schmelzbereich gleichzusetzen.
Edelstahlfolie für die Wärmebehandlung schützt ein Bauteil während eines bestimmten Erwärmungsprozesses; sie ist kein allgemeines Bauteil für den Hochtemperatureinsatz. Bei Edelstahlfolie für die Wärmebehandlung sind Güte und Unversehrtheit der Umhüllung wichtig, da durch einen Durchstoß oder eine unvollständige Faltung Sauerstoff an das Bauteil gelangen kann.
Im Experiment von Larrin Thomas zum Vergleich von Beschichtungen und Folie sah die mit Folie umwickelte AEB-L-Probe sauber aus, ihr Querschnitt deutete jedoch weiterhin auf eine dünne entkohlte Schicht hin. Zunderbildung und Entkohlung sind unterschiedliche Oberflächenveränderungen. Eine reine Sichtprüfung kann Veränderungen im darunterliegenden Stahl übersehen.
Anwender berichten in einer Diskussion bei Practical Machinist über scharfe Kanten, Durchstiche an Werkstückecken und Verzögerungen beim Öffnen der Umhüllungen vor dem Abkühlen. Diese Erfahrungen zeigen, dass die Handhabung und der gesamte Erwärmungs- und Abkühlungsablauf Teil des Versuchs sind. Wenden Sie das empfohlene Verfahren auf dem tatsächlichen Werkstückstahl an, statt Ofeneinstellungen eines anderen Anwenders zu übernehmen.
Fertigung und Handhabung: Wo dünnes Vormaterial versagt
Dünnes Edelstahlvormaterial kann bei der Fertigung Falten bilden, reißen, Grate aufweisen oder ungleichmäßig zugeführt werden. Bei alleiniger Betrachtung von Nennsorte und Dicke bleiben Korngefüge, Walzrichtung, Schmierung und Werkzeuggeometrie unberücksichtigt. Ein aussagekräftiger Versuch folgt daher dem vorgesehenen Schneid- und Umformablauf und misst das Merkmal, das die Montage oder die Einsatzleistung bestimmt.
Beginnen Sie beim Stanzen mit Ausrichtung und Werkstoffabstützung. Bei einem Fall mit dünnem, hartem Edelstahl, den Thomas Vacca beschreibt, führten die Fertigung von 0.0010-Zoll-Unterlegscheiben aus halb hartem 301 zu Graten, Stanzenschäden und Ausschussproblemen. Seine Prozessbeschreibung behandelt die genaue Ausrichtung, das Ziehen des Bandes statt des Schiebens, eine stabile Schmierung und die Entfernung des Stanzabfalls. Diese Faktoren wirken zusammen; ein Gütewechsel behebt sie nicht automatisch.
Ein veröffentlichtes Experiment zum Mikrotiefziehen von 304-Folie zeigt, warum die Ausgangsstruktur in den Vergleich einbezogen werden sollte. Die Forschenden verwendeten 50 µm dicke Folie und veränderten ihren Zustand durch kontrolliertes Glühen. Beim Ausgangsmaterial drang der Stempel ein, statt einen Becher zu formen. Proben, die eine Stunde lang bei 900 oder 950 °C behandelt wurden, zeigten deutlich weniger Falten; eine weitere Erwärmung auf 1100 °C verstärkte die Faltenbildung. Entscheidend für die Praxis ist die unterschiedliche Reaktion bei gleicher Nenndicke. Bei einem gerissenen Becher sollte das Team Korngefüge, Umformaufbau und Werkstoff gemeinsam untersuchen, statt eine dickere Rolle zu bestellen und auf eine Lösung zu hoffen.
Auch die Werkzeuggeometrie spielt beim Vergleich eine Rolle. Eine Mikroziehstudie zu SUS301 aus dem Jahr 2026 verwendete für Folien mit 30, 40 und 50 µm Dicke einen konstanten Niederhalterspalt von 55 µm. Mit der Dicke änderte sich auch das Verhältnis zwischen Spalt und Dicke. Dokumentieren Sie dieses Verhältnis beim Vergleich der Versuche; dasselbe Werkzeug bedeutet nicht, dass die relative Einschränkung unverändert bleibt.
Bewerten Sie beim Fügen die Verbindung und nicht nur den Grundwerkstoff. Warwicks Studie zum Schweißen mit einem blauen Laser untersuchte Stapel aus zwanzig Lagen mit je 25 µm Dicke aus 316L, die mit einer Lage von 200 µm Dicke gefügt wurden. Für Ihre Baugruppe können Prüfungen des Schälverhaltens, der Dichtheit und der Verformung relevant sein.
Die Handhabung beginnt vor dem Einsatz der Maschine. Belassen Sie die Schutzverpackung zwischen sauberen Oberflächen und stützen Sie breite Rollen beim Transport ab. Folienkanten können scharf sein, obwohl das Material weich und biegsam wirkt. Diskussionen von Anwendern über die Handhabung von Folie berichten von Schnittverletzungen und zerrissenen Materialumhüllungen an schweren Bauteilen. Kratzer und Kerben auf der Folienoberfläche sind im Hinblick auf die Funktion des fertigen Bauteils zu bewerten.
Edelstahlfolie im Vergleich zu anderen Metallfolien
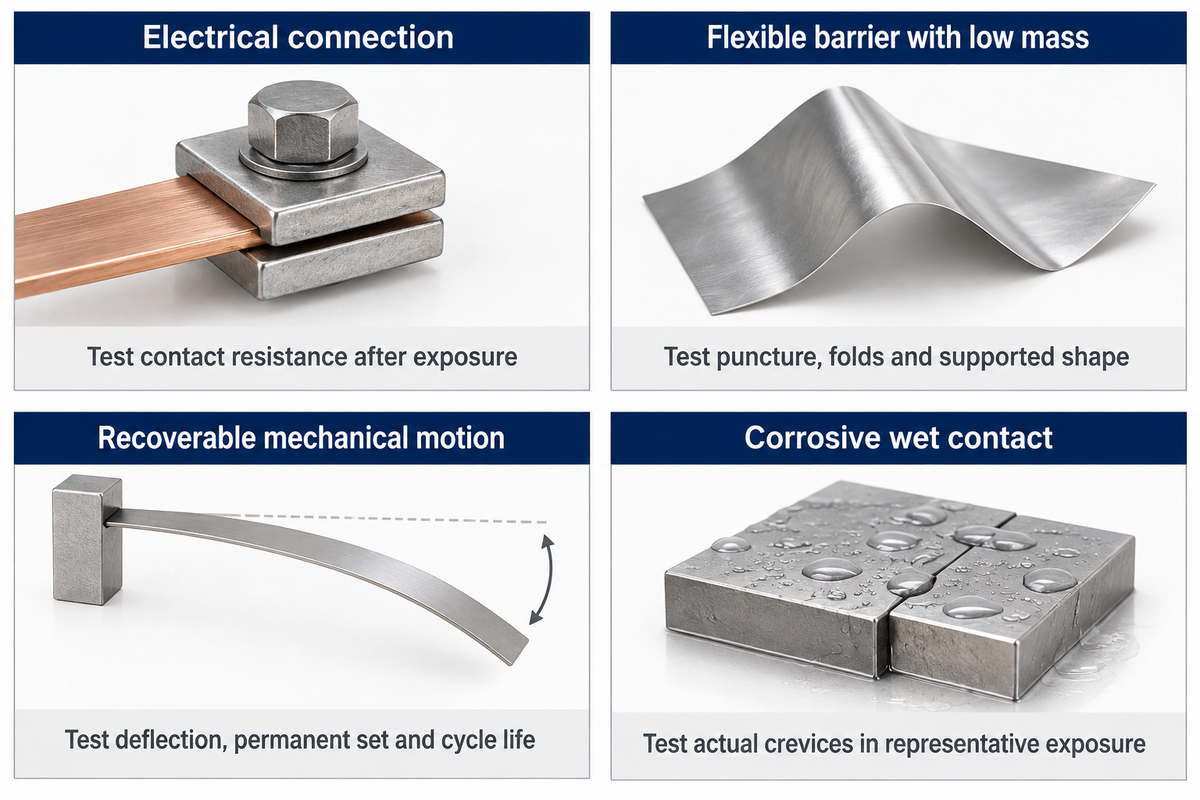
Berücksichtigen Sie bei Edelstahlfolie das Verhalten der Bauteile, die Korrosionsbeständigkeit und das Temperaturverhalten. Andere Metalle kommen infrage, wenn elektrische Leitfähigkeit, Wärmeverteilung oder möglichst geringe Masse im Vordergrund stehen. Vergleichen Sie Werkstoffkandidaten in der Dicke, im Zustand und mit der Oberfläche, die der Konstruktion entsprechen, statt eine Folie pauschal als besser zu bezeichnen.
Für einen leitfähigen Pfad kommt Kupfer infrage. Das Datenblatt der Copper Development Association zu C10200 enthält elektrische und thermische Eigenschaften sowie Merkmale zum Fügen und Umformen von Kupfer. Ein Edelstahl-Hitzeschild kann wegen seiner mechanischen Integrität und der Einsatzbedingungen gewählt werden, nicht wegen höchster Leitfähigkeit. „Metallfolie“ allein sagt nichts über den Widerstand oder Wärmestrom einer Baugruppe aus.
| Priorität | Vergleich möglicher Werkstoffe | Geeignete Baugruppenprüfung |
|---|---|---|
| Elektrische Verbindung | Leitfähige Kupfergüte im Vergleich zu Edelstahl | Kontaktwiderstand nach der vorgesehenen Beanspruchung |
| Flexible Barriere mit geringer Masse | Aluminiumfolie im Vergleich zu Edelstahl bei funktionaler Dicke | Durchstoß, Faltungen und abgestützte Form |
| Rückstellbare mechanische Bewegung | Spezifizierter Federzustand im Vergleich zu weichem Vormaterial | Durchbiegung, bleibende Verformung und Zyklenlebensdauer |
| Korrosive, feuchte Kontaktbedingungen | Güte, Oberfläche und Verbindungsgeometrie gemeinsam | Repräsentative Beanspruchung mit tatsächlichen Spalten |
Eine Werkstoffsubstitution erfordert auch eine Bewertung der Umformung. Legen Sie die erforderliche Form, Befestigung und den Endzustand fest, bevor Sie die Werkstoffkandidaten beurteilen. Werden nur die erforderlichen Außenmaße festgehalten, muss das Prozessteam möglicherweise Rückfederung, Fügeverhalten und erforderliche Abstützung selbst klären.
Berücksichtigen Sie beim Vergleich von Baugruppen aus verschiedenen Metallen auch die Kontaktflächen und die Einsatzumgebung. Zwischen blanker Folie, beschichteter Folie und gefügtem Laminat bestehen unterschiedliche Grenzflächen. Ein Werkstoff, der als freies Blech gute Ergebnisse liefert, kann sich anders verhalten, wenn er gegen ein anderes Metall gepresst wird oder eingeschlossener Feuchtigkeit ausgesetzt ist.
Von der Konstruktion zur Versuchsspezifikation
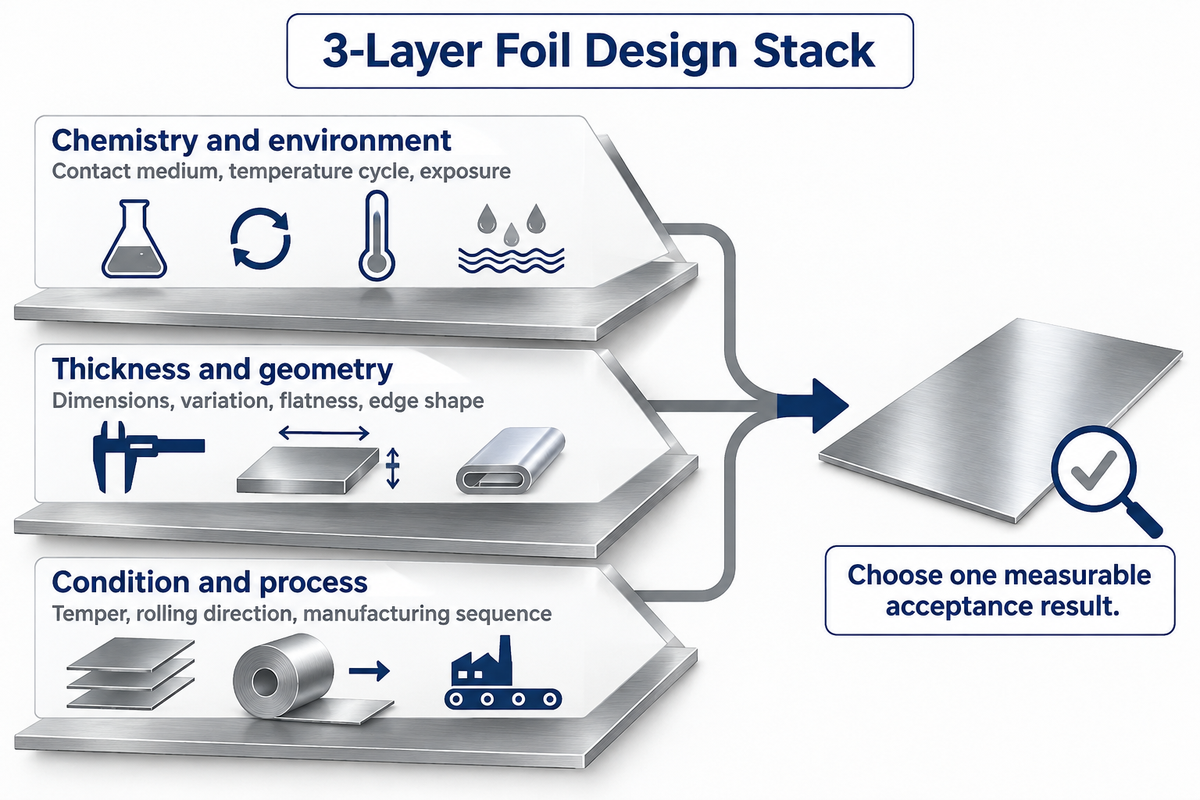
Eine aussagekräftige Versuchsspezifikation verknüpft die Eigenschaften der angelieferten Folie mit den Abnahmekriterien für das fertige Bauteil. Beginnen Sie mit Legierung und Werkstoffzustand und legen Sie anschließend Dezimalmaße, Kanten, Oberfläche und funktionsrelevante Prüfungen fest. So richten Beschaffung, Fertigung und Endprüfung ihre Arbeit auf denselben Werkstoff mit „hoher Qualität“ aus.
Der 3-Lagen-Aufbau für die Folienkonstruktion
- Chemische Zusammensetzung und Umgebung: Wählen Sie eine Güte passend zum tatsächlichen Kontaktmedium, Temperaturzyklus und zur Oberflächenbeanspruchung.
- Dicke und Geometrie: Legen Sie Dezimalmaße, Abweichungen, Ebenheit, Kantenform und die abgestützte oder umgeformte Form fest.
- Werkstoffzustand und Prozess: Verknüpfen Sie Werkstoffzustand, Walzrichtung, Gefügeaspekte und Fertigungsablauf mit der abschließenden Prüfung.
Das Zusammenspiel aller drei Ebenen hilft dabei, ein für den Vergleich geeignetes Muster festzulegen. Werden bei einem Versuch Dicke und Werkzeug gleichzeitig geändert, dokumentieren Sie beide Änderungen. Bewegt sich das Bauteil wiederholt, berücksichtigen Sie neben dem ersten erfolgreichen Umformergebnis auch das Verhalten unter zyklischer Belastung.
Normen decken jeweils unterschiedliche Teile dieser Beschreibung ab. ASTM A240/A240M-26 legt chemische Zusammensetzung und mechanische Anforderungen für die erfassten Flachprodukte aus Edelstahl fest. ASTM A480/A480M-25b enthält allgemeine Anforderungen, die zusammen mit den aufgeführten Produktspezifikationen gelten. E345-24a behandelt die Zugprüfung metallischer Folien bei Raumtemperatur. Geben Sie die einschlägige Normbezeichnung samt Ausgabe sowie die bestellte Produktform und den Werkstoffzustand im Auftrag an.
Kostentreiber, die den Preis einer Folie beeinflussen
Die Materialkosten sind nur einer von vielen Faktoren im Vergleich. Schmale Spaltbreiten, hohe Anforderungen an die Kantenqualität, besondere Oberflächenzustände, kleine Bestellmengen und Schutzverpackungen können die Verarbeitungskosten erhöhen. Auch die Ausbeute im eigenen Prozess ist entscheidend: Ein günstigerer Werkstoff kann teuer werden, wenn dadurch mehr Teile Ausschuss sind und Maschinen häufiger stillstehen.
Beispiel: Vergleichen Sie zwei Versuchswege mit jeweils 1.000 Rohlingen. Bei Weg A betragen die Materialkosten $100 und die Verarbeitungskosten $200; es entstehen 900 einwandfreie Teile. Die Kosten pro einwandfreiem Teil betragen ($100 + $200) ÷ 900 = $0.333. Bei Weg B kostet das Material $120, die Verarbeitung ebenfalls $200, und es entstehen 980 einwandfreie Teile: $320 ÷ 980 = $0.327. Trotz höherer Materialkosten sind die Kosten pro akzeptiertem Teil beim zweiten Weg niedriger. Die Produktion hat weniger Ausschuss, das Finanzteam sieht die Gesamtkosten, und der Einkauf erkennt, warum der Preis pro Kilogramm allein keine ausreichende Entscheidungsgrundlage ist. Verwenden Sie für dieselbe Berechnung die gemessene Versuchsausbeute und Ihre eigenen Verarbeitungskosten.
Geben Sie bei einer Materialanfrage die Zeichnung mit Revisionsstand, Werkstoffgüte, Werkstoffzustand, Dicke und Toleranz, Breite, Länge oder Rollenformat, Menge, Kantenbeschaffenheit, Oberflächenzustand und erforderliche Dokumente an. Ergänzen Sie den Versuchsschritt und die Abnahmeprüfung. Fragen Sie nach der Rückverfolgbarkeit bis zur Schmelze sowie nach einer einheitlichen Kennzeichnung der Prüfprobe und der späteren Lieferung. So lässt sich ein Prüfergebnis leichter der Werkstoffhistorie zuordnen.
Produkte aus Edelstahl 304L und Produkte aus Edelstahl 316 sind verwandte Werkstoffgüten, die je nach Konstruktionsanforderung infrage kommen. Informationen zu verfügbaren Formaten und Lieferanforderungen finden Sie auf der Lösungsseite von TiAlloy für Edelstahlfolie. Die Unternehmensvorstellung von TiAlloy bietet den geschäftlichen Kontext zu diesem Thema.
Nächster Schritt: Wählen Sie die für Ihr Bauteil passende Zeile „Funktion bis Fehlerbild“, vervollständigen Sie die 3 Konstruktionsebenen und legen Sie ein messbares Abnahmekriterium fest. Anschließend lassen sich Muster anhand ihrer vorgesehenen Funktion vergleichen.
Besprechen Sie Ihre Anwendung für Edelstahlfolie
Häufig gestellte Fragen
Kann Edelstahlfolie recycelt werden?
Saubere Edelstahlfolie kann dem Edelstahlrecycling zugeführt werden. Sammlung und Sortierung sollten auf Form und Zustand des Materials abgestimmt sein.
Trennen Sie sie entsprechend den Vorgaben Ihres Recyclingunternehmens von gewöhnlichem Stahlschrott sowie Kupfer- und Aluminiumschrott. Kleine Stücke, Beschichtungen, Trägerwerkstoffe mit Klebstoff und Verunreinigungen können den Recyclingweg beeinflussen. Wenn Fertigungsschrott nahe am Schneidvorgang gesammelt wird, lässt er sich leichter sortieren und das Risiko sinkt, dass sich scharfkantige Teile am Arbeitsplatz verteilen. Eine praktikable Recyclinglösung sollte den tatsächlichen Abfallstrom einschließlich Prozessrückständen und Verpackungen berücksichtigen, sofern diese damit vermischt sind.
Was ist der größte Feind von Edelstahl?
Chloride sind ein häufiges Problem, etwa wenn sich salzhaltige Feuchtigkeit in einem Spalt oder unter einer Ablagerung sammelt.
Edelstahl ist aufgrund seines Oberflächenverhaltens korrosionsbeständig, doch Werkstoffgüte, Temperatur, Sauberkeit und Geometrie spielen ebenfalls eine Rolle. Die Hinweise der BSSA zu Meerwasser beschreiben den lokalen Korrosionsangriff bei 316 sowie die Bedeutung von Entwässerung und sauberen Oberflächenzuständen. Bei einer Folienbaugruppe verdienen Falten und Klemmverbindungen besondere Aufmerksamkeit, da sich dort Flüssigkeit sammeln kann. Ein Fleck auf der Oberfläche ist ein Anlass, die Umgebungsbedingungen und die bisherige Reinigung zu prüfen. Ein Wechsel der Werkstoffgüte beseitigt eine solche Feuchtigkeitsfalle möglicherweise nicht.
Warum sind Schmelzen wichtig?
Die Schmelzen ermöglichen die Rückverfolgbarkeit zwischen Werkstoff, Kennzeichnungsunterlagen und einer bestimmten Schmelze. So können Versuchsmuster späteren Lieferungen zugeordnet werden.
Diese Zuordnung ist hilfreich, wenn die Produktion Veränderungen beim Umformen, beim Erscheinungsbild oder bei Prüfergebnissen untersucht. Bewahren Sie Etikett und Zeugnis mit dem Muster auf und dokumentieren Sie spätere Walz-, Spalt- oder Behandlungsschritte am Bauteil. So bleiben die Prozessbedingungen und Kontrollen nachvollziehbar. Zwei Teile aus derselben Schmelze können unterschiedliche Prozesshistorien haben. Die Schmelze sollte in der Materialbeschreibung angegeben werden.
Welche Edelstahlfolie ist die beste?
Beginnen Sie bei Umformteilen mit 304 und prüfen Sie kaltverfestigtes 301 für Federn. Stimmen Sie die Auswahl auf die Korrosions- und Temperatureinwirkung ab.
Wird Edelstahl schnell heiß?
Ja. Dünne Folie kann sich aufgrund ihrer geringen Masse schnell erwärmen, obwohl Edelstahl kein Metall mit maximaler Wärmeleitfähigkeit ist.
Die Erwärmung hängt außerdem von Dicke, Oberflächenexposition, Kontakt und Luftstrom ab. Ein Hitzeschild kann heiß werden und die Wärmeübertragung zu einem anderen Bauteil der Baugruppe verringern. Beurteilen Sie die Temperatur der gesamten Baugruppe, statt davon auszugehen, dass ein flexibles, reflektierend wirkendes Blech kühl bleibt.
Literatur und Quellen
- E345-24a: Zugversuch an Metallfolie ASTM International, öffentlicher Anwendungsbereich sowie Bedeutung und Anwendung.
- Einfluss der Abmessungen und Umformgrenzen bei industriellen Edelstahlfolien Forschungsrepository der Deakin University.
- Edelstahl: Tabellen technischer Eigenschaften Euro Inox, bereitgestellt von worldstainless.
- Auswahl von 316, 304 und 303 für Meerwasseranwendungen British Stainless Steel Association.
- Kaltverformung, Wärmebehandlung und magnetische Permeabilität British Stainless Steel Association.
- Leitfaden zum SI, Anhang B.8: Umrechnungsfaktoren National Institute of Standards and Technology.
- Kapitel 12: Elemente zur Biegung von Platten Vorlesungsunterlagen für Bauingenieurwesen der University of Memphis.
- A666/A666M-24: Geglühte oder kaltverformte Flacherzeugnisse aus austenitischem Edelstahl ASTM International, öffentlicher Anwendungsbereich.
- Untersuchung der Mikrostruktur und Ermüdung von Edelstahlfolie, 2018 Journal of the Japan Institute of Metals and Materials.
- Edelmetallfreie Beschichtungen für metallische Bipolarplatten, 2023 Conghua Wang, TreadStone Technologies; Projektpräsentation des U.S. Department of Energy.
- Beschichtungen im Vergleich zu Folie Larrin Thomas, Knife Steel Nerds, 21. Oktober 2024.
- Dünnen, harten Edelstahl stanzen Thomas Vacca, The Fabricator.
- Experimentelle Untersuchung zum Mikro-Tiefziehen von Edelstahlfolien mit unterschiedlichen mikrostrukturellen Eigenschaften Originalforschung, Chinese Journal of Mechanical Engineering, 2021.
- Mikro-Tiefziehen von SUS301 unter trockenen und nanogeschmierten Bedingungen Originalforschung, The International Journal of Advanced Manufacturing Technology, 2026.
- Blaulaser-Schweißen mehrlagiger AISI 316L-Mikrofolien aus Edelstahl Das und Kollegen, Repository der University of Warwick, 2020.
- Eigenschaften der Legierung C10200 Copper Development Association.
- A240/A240M-26: Platten, Bleche und Bänder aus Edelstahl ASTM International, öffentlicher Anwendungsbereich.
- A480/A480M-25b: Allgemeine Anforderungen an flachgewalzten Edelstahl ASTM International, öffentlicher Anwendungsbereich.