Kontaktieren Sie TiAlloy


Hastelloy-C22 ist eine Nickellegierung für korrosive Umgebungen, die herkömmliche rostfreie Stähle stark beanspruchen. Die breite Beständigkeit gegenüber oxidierenden und reduzierenden Medien zeichnet Hastelloy-C22 aus. Das Verhalten eines fertigen Bauteils lässt sich jedoch nicht allein anhand der Werkstoffgüte angemessen beschreiben. Weitere Faktoren wie Temperatur, Lösungschemie, Werkstoffzustand und das Vorhandensein von Spalten müssen ebenfalls berücksichtigt werden. Dieser Leitfaden beschreibt die Legierung, erläutert veröffentlichte Daten und setzt sie in Bezug zum Einsatz und zur Fertigung des Bauteils.
Die verfügbaren Produktformen und Möglichkeiten für eine Anfrage finden Sie bei unseren Hastelloy-C22-Produkten und Lieferlösungen. Hier steht das Wissen über den Werkstoff vor der Produktauswahl.
Was ist Hastelloy-C22?
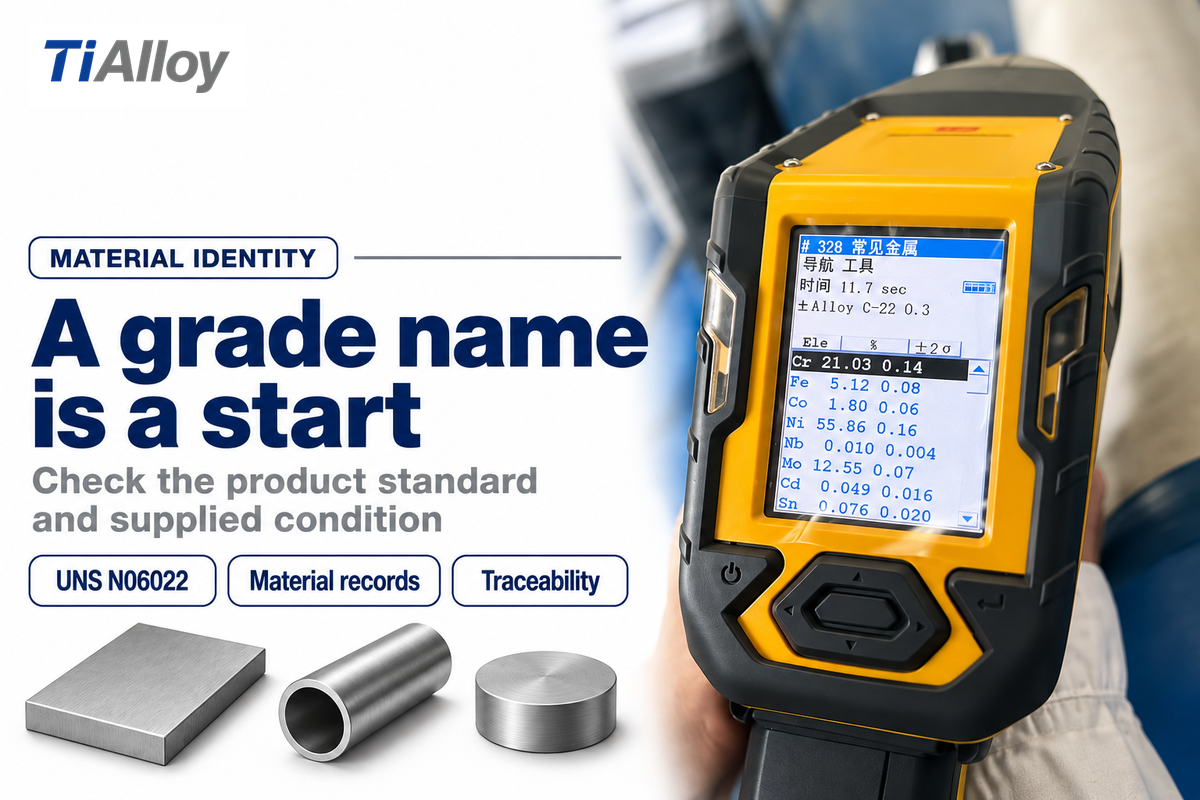
Hastelloy-C22 ist eine korrosionsbeständige Nickel-Chrom-Molybdän-Legierung mit der Kennzeichnung UNS N06022, die auch mit der Werkstoffnummer 2.4602 geführt wird. HASTELLOY ist eine Marke von Haynes International. Die Werkstoffgüte vereint Beständigkeit gegenüber oxidierenden und reduzierenden Umgebungen. Die veröffentlichten Eigenschaften beziehen sich jedoch auf bestimmte Werkstoffformen und Prüfbedingungen, nicht auf jedes fertige Bauteil.
In der Fachliteratur finden sich Bezeichnungen wie C22, C-22 und Legierung C-22. Haynes verwendet HASTELLOY® C-22® alloy; im Index der technischen Mitteilungen von Special Metals ist INCONEL alloy 22 unter derselben UNS-Kennzeichnung aufgeführt. Achten Sie bei der Identifizierung auf die gelieferte Werkstoffgüte, Produktspezifikation und den Werkstoffzustand. Der Handelsname eines Herstellers gibt zudem die Herkunft eines Werkstoffs an, die eine allgemeine Werkstoffgütenbezeichnung nicht erkennen lässt.
Ist Hastelloy ein rostfreier Stahl?
Hastelloy bezeichnet eine Familie von Nickellegierungen und keine Güte rostfreien Stahls. C22 gehört zu den nickelbasierten Legierungen für anspruchsvolle Korrosionsbeanspruchungen. Alle rostfreien Stähle basieren auf Eisen. Werkstofffamilien mit Chrom unterscheiden sich in Zusammensetzung und Korrosionsverhalten. Eine typische Anwendung einer rostfreien Stahlgüte ist daher kein ausreichender Grund, C22 für diese Anwendung einzusetzen.
Gehen Sie von der Umgebung aus, die den Werkstoffwechsel erforderlich gemacht hat. Eine chloridhaltige Reinigungslösung wirft andere Fragen auf als ein Prozessbauteil, das ständig eingetaucht ist. Unser Werkstoffleitfaden zu Hastelloy C-276 behandelt eine weitere Güte dieser korrosionsbeständigen Legierungen.
Chemische Zusammensetzung: Warum C22 oxidierenden und reduzierenden Medien standhält
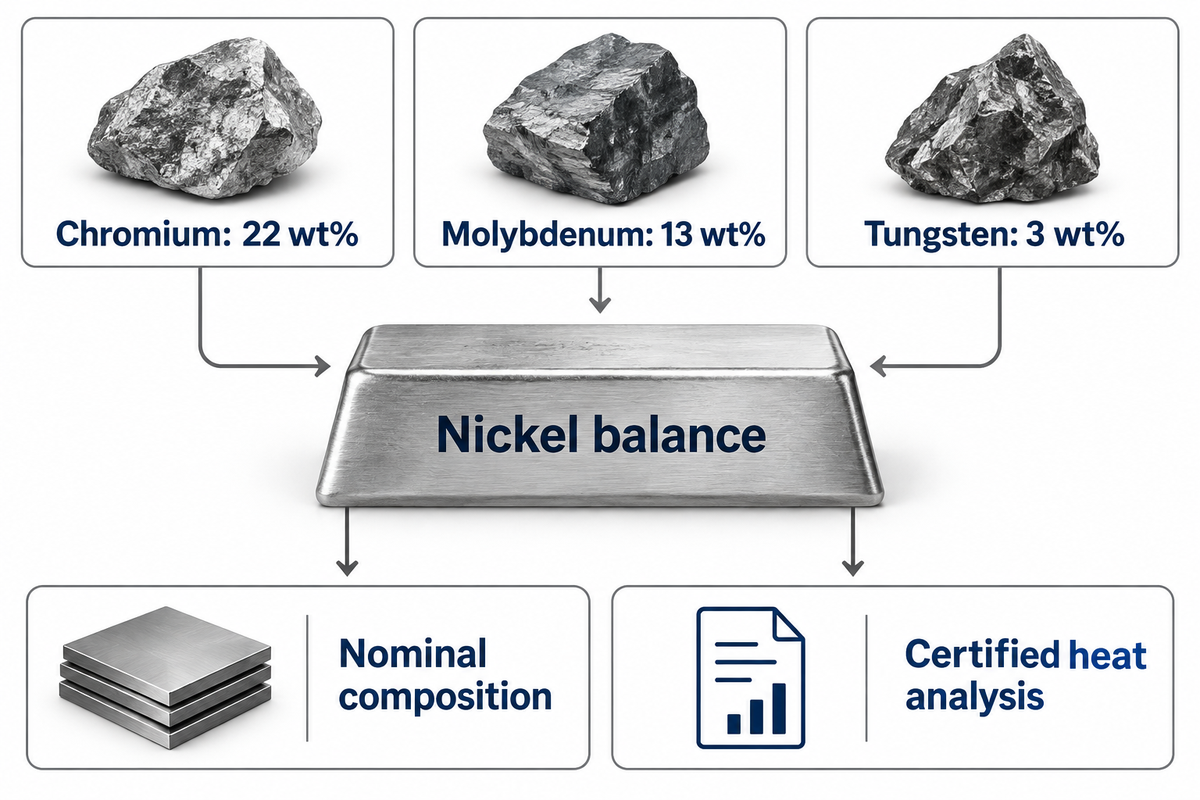
Die chemische Zusammensetzung von C22 umfasst Nickel, Chrom, Molybdän und Wolfram. Laut Haynes betragen die nominalen Werte 22 wt% Chrom, 13 wt% Molybdän und 3 wt% Wolfram. Chrom sorgt für Beständigkeit gegenüber oxidierenden Medien; das molybdänhaltige Legierungssystem trägt zur Beständigkeit in reduzierenden Umgebungen bei. Wichtiger als der Prozentanteil einzelner Elemente ist ihr Verhältnis zueinander.
Die Tabelle mit der nominalen Zusammensetzung von Haynes weist außerdem 3 wt% Eisen, rund 56 wt% Nickel als Rest sowie maximal 0,01 wt% Kohlenstoff und maximal 0,08 wt% Silizium aus. Diese Werte beschreiben nominale Zielwerte und Höchstwerte. Sie enthalten nicht alle Abnahmegrenzwerte für eine gelieferte Schmelze.
Eine Nickel-Chrom-Molybdän-Wolfram-Legierung kann chemischen Umgebungen standhalten, die ein einfacheres Legierungssystem stark beanspruchen. Beständigkeit gegenüber oxidierenden Medien bedeutet nicht, dass jedes Oxidationsmittel in jeder Konzentration unbedenklich ist. Eisen- und Kupferionen, gelöster Sauerstoff und die Säuremischung beeinflussen die elektrochemischen Bedingungen. In seinem Fachartikel für ASM hebt Paul Crook diesen oft übersehenen Aspekt der Salzchemie hervor:
„Eisen- und Kupferionen können die Elektrochemie von Säuresystemen erheblich verändern“
Prüfen Sie eine Spezifikation und unterscheiden Sie dabei die nominale Zusammensetzung von der Schmelzenanalyse. So kann der Käufer die gewünschte Legierung festlegen, ohne eine ungenaue Chemietabelle aus einer allgemeinen Broschüre oder einer anderen Produktform als Freigabenachweis für eine bestimmte Platte oder einen bestimmten Stab zu verwenden.
Die Angaben von Haynes zu 22 wt% Chrom und 13 wt% Molybdän beschreiben die Legierungszusammensetzung von C22. Ein Werkstoffzeugnis beantwortet eine andere Frage: Welche Werte wurden für die gelieferte Schmelze im Hinblick auf welche Produktanforderung gemessen? Bewahren Sie beide Dokumente für ihren jeweiligen Zweck auf, wenn Sie ein Datenblatt mit einer Bestellspezifikation vergleichen.
Eigenschaften von C22: Typische Werte müssen im Kontext betrachtet werden
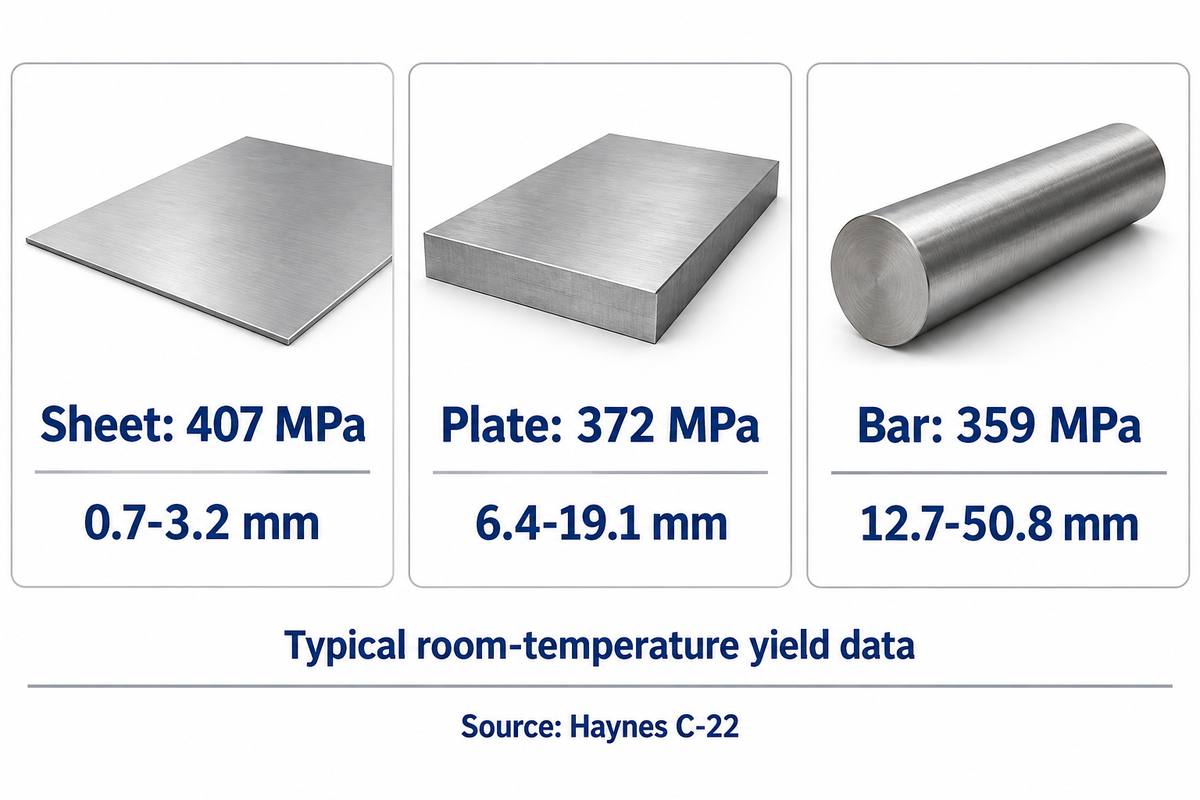
Die veröffentlichten Eigenschaften von C22 sind aussagekräftig, wenn Produktform, Prüftemperatur und Messgrundlage zusammen mit dem jeweiligen Wert betrachtet werden. Haynes International, Inc. gibt Mittelwerte aus mehreren Zugversuchen an, getrennt nach Blech, Platte und Stab. Ein typischer Wert kann helfen, das Verhalten einzuordnen. Die geltende Bestellspezifikation und das Werkstoffzeugnis legen die Anforderungen an das gelieferte Produkt fest.
Die nachstehende Eigenschaftsübersicht soll diese Unterschiede verdeutlichen. Sie ist hilfreich, wenn Fachleute aus den Bereichen Engineering, Qualitätssicherung und Einkauf verschiedene Fassungen eines Lieferantendatenblatts auswerten.
| Eigenschaft und veröffentlichter Wert | Bedingung | Wofür der Wert als Entscheidungsgrundlage dient |
|---|---|---|
| Dichte: 8,69 g/cm3 | Raumtemperatur | Schätzen Sie die Masse anhand der fertigen Geometrie; berücksichtigen Sie das Bearbeitungsaufmaß separat. |
| Streckgrenze von Blech: 407 MPa bei 0,2 % Dehngrenze | Blech mit 0,7–3,2 mm Dicke; Raumtemperatur | Vergleichen Sie typische Zugversuchswerte nur bei gleicher Grundlage und nicht mit einem Stabzeugnis. |
| Zugfestigkeit von Blech: 800 MPa | 0,7–3,2 mm Blech; Raumtemperatur | Berücksichtigen Sie, dass es sich um einen mittleren Prüfw ert handelt; fragen Sie den tatsächlichen Mindestwert laut Bestellung separat an. |
| Bruchdehnung von Blech: 57 % | Blech mit 0,7–3,2 mm Dicke; Zugversuche bei Raumtemperatur | Ordnen Sie die Duktilität ein; setzen Sie die Zugdehnung nicht mit einer zulässigen Umformdehnung gleich. |
| Streckgrenze von Platte: 372 MPa | Platte mit 6,4–19,1 mm Dicke; Raumtemperatur | Sehen Sie, warum der Blechwert keine allgemeingültige C22-Kennzahl ist. |
| Streckgrenze von Stab: 359 MPa | Stab mit 12,7–50,8 mm Durchmesser; Raumtemperatur | Behandeln Sie Stab- und Blechdaten getrennt nach Produktform. |
| Wärmeleitfähigkeit: 10,1 W/m·°C | 50°C | Verwenden Sie bei der technischen Bewertung den für die jeweilige Temperatur angegebenen Wärmeleitfähigkeitswert. |
| Spezifische Wärmekapazität: 414 J/kg·°C | 50 °C | Bezeichnen Sie diesen häufig übernommenen Wert nicht fälschlich als Raumtemperaturwert. |
| Mittlerer Wärmeausdehnungskoeffizient: 12,4 µm/m·°C | Temperaturbereich 24–100°C | Berücksichtigen Sie den Temperaturbereich bei der Prüfung unterschiedlicher Wärmeausdehnung. |
| Dynamischer Elastizitätsmodul: 206 GPa | Raumtemperatur | Unterscheiden Sie Steifigkeit von Zugfestigkeit und einer zulässigen Spannung nach Regelwerk. |
| Schmelzbereich: 1357–1399°C | Vom Hersteller angegebener Bereich der physikalischen Eigenschaft | Ordnen Sie den Schmelzbereich ein; bestimmen Sie die Einsatzgrenzen anhand der tatsächlichen Beanspruchung. |
Quelle: Tabellen zu physikalischen Eigenschaften und Zugkennwerten von Haynes C-22. Diese Richtwerte des Herstellers sind keine garantierten Höchst- oder Mindestwerte.
Bei einer Qualitätsprüfung für eine C22-Stabbestellung kann ein mittlerer Blechwert von 407 MPa nicht belegen, dass der Stab seine spezifizierte Streckgrenze erreicht. Produktform, geltende Norm und gemeldete Prüfergebnisse müssen zum abzunehmenden Stab gehören und dürfen nicht von einem zum Vergleich herangezogenen Blech übernommen werden. Der öffentliche Geltungsbereich von ASTM B575 betrifft beispielsweise Flachprodukte und nennt deren Lieferzustand nach Lösungsglühen; daraus wird ein mittlerer Blechwert nicht zur Anforderung für jede Produktform.
Eine weitere Unterscheidung zeigt sich bei der additiven Fertigung. Die Studie von Yan und Kollegen zu Alloy 22 aus dem Jahr 2022 ergab, dass die Nachbehandlung die Duktilität beeinflusste. Eine vertraute Werkstoffgüte lässt daher eine wichtige Frage offen: Mit welchem Herstellungs- und Behandlungsverfahren wurde der untersuchte Werkstoff gefertigt?
Haynes gibt eine Wärmeleitfähigkeit von 10,1 W/m·°C bei 50°C und 11,1 W/m·°C bei 100°C an. Die Temperatur gehört zur Eigenschaftsangabe, ebenso wie die Blechdicke zu einer Zugversuchszeile gehört. Berücksichtigen Sie diesen Zusammenhang bei der Prüfung der Wärmeübertragung und behandeln Sie einen übernommenen Wert als temperaturabhängig.
Korrosionsbeständigkeit: Das C22-Belastungsprofil entlang von 4 Achsen
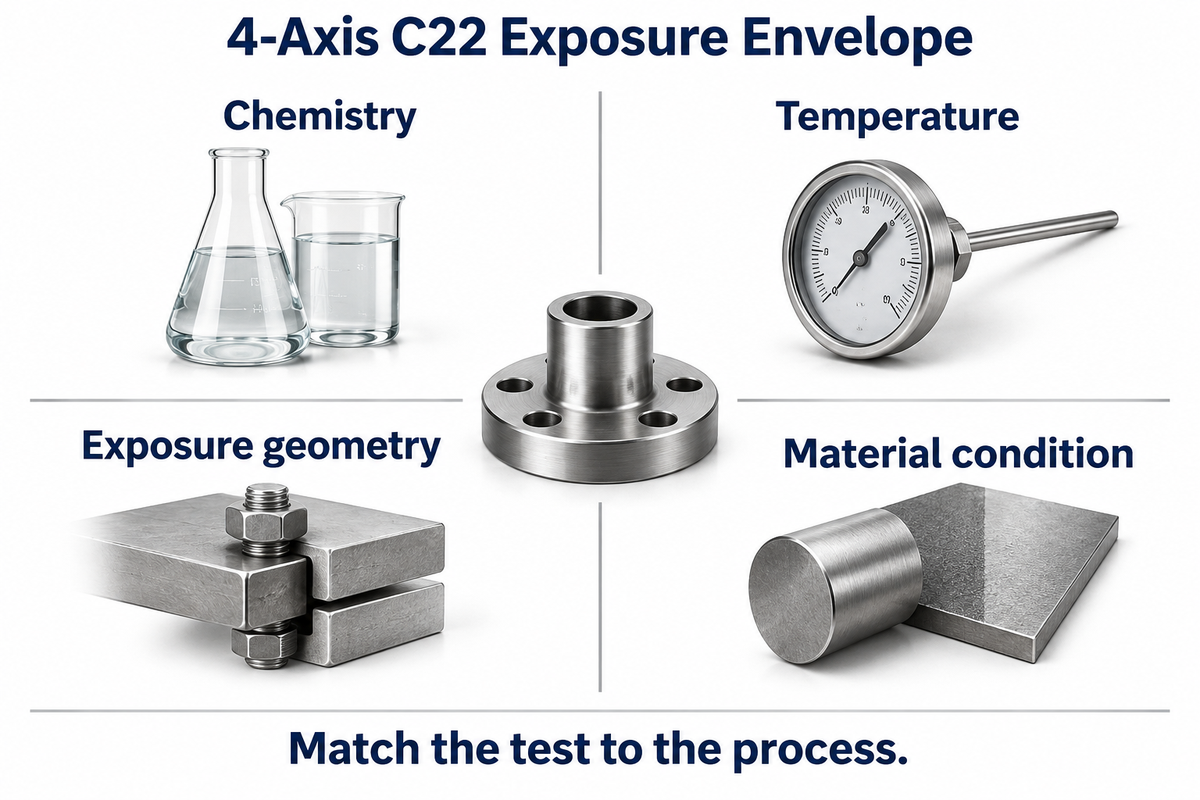
Die Korrosionsbeständigkeit von C22 muss im Hinblick auf Chemie, Temperatur, Beanspruchungsgeometrie und Werkstoffzustand beurteilt werden. Das C22-Belastungsprofil entlang von 4 Achsen bietet einen Rahmen, um diese Fragen zu behandeln und veröffentlichte Daten auf einen Prozess zu beziehen. Es handelt sich um ein redaktionelles Bewertungsmodell, nicht um eine Bestehens- oder Ablehnungsnorm oder eine vollständige Methode zur Bauteilauslegung.
Ist Hastelloy C22 mit HCl kompatibel?
C22 kann Salzsäure standhalten, doch die Verträglichkeit hängt von Konzentration, Temperatur und Verunreinigungen ab. Haynes gibt bei 10 wt% HCl in Reagenzqualität 0,01 mm/y bei 38°C an; bei 66°C steigt der Wert auf 0,98 mm/y. Diese Laborergebnisse helfen, die konkrete Beanspruchung zu bewerten. Sie belegen nicht die Lebensdauer eines Behälters, Rohrs oder Formstücks in einem gemischten Prozessstrom.
Ein Verfahrensingenieur, der eine Temperaturerhöhung von 38°C auf 66°C erwägt, sollte die beiden Werte aus der Versuchsmatrix berücksichtigen. Der Quotient aus 0.98 und 0.01 entspricht einem 98-fachen Unterschied bei der Korrosionsrate. Daraus lässt sich nicht ableiten, dass ein installiertes Bauteil 98-mal schneller seine verbleibende Lebensdauer verliert.
| Achse und Einzelheiten der Beanspruchung | Veröffentlichte Belege oder Abgrenzung | Nächster Entscheidungsschritt |
|---|---|---|
| Chemie: Säurekonzentration | 10 wt% HCl führt bei 38°C und 66°C zu unterschiedlichen Korrosionsraten laut Haynes. | Halten Sie Konzentration und Temperatur gemeinsam fest, bevor Sie eine Prozessänderung vergleichen. |
| Chemie: weitere Ionen | Die in CNEA archivierte Studie bei 90°C ergab unterschiedliche Hemmwirkungen von Carbonat und Bicarbonat. | Beschreiben Sie die tatsächlichen Ionenarten und ihre Anteile; der Gesamtchloridgehalt allein reicht nicht aus. |
| Chemie: Korrosionsmechanismus | Die HF-Korrosionsraten von Haynes betreffen den äußeren Angriff; zusätzlich wird auf inneren Angriff hingewiesen. | Klären Sie, welche Schadensmechanismen die gewählte Prüfung tatsächlich erfasst. |
| Temperatur: lokale Korrosion | Bei der 72-stündigen Prüfung von Haynes in angesäuertem 6 wt% Eisen(III)-chlorid liegt die kritische Spaltkorrosionstemperatur (CCT) bei 80°C. | Lesen Sie diesen Wert als Temperatur für den Beginn eines Angriffs im Versuch, nicht als allgemeine Obergrenze für den Betrieb. |
| Temperatur: Dauer der Beanspruchung | Die Studie zur Alterung von C22-Schweißnähten erstreckte sich bei ausgewählten erhöhten Temperaturen auf bis zu 6000 Stunden. | Berücksichtigen Sie bei der Bewertung neben der Spitzentemperatur auch die Dauer und den Temperaturverlauf. |
| Geometrie: Lochfraß und Spaltkorrosion | Derselbe Vergleich von Haynes ergibt eine kritische Lochkorrosionstemperatur (CPT) über 150°C und eine kritische Spaltkorrosionstemperatur (CCT) von 80°C. | Ermitteln Sie Spalten und Ablagerungen, statt ein Ergebnis zur Lochkorrosion auf jede Verbindung zu übertragen. |
| Geometrie: Flüssigkeits- und Dampfbereiche | Ein in Säure eingetauchter Prüfkörper bildet eine andere Stelle ab als ein Kondensations- oder Spritzbereich. | Legen Sie die Beanspruchung an jeder Bauteiloberfläche fest und wählen Sie dazu passende Belege. |
| Werkstoffzustand: Oberflächenhistorie | Die LLNL-Studie zu Chloriden bei 60–95°C unterschied zwischen luftgealtertem und frisch poliertem C22. | Dokumentieren Sie Oberflächenvorbereitung und -historie zusammen mit dem Korrosionsergebnis. |
| Werkstoffzustand: Kaltumformung | Haynes weist nach Kaltumformung und erneutem Lösungsglühen bei einer Dehnung der äußeren Fasern von mindestens 7 % auf die Beständigkeit gegen Spannungsrisskorrosion hin. | Prüfen Sie Umformdehnung und abschließendes Behandlungsverfahren, bevor Sie eine Gleichwertigkeit bestätigen. |
| Werkstoffzustand: Schweißnaht oder aufgetragenes Material | Daten zu Knetwerkstoff, Schweißgut und additiv gefertigtem Werkstoff bilden unterschiedliche Werkstoffhistorien ab. | Verwenden Sie Belege, die zum Herstellungsverfahren des fertigen Bauteils passen, einschließlich relevanter Nachbehandlungen. |
Zwei Ergebnisse erklären, warum die Matrix über die reine Säurebezeichnung hinausgeht. Die LLNL-Studie zur Spaltkorrosion zeigte bei hohen Chloridkonzentrationen einen Einfluss der Oberflächenhistorie. Unabhängig davon zeigten Rincón Ortiz und Kollegen, dass Carbonat und Nitrat unter ihren Prüfbedingungen den Angriff hemmten, Bicarbonat und Kohlensäure hingegen nicht. Das spricht für eine Untersuchung der Gemischzusammensetzung und ist keine Empfehlung zur Zugabe eines Inhibitors.
Die Beständigkeit gegen Lochfraß und Spaltkorrosion muss getrennt von allgemeiner Korrosion und Spannungsrisskorrosion bewertet werden. Die durch verschiedene Korrosionsarten verursachten Schadensmechanismen unterscheiden sich. Im U-Biegeversuch von Haynes in siedender 45%iger Magnesiumchloridlösung zeigte C22 während der Prüfdauer von 1008 Stunden keine Rissbildung. Dieses Ergebnis zu einem bestimmten chloridbedingten Mechanismus ist wertvoll; es schließt andere Rissmechanismen oder den Hinweis auf inneren HF-Angriff jedoch nicht aus.
Auch die Temperatur macht einen Unterschied. Ein Autoren-Preprint aus dem Jahr 2026, der noch nicht begutachtet wurde, weist beispielsweise darauf hin, dass die Zugabe von Sauerstoff den Abbau von C22 bei 750°C in einem Versuch mit geschmolzenem Chlorid veränderte. Ordnen Sie dieses Ergebnis ausschließlich dem Kontext geschmolzener Salze zu. Es liefert keine Ersatzgrenze für einen wässrigen Prozess.
Bei feuchtem Chlor stellt sich die praktische Frage, ob der Werkstoff im konkreten Strömungsstrom mit dessen tatsächlicher Temperatur und Verunreinigungen ausreichend korrosionsbeständig ist. Ein Ergebnis zur Lochfraßbeständigkeit aus einer Eisen(III)-chloridprüfung beantwortet nicht die gesamte Frage für einen anderen chloridhaltigen Prozess.
Bei 80°C weist der Vergleich von Haynes mit Eisen(III)-chlorid innerhalb der 72-stündigen Prüfung einen beginnenden Spaltangriff aus. Daher muss eine Verbindung mit Spalt eigens bewertet werden, auch wenn eine andere Zeile für den Werkstoff in derselben namentlich bezeichneten Prüflösung eine deutlich höhere Schwelle für Lochfraß angibt. Zulässige Spannungen, Druckauslegung und die Verträglichkeit nichtmetallischer Bauteile sind weitere technische Fragestellungen.
Schweißen, Umformen und Zerspanen von C22
C22 lässt sich umformen und schweißen; seine Kaltverfestigung und sein endgültiger Werkstoffzustand müssen jedoch berücksichtigt werden. Haynes nennt Wolfram-Inertgasschweißen, Metall-Aktivgasschweißen und Lichtbogenhandschweißen als mögliche Verfahren. Schweißverfahren, Zusatzwerkstoffauswahl, Umformdehnung, Zustand nach dem Schweißen und Wärmebehandlung müssen mit Blick auf das Bauteil und die Chemikalien, denen es ausgesetzt wird, geprüft werden.
Wie lässt sich Hastelloy-C22 umformen?
C22 lässt sich warmumformen oder kalt zu Bauteilen umformen. Haynes beschreibt verschiedene Umformverfahren, darunter Schmieden und Walzen, mit erneutem Lösungsglühen nach der Warmumformung und nach einer Kaltumformung, bei der die Dehnung der äußeren Fasern 7 % erreicht. Der Werkstoff verfestigt sich stärker als viele austenitische rostfreie Stähle. Daher können mehrere Umformstufen und Zwischenglühungen erforderlich sein.
Für Knetwerkstoff C22 empfiehlt der Hersteller ein Lösungsglühen bei 1121°C. Ein Fertigungsteam benötigt dennoch ein qualifiziertes Verfahren für den tatsächlichen Querschnitt und das konkrete Bauteil. Die mittlere Zugdehnung von 57 % bei Blech ist ein Prüfergebnis und keine Erlaubnis, ein Bauteil ohne Prüfung seines Werkstoffzustands bis zu dieser Dehnung kalt umzuformen.
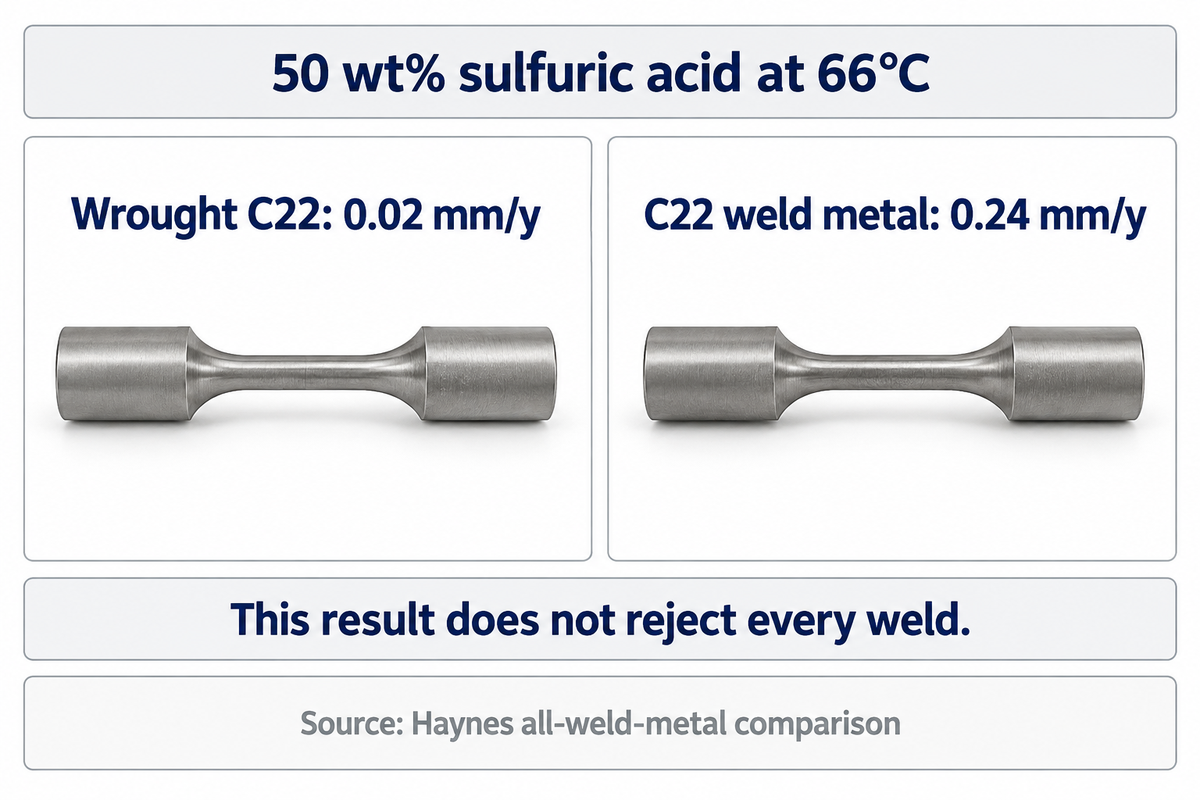
Gute Schweißeignung bedeutet nicht, dass das Korrosionsverhalten identisch bleibt. Der Vergleich von Haynes mit ausschließlich Schweißgut zeigt, wie sich Werkstoffdaten für Schweißgut und Knetwerkstoff in derselben Umgebung unterscheiden können:
Knetwerkstoff C22: 0,02 mm/y
Ergebnis von Haynes in 50 wt% Schwefelsäure bei 66°C.
Schweißgut C22: 0,24 mm/y
Ergebnis von Haynes für reines Schweißgut in derselben angegebenen Lösung und bei derselben Temperatur.
Das bedeutet nicht, dass alle Schweißnähte unzulässig sind. Ein Fertigungsbericht des LLNL aus dem Jahr 2005 stellte bei verschiedenen Fertigungsbehandlungen keinen Verlust der geprüften Korrosionsbeständigkeit fest. Die Studie zur Alterung von C22-Schweißnähten ergab dagegen, dass sich die geprüften Eigenschaften der Schweißnähte während langer Wärmeeinwirkung früher verschlechterten als die des Grundwerkstoffs. Prüfen Sie die anfängliche Schweißnahtqualität und den Temperatur-Zeit-Verlauf gemeinsam.
Bei der Zerspanung gibt es praktische Herausforderungen, etwa Werkzeugverschleiß. Dieser kann die Oberflächenqualität und sogar die Abmessungen eines Werkstücks beeinträchtigen. Während der Fertigung einer Charge verschleißen die Werkzeuge; dadurch können sich irgendwann Probleme mit Toleranzen und Oberflächenzustand zeigen. In einer Diskussion auf Practical Machinist suchte der ursprüngliche Verfasser des Beitrags zu C22 nach Lösungen für Probleme beim Fertigungsgewindeschneiden, bei Toleranzen und beim Oberflächenzustand. Legen Sie die Zerspanungsstrategie gemeinsam mit dem Werkzeuglieferanten fest und prüfen Sie verschleißempfindliche Merkmale während der Fertigung. In späteren Beiträgen ging es um andere Legierungen; die dort genannten Schnittgeschwindigkeiten sind daher keine Angaben für C22.
Bei der Prüfung von Haynes in 50 wt% Schwefelsäure bei 66°C beträgt der Unterschied 0,02 mm/y für Knetwerkstoff und 0,24 mm/y für Schweißgut. Wer als Käufer ein gefertigtes Bauteil bewertet, benötigt Angaben zu dessen relevantem Werkstoffzustand und darf nicht auf ein Zitat vertrauen, das stillschweigend den Wert für den Grundwerkstoff verwendet.
Wo C22 eingesetzt wird und wo Annahmen nicht zutreffen
C22 kommt in Industrieanlagen für die chemische Verarbeitung zum Einsatz, darunter Reaktoren, Wärmetauscher und Kolonnen, aber auch in anspruchsvolleren Anwendungen der Abgasreinigung. Die Bezeichnung der Anlage ist nur ein Ausgangspunkt. Tatsächliche Beanspruchungen können Mischungen aus Industriechemikalien, oxidierende Säuren, Ablagerungen, Reinigungsmittel und Stillstandsbedingungen umfassen, die in einer allgemeinen Anwendungsliste nicht aufgeführt sind.
Haynes verweist auf eine historische Abschreckanlage eines Verbrennungssystems für chlorierte organische Stoffe, in der Systeme aus rostfreiem Stahl 316 und Epoxidharz vorzeitig ausfielen und monatlich gewartet werden mussten. Nach einer Korrosionsbewertung im Betrieb wurde C22 ausgewählt; der Fallbericht des Herstellers beschrieb zum Zeitpunkt der Veröffentlichung etwa 15 Monate ohne Wartung. Die Lehre betrifft vor allem das Vorgehen bei der Bewertung vor Ort und nicht die Übertragung eines Wartungsintervalls.
Wärmetauscher sind erneut ein gutes Beispiel. Hauptflüssigkeit, Rohroberfläche und Spaltverbindungen können unterschiedlichen Beanspruchungen ausgesetzt sein. Klären Sie vor der Auswahl von Rohr, Formstück oder Befestigungselement, für welche Stelle ein Prüfergebnis gilt. Vielversprechende Prüfergebnisse an eingetauchten Proben beschreiben nicht alle Stellen einer Baugruppe.
Anwendungen in der Pharmaindustrie und Lebensmittelverarbeitung werfen ebenfalls Fragen zur Produktreinheit und Reinigung auf. Dokumentieren Sie die tatsächliche Reinigungschemie, Konzentration, Temperatur und Reihenfolge des Kontakts sowie das Prozessmedium. Halten Sie auch Änderungen fest, die eine neue Beanspruchung mit sich bringen, die bei der ursprünglichen Werkstoffbewertung oder der zugrunde liegenden Laborprüfung nicht berücksichtigt wurde. „Pharmazeutisch“ ist eine Branchenbezeichnung und belegt weder eine Werkstoffzulassung noch einen bestimmten Oberflächenzustand oder die Reinigungsfähigkeit.
Das historische Beispiel der Abschreckleitung von Haynes verknüpft die Beobachtung von etwa 15 Monaten mit vorangegangenen Tests im Betrieb. Für einen Anlagenleiter ist diese Vorgehensweise nützlicher als eine pauschale Behauptung einer längeren Lebensdauer: Ermitteln Sie die problematische Beanspruchung, vergleichen Sie repräsentative Proben und beurteilen Sie anschließend das Bauteil anhand seiner eigenen Einsatzbedingungen.
C22, C-276 und andere Nickellegierungen: Vorauswahl
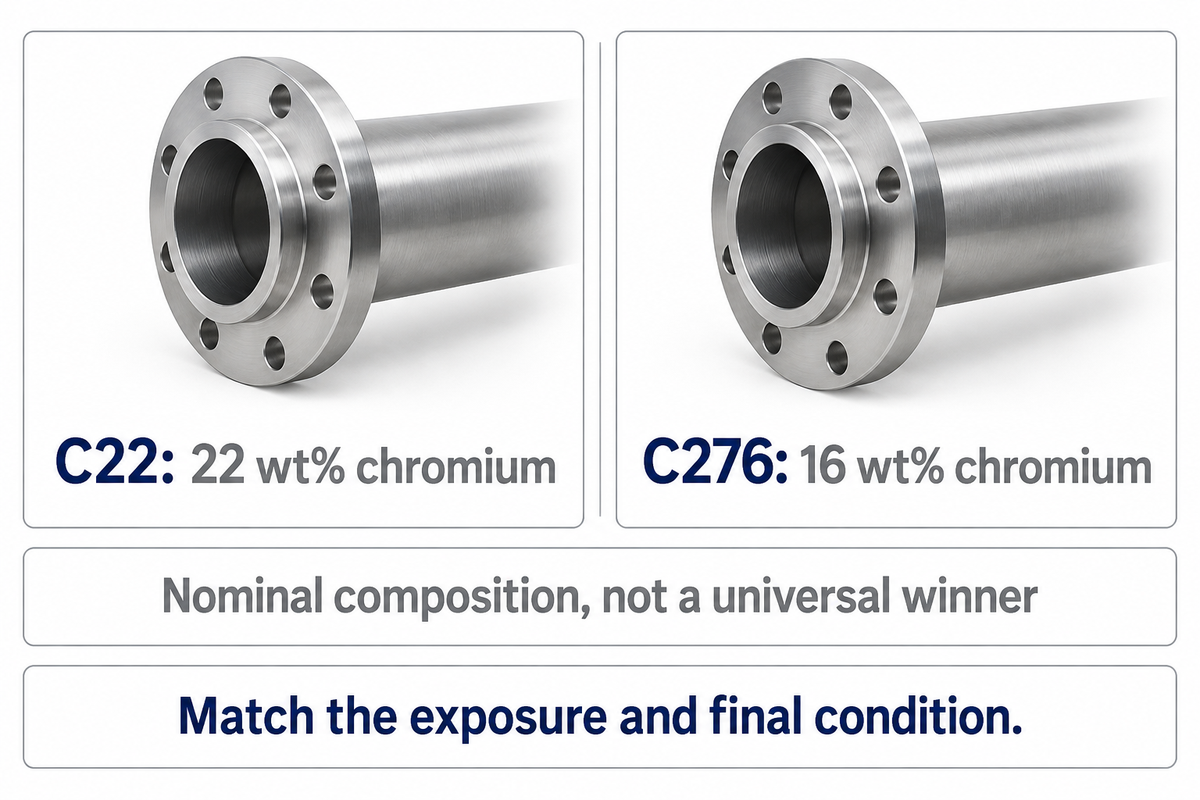
Die Unterschiede zwischen Hastelloy-Güten zeigen sich zunächst beim Vergleich der Bestandteile und der Umgebung. Der höhere Chromgehalt von C22 trägt gegenüber C-276 zur Beständigkeit in oxidierenden Umgebungen bei. Für reduzierende Säuren und starke Reduktionsmittel ist dagegen eine eigene Verträglichkeitsprüfung erforderlich.
Was sind die wichtigsten Unterschiede zwischen Hastelloy C22 und C276?
Das Verhältnis von Chrom zu Molybdän unterscheidet sich bei C22 und C276. Haynes gibt den nominalen Chromgehalt mit 22 wt% für C22 und 16 wt% für C276 an. C22 eignet sich vor allem für oxidierende Beanspruchungen; bei einem Einsatz in reduzierender Säure ist ein direkter Vergleich unter den jeweiligen Einsatzbedingungen erforderlich. Auch Produktform und Werkstoffzustand der Schweißnaht sind relevant.
Für die Entscheidung zwischen den beiden Legierungen nutzen Sie unseren Vergleich von C276 und C22. Der Leitfaden zu Inconel und Hastelloy grenzt Handelsnamen von der Werkstoffauswahl ab. Auch eine Nickel-Molybdän-Chrom-Legierung wie C-276 sollte in einem eigenen Vergleich unter passenden Bedingungen bewertet werden. Vergleichen Sie verschiedene Legierungen unter denselben Beanspruchungen, bevor Sie eine endgültige Auswahl treffen.
Preis und Lieferzeit: Was das Angebot beeinflusst
Ein Angebot für C22 richtet sich nach Produktform und Abmessungen, Lieferzustand, benötigter Menge und Prüfanforderungen. Für Flachprodukte beschreibt der öffentliche Anwendungsbereich von ASTM B575 Abmessungen und Zuganforderungen; nehmen Sie die zutreffenden Anforderungen in die Angebotsgrundlage auf. Umformung, Schneidzugabe, Bearbeitung, Verpackung und Lieferbedingungen beeinflussen den Vergleich. Stimmen Sie diese Angaben ab, bevor Sie den Kilopreis und die zugesagte Lieferzeit der verschiedenen Bezugswege vergleichen.
Da sich die Kostengrenzen eines fertigen Bauteils von denen des dafür benötigten Rohmaterials unterscheiden können, sollten Sie beim Vergleich eines Bauteilangebots mit einem Angebot für zuschnittfertiges und prüfbereites Material klären, ob die angebotene Masse die Bearbeitungszugabe einschließt, ob Prüfungen enthalten sind und welcher Liefermeilenstein zugesichert wird. Bei einem engen Produktionsplan sollten Sie zwischen der Verfügbarkeit des Materials und der Zeit für Zuschnitt, Bearbeitung und Prüfung unterscheiden. Unser eigener Vergleichsartikel enthält ein Arbeitsblatt zur Vereinheitlichung von Angeboten; dieser Werkstoffleitfaden konzentriert sich auf die Angaben, die ein C22-Angebot aussagekräftig machen.
Produktformen und Normen: Von UNS N06022 bis zur Bestellung
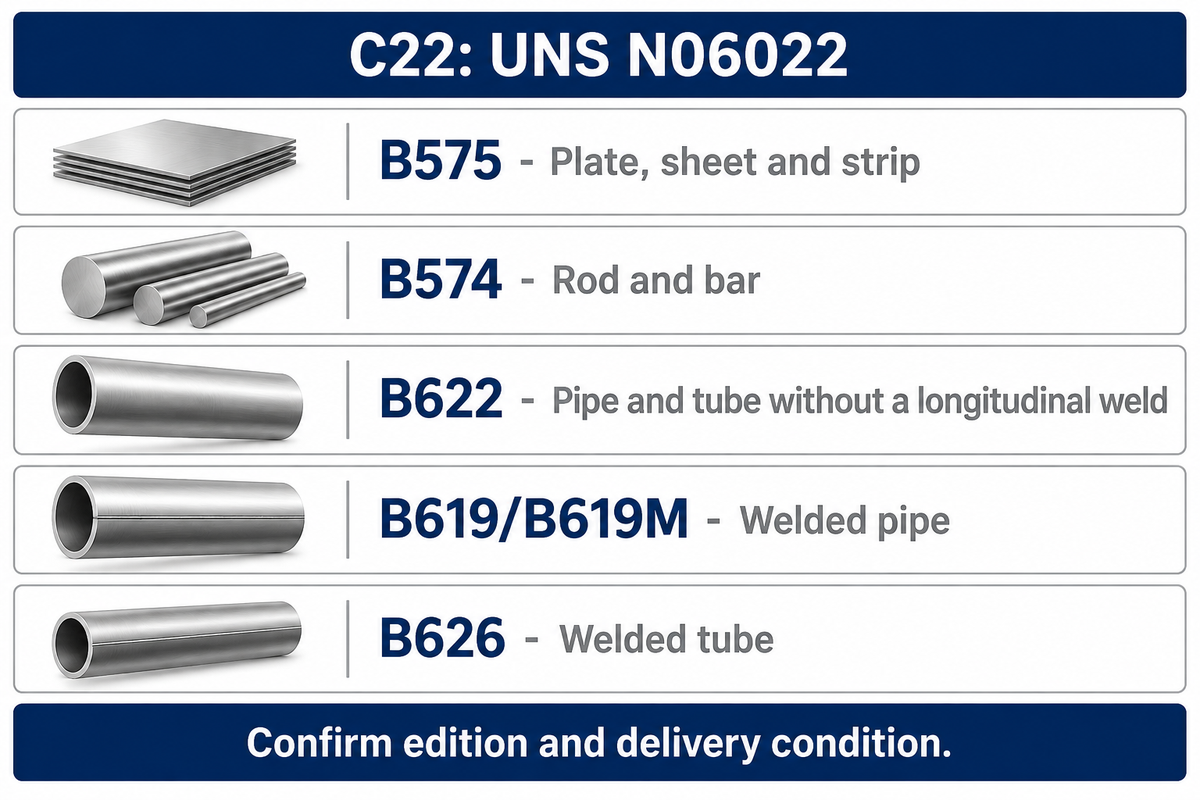
UNS N06022 bezeichnet C22; die Produktspezifikation legt die Produktform und die zugehörigen Anforderungen fest. ASTM B575 gilt für Platten, Bleche und Bänder; ASTM B574 für Rund- und Stabmaterial; B622 für Rohre und Rohrprodukte ohne Längsnaht. Geschweißte Rohre fallen unter B619/B619M, geschweißte Rohrprodukte unter B626. Bestätigen Sie die erforderliche Ausgabe und den Lieferzustand der Bestellung.
In der aktuellen Liste von ASTM B02.07 (abgerufen im Oktober 2026) werden B575-17(2023), B574-23, B619/B619M-19(2023), B622-26 und B626-26 aufgeführt. Das einer Norm oder Spezifikation zugeordnete Datum kann das Ausgabedatum einer neuen Ausgabe oder das Datum ihrer erneuten Bestätigung sein. Klären Sie, welche Normausgabe für die Arbeit gilt.
Der Anwendungsbereich des Produkts ist in der Praxis wichtig. Der öffentliche Anwendungsbereich von B619/B619M umfasst geschweißte Rohre und schließt N06022 ein. Der öffentliche Anwendungsbereich von B626-26 umfasst geschweißte Rohrprodukte aus N06022 für Wärmetauscher, Kondensatoren und weitere angegebene Einsatzbedingungen. Werden diese beiden Normen einfach als „geschweißte Rohre“ bezeichnet, geht die Unterscheidung der Produkte verloren, bevor Abmessungen und Prüfung vereinbart sind.
Für Flachprodukte sieht B575 den lösungsgeglühten Lieferzustand vor. Bei einer fertigen Baugruppe sollten Sie außerdem Zeichnung, Fertigungsverfahren, Oberflächenzustand, zutreffende Prüfanforderungen und Rückverfolgbarkeit festlegen. Ein typischer Zugfestigkeitswert aus einem Katalog ersetzt nicht die zutreffende Werkstoffanforderung, und eine Werkstoffnorm allein gibt keinen Druckgeräteentwurf frei.
Prüfen Sie die C22-Spezifikationen und Produktoptionen unter Berücksichtigung der benötigten Produktform. Wenn Sie die genaue Güte und den Produktweg in einer Anfrage angeben, kann die Antwort klar benennen, was angeboten wird.
Die B626-Ausgabe von 2026 betrifft geschweißte Rohrprodukte, während die aktuelle B619-Rohrnorm in der geprüften Liste weiterhin B619/B619M-19(2023) ist. Der Einkauf kann eine grundlegende Verwechslung vermeiden, indem er Produkt und Normausgabe gemeinsam nennt und anschließend Abmessungen, Zustand und Prüfberichte vereinbart, bevor Angebote verschiedener Anbieter verglichen werden.
Vor einer Änderung der Einsatzbedingungen: Was erneut geprüft werden muss
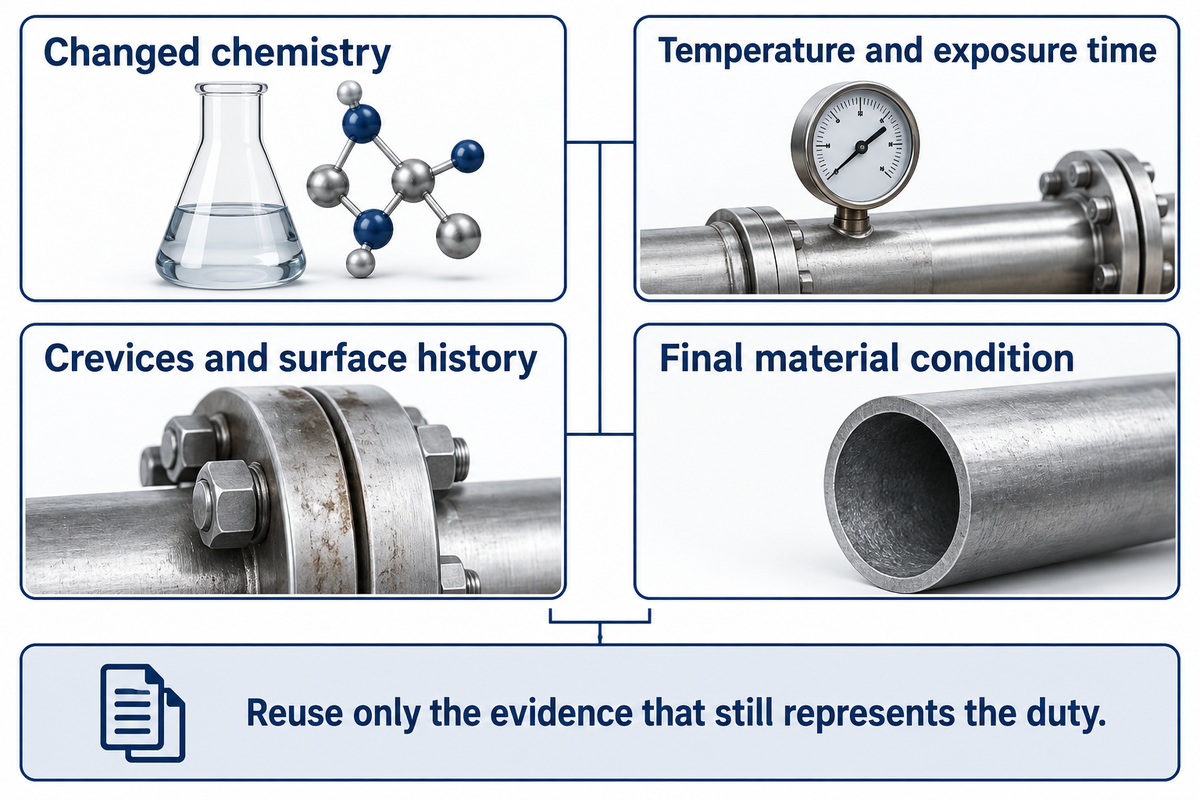
Eine Änderung der C22-Einsatzbedingungen erfordert einen neuen Vergleich und entsprechende Nachweise. Prüfen Sie die geänderte Chemie, Temperaturen und Einwirkzeiten und bewerten Sie anschließend Spalte, Oberflächenhistorie und endgültigen Werkstoffzustand. Eine frühere Bewertung ist nur für den Teil der Einsatzbedingungen relevant, den sie abbildet.
Dokumentieren Sie bei einer bestehenden Leitung, was sich geändert hat (z. B. längere Haltezeit, heißere Reinigung, andere Säuren, andere Ablagerungen oder eine reparierte Verbindung). Der Vergleich von Prozess- und Wartungsbeschreibungen hilft, Bereiche mit veränderter Beanspruchung zu erkennen. Abweichungen von der ursprünglichen Bewertung werden im C22-Expositionsbereich mit 4 Achsen sichtbar.
Auch die Fertigung kann die erforderlichen Nachweise verändern. Der C22-Artikel von EOS vom November 2025 beschreibt die additive Fertigung mit integrierten Kanälen. Die Studie zu Alloy 22 aus dem Jahr 2022 zeigt gesondert, warum die Nachbehandlung für das mechanische Verhalten wichtig ist. Für ein gedrucktes Bauteil ist daher eine eigene Bewertung des jeweiligen Fertigungswegs erforderlich, statt automatisch Daten zu gewalztem Blech zu übernehmen.
Geben Sie die Bedingungen zusammen mit dem Wert an.
Ein C22-Wert ist aussagekräftig, wenn Chemie, Temperatur, Geometrie und Werkstoffzustand zur jeweiligen Fragestellung passen. Führen Sie die Quelle und die Prüfgrundlage bei der technischen Prüfung und Beschaffung mit.
Senden Sie bei einer Anfrage zu einem Bauteil neben der Güte auch die Produktform, Zeichnung und Beschreibung der Einsatzbedingungen. TiAlloy kann anhand dieser Angaben einen Bezugsweg und die angeforderten Werkstoffunterlagen besprechen.
C22-Anforderungen besprechenHäufig gestellte Fragen
Welcher Werkstoff entspricht Hastelloy C22?
UNS N06022 und die Werkstoffnummer 2.4602 bezeichnen die Güte C22; ein Handelsname allein begründet keine Freigabe als Ersatz.
Haynes führt HASTELLOY C-22, und Special Metals listet INCONEL alloy 22 unter N06022. Wenn Sie eine alternative Bezugsquelle erwägen, gleichen Sie die tatsächliche Produktnorm, Schmelzenanalyse, den Lieferzustand und die erforderlichen Prüfergebnisse ab. Eine gemeinsame Bezeichnung hilft bei der Identifizierung der Legierung; Produktabmessungen, Verarbeitungshistorie und Anforderungen an ein fertiges Bauteil müssen jedoch weiterhin mit der Bestellung abgeglichen werden.
Lässt sich Hastelloy-C22 mit einem Magneten erkennen?
Ein Magnettest kann nicht belegen, dass ein Werkstoffstück die Gütenanforderungen für C22 erfüllt.
Zur Bestimmung des Werkstoffs reicht die Reaktion auf einen Handmagneten nicht aus. Prüfen Sie Schmelzennummer, Gütebezeichnung und bescheinigte chemische Analyse anhand der zutreffenden Spezifikation. Auch Produktzustand und erforderliche mechanische Prüfungen gehören zur Abnahme. Lassen Sie bei einem nicht identifizierten Stück ein geeignetes Verfahren zur Werkstoffidentifizierung durchführen, statt eine magnetische Beobachtung als Bescheinigung für UNS N06022 zu behandeln.
Ist Alloy 20 dasselbe wie Hastelloy-C22?
Alloy 20 und C22 haben unterschiedliche UNS-Bezeichnungen und sollten als verschiedene Güten bewertet werden.
Das ursprüngliche Verzeichnis von Special Metals führt INCOLOY alloy 020 als UNS N08020 und INCONEL alloy 22 als UNS N06022. Diese Einträge bezeichnen unterschiedliche Legierungen, auch wenn die Namen ähnliche Ziffern enthalten. Vergleichen Sie bei einem geplanten Werkstoffwechsel die relevante chemische Beanspruchung, Produktspezifikation und den Lieferzustand. Wird in einer Bestellung der eine Name durch den anderen ersetzt, ist damit keine gleichwertige Leistung nachgewiesen.
Ist C22HS dasselbe wie C22?
C22HS ist UNS N07022 und damit eine andere Güte als C22, UNS N06022.
Haynes beschreibt für C22HS verschiedene Festigkeitszustände, darunter Auslagern und Kaltverformung. Geben Sie die genaue Güte und den Zustand an, statt das Suffix HS als austauschbare Bezeichnung zu behandeln.
Legt der Schmelzbereich von C22 die maximale Einsatztemperatur fest?
Der Schmelzbereich von 1357–1399°C beschreibt das Schmelzen und keine freigegebene Dauergebrauchstemperatur.
Korrosion, mechanisches Verhalten, Einwirkdauer und geltende Auslegungsanforderungen können schon lange vor dem Schmelzen begrenzend wirken. Die Säurekorrosionstabellen von Haynes zeigen große Veränderungen bei deutlich niedrigeren Temperaturen, während die Studie zur Alterung geschweißter Werkstoffe andere Zeit-Temperatur-Bedingungen untersucht. Die Oxidationsbeständigkeit in einem heißen Gasstrom beantwortet zudem eine andere Frage als das Eintauchen in Säure. Lesen Sie jeden Datensatz im Hinblick auf die untersuchte Fragestellung, statt unterschiedliche Mechanismen zu einer einzigen Betriebsgrenze für einen gefertigten Behälter, ein Rohr oder ein Prozessbauteil zusammenzufassen.
Ist C22 gegen jede Säure beständig?
C22 ist gegen viele Säuren beständig, doch jedes Säuregemisch und jede Temperatur müssen gesondert bewertet werden.
Haynes veröffentlicht separate Daten zu Salz-, Salpeter-, Schwefel-, Phosphor-, Ameisen- und Essigsäure. In der Fußnote zu HF wird außerdem zwischen äußerem und innerem Angriff unterschieden.
Referenzen und Quellen
- ASTM B575-17(2023), öffentlicher Anwendungsbereich für Legierungsplatten, Bleche und Bänder.
- ASTM B619/B619M-19(2023), geschweißte Rohre aus Nickellegierungen.
- ASTM B626-26, geschweißte Rohrprodukte aus Nickellegierungen.
- Aktueller Normenkatalog ASTM B02.07, abgerufen im Oktober 2026.
- Kehler, Illevbare und Scully, Spaltkorrosion bei den Legierungen 625 und 22, Studienzusammenfassung von 1999.
- Rebak, Lokalisierte Korrosion von Alloy 22: Auswirkungen der Fertigung, technischer Bericht des LLNL, 2005.
- Rincón Ortiz und Kollegen, Oxyanionen als Inhibitoren der chloridinduzierten Spaltkorrosion von Alloy 22, 2013, CNEA-Archiv.
- Summers und Kollegen, thermische Alterung von GTAW-Schweißnähten aus Alloy N06022, Tagungsbeitrag von 2002; öffentliche Zusammenfassung.
- Yan und Kollegen, Laser-Pulverbettfusion und Nachbearbeitung von Alloy 22, Additive Manufacturing, 2022.
- Paul Crook, Korrosionsbeständige Nickellegierungen, Teil 3, technischer Artikel der ASM, 2009; Autor bei Haynes tätig.
- Li und Kollegen, C22 in geschmolzenem Chloridsalz, Vorabveröffentlichung von 2026, nicht peer-reviewt.
So wurde dieser C22-Leitfaden erstellt
Cherry hat diesen Hastelloy-C22-Leitfaden für TiAlloy anhand von Herstellerdaten, öffentlichen Normenanwendungsbereichen und Originalforschung erstellt. Das Eigenschaftsverzeichnis und die Expositionsmatrix ordnen diese Quellen für Werkstoffgespräche; sie enthalten keine vertraulichen Laborergebnisse von TiAlloy. Beobachtungen der Hersteller sind weiterhin ihren Urhebern zugeordnet. Unser TiAlloy-Unternehmensprofil erläutert das Unternehmen und sein Herstellerwerks- und Liefernetzwerk.