TiAlloyへお問い合わせ

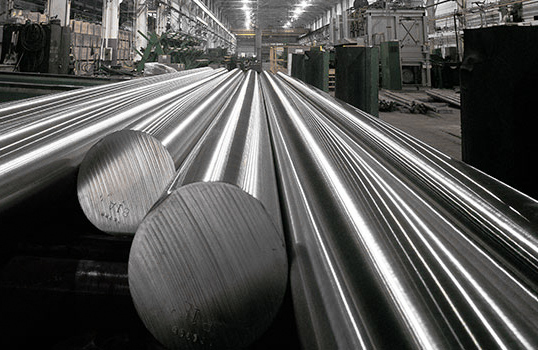
ステンレス鋼棒材の製品形態
機械加工・産業用供給向けステンレス鋼棒材の形態
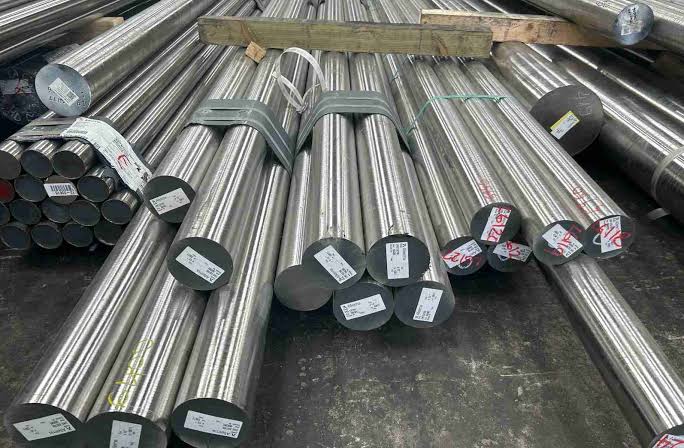
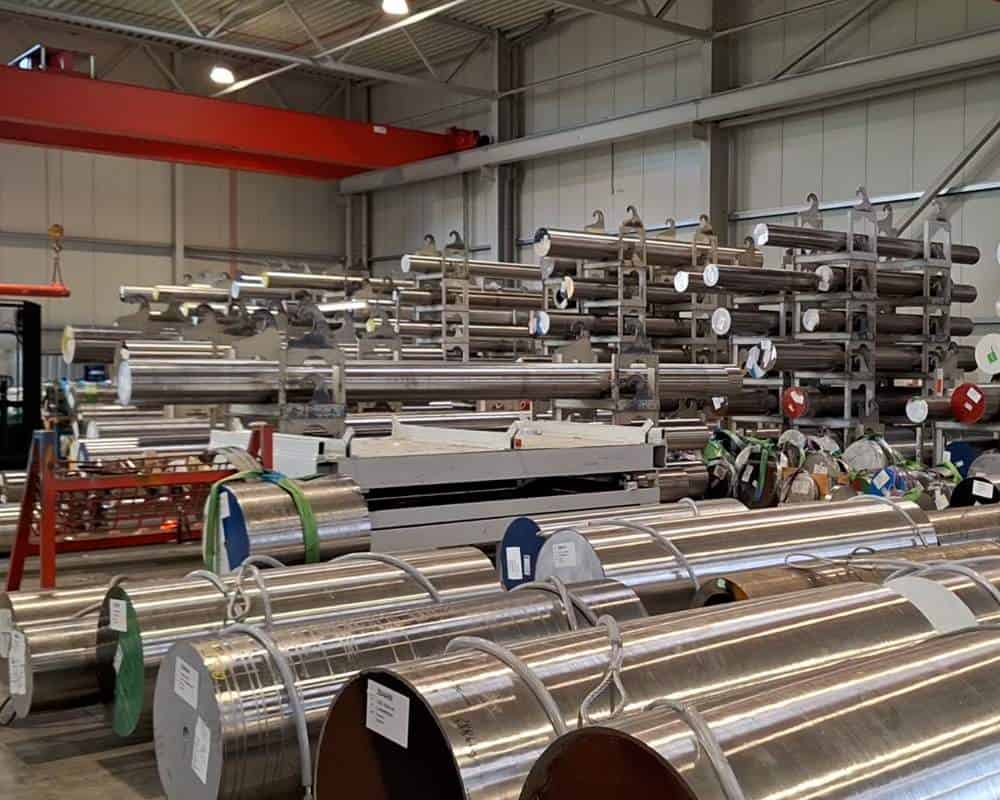
TiAlloyでは、機械加工や部品製造で一般的に指定される直棒材を供給しています。主な製品形態は丸棒で、完成部品の形状に平面やレンチ掛け面が必要な場合は、角棒や六角棒もご用意できます。
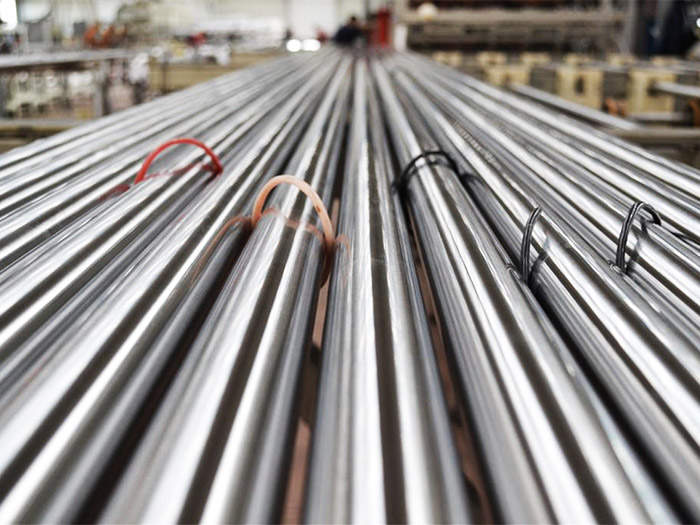
丸棒
主な棒材形態
機械加工・部品製造向け丸棒
直径 Ø × 長さ · 熱間仕上げ · 鍛造 · 冷間仕上げ · ピーリング · 旋削 · 研削
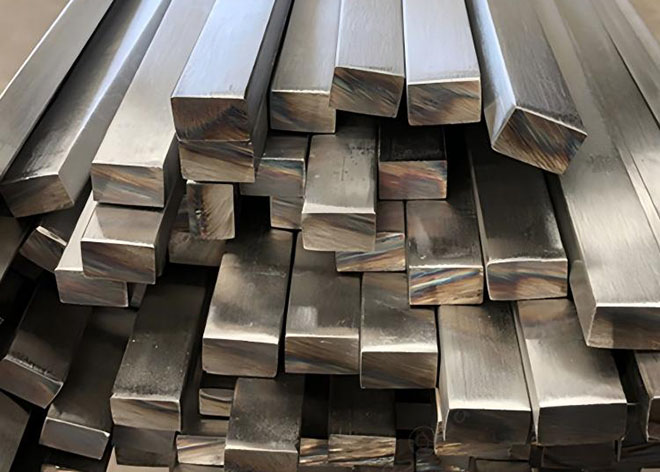
角棒
辺 × 辺 × 長さ
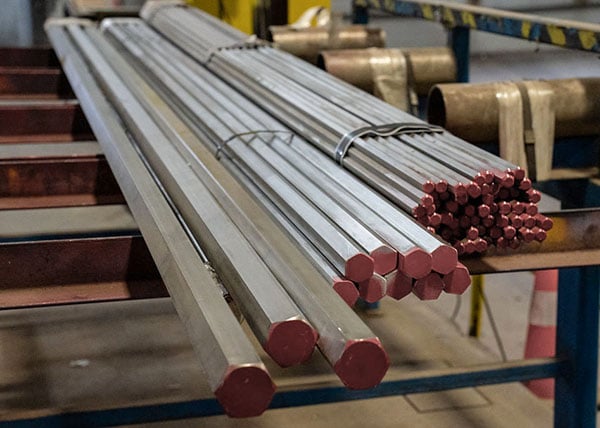
六角棒
対辺寸法 × 長さ
ピーリング / 旋削 / 研削棒材
仕上げ状態はRFQに基づき確認します
定尺切断・棒材素材
注文内容に基づき長さと数量を確認します
その他の棒材供給形態
鋸切断品、切断ブランク、図面に基づく加工前素材は、ご指定のステンレス鋼材料グレード、棒材断面、寸法、状態、数量とあわせて確認できます。
注文時の指定事項
丸棒は直径と長さ、角棒は辺の寸法と長さ、六角棒は対辺寸法と長さを指定してください。材料グレード、適用規格、状態、許容差、数量は、ご注文の要求事項に基づき確認します。
棒材・ロッドの用語
「ステンレス鋼ロッド」は、商取引上、ステンレス鋼丸棒を指す言葉としてよく使われます。線材は別の半製品と製造方法に該当するため、必要な材料が線材の場合は、丸棒と区別して明記してください。
ステンレス鋼棒材の材料グレード
産業用注文向けステンレス鋼棒材の材料グレード
TiAlloyでは、オーステナイト系、マルテンサイト系、析出硬化系、二相系および高合金系のステンレス鋼について、丸棒、角棒、六角棒を供給しています。
材料グレードの供給可否は、棒材形態、製品規格、寸法、状態、数量に基づき確認します。材料グレードが掲載されていても、常時在庫があることを示すものではありません。
304 / 304L
UNS S30400 / S30403
316 / 316L
UNS S31600 / S31603
17-4PH
UNS S17400
2205
UNS S32205 / S31803
2507
UNS S32750
合金系統から探す
オーステナイト系ステンレス鋼棒材
ステンレス鋼棒材に関する問い合わせの多くを、オーステナイト系材料グレードが占めています。選定では通常、製品規格、腐食環境、加工方法、完成部品の要求事項を考慮します。
選定時の考慮事項
303は、被削性が重要な場合によく検討されます。304/304Lと316/316Lは幅広い一般産業用棒材のニーズに対応します。321や347などの安定化鋼種は、設計や適用される要求事項で指定される場合に選定されます。
見積り前の確認事項
正確な材料グレードまたはUNS、丸棒・角棒・六角棒の別、適用する棒材規格、仕上がり寸法、長さ、納入状態、必要数量を明記してください。必要に応じて許容差と検査要求事項も追加してください。
RFQの推奨記載順:
材料グレード / UNS
棒材形態
寸法
長さ
状態
数量
二相系・スーパー二相ステンレス鋼棒材
二相ステンレス鋼棒材は、使用環境またはプロジェクト仕様で二相合金系と強度・耐食性能の両立が求められる場合に指定されます。
選定条件
二相系およびスーパー二相ステンレス鋼の材料グレードは、従来のオーステナイト系材料グレードの上位材として一律に扱わず、明確な使用環境とプロジェクトの要求事項に照らして選定します。
見積り前の確認事項
正確なUNSに加え、棒材形態、適用規格、寸法、状態、必要な検査範囲、プロジェクト固有の文書類の要求事項を明記してください。
有効なRFQの手順:
UNS
棒材形態
規格
寸法
状態
検査
析出硬化系ステンレス鋼棒材
析出硬化系ステンレス鋼は、強度や納入状態、熱処理状態が部品の要求事項で重要となる場合によく指定されます。
17-4PH
S17400
15-5PH
S15500
13-8Mo
S13800
選定条件
PH系材料グレードは、完成部品にステンレス鋼の耐食性、強度、熱処理への応答性の明確な組み合わせが求められる場合によく指定されます。
見積り前の確認事項
材料グレードまたはUNSとともに、必要な納入状態または熱処理状態を明記してください。機械的要求事項は、適用規格と発注時の状態に照らして確認してください。
有効なRFQの手順:
材料グレード / UNS
状態
棒材形態
寸法
数量
マルテンサイト系ステンレス鋼棒材
マルテンサイト系ステンレス鋼棒材は、硬さ、強度、耐摩耗性、熱処理への応答性が完成品の要求事項に含まれる部品向けに、よく検討されます。
410
S41000
416
S41600
420
S42000
431
S43100
440C
S44004
選定条件
マルテンサイト系の各材料グレードは、熱処理や完成品の硬さ要求に対する応答が異なります。材料グレード名だけで、必要な材料状態の代わりとすることはできません。
見積り前の確認事項
問い合わせ時に、材料グレード、規格、納入状態、寸法、必要な硬さまたは後工程の熱処理要求事項を指定してください。
有効なRFQの手順:
材料グレード
規格
状態
寸法
硬さの要求事項
特殊・高合金ステンレス鋼棒材
従来の304系や316系のステンレス鋼を超える合金系が必要な場合、特殊鋼の棒材が検討されます。
904L
N08904
S31254
UNS S31254
XM-19
S20910
選定条件
高合金ステンレス鋼棒材は、商品名だけで選定するのではなく、明確な使用環境、材料要求事項、プロジェクト仕様に基づいて指定します。
見積り前の確認事項
見積りを比較する前に、正確なUNS、棒材断面、規格、寸法、納入状態、数量、必要な試験範囲を確認してください。
有効なRFQの手順:
UNS
規格
棒材形態
寸法
試験
材料グレードは合金を特定するものであり、棒材の注文内容すべてを定めるものではありません。
材料グレードまたはUNSを確認したら、次に調達上の確認事項となるのは、適用する棒材規格、寸法、許容差、納入状態、検査範囲です。
材料グレード / UNS
→ 棒材形態
→ 規格
→ 寸法・許容差
→ 状態
→ 検査
ステンレス鋼棒材の規格
ステンレス鋼棒材のASTM・EN規格
製品規格は、ステンレス鋼の材料グレード、棒材形態、発注時の状態とあわせて確認します。用途や合金系統によって、適用する規格が異なる場合があります。
丸棒、角棒、六角棒を含むステンレス鋼の棒材および形材に一般的に適用されるASTM規格。
ボイラーおよび圧力容器の製作に用いるステンレス鋼棒材および形材。
快削ステンレス鋼の材料グレードおよび製品形態に適用される規格。
時効硬化型ステンレス鋼の棒材および形材に適用され、状態が重要となるPH系材料グレードも含まれます。
適用するステンレス鋼棒材の製品規格とあわせて用いられる一般要求事項。
一般用途のステンレス鋼棒材、ロッド、形材、ブライト製品に関する技術的納入条件。
注文時の指定事項
材料グレードまたはUNS / ENの記号、適用する製品規格、丸棒 / 角棒 / 六角棒の形態、寸法、状態、数量を明記してください。図面やプロジェクト仕様ですでに規格が指定されている場合は、その要求事項をRFQに記載してください。
規格選定ツールステンレス鋼棒材の寸法
寸法、許容差、長さ
棒材寸法は、寸法要求事項の一部にすぎません。機械加工素材を出荷する前に、注文する断面形状、製造状態、寸法許容差、真直度、必要な長さをあわせて定めてください。
丸棒
丸棒 Ø
直径 × 長さ
角棒
角棒
辺 × 辺 × 長さ
六角棒
六角棒
対辺寸法 × 長さ
長さの要求事項
ミル任意長、定尺、定尺切断の要求は、寸法、材料グレード、状態、許容差、数量に基づき確認します。
ASTM A484の寸法許容差参考値
以下のメートル値は、公表されているASTM A484のインチ基準の棒材許容差を換算したものです。最終的な受入れには、適用する規格の版と発注時の状態を確認してください。
丸棒
| 直径 | 許容差 |
|---|---|
| < 7.94 mm | ±0.025 mm |
| 7.94 – <12.70 mm | ±0.038 mm |
| 12.70 – <25.40 mm | ±0.051 mm |
| 25.40 – <38.10 mm | ±0.064 mm |
| 38.10 – 82.55 mm | ±0.076 mm |
| >82.55 – 114.30 mm | ±0.127 mm |
| >114.30 – 152.40 mm | ±0.203 mm |
角棒・六角棒
| 断面寸法 | 許容差 |
|---|---|
| < 7.94 mm | +0 / −0.051 mm |
| >7.94 – <12.70 mm | +0 / −0.076 mm |
| 12.70 – 25.40 mm | +0 / −0.102 mm |
| >25.40 – 50.80 mm | +0 / −0.152 mm |
| >50.80 – 76.20 mm | +0 / −0.203 mm |
| >76.20 mm | +0 / −0.254 mm |
丸棒
| 直径 | 寸法公差。 | 真円度の許容差 |
|---|---|---|
| >50.8 – 63.5 mm | +0.794 / −0 | 0.584 mm |
| >63.5 – 88.9 mm | +1.191 / −0 | 0.889 mm |
| >88.9 – 114.3 mm | +1.588 / −0 | 1.168 mm |
| >114.3 – 139.7 mm | +1.984 / −0 | 1.473 mm |
| >139.7 – 165.1 mm | +3.175 / −0 | 1.778 mm |
| >165.1 – 203.2 mm | +3.969 / −0 | 2.159 mm |
| >203.2 – 304.8 mm | +4.763 / −0 | 2.388 mm |
許容差は状態によって異なります
冷間仕上げ、センタレス研削、ピーリング、旋削、熱間仕上げの棒材では、寸法許容差の基準がそれぞれ異なる場合があります。そのため、仕上がり直径を厳しく指定する場合は、呼び寸法だけから判断せず、必要な表面状態とあわせて明記してください。
上記の値は、購入時の比較に用いるASTM A484の参考値であり、TiAlloyの全在庫に適用される保証値ではありません。最終的な寸法の受入れは、適用規格の版、発注した製品状態、合意した発注書に従います。
ステンレス鋼棒材の加工
切断、ピーリング、旋削、研削、機械加工
ステンレス鋼棒材は、選定した材料グレード、寸法、発注時の状態に、定尺切断、表面除去、寸法仕上げを組み合わせることで、必要な機械加工開始状態に近づけて供給できます。
切断
ピーリング
旋削
研削
機械加工
すべての注文で全工程が必要になるわけではありません。ステンレス鋼棒材の注文すべてに同じ順序を適用するのではなく、完成寸法、加工代、必要な表面、許容差、図面に応じて加工方法を決めてください。
切断ブランク
全長の棒材は、定尺品、鋸切断ブランク、図面に基づく加工前の長さで供給できるか確認できます。切断長さと必要な長さ許容差を明記してください。
ピーリング・旋削
機械加工開始時の直径を整えるため、棒材表面から材料を除去します。加工前の寸法と仕上がり時の加工代を、加工開始前に定めてください。
研削
より厳密な直径管理や表面状態が必要な場合、研削を選択できます。許容差、真直度、表面の要求事項は、それぞれ別途指定してください。
機械加工済み素材
後工程を減らすために受入れ材料を最終部品に近づける場合、面取り、端部加工、機械加工済みブランクなど、図面に基づく前加工を検討できます。
図面がある場合は、完成部品の仕様を起点に検討してください。
図面、完成寸法、必要数量、重要な加工代をお送りください。不要な素材加工代を含めて見積もるのではなく、完成部品に照らして加工前の棒材を検討できます。
仕上がり寸法
加工代
数量
重要な許容差
加工範囲
加工の可否は、問い合わせで指定された材料グレード、加工前寸法、状態、仕上がり寸法、数量、図面の範囲に応じて確認します。
状態・表面仕上げ
ステンレス鋼棒材の状態・表面仕上げ
納入状態と表面仕上げは、注文時に個別に指定する要求事項です。どちらも材料グレード、寸法、許容差、後工程の機械加工要求とあわせて確認してください。
注文時に決める2つの項目
納入状態は、供給する材料の状態を示します。表面仕上げは、外表面をどのような状態で残したか、または機械加工したかを示します。
納入状態
材料グレードと適用規格に基づいて確認してください。
熱間仕上げ
必要な寸法・表面状態が許容される場合に適用する熱間加工棒材。
冷間仕上げ
寸法管理または表面状態を改善するための追加加工。
固溶化熱処理
ステンレス鋼の材料グレードと適用製品規格で要求される場合に適用します。
材料グレード別の状態
PH系およびマルテンサイト系の材料グレードでは、指定された熱処理状態が必要となる場合があります。
表面仕上げ
許容差、加工代、部品の要求事項に基づいて選定してください。
仕上げまま
適用される製造方法による表面状態を維持します。
ピーリング / 旋削
後工程の機械加工前に、材料表面を機械的に除去します。
研削
より厳密な直径管理や滑らかな表面が指定される場合に適用します。
研磨
「研磨済み」とだけ指定せず、外観または粗さを定めてください。
表面粗さ
「研削」や「研磨」だけでは、特定のRa値が自動的に定まるわけではありません。完成部品に重要な場合は、必要な粗さを明記してください。
状態と表面仕上げは分けて指定してください。
材料グレード / UNS
規格
寸法・許容差
状態
表面仕上げ
数量
機械的・技術的な選定
完成品の要求事項に基づくステンレス鋼棒材の選定
ステンレス鋼棒材は、材料グレード名だけでなく、部品に必要な性能、機械加工方法、適用規格に基づいて選定してください。
強度・硬さ
必要な耐力(降伏強さ)、引張強さ、硬さを、適用する製品規格と発注時の状態に照らして比較してください。機械的特性は、材料グレード、熱処理、冷間加工によって変化します。
購入時の確認事項
必要な特性 + 状態
機械加工方法
機械加工量、切断方法、仕上がり直径、許容差を踏まえ、熱間仕上げ、ピーリング、旋削、冷間仕上げ、研削のどの棒材が加工前素材として適しているかを判断します。
購買時の確認事項
加工代 + 表面仕上げ
熱処理への応答性
オーステナイト系、マルテンサイト系、析出硬化系のステンレス鋼は、熱処理への応答がそれぞれ異なります。所定の強度または硬さが必要な場合は、その状態を材料グレードおよび規格とあわせて指定してください。
購買時の確認事項
納入状態 / 熱処理状態
使用環境
腐食への曝露、温度、荷重、加工条件をあわせて検討してください。関連する使用環境の情報がない場合、ある環境に適した材料グレードが別の環境にも適していると判断することはできません。
購買時の確認事項
媒体 + 温度 + 使用環境
選定手順
完成部品
使用環境の要求事項
機械的要求事項
材料グレード / UNS
規格
状態
棒材寸法
ステンレス鋼棒材の用途
機械加工部品・加工品向けステンレス鋼棒材
ステンレス鋼棒材は、シャフト、バルブ部品、締結部品、ピン、ローラーなどの設計部品へ、機械加工、ねじ切り、鍛造、製作によって加工されます。最終的な材料グレードと供給状態は、図面、機械的要求事項、腐食環境、適用する製品規格に基づいて選定してください。
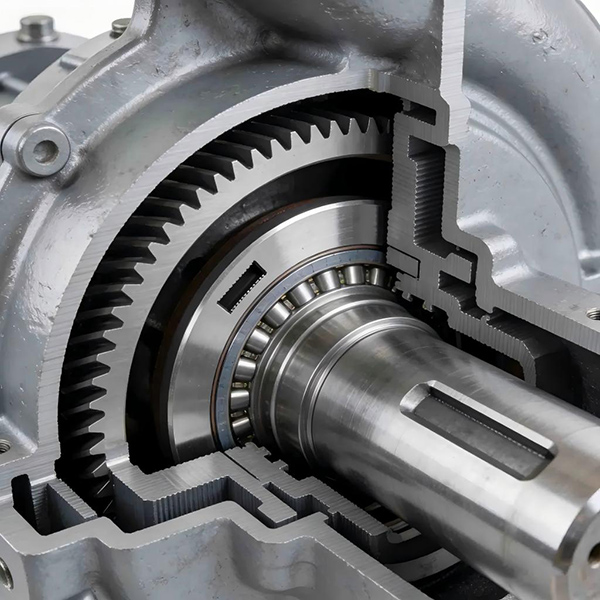 01 / シャフト
ポンプシャフト
代表的な部品
丸棒を機械加工して製造するポンプシャフト、駆動シャフト、ローターシャフトなどの回転部品。
選定の重点事項
強度、腐食環境、真直度、加工代、直径許容差、最終的な表面状態。
主な材料グレード系統
316L · 410 · 420 · 17-4PH · 二相ステンレス鋼 2205
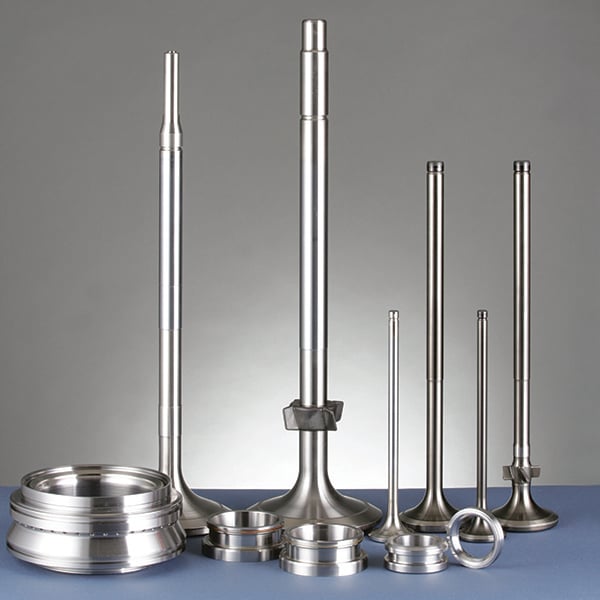 02 / バルブ
バルブステム・スピンドル
代表的な部品
バルブステム、スピンドル、アクチュエータロッド、バルブトリム、精密機械加工バルブ部品。
選定のポイント
機械的強度、腐食環境、かじりや摩耗の条件、熱処理、機械加工公差。
代表的な材種群
316 / 316L · 410 · 17-4PH · 2205 · 2507
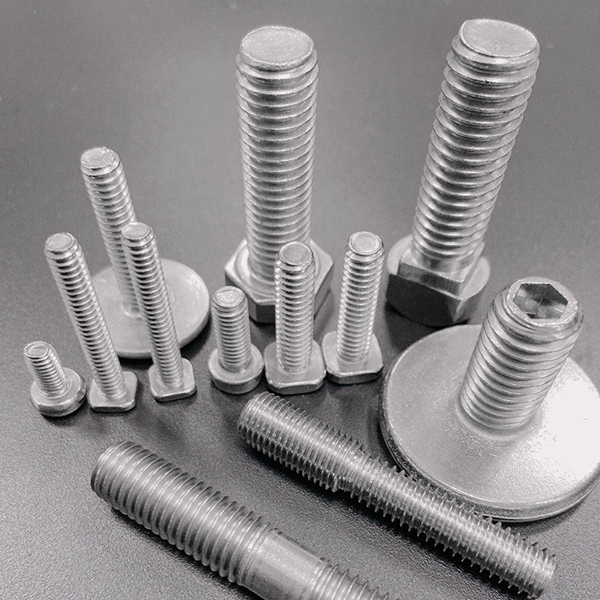 03 / 締結部品
締結部品・ねじ部品
代表的な部品
ボルト、スタッド、ねじ付き棒材、タイロッド、ナット、特注機械加工締結部品。
選定のポイント
締結部品の仕様、機械的強度、ねじの要求事項、腐食環境、認証。
代表的な材種群
304 · 316 · 321 · 17-4PH · 二相ステンレス鋼 2205
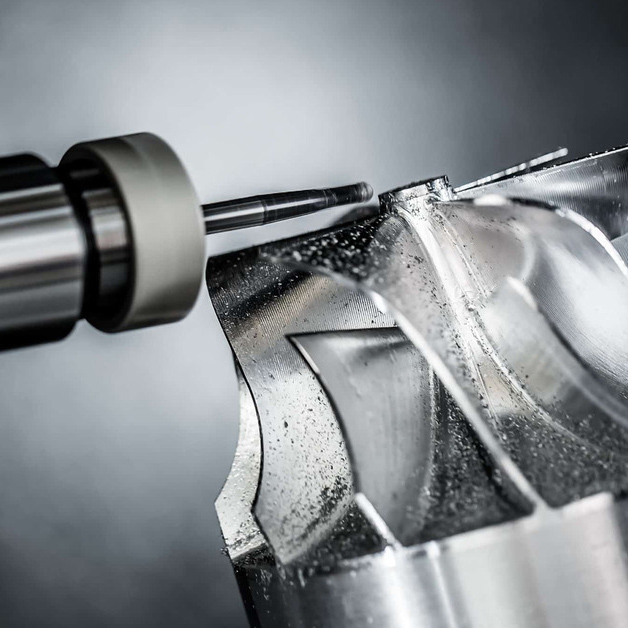 04 / CNC加工
CNC機械加工部品
代表的な部品
ピン、ブッシュ、スリーブ、コネクター、カラー、アダプター、精密旋削・フライス加工部品。
選定のポイント
被削性、寸法公差、真直度、表面品質、機械加工代、最終特性。
代表的な材種群
303 · 304 / 304L · 316 / 316L · 17-4PH
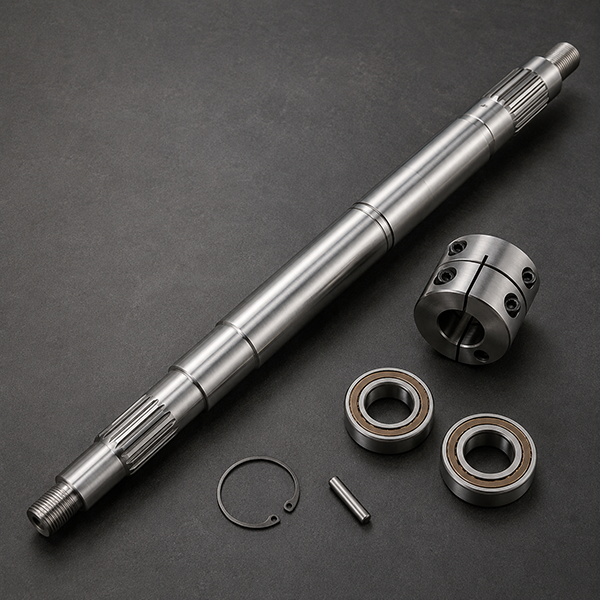 05 / 船舶
船舶用シャフト・金具
代表的な部品
船舶用シャフト、ピン、カップリング、ねじ部品、耐食性を備えた機械用金具。
選定のポイント
塩化物イオンへの曝露、浸漬または飛沫帯、すきま環境、荷重、表面仕上げ、保守環境。
代表的な材種群
316L · 2205 · 2507 · 17-4PH
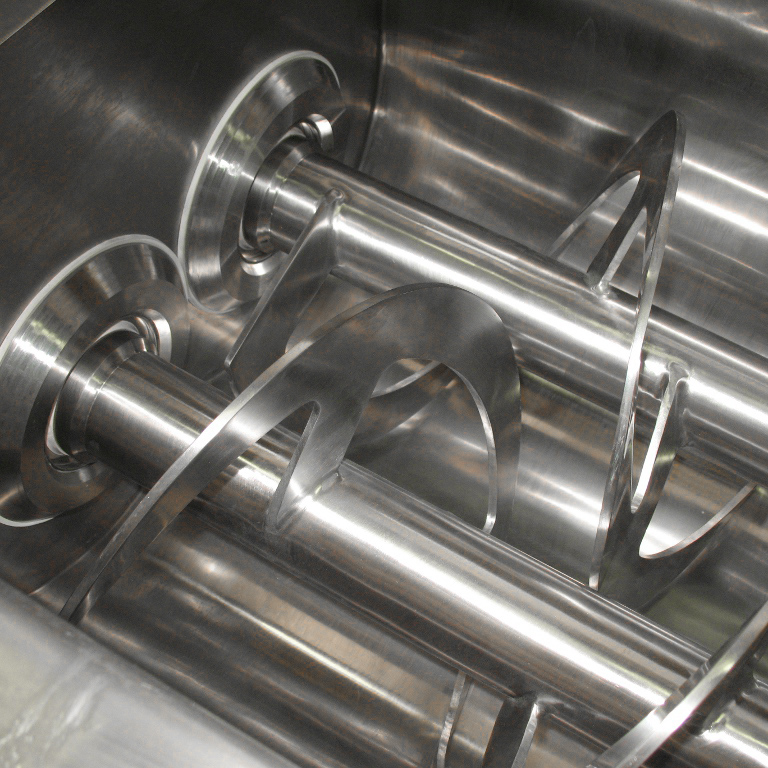 06 / 衛生設備
食品・医薬品向け部品
代表的な部品
衛生的な加工設備向けのミキサーシャフト、ローラー、ピン、ガイド、機械加工部品。
選定のポイント
表面仕上げ、洗浄性、耐食性、加工方法、トレーサビリティ、設備仕様。
代表的な材種群
304 / 304L · 316 / 316L
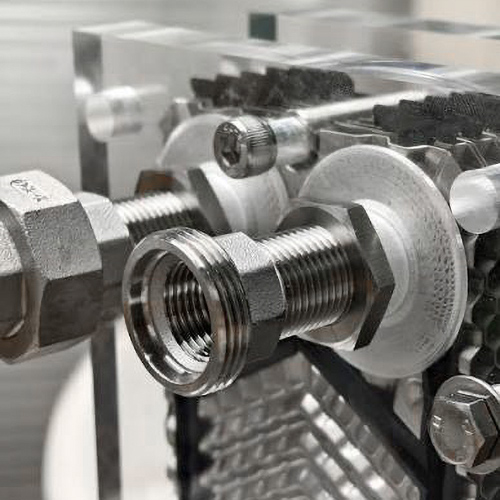 07 / プロセス設備
熱交換器・プロセス設備用金具
代表的な部品
プロセス設備周辺で使用されるタイロッド、サポートロッド、シャフト、締結部品、ピン、機械加工金具。
選定のポイント
プロセス流体、運転温度、塩化物イオンへの曝露、加工方法、規格要求、検査範囲。
代表的な材種群
304L · 316L · 321 · 2205 · 2507
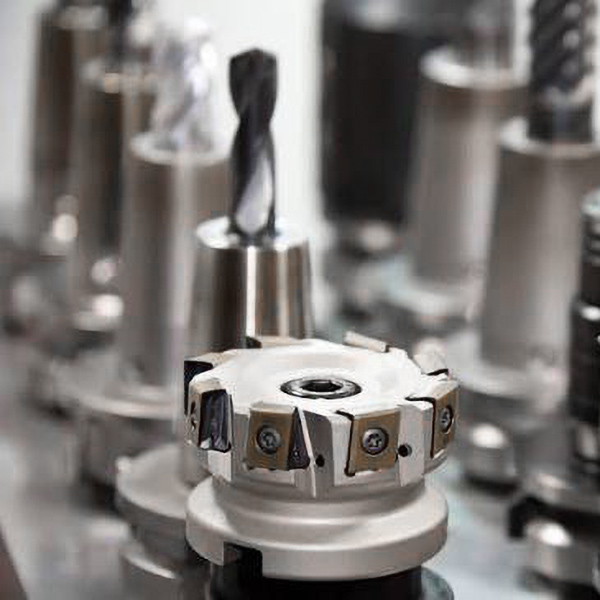 08 / 産業用途
ピン、ローラー、産業用治具
代表的な部品
ガイドピン、ローラー、位置決めシャフト、機械治具、摩耗部品、精密金具。
選定のポイント
荷重、摩耗、目標硬さ、機械加工代、寸法公差、材料状態、表面要求。
代表的な材種群
303 · 304 · 316 · 410 · 420 · 17-4PH
検査・試験
出荷承認前のステンレス鋼棒材検査
検査範囲は、材料グレード、製品規格、寸法、プロジェクト要求事項に応じて定めます。追加試験は見積り前に内容を決定し、必要な方法、検査範囲、受入れ基準、報告書を注文内容に合わせて調整します。
出荷承認前の確認
注文時に定めた材料と寸法に納入品が一致することを、基本的な注文確認で検証します。指定または該当する場合は、材料識別検査や非破壊検査を追加します。
外観・寸法
棒材の形状、直径または断面寸法、長さ、表面状態、合意済みの寸法要求事項を注文内容と照合します。
検査範囲
出荷承認前の注文確認
材料識別/PMI
指定がある場合、PMIにより合金の識別確認を補完できます。材料のトレーサビリティを補強しますが、材料証明書に記載される製造時の溶解分析に代わるものではありません。
適用範囲
指定がある場合
機械的特性/硬さ
引張、耐力(降伏強さ)、伸び、硬さの要求事項を、適用される製品規格および注文された熱処理または納入状態に照らして確認します。
適用範囲
規格/発注書に従う
超音波探傷試験
内部健全性の検査が必要な場合、UTを手配できます。方法、適用規格、検査範囲、受入れ基準をRFQに明記してください。
適用範囲
指定がある場合
表面非破壊検査/立会い
表面に開口する指示模様の検出にはPTを指定できます。MPIは適切な強磁性材料グレードに限り適用できます。要望に応じて、第三者検査または立会いを調整できます。
適用範囲
該当する場合/要望に応じて
プロジェクト固有の追加試験
粒界腐食試験、追加の硬さ確認、その他のプロジェクト固有の検査は、適用される材料規格、発注書、または合意済みの検査計画で必要とされる場合に調整できます。
実用的な検査要求事項には、次の内容を定めます。
試験方法
適用規格
検査範囲
受入れ基準
立会い/ホールドポイント
必要な報告書
MTC、EN 10204認証、溶解番号のトレーサビリティ、最終的な文書一式は、注文の文書作成段階で別途取り扱います。
文書一式チェッカー →ステンレス鋼棒材の輸出供給
梱包・表示・輸出供給
梱包は、ステンレス鋼棒材そのものに合わせて定めます。断面寸法と長さ、表面状態、束の重量、識別要求事項、輸送経路、仕向地を考慮します。納入時の状態を保護しながら、受領時に材料と輸送書類を容易に照合できるようにすることが目的です。
表面・輸送時の保護
棒材の表面仕上げ、長さ、取扱経路、受領時に必要な状態に応じて保護方法を選定します。
結束・包装・ケースの要求事項
棒材の寸法、数量、出荷範囲に応じて、束の形態と追加梱包を確認します。
材料識別情報を見える状態に保つ
必要な材料グレード、寸法、溶解番号またはロット(製造ロット)、発注書、品目参照情報を受領担当者が確認できる状態にします。
棒材の表示例
棒材/束の識別
材料
材料グレード/寸法
トレーサビリティ
溶解/ロット識別番号
注文
発注書/品目
梱包の基準
図は情報の関係を示すもので、すべてに共通する梱包方法を示すものではありません。個々の表示、束のタグ、保護包装、ケースなどの梱包措置は、注文された棒材、表面仕上げ、仕向地、合意済みの要求事項に応じて適用します。
書類は材料と仕向地の要求事項に従います。
出荷計画の前に、必要な梱包、表示、仕向地、出荷書類の範囲を確認してください。原産地、木材梱包、プロジェクト関連の追加書類は、注文で必要とされ合意された場合に含めます。
商業送り状
梱包明細書
合意済みの材料書類
必要な場合の原産地証明書
仕向地固有の書類
ステンレス鋼棒材の商業供給
在庫状況、最小注文数量、調達リードタイム、商業供給
商取引条件は、ウェブサイト上の固定値としてではなく、実際のステンレス鋼棒材の引き合いに基づいて確認します。材料グレード、棒材の形状、寸法、材料状態、数量、加工、検査、仕向地によって、実際の供給方法は変わります。
01
在庫状況
引き合い内容に基づいて確認
在庫状況は、要求される材料グレード、棒材の形状、規格、寸法、材料状態、数量、文書の範囲に基づいて確認します。供給方法が確保できる場合でも、すべてのステンレス鋼の材料グレードと寸法を倉庫在庫として保有しているとは限りません。
在庫材による供給
取り寄せ対応
受注生産による供給
02
最小注文数量/試作数量
注文ごとに確認
すべてのステンレス鋼棒材に共通する、ページ全体で一律の最小注文数量はありません。最小注文数量は、材料グレード、寸法、材料状態、加工方法、供給元によって異なります。現実的に対応できる場合は試作数量や少量にも対応可能か検討し、実現可能な数量を見積書に明記します。
材料グレード
寸法
材料状態
加工
数量
03
調達リードタイム
供給状況の確認後に見積り
調達リードタイムは、材料の供給方法、加工、検査、梱包の要求事項を確認した後に見積もります。在庫材の供給、追加加工、受注生産では納期が異なるため、一般的なウェブサイト上の目安を生産納期として提示することはありません。
材料の供給方法
加工
検査
梱包
04
取引条件
見積書/プロフォーマインボイスに明記
支払条件、見積通貨、指定Incoterm、指定納入地は、注文範囲とともに確認し、見積書またはプロフォーマインボイスに明記します。プロジェクト固有の梱包、検査、書類、納入に関する要求事項は、取引条件の確定前に提示してください。
通貨
支払条件
Incoterm
指定納入地
RFQ
供給確認に必要な情報
必要事項をそろえて引き合いをいただくと、より有用な見積りを提示できます。材料識別情報、製品形状、適用規格、寸法、数量、必要な材料状態、検査または認証の範囲、納入先、希望納期をお知らせください。
材料グレード/UNS
/
棒材の形状
/
規格
/
寸法・長さ
/
数量
/
材料状態
/
試験・書類
/
仕向地
棒材/ロッド
要求事項を、比較可能な棒材の見積りにつなげます。
Bar RFQ Passportを使って、技術面と商取引面の詳細を整理してから送信するか、要求事項がすでに明確な場合は営業に直接お問い合わせください。
材料名を実際に発注できる仕様にする
提出仕様
規格、材料グレード、形状、材料状態、寸法、検査範囲、文書類、数量、梱包、納入先をお知らせください。
技術確認
見積りを比較可能なものとして検討する前に確認すべき、技術面の不足事項をご連絡します。
ステンレス鋼棒材・ロッドに関するよくある質問
以下の調達に関する回答は、技術者や購入担当者が初期検討を進める際に役立つ情報です。すべての産業用途に一つの材料グレード、在庫状態、証明書の方法が適することを示すものではありません。最終的な規格、加工、検査、納入範囲はTiAlloyの見積書に記載します。
ステンレス鋼棒材の見積り依頼には、どのような情報が必要ですか?
製品規格と改訂版、材料グレード、形状、材料状態、寸法、公差、長さ、表面仕上げ、数量、検査と書類の種類、表示・梱包、納入先を明記してください。シャフト、治具、圧力部品、精密部品で機能上の指示がある場合は、図面または購入仕様書を添付してください。
ステンレス鋼の棒材(ロッド)は、直棒や線材用ロッドと同じ製品ですか?
「ロッド」は直線状の丸棒材を指す口語表現として使われることがありますが、線材用ロッドは主に線材製造に用いる別の半製品です。「ロッド」という語だけに頼らず、直線状かコイル状かを示し、適用される製品規格を指定してください。
304と316のステンレス鋼棒材を、購入者はどのように比較すべきですか?
実際の化学環境、温度、すきまの状態、加工、洗浄、荷重、規格要求事項から検討します。304も316もあらゆる条件で最適とは限らず、BSSAは、316であってもあらゆる海水環境で耐食性が保証されるわけではないと明確に注意を促しています。
溶解ロットと材料証明書が重要なのはなぜですか?
選択した検査・文書の方法と表示システムによって情報の紐付けが可能な場合、納入された金属材料と注文時の試験証拠資料を関連付けられます。必要な書類の種類と溶解/ロットの紐付け要件を指定してください。すべての証明書や品質マネジメント認証が、納入ロットを証明するとは限りません。
棒材は切断、皮むき、研削、研磨、機械加工を施して供給できますか?
TiAlloyが公表する設備範囲には、切断、皮むき、センタレス研削、研磨、熱処理、CNC加工が含まれます。個別のステンレス鋼丸棒について、寸法、材料状態、精密公差、数量に応じて対応可能な製造方法を技術確認時に確認する必要があります。
発注書には、どの製品規格と改訂版を指定すべきですか?
製品形状と使用条件に応じて、一般ステンレス鋼棒材、圧力容器用、快削棒材、析出硬化棒材、その他のプロジェクト仕様から適切な方法を選んでください。「ミル規格」とだけ記載せず、現行の改訂版、メートル法またはインチ法、材料グレード、材料状態、追加試験を指定してください。
在庫状況、調達リードタイム、仕向地に関する条件はどのように確認しますか?
TiAlloyは、見積り前に材料グレード、形状、寸法、材料状態、加工、数量、試験範囲、梱包、出荷スケジュールを確認します。輸入者は、仕向地の現行の原産地、分類、許可、関税、貿易救済措置、現地書類の要件を別途確認してください。
輸出、原産地、梱包、出荷について、どのような情報を指定すべきですか?
荷受人と仕向地、表示言語、個体・束の識別方法、梱包保護、書類一覧、原産地情報、輸入者または通関業者の指示を明記してください。取扱いによって表面状態や真直度が損なわれる可能性がある場合は、「標準輸出梱包」とせず、必要な保護方法と受入れ方法を注文書に記載してください。