Kontaktieren Sie TiAlloy


Die ASTM-B265-Norm für Titanplatten gilt für geglühte Flachprodukte aus Titan. TiAlloy führt Platten mit Dicken von 3–60 mm. Geben Sie bei einer Plattenbestellung die Güte, Ausgabe, Abmessungen und Prüfanforderungen an. Ermitteln Sie, wie viel Material zur Fertigung des Fertigteils benötigt wird.
Eine Platte kann die Dickentoleranz des Herstellerwerks einhalten und trotzdem zu wenig Material für die Bearbeitung beider Seiten aufweisen. Wird Material mit Nenndicke gemäß Fertigteilzeichnung bestellt, entsteht dieses Problem bereits vor dem ersten Schnitt. Entscheidend ist der Unterschied zwischen zulässigem Liefermaterial und einem Rohling, der sich auf die geforderte Geometrie fertigbearbeiten lässt.
Kurzinfos
- Produktform: geglühtes Band, Blech und Platte.
- Geprüfte Ausgabe: ASTM B265-25, gültig am 11. November 2026.
- Wichtige Unterscheidung bei der Bestellung: Dickentoleranz des Herstellerwerks, Bearbeitungszugabe und Toleranz des Fertigteils sind separate Anforderungen.
Geltungsbereich von ASTM B265 und Plattenspezifikation
ASTM B265 gilt für geglühtes Titanband, -blech und -platten aus Titan und Titanlegierungen. Die Spezifikation legt die Anforderungen an das gelieferte Material fest. Ein Fertigteil muss außerdem die Anforderungen seiner Zeichnung erfüllen. Geben Sie bei der Bestellung Produktform, Güte, Ausgabe und Werkstoffzustand an, auch wenn das Material als „Industrie-Titan“ bezeichnet wird. Die Spezifikation gilt für Flachprodukte. Bei einer Plattenbestellung muss die Produktform Platte auch bei der Prüfung eindeutig angegeben bleiben. Titanband ist nur dann anzugeben, wenn Band geliefert wird.
Die ASTM-B265-25-Spezifikation mit dem Titel Standard Specification for Titanium and Titanium Alloy Strip, Sheet and Plate führt neben Titanlegierungen auch Reintitangüten auf. „Geglüht“ bezeichnet einen Werkstoffzustand. Daher sollte ein Angebot für einen anderen wärmebehandelten Zustand anhand der Zeichnung geprüft werden. Ein Festigkeitswert für einen anderen Wärmebehandlungszustand ist keine geeignete Grundlage, um die angebotene Platte anzunehmen.
„Die in Zoll-Pfund-Einheiten angegebenen Werte gelten als Normwerte.“
In einer Bestellung können metrische Abmessungen angegeben sein. Die Norm behandelt ihre mathematischen Umrechnungen in SI-Einheiten als informativ. Nach dieser Regel gelten umgerechnete SI-Werte nicht als Normwerte. Legen Sie den maßgeblichen Wert und die Umrechnungsgenauigkeit in der Prüfanweisung fest.
Benötigt ein Einkaufsteam beispielsweise einen Plattenrohling für einen Wärmetauscher, muss im Angebot die Produktform Platte angegeben sein, auch wenn die fertige Baugruppe außerdem Stäbe oder Rohre enthält. Unser umfassenderer Einkaufsleitfaden für Platten und Bleche behandelt die Beschaffung; dieser Artikel konzentriert sich auf die Abnahme von Platten und deren Bearbeitung.
Titanwerkstoffgüte und geglühten Zustand auswählen
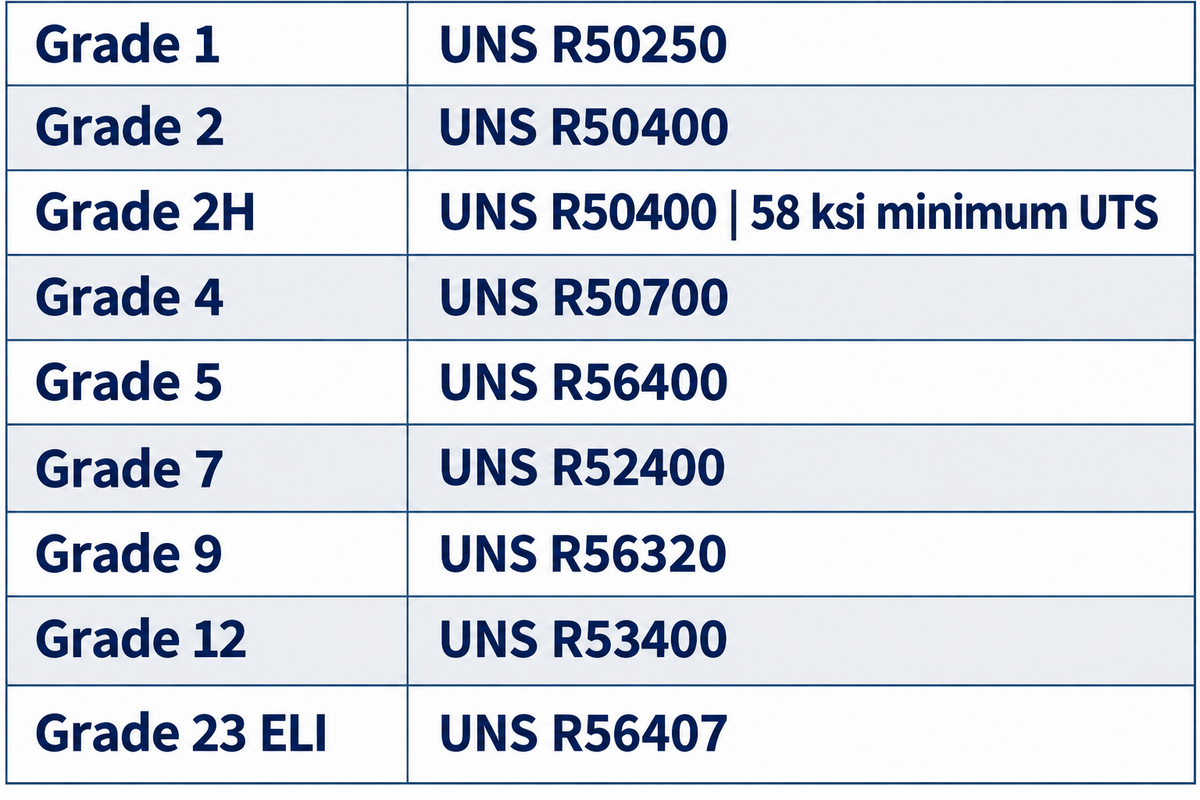
Wählen Sie die Güte der Titanplatte anhand der freigegebenen Werkstoffanforderung aus und stimmen Sie anschließend Werkstoffzustand und Prüfwerte darauf ab. ASTM bezeichnet Grade 1 als Reintitan, UNS R50250. ASTM bezeichnet Grade 5 als UNS R56400, eine Titanlegierung mit nominal 6 % Aluminium und 4 % Vanadium. ASTM bezeichnet Grade 2 als Reintitan, UNS R50400. ASTM bezeichnet Grade 4 als Reintitan, UNS R50700. Eine Güte mit höherer Festigkeit dient als Orientierung für die Festigkeitsauswahl; Korrosionsbeständigkeit, Umformverhalten und Schweißbarkeit sind anhand der Einsatzanforderungen zu bewerten. Die Güte wird anhand der Umgebungs- und Zeichnungsanforderungen ausgewählt.
Reintitan und legiertes Titan nehmen in der Gütenliste unterschiedliche Positionen ein. Titan Grade 2 nach ASTM B265 ist als UNS R50400 ausgewiesen, während Grade 5 die Aluminium-Vanadium-Legierung Ti-6Al-4V ist. Nutzen Sie die offiziellen Gütebezeichnungen, um Verwechslungen vor dem Preisvergleich auszuschließen.
| Güte | UNS-Bezeichnung | Im Geltungsbereich angegebene Werkstoffidentität | Was beim Angebot zu prüfen ist |
|---|---|---|---|
| Grade 1 | R50250 | Reintitan | Exakte Güte statt allgemeiner Bezeichnung als CP-Titan |
| Grade 2 | R50400 | Reintitan | Bestellte Güte und geltende Zugfestigkeitswerte |
| Grade 2H | R50400 | Grade 2 mit mindestens 58 ksi Zugfestigkeit | H-Bezeichnung und Zugfestigkeit |
| Grade 4 | R50700 | Reintitan | Zeichnungsfreigabe vor dem Ersatz durch eine andere Reintitangüte |
| Grade 5 | R56400 | Nominal 6 % Aluminium, 4 % Vanadium | Anforderungen an Werkstoffzustand und Eigenschaften |
| Grade 7 | R52400 | Reintitan plus 0,12–0,25 % Palladium | Korrekte palladiumhaltige Bezeichnung |
| Grade 9 | R56320 | Nominal 3,0 % Aluminium, 2,5 % Vanadium | Produktform und Legierungsidentität |
| Grade 12 | R53400 | Nominal 0,3 % Molybdän, 0,8 % Nickel | Exakte Legierung im Werkstoffbericht |
| Grade 23 ELI | R56407 | 6 % Aluminium, 4 % Vanadium mit besonders niedrigem Gehalt an Zwischengitterelementen | ELI-Bezeichnung und festgelegte Grenzwerte der chemischen Zusammensetzung |
Bei einer Baugruppe mit Schweißverbindungen gehören auch Einsatz- und Fertigungsbedingungen zum Vergleich. Wenn diese beiden Güten in der Zeichnung zur Wahl stehen, lesen Sie unseren Vergleich von Grade 2 und Grade 5.
Was bedeuten die H-Güten in ASTM B265?
Für die Güten 2H, 7H, 16H und 26H ist eine höhere garantierte Mindestzugfestigkeit vorgeschrieben als für die jeweils entsprechende Güte mit numerischer Bezeichnung: 58 ksi, in der Norm mit 400 MPa angegeben. Diese H-Güten sind in erster Linie für Druckbehälter vorgesehen. Die Anforderung mit „H“ bezieht sich auf die Zugfestigkeit; sie bedeutet nicht, dass die Streckgrenze denselben Wert erreicht.
Werkstoff der H-Güte ist mit dem der entsprechenden Güte mit numerischer Bezeichnung identisch, abgesehen von der höheren garantierten Mindestzugfestigkeit. Gibt die Zeichnung 2H vor, muss ein mit Grade 2 überschriebenes Prüfzeugnis vor der Freigabe hinsichtlich der bestellten Bezeichnung und der geforderten Ergebnisse geprüft werden. Behandeln Sie Streckgrenze, Zugfestigkeit und Dehnung als unterschiedliche Eigenschaften und vergleichen Sie jeden Wert mit den Anforderungen der entsprechenden numerischen Güte sowie einer etwaigen H-Bezeichnung.
Plattentoleranzen getrennt von Titanblechtoleranzen betrachten
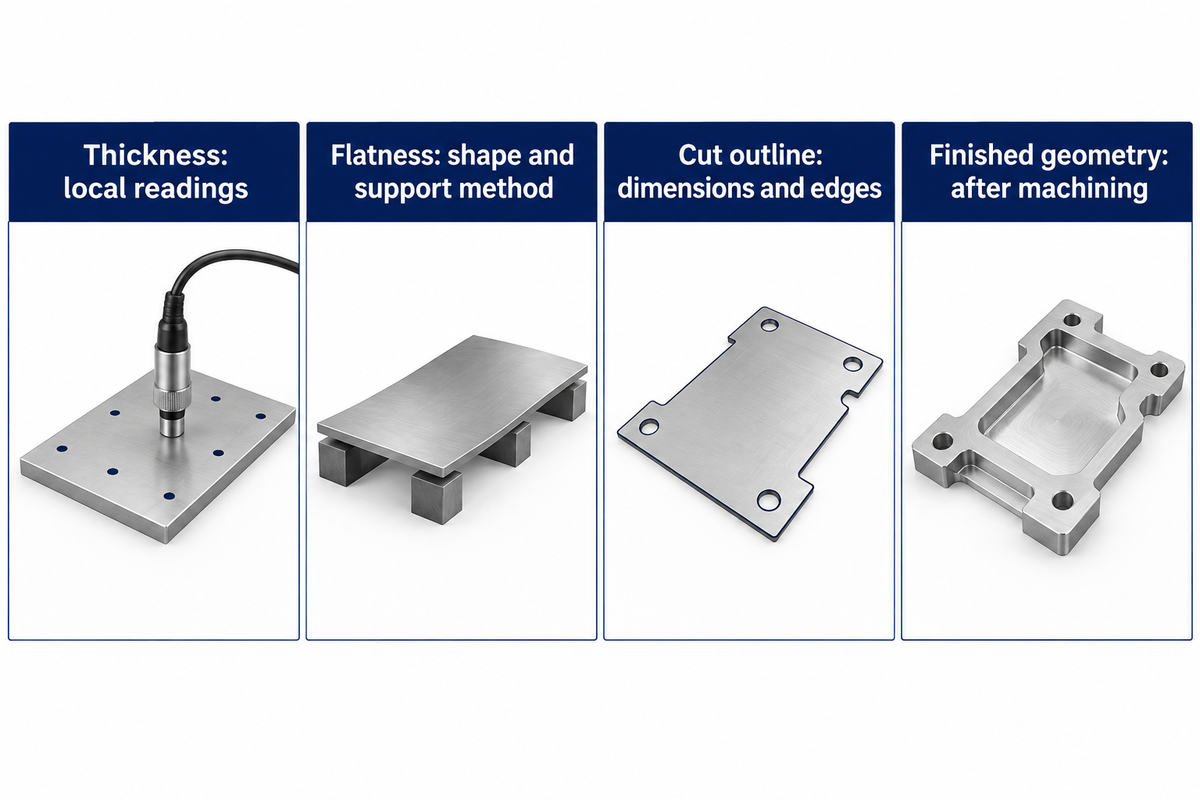
Die Maßannahmegrenzen unterscheiden sich je nach Produktform. Die Toleranz der Plattendicke ist anhand der bestellten Ausgabe und der zutreffenden Plattentabelle einschließlich ihrer Maßbedingungen zu bestimmen. Halten Sie Dickenabweichungen getrennt von Ebenheit und Kantenabmessungen. Eine Dickenmessung zeigt, wie viel Material an der Messstelle vorhanden ist; sie beschreibt nicht die gesamte Oberflächenkontur eines gewölbten Rohlings. Sie legt die Form des Rohlings nicht fest.
Die Abgrenzung eines Herstellers bei der Fertigung kann von der Produktklassifizierung einer Norm abweichen. TiAlloy bietet kaltgewalztes Blech mit 0.5 bis 3,0 mm und warmgewalzte Platten mit 3.0 bis 60 mm an. Die Grenze von 3,0 mm in der Definition des Lieferprogramms entspricht keiner allgemeinen ASTM-Definition. Legen Sie in den Abnahmekriterien die tatsächlich angebotene Dicke und Produktform zugrunde.
Tragen Sie im Wareneingangsprüfprotokoll die B265-Ausgabe, Nenndicke und -breite ein und übernehmen Sie anschließend die zulässigen oberen und unteren Abweichungen. Halten Sie Messstellen und Auflagebedingungen im maßgeblichen Dokument fest. Eine undatierte Toleranztabelle des Lieferanten kann zur Abstimmung dienen; für die Abnahme nach B265-25 ist jedoch die zutreffende kontrollierte Tabelle erforderlich.
Für das Qualitätsteam empfiehlt sich folgende Trennung:
- Dicke: örtliche Messwerte anhand der ausgewählten Dickengrenzwerte erfassen.
- Ebenheit: Form anhand der vereinbarten Auflage- und Messmethode beurteilen.
- Zuschnittkontur: Länge, Breite, Rechtwinkligkeit und Kantenzustand anhand der Rohteilzeichnung prüfen.
- Fertigteilgeometrie: Toleranzen für den abgeschlossenen Bearbeitungsvorgang festlegen.
Bei Arbeiten mit dünnem Blech beachten Sie den Leitfaden zu Titanblech nach ASTM B265. Wird ein Tabellenwert für Blech in ein Plattenprüfprotokoll übernommen, kann dies zu einer ungerechtfertigten Zurückweisung oder Annahme führen, selbst wenn die Güte gleich ist.
Ausreichend Material für einen fertig bearbeiteten Rohling vorsehen
Ein zu bearbeitender Rohling benötigt nach Abzug der zulässigen unteren Dickenabweichung genügend Material für die Bearbeitung beider Seiten. Diese Dicke ist der Ausgangswert. Ebenheit, Oberflächenabtrag und Verzug während der Bearbeitung beeinflussen ebenfalls, ob sich die Endform aus dem vorhandenen Material herstellen lässt.
Prüfung der Bearbeitungszugabe für 2 Oberflächen
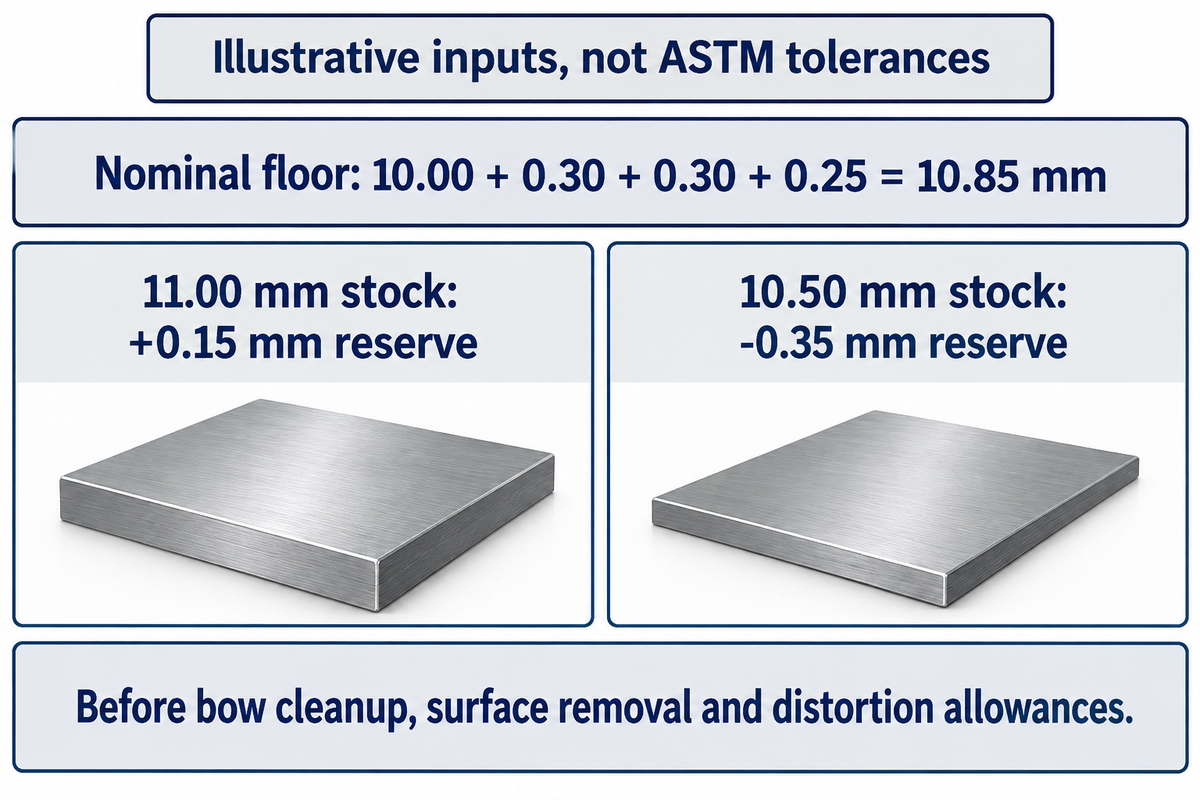
Nutzen Sie das folgende Rechenbeispiel, um vor der Angebotsanfrage zu prüfen, ob eine Bestellung genügend Material für die Bearbeitung vorsieht. Angenommen werden eine Fertigdicke von 10,00 mm, ein Abtrag von 0,30 mm je Seite und eine untere Dickenabweichung von 0,25 mm. Dies sind Beispielwerte zu Lehrzwecken, keine ASTM-Toleranzen oder empfohlenen Bearbeitungszugaben.
In diesem Rechenbeispiel gilt: Mindestnenndicke = 10.00 + 0.30 + 0.30 + 0.25 = 10,85 mm.
| Angenommene Nenndicke des Ausgangsmaterials | Nach Abzug der unteren Abweichung | Nach der Bearbeitung beider Seiten | Reserve über 10,00 mm |
|---|---|---|---|
| 11,00 mm | 10,75 mm | 10,15 mm | +0,15 mm |
| 10,50 mm | 10,25 mm | 9,65 mm | −0,35 mm |
Die Variante mit 10,50 mm Dicke reicht rechnerisch nicht aus, noch bevor die Form berücksichtigt wird. Bei der Variante mit 11,00 mm bleiben 0,15 mm Reserve, bevor Zugaben für das Beseitigen von Verzug, den Abtrag einer beeinträchtigten Oberflächenschicht und bearbeitungsbedingten Verzug berücksichtigt werden. Legen Sie diese Zugaben anhand der tatsächlichen Geometrie und eines qualifizierten Verfahrens fest, bevor Sie das Ausgangsmaterial auswählen.
Auch die Wärmebehandlungshistorie spielt dabei eine Rolle. In der Studie von 2021 verglichen Landwehr und Kollegen sechs Teile aus derselben warmgewalzten Platte aus Ti-6Al-4V in zwei unterschiedlichen Wärmebehandlungszuständen. Die Forschenden bearbeiteten die Teile mit derselben Strategie, spannten sie aus und vermassen anschließend ihre Form mit einem Streulichtscanner. Unterschiedliche anfängliche Spannungszustände führten zu unterschiedlichem Verzug. Legen Sie die Bearbeitungszugabe anhand der Geometrie und des Verfahrens für die zu bearbeitende Platte fest, statt einen Wert aus dieser Luft- und Raumfahrtstudie zu übernehmen.
Bei einem Bearbeitungsversuch sollte das Teil in dem Zustand vermessen werden, in dem es abgenommen wird, beispielsweise nach dem Ausspannen aus der Vorrichtung. Eine mit Spannmitteln plan gehaltene Platte kann akzeptabel wirken, obwohl das freie Teil eine andere Form aufweist. Die separate Studie von Wang et al. zu einem Gehäuse aus einer Titanlegierung untersucht, wie der Materialabtrag die Eigenspannungen in einem ringförmigen Bauteil umverteilt.
Auch der Oberflächenzustand kann Bearbeitungszugabe beanspruchen. ASTM B600-22 behandelt Reinigung und Entzunderung, einschließlich eines möglichen Säurebeizens, wenn eine sauerstoffangereicherte Schicht oder Alpha Case vorhanden ist. Planen Sie den Oberflächenabtrag zusammen mit dem abschließenden Oberflächenbearbeitungsverfahren. Daraus folgt nicht, dass alle Platten einer Säurebehandlung unterzogen werden sollten.
Mechanische Eigenschaften, Biegeprüfungen und optionale Prüfungen
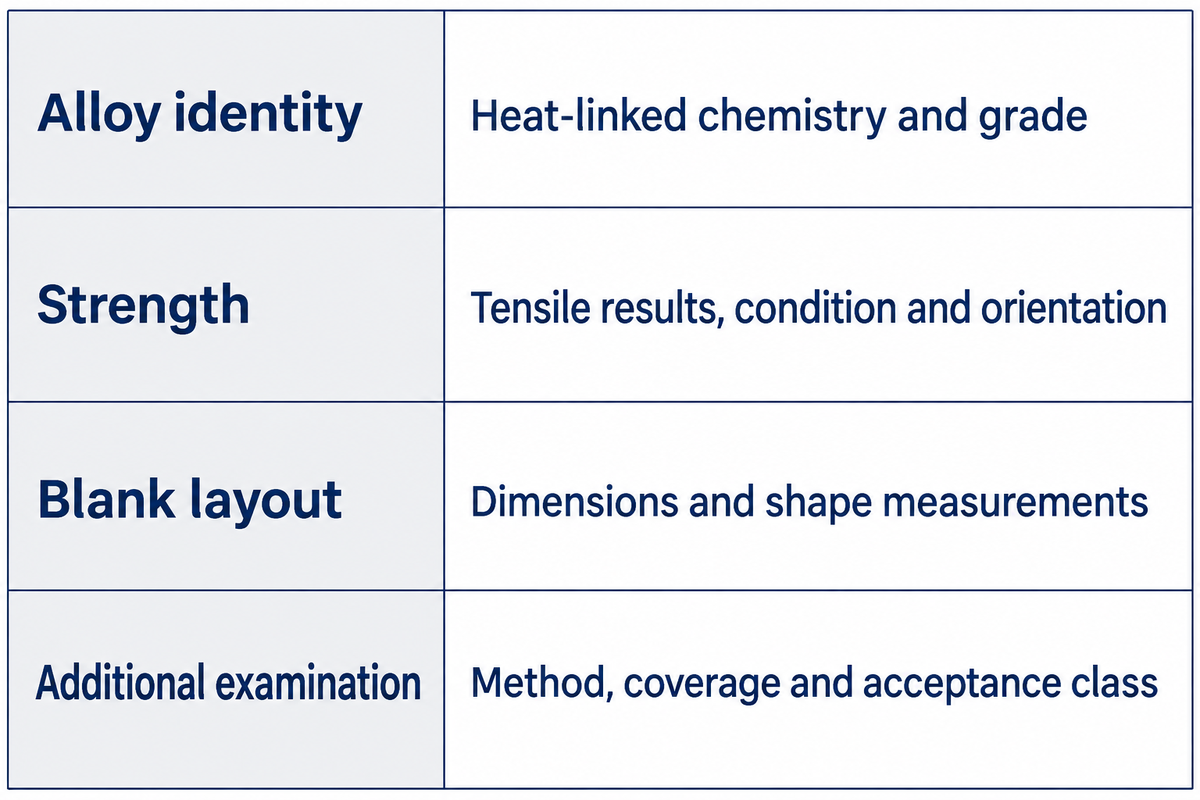
Vergleichen Sie die mitgelieferten Prüfberichte mit der bestellten Güte und dem Werkstoffzustand und prüfen Sie die angegebene chemische Zusammensetzung und die mechanischen Eigenschaften anhand der geltenden Anforderungen. Eine Maßprüfung sollte zusätzliche Fragen klären. Die Angabe „vollständig geprüft“ legt für den Kunden keine Abnahmekriterien fest.
Ist eine Biegeprüfung nach ASTM B265 vorgeschrieben?
Schreiben Sie nicht für jede Titanplattenbestellung eine Biegeprüfung vor. Die Kurzbeschreibung von B265-25 sieht Biegeprüfungen für Blech und Band vor; bei der Wareneingangsprüfung und im Werkstoffabnahmeplan sind die Anforderungen der bestellten Ausgabe für die gelieferte Produktform und Dicke anzuwenden.
Die ASTM-Werkstoffspezifikation bildet die Grundlage des Prüfplans. Bei angeforderten Ultraschallprüfungen sind Norm, Prüfumfang und Abnahmeklasse festzulegen. Auch die positive Werkstoffidentifizierung erfordert eine vereinbarte Methode, die für die zu prüfenden Elemente geeignet ist; sie ersetzt für sich genommen nicht die vollständige chemische Zusammensetzung im Werkstoffbericht.
| Frage des Einkäufers | Anzufordernder Nachweis | Entscheidung beim Wareneingang |
|---|---|---|
| Handelt es sich um die bestellte Legierung? | Schmelzenbezogene chemische Zusammensetzung und Gütebezeichnung | Bericht mit den Grenzwerten der bestellten Güte vergleichen |
| Erfüllt das Material die geforderte Festigkeit? | Geltende Zugfestigkeitswerte, Werkstoffzustand und Prüfrichtung | Jede geforderte Eigenschaft einzeln prüfen |
| Passt die Platte in die Rohteilaufteilung? | Abmessungen und vereinbarte Formmessungen | Grenzwerte für die richtige Produktform anwenden |
| Ist eine zusätzliche innere Prüfung erforderlich? | Festgelegte Prüfmethode, Prüfumfang und Abnahmeklasse | Anhand der vereinbarten Zusatzanforderung prüfen |
Bei der Fertigungsprüfung sollten auch die Werkstoffauswahl und das Schweißverfahren für chemische Anlagen bewertet werden. Unser Leitfaden zum Titanschweißen behandelt dieses Thema. Fordern Sie den Prüfbericht des Titanherstellers sowie die Rückverfolgbarkeitsnachweise des Händlers an, wenn das Material über einen Lagerhalter bezogen wird. Das Prüfzeugnis für die Platte sollte dem Qualitätsteam rechtzeitig zur Bewertung vor Fertigungsbeginn vorliegen. Bitten Sie den Lieferanten, Lagerverfügbarkeit, Zuschnitt, etwaige Zusatzprüfungen und Dokumentenfreigabe im Lieferterminplan getrennt aufzuführen, damit jeder erforderliche Vorgang in der Produktionsplanung berücksichtigt ist.
Rückverfolgbarkeit der Schmelze nach dem Zuschnitt gewährleisten
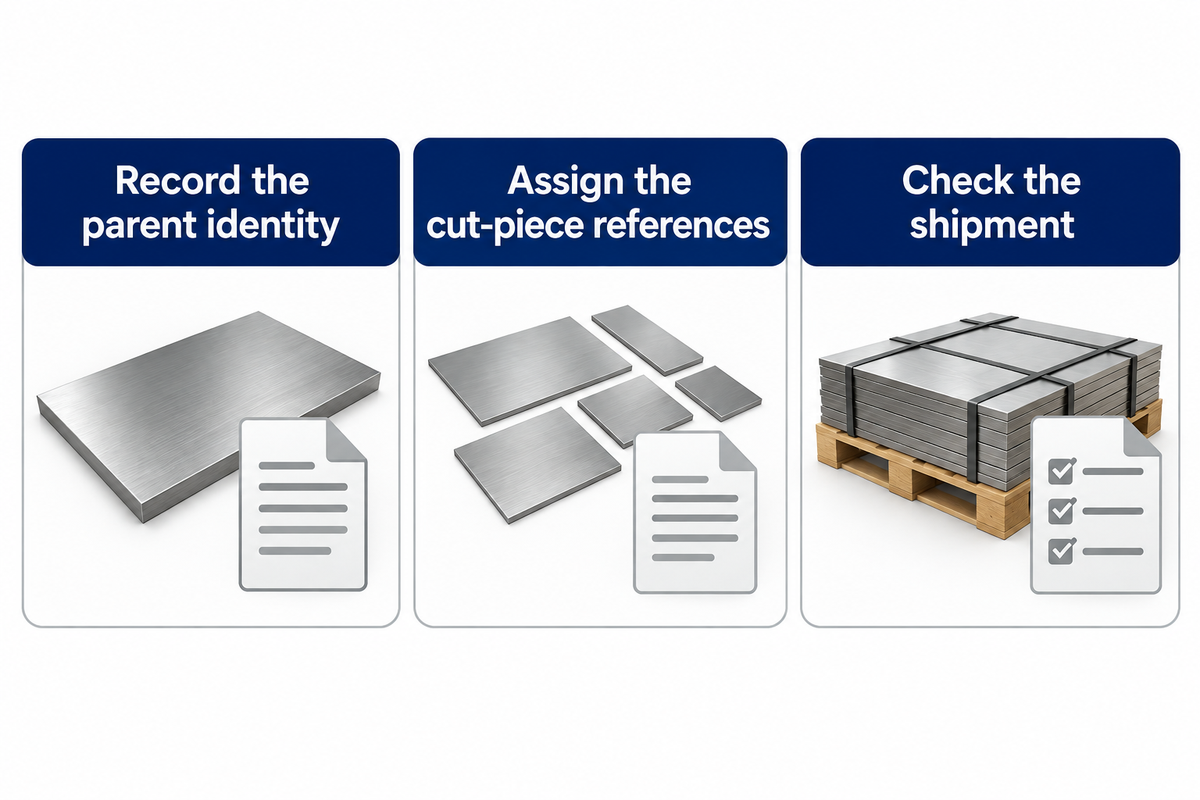
Halten Sie die dokumentierte Verknüpfung zwischen jedem zugeschnittenen Rohling und der Schmelzen- oder Losidentität der Ausgangsplatte fest. Vereinbaren Sie vor dem Zuschnitt Übertragungskennzeichnung, Teileetiketten und den Bezug zum Packzettel. So bleibt die Verbindung zwischen dem Werkstück und seinen Unterlagen auch physisch nachvollziehbar.
Nehmen wir als fiktives Beispiel eine Ausgangsplatte P-01 aus Schmelze H-A. Im Zuschnittprotokoll werden den daraus gefertigten Rohlingen die Kennungen C-01 und C-02 zugewiesen; beide Positionen auf dem Packzettel verweisen auf Schmelze H-A. Kommt eine zweite Schmelze in dieselbe Lieferung, reicht eine gemeinsame Legierungskennzeichnung für diese Identitätskette nicht aus. Jedes Teil muss entsprechend seinem Ausgangsmaterial zugeordnet werden können.
- Ausgangsidentität dokumentieren. Vor der Bearbeitung die Kennzeichnung der Platte mit dem eingehenden Prüfbericht abgleichen.
- Kennungen für die Zuschnitte vergeben. Jede Kennung im Zuschnittprotokoll mit der zugehörigen Ausgangsschmelze verknüpfen.
- Lieferung prüfen. Physische Kennzeichnungen mit Packzettel und Prüfzeugnispaket abgleichen.
Dies ist das empfohlene Einkaufsverfahren. Die Lieferhinweise von TiAlloy sehen die Schmelzen- oder Losidentität für Prüfung und Rückverfolgbarkeit zugeschnittener Teile vor; die maßgebliche Werkstoffspezifikation und die Bestellbedingungen bestimmen die tatsächlichen Anforderungen an die Zertifizierung. Unser Leitfaden zu Werksprüfzeugnissen erläutert die Dokumente ausführlicher.
Preise für Titanplatten anhand nutzbarer Rohlinge vergleichen
Vergleichen Sie Plattenangebote erst, nachdem Güte, Geometrie und Umfang der Prüfzeugnisse abgeglichen sind. Teilen Sie anschließend die relevanten Einkaufs- und Bearbeitungskosten durch die Anzahl der abnahmefähigen Rohlinge. So erhalten Sie die Kosten je Rohling. Der Preis pro Kilogramm berücksichtigt nicht, ob das Material für die Zuschnittaufteilung ausreicht oder sich auf die erforderliche Dicke fertigbearbeiten lässt.
Berücksichtigen Sie bei der Preisbetrachtung die nutzbaren Abmessungen der Teile und den enthaltenen Zertifizierungsumfang. Bei einem Vergleich zweier öffentlich zugänglicher Angebote, die am 11. November 2026 geprüft wurden, führte TMS Titanium Grade 5 mit der SKU 35774 zu $908,00. Das angegebene Stückgewicht betrug 36,50 lb; als Hauptabmessungen wurden 0.655” x 5.250” x 66.437” genannt. Laut Beschreibung können die Abmessungen der einzelnen Teile abweichen, die aufgeführten Maße gelten also nicht für jedes Teil. Gemäß den E-Commerce-Bedingungen ist keine Zertifizierung enthalten, sofern sie nicht ausdrücklich angegeben ist.
OnlineMetals bot ein Teil aus Grade 5 mit den Abmessungen 2.75” x 12” x 12” zu $3.979,60 und 64,55 lb an. Ein Werkstoffprüfbericht war verfügbar; zu den Spezifikationen zählte ASTM-B265-15. Aufgrund der unterschiedlichen Geometrien und Dokumentationsbedingungen sind dies zwei getrennte Beispiele und keine gleichwertigen Angebote. Die aktuelle ASTM-Ausgabe unterscheidet sich außerdem von der historischen Ausgabenbezeichnung; berücksichtigen Sie daher beim Angebotsvergleich auch den Abgleich der Revision.
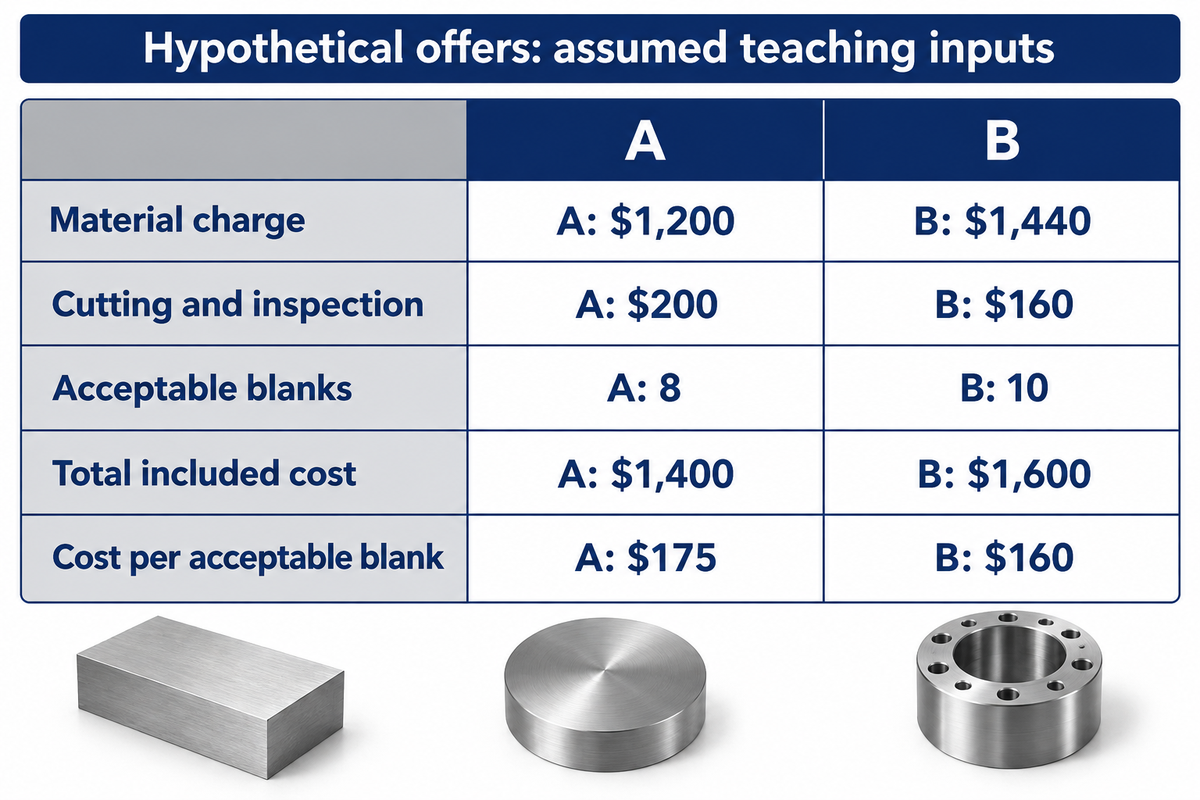
Die folgenden Angebote sind vollständig hypothetisch und stehen in keinem Zusammenhang mit den oben genannten öffentlichen Angeboten. Jeder Preis und jede Anzahl von Rohlingen ist ein angenommener Beispielwert; die Rechnung veranschaulicht die Kostenberechnung und keine Marktpreisspanne.
| Kosten- oder Ausbeutegröße | Angenommenes Angebot A | Angenommenes Angebot B |
|---|---|---|
| Materialkosten | $1.200 | $1.440 |
| Zuschnitt und Prüfung | $200 | $160 |
| Abnahmefähige Rohlinge aus der Zuschnittaufteilung | 8 | 10 |
| Gesamtkosten einschließlich der aufgeführten Leistungen | $1.400 | $1.600 |
| Enthaltene Kosten je abnahmefähigem Rohling | $175 | $160 |
Der niedrigere Materialpreis von Angebot A verliert seinen Vorteil, weil sich daraus weniger nutzbare Rohlinge fertigen lassen: ($1.200 + $200) ÷ 8 = $175, verglichen mit ($1.440 + $160) ÷ 10 = $160 bei Angebot B. Für einen aussagekräftigen Vergleich sind Fracht und sonstige Kosten hinzuzurechnen. Die Produktionsplanung liefert die Zuschnittaufteilung, die Qualitätssicherung bestätigt die Abnahmefähigkeit und der Einkauf vergleicht die resultierenden Kosten. Unser Leitfaden zu Titanpreisen behandelt die weiteren Kostentreiber.
Nach der richtigen ASTM-Revision bestellen
Geben Sie die für das Projekt erforderliche ASTM-Revision an und klären Sie vom Lieferanten angebotene Alternativen vor der Bestellung. ASTM führt B265-25 als gültig; die Aktualisierung erfolgte am 11. Dezember 2025. Eine neuere Ausgabe im Katalog ersetzt nicht automatisch eine Ausgabe, die in einer Zeichnung oder einem Vertrag festgelegt ist.
Der ANSI-Eintrag zu B265-25 bietet eine weitere offizielle Bezugsquelle für das Dokument. Wenn ein Ausgabenwechsel technisch erhebliche Auswirkungen haben kann, sollte ein Vergleich Punkt für Punkt erfolgen.
Kopieren Sie die folgenden Textfelder in die Angebotsanfrage und ersetzen Sie zeichnungsabhängige Einträge durch Ihre eigenen Anforderungen.
Checkliste für die Angebotsanfrage – übernehmen Sie diese Angaben:
| Parameter | Empfohlener Umfang | Warum es wichtig ist | Prüfmethode |
|---|---|---|---|
| Werkstoffbezeichnung | Güte laut Zeichnung, UNS und ASTM-Ausgabe | Verhindert eine nicht freigegebene Ersatzgüte | Bezeichnung im Angebot und Prüfbericht |
| Werkstoffzustand | Geglüht oder eine andere freigegebene Anforderung | Verknüpft Eigenschaften mit dem gelieferten Zustand | Bestellung und Werkstoffbericht |
| Abmessungen des Ausgangsmaterials | Angegebene Dicke × Breite × Länge in mm oder in | Legt Rohling und Zuschnittaufteilung fest | Bemaßte Bestellung und Prüfprotokoll |
| Bearbeitungsbereich des Fertigteils | Zeichnungsmaße und vereinbarte Bearbeitungszugaben in mm oder in | Sieht Material für die Fertigbearbeitung vor | Fertigungsprüfung und gegebenenfalls Versuch |
| Prüfumfang | Erforderliche Prüfungen und zusätzliche Untersuchungen | Macht Abnahmekriterien eindeutig | Benannte Methode und Umfang des Prüfberichts |
| Teileidentifikation | Ausgangsschmelze oder -los jeder Zuschnittkennung zugeordnet | Erhält die Identität während der Verarbeitung | Etiketten, Zuschnittprotokoll und Packzettel |
Auf der Platten- und Blechseite von TiAlloy werden Zuschnitt nach Maß und eine mit der gelieferten Platte verknüpfte Werkstoffzertifizierung beschrieben. Richten Sie eine Anfrage an TiAlloy und übermitteln Sie Güte und Revision zusammen mit der Rohteilzeichnung, Menge und dem benötigten Prüfzeugnispaket über unsere Angebotsseite für Titanplatten und -bleche. Geben Sie bei Platten, die bearbeitet werden, auch die Fertigmaße an, damit das Angebot neben der Nenngröße auch die Vorbereitung des Ausgangsmaterials abdecken kann.
FAQ zu Titanplatten nach ASTM B265
Ist ASTM B265 mit ASME SB-265 gleichzusetzen?
Es sollte nicht ohne Weiteres davon ausgegangen werden, dass ein Zeugnis nach B265 automatisch eine Bestellung nach SB-265 erfüllt.
Verwenden Sie die Bezeichnung und Ausgabe, die in den maßgeblichen Projektdokumenten gefordert sind. Verlangt die Zeichnung SB-265, fordern Sie diese Zertifizierung ausdrücklich an. Wird eine Doppelzertifizierung angeboten, sollte das Qualitätsteam ihre Grundlage vor der Freigabe des Materials für die Fertigung von Druckgeräten anhand der Bestellung prüfen. Halten Sie die akzeptierte Bezeichnung auf der Bestellung und der Wareneingangsprüfliste fest, damit die Dokumentenprüfung dieselbe Anforderung zugrunde legt.
Was ist der Unterschied zwischen ASTM B265 und ASTM B348?
B265 gilt für geglühte Flacherzeugnisse; B348/B348M für Titanstäbe und -knüppel.
Wählen Sie die Spezifikation passend zur gelieferten Produktform des Herstellerwerks. Ein Stab und eine Platte können dieselbe Legierungsbezeichnung tragen, aber unterschiedlichen Produktanforderungen unterliegen. Die spätere bearbeitete Form ändert nichts daran, in welcher Produktform der Werkstoff geliefert und zertifiziert wurde. Prüfen Sie diese Produktform, bevor Sie die Ergebnisse zu chemischer Zusammensetzung und Festigkeit vergleichen – besonders dann, wenn ein Händler eine andere Lagerform als Ersatz anbietet.
Wo erhalte ich das ASTM B265 PDF?
Beziehen Sie die benötigte Ausgabe von ASTM International oder einem autorisierten Normenvertrieb.
Stellen Sie der Person, die die Tabellen zur Abnahme von Abmessungen und mechanischen Eigenschaften auswählt, die gültige Ausgabe des Dokuments zur Verfügung. Stimmen Sie deren Ausgabestand mit der Bestellspezifikation und dem angebotenen Werkstoffzeugnis ab. Für die Detailtabellen, Hinweise und Prüfbestimmungen benötigt der Käufer die vollständige gültige Ausgabe.
Kann ein Lieferant ASTM B265 Titanplatten auf Maß zuschneiden?
TiAlloy bietet den Zuschnitt von Platten auf Maß an. Geben Sie in Ihrer Anfrage die Abmessungen des Rohlings und die erforderliche Werkstoffidentität an.
Geben Sie den Kantenbeschaffenheit, Maßtoleranzen und die geplante Bearbeitung der Plattenoberfläche an, damit Zuschnitt und Oberflächenbearbeitung gemeinsam angeboten werden können.
Sind Schmelzland, Herstellungsland und Versandland identisch?
Das Land der Schmelze, der Ort der anschließenden Fertigung und der Versandort beschreiben unterschiedliche Stationen der Lieferkette.
Die Versandadresse eines Händlers gibt an, von wo aus ein Artikel dessen Lager verlässt. Daraus geht nicht automatisch hervor, wo das Metall erschmolzen oder gewalzt wurde. Wenn für ein Projekt eine bestimmte Herkunft vorgeschrieben ist, nennen Sie in Ihrer Anfrage die erforderlichen Nachweise und prüfen Sie die Dokumente für die tatsächlich gelieferte Charge. Halten Sie diese Anforderung getrennt von den Prüfungen der Werkstoffgüte und Abmessungen. Auch bei einer Titanplatte aus unlegiertem Titan mit den korrekten Abmessungen kann für ein Projekt mit Herkunftsbeschränkungen ein anderes Dokumentenpaket erforderlich sein.
Referenzen und Quellen
- ASTM International: B265-25, Geltungsbereich und Werkstoffgüten.
- ASTM International: B600-22, Hinweise zur Reinigung und zum Entzundern.
- ASTM International: B348/B348M-25, Stäbe und Knüppel.
- ANSI Webstore: ASTM B265-25.
- Landwehr et al., 2021: Wärmebehandlung und Verformung durch Bearbeitung bei monolithischen Bauteilen aus Ti-6Al-4V.
- Wang et al., 2018: Eigenspannungen und Verformung von Gehäusen aus Titanlegierungen.