Comuníquese con TiAlloy


Especificaciones rápidas
| Construcción | Revestimiento resistente a la corrosión unido metalúrgicamente a una placa de respaldo estructural |
|---|---|
| Rutas comparadas | Unión por explosión y unión por laminación en caliente |
| Factores clave para decidir | Servicio, funciones de cada capa, geometría, historial térmico, conformado, soldadura, inspección y trazabilidad |
| Conjunto de evidencias | Especificación del material, código de construcción, especificación del proyecto, requisitos de la orden y registros específicos de la placa |
La placa revestida se utiliza principalmente cuando una sección diseñada requiere dos metales con funciones distintas: una superficie del lado del proceso que resista la corrosión y un respaldo que cumpla una función estructural. Esta diferencia suele desdibujarse porque el término «revestida» se usa de manera demasiado amplia. Esta guía la convierte en una secuencia de revisión de ingeniería.
La placa revestida combina una capa de revestimiento resistente a la corrosión con un respaldo estructural mediante una unión metalúrgica. Selecciónela según el servicio, la función de cada capa, la ruta de unión, la secuencia de fabricación y los ensayos específicos de la orden; no se base únicamente en el nombre de la aleación o en el precio.
En resumen
- Más calor no siempre es mejor para todos los sistemas de materiales unidos.
- El revestimiento, el respaldo y la unión cumplen funciones distintas que deben revisarse en conjunto.
- Que una placa haya superado un ensayo no demuestra su desempeño posterior durante el conformado, la soldadura, la reparación o el servicio.
- Consulte la página comercial del producto para conocer la disponibilidad vigente y los detalles de cotización; utilice esta guía para orientar las decisiones de ingeniería.
Las rutas consideradas para determinados sistemas de materiales incluyen la unión por explosión y la laminación en caliente. La soldadura entra en consideración más adelante, cuando el diseño de las uniones y el aporte térmico pueden alterar el desempeño del lado del proceso. Sin embargo, en todo diseño por capas deben distinguirse la resistencia de la unión, la integridad estructural y la resistencia a la temperatura.
¿Qué es una placa revestida y qué no lo es?
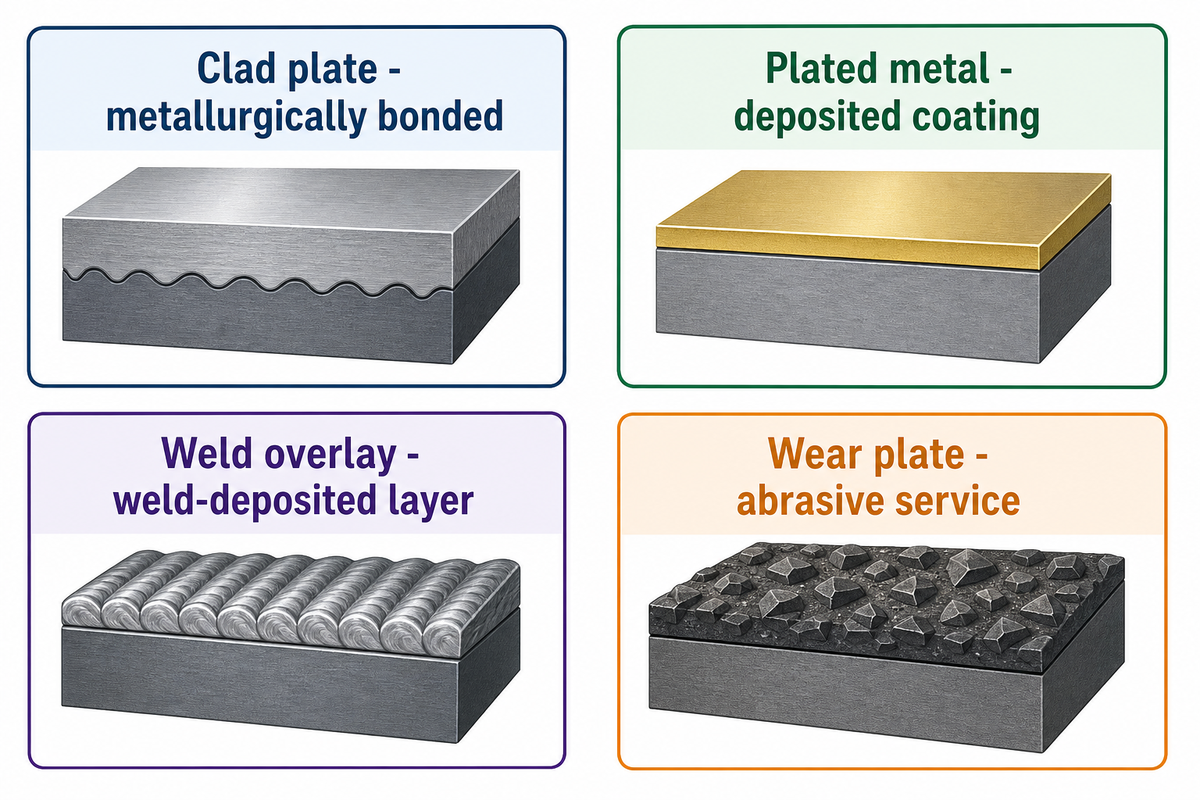
En las familias de acero revestido con aleación que se analizan aquí, una placa revestida es una placa metálica compuesta en la que una capa de revestimiento resistente a la corrosión está unida de forma integral y continua a una base de acero al carbono o de baja aleación. Los alcances públicos de ASTM distinguen las familias de acero revestido con acero inoxidable al cromo, acero inoxidable al cromo-níquel y níquel o aleaciones base níquel. Esta definición es importante porque describe una construcción de placa unida, a diferencia de un tratamiento superficial que recibe el mismo nombre comercial.
¿Qué diferencia hay entre el metal revestido y el metal electrochapado?
El metal revestido describe una unión metalúrgica entre materiales destinados a compartir una sección diseñada. «Electrochapado» describe un recubrimiento depositado mucho más delgado; el recargue por soldadura se deposita mediante soldadura, y una placa antidesgaste se selecciona principalmente por su resistencia a la abrasión. Aunque cada uno de estos productos puede ser adecuado, plantea distintas preguntas de diseño, inspección, fabricación y reparación.
| Forma de producto | Concepto principal de construcción | Pregunta que debe responder | Por qué no son intercambiables |
|---|---|---|---|
| Placa revestida | Revestimiento y respaldo unidos metalúrgicamente | ¿Cómo se desempeñarán ambas capas y la unión? | La interfaz forma parte de los fundamentos de ingeniería. |
| Metal electrochapado | Recubrimiento superficial depositado | ¿El espesor y la adherencia del recubrimiento son adecuados para la exposición? | El comportamiento del recubrimiento no demuestra que se trate de una sección compuesta que comparta cargas. |
| Recargue por soldadura | Capa resistente a la corrosión depositada mediante soldadura | ¿Cómo se controlan la dilución, la composición química y el procedimiento de soldadura? | El calor de deposición y la restauración del recargue adquieren un papel central. |
| Placa antidesgaste | Superficie seleccionada para servicio abrasivo | ¿Qué mecanismo de abrasión y qué impacto se prevén? | La resistencia al desgaste no sustituye la compatibilidad frente a la corrosión. |
Términos como compuesto metálico, compuesto de acero, placa bimetálica, producto multicapa y material compuesto son descripciones generales. Ninguno define la especificación aplicable. En las combinaciones de acero al carbono y acero inoxidable, la resistencia a la corrosión del acero inoxidable debe evaluarse por separado de la función mecánica del respaldo. Términos como acero dulce y acero de bajo carbono no son grados ni condiciones exactos del material y no deberían usarse con ese fin. Por ejemplo, el revestimiento de acero inoxidable requiere una evaluación basada en las condiciones de servicio. En cuanto a la soldadura del acero inoxidable, la unión real debe calificarse.
Para empezar, es fundamental identificar la construcción y los riesgos del lado expuesto al servicio. Un plano que solo indique «revestido» es ambiguo y podría referirse a un fluido corrosivo, abrasión, una capa de reparación o un producto estructural unido. Esta ambigüedad podría llevar a definir un plan de ensayos incorrecto antes incluso de hablar de un grado de material.
El triángulo de funciones de 3 capas: revestimiento, respaldo y unión
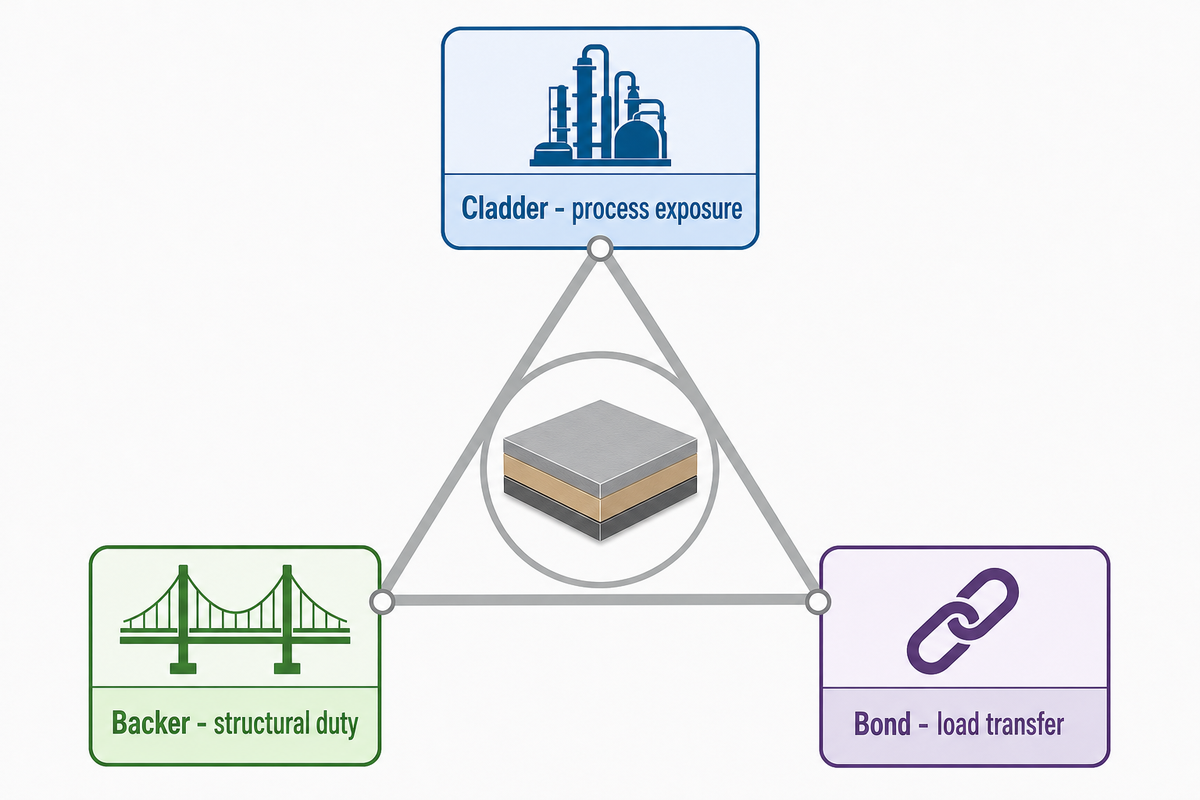
El triángulo de funciones de 3 capas es un modelo funcional, no físico. El revestimiento en una o ambas caras puede dar lugar a distintas configuraciones de interfaz. «Tres» se refiere a tres preguntas relacionadas: qué superficie está en contacto con el proceso, qué capa soporta la principal carga de diseño y qué transfiere las tensiones entre ambas.
«unida de forma integral y continua en una o ambas caras»
| Función | Pregunta principal | Documentación que se debe solicitar | Consecuencia de una suposición incorrecta |
|---|---|---|---|
| Revestimiento | ¿Qué sustancias químicas, temperaturas y caudales llegan a la superficie? | Fundamento de corrosión, descripción del fluido, intervalo de temperatura | Un grado que parece compatible podría no ser adecuado para el entorno real. |
| Respaldo | ¿Qué carga, espesor y requisitos del código de diseño debe soportar el sustrato? | Fundamento de diseño y especificación del material | La resistencia a la corrosión podría confundirse con la capacidad estructural. |
| Unión | ¿Cómo se mantendrá la transferencia de cargas durante la fabricación y el servicio? | Objetivo del ensayo de unión, plan de inspección y revisión del conformado y la soldadura | Un resultado obtenido en la placa podría extrapolarse indebidamente al componente terminado. |
Se considera el acero al carbono para el respaldo porque puede ofrecer alta resistencia mecánica y soporte estructural, mientras que una capa revestida más resistente a la corrosión queda en contacto con el fluido del proceso. Esto asigna funciones; no constituye una recomendación de material. La composición química, las condiciones de presión, la temperatura, los detalles de las uniones soldadas y la secuencia de fabricación pueden cambiar la combinación adecuada para equipos de la industria química.
Unión por explosión y laminación en caliente: limitaciones de las rutas
La unión por explosión y la unión por laminación deben compararse considerando la combinación de materiales, la geometría, el historial térmico, el conformado posterior, el plan de soldadura y las evidencias requeridas. El nombre de la ruta por sí solo no determina si es adecuada. Una selección válida conecta la interfaz creada en el laminador con todas las operaciones posteriores que se realizarán en el componente terminado.
¿Cómo elegir entre una placa unida por explosión y una unida por laminación?
Para elegir adecuadamente, deben revisarse la combinación de materiales, la geometría inicial, el historial térmico, la ruta de conformado, el plan de soldadura y las evidencias de aceptación. Ni la unión por explosión ni la laminación en caliente son siempre superiores. Ambas pueden producir una placa de acero revestida apta para el uso previsto solo cuando la interfaz, la fabricación posterior y los requisitos de la orden son compatibles con los materiales y el componente reales.
Los estudios publicados sobre sistemas de metales unidos muestran por qué el nombre de la ruta es un criterio débil para decidir: las fases de la interfaz y las propiedades mecánicas pueden cambiar según la combinación de materiales y el historial térmico. La evaluación de una ruta debe determinar no solo cómo se forma la unión, sino también qué exposiciones térmicas posteriores, deformaciones de conformado, soldaduras por arco y requisitos de inspección deberá soportar.
Las descripciones de las propiedades mecánicas del acero inoxidable no abarcan toda la sección unida. En la investigación pueden compararse las propiedades de la unión y las morfologías de la interfaz, mientras que la planificación de la producción debe considerar la reducción real y la trayectoria térmica. La unión por explosión y la soldadura por arco metálico se realizan en etapas distintas, por lo que las evidencias de una no sustituyen el control de la otra. Una expresión como «acero inoxidable revestido laminado en caliente» puede sugerir una familia de rutas, pero no define una orden completa. Las placas revestidas de acero inoxidable laminado pueden variar en grado, respaldo, dimensiones, tratamiento térmico, alcance de los ensayos y criterios de aceptación.
Revisión de la unión por explosión
- Examine la compatibilidad entre los materiales y el diseño de la interfaz.
- Confirme la geometría y las limitaciones del conformado posterior.
- Revise el procesamiento por etapas o los fundamentos para utilizar una capa intermedia.
Revisión de la unión por laminación en caliente
- Examine la preparación superficial y la secuencia de reducciones.
- Registre el historial térmico y la exposición térmica posterior a la unión.
- Revise las evidencias de la interfaz para el sistema de materiales específico.
Un informe práctico de la ruta debería indicar el revestimiento, el respaldo, la geometría prevista del componente, la máxima exposición térmica planificada, las zonas de conformado, la secuencia de soldadura, la cobertura de inspección requerida y quién aprueba las desviaciones. Esto resulta más útil que solicitar sin más el método de unión «más resistente», porque permite centrarse en las consecuencias de las etapas posteriores.
¿Cuándo supera la placa revestida a la aleación maciza?
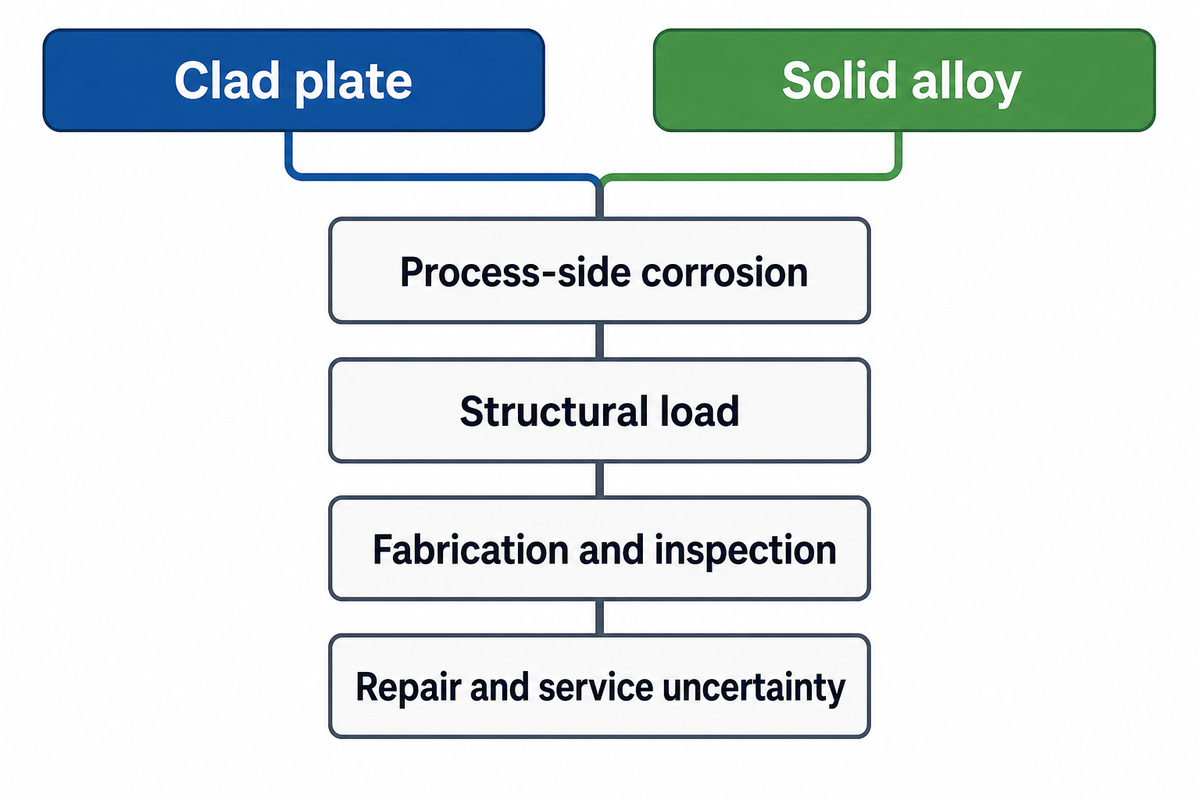
Compare la placa revestida con la aleación maciza cuando el lado del proceso requiera resistencia a la corrosión, pero la sección que soporta las cargas no necesite estar hecha íntegramente de la misma aleación costosa. Una revisión por pares de 2024 sobre compuestos metálicos laminados considera la combinación de materiales, el comportamiento de la interfaz, el procesamiento y la unión como limitaciones relacionadas, no como una fórmula universal de costos. El fundamento del proyecto también incluye el conformado, la soldabilidad, la inspección, el acceso para reparación, el riesgo de plazos y las consecuencias del servicio.
| Factor de decisión | Condición que puede favorecer la placa revestida | Condición que puede favorecer la aleación maciza | Responsable de las evidencias |
|---|---|---|---|
| Corrosión del lado del proceso | Un revestimiento calificado puede cumplir la función superficial | Toda la sección debe resistir el entorno | Ingeniero de corrosión |
| Carga estructural | El respaldo puede soportar la carga especificada | Se requieren las propiedades de la aleación a través de todo el espesor | Ingeniero de diseño |
| Geometría | La placa puede conformarse dentro de los límites calificados | Las formas complejas dificultan el control de una interfaz unida | Ingeniero de fabricación |
| Soldadura | Los detalles de la unión y la restauración están calificados | El control del borde revestido y de la dilución añade una complejidad desproporcionada | Ingeniero de soldadura |
| Inspección | Se definen las verificaciones de la unión y del componente terminado | No es posible lograr o interpretar claramente la cobertura requerida | Responsable de calidad |
| Reparación | El procedimiento de reparación conserva la función prevista de la superficie y la interfaz | El acceso para reparación o la recalificación no son viables | Ingeniero responsable del equipo |
| Cédula | La calificación y las evidencias pueden completarse dentro del plazo del proyecto | La revisión de la interfaz supone un riesgo inaceptable para la ruta crítica | Gerente de proyecto |
| Incertidumbre del servicio | El fluido, la temperatura y los transitorios están suficientemente caracterizados | La exposición desconocida hace necesario seleccionar de forma conservadora toda la sección | Responsable del proceso |
| Documentación | La identificación de la placa y los registros de ensayos pueden acompañar al componente | No puede mantenerse la trazabilidad durante la fabricación | Responsable del sistema de calidad |
No debe sustituirse esta comparación por una afirmación de ahorro porcentual. Un menor volumen de aleación puede resultar atractivo, pero no puede deducirse ningún punto de equilibrio general, multiplicador de vida útil ni resultado de precio sin conocer el diseño y los fundamentos de fabricación reales.
Combinación de materiales según las condiciones de servicio y la aplicación
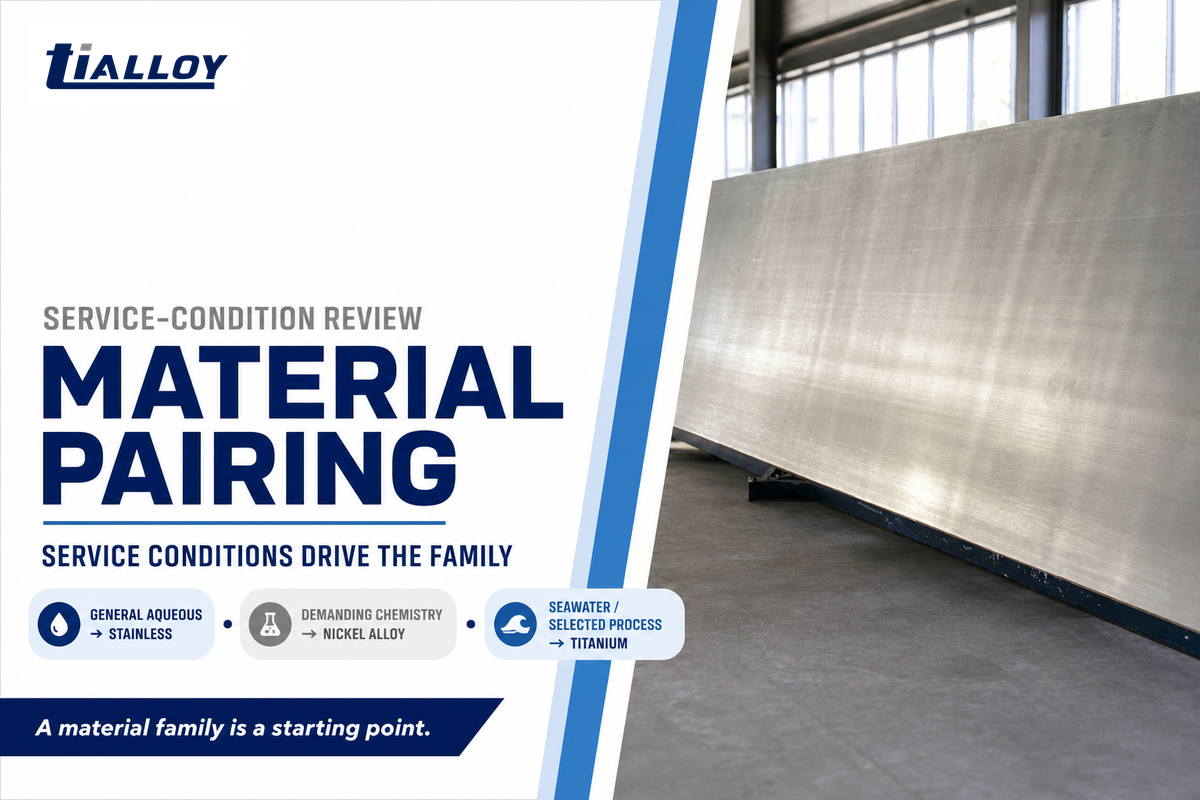
Las tablas de familias de materiales son un punto de partida para revisar la corrosión y la fabricación, no herramientas para elegir grados. La corriente del proceso, las impurezas, la presión, la temperatura, las grietas, la facilidad de limpieza y la exposición durante las paradas determinan si una familia de materiales sigue siendo viable. Las condiciones de soldadura previstas también determinan si sigue siendo viable. Las páginas de productos enlazadas a continuación permiten consultar las familias de materiales.
| Pregunta sobre el servicio o la aplicación | Posible familia de revestimiento para evaluar | Por qué podría considerarse | Qué falta confirmar |
|---|---|---|---|
| Servicio general de corrosión acuosa | Placa de acero inoxidable | Las familias de acero inoxidable suelen evaluarse por su resistencia a la corrosión. | Cloruros, temperatura, pH y condiciones de fabricación. |
| Pregunta específica sobre el grado de acero inoxidable | Guía de corrosión y verificación del acero inoxidable 316L | Ofrece información específica sobre el grado. | Si el 316L es compatible con el medio real y las condiciones de soldadura. |
| Exposición química más exigente | Materiales de aleación de níquel | Pueden considerarse aleaciones base níquel cuando las condiciones de servicio requieran su comportamiento frente a la corrosión. | Composición química exacta, temperatura y requisitos del código. |
| Agua de mar o determinadas condiciones de proceso | Placa y lámina de titanio | Los materiales de titanio pueden evaluarse para condiciones de servicio específicas. | Límites relacionados con grietas, corrosión galvánica, temperatura y fabricación. |
| Componente del canal o la carcasa de un intercambiador de calor | Familia de acero inoxidable, aleación de níquel o titanio | Cada cara puede estar en contacto con un fluido distinto. | Ambos circuitos de fluido, la presión de diseño y los detalles de unión entre tubos y lámina. |
| Equipo para procesos petroquímicos | Familia de acero inoxidable o aleación de níquel | La corrosión y la temperatura pueden determinar la capa expuesta. | Contaminantes, factores de servicio con sulfuros y procedimiento de soldadura. |
| Recipientes a presión | Revestimiento seleccionado según el servicio sobre un respaldo estructural | La construcción de la placa permite asignar funciones distintas. | Código de construcción, fundamento de diseño y fabricación calificada. |
| Condensadores o equipos de desalinización | Titanio u otra familia seleccionada según el servicio | La química del agua y el comportamiento en grietas pueden ser decisivos. | Análisis del agua, caudal, depósitos e interfaces galvánicas. |
| Servicio de proceso a alta temperatura | Combinación de materiales seleccionada según la exposición | La difusión en la interfaz y el historial térmico pueden ser relevantes. | Tiempo a temperatura, transitorios y tratamiento posterior a la soldadura. |
| Medios mixtos o variables | No debe suponerse que ninguna familia es adecuada | Las variaciones pueden invalidar una suposición de compatibilidad demasiado limitada. | Intervalo operativo completo y condiciones anormales. |
Antes de aplicar el material a gran escala en equipos de la industria petrolera o química, el responsable aún debe definir el intervalo operativo y revisar la corrosión. La industria petroquímica es una categoría demasiado amplia para elegir un revestimiento. El análisis de elementos finitos puede ayudar a revisar las tensiones de una geometría específica, pero no debería usarse para determinar la compatibilidad con el fluido. Los estudios de las características de la interfaz y la difusión de elementos solo son útiles cuando la pila de materiales y el historial térmico investigados coinciden con la decisión que se debe tomar.
Por ejemplo, «placa revestida con acero inoxidable» es una denominación general del producto, pero no determina si corresponde utilizar un revestimiento de acero inoxidable austenítico, acero inoxidable dúplex, níquel o titanio. Solicite al especialista en corrosión que relacione cada opción con todo el intervalo de servicio y la ruta de fabricación prevista.
Normas y ensayos: jerarquía de evidencias
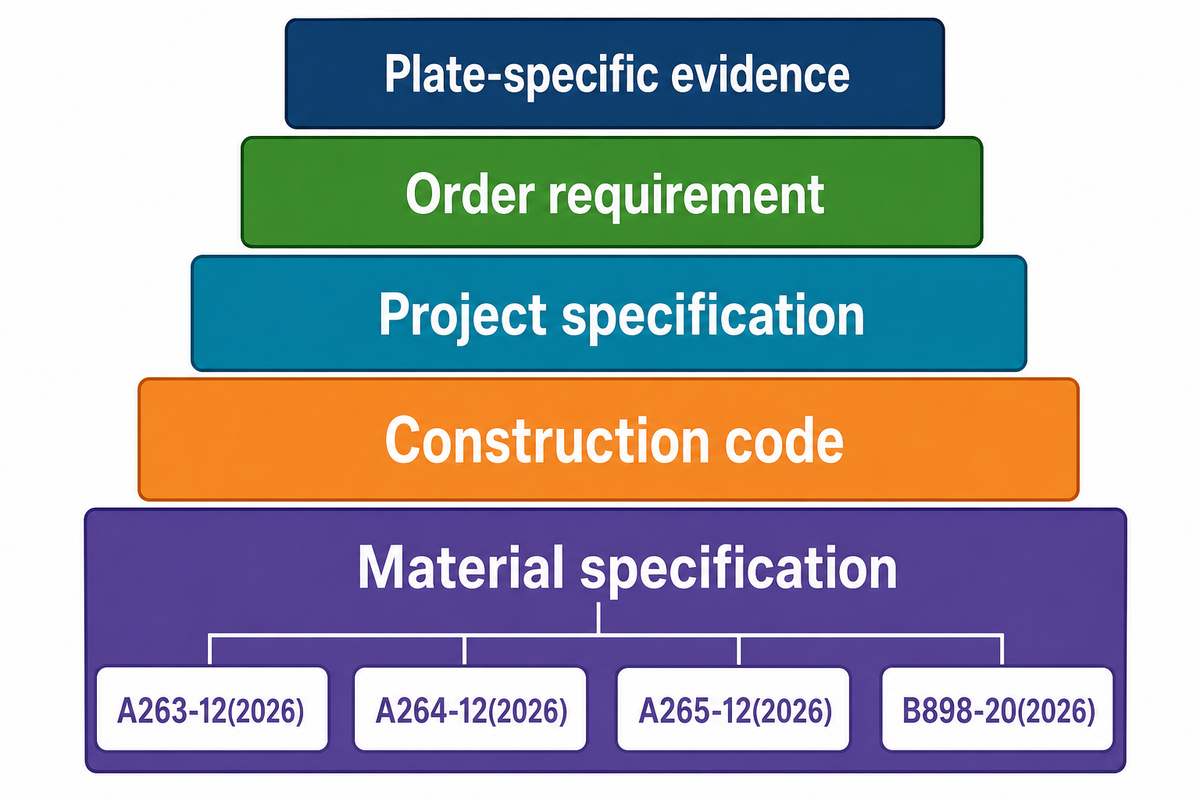
Las normas, los requisitos del código de construcción, los requisitos de la orden y los registros específicos de la placa deben formar un sistema de evidencias por niveles; un certificado único no los sustituye. Distinga la especificación del producto del código de construcción, la especificación del proyecto, los requisitos de la orden de compra y los registros específicos de la placa. Cada uno aborda aspectos distintos de la identificación del material, el control de fabricación, la inspección y la aceptación final.
¿Qué material, espesor, ensayos de unión y documentos deben definirse antes de hacer el pedido?
Antes de hacer el pedido, determine las condiciones de servicio y los requisitos, defina las capas, las dimensiones, la especificación del material aplicable, el código de construcción, las limitaciones de fabricación, el objetivo de los ensayos y la vinculación de las evidencias. Las normas de materiales y las reglas para equipos a presión son distintas, pero están relacionadas. El plan de aceptación final debe identificar la placa real, el objeto de ensayo, el momento, el procedimiento, la cobertura y la autoridad que toma la decisión.
Las páginas públicas de ASTM identifican A263-12(2026), A264-12(2026) y A265-12(2026) como especificaciones vigentes para distintas familias de acero revestido con aleación. Sus alcances públicos respaldan la clasificación y el concepto de construcción unida. No publican un valor de aceptación universal que pueda aplicarse de forma segura a todas las combinaciones de materiales, espesores y proyectos.
La página vigente de la familia ASTM B898 indica que B898-20(2026) está activa para placas revestidas con titanio, circonio, tantalio, niobio y sus aleaciones sobre un metal base. Una página antigua de una versión específica de B898 podría ser histórica; eso no determina la vigencia de la página de la familia. Utilice la copia controlada adquirida para el trabajo, no se base únicamente en la etiqueta de una página web.
- Especificación del material: identifica la familia del producto, el alcance del material y las categorías de ensayos referenciadas.
- Código de construcción: rige el componente a presión terminado u otro equipo en su aplicación prevista.
- Especificación del proyecto: vincula las condiciones de servicio, la geometría, la fabricación, la inspección y la documentación con el trabajo.
- Requisito de la orden: indica qué ensayos, cobertura, criterios de aceptación y documentos se requieren para esta placa.
- Evidencias específicas de la placa: vinculan el material real y los resultados con la orden correspondiente.
| Evidencia o ensayo | Qué puede demostrar | Qué no puede demostrar por sí solo | Qué incluir en la orden |
|---|---|---|---|
| Análisis químico | Composición química informada para el material o la ubicación identificados | Continuidad de la unión o desempeño de la soldadura terminada | ¿Qué capa, ubicación y método corresponden? |
| Resultado del ensayo de tracción del metal base | Resultado mecánico del material base ensayado | Desempeño de la unión terminada si el ensayo se realizó antes del revestimiento | ¿Este ensayo se realizó antes o después del revestimiento? |
| Ensayo de unión o de corte | Comportamiento especificado de la unión en el objeto de ensayo requerido | Todos los resultados posteriores de conformado, soldadura y servicio | ¿Es obligatorio, dónde se toma la muestra y qué rige la aceptación? |
| Ensayo de doblado | Respuesta de la probeta ensayada conforme al método de doblado indicado | Tolerancia geométrica del componente completo | ¿Qué orientación, radio y criterios de aceptación corresponden? |
| Inspección por ultrasonido | Zonas sin unión que pueden notificarse conforme al procedimiento y la cobertura seleccionados | Composición química del revestimiento, resistencia a la corrosión o calidad de futuras soldaduras | ¿Qué cobertura de escaneo, calibración, mapa y criterios se requieren? |
| Certificado de material | Número de colada, lote, composición química y resultados vinculados mediante documentación | Prueba de que se cumple cada requisito específico de la orden sobre la unión o la fabricación | ¿Cómo se vinculará el certificado con la identificación de la placa y su liberación? |
Una especificación del material puede incluir propiedades mecánicas y resistencia a la corrosión sin que un resultado demuestre la otra. La resistencia a la tracción y el límite elástico corresponden a una probeta y una condición determinadas. La respuesta dúctil al doblado puede ser una evidencia pertinente, pero no sustituye el examen de la unión especificado ni la decisión de aceptación.
La diferencia está en la secuencia. El informe de tracción del metal base y el ensayo especificado de unión o de corte se refieren a objetos de ensayo distintos; la especificación aplicable y la orden definen los ensayos y el criterio de aceptación correspondientes. El registro debe indicar qué se ensayó, cuándo se ensayó y por qué se solicitó.
Dónde falla la placa revestida: interfaz, conformado, soldadura y servicio
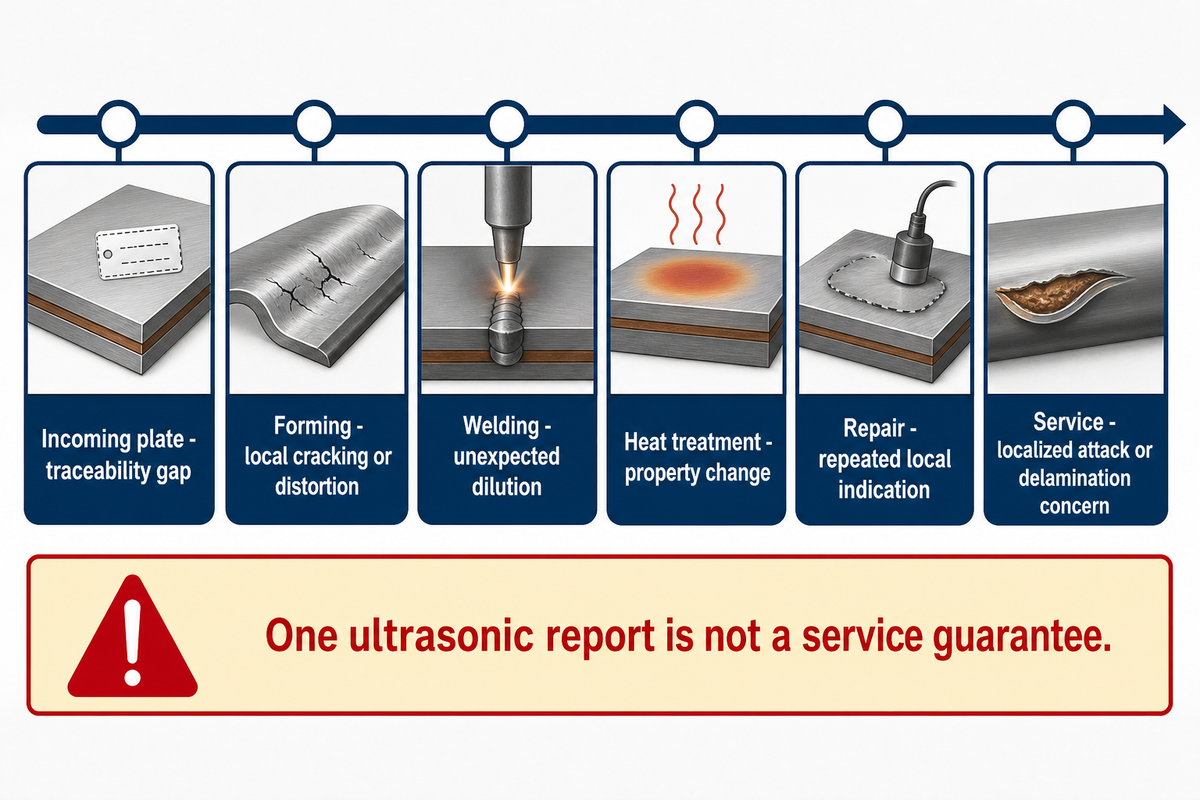
Las fallas de una placa revestida deben investigarse por etapa; no deben diagnosticarse a partir de una sola fotografía o del resultado de un único ensayo. La unión puede ser satisfactoria en una probeta de placa, pero una operación posterior de conformado, una secuencia de soldadura, un tratamiento térmico, una reparación o la exposición durante el servicio pueden introducir otro riesgo. La revisión metalúrgica de 2024 y un estudio de fabricación del Laboratorio Nacional de Oak Ridge ilustran que un diagnóstico remoto no equivale a una decisión de liberación de ingeniería.
Un análisis técnico podría comparar la microestructura y las propiedades mecánicas con los historiales térmicos y de fabricación registrados. Un microscopio electrónico de barrido y la fractografía pueden ayudar a caracterizar una muestra seleccionada, pero ninguno de estos métodos puede demostrar de manera concluyente la condición de un componente que no se examinó. Los investigadores también pueden verificar si hay zonas locales descarburadas o carburadas y si la transformación de austenita es relevante para el sistema de aleación específico. Las curvas de esfuerzo-deformación, la resistencia al corte de la interfaz y el comportamiento dúctil deben vincularse con la muestra, la orientación y las condiciones del ensayo.
Haga
- Rastree la señal hasta la etapa correspondiente del ciclo de vida.
- Conserve la identificación de la placa y los registros de fabricación.
- Revise el historial de soldadura y térmico antes de decidir cómo proceder.
No
- Considere que un informe de ultrasonido por sí solo garantiza el desempeño en servicio.
- Suponga que más calor mejora todas las interfaces.
- Diagnostique una delaminación sin una investigación calificada.
| Etapa | Señal | Mecanismo posible | Evidencia necesaria a continuación | Decisión siguiente |
|---|---|---|---|---|
| Placa recibida | Falta de trazabilidad | No es posible vincular el material con el informe | Marcado de la placa, certificado, registro de recepción | Retenga el material hasta establecer su identificación |
| Placa recibida | Indicación de falta de unión localizada en el mapa | Discontinuidad de la unión dentro del alcance de inspección declarado | Procedimiento de ultrasonido, calibración, mapa de cobertura, base de aceptación | Escale el caso para decidir según los requisitos específicos de la orden |
| Corte | Separación o daño en el borde | El detalle de corte expone o afecta la interfaz | Plan de corte, condición del borde, revisión del procedimiento | Defina el tratamiento del borde o revise la reparación |
| Conformado | Agrietamiento o distorsión local | La trayectoria de deformación supera el comportamiento calificado | Radio de conformado, dirección, historial de deformación, inspección | Revise la calificación y la geometría |
| Preparación para soldadura | Riesgo de mezcla en el borde revestido | El diseño de la unión permite una interacción no prevista | Plano de la unión, detalle del bisel, WPS | Revise la secuencia o el plan de consumibles |
| Soldadura | Dilución inesperada | El aporte térmico o la secuencia de metal de aporte altera la composición química depositada | WPS, registro de aporte térmico, verificación de la composición química cuando se requiera | Evalúe la restauración del lado expuesto a la corrosión |
| Soldadura | Agrietamiento cerca de la transición | Esfuerzo residual, restricción, hidrógeno o procedimiento incompatible | Registros de soldadura, ensayos no destructivos, revisión del material y del servicio | Investigación calificada de la falla |
| Tratamiento térmico | Cambio de propiedades después de la exposición | Difusión o cambio de fase en el sistema específico | Registro de tiempo y temperatura, evidencia de la pareja de materiales | Confirme que el ciclo térmico sea aceptable |
| Inspección | Cobertura incompleta | El resultado del ensayo deja una zona sin examinar | Mapa de cobertura, restricciones de acceso, procedimiento | Decida si se necesita un examen complementario |
| Reparación | Indicación local recurrente | La ruta de reparación no aborda el mecanismo subyacente | Historial de reparaciones, dimensiones, registro de aprobación | Detenga las reparaciones repetitivas y vuelva a evaluar la causa |
| Puesta en servicio | Señal temprana de fuga o corrosión | Las condiciones de servicio difieren de lo supuesto en el diseño | Datos del fluido, ubicación, historial operativo | Contenga el problema e investigue conforme al procedimiento del responsable |
| Servicio | Ataque localizado o preocupación por delaminación | Corrosión, carga mecánica, ciclos térmicos o interacción de fabricación | Hallazgos de inspección, revisión metalúrgica, datos de servicio | Decisión calificada sobre la aptitud para el servicio |
Un estudio de 2024 sobre TA2/DT4/Q235B informó una resistencia al corte de 184.5 MPa en la muestra tal como fue laminada, de 195.4 MPa después de un recocido a 550 °C durante 2 h y una disminución a 650 °C. Estos valores corresponden a esa combinación de materiales y ese programa térmico ensayados; no son un límite de aceptación de una orden. La lección práctica es que más calor no es automáticamente mejor.
Decisiones sobre placas revestidas: 10 verificaciones de consecuencias
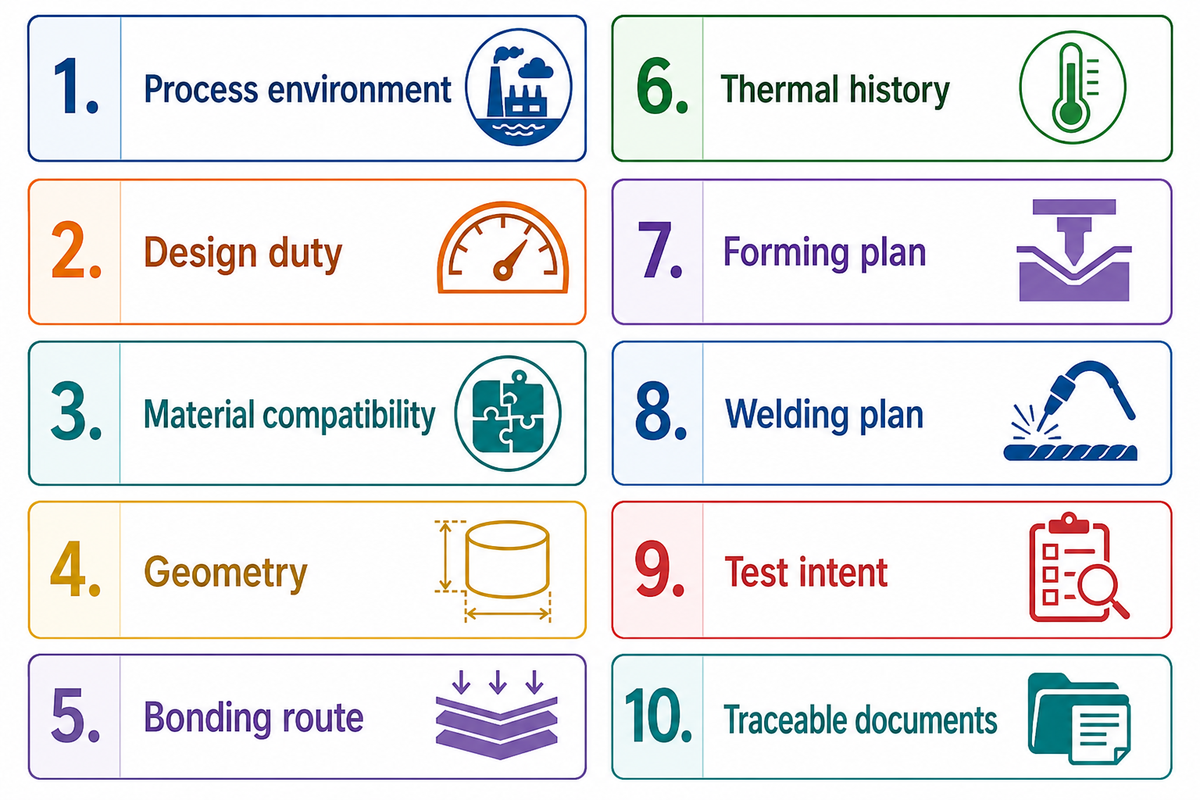
El marco que se presenta a continuación está destinado a una revisión interdisciplinaria. Una revisión de 2024 sobre las interfaces de placas revestidas con metal y su unión identifica riesgos que abarcan interfaces contaminadas con óxido, migración de carbono, dilución de la soldadura, esfuerzo residual y ciclos térmicos repetidos. Cada respuesta puede cambiar la pareja de materiales, el método de unión, el plan de ensayos o la secuencia de fabricación. Si una respuesta se desconoce, debe registrarse la incertidumbre en lugar de adivinar suponiendo que una respuesta es correcta.
| Verificación | Por qué importa | Qué puede cambiar | Si se desconoce |
|---|---|---|---|
| 1. Entorno del proceso | Define las condiciones de servicio del lado expuesto a la corrosión | Familia del material de revestimiento y revisión de corrosión | No cierre la selección del material |
| 2. Servicio de diseño | Define la responsabilidad estructural | Placa de respaldo, sección total, ruta del código normativo | Mantenga abierta la base estructural |
| 3. Compatibilidad de materiales | El comportamiento de la interfaz depende del sistema específico | Combinación de materiales, diseño de capa intermedia, revisión de la ruta de fabricación | Solicite una revisión técnica |
| 4. Geometría | Las formas determinan la deformación y el acceso | Conformabilidad de la placa, detalles de las uniones, acceso para inspección | Modele el componente antes de la compra |
| 5. Ruta de unión metalúrgica | La ruta define las preguntas sobre la interfaz y el historial térmico | Evidencia de calificación y controles del proceso | Compare las consecuencias, no las denominaciones |
| 6. Historial térmico | El calor puede alterar una interfaz | Tratamiento posterior a la unión y secuencia de soldadura | Defina el ciclo máximo previsto |
| 7. Plan de conformado | La deformación local puede poner en riesgo la unión | Radio, dirección, calificación, inspección | Solicite información al equipo de fabricación |
| 8. Plan de soldadura | La dilución y la restauración afectan el lado del proceso | WPS, metales de aporte, secuencia, ensayos no destructivos | No suponga que se aplican las prácticas estándar para acero |
| 9. Objetivo del ensayo | Cada ensayo responde preguntas diferentes | Muestreo, momento, cobertura, base de aceptación | Escriba primero la pregunta que debe resolver la decisión |
| 10. Documentos trazables | La evidencia debe acompañar la placa hasta el componente | Marcado, certificados, mapas, paquete de liberación | Asigne a un responsable de la documentación |
Estas verificaciones se centran deliberadamente en las consecuencias. Es importante no perder de vista las consecuencias de un requisito al representarlo como una lista pasiva de campos. Por ejemplo, en el conformado, el espesor total afecta los cálculos estructurales, el conformado, la preparación para soldadura, el acceso para inspección y la relación entre el metal base y la capa revestida.
Cómo definir un requisito para una placa revestida sin duplicar una solicitud de cotización al proveedor
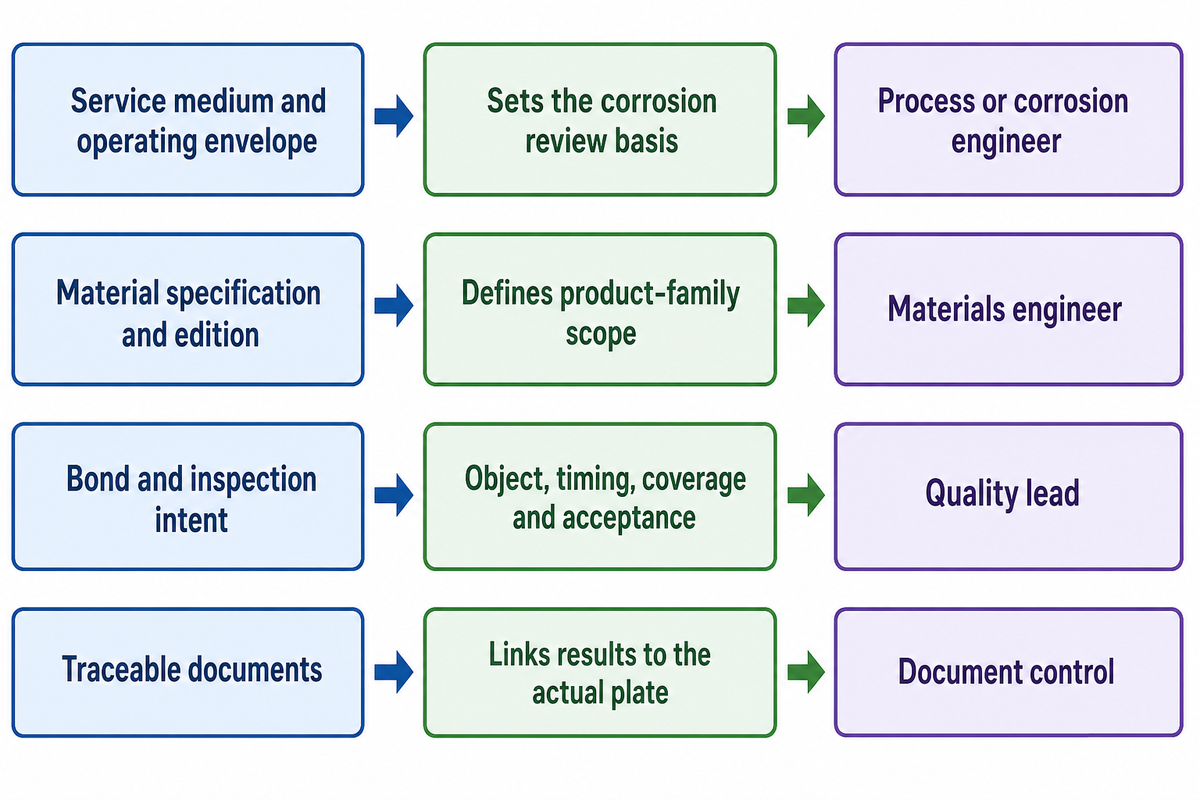
Los requisitos deben redactarse explicando las consecuencias detrás de los datos de entrada, sin reformular ni redefinir un catálogo, una tabla publicada de rangos o una lista de verificación para cotizar. El resumen público del alcance y los ensayos de ASTM A263 muestra por qué un requisito debe distinguir la familia de productos, el objeto de ensayo del metal base y la evidencia de unión que exige la orden, en vez de limitarse a nombrar la placa revestida. Un requisito de entrada comienza con el componente y las condiciones de servicio previstos. Después, documente las funciones de cada capa, las dimensiones del plano, la especificación del material, la ruta del código de construcción, los límites de fabricación, el objetivo de la inspección y los documentos que deben permanecer vinculados a la placa mediante trazabilidad.
| Campo del requisito | Consecuencia de ingeniería | Responsable asignado |
|---|---|---|
| Medio de servicio y rango operativo | Establece la base para la revisión de corrosión | Ingeniero de procesos o de corrosión |
| Funciones del revestimiento y del respaldo | Distingue las funciones del lado del proceso y las estructurales | Ingeniero de diseño |
| Dimensiones y geometría final | Establece restricciones de conformado e inspección | Diseñador mecánico |
| Especificación y edición del material | Define el alcance de la familia de productos y la referencia controlada | Ingeniero de materiales |
| Ruta del código de construcción | Vincula la placa con el cumplimiento aplicable al equipo | Ingeniero de códigos normativos |
| Objetivo de unión e inspección | Define el objeto, el momento, la cobertura y la base de aceptación | Responsable de calidad |
| Restricciones de conformado y soldadura | Protege la interfaz durante la fabricación | Ingenieros de fabricación y soldadura |
| Documentos trazables | Vincula los resultados con la placa y el componente reales | Control de documentos |
Este documento proporciona al proveedor una base de ingeniería. También permite que el comprador detecte decisiones pendientes antes de que generen aclaraciones tardías en la orden.
Cómo evaluar la evidencia de un proveedor de placas revestidas
Evalúe lo que demuestra la evidencia, no la prominencia con que el proveedor la promociona. Es importante identificar qué describe la evidencia, quién controló el proceso y el ensayo, qué identificación de la placa figura en la evidencia y si esta responde al requisito. Un certificado genérico o una declaración amplia de capacidades no constituyen un paquete de liberación específico para una orden.
TiAlloy informa que cuenta con más de 20 años de experiencia en fabricación de metales, una planta de producción de 30,000 metros cuadrados, ISO 9001 y un sistema de gestión de salud y seguridad ocupacional. La información publicada sobre la empresa también enumera como capacidades MTC / EN 10204 3.1, PMI, UT, ensayos mecánicos, ensayos de corrosión, tolerancia dimensional, calidad superficial, trazabilidad de lotes y embalaje para exportación. Estos son datos proporcionados por la propia empresa, no pruebas independientes para una orden específica ni una promesa de que cada placa incluya todos los ensayos o documentos enumerados. Solicite el alcance vigente de los certificados y los registros específicos de la orden. Consulte la información de TiAlloy sobre calidad y fabricación para conocer el contexto de la empresa.
Para un trabajo específico, solicite al proveedor que vincule la placa suministrada con la especificación aplicable, los procedimientos controlados, los ensayos solicitados, la inspección, las no conformidades y el paquete final de trazabilidad. Una vez definida la base de ingeniería, revise las opciones de materiales y los requisitos de pedido para placas revestidas para facilitar la gestión comercial correspondiente.
¿Qué cambia y qué no en la selección de placas revestidas?
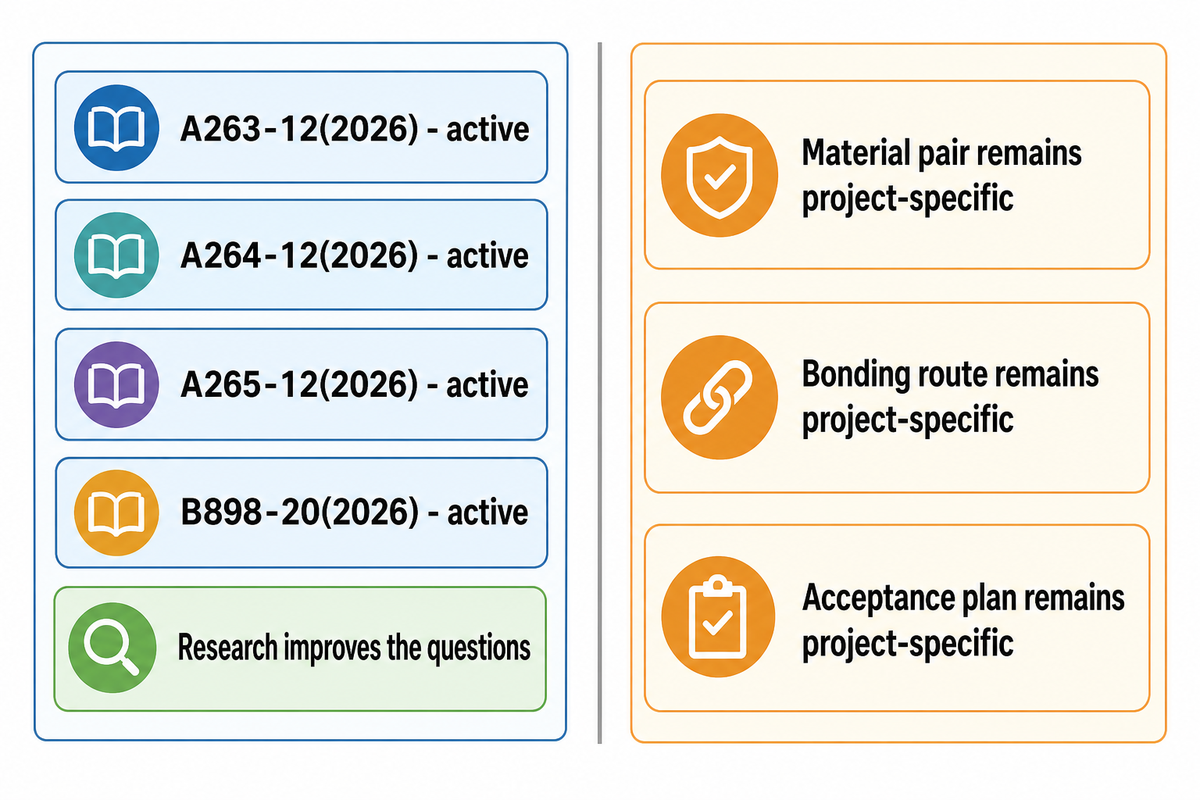
Según la consulta realizada el 8 de octubre de 2026, las páginas públicas de ASTM indican que A263-12(2026), A264-12(2026) y A265-12(2026) están vigentes, mientras que la página actual de la familia B898 indica que B898-20(2026) está activa. Contar con información vigente sobre las ediciones es una buena evidencia, pero no establece una pareja de materiales, una ruta de unión ni un plan de aceptación de aplicación universal.
Las investigaciones recientes sobre interfaces pueden mejorar las preguntas sobre microestructura, difusión, propiedades mecánicas y tratamiento térmico. No eliminan la obligación de verificar el sistema de materiales real y la ruta final de fabricación. Considere las normas y los estudios actualizados como un motivo para revisar la jerarquía de la evidencia, no como un atajo para evitar una revisión de ingeniería específica del proyecto.
Conclusión clave
Una decisión sólida sobre placas revestidas vincula el servicio, las funciones de las capas, la ruta de unión, la fabricación, el objeto de ensayo, el momento, el requisito de la orden y los registros trazables antes de convertir el nombre de un material en una decisión de compra.
Preguntas frecuentes
¿Qué es el revestimiento con acero inoxidable?
Una placa con revestimiento de acero inoxidable es un producto en capas en el que el acero inoxidable se une metalúrgicamente a una placa de respaldo, por lo general de acero al carbono o de baja aleación.
La capa de acero inoxidable aporta la resistencia a la corrosión prevista del lado del proceso, mientras que el respaldo suele soportar gran parte de la carga estructural. Esta distribución de funciones no significa que todos los grados de acero inoxidable sean adecuados para cualquier fluido o temperatura. El proyecto aún necesita una base para evaluar la corrosión, la definición de las capas, una revisión de la ruta de unión, los ensayos requeridos, los controles de fabricación y un plan de aceptación trazable para el componente real.
¿Cómo funciona una placa revestida?
Una placa revestida funciona al asignar distintas funciones de ingeniería a la capa de revestimiento, la capa de respaldo y la interfaz que las une.
El revestimiento está orientado hacia el entorno del proceso, el respaldo proporciona la sección estructural principal y la interfaz transfiere la carga entre ambos. Esto puede reducir la cantidad de metal de alta aleación necesaria en una sección diseñada para una aplicación, pero también plantea cuestiones sobre la interfaz, el conformado, la soldadura, la inspección y la reparación. La pareja de materiales es solo uno de los datos de entrada; el equipo terminado depende de cómo se controlen conjuntamente todas esas funciones.
¿Son seguras las placas revestidas para equipos a presión?
Las placas revestidas pueden ser adecuadas para equipos a presión cuando la especificación del material, el código de diseño, el procedimiento de fabricación, el plan de inspección y los registros de aceptación se aplican al componente real.
En las reglas para recipientes a presión de la Sección VIII de ASME, la Parte UCL agrega requisitos para recipientes soldados con revestimiento resistente a la corrosión unido integralmente o aplicado por soldadura. Un certificado de placa, un ensayo de unión o un informe de ultrasonido pueden aportar evidencia al expediente, pero cada uno tiene un objeto y un alcance definidos. Los ingenieros calificados del proyecto deben revisar la ruta del código de construcción, las condiciones del proceso, la combinación de materiales, la geometría, los detalles de soldadura, la cobertura de los exámenes y los registros finales de liberación del recipiente o intercambiador que se está fabricando.
¿Se puede unir titanio con acero al carbono?
Se pueden producir placas revestidas de titanio y acero para proyectos adecuados mediante una ruta de unión en estado sólido.
La compatibilidad, cualquier diseño de capa intermedia que se requiera, las dimensiones, el historial térmico, el conformado posterior, los detalles de soldadura, los ensayos y las condiciones de servicio deben revisarse para la orden específica. ASTM B898, que figura como activa, abarca placas revestidas con titanio, zirconio, tantalio, niobio y sus aleaciones sobre un metal base.
¿Qué demuestra la inspección ultrasónica de la unión?
La inspección ultrasónica puede identificar zonas sin unión que deban reportarse conforme al procedimiento seleccionado, la cobertura del barrido y los criterios de aceptación.
Por sí sola, no determina la composición química del revestimiento, el desempeño al corte, la tolerancia al conformado, la calidad de la soldadura, la resistencia a la corrosión ni la aptitud del equipo terminado para el servicio. Interprete el informe junto con la técnica, la calibración, el mapa de cobertura, la identificación de la placa y la base de aceptación. Tampoco puede predecir daños introducidos posteriormente por el conformado, la soldadura, el tratamiento térmico, la reparación o la exposición en servicio.
¿Qué lado queda frente al fluido del proceso?
Normalmente, el revestimiento resistente a la corrosión queda frente al fluido del proceso, mientras que la placa de respaldo aporta soporte estructural.
Normalmente, el revestimiento queda frente al fluido del proceso y el respaldo soporta la carga estructural. Confirme la orientación final en el plano aprobado.
¿Un certificado de material demuestra la calidad de la unión?
No, un certificado de material por sí solo no demuestra todos los aspectos de la calidad de la unión del componente terminado.
Un certificado puede documentar los materiales identificados, la composición química, los resultados mecánicos, la trazabilidad del lote o de la colada y los ensayos enumerados, pero su valor depende del alcance y de su vínculo con la placa. La calidad de la unión también puede requerir evidencia específica de la orden obtenida mediante ultrasonido, corte, flexión u otros métodos. Revise el número del documento, la identificación de la placa, la ubicación del ensayo, el método, la base de aceptación, los resultados, las desviaciones y la liberación autorizada.
Revisión de ingeniería específica del proyecto
Use esta guía para preparar las preguntas sobre servicio, funciones de las capas, fabricación, inspección y documentación. Después, TiAlloy puede revisar las opciones comerciales de materiales con base en esos criterios de ingeniería.
Consulte sobre los criterios de ingeniería para su placa revestida
Esta guía tiene fines exclusivamente educativos. No sustituye la norma de la edición controlada, la evaluación de corrosión, el código de construcción, los procedimientos de fabricación calificados ni la aprobación de los ingenieros responsables del proyecto. Los datos de la empresa se identifican por separado de las fuentes técnicas independientes.
Artículos relacionados
Referencias y fuentes
- ASTM A263-12(2026), página pública de alcance y estado de vigencia.
- ASTM A264-12(2026), página pública de alcance y estado de vigencia.
- ASTM A265-12(2026), página pública de alcance y estado de vigencia.
- Página de la familia ASTM B898, alcance público y estado de vigencia.
- Descripción general de la Sección VIII, División 1 de ASME.
- Estudio del Laboratorio Nacional de Oak Ridge sobre prácticas de fabricación de componentes revestidos.
- Materials (2024), revisión de los problemas de producción y soldadura en aceros revestidos.
- Coatings (2024), estudio sobre laminación en caliente al vacío y recocido de TA2/DT4/Q235B.
- Página de TiAlloy sobre la empresa, la calidad y la documentación proporcionada por la propia compañía, incluida la capacidad de emitir MTC / EN 10204 3.1 cuando se requiera.