Entre em contato com a empresa TiAlloy

Comparação entre Inconel 625 e 718 para compradores industriais

Por XCX · Atualizado em outubro de 2026
A comparação entre Inconel 625 e 718 começa pela aplicação: considere o 625 para equipamentos fabricados e o 718 endurecido por precipitação quando o projeto exigir maior resistência. A decisão de compra depende da forma do produto, do tratamento térmico, da temperatura real e do ambiente de operação da peça acabada.
Uma barra identificada como “718” pode ser fornecida em várias condições. Uma chapa fina de “625” também pode ser fornecida com diferentes requisitos de recozimento. Avaliar apenas os requisitos gerais de resistência sem esses detalhes pode levar o comprador a escolher uma rota de fabricação inadequada, mesmo quando as duas cotações especificam corretamente a liga de níquel.
Este guia compara Inconel 625 e Inconel 718 com dados de propriedades específicos dos fabricantes, exemplos de cotações e uma lista de verificação para pedidos de compra. Os valores são atribuídos ao produtor; estudos da NIST e de universidades fornecem evidências sobre fabricação. A aprovação da engenharia depende da base de projeto do componente.
Inconel 625 vs 718: visão geral
O Inconel 625 é indicado quando a seleção prioriza resistência à corrosão e fabricação, enquanto o Inconel 718 é indicado quando a seleção prioriza resistência mecânica após o tratamento de envelhecimento especificado. Inconel 625 e 718 são ligas de níquel usadas em equipamentos complexos. Uma seleção útil do material combina a identificação da liga com a condição de fornecimento, avalia o ambiente de operação e considera os custos e o prazo de entrega da fabricação.
625: comece pelo ambiente
UNS N06625. Uma boa opção para peças fabricadas com resistência à corrosão; especifique a condição recozida ou tratada por solubilização.
718: comece pela carga
UNS N07718. Uma opção endurecível por precipitação para peças submetidas a cargas elevadas; especifique a rota necessária de solubilização e envelhecimento.
Uma liga não substitui a outra apenas trocando o nome. As diferenças entre as ligas Inconel incluem a composição química, os mecanismos de endurecimento e como a peça atinge sua condição final. Nosso guia sobre o material Inconel 625 aborda a liga em mais detalhes.
Se o desenho já especifica N07718, uma oferta mais barata de N06625 exige aprovação da engenharia para a alteração do material. Primeiro, o setor de compras precisa cotar a rota especificada. Substituir a peça prevista no desenho por uma de preço menor deve ser tratado como uma concessão de projeto, não como resposta a uma cotação mais alta.
Composição química e mecanismos de endurecimento
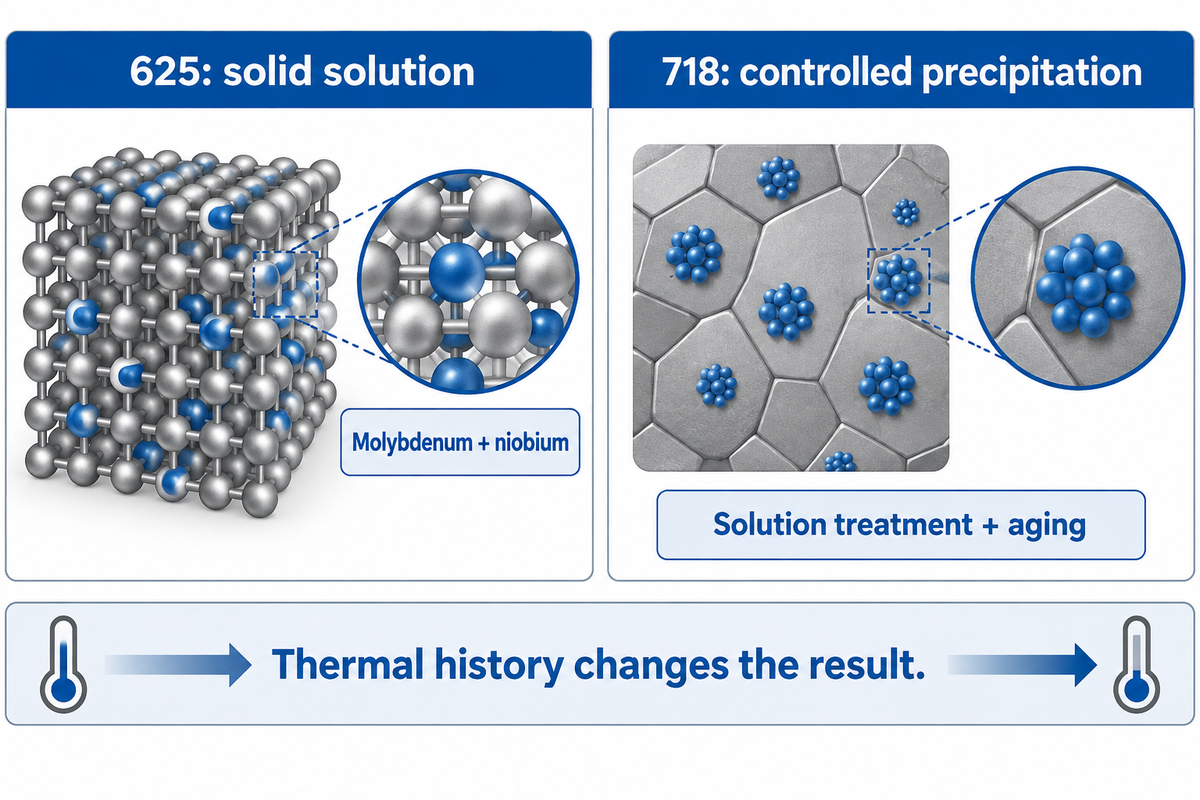
A composição química explica as diferenças entre 625 e 718: o molibdênio e o nióbio endurecem o 625 convencional por solução sólida, enquanto a precipitação controlada confere alta resistência ao 718 envelhecido. O cromo contribui para a resistência à corrosão e à oxidação em ambas as ligas. O histórico de fabricação pode gerar microestruturas variadas, especialmente após longos períodos de aquecimento ou na manufatura aditiva.
| Característica | Liga Inconel 625 | Liga Inconel 718 |
|---|---|---|
| Designação UNS | N06625 | N07718 |
| Base de níquel | Mínimo de 58% de níquel | 50–55% de níquel mais cobalto |
| Cromo | 20–23% | 17–21% |
| Molibdênio | 8–10% | 2.8–3.3% |
| Nióbio mais tântalo | 3.15–4.15% | 4.75–5.50% |
| Titânio | Máximo de 0,40% | 0.65–1.15% |
| Alumínio | Máximo de 0,40% | 0.20–0.80% |
| Ferro | Máximo de 5% | Saldo |
| Principal mecanismo de endurecimento | Solução sólida no fornecimento convencional | Endurecimento por precipitação após tratamento por solubilização |
| Condição a especificar na compra | Recozido ou tratado por solubilização | Tratado por solubilização ou tratado por solubilização e envelhecido |
Fontes: boletim Alloy 625 de 2013 da Special Metals, Tabela 1, e boletim Alloy 718 de 2007, Tabela 1. O intervalo de níquel mais cobalto para o 718 é um limite combinado; o 718 é uma superliga à base de níquel, não uma liga à base de cobalto.
Aqui, o 625 é selecionado principalmente pela combinação de resistência à corrosão e características favoráveis de fabricação. A liga 718 é selecionada principalmente para atender a um requisito especificado de resistência. Seus precipitados γ′ e γ″ se formam durante o envelhecimento. Dizer que o 625 convencional não endurece por envelhecimento é uma simplificação útil para compras, mas afirmar que nunca haverá precipitação é incorreto. A revisão de metalurgia de Floreen, Fuchs e Yang descreve como o histórico térmico altera a estrutura e as propriedades do 625.
A Special Metals registra que, após 2.000 horas a 1200°F, uma barra laminada a quente e recozida de 625 teve o limite de escoamento elevado de 69.5 para 126.5 ksi, enquanto o alongamento caiu de 54% para 30%. A exposição térmica prolongada altera o equilíbrio entre resistência e ductilidade, mesmo em uma liga nominalmente endurecida por solução sólida. As propriedades de resistência foram medidas à temperatura ambiente após a exposição.
Propriedades mecânicas: compare a condição de fornecimento
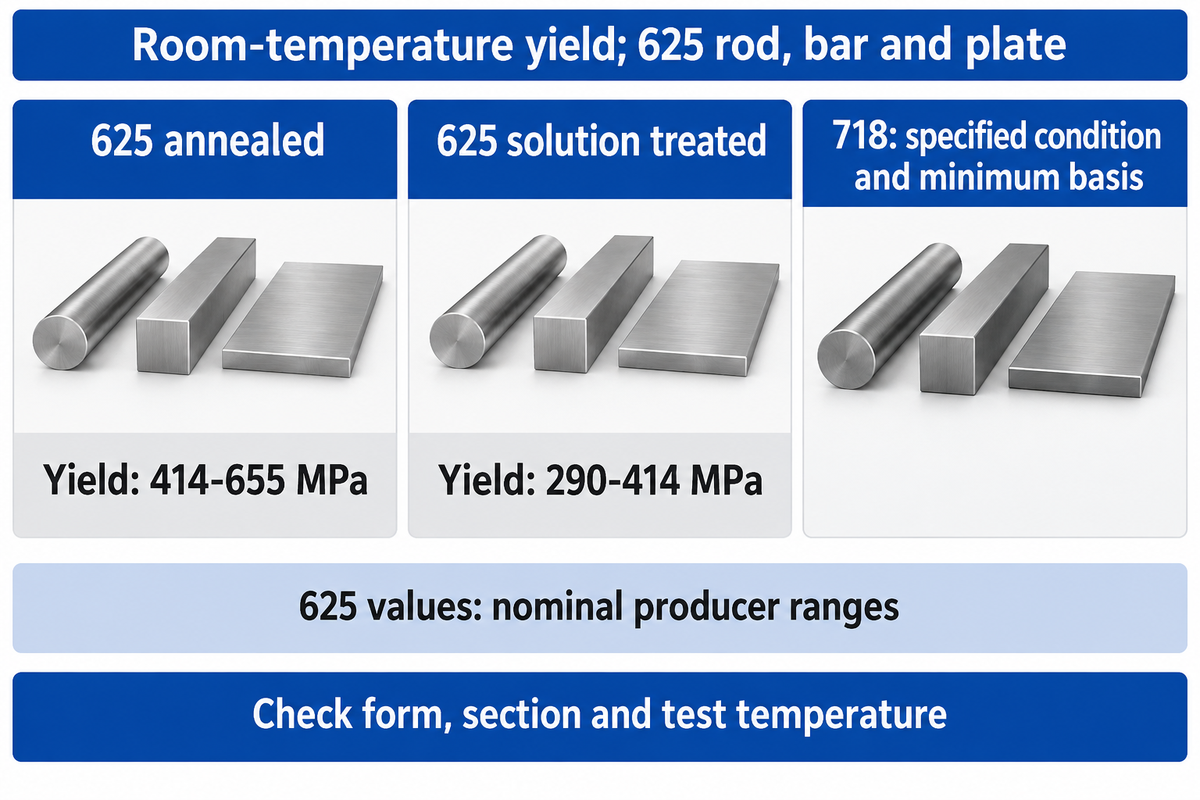
Em geral, ligas 718 endurecidas por precipitação apresentam limite de escoamento mais alto à temperatura ambiente do que o 625 convencional recozido, mas a comparação precisa usar a mesma base. Cada valor deve vir acompanhado da forma do produto, do tamanho da seção, da condição de tratamento térmico e da temperatura de ensaio. Dados típicos dos produtores, valores mínimos contratuais e medições experimentais respondem a perguntas diferentes e devem ser apresentados separadamente.
| Material e forma | Condição | Limite de escoamento | Resistência à tração | Base do valor |
|---|---|---|---|---|
| Barra, barra redonda e chapa de 625 | Recozido | 414–655 MPa | 827–1.034 MPa | Intervalo nominal da Special Metals |
| Barra, barra redonda e chapa de 625 | Tratado por solubilização | 290–414 MPa | 724–896 MPa | Intervalo nominal da Special Metals |
| Barra e barra redonda de 718 ≤127 mm | Recozido por solubilização e endurecido | 1.030 MPa | 1.240 MPa | Valores mínimos especificados pela VDM |
| Corpos de prova de 718 laminados | No estado de fornecimento, ACR | 540 MPa | 958 MPa | Resultados experimentais de Švec et al. |
| Corpos de prova de 718 laminados | Tratamento térmico do estudo, ACR HT | 1.147 MPa | 1.370 MPa | Resultados experimentais de Švec et al. |
A Tabela 5 da Special Metals para o 625 apresenta dados de produtos com dimensões de até 4 inches e indica que os valores são nominais. A ficha técnica da VDM para a liga 718 de 2020, Tabela 5, apresenta valores mínimos para dimensões de produto e tratamento definidos. Dividir os valores dessas duas linhas misturaria um intervalo nominal com um valor mínimo, sem estabelecer uma relação de resistência garantida.
“a tecnologia de produção pode influenciar significativamente algumas propriedades mecânicas”
Quais são as desvantagens do Inconel 718?
O Inconel 718 acrescenta à decisão de compra o controle do tratamento, a dificuldade de usinagem e o equilíbrio entre resistência e ductilidade. Em comparação com o Inconel 625 fornecido convencionalmente recozido, um componente acabado de 718 envelhecido exige mais atenção à rota térmica e à condição de aceitação final. A maior resistência do 718 só é útil nas regiões em que o projeto a exige.
Nos corpos de prova laminados específicos de Švec e colaboradores, o tratamento elevou o limite de escoamento de 540 para 1.147 MPa, enquanto o alongamento caiu de 39,3% para 24,1%. Essas amostras também diferiam do material impresso a laser do estudo. Para uma peça submetida a cargas cíclicas, as propriedades de fadiga exigem uma base própria: o estudo de fadiga de 718 por LPBF de 2023 de Kafka e colaboradores concluiu que a rugosidade e a vida em fadiga não tinham uma relação simples.
O requisito de limite de escoamento mínimo de 1.030 MPa é pertinente a um produto e uma condição definidos de 718, não a todo fornecimento identificado pelo nome da liga. Ao avaliar as propriedades dos materiais, os compradores devem considerar o mesmo tamanho de produto, tratamento e base de ensaio para as duas alternativas, para que a oferta mais barata em condição branda inclua os custos de processamento correspondentes.
Resistência à corrosão: considere o ambiente
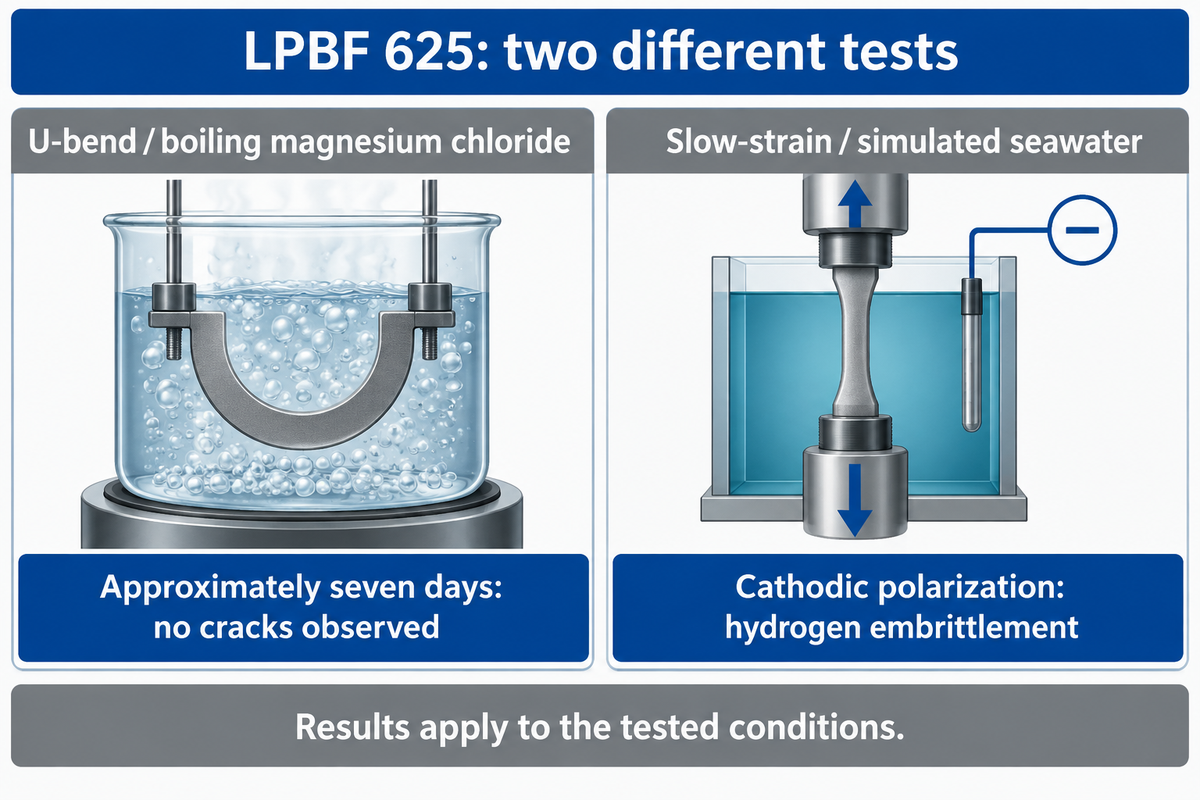
O Inconel 625 é um bom ponto de partida para resistência à corrosão em ambientes de processo agressivos; o 718 é escolhido quando as cargas mecânicas determinam a especificação. O desempenho real depende do meio, da concentração, da temperatura, da tensão e da condição metalúrgica. Por isso, água do mar, ácidos quentes e frestas com cloretos exigem decisões de seleção distintas, em vez de uma única classificação de resistência à corrosão.
O molibdênio e o cromo ajudam a explicar a posição do 625 entre as superligas de níquel resistentes à corrosão. A ficha técnica da VDM para a liga 625 de 2022 informa, para o 625 recozido a frio, grau 1, temperatura crítica de pite de 75°C e temperatura crítica de corrosão em fresta de 55°C no ensaio com cloreto férrico a 10%. Esses são resultados de laboratório para esse meio; uma instalação em água do mar a 55°C tem composição química, fluxo e geometria diferentes.
Um contraexemplo concreto vem do estudo de 2021 de Cabrini e colaboradores sobre 625 produzido por LPBF. Os corpos de prova do ensaio de flexão em U foram expostos a cloreto de magnésio em ebulição por aproximadamente sete dias, sem registro de trincas nas condições ensaiadas. Ensaios separados de deformação lenta em água do mar simulada com polarização catódica produziram fragilização por hidrogênio. A mesma família de ligas pode responder de formas diferentes quando a eletroquímica e o carregamento mudam.
Para um vaso de processo soldado, a decisão inclui a região da solda, o metal depositado e a sequência de fabricação. Uma recomendação baseada apenas na composição do metal de base não contempla a junta no sistema em operação. A revisão de metalurgia de 1994 também descreve como a exposição prolongada e a composição química afetam a tenacidade do 625; uma microestrutura envelhecida mais resistente não é automaticamente a condição preferível para serviços corrosivos.
As temperaturas de 75°C para pite e 55°C para corrosão em fresta correspondem ao ensaio com cloreto férrico da VDM para o 625 recozido a frio, grau 1. Essas temperaturas de ensaio não definem uma faixa universal de serviço. A compra de ligas resistentes à corrosão é mais eficaz quando se especificam o fluido de serviço e a condição da junta. Se for necessário substituir o material por 718, também será necessária uma nova avaliação ambiental.
Resistência em temperaturas elevadas: considere o limite correto
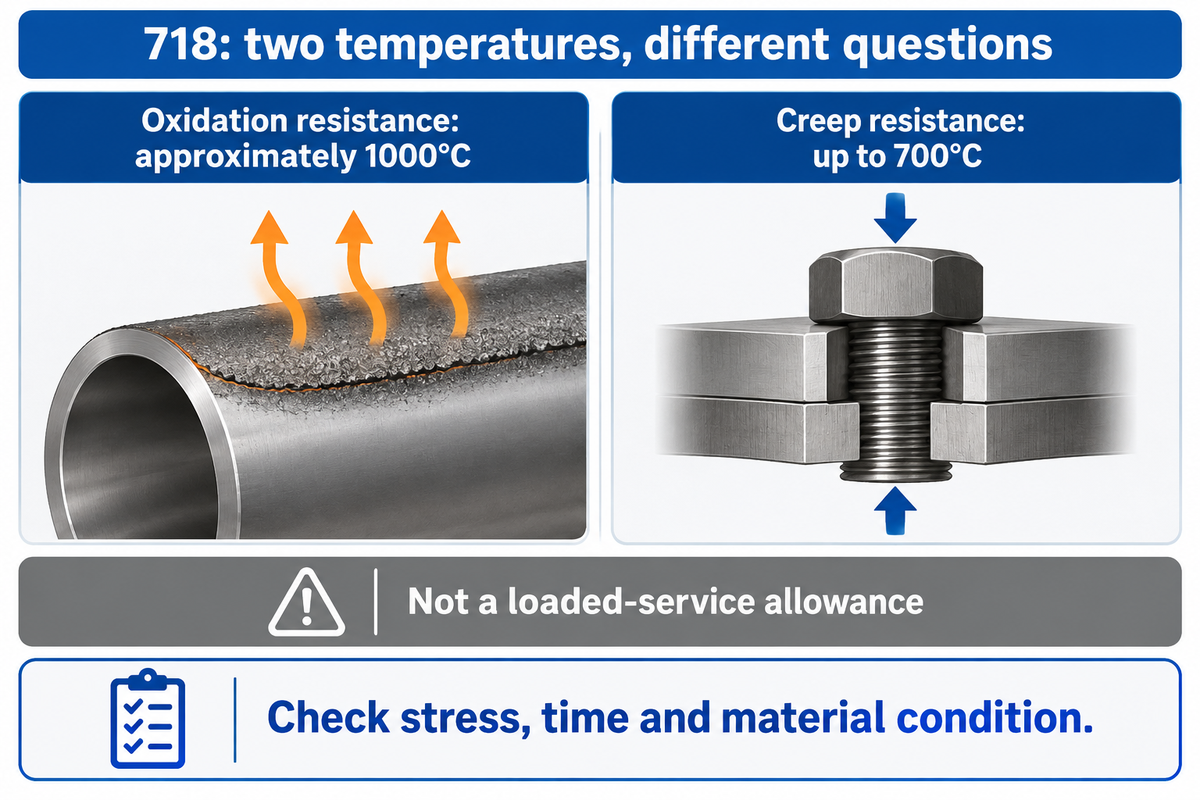
A resistência em temperaturas elevadas envolve a relação entre carga e tempo, enquanto a resistência à oxidação diz respeito à reação com a atmosfera ao redor. Inconel 625 e 718 abrangem uma ampla faixa de temperaturas, mas um único número máximo oculta esses diferentes mecanismos de falha. Para um componente sob carga, a fluência, a ruptura e a duração da exposição têm precedência sobre um limite de oxidação.
2 temperaturas, 2 perguntas diferentes
A temperatura de oxidação diz respeito ao ataque superficial; a temperatura de serviço sob carga indica se a condição especificada do material suporta a tensão necessária pelo tempo exigido.
Pergunta 1: a superfície resistirá à oxidação? A VDM descreve o 718 como tendo boa resistência à oxidação até aproximadamente 1000°C. Essa é uma característica do material. Um fixador de turbina a gás também tem uma função mecânica e, por si só, a resistência à oxidação não define a temperatura de serviço permitida sob carga.
Pergunta 2: a peça suportará a carga? O mesmo boletim da VDM descreve boa resistência à fluência até 700°C. O nível de tensão, o tempo e a condição do material continuam determinando o cálculo de projeto. Usar Inconel 718 a uma temperatura associada à resistência à oxidação e, ao mesmo tempo, considerar sua resistência à tração à temperatura ambiente combina premissas de projeto incompatíveis.
O 625 também se comporta de forma diferente conforme a condição selecionada. O escopo público da ASTM B443-26 descreve produtos planos recozidos de grau 1, normalmente usados até 1100°F, ou 593°C; o material de grau 2 recozido por solubilização é normalmente usado acima dessa temperatura quando são necessárias resistência à fluência e à ruptura. Assim, a escolha do grau para a chapa faz parte da especificação para alta temperatura, não é um detalhe a decidir após a compra.
Um ensaio de tração de curta duração em temperatura elevada é outro caso distinto. Švec e colaboradores ensaiaram 718 entre 600 e 900°C após manter a temperatura por dez minutos. Um ensaio breve a 900°C e um conjunto submetido continuamente a carga a 900°C representam exposições muito diferentes. Equipamentos para geração de energia exigem a base de serviço deste último caso.
As orientações da VDM para o 718, de aproximadamente 1000°C para oxidação e 700°C para fluência, diferem em 300°C porque se referem a comportamentos diferentes. Uma faixa de temperatura se torna útil quando especifica um mecanismo de falha e uma condição do material. Assim, as equipes de compras podem distinguir um invólucro resistente ao calor de um componente de seção quente submetido a cargas elevadas.
Soldagem e usinagem alteram a rota de fornecimento
O custo de fabricação depende da condição em que a liga é cortada, unida e, por fim, tratada termicamente. O 625 convencional costuma ser adequado para conjuntos soldados resistentes à corrosão, enquanto a usinagem do 718 normalmente separa a pré-usinagem, feita em condição mais macia, do acabamento após o envelhecimento. A geometria, o torque disponível no spindle, o controle de cavacos e as alterações dimensionais podem afetar a sequência das operações e a qualidade final do componente.
É difícil usinar Inconel 625?
Sim, é difícil usinar Inconel 625. A usinagem do Inconel 625 é difícil porque o corte gera calor e uma superfície encruada, que pode danificar a ferramenta na passada seguinte. Na prática, é preciso equilibrar a velocidade de corte, o torque disponível e a refrigeração adequada. Mesmo recozido, o material apresenta desafios de processo na usinagem.
Uma discussão no Practical Machinist sobre torneamento de 625 aponta problemas com torque em baixa rotação e controle de cavacos. A lição prática é calcular o custo com base na máquina e na característica reais, em vez de aplicar um fator universal de velocidade de corte para comparar 625 e 718. Uma peça de parede fina e um tarugo rígido impõem diferentes restrições de estabilidade à ferramenta.
O 718 oferece uma opção de sequenciamento. A Special Metals informa que a usinagem é mais fácil e a vida útil da ferramenta, mais longa na condição recozida, mas que o acabamento superficial e a quebra de cavacos são melhores na condição envelhecida. O fornecedor pode pré-usinar o material macio, realizar o tratamento de endurecimento necessário e deixar sobremetal de usinagem para as superfícies críticas. O guia da TiAlloy sobre a liga 718 traz mais informações sobre esses graus.
Considere um componente de 718 quase na forma final, com características que não podem ser todas torneadas. Uma discussão em oficina sobre 718 tratado termicamente descreve exatamente esse problema geométrico. O acesso da ferramenta e a estratégia de fresamento são tão importantes quanto a dureza. Em um caso separado, a reportagem da American Machinist sobre uma esfera de válvula relata aumento de produtividade após mudanças nas ferramentas, mas trata de um caso de fabricação com participação de um fornecedor. Os custos e benefícios se aplicam àquela operação.
A soldagem também exige atenção à rota de fabricação. A escolha do metal de adição, a limpeza da junta e os requisitos após a soldagem seguem o procedimento aplicável e o serviço previsto. A exigência de 718 envelhecido na condição final deve incluir a sequência de tratamento da junta; a alta resistência da barra de base recebida não determina a condição do conjunto soldado concluído.
A VDM especifica recozimento brando do 625, grau 1, a 950–1050°C, e recozimento por solubilização do grau 2 a 1080–1160°C. Essas diferenças mostram por que uma cotação com a descrição “tratado termicamente” é insuficiente. Uma proposta de fabricação deve identificar a operação realizada e sua posição antes da última etapa de dimensionamento final, inspeção e entrega.
Preço de Inconel 625 vs 718: compare o custo da peça acabada
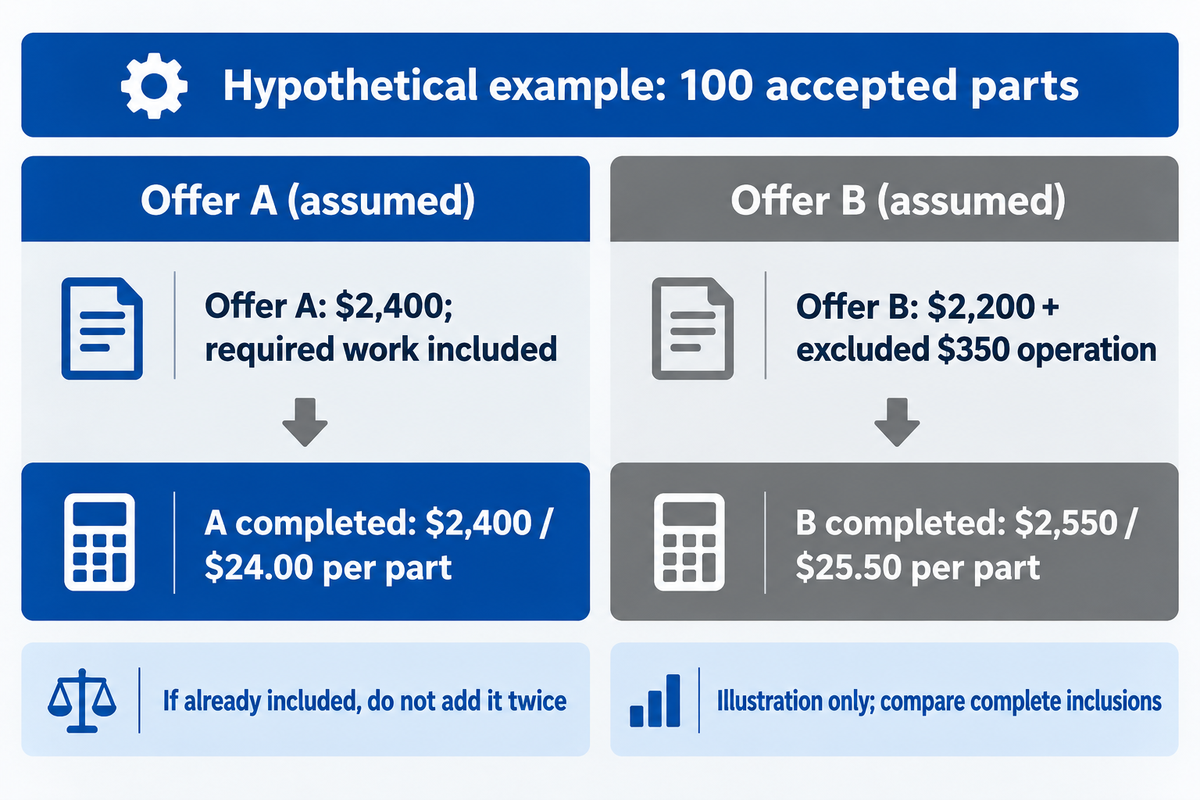
Compare os preços de Inconel 625 e Inconel 718 considerando o custo da peça acabada aceita, depois que a engenharia escolher uma liga adequada. A oferta mais baixa para a matéria-prima pode incluir custos adicionais de tratamento, ensaio, usinagem ou refugo. Uma proposta completa apresenta essas informações.
Exemplo: duas ofertas tecnicamente aceitáveis cobrem 100 peças aceitas. A oferta A custa $2.400 e inclui todos os tratamentos e ensaios necessários. A oferta B custa $2.200, mas não inclui uma operação necessária, cotada em $350. Os totais completos são $2.400 e $2,550, ou $24,00 e $25,50 por peça aceita.
| Item de custo | Oferta A | Oferta B |
|---|---|---|
| Lote cotado | $2,400 | $2,200 |
| Operação necessária não incluída | $0 adicional; incluída | $350 |
| Lote completo | $2,400 | $2,550 |
| Quantidade aceita | 100 peças | 100 peças |
| Custo por peça aceita | $24.00/peça | $25.50/peça |
Se B já incluir essa operação, o total permanece em $2,200, ou $22,00 por peça. Acrescentar outros $350 cobraria duas vezes pelo mesmo serviço. Uma operação cuja exclusão não esteja especificada continua sendo um item de custo em aberto, não um custo zero. O denominador também importa: um lote de 100 peças brutas é diferente de um lote com 100 peças acabadas e aceitas.
Em uma investigação específica sobre 718 por LPBF, Benzing e colaboradores compararam 15 horas de processamento térmico adaptado com 42 horas da sequência convencional estudada. O experimento mostra por que a cotação lista as operações incluídas. Ele não informa um preço de mercado aplicável a toda a liga nem fornece uma receita para processar material conformado.
No exemplo com 100 peças, uma economia aparente de $200 se transforma em um custo $150 maior para o lote completo após a inclusão de uma operação de $350 omitida. A comparação de compra depende da lista de operações incluídas e da quantidade aceita. O teor de níquel, por si só, não resolve essa diferença comercial, mesmo na comparação entre duas superligas de níquel.
Qual liga é adequada para sua aplicação específica?
A escolha entre Inconel 718 e Inconel 625 começa pela função predominante: equipamentos fabricados com resistência à corrosão apontam primeiro para o 625, enquanto peças submetidas a cargas elevadas com uma rota de envelhecimento controlada apontam para o 718. Em seguida, a aplicação específica determina as restrições finais. A exposição química, o carregamento cíclico, a temperatura, a forma do produto e a rota de fabricação determinam se a escolha inicial será aprovada na análise de engenharia.
| Situação de compra | Rota inicial | Requisito determinante |
|---|---|---|
| Tubulação de processo corrosivo | Avaliar o 625 | Meio, temperatura, solda e especificação do tubo |
| Fixador submetido a carga elevada | Avaliar o 718 envelhecido | Resistência necessária e condição final do tratamento |
| Componente de sustentação de carga em alta temperatura | Avaliar os dados do 718 para as condições de serviço | Base de fluência/ruptura para a tensão e a duração de projeto |
| Conjunto soldado de trocador de calor | Avaliar a rota de fabricação do 625 | Fluido em cada lado, juntas e condições de limpeza |
| Componente offshore em contato com água do mar | Avaliar a resposta do 625 ao ambiente | Frestas, proteção catódica, tensão e rota do material |
| Peça impressa com requisitos críticos de fadiga | Qualificar a rota exata do 625/718 | Orientação de construção, condição superficial e base de fadiga |
| Característica de precisão em parede fina | Comparar as sequências completas de usinagem | Estabilidade, movimentação térmica e sobremetal de acabamento |
| Desenho existente de N07718 | Comprar o 718 na condição especificada | Aprovação da engenharia antes de qualquer substituição de liga |
| Forma alternativa de material em estoque proposta | Verificar a norma específica para a forma do produto | Requisitos de aceitação para chapa, barra e peça forjada |
| Menor preço do material em estoque recebido | Custo completo da peça aceita | Operações necessárias não incluídas e quantidade final aceita |
Qual liga é melhor para plataformas offshore de petróleo e gás?
O 625 é a melhor opção inicial para serviços offshore em contato com água e sujeitos à corrosão; o 718 é a melhor opção inicial para um componente submetido a cargas elevadas cujo projeto especifica a condição endurecida. O 718 envelhecido é adequado para aplicações que exigem essa resistência junto com uma rota térmica controlada. Ambos os tipos de serviço existem em plataformas offshore. Seria incorreto indicar uma única liga como melhor para toda a plataforma, pois isso não diferenciaria uma linha de processo, um fixador e uma peça submarina submetida a carregamento cíclico.
Para um componente em água do mar com proteção catódica, a especificação exige considerar o estado eletroquímico, além da resistência à corrosão. Um dos ensaios de Cabrini com 625 por LPBF mostrou fragilização por hidrogênio sob polarização; a aplicação desse resultado a material conformado também exige uma base adequada. Para um fixador quente sob carga, a questão da fluência é que determina a análise térmica.
Trocadores de calor aeroespaciais oferecem outro exemplo útil. A entrevista da The Fabricator com Venkat Vedula, da UTC, descreve um trabalho que envolveu 625, 718 e alumínio, incluindo pós-processamento. O projeto mostra como a geometria e a rota podem orientar a seleção. Trata-se de um projeto de terceiros, não de uma qualificação da TiAlloy.
O que incluir no pedido de compra
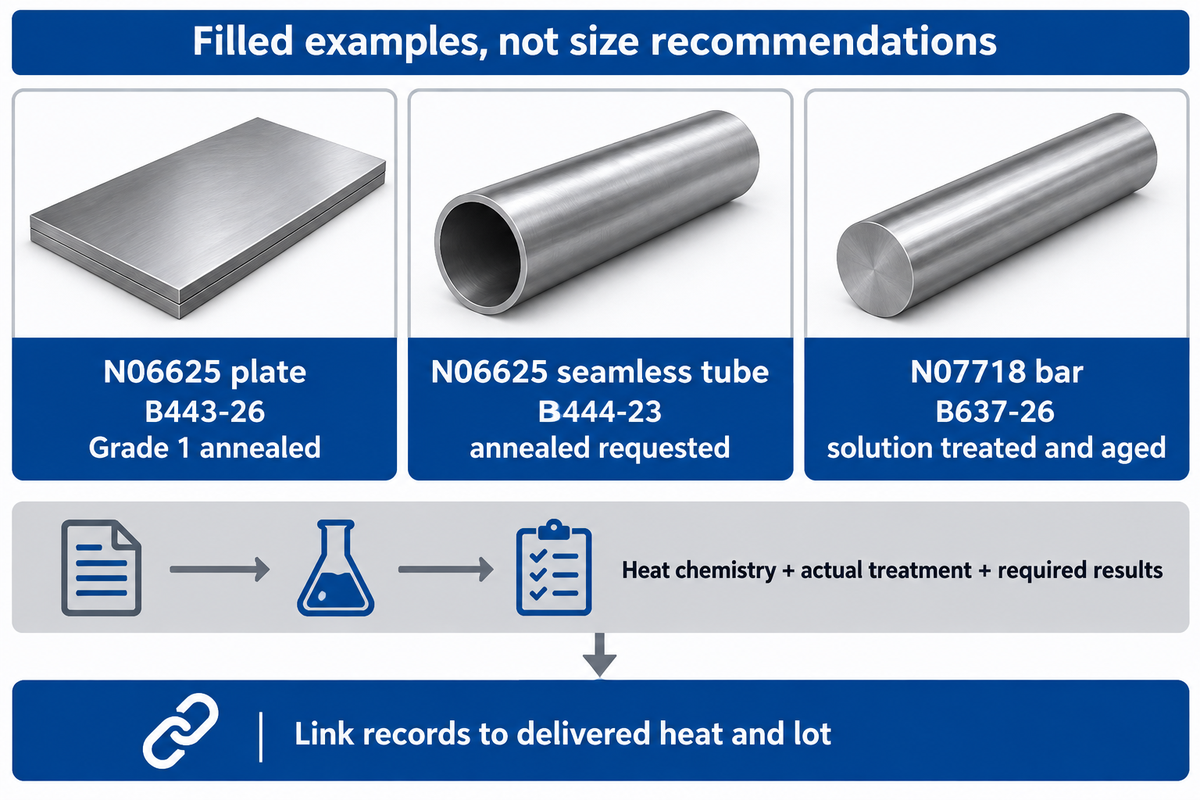
O pedido de compra deve relacionar o nome da liga à forma do produto, à edição da norma, à condição de fornecimento e aos requisitos de aceitação. Para Inconel 625 e 718, essa relação garante que o material entregue tenha a composição química correta e chegue na condição de processamento adequada. As dimensões, a rastreabilidade, os exames e qualquer tratamento térmico pendente devem constar no mesmo pedido.
A ASTM B443-26 abrange chapas, chapas finas e tiras de ligas de níquel dentro do escopo declarado. [A ASTM B637-26 trata de barras, tarugos, peças forjadas e matéria-prima para forjamento de ligas de níquel endurecíveis por precipitação]. Outras formas são abordadas em documentos separados. O [catálogo atual B02.07 da ASTM] ajuda a identificar a família correta de normas para o produto antes de finalizar os requisitos de compra.
Os campos a seguir devem ser incluídos em uma solicitação de cotação comercial. As quantidades e dimensões indicadas são exemplos e devem ser substituídas pelos requisitos do desenho.
| Item solicitado | Norma do produto e condição solicitada | Registros vinculados à corrida metalúrgica entregue |
|---|---|---|
| Chapa N06625: 10 peças, 3 × 1000 × 2000 mm | B443-26, grau 1 recozido | Composição química da corrida metalúrgica, identificação do tratamento, resultados mecânicos reais e marcações da chapa |
| Tubo N06625 sem costura: 20 comprimentos, diâmetro externo de 25 mm × parede de 2 mm × 3000 mm | Produto conforme B444-23, com condição recozida solicitada no pedido | Composição química da corrida metalúrgica, registro do tratamento, ensaios exigidos para o tubo e marcações da corrida/lote |
| Barra N07718: 100 peças, diâmetro de 25 mm × 100 mm | Produto conforme B637-26, com condição final solubilizada e envelhecida solicitada | Composição química da corrida metalúrgica, tratamento e resultados mecânicos reais, rastreabilidade das peças acabadas |
A referência B444-23 para tubos consta no catálogo atual da ASTM. O pedido define os tipos de documentos de inspeção e exames. A composição química identifica a corrida metalúrgica; os registros de tratamento descrevem o processamento; os resultados dos ensaios mecânicos e dos ensaios do tubo atendem aos requisitos de aceitação do pedido. Cada registro deve estar vinculado de forma rastreável às peças entregues.
| Parâmetro | Faixa recomendada | Por que é importante | Como verificar |
|---|---|---|---|
| Liga e forma | Barra N07718 ou chapa N06625 conforme o desenho | Relaciona a composição química à forma de estoque prevista | Desenho e item do pedido em concordância |
| Edição da norma | Requisito aplicável da B637-26 ou B443-26 | Define a norma aplicável ao produto pedido | Contrato e certificado indicam a edição |
| Condição de fornecimento | Condição especificada de recozimento/solubilização/envelhecimento | Determina o processamento posterior | Registro de tratamento e relatório mecânico |
| Dimensões e quantidade | Exemplo: 100 peças, diâmetro de 25 mm | Controla o rendimento e a quantidade aceita | Inspeção dimensional conforme as tolerâncias do desenho |
| Dados de serviço | °C real, duração e ciclo de carga | Diferencia os requisitos de oxidação, fluência e fadiga | Base de material aprovada pela engenharia |
| Serviço corrosivo | Fluido, concentração, frestas e sistema de proteção | Registra a exposição ambiental real | Especificação de corrosão do projeto |
| Operações incluídas | Tratamento, ensaios, acabamento e quantidade aceita | Evita lacunas de custo e dupla contabilização | Conciliação da cotação comercial item por item |
| Rastreabilidade | Vínculo com a corrida/lote até a entrega do produto acabado | Relaciona os resultados ao material entregue | Certificado, marcações e registros de ensaio |
Solicite o número da corrida metalúrgica e o relatório de ensaio da usina para a liga pedida. Confirme se a resistência cotada é um valor mínimo de aceitação ou um valor típico de catálogo. Verifique todas as operações obrigatórias excluídas antes da aprovação comercial. Para uma barra de 25 mm que exija envelhecimento final, defina explicitamente quem será responsável por essa operação.
A TiAlloy fornece produtos de Alloy 625 e cotações de Alloy 718 para condições específicas. Envie o desenho e os campos preenchidos para deixar clara a base do material e do processamento na cotação.
Perspectivas de compras: especifique a rota de fabricação
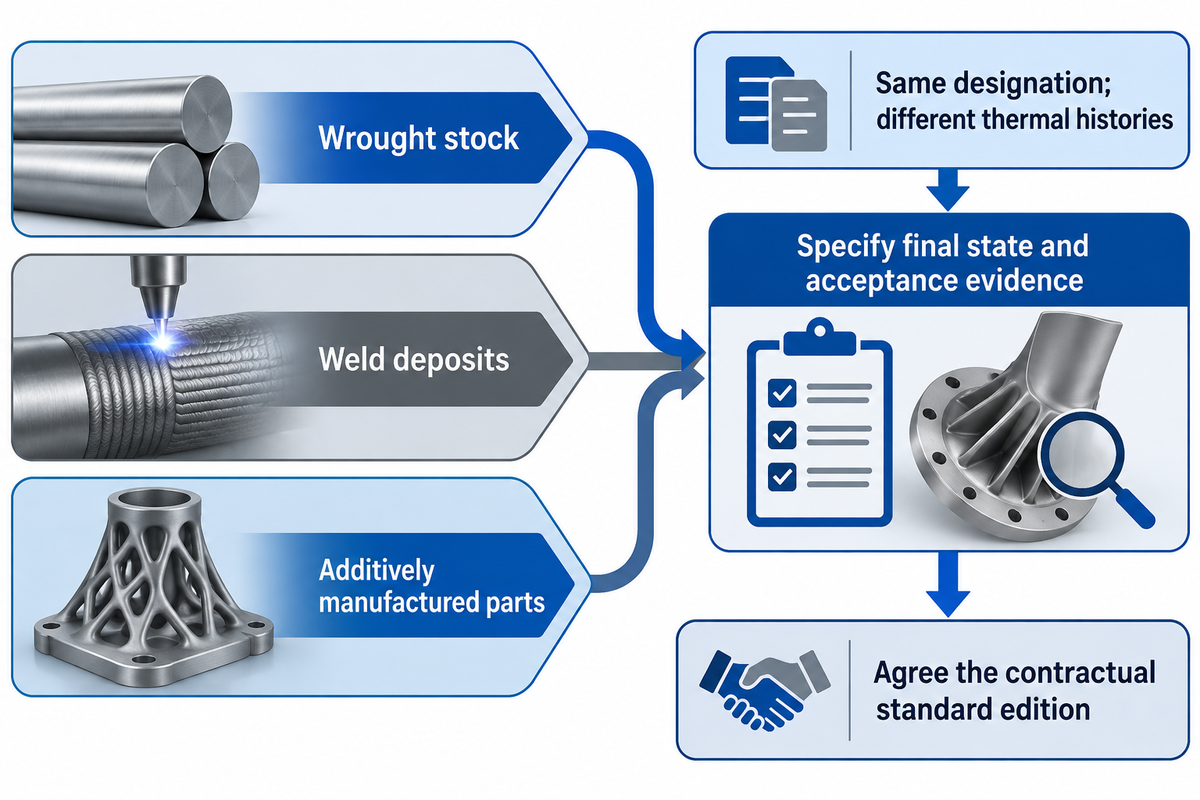
As superligas passam por diferentes rotas de fabricação. O estoque convencional produzido por deformação, os depósitos de solda e as peças fabricadas por manufatura aditiva podem compartilhar uma designação de liga e ainda assim ter históricos térmicos diferentes. As normas vigentes e os ensaios específicos para cada rota ajudam os clientes a identificar essas diferenças na compra e no uso.
O programa de manufatura aditiva de metais do NIST descreve a formação de fases e os efeitos do tratamento térmico no 625 impresso. Na investigação sobre 718 de 2023 mencionada acima, um processamento ajustado resultou em limite de escoamento de 1.209 MPa, contra 1.112 MPa na rota convencional usada na comparação, enquanto o alongamento passou de 24,9% para 23,2%. O processo e as condições das amostras explicam o resultado; a designação “AM 718”, por si só, não informa o suficiente.
As normas mudam a cada revisão. Atualmente, a ASTM publica B443-26 e B637-26, e o item de trabalho para revisão da B443 indica a análise da edição anterior. Ao fazer um novo pedido em outubro de 2026, engenharia e compras precisam concordar sobre a edição contratual efetivamente aplicável, em vez de simplesmente reaproveitar a edição de uma cotação antiga.
Em diversos setores, selecione as superligas de níquel conforme as condições reais de serviço: equipamentos petroquímicos e motores de turbina a gás exigem análises separadas do ambiente, da carga, da temperatura e da condição de fabricação. Escolher a liga certa significa compatibilizar as propriedades e o desempenho com uma condição de serviço específica, sem presumir que todas as superligas ofereçam a mesma resistência e alta resistência mecânica.
Uma rota térmica de 15 horas e outra de 42 horas podem gerar obrigações diferentes de programação e processamento, mesmo dentro de uma única comparação de pesquisa sobre 718. Quem compra Inconel precisa especificar a condição exigida para o produto final e as evidências de aceitação. Assim, a capacidade da liga de suportar as condições de serviço pode ser avaliada com base definida.
Defina as condições de serviço e, depois, compre a rota completa.
Compare 625 e 718 considerando o ambiente, a carga e a condição de fornecimento. A TiAlloy pode preparar uma cotação com base no seu desenho e nos requisitos de compra; envie a forma do material e a condição do tratamento na sua consulta sobre fornecimento de ligas à TiAlloy.
Perguntas frequentes
Qual é o material equivalente ao Inconel 625?
Alloy 625 e UNS N06625 identificam a mesma família de ligas, comumente comercializada sob a marca Inconel 625.
Uma designação correspondente é o primeiro passo na compra. A forma do produto, a edição da norma e a condição de fornecimento completam a descrição do material. Para produtos planos, a ASTM B443 diferencia o grau 1 recozido do grau 2 recozido por solubilização. Portanto, uma proposta de equivalente deve corresponder à condição especificada no desenho e aos requisitos de aceitação, em vez de se basear apenas no nome de uma referência cruzada. O escopo público da B443 explica essa distinção entre os graus.
Qual é o equivalente ASTM do Inconel 718?
A ASTM B637 é uma especificação de produto pertinente para barras, tarugos e peças forjadas de 718; UNS N07718 identifica a liga.
A ASTM é uma organização de normalização, portanto o número de um documento ASTM não substitui o nome de uma liga. O documento apropriado depende da forma fornecida e do requisito previsto. Um pedido de chapa fina e um pedido de barra podem exigir especificações diferentes, mesmo quando ambos usam a composição química do 718. O pedido de compra deve indicar em conjunto a edição aplicável, a designação da liga, as dimensões, a condição de tratamento e os registros de ensaio exigidos.
O Inconel 625 pode enferrujar?
O 625 resiste a muitos ambientes corrosivos, mas pode sofrer corrosão localizada, oxidação ou contaminação superficial em condições inadequadas.
Sua composição de níquel, cromo e molibdênio se comporta de forma diferente da do aço-carbono comum, então a ferrugem vermelha característica não é a única questão de corrosão. A química do fluido, a temperatura, as frestas e os contaminantes depositados afetam um componente real. Os dados da VDM sobre pite e corrosão em frestas com cloreto férrico descrevem exposições laboratoriais específicas. Para uma linha de processo, o requisito de material útil especifica o meio real e a condição de fabricação, incluindo as áreas soldadas, em vez de prometer de forma genérica que a corrosão não pode ocorrer.
Um ímã gruda no Inconel?
O 625 e o 718 normalmente apresentam baixa resposta magnética; o teste com ímã não serve para identificar nenhum desses graus.
A identificação positiva do material e os registros vinculados à corrida metalúrgica permitem distinguir a composição química da liga. Apenas o teor de ferro não fornece um critério confiável para identificar manualmente essas ligas de níquel com um ímã.
O 625 e o 718 podem ser substituídos no mesmo desenho?
A substituição do 625 pelo 718, ou vice-versa, em um desenho exige aprovação da engenharia, pois os requisitos de endurecimento, resposta ao ambiente e processamento são diferentes.
Um valor mais alto de resistência à tração à temperatura ambiente não resolve as questões de corrosão, fluência, fadiga ou adequação à soldagem. Comece pelo motivo da especificação do grau e, em seguida, compare as condições reais de fornecimento e a rota final de fabricação. Um desenho de 718 pode exigir um tratamento de envelhecimento definido; já um conjunto de processo em 625 pode priorizar uma condição soldada resistente à corrosão. A análise da substituição deve considerar tanto o material quanto o componente concluído, incluindo as dimensões após o tratamento, a inspeção e a rastreabilidade. Só depois dessa aprovação as compras devem comparar os custos das peças aceitas. Reutilizar o mesmo número de norma ou pedir “desempenho equivalente” sem esses detalhes deixa a alteração técnica sem solução.
Referências e fontes
- ASTM B443-26: chapas, chapas finas e tiras de ligas de níquel, escopo público
- ASTM B637-26: barras, tarugos, peças forjadas e matéria-prima para forjamento de ligas de níquel endurecíveis por precipitação, escopo público.
- Floreen, Fuchs e Yang, A metalurgia da Alloy 625, superligas 718, 625, 706 e diversos derivados, 1994.
- Švec et al., Comparação da estrutura, das propriedades mecânicas e do efeito do tratamento térmico na liga Inconel 718 produzida por tecnologia convencional e manufatura aditiva em camadas, Materials 16, 5382, 2023.
- Cabrini et al., Corrosão sob tensão da Alloy 625 fabricada por manufatura aditiva, Materials 14, 6115, 2021.
- Kafka et al., Efeitos da superfície no estado de fabricação sobre a fadiga de alto ciclo da liga de níquel 718 fabricada por manufatura aditiva, International Journal of Fatigue, 2023.
- Benzing et al., Aumento da resistência da Inconel 718 fabricada por manufatura aditiva com tratamento térmico simplificado, 2023.
- NIST, Programa de manufatura aditiva de metais, atualizado em fevereiro de 2026.
- American Machinist, Levando a usinagem de Inconel ao limite, estudo de caso com participação de fornecedor, 2010.
- The Fabricator, Trocadores de calor impressos em 3D de alto desempenho refrigeram motores de aeronaves, entrevista com Venkat Vedula.
Por que publicamos
Sobre a TiAlloy
A TiAlloy fornece titânio, aço inoxidável, ligas de níquel e chapas revestidas para pedidos industriais definidos por especificações. Nossos guias técnicos ajudam compradores a alinhar a forma do produto, a norma aplicável, o escopo dos ensaios e os documentos de liberação antes de comparar cotações.
01Fusão e conformaçãoChapa grossa, chapa fina, tubos para condução, tubos mecânicos, barras, arames e peças forjadas
02ProcessamentoTratamento térmico, acabamento, inspeção e embalagem para exportação
03VerificaçãoCertificado EN 10204 Tipo 3.1 e documentos do pedido