
Kontaktieren Sie TiAlloy

Lösungen für die chemische Verfahrenstechnik: Leitfaden in 8 Schritten zu Werkstoffen, Korrosionsschutz und Prozesszuverlässigkeit

Technischer Leitfaden
Aktualisiert September 2026
Lösungen für die chemische Verfahrenstechnik umfassen die integrierte technische Bewertung von Anlagen, Werkstoffen, Steuerungen, Sicherheit und Nachweisen für einen genau definierten chemischen Einsatz. Im Folgenden wird die Bewertung beschrieben, die nachvollziehbare technische Entscheidungen vor einer projektspezifischen kommerziellen Prüfung ermöglicht.
Der Begriff „Lösungen für die chemische Verfahrenstechnik“ ist weit gefasst. Für Verfahrensingenieure kann er die Prüfung einer Reaktorkaskade, die Behebung eines Problems an einem Wärmetauscher oder die Bewertung des Werkstoffs für Prozessleitungen bedeuten. Dazu kann auch gehören, eine sicherere Übergabe der Prozessanlage für den Betrieb vorzubereiten. Ein Werkstoffeinkäufer kann sich ebenso für eine neue Legierung oder einen Fertigungsbetrieb interessieren. All dies sind verwandte Suchanfragen, verfolgen aber nicht unbedingt dieselbe Absicht. In diesem Dokument wird erläutert, wie sich der Einsatz bestimmen, das damit verbundene Risiko bewerten und eine belastbare Übergabe vorbereiten lässt. Produkte, ihre Verfügbarkeit und weitere projektspezifische Details gehören auf die Seite Lösungen für die chemische Verfahrenstechnik.
Was sind Lösungen für die chemische Verfahrenstechnik?
Lösungen für die chemische Verfahrenstechnik umfassen zahlreiche eng miteinander verbundene technische Fachgebiete, darunter Werkstoffe, Anlagen, Automatisierung und Steuerung sowie Sicherheit. Sie sind weder eine einzelne Legierung noch ein Katalogartikel. In diesem Leitfaden umfasst der Anwendungsbereich einer verfahrenstechnischen Lösung die Einsatzstoffaufbereitung, Reaktion, Produktbildung, Trennung, Wärmeintegration, Lagerung von Produkten und Zwischenprodukten, Automatisierung, Prüfung und Tests sowie die Übergabe an das nächste Betriebsteam.
Zunächst muss der Anwendungsbereich geklärt werden. Erst wenn er festgelegt ist, lässt sich sinnvoll erörtern, welche Werkstoff- und Anlagenoptionen geprüft werden sollten.
Verwenden Sie eine Systemübersicht mit fünf Teilen:
- Prozess: Reaktions-, Misch-, Heiz-, Kühl-, Trenn- und Rückführungsschritte.
- Einsatzbedingungen: Chemie, Konzentration, Phase, Temperatur, Strömungsgeschwindigkeit, Druck und Verunreinigungen.
- Anlagenkomponenten: Dazu gehören Behälter, Rohrleitungen, Pumpen, Ventile, Wärmetauscher, Dichtungen, Auskleidungen und Halterungen.
- Steuerungen: Sensoren, Alarme, Verriegelungen, Probenahme, Reinigung und Änderungsmanagement.
- Nachweise: Zeichnungen, Werkstoffzeugnisse, Prüfberichte, Betriebsgrenzen und Abnahmekriterien.
AMPP erläutert, dass die Werkstoffauswahl eine zentrale Entscheidung für den Korrosionsschutz ist und dass Konstruktionsdetails wie Entwässerung, Vermeidung von Spalten, Trennung unterschiedlicher Metalle, Korrosionszuschlag und Prüfung das Ergebnis beeinflussen. Lesen Sie die AMPP-Leitlinien zur Werkstoffauswahl, um das Grundprinzip nachzuvollziehen: Kein Werkstoff ist gegen jede korrosive Umgebung beständig.
Welche Arten der chemischen Verfahrenstechnik gibt es?
Zu den sieben gängigen Verfahrensgruppen der chemischen Verfahrenstechnik zählen Synthese und Reaktion, Mischen und Dosieren, Trennung, Reinigung, Formulierung, Wärmeübertragung und Abfallbehandlung. In einer Anlage können mehrere dieser Verfahren nacheinander eingesetzt werden. Das jeweilige Verfahren beeinflusst die Anlagenkonstruktion, die Werkstoffanforderungen und die Abfolge der Prozessschritte, bestimmt diese Entscheidungen jedoch nicht allein.
Was sind einige alltägliche Beispiele für chemische Prozesse?
Bei der Wasseraufbereitung, der pharmazeutischen Formulierung, der Lebensmittelkonservierung und beim Laden von Batterien finden kontrollierte chemische Veränderungen statt; die jeweiligen Einsatzbedingungen sind jedoch nicht austauschbar. In der Industrie kommen kontrollierte Reaktoren zusammen mit Pumpen, Wärmetauschern, Sensoren und Containment-Systemen bei der Herstellung von Endprodukten zum Einsatz.
Bei der Auslegung kleiner und großer Systeme muss berücksichtigt werden, wie Änderungen von Konzentration, Kontaktzeit und Temperatur die Funktionsgrenzen eines Systems beeinflussen. Die Einsatzgrenzen eines Systems müssen stets ausdrücklich beschrieben werden. Sie lassen sich nicht aus der Bezeichnung des Systems ableiten.
Den Prozess abbilden, bevor Werkstoffe ausgewählt werden
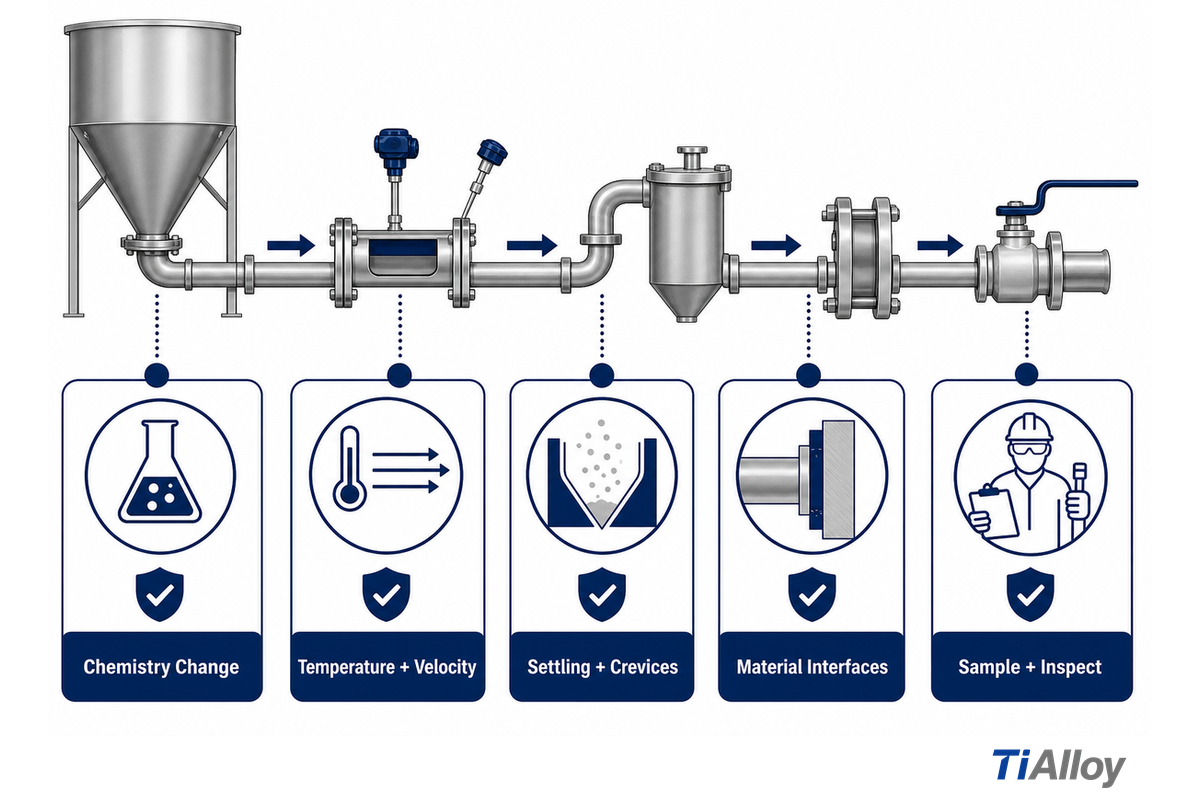
Eine Prozessübersicht zeigt, an welchen Stellen sich chemische Zusammensetzung, Phase, Wärme und Stoffmenge verändern. Sie dient als Grundlage für Stoff- und Energiebilanzen, nicht jedoch für ungeprüfte Betriebsannahmen. Eine aussagekräftige Übersicht verknüpft Prozessbedingungen mit Anlagenleistung, Betriebskosten und Wartungsanforderungen. So können Teams die Produktion optimieren, ohne die Betriebssicherheit zu beeinträchtigen. Im Mittelpunkt stehen die Stoff- und Energieströme sowie deren Umwandlungen im Prozess. Für die Erstellung wird zunächst eine Linie vom Prozesseintritt bis zum Produktaustritt eingezeichnet. Anschließend werden Reaktionen, Verweilvolumina, Wärmeübertragungsflächen, Trennvorgänge und Stoffströme eingetragen. Auch Abläufe, Totleitungen sowie Probenahme- und Entlastungsstellen gehören dazu. Prozessanlagen werden üblicherweise innerhalb festgelegter Grenzen betrieben. Deshalb müssen auch die Prozessgrenzen in der Übersicht vermerkt werden.
Die Übersicht muss zeigen, ob Pulver und absetzende Suspensionen das Benetzungsmuster verändern, und fünf Fragen beantworten:
- Wo steigt die Konzentration oder nimmt die Oxidationswirkung der Chemie zu?
- Wo nehmen Temperatur und Strömungsgeschwindigkeit gleichzeitig zu?
- Wo können Sedimentation, Entmischung oder Spaltbedingungen auftreten?
- Wo treffen unterschiedliche Metalle, Beschichtungen, Elastomere oder Schweißnähte aufeinander?
- An welchen Stellen entnimmt der Betrieb Proben, prüft und reinigt er oder isoliert Anlagenteile?
Erfassen Sie bei einem Chargenreaktor die Zugabereihenfolge und die Verweildauer in jedem Temperaturbereich. Dokumentieren Sie bei einer kontinuierlichen Linie die Betriebsbedingungen für Anfahren, stationären Betrieb, Störung und Abfahren. Wärmetauscher sollten separat abgebildet werden, da Belagsbildung, Reinigungschemie und unterschiedliche Strömungsgeschwindigkeiten die Wärmeleistung und die Korrosionsbeanspruchung verändern können. Unterschiedliche Konstruktionsmerkmale können zu ungleichmäßiger Belagsbildung und örtlich begrenzter Korrosion führen. Beläge können eine Wärmebarriere bilden, während die Anlagengeometrie stagnierende oder stark durchströmte Bereiche verursachen kann. Verwenden Sie ein Verfahrensfließbild, um diese Aspekte hervorzuheben. Lange Werkstofflisten zeigen nicht, ob eine Option für jede Prozesszone geeignet ist. Die AMPP-Leitlinien zur Werkstoffauswahl erläutern, warum Konstruktionsdetails und Einsatzbedingungen gemeinsam betrachtet werden müssen.
Können Sie Beispiele für Branchen der chemischen Verfahrenstechnik nennen?
Zu den Branchen der chemischen Verfahrenstechnik (CPI, Chemical Process Industries) zählen Spezialchemikalien, Pharmazeutika, Düngemittel, Polymere, Zellstoff und Papier, Bergbau, Metallveredelung und Abwasserbehandlung. In der gesamten chemischen Prozessindustrie beginnt die Verfahrenstechnik mit einer ausdrücklich dokumentierten Übersicht der Einsatzbedingungen für chemische Anlagenleitungen und angeschlossene Anlagenkomponenten. Die Anlagen können unterschiedlich sein, doch die Methode bleibt gleich: Verfahrensschritt bestimmen, tatsächliche Einsatzbedingungen beschreiben, geeignete Werkstoffe auswählen und das Ergebnis verifizieren.
Die chemische Produktion und Fertigung kann Katalysatorsysteme, petrochemische Einsatzstoffe, Polymere sowie Trenn- und Reinigungsverfahren umfassen. Die verfahrenstechnische Prüfung verknüpft chemische Prozessschritte mit Produktqualität, Gemischverhalten, Energieverbrauch und nachgelagerten Prozessanforderungen. Diese Anwendungen sollten anhand ihrer Einsatzbedingungen verglichen werden, nicht anhand der Branchenbezeichnung.
Sobald die Einsatzbedingungen festgelegt sind, können Werkstoffe vorgeprüft werden. Die Empfehlung bleibt jedoch vorläufig, bis die Nachweise verifiziert sind. Die endgültige Entscheidung stützt sich auf die dokumentierten Einsatzgrenzen und eine projektspezifische technische Prüfung. Verantwortliche können verlangen, dass Anlagen die geltenden Branchennormen erfüllen; Normen ersetzen jedoch nicht die Beschreibung der Einsatzbedingungen. Anlagen müssen anhand dieser Einsatzbedingungen vorgeprüft werden und dürfen nicht allein nach Branchenbezeichnung ausgewählt werden.
Ein Einsatzprofil für Chemikalien in 8 Schritten erstellen
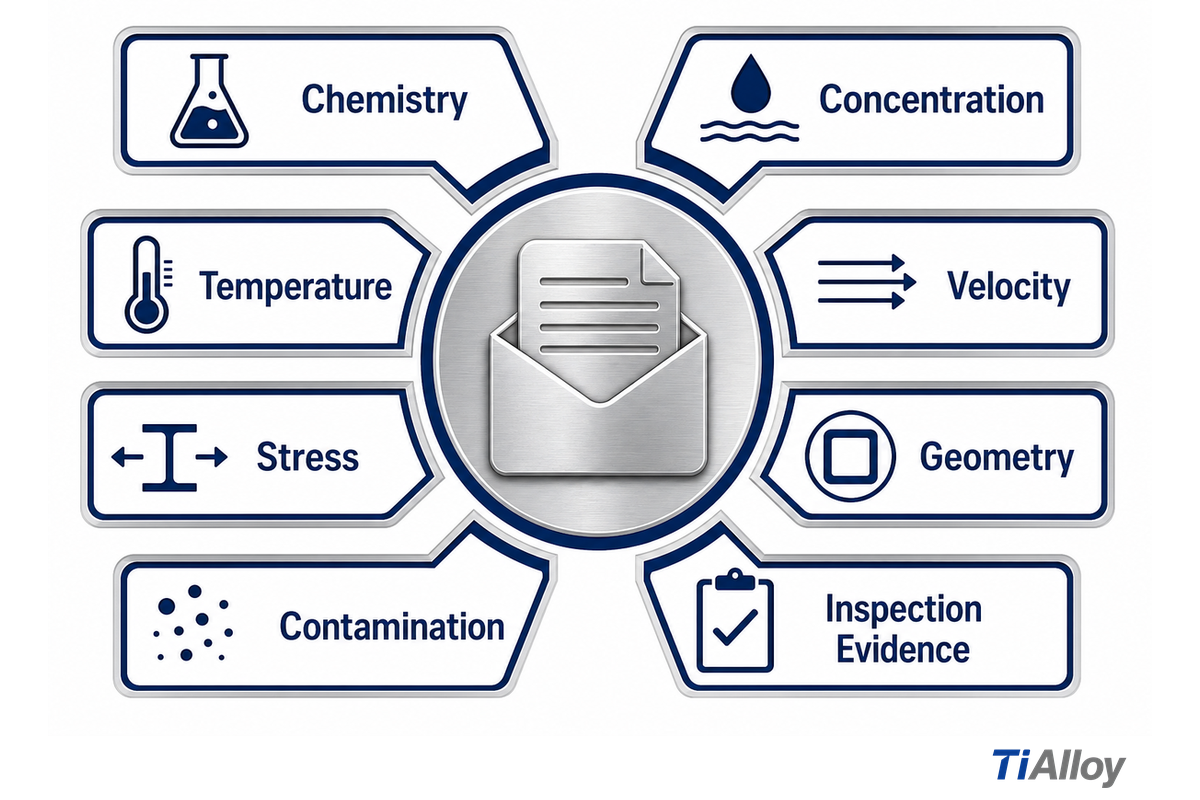
Die Prüfung der Einsatzbedingungen in 8 Schritten macht aus einer Fluidbezeichnung einen überprüfbaren technischen Datensatz. Jeder Eintrag muss mit „K“ (bekannt), „E“ (geschätzt) oder „V“ (zu verifizieren) gekennzeichnet werden. Wenn ein Wert unbekannt ist, darf er nicht durch eine vermeintlich beste Schätzung oder einen Standardwert ersetzt werden.
| Schritt | Eintrag | Einfluss auf die Entscheidung |
|---|---|---|
| 1. Chemie | Säure, Lauge, Chlorid, Lösungsmittel, Oxidationsmittel, Suspension oder gemischter Strom | Bei ein und demselben benannten Prozess können unterschiedliche Mechanismen auftreten. |
| 2. Konzentration | Normale, minimale, maximale und vorübergehende Konzentration | Für einen verdünnten Strom und einen konzentrierten Störfall gelten möglicherweise nicht dieselben sicheren Betriebsbereiche. |
| 3. Temperatur | Grenzwerte für Anfahren, stationären Betrieb, Reinigung und unkontrollierte Reaktionen | Reaktionsgeschwindigkeit, Lebensdauer der Beschichtung und Spannung verändern sich mit der Temperatur. |
| 4. Strömungsgeschwindigkeit | Durchflussbereich, Auftreffwirkung, Pumpendrehzahl und Zweiphasenströmung | Erosionskorrosion und Ablagerungen treten oft nur an bestimmten Stellen auf. |
| 5. Spannung | Druck, Temperaturwechsel, Eigenspannungen aus dem Schweißen und Vibrationen | Spannungen können aus einem Verträglichkeitsproblem ein Rissproblem machen. |
| 6. Geometrie | Spalte, Totleitungen, Abläufe, Schweißnähte, Dichtungen und Verbindungen unterschiedlicher Metalle | Die örtliche Chemie ist oft wichtiger als der Wert im Hauptbehälter. |
| 7. Verunreinigungen | Chloride, Eisen, Feststoffe, Reinigungsrückstände und Verschleppungen | Spurenverunreinigungen können Lochfraß auslösen oder eine Wärmeübertragungsfläche verschmutzen. |
| 8. Prüfnachweise | Ausgangswerte, Prüfverfahren, Abnahmegrenzen und Prüfintervall | Eine Auswahl ist erst vollständig, wenn sich die Leistung verifizieren lässt. |
Entscheidungspunkt: Wenn die Konzentration unbekannt ist oder chemische Spezies nicht identifiziert sind, muss der Werkstoff charakterisiert werden, bevor er mit anderen Werkstoffen verglichen wird. Unterscheiden sich Temperatur, Strömungsgeschwindigkeit oder Geometrie an einer Schnittstelle, müssen die Einsatzgrenzen getrennt erfasst werden. Bei unzureichender Informationslage ist die Empfehlung als vorläufig zu kennzeichnen. Sie muss angeben, welche Nachweise für weitere Maßnahmen noch benötigt werden. So wird dem Projektteam zugleich deutlich, dass die Analyse noch nicht abgeschlossen ist, und eine trügerische Sicherheit durch die Empfehlung vermieden.
Nur ein Beispiel für das Format, keine Betriebsanweisung: Ein Arbeitsblatt könnte 25 °C beim Anfahren, 80 °C bei der Reinigung, 2 m/s Strömungsgeschwindigkeit in der Leitung, 50 % Konzentration, einen Korrosionszuschlag von 1 mm und ein Prüfintervall von 12 Monaten erfassen. Vor der Werkstoffauswahl oder Inbetriebnahme muss das Projektteam jeden Beispielwert durch gemessene oder vorgegebene Grenzwerte ersetzen. Auch die AMPP-Leitlinien sprechen dafür, Umgebung, Konstruktion und Prüfplan als Bestandteile einer einheitlichen, einsatzspezifischen Werkstoffentscheidung zu behandeln.
Werkstoffe nach Korrosionsmechanismen auswählen, nicht nach Bezeichnungen
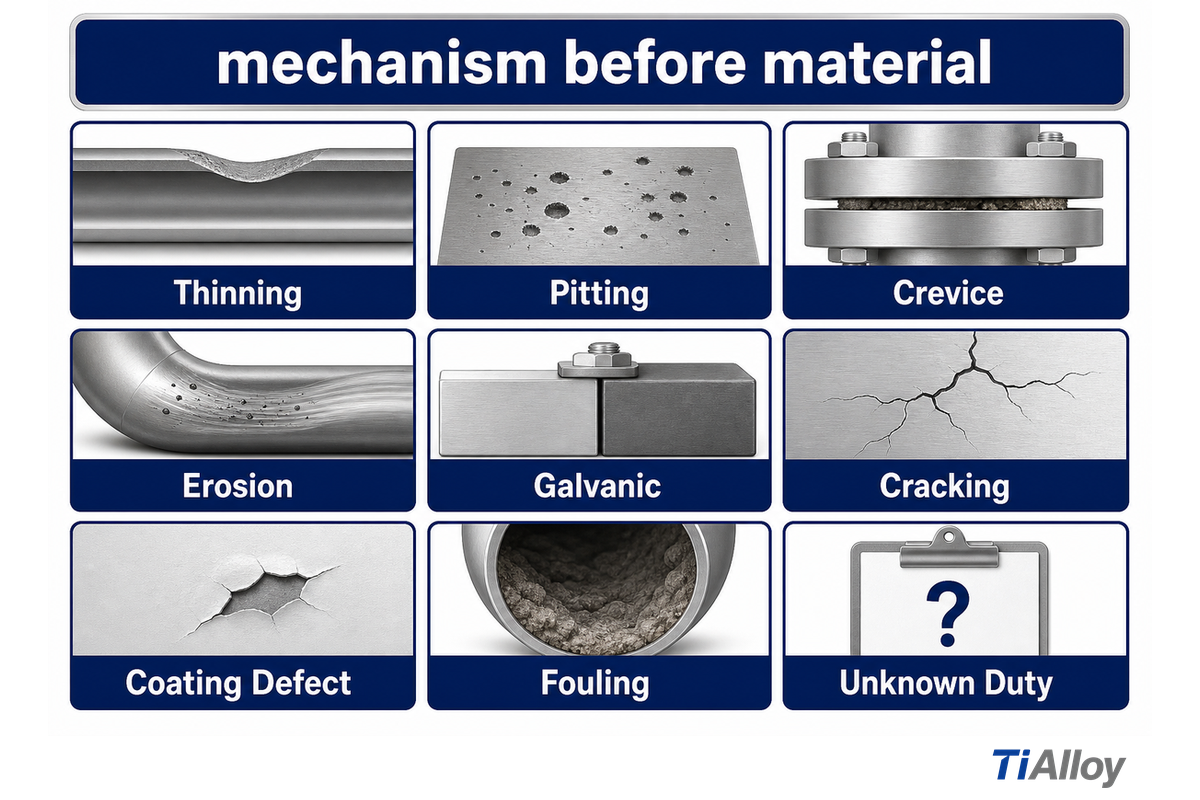
Bei der Werkstoffauswahl sollte zuerst die Frage lauten: „Welcher Mechanismus tritt hier auf?“ und nicht: „Welcher Werkstoff ist am festesten?“ Bei flüssigen oder temperaturempfindlichen Einsatzbedingungen reicht die chemische Beständigkeit allein nicht aus, um spezialisierte Anlagen oder Anlagen für thermische Prozesse zu qualifizieren. Zahlreiche Korrosionsmechanismen lassen sich häufig durch die Wahl eines geeigneten Werkstoffs kontrollieren. So können beispielsweise eine Auskleidung, Beschichtung oder Legierung bei qualifizierten Einsatzbedingungen den Spaltangriff in einer bestimmten Zone eindämmen; eine universelle Lösung ist dies jedoch nicht. Jeder Mechanismus muss unabhängig bewertet werden. Die öffentlichen Leitlinien der AMPP betonen, dass Konstruktion, Leistung, Verträglichkeit, Wartbarkeit und Prüfbarkeit bewertet werden müssen, bevor man sich auf einen allgemeinen Begriff wie „korrosionsbeständig“ verlässt.
| Beobachtetes Risiko | Zu prüfende Fragen | Nachweise vor der Auswahl |
|---|---|---|
| Allgemeiner Wanddickenabtrag | Ist die gesamte benetzte Oberfläche derselben Chemie ausgesetzt? | Ausgangswert der Dicke, Chemiebereich und Korrosionszuschlag. |
| Lochfraß oder Spaltkorrosion | Wo sammeln sich Chloride, Ablagerungen, Dichtungen oder stagnierende Flüssigkeit? | Örtliche Prüfung, Bewertung der Entwässerbarkeit und Verunreinigungshistorie. |
| Erosionskorrosion | An welchen Rohrbögen, Stutzen, Pumpen oder Zweiphasenbereichen treten die höchsten Strömungsgeschwindigkeiten auf? | Durchflussbereich, Feststofffracht und örtliche Dickenmessdaten. |
| Galvanische Kopplung | Sind unterschiedliche Metalle im selben Elektrolyten elektrisch miteinander verbunden? | Details der Verbindung, Isolierungsplan und Verhältnis der benetzten Flächen. |
| Spannungsrisskorrosion | Treten Spannung, Temperatur und eine bestimmte Verunreinigung gleichzeitig auf? | Prüfung von Schweißnähten und Eigenspannungen, Temperaturwechsel und gezielte zerstörungsfreie Prüfung. |
Ein Korrosionsmechanismus lässt sich nicht allein durch die Benennung eines Werkstoffs „lösen“. Die Geometrie kann eine örtliche Chemie verursachen, die sich in einer Sammelprobe nicht zeigt. Auch Fertigung, Reinigung der Schweißnähte, Oberflächenvorbereitung und Verbindungen unterschiedlicher Metalle können das Ergebnis verändern. Für den Anwendungsbereich des Korrosionsschutzes in Offshore- und Meeresumgebungen unterscheidet NIST SP 1035 zwischen Prüfungen während der Verarbeitung und Prüfungen im Betrieb. Diese Unterscheidung ist für Beschichtungsnachweise nützlich; die Veröffentlichung ist jedoch keine Norm zur Werkstoffauswahl für Chemieanlagen. Siehe NIST SP 1035.
| Typ | Kategorie | Typischer Ort | Anzufordernde Nachweise |
|---|---|---|---|
| Allgemein | Wanddickenabtrag | Behälterwand | Dickenverlauf |
| Örtlich | Lochfraß | Tiefpunkt | Verunreinigungshistorie |
| Lokal | Spalt | Dichtung | Verbindungsdetail |
| Strömung | Erosion | Rohrbogen | Geschwindigkeitsbereich |
| Elektrochemisch | Galvanisch | Verbindung unterschiedlicher Metalle | Isolierungsplan |
| Spannung | Rissbildung | Schweißnahtübergang | Temperaturwechselprotokoll |
| Oberfläche | Beschichtungsfehler | Behälterinnenraum | Vorbereitungsprotokoll |
| Ablagerung | Belagsbildung | Wärmetauscher | Druckabfallverlauf |
| Dokumentation | Unbekannte Betriebsbedingungen | Beliebige Schnittstelle | Freigegebenes Einsatzprofil |
Korrosionsüberwachung, Prüfung und Wärmeübertragungskontrolle auslegen
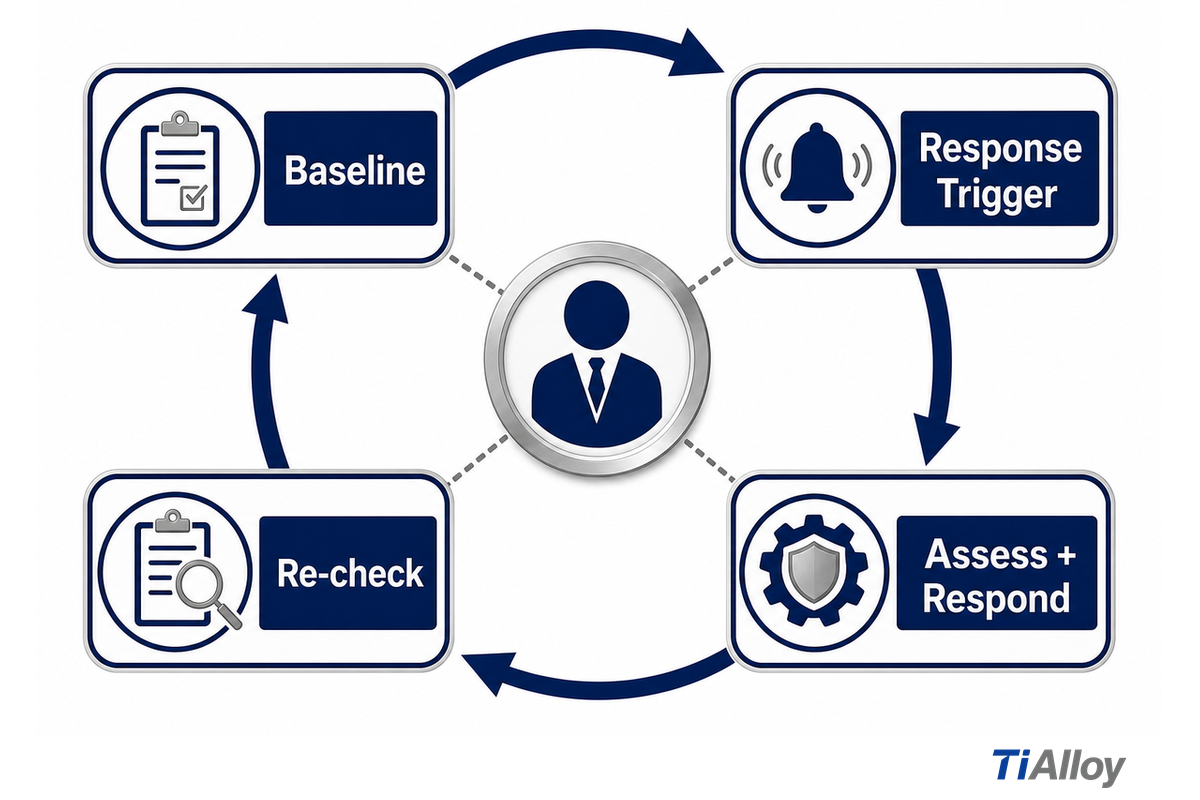
Korrosionskontrolle erfolgt in einem Regelkreis: Sie ist ein kontinuierlicher Prozess. Bevor die Anlage in Betrieb geht, müssen die Erfassung der Korrosion im Ausgangszustand und die Korrosionsschutzmaßnahmen in den Anlagendatensatz aufgenommen werden. Die langfristige Korrosionskontrolle wird durch wiederholte Probenahmen und Prüfungen verifiziert. Die EPA-Leitlinien behandeln die Korrosionskontrolle in Wasserverteilungssystemen und erläutern, wie ein entsprechendes Programm eingerichtet wird. Das Dokument beschreibt die erforderlichen Probenahmen, Überwachungen und Prüfungen, mit denen sich die Erreichung der Behandlungsziele sicherstellen lässt, und zeigt Möglichkeiten zur Wirksamkeitsbewertung der Behandlung auf. Die EPA-Dokumentation ersetzt keine Auslegung für Chemieanlagen.
- Ausgangszustand: Dazu gehören der Beschichtungszustand, die Anlagendicke, die Wärmeübertragungsleistung und der Druckabfall. Auch die Probenchemie sollte bewertet werden. Die Ausgangsdaten sollten Fotos enthalten.
- Legen Sie den konkreten Zustand fest, der eine Reaktion erfordert, zum Beispiel einen Dickenverlauf, einen zunehmenden Druckabfall, eine Leckage oder einen nicht spezifikationskonformen Zustand.
- Isolieren Sie den Anlagenteil sicher, lokalisieren Sie die Anlage oder Komponente, bewerten Sie ihren Zustand und prüfen Sie die Chemie. Legen Sie dann die geeignete Maßnahme fest, etwa Reinigung, Reparatur, Anpassung oder technische Prüfung.
- Erneute Prüfung: Messen und dokumentieren Sie den Zustand der Anlage oder Komponente nach der Maßnahme.
Wie andere Prozessanlagen haben Wärmetauscher einen normalen Betriebszustand, der am besten anhand eines zusammengehörigen Wertepaares dokumentiert wird: Wärmeleistung und Oberflächenzustand. Eine Prüfung der Wärmeleistung kann auf ein Prozessproblem oder eine Fehlfunktion der Anlage hindeuten. Für eine nachlassende Wärmeleistung kommen viele Ursachen infrage, darunter Prozessänderungen und Fehlfunktionen der Anlage oder Steuerung. Eine chemische Reinigung sollte erst erwogen werden, wenn Ursache und Reinigungsrisiko bewertet wurden. Beim Einbringen von Reinigungsreagenzien können Korrosions- und Prozesssicherheitsrisiken entstehen.
Eine Überschreitung eines Abnahmegrenzwerts bei der Prüfung erfordert üblicherweise eine Reaktion. Für jede Messung müssen ein Abnahmegrenzwert und ein Verantwortlicher für die Reaktion festgelegt werden.
Prozesssicherheit und mechanische Integrität in den gesamten Lebenszyklus einbeziehen
Prozesssicherheit ist ein Regelkreis über den gesamten Lebenszyklus. Er umfasst Gefahrenanalysen, Verfahren, Schulungen, mechanische Integrität, Änderungsmanagement und das Lernen aus Vorfällen. Anwendbare Sicherheitsnormen, die Einhaltung gesetzlicher und umweltrechtlicher Vorgaben, die Schulung des Betriebspersonals und Verfahren für den Umgang mit Gefahrstoffen gehören in die Lebenszyklusdokumentation. Die Zusammenfassung des OSHA-Managements der Prozesssicherheit führt für erfasste Prozesse unter anderem Informationen zur Prozesssicherheit, Prozessgefahrenanalysen, Betriebsanweisungen, Schulungen, Sicherheitsprüfungen vor der Inbetriebnahme, mechanische Integrität, Änderungsmanagement, Untersuchungen von Vorfällen und Audits auf. Wird beispielsweise ein Ventil ersetzt, kann ein Risiko für das Betriebspersonal entstehen, wenn das Änderungsmanagement die Betriebsanweisungen, Schulungen und Prüfgrenzen nicht aktualisiert. Prüfen Sie die Elemente des OSHA-PSM.
„Diese Gefahren identifizieren, bewerten und kontrollieren.“
Der OSHA-Standard zum Management der Prozesssicherheit beschreibt vierzehn Elemente für erfasste Prozesse.
Für eine praxisgerechte Übergabe sollten fünf Datensätze verknüpft werden:
- Informationen zur Prozesssicherheit: Chemie, Grenzwerte, P&IDs, Entlastungsszenarien sowie Annahmen zu Werkstoffen und physikalischen Eigenschaften.
- Betriebsanweisungen: Anfahren, Normalbetrieb, Störfall, Abfahren, Reinigung und Notfallmaßnahmen.
- Mechanische Integrität: Reparatur- und Austauschmaßnahmen sowie das zeitbasierte Prüfprogramm.
- Änderungsmanagement: technische Grundlage, Auswirkungen auf Gefahren, Dokumentenaktualisierungen, Freigabe und Schulung.
- Lernprozess: Nicht spezifikationskonforme Zustände, Beinaheunfälle und Vorfälle müssen in gesteuerte Korrektur- oder Vorbeugungsmaßnahmen überführt werden.
Der Austausch eines benetzten Werkstoffs setzt eine Änderung der Werkstoff- und Integritätsannahmen voraus. Wird beispielsweise ein Ventil ausgetauscht oder die Reinigungschemikalie geändert, kann ein Risiko für das Betriebspersonal entstehen, wenn das Änderungsmanagement Verfahren, Schulungen und Prüfgrenzen nicht aktualisiert. Diese Übergabe muss die betreffenden Annahmen festhalten.
Zuverlässigkeit chemischer Prozesse systematisch untersuchen
Sinkt die Anlagenleistung unter die Spezifikation, vergleichen Sie die aktuellen Bedingungen mit dem freigegebenen Einsatzprofil, bevor Sie den benetzten Werkstoff ändern. Tauschen Sie die Anlage nicht automatisch aus.
| Symptom | Erste Nachweise | Nächste sichere Frage | Auslöser für Arbeitsstopp |
|---|---|---|---|
| Unerwartete Leckage oder Wanddickenabnahme | Ortsplan, Dickenverlauf, Chemieprobe | Haben sich Konzentration, Temperatur, Strömungsgeschwindigkeit oder Reinigung geändert? | Eindämmung, Alarm, Verlust der Druckgrenze oder unbekannte Chemikalie. |
| Veränderung der Wärmeübertragung | Wärmeleistung, Druckabfall, Durchfluss und Ablagerungsprobe | Wird die Leistung durch Belagsbildung, Strömungsverteilung, Sensordrift oder Chemie beeinträchtigt? | Übertemperatur, unzureichende Entlastungsreserve oder unsichere Reinigungsbedingungen. |
| Nicht spezifikationskonformes Produkt | Chargenprotokoll, Probenkette, Kalibrierung und Verweilzeit | Haben sich Einsatzstoff, Mischen, Temperatur oder Verweilvolumen geändert? | Unbekannte Zusammensetzung oder eine Störung außerhalb des Verfahrens. |
| Wiederholte Schäden an Beschichtung oder Dichtung | Oberflächenvorbereitung, Verbindungsdesign, Chemikalienbelastung und Montageprotokoll | Liegt die Ursache des Schadens in der örtlichen Geometrie, der Vorbereitung oder der Verträglichkeit? | Wiederholter Schaden ohne verifizierten Mechanismus oder sichere Isolierung. |
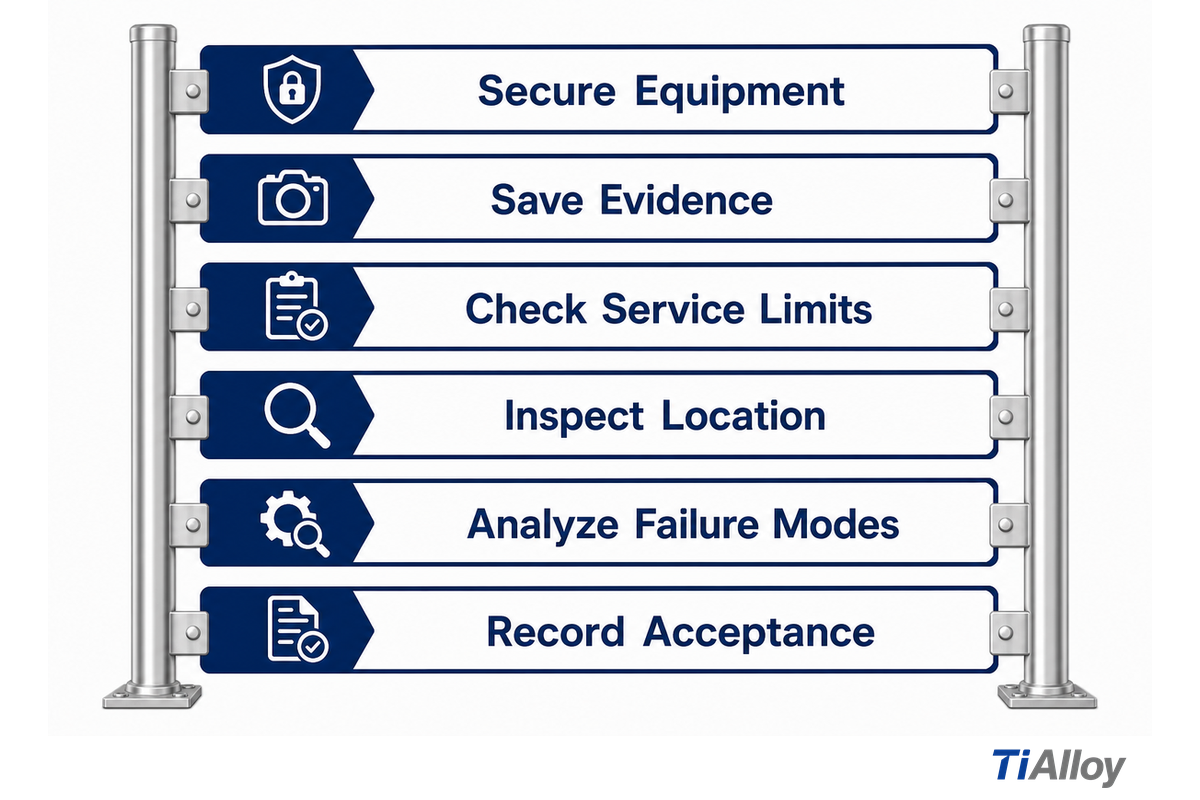
Gehen Sie die Schritte der Reihe nach durch: 1) Anlage sichern, 2) Proben und Aufzeichnungen aufbewahren, 3) Einsatzgrenzen bewerten, 4) den betroffenen Ort und angrenzende Bauteile prüfen, 5) mögliche Fehlerarten analysieren und 6) Korrekturmaßnahmen ergreifen und deren Abnahmeprüfung dokumentieren. Die beschriebene Abfolge dient als Leitfaden. Für die Arbeiten sind die Betriebsverfahren, Genehmigungen und zuständigen technischen Verantwortlichen maßgeblich. Der Überblick der OSHA zum Management der Prozesssicherheit ordnet Betriebsanweisungen, mechanische Integrität und Änderungsmanagement bei erfassten Prozessen in den Lebenszyklus ein.
Was sollte eine technische Übergabe enthalten?
Eine Übergabe ist vollständig, wenn die Einsatzbedingungen und Risiken klar sind und Nachweise sowie Annahmen dokumentiert wurden. Vor der Freigabe sollte sie Prozessbedingungen, Werkstoffannahmen, Prüfgrenzen, Sicherheitsaufzeichnungen, Abnahmekriterien und die namentlich benannte verantwortliche Person für jeden noch offenen Verifizierungspunkt verknüpfen.
- Prozessskizze mit Normalbetrieb, Störung, Reinigung und Abfahren.
- Prüfung der Einsatzbedingungen in 8 Schritten, wobei alle unbekannten Angaben als zu verifizieren markiert sind.
- Mechanismusübersichten zu Chemie, Geometrie, Strömungsgeschwindigkeit, Spannung, Kopplung und Verbindungen.
- Prüfpläne, Auslösegrenzen, Prüfverfahren, Fotos, Proben und frühere Prüfberichte.
- Aufzeichnungen zu Sicherheit und mechanischer Integrität, einschließlich des Status des Änderungsmanagements.
- Abnahmekriterien für Inbetriebnahme, Reinigung, Reparatur und Übergabe an das Betriebspersonal.
Dieser Leitfaden behandelt bewusst weder Preise noch Tabellen zu Produktformen, Verfügbarkeiten oder Angebotsanfragen. Beispiele zur Werkstoffgütedokumentation, nicht zur Qualifizierung für bestimmte Einsatzbedingungen, finden Sie auf den Referenzseiten zu Inconel 600 und Inconel 625 von TiAlloy. Sobald das technische Einsatzprofil vorliegt, können Sie die Seite Lösungen für die chemische Verfahrenstechnik von TiAlloy für ein Gespräch über den Projektumfang aufrufen. Informationen zum Unternehmen finden Sie unter Über TiAlloy.
Möchten Sie das Einsatzprofil in eine Projektprüfung überführen?
Projektprüfungsformular öffnenHäufig gestellte Fragen
Welche sieben Arten von Chemiebranchen gibt es?
Es gibt keine allgemeingültige Liste mit sieben Kategorien.
Eine praktische Gruppierung umfasst Basischemikalien, Spezialchemikalien, Polymere, Pharmazeutika, Düngemittel, Wasser- und Abwasseraufbereitung sowie Konsum- oder formulierte Produkte. Anlagen gehören oft zu mehreren Gruppen. Für technische Entscheidungen sind der Verfahrensschritt und das Einsatzprofil aussagekräftiger als die Branchenbezeichnung, denn Konzentration, Temperatur, Strömungsgeschwindigkeit und Verunreinigungen bestimmen das Werkstoff- und Prüfungsrisiko. Eine Anlage zur Herstellung eines einzelnen Produkts kann dennoch Bereiche für Reaktion, Trennung, Wärmeübertragung, Lagerung und Abfallbehandlung umfassen, die jeweils einen eigenen Einsatzdatensatz und Prüfplan erfordern.
Wie anspruchsvoll ist die Arbeit als Anlagenfahrer in der chemischen Verfahrenstechnik?
Zu dieser Rolle gehören die konsequente Einhaltung von Verfahren, Prozessverständnis, Gefahrenbewusstsein, Kommunikation, die Schulung des Bedienpersonals und eine klare Reaktion auf abweichende Bedingungen im Normalbetrieb, bei Betriebsstörungen und beim Abfahren.
Der Schwierigkeitsgrad hängt von der Chemie, dem Automatisierungsgrad, dem Schichtmodell und dem Schulungssystem ab. Eine zuverlässige Schichtübergabe umfasst klare Grenzwerte, Alarmmeldungen, Probenahmeschritte, Anweisungen zur Isolierung, Aktualisierungen des Änderungsmanagements und Übungen für Betriebsstörungen. Auch die Genehmigungsverfahren, die Personalbesetzung und die Unterstützung durch die Instandhaltung unterscheiden sich je nach Anlage; dadurch verändert sich die Einarbeitungszeit. Die Anforderungen an die Tätigkeit variieren je nach Anlage und Rechtsraum. Dieser Leitfaden trifft daher keine allgemeingültige Aussage zu diesem Beruf.
Worin unterscheiden sich eine chemische Verarbeitungsanlage und ein Chemiehersteller?
Verarbeitungsanlagen sind Einrichtungen und Betriebsabläufe. Chemiehersteller sind Unternehmen, die chemische Produkte herstellen oder verkaufen und die Produktverantwortung, die geschäftliche Verantwortung sowie den kommerziellen Anwendungsbereich steuern.
Ein Hersteller kann mehrere Anlagen besitzen, und eine Anlage kann Werkstoffe für ein anderes Unternehmen verarbeiten. Dasselbe Unternehmen kann außerdem Pilotanlagen, Produktionsstätten, Lagerstandorte und Behandlungsanlagen mit unterschiedlichen Aufgaben betreiben. Die Unterscheidung ist hier wichtig, weil Entscheidungen zu Anlagen und Einsatzbedingungen innerhalb der Prozessgrenzen getroffen werden, während Beschaffung und kommerzieller Anwendungsbereich im Rahmen der Projektprüfung liegen.
Macht eine korrosionsbeständige Legierung Prüfungen überflüssig?
Nein. Prüfungen stellen weiterhin sicher, dass die tatsächlichen Einsatzbedingungen innerhalb des qualifizierten Einsatzbereichs bleiben, auch wenn sich Chemie, Geometrie, Fertigung, Prozessbedingungen und Betriebshistorie im Laufe der Zeit ändern.
Auch ein korrosionsbeständiger Werkstoff kann örtlich angegriffen werden oder Erosion, galvanischen Effekten, Belagbildung oder Schäden an Schweißnähten und Verbindungen ausgesetzt sein. Bei Prüfungen werden Chemie, Geometrie, Fertigung und Betriebshistorie berücksichtigt, die sich allein anhand einer Werkstoffgütenangabe nicht erfassen lassen.
Wann sollte ein Prozessteam eine projektspezifische Werkstoffprüfung anfordern?
Fordern Sie eine projektspezifische Werkstoffprüfung an, wenn sich die Einsatzbedingungen ändern, wiederholt Ausfälle auftreten, unterschiedliche Werkstoffe aufeinandertreffen, sich der Umgang mit Gefahrstoffen ändert oder vor der Auswahl beziehungsweise Inbetriebnahme keine vollständigen Prüfungsnachweise vorliegen.
Legen Sie das Prozessschema, den 8-Schritte-Einsatzbereichscheck, die Betriebsbereiche, die Verunreinigungshistorie, technische Zeichnungen, Prüfprotokolle und Abnahmekriterien vor. Geben Sie an, was bekannt ist, was angenommen wird und was vor der Auswahl beziehungsweise Inbetriebnahme überprüft werden muss. Berücksichtigen Sie Anfahr-, Normal-, Störungs-, Abfahr- und Reinigungsbedingungen sowie die jeweils für offene Maßnahmen verantwortliche Person. Kennzeichnen Sie fehlende Proben, Zertifikate oder technische Zeichnungen als offene Punkte, statt die Lücke mit einer vertrauten Werkstoffgütenannahme zu füllen. Mit diesen Unterlagen kann eine technische Prüfung die tatsächlichen Einsatzbedingungen mit den vorgesehenen Werkstoffen und Integritätskontrollen vergleichen, statt allein vom Namen eines Fluids auszugehen.
Mit den verlinkten Quellen von AMPP, OSHA, NIST, EPA und AIChE abgeglichen. Dieser informative Leitfaden ersetzt weder standortspezifische Verfahren noch eine Gefahrenanalyse, eine Normenprüfung oder eine projektspezifische technische Freigabe. Die Anforderungen variieren je nach Chemie, Rechtsraum und Einsatz der Anlage.
Referenzen und Quellen
WARUM WIR VERÖFFENTLICHEN
Über TiAlloy
TiAlloy liefert Titan, Edelstahl, Nickellegierungen und plattierte Platten für industrielle Bestellungen mit klaren Spezifikationsvorgaben. Unsere technischen Leitfäden helfen Einkäufern dabei, Produktform, maßgebliche Norm, Prüfumfang und Freigabedokumente aufeinander abzustimmen, bevor sie Angebote vergleichen.
01Schmelzen und UmformenPlatten, Bleche, Rohre, Präzisionsrohre, Stäbe, Draht und Schmiedeteile
02BearbeitungWärmebehandlung, Oberflächenbearbeitung, Prüfung und Exportverpackung
03Nachweise prüfenAbnahmeprüfzeugnis EN 10204 Typ 3.1 und Bestelldokumente






