Kontaktieren Sie TiAlloy


Titan ist nicht deshalb teuer, weil sein Erz selten wäre, sondern weil seine extreme chemische Reaktivität bei hohen Temperaturen langsame Chargenraffination und eine anspruchsvolle Fertigung erzwingt. Importierter Titanschwamm lag 2025 im Schnitt bei $12/kg. Präzisionsgeschliffener Stab aus Grade 5 kostet beim Lagerhändler $170–$243/kg ($77–$110/lb), bevor die CNC-Bearbeitung die Bauteilkosten erneut vervielfacht.
Titan steht an neunter Stelle der häufigsten Elemente in der Erdkruste und an vierter Stelle bei den Konstruktionsmetallen. Dennoch liegt der Preis von Titan weit über dem von unlegiertem Stahl, nichtrostendem Stahl und gängigen Industriemetallen wie Aluminium. Da die Rohstofferze reichlich vorhanden sind, entsteht der hohe Preis von Titan nicht im Bergwerk, sondern über vier Fertigungsstufen hinweg.
Kunden, die fragen „Warum ist Titan so teuer?“, lernen schnell, zwischen den Kosten für Titanschwamm und den Kosten für Blockerschmelzung, Legierungszuschläge und CNC-Bearbeitung zu unterscheiden. Weiterverarbeitung im Herstellerwerk und spanende Fertigung machen einen größeren Teil des Preises aus als das Roherz. Alle Zahlen stammen aus amtlichen Rohstoffstatistiken, begutachteten Fachzeitschriften und derzeit gültigen ASTM-Normen.
Eckdaten: Kostenbasis von Titan
| 2025e Schwamm vs. Erz weltweit | 370.000 metric tons Titanschwamm vs. ~95 % TiO2-Erz für Pigmente (USGS) |
| Energiebedarf der Gewinnung | ~50 kWh/kg metallisches Ti im konventionellen Kroll-Verfahren (NIH PMC6956875) |
| Anteil nach der Reduktion bei Platten | 62 % der Kosten einer gewalzten 2,54 cm Platte entstehen nach der Schwammproduktion |
| Wärmestau bei der Zerspanung | 6,7–7,5 W/m·K Wärmeleitfähigkeit bei Ti-6Al-4V vs. 167 W/m·K bei 6061 Al |
| Maßgebliche Flacherzeugnis-Norm | ASTM B265-25 (Grade 1, 2, 2H, 5, 7, 9, 12 und 23 ELI) |
62 %
Plattenkosten nach der Schwammreduktion
25×
Niedrigere Wärmeleitfähigkeit als Al 6061
$7,70/kg
2025 US-Einfuhrpreis je Einheit für sauberen Titanschrott (USGS)
Warum ist Titan trotz großer Vorkommen so teuer?
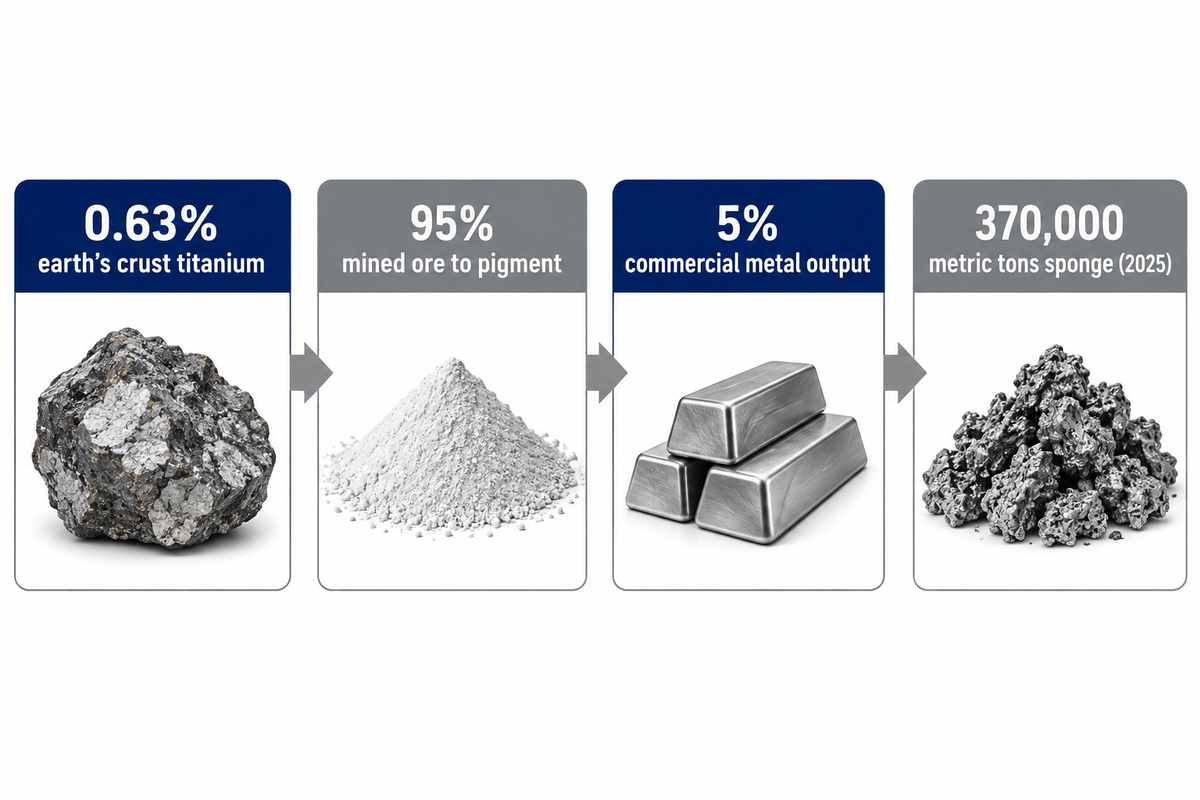
Die Herstellung von Titan bleibt teuer, weil die Umwandlung von Titanoxid in duktiles Metall reaktive Halogene und Vakuumöfen erfordert. Diese energieintensive Raffinationskette erklärt die hohen Kosten von Titan. Im Vergleich zu anderen Metallen bleiben die Titankosten hoch, da Titan in der Herstellung etwa sechsmal teurer ist als nichtrostender Stahl (UC Berkeley Engineering).
Die Erdkruste enthält rund 0,63 % Titan. Damit kommt es etwa 30-mal häufiger vor als Kohlenstoff und 100-mal häufiger als Kupfer (Construction Physics). Der größte Teil des Titanerzes, fast 95 % des abgebauten Ilmenits und Rutils, fließt direkt in weißes Pigment für Farben, Papier und Kunststoffe. Nur etwa 5 % gelangen in die industrielle Titanmetall-Fertigung.
Die Produktionsskala vergrößert den Kostenabstand zusätzlich. Die weltweite Titanschwamm-Produktion wurde 2025 auf 370.000 metric tons geschätzt, bei einer Nennkapazität von 470.000 metric tons. China erzeugte rund 70 % (260.000 metric tons), gefolgt von Japan (53.000 metric tons), Russland (25.000 metric tons) und Kasachstan (16.000 metric tons). Selbst bei voller Auslastung erreichten die US-Schwammimporte 2025 schätzungsweise 44.000 tons und übertrafen damit den Rekord von 40.300 tons aus 2023 (USGS MCS 2026), während die weltweite Tonnage im Vergleich zu Rohstahl winzig bleibt.
| Wertschöpfungsstufe | Hauptprozess | Belegter Richtwert / Kostenanteil | Wichtigster Kostentreiber |
|---|---|---|---|
| 1. Erz & Konzentrat | Schwermineralsand-Abbau (Rutil / Ilmenit) | Angereicherter Rutil-Einsatzstoff = 10 % der konventionellen Gewinnungskosten | Erzanreicherung; ~95 % der Menge konkurrieren mit dem Pigmentsektor |
| 2. Primärreduktion | Chlorierung zu TiCl4 + Kroll-Chargenreduktion mit Mg | $12/kg US-Importschwamm (2025e); ~50 kWh/kg; 24 % Chlorierung + 66 % Reduktion | ~1.200 °C Argon-Chargenzyklus bis zu 17 Tage lang (~1 t/Tag) |
| 3. Block & Halbzeugformen | Zwei-/dreifaches VAR-Umschmelzen + Warmwalzen + Beizen | 62 % der Kosten gewalzter 2,54 cm Platten; ~£8,000–£25.000/t historischer Werksrichtwert | Vakuumschmelzen, Abtragverlust bei der Oberflächenbearbeitung, dünne Walzstiche |
| 4. CNC & Weiterverarbeitung | Langsames CNC-Fräsen, Schweißen unter Argonspülung, zerstörungsfreie Prüfung | 5×–10× Zykluszeit vs. Al 6061; $77–$110/lb geschliffener Grade-5-Stab in Kleinmengen | 6,7 W/m·K Wärmestau, Hartmetallverschleiß, hoher Spanverlust (Buy-to-Fly) |
Quellen: USGS Mineral Commodity Summaries 2026; US-Patent US10190191B2; NIH PMC6956875; RSC Education; Criterion Precision Zerspanungsrichtwerte.
Vom Kroll-Schwamm zum VAR-Block: Engpässe der Primärraffination
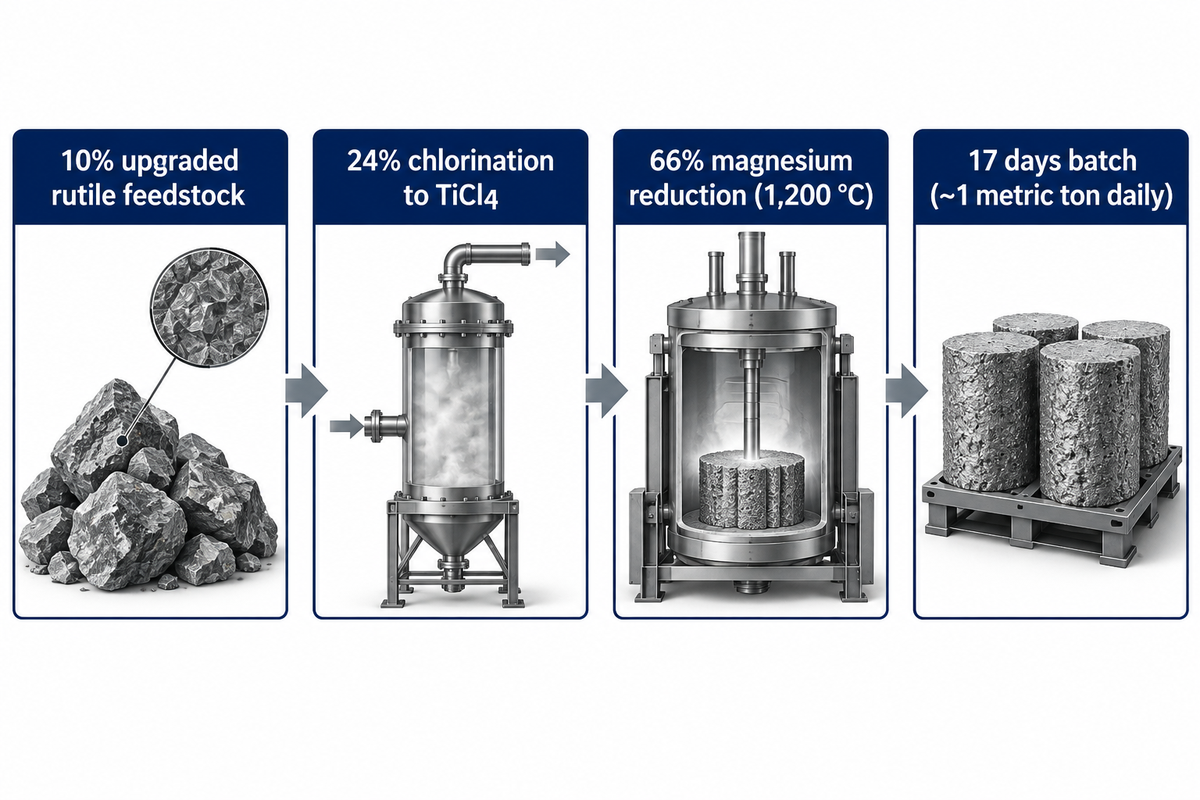
Die Umwandlung von gereinigtem Titandioxid in schmiedbare Blöcke erfordert rund 50 kWh/kg Titan. Dieser Gewinnungsweg setzt über 2 kg CO2 pro Kilogramm Metall frei (NIH PMC6956875). Jedes Kilogramm Titan verbraucht zudem rund 4 kg flüssiges Titantetrachlorid (TiCl4), das mit Chlor und Petrolkoks umgesetzt wird.
Beim Kroll-Verfahren reduzieren Titanproduzenten Titantetrachlorid mit Magnesium in einem dicht verschlossenen Stahlreaktor. Der Behälter arbeitet unter inerter Argonatmosphäre nahe 1.200 °C, um die Reinheit des Metalls zu schützen. Eine Vakuumdestillation entfernt anschließend über viele Tage eingeschlossenes Magnesiumchlorid. Eine vollständige Charge dauert bis zu 17 Tage und liefert rund 1 metric ton pro Tag, während ein kontinuierlicher Eisenhochofen täglich 10.000 metric tons ausbringt (Royal Society of Chemistry).
Die Titangewinnung über dieses mehrstufige Verfahren zeigt, warum billiges Erz den Marktpreis kaum senkt. Das Patent US10190191B2 ordnet nur 10 % der konventionellen Gewinnungskosten dem angereicherten Rutil-Einsatzstoff zu. Die Chlorierung zu TiCl4 beansprucht 24 %, während die Magnesiumreduktion 66 % verschlingt. Um Titan walzfähig zu machen, brechen Betreiber den rohen Titanschwamm, schweißen Elektroden und gießen über zwei- oder dreifaches Vakuum-Lichtbogenumschmelzen (VAR) einen massiven Titanblock.
Warum lässt sich Titan nicht wie Eisen im Hochofen verhütten?
Titan lässt sich im Hochofen nicht mit Kohlenstoff reduzieren, weil heißes Titan Kohlenstoff, Sauerstoff und Stickstoff fest an sich bindet. Das Erhitzen von Titanerz mit Koks bildet sprödes Titankarbid (TiC) statt reinem Metall. Schon kleinste Spuren von gelöstem Sauerstoff oder Stickstoff führen zu planarem Gleiten und machen fertige Bauteile spröde.
Hochöfen nutzen Luft und Kohlenstoff sowohl für die Wärme als auch für die chemische Reduktion. Da Titan mit extrem hoher Affinität zu Sauerstoff gewonnen wird, verträgt es keines von beiden. Das Schmelzen von Titan erfordert Hochvakuumkammern um 1.668 °C (3.034 °F). Jedes Warmumformen oder Schweißen an Luft benötigt eine ununterbrochene inerte Argonabschirmung.
„Die anhaltende Geschichte der Titanentdeckung durch Wissenschaftler in Cambridge zeigt, dass es nicht immer einfach ist, ein neues Verfahren einzuführen, selbst wenn es klare Vorteile hat.“
Royal Society of Chemistry, Überblick zur Titangewinnung
Elektrochemische Zellen wie das FFC-Cambridge-Verfahren reduzieren Titandioxid direkt in geschmolzenem Calciumchlorid ohne Chlorierung. Laborversuche senkten den Zellenergiebedarf mit inerten Anoden auf 17–21,5 kWh/kg. Niedrige Stromausbeute (32,3 %), Kosten für die Salzrückgewinnung und das Investitionsrisiko bei der Skalierung haben jedoch das Kroll-Verfahren bei gewerblichen Stäben aus dem Herstellerwerk dominant gehalten.
Wie viel kostet Titan pro Pfund und Kilogramm je nach Halbzeugform?
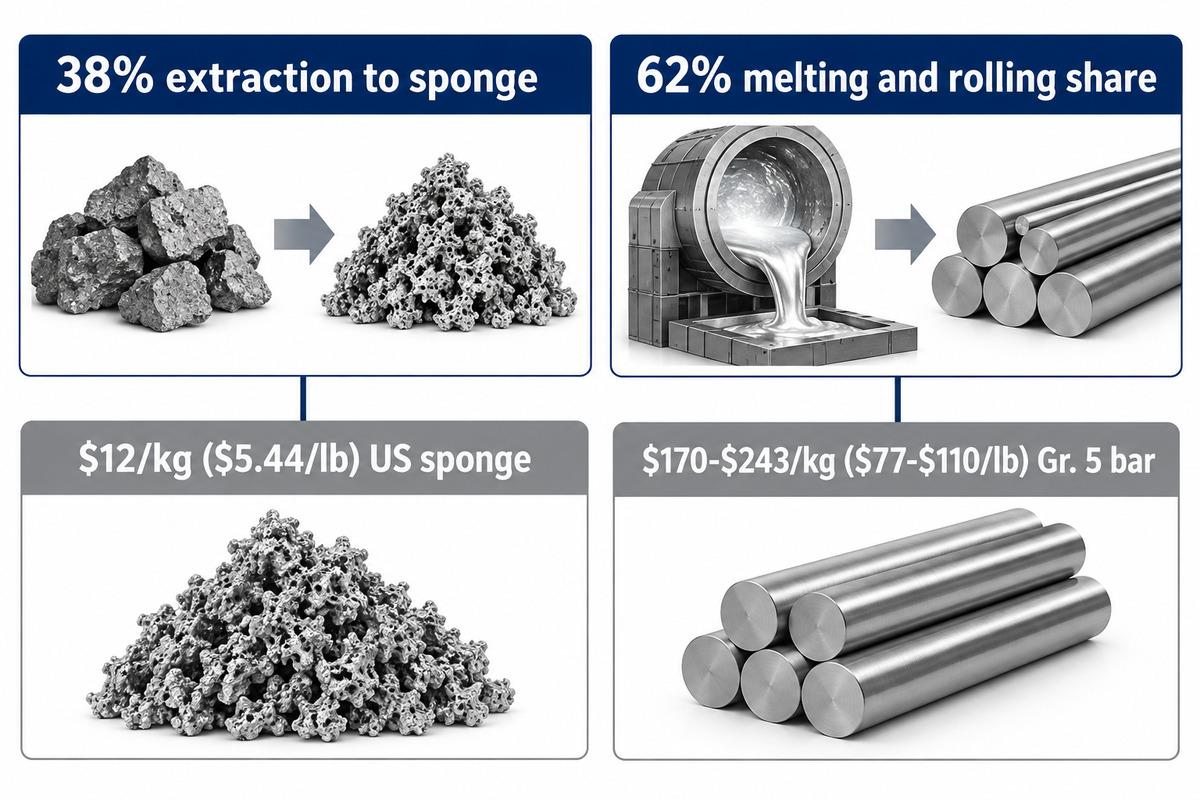
Importierter Titanschwamm lag in den USA 2025 schätzungsweise im Schnitt bei $12/kg ($5,44/lb), während spitzenlos geschliffener Ti-6Al-4V-Stab ab Lagerhändler in Kleinmengen $170–$243/kg ($77–$110/lb) kostet. Die Schwammpreise sanken leicht von $13,30/kg im Jahr 2024, nachdem sie 2021–2022 bei $11,10/kg gelegen hatten. Gleichzeitig zeigt das BusinessAnalytiQ-Index-Tracking bis 2026, dass Knetwerkstoffpreise aus dem Herstellerwerk wegen der Umwandlungsverluste weit über dem Schwammpreis bleiben.
Umschmelzen und Walzen nach der Gewinnung machen 62 % der Kosten einer 2,54 cm (1 inch) dicken Titanlegierungsplatte aus. Nur 38 % entfallen auf die Gewinnung bis zum Schwamm. Historische britische Industrievergleiche setzen Masseneisen bei rund £250/t und nichtrostenden Stahl oder Aluminium bei rund £1.500/t an. Auf derselben Vergleichsskala erreicht technisch reines Titan £8.000/t, und legiertes Titan steigt auf £25.000/t.
Jeder Warmwalzstich erzeugt Oberflächenzunder (Alpha-Case), den Herstellerwerke abschleifen und in Säure abbeizen müssen. Kleinmengenpreise von Lagerhändlern, die von Criterion Precision erfasst wurden, spiegeln diese Ausbringungsverluste wider. Geschliffener 6061-T6-Aluminiumstab kostet ~$11–$14/lb, 304/316 nichtrostender Stahl ~$64–$70/lb und Grade 5 Ti-6Al-4V erreicht ~$77–$110/lb. Prüfen Sie Dickenbereiche und das Spotmarktverhalten in unserem aktuellen Leitfaden zu Titanwerks- und Spotpreisen.
📐 Technischer Hinweis: Werkslose vs. Zuschnitte
Titan wird nicht an einer offenen Börse wie der London Metal Exchange gehandelt. Auf dem weltweiten Titanmarkt richten sich die Preise nach Mindestbestellmengen (MOQ) je Schmelze, Walzausbringung und Ultraschallprüfung. Vergleichen Sie niemals ein Angebot über 5 kg gesägten Stab mit einem Preisindex für industriellen Massenschwamm.
Wie viel kostet Titan in Medizingüte oder Grade 23?
Ti-6Al-4V ELI in Medizingüte (Grade 23, UNS R56407) erzielt im Herstellerwerk einen deutlichen Aufpreis gegenüber gleich großem Industriestab in Grade 5. Das Extra-Low-Interstitial-Schmelzen (ELI) begrenzt Sauerstoff- und Eisenverunreinigungen gemäß AMS 4907 und Normen für chirurgische Implantate weit unter die Industrietoleranzen. Um diese Reinheitsgrenzen zu erreichen, sind hochwertiger Schwamm und engere Vakuumschmelzführung nötig.
Herstellerwerke für Medizintechnik prüfen jeden chirurgischen Knüppel mit strenger Ultraschallprüfung und chemischer Schmelzenrückverfolgbarkeit für Implantate. Solange ein fertiges Titanbauteil keinen Kontakt mit menschlichem Gewebe hat oder keinen kryogenen Bruchlasten ausgesetzt ist, verursachen diese teuren Werkstoffgüten laufende Mehrkosten, ohne die Korrosionsbeständigkeit zu verbessern.
Grade 2 vs. Grade 5 vs. Speziallegierungen: Warum Legierungszusätze den Preis vervielfachen
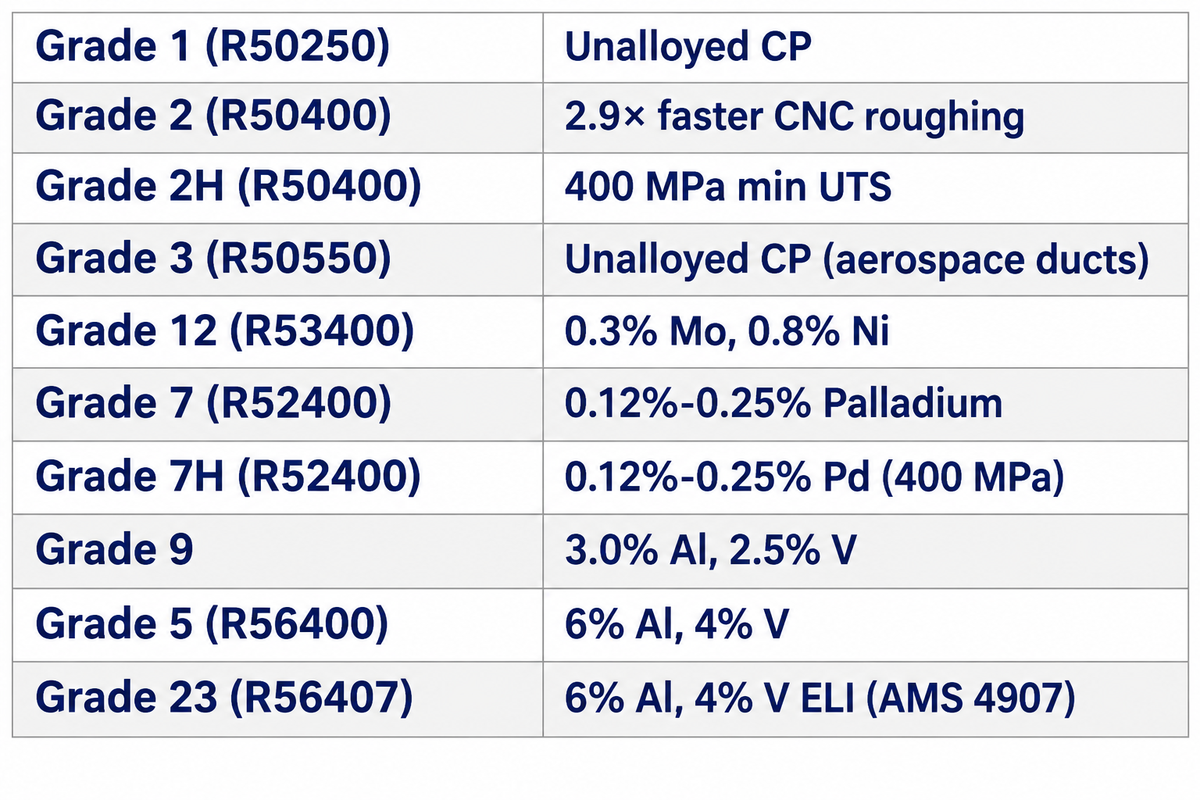
Bei den industriellen Titan-Werkstoffgüten treibt die pauschale Vorgabe von Grade 5 (Ti-6Al-4V) in jeder Konstruktionszeichnung die Bauteilkosten unnötig in die Höhe. Technisch reines Titan Grade 2 (UNS R50400) kommt ohne teure Vorlegierungen aus und senkt den Preis von Knüppeln aus Titanlegierung. Es lässt sich zudem bei geringeren Presskräften leichter umformen und wesentlich schneller zerspanen als die Alpha-Beta-Legierung Grade 5 (UNS R56400).
Zerspanungsversuche von Makino zeigen, dass die CNC-Schruppgeschwindigkeit von 145 m/min bei CP Grade 2 auf 50 m/min bei Ti-6Al-4V fällt. Das entspricht einem 2,9× niedrigeren Zeitspanvolumen. Der Zusatz von 6 % Aluminium und 4 % Vanadium erzeugt eine Titanlegierung, die die Zugfestigkeit von ~434 MPa bei Reintitan auf 900–950 MPa bei 36 HRC Härte steigert. Die hohe Warmfestigkeit erhöht Schmiedeenergie, Walzstiche und Spindelstunden.
Korrosionsbeständige Legierungsgüten sind noch weiter gestiegen. Nach ASTM B265-25 enthält Grade 7 einen Zusatz von 0,12 %-0,25 % Palladium (einem Edelmetall) zu unlegiertem Titan für heiße reduzierende Säuren. Für mäßige Sole- oder Säurebeanspruchung zeigen Werkstoffdaten von MatWeb, dass Grade 12 (0,3 % Molybdän, 0,8 % Nickel) Spaltkorrosion ohne Palladiumpreis verhindert. Vergleichen Sie genaue Güteregeln in unserem Leitfaden zur Titanplattennorm ASTM B265 oder prüfen Sie Alternativen im TiAlloy Werkstoffgüte-Auswahltool.
| Gütestufe & Legierungsklasse (UNS) | Wichtigste Legierungselemente | Relativer Kostentreiber | Optimaler Einsatzbereich |
|---|---|---|---|
| Unlegiertes CP — Grade 1 (R50250) | Unlegiertes CP-Titan | CP-Basisstufe (höchste Duktilität) | Tiefgezogene Wärmetauscherplatten und Plattierungsauskleidungen |
| Unlegiertes CP — Grade 2 (R50400) | Unlegiertes CP-Titan | Geringste Standard-Lagerkosten; 2,9× schnelleres CNC-Schruppen als Gr. 5 | Meerwasserrohre, Chemietanks, Schiffskondensatoren |
| CP mit erhöhter Zugfestigkeit — Grade 2H (R50400) | Unlegiertes CP (400 MPa min. Zugfestigkeit) | Gleiche Chemie wie Grade 2 mit zertifizierter 400 MPa Zugprüfung | ASME-Druckbehälter mit Schweißbarkeit von Grade 2 |
| CP mit mittlerer Zugfestigkeit — Grade 3 (R50550) | Unlegiertes CP-Titan | Moderate Umformkraft über Grade 2; ohne Edelmetalle | Luft- und Raumfahrtkanäle sowie Umlenkbleche in Chemieapparaten |
| Niedriglegiert mild — Grade 12 (R53400) | 0,3 % Mo, 0,8 % Ni | Moderater Ni-Mo-Zuschlag deutlich unter Pd-Legierungen | Heiße Solen und mäßig reduzierende Säureströme |
| Pd-stabilisiertes CP — Grade 7 (R52400) | 0,12 %–0,25 % Palladium | Edelmetallzuschlag für Pd je Schmelze | Aggressive reduzierende Säuren & Hochtemperatur-Spaltkorrosion |
| Pd mit erhöhter Zugfestigkeit — Grade 7H (R52400) | 0,12 %–0,25 % Pd (400 MPa min. Zugfestigkeit) | Pd-Zuschlag plus höhere 400 MPa Druckzertifizierung | Hochtemperatur-Säuredruckbehälter |
| Schlanke Rohrlegierung — Grade 9 | 3,0 % Al, 2,5 % V | Kaltumformbare Legierungsstufe zwischen Grade 2 und Grade 5 | Hydraulikrohre und dünnwandige Druckleitungen in der Luft- und Raumfahrt |
| Alpha-Beta-Konstruktionswerkstoff — Grade 5 (R56400) | 6 % Al, 4 % V | Al-V-Vorlegierung + langsamere Warmumformung & CNC-Geschwindigkeit | Luft- und Raumfahrtkonsolen, hochbelastete Verbindungselemente, Struktur-Naben |
| Chirurgische ELI-Stufe — Grade 23 (R56407) | 6 % Al, 4 % V ELI (AMS 4907) | Strenge ELI-Sauerstoffgrenze & Aufpreis für Premium-Schwamm über Gr. 5 | Chirurgische Knochenschrauben, Implantate & bruchkritische Kryo-Bauteile |
Warum das Zerspanen von Titanbauteilen die Kosten über das Rohhalbzeug hinaus treibt
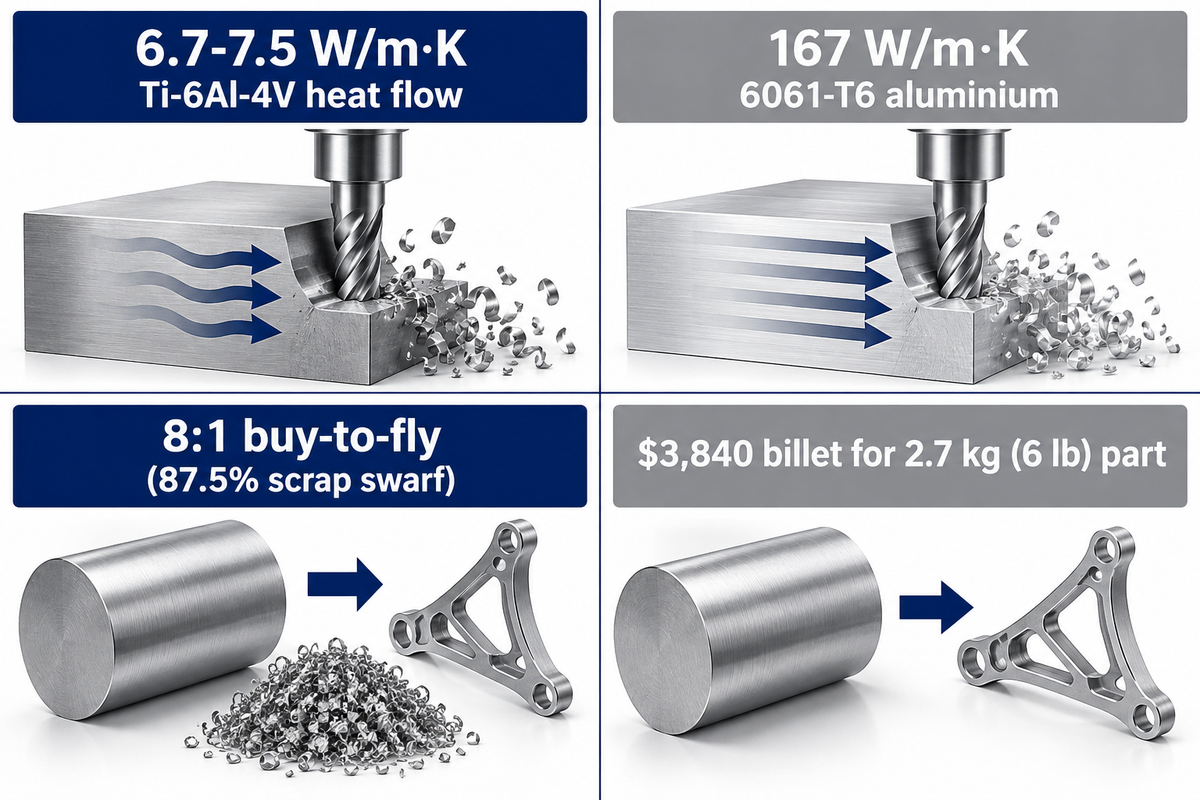
Begutachtete Fräsforschung in Procedia CIRP bestätigt, dass die reine Metallgewinnung nur einen kleinen Bruchteil der Kosten eines fertigen CNC-Titanbauteils ausmacht. Niedrige Schnittvorschübe, schneller Verschleiß von Hartmetall-Wendeschneidplatten und Hochdruck-Kühlschmierstoffanforderungen vervielfachen die Bearbeitungsstunden um das Fünf- bis Zehnfache gegenüber Aluminium.
Taschengefräste Bauteile für die Luft- und Raumfahrt leiden unter hohen Materialverlusten beim Buy-to-Fly-Verhältnis. Ein Buy-to-Fly-Verhältnis von 8:1 verwandelt 87,5 % der Masse eines geschmiedeten Knüppels in Frässpäne. Am unteren Ende des Stabrichtwerts von Criterion Precision von $80–$110/lb ($80/lb) verbraucht die Bearbeitung einer fertigen 2,7 kg (6 lb) Konsole 21,8 kg (48 lb) Ausgangsknüppel. Damit liegen allein die Ausgaben für den Rohknüppel bei $3.840, noch bevor eine einzige Spindelstunde läuft, und es bleiben 19,1 kg (42 lb) geringwertiger Späne übrig.
Auch das Schweißen treibt die Fertigungskosten in die Höhe. Heißes Titan über ~400 °C nimmt innerhalb von Sekunden Sauerstoff und Stickstoff aus der Luft auf und versprödet die Schweißnaht. Fertigungsbetriebe müssen eigene Nachlaufgasdüsen mit Argon, Wurzelgasschienen oder abgedichtete Spülkammern bauen; beachten Sie dazu unseren Leitfaden zum Schutzgasschweißen von Titan für Spülanforderungen. Unser Leitfaden zum Schutzgasschweißen von Titan behandelt die Regeln für die Spülkammer-Einrichtung.
Warum lässt sich Titan im Vergleich zu nichtrostendem Stahl schwer zerspanen?
Die thermischen Eigenschaften von Titan machen Grade 5 deutlich schwerer zerspanbar als nichtrostenden Stahl. Konkret leitet Ti-6Al-4V Wärme mit nur 6,7–7,5 W/m·K (Eigenschaften von Ti-6Al-4V). Das ist weniger als die Hälfte von nichtrostendem Stahl 304 (16,2 W/m·K) und 25-mal weniger als 6061-T6 Aluminium (167 W/m·K). Die Wärme staut sich direkt an der Schneidecke des Werkzeugs, statt mit den Spänen abzufließen, und verschleißt beschichtete Hartmetall-Wendeschneidplatten rasch.
Geringe elastische Steifigkeit verstärkt das Rattern zusätzlich. Der Elastizitätsmodul von Grade 5 beträgt 104–113,8 GPa und liegt damit fast bei der Hälfte von Stahl (~200 GPa), sodass dünne Wände vor dem Fräser ausweichen und zurückfedern. Betriebe begrenzen Hartmetall-Schnittgeschwindigkeiten daher auf etwa 45–100 m/min—gegenüber 300–1.800 m/min bei Aluminium—und nutzen innere Kühlschmierstoffzufuhr mit 70–80 bar (~1.015–1.160 psi), um die Werkzeugstandzeit über das 2,5× hinaus zu verlängern.
Ist Titan über die Lebensdauer günstiger als nichtrostender Stahl oder Aluminium?
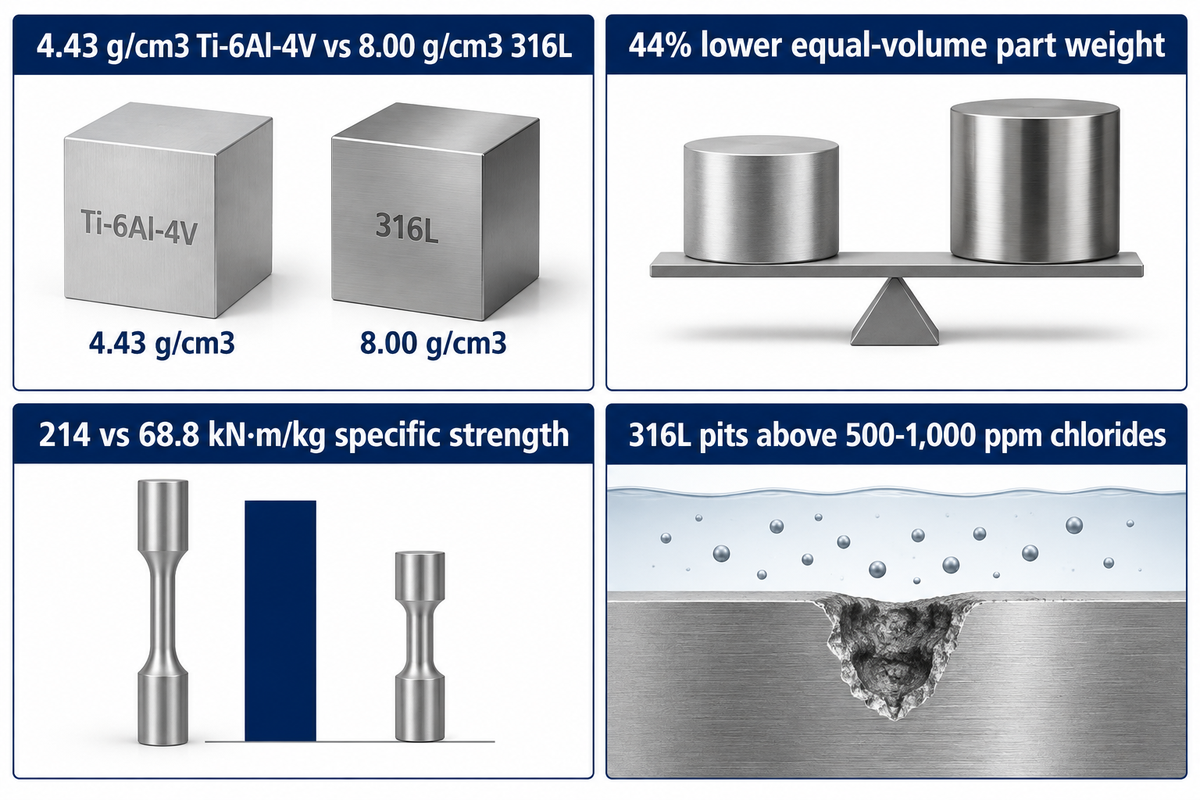
Ingenieure rechtfertigen den Einsatz von Titan trotz der hohen Kosten, weil ein hohes Festigkeit-zu-Gewicht-Verhältnis oder das Ausbleiben von Chloridkorrosion kostspielige Anlagenstillstände verhindern. Titan wird auch in der Luft- und Raumfahrt sowie bei Unterwasser-Ausrüstung geschätzt, weil seine hohe Festigkeit und Korrosionsbeständigkeit Austauschzyklen drastisch verkürzen. Wer ein Bauteil aus Titan rein nach Tonnen- oder Kilogrammpreis bewertet, übersieht die Dichte-Rechnung bei gleichem Volumen.
Geringe Dichte reduziert die Masse bei jedem bestellten Kubikzentimeter. Reintitan wiegt 4,502 g/cm3 und Ti-6Al-4V wiegt 4,43 g/cm3. Im Vergleich dazu wiegt nichtrostender Stahl 316L 8,00 g/cm3 und 6061-T6 Aluminium 2,70 g/cm3 (2,81 g/cm3 für 7075). Auch wenn gebürstetes Titan in korrosiven Anlagen optisch nichtrostendem Stahl ähnelt, senkt gleiches Bauteilvolumen das Gewicht um ~44 % gegenüber 316L nichtrostendem Stahl. Zugleich erreicht Grade 5 eine spezifische Festigkeit von ~214 kN·m/kg gegenüber 68,8 kN·m/kg bei geglühtem nichtrostendem Stahl 316 und 115 kN·m/kg bei 6061-T6 Aluminium.
Meerwasser und Prozesssolen legen die wahre Kostenuntergrenze bei nichtrostendem Stahl offen. Eine Korrosionsfachdiskussion auf Eng-Tips berichtet Lochkorrosion an 316/316L über 1.000 ppm Chloriden und bereits über 500 ppm bei Wärme oder unter pH 7. Ein Meerwasserkondensator aus 316 in einem Kraftwerk entwickelte innerhalb einer Woche tausende Lecks, nachdem sein Kugelreinigungssystem während eines Stillstands pausierte. Vergleichen Sie volumengleiche Gewichte und Chloridgrenzen mit unserem Titan-Gewichtsrechner und dem Korrosionsvergleich Titan vs. nichtrostender Stahl.
| Werkstoffoption | Dichte / Spezifische Festigkeit | Händler-Stabpreis & Zyklusindex | Masse bei gleichem Volumen (1.000 cm3) | Wann diese Legierung bei Lebenszykluskosten gewinnt |
|---|---|---|---|---|
| Aluminium 6061-T6 | 2,70 g/cm3 | 115 kN·m/kg | ~$11–$14/lb geschliffen | 1× Basiszyklus | 2,70 kg | Tieftemperaturgehäuse unter ~150 °C in Frischluft oder Öl |
| 316 Nichtrostender Stahl | 8,00 g/cm3 | 68,8 kN·m/kg | ~$64–$70/lb geschliffen | 3×–4× Zykluszeit | 8,00 kg | Stationäre Fluid-Armaturen < 500 ppm Cl- unter 60 °C |
| CP-Titan Grade 2 | 4,502 g/cm3 | ~76 kN·m/kg | Niedrigere Legierungskosten als Gr. 5 | 2,9× schnelleres Schruppen vs. Gr. 5 | 4,50 kg | Meerwasser-Wärmetauscher > 1.000 ppm Cl-, ohne Stillstand für Rohrwechsel |
| Ti-6Al-4V Grade 5 | 4,43 g/cm3 | 214 kN·m/kg | ~$77–$110/lb geschliffen | 5×–10× Zykluszeit | 4,43 kg | Luft- und Raumfahrt mit hoher Nutzlast, hochbelastete Unterwasserschrauben bis ~400 °C |
Rechenhinweis: Ein gleiches Volumen von 1.000 cm3 multipliziert die Dichte direkt zur Masse. Geschliffene Händler-Lagerpreise (Criterion Precision) schließen Rabatte großer Werksverträge aus; fordern Sie für Plattenserien Projektangebote an.
Grenzen des Titanschrott-Recyclings und Zertifizierungszuschläge
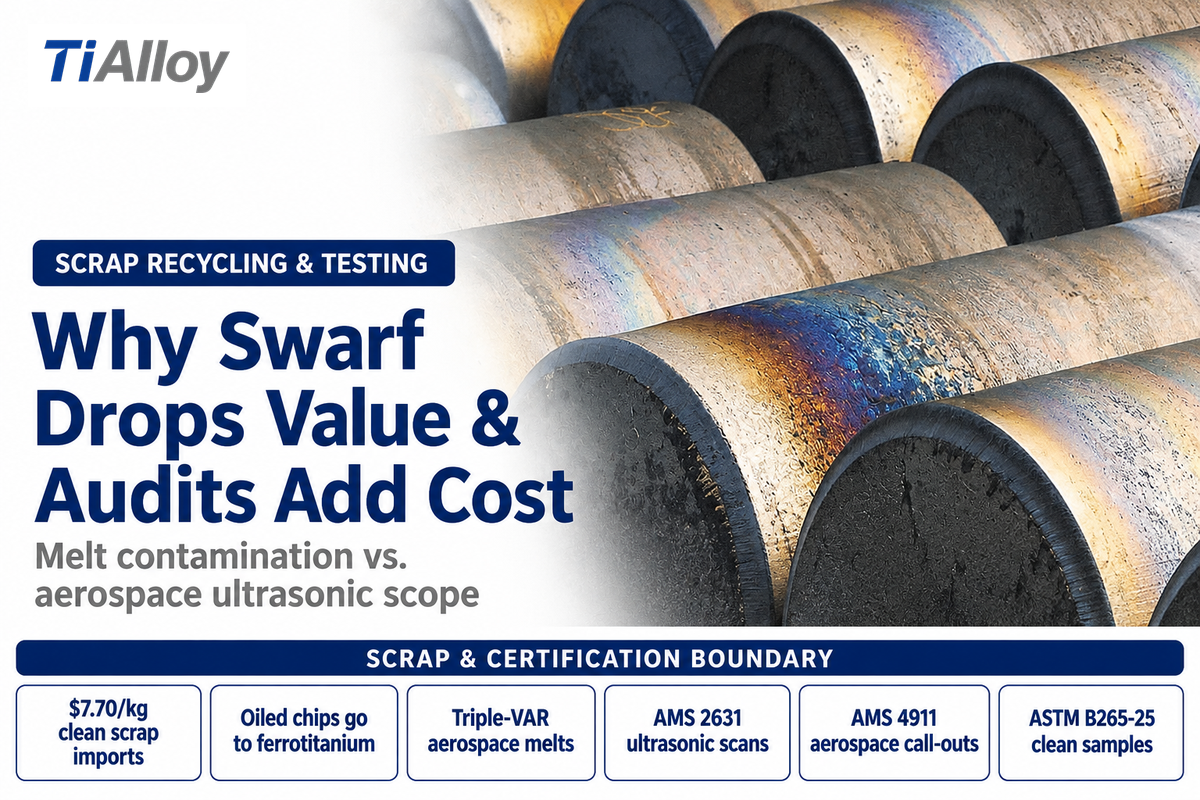
Abgedrehte Titanspäne bringen im Vergleich zu den Kosten von geschliffenem Stab fast nichts zurück, weil Kühlschmieröl, Oxidation und Wolframkarbid-Bruchstücke die Schmelzchemie verderben. Auf Practical Machinist berichten Zerspanungsmechaniker, dass Schrottplätze für lose Späne kaum zahlen—oder sie wegen Brandgefahr ablehnen. Saubere, getrennte, stückige Schrottimporte lagen bis Juli 2025 im Schnitt bei $7,70/kg (USGS MCS 2026).
Ein weiterer großer Preisunterschied entsteht durch Prüfstufen. Nachdem der DC-10-Absturz 1989 auf einen Hard-Alpha-Fehler in einer zweifach umgeschmolzenen Titan-Verdichterscheibe zurückgeführt worden war, schrieben Luftfahrtkäufer dreifaches VAR-Umschmelzen (rund 4.000 A bei 480 V Dauerbetrieb) und AMS 2631 Ultraschallprüfungen für Material über 12,7 mm Dicke vor. Käufer von Industriebehältern, die für statische Apparate Luftfahrt-Vorgaben wie AMS 4911 und AMS 2631 übernehmen, zahlen unnötig hohe Prüfzuschläge.
Können Titan-Frässpäne direkt wieder in Luftfahrt-Blöcke eingeschmolzen werden?
Nein, unbehandelte CNC-Titanspäne dürfen nicht direkt in Blöcke für rotierende Luftfahrtteile gelangen. Schon ein einzelner Eisenspan oder eine abgebrochene Hartmetallschneide verursacht fatale Einschlüsse in einer VAR-Elektrode. Deshalb geht ein Großteil der Zerspanungsspäne als Ferrotitan-Zusatz in die Stahlerzeugung statt in die Primärumschmelzung.
Schon einfache Laborprüfungen verlangen höchste Sorgfalt. ASTM B265-25 weist Herstellerwerke an, chemische Proben staubfrei zu entnehmen, weil feine Titanpartikel schnell oxidieren und die Analysen für Sauerstoff, Stickstoff und Wasserstoff verfälschen. Nur saubere, trockene, nach Schmelzen getrennte Festspäne und Stangenabschnitte qualifizieren sich für hochwertige Schmelzgutschriften.
Wie Ingenieure und Einkäufer die Kosten von Titanbauteilen senken
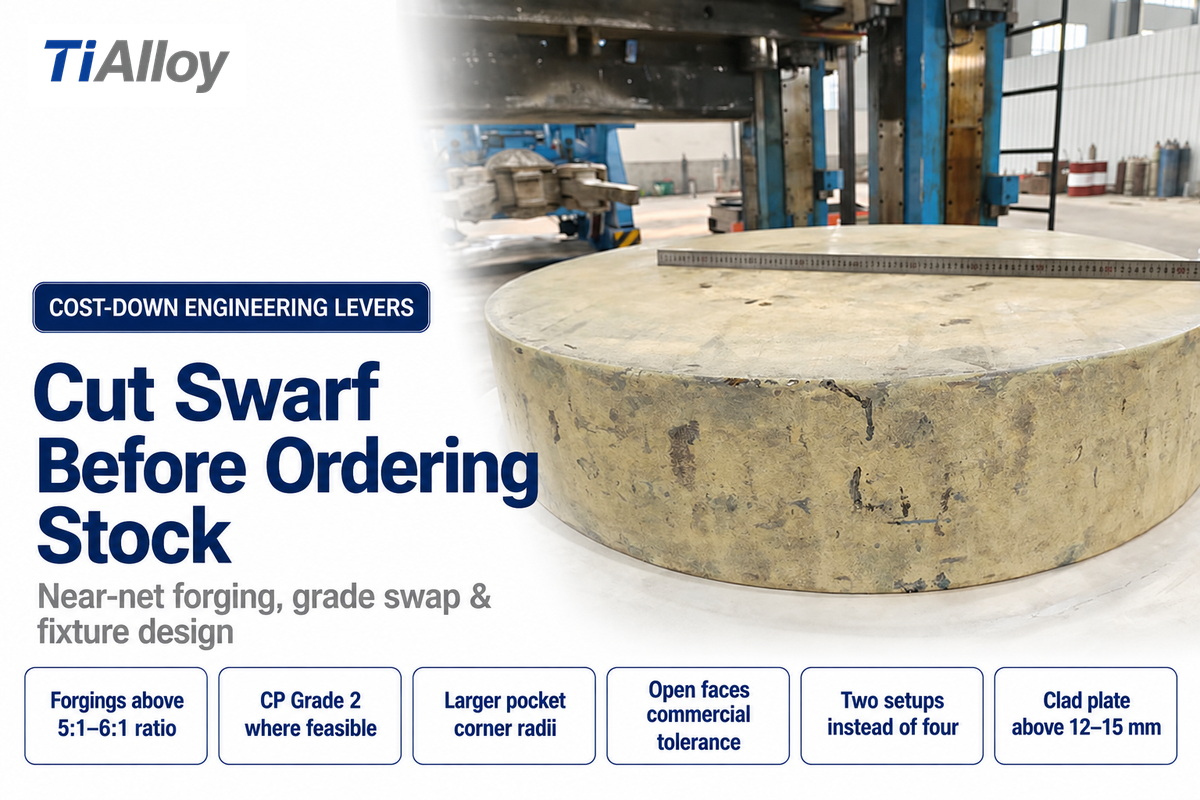
Die Wahl der passenden Lieferform von Titan für Ihre Bauteilgeometrie senkt die Einstandskosten schneller als das Drücken von Maschinenstundensätzen. Die künftige Schwammwirtschaft könnte günstiger werden: Die HAMR-Forschung der University of Utah verzichtet auf Chlorierung und modelliert >50 % geringeren Energiebedarf bei ASTM B299-13 Reinheit, während eine chlorfreie US-Anlage mit 1.400 t/yr die Inbetriebnahme für 2027 anstrebt. Schon heute senken fertigungsgerechte Konstruktion (DFM) und kluger Kanaleinkauf die Kosten sofort.
6 Buy-to-Fly-Bearbeitungs- und Spezifikationsfallen zum Ausschalten
- Stellen Sie Konsolen mit einem Buy-to-Fly-Verhältnis über 5:1–6:1 von dicker Vollplatte auf endkonturnahe Gesenkschmiedeteile um.
- Verwenden Sie CP Grade 2 (oder Grade 2H für Druckbehälter), wo die Streckgrenze von Grade 5 nicht erforderlich ist, um Zerspanungsstunden zu kürzen und Al-V-Legierungszuschläge zu sparen.
- Vergrößern Sie innere Taschen-Eckenradien, damit größere, steifere Schaftfräser schneller ohne Rattern arbeiten können.
- Belassen Sie freie Flächen bei handelsüblichen Bearbeitungstoleranzen und legen Sie enge Passungstoleranzen nur auf Funktionsflächen.
- Richten Sie Merkmale so aus, dass zwei statt vier Vorrichtungsaufspannungen ausreichen.
- Vergleichen Sie sprengplattierten unlegierten Stahl mit Titanauflage bei großen Chemiereaktoren mit dickeren massiven Legierungswänden.
Wann sollten Sie Schmiedeteile oder plattierte Platten statt Vollknüppel wählen?
Wählen Sie endkonturnahe Gesenkschmiedeteile statt Vollknüppel, sobald ausgehöhlte Bauteile das Buy-to-Fly-Verhältnis über 5:1 bis 6:1 treiben. Vorabkosten für Gesenkwerkzeuge amortisieren sich durch kürzere Laufzeiten bei mittleren Losgrößen rasch und senken Rohmaterialeinkauf sowie Frässtunden deutlich. Bei chemischen Druckbehältern mit einer Wanddicke über ~12–15 mm bietet sprengplattierter Kohlenstoffstahl mit Titan eine dünne, korrosionssichere Auskleidung in Grade 1 oder Grade 2 auf günstigem Trägerwerkstoff.
| Kanal | Stärken | Abwägung Kosten & MOQ | Passendste Bestellung |
|---|---|---|---|
| Primärschmelzwerk | Niedrigster $/kg bei ganzen Schmelzen; kundenspezifische Blockchemie | Mehrtonnen-MOQs und monatelange Schmelzplanung | Große jährliche OEM-Platten-/Knüppelverträge |
| Großlagerhändler | Schneller Zuschnittversand für Reparaturen & Prototypen | Höchster $/lb-Einzelpreis & Sägezuschlag | Eilige Instandhaltungsreparaturen oder 1–10 Prototypenteile |
| MTO-zertifiziertes Herstellerwerk (z. B. TiAlloy) | Stäbe & Platten nach ASTM/AMS auf Maß mit EN 10204 3.1/3.2 | Chargenabgestimmte Lieferzeiten; formelle Anfrage nach Maß/Güte stellen | Mittelgroße Industrie- und Zerspanungs-OEM-Serien über zertifizierte Titanstäbe und Rundmaterial |
Einkaufsfazit: Halbzeugformen, Werkstoffgüten und Beschaffungskanäle richtig wählen
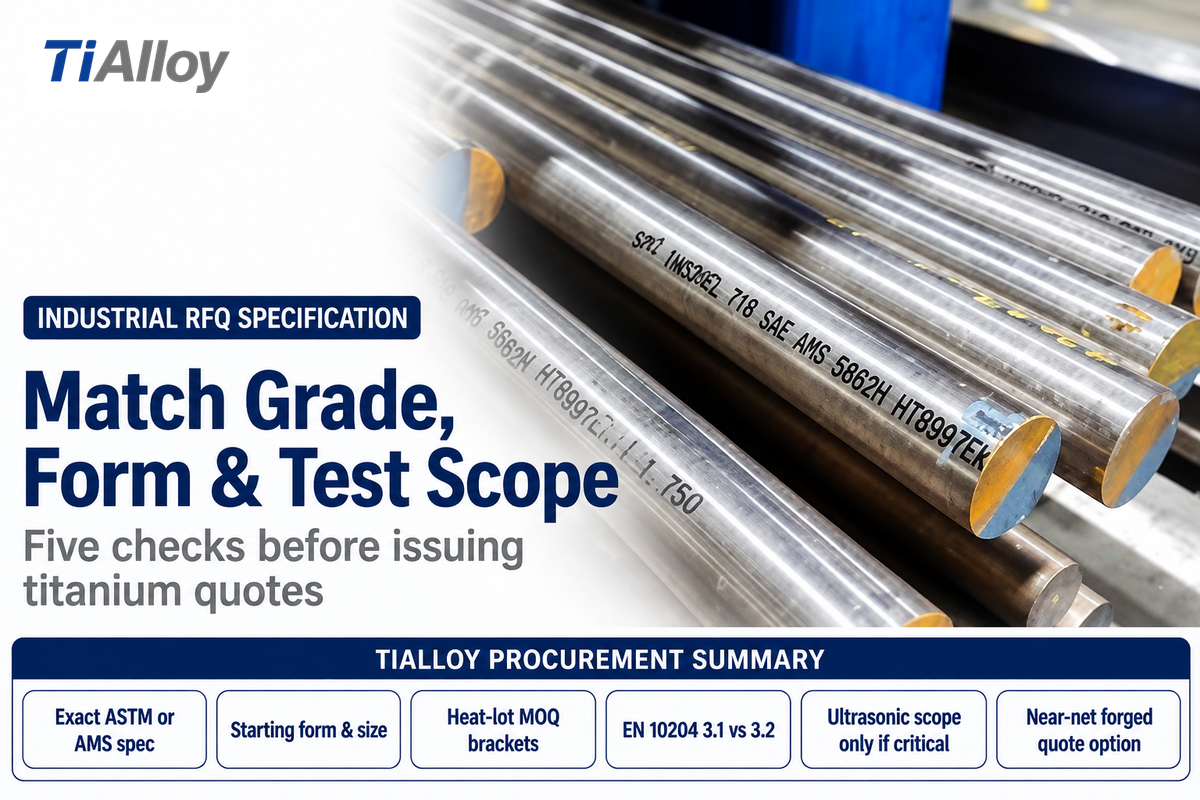
Präzise Spezifikationen in der Angebotsanfrage (RFQ) verhindern, dass Primärschmelzwerke und Lohnfertiger Titanangebote vorsorglich für unklare Prüfrisiken aufschlagen. Bevor Sie formelle Angebote für Industrieplatten, Bleche oder Stabmaterial in Grade 2 und Grade 5 anfordern, legen Sie diese fünf Einkaufsregeln in jeder technischen Ausschreibung fest:
- Benennen Sie exakte Werkstoffspezifikationen wie ASTM B265-25 oder AMS 4911 mit genauer UNS-Güte statt pauschal „Titan“.
- Geben Sie Lieferzustände für geglüht vs. ausgelagert sowie rohe Bearbeitungs- und Übermaßzugaben in der Anfrage klar an.
- Fordern Sie für statische Industriebehälter ein Zeugnis nach EN 10204 3.1 und reservieren Sie Ultraschallprüfungen nach AMS 2631 für Luftfahrt oder rotierende Bauteile.
- Trennen Sie in Ihren Ausschreibungsunterlagen handelsübliche Werksebenheitstoleranzen von den finalen CNC-Zeichnungstoleranzen.
- Prüfen Sie die Bündelung mehrerer Bauteile auf einen gemeinsamen Stabdurchmesser oder eine Plattendicke, um die Kosten der Ultraschallprüfungen zu teilen.
Möchten Sie genaue Abmessungen ohne teure Luftfahrt-Überspezifikation kalkulieren? Im TiAlloy Titan-Anfragekonfigurator geben Sie Ihre Zeichnungsanforderungen für werkstoffgütegerechte Angebote ein.
Häufig gestellte Fragen
Ist Titan teurer als nichtrostender Stahl?
Ja, die Herstellung von Titan kostet pro Kilogramm typischerweise 5- bis 6-mal so viel wie bei nichtrostendem Stahl. Präzisionsgeschliffener Ti-6Al-4V-Stab ist zudem teurer als geschliffener 304/316-Stab und benötigt bei der CNC-Bearbeitung 2- bis 3-mal so lange. Allerdings senkt die Dichte von Titan mit 4,43–4,502 g/cm3 das Bauteilgewicht bei gleichem Volumen um ~44 % gegenüber nichtrostendem Stahl mit 8,00 g/cm3, was Volumen-Kostenunterschiede im Meerwassereinsatz verringert.
Warum wird Titanmetall nicht an der London Metal Exchange (LME) gehandelt?
Titan wird nicht an der LME gehandelt, weil Legierungsgüten, Sauerstoffgrenzen und zwei- vs. dreifache VAR-Schmelzverfahren für einen einheitlichen Standard-Lagerschein zu stark variieren. Kunden aus der Luft- und Raumfahrt sowie Medizintechnik verlangen chemische Rückverfolgbarkeit je Schmelze, dokumentierte Ultraschallprüfungen und kontrollierte Werkstoleranzen. Standardisierte Lagerscheine decken dagegen nur einheitliche Massenblöcke ab.
Warum ist Titan Grade 5 (Ti-6Al-4V) teurer als Titan Grade 2?
Grade 5 Ti-6Al-4V kostet aus drei sich verstärkenden Gründen mehr als technisch reines Grade 2. Erstens erfordert es den Zusatz von 6 % Al und 4 % V Vorlegierungen. Zweitens verlangt die Legierung mit 6 % Aluminium und 4 % Vanadium höhere Schmiedekräfte in engen Temperaturfenstern und lässt sich auf CNC-Fräsmaschinen fast 2.9-mal langsamer zerspanen (50 m/min vs. 145 m/min bei Grade 2). Sofern keine Festigkeit nahe 900–950 MPa benötigt wird, senkt Grade 2 Werkstoff- und Werkstattkosten.
Ist Titan teurer als Gold oder Silber?
Nein. Industrieller Titanschwamm und Stäbe aus dem Herstellerwerk kosten pro Kilogramm nur einen winzigen Bruchteil von Edelmetallen wie Gold und Silber.
Welche ist die günstigste Werkstoffgüte bei industriellem Titan?
Technisch reines Titan Grade 1 und Grade 2 (UNS R50250 und R50400) weisen die niedrigsten Werkskosten auf, weil sie ohne Vanadium- und Palladiumzusätze auskommen.
Wie lang ist die typische Lieferzeit im Herstellerwerk für kundenspezifische Titanplatten oder -stäbe?
Lagerhaltige Stäbe beim Händler werden innerhalb von Tagen geliefert, während kundenspezifische VAR-Primärschmelzen, warmgewalzte Platten und ultraschallgeprüfte Lose mehrere Wochen bis wenige Monate dauern. Die Lieferzeiten hängen von der Auslastung und Verfügbarkeit der Schmelzöfen, Walzwerkpläne und Prüfwarteschlangen ab. Um eine genauere Lieferzeit zu erhalten, sollten Sie in Ihrer Anfrage Werkstoffgüte, Werkstoffzustand, Abmessungen und Schmelzlosmenge angeben.
Erhöht eine Argonschutzgas-Abdeckung die Schweißkosten von Titan deutlich?
Ja, der Einsatz einer inerten Argonschutzatmosphäre erhöht Zeitaufwand und Verbrauchsmaterialien beim Schweißen von Titan gegenüber nichtrostendem Stahl erheblich. Heißes Titan über ~400 °C nimmt augenblicklich Sauerstoff und Stickstoff aus der Umgebungsluft auf und versprödet die Schweißzone. Betriebe müssen Nachlaufschutzschuhe, Formiergasschienen und Spülkammern einrichten, die bei jeder Lage zusätzliches Argon und Rüstzeit verbrauchen.
Welche Prüfdokumente sollten einer industriellen Titanbestellung beiliegen?
Industrieplatten oder -stäbe nach ASTM B265-25 sollten mit einem Abnahmeprüfzeugnis EN 10204 3.1 geliefert werden. Dieses Zeugnis dokumentiert Schmelzennummer, chemische Analyse und mechanische Zugversuchsergebnisse. Behalten Sie eine Fremdabnahme nach 3.2 und Ultraschallprüfungen nach AMS 2631 kritischen rotierenden Bauteilen vor.
Unsere Einschätzung
Diese Kostenaufschlüsselung untersucht anhand von USGS-Daten 2026 und begutachteter Metallurgie-Literatur, warum Titan entlang Kroll-Schwammraffination, VAR-Schmelzen, ASTM-Werkstoleranzen und CNC-Bearbeitungsrealität so teuer ist. Volumengleiche Dichteberechnungen und Beispiele mit 8:1 Buy-to-Fly stammen direkt aus öffentlichen physikalischen Konstanten und nicht aus privaten Werksbüchern, um Überspezifikationen zu vermeiden. Die Analyse wurde vom technischen Team von TiAlloy geprüft.
Quellen & Referenzen
- Titan-Statistiken und Informationen (Mineral Commodity Summaries 2026) U.S. Geological Survey (USGS)
- FFC-Cambridge-Verfahren vs. Kroll-Energie- und Fertigungskostenanteil (PMC6956875) National Institutes of Health / JOM
- Eine neue Zeit für Titan: Sauerstoffversprödung und Produktionskosten UC Berkeley Engineering
- HAMR-Verfahren ohne Kroll für die Titan-Pulvermetallurgie University of Utah
- Chemie der Titangewinnung, Chargenkinetik und Grenzen des FFC-Verfahrens Royal Society of Chemistry
- ASTM B265-25 Standardspezifikation für Bänder, Bleche und Platten aus Titan ASTM International
- Patent US10190191B2: Kostenaufschlüsselung der direkten Titanreduktion USPTO über Google Patents
- Fräskostenmodellierung der schwer zerspanbaren Titanlegierung Ti-6Al-4V Procedia CIRP / ScienceDirect
- Die Geschichte des Titans (RAND MG789 Vorkommen und Lernkurve) Construction Physics
- Titanpreisindex (USD/kg-Entwicklung 2025–2026) BusinessAnalytiQ
- Überblick über Titan und Werkstoffeigenschaften von Grade 12 / Grade 5 MatWeb Material Property Data
- Recycling von Ti-6Al-4V-Frässpänen und Praxis des Dreifach-VAR-Schmelzens Practical Machinist Forum
- Chlorid-Lochkorrosion bei nichtrostendem Stahl 316 vs. Meerwasser-Titan Eng-Tips Engineering Forum