Entre em contato com a empresa TiAlloy


Especificações rápidas
| Construção | Revestimento resistente à corrosão unido metalurgicamente a uma chapa de suporte estrutural |
|---|---|
| Processos comparados | União por explosão e união por laminação a quente |
| Principais dados para decisão | Serviço, funções das camadas, geometria, histórico térmico, conformação, soldagem, inspeção e rastreabilidade |
| Conjunto de evidências | Especificação do material, código de construção, especificação do projeto, requisitos do pedido e registros específicos da chapa |
A chapa cladeada é usada principalmente quando uma seção projetada exige que dois metais desempenhem funções distintas: uma superfície voltada ao processo, com comportamento adequado à corrosão, e uma chapa de suporte estrutural. Essa distinção costuma se perder porque o termo “cladeado” é usado de forma ampla demais. Este guia transforma o conceito em uma sequência de análise de engenharia.
A chapa cladeada combina uma camada de revestimento resistente à corrosão com um suporte estrutural por meio de uma união metalúrgica. A seleção deve considerar o serviço, a função de cada camada, o processo de união, a sequência de fabricação e os ensaios específicos do pedido, e não apenas o nome da liga ou o preço.
Resumo
- Mais corridas térmicas não são automaticamente melhores para todos os sistemas de materiais unidos.
- O revestimento, o suporte e a união têm funções distintas que devem ser avaliadas em conjunto.
- A aprovação em um ensaio da chapa não comprova o desempenho posterior na conformação, soldagem, reparo ou serviço.
- Consulte a página comercial do produto para verificar a disponibilidade atual e os detalhes da cotação; use este guia para orientar as decisões de engenharia.
Os processos considerados para determinados sistemas de materiais incluem a união por explosão e a laminação a quente. O efeito da soldagem entra na análise posteriormente, quando o projeto da junta e o aporte térmico podem alterar o desempenho da superfície voltada ao processo. No entanto, a resistência da união, a integridade estrutural e a resistência à temperatura devem ser avaliadas separadamente em qualquer projeto com camadas.
O que é uma chapa cladeada e o que não é?
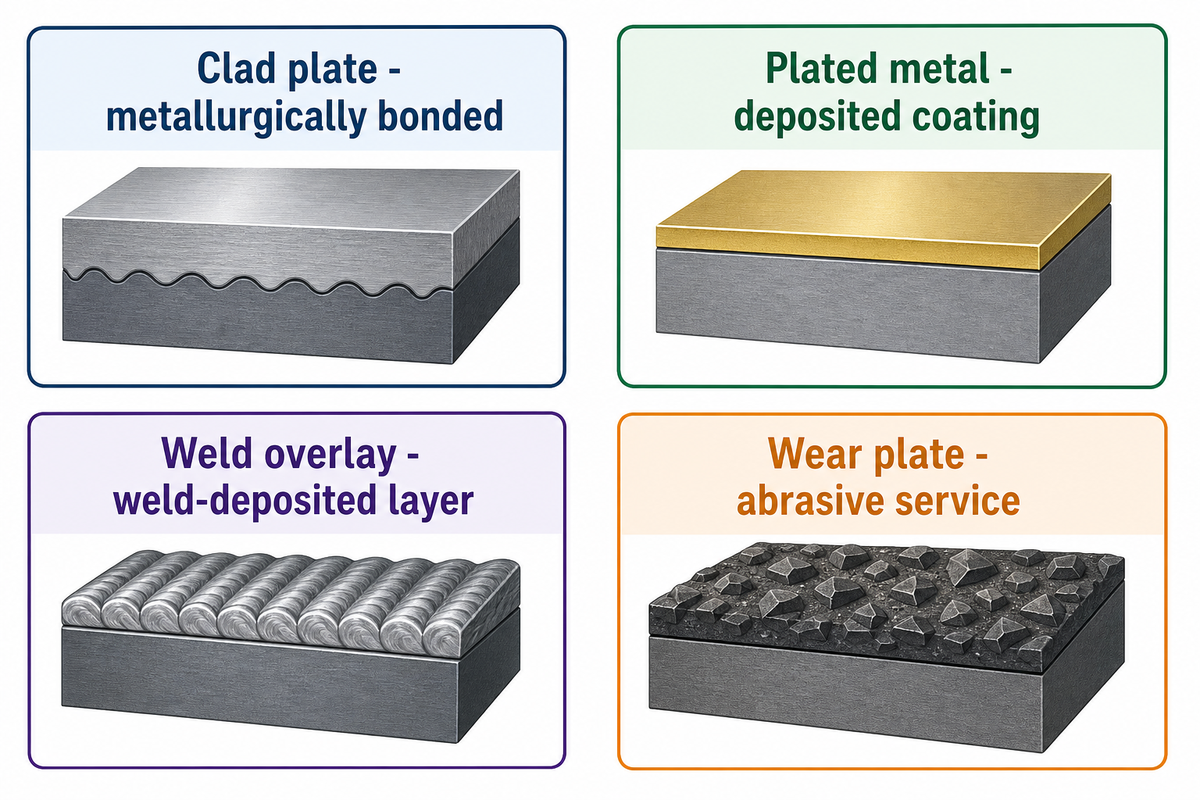
Nas famílias de aço cladeado com ligas discutidas aqui, a chapa cladeada é uma chapa metálica composta na qual uma camada de revestimento resistente à corrosão é unida de forma integral e contínua a uma base de aço-carbono ou aço de baixa liga. Os escopos públicos da ASTM distinguem as famílias de aço cladeado com aço inoxidável ao cromo, aço inoxidável ao cromo-níquel e níquel ou ligas à base de níquel. Essa definição é importante porque descreve uma construção de chapa unida, em vez de um tratamento superficial que recebe o mesmo apelido comercial.
Qual é a diferença entre metal cladeado e metal revestido por deposição?
Metal cladeado descreve uma união metalúrgica entre materiais destinados a compor uma seção projetada. “Revestido por deposição” descreve um revestimento depositado muito mais fino; já o revestimento por soldagem é depositado por soldagem, e a chapa antidesgaste é selecionada principalmente para resistir à abrasão. Embora cada um desses produtos possa ser adequado, eles levantam questões diferentes de projeto, inspeção, fabricação e reparo.
| Forma do produto | Conceito construtivo principal | Que questão precisa responder | Por que não são intercambiáveis |
|---|---|---|---|
| Chapa cladeada | Revestimento e suporte unidos metalurgicamente | Como as duas camadas e a união vão se comportar? | A interface faz parte da justificativa de engenharia. |
| Metal revestido por deposição | Revestimento superficial depositado | A espessura e a aderência do revestimento são adequadas à exposição? | O comportamento do revestimento não comprova uma seção composta que compartilha cargas. |
| Revestimento por soldagem | Camada resistente à corrosão depositada por soldagem | Como são controlados a diluição, a composição química e o procedimento de soldagem? | O calor da deposição e a recuperação do revestimento passam a ser aspectos centrais. |
| Chapa antidesgaste | Superfície selecionada para serviço abrasivo | Qual mecanismo de abrasão e função de resistência a impacto se aplicam? | A resistência ao desgaste não substitui a compatibilidade com a corrosão. |
Termos como compósito metálico, compósito de aço, chapa bimetálica, produto multicamada e material composto são descrições amplas. Nenhum deles define a especificação aplicável. Em combinações de aço-carbono e aço inoxidável, a resistência à corrosão do aço inoxidável deve ser considerada separadamente da função mecânica do suporte. Termos como aço doce e aço de baixo carbono não são graus e condições exatos de material e não devem ser usados para esse fim. O revestimento de aço inoxidável, por exemplo, exige avaliação com base nas condições de serviço. Quanto à soldagem do aço inoxidável, a junta real exige qualificação.
Para começar, é fundamental definir a construção e as ameaças na superfície voltada ao serviço. Um desenho que diga apenas “cladeado” é ambíguo e pode se referir a fluido corrosivo, abrasão, uma camada de reparo ou um produto estrutural unido. Essa ambiguidade pode levar a um plano de ensaios inadequado antes mesmo de se discutir o grau do material.
O triângulo das funções das 3 camadas: revestimento, suporte e união
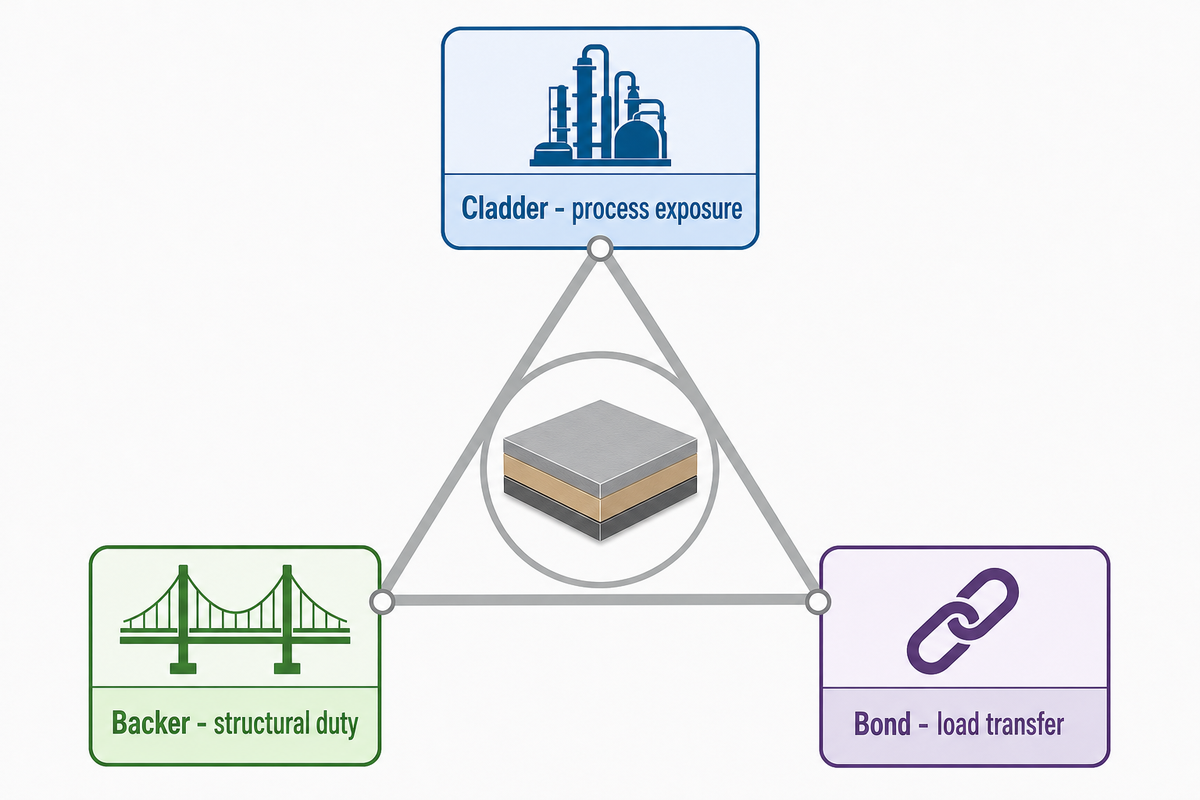
O triângulo das funções das 3 camadas é um modelo funcional, não físico. O revestimento em um ou nos dois lados pode criar diferentes configurações de interface. O “3” se refere a três questões interligadas: qual superfície fica voltada ao processo, qual camada suporta a principal função prevista no projeto e qual transfere tensões entre elas.
“unido de forma integral e contínua em um ou nos dois lados”
| Função | Questão principal | Evidências a solicitar | Consequência de uma premissa incorreta |
|---|---|---|---|
| Revestimento | Quais exposições químicas, térmicas e de fluxo atingem a superfície? | Base de avaliação da corrosão, descrição do fluido, faixa de temperatura | Um grau que parece compatível pode ser inadequado no ambiente real. |
| Suporte | Que carga, espessura e função prevista pelo código de projeto o substrato deve suportar? | Base de projeto e especificação do material | A resistência à corrosão pode ser confundida com capacidade estrutural. |
| União | Como a transferência de carga resistirá à fabricação e ao serviço? | Objetivo do ensaio da união, plano de inspeção e análise de conformação e soldagem | Um resultado obtido na chapa pode ser extrapolado indevidamente para o componente acabado. |
O aço-carbono é considerado para o suporte porque pode oferecer alta resistência mecânica e sustentação estrutural, enquanto a camada cladeada, mais resistente à corrosão, fica voltada ao fluido do processo. Essa é uma atribuição de funções, não uma recomendação de material. A composição química, a função de pressão, a temperatura, os detalhes da junta soldada e a sequência de fabricação podem alterar o par adequado para equipamentos da indústria química.
União por explosão e por laminação: limitações dos processos
A união por explosão e a união por laminação devem ser comparadas considerando o par de materiais, a geometria, o histórico térmico, a conformação posterior, o plano de soldagem e as evidências exigidas. O nome do processo, por si só, não determina a adequação. Uma seleção válida relaciona a interface produzida na usina metalúrgica a todas as operações posteriores do componente acabado.
Como escolher entre chapa unida por explosão e chapa unida por laminação?
Uma seleção adequada exige analisar o par de materiais, a geometria inicial, o histórico térmico, o processo de conformação, o plano de soldagem e as evidências de aceitação. Nem a união por explosão nem a união por laminação a quente é sempre superior. Ambas podem produzir uma chapa de aço cladeada utilizável, desde que a interface, a fabricação posterior e os requisitos do pedido sejam compatíveis com os materiais e o componente reais.
Estudos publicados sobre sistemas de metais unidos mostram por que os nomes dos processos são critérios fracos para a tomada de decisão: as fases na interface e as propriedades mecânicas podem mudar conforme o par de materiais e o histórico térmico. A avaliação do processo deve determinar não apenas como a união é feita, mas também quais exposições térmicas posteriores, deformações de conformação, soldagem a arco e requisitos de inspeção o produto deve suportar.
As descrições das propriedades mecânicas do aço inoxidável não abrangem toda a seção unida. Pesquisas podem comparar as propriedades de união e as morfologias da interface, enquanto o planejamento da produção precisa considerar a redução real e o percurso térmico. A união por explosão e a soldagem a arco metálico ocorrem em etapas diferentes; portanto, as evidências de uma não substituem o controle da outra. Uma expressão como aço inoxidável cladeado por laminação a quente pode indicar uma família de processos, mas não define um pedido completo. Chapas de aço inoxidável cladeadas por laminação podem diferir quanto ao grau, suporte, dimensões, tratamento térmico, escopo dos ensaios e base de aceitação.
Análise da união por explosão
- Avalie a compatibilidade do par de materiais e o projeto da interface.
- Confirme a geometria e as limitações da conformação posterior.
- Analise o processamento em etapas ou a justificativa para uma camada intermediária.
Análise da união por laminação a quente
- Avalie a preparação da superfície e o percurso de redução.
- Acompanhe o histórico térmico e a exposição térmica após a união.
- Analise as evidências da interface para o sistema de materiais real.
Um resumo prático do processo deve indicar o revestimento, o suporte, a geometria prevista do componente, a exposição térmica máxima planejada, os locais de conformação, a sequência de soldagem, a cobertura de inspeção exigida e quem aprova desvios. Essa abordagem é mais produtiva do que um pedido aberto pelo método de união “mais resistente”, pois considera as consequências das etapas posteriores.
Quando a chapa cladeada é melhor que a liga maciça?
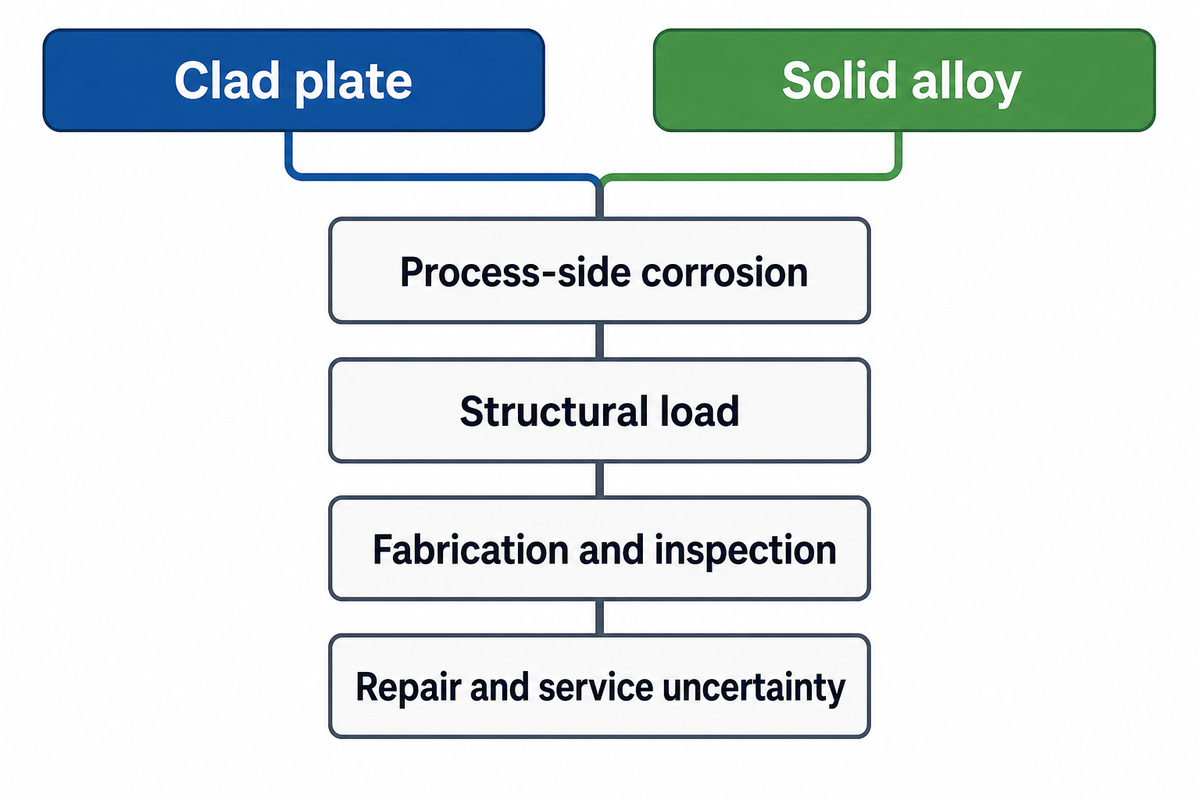
Compare a chapa cladeada com a liga maciça quando o lado do processo exigir resistência à corrosão, mas a seção resistente à carga não precisar ser feita integralmente com a mesma liga cara. Uma revisão por pares de 2024 sobre compósitos metálicos laminados considera o pareamento de materiais, o comportamento da interface, o processamento e a união como limitações interligadas, em vez de propor uma fórmula universal de custos. A base do projeto também inclui conformação, soldabilidade, inspeção, acesso para reparos, risco de cronograma e consequências do serviço.
| Fator de decisão | Condição que pode favorecer a chapa cladeada | Condição que pode favorecer a liga maciça | Responsável pelas evidências |
|---|---|---|---|
| Corrosão no lado do processo | O revestimento qualificado pode atender à função da superfície | Toda a seção precisa resistir ao ambiente | Engenheiro de corrosão |
| Carga estrutural | O suporte pode sustentar a carga especificada | As propriedades da liga são necessárias em toda a espessura | Engenheiro de projeto |
| Geometria | A chapa pode ser conformada dentro dos limites qualificados | Geometrias complexas dificultam o controle da interface unida | Engenheiro de fabricação |
| Soldagem | Os detalhes da junta e da recuperação estão qualificados | Os controles da borda cladeada e da diluição aumentam a complexidade de forma desproporcional | Engenheiro de soldagem |
| Inspeção | Estão definidos os ensaios da união e do componente acabado | Não é possível realizar ou interpretar claramente a cobertura exigida | Responsável pela qualidade |
| Reparo | O procedimento de reparo preserva a função prevista para a superfície e a interface | O acesso para reparo ou a requalificação não são viáveis | Engenheiro do proprietário |
| Cronograma | A qualificação e as evidências podem ser concluídas dentro do prazo do projeto | A análise da interface acrescenta um risco inaceitável ao caminho crítico | Gerente de projeto |
| Incerteza do serviço | O fluido, a temperatura e os transientes estão suficientemente caracterizados | A exposição desconhecida torna necessária uma seleção conservadora para toda a seção | Responsável pelo processo |
| Documentação | A identificação da chapa e os registros dos ensaios podem acompanhar o componente | Não é possível manter a rastreabilidade durante a fabricação | Responsável pelo sistema da qualidade |
Uma alegação de economia percentual não deve substituir esta comparação. Um menor volume de liga pode ser atraente, mas não se pode inferir um ponto de equilíbrio geral, um multiplicador de vida útil ou um resultado de preço sem conhecer as bases reais de projeto e fabricação.
Seleção de pares de materiais por condição de serviço e aplicação
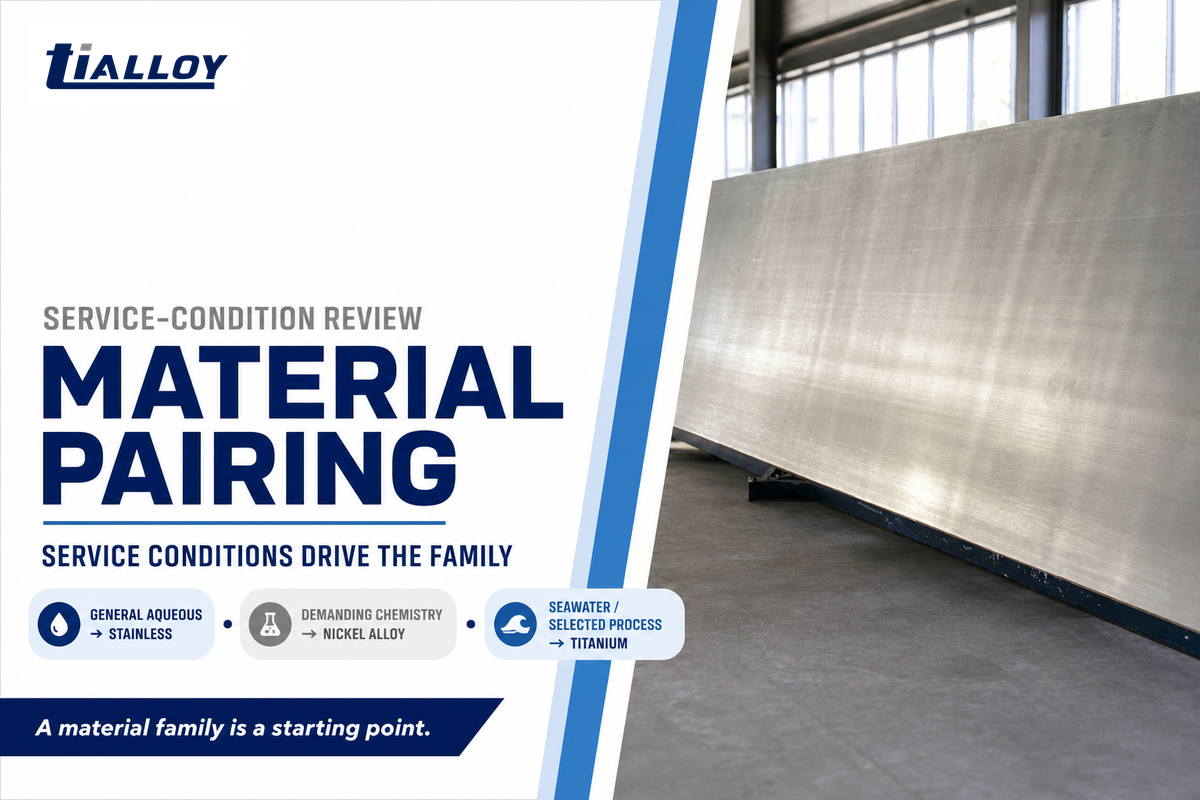
As tabelas de famílias de materiais são pontos de partida para analisar corrosão e fabricação, não ferramentas para selecionar graus. O fluido de processo, as impurezas, a pressão, a temperatura, as frestas, os requisitos de limpeza e a exposição durante paradas determinam se uma família de materiais continua viável. As condições de soldagem planejadas também determinam se uma família de materiais continua viável. As páginas de produtos vinculadas abaixo permitem acessar as famílias de materiais.
| Questão sobre serviço ou aplicação | Possível família de revestimento a avaliar | Por que pode ser considerada na análise | O que ainda precisa ser confirmado |
|---|---|---|---|
| Exposição geral à corrosão aquosa | Chapa grossa de aço inoxidável | As famílias de aço inoxidável são comumente avaliadas quanto à resistência à corrosão. | Cloretos, temperatura, pH e condição de fabricação. |
| Questão sobre o grau específico do aço inoxidável | Guia de corrosão e verificação do 316L | Fornece informações específicas sobre o grau. | Se o 316L é compatível com o meio real e as condições de soldagem. |
| Exposição química mais exigente | Materiais de ligas de níquel | Ligas à base de níquel podem ser consideradas quando o serviço exige o comportamento delas em relação à corrosão. | Composição química exata, temperatura e requisitos do código. |
| Água do mar ou determinados serviços de processo | Chapas de titânio finas e grossas | Materiais de titânio podem ser incluídos em uma análise específica para o serviço. | Limitações relacionadas a frestas, corrosão galvânica, temperatura e fabricação. |
| Canal ou componente do casco de um trocador de calor | Família de aço inoxidável, liga de níquel ou titânio | Lados diferentes podem estar em contato com fluidos distintos. | Ambos os circuitos de fluido, pressão de projeto e detalhes da união entre tubos e chapa. |
| Equipamentos para processos petroquímicos | Família de aço inoxidável ou liga de níquel | A corrosão e a temperatura podem determinar a escolha da camada exposta. | Contaminantes, fatores de serviço com presença de H₂S e procedimento de soldagem. |
| Vasos de pressão | Revestimento selecionado para o serviço sobre suporte estrutural | É possível separar as funções na construção da chapa. | Código de construção, base de projeto e fabricação qualificada. |
| Condensadores ou equipamentos de dessalinização | Titânio ou outra família selecionada para o serviço | A composição química da água e o comportamento em frestas podem ser decisivos. | Análise da água, fluxo, depósitos e interfaces galvânicas. |
| Serviço de processo em alta temperatura | Par de materiais selecionado conforme a exposição | A difusão na interface e o histórico térmico podem ser relevantes. | Tempo à temperatura, transientes e tratamento após a soldagem. |
| Meios mistos ou variáveis | Não se deve presumir que qualquer família seja adequada | A variação pode invalidar uma premissa restrita de compatibilidade. | Faixa completa de operação e condições anormais. |
Antes de aplicações em larga escala em equipamentos das indústrias petrolífera ou química, o proprietário ainda precisa definir a faixa de operação e analisar a corrosão. Indústria petroquímica é uma denominação ampla demais para selecionar um revestimento. A análise por elementos finitos pode auxiliar na avaliação de tensões para uma geometria específica, mas não deve ser usada para determinar a compatibilidade com o fluido. Estudos sobre características da interface e difusão de elementos só são úteis quando a pilha de materiais e o histórico térmico pesquisados correspondem à decisão em questão.
Por exemplo, “chapa de aço inoxidável cladeada” é uma denominação ampla de produto, mas não determina se a camada de revestimento deve ser de aço inoxidável austenítico, aço inoxidável duplex, níquel ou titânio. Solicite ao responsável pela análise de corrosão que relacione cada opção à faixa completa de serviço e ao processo de fabricação planejado.
Normas e ensaios: uma hierarquia de evidências
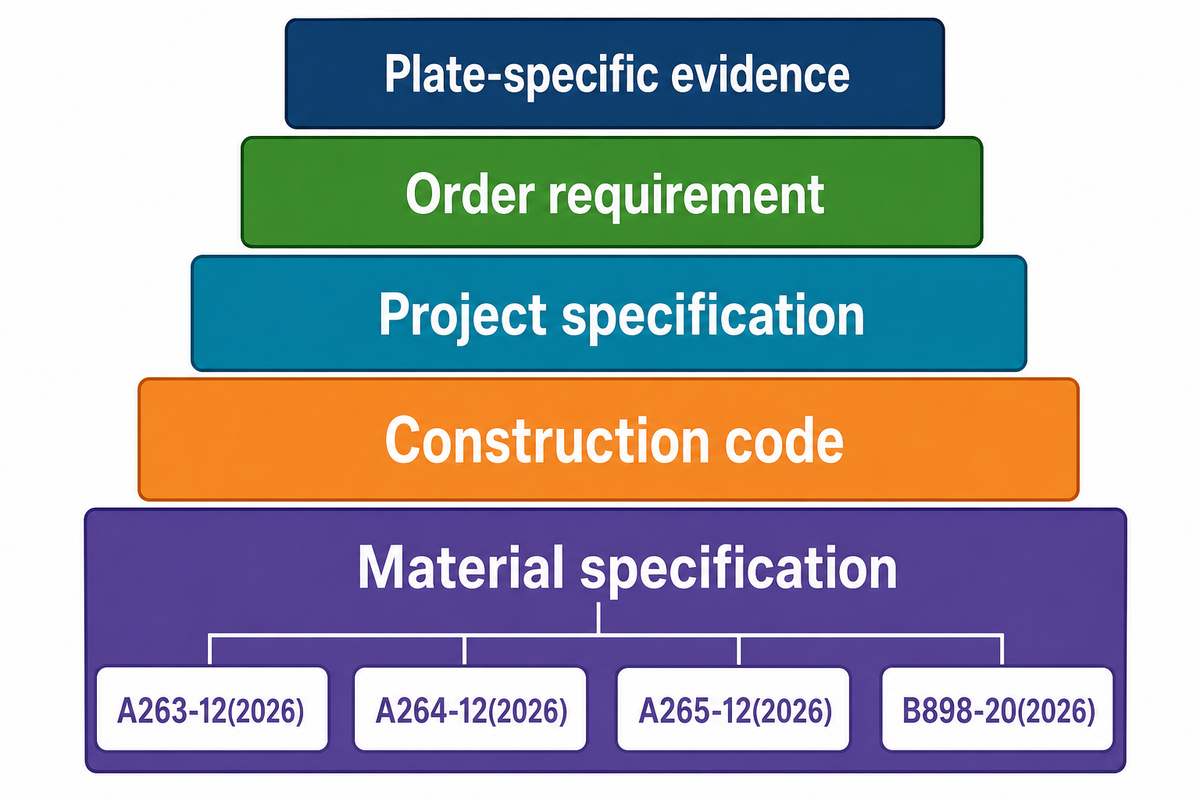
As normas, os requisitos do código de construção, os requisitos do pedido e os registros específicos da chapa devem formar um sistema de evidências em camadas; um único certificado não substitui esse conjunto. Separe a especificação do produto do código de construção, da especificação do projeto, dos requisitos do pedido de compra e dos registros específicos da chapa. Cada um aborda uma questão diferente relacionada à identificação do material, ao controle da fabricação, à inspeção e à aceitação final.
Quais material, espessura, ensaios da união e documentos devem ser definidos antes do pedido?
Determine as condições de serviço e os requisitos; defina as camadas, as dimensões, a especificação aplicável do material, o código de construção, as limitações de fabricação, o objetivo dos ensaios e a vinculação das evidências antes de fazer o pedido. As normas de materiais e as normas para equipamentos de pressão são distintas, mas relacionadas. O plano de aceitação final deve identificar a chapa real, o objeto de ensaio, o momento, o procedimento, a cobertura e a autoridade responsável pela decisão.
As páginas públicas da ASTM identificam A263-12(2026), A264-12(2026) e A265-12(2026) como especificações ativas para diferentes famílias de aço cladeado com ligas. Seus escopos públicos respaldam o conceito de classificação e construção unida. Eles não publicam um valor universal de aceitação que possa ser aplicado com segurança a todos os pares de materiais, espessuras e projetos.
A página atual da família ASTM B898 lista a B898-20(2026) como ativa para chapas cladeadas com titânio, zircônio, tântalo, nióbio e suas ligas sobre um metal de base. Uma página antiga da B898 referente a uma versão específica pode ser histórica; isso não informa a situação atual da página da família. Use a cópia controlada adquirida para o trabalho, e não apenas a classificação exibida em uma página da internet.
- Especificação do material: identifica a família do produto, o escopo do material e as categorias de ensaios referenciadas.
- Código de construção: rege o componente de pressão acabado ou outro equipamento na aplicação prevista.
- Especificação do projeto: relaciona o serviço, a geometria, a fabricação, a inspeção e a documentação ao trabalho.
- Requisito do pedido: define os ensaios, a cobertura, a base de aceitação e os documentos exigidos para esta chapa.
- Evidências específicas da chapa: relacionam o material e os resultados reais ao pedido correspondente.
| Evidência ou ensaio | O que pode comprovar | O que não pode comprovar por si só | Questão a incluir no pedido |
|---|---|---|---|
| Análise química | Composição química informada para o material ou local identificado | Continuidade da união ou desempenho da junta soldada acabada | Quais camada, local e método se aplicam? |
| Resultado do ensaio de tração do metal de base | Resultado mecânico do material de base ensaiado | Desempenho da união acabada, se o ensaio foi realizado antes da cladeação | Este ensaio foi realizado antes ou depois da cladeação? |
| Ensaio da união ou de cisalhamento | Comportamento especificado da união no objeto de ensaio exigido | Todos os resultados posteriores de conformação, soldagem e serviço | É exigido? Onde será feita a amostragem e o que rege a aceitação? |
| Ensaio de dobramento | Resposta do corpo de prova ensaiado sob o método de dobramento especificado | Tolerância geométrica do componente completo | Quais direção, raio e base de aceitação se aplicam? |
| Inspeção por ultrassom | Áreas sem união que podem ser registradas segundo o procedimento e a cobertura selecionados | Composição química do revestimento, resistência à corrosão ou qualidade futura da solda | Qual cobertura de varredura, calibração, mapa e critérios são exigidos? |
| Certificado de material | Corrida, lote, composição química e resultados relacionados pela documentação | Comprovação de que todos os requisitos específicos do pedido relativos à união ou à fabricação foram atendidos | Como o certificado será vinculado à identificação e à liberação da chapa? |
Uma especificação de material pode abranger propriedades mecânicas e resistência à corrosão sem que um resultado comprove o outro. A resistência à tração e o limite de escoamento se referem a um corpo de prova e a uma condição especificados. A resposta dúctil ao dobramento pode ser uma evidência relevante, mas não substitui o exame da união ou a decisão de aceitação especificados.
A diferença está na sequência. Um relatório de ensaio de tração do metal de base e um ensaio especificado da união ou de cisalhamento se referem a objetos de ensaio diferentes; a especificação aplicável e o pedido definem os ensaios e o critério de aceitação pertinentes. O registro deve indicar o que foi ensaiado, quando e por que o ensaio foi exigido.
Onde a chapa cladeada falha: interface, conformação, soldagem e serviço
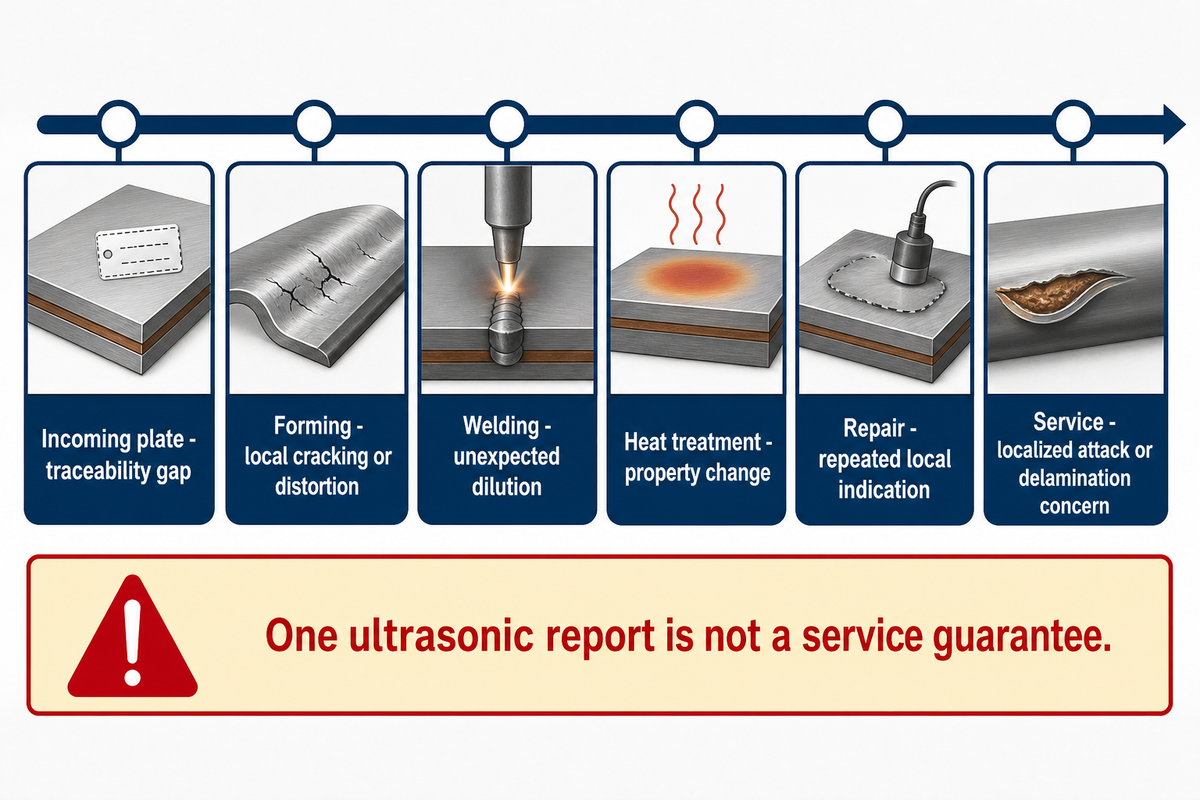
As falhas em chapas cladeadas devem ser investigadas por etapa, e não diagnosticadas com base em uma única fotografia ou em um único resultado de ensaio. A união pode ser satisfatória em um corpo de prova da chapa, mas uma operação posterior de conformação, uma sequência de soldagem, um tratamento térmico, um reparo ou a exposição em serviço podem introduzir outro risco. A revisão metalúrgica de 2024 e um levantamento do Oak Ridge National Laboratory sobre fabricação mostram que um diagnóstico remoto não é uma decisão de liberação de engenharia.
Uma análise técnica pode comparar a microestrutura e as propriedades mecânicas com os históricos registrados de temperatura e fabricação. Um microscópio eletrônico de varredura e a fractografia podem ajudar a caracterizar uma amostra selecionada, mas nenhum dos métodos pode comprovar conclusivamente a condição de um componente que não foi examinado. Os investigadores também podem verificar se há zonas locais descarbonetadas ou carbonetadas e se a transformação da austenita é relevante para o sistema de ligas específico. Curvas de tensão-deformação, resistência ao cisalhamento da interface e comportamento dúctil devem ser relacionados à amostra, à orientação e às condições do ensaio.
Faça
- Rastreie o sinal até a etapa do ciclo de vida correspondente.
- Preserve a identificação da chapa e os registros de fabricação.
- Analise os históricos de soldagem e de corridas antes de decidir a destinação.
Não
- Trate um único relatório de ultrassom como garantia de desempenho em serviço.
- Pressuponha que mais corridas sempre melhoram a interface.
- Diagnostique a delaminação sem uma investigação qualificada.
| Etapa | Sinal | Mecanismo possível | Próximas evidências necessárias | Próxima decisão |
|---|---|---|---|---|
| Chapa recebida | Lacuna de rastreabilidade | Não é possível vincular o material ao relatório | Marcação da chapa, certificado, registro de recebimento | Mantenha em espera até estabelecer a identidade |
| Chapa recebida | Indicação de área sem união mapeada | Descontinuidade da união dentro do escopo de inspeção declarado | Procedimento de ensaio por ultrassom (UT), calibração, mapa de cobertura, critério de aceitação | Encaminhe para decisão específica do pedido |
| Corte | Separação ou dano na borda | O detalhe do corte expõe ou afeta a interface | Plano de corte, condição da borda, análise do procedimento | Defina o tratamento da borda ou a análise do reparo |
| Conformação | Trinca ou distorção localizada | O percurso de deformação excede o comportamento qualificado | Raio de conformação, direção, histórico de deformação, inspeção | Analise a qualificação e a geometria |
| Preparação para soldagem | Risco de mistura na borda cladeada | O projeto da junta permite interação não intencional | Desenho da junta, detalhe do chanfro, WPS | Revise a sequência ou o plano de consumíveis |
| Soldagem | Diluição inesperada | O aporte térmico ou a sequência de adição do metal de adição altera a composição química depositada | WPS, registro do aporte térmico, verificação da composição química conforme necessário | Avalie a restauração do lado exposto à corrosão |
| Soldagem | Trinca próxima à transição | Tensão residual, restrição, hidrogênio ou procedimento incompatível | Registros de soldagem, ensaios não destrutivos (END), análise do material e das condições de serviço | Investigação qualificada da falha |
| Tratamento térmico | Alteração de propriedade após exposição | Difusão ou mudança de fase no sistema específico | Registro de tempo e temperatura e evidências do par de materiais | Confirme a aceitabilidade do ciclo térmico |
| Inspeção | Cobertura incompleta | O resultado do ensaio deixa uma região sem exame | Mapa de cobertura, restrições de acesso, procedimento | Decida se é necessário um exame complementar |
| Reparo | Indicação local recorrente | O processo de reparo não trata o mecanismo subjacente | Histórico de reparos, dimensões, registro de aprovação | Interrompa os reparos repetitivos e reavalie a causa |
| Comissionamento | Sinal precoce de vazamento ou corrosão | A condição de serviço difere da premissa de projeto | Dados do fluido, localização, histórico operacional | Contenha a situação e investigue conforme o procedimento do proprietário |
| Serviço | Ataque localizado ou suspeita de delaminação | Corrosão, carregamento mecânico, ciclos térmicos ou interação com a fabricação | Resultados da inspeção, análise metalúrgica, dados de serviço | Decisão qualificada sobre a aptidão para serviço |
Um estudo de 2024 sobre TA2/DT4/Q235B relatou resistência ao cisalhamento de 184,5 MPa na amostra laminada sem tratamento térmico e de 195,4 MPa após recozimento a 550 °C por 2 h, com redução a 650 °C. Esses valores se aplicam àquela combinação de materiais e àquele programa térmico ensaiados, e não são um limite de aceitação do pedido. A lição prática é que mais corridas não são automaticamente melhores.
Decisões sobre chapas cladeadas: 10 verificações de consequências
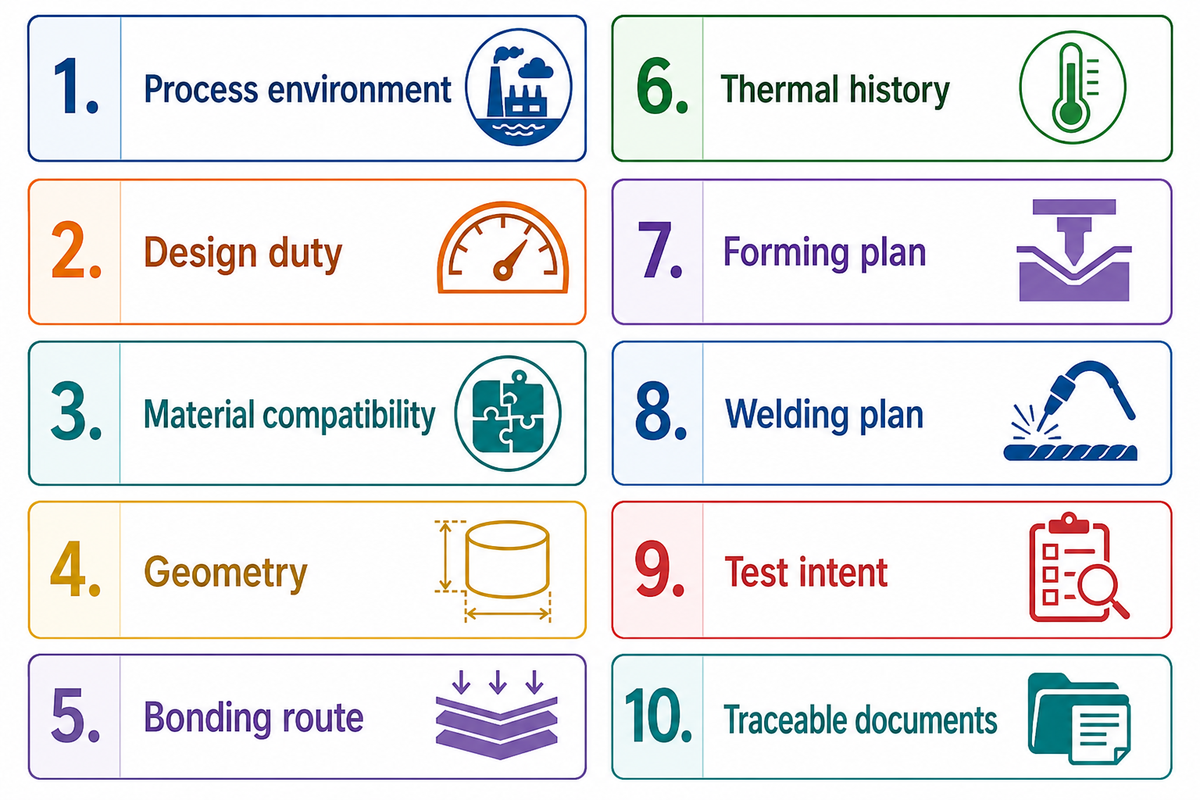
A estrutura nomeada abaixo serve para uma análise multifuncional. Uma revisão de 2024 sobre interfaces e união de chapas cladeadas metálicas identifica riscos relacionados a interfaces contaminadas por óxidos, migração de carbono, diluição na soldagem, tensão residual e ciclos térmicos repetidos. Cada resposta pode alterar o par de materiais, o método de união, o plano de ensaios ou a sequência de fabricação. Se uma resposta for desconhecida, a incerteza deve ser registrada em vez de se presumir que uma resposta está correta.
| Verificação | Por que isso importa | O que pode mudar | Se desconhecido |
|---|---|---|---|
| 1. Ambiente de processo | Define a função do lado exposto à corrosão | Família da liga de revestimento e análise de corrosão | Não finalize a seleção do material |
| 2. Função no projeto | Define a responsabilidade estrutural | Material de base, espessura total da seção, código aplicável | Mantenha em aberto a base estrutural do projeto |
| 3. Compatibilidade dos materiais | O comportamento da interface é específico de cada sistema | Combinação, projeto da camada intermediária, análise do processo de fabricação | Solicite uma análise técnica |
| 4. Geometria | As formas determinam a deformação e o acesso | Conformabilidade da chapa, detalhes da junta, acesso para inspeção | Modele o componente antes da aquisição |
| 5. Processo de união | O processo define questões sobre interface e histórico térmico | Evidências de qualificação e controles do processo | Compare as consequências, não as denominações |
| 6. Histórico térmico | As corridas podem alterar uma interface | Tratamento após a união e sequência de soldagem | Defina o ciclo máximo previsto |
| 7. Plano de conformação | A deformação local pode criar risco para a união | Raio, direção, qualificação, inspeção | Obtenha contribuições da equipe de fabricação |
| 8. Plano de soldagem | A diluição e a restauração afetam o lado de processo | WPS, metais de adição, sequência, END | Não presuma que as práticas convencionais para aço se aplicam |
| 9. Objetivo dos ensaios | Ensaios diferentes respondem a perguntas diferentes | Amostragem, momento, cobertura, critério de aceitação | Defina primeiro a pergunta que orientará a decisão |
| 10. Documentos rastreáveis | As evidências devem acompanhar a chapa até o componente | Marcação, certificados, mapas, pacote de liberação | Designe um responsável pela documentação |
Essas verificações são intencionalmente baseadas nas consequências. É importante não perder de vista a consequência de um requisito, reduzindo-o a uma lista passiva de campos. Por exemplo, na conformação, a espessura total afeta os cálculos estruturais, a conformação, a preparação para soldagem, o acesso para inspeção e a relação entre o metal de base e a camada cladeada.
Como definir um requisito para chapa cladeada sem duplicar uma solicitação de cotação ao fornecedor
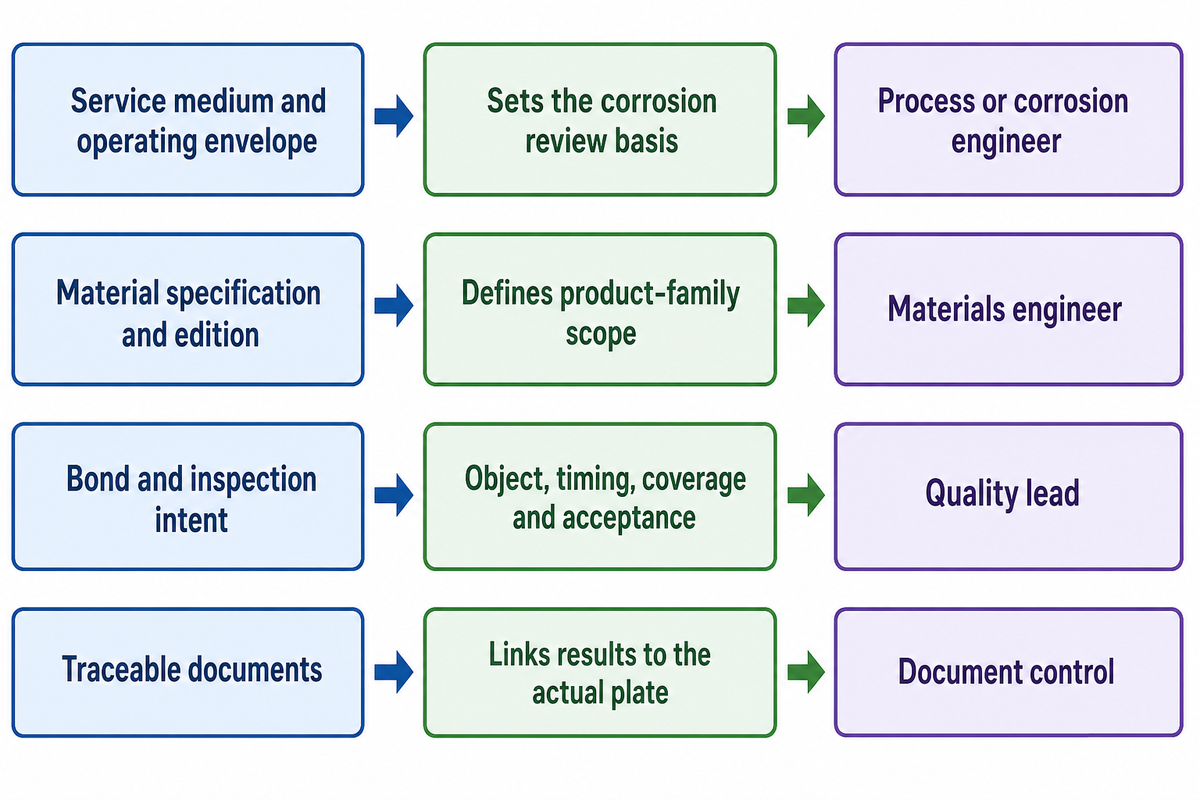
Os requisitos devem explicar as consequências por trás dos dados de entrada, sem reformular nem redefinir um catálogo, uma tabela publicada de faixas ou uma lista de verificação para cotação. O resumo público do escopo e dos ensaios da ASTM A263 mostra por que um requisito deve distinguir a família do produto, o objeto do ensaio do metal de base e as evidências de união exigidas pelo pedido, em vez de apenas mencionar chapa cladeada. O requisito de entrada começa pelo componente e pelo serviço previstos. Em seguida, documente as funções das camadas, as dimensões do desenho, a especificação do material, o código de construção aplicável, os limites de fabricação, o objetivo da inspeção e os documentos que devem permanecer rastreáveis à chapa.
| Campo do requisito | Consequência de engenharia | Responsável designado |
|---|---|---|
| Meio de serviço e faixa operacional | Estabelece a base para a análise de corrosão | Engenheiro de processo ou de corrosão |
| Funções da liga de revestimento e do material de base | Separa as funções do lado de processo e as funções estruturais | Engenheiro de projeto |
| Dimensões e geometria final | Define as restrições de conformação e inspeção | Projetista mecânico |
| Especificação do material e edição | Define o escopo da família do produto e a referência controlada | Engenheiro de materiais |
| Código de construção aplicável | Relaciona a chapa à conformidade do equipamento | Engenheiro de códigos |
| Objetivo da união e da inspeção | Define o objeto, o momento, a cobertura e o critério de aceitação | Responsável pela qualidade |
| Restrições de conformação e soldagem | Protege a interface durante a fabricação | Engenheiros de fabricação e soldagem |
| Documentos rastreáveis | Vincula os resultados à chapa e ao componente correspondentes | Controle de documentos |
Este documento fornece ao fornecedor uma base de engenharia. Também permite ao comprador identificar decisões pendentes antes que se transformem em esclarecimentos tardios do pedido.
Como avaliar as evidências de um fornecedor de chapas cladeadas
Avalie o que as evidências comprovam, não o destaque que o fornecedor dá a elas em seu material de divulgação. É importante identificar o que está descrito nas evidências, quem controlou o processo e o ensaio, qual identificação da chapa consta nos documentos e se as evidências atendem ao requisito. Um certificado genérico ou uma declaração ampla de capacidade não constitui um pacote de liberação específico do pedido.
A TiAlloy relata mais de 20 anos de experiência na fabricação de metais, uma unidade de produção de 30.000-square-meter, ISO 9001 e gestão de saúde e segurança ocupacional. O perfil publicado da empresa também relaciona MTC / EN 10204 3.1, PMI, UT, ensaios mecânicos, ensaios de corrosão, tolerância dimensional, qualidade superficial, rastreabilidade de lotes e embalagem para exportação como capacidades. Esses são dados fornecidos pela própria empresa, não uma comprovação independente para um pedido específico nem uma promessa de que toda chapa inclua todos os ensaios ou documentos listados. Solicite o escopo vigente dos certificados e os registros específicos do pedido. Consulte qualidade e histórico de fabricação da TiAlloy para conhecer o contexto da empresa.
Para um trabalho específico, solicite ao fornecedor que relacione a chapa fornecida à especificação aplicável, aos procedimentos controlados, aos ensaios solicitados, à inspeção, às não conformidades e ao pacote final de rastreabilidade. Depois de definir a base de engenharia, consulte as opções de material e os requisitos para pedidos de chapas cladeadas para a transferência comercial apropriada.
O que está mudando e o que permanece igual na seleção de chapas cladeadas?
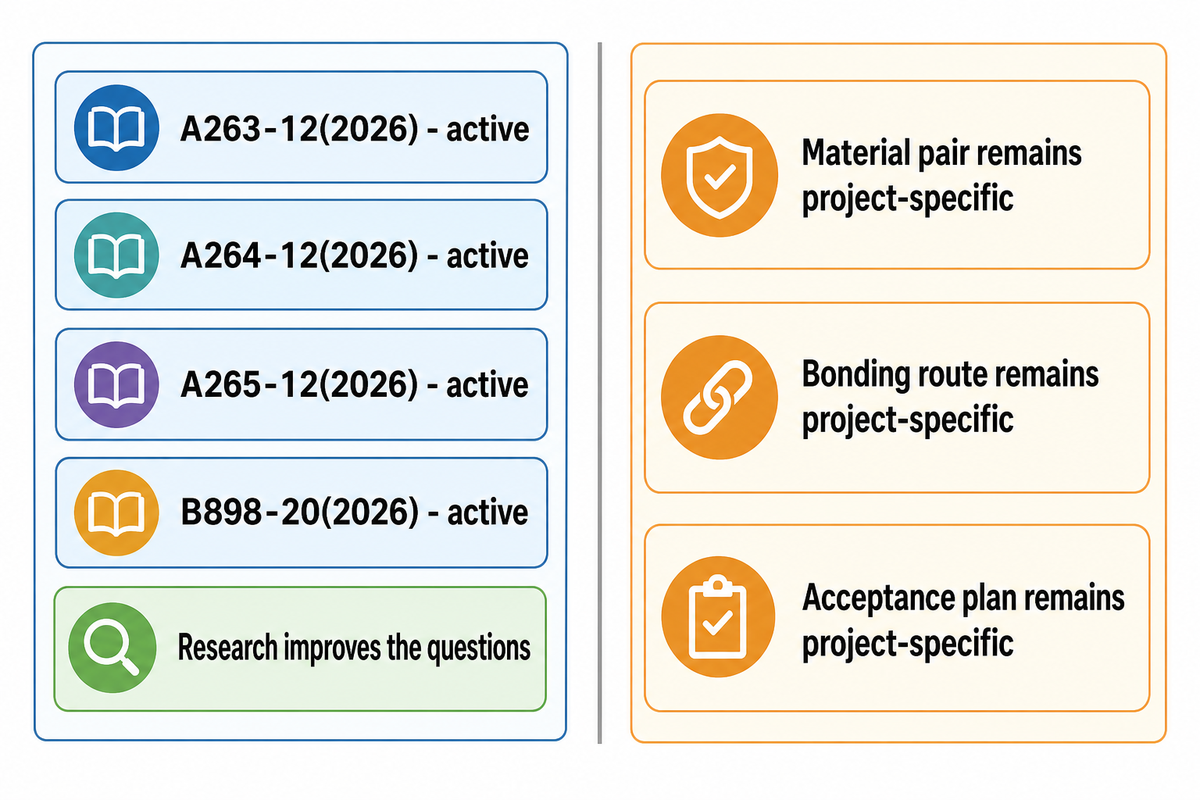
Conforme verificado em 8 de outubro de 2026, as páginas públicas da ASTM listam A263-12(2026), A264-12(2026) e A265-12(2026) como ativas, enquanto a página atual da família B898 lista B898-20(2026) como ativa. A vigência da edição é uma evidência relevante, mas não define um par de materiais, um processo de união ou um plano de aceitação universal.
Pesquisas recentes sobre interfaces podem aprimorar as perguntas sobre microestrutura, difusão, propriedades mecânicas e tratamento térmico. Isso não elimina a obrigação de verificar o sistema de materiais real e o processo final de fabricação. Trate normas e estudos atualizados como motivo para verificar a hierarquia das evidências, não como atalho para evitar uma análise de engenharia específica do projeto.
Ponto principal
Uma decisão sólida sobre chapa cladeada relaciona o serviço, as funções das camadas, o processo de união, a fabricação, o objeto do ensaio, o momento, o requisito do pedido e os registros rastreáveis antes de transformar o nome de um material em uma decisão de compra.
Perguntas frequentes
O que é aço inoxidável cladeado?
O aço inoxidável cladeado é um produto em camadas no qual o aço inoxidável é unido metalurgicamente a uma chapa de suporte, geralmente de aço-carbono ou aço de baixa liga.
A camada de aço inoxidável proporciona a resistência à corrosão prevista no lado de processo, enquanto a chapa de suporte costuma assumir grande parte da função estrutural. Essa divisão de funções não torna todo grau de aço inoxidável adequado para qualquer fluido ou temperatura. O projeto ainda precisa de uma base para análise de corrosão, definição das camadas, análise do processo de união, ensaios necessários, controles de fabricação e um plano de aceitação rastreável para o componente em questão.
Como funciona uma chapa cladeada?
A chapa cladeada funciona atribuindo diferentes funções de engenharia à camada de revestimento, à camada de suporte e à interface unida entre elas.
O revestimento fica voltado para o ambiente de processo, a chapa de suporte fornece a principal seção estrutural e a interface transfere carga entre as duas camadas. Isso pode reduzir a quantidade de metal de alta liga necessária em uma seção projetada, mas também levanta questões sobre interface, conformação, soldagem, inspeção e reparo. O par de materiais é apenas um dos dados de entrada; o equipamento acabado depende do controle conjunto de todas essas funções.
Chapas cladeadas são seguras para equipamentos sob pressão?
A chapa cladeada pode ser adequada para equipamentos sob pressão quando a especificação do material, o código de projeto, o procedimento de fabricação, o plano de inspeção e os registros de aceitação se aplicam ao componente em questão.
Nas regras da Seção VIII do ASME para vasos de pressão, a Parte UCL acrescenta requisitos para vasos soldados com revestimento resistente à corrosão unido integralmente ou aplicado por soldagem. Um certificado da chapa, um ensaio da união ou um relatório de ultrassom pode contribuir para o pacote de evidências, mas cada um tem um objeto e um escopo definidos. Engenheiros qualificados do projeto devem analisar o código de construção aplicável, as condições de processo, a combinação de materiais, a geometria, os detalhes de soldagem, a cobertura dos exames e os registros de liberação final do vaso ou trocador que será construído.
É possível unir titânio ao aço-carbono?
A chapa cladeada de titânio e aço pode ser produzida para projetos adequados por meio de um processo de união em estado sólido.
A compatibilidade, qualquer projeto de camada intermediária necessário, as dimensões, o histórico de corridas, a conformação posterior, os detalhes de soldagem, os ensaios e as condições de serviço devem ser analisados para o pedido específico. A ASTM B898, listada como ativa, abrange chapas cladeadas com titânio, zircônio, tântalo, nióbio e suas ligas sobre um metal de base.
O que a inspeção ultrassônica da união comprova?
A inspeção ultrassônica pode identificar áreas sem união que devam ser relatadas, conforme o procedimento selecionado, a cobertura da varredura e os critérios de aceitação.
Ela não determina de forma independente a composição química do revestimento, o desempenho ao cisalhamento, a tolerância à conformação, a qualidade da solda, a resistência à corrosão nem a aptidão do equipamento completo para serviço. Analise o relatório considerando a técnica, a calibração, o mapa de cobertura, a identificação da chapa e o critério de aceitação. O relatório não pode prever danos introduzidos posteriormente por conformação, soldagem, tratamento térmico, reparo ou exposição em serviço.
Qual lado fica voltado para o fluido de processo?
Normalmente, o revestimento resistente à corrosão fica voltado para o fluido de processo, enquanto a chapa de suporte fornece apoio estrutural.
Normalmente, o revestimento fica voltado para o fluido de processo e a chapa de suporte assume a função estrutural. Confirme a orientação final no desenho aprovado.
Um certificado de material comprova a qualidade da união?
Não. Um certificado de material, por si só, não comprova todos os aspectos da qualidade da união no componente acabado.
Um certificado pode documentar os materiais identificados, a composição química, os resultados mecânicos, a rastreabilidade da corrida ou do lote e os ensaios listados, mas seu valor depende do escopo e da vinculação à chapa. A qualidade da união também pode exigir evidências específicas do pedido, como ensaios ultrassônicos, de cisalhamento, de dobramento ou outros. Verifique o número do documento, a identificação da chapa, o local do ensaio, o método, o critério de aceitação, os resultados, os desvios e a liberação autorizada.
Análise de engenharia específica do projeto
Use este guia para preparar as questões sobre serviço, funções das camadas, fabricação, inspeção e documentação. Em seguida, a TiAlloy pode analisar as opções comerciais de materiais com base nessa análise de engenharia.
Este guia tem finalidade exclusivamente educativa. Ele não substitui a edição controlada da norma, a avaliação de corrosão, o código de construção, os procedimentos de fabricação qualificados nem a aprovação dos engenheiros responsáveis pelo projeto. Os dados da empresa estão identificados separadamente das fontes técnicas independentes.
Artigos relacionados
Referências e fontes
- ASTM A263-12(2026), página pública de escopo e status.
- ASTM A264-12(2026), página pública de escopo e status.
- ASTM A265-12(2026), página pública de escopo e status.
- Página da família ASTM B898, escopo público e status atual.
- Visão geral da Seção VIII, Divisão 1 do ASME.
- Levantamento do Oak Ridge National Laboratory sobre práticas de fabricação de componentes cladeados.
- Materials (2024), revisão sobre problemas de produção e soldagem em aços cladeados.
- Coatings (2024), estudo sobre laminação a quente a vácuo e recozimento de TA2/DT4/Q235B.
- Página institucional da TiAlloy sobre qualidade e documentação, incluindo a capacidade MTC / EN 10204 3.1 quando solicitada.